



Metalografia do alumínio e de suas ligas Visão geral e preparação
A metalografia do alumínio é o estudo e exame da microestrutura do alumínio e de suas ligas, normalmente utilizando amostras polidas e atacadas observadas ao microscópio. Esse processo é uma etapa fundamental na análise e no controle de qualidade do alumínio, revelando detalhes como tamanho de grão, distribuição de fases e eventuais defeitos ou impurezas microscópicas. Ao compreender a metalografia do alumínio, as indústrias podem garantir que os materiais de alumínio atendam aos padrões exigidos de resistência, durabilidade e desempenho.
Para abordar esses aspectos de forma eficaz, esta página está dividida em duas partes:
- Visão geral – Fundamentos e aspectos principais
[Esta seção oferece uma introdução concisa às propriedades mais importantes dos materiais de alumínio e sua relevância na metalografia. É ideal para usuários que buscam uma orientação rápida ou um entendimento básico.
- Informações aprofundadas e orientações práticas
[Esta seção apresenta uma exploração abrangente do alumínio e de suas ligas sob a ótica metalográfica. Além de recomendações práticas para a seleção de técnicas adequadas de lixamento e polimento, também oferece uma compreensão mais profunda das características fundamentais dos materiais e suas implicações na preparação de amostras. Exemplos detalhados de casos e orientações metodológicas ajudam a aproximar a teoria da prática laboratorial.
Visão geral – Fundamentos e aspectos principais
O alumínio é um metal leve e prateado, conhecido por sua excelente ductilidade, condutividade térmica/elétrica e resistência natural à corrosão devido a uma fina camada de óxido em sua superfície. No entanto, o alumínio puro (normalmente com mais de 99% de Al, conhecido como série 1xxx) é relativamente macio e de baixa resistência, por isso, na prática, geralmente é combinado com outros elementos para formar ligas de alumínio. Os elementos de liga mais comuns incluem cobre, magnésio, silício, zinco e manganês, cada um conferindo propriedades diferentes às ligas. Por exemplo:
- 2xxx (Al-Cu): Alta resistência, utilizado na indústria aeroespacial
- 6xxx (Al-Mg-Si): Resistência média, altamente conformável
- 7xxx (Al-Zn-Mg-Cu): Alta resistência, utilizado na indústria aeroespacial e de transporte
Essas adições de liga e tratamentos térmicos (como o têmper T6) criam precipitados de reforço e alteram a estrutura de grãos do metal, o que pode ser revelado e analisado pela metalografia do alumínio.
Aplicação do alumínio na indústria
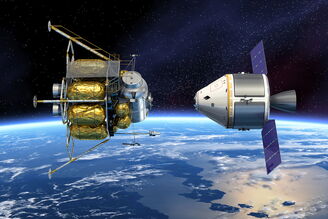
Ligas de alumínio de alto desempenho exigem metalografia para confirmar a precipitação por endurecimento, a integridade do revestimento e a uniformidade do tamanho de grão. Ligas de alumínio de alta resistência (como 2024 ou 7075) são usadas em estruturas de aeronaves, asas e componentes espaciais devido à sua relação resistência/peso. A metalografia verifica o refino de grãos e a presença de precipitados de reforço após tratamentos térmicos. Após forjamento ou laminação de uma liga aeroespacial, a metalografia garante a textura de fibra ou o fluxo de grãos adequado no componente. Além disso, quando novas ligas de alumínio-lítio ou compósitos avançados são introduzidos, a metalografia e técnicas correlatas auxiliam na certificação desses materiais para atender aos rigorosos padrões aeroespaciais.
Exemplo: Em alumínio de grau aeronáutico, o exame metalográfico pode confirmar se a fase de precipitação desejada (como Al2Cu na série 2xxx ou MgZn2 na série 7xxx) está devidamente distribuída, indicando que a liga atingiu as propriedades mecânicas exigidas
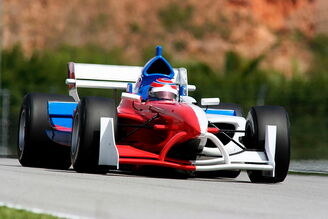
Utilizado em motores, rodas e componentes estruturais. Ligas de alumínio são amplamente empregadas em motores, cabeçotes, caixas de transmissão, rodas e estruturas para redução de peso. Ligas especiais para alta temperatura e alumínio fundido (como as ligas de fundição Al-Si) devem estar livres de porosidade excessiva e apresentar microestruturas refinadas para garantir durabilidade. A microestrutura de rodas de liga, blocos de motor, pistões e chapas para painéis de carroceria é fundamental. Uma seção metalográfica de um bloco de motor de alumínio fundido sob pressão pode revelar porosidade ou cavidades de retração que, se forem grandes demais, podem causar falha da peça. Para veículos elétricos e transporte ferroviário (como trens de alta velocidade), onde o alumínio é utilizado em estruturas leves, a metalografia confirma que extrudados e fundidos possuem qualidade consistente.
Exemplo: Verificar se as partículas de silício em uma liga Al-Si são finas e uniformemente modificadas (geralmente obtido pela adição de modificadores como estrôncio durante a fundição). Além disso, a análise do alumínio nesse setor pode incluir ensaios de dureza em componentes do motor (para verificar o tratamento térmico adequado) juntamente com o exame microestrutural.
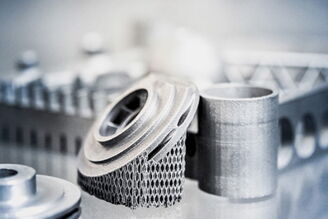
O alumínio impresso em 3D apresenta microestruturas únicas, como grãos celulares e contornos de piscinas de fusão. Uma aplicação especial em rápido crescimento é o uso de ligas de alumínio na manufatura aditiva. Componentes de alumínio impressos em 3D (frequentemente usando pós de ligas como AlSi10Mg) podem exibir microestruturas únicas – como grãos celulares muito finos e contornos distintos de piscinas de fusão – devido à solidificação rápida. A metalografia desempenha um papel fundamental nesse campo emergente, examinando a união entre camadas, a porosidade e as características microestruturais das peças de alumínio impressas.
Em ligas Al-Li e dissipadores de calor de alumínio, a metalografia garante a homogeneidade e a qualidade das uniões. Algumas aplicações de defesa utilizam ligas de alumínio em veículos blindados ou em invólucros leves e de alta resistência. Ligas especiais de alumínio contendo lítio (ligas Al-Li) foram desenvolvidas para reduzir ainda mais o peso em aplicações aeroespaciais e de defesa; essas ligas exigem exame metalográfico cuidadoso para garantir que as novas fases (como precipitados de Al3Li) estejam presentes e uniformemente dispersas. Em todos esses setores, a metalografia do alumínio atua como uma ponte entre a ciência dos materiais e a engenharia prática. Ela permite aos engenheiros visualizar a história interna de uma peça de alumínio – seja confirmando o sucesso de um processo produtivo ou diagnosticando por que um componente não teve o desempenho esperado. É importante destacar que a metalografia geralmente é acompanhada de outros métodos de ensaio (ensaios mecânicos, análise química etc.), mas fornece a evidência visual da estrutura do material que outros testes não conseguem mostrar. Muitas empresas possuem laboratórios internos ou colaboram com laboratórios de ensaios de materiais para realizar metalografia em amostras de alumínio como parte da rotina de garantia de qualidade.
O processo de metalografia do alumínio
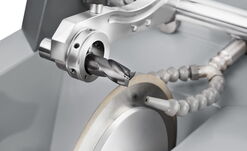
Corte
Rodas abrasivas projetadas para metais não ferrosos com resfriamento adequado são preferidas para minimizar danos.
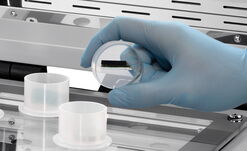
Embutimento
Embutir a quente com resina fenólica é o padrão; embutir a frio com resina epóxi é usado para amostras delicadas ou sensíveis ao calor.
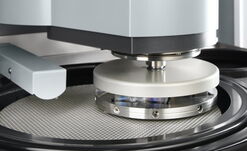
Lixamento / Polimento
Papéis de carbeto de silício e suspensões de diamante, passando de granulações grossas para finas, para preparar a amostra com acabamento espelhado
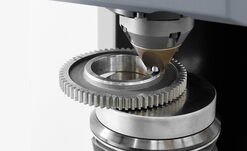
Análise
O material é caracterizado utilizando, por exemplo, ensaio de dureza ou microscopia
Ataque
A amostra é tratada com reagentes de ataque para aumentar o contraste da superfície
Informações aprofundadas e orientações práticas
As aplicações do alumínio podem ser encontradas em praticamente todas as áreas da economia e da vida moderna. Segundo estatísticas atuais, a produção mundial de alumínio (primário) quase dobrou na última década – um desenvolvimento sem precedentes para um material industrial. A indústria do alumínio deve esse crescimento a propriedades como o baixo peso específico, um terço do peso do aço, o que o torna uma alternativa atraente para construções leves e que economizam energia. Outras propriedades importantes do alumínio e de suas ligas são a ampla variedade de opções de fabricação, como fundição, conformação, extrusão, forjamento, entre outros. Além disso, opções versáteis de conformação, como usinagem, repuxo, estiramento, dobra, estampagem, etc., tornam o alumínio um material flexível para diversas aplicações. O alumínio e suas ligas apresentam excelente resistência à corrosão, que pode ser ainda mais aprimorada por meio da anodização e de diversas técnicas de revestimento. Esses materiais oferecem um amplo espectro de resistências mecânicas, variando de 70 a 800 MPa. O alumínio é um material atóxico, tornando-o altamente adequado para embalagens de produtos alimentícios. Além disso, o alumínio possui excelente condutividade elétrica e alta condutividade térmica.
A preparação metalográfica do alumínio é importante por vários motivos:
Controle de qualidade: A metalografia é essencial nos processos de controle de qualidade para detectar defeitos como porosidade, segregação, trincas ou formação inadequada de fases que possam afetar o desempenho do material.
Otimização de Processos: Ao examinar os efeitos de diferentes métodos de processamento (por exemplo, fundição, laminação, tratamento térmico) no alumínio, a metalografia auxilia na otimização dos parâmetros de fabricação para alcançar as propriedades mecânicas e físicas desejadas.
Análise de falhas: Em caso de falha do material, o exame metalográfico fornece informações sobre os mecanismos de falha, como fadiga, corrosão ou fragilização, auxiliando na análise da causa raiz.
Pesquisa e Desenvolvimento: Estudos metalográficos contribuem para o desenvolvimento de novas ligas de alumínio e técnicas de processamento ao facilitar a correlação entre composição, processamento, microestrutura e propriedades. Devido à maciez e ductilidade do alumínio, é necessária uma preparação cuidadosa para evitar a introdução de artefatos, como riscos, borramento ou deformação, que podem obscurecer ou alterar as verdadeiras características microestruturais.
Na seção a seguir, serão apresentados os aspectos mais críticos da preparação metalográfica do alumínio e de suas ligas.
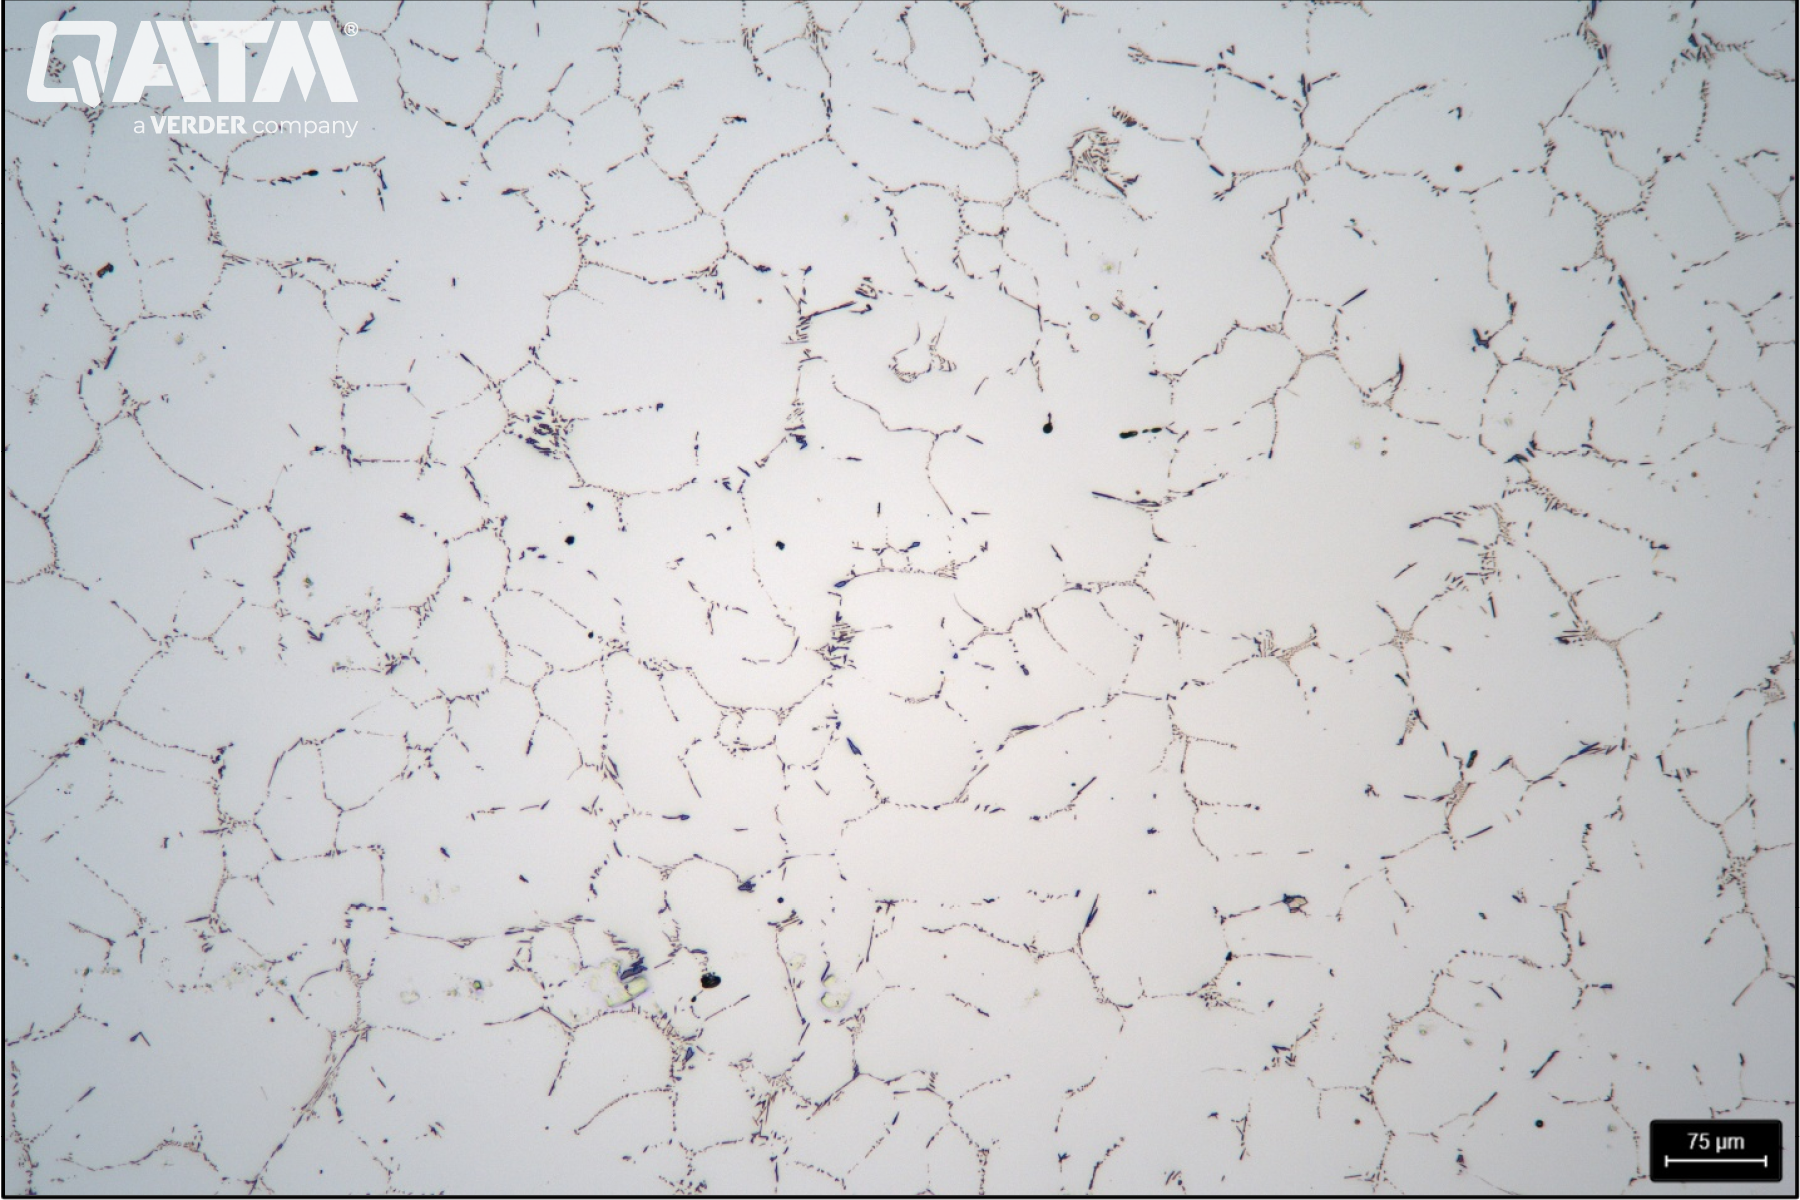
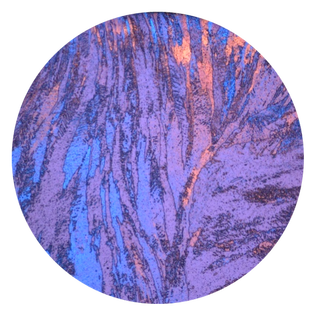
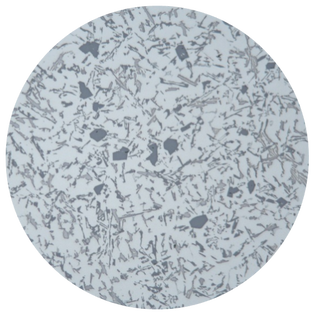
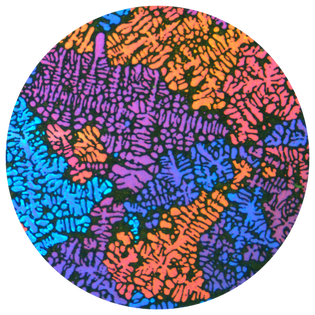
A microestrutura de uma liga de alumínio após o polimento final – 100:1
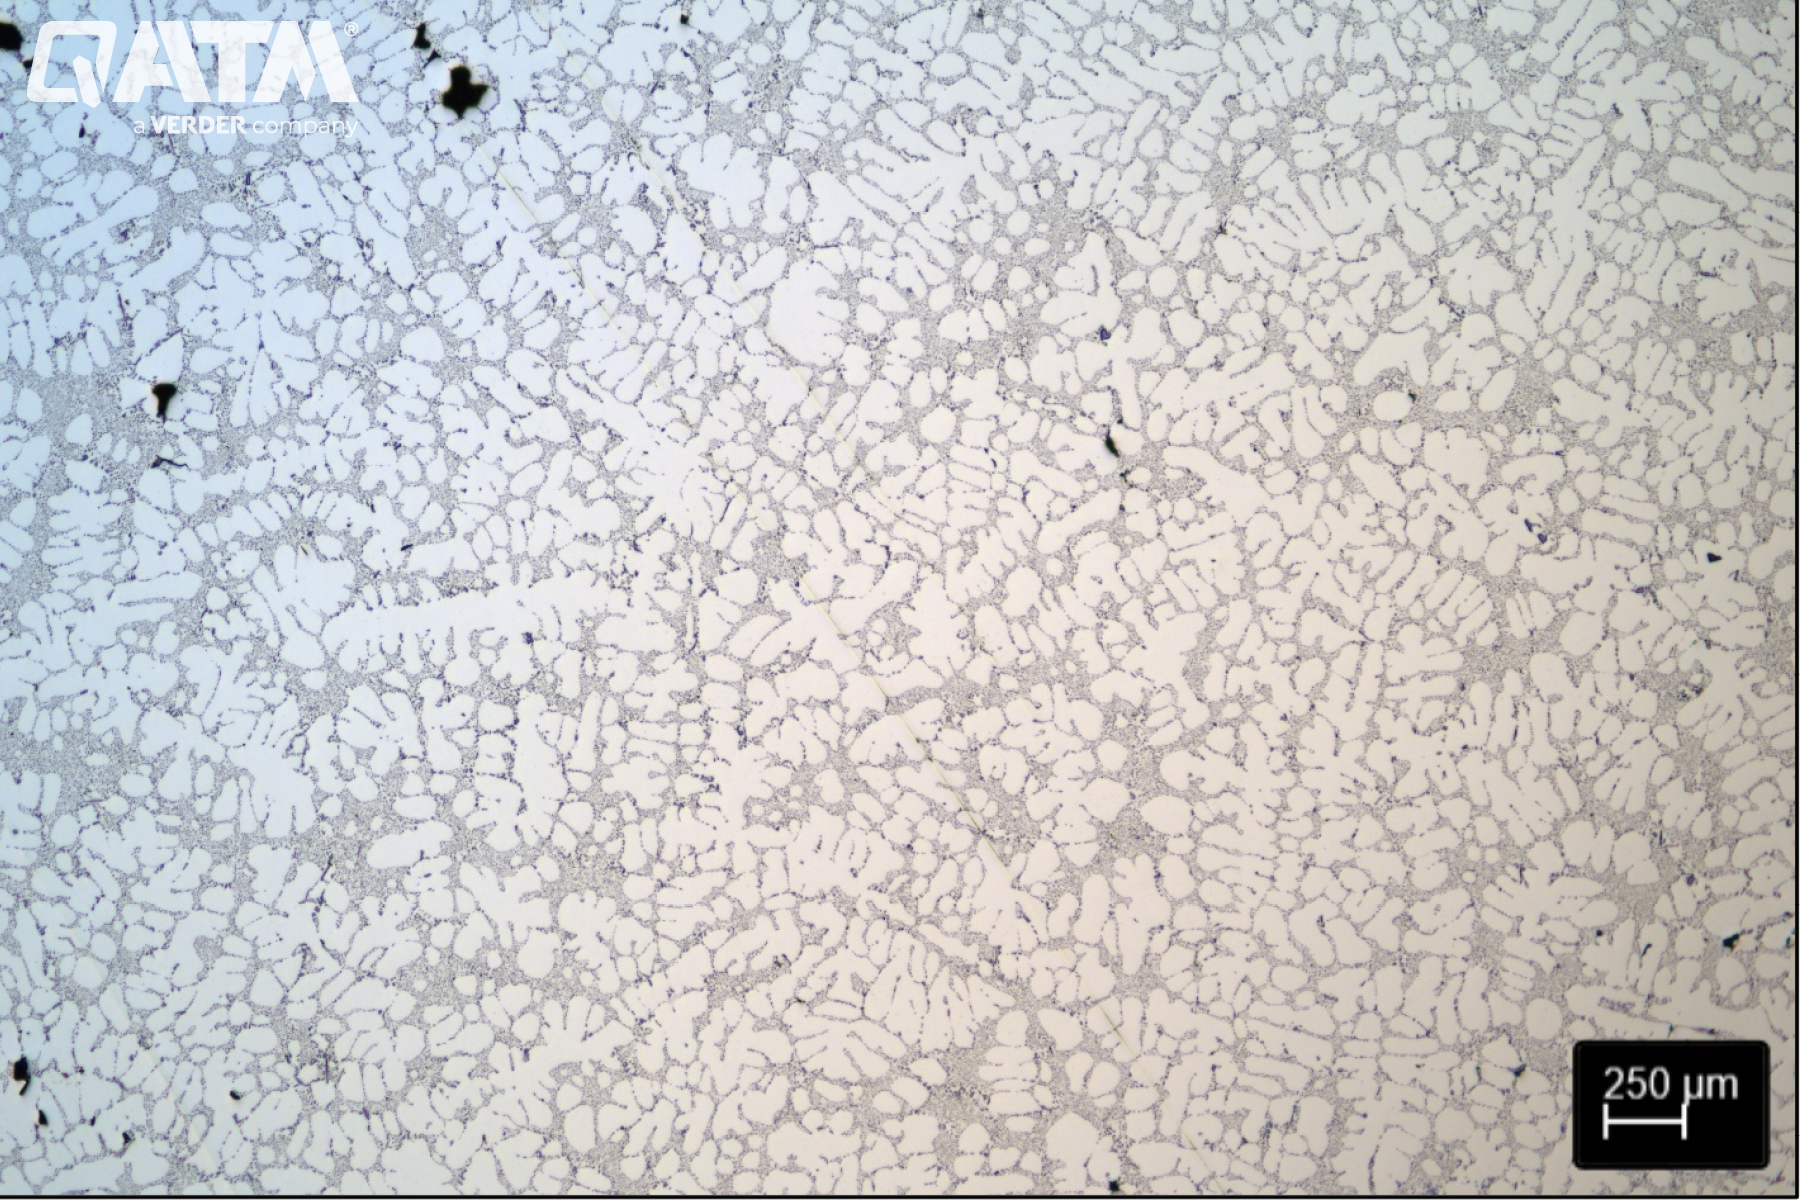
A microestrutura de uma liga de alumínio fundido após o polimento final – 25:1
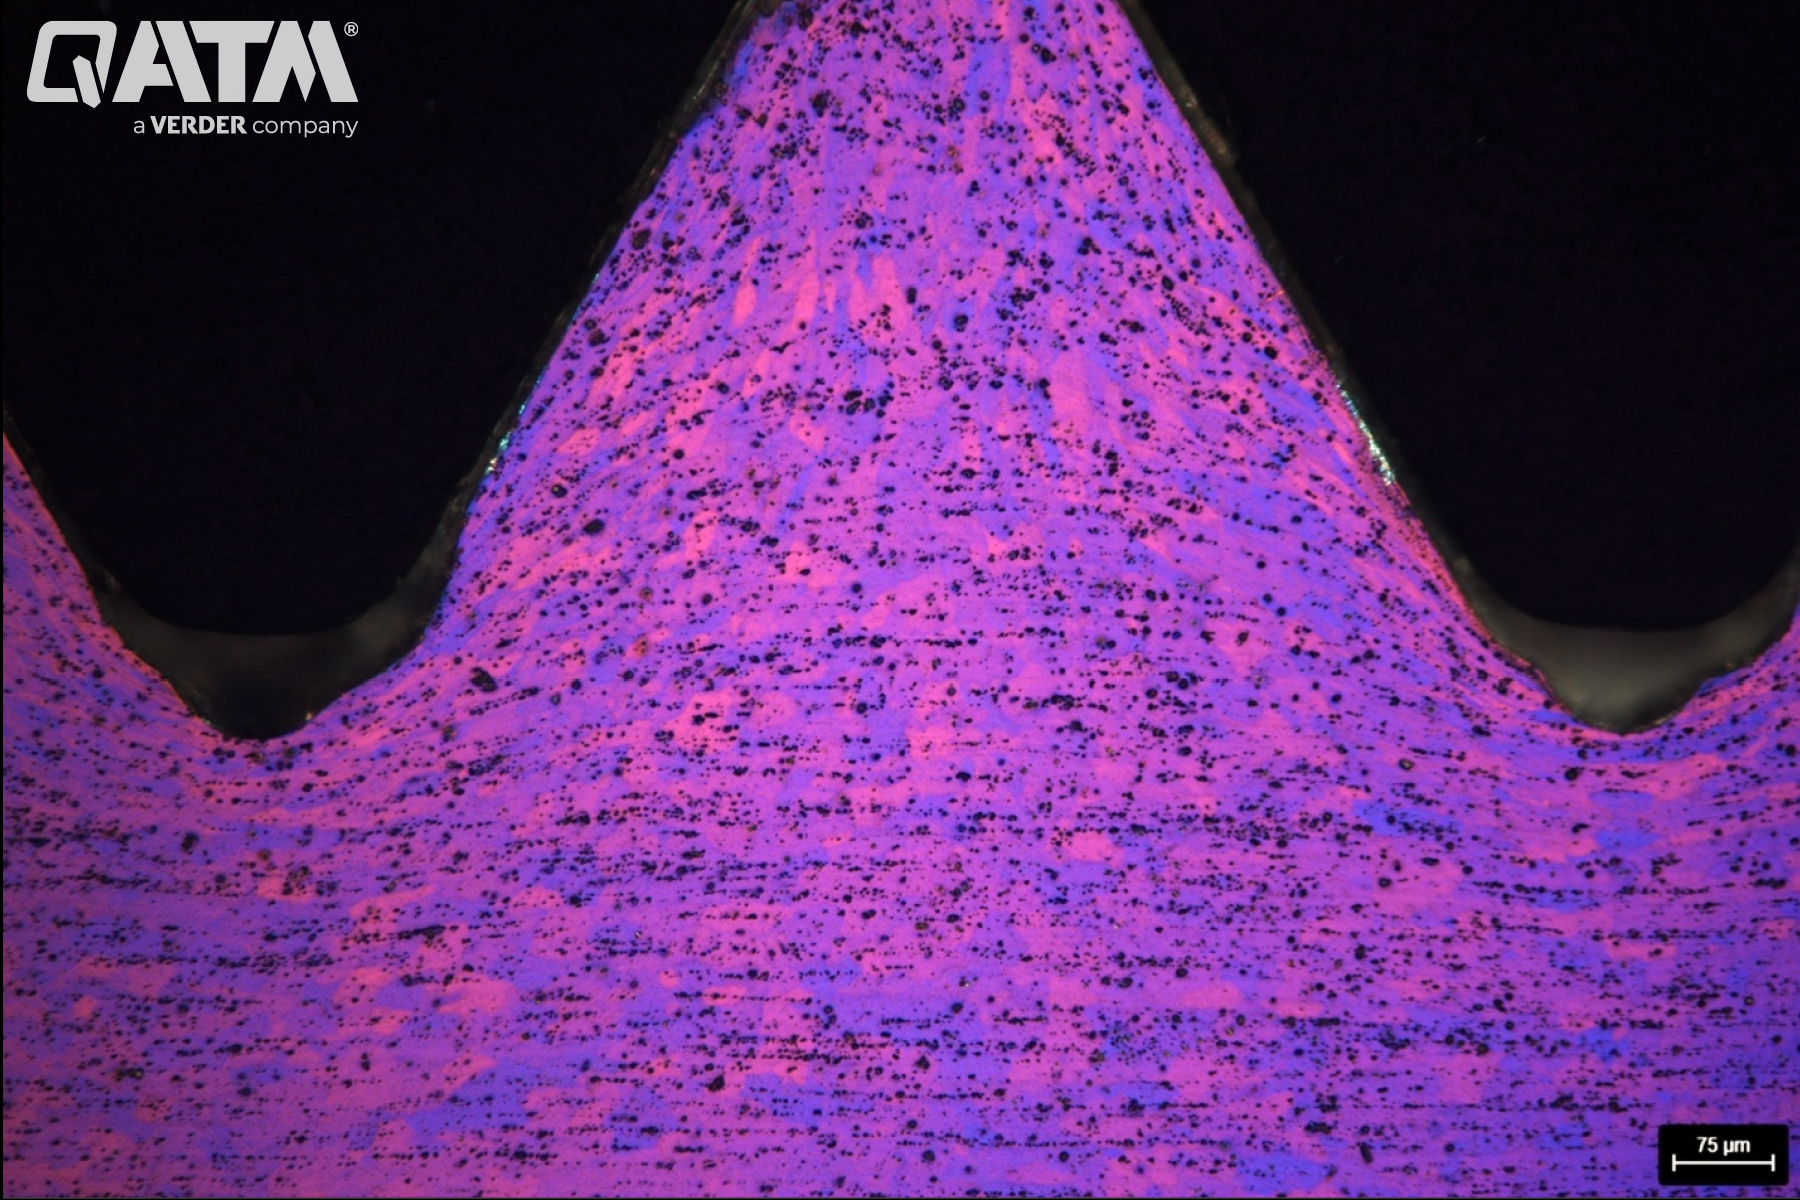
A microestrutura de uma liga de alumínio forjado após ataque eletrolítico – 100:1
Cutting
The cutting of pure Aluminum and Aluminum alloys is a challenge because of the softness of the Aluminum. The optimal cut-off disc for these alloys are the ones with SiC abrasive particles. The SiC cut-off discs with harder bonding material can provide the best results. Due to the lower hardness of silicon carbide particles compared to aluminum oxide particles, these cut-off wheels are the optimal choice for cutting soft material like pure Aluminum.
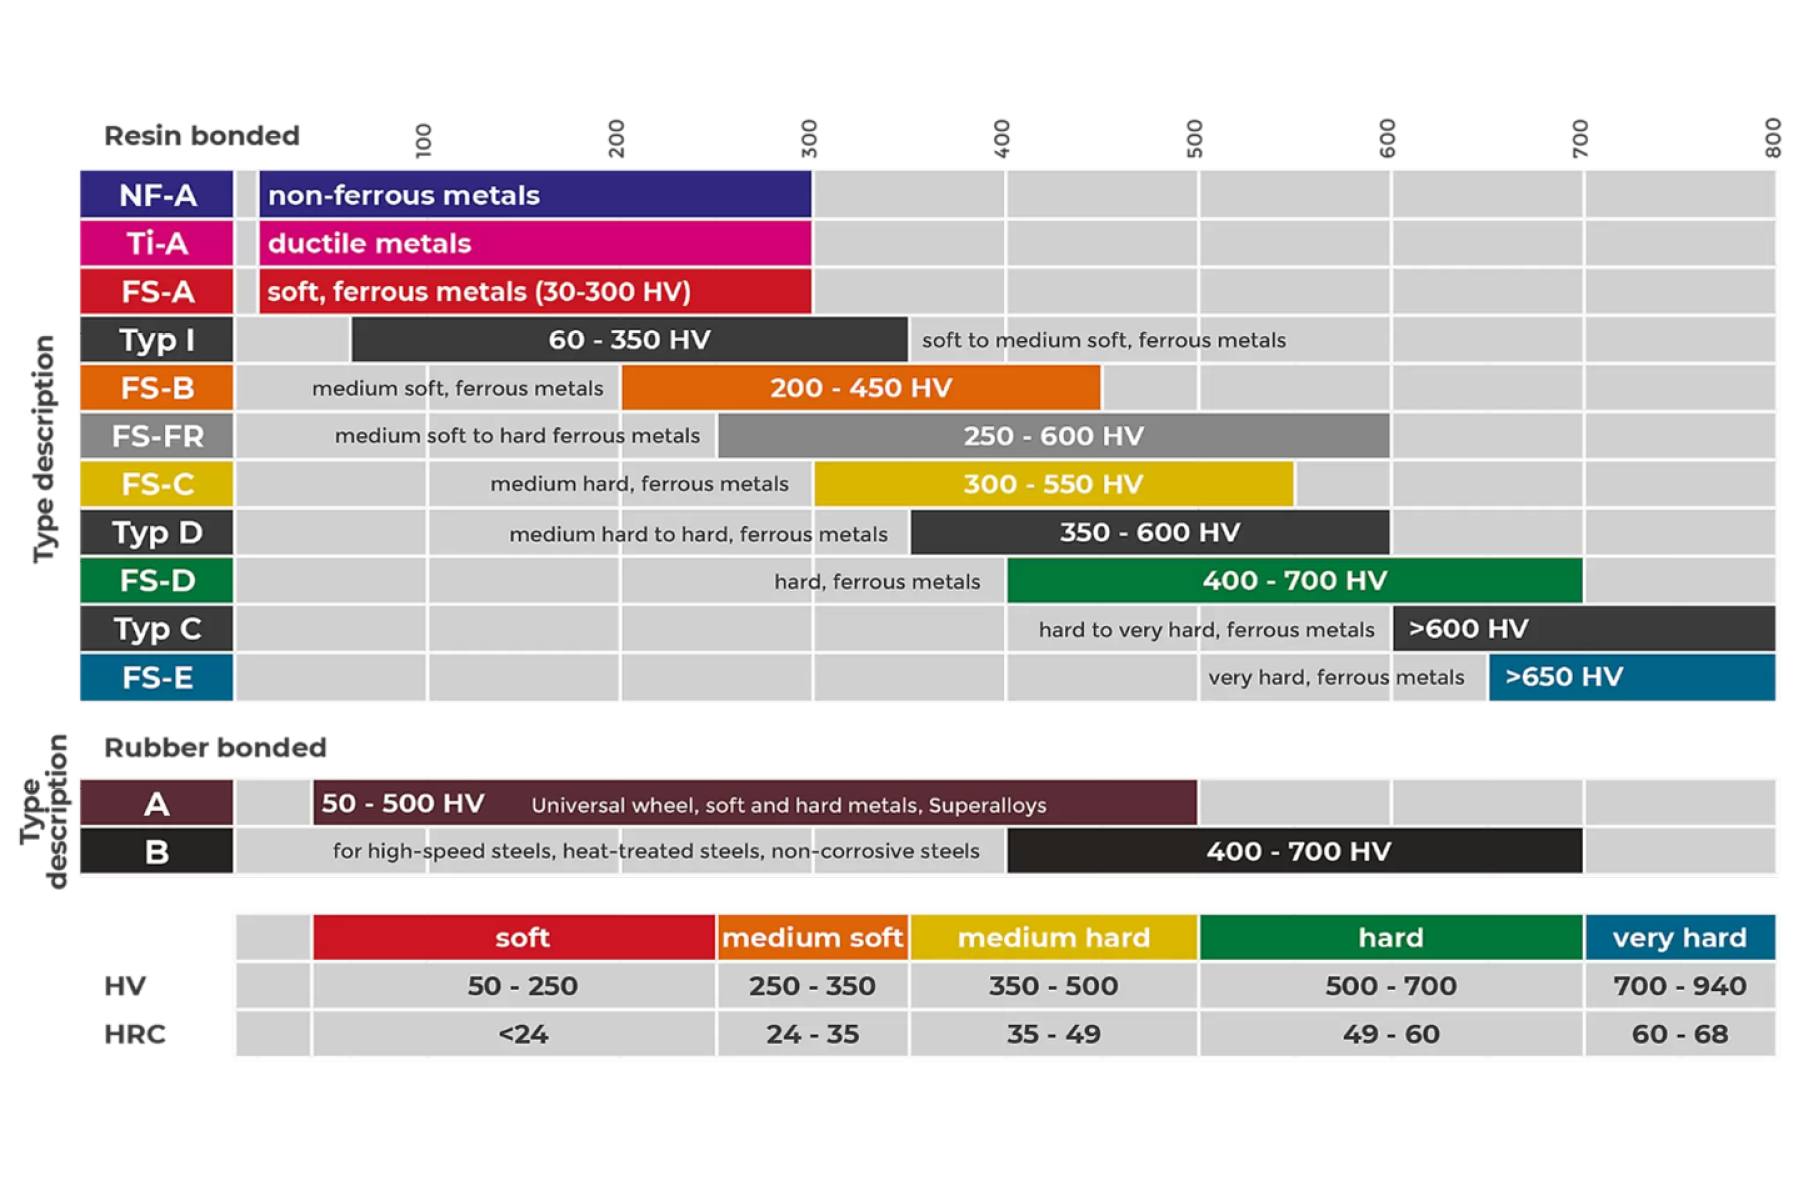
Seleção do disco de corte de acordo com a dureza do material
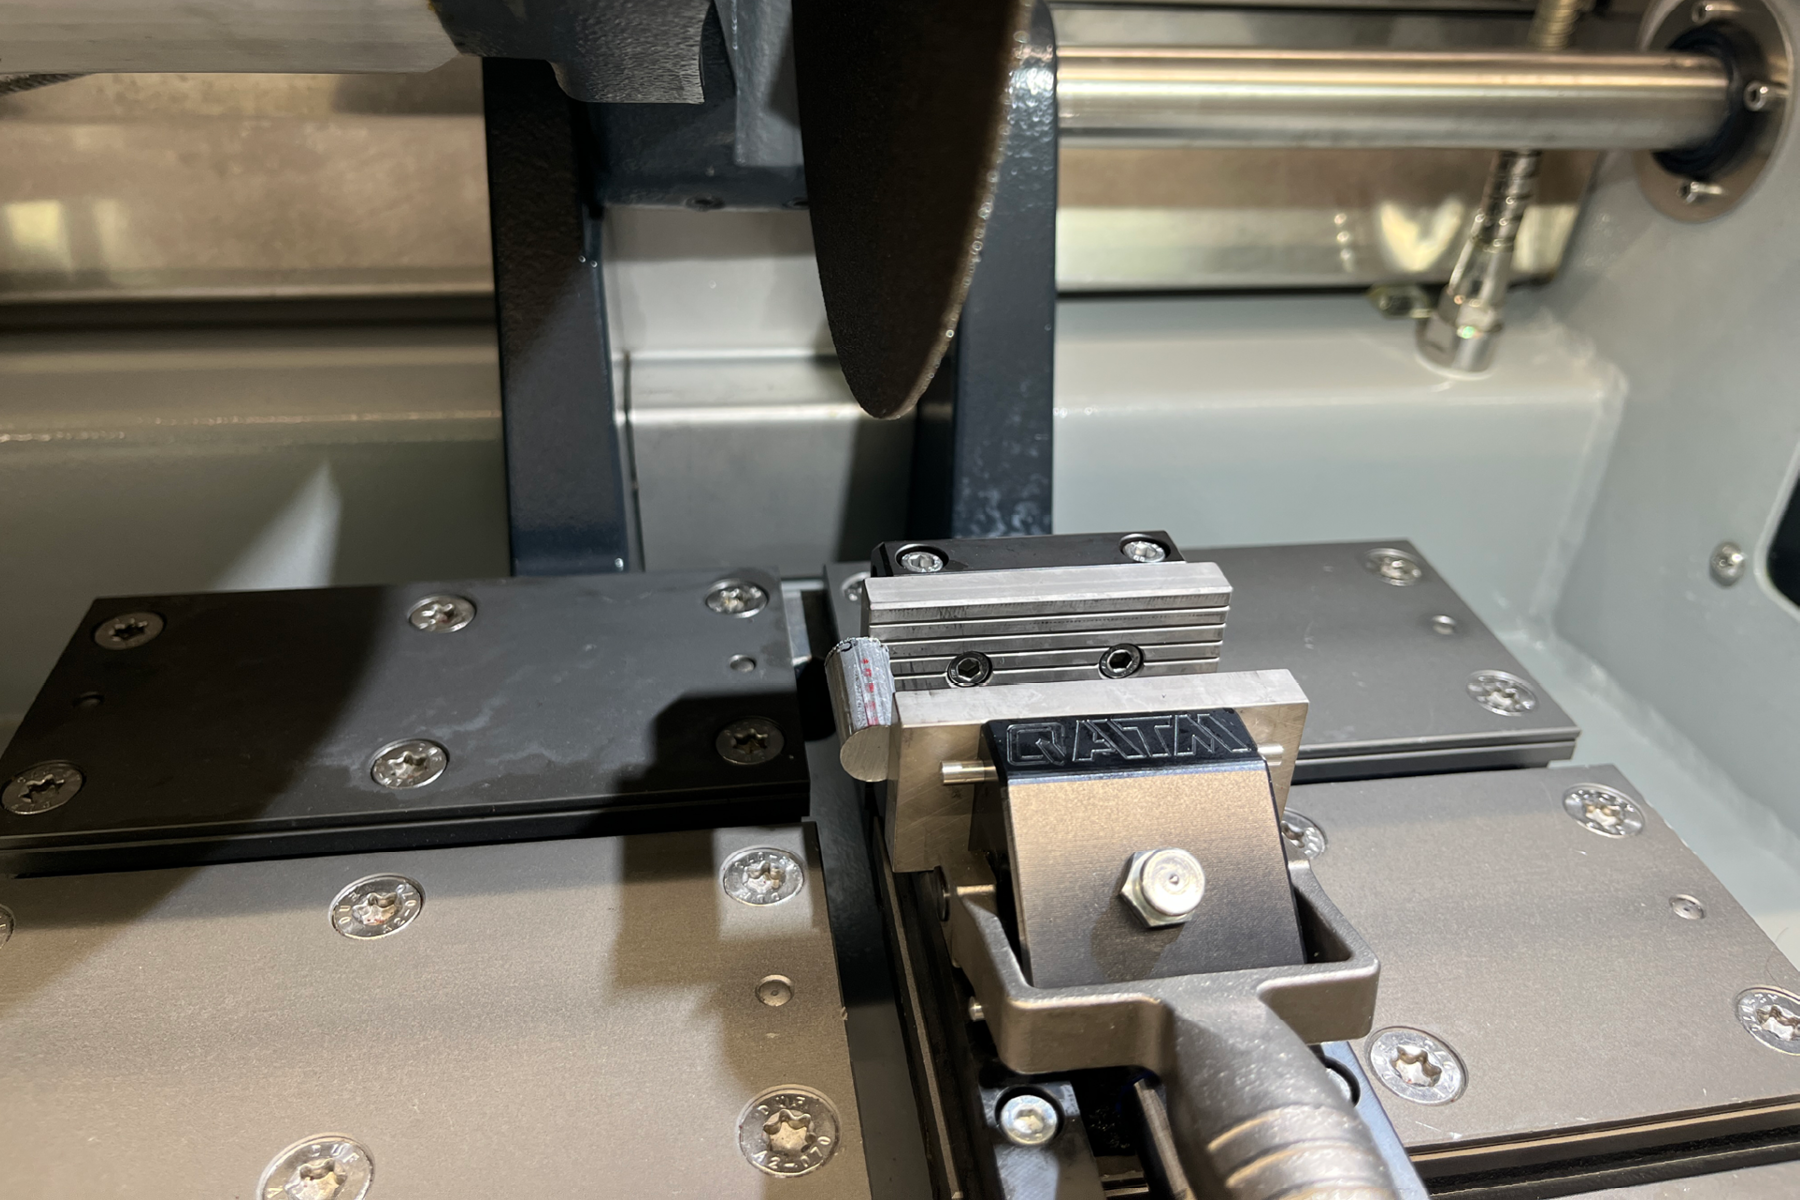
The pure Aluminum rod clamped in QCUT 250 M
Mounting
Aluminum samples may be mounted using hot mounting, cold mounting, or UV-curing techniques. For samples that are sensitive to temperature or pressure, such as painted, thin, or coated samples, cold mounting or UV-curing methods are recommended to prevent potential damage. UV-mounting is the most rapid mounting method for pure aluminum samples when edge retention is not a critical requirement.
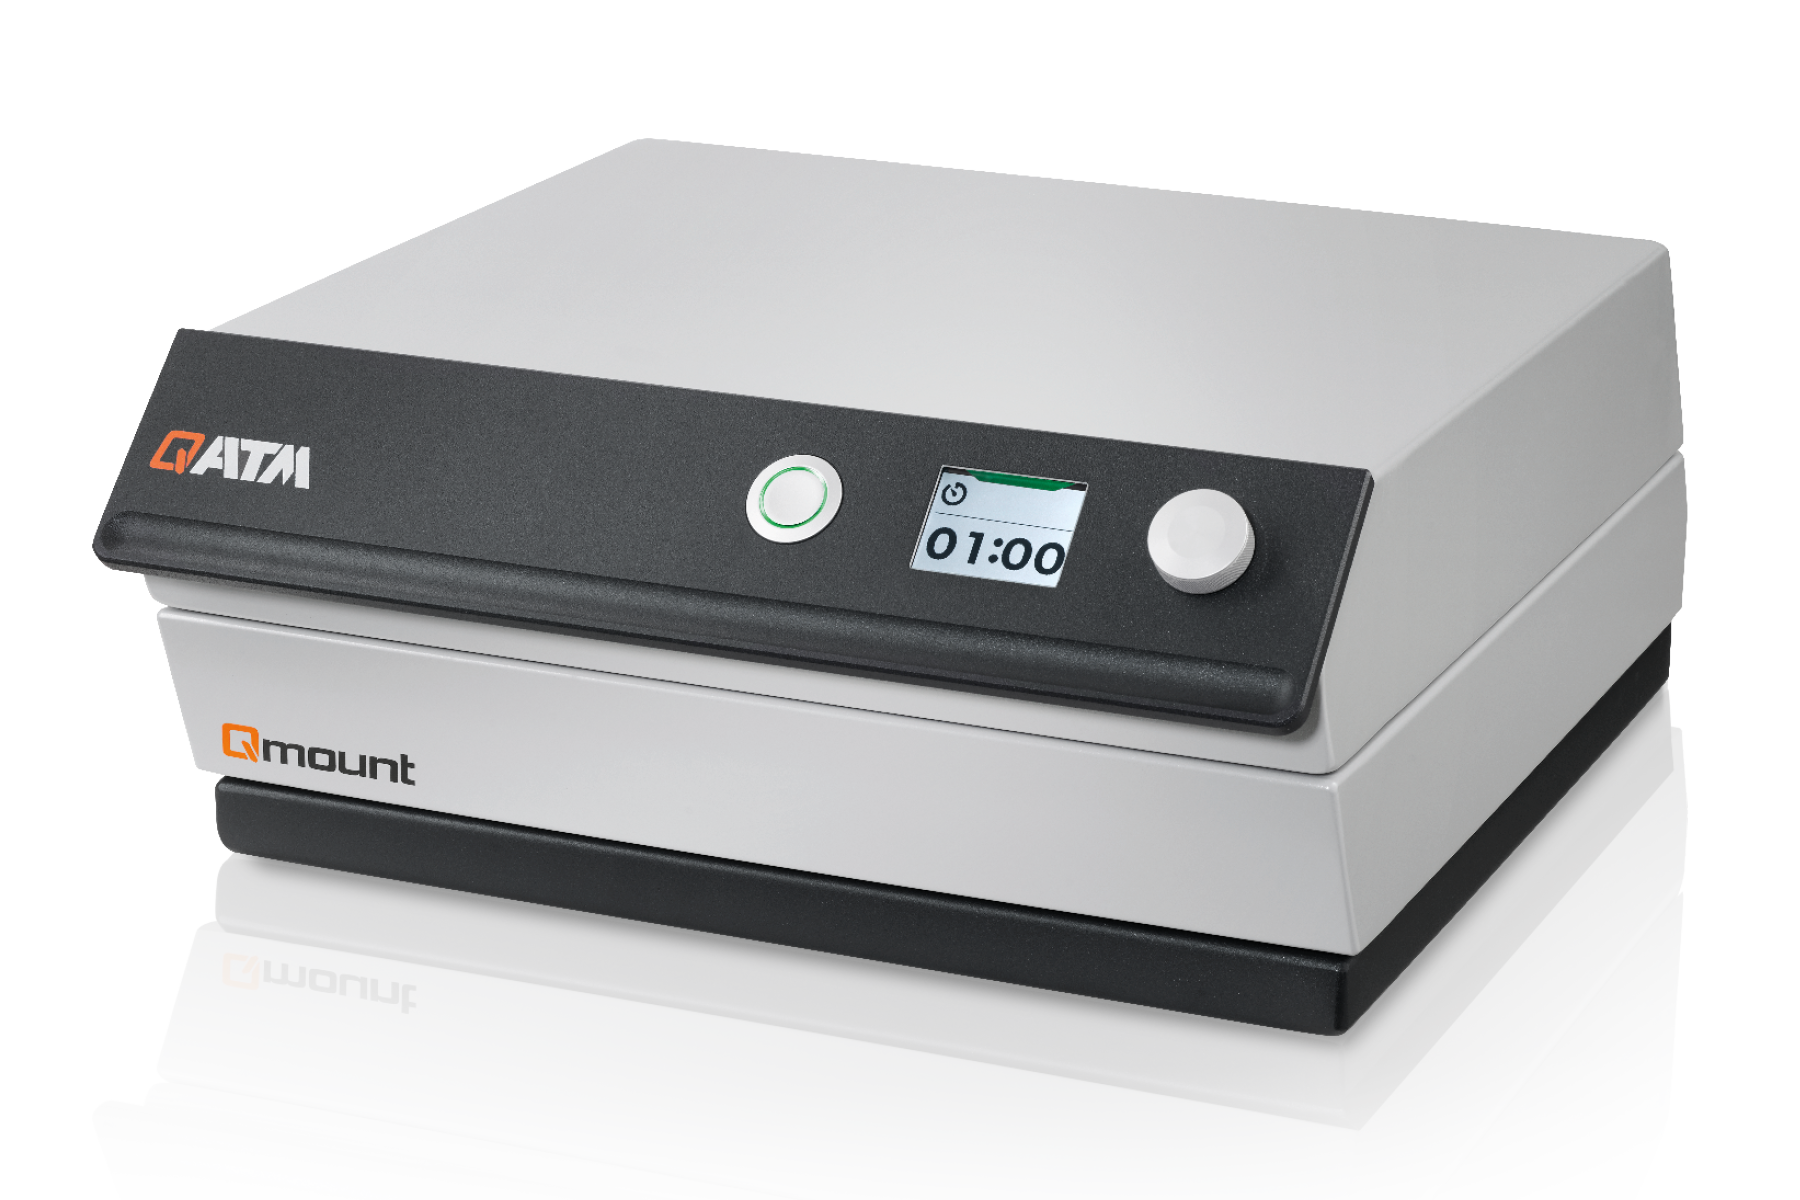
QMOUNT – The UV-mounting machine from QATM
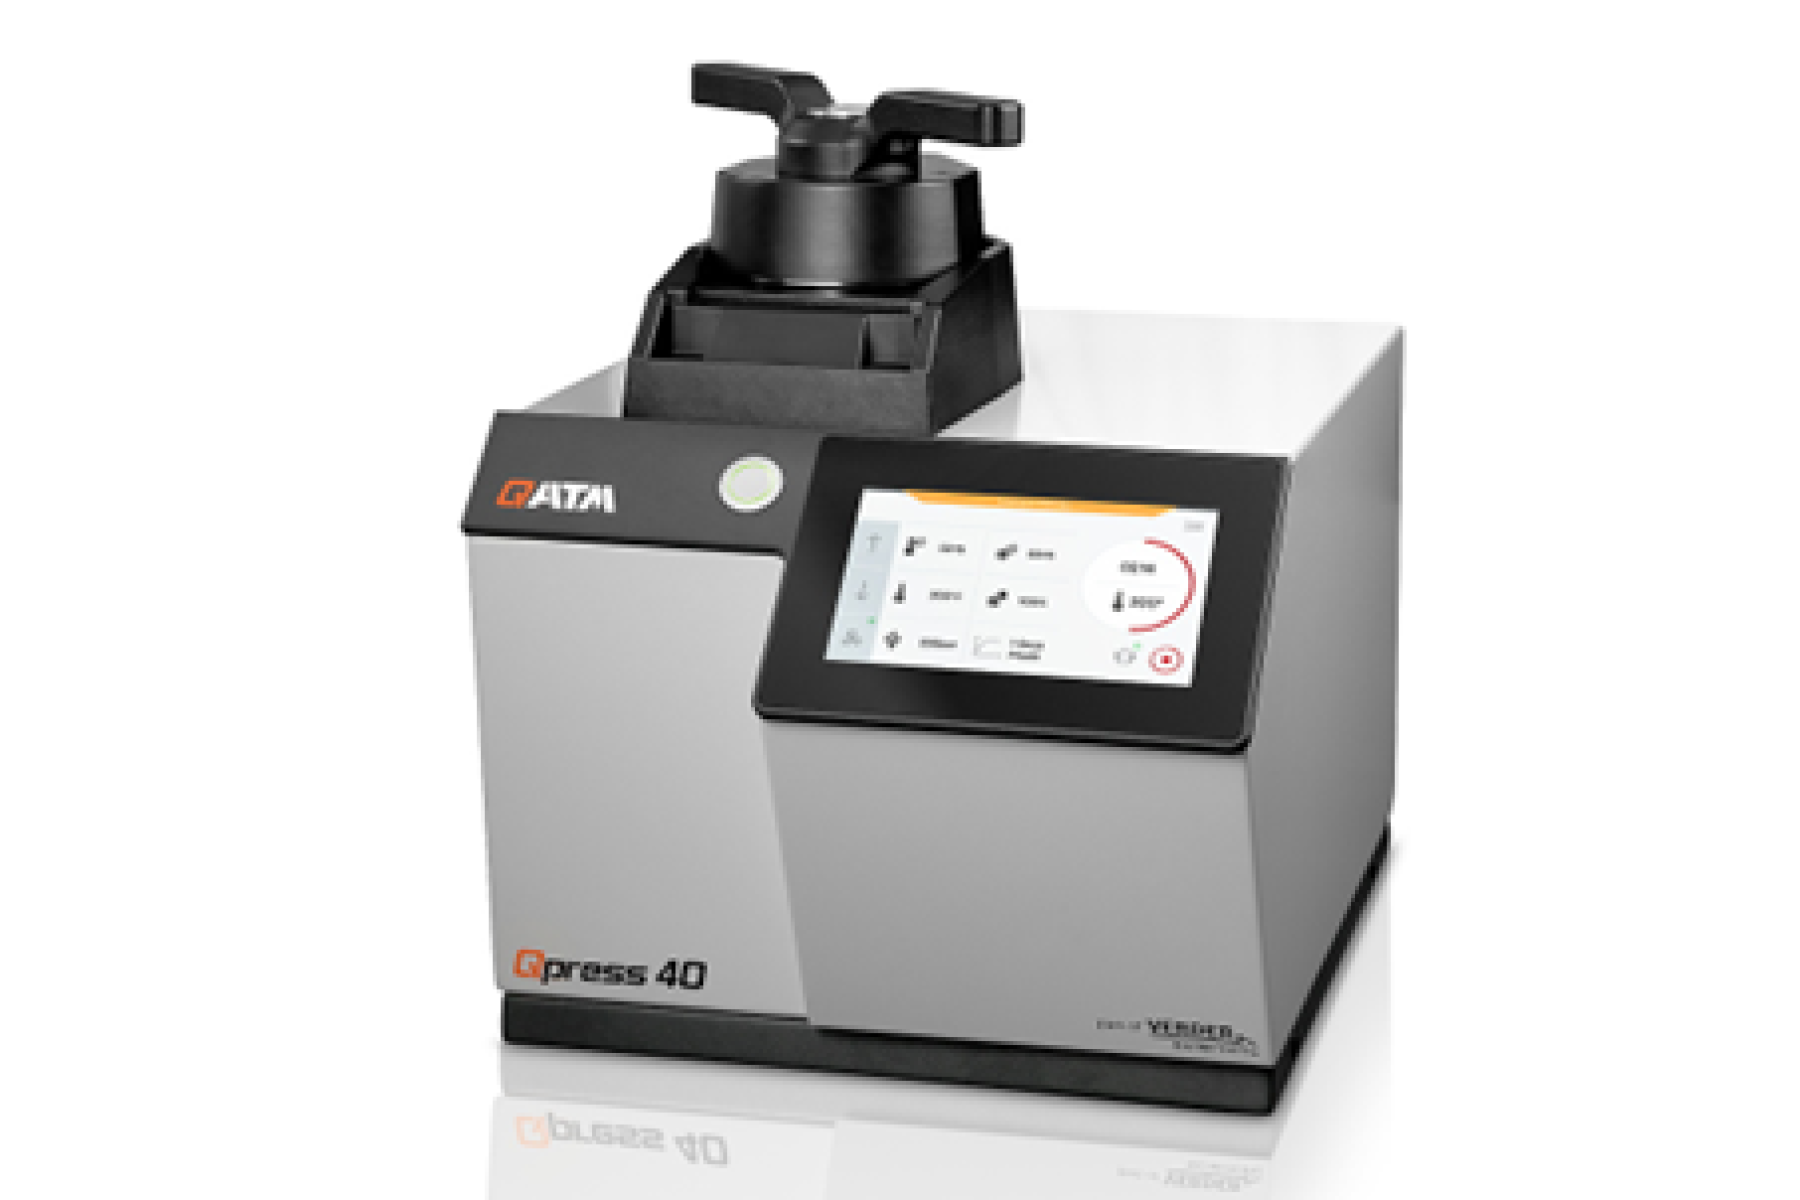
QPRESS 40 – The newest hot mounting press from QATM
Embutimento UV
| Device | Consumable | Curing time | Mold |
|---|---|---|---|
| QMOUNT | Qprep UV 50 | 1 min. | QMOULD clear, ø 40 mm |
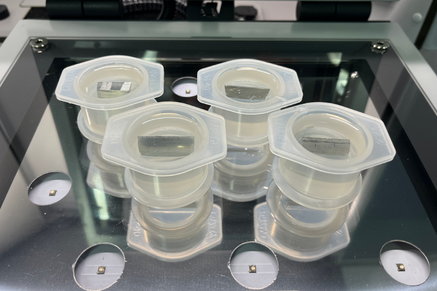
The Aluminum sample after UV-Mounting for just 1 minute.
Embutimento a frio -Primeira opção
| Consumable | Mixing ratio / Volume | Curing time | Mold | Equipamento adicional |
|---|---|---|---|---|
| KEM 20 | Powder : Liquid 2 :1 | 15 min | QMOULD clear/white Ø 40 mm | Mixing cup Mixing spoon Mixing stick Pressure unit 95016569 |
Notes
For better transparency complete curing process should be carried out in the pressure unit 95016569
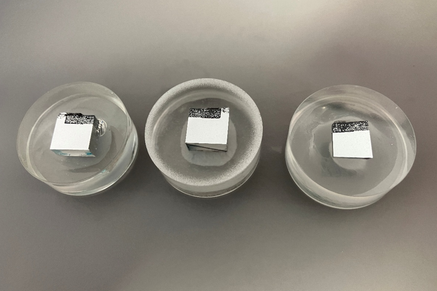
Casting Aluminum PoDFA samples cold mounted in KEM 20
Embutimento a frio -Segunda opção
| Consumable | Mixing ratio / Weight | Curing time | Mold | Equipamento adicional |
|---|---|---|---|---|
| Qpox 92 | Resin : Hardener 20 g: 4,6 g | 8 Horas | PP, Ø 40 mm | Mixing cup Scale Mixing stick Infiltration unit M6500001 |
Notes
The mounting process with Qpox 92 should be done with vacuum. For that use Infiltration unit
Embutimento a quente - Primeira opção
| Device | Consumable | Heating time | Temperature | Pressure | Cooling time |
|---|---|---|---|---|---|
| QPRESS 40 | Bakelite black | 4:45 min | 200 °C | 250 bar | 3:30 min |
| Filler or additional consumables | Heating power | Pressure mode | Cooling power | Piston with ø 40 mm | Piston with ø 40 mm |
| - | 100 % | 1 level mode | 100 % |
Notes
Deburr and clean the samples before mounting.
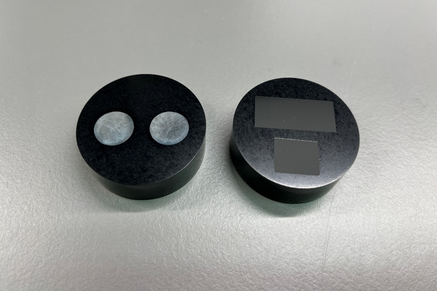
Pure Aluminum samples hot mounted in EPO-Black
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
Pure Aluminum
Pure aluminum is a lightweight metal with a density of approximately 2.7 g/cm³ and a melting point of 660°C. If the purity of Aluminum is more than 99%, it counts as pure Aluminum. The crystallographic structure of pure Aluminum is Face-centered cubic. It is characterized by a bright, silver appearance and excellent corrosion resistance due to the rapid formation of a stable, protective oxide film on its surface. Aluminum is highly ductile and malleable, enabling it to be drawn into wires or rolled into thin sheets. It has relatively low tensile strength in its pure form (about 90 MPa when annealed), but it can be significantly strengthened through alloying or cold working. Pure aluminum is also an outstanding conductor of heat and electricity, non-magnetic, and non-toxic. In the wrought groups 1xxx group represents pure Aluminum like EN AW 1050A. Pure aluminum is typically utilized in non-load-bearing applications, including the manufacture of cables, cans, electronic components, foils, wires, household goods, and packaging materials.
Grinding / Polishing
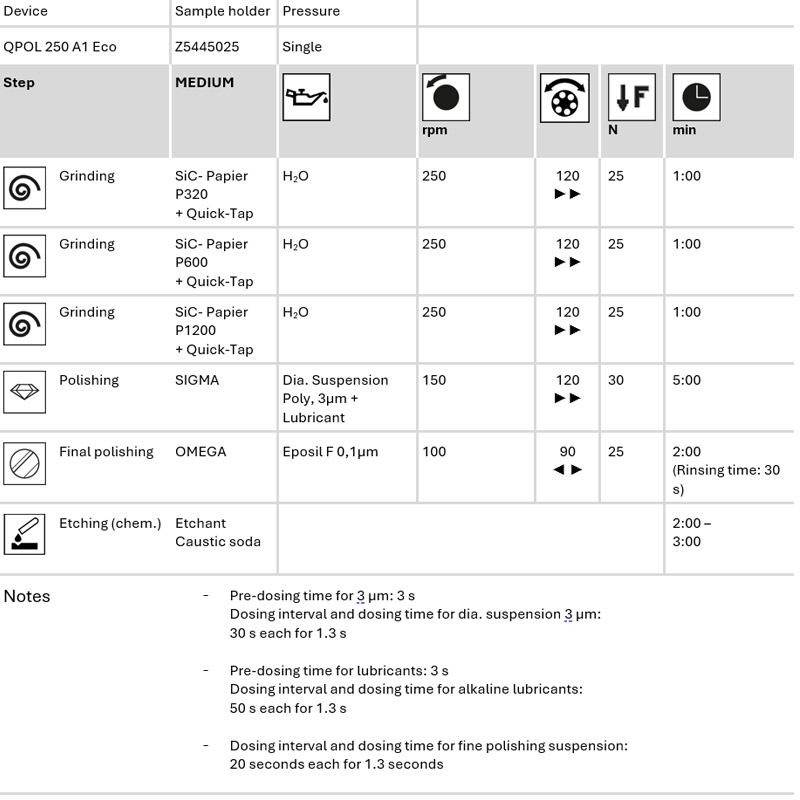
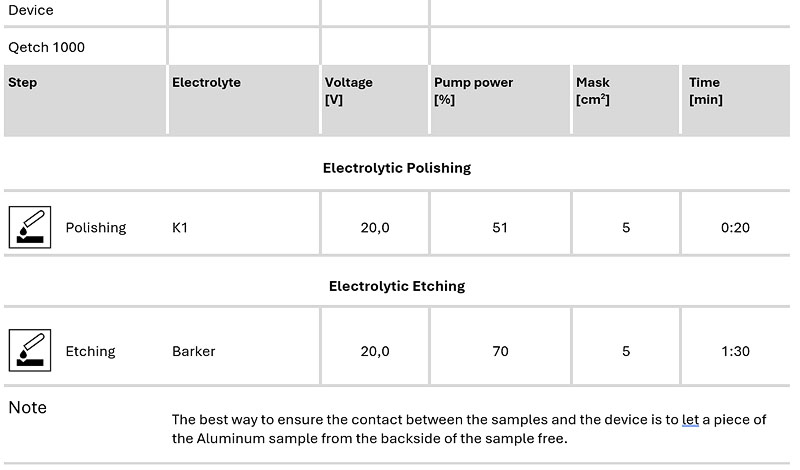
Among various consumables, silicon carbide (SiC) paper is the most suitable choice for the preparation of pure aluminum samples. Due to the inherent softness of pure aluminum, the material is highly susceptible to deformation during sample preparation. The use of aggressive consumables, such as diamond grinding discs, can introduce preparation artifacts and compromise the microstructural integrity of the sample. Provided that sectioning has been conducted appropriately, initial grinding can commence with SiC paper of P600 grit. This is followed by a second grinding step using SiC paper of P1200 grit; after approximately two minutes of grinding, the sample is ready for the polishing stage.
For the polishing of pure aluminum, soft polishing cloths are recommended to minimize surface deformation. Sigma cloth, a medium-hard silk cloth, is suitable for the initial polishing steps. For the 1 µm polishing stage, Zeta cloth—a short flocked, soft synthetic cloth—should be employed. For final polishing, OMEGA cloth, a chemically resistant soft synthetic cloth, is recommended. The complete sequence of grinding and polishing steps is summarized in the table.
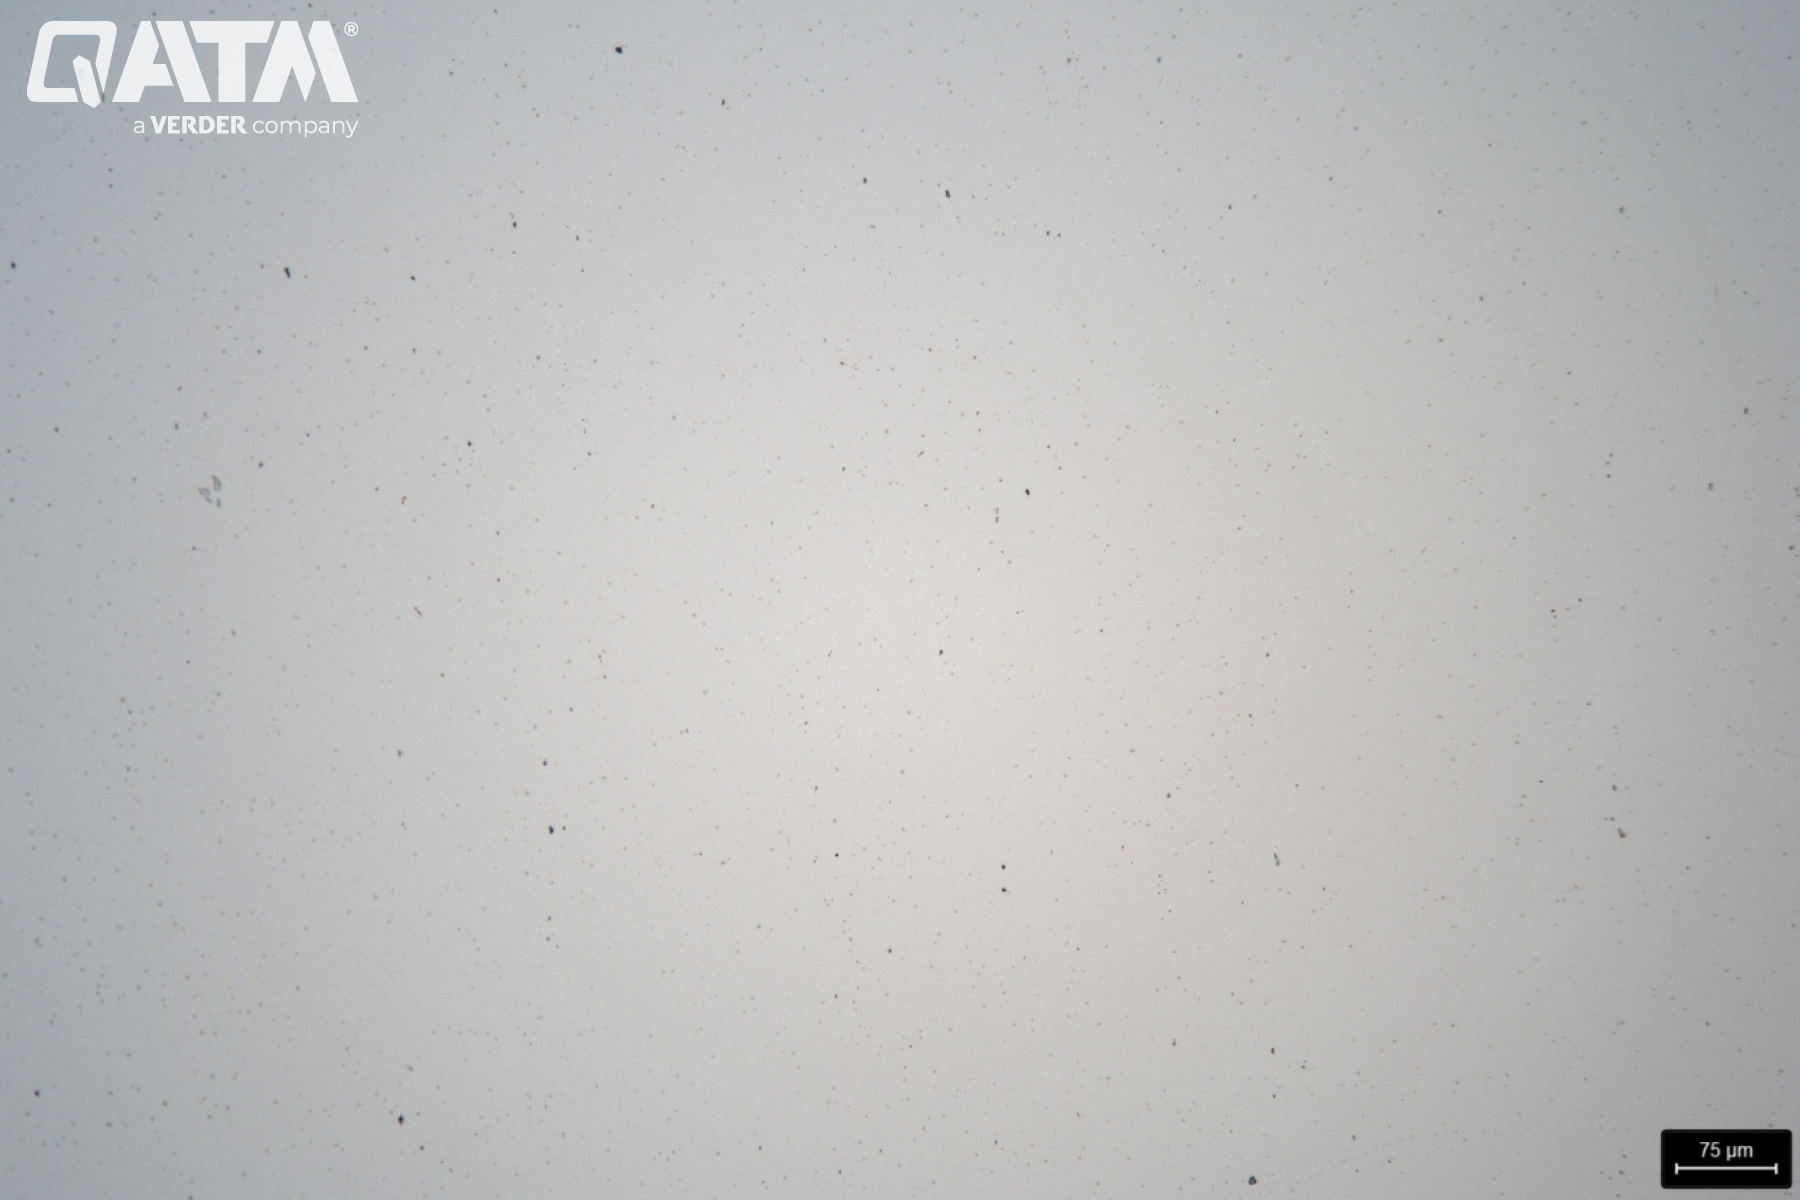
The sample surface after final polishing without scratches and deformation
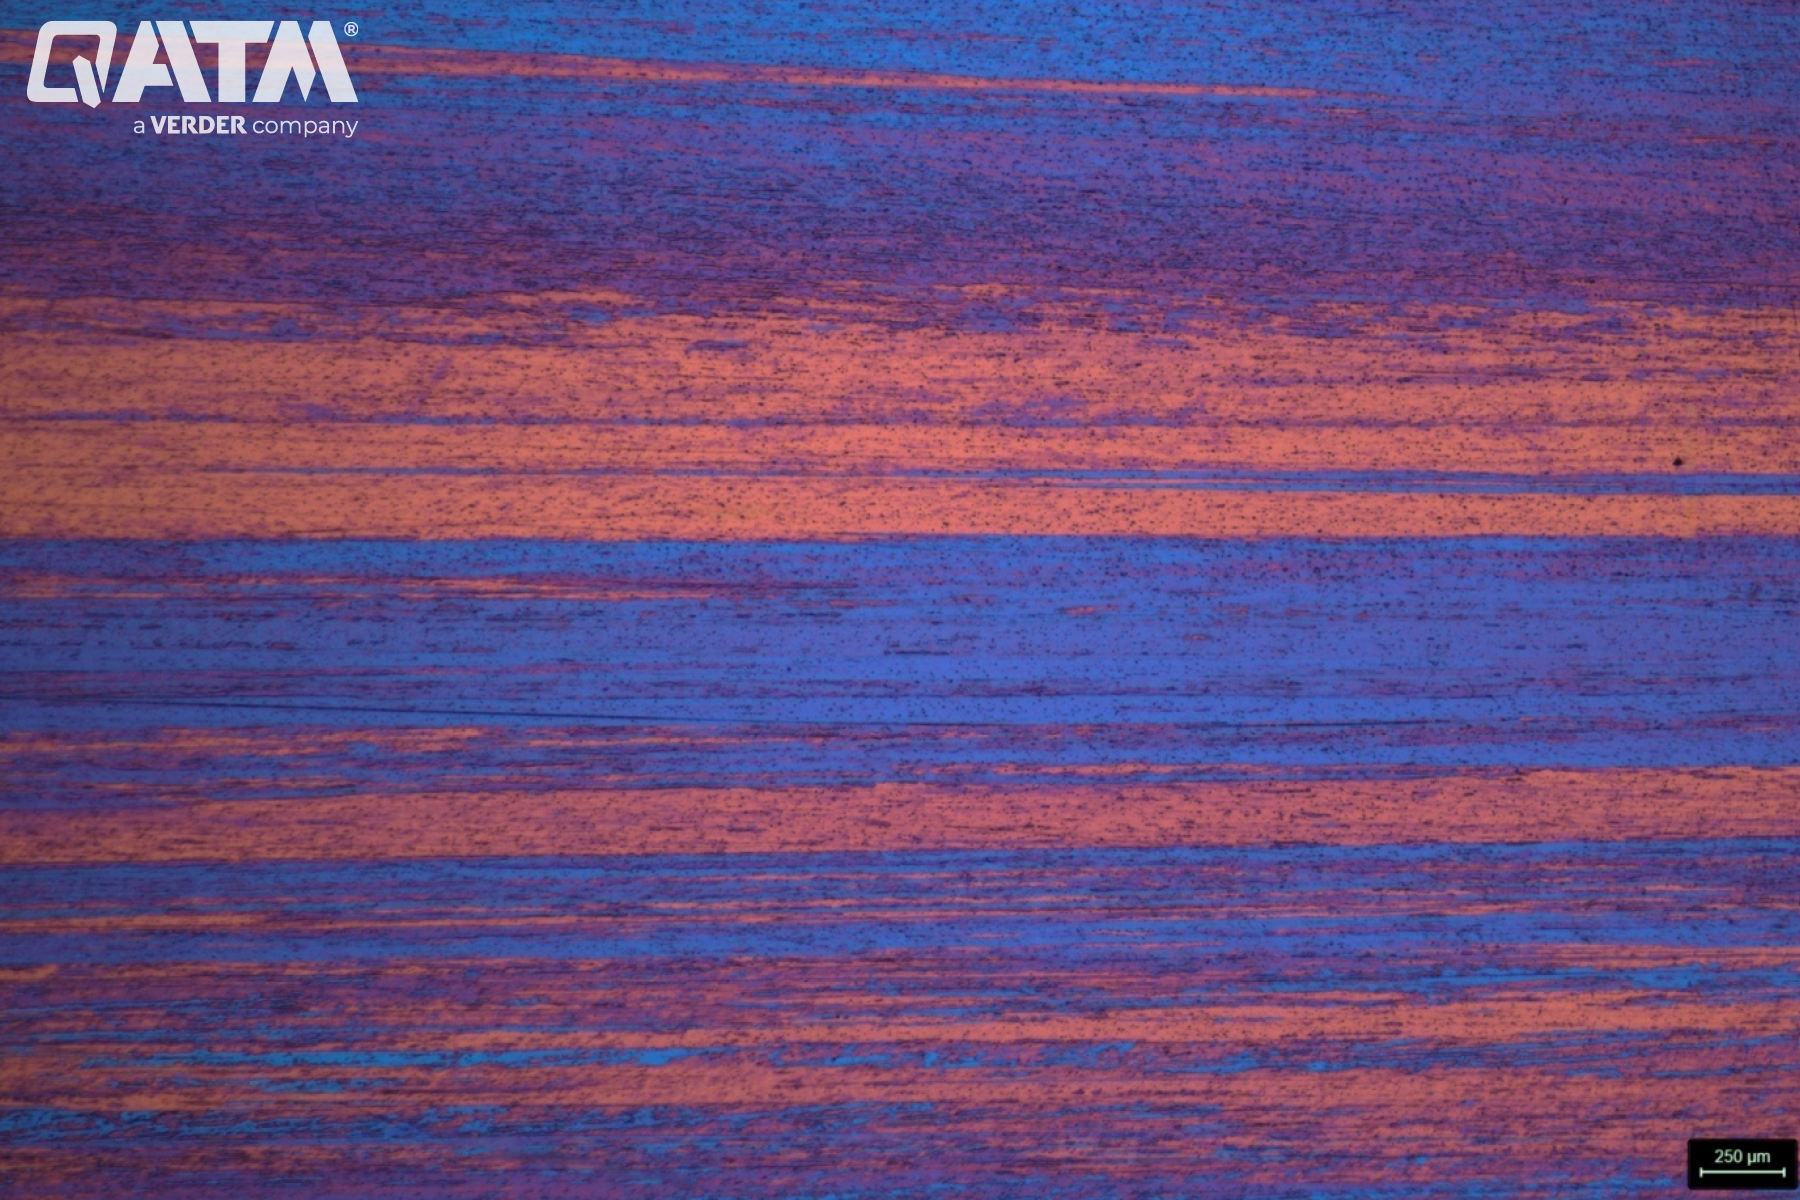
Logitudinal microstructure of pure Aluminum after electrolytical etching with Barker
Etching
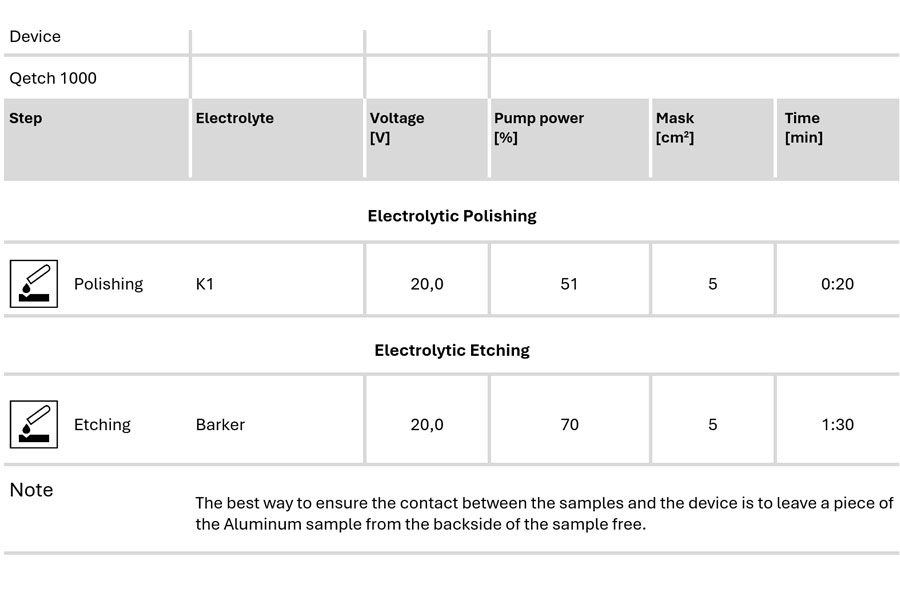
The objective of etching pure aluminum samples is to selectively reveal the microstructural features, such as grain boundaries or grain size as well as impurities that are otherwise indistinguishable in the polished, unetched state. Etching enhances the contrast between different microstructural components by preferentially attacking specific areas of the sample, allowing for detailed examination of grain size, shape, and distribution under optical or electron microscopy. This process is essential for accurate metallographic analysis and characterization of pure aluminum. There are two main processes to etch the pure Aluminum samples. First is the normal immersing process in etchant. Here the Sodium hydroxide from QATM can be used. The other technique is electrolytic etching. Electrolytic etching of pure aluminum is a metallographic technique used to reveal its microstructure by applying an electrical current in an appropriate electrolyte solution. During the process, the aluminum sample acts as the anode, and selective dissolution occurs at grain boundaries and other microstructural features. This method offers controlled and uniform etching, minimizing mechanical damage and enhancing the visibility of fine details such as grain boundaries and inclusions. Electrolytic etching is particularly effective for pure aluminum due to its softness and tendency to deform under mechanical polishing, resulting in clearer and more reproducible microstructural observations.
QETCH 1000 is a fully automatic electrolytic polisher and etcher with intuitive touch-screen operation. Polishing and etching unit and control unit are separated, also the Qetch 1000 can be used in the lab fume cabinet. A scan function displays the current voltage curve of a material and provides polishing results quickly without structural changes. Handling of the polishing and etching unit was facilitated significantly by the interchangeable 1 ltr. electrolytic tanks. Different electrolytes can be changed and easily stored with lid. The unit is cleaned with water by a washing program.
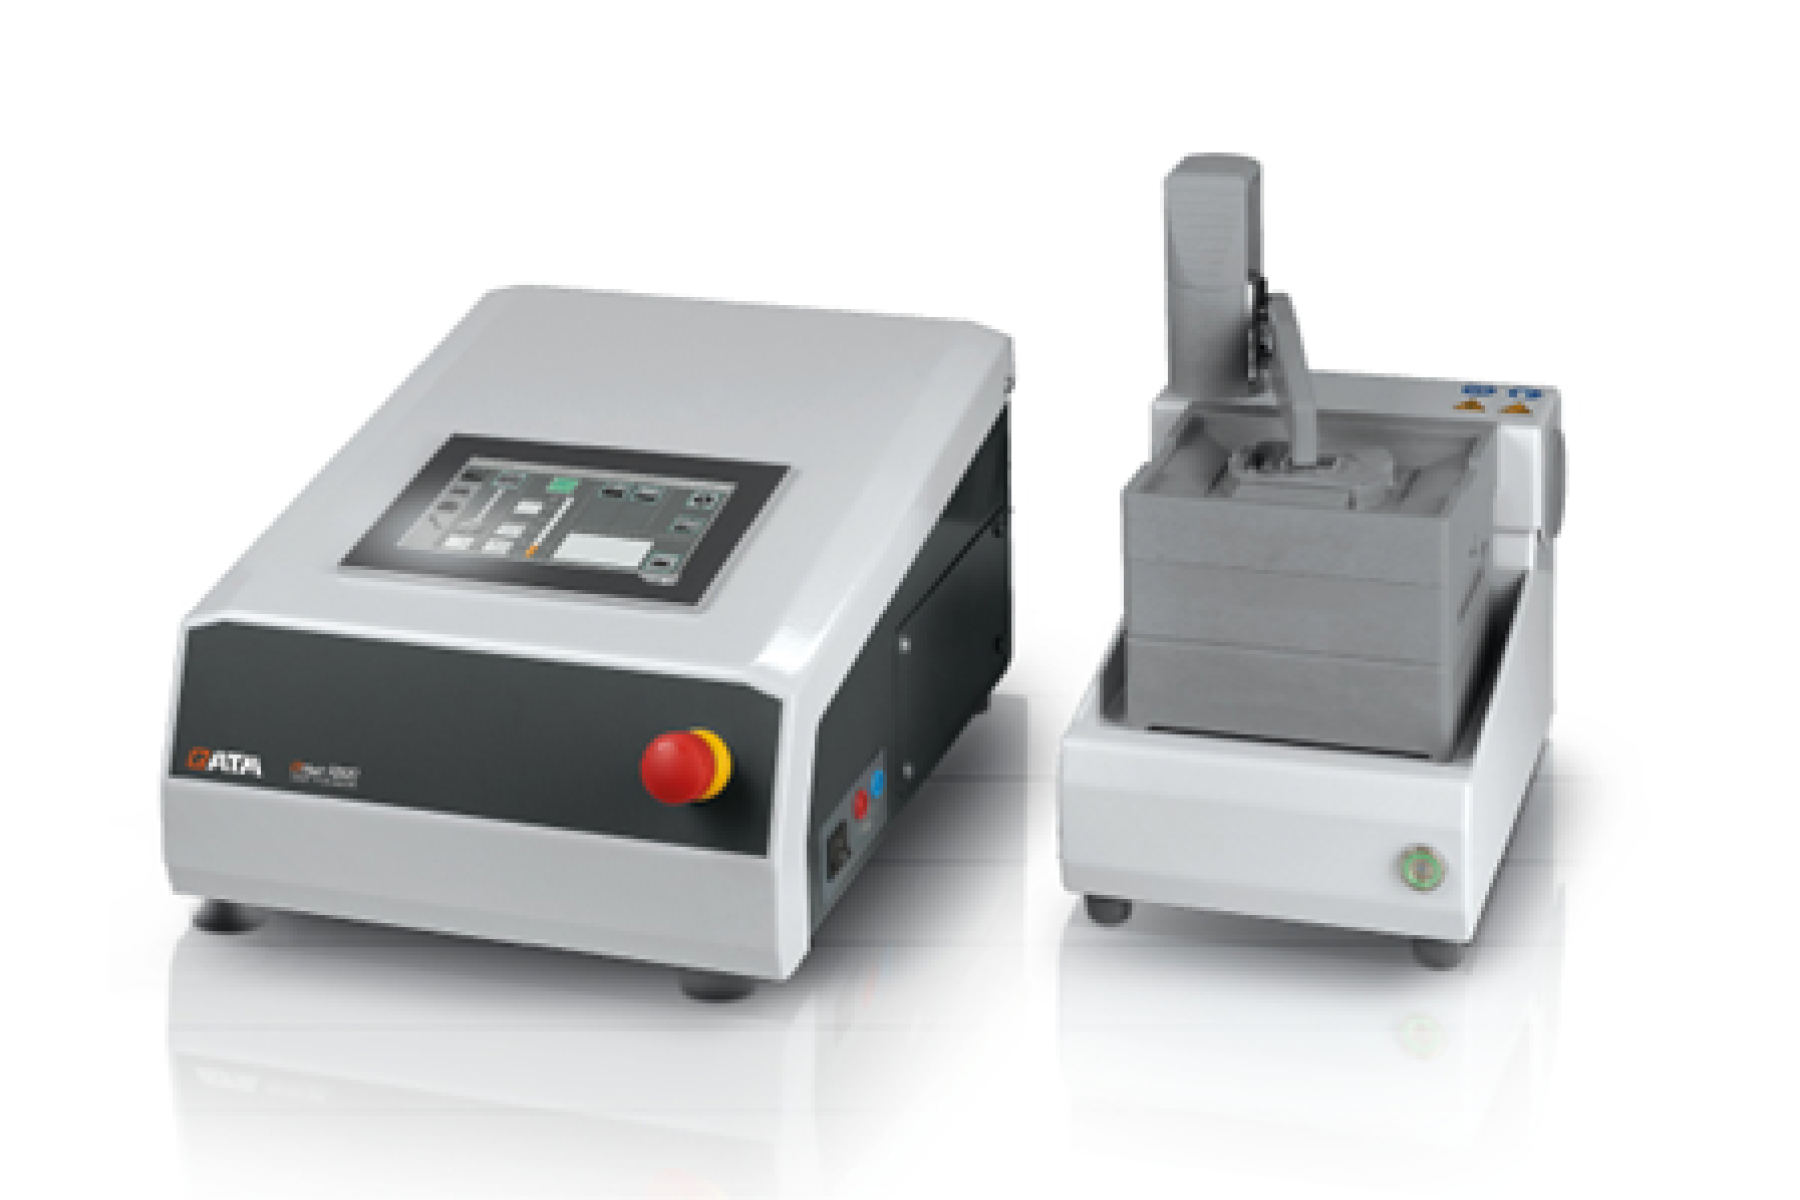
QETCH 1000 – Electrolytical polishing and etching machine from QATM
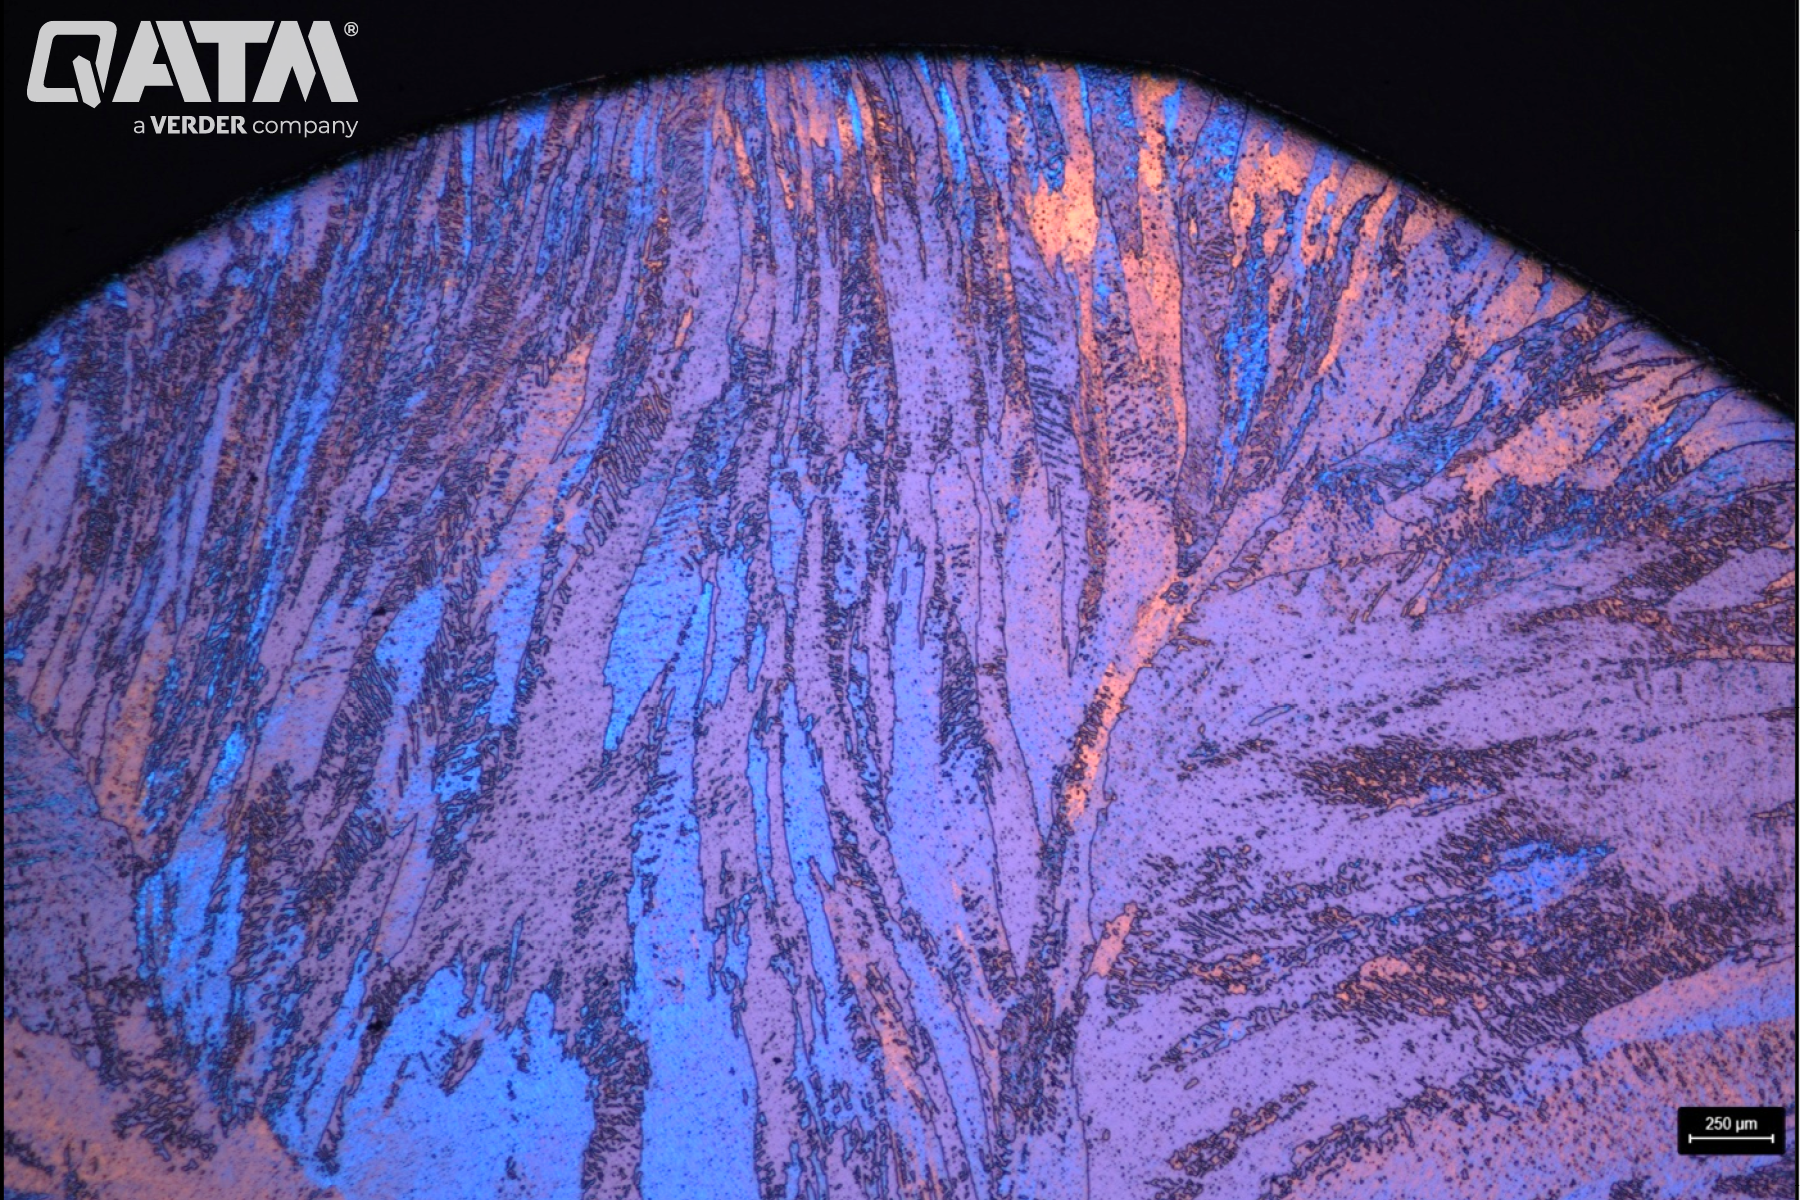
The microstructure of pure Aluminum on the edge area after etching with Barker – 25:1
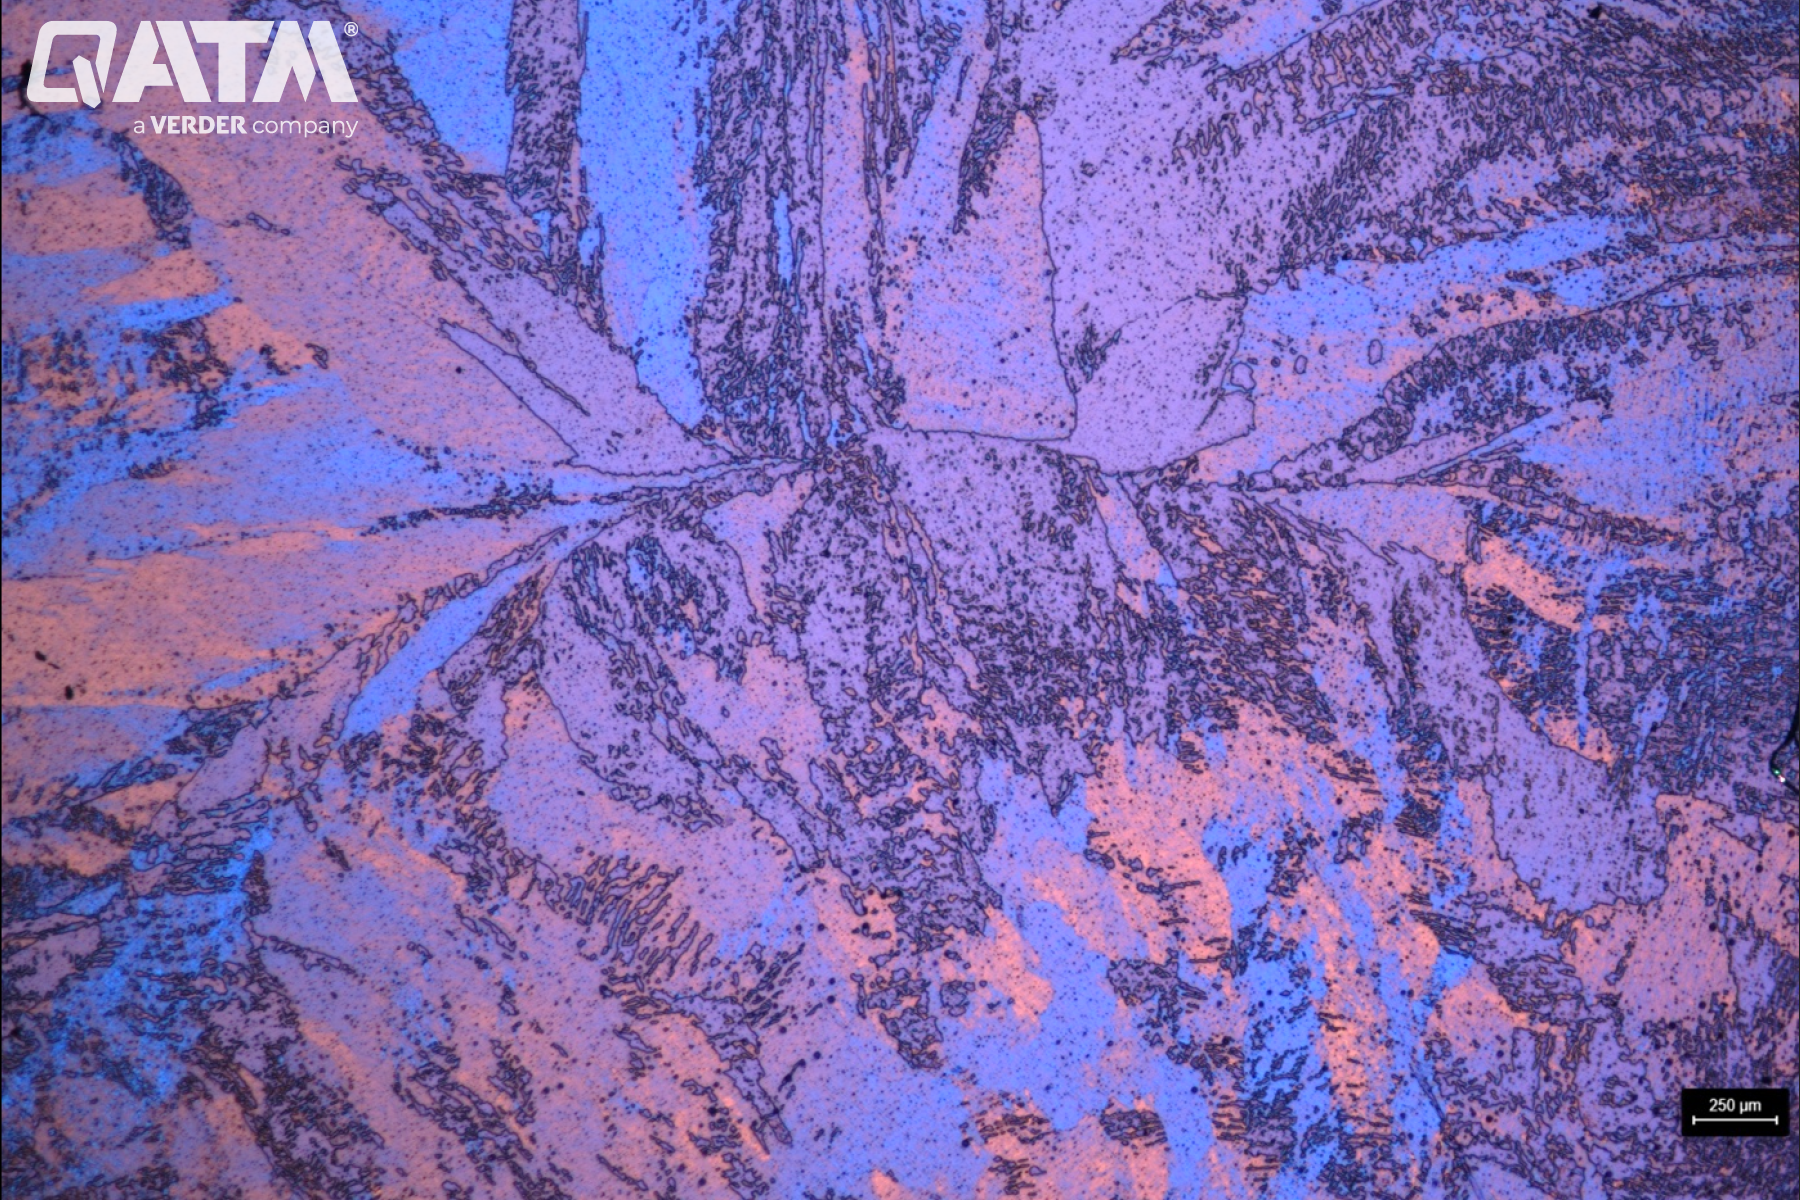
The microstructure of pure Aluminum in the core area after etching with Barker – 25:1
Ligas de alumínio forjado
The classification system used internationally distinguishes between wrought alloys [DIN EN 573] and castings [DIN EN 1780]. Wrought alloys are aluminum alloys that are cast into ingots or strips using the continuous casting process and are used exclusively for the manufacture of rolled, pressed and drawn products. In contrast, cast alloys are used exclusively to produce molded castings due to their better mold filling properties and resistance to hot cracking. The standard designation of Aluminum alloys uses the following system:
- The prefix EN, followed by a space
- The A for Aluminum
Then a letter which shows the manufacturing process - W for wrought Aluminum and C for Cast Aluminum
- Optional is B for unalloyed and alloyed Aluminum ingots and M for master alloys
- A hyphen
- Four digits (for wrought alloys) and five digits (for cast alloys) to define the alloy composition or the chemical symbol Al followed by the symbols of the main alloying elements and their average nominal composition in wt. %.
The distinct designation systems for wrought and cast aluminum alloys, as well as their respective material conditions, necessitate a separate and detailed presentation for each category. For the wrought alloy the four digits in the description indicated the alloy group, which is characterized by one or more main alloying elements. The alloy groups also differ in terms of hardenability or non-hardenability (the latter are also referred to as “naturally hard” or work-hardening alloys).
| Group | Alloy type | Example | Hardenability |
|---|---|---|---|
| 1XXX | Puro Alumínio | EN AW-1050A EN AW-1070A |
Not hardenable |
| 2XXX | AlCu | EN AW-2219 EN AW-2024 |
Hardenable |
| 3XXX | AlMn | EN AW-3105 EN AW-3003 |
Not hardenable |
| 4XXX | Al Si | EN AW-4032 EN AW-4046 |
Not hardenable |
| 5XXX | Al Mg | EN AW-5005 EN AW-5182 |
Not hardenable |
| 6XXX | Al MgSi | EN AW-6061 EN AW-6082 |
Hardenable |
| 7XXX | Al ZnMg | EN AW-7075 EN AW-7020 |
Hardenable |
| 8XXX | Others | EN AW-8006 EN AW-8011A |
Not hardenable |
| 9XXX | Not to be used | - | - |
The most important metallographic analyses for aluminum wrought alloys include:
Grain Size Measurement: Determining the grain size provides insight into the alloy’s mechanical properties, such as strength and ductility, and is essential for quality control and process optimization.
Assessment of Second-Phase Particles and Inclusions: Identifying and characterizing intermetallic phases, precipitates, and non-metallic inclusions helps evaluate the alloy’s purity, mechanical performance, and corrosion resistance.
Examination of Microstructure and Texture: Observing the distribution, size, and orientation of grains and phases reveals information about deformation processes, recrystallization, and the effects of thermomechanical treatments.
Evaluation of Grain Boundary Character: Analyzing grain boundary types and distributions assists in understanding the alloy’s susceptibility to phenomena such as intergranular corrosion and cracking.
Detection of Defects: Identifying casting or processing defects, such as porosity, cracks, or segregation, is crucial for ensuring the integrity and performance of the wrought alloy.
Layer and Coating Analysis: In coated or surface-treated alloys, metallography is used to assess the thickness, adherence, and uniformity of coatings.
Also, the strength range of various wrought Aluminum alloys can be seen in the tables below:
| Alloy series | Alloy composition | Strengthening method | Tensile strength range | Tensile strength range |
|---|---|---|---|---|
| 1XXX | Al | Cold work | 70-175 | 10-25 |
| 2XXX | Al-Cu-Mg (1-2.5 % Cu) Al-Cu-Mg-Si (3-6% Cu) |
Heat treatment, Heat treatment |
170-310 380-520 |
25-45 55-75 |
| 3XXX | Al-Mn-Mg | Cold work | 140-280 | 20-40 |
| 4XXX | Al Si | Cold work + heat treatment | 105-350 | 15-50 |
| 5XXX | Al-Mg(1-2.5% Mg) Al-Mg-Mn (3-6% Mg) |
Cold work, Cold work |
140-280 280-380 |
20-40 40-55 |
| 6XXX | Al-Mg-Si | Heat treatment | 150-380 | 22-55 |
| 7XXX | Al ZnMg Al-Zn-Mg-Cu |
Heat treatment, Heat treatment | 380-520 520-620 |
55-75 75-90 |
| 8XXX | Al-Li-Cu-Mg | Heat treatment | 280-560 | 40-80 |
Grinding / Polishing
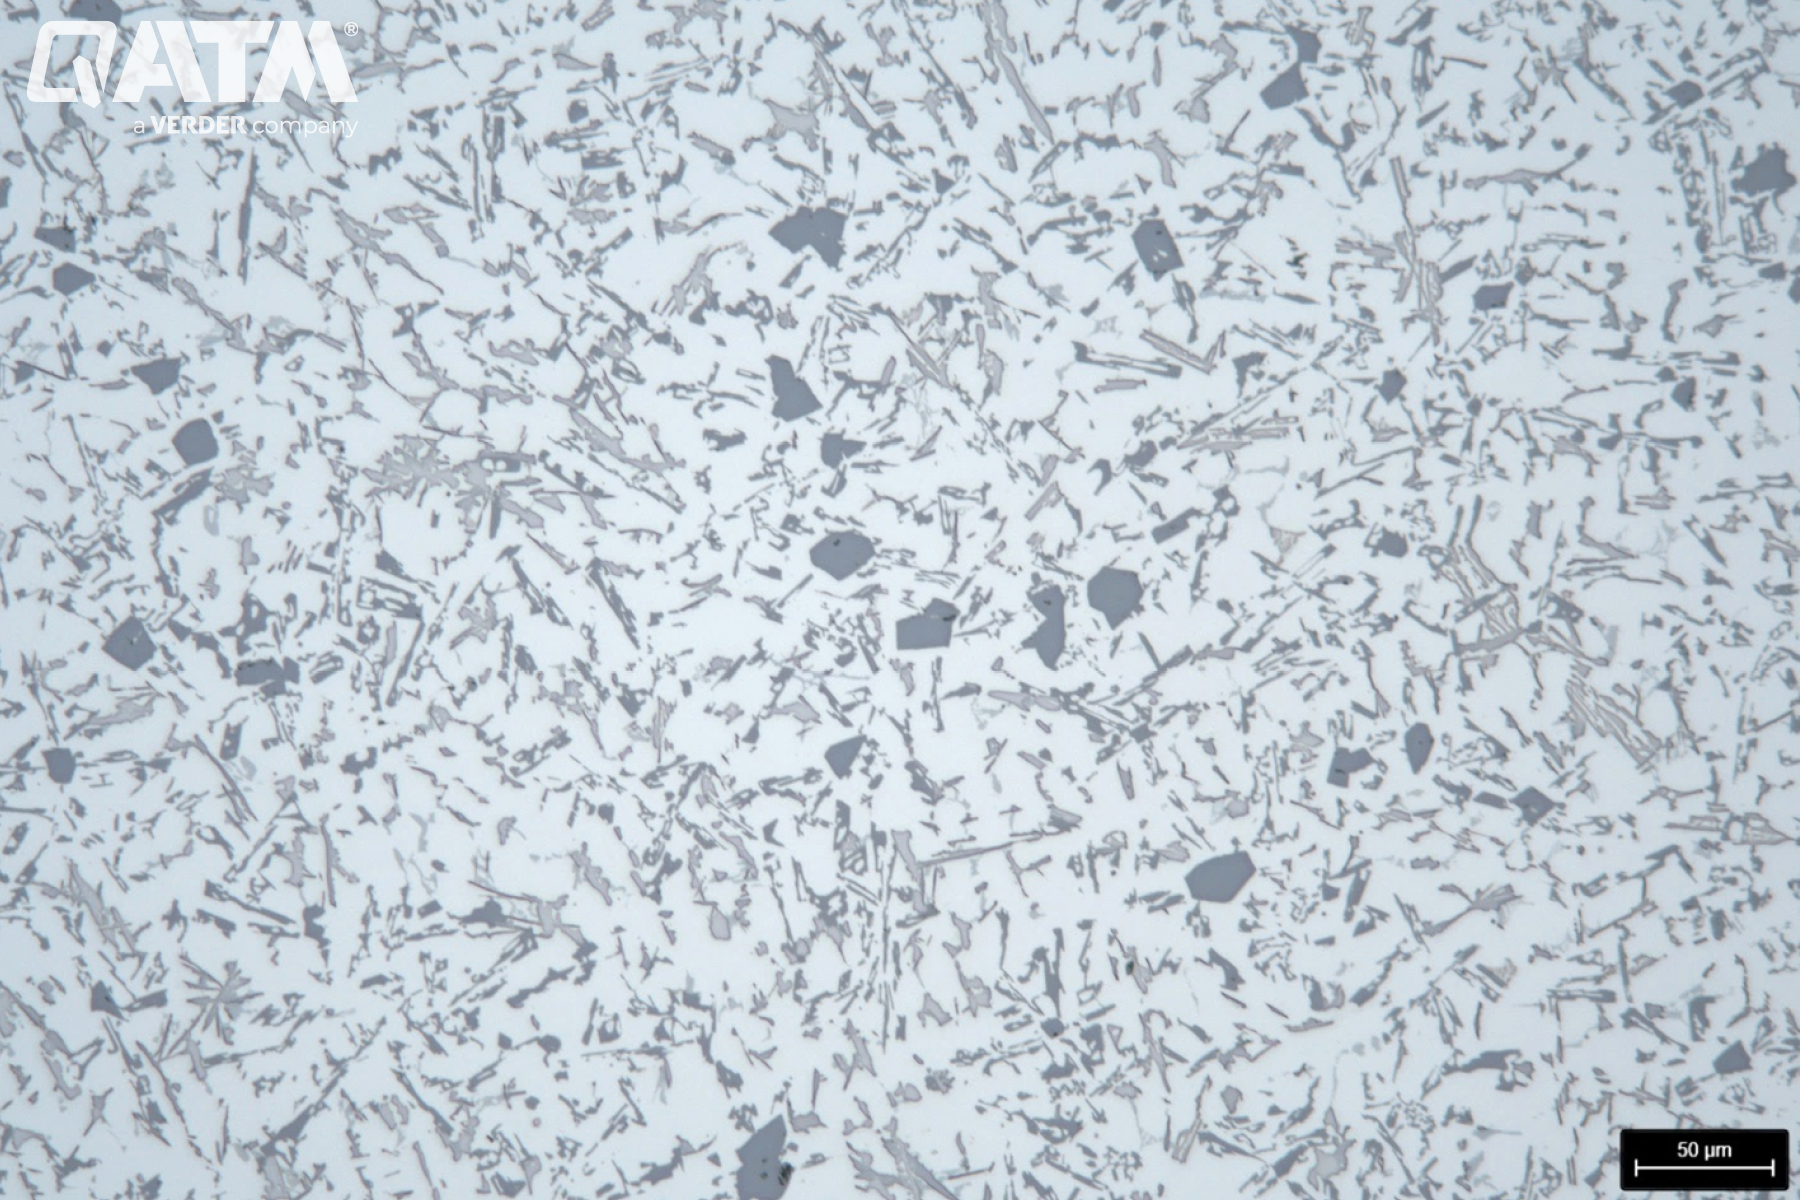
The microstructure of Al-Si alloy after final polishing – 200:1
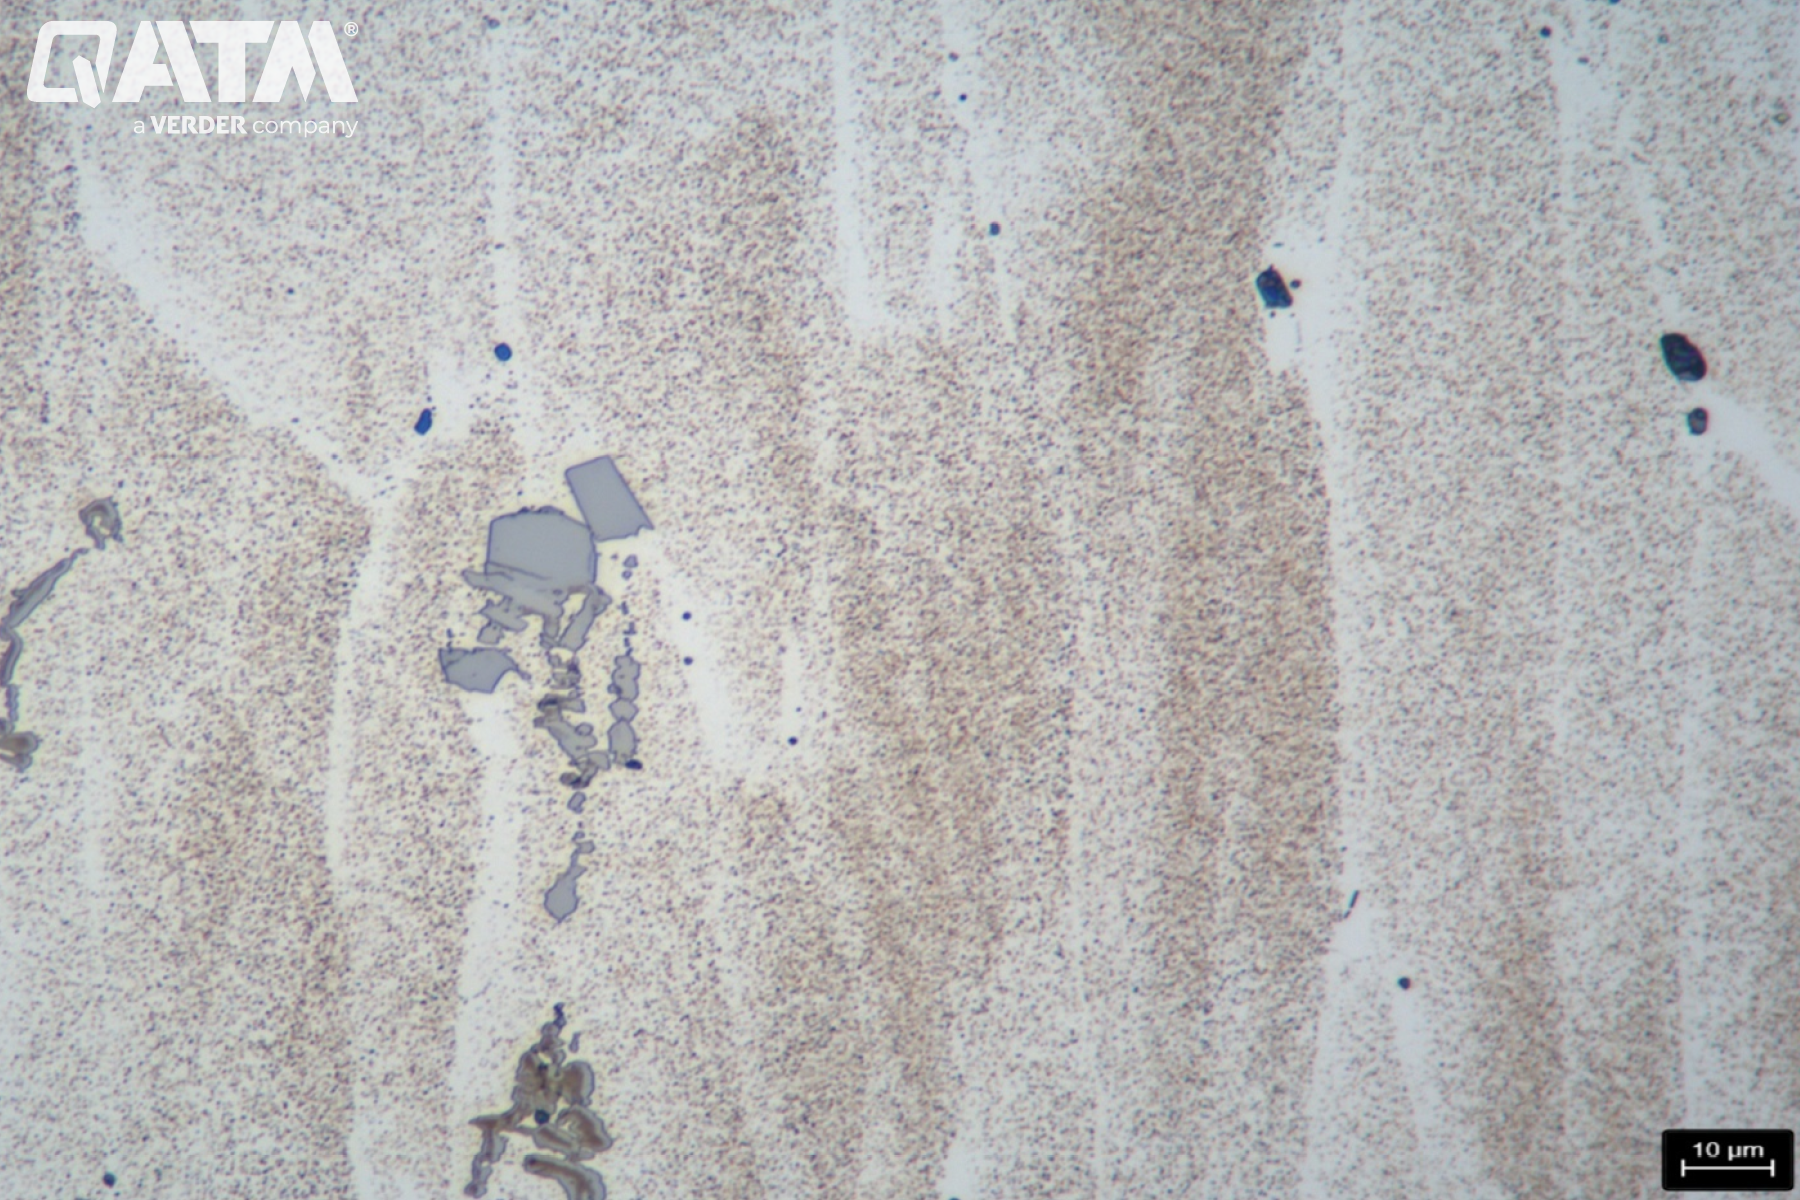
The precipitates in Al ZnMg in higher magnification
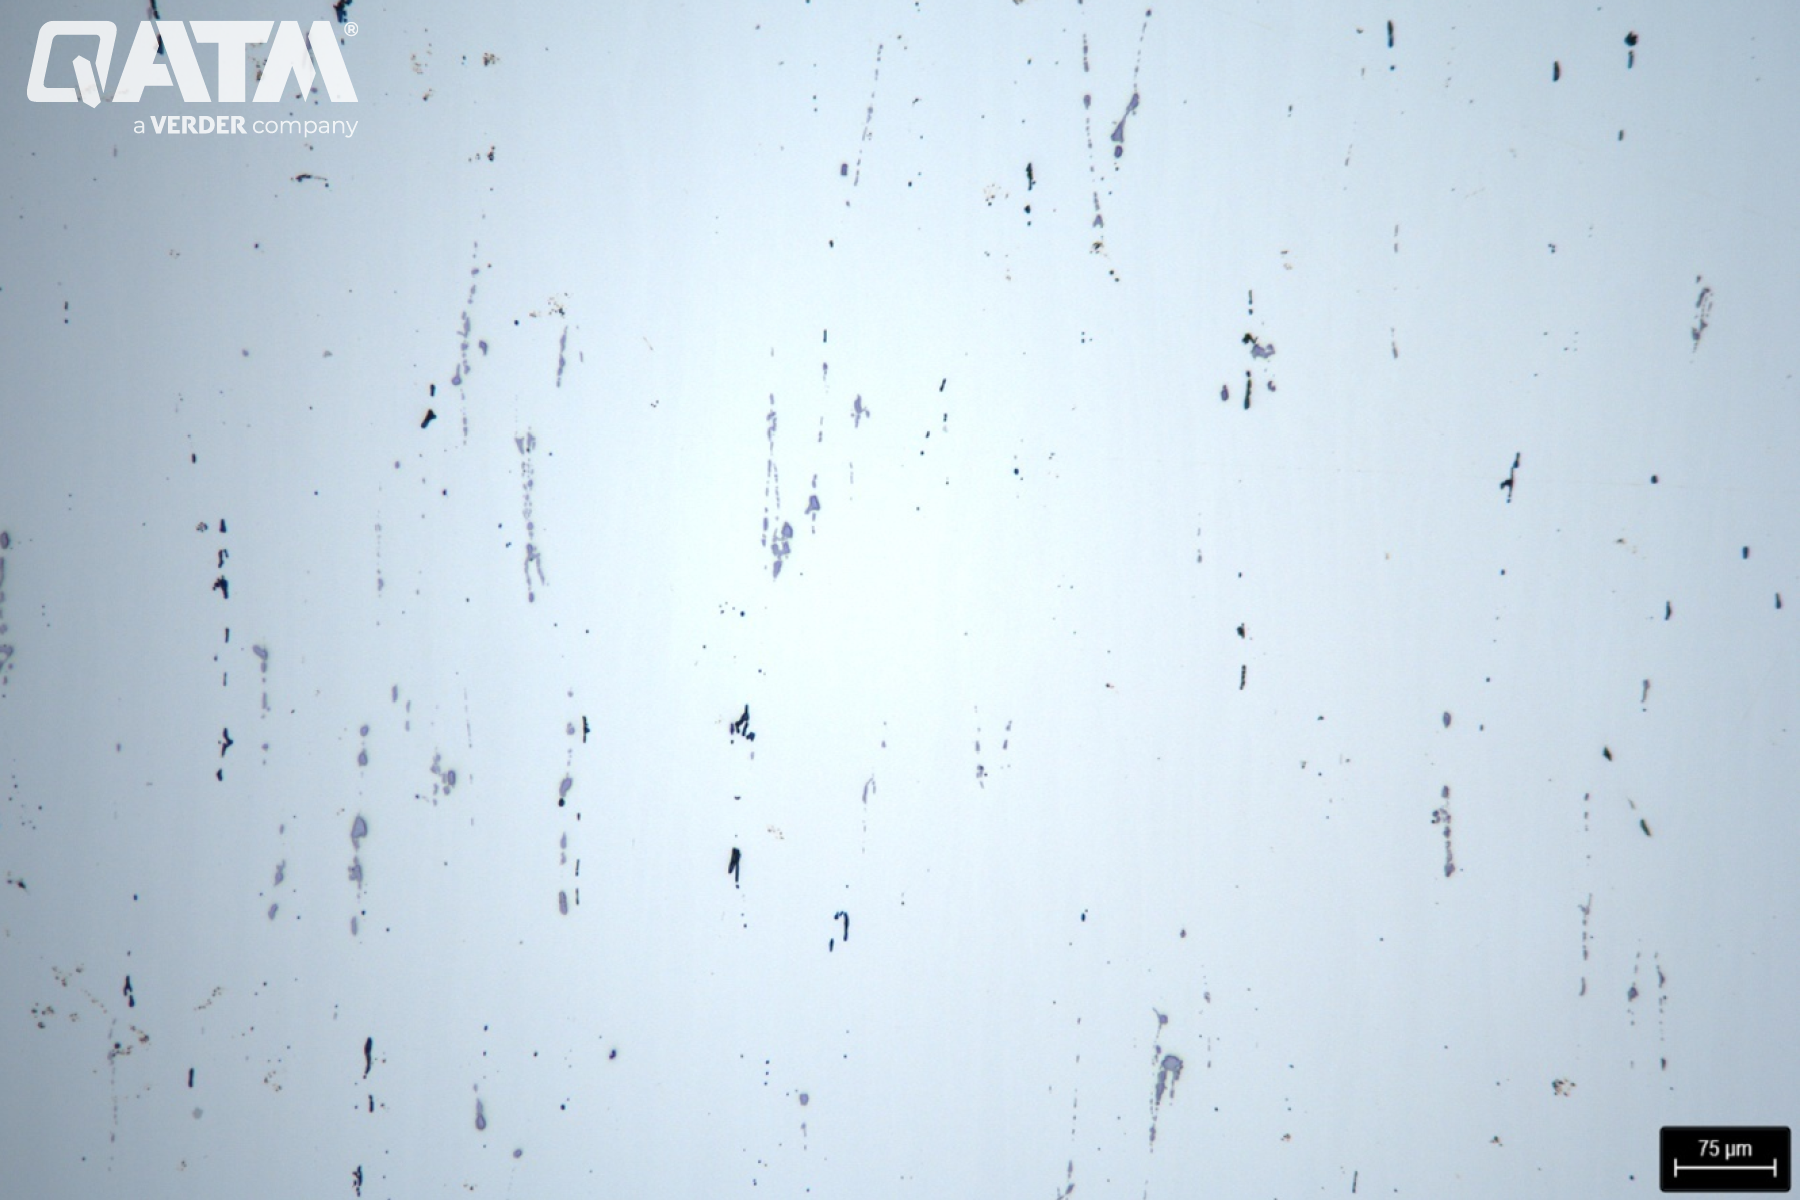
Microstructure of Al ZnMg alloy after final polishing - 100:1
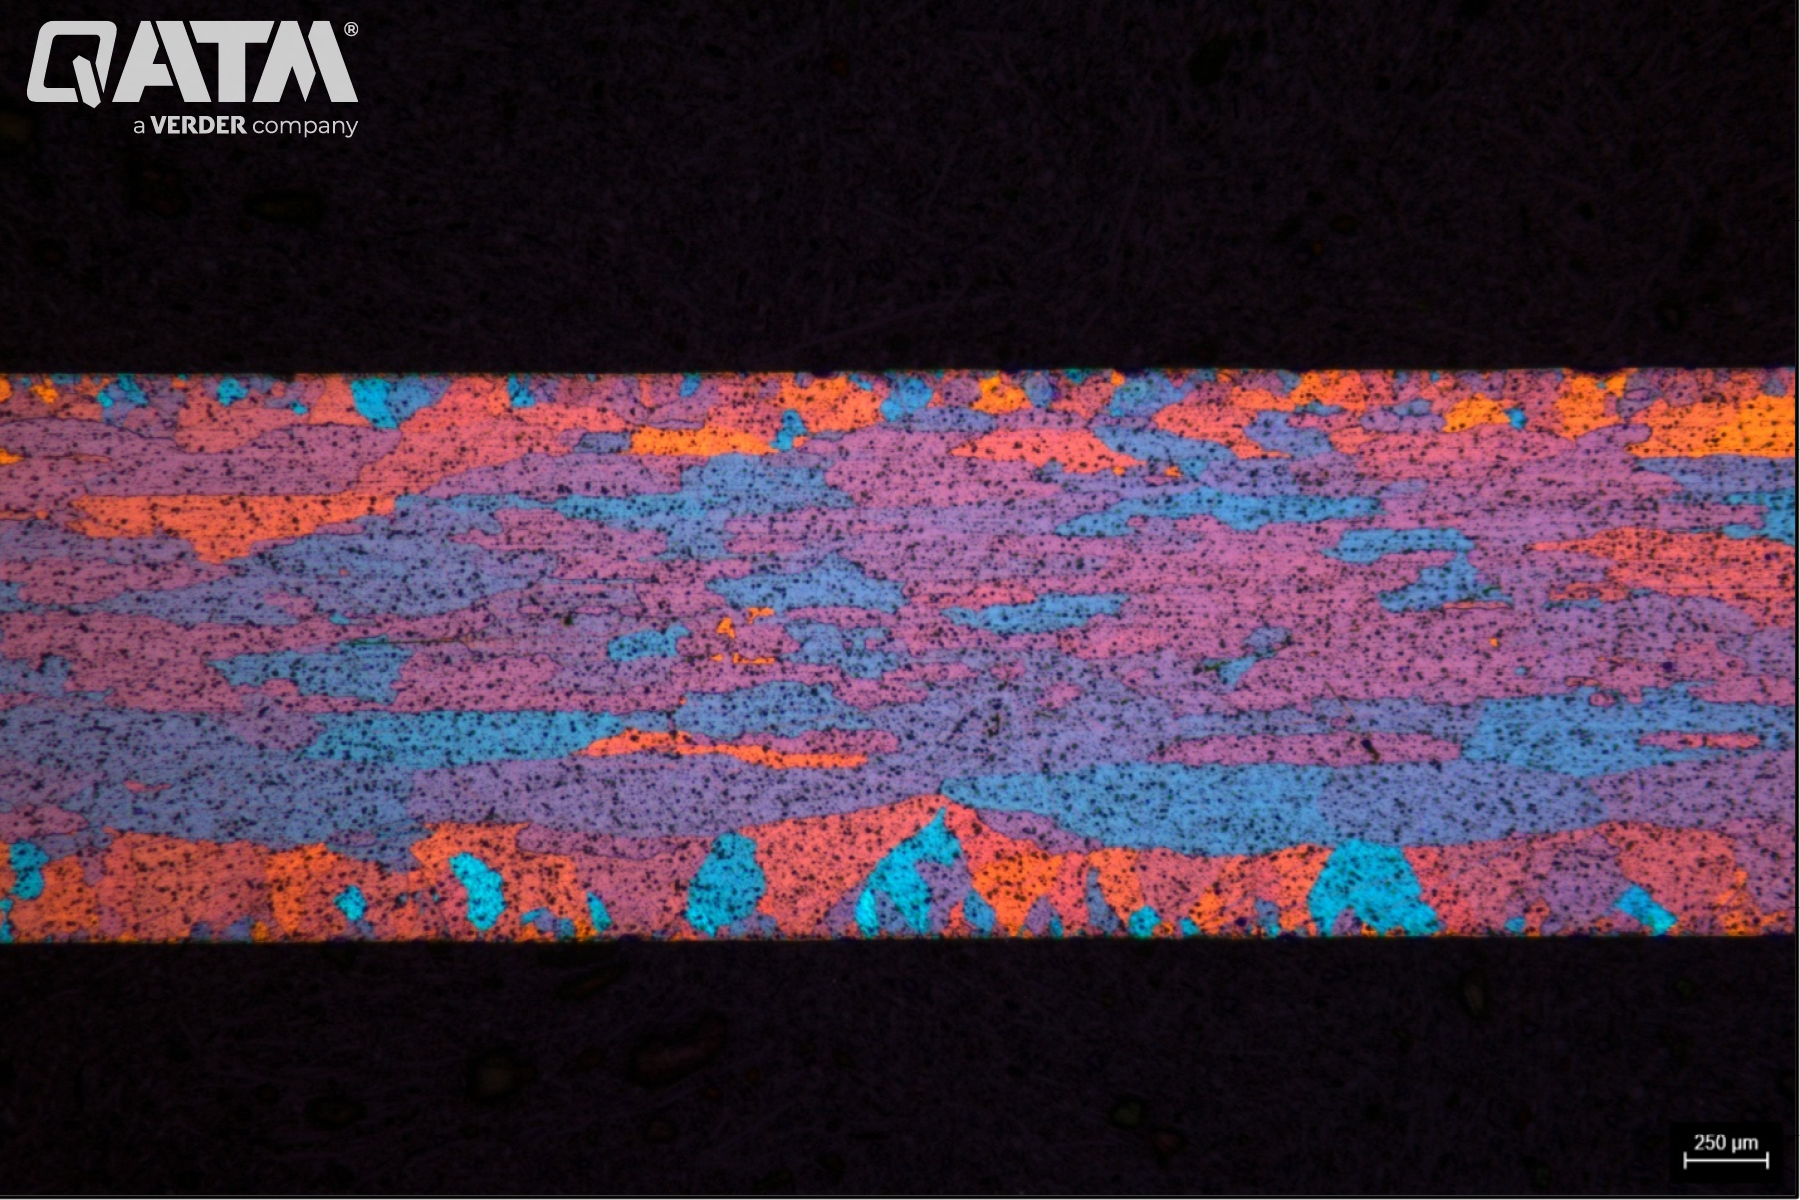
The same extruded Aluminum sample after electrolytical etching with Barker
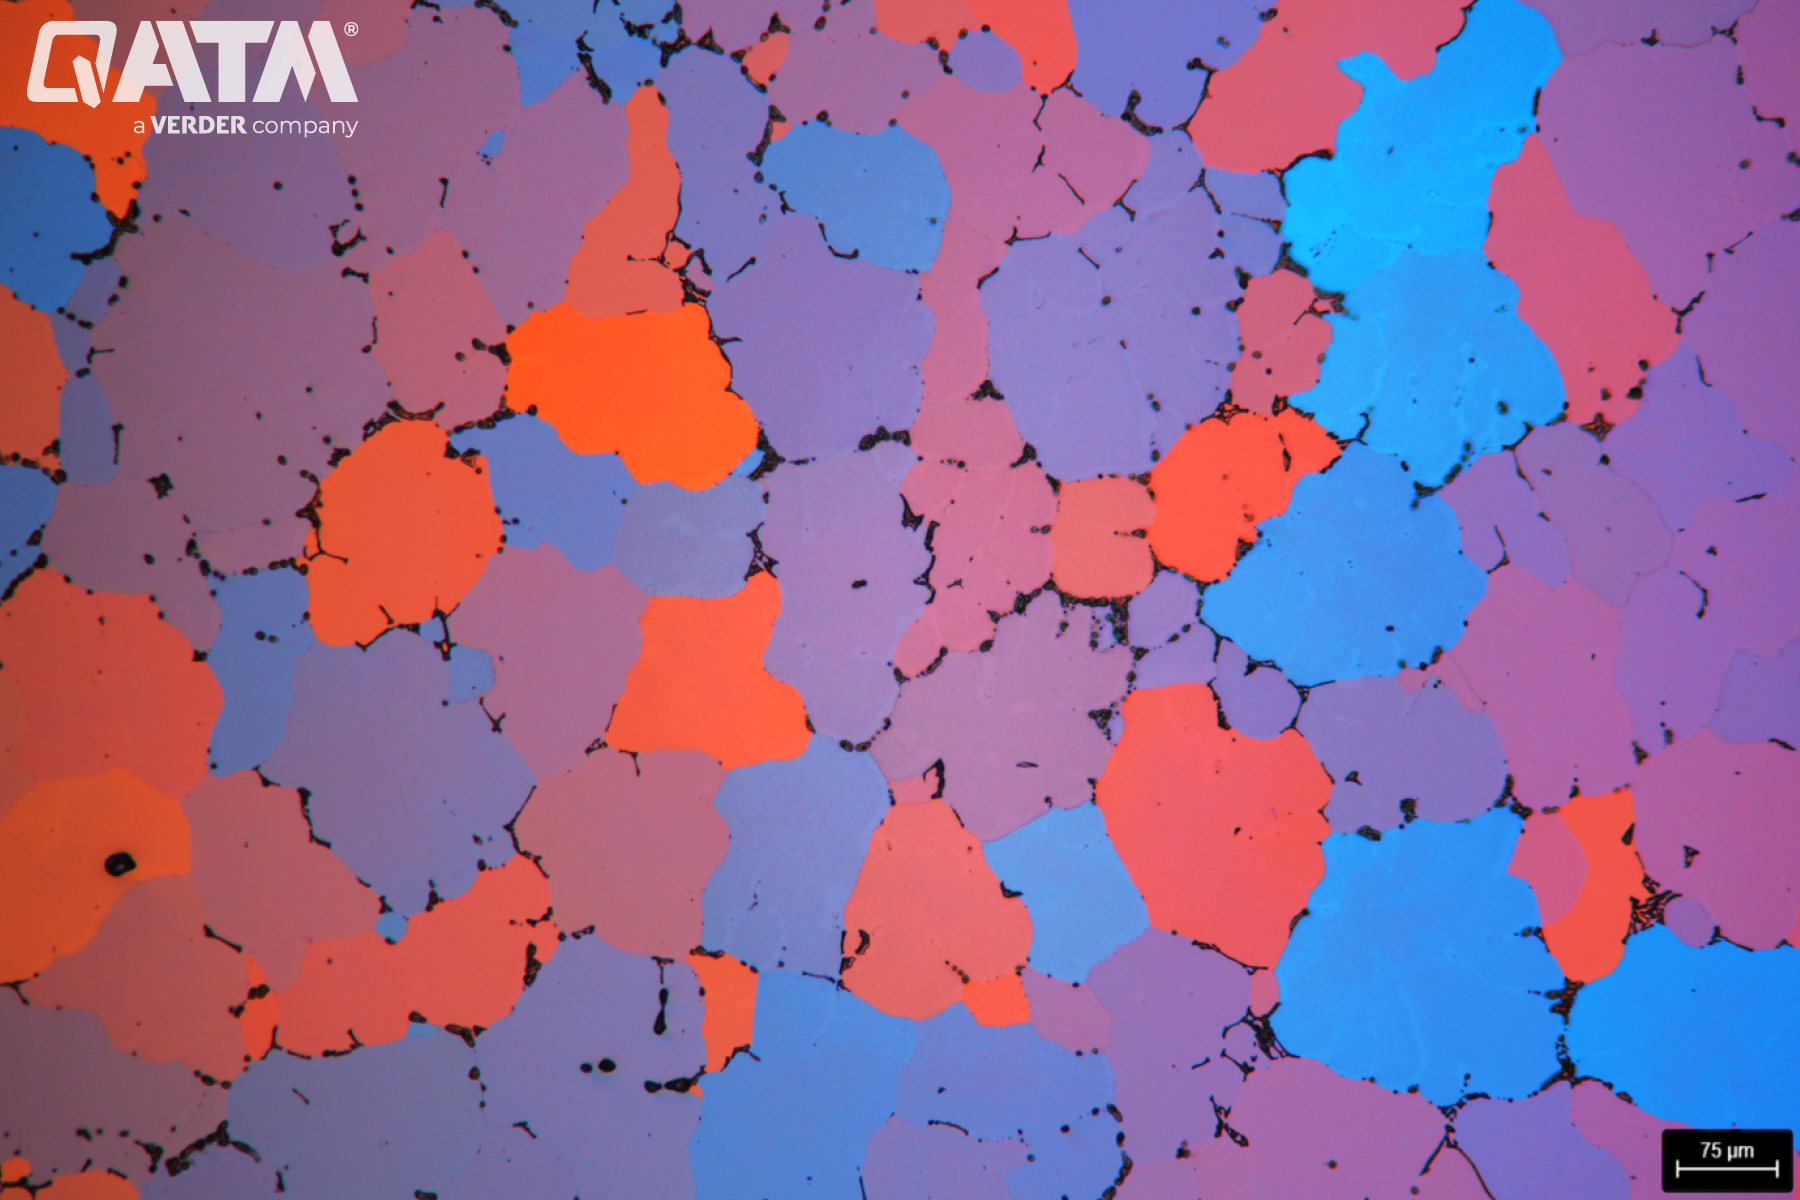
The casting microstructure of EN AW-2017A after electrolytical etching with Barker
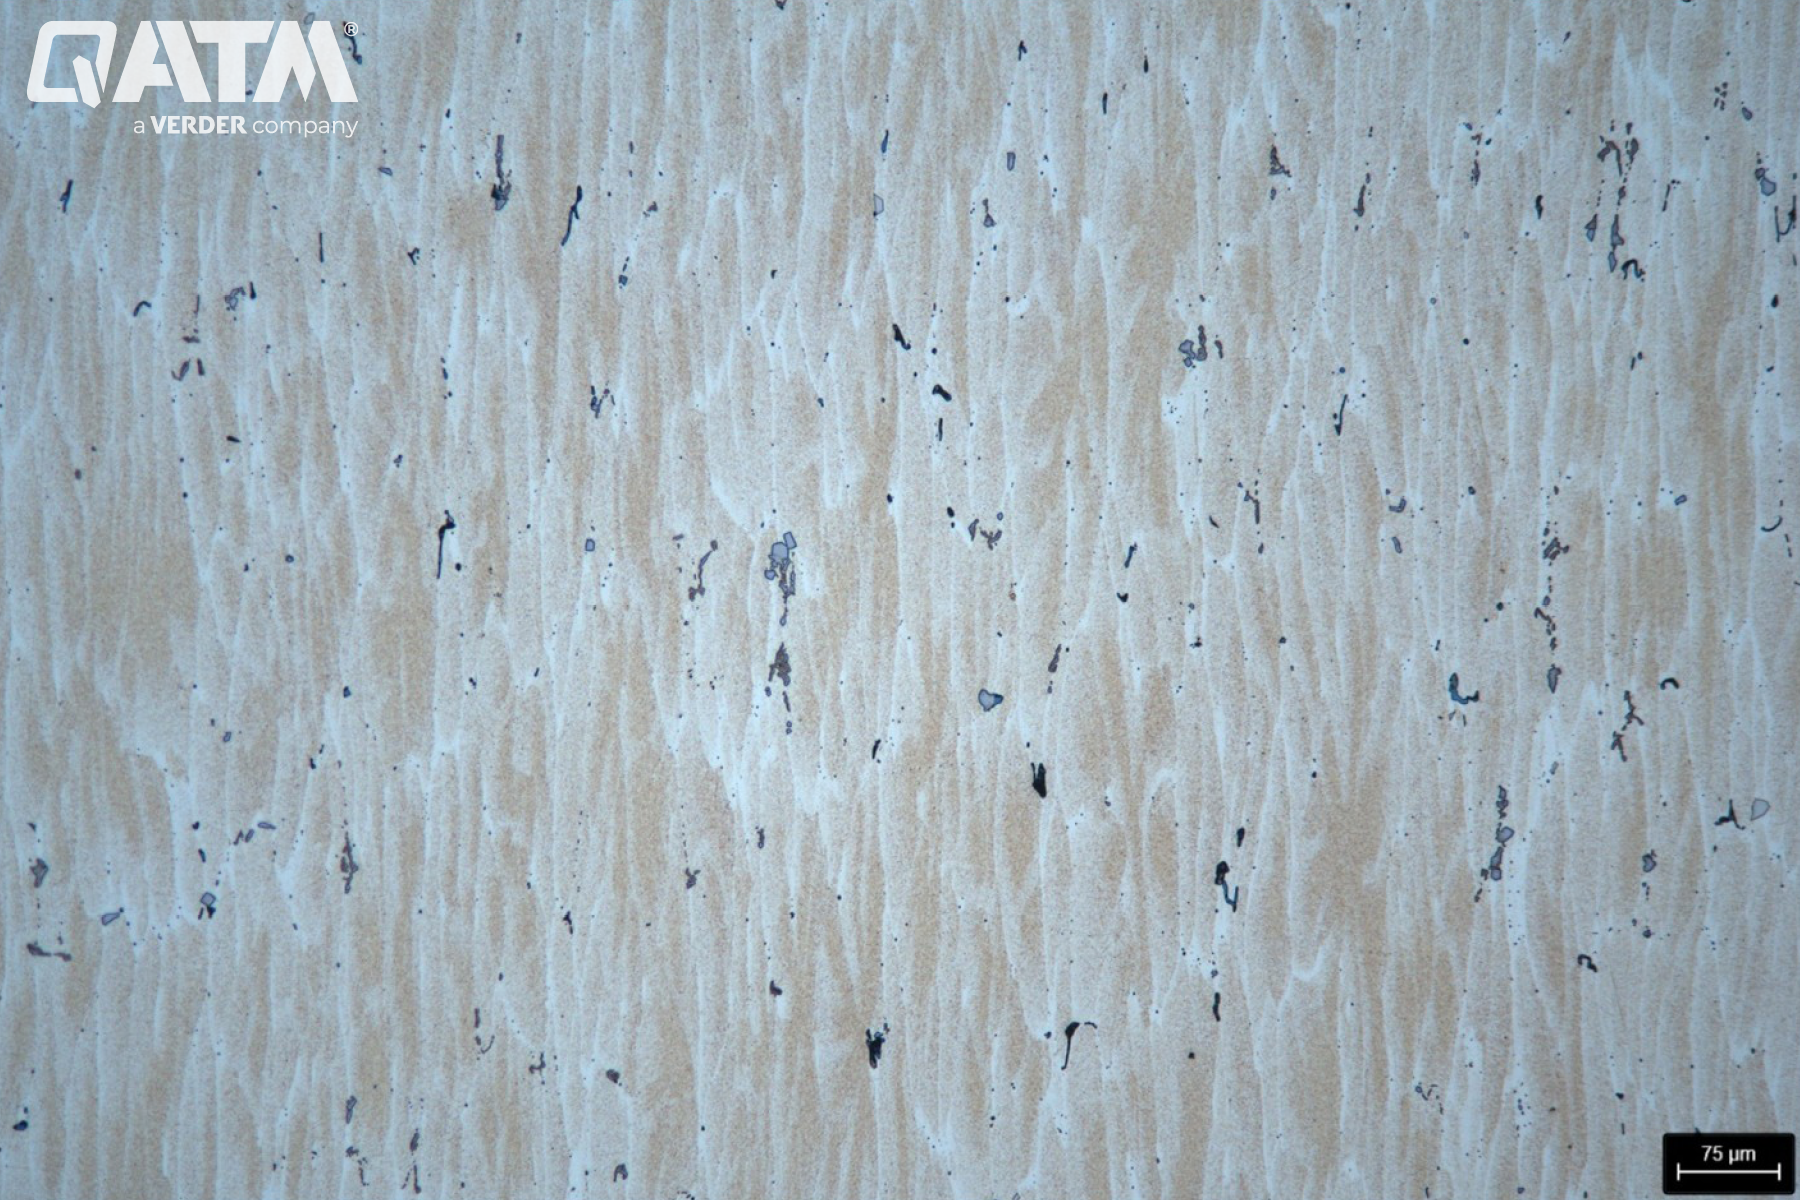
Microstructure of Al ZnMg after etching with Sodium hydroxide 7.5% - 100:1
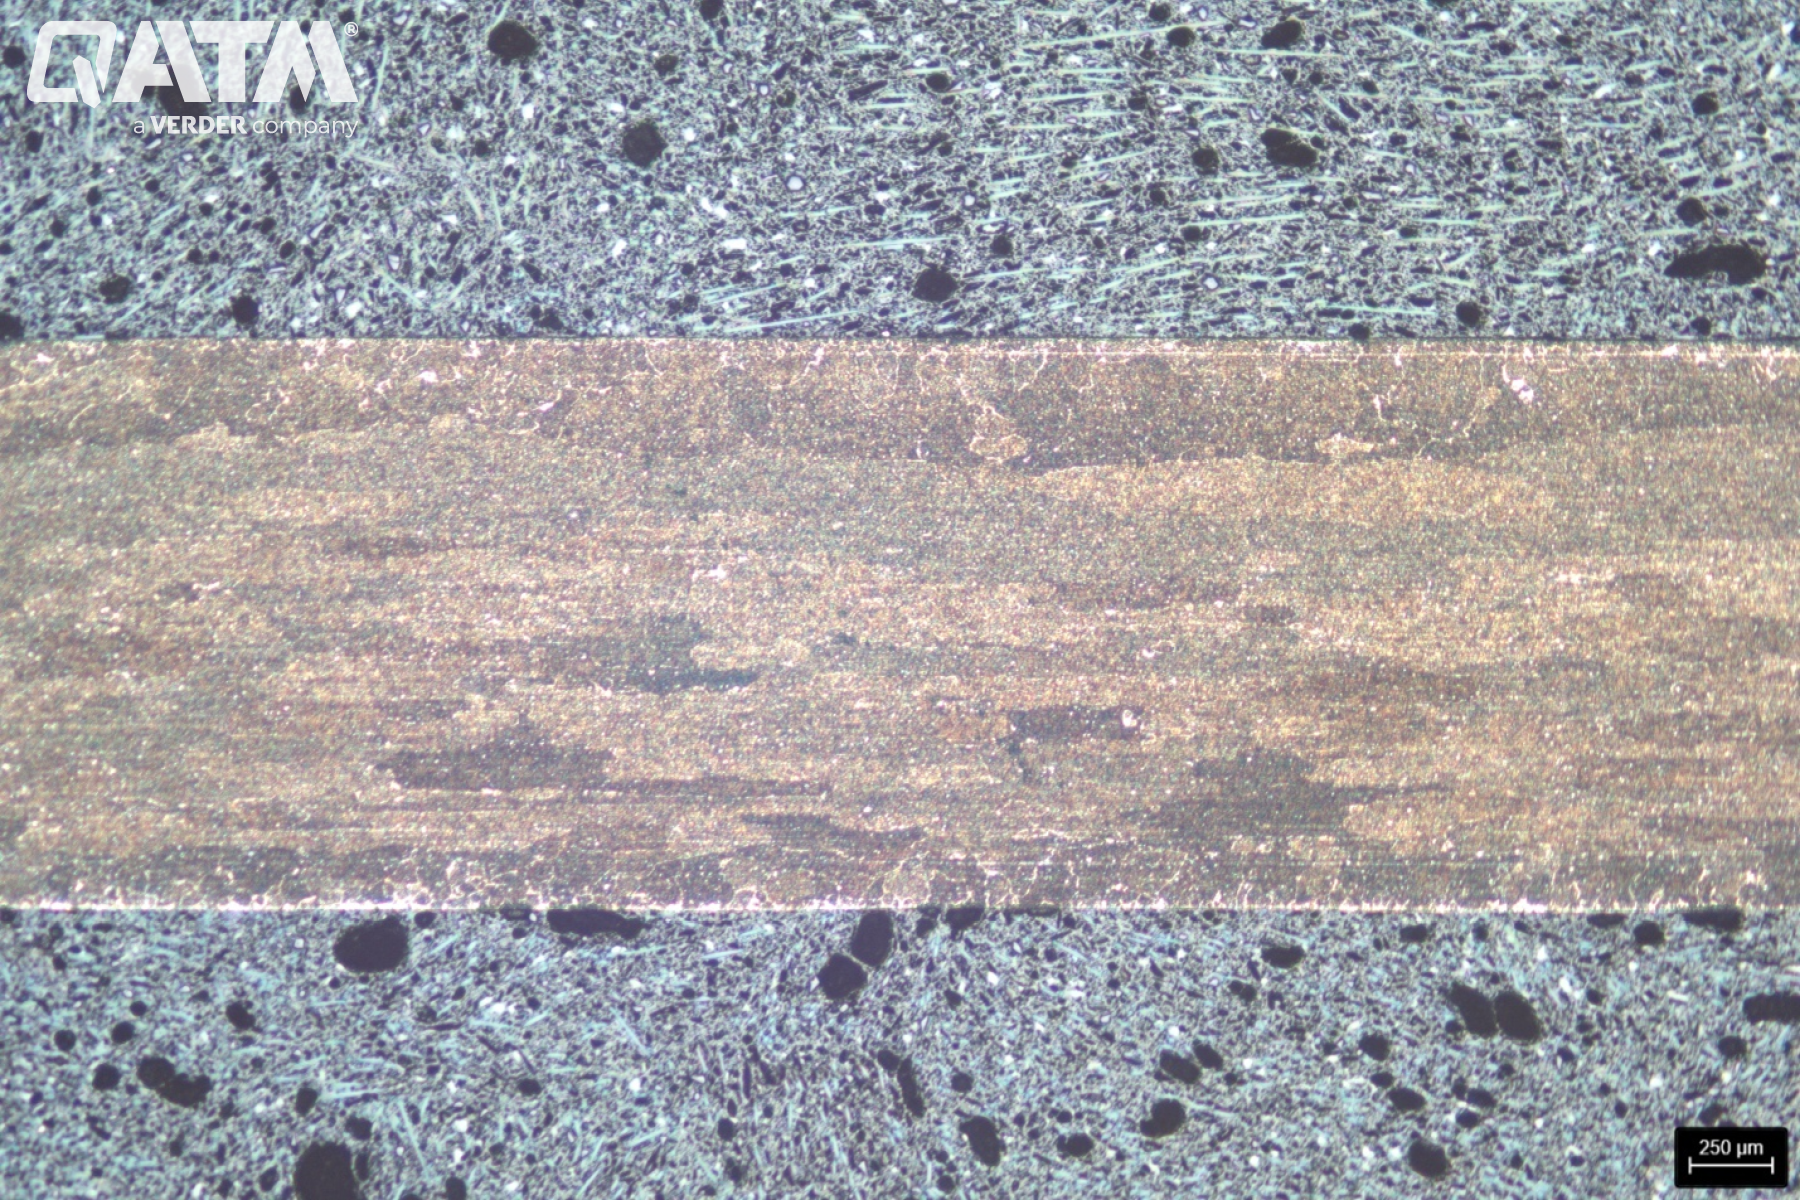
The microstructure of extruded Aluminum sample after etching with Kroll – 25:1
Casting Aluminum Alloy
DIN EN 1780 governs the classification of castings and casting alloys:2002 (the Aluminum association AA has another classification method)., which utilizes a five-digit designation system as described below
The first digit shows the main alloying element
| Group | Alloy type |
|---|---|
| 1XXX | Puro Alumínio |
| 2XXX | Copper |
| 3XXX | - |
| 4XXX | Silicon |
| 5XXX | Magnesium |
| 6XXX | - |
| 7XXX | Zinc |
| 8XXX | Tin |
| 9XXX | Master alloy |
The second digit shows the type of the alloy.
| Alloy type | Main elements | Example | Hardenability (MPa) |
|---|---|---|---|
| 21XXX | Al Cu | EN AC-21100 | Hardenable |
| 411XXX | Al SiMgTi | EN AC-41000 | Hardenable |
| 42XXX | Al Si7Mg | EN AC-42200 | Hardenable |
| 43XXX | Al Si10Mg | EN AC-43200 | Hardenable |
| 44XXX | Al Si | EN AC-44000 | Not hardenable |
| 45XXX | Al Si5Cu | EN AC-45000 | Partly hardenable |
| 47XXX | Al Si (Cu) | EN AC-47000 | Not hardenable |
| 48XXX | Al SiCuNiMg | EN AC-48000 | Not hardenable |
| 51XXX | Al Mg | EN AC-51100 | Not hardenable |
| 71XXX | Al ZnMg | EN AC-71100 | Hardenable |
- The first digit shows the main alloying element
- The second digit shows the type of the alloy.
- The 3rd digit is arbitrary and indicates the special alloy composition.
- The 4th digit is generally 0.
- The 5th digit is always 0 for CEN alloys but never 0 for aerospace AECMA alloys.
- These digits follow by a letter which shows the casting process like S for sand casting, K for gravity casting, D for die casting and L for investment casting.
Subsequently, the following letters and numbers specify the condition of the alloy, as detailed in the table below:
| Temper designation | Meaning |
|---|---|
| F | As-cast condition |
| T1 | Controlled cooling after casting and naturally aged |
| T4 | Solution heat treated and naturally aged |
| T5 | Stress relieving treated |
| T6 | Solution heat treated and artificially aged |
| T64 | Solution heat treated and not fully artificially aged (under ageing) |
| T7 | Solution heat-treated and overhardened (artificially aged, stabilized condition) |
| 0 | Soft annealing |
The physical properties of pure Aluminum at 20°C can be seen in the table below:
| Property | Value (unit) |
|---|---|
| Order number | 13 |
| Atom weight (rel. atom mass) | 26,9815385 (g/mol) |
| Atom structure | FCC |
| Lattice constant | 0.40496 (Nm) |
| Atom radius | 0.1431 (Nm) |
| Density | 2.6989 × 10⁻⁹ (kg/m3) |
| Modulus of elasticity | 66.6 (kN/mm2) |
| Shear modulus | 25.0 (kN/mm2) |
| Poisson's ratio (ν) | 0.35 |
| Thermal conductivity | 235 (W/m · K) |
| Melting temperature | 660.2 (°C) |
| Enthalpy of fusion | 390 (kJ/kg) |
| Boiling temperature | 2470 (°C) |
| Enthalpy of vaporisation | 11.4 (MJ/kg) |
| Specific heat capacity (cp) | 31 (MJ/kg) |
| Electrical conductivity | 37.67 (m/Ω · mm2) |
| Specific electrical resistance | 26.55 (nΩ m) |
Grinding / Polishing
Among various consumables, silicon carbide (SiC) paper is the most suitable choice for the preparation of pure aluminum samples. Due to the inherent softness of pure aluminum, the material is highly susceptible to deformation during sample preparation. The use of aggressive consumables, such as diamond grinding discs, can introduce preparation artifacts and compromise the microstructural integrity of the sample. Provided that sectioning has been conducted appropriately, initial grinding can commence with SiC paper of P600 grit. This is followed by a second grinding step using SiC paper of P1200 grit; after approximately two minutes of grinding, the sample is ready for the polishing stage. For the polishing of pure aluminum, soft polishing cloths are recommended to minimize surface deformation. Sigma cloth, a medium-hard silk cloth, is suitable for the initial polishing steps. For the 1 µm polishing stage, Zeta cloth—a short flocked, soft synthetic cloth—should be employed. For final polishing, OMEGA cloth, a chemically resistant soft synthetic cloth, is recommended. The complete sequence of grinding and polishing steps is summarized in the table.
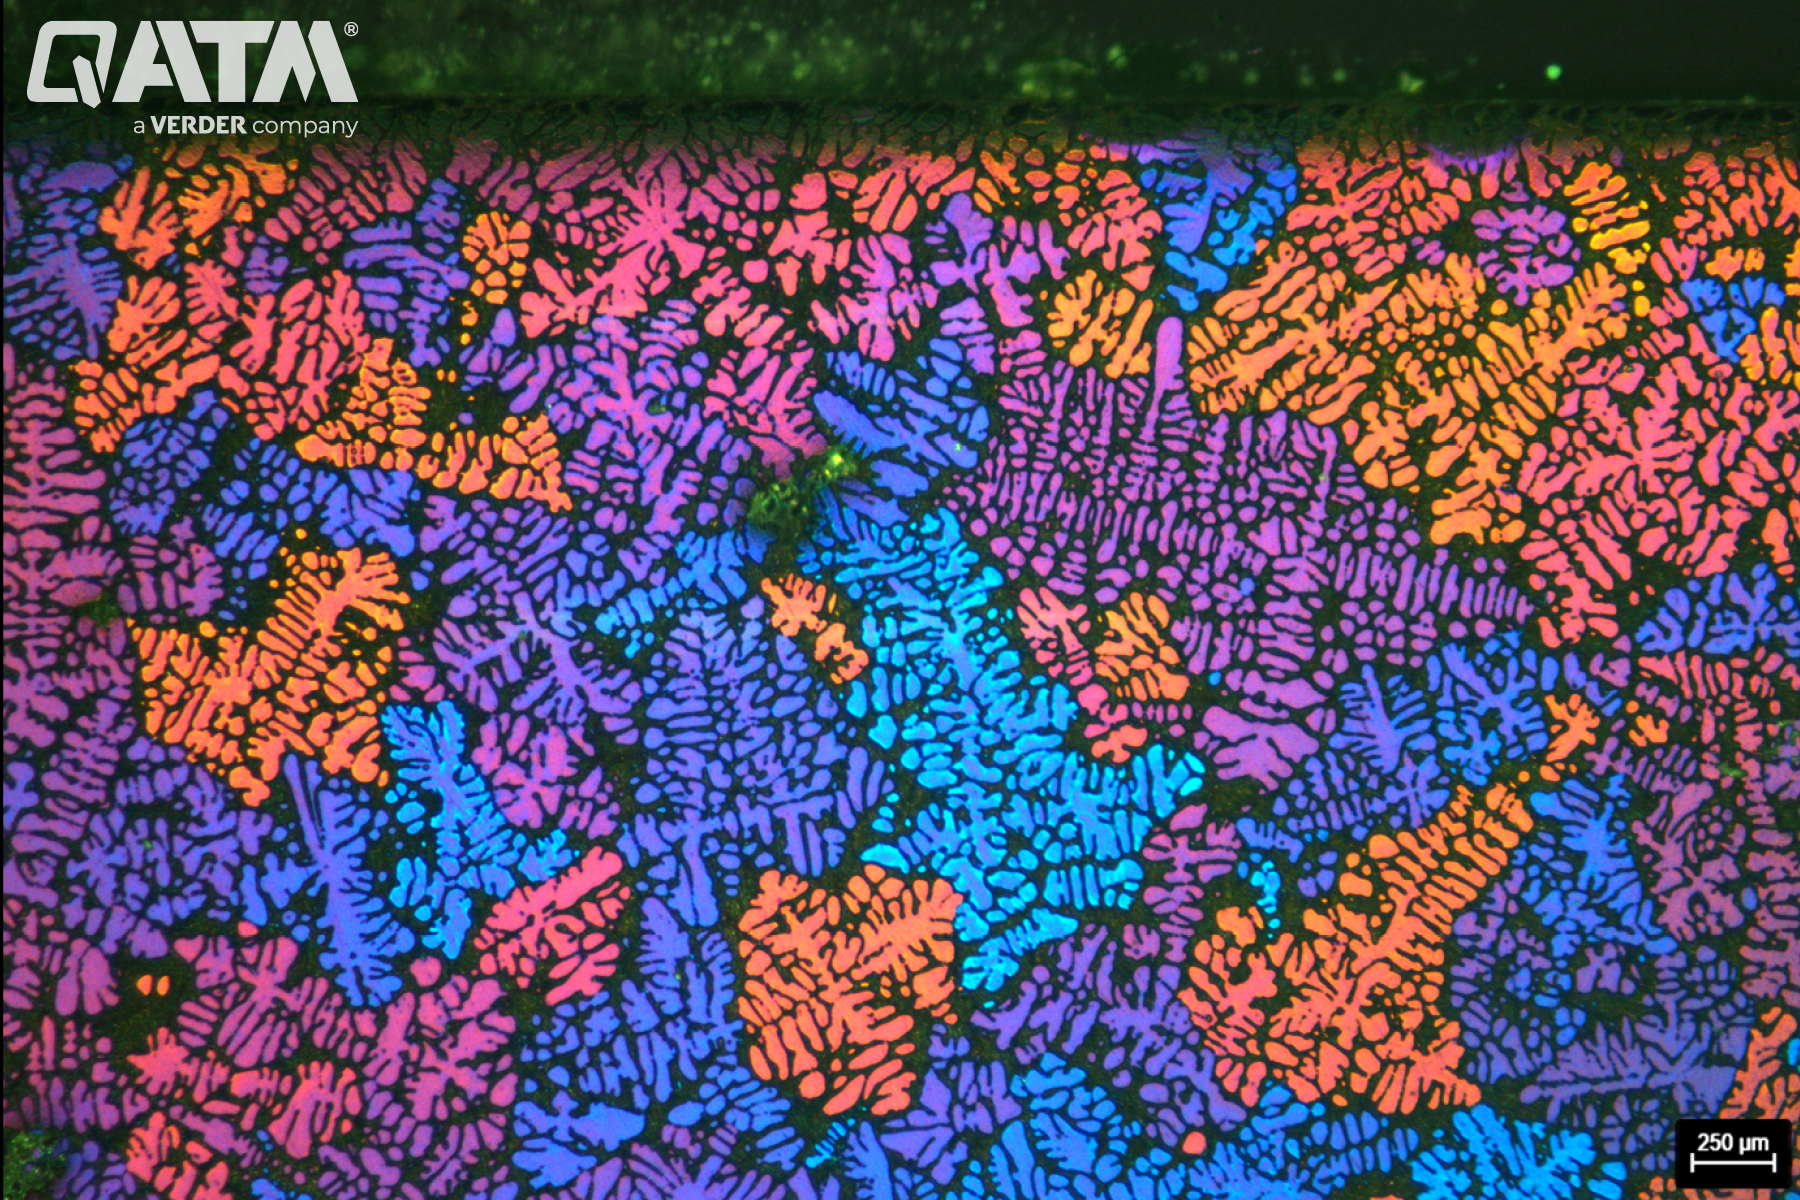
The dendritic microstructure of casting Aluminum alloy after electrolytical etching with Barker
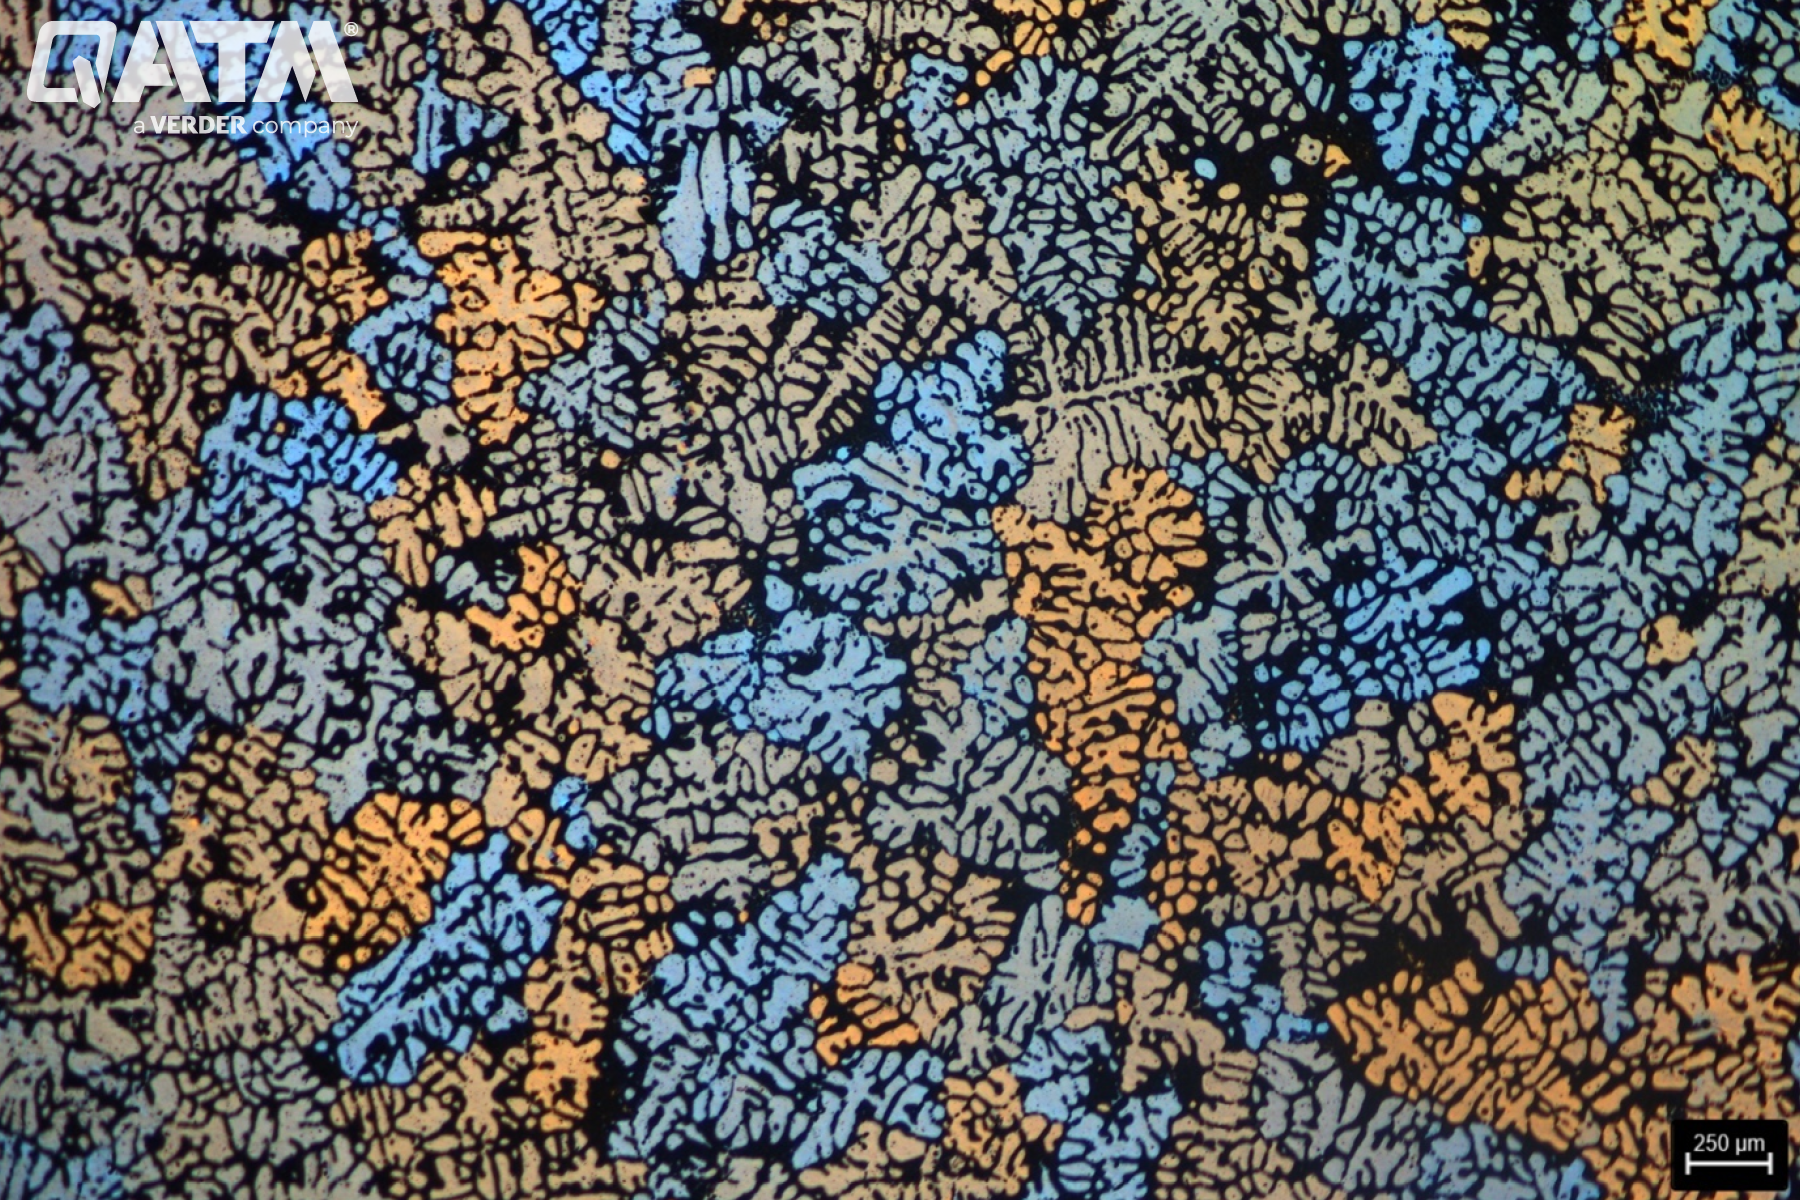
The dendritic microstructure of casting Aluminum alloy after electrolytic polishing and etching with QETCH 1000
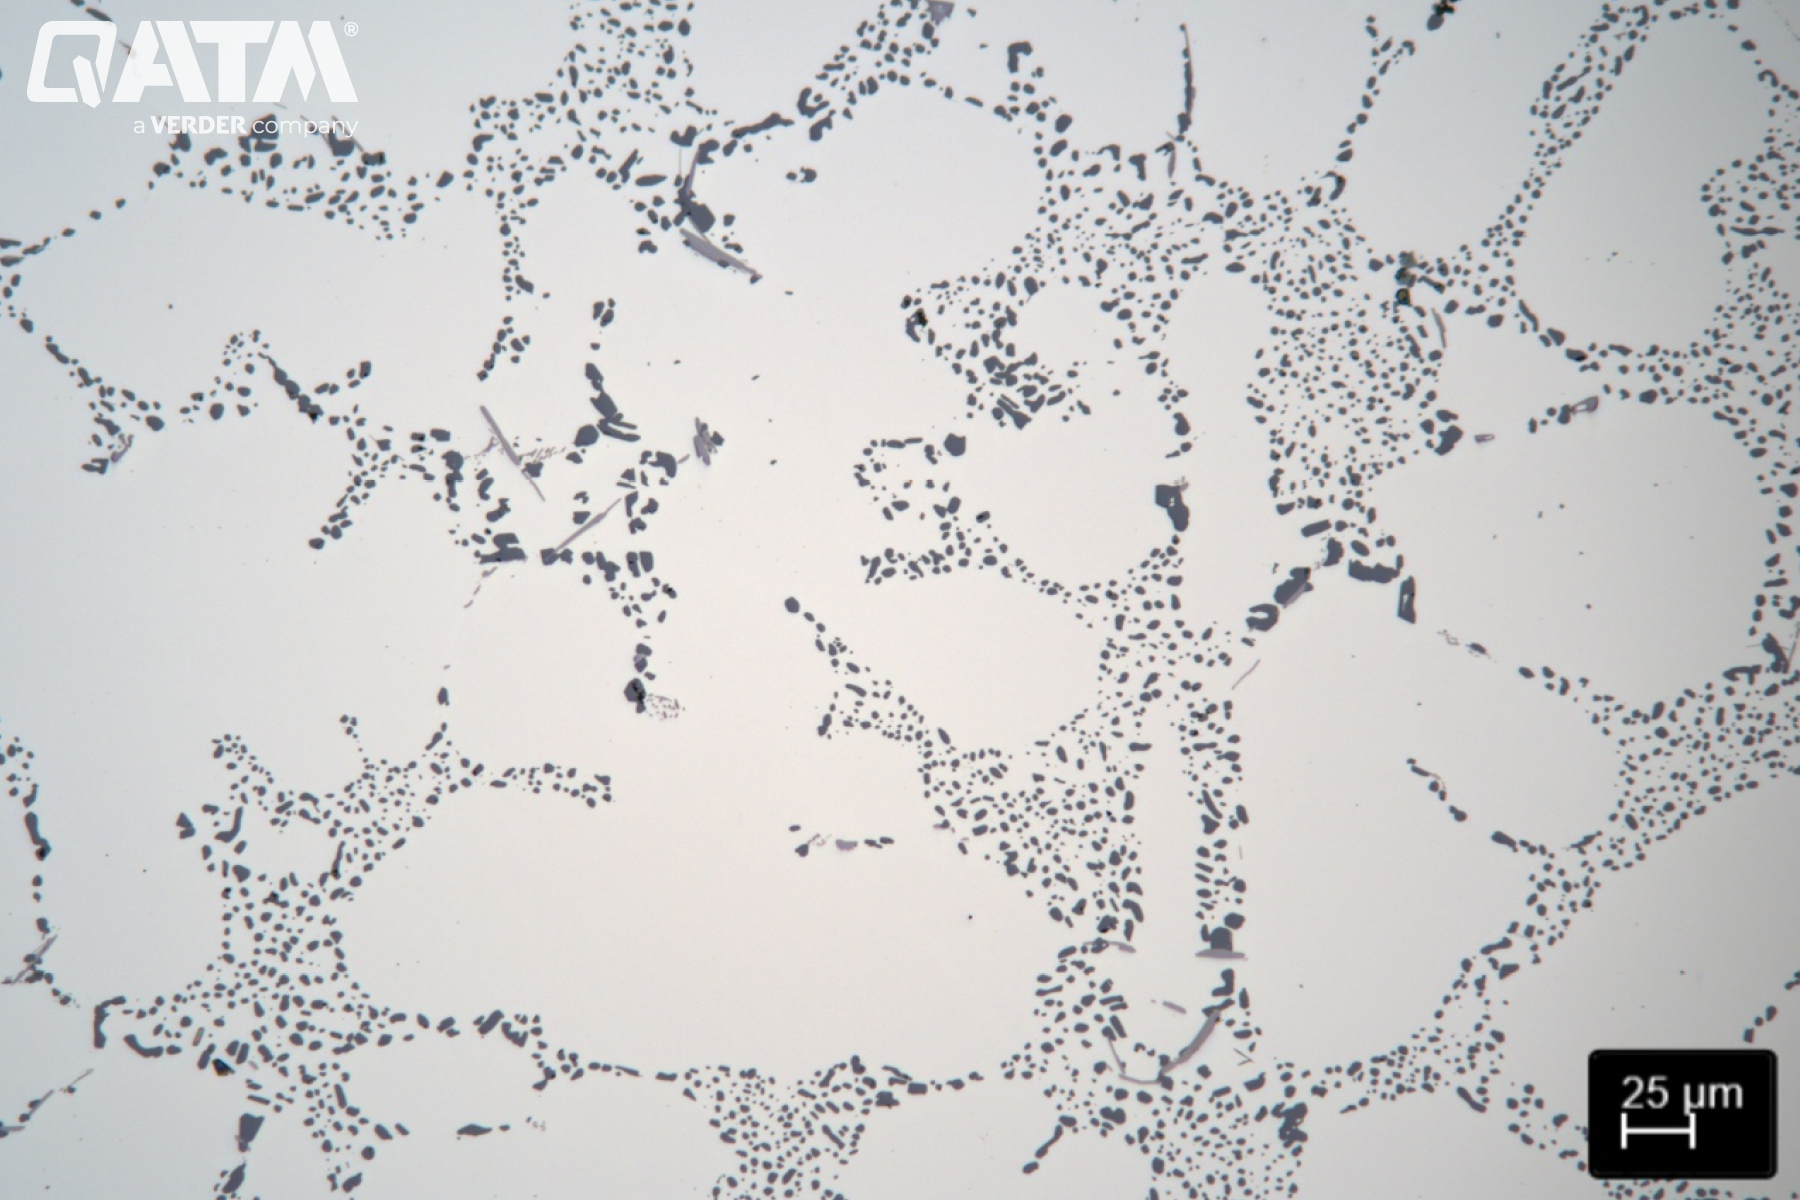
The eutectic microstructure between the dendrites
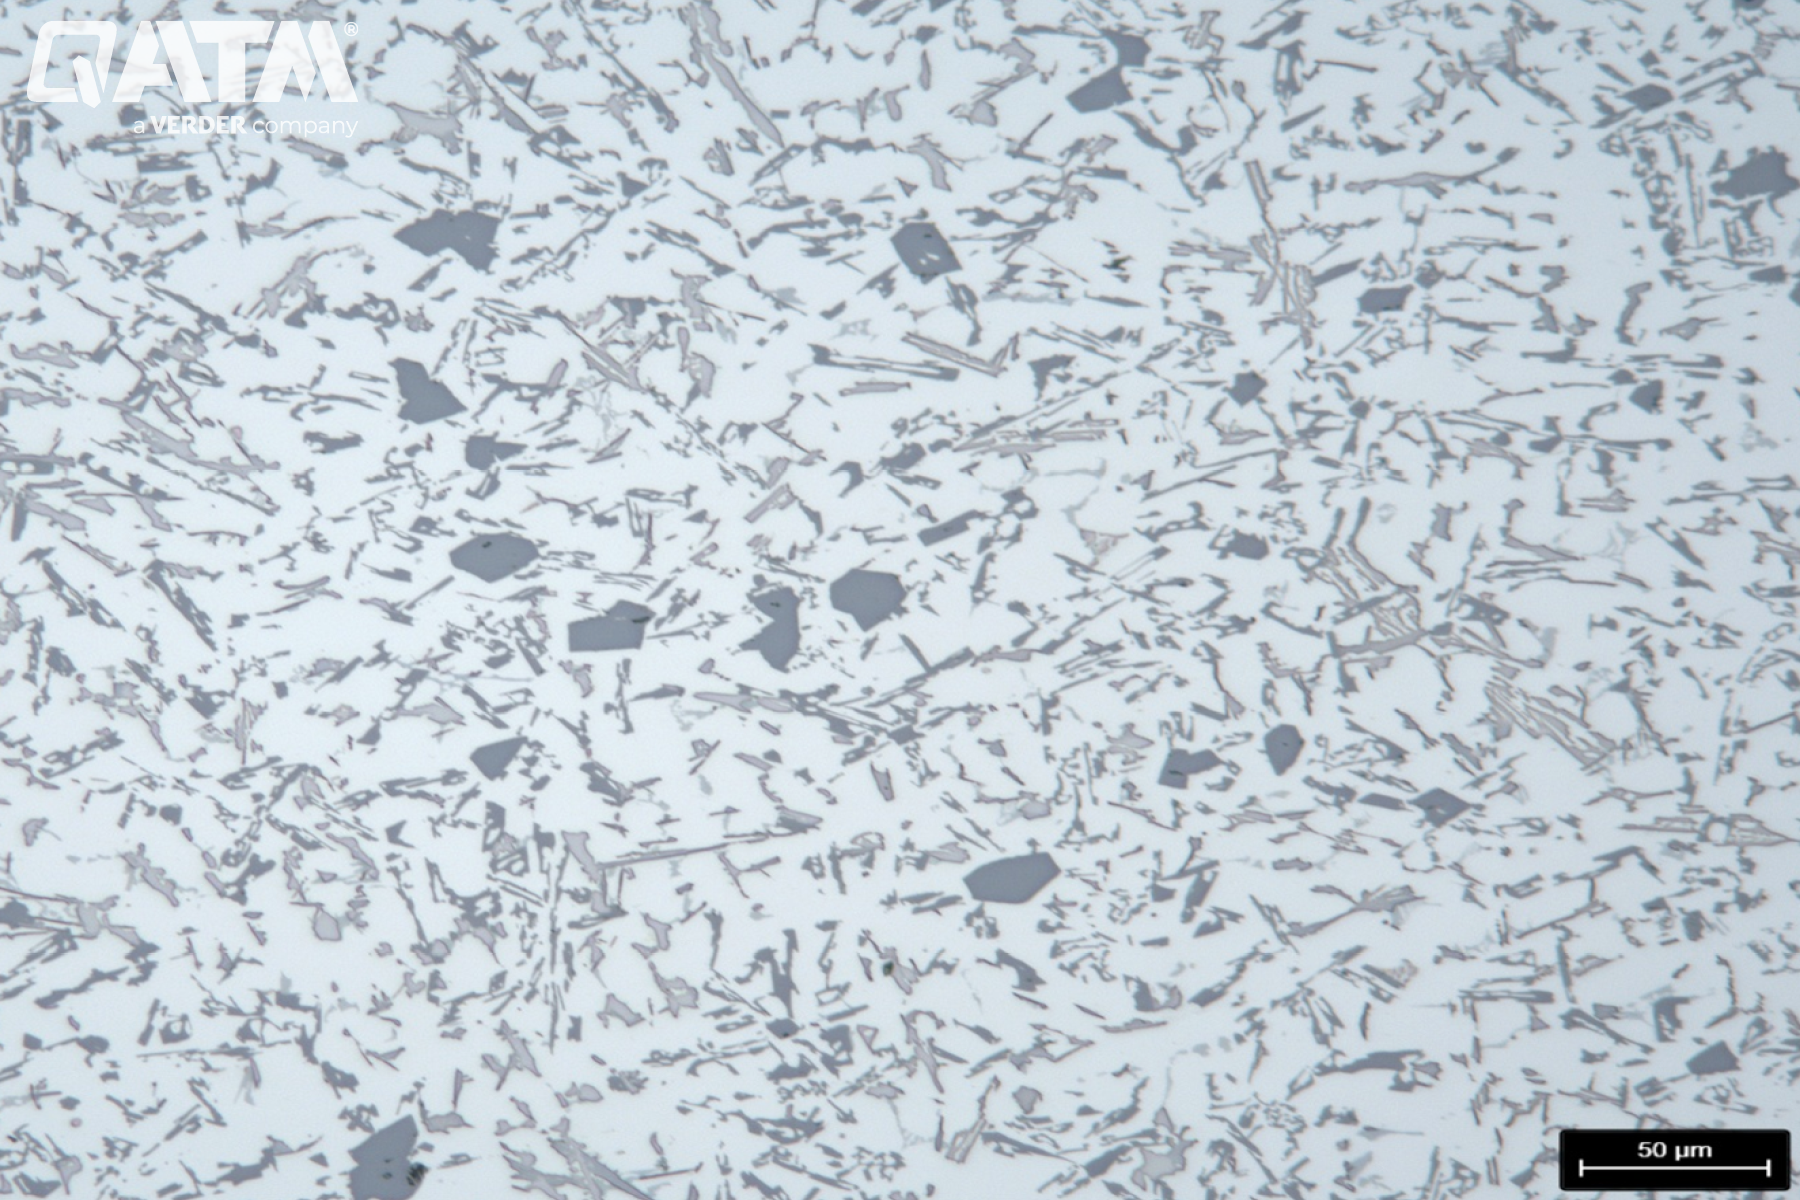
The microstructure of Al-Si casting alloy
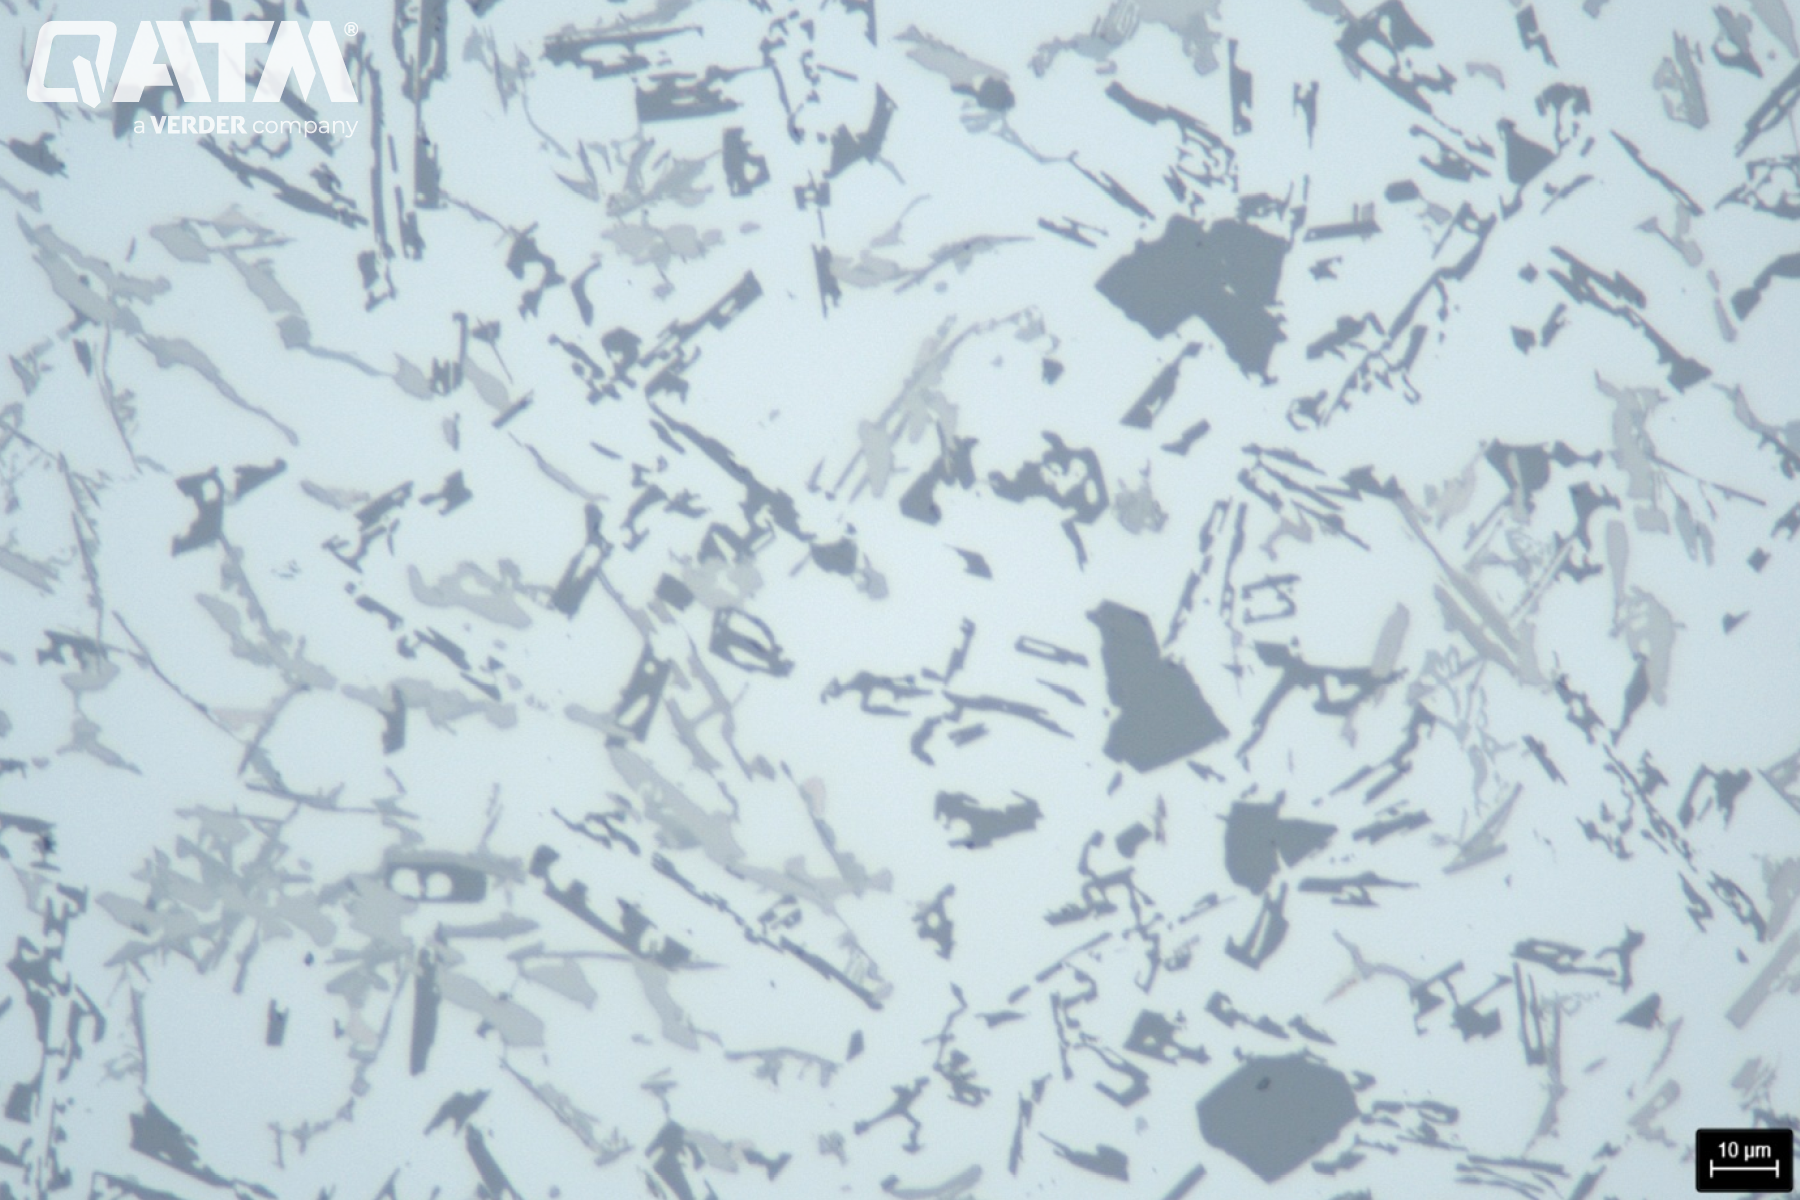
The microstructure of Al-Si Aluminum alloy
Metalografia do alumínio - FAQ
O que envolve a metalografia do alumínio e por que a realizamos?
A metalografia do alumínio envolve a preparação de uma amostra de alumínio ou liga de alumínio (por meio de corte, embutimento, lixamento, polimento, ataque) e, em seguida, sua análise ao microscópio para estudar a microestrutura. Fazemos isso para compreender a estrutura interna do material – características como tamanho de grão, fases presentes, distribuição dos elementos de liga e eventuais defeitos. Essas informações são essenciais porque a microestrutura do alumínio influencia diretamente suas propriedades (resistência, ductilidade, resistência à corrosão etc.). Por exemplo, a metalografia pode confirmar se uma liga de alumínio recebeu o tratamento térmico adequado ao revelar a presença de precipitados de reforço. É amplamente utilizada no controle de qualidade (para verificar se os materiais atendem às especificações) e na análise de falhas (para identificar o que ocorreu em nível microscópico caso um componente tenha falhado).
Como a metalografia do alumínio é diferente da metalografia do aço?
Os princípios fundamentais são semelhantes (preparar uma amostra polida e atacá-la), mas a metalografia do alumínio apresenta desafios e técnicas próprias em comparação ao aço. O alumínio é mais macio do que a maioria dos aços, por isso está mais sujeito a riscos e deformações mecânicas durante a preparação, exigindo etapas de lixamento mais finas e polimento mais suave. Além disso, o alumínio forma instantaneamente uma camada de óxido que pode dificultar o ataque, enquanto os aços geralmente não apresentam esse filme de óxido imediato após o polimento. Os reagentes de ataque para o alumínio são diferentes (por exemplo, reagente de Keller para alumínio versus nital para aço) e costumam ser mais agressivos quimicamente devido a esse óxido. Em termos de microestrutura, as ligas de alumínio não apresentam características como as fases ferro-carbono (ferrita/perlita) observadas nos aços; em vez disso, são vistos diferentes compostos intermetálicos ou precipitados, dependendo da liga. Em resumo, embora o objetivo da metalografia seja semelhante para qualquer metal (revelar a microestrutura), os consumíveis de preparação, os reagentes de ataque e as estruturas resultantes para o alumínio são distintos.
Quais são os testes comuns incluídos na análise do alumínio além da metalografia?
Além do exame metalográfico, a análise do alumínio pode englobar diversos testes mecânicos e químicos. Testes mecânicos comuns incluem ensaio de dureza (usando, por exemplo, o durômetro Vickers para medir a resistência do alumínio à indentação), ensaio de tração (para medir o limite de escoamento, resistência máxima à tração e alongamento) e ensaio de impacto (para avaliar a tenacidade). O ensaio de dureza muitas vezes é realizado na mesma amostra preparada para metalografia, especialmente com microdureza para correlacionar dureza e características microestruturais. A análise química (por meio de técnicas de espectroscopia) é outro aspecto importante para verificar a composição da liga de alumínio. Ensaios de corrosão podem ser realizados para aplicações como as indústrias marítima ou aeroespacial, onde as amostras de alumínio são expostas a névoa salina ou umidade para avaliar revestimentos protetores ou a resistência da liga. Ensaios de fadiga e fluência são testes mais especializados para alumínio utilizado em ambientes de alta solicitação. Em resumo, a metalografia fornece uma avaliação visual interna, enquanto esses outros testes medem características de desempenho; juntos, proporcionam uma compreensão abrangente da qualidade e adequação do material de alumínio.
Quais reagentes de ataque são usados para revelar microestruturas do alumínio?
Diversos reagentes químicos são utilizados na metalografia do alumínio, escolhidos conforme o tipo de liga e a característica que se deseja revelar. O reagente de ataque mais amplamente utilizado é o reagente de Keller, que normalmente contém ácido nítrico, ácido clorídrico, ácido fluorídrico e água em proporções específicas – é eficaz para muitas ligas de alumínio forjado e fundido, destacando contornos de grão e fases secundárias. O reagente de Kroll (uma mistura de ácidos originalmente para titânio) pode ser adaptado para algumas ligas de alumínio, especialmente aquelas com cobre (é conhecido pelo uso em ligas alumínio-cobre). O reagente de Weck é utilizado para ataque colorido: após o ataque com Weck e observação sob luz polarizada, é possível visualizar contrastes de cor na microestrutura (útil para diferenciar constituintes ou ver a estrutura de grãos em certas ligas de alumínio). Outro método é o reagente de Barker, que não é usado por ataque por imersão simples, mas sim em um processo de anodização eletrolítica – revela a estrutura de grãos quando observado em luz polarizada e é frequentemente empregado para medições precisas de tamanho de grão em alumínio. Existem também reagentes alcalinos (como soluções de hidróxido de sódio) que podem ser utilizados para pré-ataque do alumínio, mostrando características como segregação ou destacando partículas (embora devam ser usados cuidadosamente para não atacar excessivamente a matriz). A escolha do reagente de ataque depende do tipo de informação desejada: metalógrafos podem testar mais de um reagente em diferentes amostras ou realizar ataques sequenciais (atacar, observar, repolir e atacar com outro reagente) para obter uma visão completa da microestrutura do alumínio.
Como o ensaio de dureza auxilia na metalografia do alumínio?
O ensaio de dureza complementa a metalografia ao fornecer dados quantitativos sobre as propriedades mecânicas do material, que podem ser correlacionados com a microestrutura observada. Para ligas de alumínio, a dureza geralmente é um indicativo de resistência (por exemplo, uma liga de alumínio tratada termicamente que formou uma rede densa de precipitados finos tende a apresentar maior dureza). Na prática, após preparar uma amostra metalográfica de alumínio, o metalógrafo pode realizar uma série de impressões de microdureza em diferentes regiões de interesse – como ao longo de uma solda, passando pelo metal de solda, zona afetada pelo calor e até o metal base – para observar como a dureza varia. Ao examinar a microestrutura, esses locais das impressões podem ser visualizados para entender por que uma área é mais dura ou mais macia (talvez a área mais dura tenha grãos menores ou mais precipitados de reforço). O ensaio de dureza é relativamente rápido e pode ser feito na mesma amostra pequena, sendo uma forma conveniente de complementar a análise metalográfica com dados numéricos. Em ambientes industriais, verificações de dureza em peças de alumínio são uma etapa rápida de controle de qualidade e, se os valores estiverem fora do esperado, a metalografia pode ser utilizada para investigar a causa (por exemplo, uma dureza inesperadamente baixa pode levar à observação ao microscópio para ver se os precipitados se dissolveram, indicando exposição a temperatura excessiva). Essencialmente, o ensaio de dureza e a metalografia juntos fornecem uma história mais completa: um informa “o quão duro ou resistente é”, enquanto o outro revela “por que tem essa dureza” ao mostrar a estrutura.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
Contate-nos hoje
Se você deseja saber mais sobre a preparação de amostras materialográficas para geologia e mineralogia, ou se está interessado em nossos produtos, por favor, não hesite em nos contatar. Teremos prazer em aconselhá-lo e fornecer-lhe uma oferta personalizada que atenda às suas necessidades e orçamento. Você pode nos contatar por telefone, e-mail ou através do nosso site. Aguardamos a sua consulta.