



Preparação metalográfica de cobre e suas ligas
O cobre é macio e dúctil: fácil de trabalhar, mas propenso a danos na superfície durante a preparação. Sua combinação exclusiva de propriedades, especialmente sua excepcional condutividade elétrica e térmica, faz dele o material preferido em aplicações como fiação elétrica, telecomunicações, trocadores de calor e utensílios de cozinha. O cobre também desempenha um papel crucial na transição energética, sendo indispensável em tecnologias como turbinas eólicas, painéis solares e veículos elétricos. Sua aparência quente e atraente o torna ainda mais popular para itens decorativos e funcionais, como puxadores, maçanetas, bancadas e mesas.
Para avaliar com precisão a microestrutura do cobre, é essencial uma preparação metalográfica cuidadosa, pois o manuseio inadequado pode facilmente introduzir artefatos como manchas ou arranhões causados pela remoção de óxido. Este guia o orienta em cada etapa da preparação metalográfica do cobre e suas ligas, desde o corte e a montagem até o esmerilhamento, o polimento e a gravação.
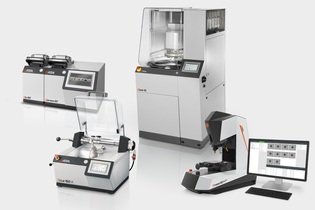
QATM oferece produtos para todas aplicações materialograficas
Tópicos
- Visão geral
- Preparação metalográfica do cobre
- Corte e montagem
- Retificação e polimento
- Gravura
- PERGUNTAS FREQUENTES
Visão geral
O cobre é um metal avermelhado, altamente dúctil, com uma estrutura cristalina cúbica de face centrada (FCC), conhecido por sua excelente resistência e conformabilidade. Ela tem sido usada por seres humanos há milhares de anos, não apenas por causa de sua abundância natural, mas também devido à sua combinação exclusiva de propriedades. Do ponto de vista metalográfico, a microestrutura do cobre exige uma preparação cuidadosa para revelar detalhes como tamanho do grão, geminação e inclusões de óxido. A análise microestrutural precisa é essencial para avaliar o desempenho do cobre puro e das ligas de cobre.
O cobre é frequentemente ligado a vários elementos para aprimorar propriedades mecânicas, químicas ou físicas específicas. Os elementos de liga comuns e suas funções incluem:
- Zinco (latão) - proporciona maior resistência e excelente usinabilidade, tornando-o ideal para conexões e componentes mecânicos.
- Estanho (bronze) - aumenta a resistência à corrosão e o desempenho contra desgaste, comumente usado em rolamentos e equipamentos marítimos.
- Níquel (ligas de cobre-níquel) - aumenta a resistência à corrosão da água do mar e ao ataque químico, adequado para aplicações marítimas e em trocadores de calor.
- Alumínio, silício, e outros elementos são adicionados para otimizar a força, a resistência à oxidação e a estabilidade química para usos especializados.
As ligas de cobre são geralmente classificadas em dois tipos principais. As ligas forjadas são processadas mecanicamente por meio de métodos como laminação, extrusão ou estiramento para obter a forma desejada. As ligas fundidas, por outro lado, são moldadas diretamente da fase líquida, o que as torna ideais para a produção de geometrias complexas ou componentes grandes.
Preparação metalográfica de cobre e suas ligas
Corte e montagem de cobre e ligas de cobre
O cobre e suas ligas são materiais relativamente macios e dúcteis, o que permite um corte fácil, mas também aumenta o risco de manchas, deformações e danos térmicos se o processo de corte não for controlado adequadamente. Portanto, o método de corte deve ser cuidadosamente adaptado ao tipo e à geometria do material:
- O cobre puro é especialmente propenso a manchas e deformações na superfície durante o seccionamento. Para minimizar esses efeitos, use um disco de corte de carbeto de silício (SiC) ligado a resina. Para máquinas de corte normais e de piso, recomendamos o uso de nosso disco de corte NF-A, que é ideal para metais macios e não ferrosos com valores de dureza de até 300 HV, garantindo cortes limpos e de baixa distorção.
- As ligas de cobre, como latões, bronzes ou sistemas Cu-Ni, geralmente podem ser cortadas usando os mesmos parâmetros do cobre puro. No entanto, sua dureza um pouco mais alta e ductilidade reduzida significam que eles geralmente toleram taxas de avanço ou cargas mecânicas mais altas sem comprometer a qualidade do corte.
Para garantir um corte preciso e sem danos, é essencial usar uma máquina de corte de precisão com fluxo suficiente de líquido refrigerante. Recomenda-se uma baixa velocidade de corte para reduzir os efeitos térmicos e a formação de manchas. A amostra deve ser fixada com firmeza, mas com cuidado, para evitar vibração ou distorção, especialmente no caso de amostras tubulares ou de paredes finas, que podem se deformar devido a tensões internas quando cortadas longitudinalmente. No caso de amostras extremamente finas e sensíveis à pressão, como tubos de cobre ou munição, recomendamos montar a amostra antes de fixá-la e seccioná-la.
O corte cuidadoso é uma primeira etapa essencial na preparação metalográfica e garante que o lixamento e o polimento subsequentes possam revelar a verdadeira microestrutura sem a interferência de artefatos de preparação. Por esse motivo, o corte úmido com máquinas de corte precisas é o melhor método para cortar amostras de cobre com o mínimo de deformação.
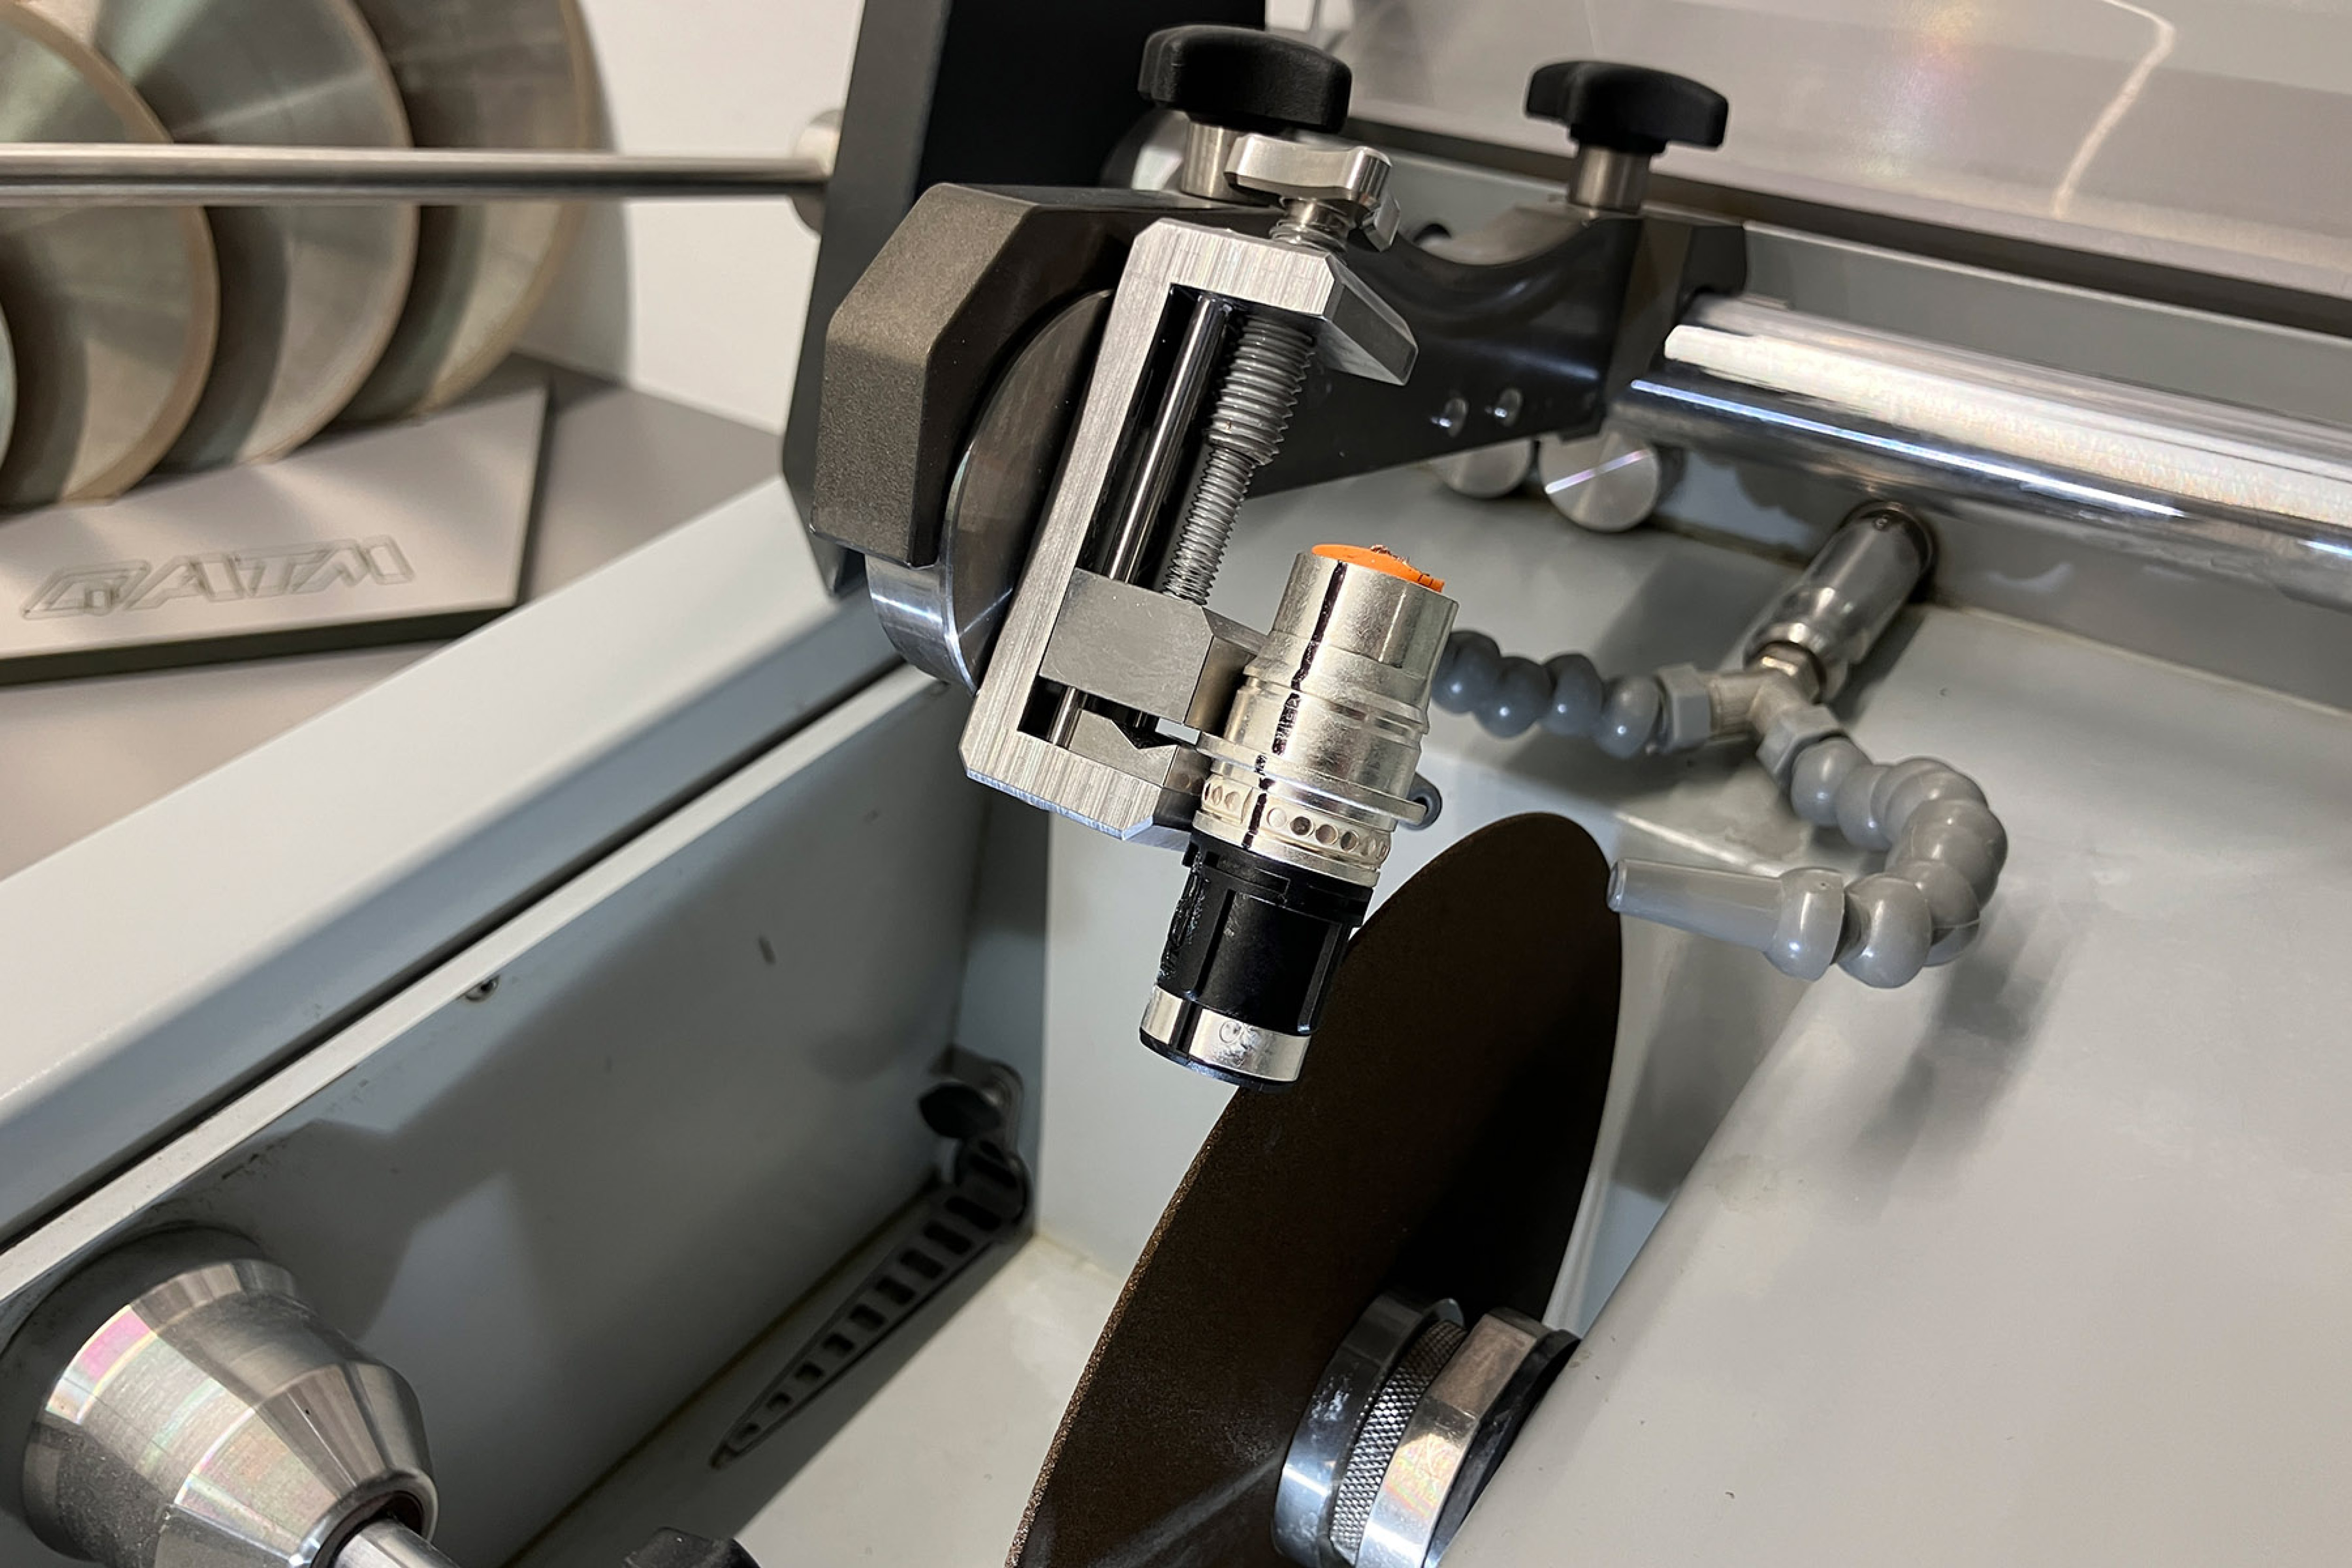
Corte de um cabo com fios de cobre no QCUT 150 A
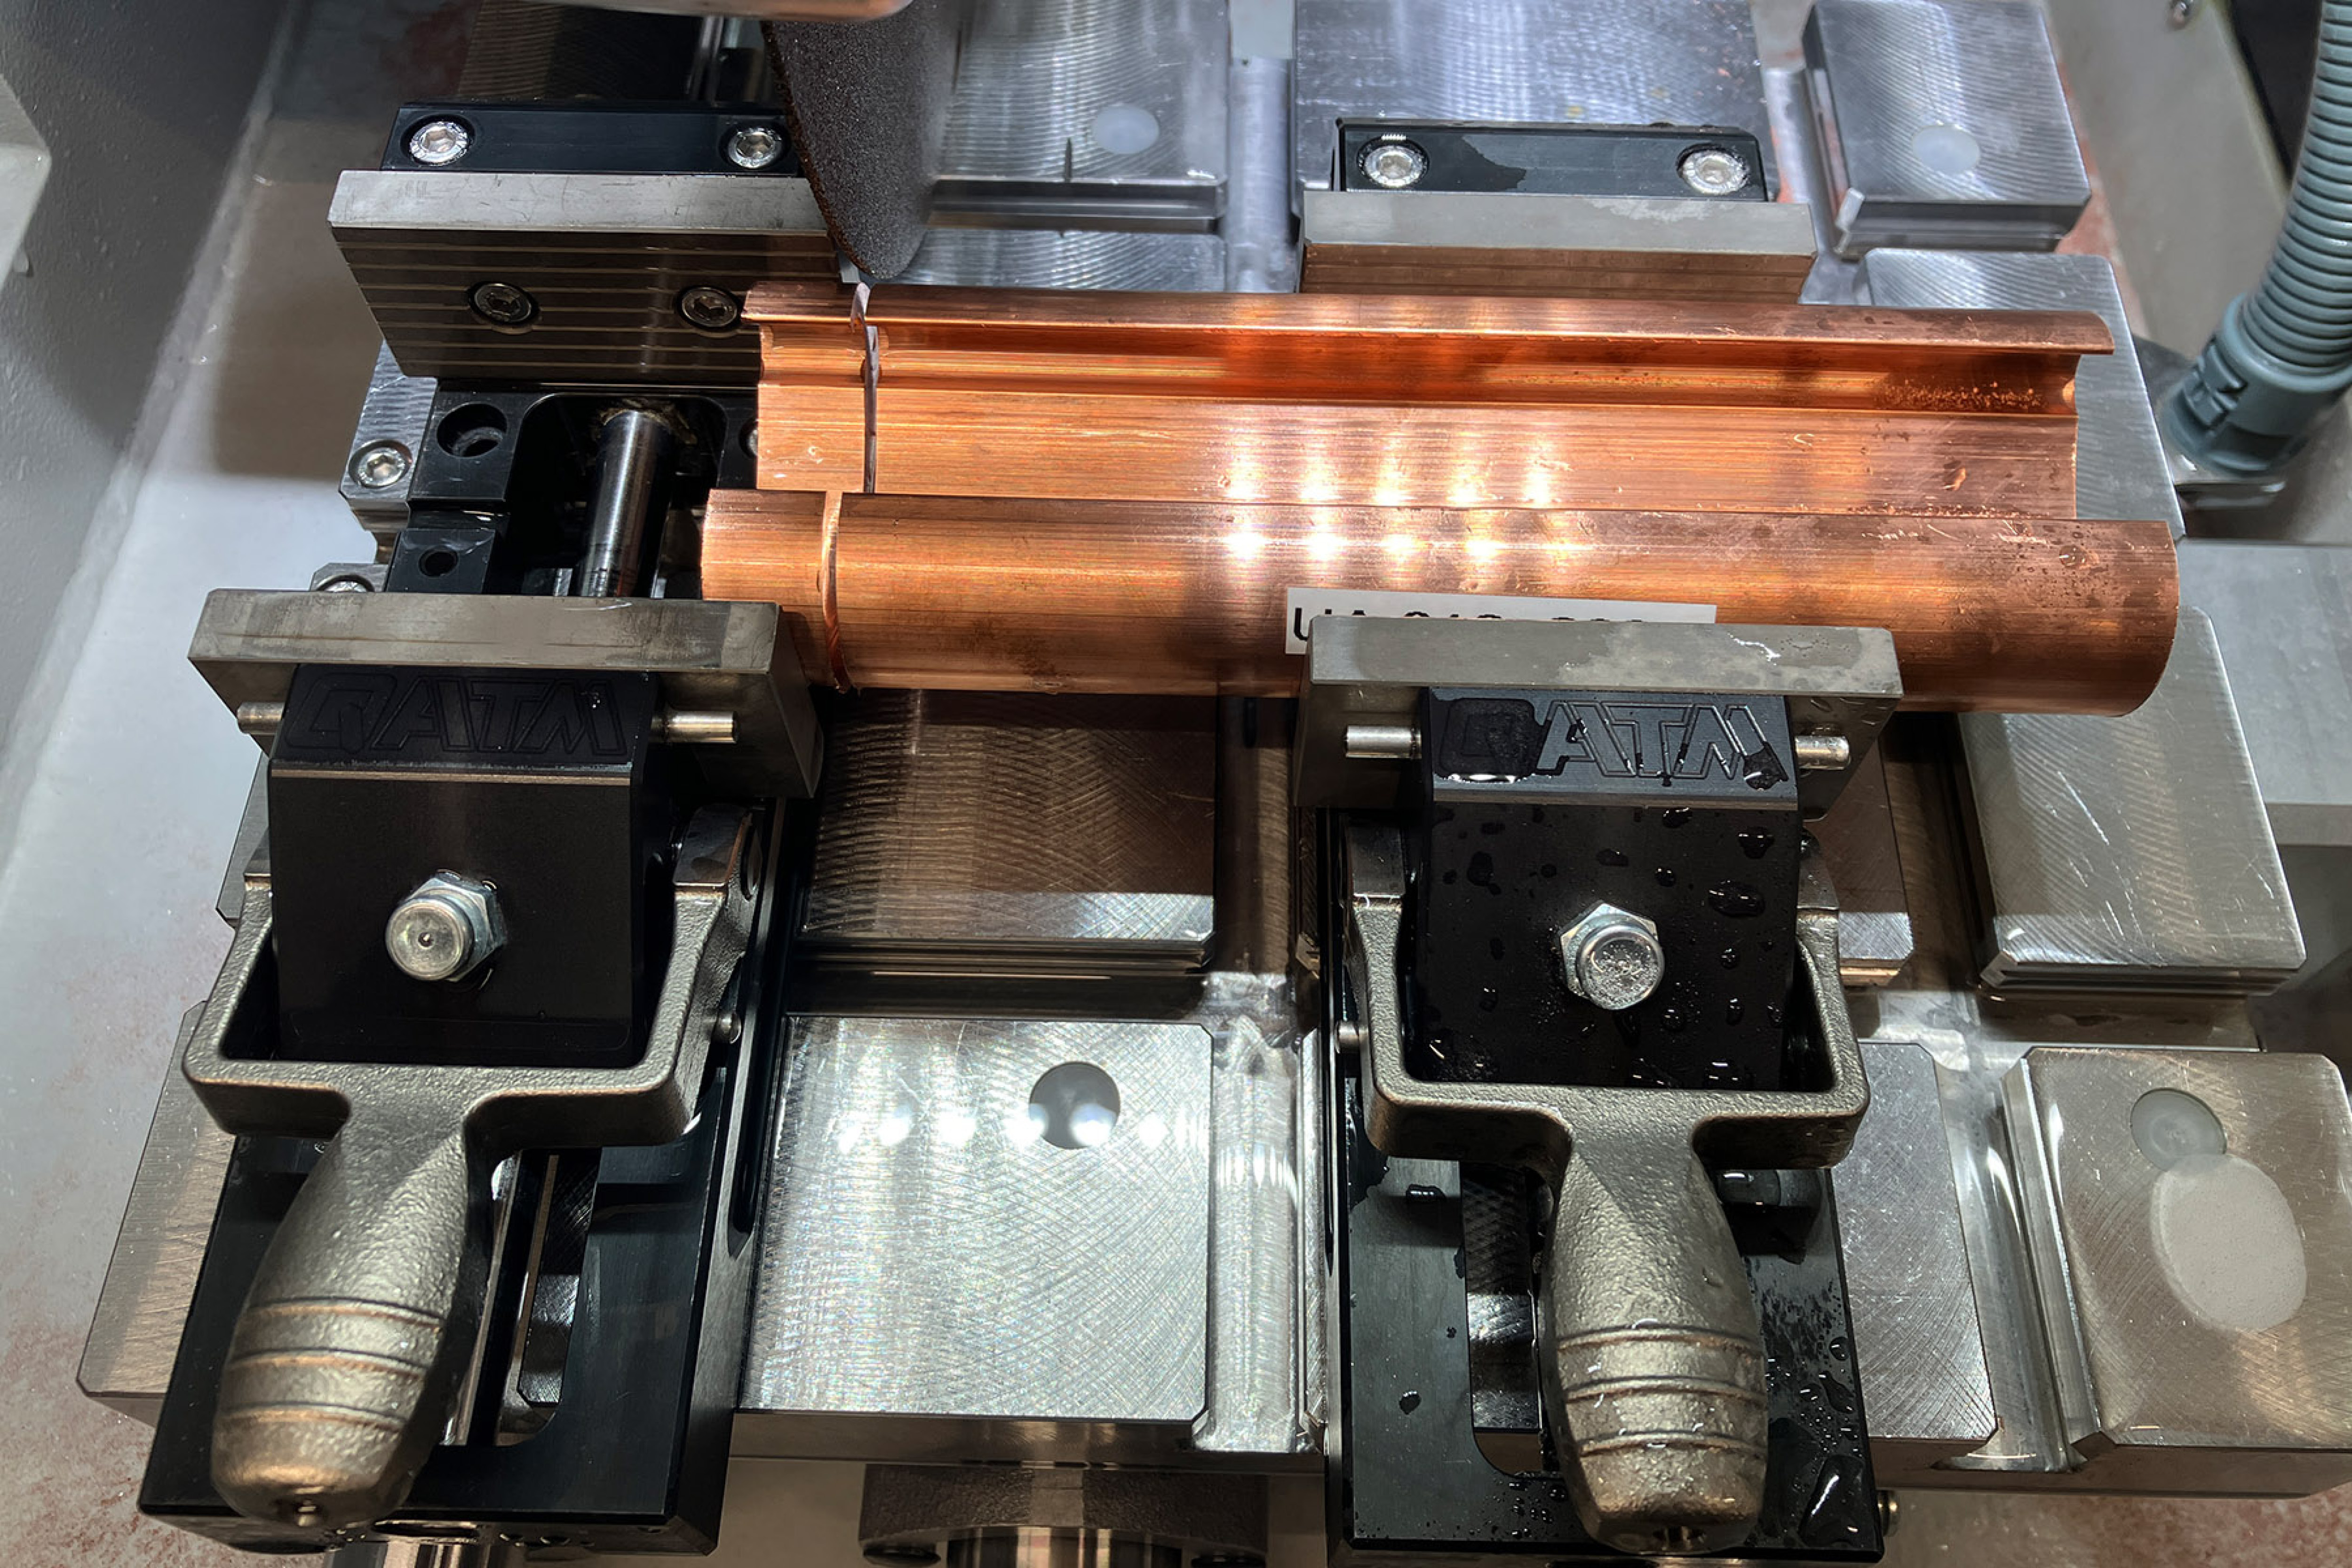
Corte de um perfil de cobre na QCUT 250 A com disco de corte NF-A
A montagem fornece suporte mecânico durante o esmerilhamento e o polimento e é particularmente importante para amostras de cobre pequenas, irregulares ou sensíveis às bordas. Ele garante um manuseio estável, protege as bordas da amostra e melhora a consistência da preparação.
O método de embutimento preferido para amostras de cobre, devido à baixa temperatura de recozimento dessas amostras, é o embutimento a frio, mas também é possível o embutimento a quente.
Para montagem a quente, recomendamos o uso de baquelite, disponível em vermelho, preto ou verde, para aplicações de rotina. Se a preparação transparente for desejada (por exemplo, para a preparação do alvo), o uso do THERMOPLAST é uma alternativa. Aqui, a temperatura de aquecimento deve ser inferior a 190 °C.
A montagem a frio é recomendada quando a exposição térmica deve ser evitada, como na análise de falhas, em estruturas sensíveis ao calor ou à pressão ou na preparação de geometrias complexas. Os sistemas comumente usados incluem as resinas à base de PMMA KEM 20 e KEM 30, bem como a resina epóxi Qpox 93, que proporciona excelente retenção de bordas e encolhimento mínimo.
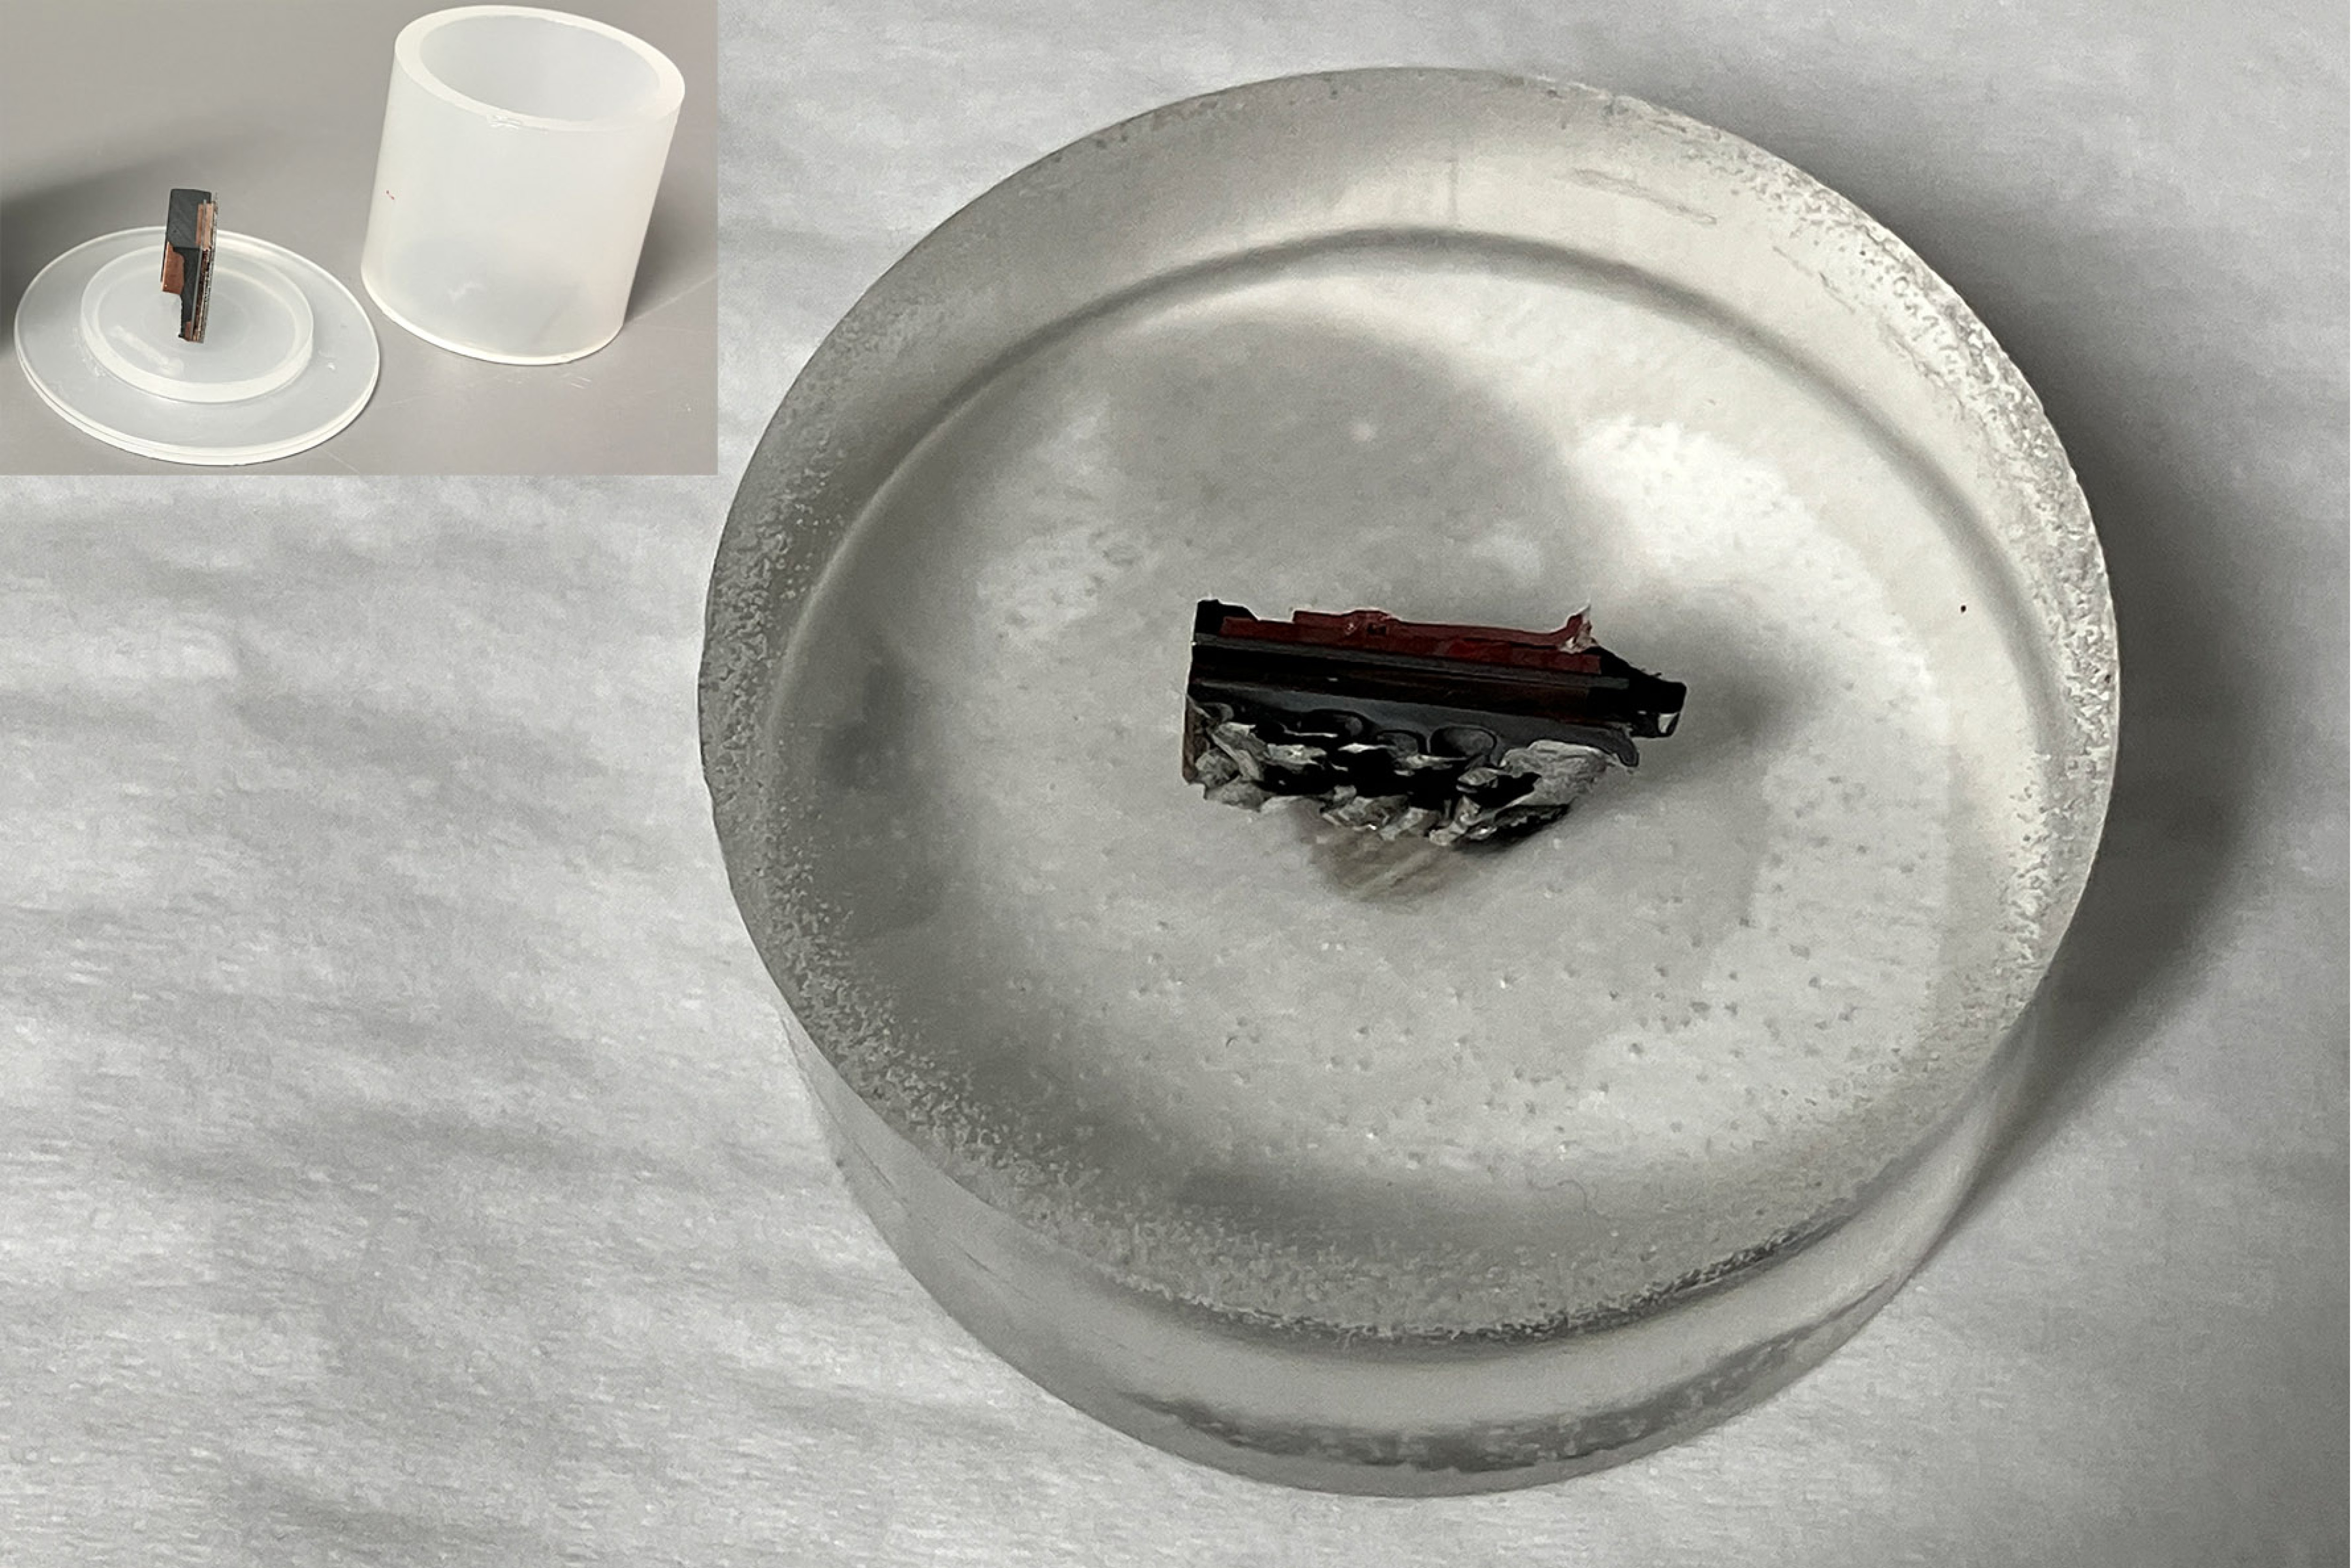
Esmerilhamento e polimento de cobre e ligas de cobre
A retificação e o polimento adequados são essenciais para revelar com precisão a microestrutura do cobre e de suas ligas. Devido à maciez e à ductilidade do cobre, a preparação deve ser cuidadosamente controlada para evitar manchas, arredondamento das bordas ou deformação da superfície, que podem obscurecer os limites dos grãos ou os detalhes estruturais finos.
O objetivo é produzir uma superfície plana, sem arranhões e sem deformações, que preserve a matriz metálica e as características, como a estrutura dos grãos, os limites gêmeos e as zonas de solda ou de soldagem. Como o cobre tende a se deformar plasticamente sob estresse mecânico, o processo de esmerilhamento deve ser adaptado de acordo.
Para evitar a deformação excessiva durante o esmerilhamento, geralmente recomenda-se iniciar o esmerilhamento plano com o tamanho de grão mais fino possível, em vez de começar com abrasivos grossos. Isso reduz a profundidade dos danos à superfície e simplifica as etapas de polimento subsequentes. Para o esmerilhamento de cobre, recomendamos o uso de papel de esmerilhamento de carbeto de silício (SiC), que permite a remoção controlada de material, minimizando manchas e distorções mecânicas. Recomendamos o uso do DiaComplete Poly, uma mistura à base de água de suspensão de diamante e lubrificante projetada para um polimento rápido, eficiente e reproduzível.
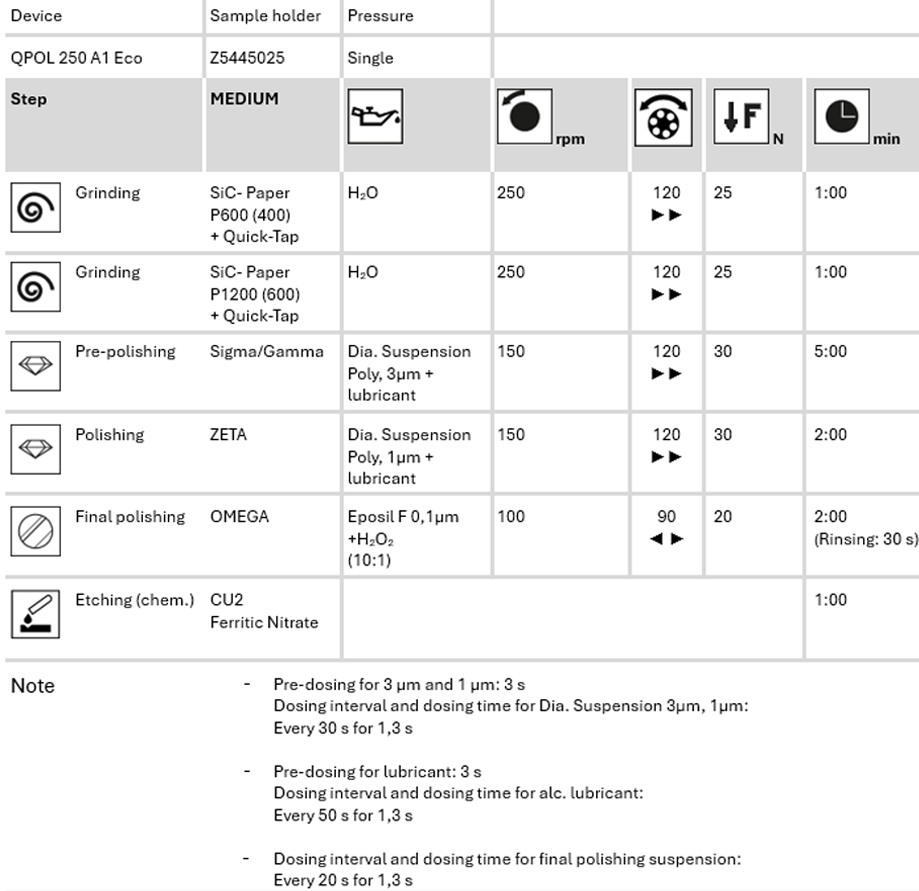
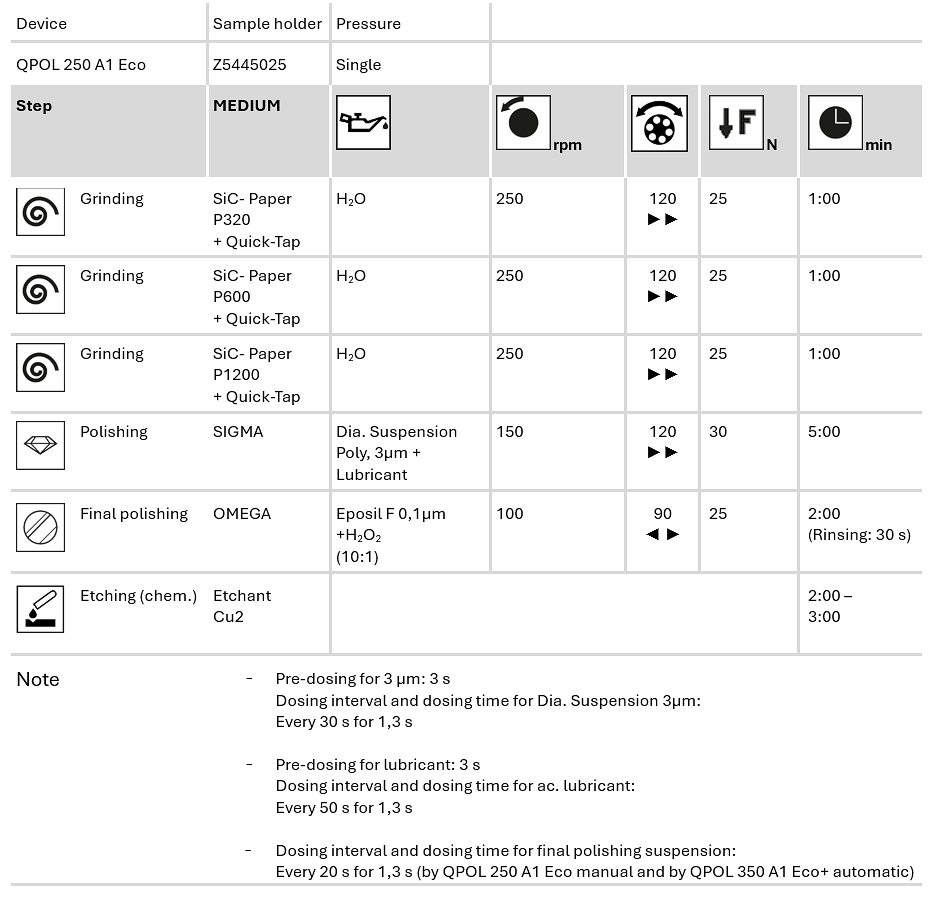
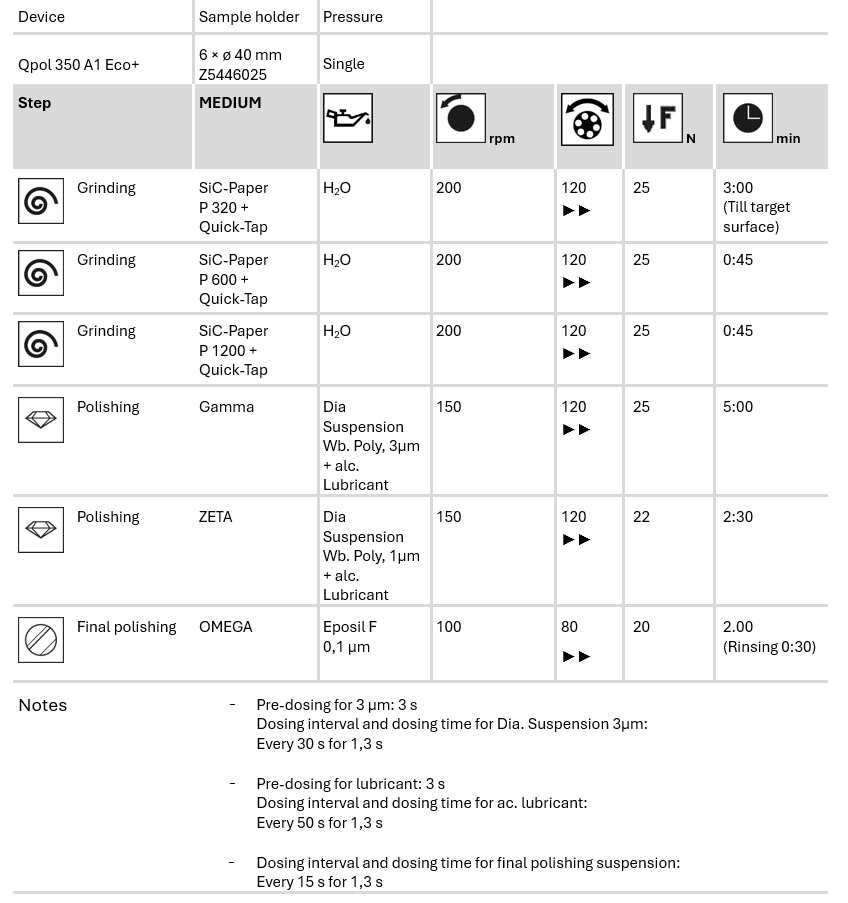
Uma sequência de preparação recomendada para o cobre
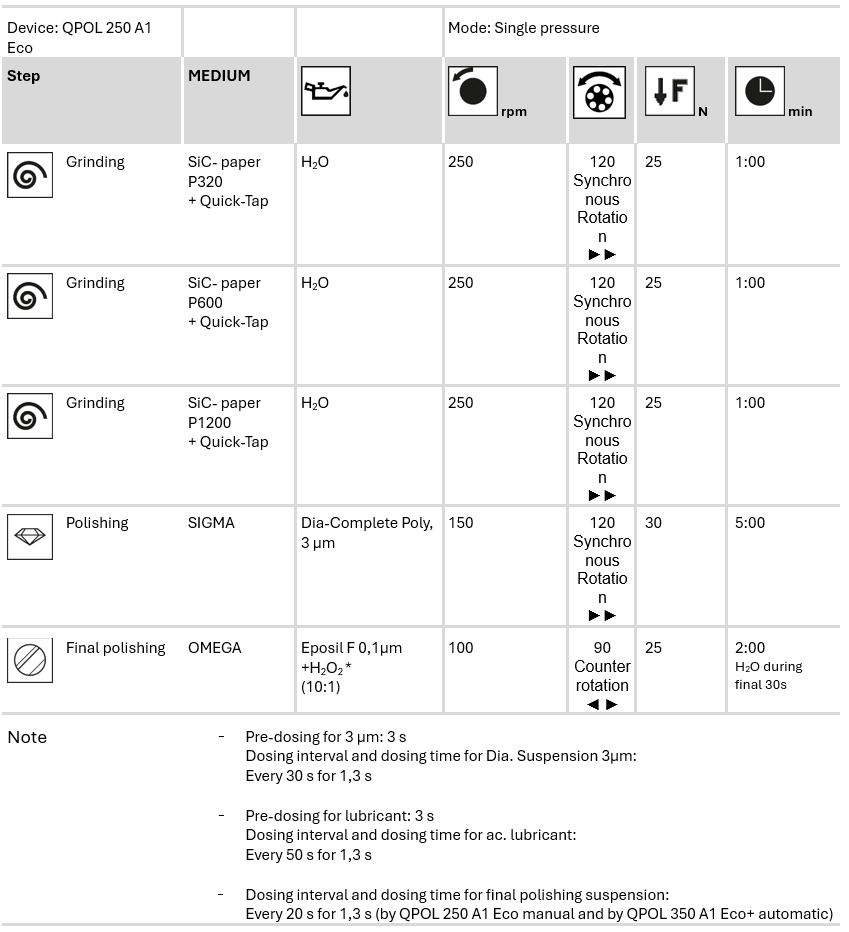
* Use 98-90% de Eposil F + 2-10% de H₂O₂ para a etapa final de polimento. Sem aditivos, o tempo de polimento deve ser dobrado.
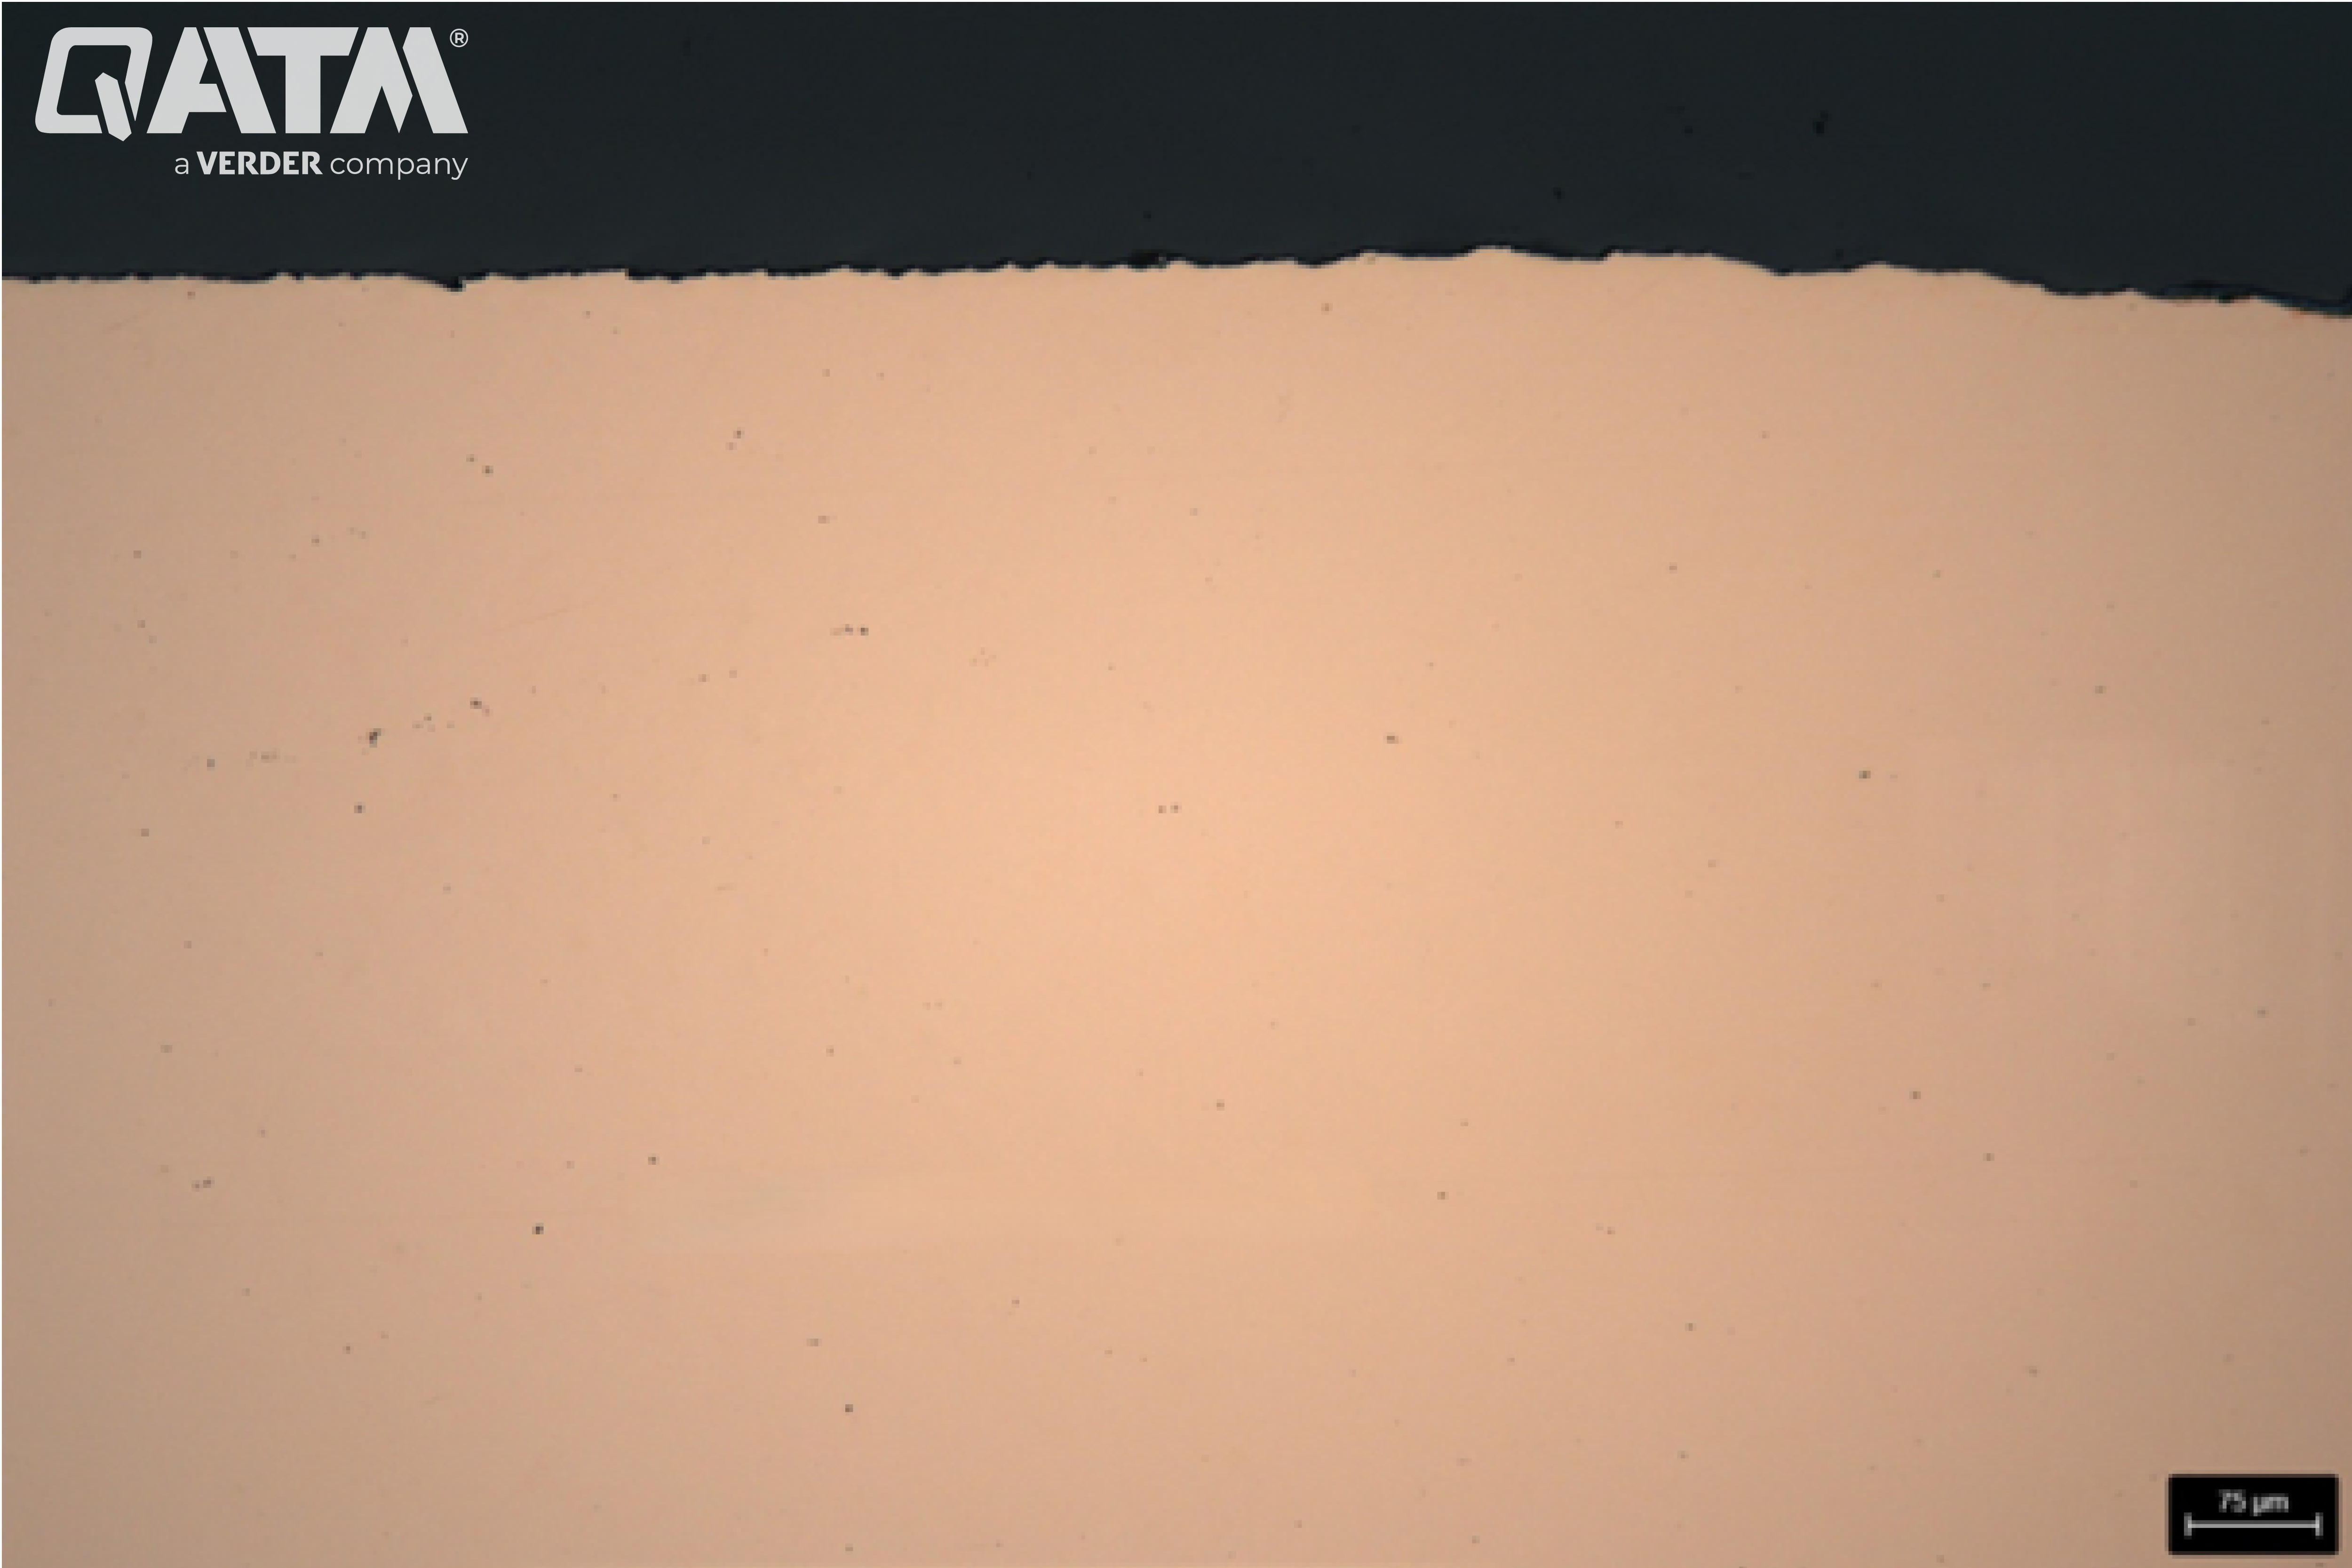
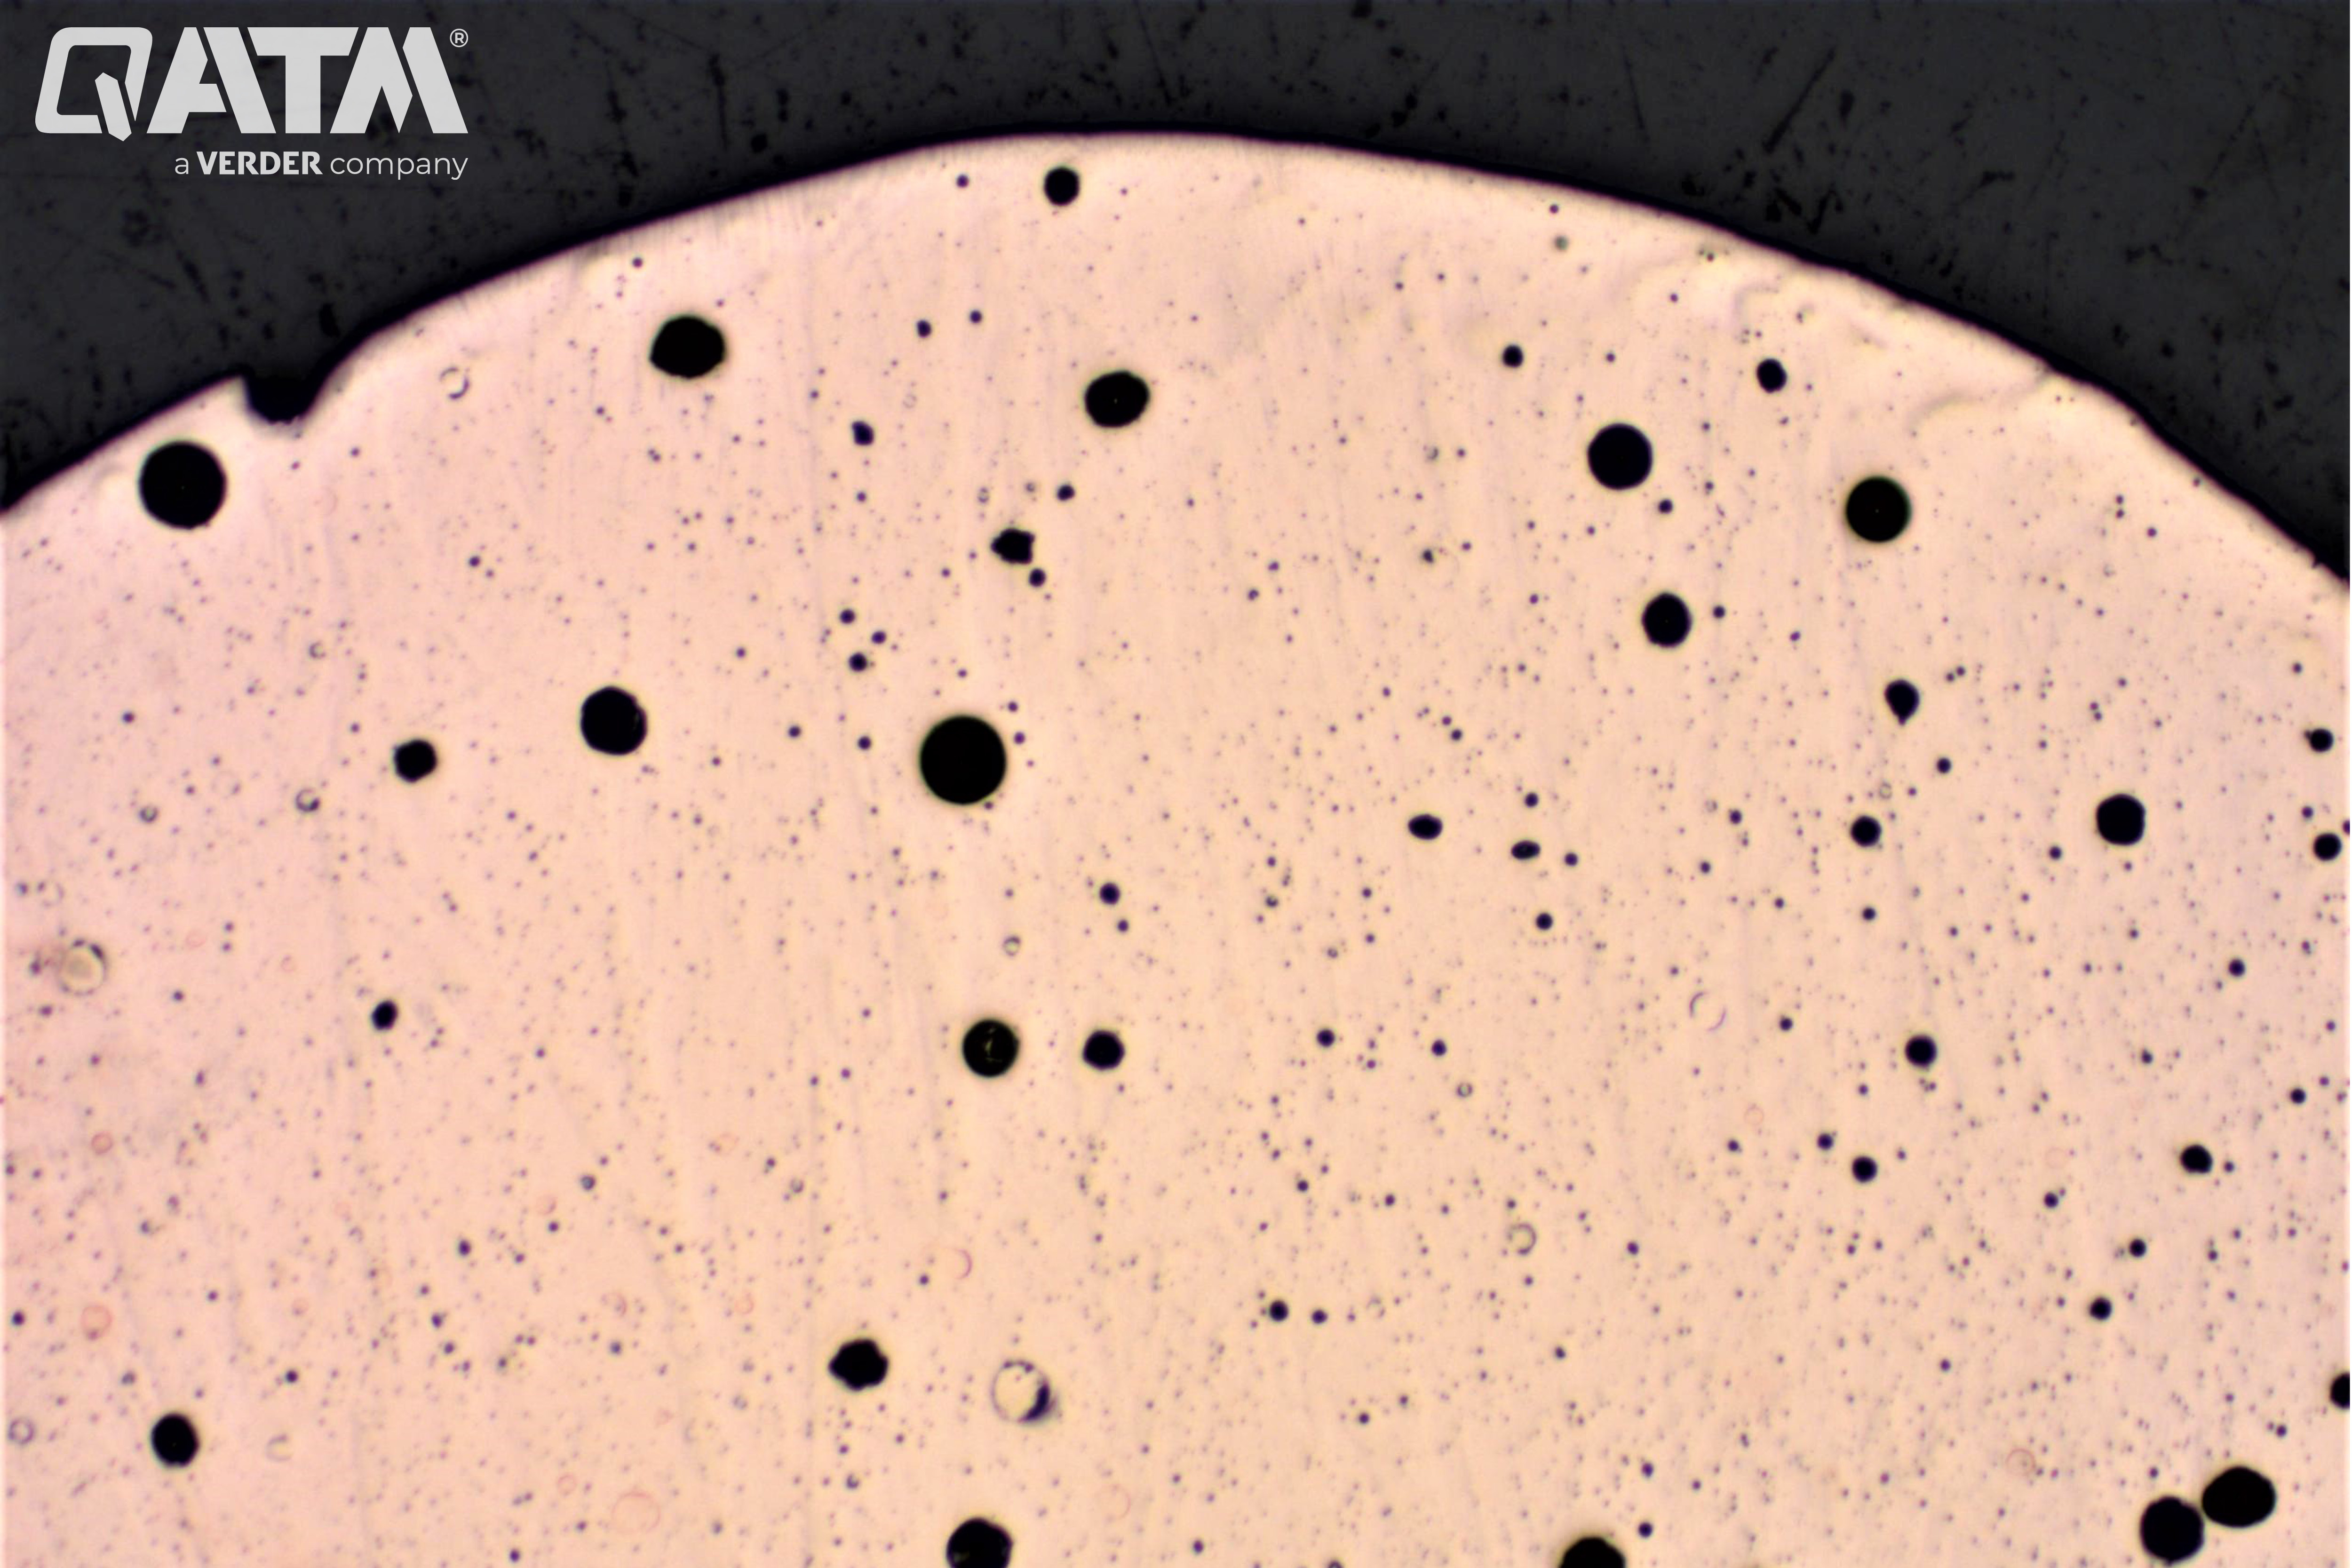
Amostra de cobre após polimento fino na borda - 100:1
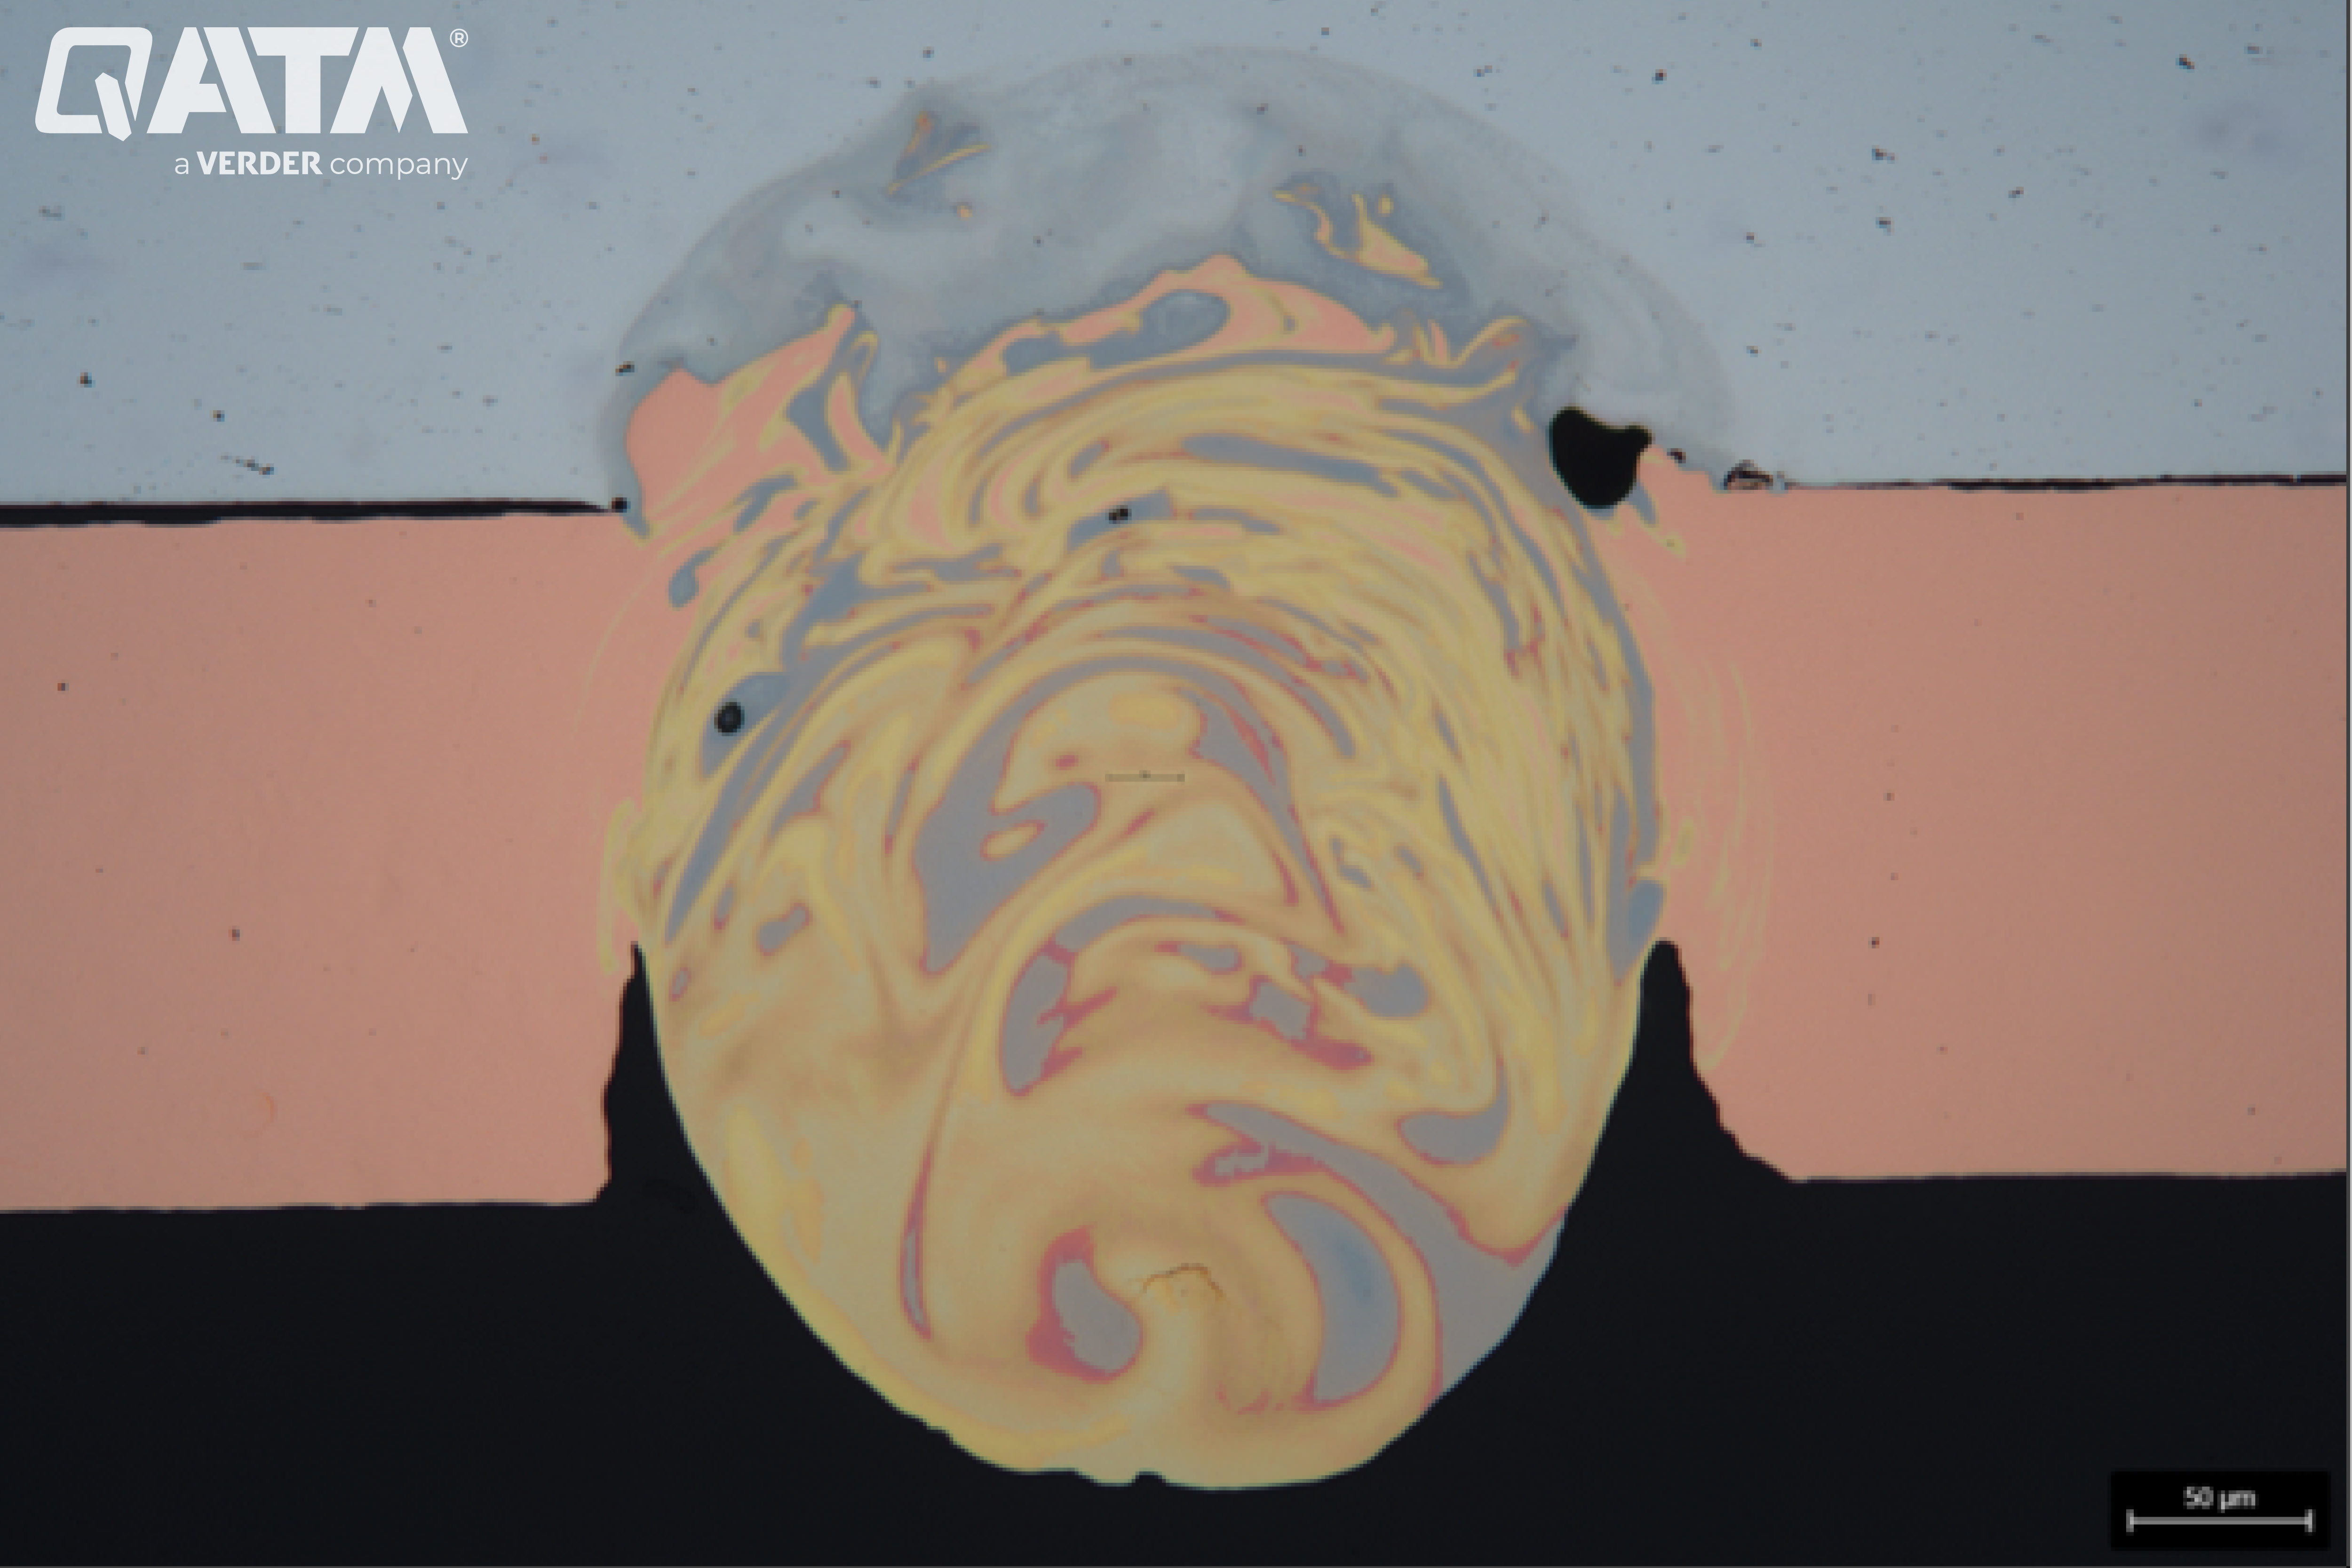
Um cordão de solda em uma placa de cobre após o polimento final - 200:1
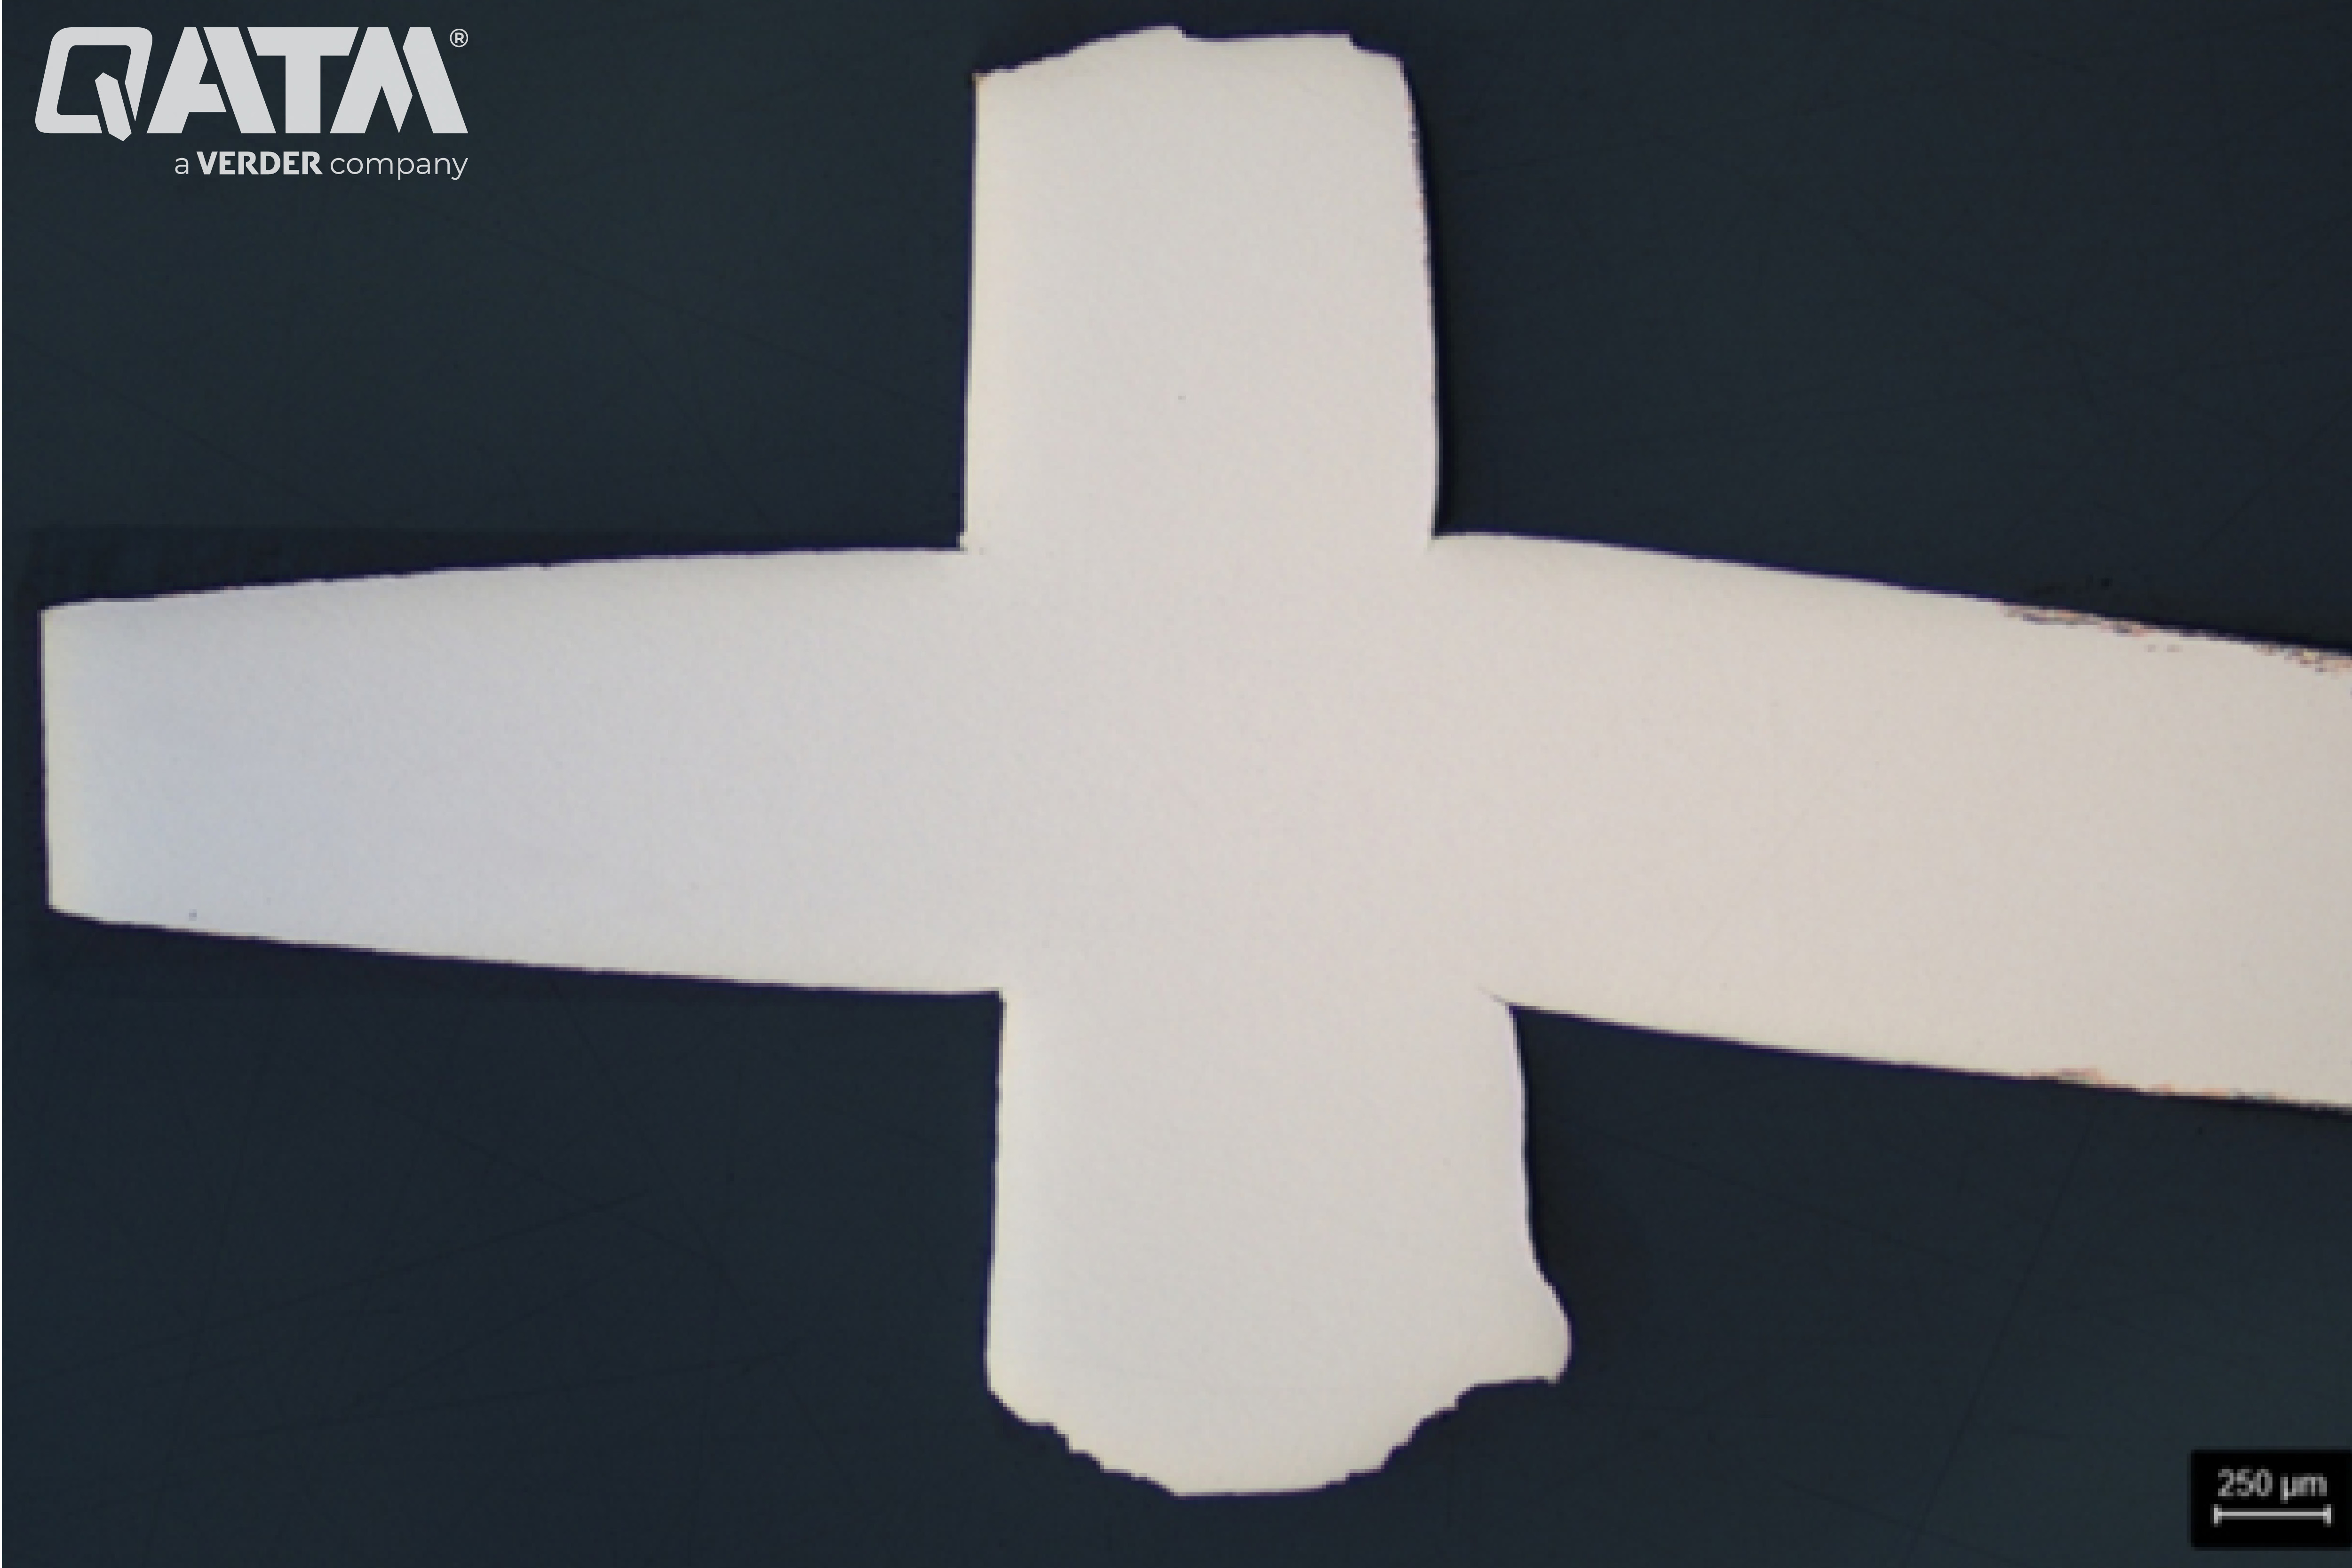
Uma amostra de cobre em seção transversal após o polimento final - 25:1
Gravura de cobre e ligas de cobre
A gravação é uma etapa essencial na preparação metalográfica do cobre e de suas ligas. Ele permite que as características microestruturais, como limites de grãos, gêmeos e partículas de segunda fase, se tornem visíveis ao microscópio. Em muitos casos, especialmente com ligas fundidas, a gravação é simples. No entanto, encontrar o condicionador ácido ideal pode ser mais desafiador para ligas de cobre forjadas, especialmente aquelas que passaram por extensa deformação a frio. Nesses casos, a gravação colorida pode oferecer contraste e clareza adicionais.
As gravuras comuns podem ser preparadas em laboratório usando reagentes químicos padrão. A tabela a seguir resume as formulações típicas e as condições de uso:
Aviso de segurança: Os ácidos devem ser usados com cautela. Use equipamentos de proteção e siga as diretrizes de segurança do laboratório.
| Composição | Condições de gravação | Descrição |
|---|---|---|
| 120 ml de água destilada ou etanol (≥96%), 10 g de cloreto de ferro (III) | 1-3 minutos | Visualização da macroestrutura, formação de dendritos em ligas alfa, todos os tipos de latão e Al-bronze; corrosão da superfície do grão |
| 50 ml de água destilada 50 ml de ácido nítrico (65%) |
10 - 120 segundos | Visualização da macroestrutura; gravação de superfície de grãos; gravação de latão |
| 100 ml de água destilada, 10 g de persulfato de amônio | 10 segundos a 2 minutos; pode ser aquecido suavemente para intensificar a reação | Visualização da microestrutura (por exemplo, limites de grãos e superfícies de grãos) |
| 100-120 ml de água destilada, 20-50 ml de ácido clorídrico (32%), 5-10 g de cloreto de ferro (III) | 10-60 segundos | Grava a fase beta em latão. Gravura de bonze e latão. |
Observação: Se a amostra contiver chumbo, a maioria dos agentes de corrosão atacará as inclusões, deixando vazios pretos. Para uma documentação precisa da distribuição de chumbo, as imagens devem ser tiradas antes da gravação.
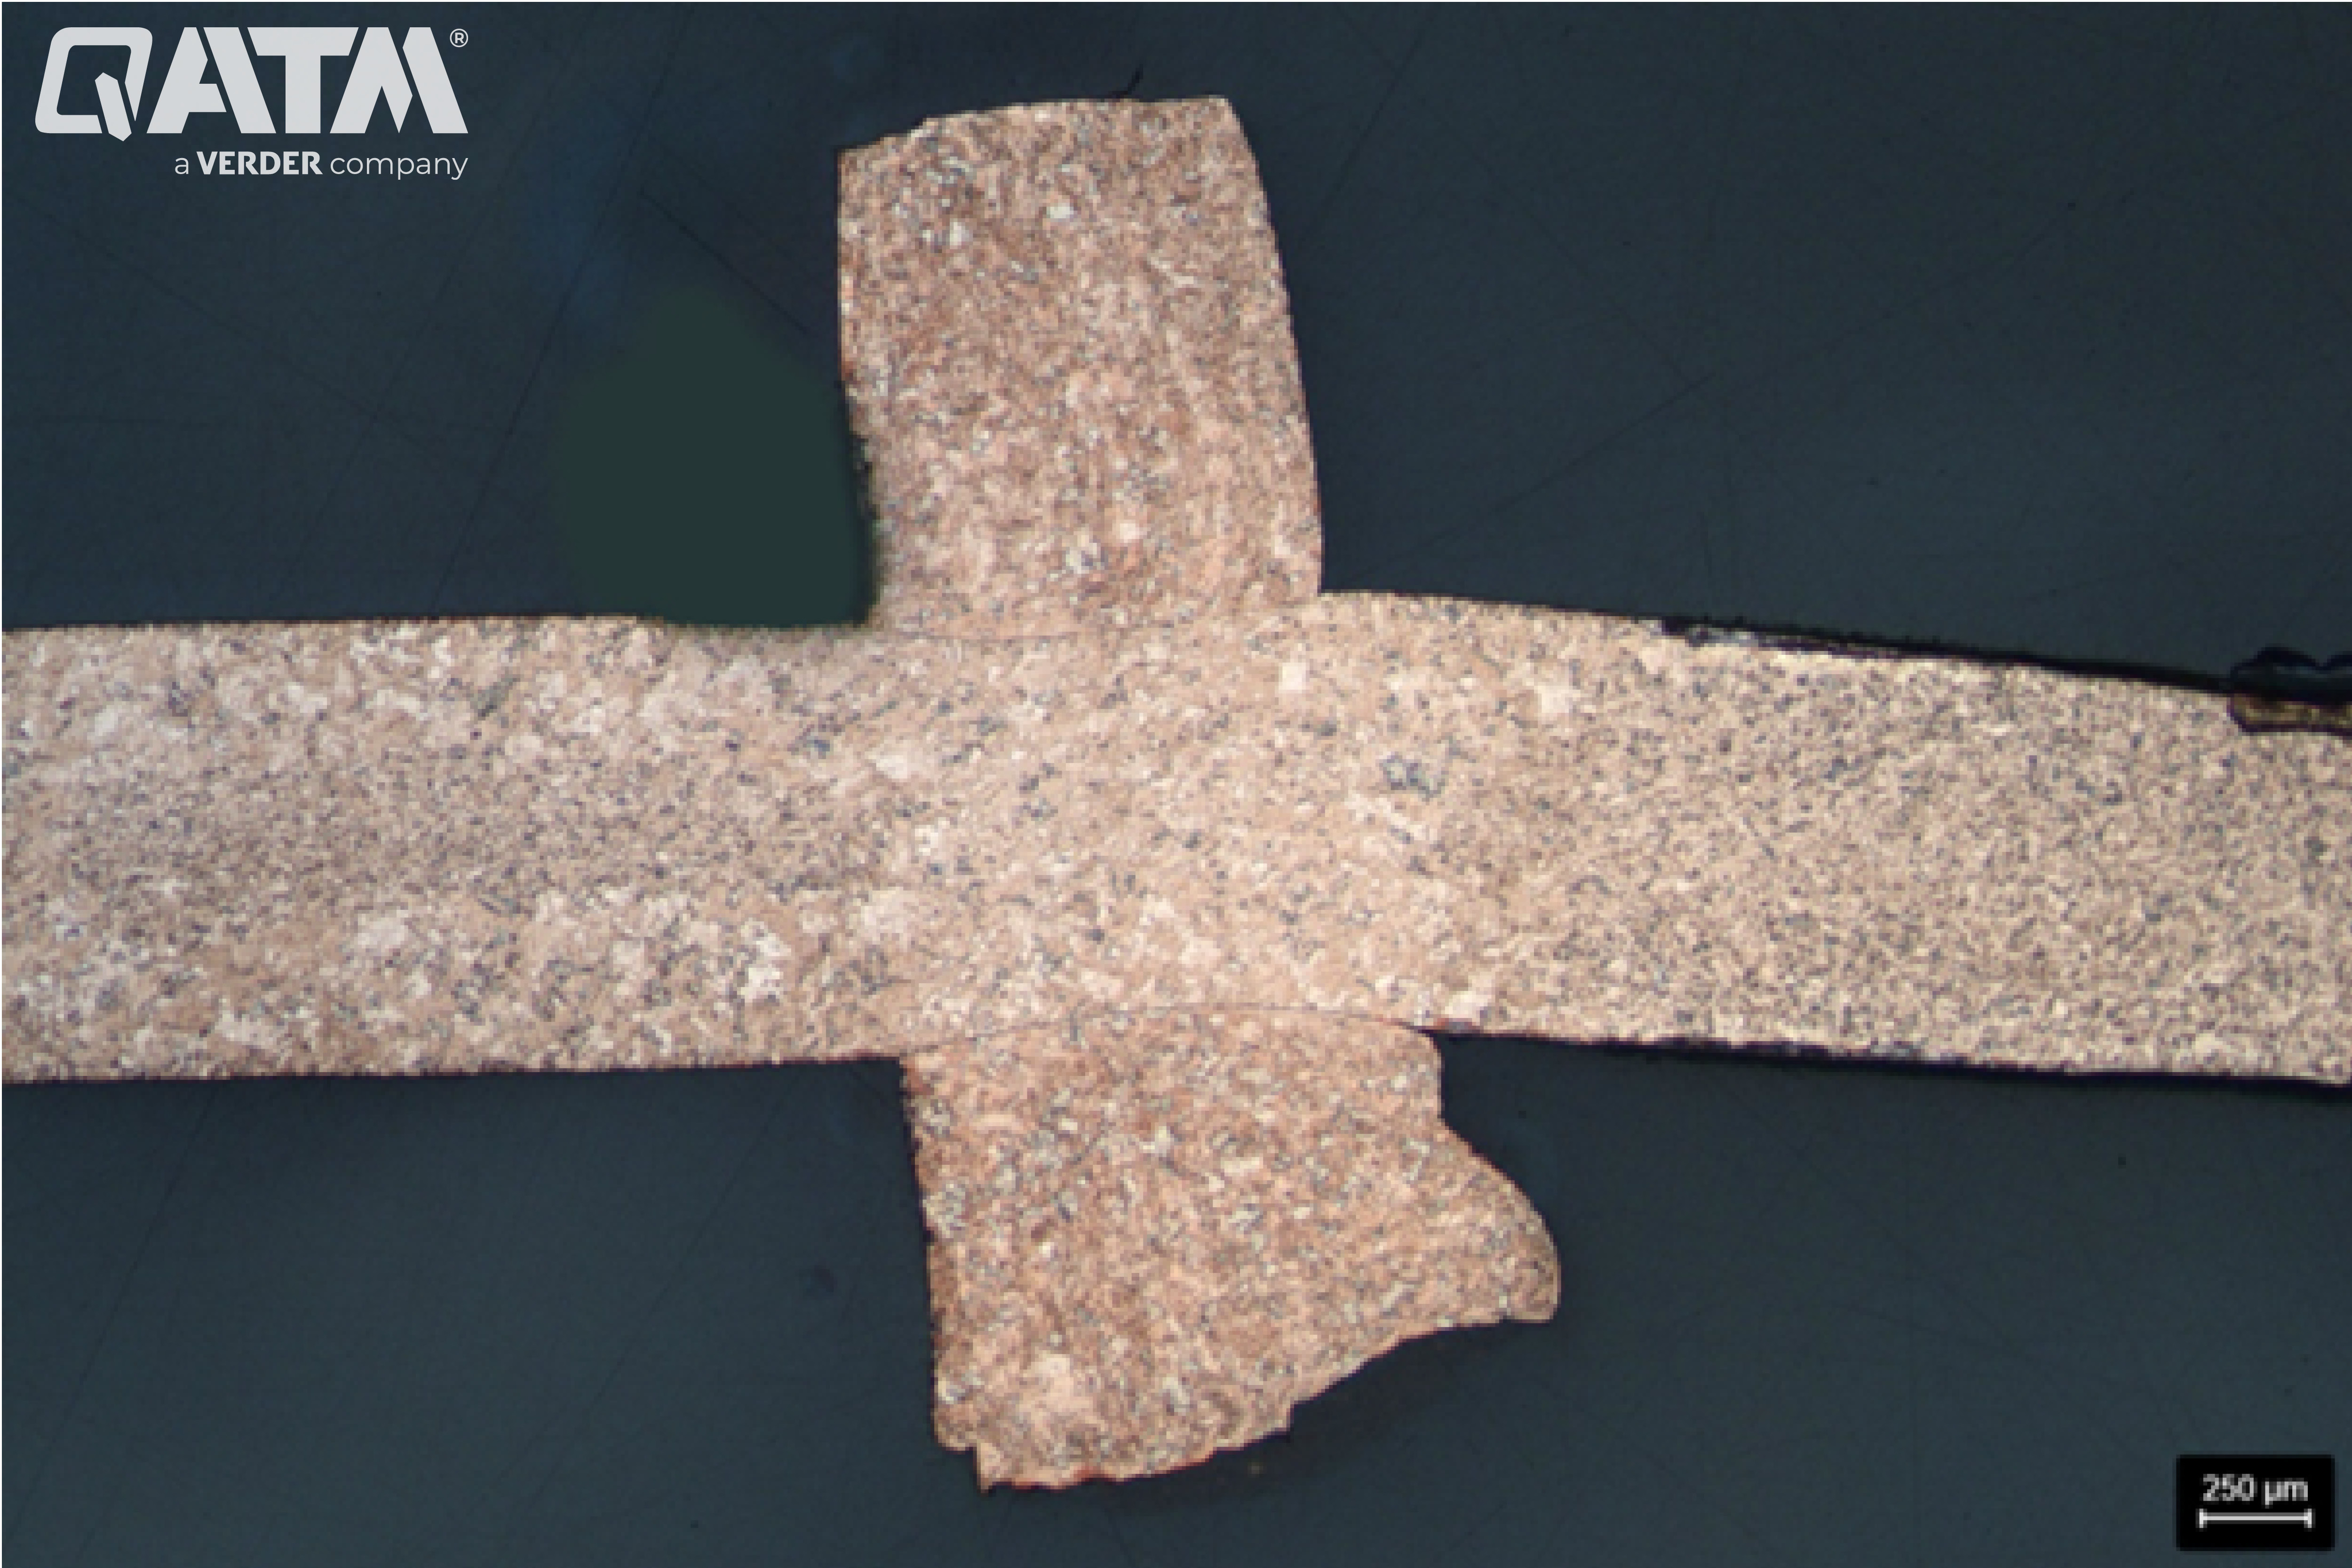
Amostra de seção transversal de cobre após a gravação com o condicionador de cloreto de ferro Copper A - 25:1
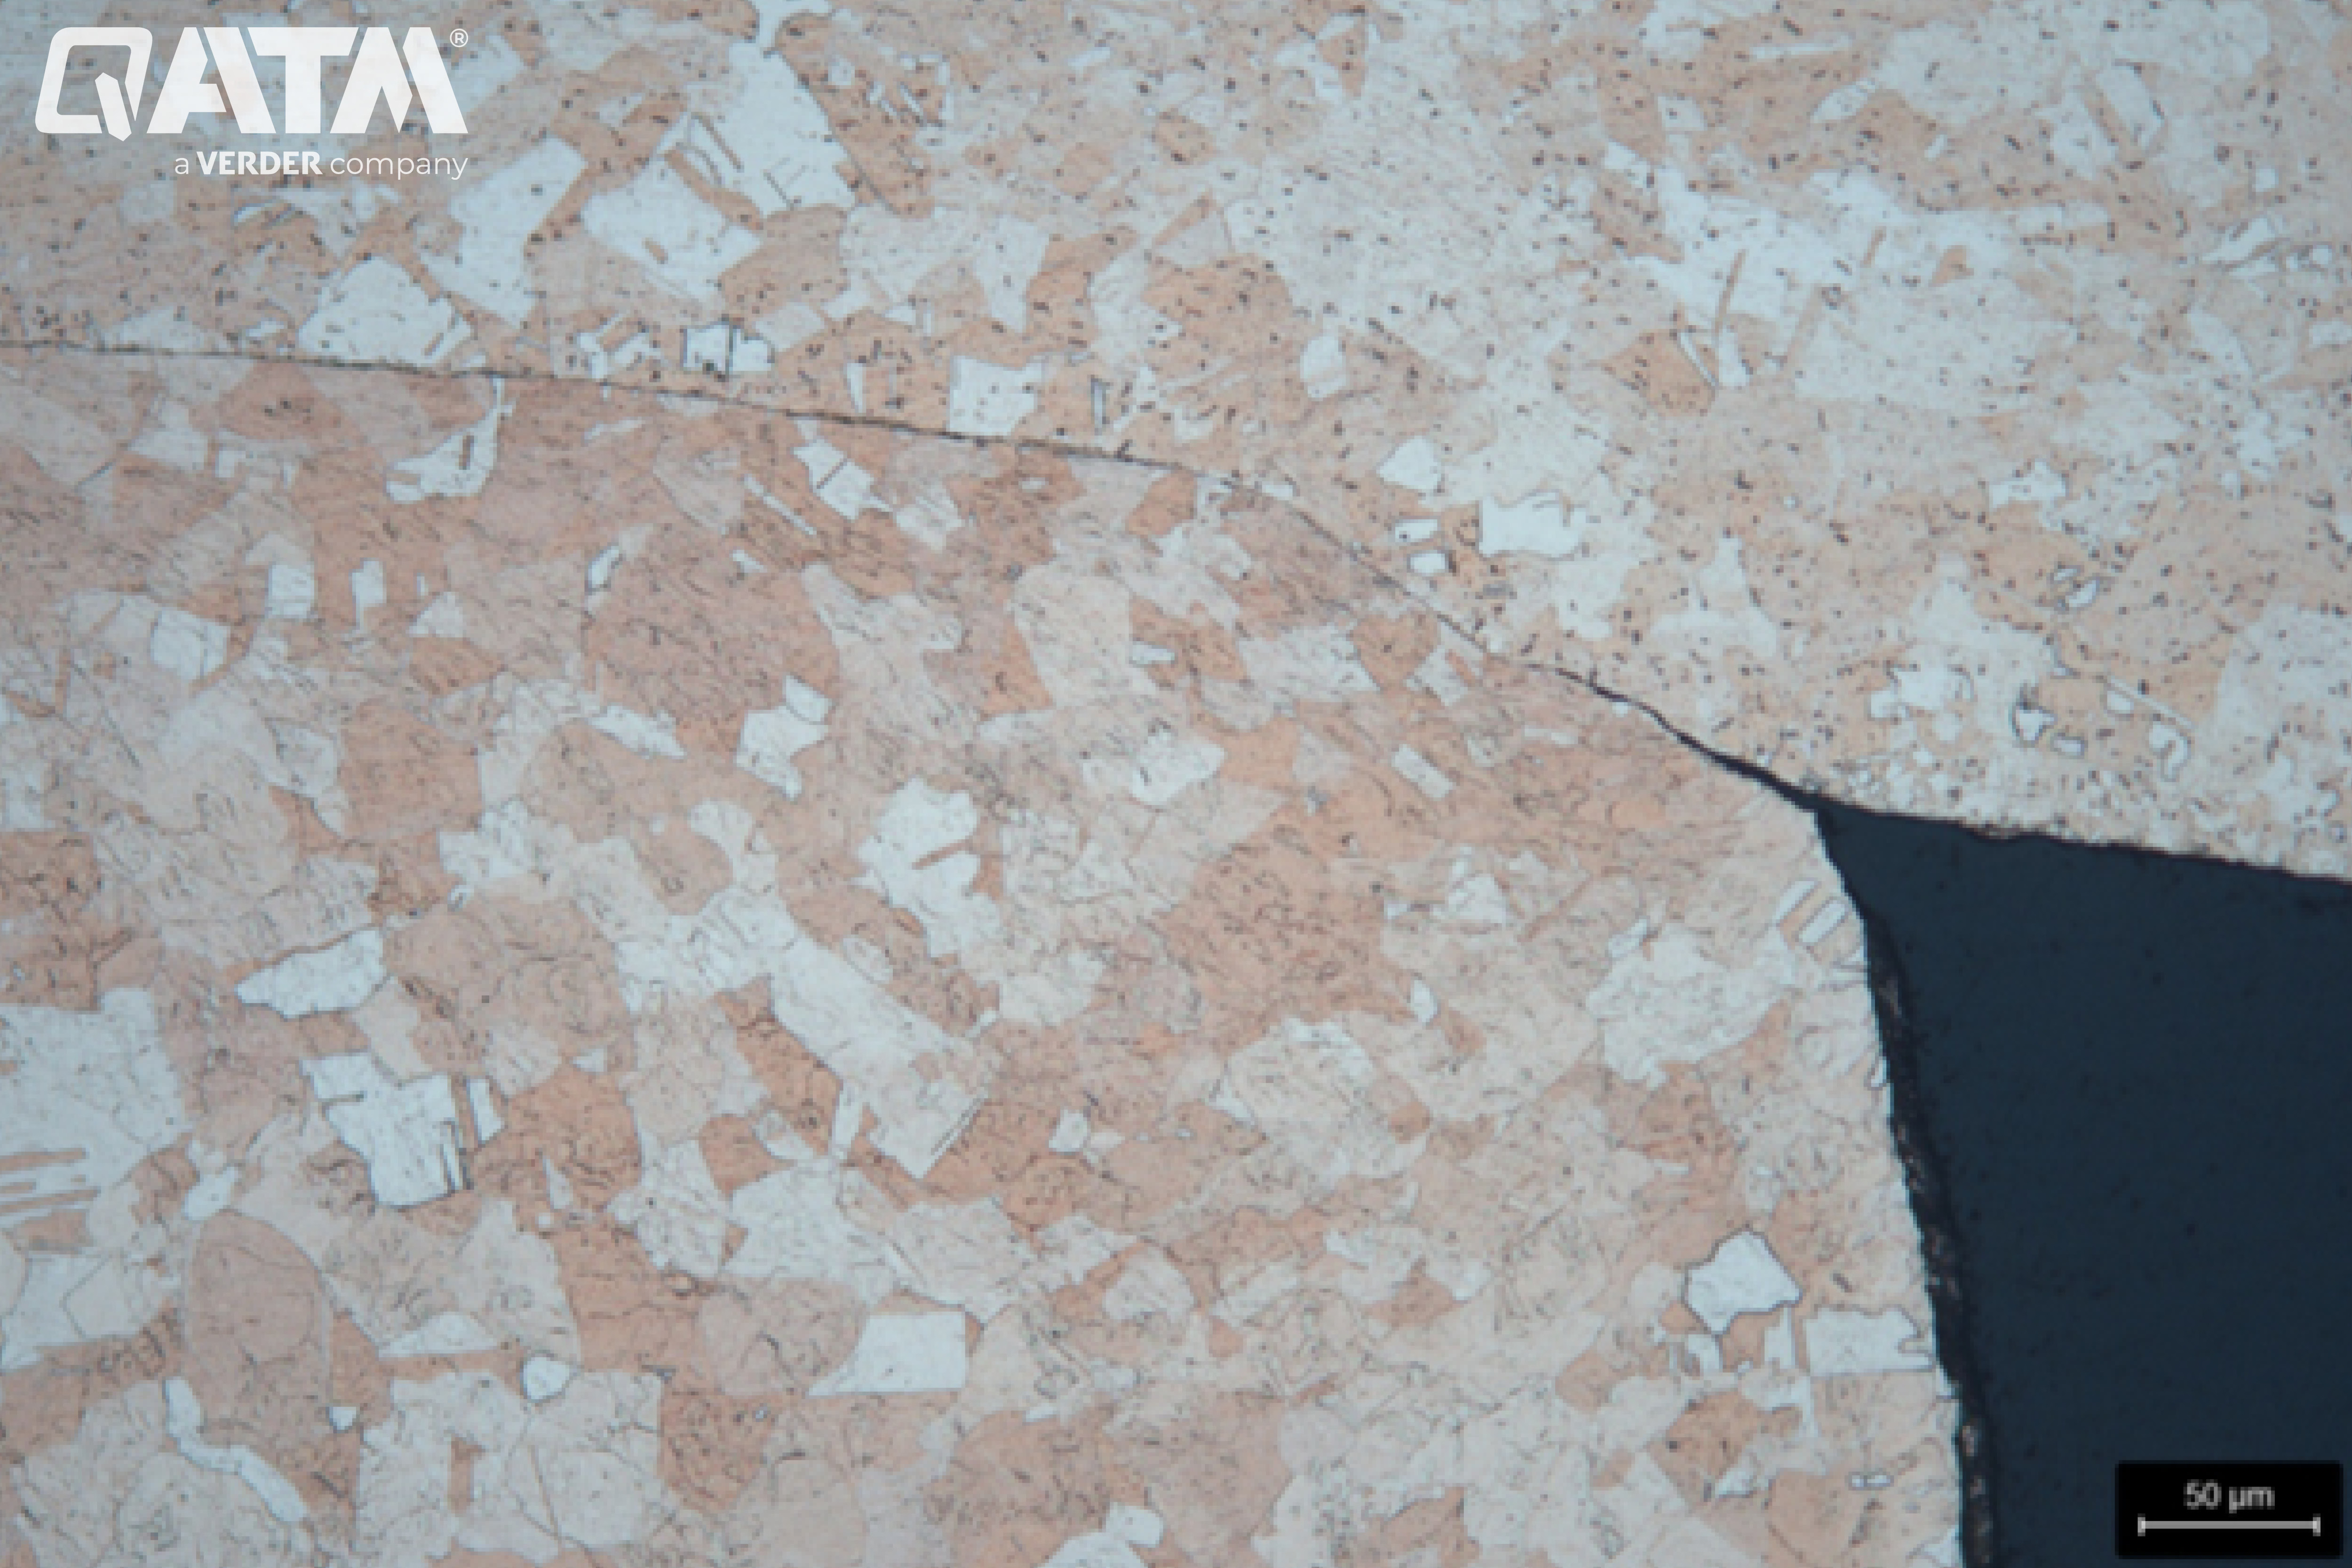
A área de contato entre duas placas de cobre após a gravação - 200:1
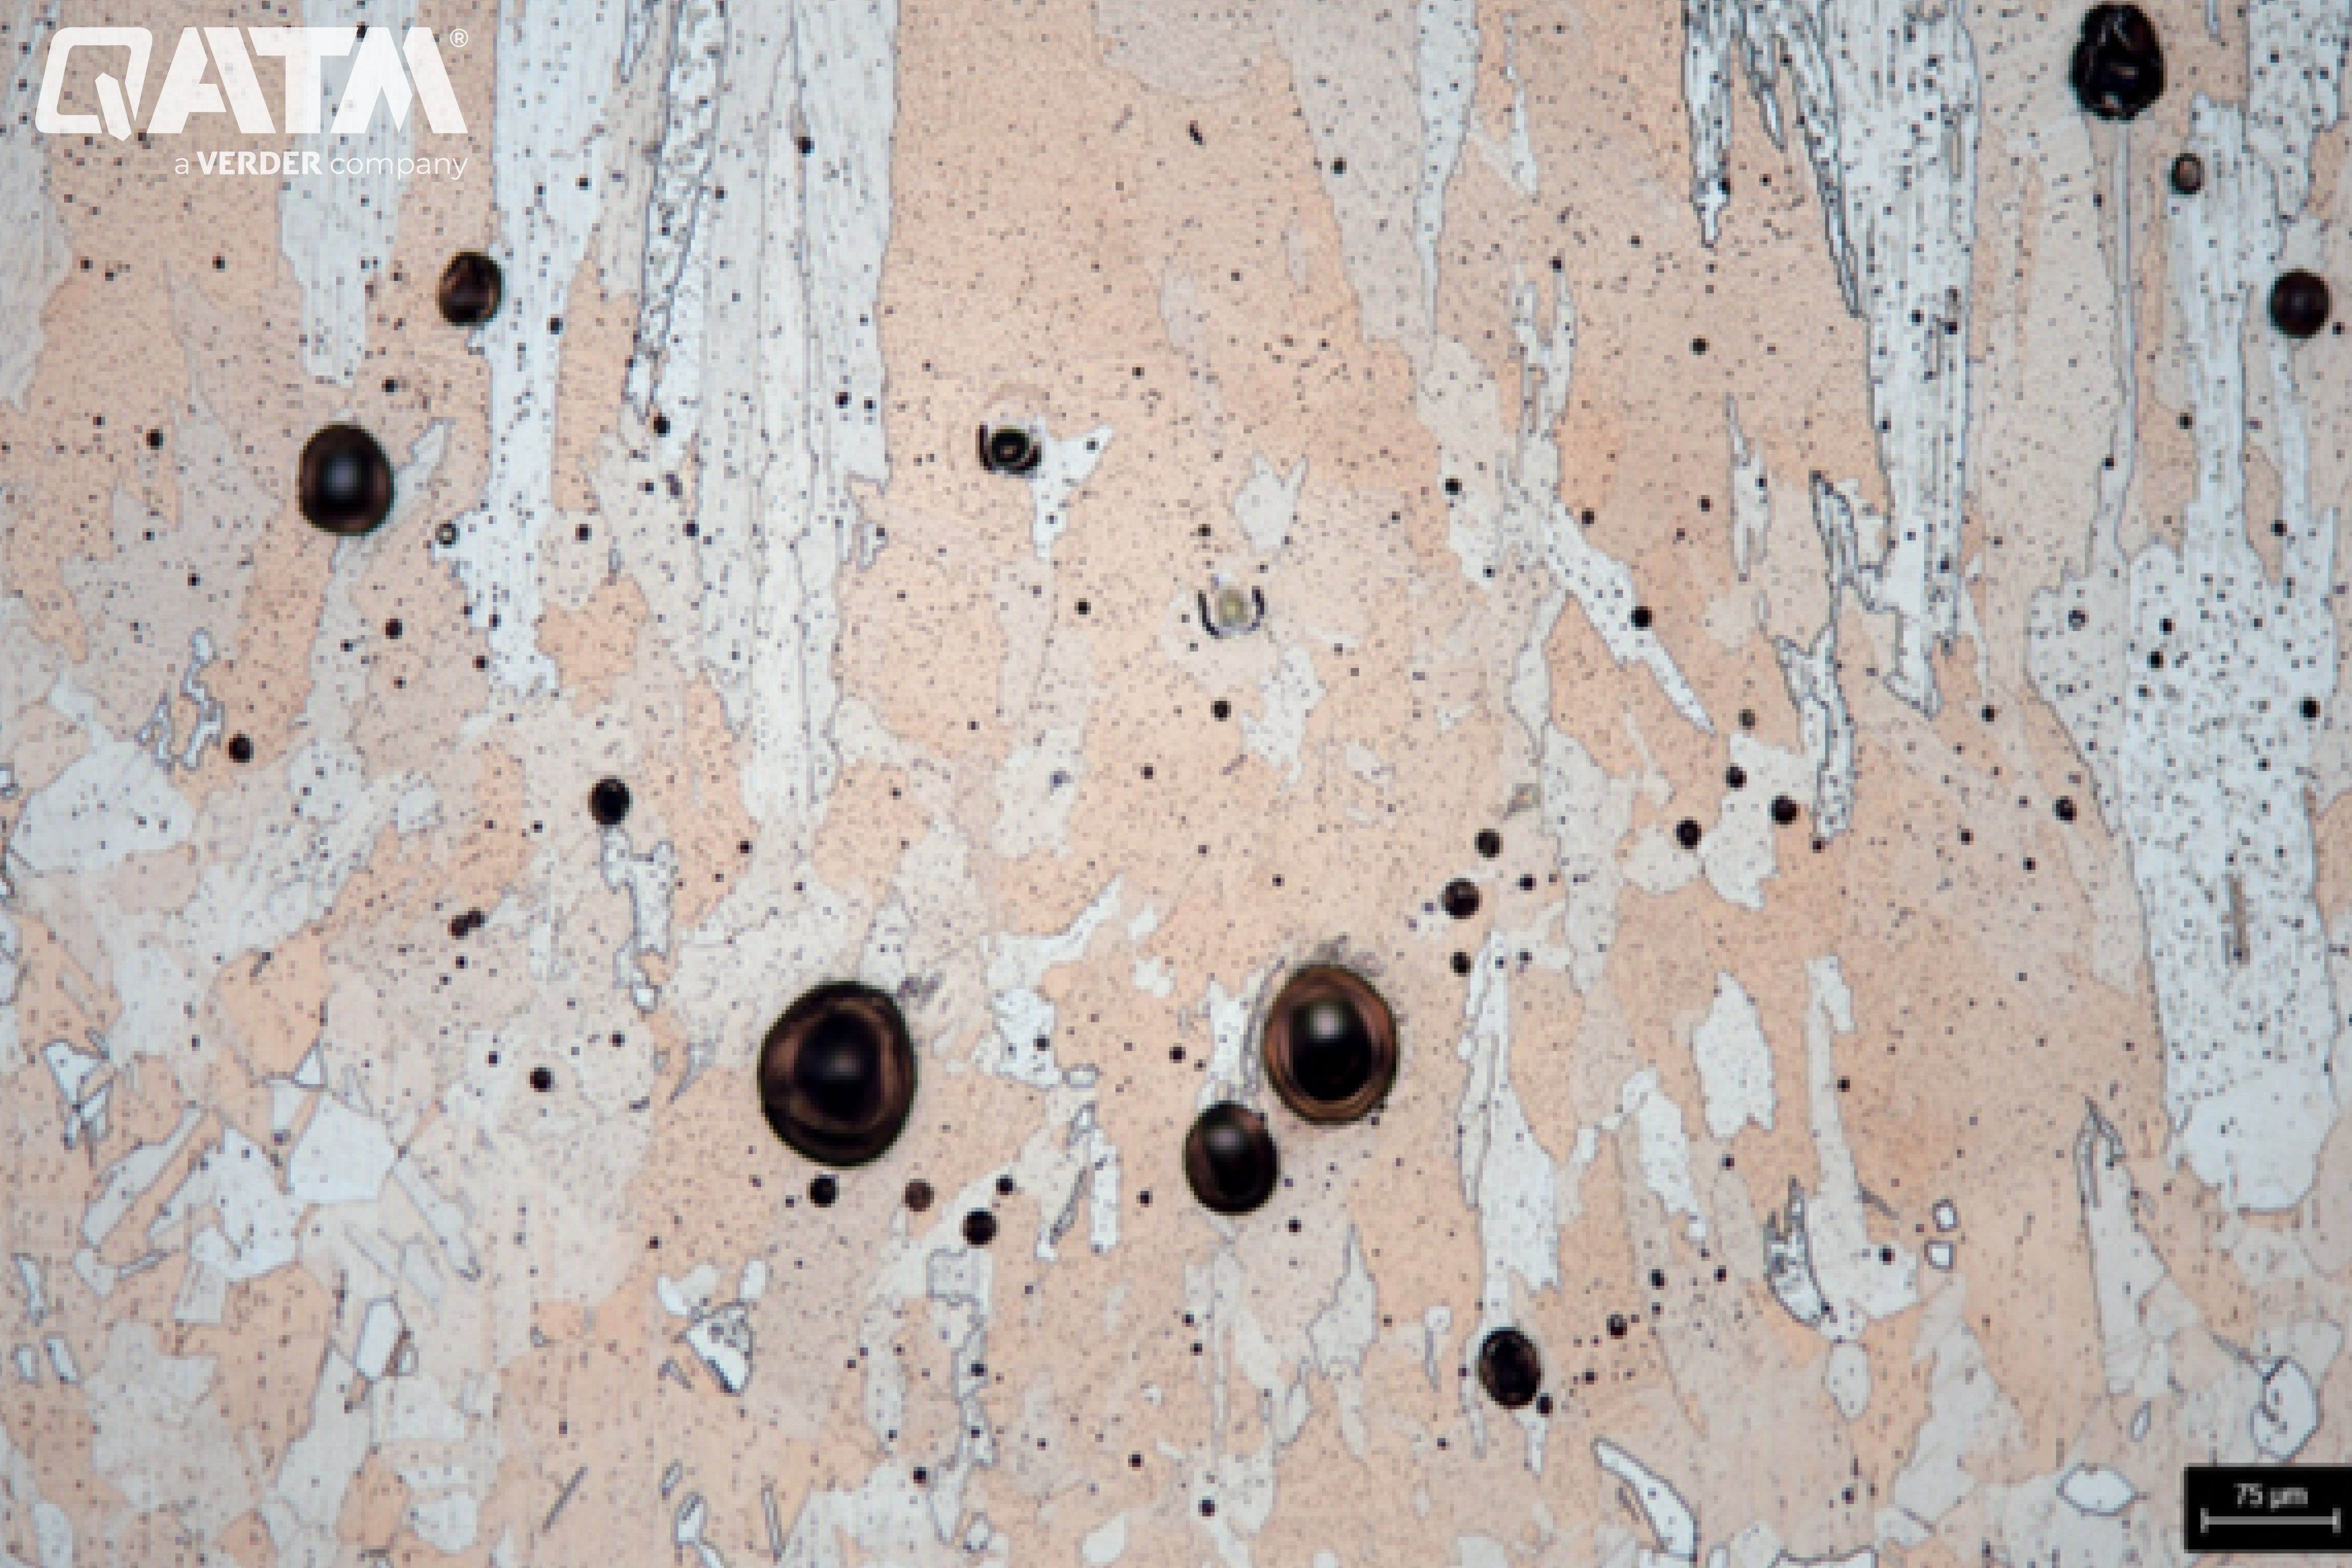
A zona afetada pelo calor em uma amostra de cobre soldada a laser - 100:1
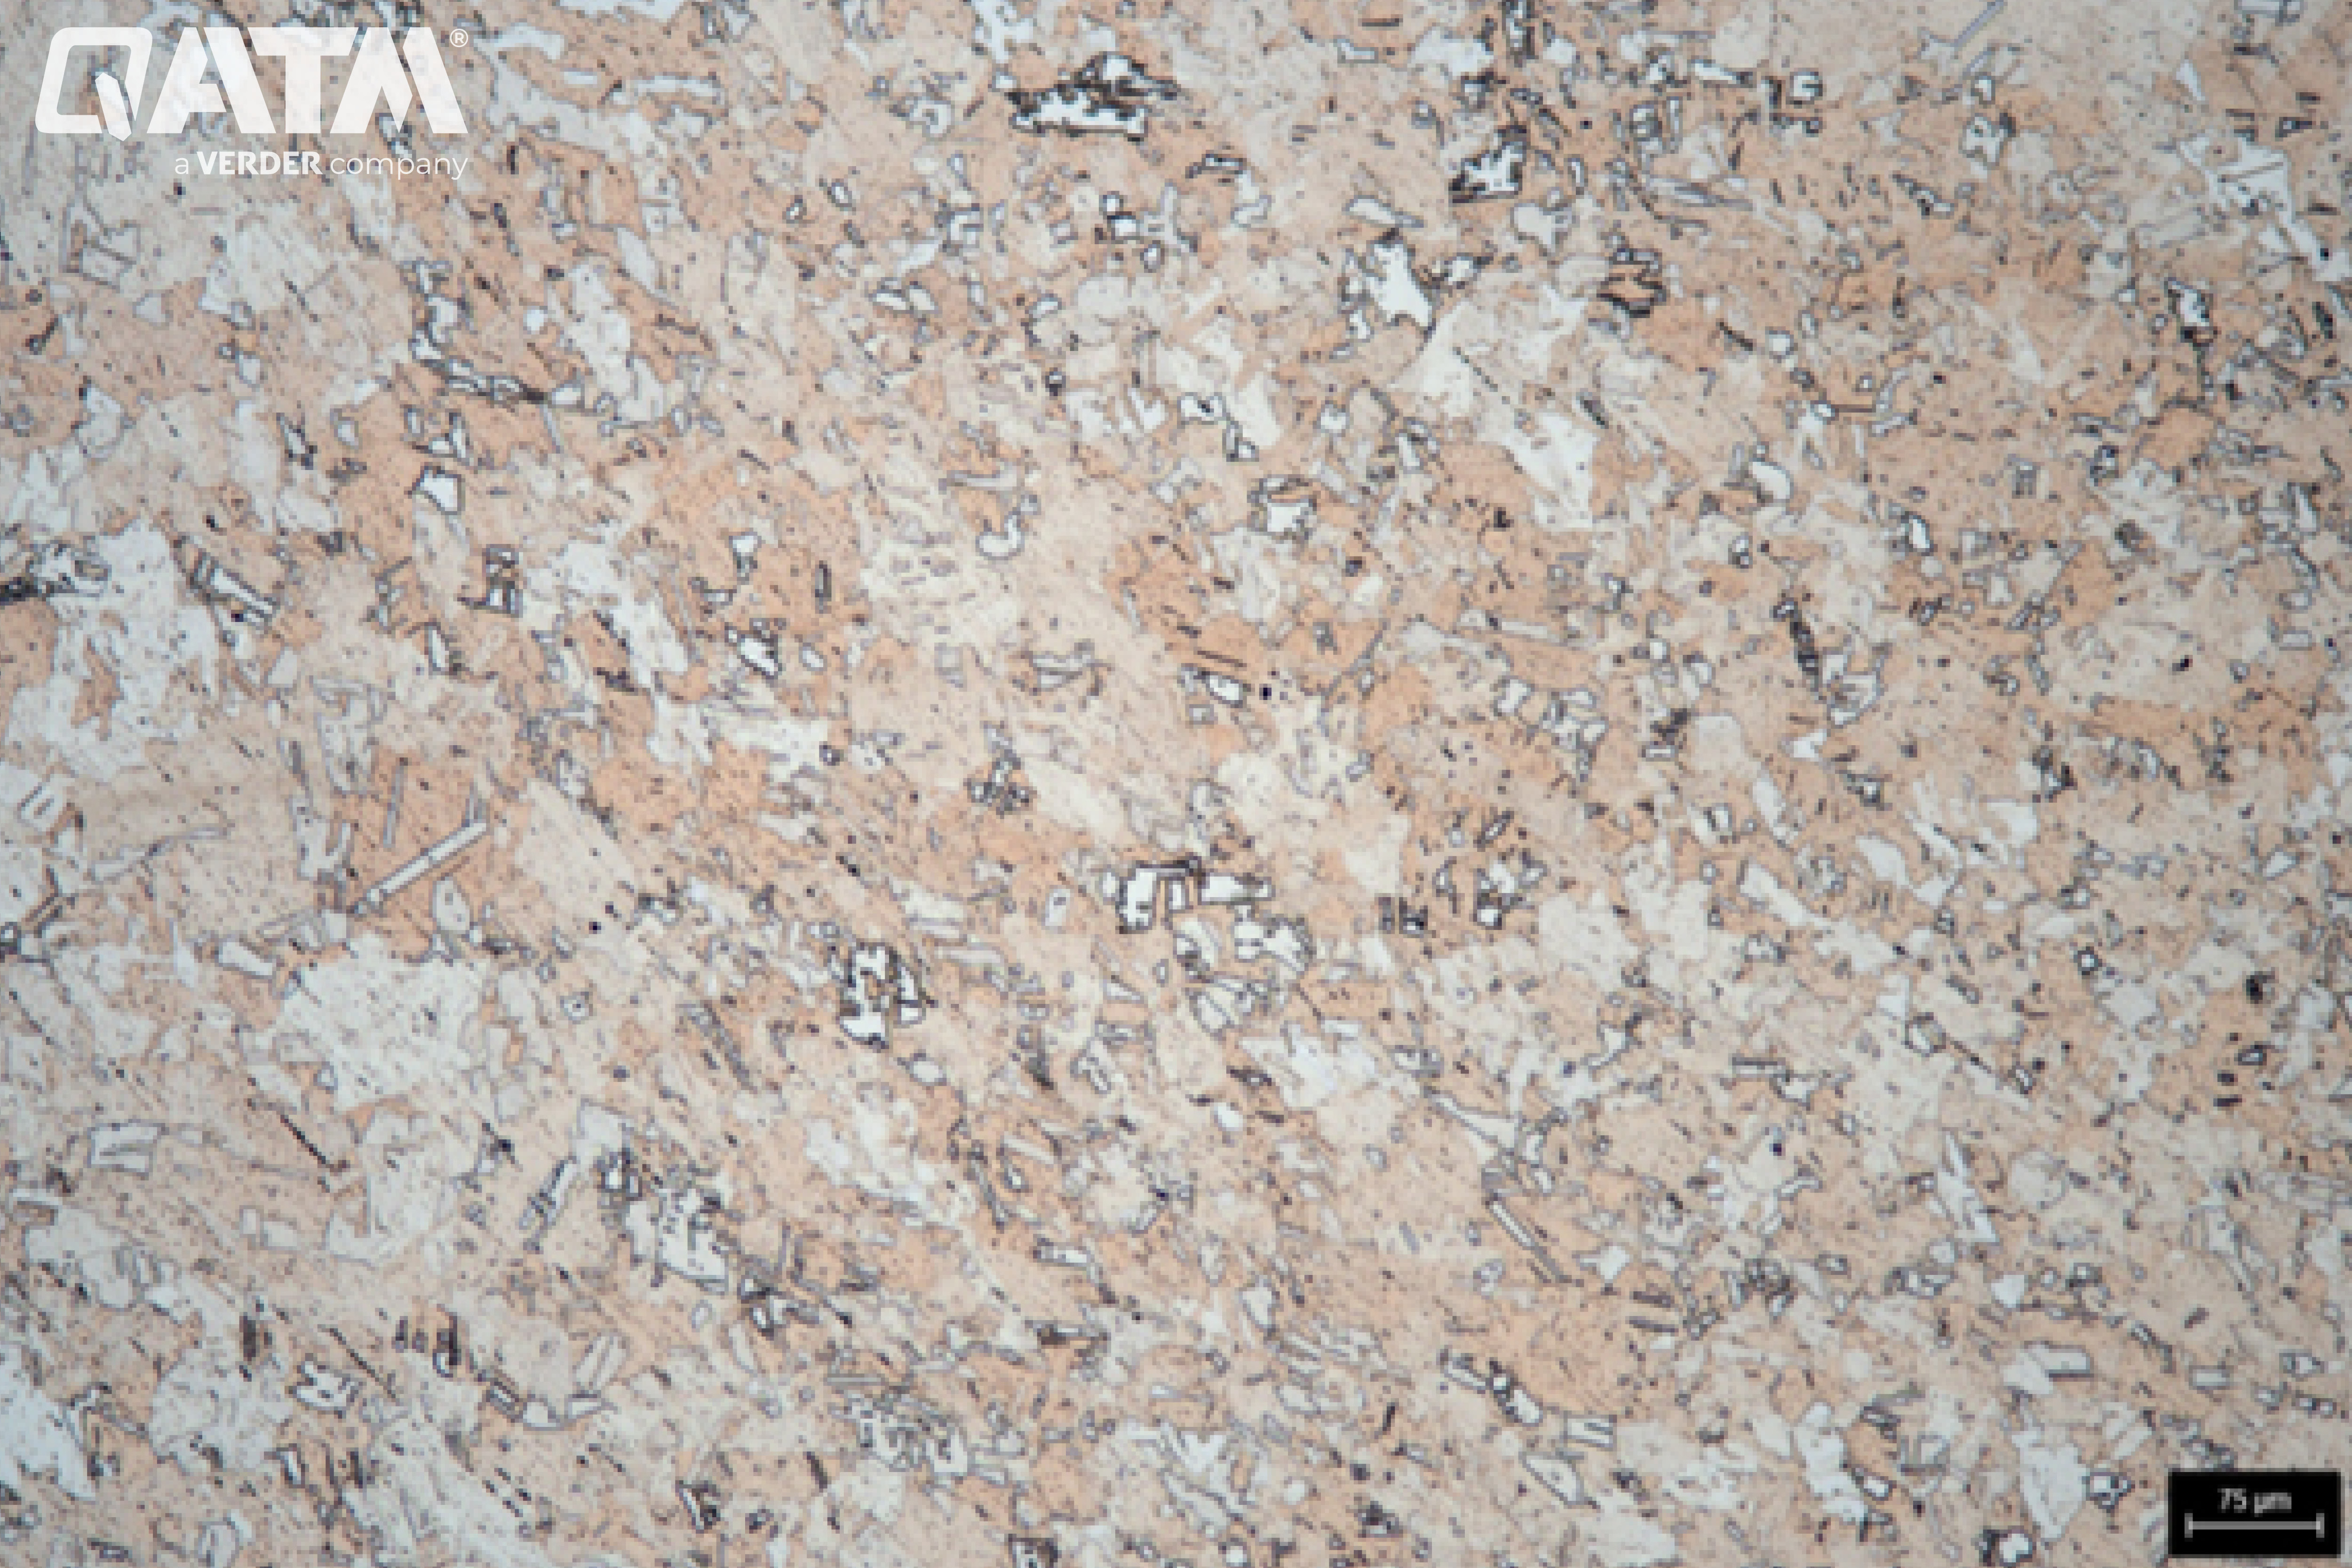
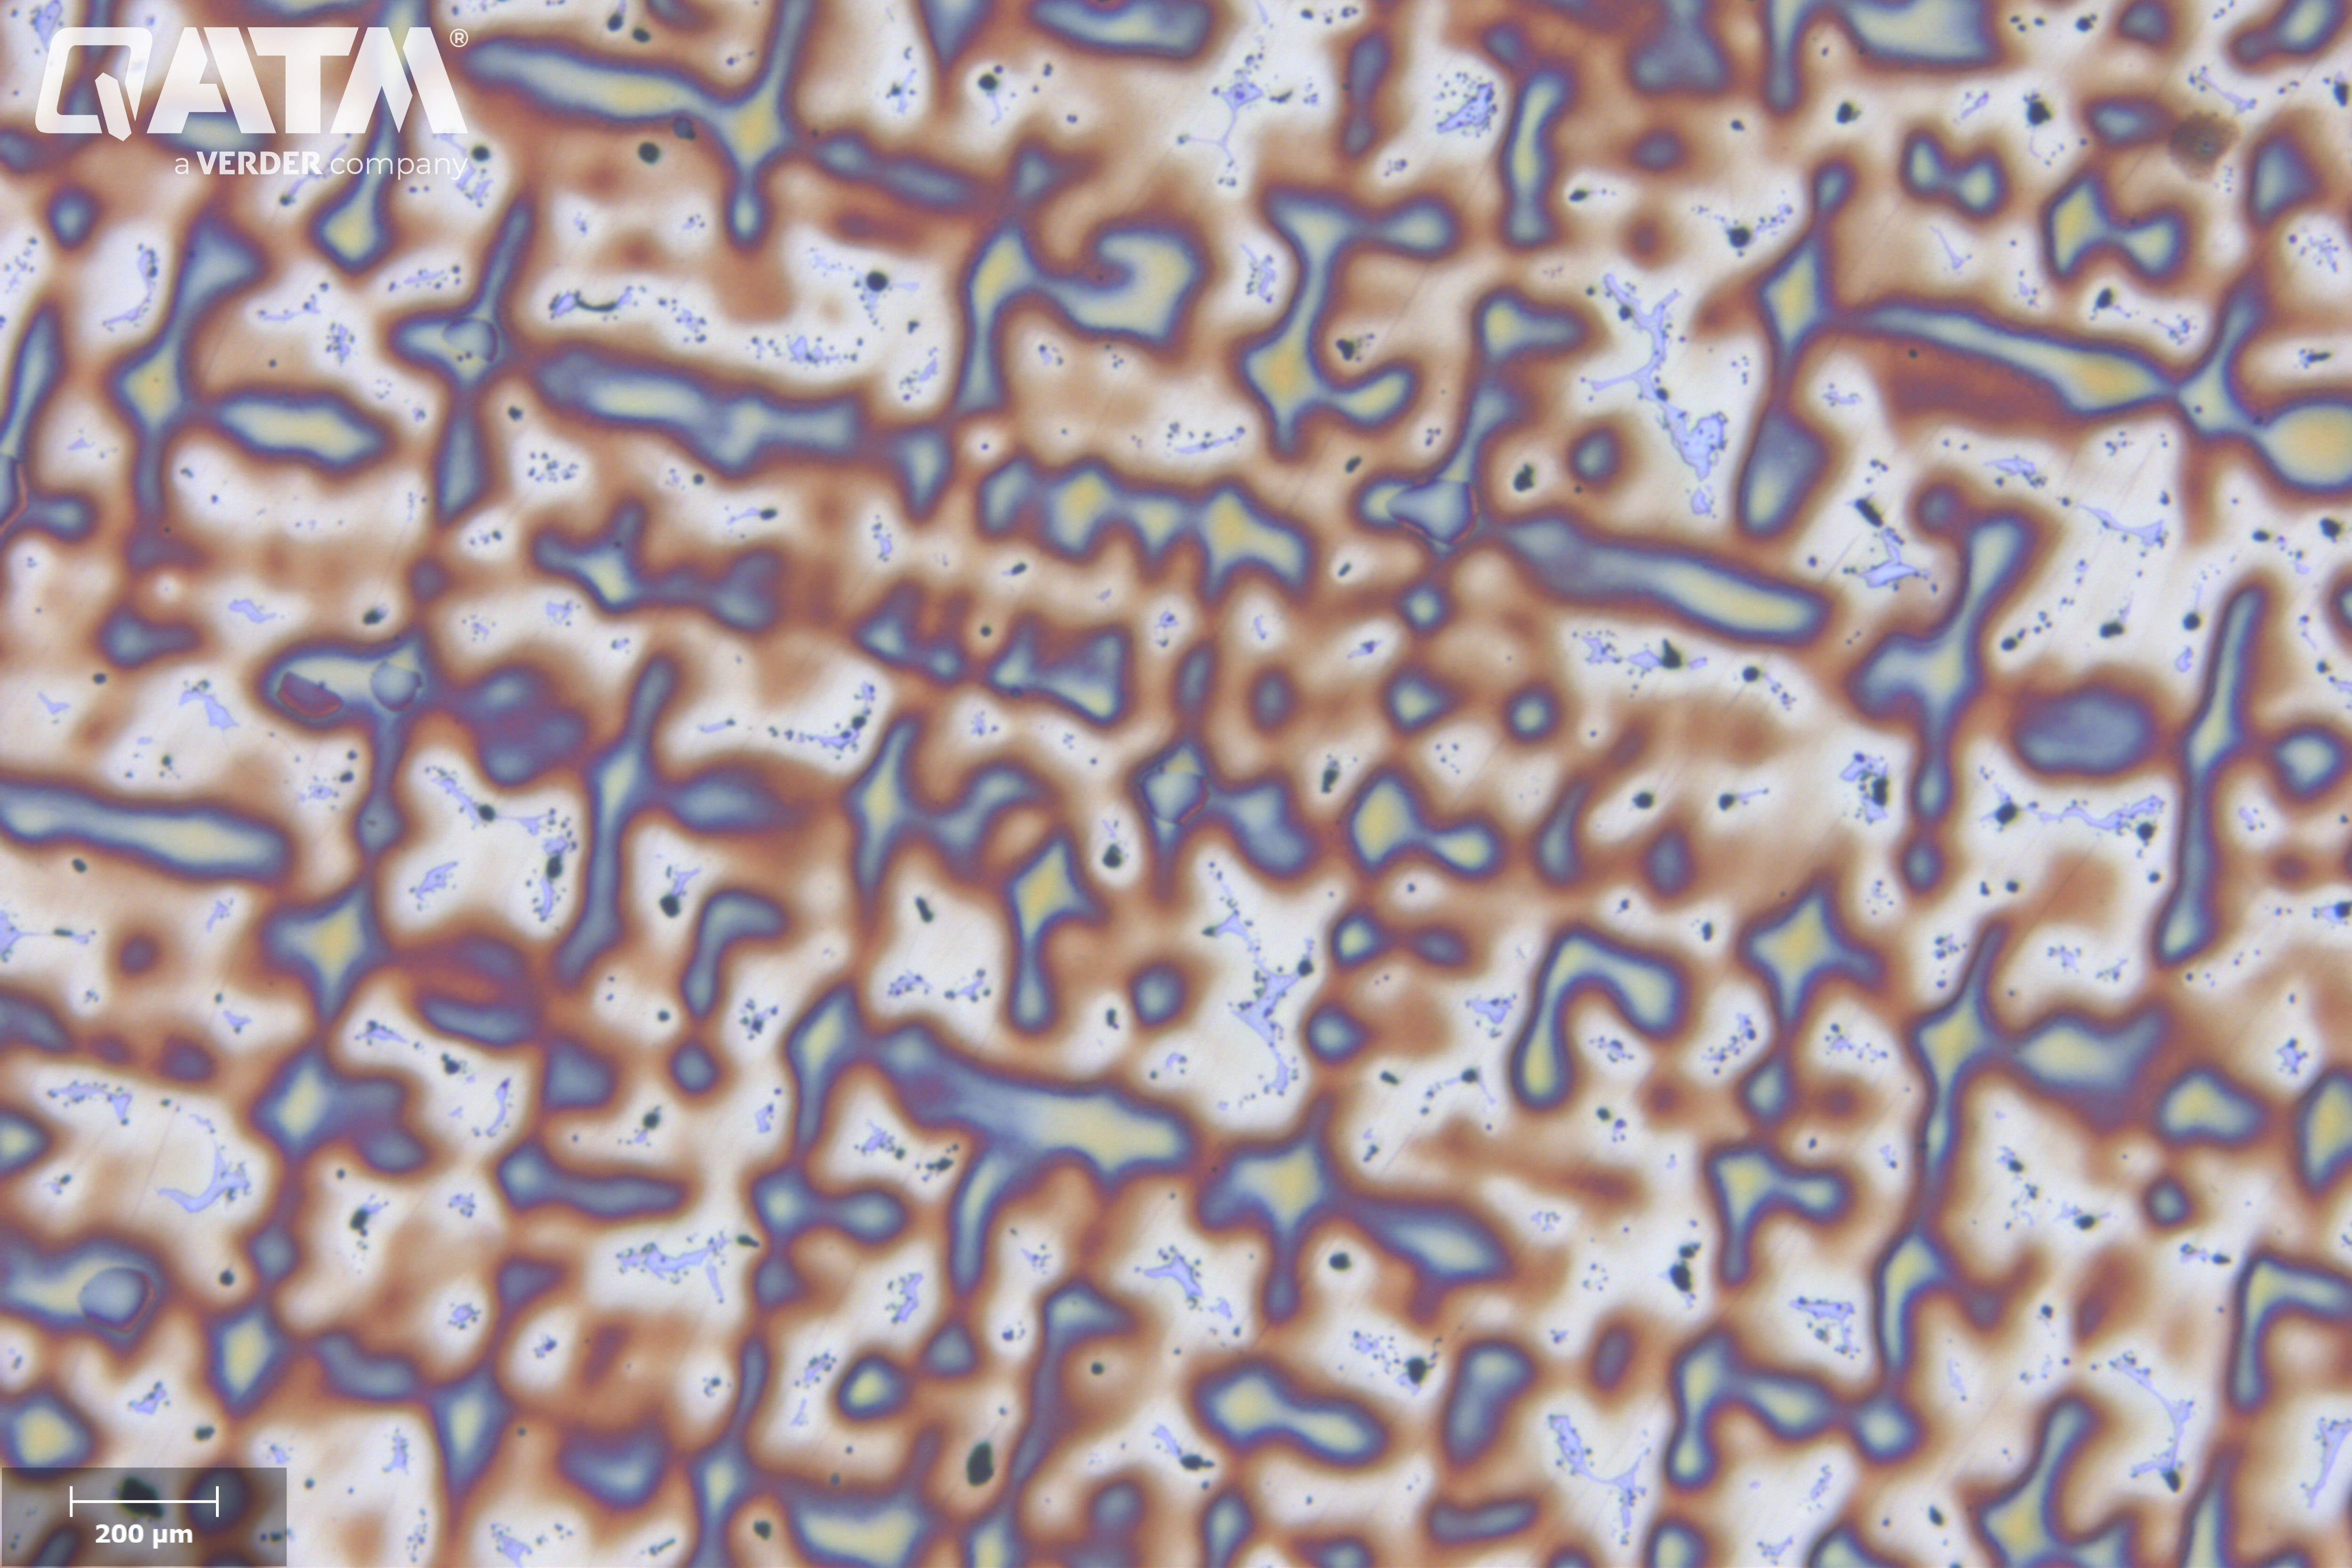
Liga de cobre após condicionamento ácido com condicionador de nitrato ferrítico CU2 - 100:1
Teste de dureza de ligas de cobre e cobre
O teste de dureza do cobre e de suas ligas é comumente realizado usando os métodos Vickers (HV), Brinell (HB) ou Rockwell (HR). Os valores típicos de dureza do cobre de alta pureza variam de 40 a 150 HV, enquanto as ligas de cobre podem chegar a 300 HV ou mais. Esses valores dependem da composição, do tratamento térmico e do grau de trabalho a frio, o que torna o teste de dureza uma importante ferramenta de controle de qualidade. Para obter mais informações sobre testes de dureza, consulte nossa base de conhecimento, onde você pode encontrar orientações detalhadas sobre a preparação e caracterização de amostras materialográficas.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
Informações aprofundadas e orientações práticas
O cobre é caracterizado por sua condutividade térmica e elétrica excepcionalmente alta, excelente resistência à corrosão, resistência moderada e boa conformabilidade. As propriedades físicas do cobre podem ser vistas na Tabela 1. Como um dos metais mais antigos da humanidade, o cobre tem sido usado há milhares de anos e continua sendo indispensável na tecnologia e na indústria modernas. O estudo do cobre e suas ligas explora sua estrutura, propriedades, processamento e aplicações, oferecendo percepções sobre como esses materiais versáteis podem ser projetados para usos específicos. Atualmente, existem mais de 400 ligas de cobre, cada uma com propriedades distintas, e novas ligas continuam a ser desenvolvidas. Esses materiais são projetados para atender aos mais altos padrões técnicos e são personalizados para um amplo espectro de usos. O cobre pode ser ligado a uma variedade de elementos diferentes. Algumas das ligas de cobre mais conhecidas incluem vários tipos de latão, que contêm diferentes quantidades de zinco, e bronze, que é feito de cobre e estanho. Outras ligas de cobre conhecidas incluem ligas de cobre-níquel, ligas de cobre-alumínio, gunmetal (liga Cu-Sn-Zn), ligas de cobre-manganês e ligas de cobre-chumbo-estanho. A árvore genealógica do cobre, projetada em 2013 pelo Instituto Alemão do Cobre (DKI), é a melhor imagem representativa para ilustrar o cobre e suas ligas.
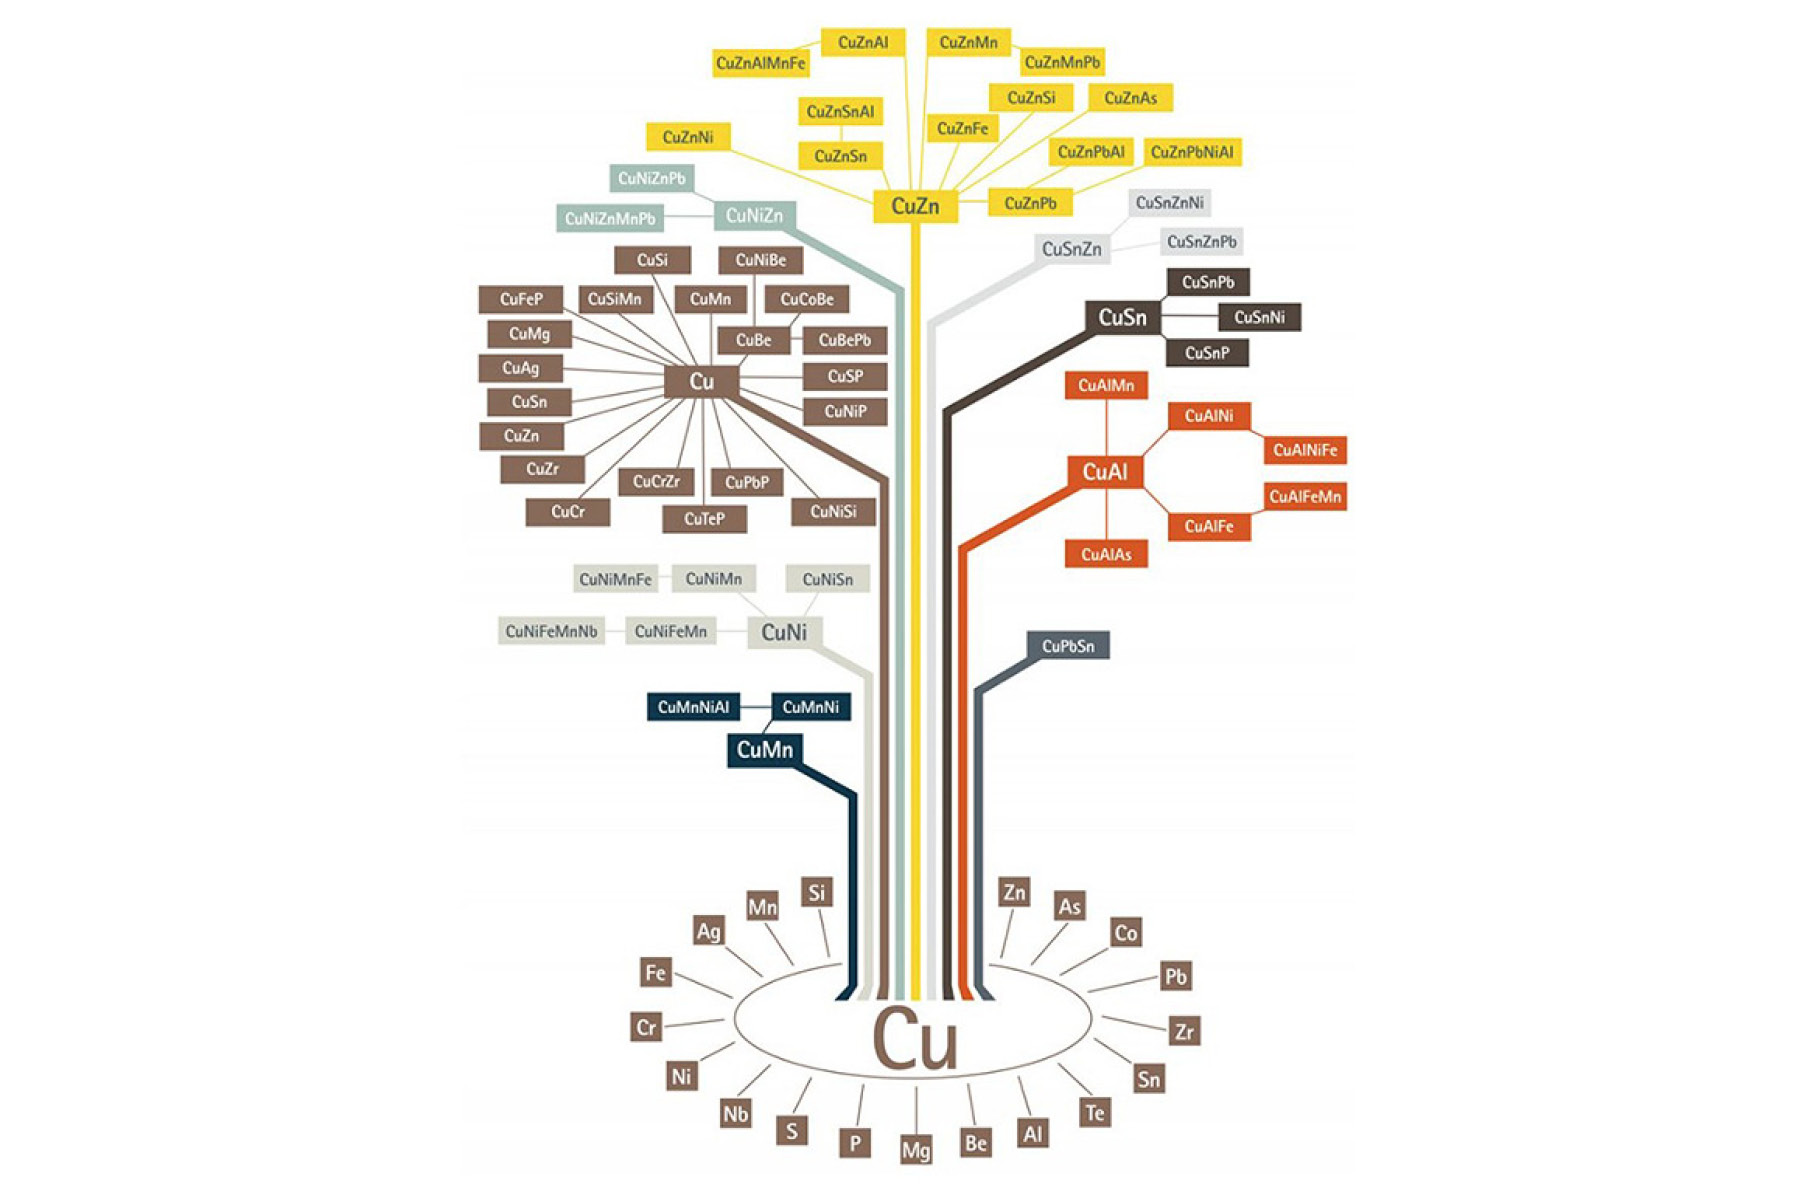
Árvore genealógica de cobre, direitos autorais de DKI, 2013
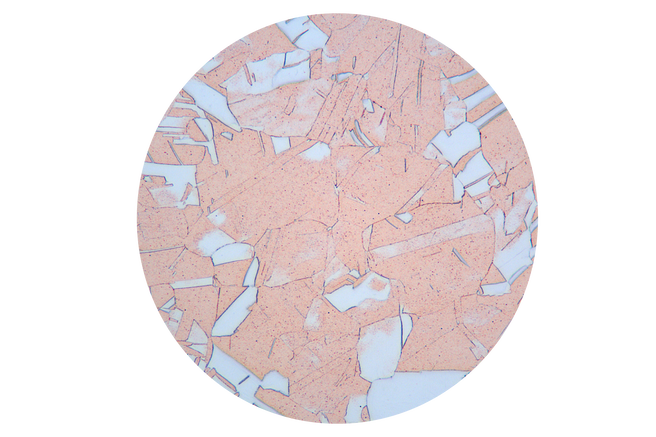
Cobre puro
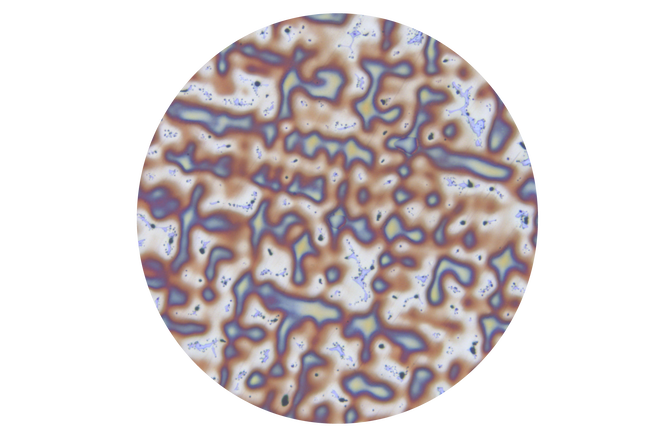
Ligas de cobre
Cobre como parte de componentes eletrônicos
| Característica | Valor | Unidade |
|---|---|---|
| Número atômico | 29 | - |
| Peso atômico padrão | 63,546 | - |
| Densidade | 8,96 | g/cm 3 |
| Ponto de fusão | 1083,4 | g/cm °C |
| Condutividade elétrica a 20°C | 60 | MS/m |
| Condutividade térmica a 20°C | 395 | W (m K) |
| Capacidade térmica específica | 0.38 | J/gK (20-400 °C) |
| Entalpia de fusão | 214 | J/g |
| Estrutura cristalina | Face Centered Cubic (FCC) | - |
Os principais objetivos da investigação metalográfica do cobre e de suas ligas são:
- Caracterização microestrutural:
Observar e analisar a estrutura de grãos, a distribuição de fases e a microestrutura, que influenciam as propriedades mecânicas, elétricas e de corrosão. - Identificação da fase:
Para identificar as diferentes fases presentes (como solução sólida, compostos intermetálicos ou precipitados) resultantes de elementos de liga ou tratamentos térmicos específicos. - Controle de qualidade:
Detectar e avaliar defeitos como porosidade, inclusões, rachaduras, segregação e impurezas não metálicas que podem afetar o desempenho e a confiabilidade. - Avaliação dos efeitos do processamento:
Estudar os efeitos dos processos de fabricação e formação de metal (fundição, forjamento, laminação, recozimento etc.) na microestrutura e, consequentemente, nas propriedades do material. - Análise de corrosão e degradação:
Investigar os mecanismos de corrosão, avaliar a extensão da degradação e identificar áreas suscetíveis à corrosão ou a outras formas de ataque ambiental. - Análise de falhas:
Determinar as causas da falha em serviço, examinando a microestrutura no local da fratura ou falha e ao redor dele. - Homogeneidade e distribuição de ligas:
Para avaliar a uniformidade dos elementos de liga e detectar qualquer segregação ou distribuição irregular que possa afetar o desempenho do material.
A investigação metalográfica fornece percepções essenciais para otimizar os parâmetros de processamento, garantir a qualidade e melhorar o desempenho e a longevidade do cobre e de suas ligas em várias aplicações.
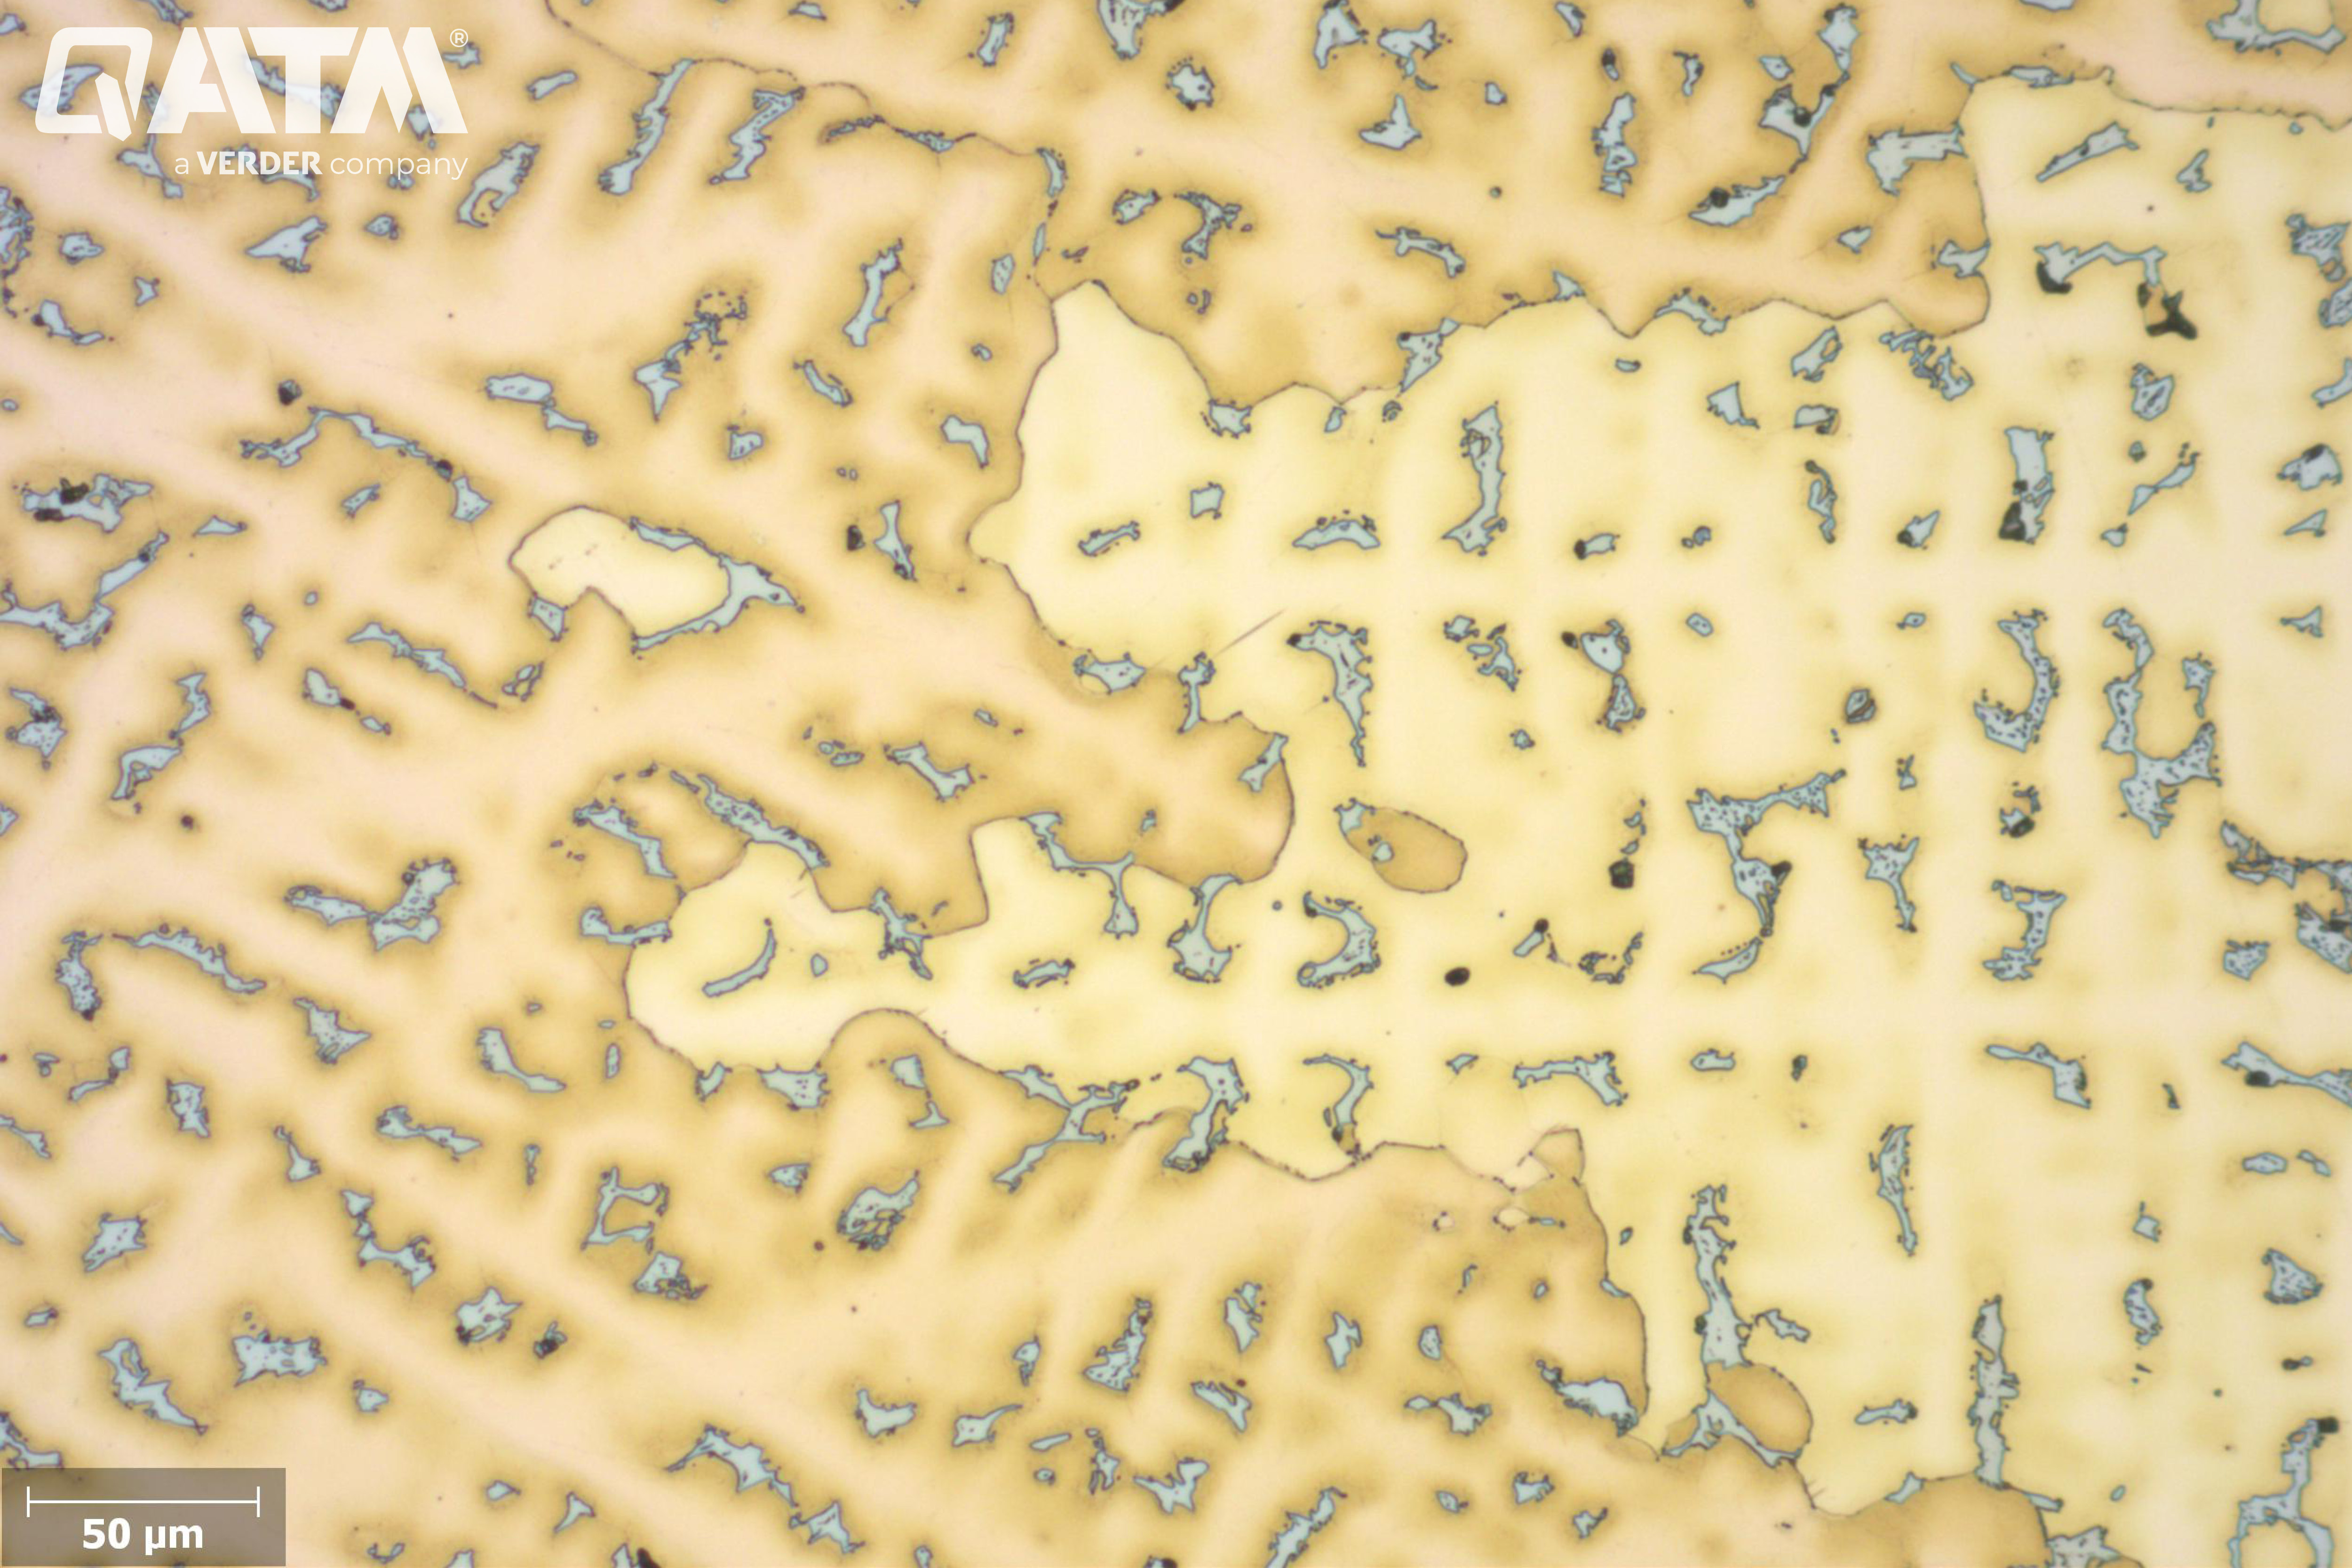
A microestrutura de uma liga de cobre fundida após a gravação com nitrato ferrítico 10% (QATM-CU2) - 200x
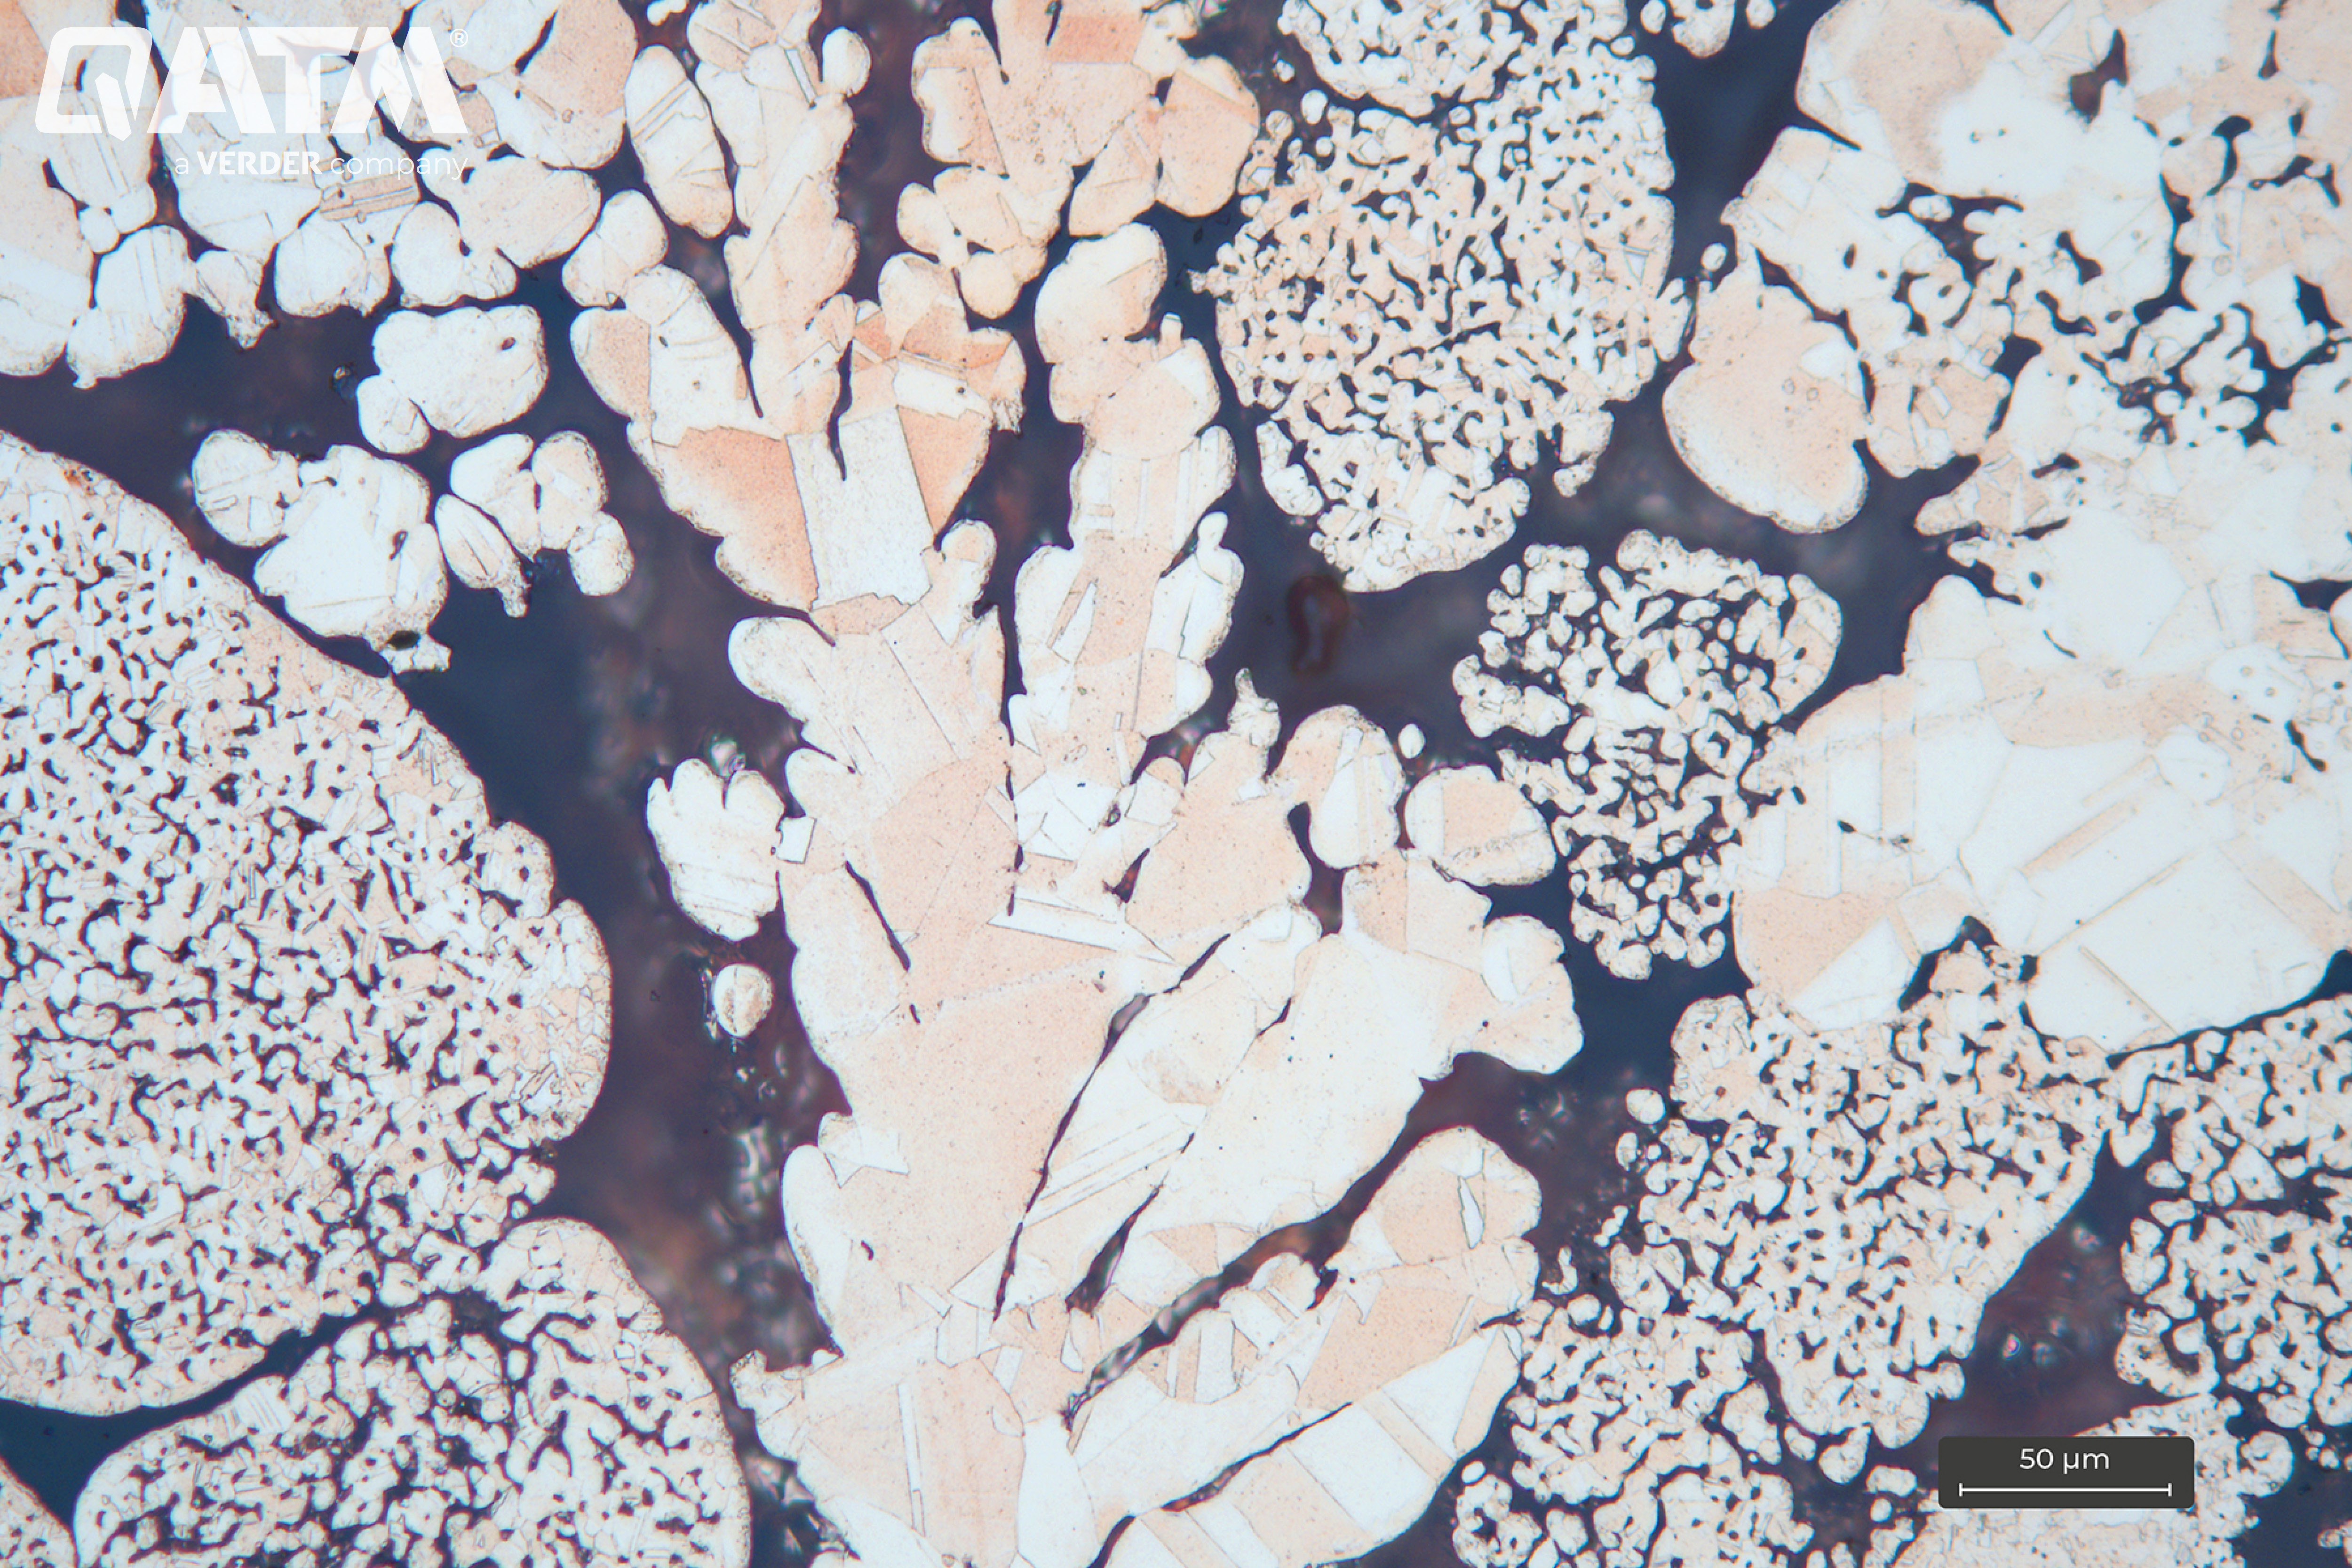
A microestrutura da amostra de cobre sinterizado após a gravação - 200 x
Corte
Devido ao grau mínimo de deformação e à geração limitada de calor, o corte úmido é considerado a técnica mais adequada para cortar cobre e suas ligas. A ductilidade inerente, a maciez e a faixa de temperatura de recozimento relativamente baixa, de 200 a 400 °C, apresentam desafios significativos durante o processo de corte. Normalmente, os discos de corte de carbeto de silício (SiC) com ligação de resina são a escolha preferida para esses materiais. A QATM fornece discos de corte de SiC com ligação de resina em diâmetros que variam de 100 mm a 600 mm.
Para pequenos componentes de cobre, recomenda-se o uso de máquinas de corte de precisão, como a QCUT 150 A ou a QCUT 200 A. Recursos como pulsação programável da mesa ou velocidades de alimentação variáveis em diferentes zonas da amostra permitem o seccionamento ideal com o mínimo de deformação e impacto térmico. Para amostras maiores, as máquinas de corte de mesa, como a QCUT 250 A, são adequadas, enquanto que para componentes grandes, as máquinas de corte de piso, como a QCUT 400-600 A, garantem resultados de alta qualidade. A seguir, você verá um exemplo de cada um desses aplicativos.
| Equipamentos | Cut-off-wheel | Líquido de arrefecimento anticorrosivo | Ferramenta de fixação | Método de corte |
|---|---|---|---|---|
| Qcut 150 A | Disco de corte de SiC 92004998 | QATM-Standard | Braço de fixação L Mini torno L |
Corte vertical (eixo Y) |
Parâmetros
| Velocidade de alimentação | Parâmetro de pulso | Velocidade de rotação |
|---|---|---|
| 0,1 mm/s | sem pulso | 2500 rpm |
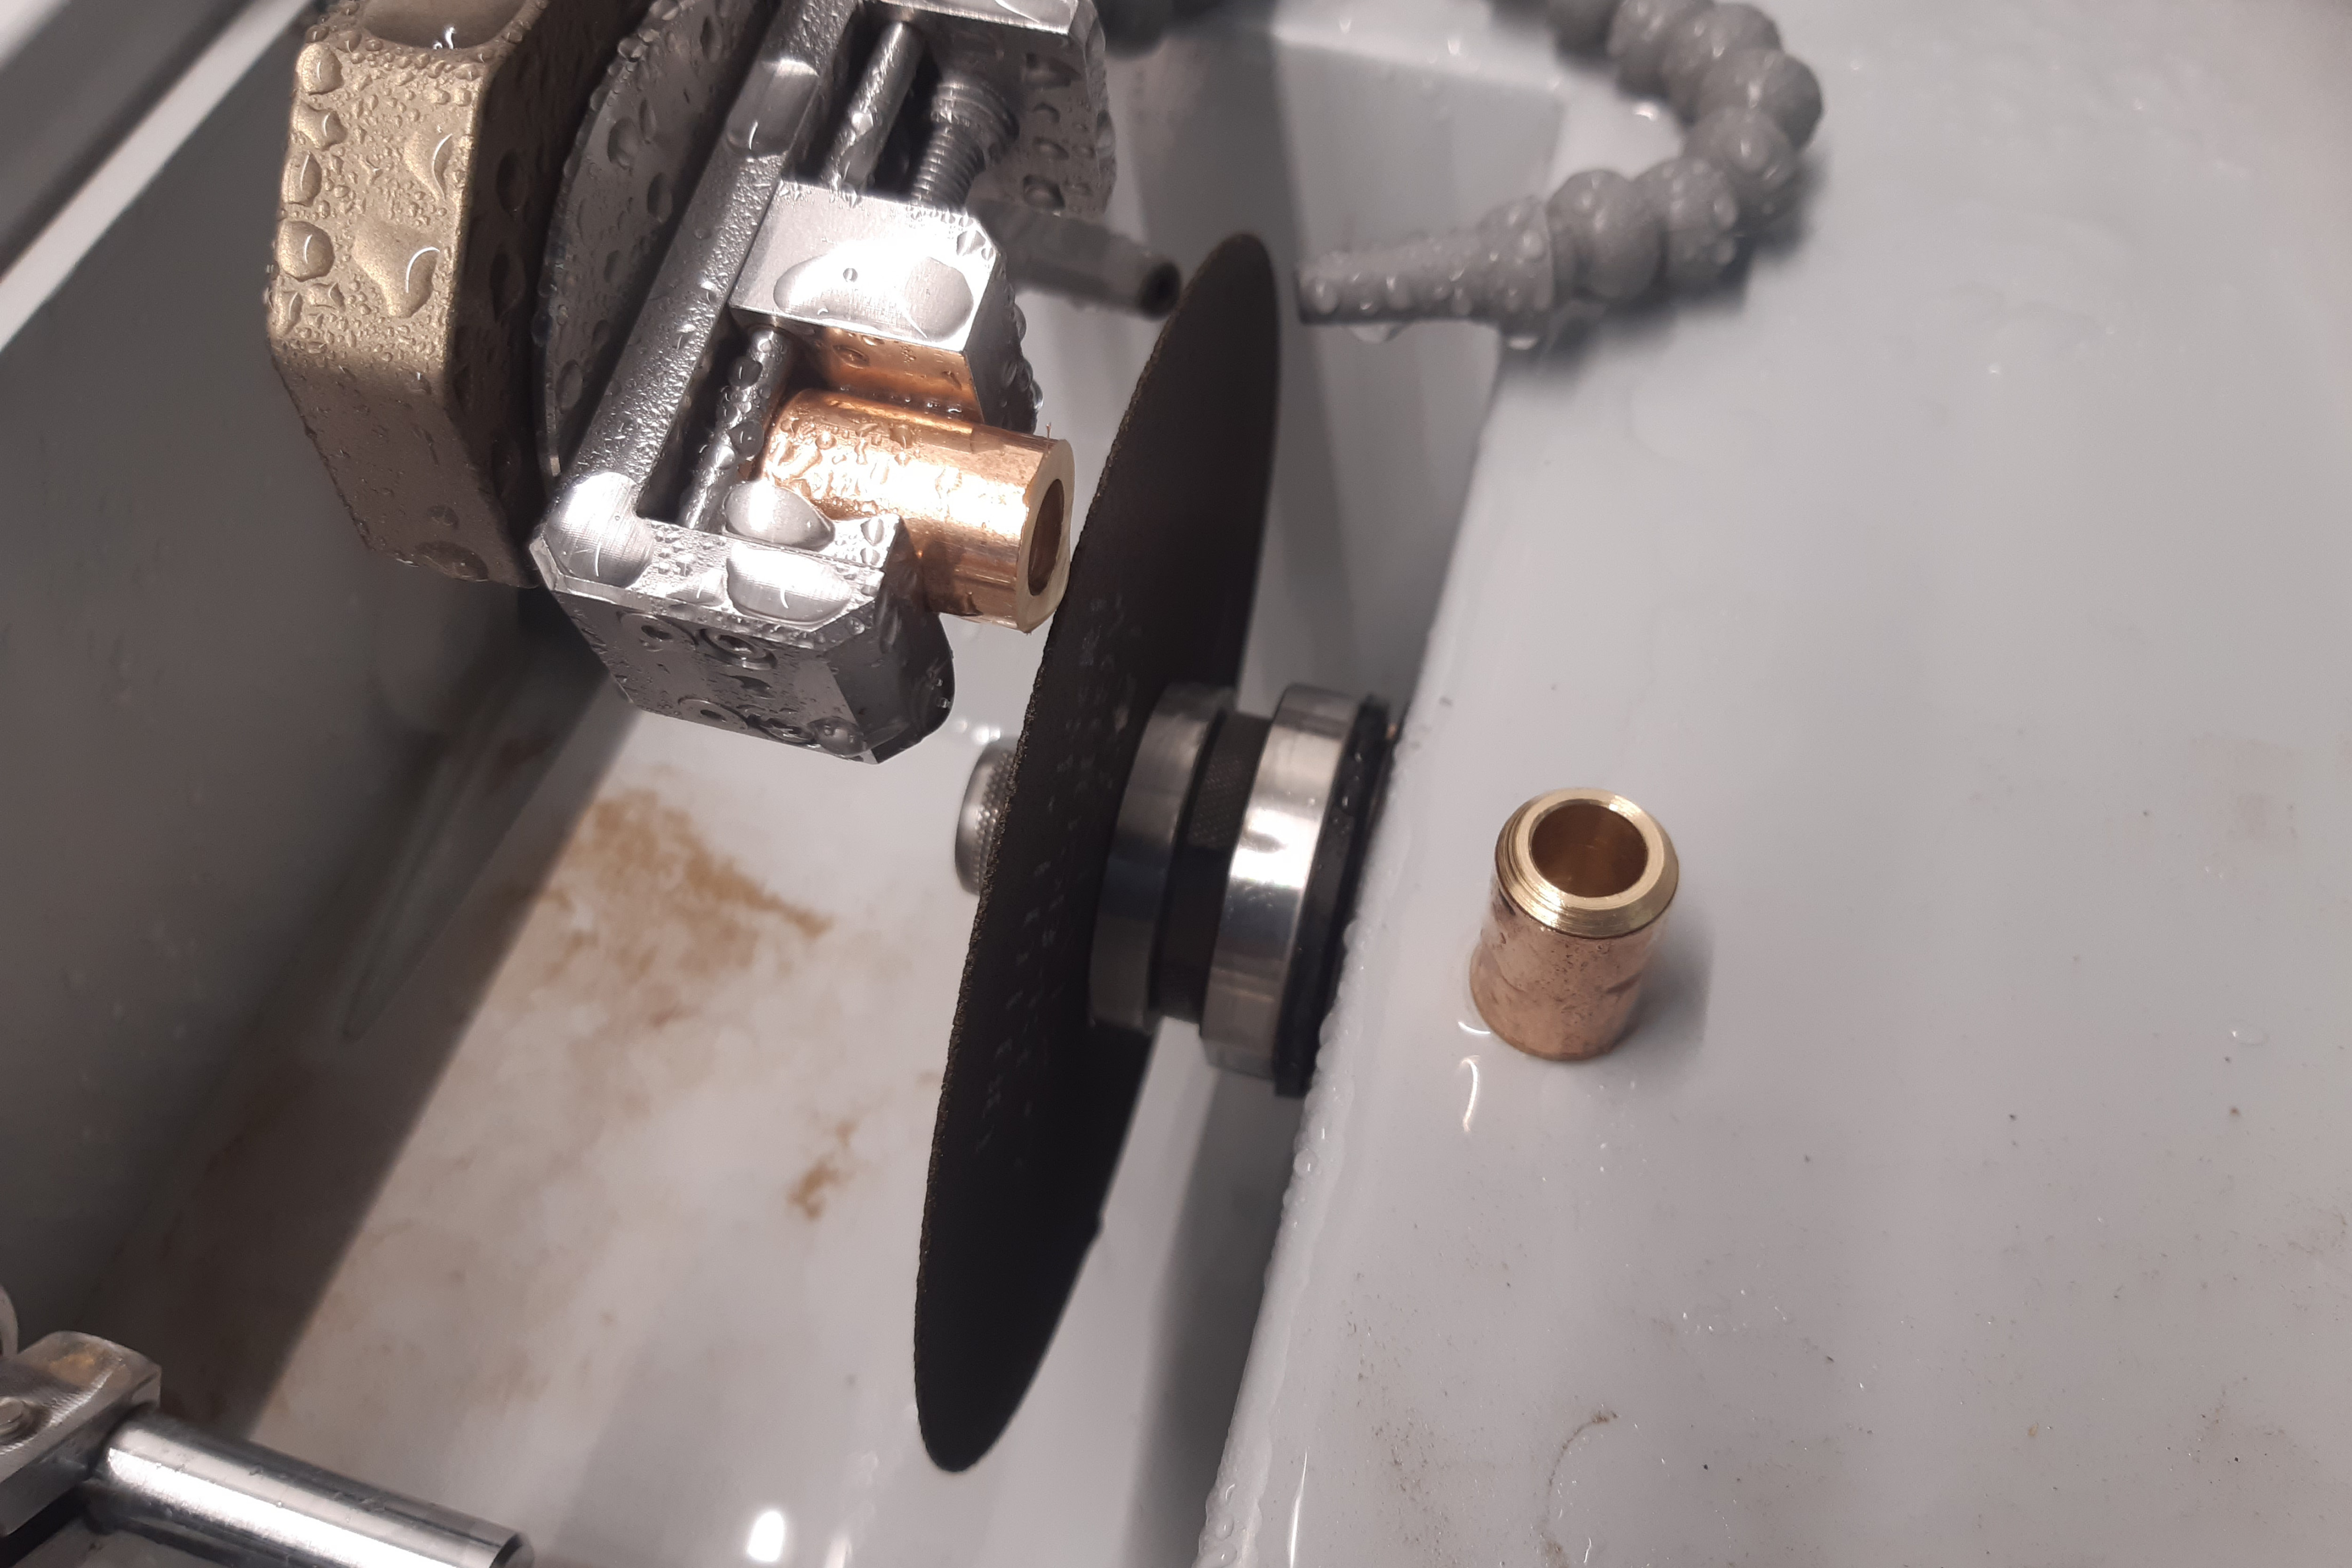
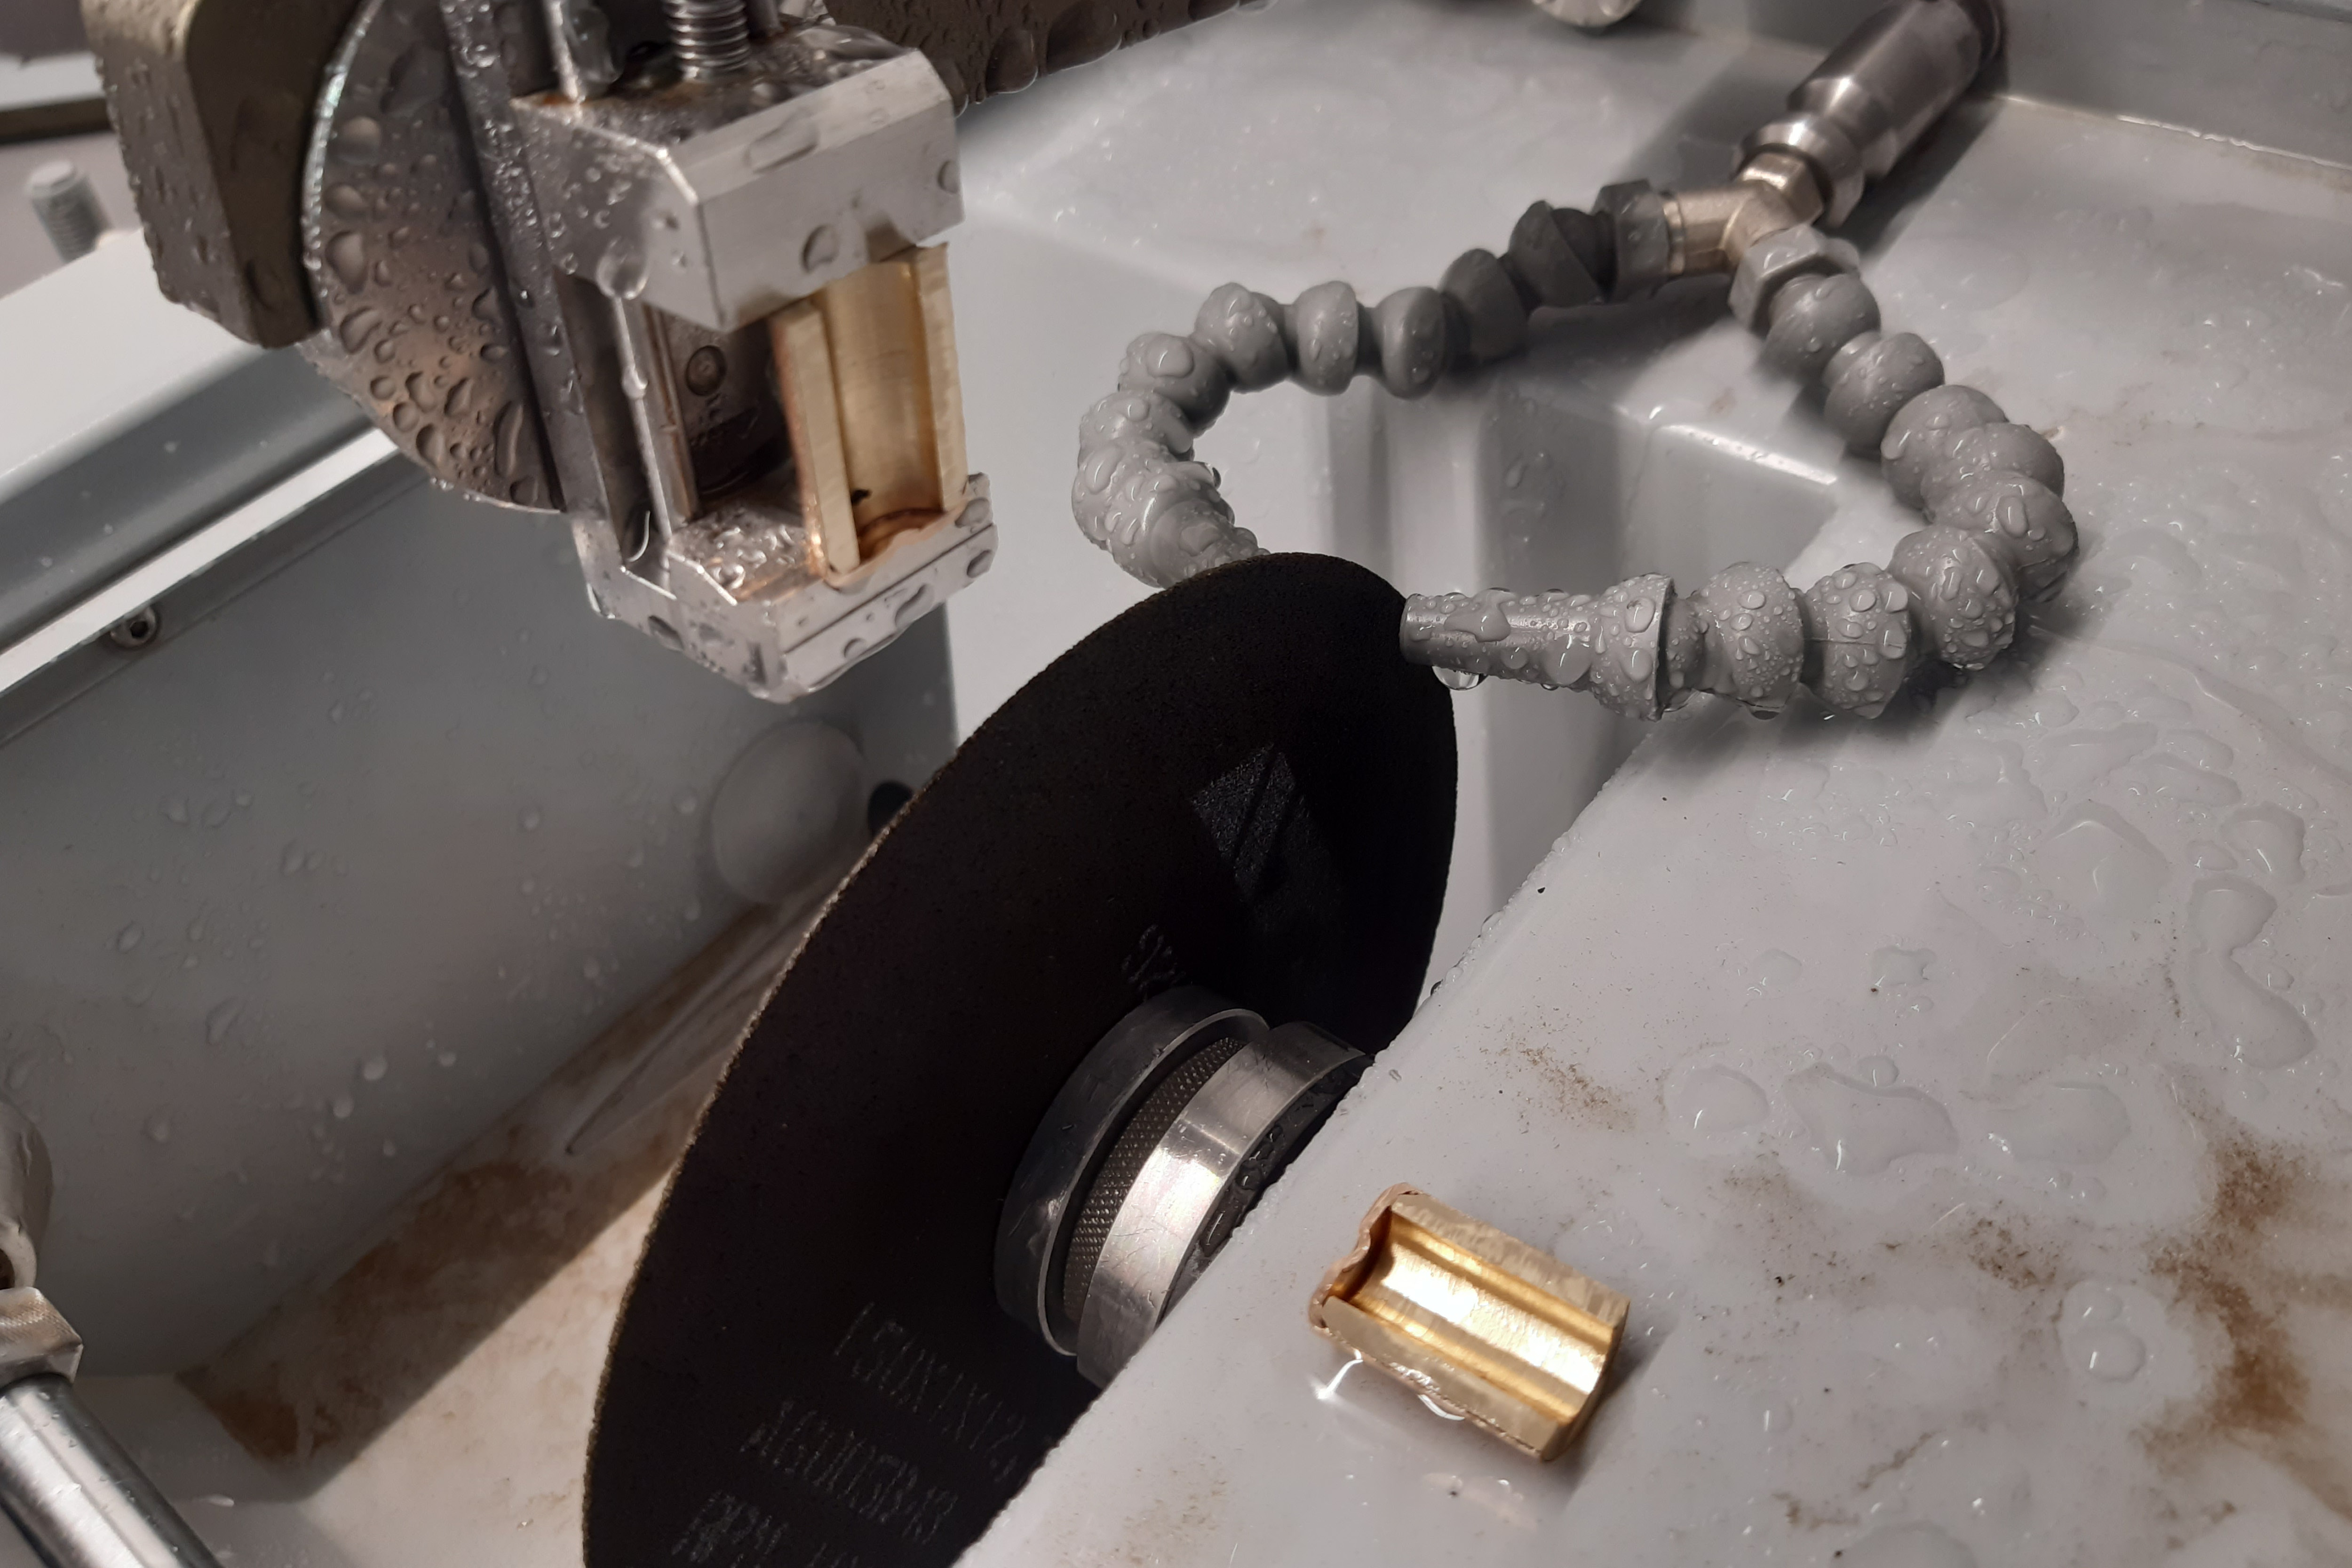
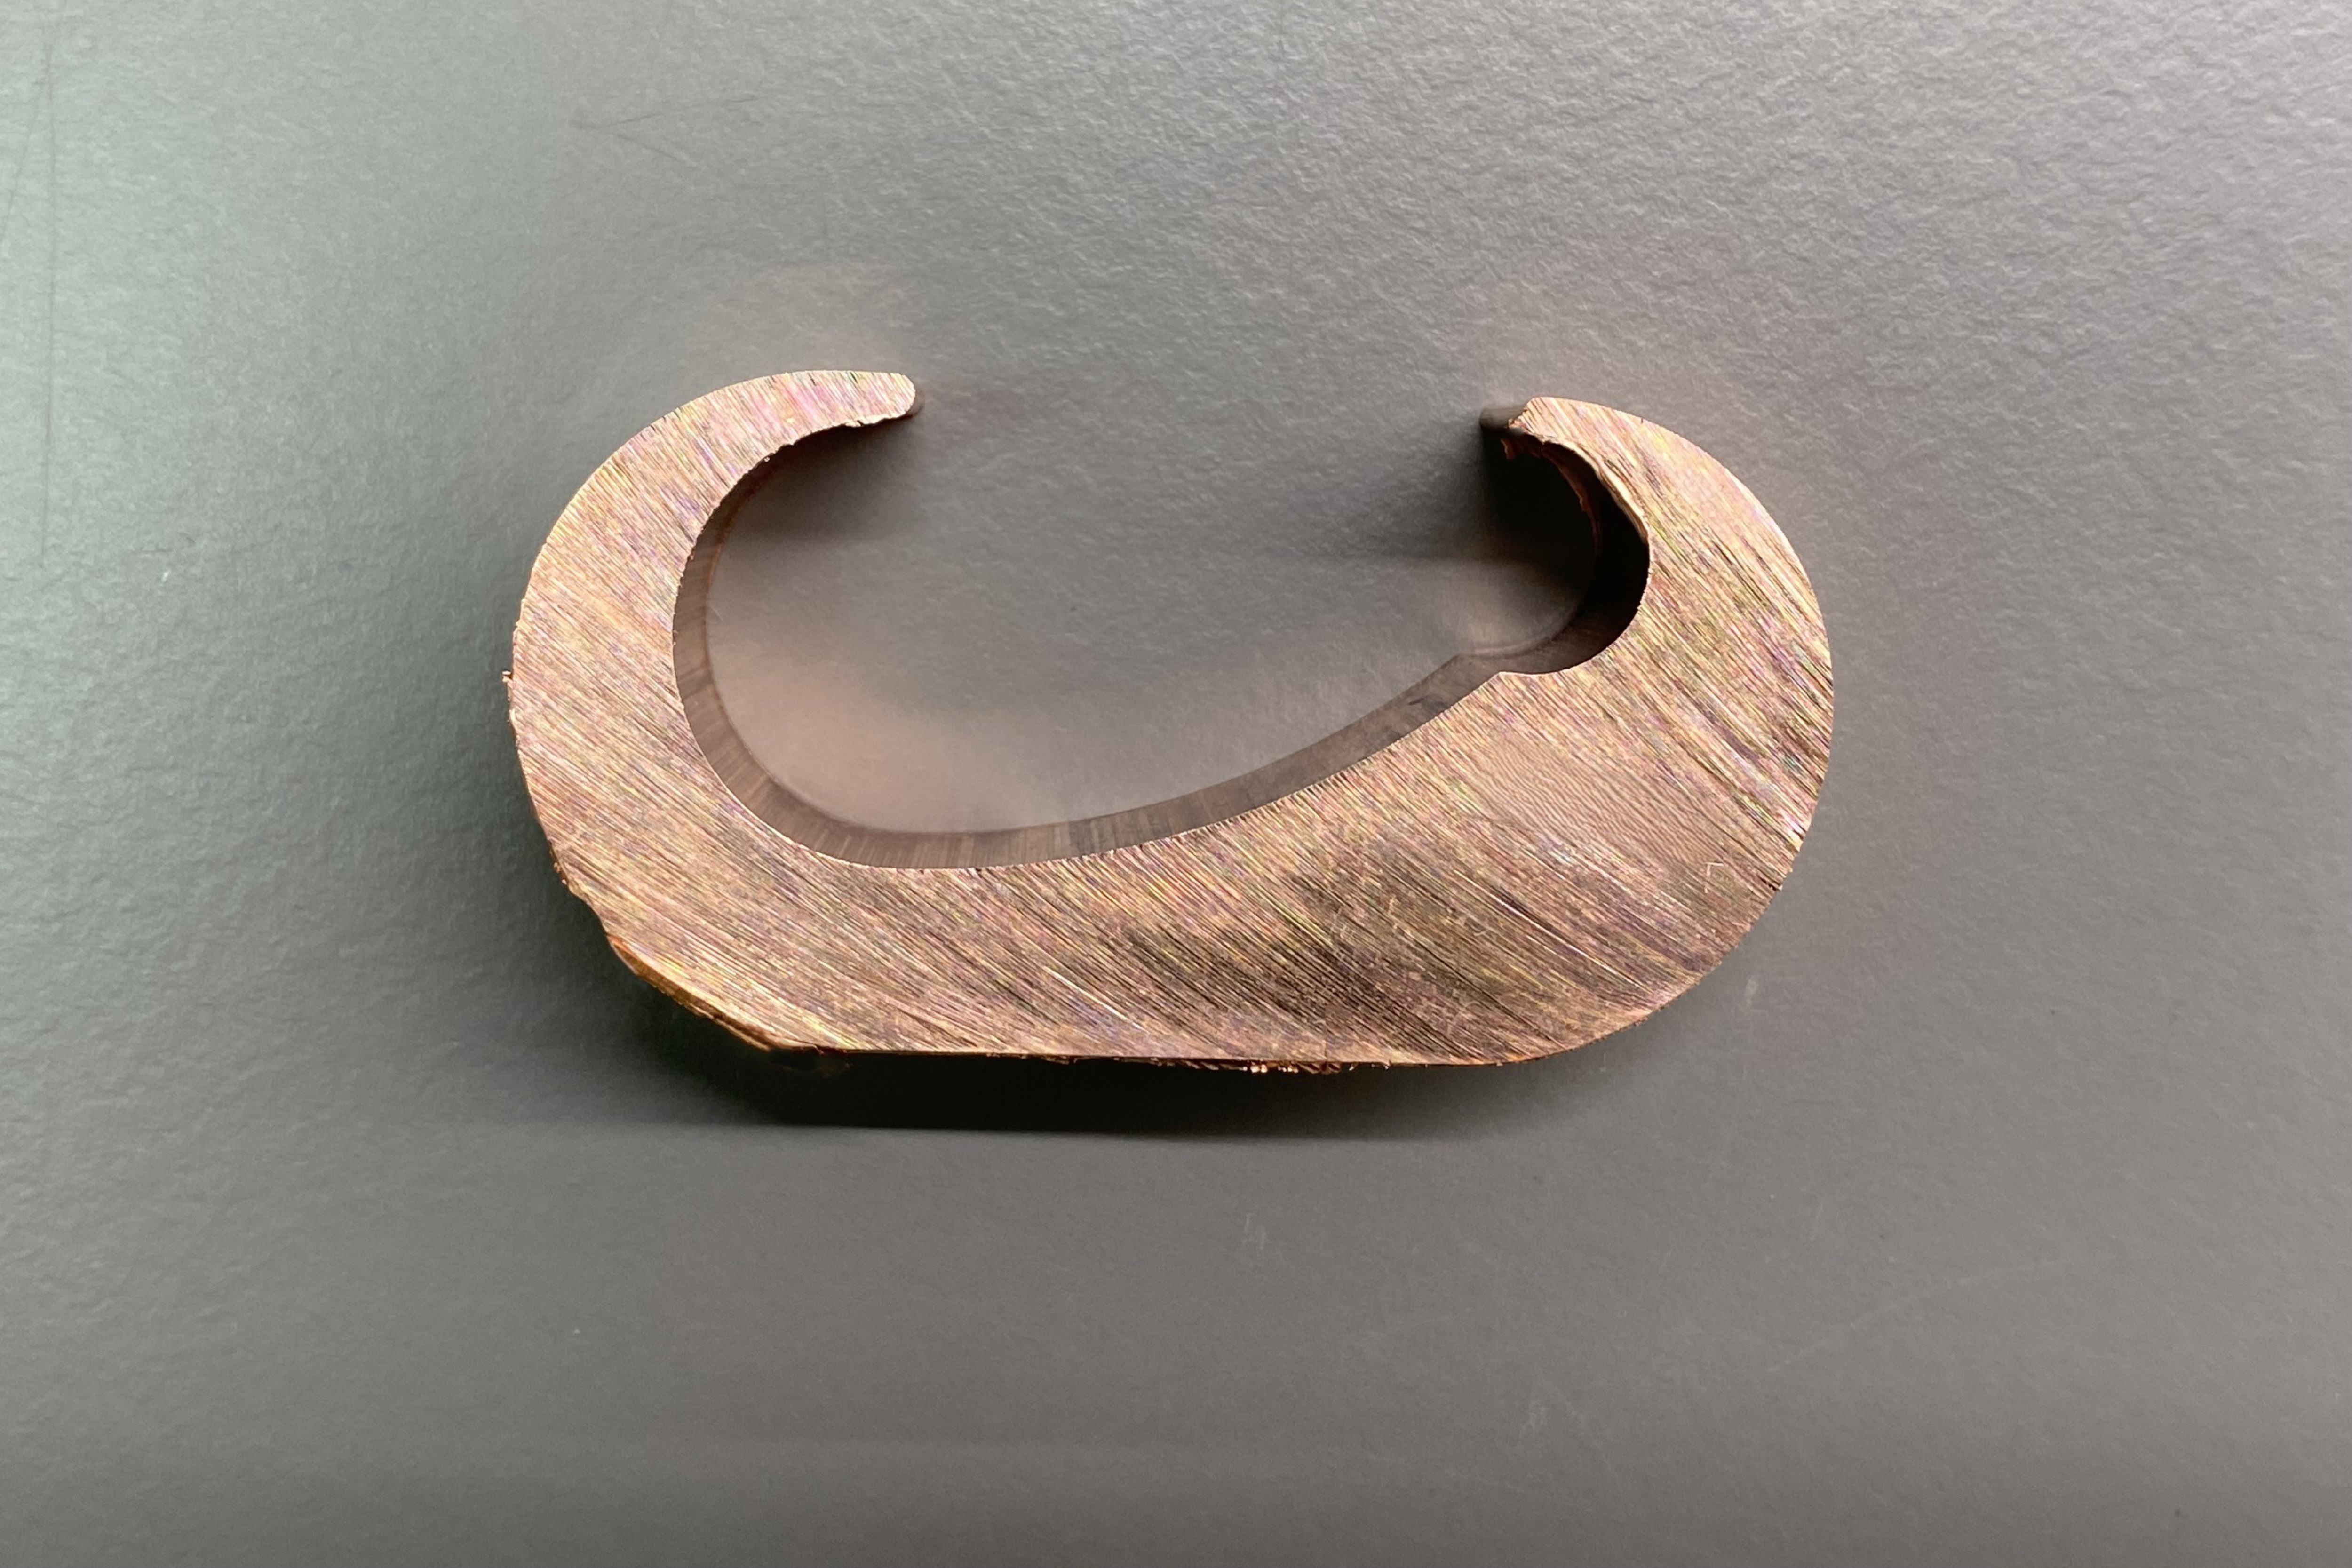
Corte de um tubo de cobre em seção transversal e longitudinal na máquina de corte de precisão QCUT 150 A
| Equipamentos | Cut-off-wheel | Líquido de arrefecimento anticorrosivo | Ferramenta de fixação | Método de corte |
|---|---|---|---|---|
| Qcut 250 A | Disco de corte NF-A SiC 95012531 | QATM-Standard 95014282 | 2 x Qtool 60 (Z2235200) 2 x Easy-clamping base S (Z2236030) 2 x Universal vice piccolo 100 (Z1350012) |
Corte vertical (eixo Y) |
Parâmetros
| Velocidade de alimentação | Parâmetro de pulso | Velocidade de rotação |
|---|---|---|
| 0,7 mm/s | + 0.2 / - 0.2 mm | 3015 rpm |
Corte de um perfil de cobre na máquina de corte de mesa QCUT 250 A
| Equipamentos | Cut-off-wheel | Líquido de arrefecimento anticorrosivo | Ferramenta de fixação | Método de corte |
|---|---|---|---|---|
| Qcut 400 A | Lâmina de serra de metal 400x2,5x32 mm | QATM-Standard | 2 x Qtool 80 - 250mm (Z2231202) 4 x Clamping jaw 70mm slotted 02231233 |
Cruzado: Corte vertical (eixo Y) Longitudinal: Corte horizontal (eixo X) |
Parâmetros
| Velocidade de alimentação | Parâmetro de pulso | Velocidade de rotação |
|---|---|---|
| Cruzado: 5,0 - 20,0 mm/s Longitudinal: 5,0 – 10,0 mm/s |
sem pulso | 1000 rpm |
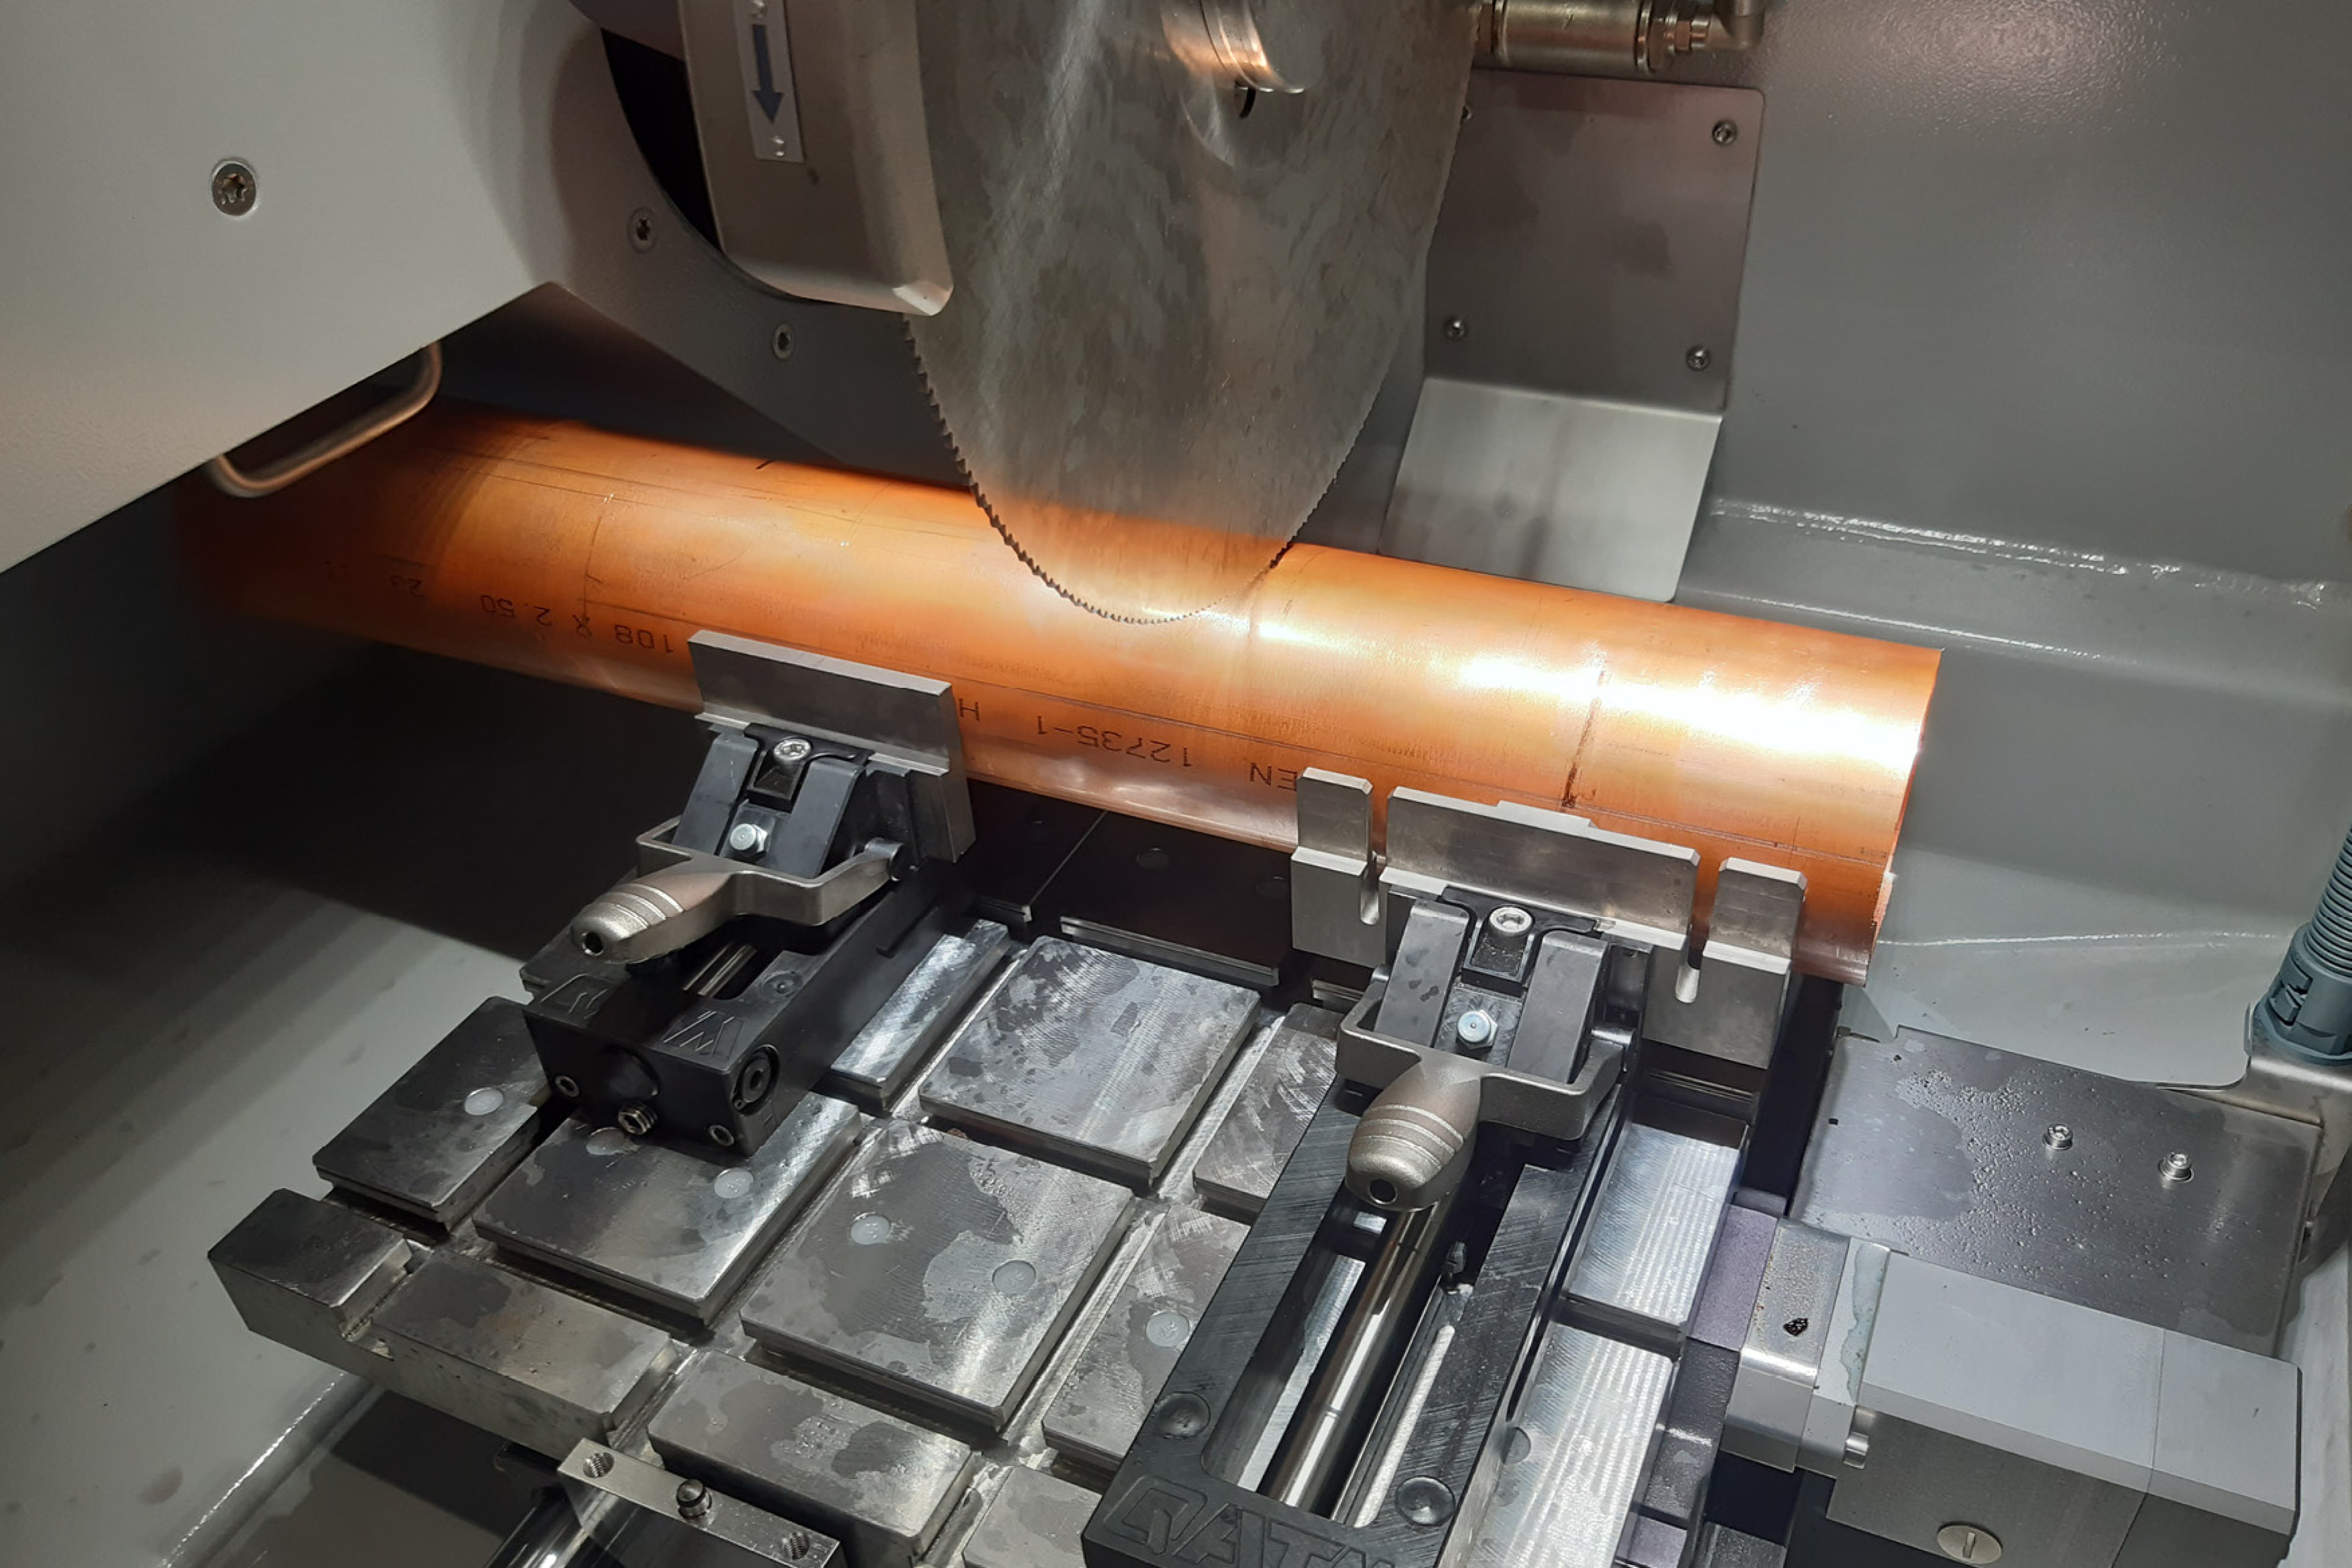
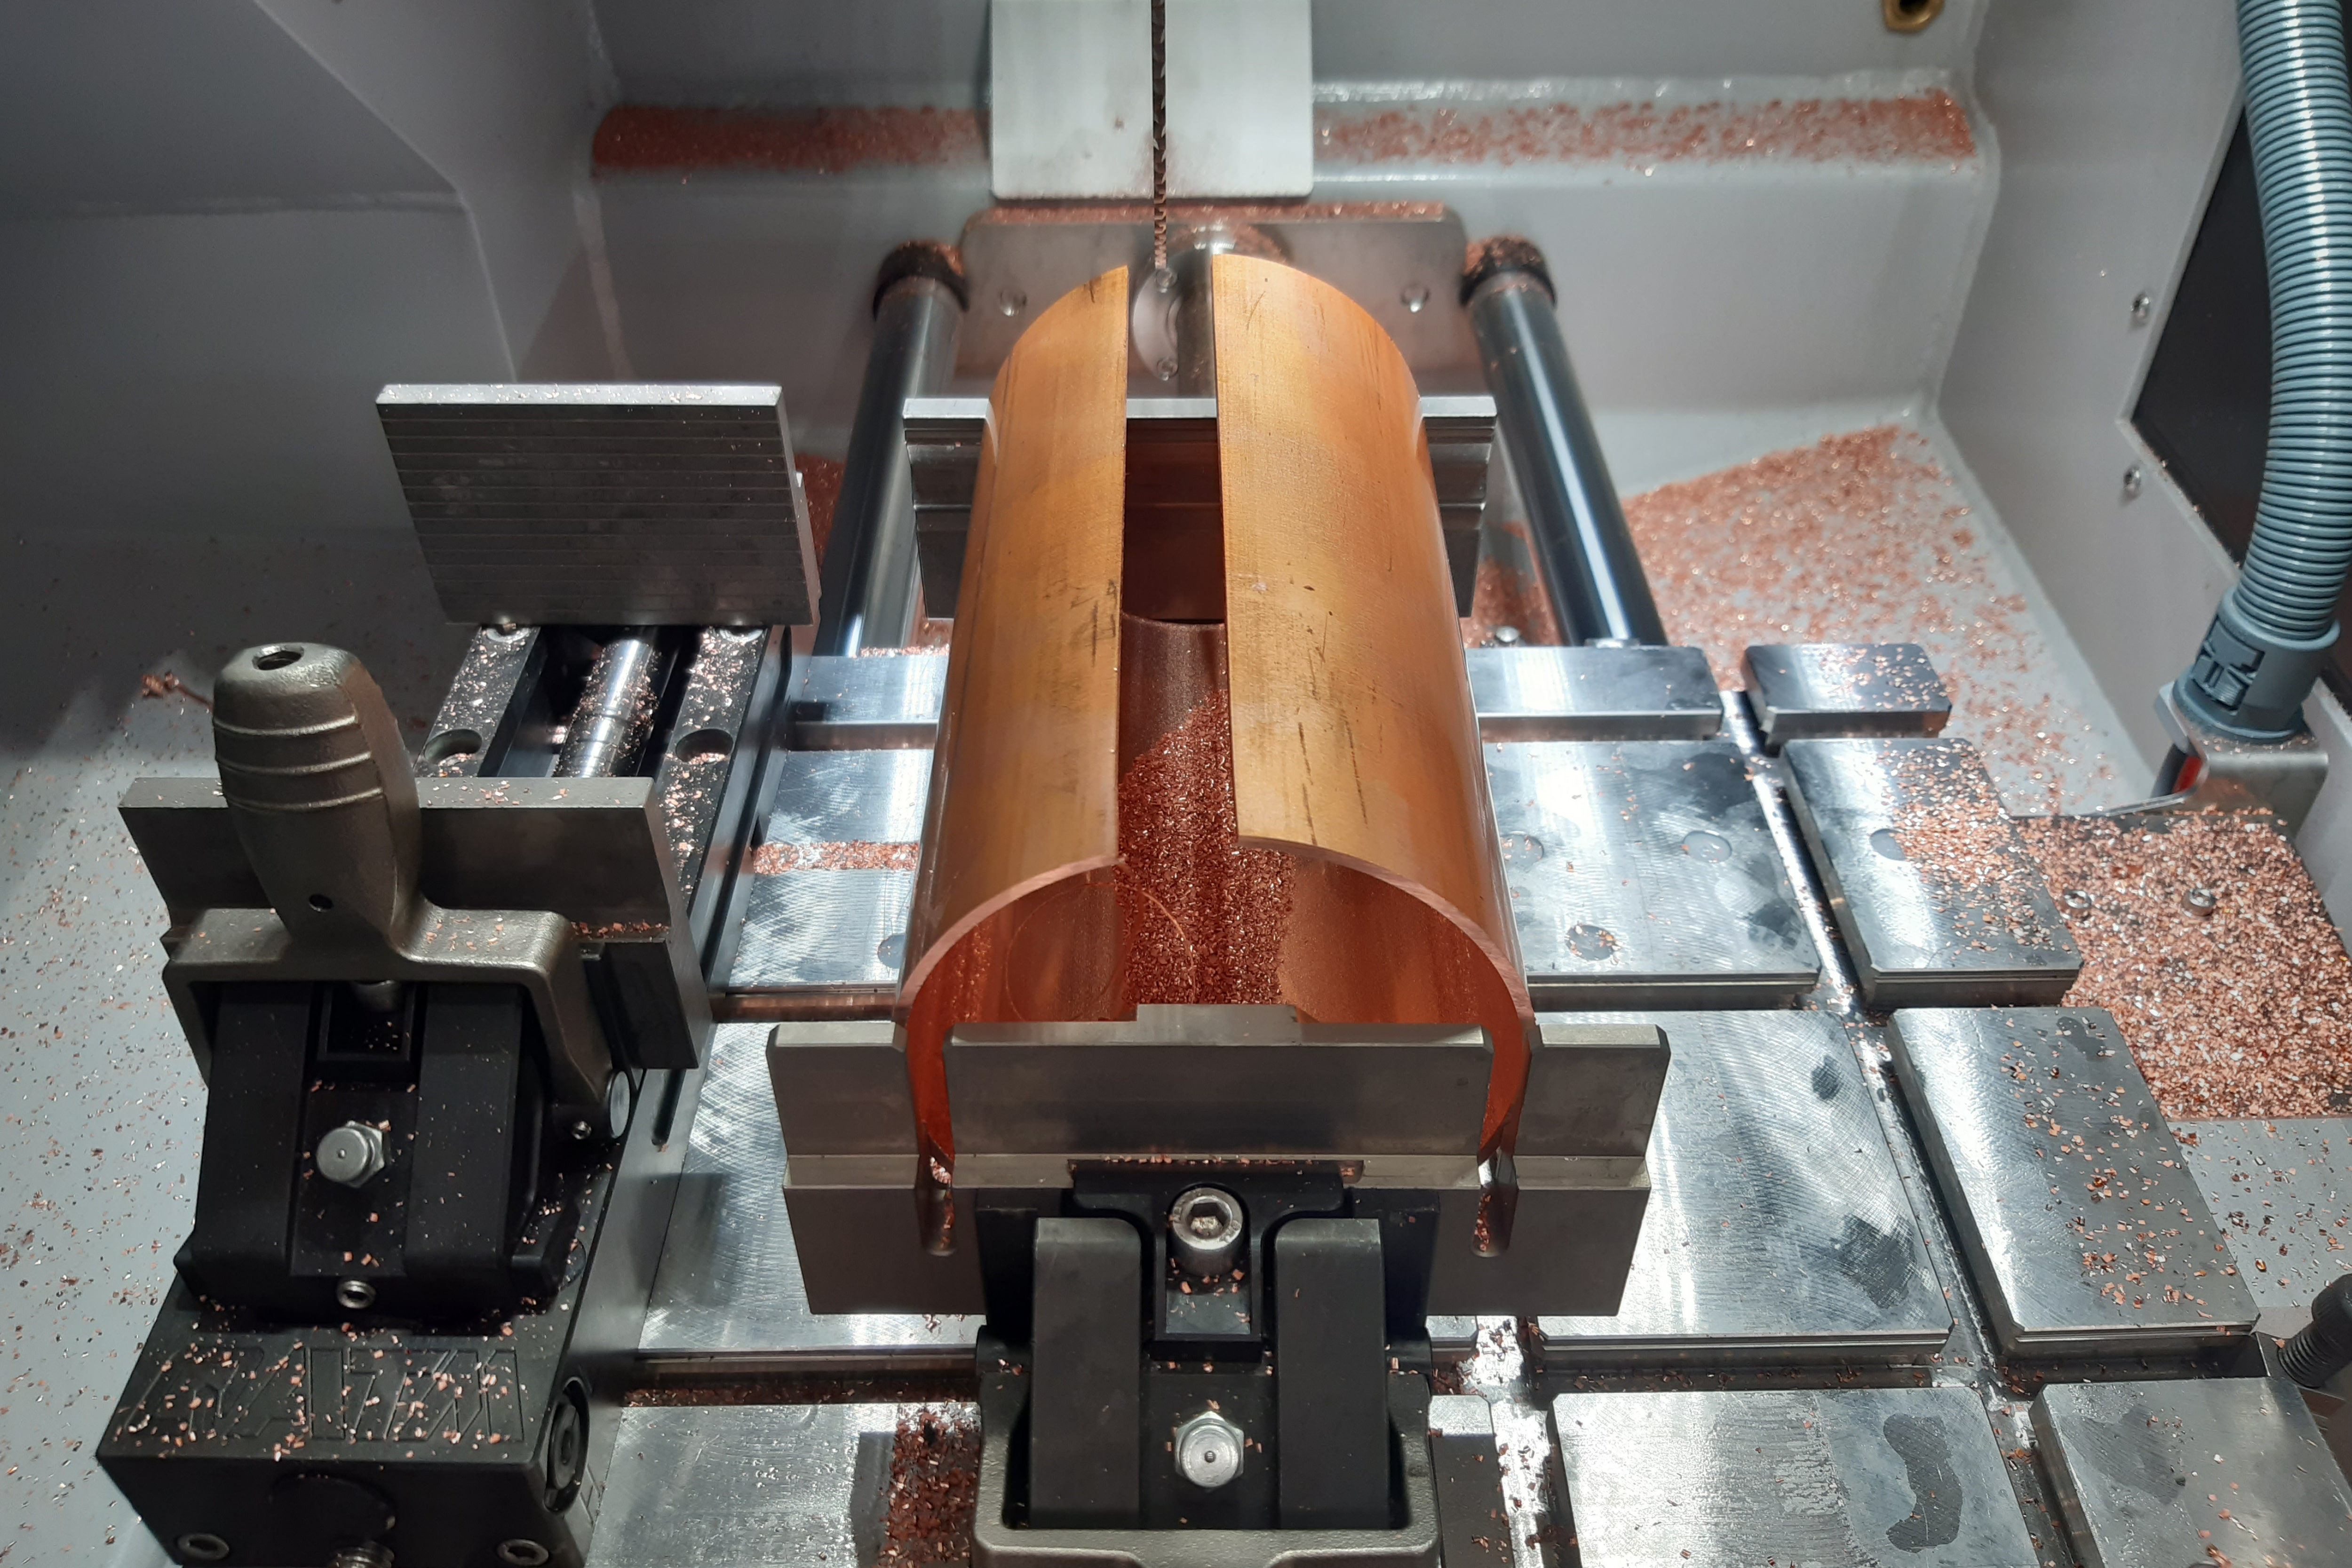
Corte de um tubo de cobre grande na QCUT 400 Uma máquina de corte de piso usando disco de fixação de prisma.
Embutimento
A montagem é necessária para:
- Amostras difíceis de manusear com dimensões pequenas ou complicadas
- Material de amostra sensível, por exemplo, macio, quebradiço, frágil, poroso.
- Combinação de amostras de cortes em uma única amostra.
- Para a preservação de camadas e revestimentos marginalizados, como aços nitretados, revestimentos pulverizados por plasma ou camadas de revestimento de tinta.
- Para permitir o processamento posterior, é necessário que as amostras tenham um tamanho constante.
O embutimento a frio e o embutimento por UV são os processos de embutimento preferíveis para amostras de cobre. Para a montagem a quente, é possível realizá-la, mas o seguinte ponto deve ser considerado com precisão. A temperatura de embutimento a quente deve ser inferior a 190 °C, pois a temperatura de recozimento para a maioria das ligas de cobre, como já mencionado, está entre 200 e 400 °C, e temperaturas acima de 190 °C durante o embutimento a quente podem prejudicar a microestrutura. Abaixo estão alguns exemplos do processo de montagem.
Embutimento UV
| Equipamentos | Mixing ratio / Volume | Curing time | Mold | Equipamento adicional |
|---|---|---|---|---|
| QMOUNT with UV 50 | 1 material de montagem de componentes | 1:30 min | Polipropileno Ø 40 mm 95017319 |
- |
Notes
| Primeiro, as amostras devem ser completamente cobertas por UV 50 com palitos de madeira e colocadas no Qmount por 1:30 minutos. Ao final dessa etapa, temos as amostras cobertas. |
| Em seguida, as amostras cobertas com UV 50 devem ser colocadas novamente nos moldes de PP. O molde deve ser preenchido completamente com UV 50 e, mais uma vez, colocado no QMOUNT por 1:30 minutos. |
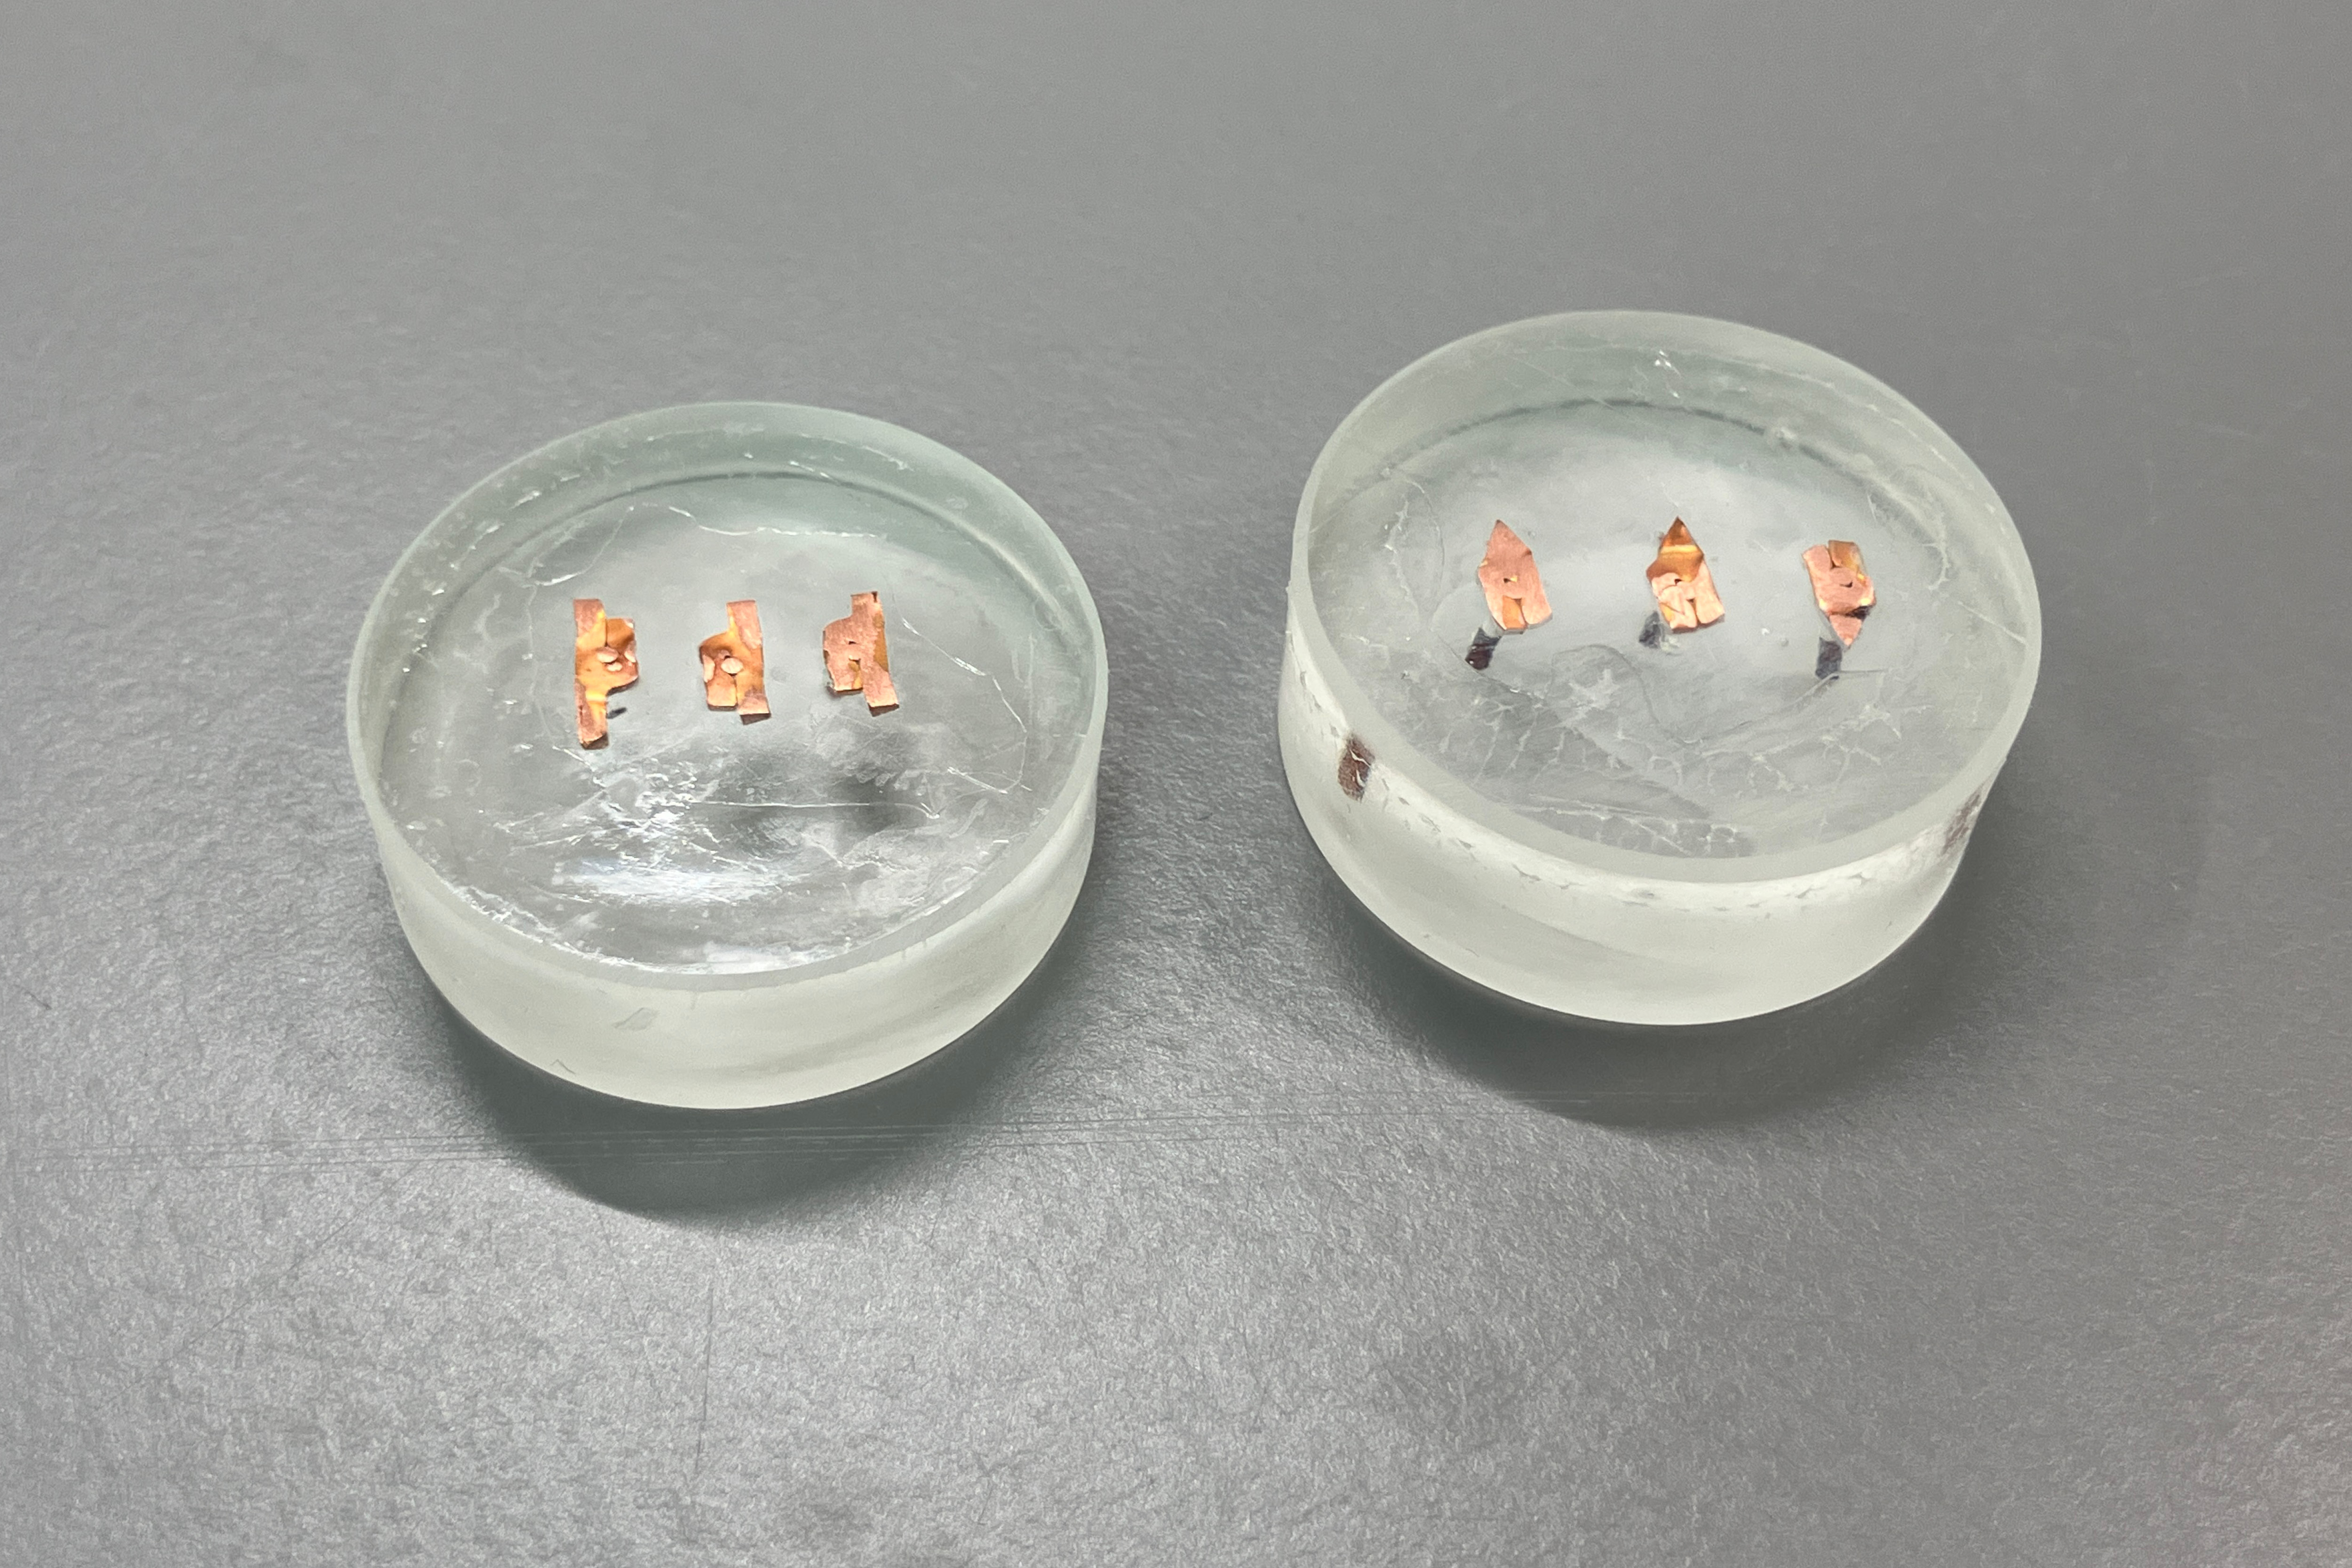
As amostras foram fixadas na parte inferior dos moldes de montagem e cobertas na primeira etapa com UV 50
Embutimento a frio
| Equipamentos | Mixing ratio / Volume | Curing time | Mold | Equipamento adicional |
|---|---|---|---|---|
| KEM 20 | Powder : Liquid 2 :1 | 15 min | Polipropileno Ø 30 mm 95017319 |
Mixing cup {{LL::knowledgebase.aluminum_metallography.extended.mounting.table.equipment.mixingspoon} Mixing stick Panela de pressão |
Notes
| Para montar a amostra sem bolhas, sugerimos o uso da panela de pressão. |
| A amostra a ser embutida deve ser fixada para evitar que tombe ou flutue. Recomendamos colar a amostra na parte inferior do molde com supercola ou usar clipes de plástico. |
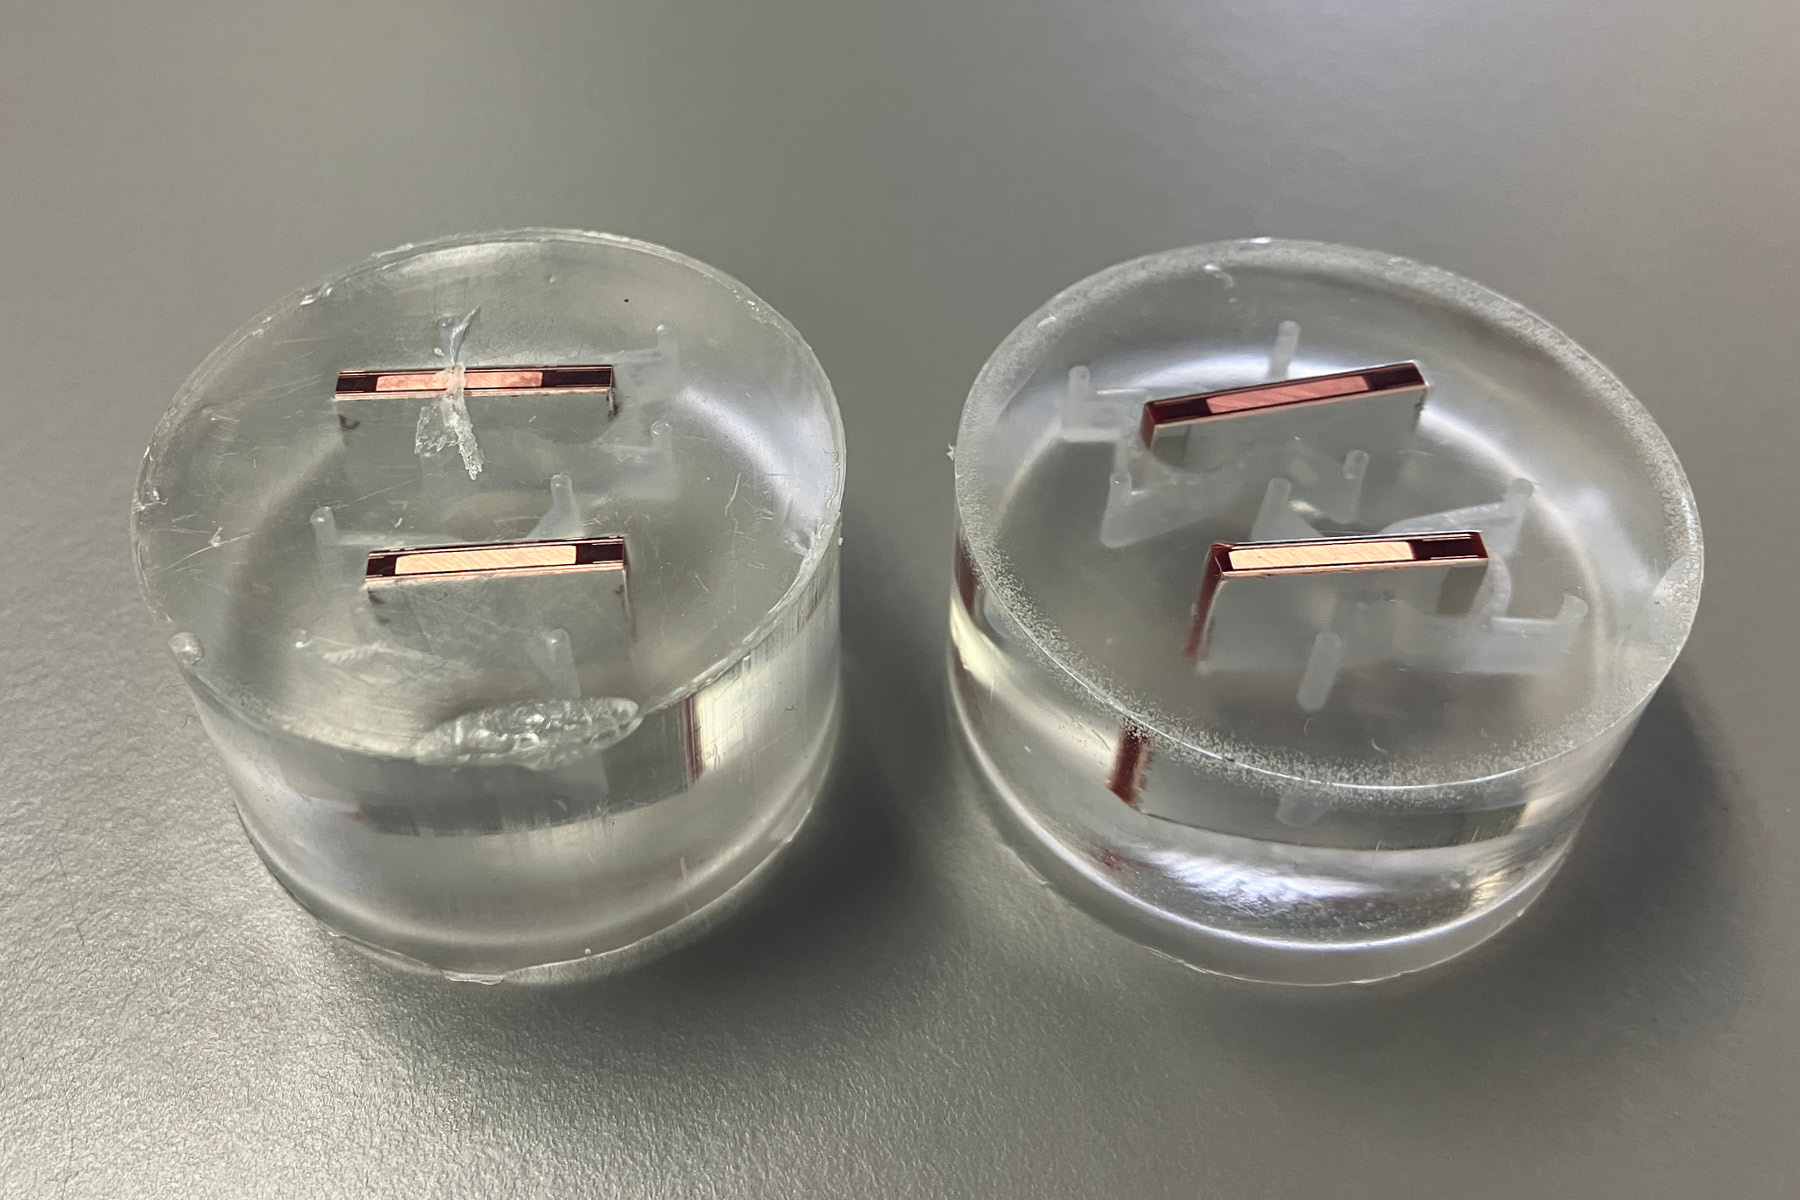
A amostra montada
Cobre puro
O cobre puro é um metal clarete, geralmente chamado de cobre vermelho ou simplesmente cobre. Tem uma densidade de 8,92 g/cm³ e é classificado como um metal pesado não ferroso. Devido à sua excelente condutividade elétrica e térmica, o cobre puro é amplamente utilizado no setor elétrico, como em bobinas, fios e cabos para geradores e transformadores. Ele também oferece boa resistência à corrosão. Em ambientes úmidos, uma camada protetora de carbonato de cobre alcalino verde, conhecida como pátina ou verde cobre, forma-se em sua superfície e protege o metal de mais corrosão. Embora o cobre puro tenha dureza e resistência relativamente baixas, ele é altamente dúctil, o que permite que seja facilmente processado por métodos de trabalho a frio e a quente em várias formas, incluindo chapas, tiras, fios e tubos.
O cobre puro é designado pelo símbolo químico "Cu" seguido de um número. Um número menor indica maior pureza; por exemplo, o número 1 (Cu-1) representa cobre com 99,95% de pureza, enquanto o número 2 (Cu-2) corresponde a 99,90% de pureza.
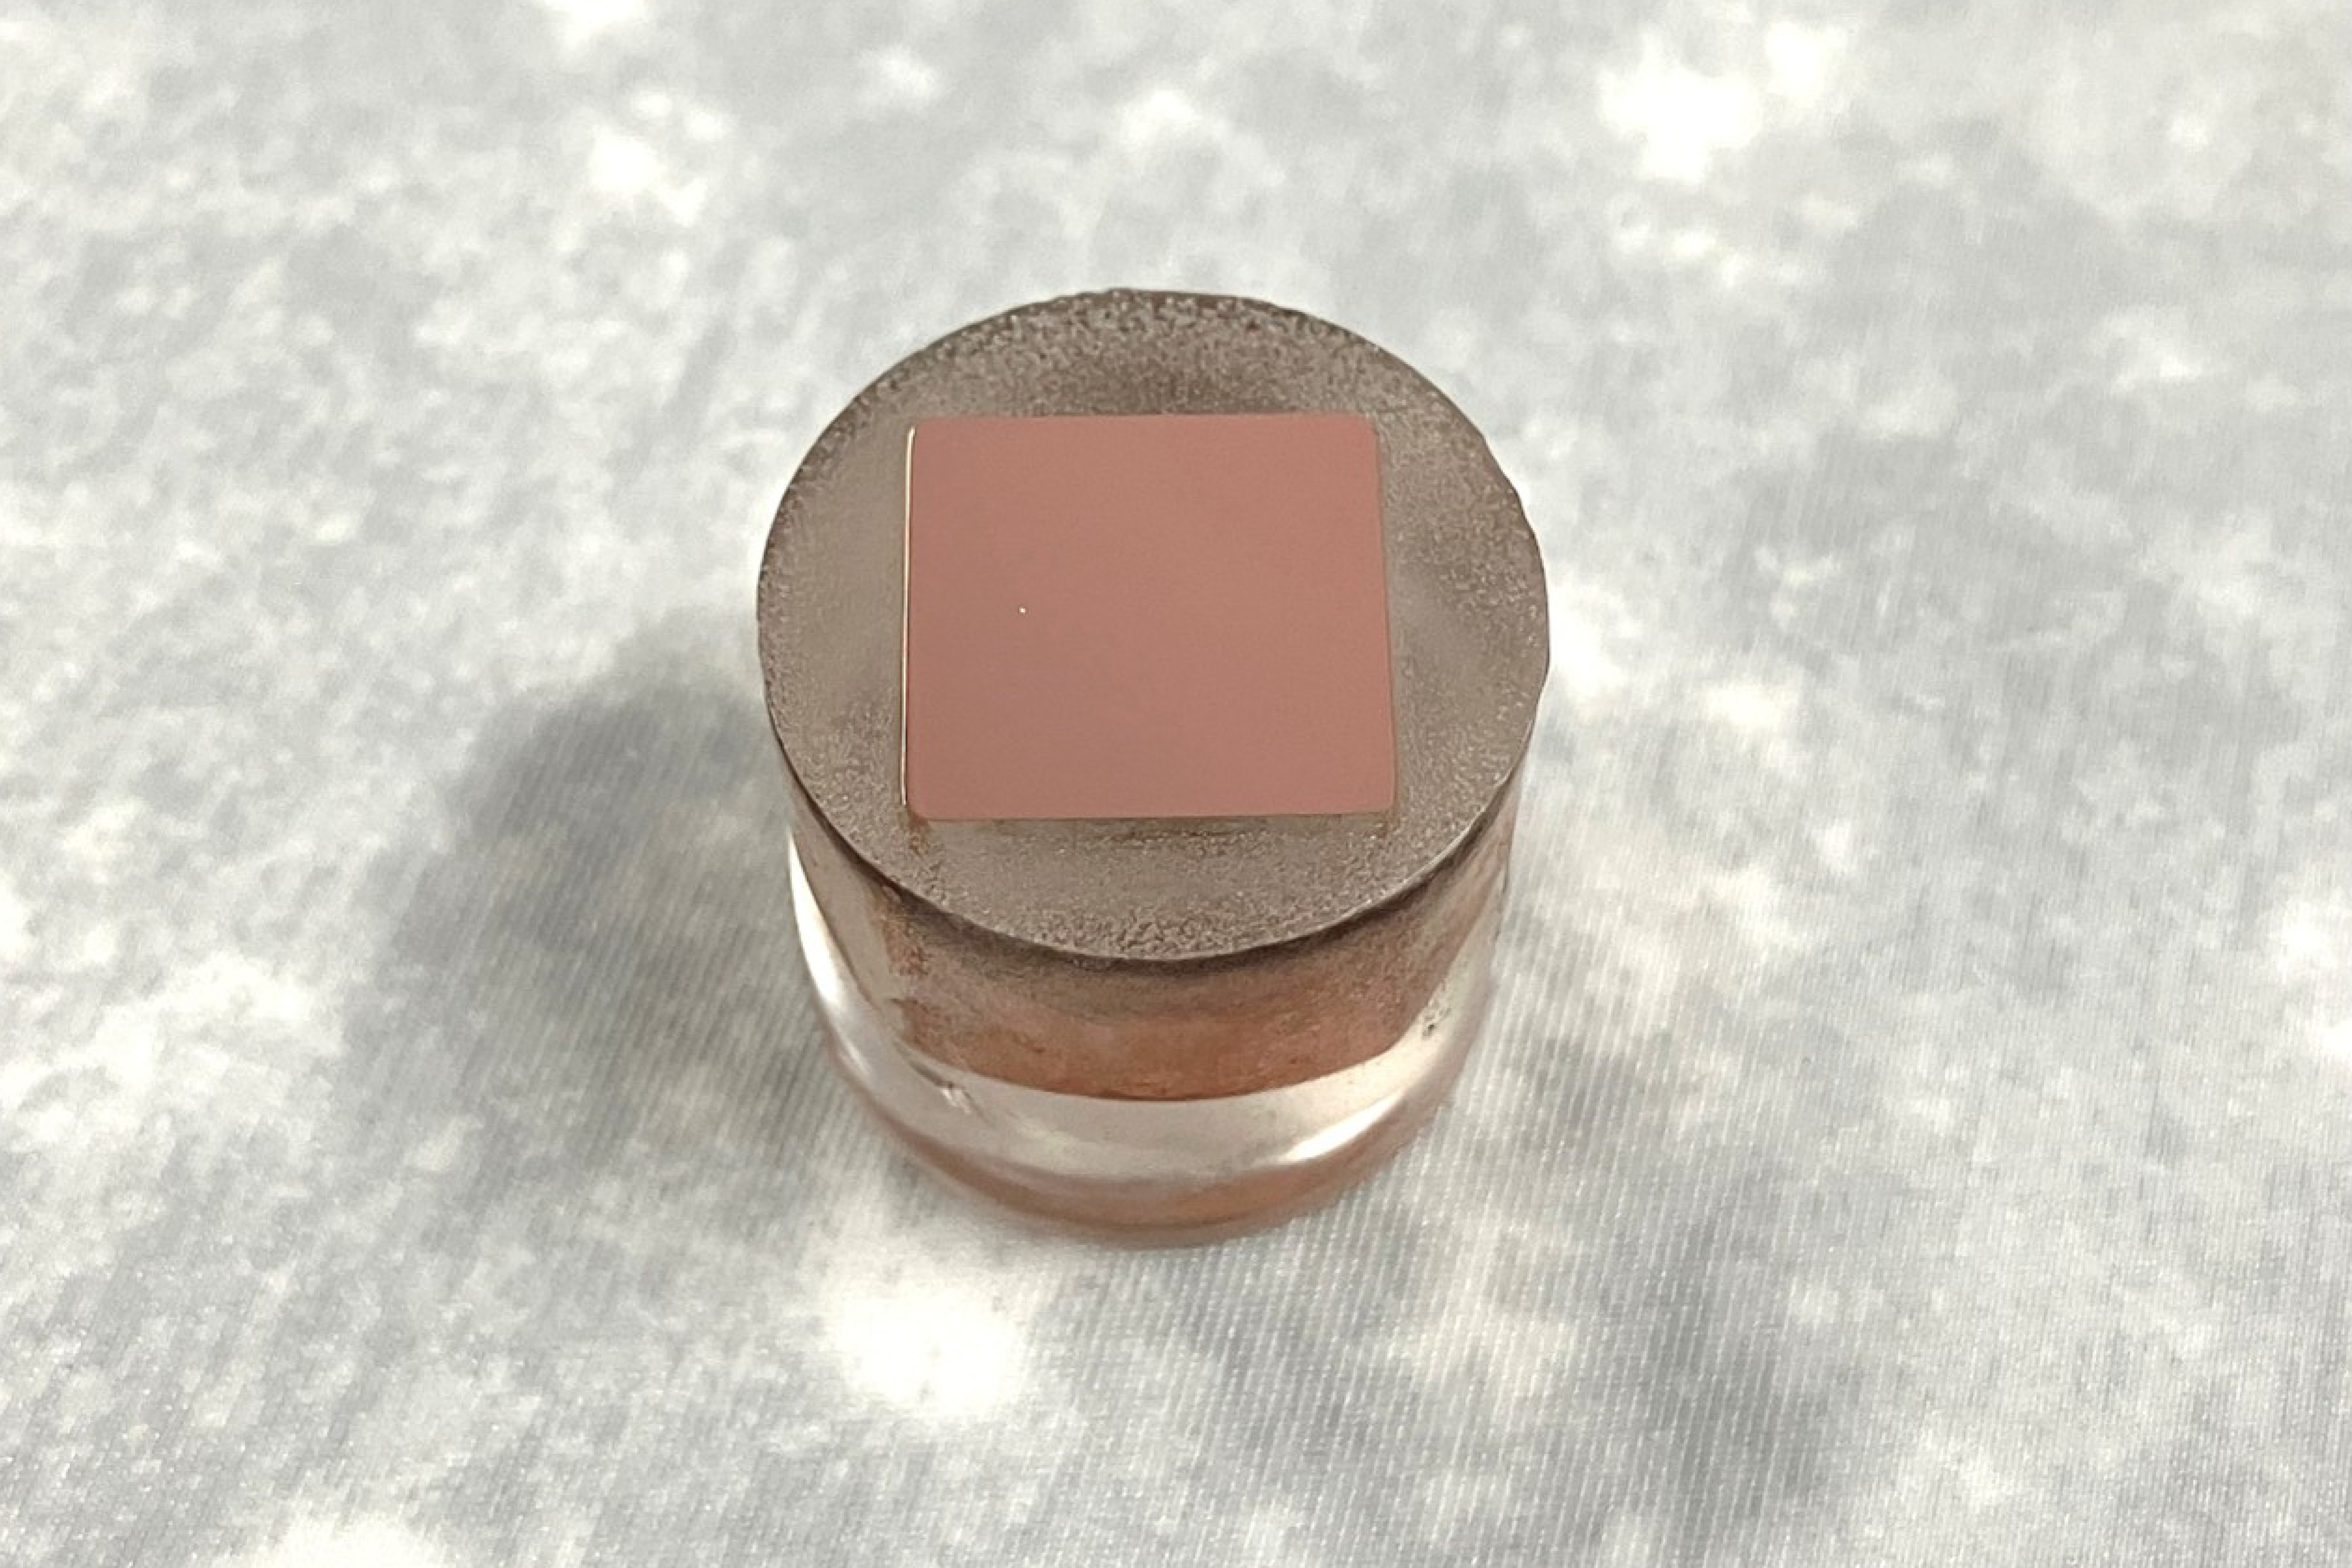
Cobre puro montado no KEM 20 usando panela de pressão
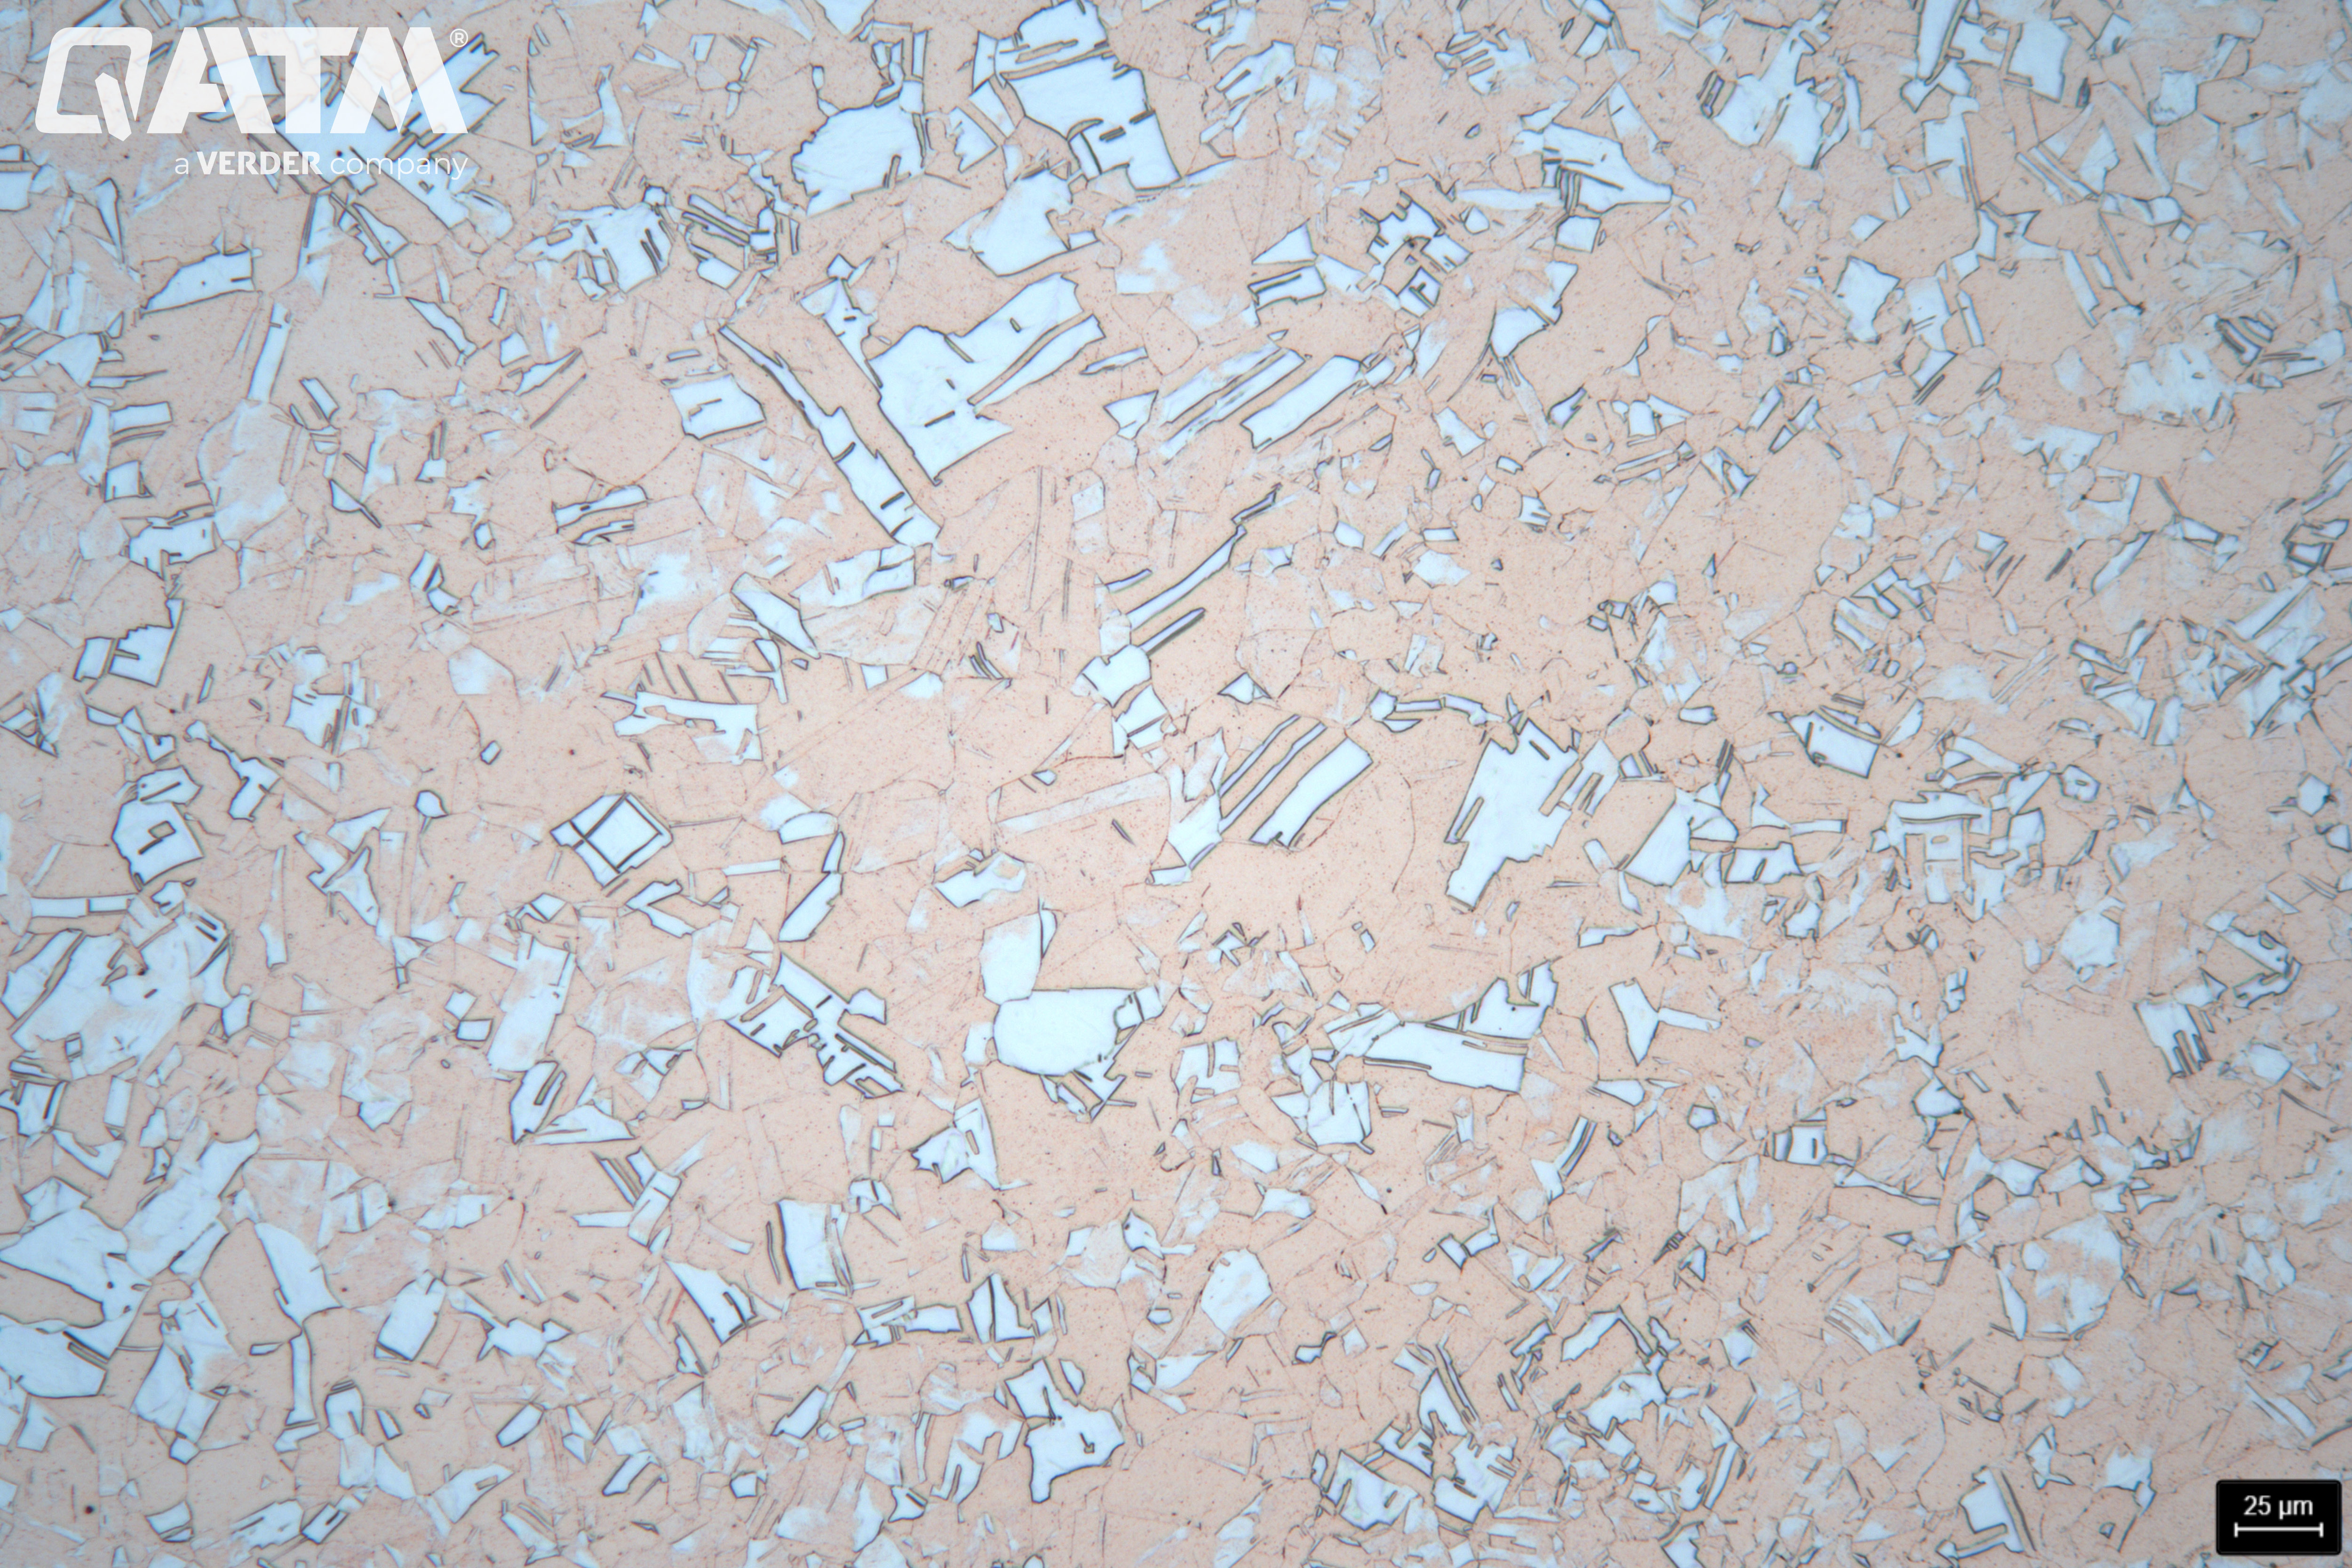
A amostra de cobre puro após polimento fino e corrosão com nitrato ferrítico (Cu2 etchant da QATM) - 200:1
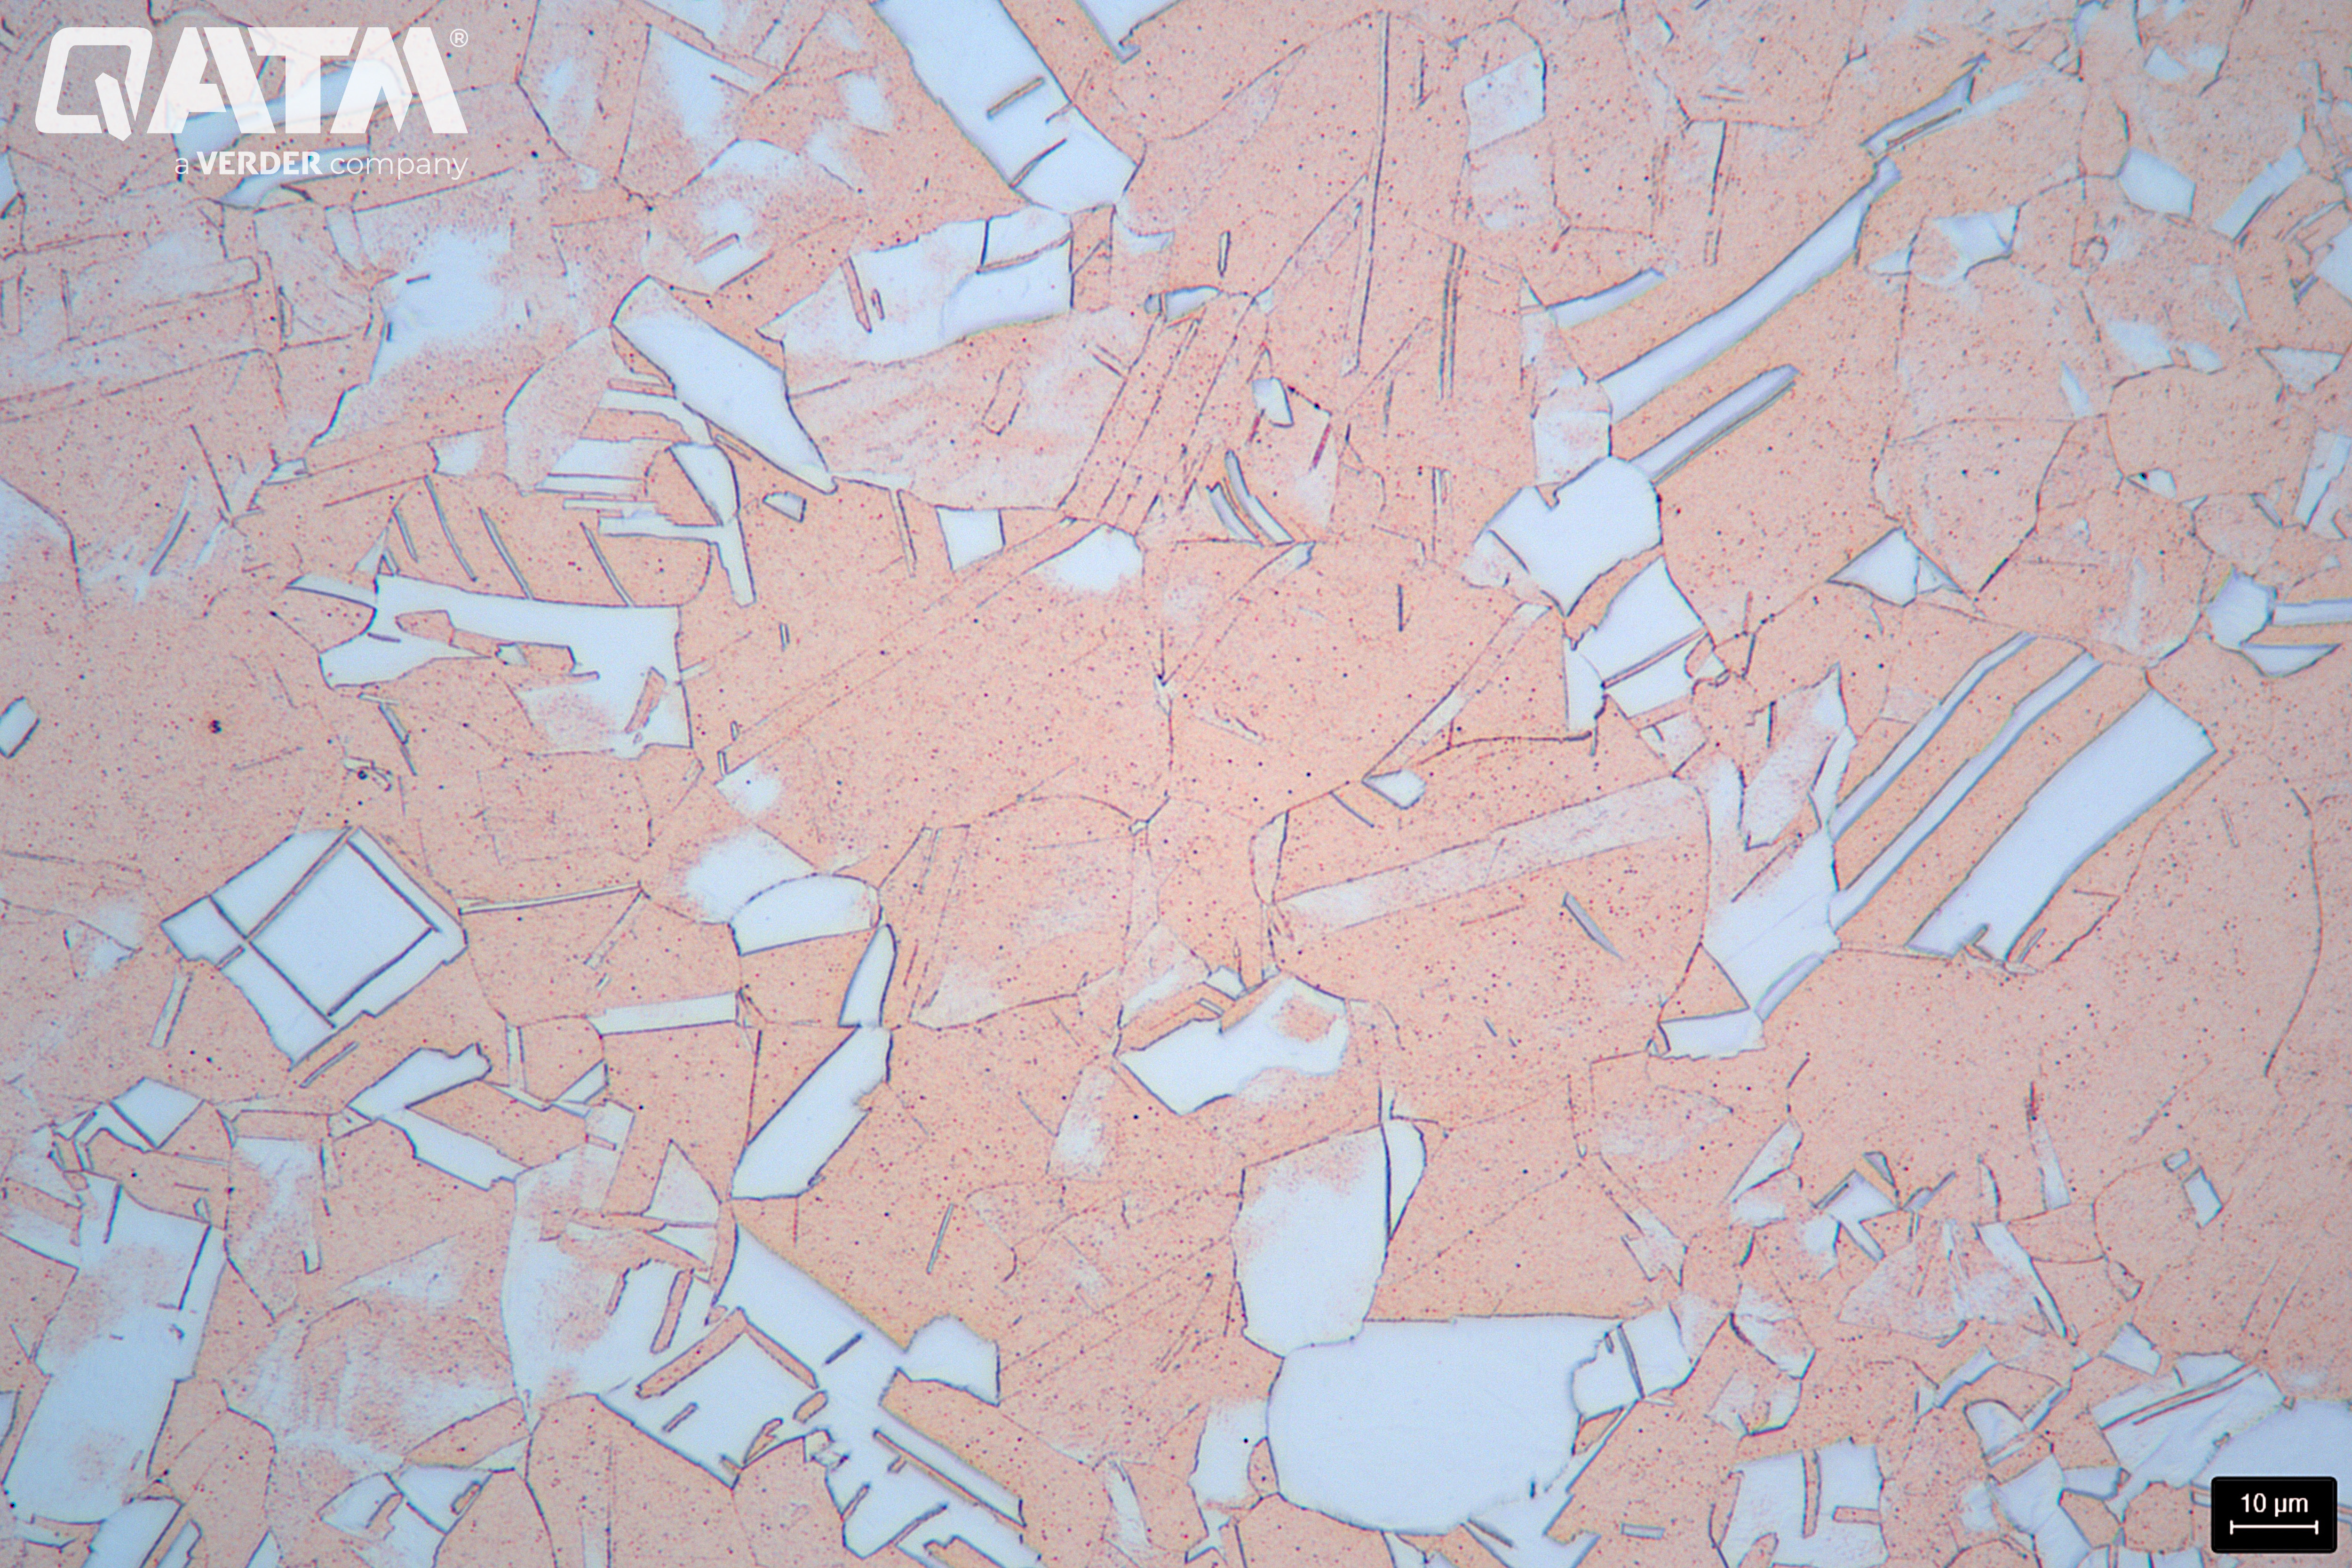
A amostra de cobre puro após polimento fino e corrosão com nitrato ferrítico (Cu2 etchant da QATM) - 500:1
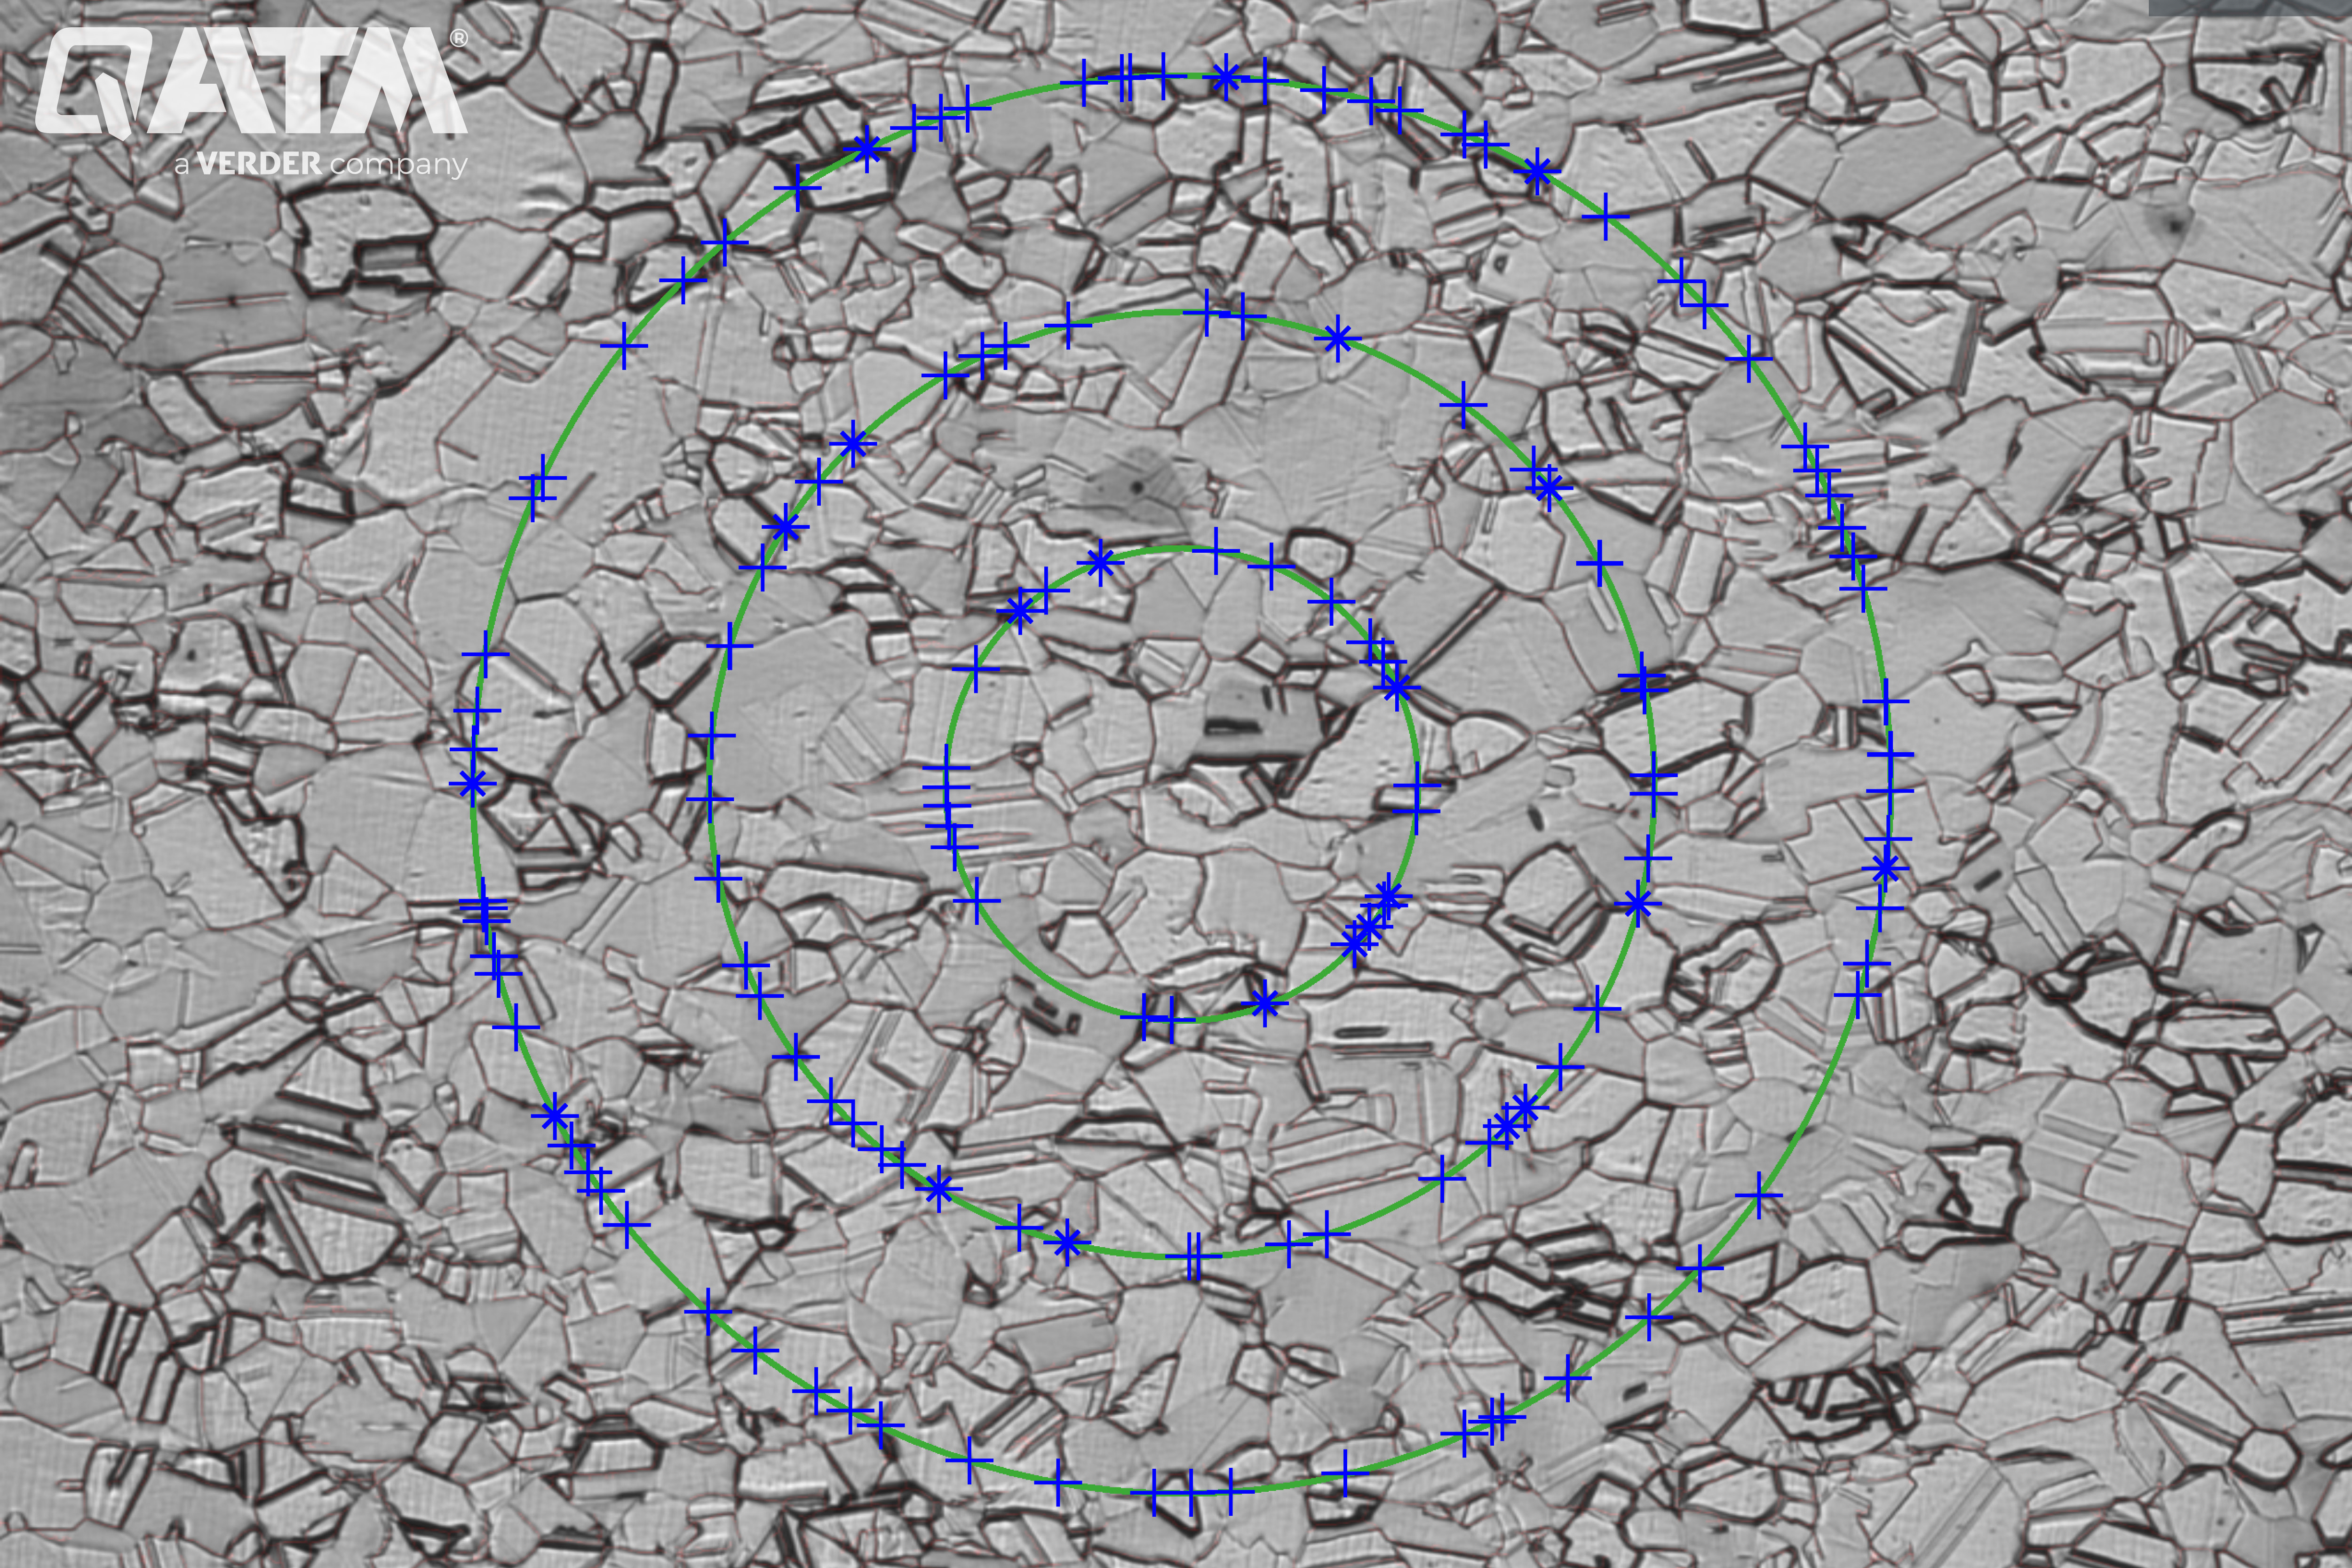
Medição do tamanho do grão da amostra de cobre puro com o software QPIX Control. Tamanho dos grãos: 8.3
Ligas de cobre
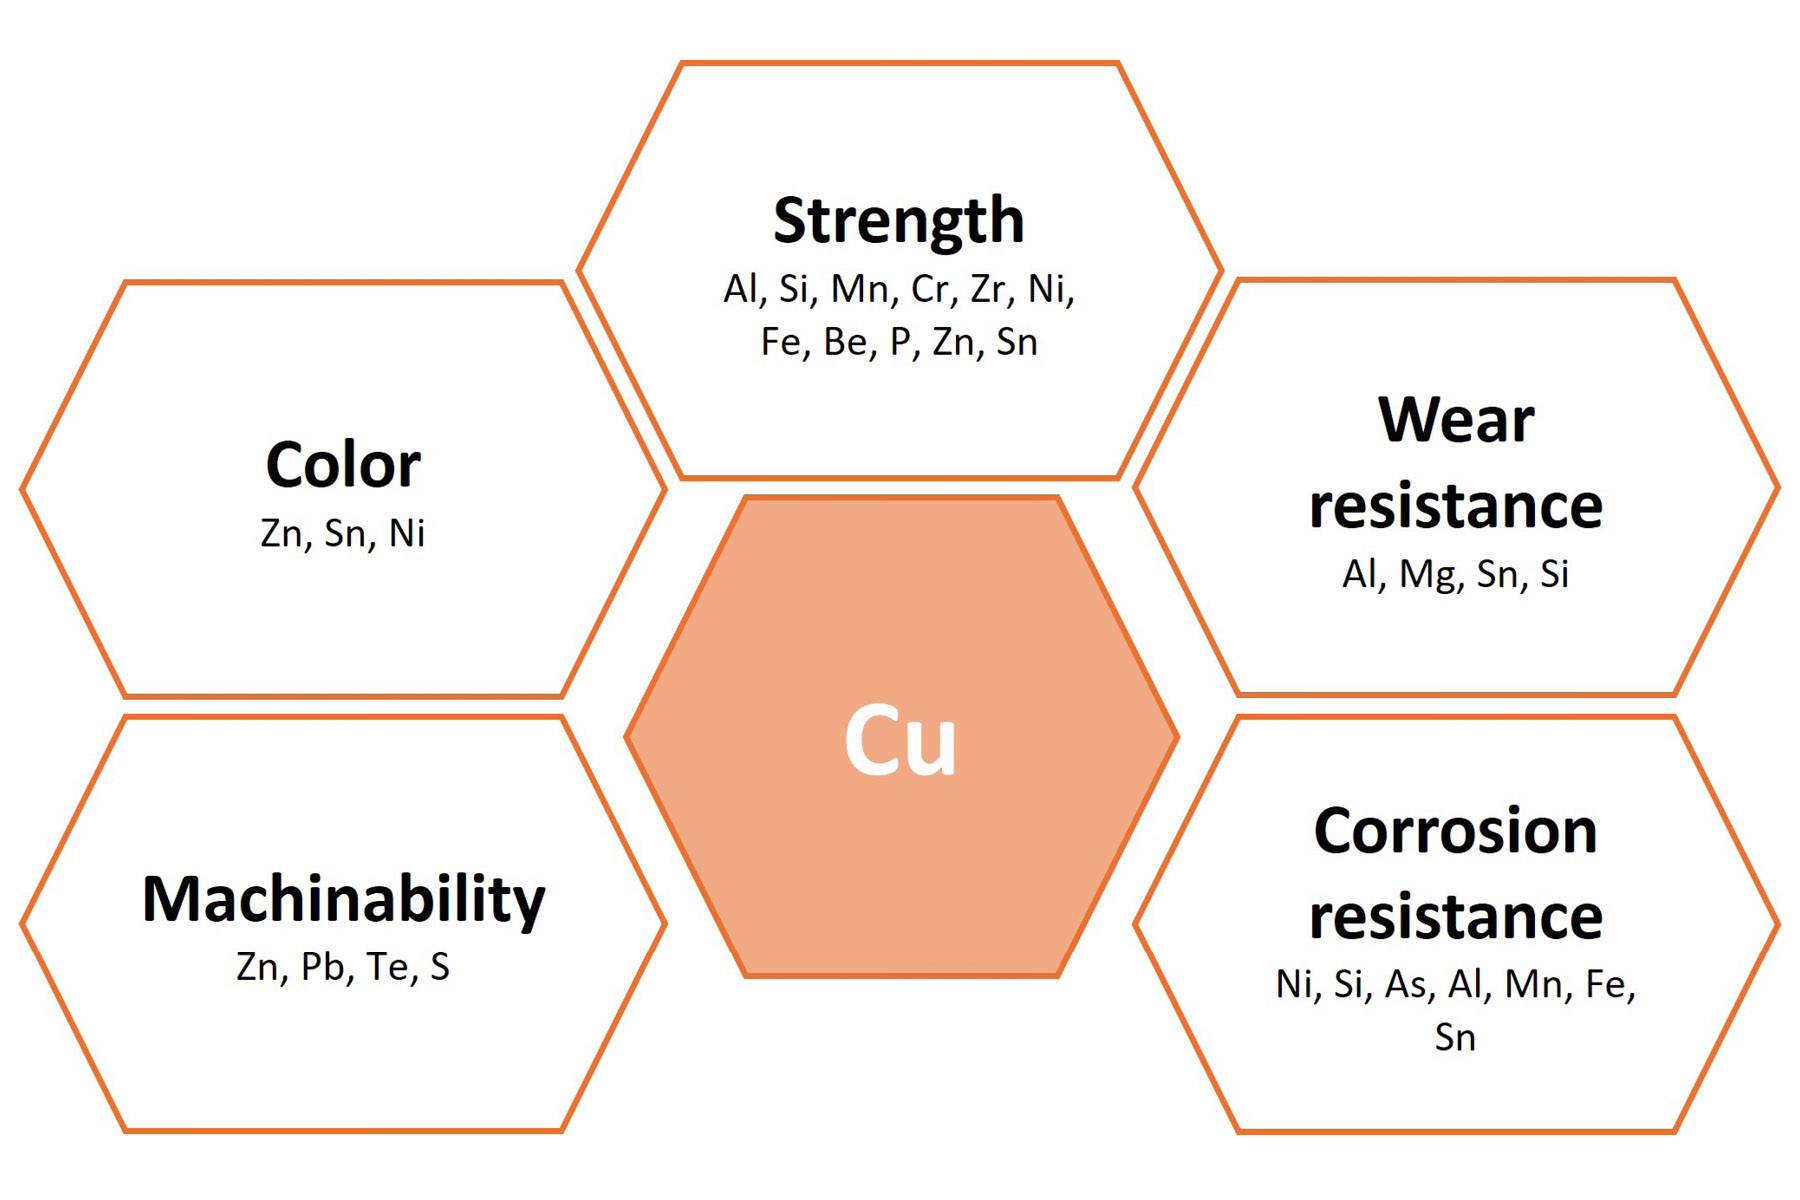
As propriedades do cobre puro não são adequadas para muitas aplicações, portanto, a adição do elemento de liga pode ampliar amplamente a aplicação do cobre. Cada elemento de liga pode melhorar significativamente uma ou mais propriedades do cobre puro, como força, resistência à corrosão, propriedades de desgaste e usinabilidade. Algumas ligas também podem alterar a cor do cobre puro, como Ni, Sn ou Zn. Abaixo, você encontrará duas imagens que resumem o efeito de vários elementos de liga em ligas de cobre.
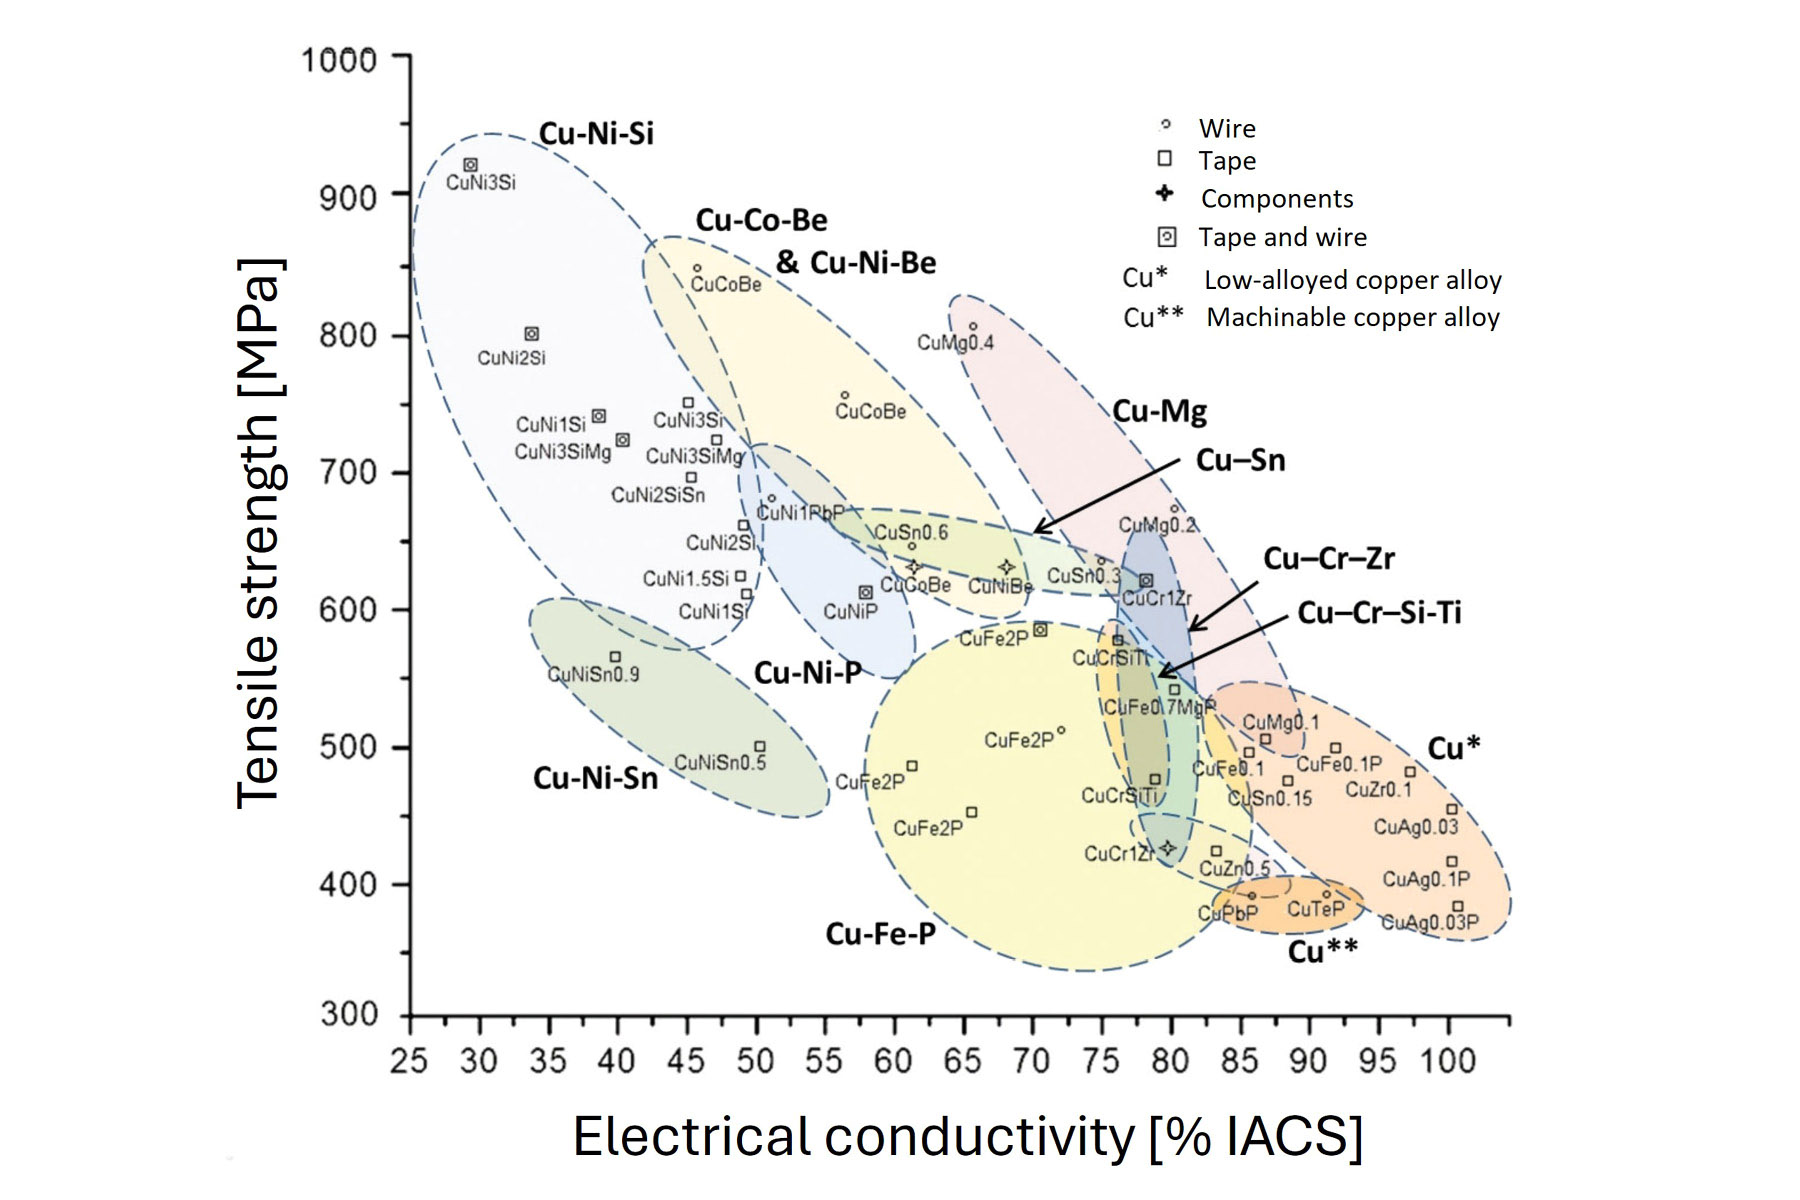
Mapa de propriedades de vários tipos de cobre de baixa liga, DKI 4501
Ponta da grande costura de solda em um grampo de cobre em um estator após o polimento fino - 25:1
Uma amostra de latão com microestrutura dendrítica e fase eutetóide entre os dendritos após a gravação com o condicionador colorido Klemm II - 100:1
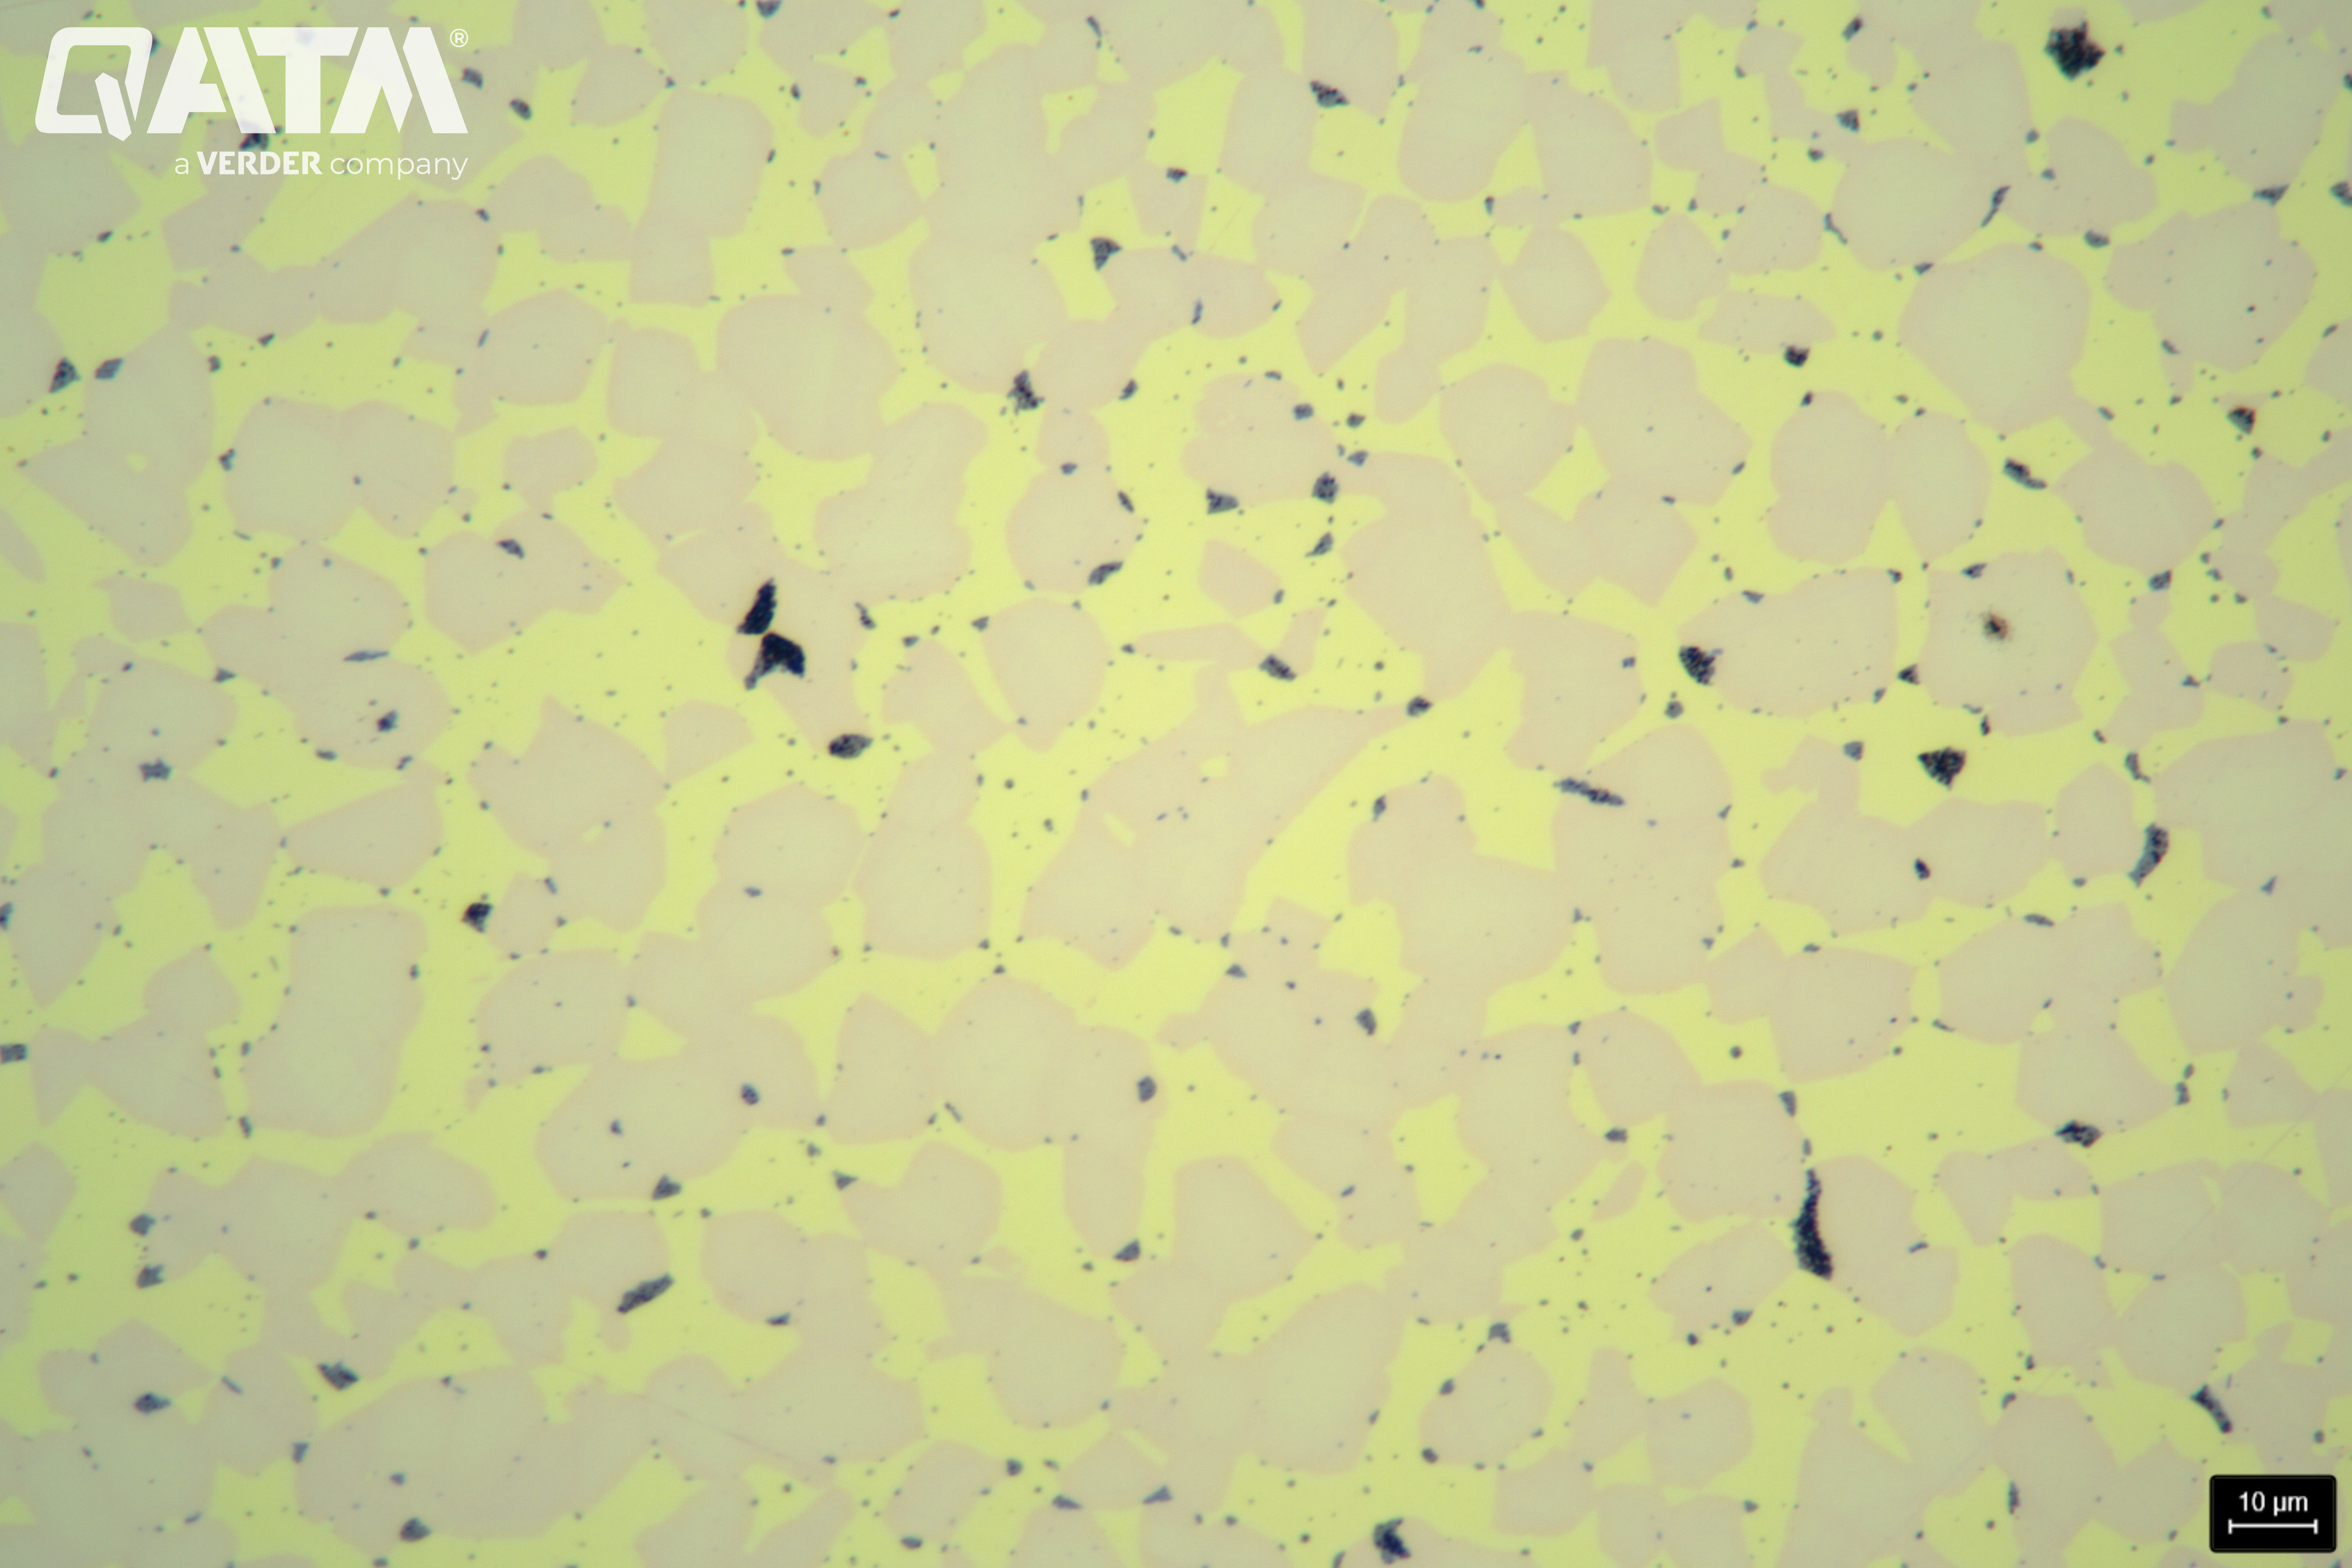
A amostra de fundição de latão com a famosa microestrutura α-β após o polimento final, as inclusões contendo chumbo podem ser determinadas com a cor azul escura - 500 : 1
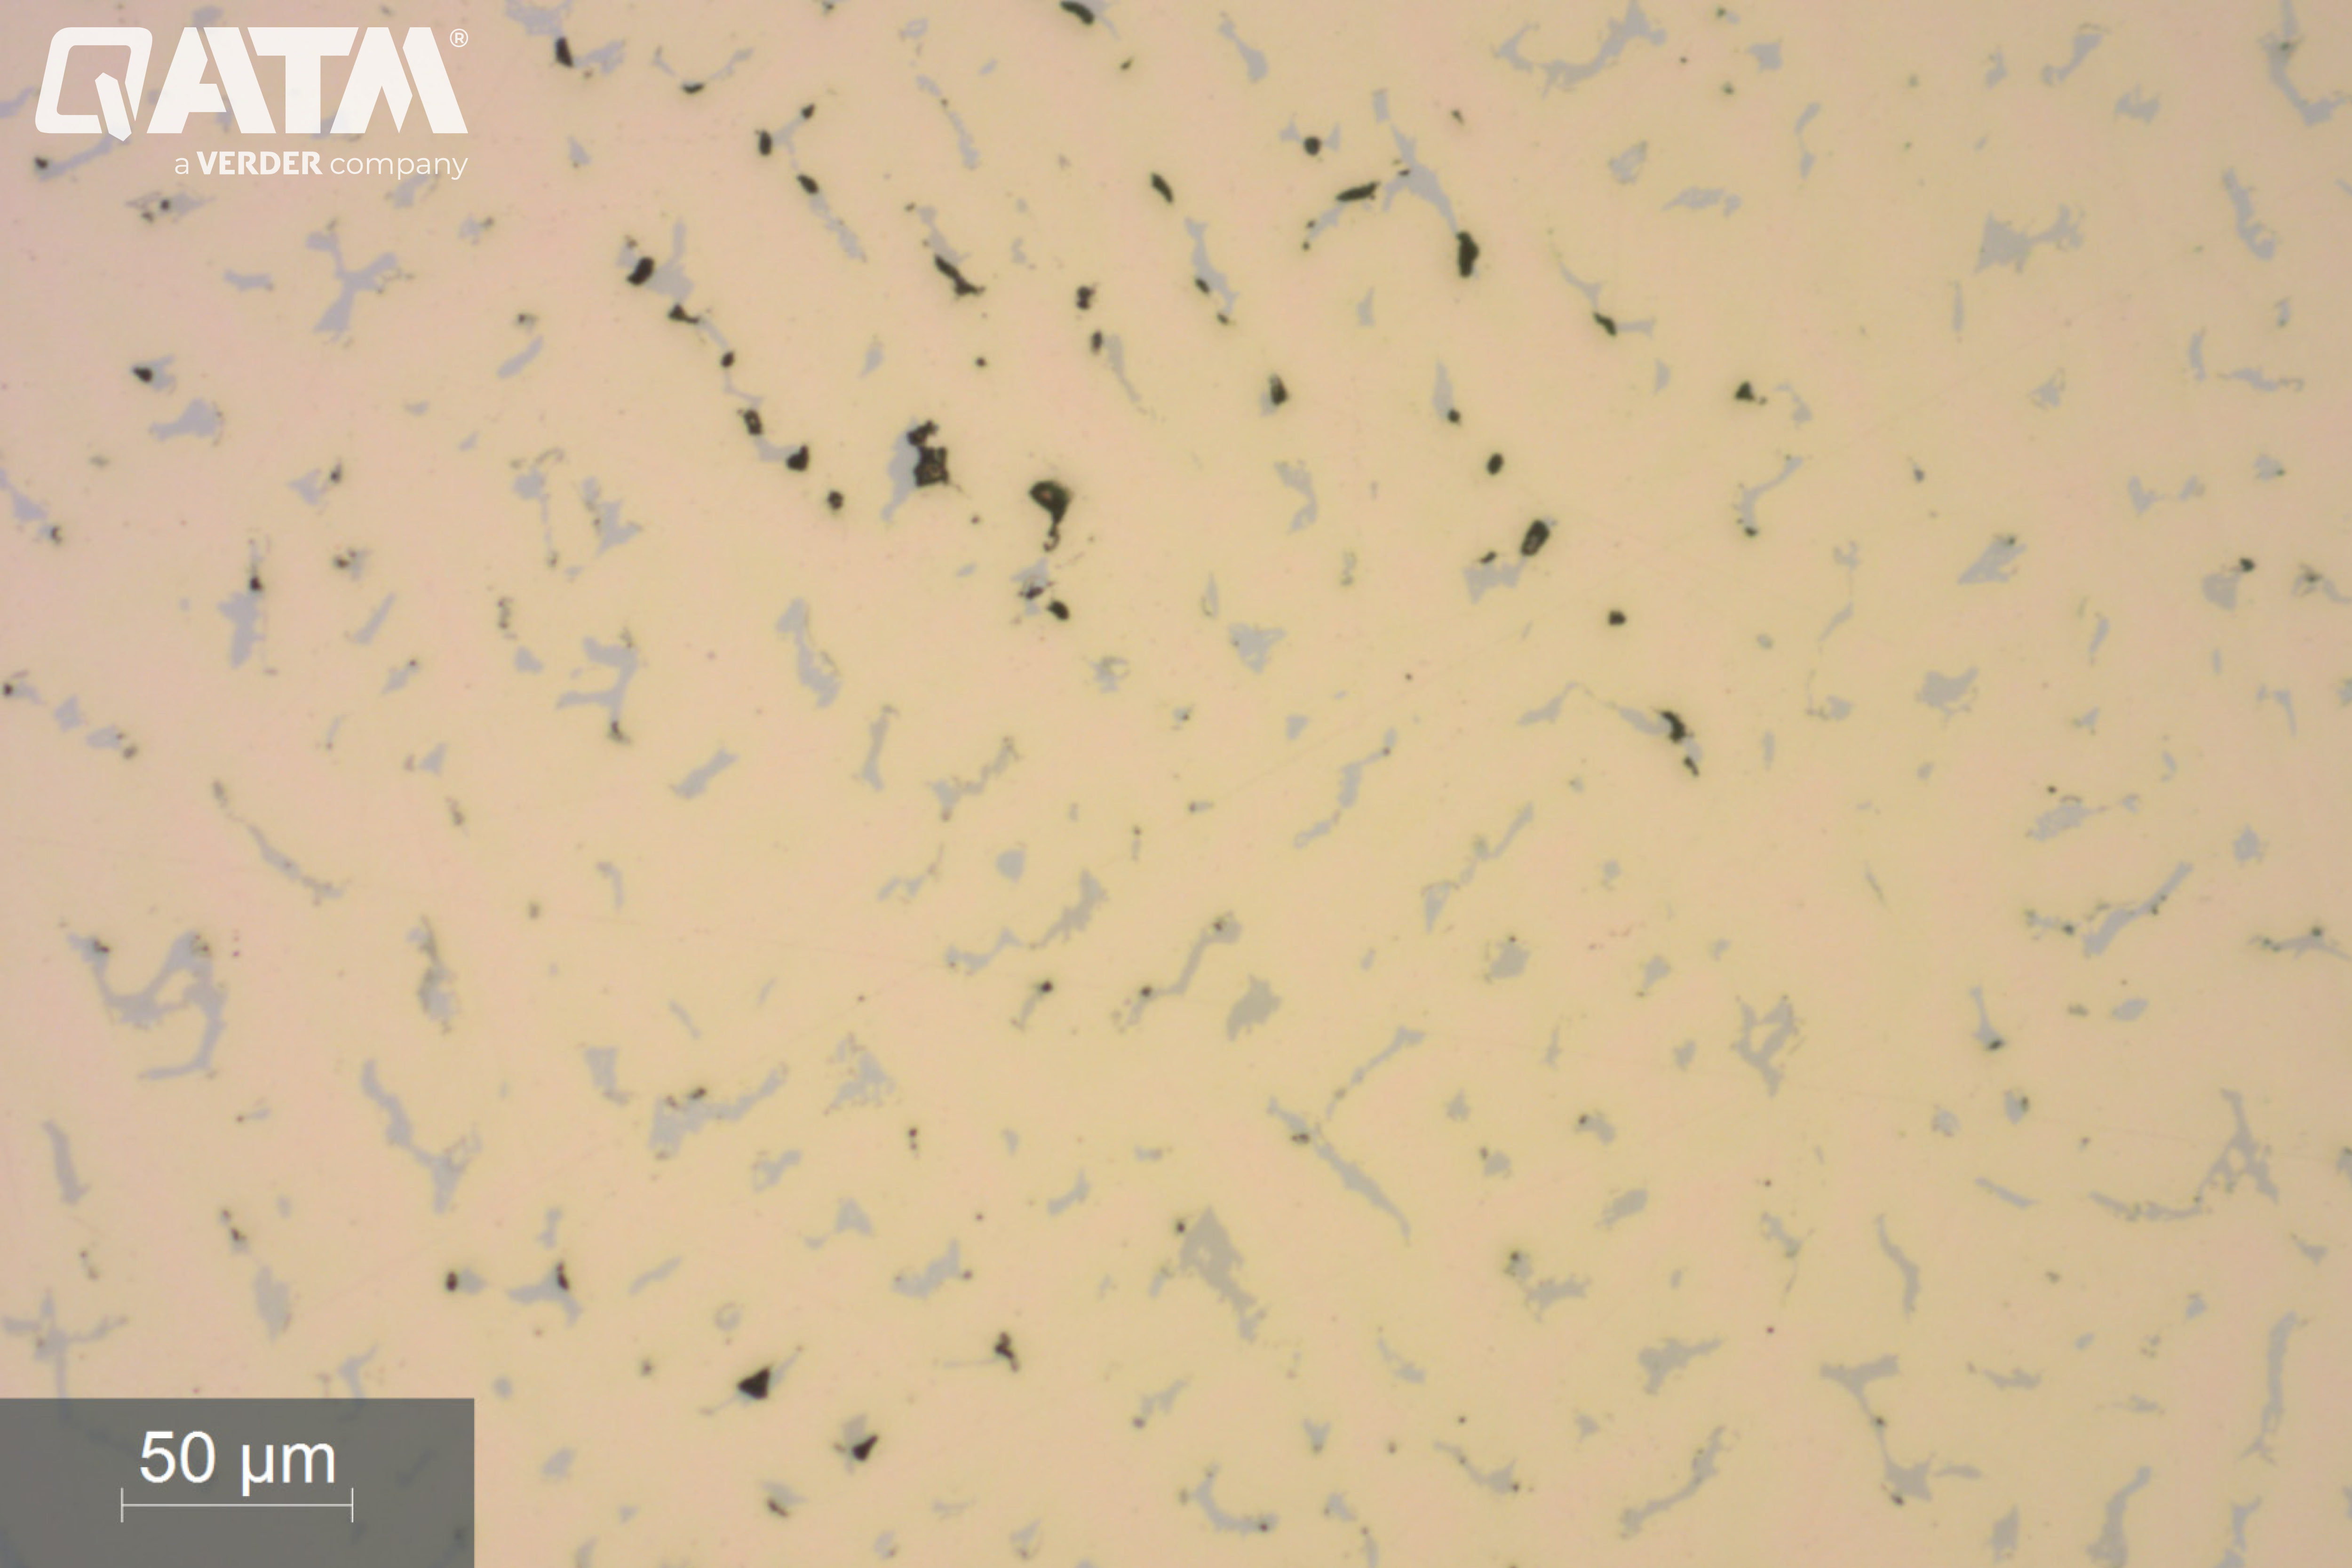
A fase eutectoide como fase cinza entre os dendritos é visível - 200:1
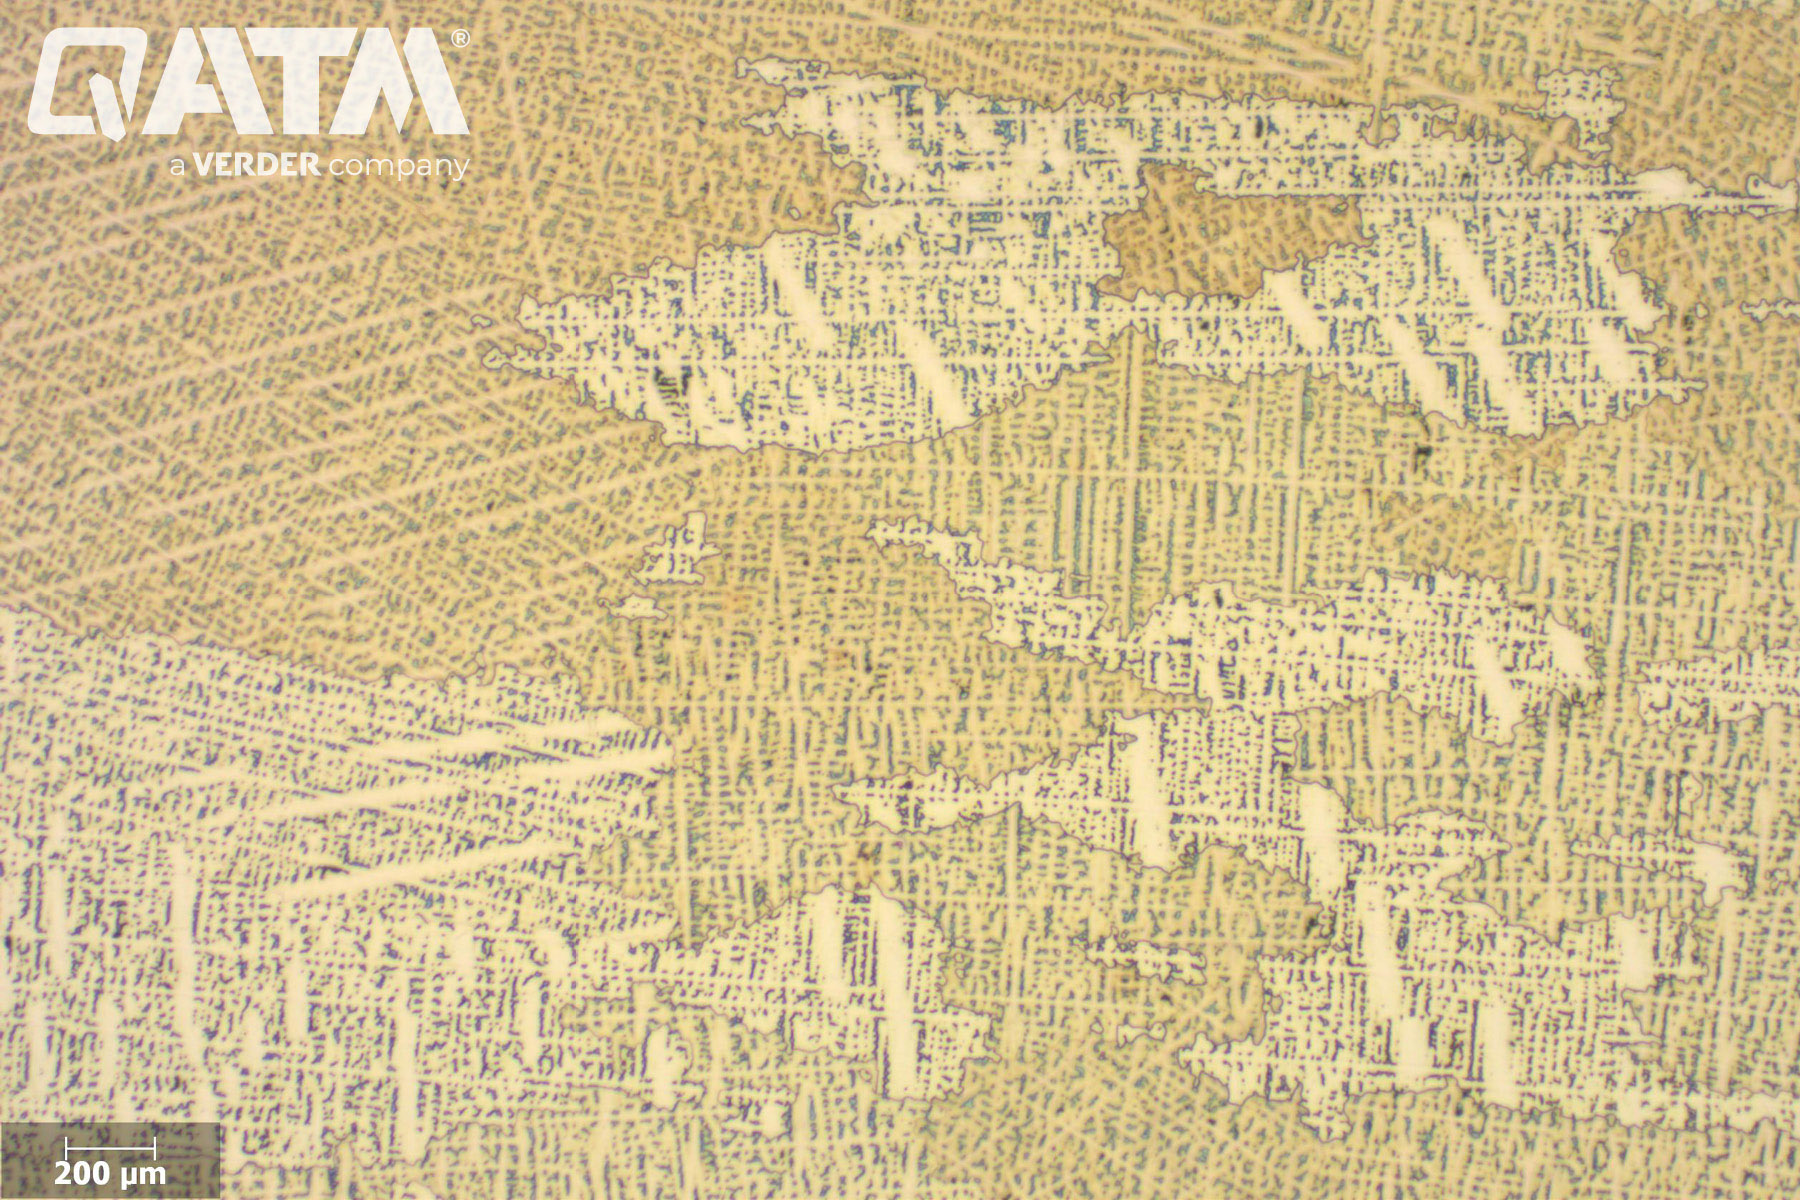
Microestrutura dendrítica de uma liga de cobre fundido após o condicionamento com o condicionador Copper A - 25:1
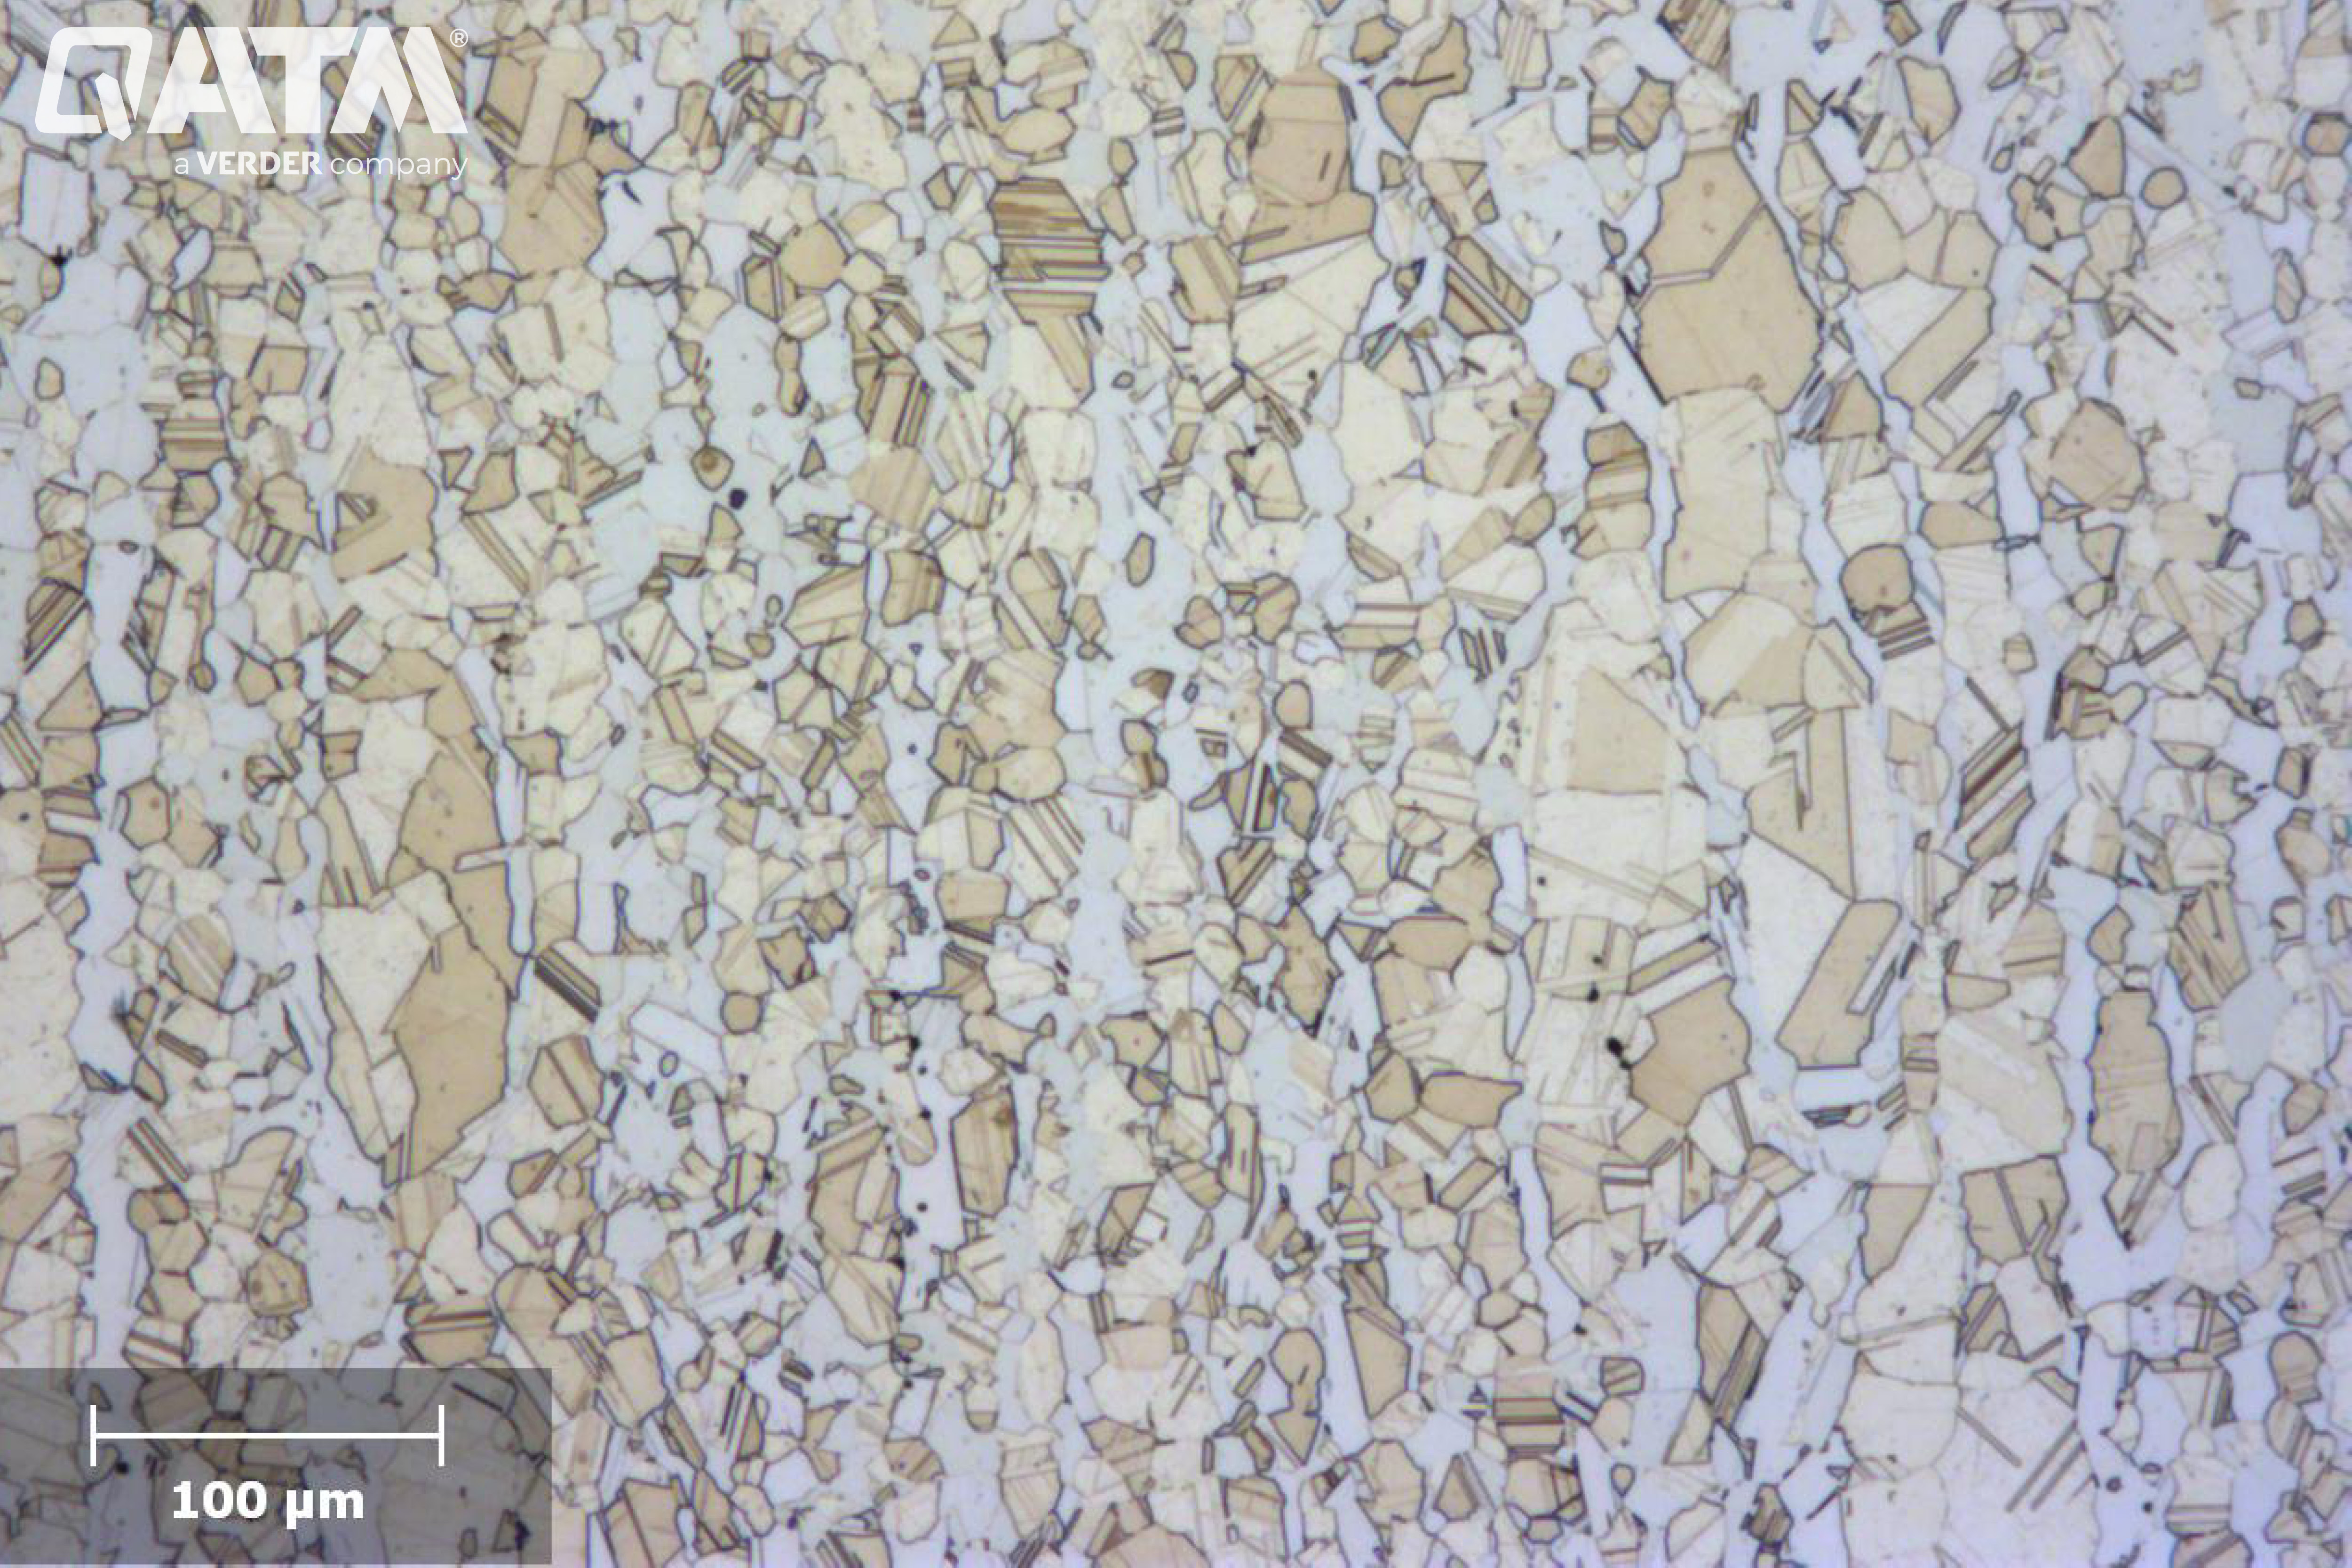
A liga de latão α-β após a gravação com cobre A - 100:1
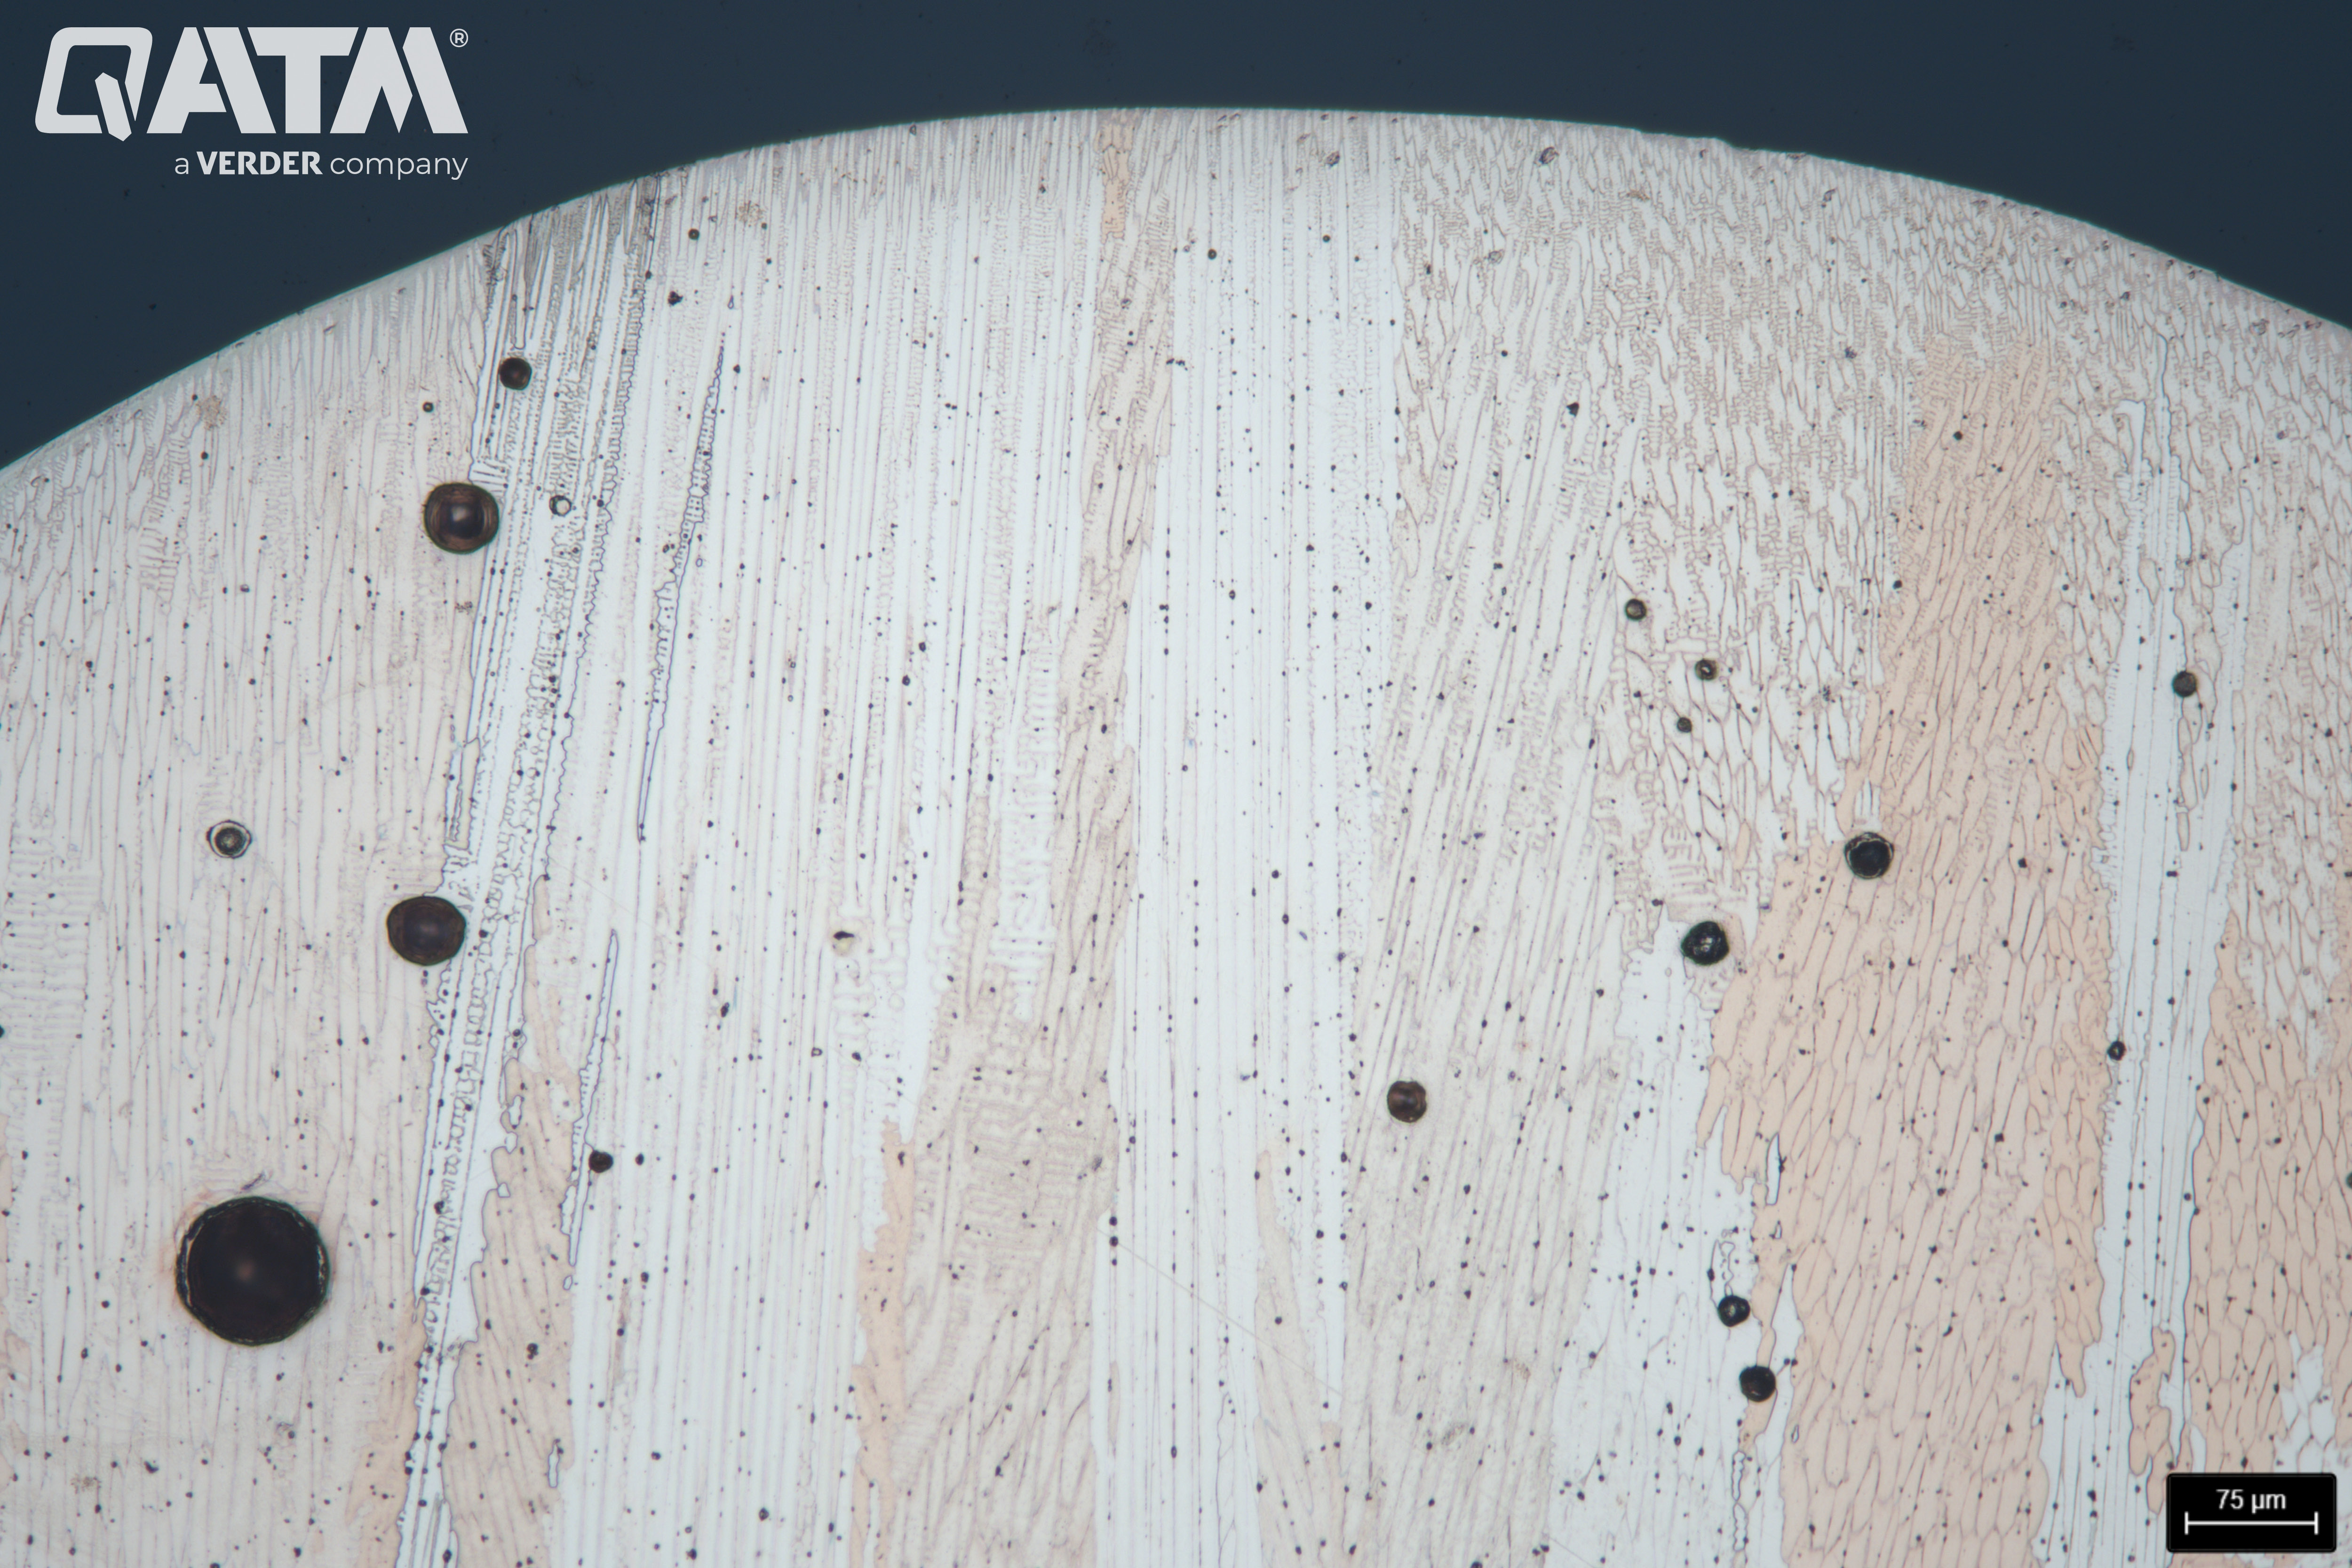
Cordão de solda em um grampo de cobre após a corrosão com corrosão de nitrato ferrítico CU2 - 25:1
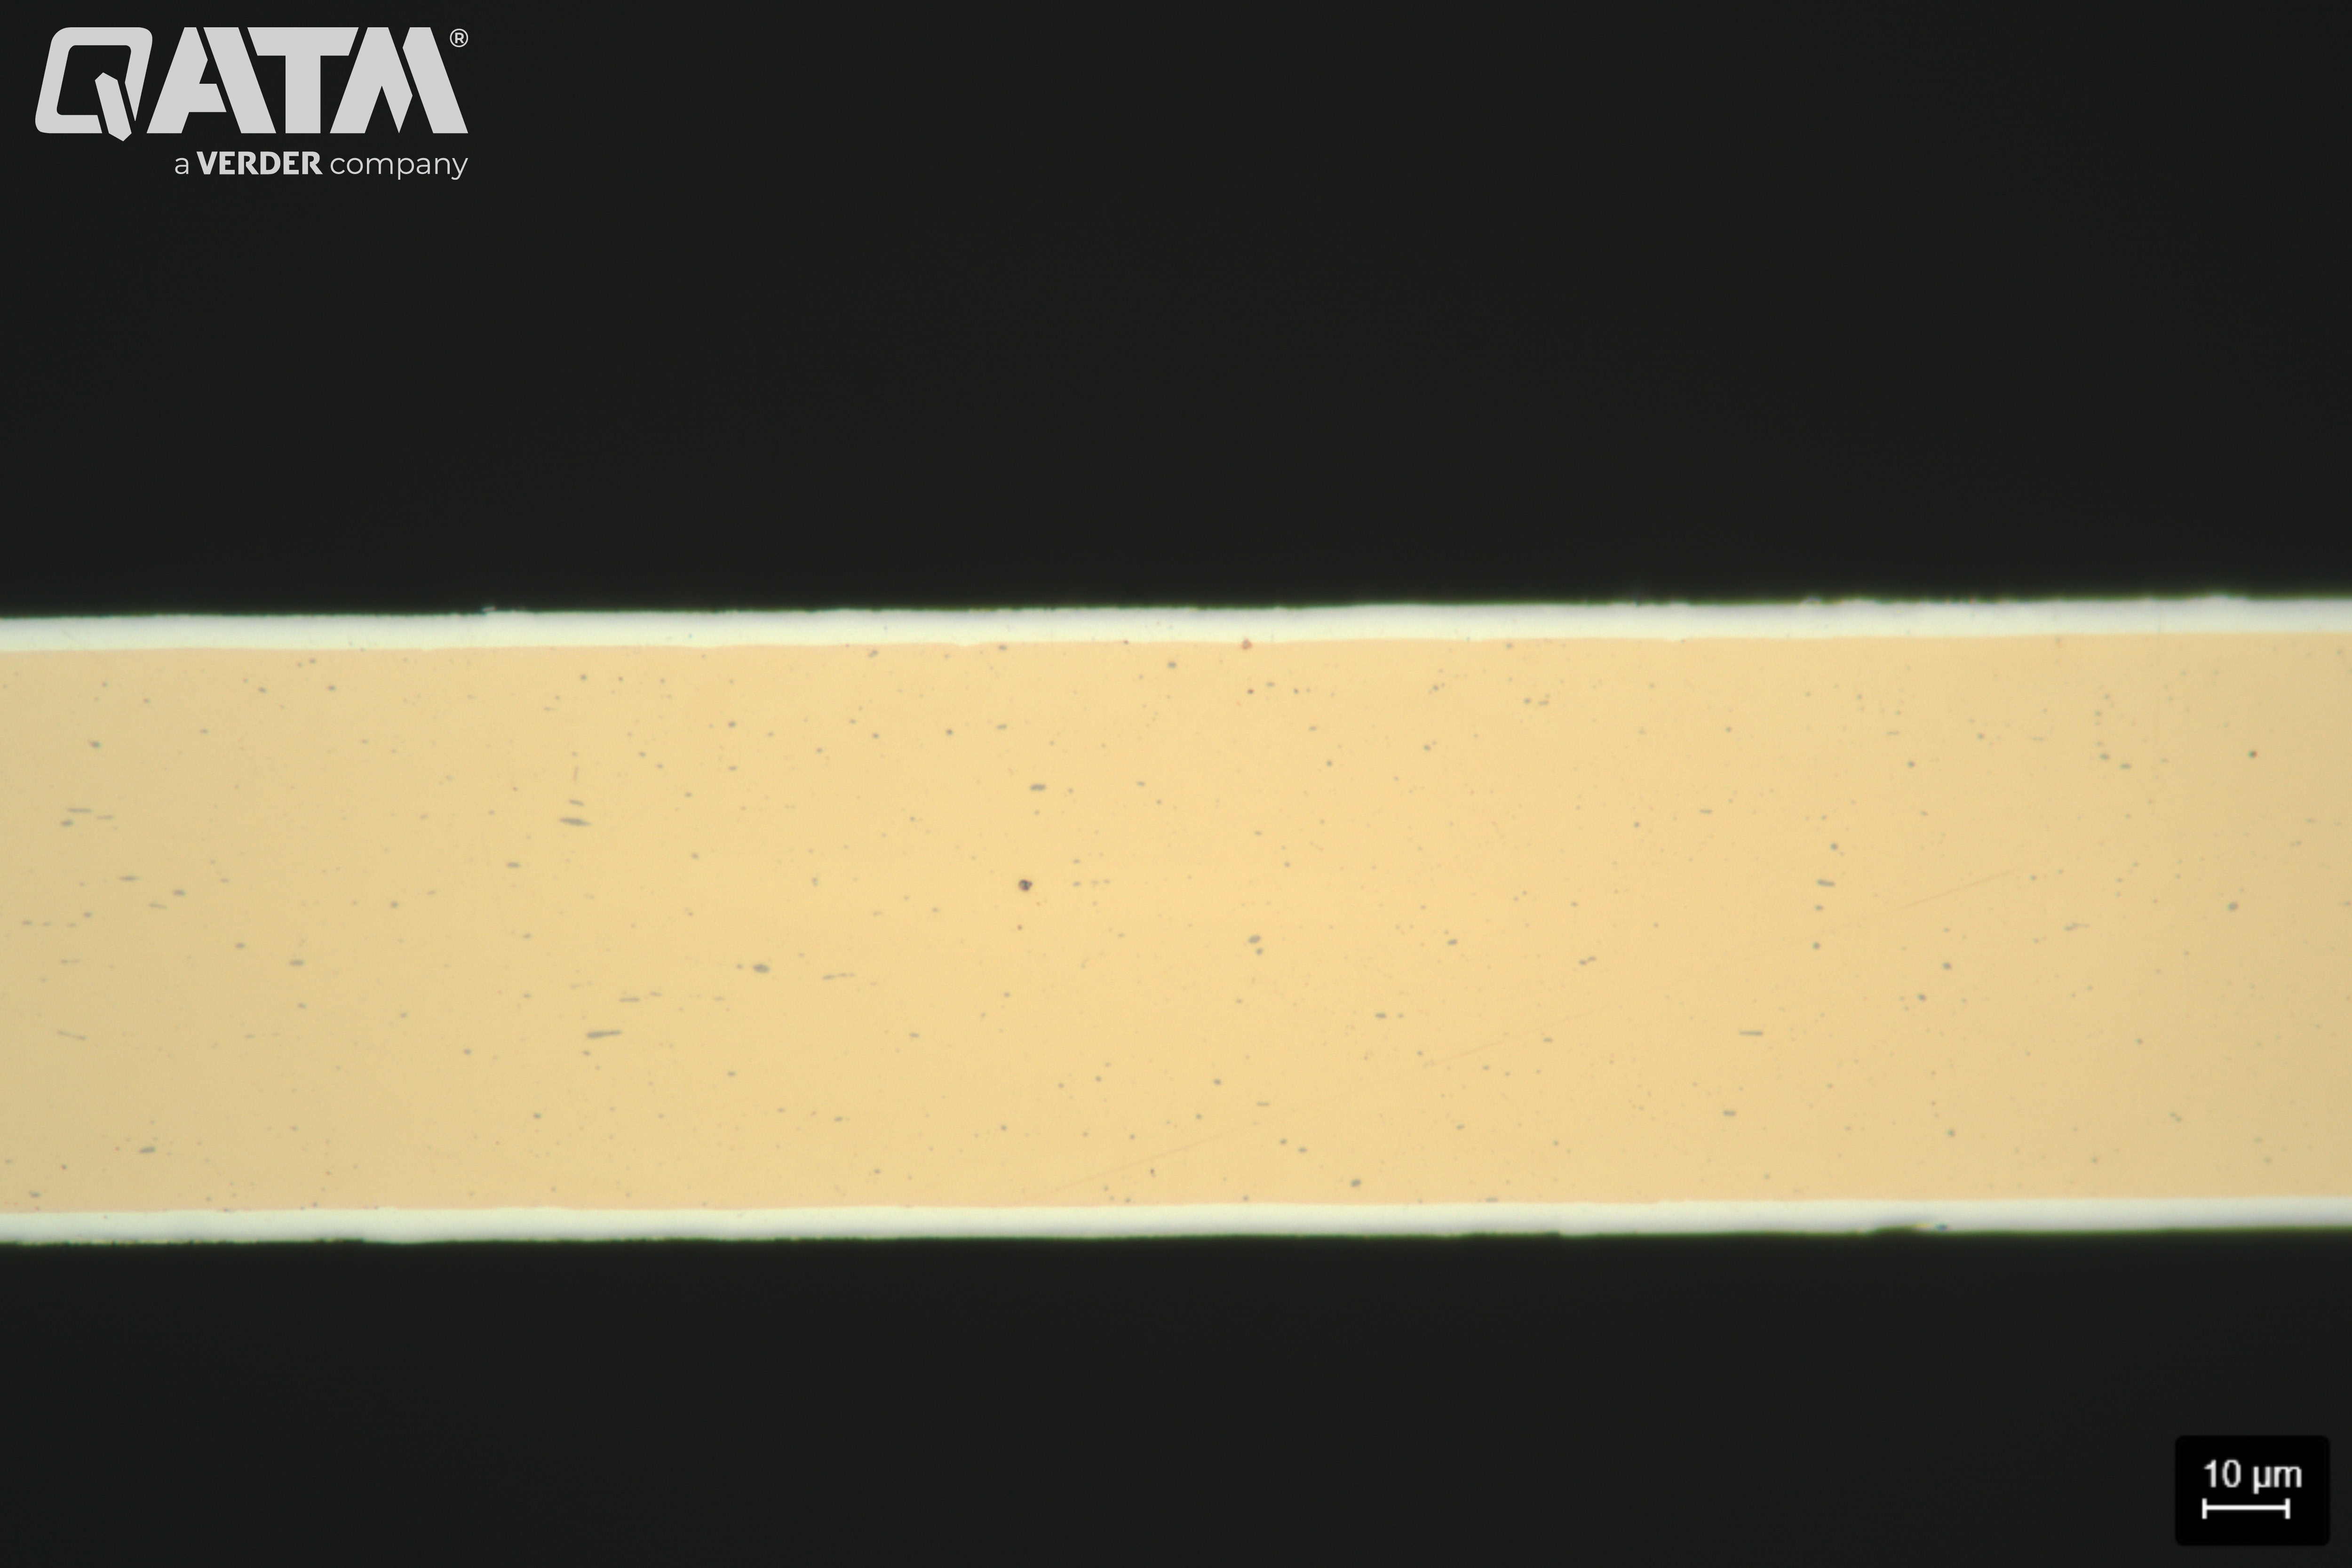
Liga de cobre-berílio revestida com prata em ambos os lados após o polimento final - 500:1
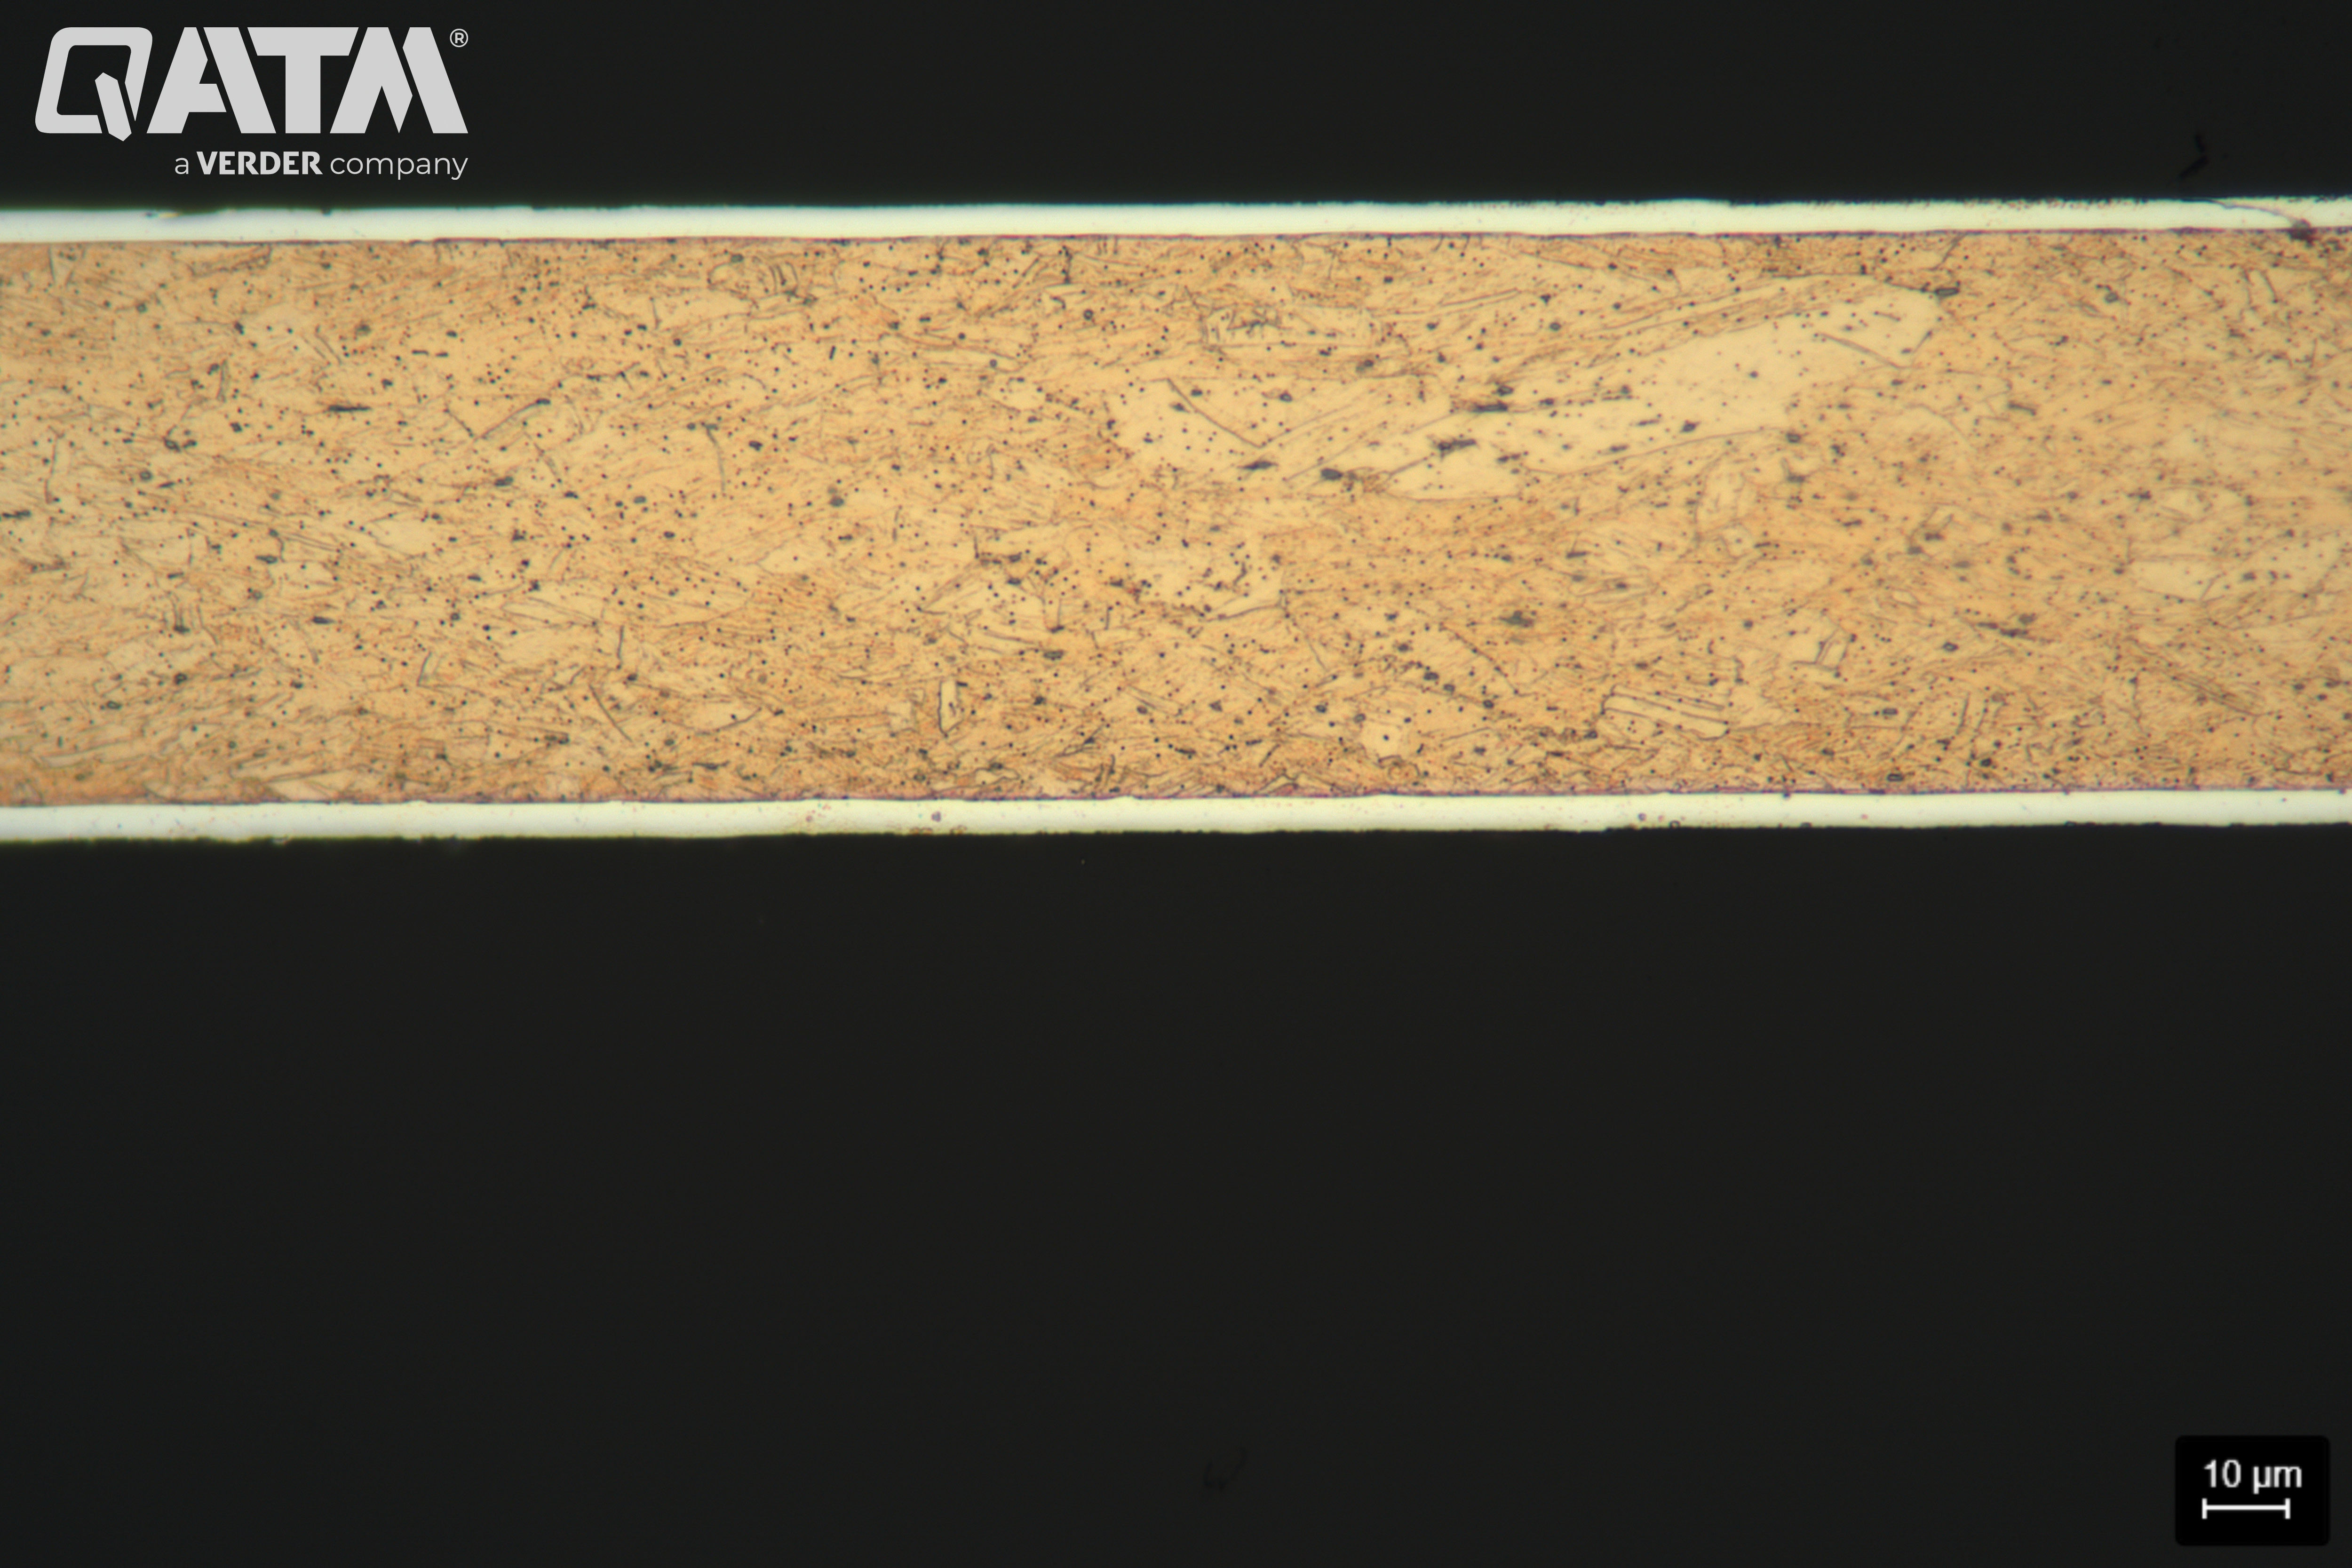
Liga de cobre-berílio revestida em ambos os lados após a gravação com o condicionador de cobre A (Fe3Cl) - 500:1
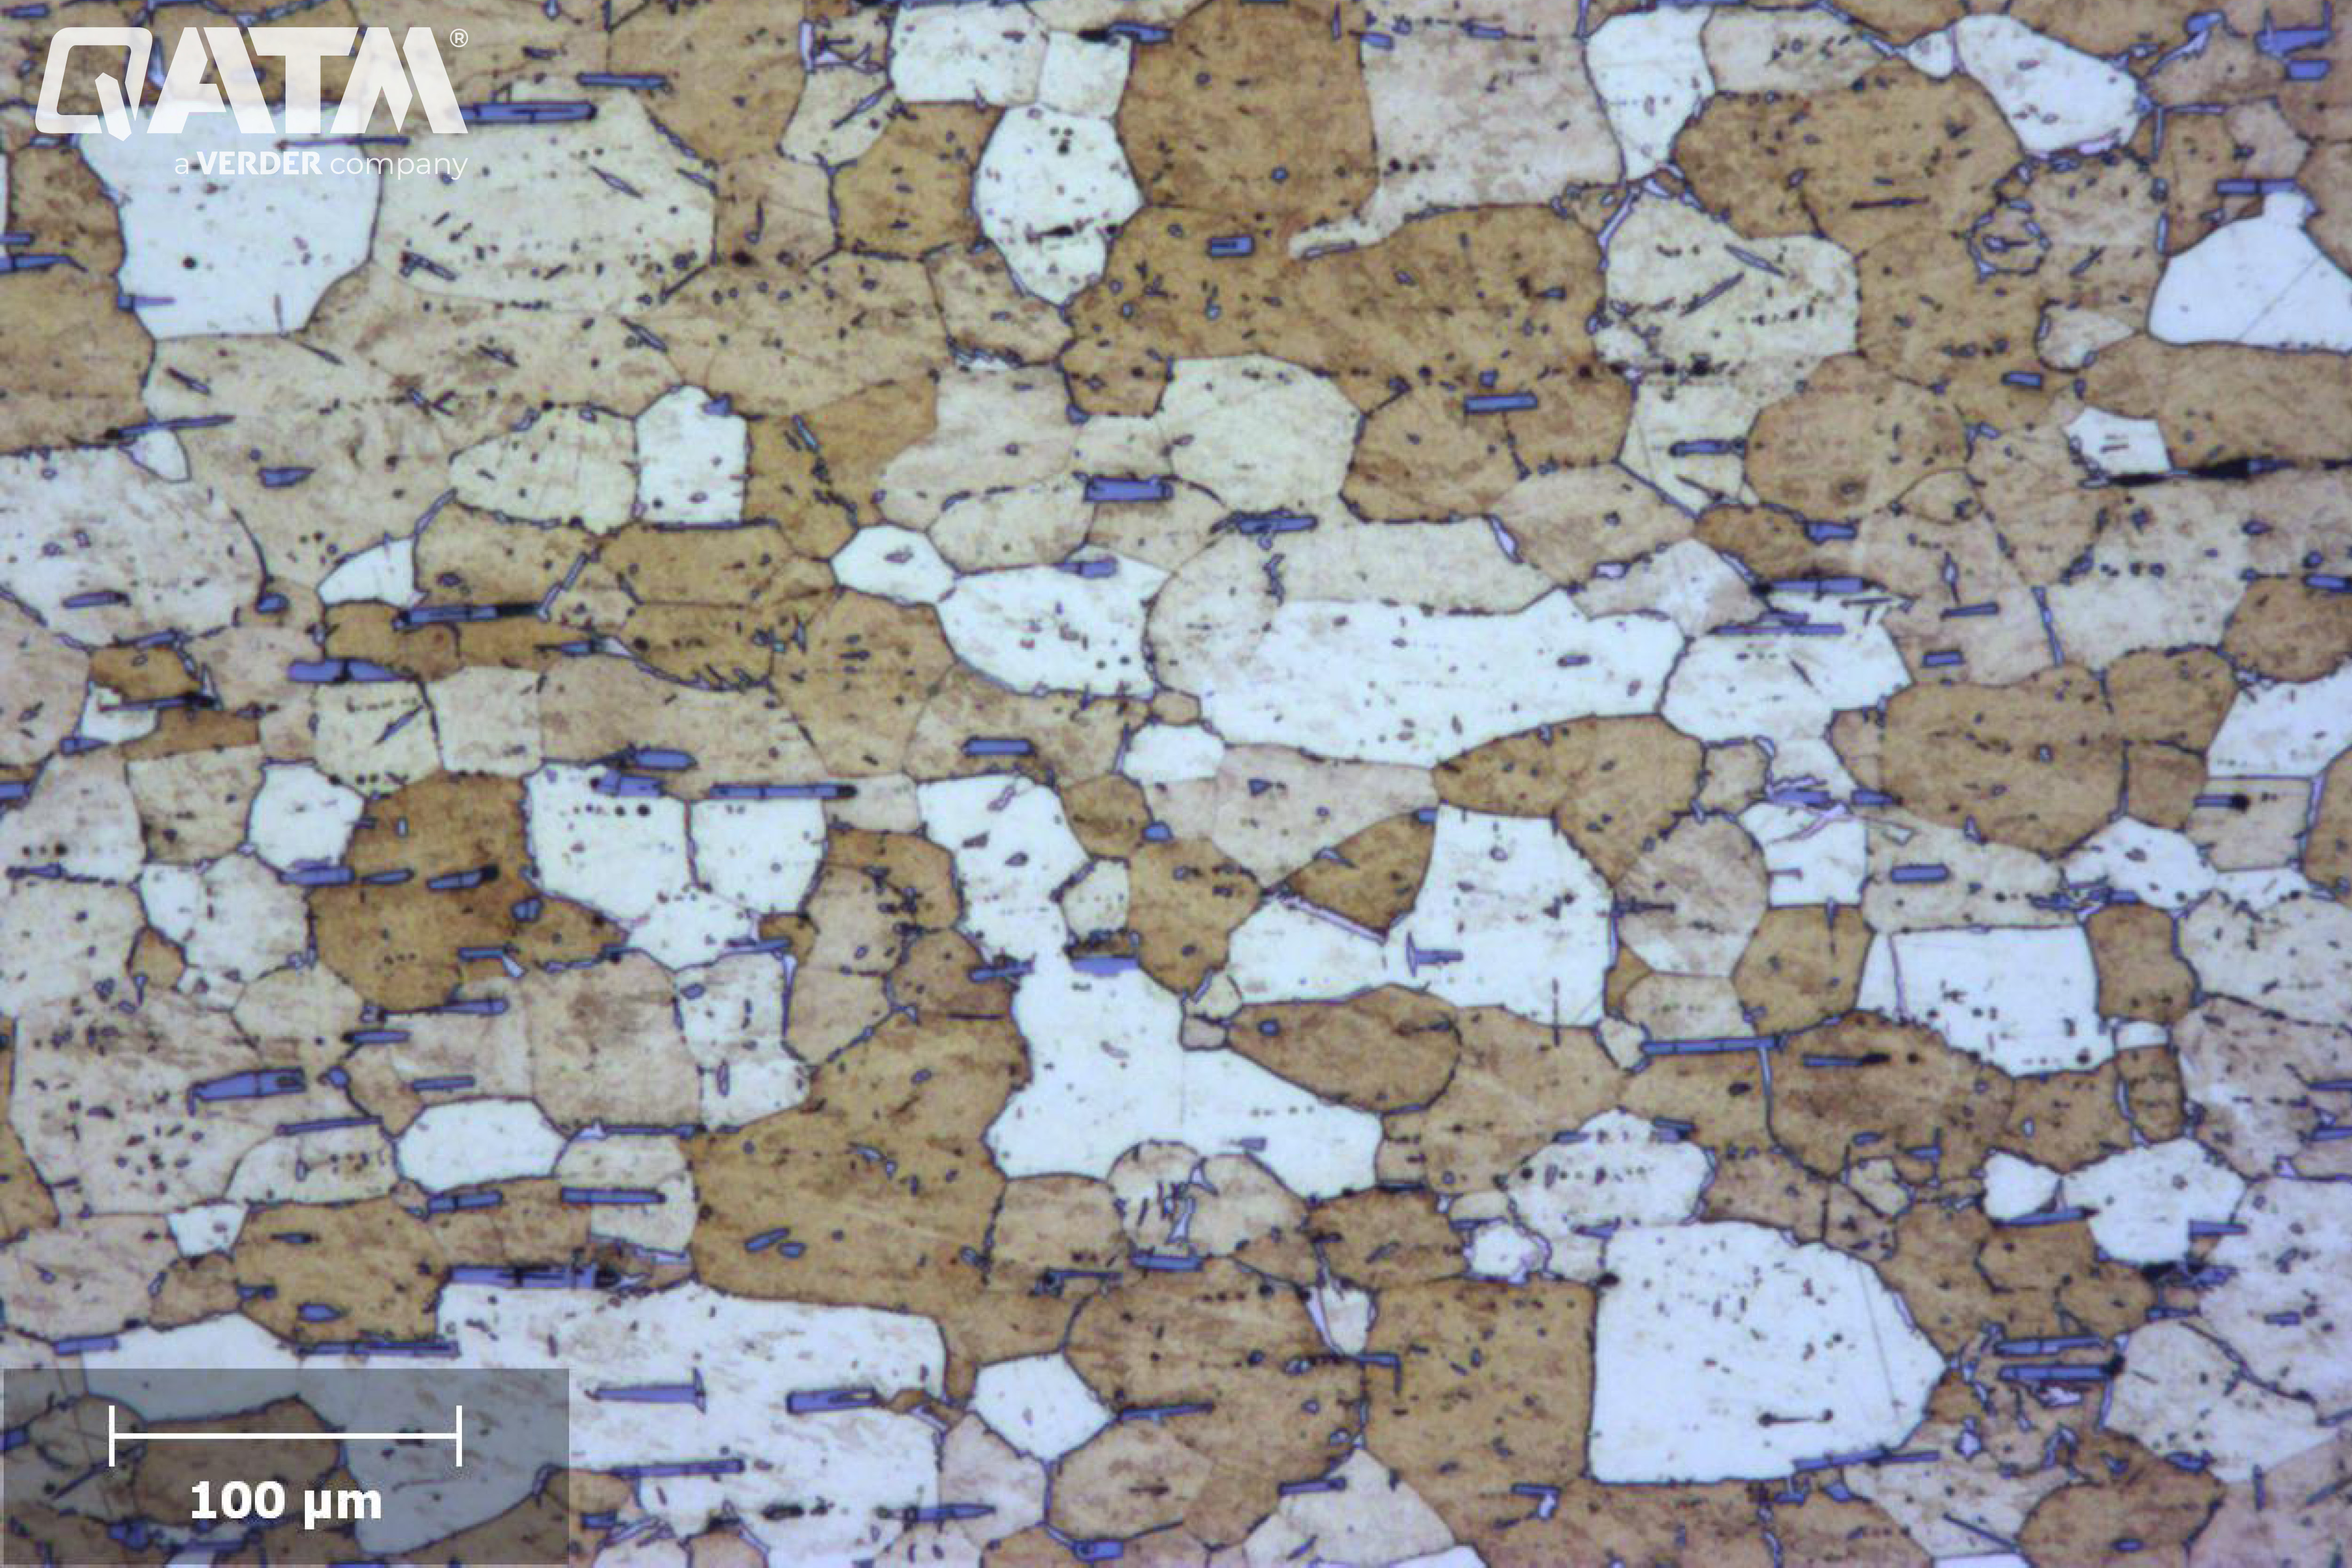
A liga de latão após a gravação com o condicionador de cobre A. As inclusões de chumbo azul podem ser observadas claramente - 100:1
Cobre como parte de componentes eletrônicos
O cobre desempenha um papel importante nos componentes eletrônicos devido à sua excelente condutividade elétrica, condutividade térmica e maleabilidade. Como material principal para fiação, placas de circuito impresso (PCBs), conectores e condutores de circuitos integrados, o cobre garante a transmissão eficiente de sinais elétricos e a dissipação de calor nos dispositivos eletrônicos. Sua baixa resistência reduz a perda de energia, tornando os componentes eletrônicos mais confiáveis e eficientes em termos de energia. Além disso, a durabilidade e a resistência do cobre à corrosão contribuem para a longevidade dos dispositivos eletrônicos. À medida que a tecnologia avança e a miniaturização continua, o cobre continua sendo um material fundamental, apoiando o desempenho e a inovação dos eletrônicos modernos em vários setores.
Há dois objetivos principais na preparação metalográfica de componentes eletrônicos. O primeiro é identificar possíveis defeitos nas placas de circuito impresso (PCBs) e o segundo é verificar as juntas de solda, a microestrutura dos componentes individuais e a conectividade das peças para monitorar os vários estágios do processo de fabricação.
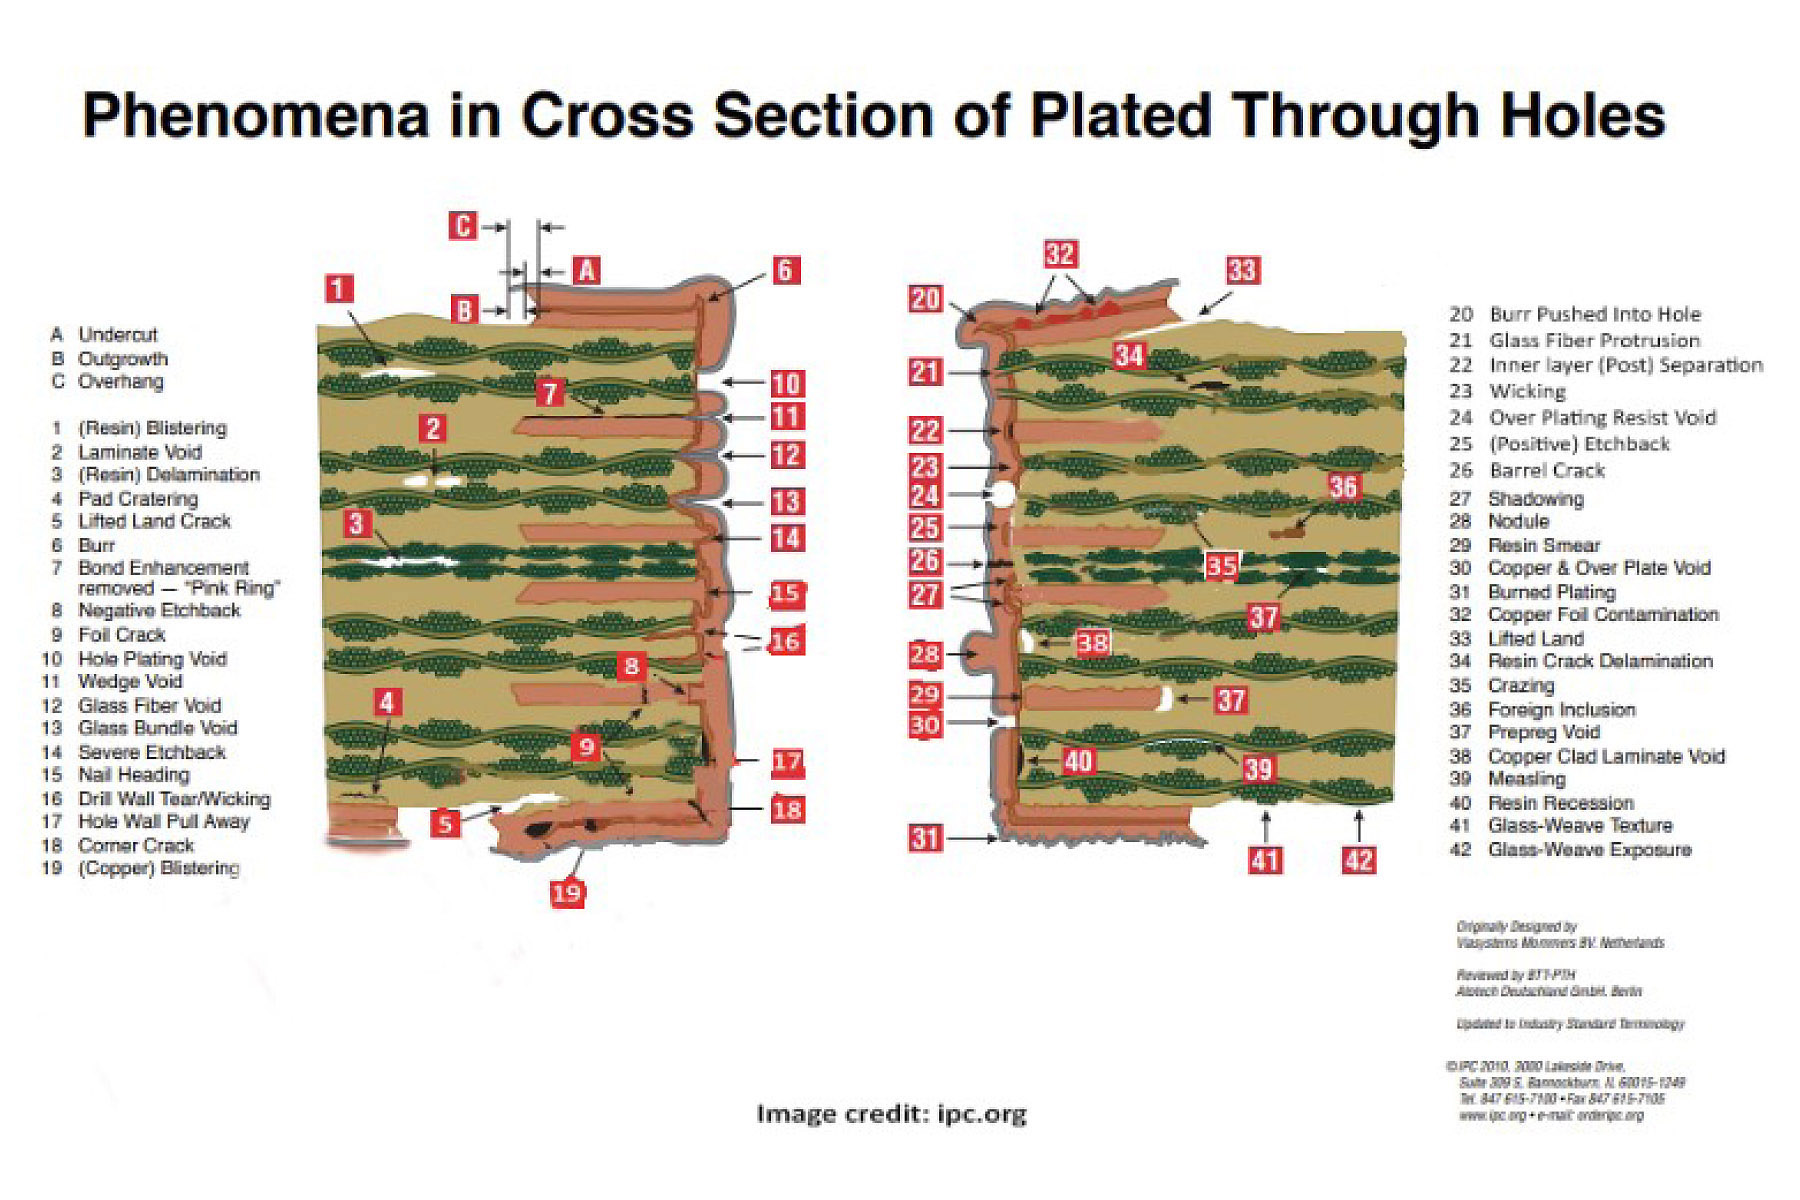
Copyright global electronics association
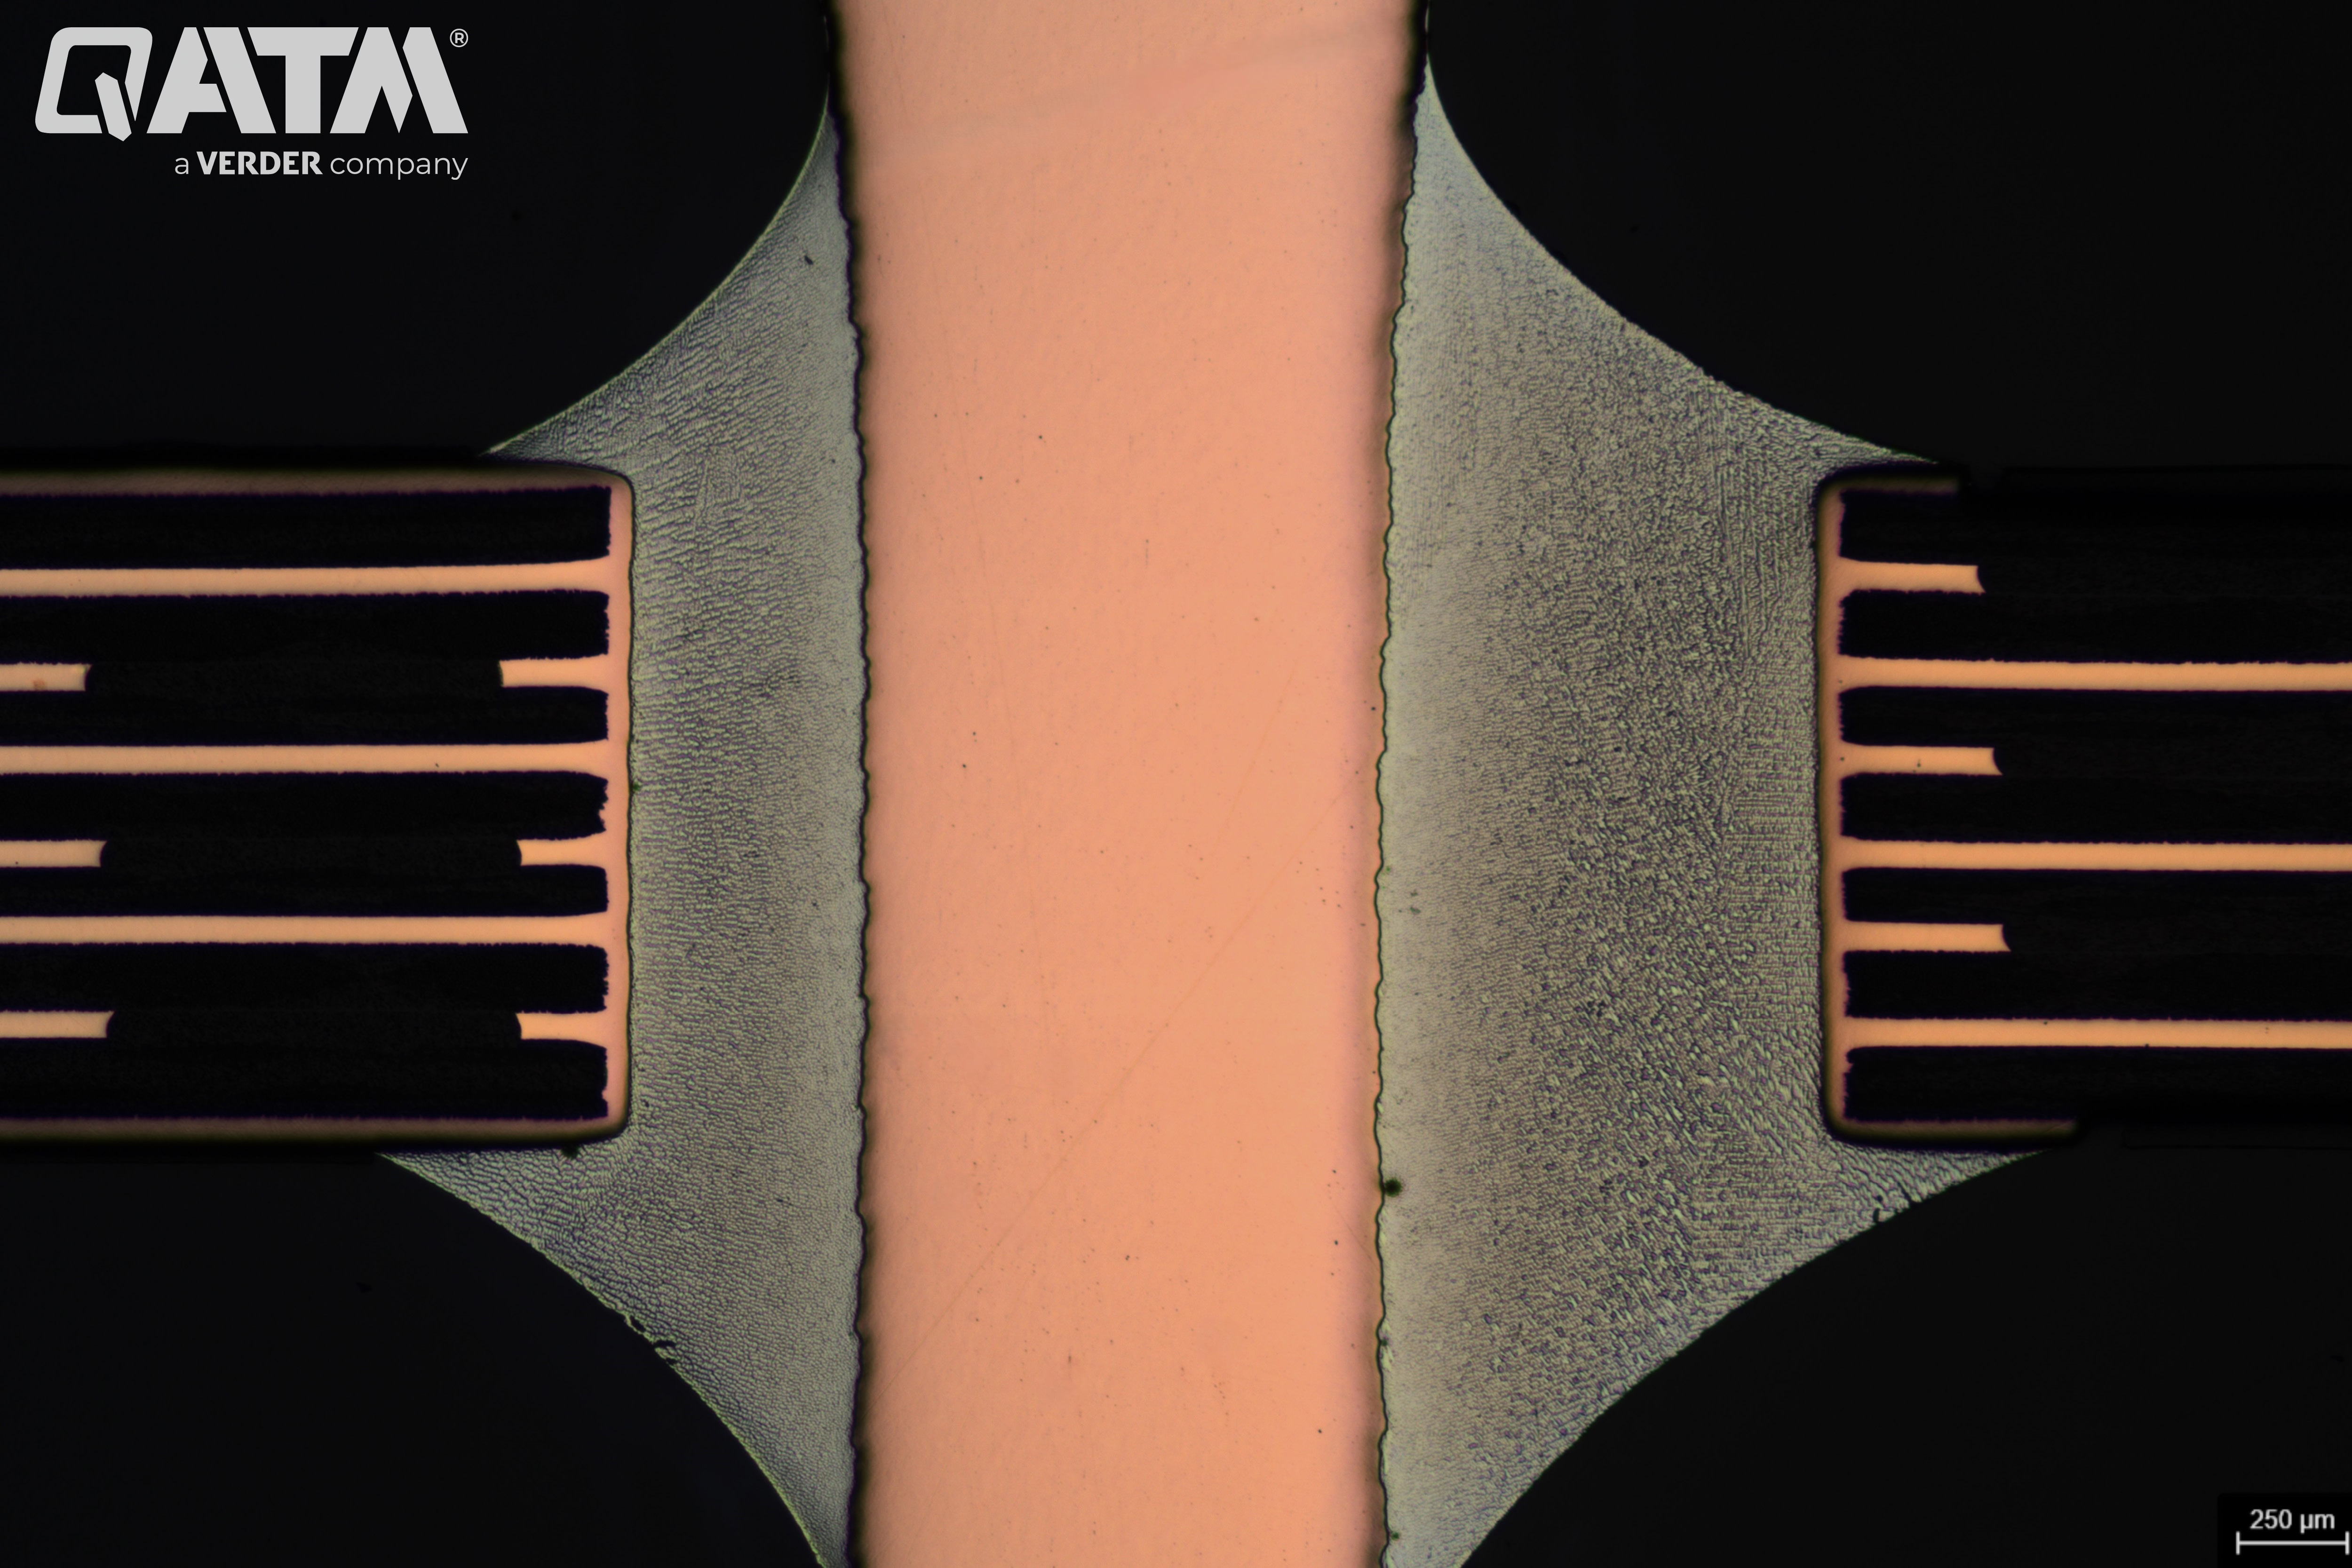
A estrutura dos componentes eletrônicos após o polimento final
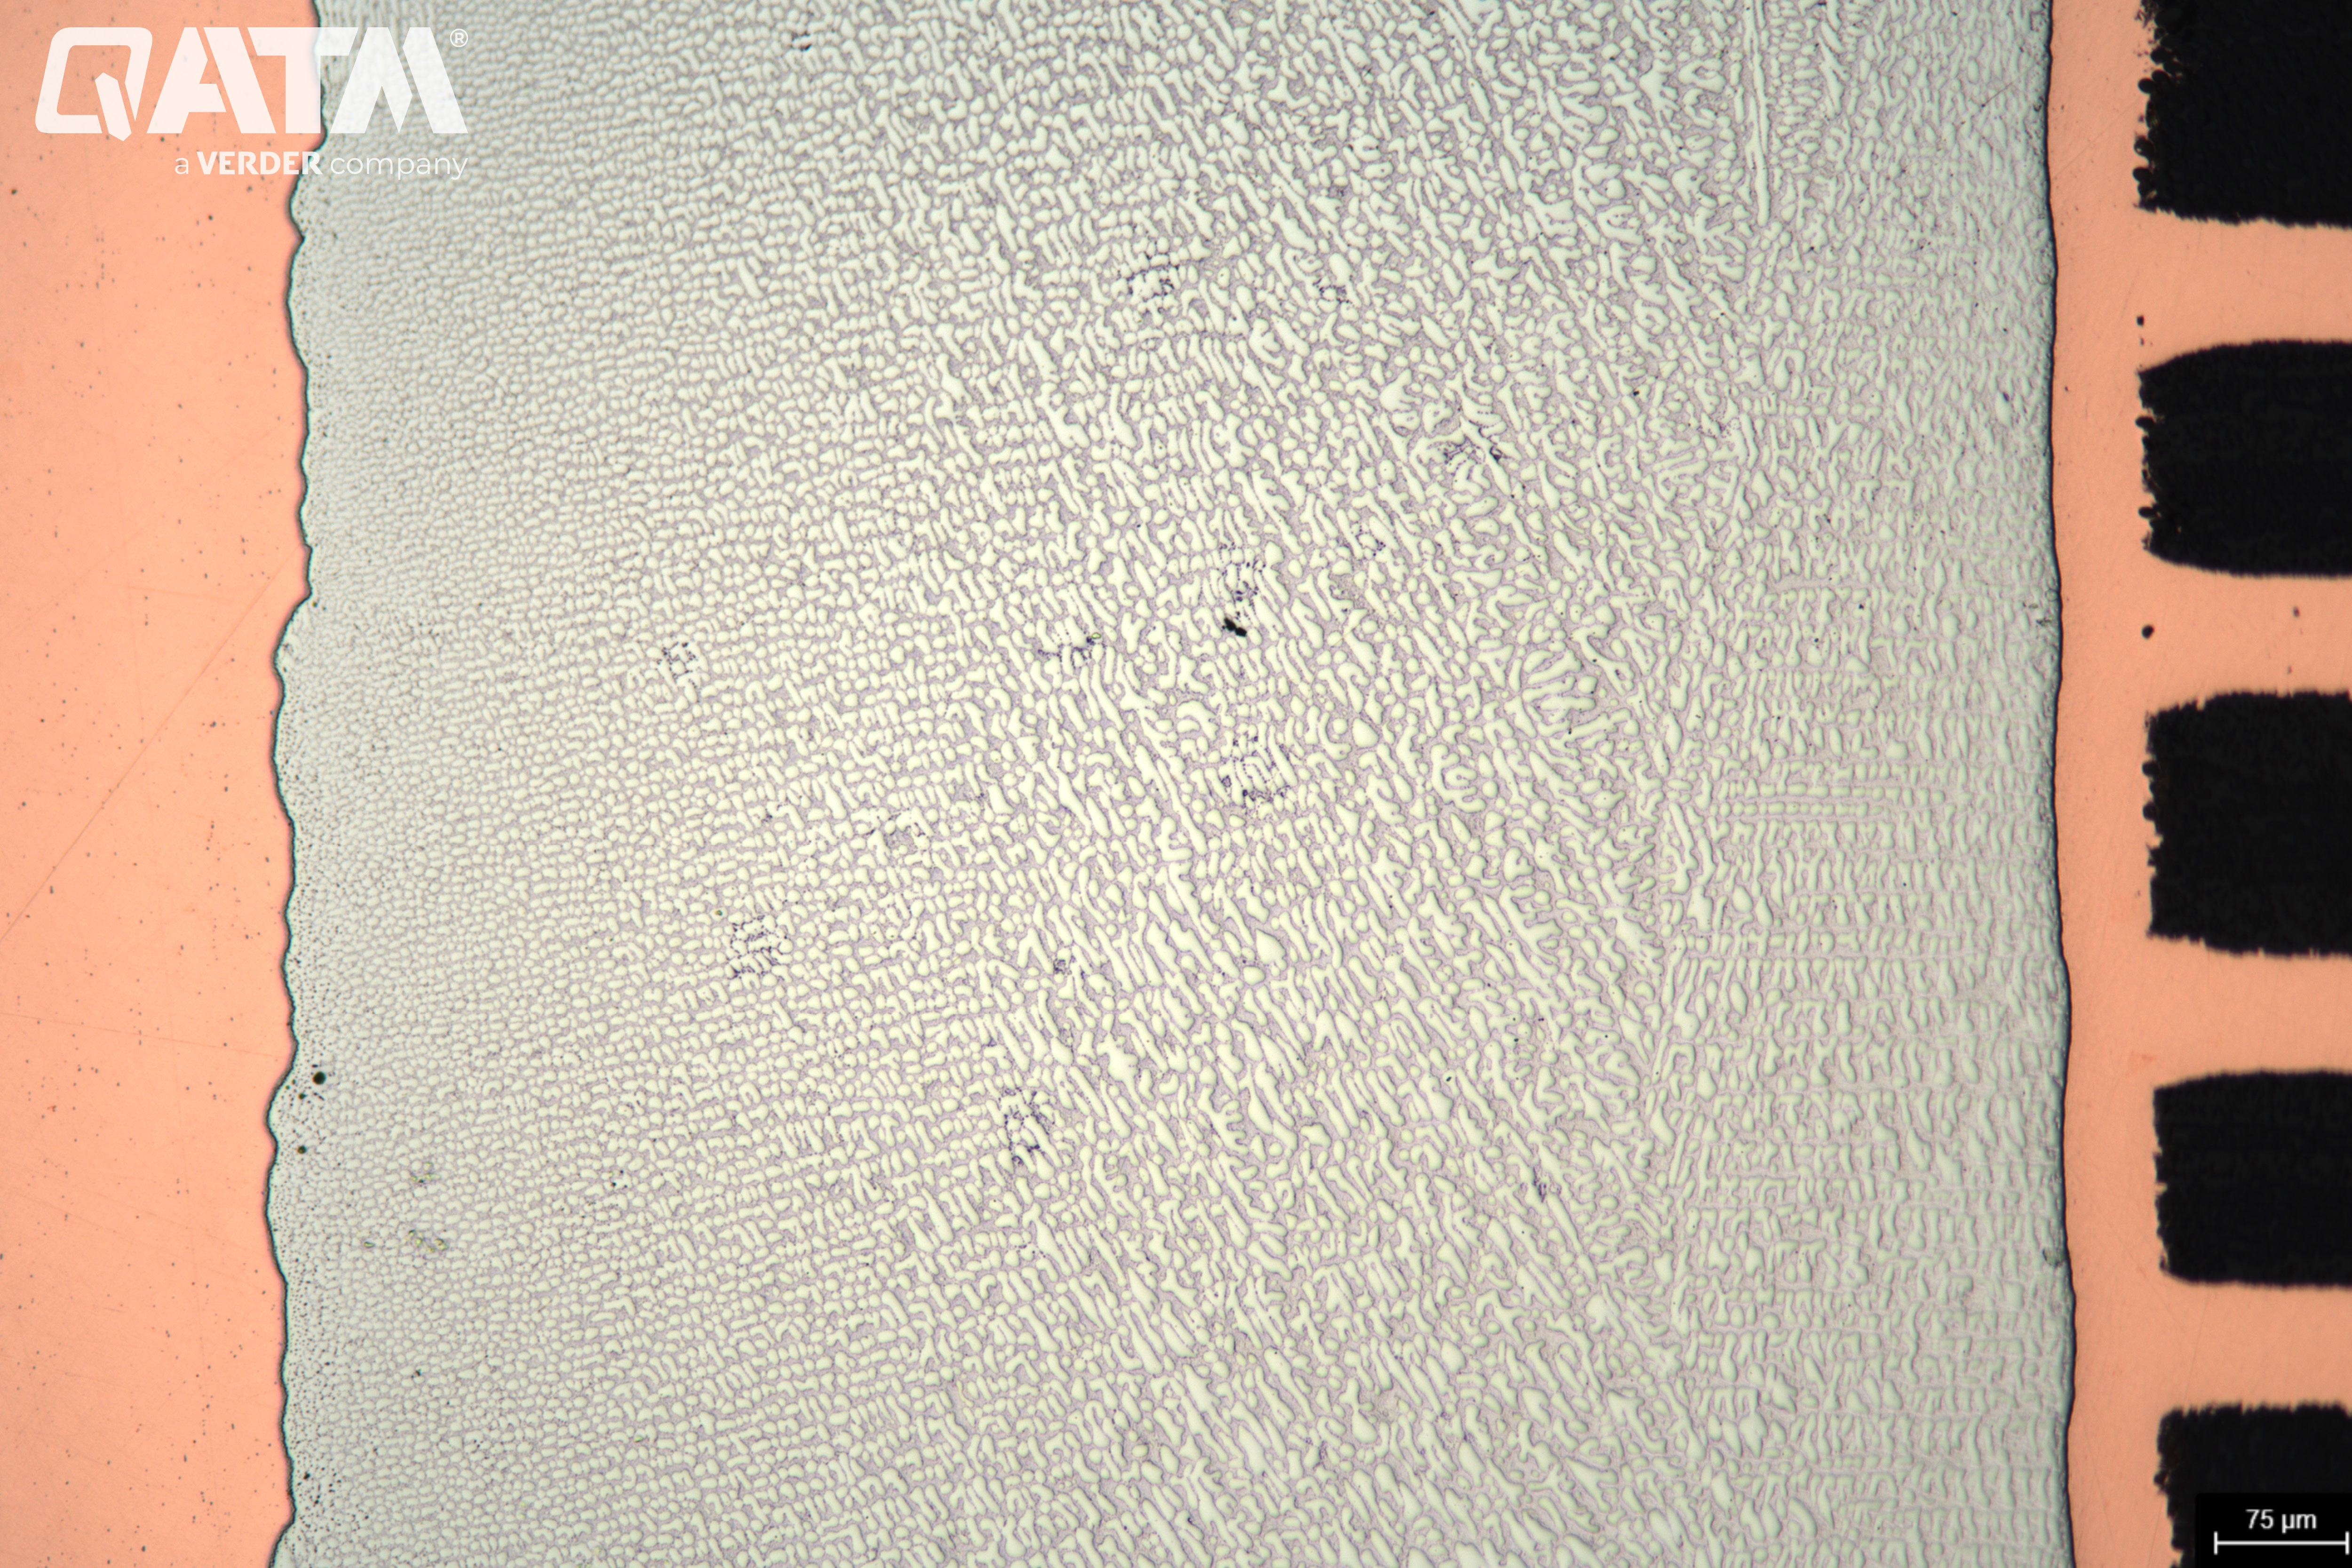
A estrutura dos componentes eletrônicos após o polimento final
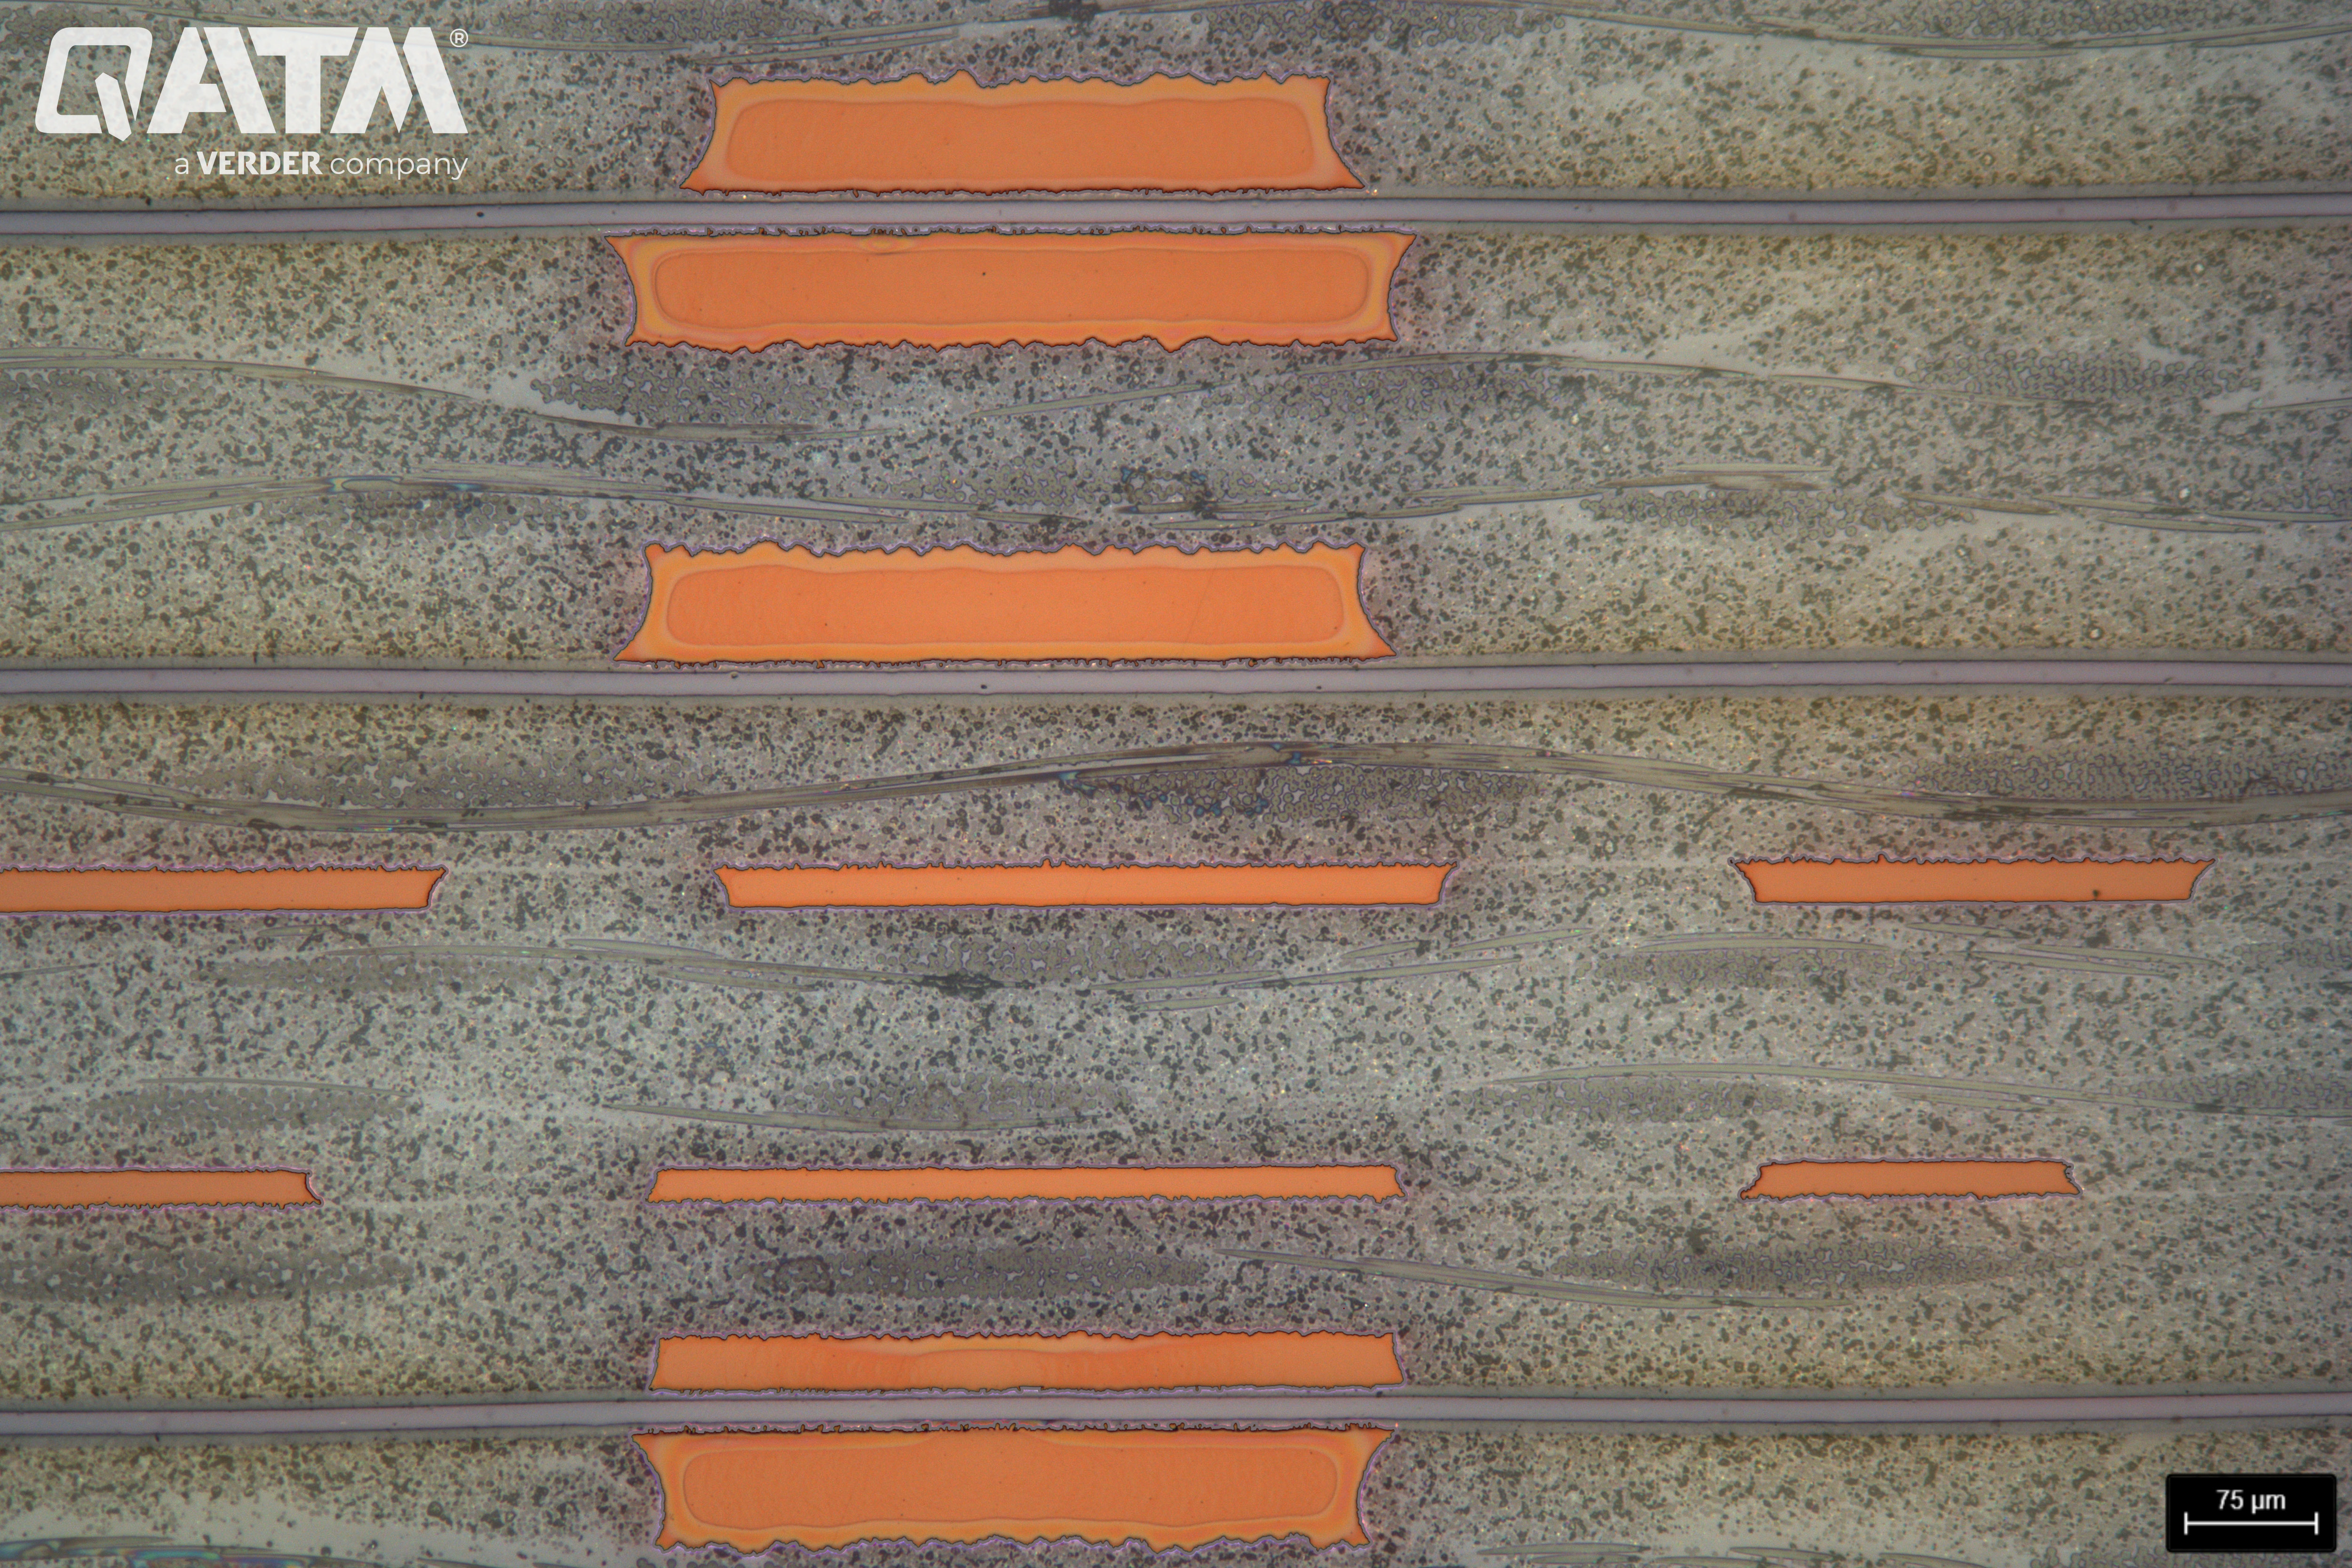
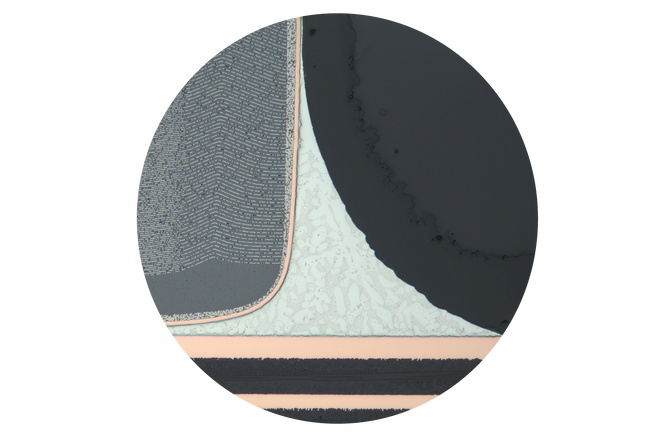
As partes de cobre em um componente de PCB após o polimento final - 100:1
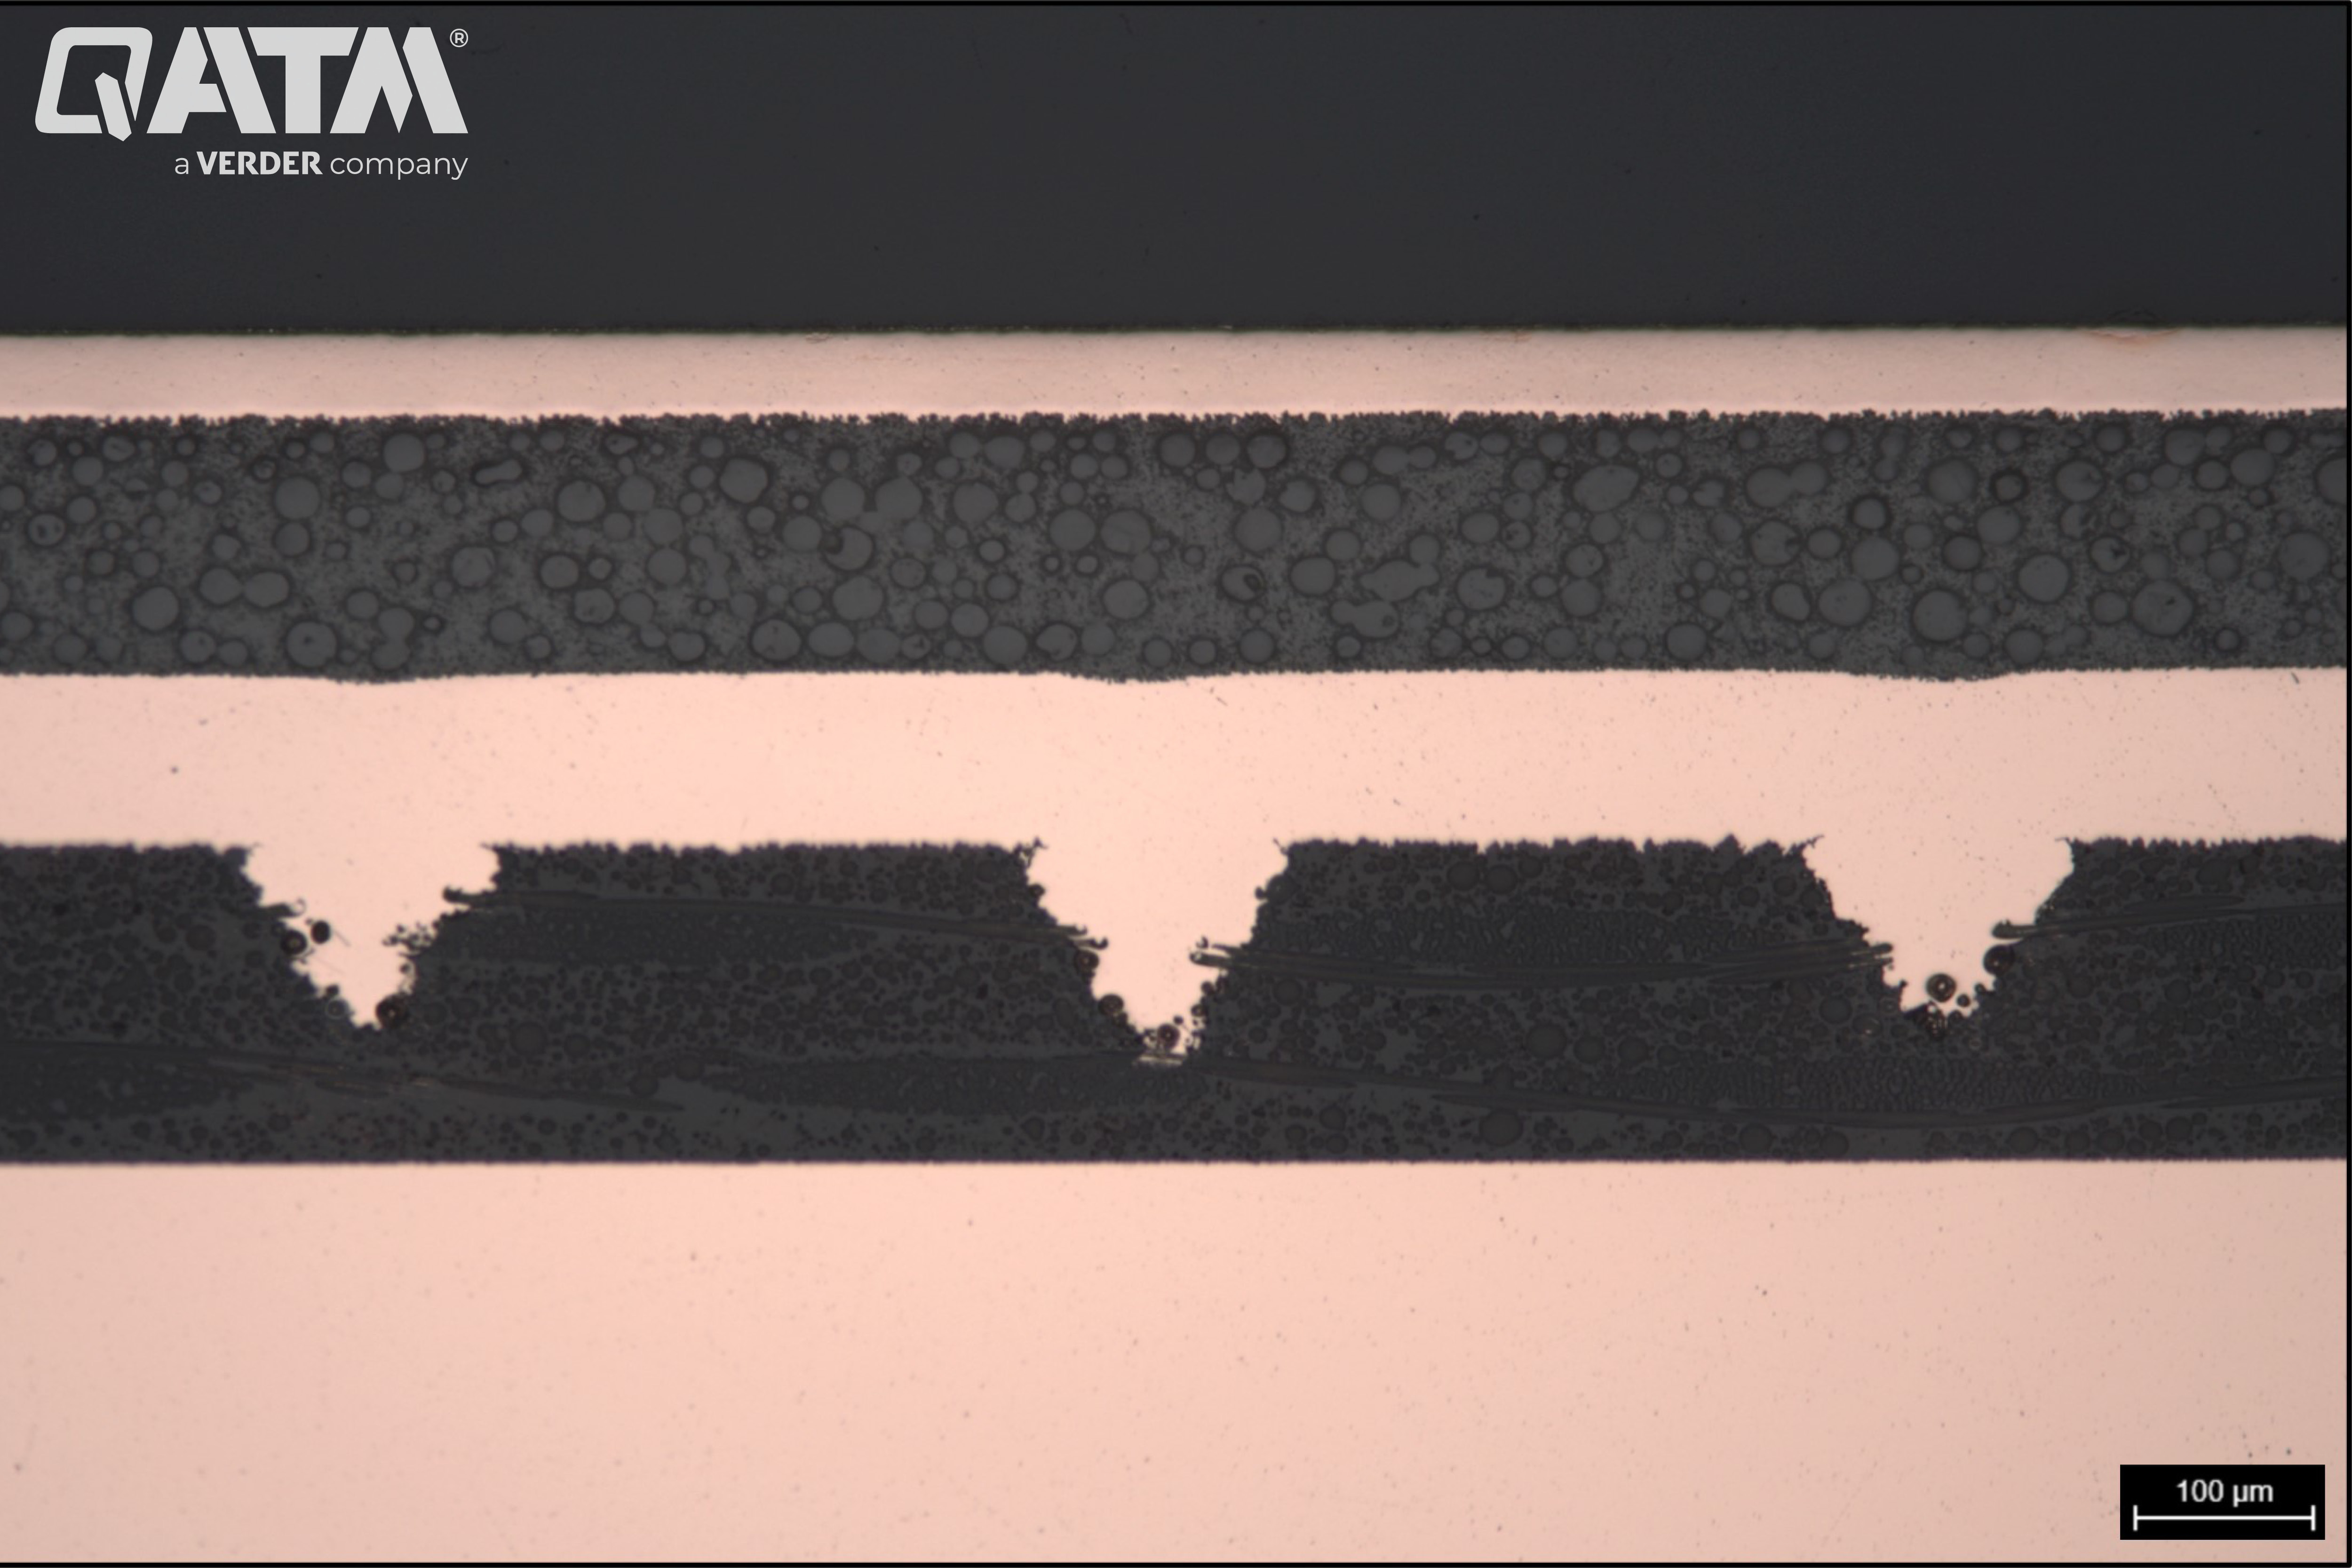
A estrutura das peças de cobre em um PCB após o polimento fino. No meio da imagem, a microestrutura da peça de CFRP também é evidente - 100:1
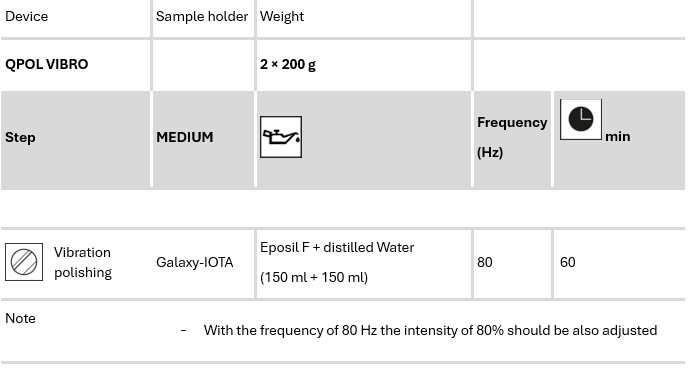
Polimento por vibração de amostras eletrônicas
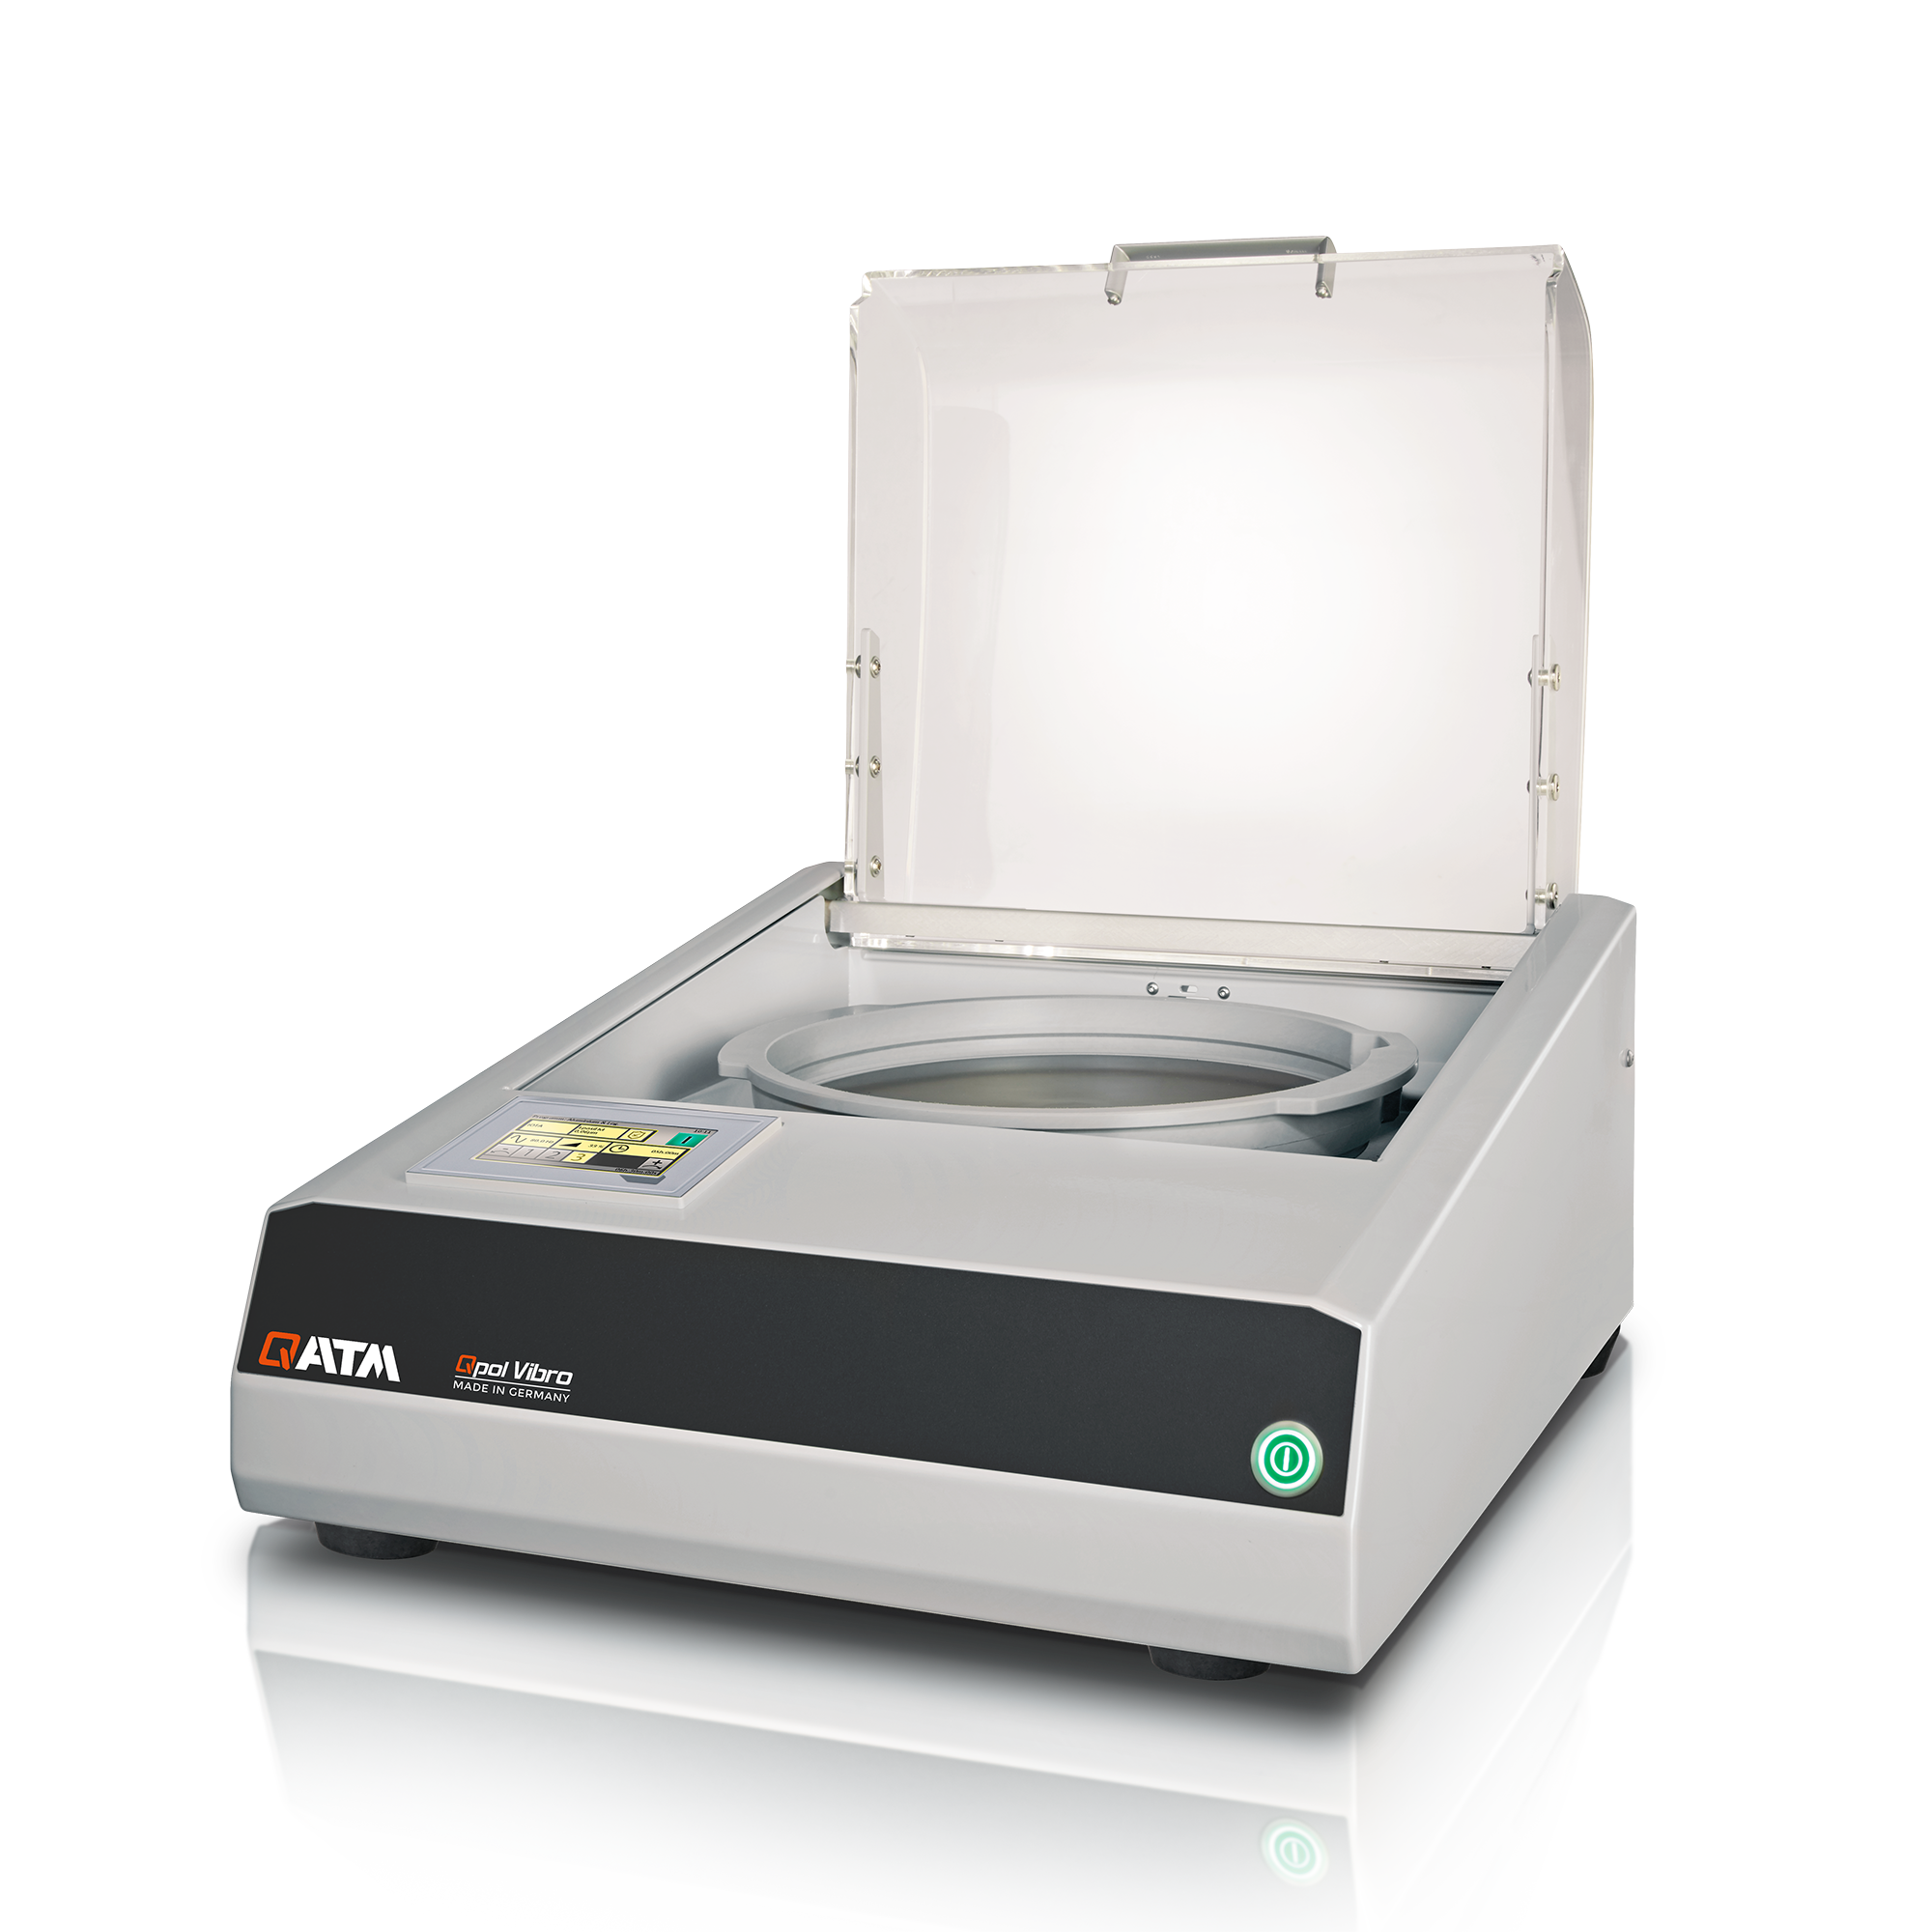
Para preparar os componentes eletrônicos livres de qualquer deformação e arranhões, às vezes o polimento final curto não é suficiente. Nesses casos, surge uma técnica especial chamada polimento por vibração. Essa parte da preparação é feita com muito cuidado para obter uma superfície polida sem deformação. Um mecanismo especial para a geração de vibrações proporciona a transmissão ideal de energia para a amostra. Como a deformação e as camadas associadas sob a superfície distorcem a microestrutura, uma preparação que sirva uma superfície polida sem artefatos é de grande importância. O dispositivo de polimento vibratório Qpol Vibro foi projetado para a preparação de superfícies de amostras praticamente sem deformação. (Link para o QPOL Vibro)
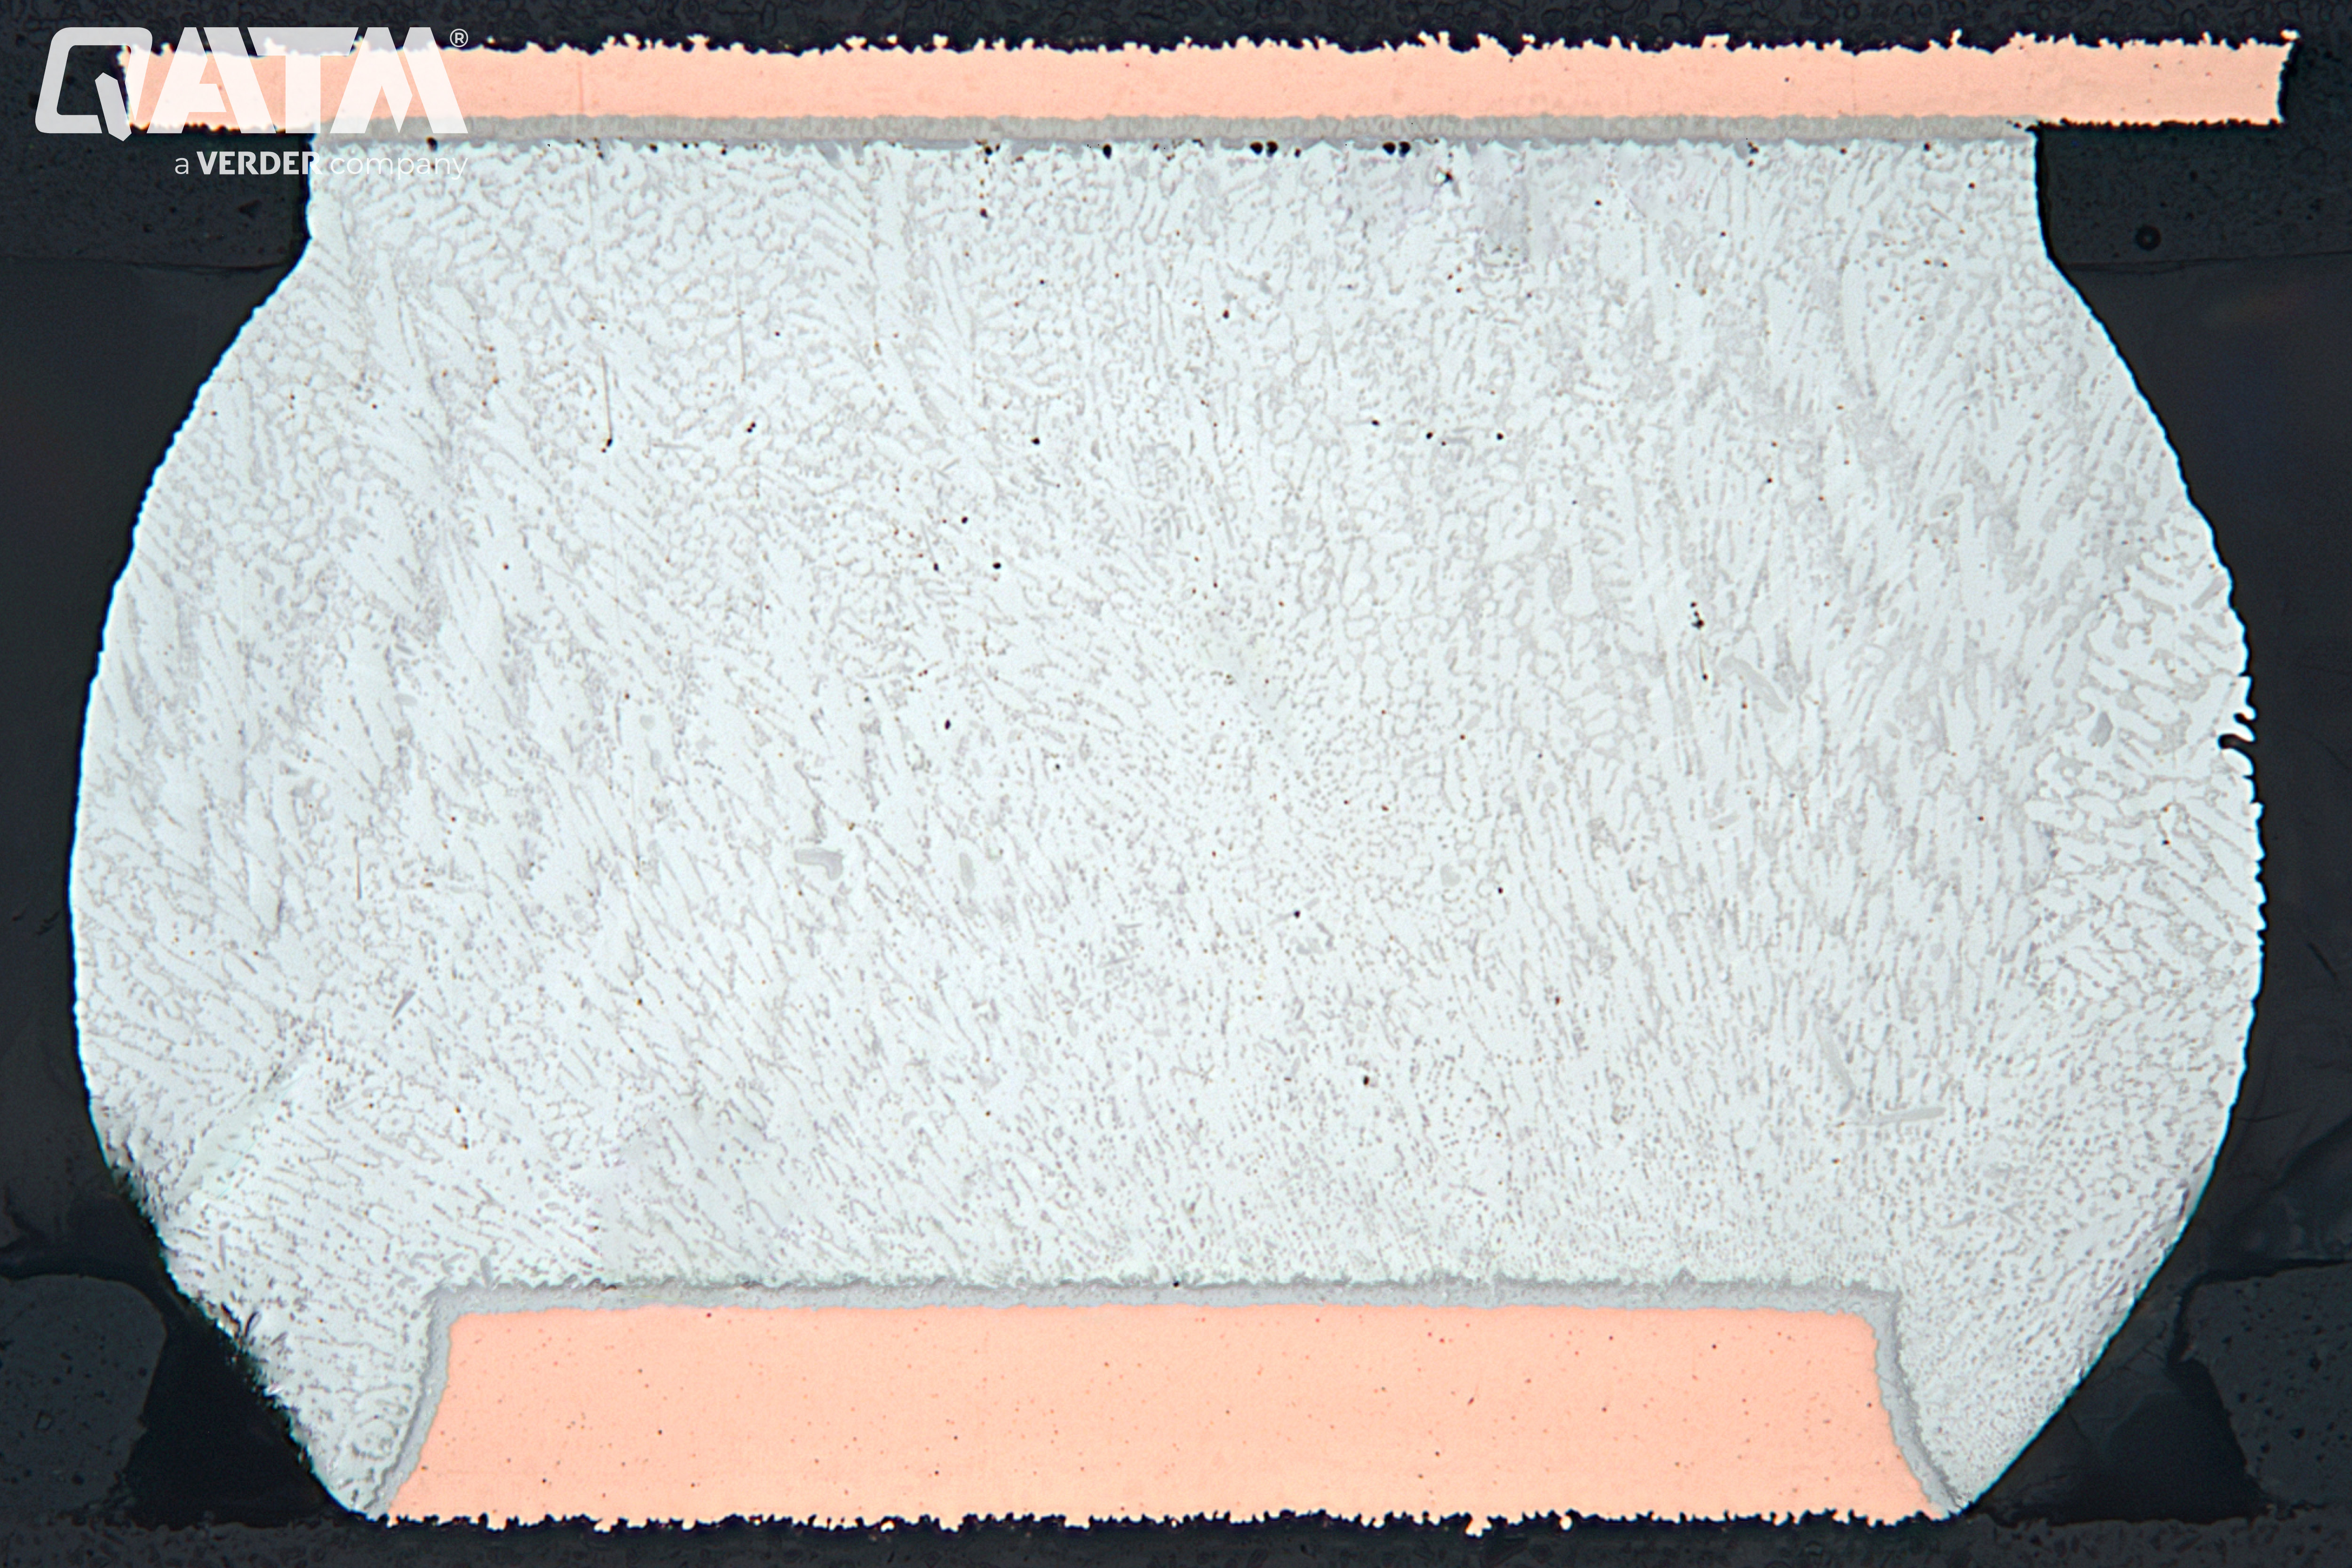
A estrutura das esferas de solda na matriz de grade de esferas (BGA) após o polimento por vibração
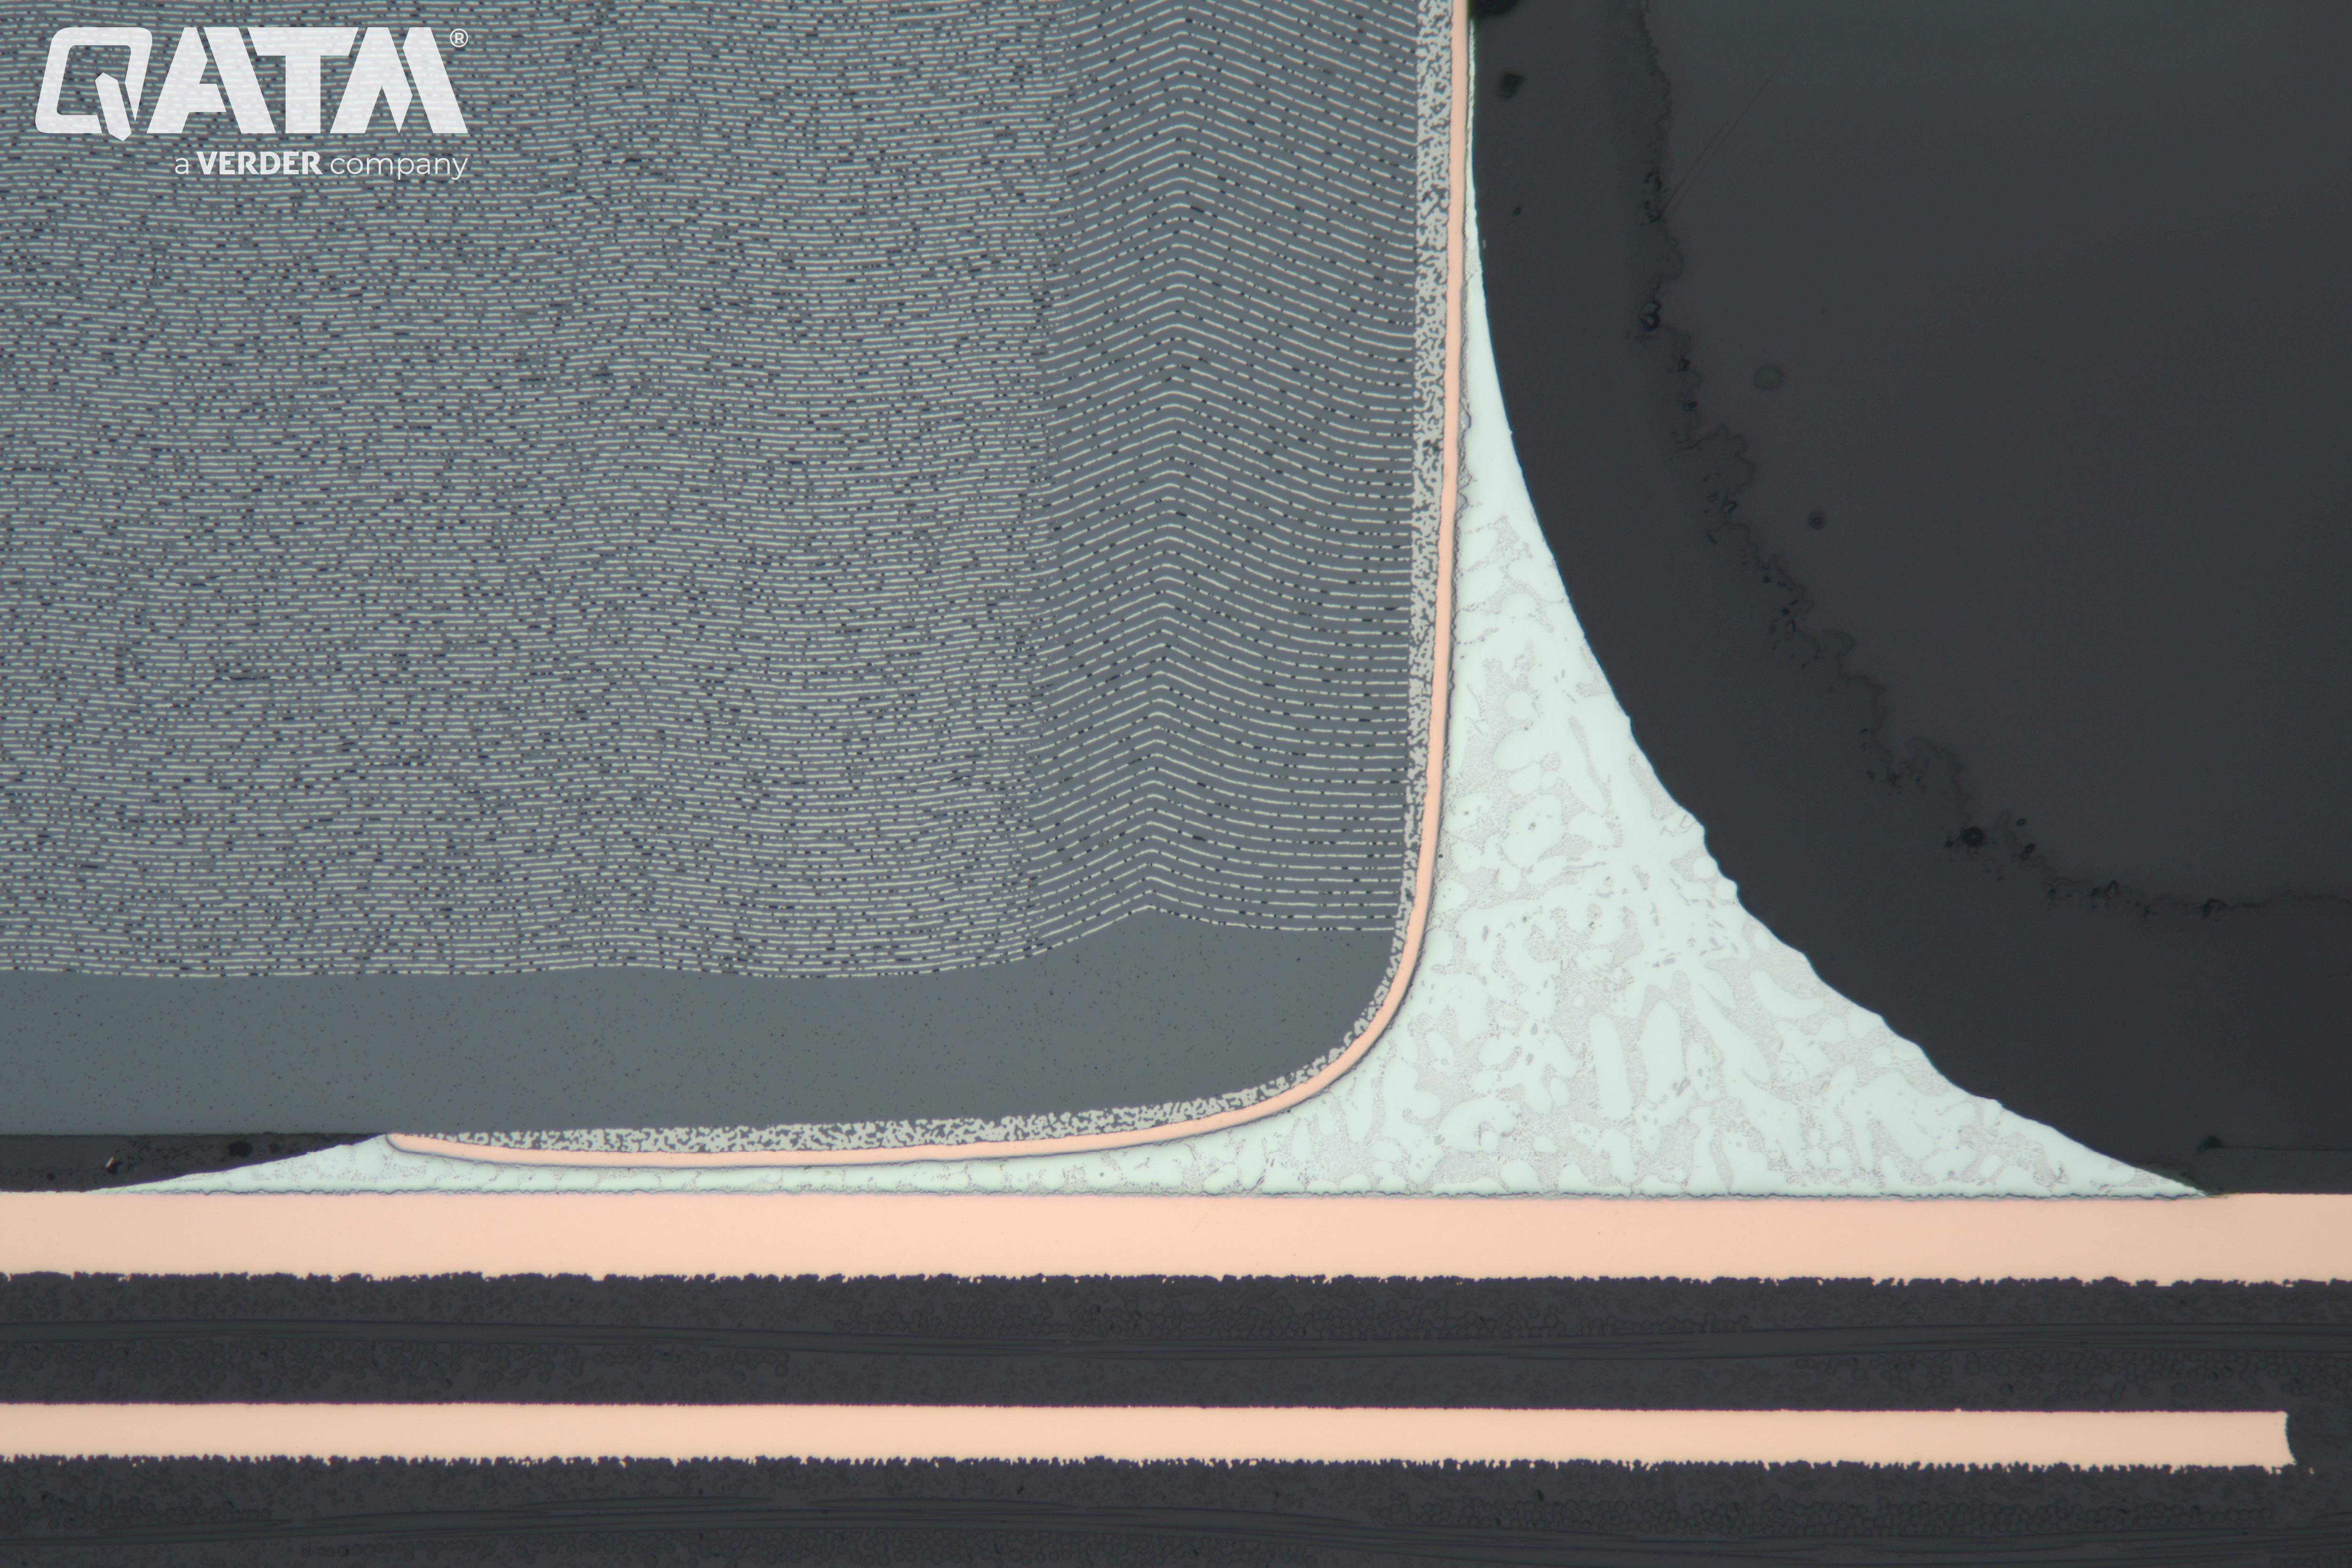
Capacitor de cerâmica multicamada em placa de circuito impresso após polimento por vibração - 100:1
FAQ - Preparação metalográfica de cobre e suas ligas
Por que o cobre requer cuidados especiais durante a preparação metalográfica?
O cobre é macio e dúctil, o que o torna propenso a manchas e deformações na superfície. Sua alta condutividade térmica também dificulta o controle do calor durante o corte. Esses fatores exigem métodos de preparação precisos e com pouca força para evitar o mascaramento de detalhes microestruturais.
O que torna as ligas de cobre diferentes do cobre puro na metalografia?
As ligas de cobre são geralmente mais duras e podem conter várias fases ou estruturas de grãos. Por exemplo, o latão e o bronze requerem gravuras que destacam as diferenças de fase. Algumas ligas também sofrem corrosão não uniforme ou apresentam corrosão seletiva.
Como é possível minimizar a formação de manchas durante o esmerilhamento e o polimento?
Use abrasivos frescos e afiados com pressão baixa a moderada. Evite ciclos longos de polimento. Limpe entre cada etapa e garanta a dosagem consistente de lubrificante para evitar o arrastamento do metal macio pela superfície.
Qual é a melhor maneira de revelar a estrutura do grão no cobre?
Faça o polimento até obter um acabamento espelhado, seguido de uma breve gravação com solução de cloreto férrico ou persulfato de amônio. Ajuste cuidadosamente o tempo de gravação e observe o contraste dos grãos sob iluminação de campo claro
Qual disco de corte é a escolha certa para o seccionamento de cobre?
Para obter os melhores resultados ao seccionar o cobre, recomendamos o uso de um disco de carbeto de silício (SiC) ligado a resina, como o disco de corte QATM NF-A. Especificamente projetado para metais macios e não ferrosos com valores de dureza de até 300 HV, o NF-A minimiza manchas e deformações na superfície - problemas comuns ao trabalhar com cobre devido à sua maciez.
As amostras de cobre podem sofrer corrosão durante a preparação?
O cobre é reativo e pode sofrer corrosão se for deixado úmido ou exposto ao ar. Sempre enxágue com etanol após o polimento final e seque com ar quente. Use lubrificantes sem água sempre que possível.
Após o polimento final, os arranhões da etapa de 3 micrômetros ainda são visíveis. O que posso fazer?
Certifique-se de que todos os panos de polimento sejam cuidadosamente limpos com uma escova limpa sob água corrente para remover quaisquer partículas abrasivas residuais. Enxágue também os espécimes e o suporte de amostras. Em seguida, repita a etapa final de polimento. Isso ajuda a evitar a contaminação e melhora a qualidade da superfície final.
Quais máquinas de lixamento e polimento são adequadas para a preparação de cobre e suas ligas?
Devido à sua maciez, o cobre e suas ligas podem ser difíceis de preparar manualmente. A preparação manual geralmente leva a problemas como inclinação da amostra ou remoção desigual de material, o que pode comprometer a qualidade dos resultados. Para garantir superfícies planas e consistentes e resultados reproduzíveis, recomendamos o uso de máquinas (semi)automáticas de lixamento e polimento, como as séries QATM Qpol ou Saphir.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
Contate-nos hoje
Se você deseja saber mais sobre a preparação de amostras materialográficas para geologia e mineralogia, ou se está interessado em nossos produtos, por favor, não hesite em nos contatar. Teremos prazer em aconselhá-lo e fornecer-lhe uma oferta personalizada que atenda às suas necessidades e orçamento. Você pode nos contatar por telefone, e-mail ou através do nosso site. Aguardamos a sua consulta.