



Préparation métallographique du cuivre et de ses alliages
Le cuivre est doux et ductile: facile à travailler, mais sujet aux dommages de surface pendant la préparation. Sa combinaison unique de propriétés, en particulier sa conductivité électrique et thermique exceptionnelle, en fait le matériau de choix dans des applications telles que le câblage électrique, les télécommunications, les échangeurs de chaleur et les ustensiles de cuisine. Le cuivre joue également un rôle crucial dans la transition énergétique, étant indispensable dans des technologies comme les éoliennes, les panneaux solaires et les véhicules électriques. Son aspect chaleureux et attrayant le rend populaire pour les articles décoratifs et fonctionnels comme les poignées, poignées de porte, comptoirs et tables.
Pour évaluer avec précision la microstructure du cuivre, une préparation métallographique minutieuse est essentielle, car une manipulation inadéquate peut facilement introduire des artefacts tels que des maculages ou des rayures causés par l'arrachement d'oxyde. Ce guide vous guide à travers chaque étape de la préparation métallographique du cuivre et de ses alliages, de la découpe et du montage à la rectification, au polissage et à la gravure.
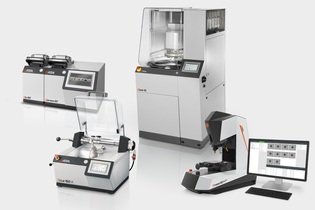
QATM propose des instruments pour toutes les applications de matérialographie
Sujets
- Vue d'ensemble
- Préparation métallographique du cuivre
- Découpe et montage
- Recueil et polissage
- Gravure
- FAQ
Vue d'ensemble
Le cuivre est un métal rougeâtre, très ductile, avec une structure cristalline cubique centrée sur la face (FCC), connu pour son excellente ténacité et formabilité. Il est utilisé par les humains depuis des milliers d'années, non seulement en raison de son abondance naturelle, mais aussi en raison de sa combinaison unique de propriétés. D’un point de vue métallographique, la microstructure du cuivre nécessite une préparation minutieuse pour révéler des détails tels que la taille des grains, le jumelage et les inclusions d’oxydes. Une analyse microstructurale précise est essentielle pour évaluer les performances du cuivre pur et des alliages de cuivre.
Le cuivre est souvent allié à divers éléments pour améliorer des propriétés mécaniques, chimiques ou physiques spécifiques. Les éléments communs d'alliage et leurs fonctions comprennent:
- Zinc (laiton) – offre une résistance améliorée et une excellente usinabilité, ce qui le rend idéal pour les raccords et les composants mécaniques.
- Étain (bronze) – améliore la résistance à la corrosion et la performance à l’usure, couramment utilisé dans les roulements et la quincaillerie marine.
- Nickel (alliages cuivre-nickel) – augmente la résistance à la corrosion de l’eau de mer et aux attaques chimiques, adapté aux applications marines et aux échangeurs de chaleur.
- Aluminium, silicium, et autres éléments – sont ajoutés pour optimiser la résistance, la résistance à l’oxydation et la stabilité chimique pour des utilisations spécialisées.
Les alliages de cuivre sont généralement classés en deux types principaux. Les alliages forgés sont traités mécaniquement par des méthodes telles que le laminage, l'extrusion ou l'étirage pour obtenir la forme désirée. Les alliages moulés, quant à eux, sont façonnés directement à partir de la phase liquide, ce qui les rend idéaux pour la production de géométries complexes ou de composants de grande taille.
Préparation métallographique du cuivre et de ses alliages
Découpe et montage de Cu et d'alliages de Cu
Le cuivre et ses alliages sont des matériaux relativement souples et ductiles, ce qui permet un sectionnement facile, mais augmente également le risque de maculage, de déformation et de dommages thermiques si le processus de coupe n'est pas correctement contrôlé. La méthode de coupe doit donc être soigneusement adaptée au type de matériau et à la géométrie:
- Le cuivre pur est particulièrement sujet au maculage et à la déformation de surface lors du sectionnement. Pour minimiser ces effets, utilisez une molette de coupure en carbure de silicium (SiC) liée à la résine. Pour les machines de coupure normales et sur pied, nous vous recommandons d'utiliser notre molette de coupure NF-A, qui convient parfaitement aux métaux tendres et non ferreux dont la dureté peut atteindre 300 HV, garantissant des coupes propres et à faible distorsion.
- Les alliages de cuivre, tels que les laitons, les bronzes ou les systèmes Cu-Ni, peuvent généralement être coupés en utilisant les mêmes paramètres que le cuivre pur. Cependant, leur dureté légèrement plus élevée et leur ductilité réduite signifient qu'ils tolèrent souvent des taux d'avance ou des charges mécaniques plus élevés sans compromettre la qualité des coupes.
Pour assurer un sectionnement précis et sans dommages, il est essentiel d'utiliser une machine de coupure de précision avec un débit suffisant de liquide de refroidissement. Une faible vitesse de coupe est recommandée pour réduire les effets thermiques et le barbouillage. L'échantillon doit être serré solidement mais doucement pour éviter les vibrations ou les déformations, en particulier pour les éprouvettes à parois minces ou tubulaires, qui peuvent se déformer en raison de contraintes internes lorsqu'elles sont coupées longitudinalement. Pour les échantillons extrêmement minces et sensibles à la pression comme les tubes de cuivre ou les munitions, nous recommandons de monter l'échantillon avant de le serrer et de le sectionner.
Une découpe minutieuse est une première étape critique de la préparation métallographique et garantit que le meulage et le polissage ultérieurs peuvent révéler la véritable microstructure sans interférence des artefacts de préparation. Pour cette raison, la coupe humide avec des machines à couper précises est la meilleure méthode pour couper des échantillons de cuivre avec un minimum de déformation.
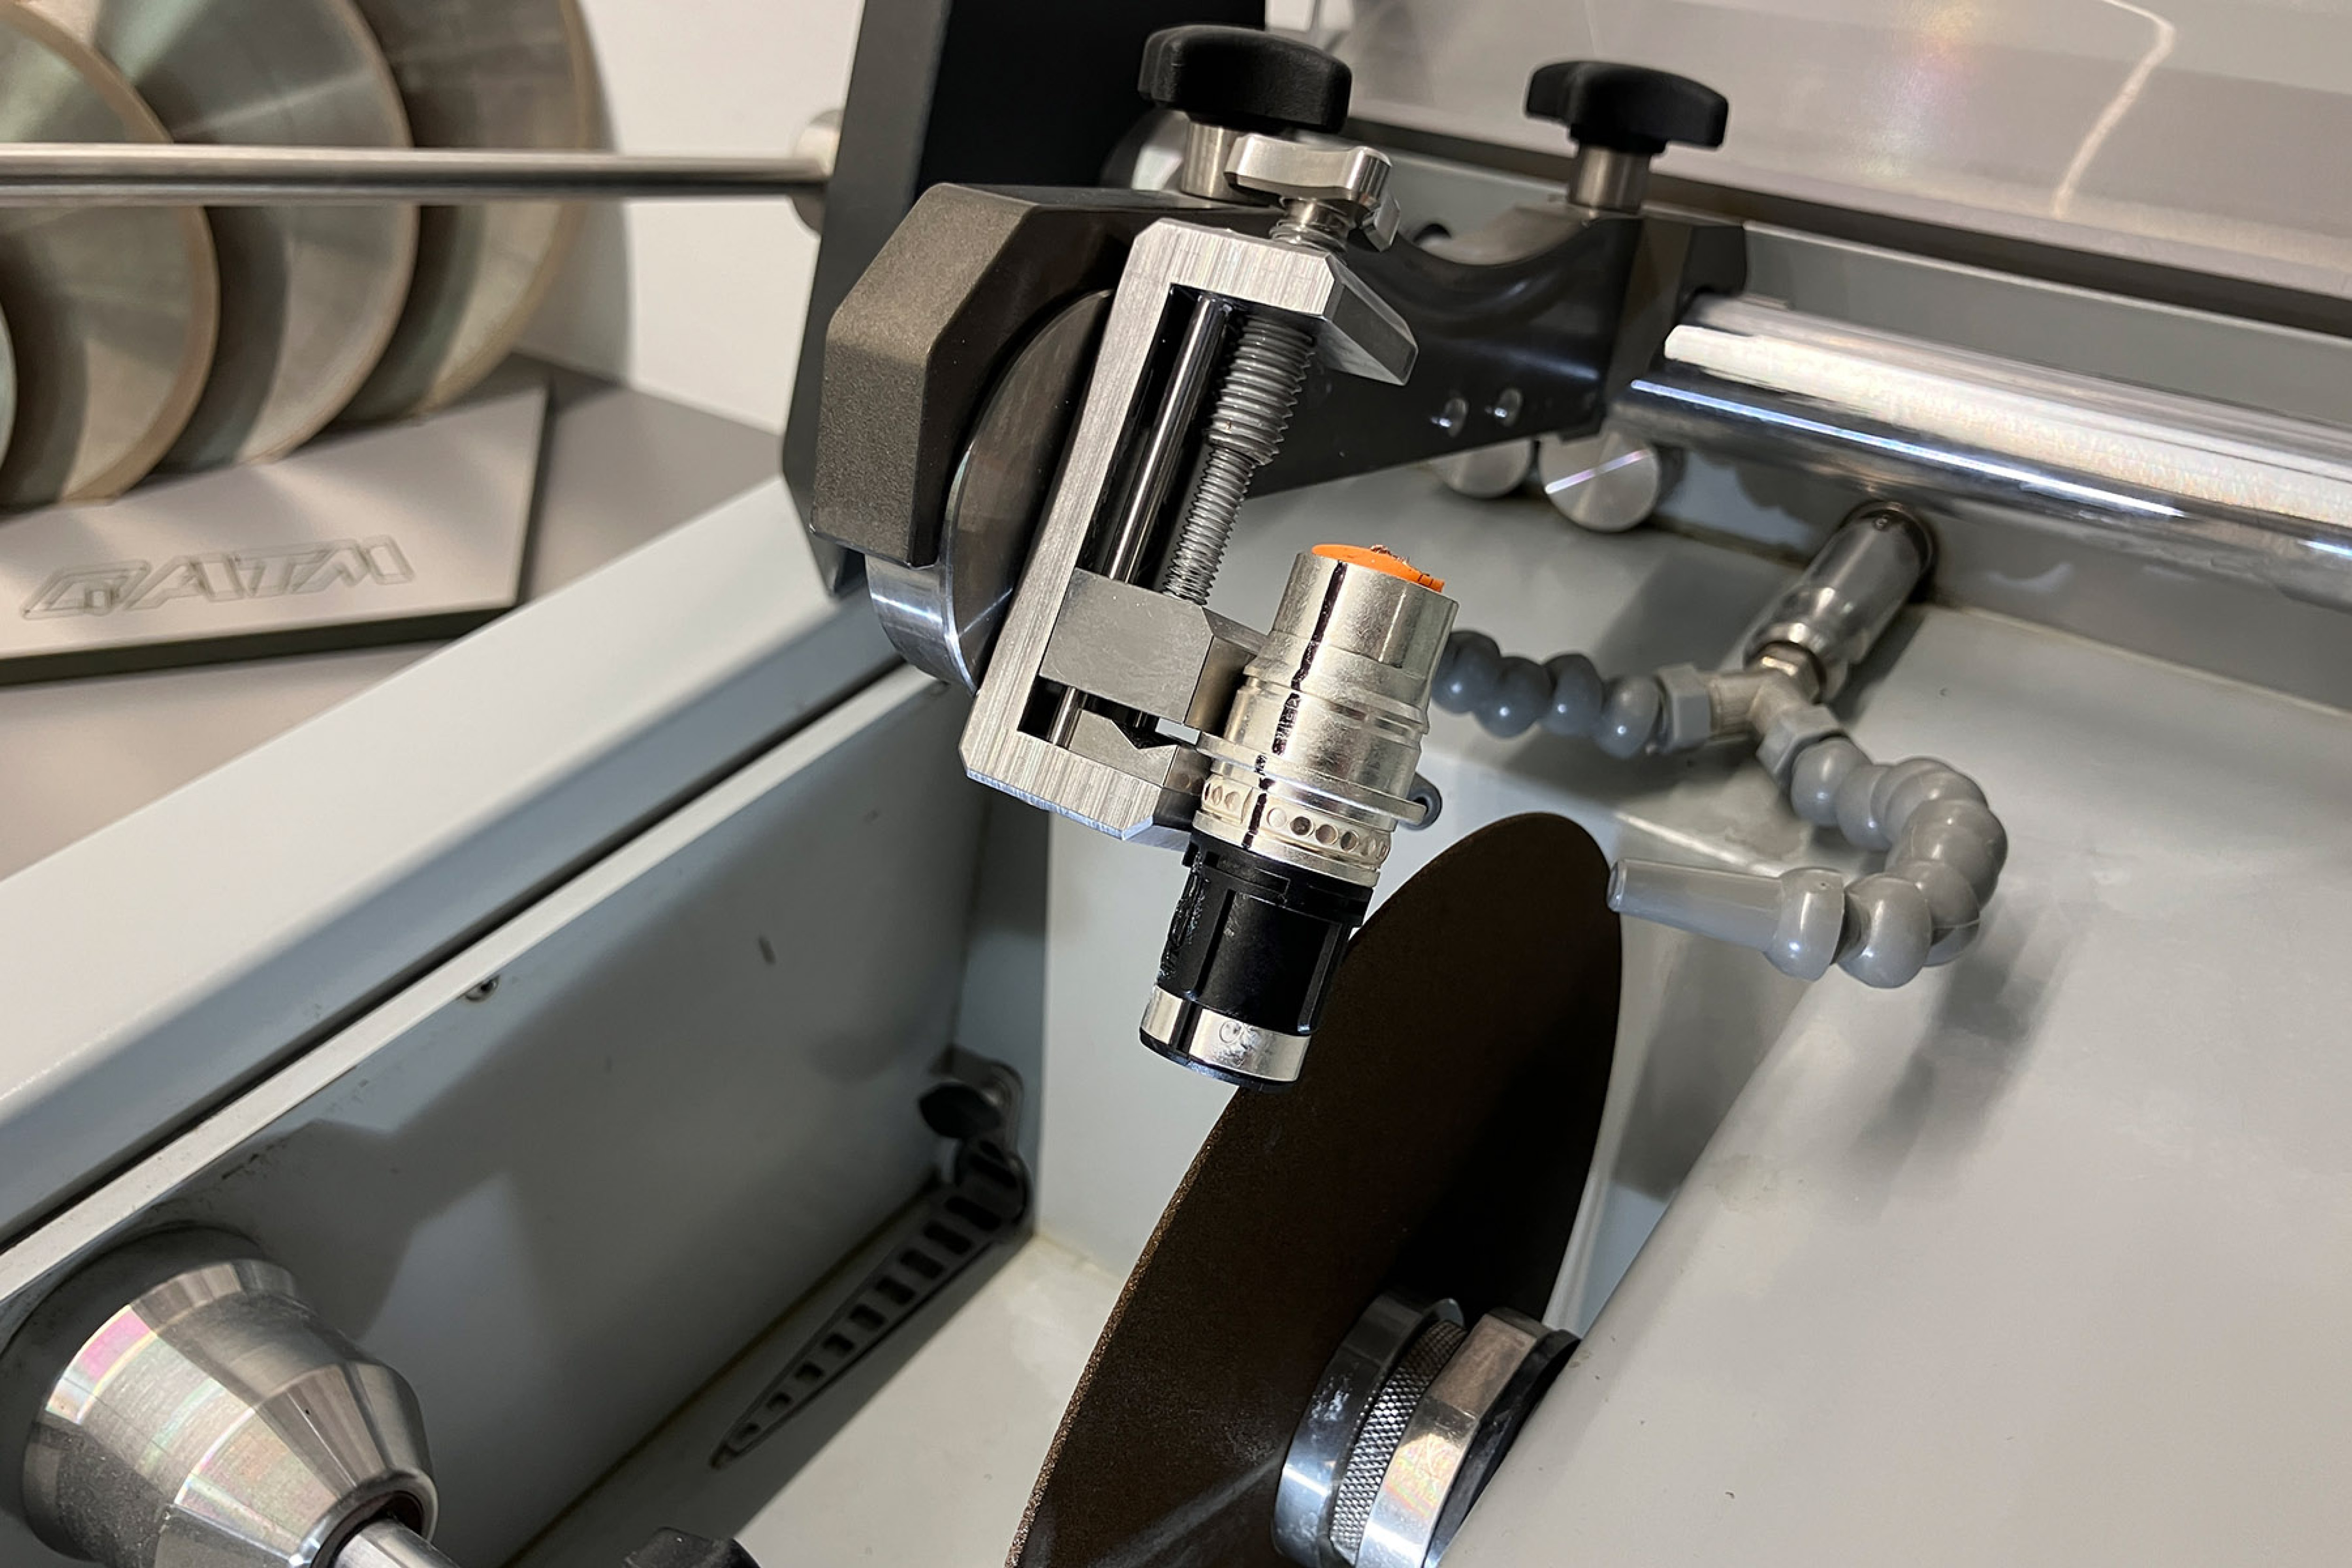
Couper un câble avec des fils de cuivre en QCUT 150 A
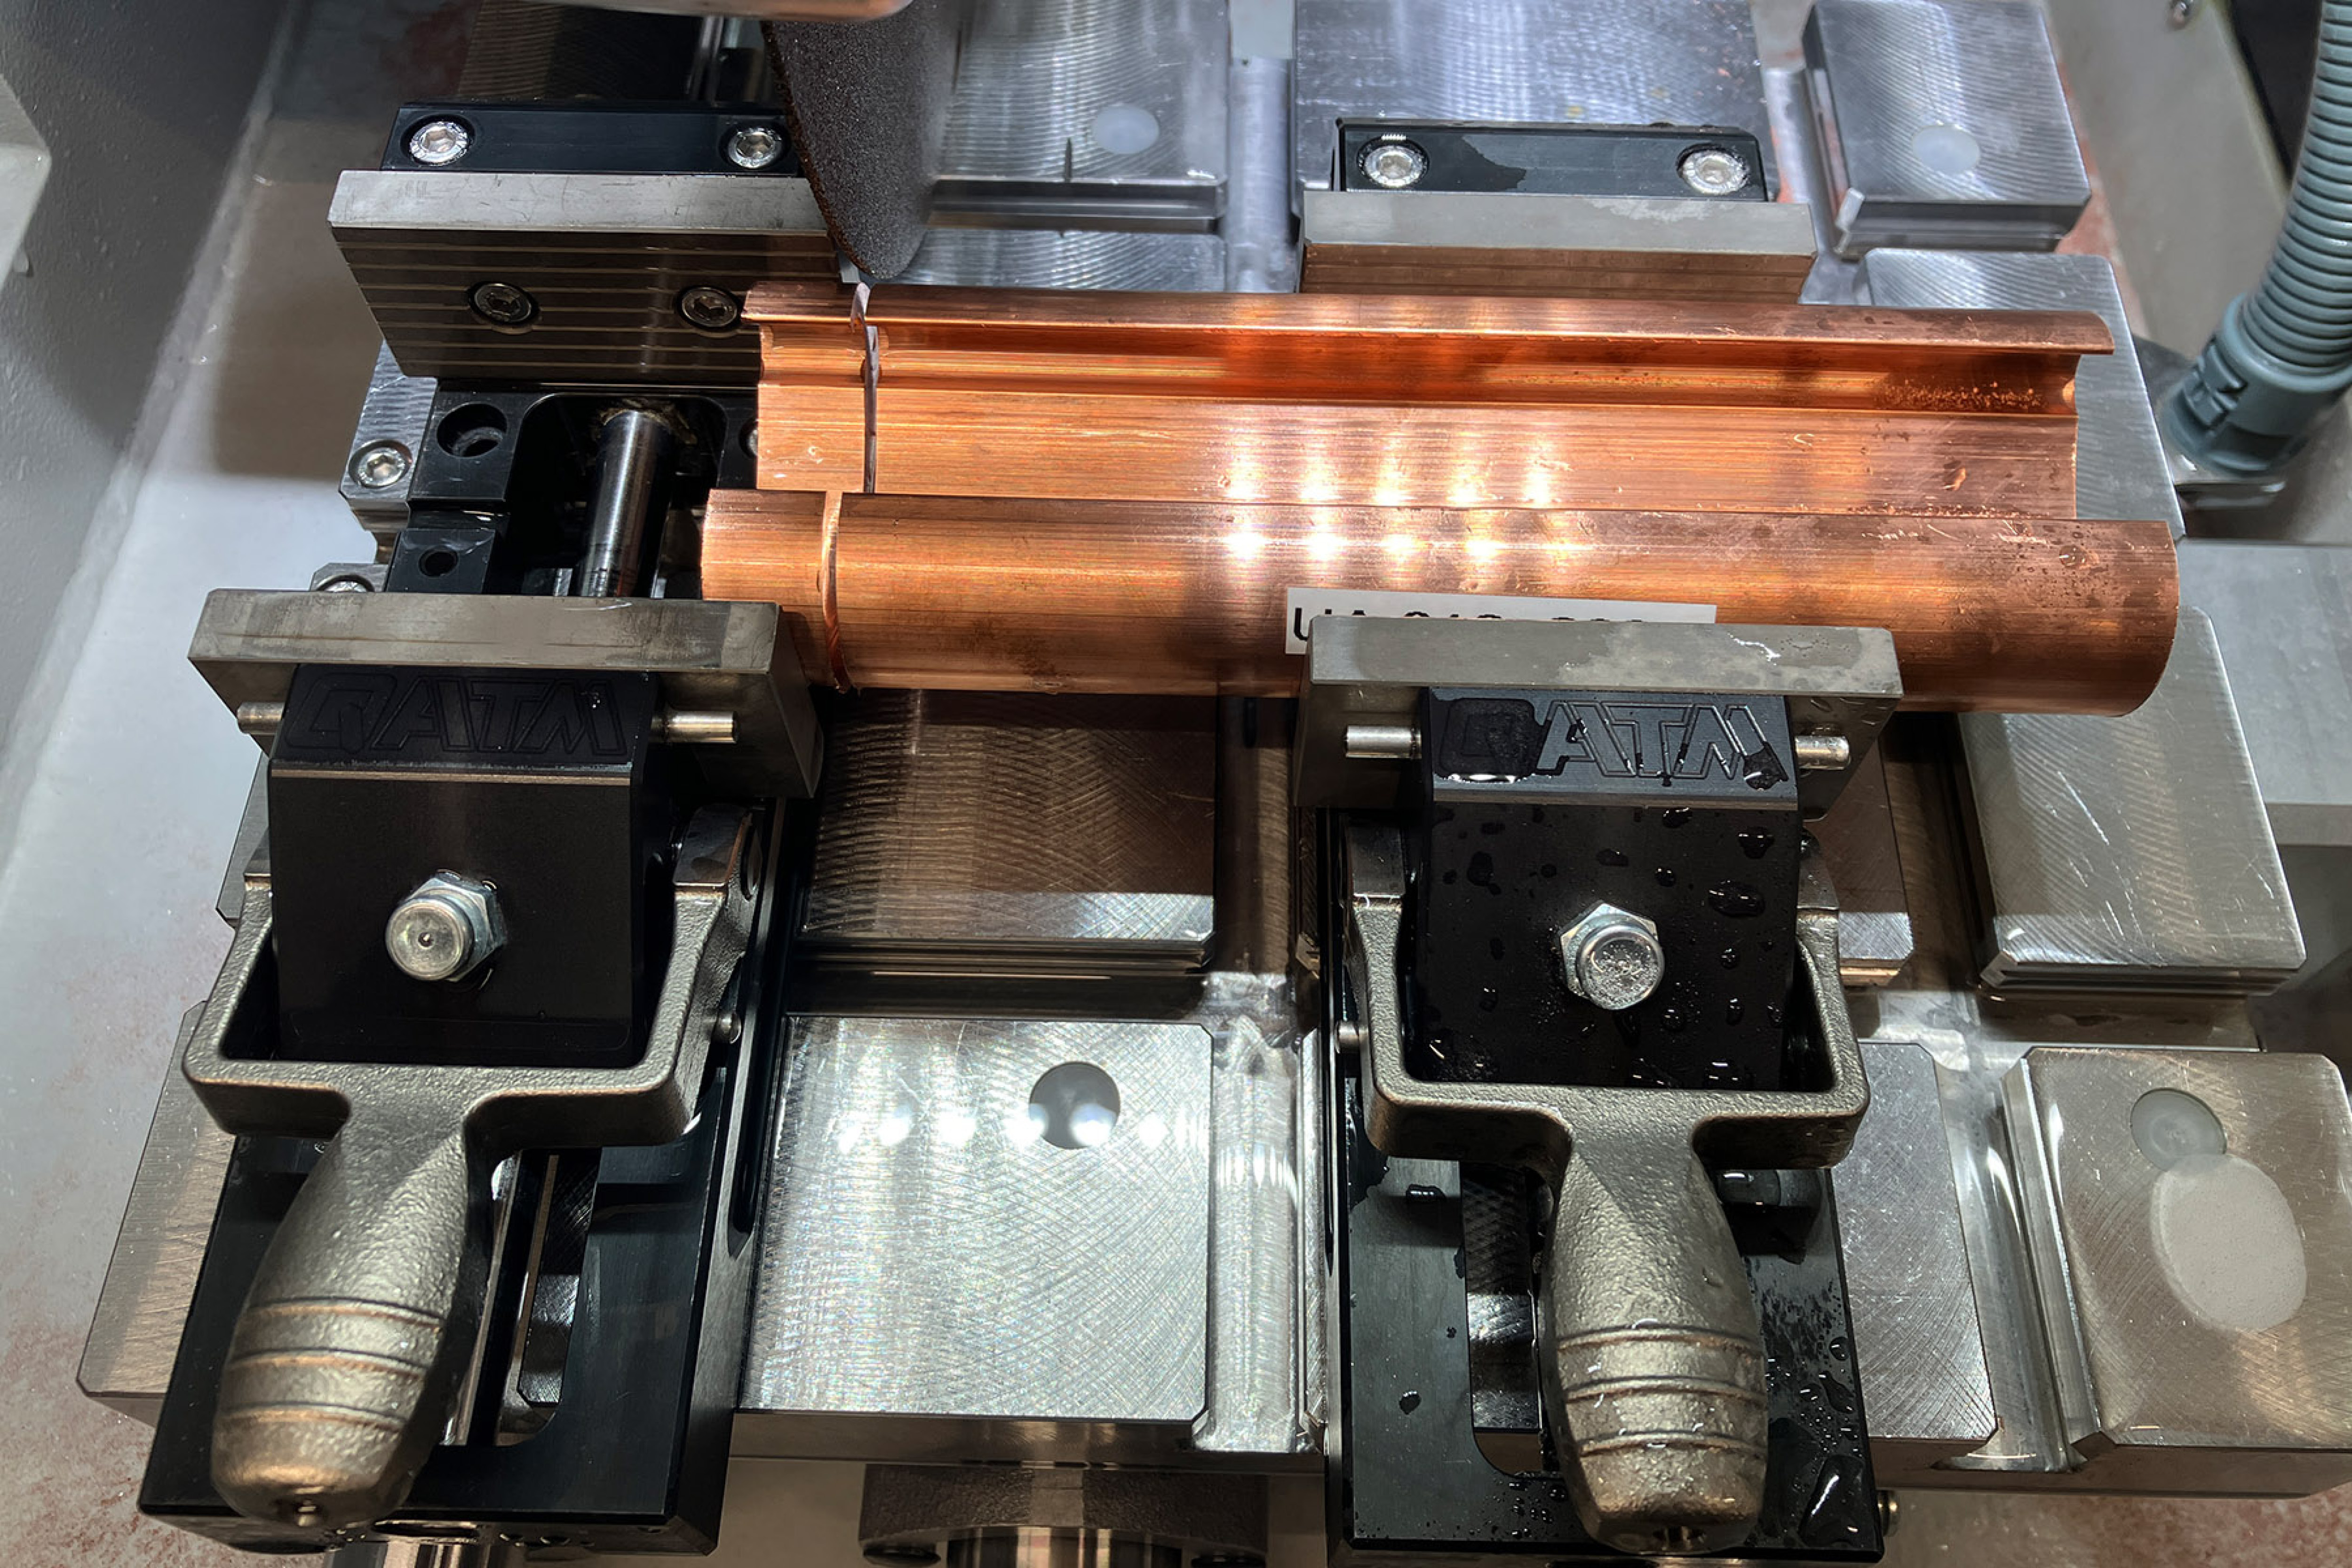
Découpe d'un profilé cuivre en QCUT 250 A avec molette de coupure NF-A
Le montage fournit un soutien mécanique pendant le meulage et le polissage et est particulièrement important pour les petits échantillons de cuivre irréguliers ou sensibles aux bords. Il assure une manipulation stable, protège les bords de l'échantillon et améliore la cohérence de la préparation.
La méthode de montage préférée pour les échantillons de cuivre en raison de la faible température de recuit de ces échantillons, est le montage à froid mais le montage à chaud est également possible.
Pour le montage à chaud, nous vous recommandons d'utiliser la bakélite, disponible en rouge, noir ou vert, pour les applications courantes. Si une préparation transparente est souhaitée (p. ex. pour la préparation de cibles), utiliser THERMOPLAST est une alternative. Ici, la température de chauffage doit être inférieure à 190 °C.
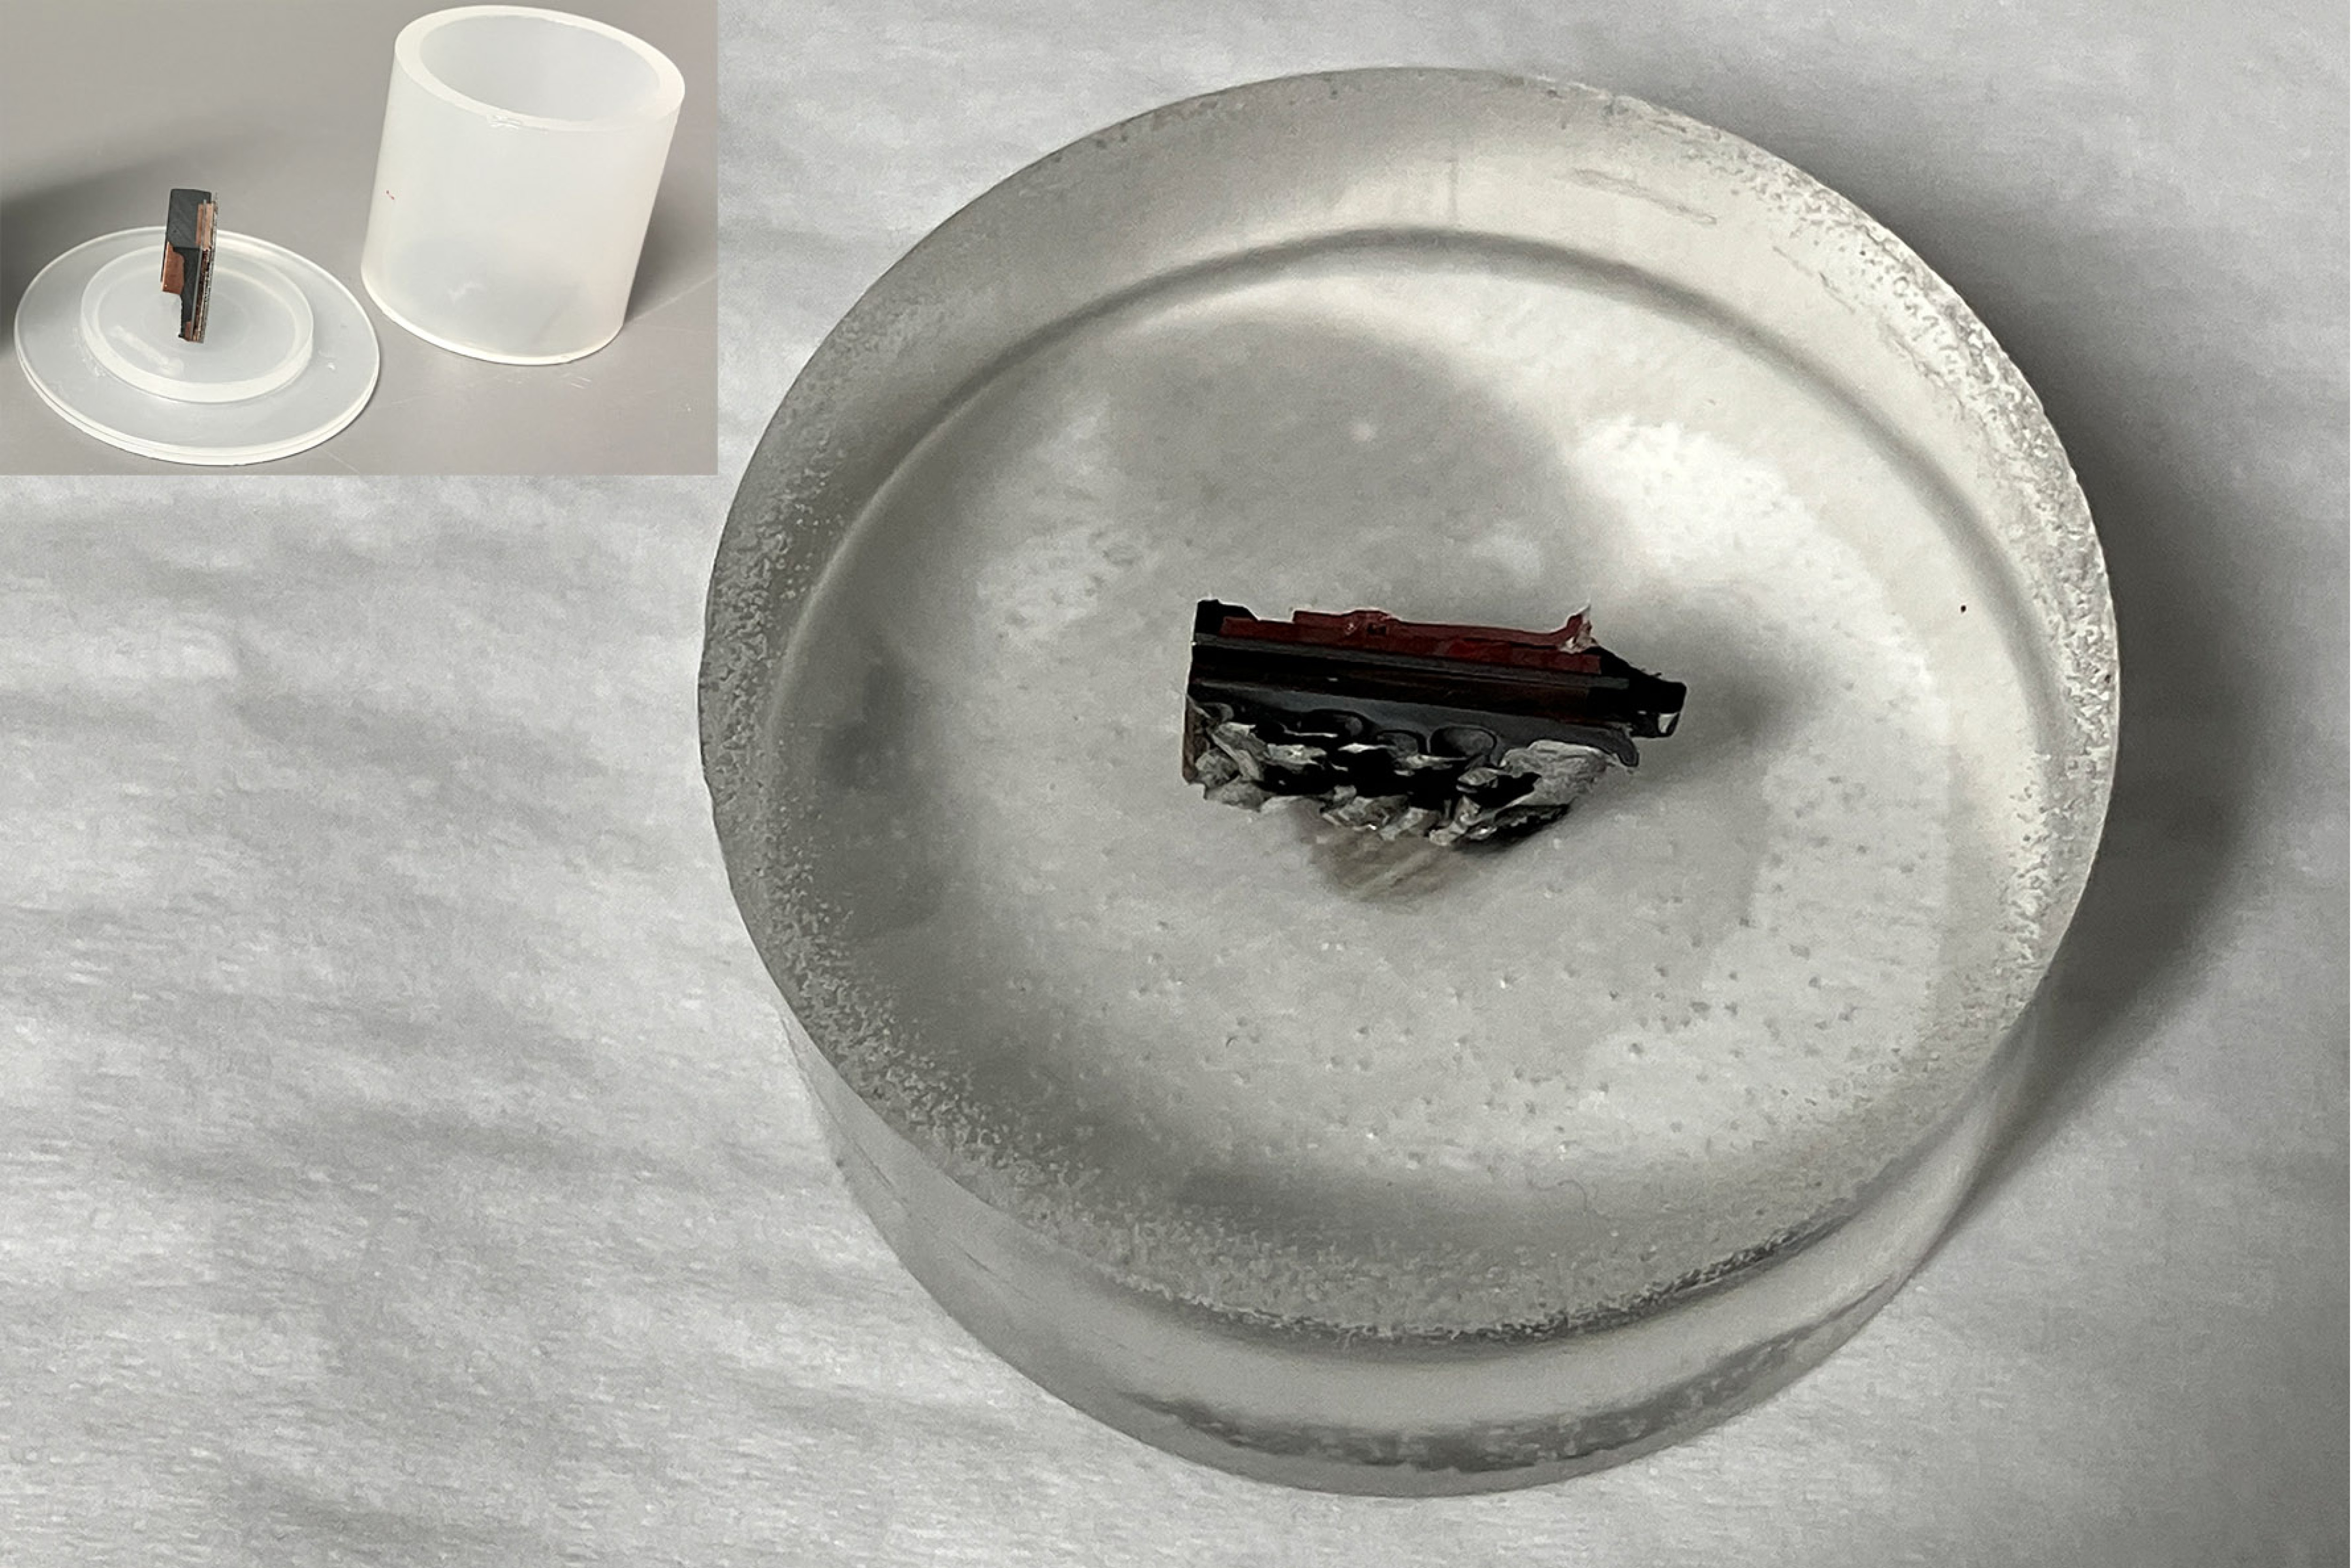
Le montage à froid est recommandé lorsque l'exposition thermique doit être évitée, comme dans l'analyse de défaillance, les structures sensibles à la chaleur ou à la pression, ou la préparation de géométries complexes. Les systèmes couramment utilisés incluent les résines à base de PMMA KEM 20 et KEM 30, ainsi que la résine époxy Qpox 93, qui offre une excellente rétention des bords et un retrait minimal.
Rectification et polissage du Cu et des alliages de Cu
Un meulage et un polissage appropriés sont essentiels pour révéler avec précision la microstructure du cuivre et de ses alliages. En raison de la douceur et de la ductilité du cuivre, la préparation doit être soigneusement contrôlée afin d'éviter les enduits, les arrondis de bord ou les déformations de surface qui peuvent masquer les joints de grain ou les détails structurels fins.
L'objectif est de produire une surface plane, sans rayures et sans déformation qui préserve à la fois la matrice métallique et des caractéristiques telles que la structure des grains, les joints jumeaux et les zones de soudure ou de soudure. Étant donné que le cuivre a tendance à se déformer plastiquement sous l'effet de contraintes mécaniques, le processus de broyage doit être adapté en conséquence.
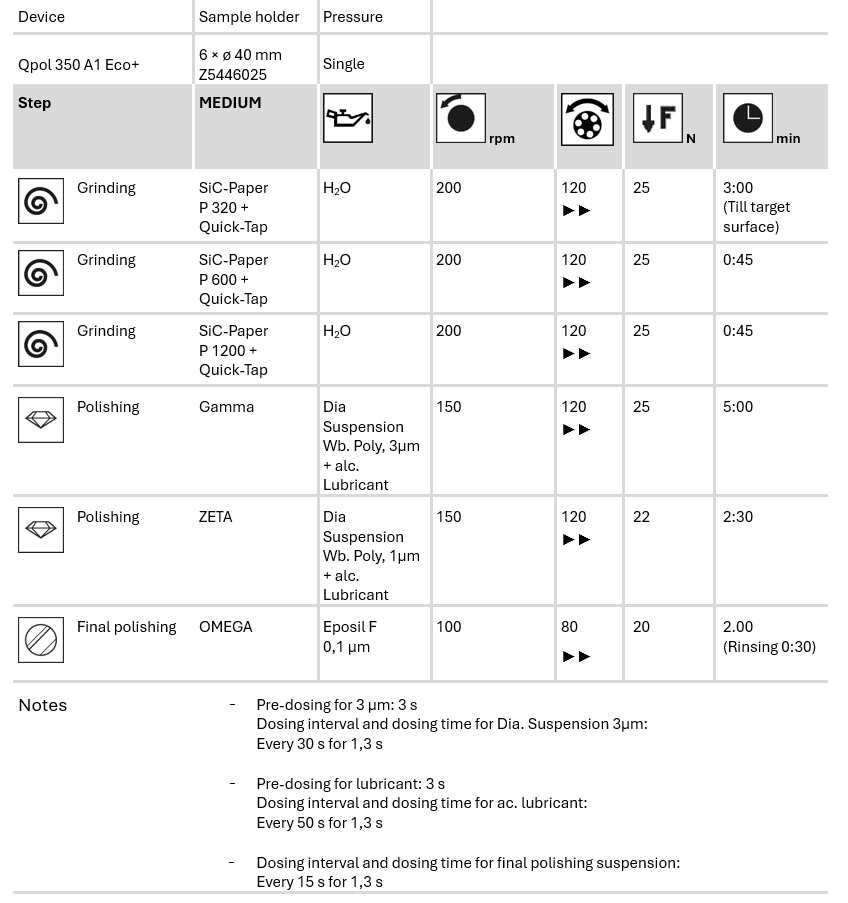
Pour éviter une déformation excessive pendant le broyage, il est généralement recommandé de commencer le broyage plan avec la meilleure taille de grain pratique, plutôt que de commencer avec des abrasifs grossiers. Cela réduit la profondeur des dommages de surface et simplifie les étapes ultérieures de polissage. Pour le broyage du cuivre, nous recommandons d'utiliser du papier de broyage au carbure de silicium (SiC), qui permet un retrait contrôlé de la matière tout en minimisant le maculage et la distorsion mécanique. Nous vous recommandons d'utiliser DiaComplete Poly, un mélange à base d'eau de suspension diamantée et de lubrifiant conçu pour un polissage rapide, efficace et reproductible.
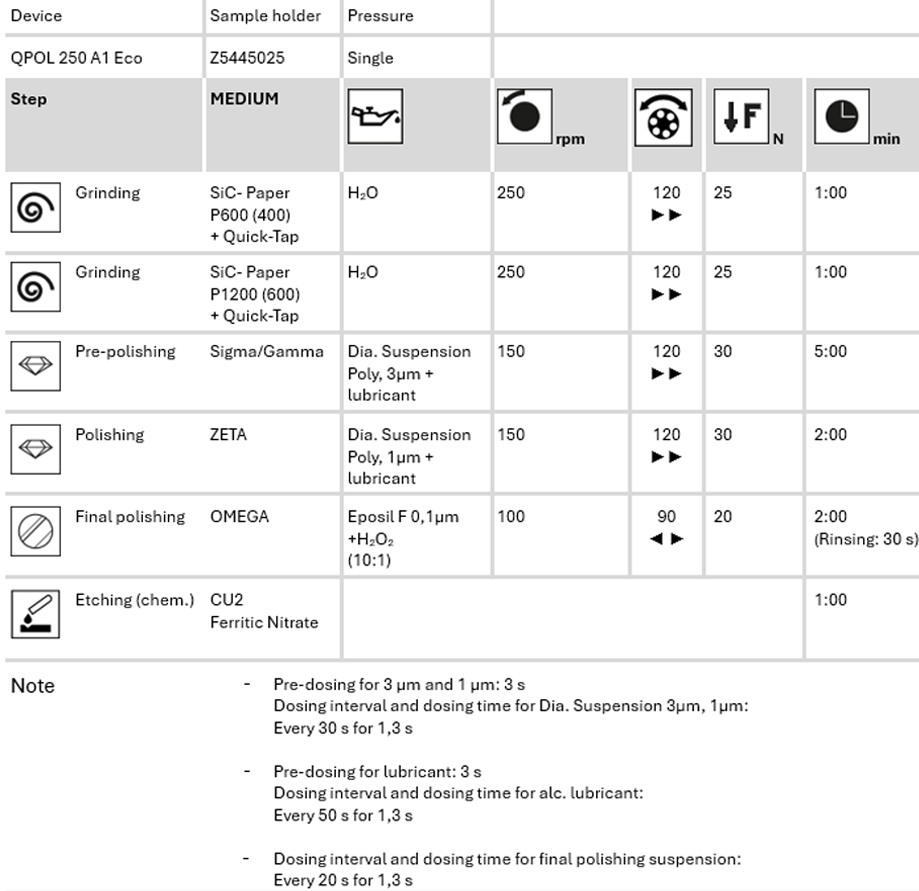
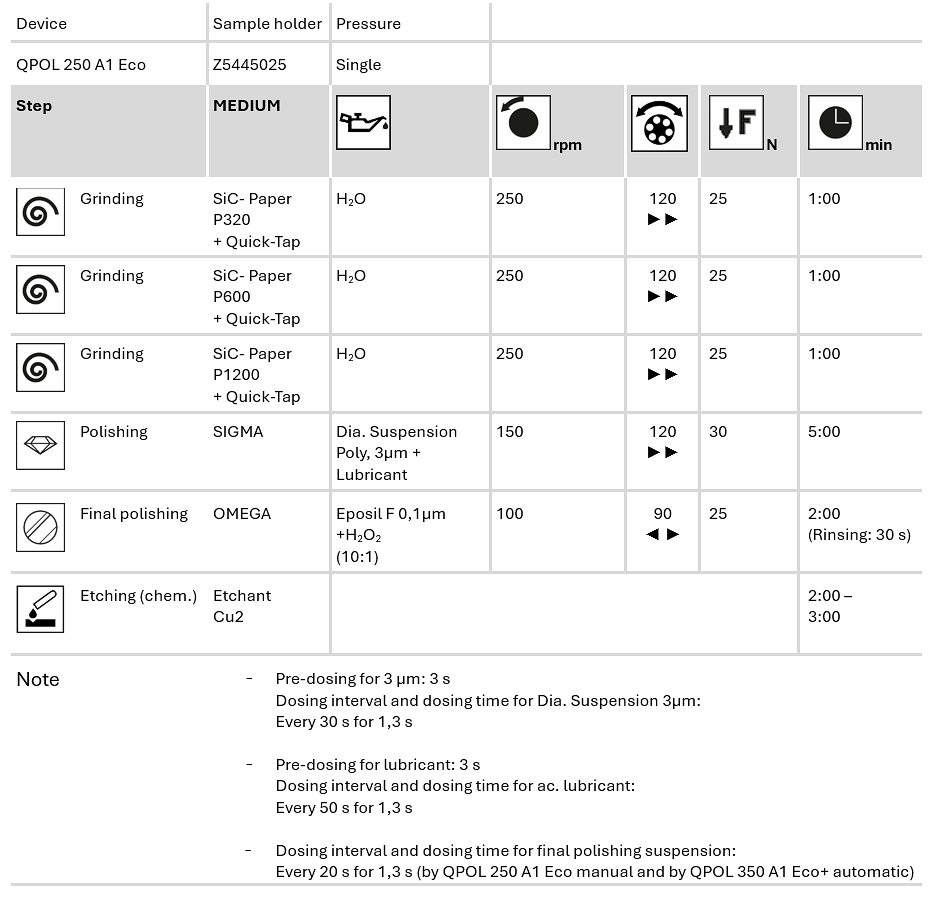
Une séquence de préparation recommandée pour le cuivre
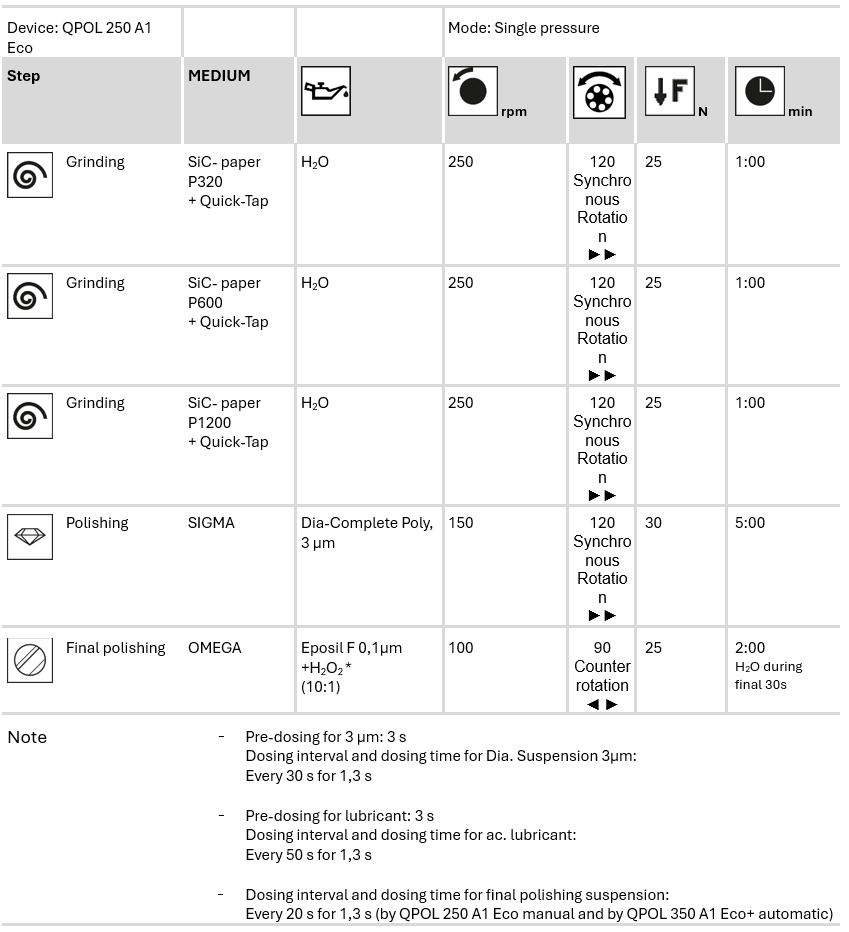
* Utilisez 98-90 % Eposil F + 2-10 % H2O2 pour l'étape finale de polissage. Sans additifs, le temps de polissage doit être doublé.
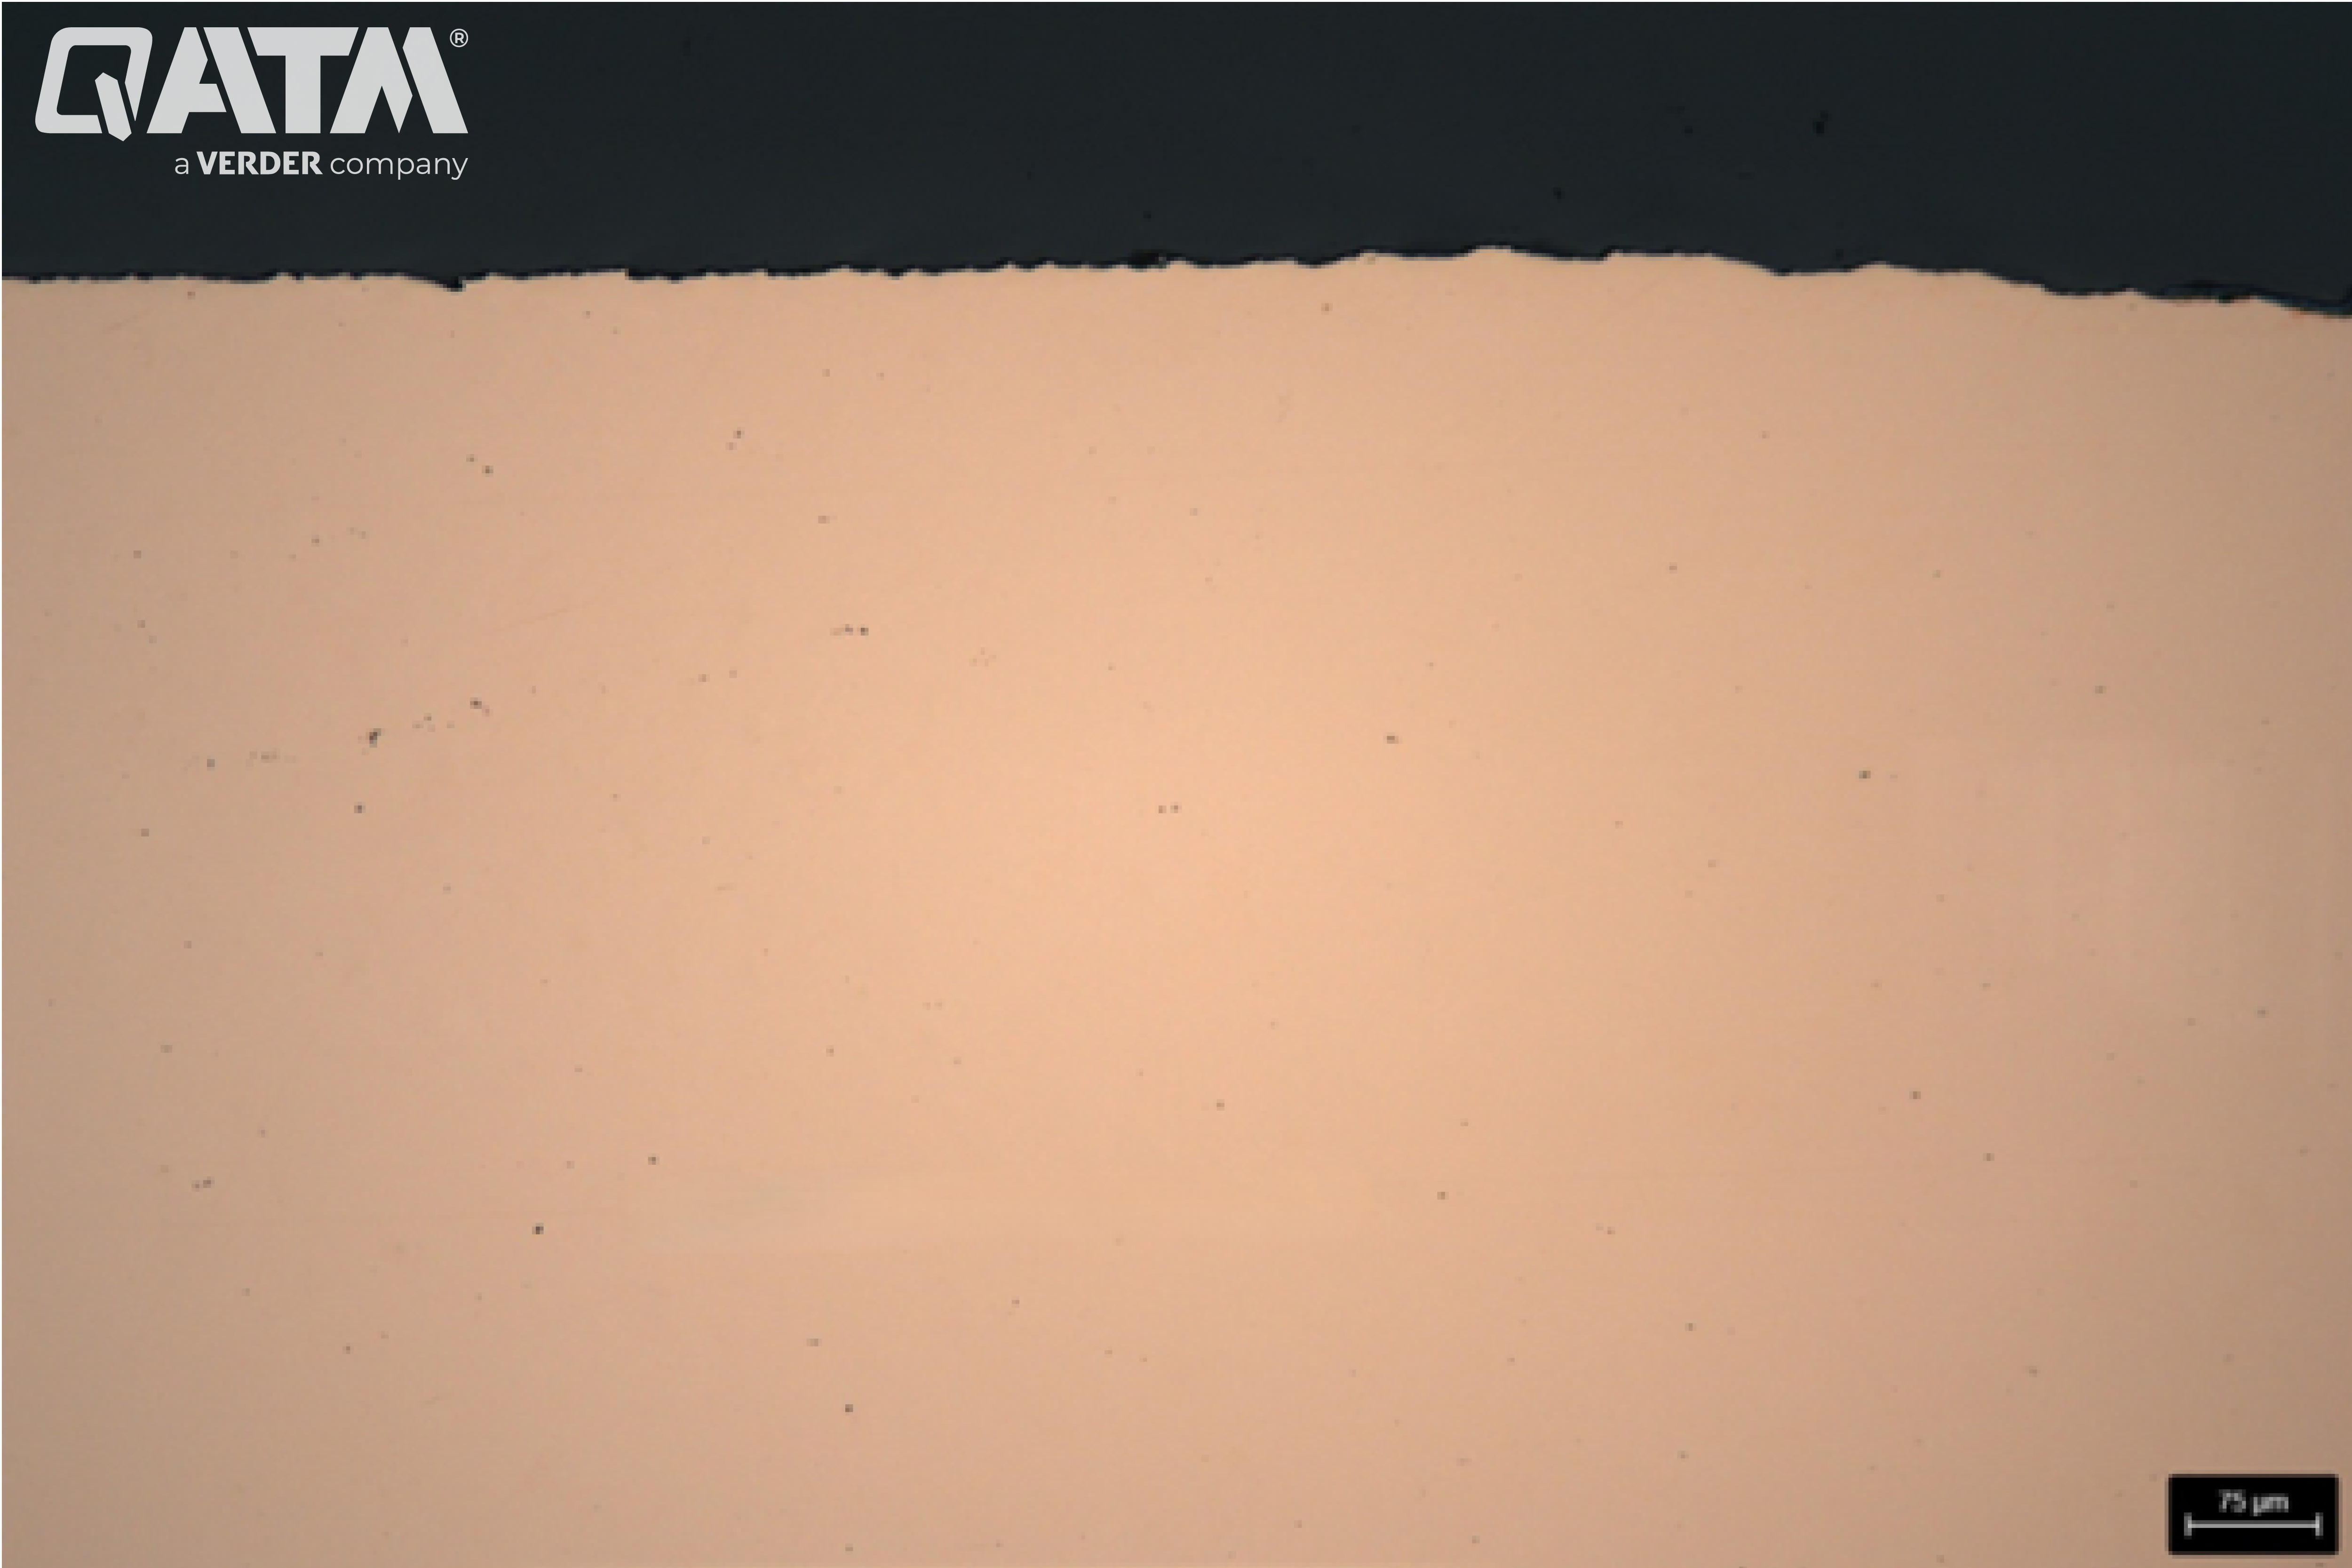
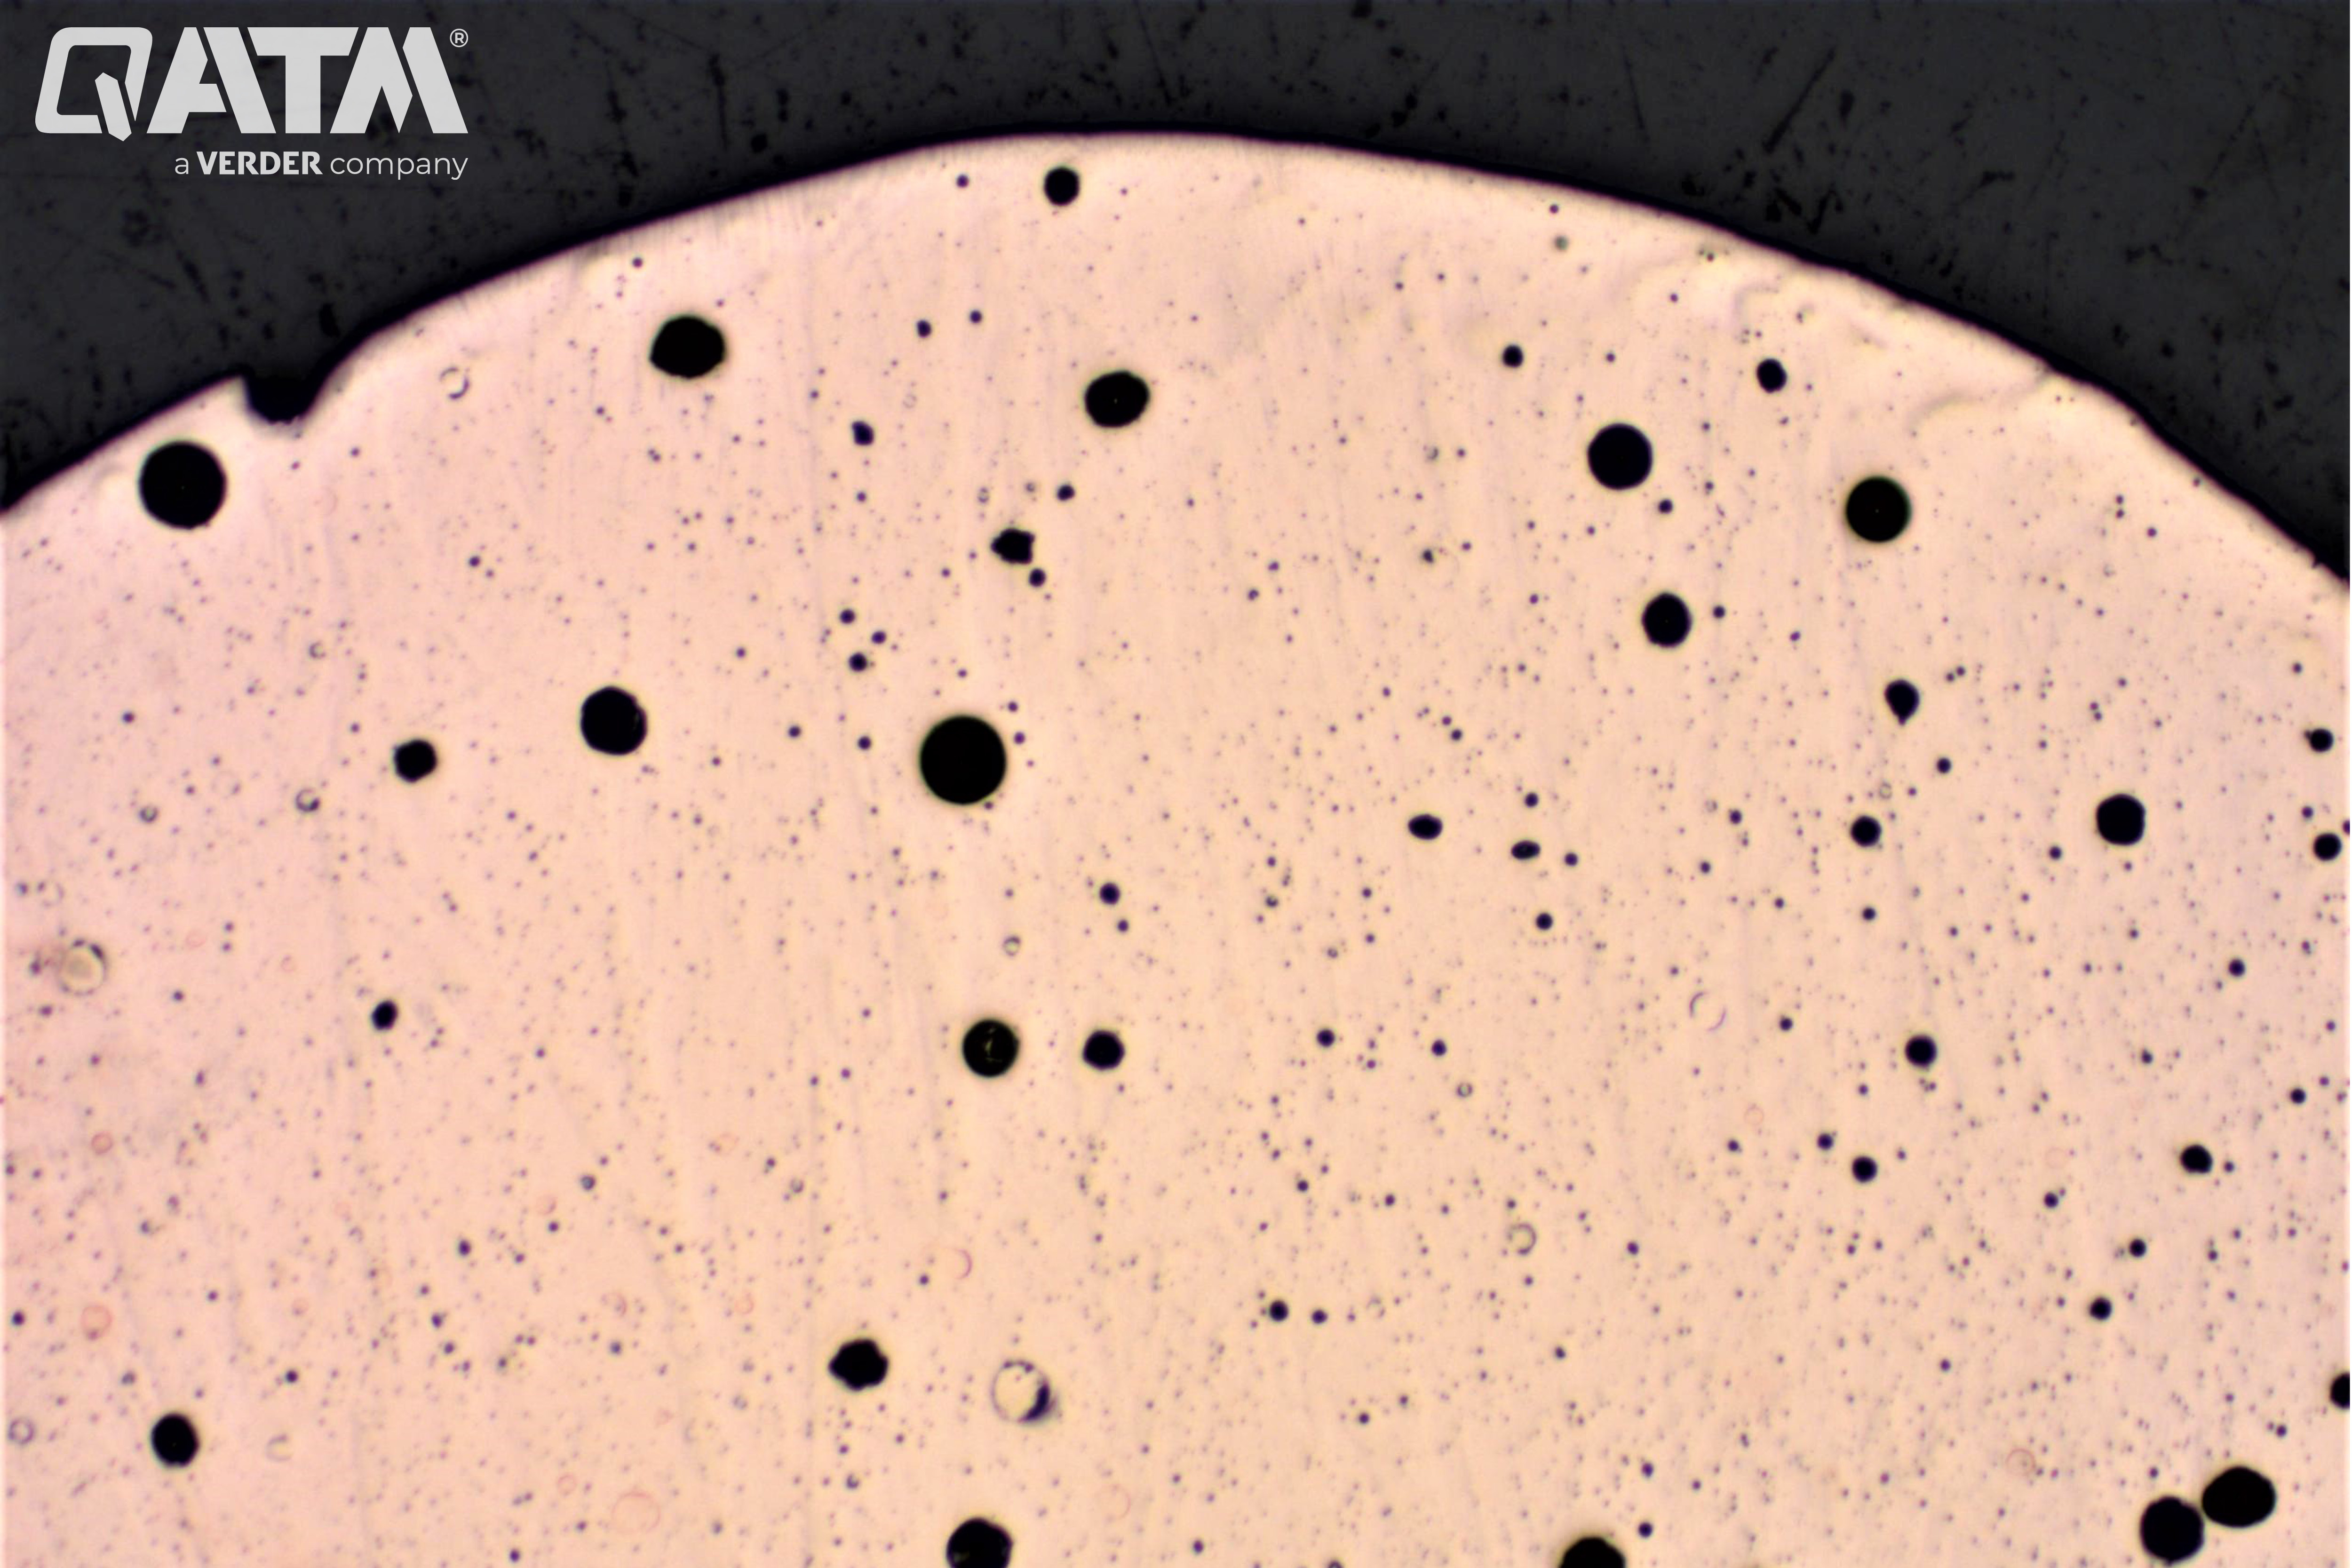
Échantillon de cuivre après polissage fin sur le bord – 100:1
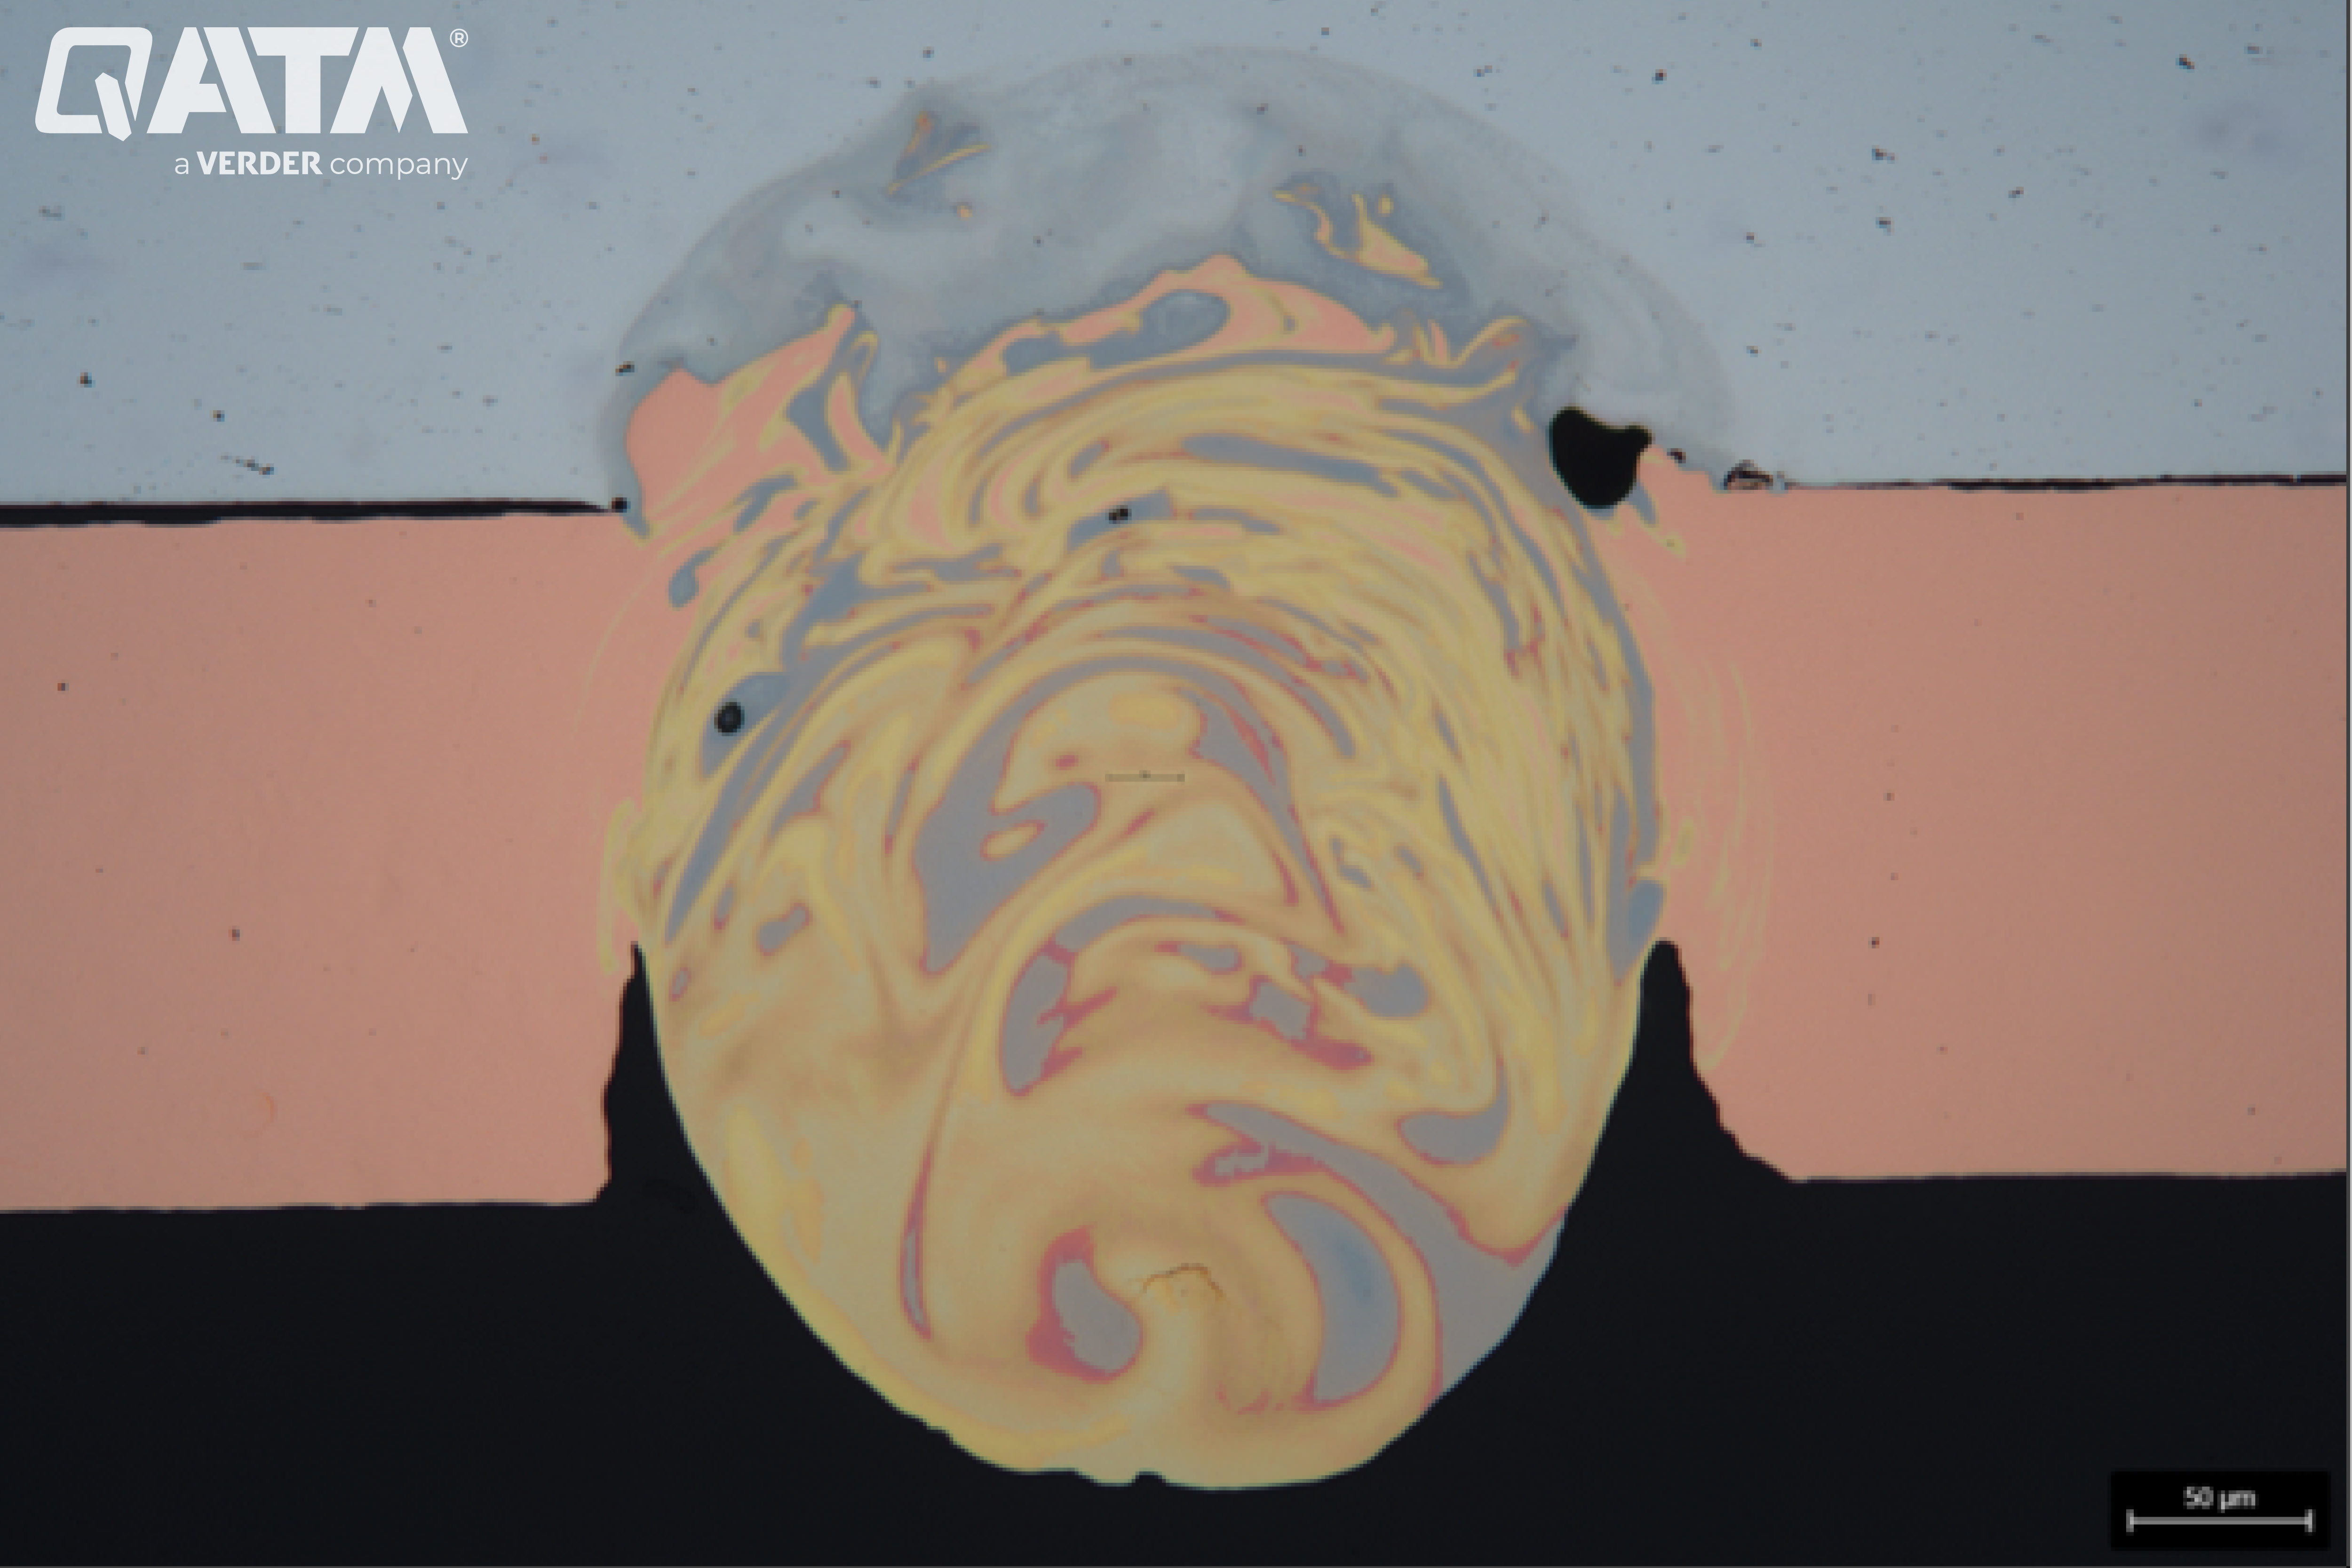
Un cordon de soudure sur une plaque de cuivre après polissage final – 200:1
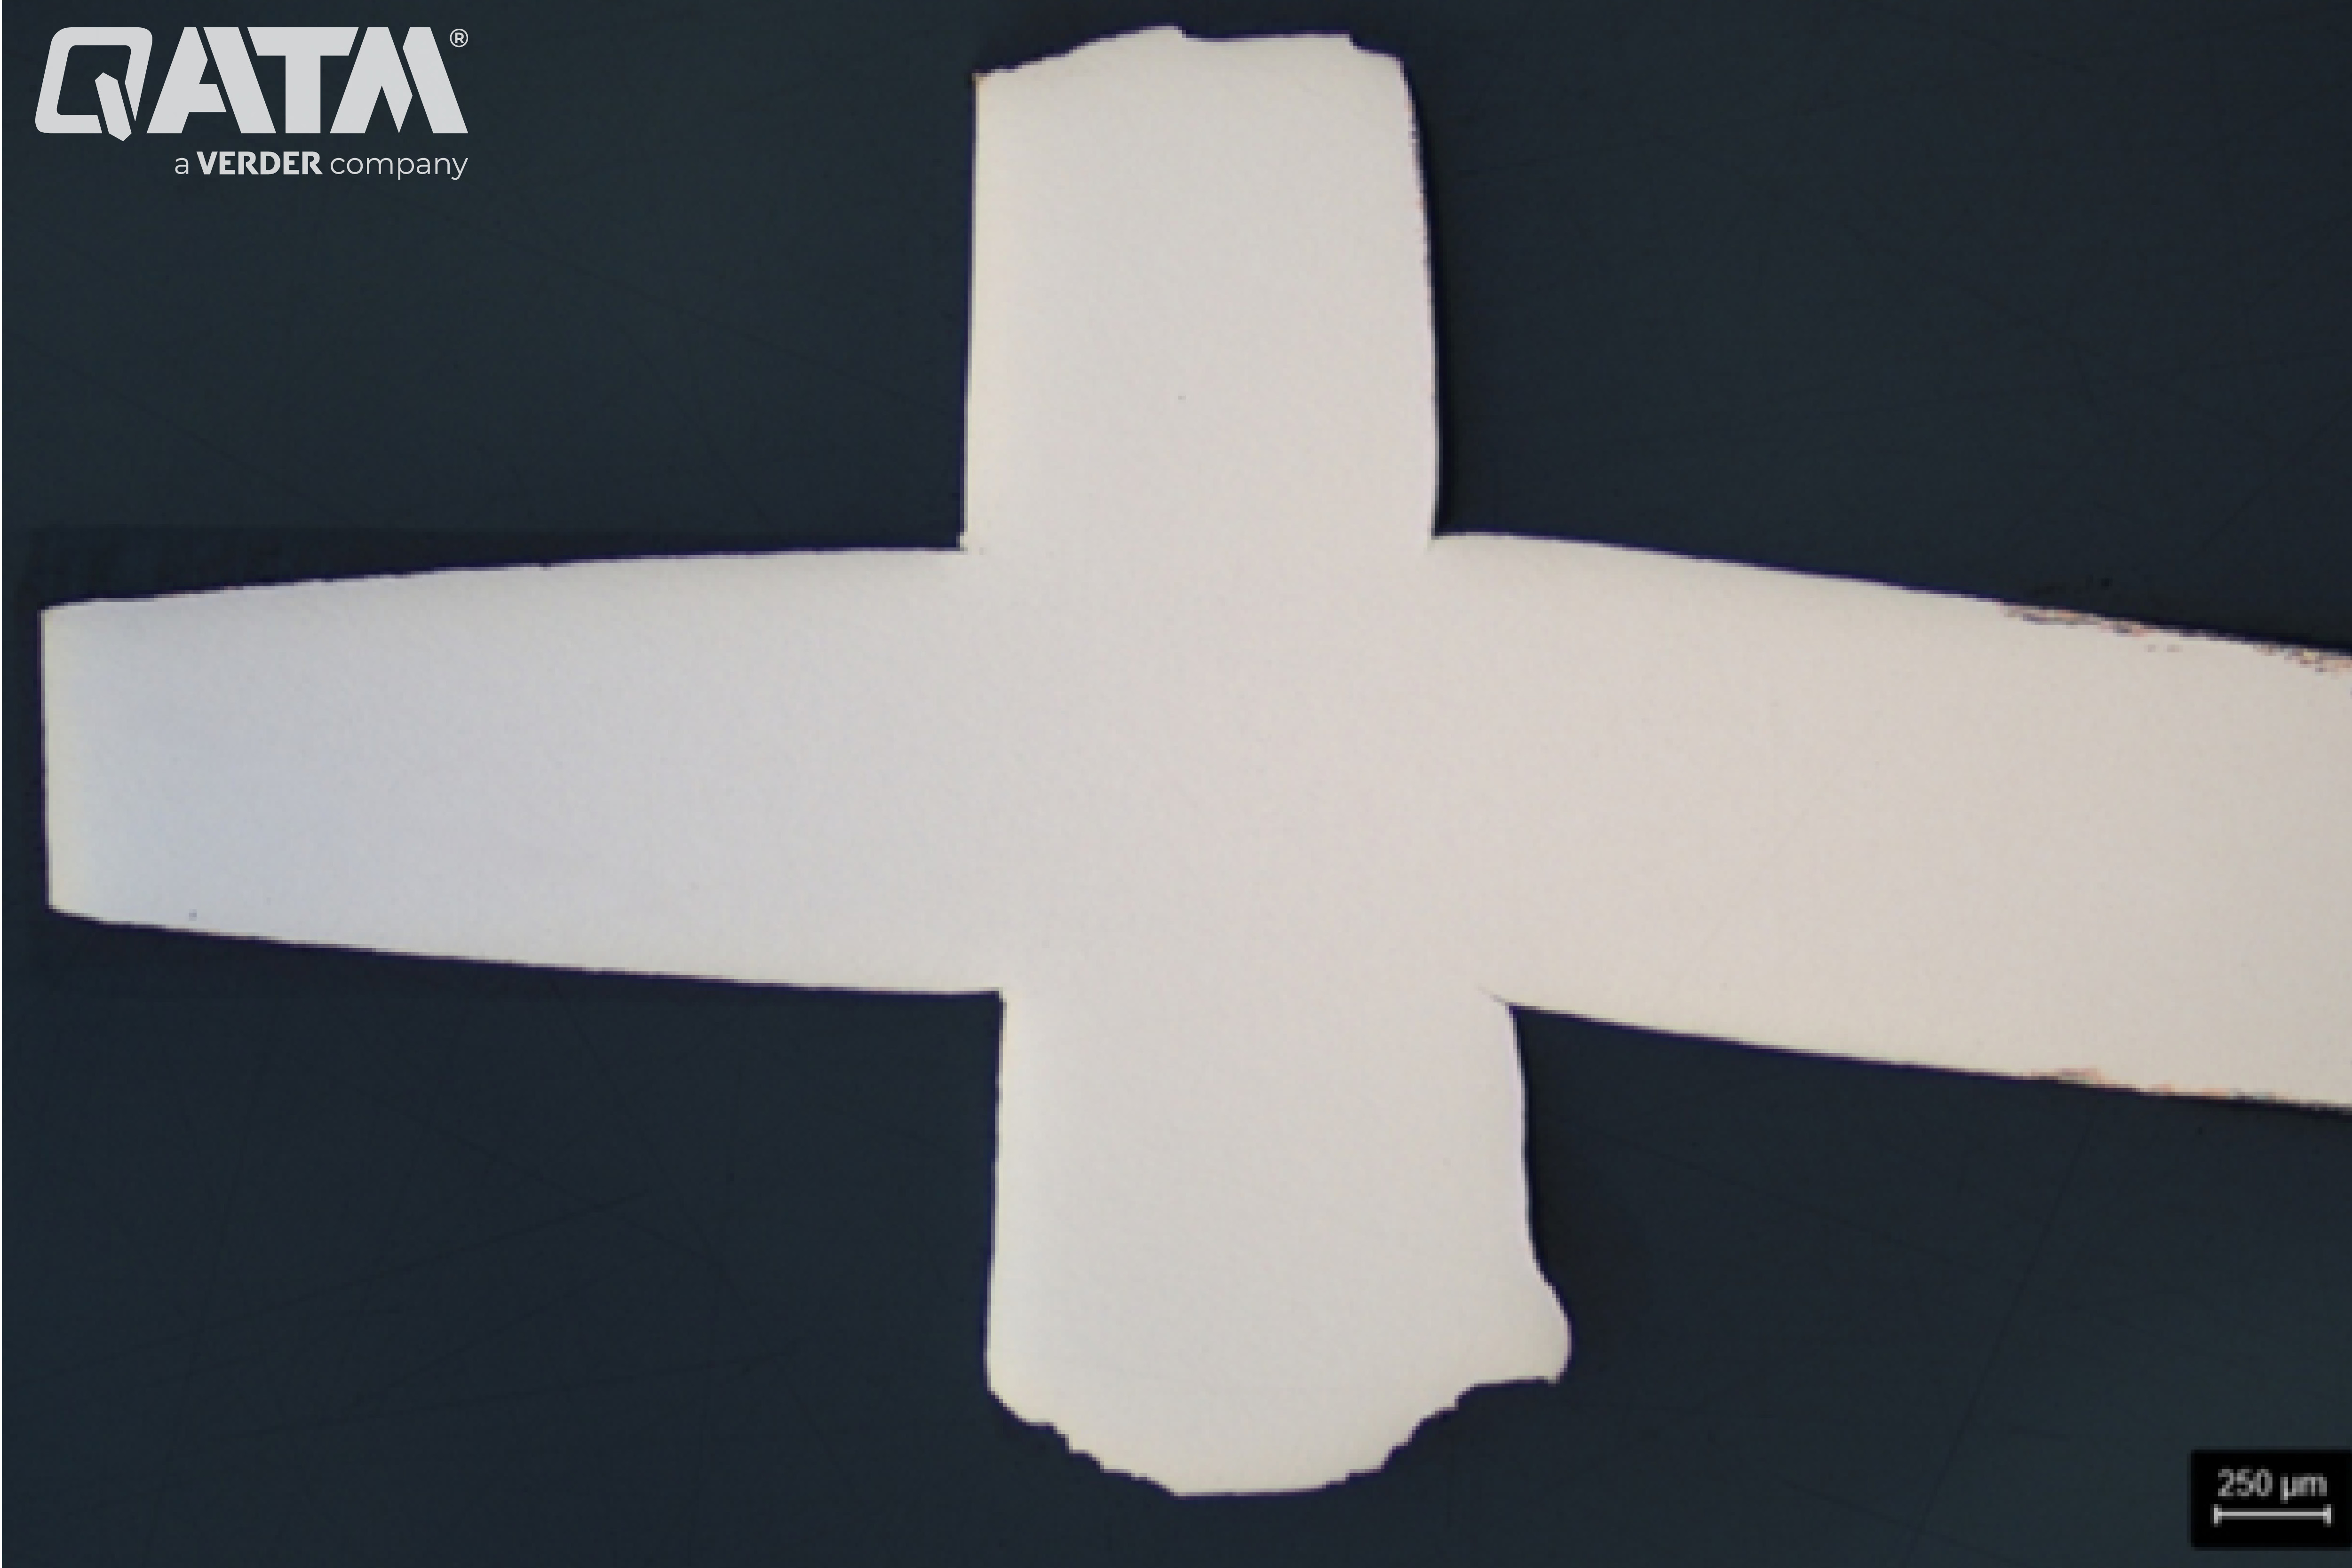
Un échantillon de section en cuivre après polissage final – 25:1
Gravure du Cu et des alliages de Cu
La gravure est une étape essentielle de la préparation métallographique du cuivre et de ses alliages. Il permet aux caractéristiques microstructurales telles que les joints de grains, les jumeaux et les particules de seconde phase de devenir visibles au microscope. Dans de nombreux cas, en particulier avec les alliages coulés, la gravure est simple. Cependant, trouver l'agent de gravure optimal peut être plus difficile pour les alliages de cuivre forgé, en particulier ceux qui ont subi une déformation importante à froid. Dans de tels cas, la gravure couleur peut offrir un contraste et une clarté supplémentaires.
Les agents de gravure courants peuvent être préparés en laboratoire à l'aide de réactifs chimiques standard. Le tableau suivant résume les formulations typiques et les conditions d'utilisation:
Avis de sécurité : Les acides doivent être utilisés avec précaution. Portez un équipement de protection et respectez les consignes de sécurité du laboratoire.
| Composition | Conditions de gravure | Description |
|---|---|---|
| 120 ml d'eau distillée ou d'éthanol (≥96%) , 10 g de chlorure de fer-(III) | 1–3 minutes | Visualisation de la macrostructure, formation des dendrites dans les alliages alpha, tous types de laiton et bronzes Al; gravure de surface des grains |
| 50 ml d'eau distillée 50 ml d'acide nitrique (65%) |
10 à 120 secondes | Visualisation de la macrostructure; Gravure de surface de grain; Gravure de laiton |
| 100 ml d'eau distillée, 10 g de persulfate d'ammonium | 10 secondes à 2 minutes; Peut être chauffé doucement pour intensifier la réaction | Visualisation de la microstructure (p. ex. joints de grains et surfaces de grains) |
| 100 à 120 ml d'eau distillée, 20 à 50 ml d'acide chlorhydrique (32 %), 5 à 10 g de chlorure de fer (III) | 10 à 60 secondes | Gravure phase bêta en laiton. Gravure de bonze et de laiton. |
Note: Si l'échantillon contient du plomb, la plupart des graveurs attaqueront les inclusions, laissant des vides noirs. Pour une documentation précise de la distribution du plomb, des images doivent être prises avant la gravure.
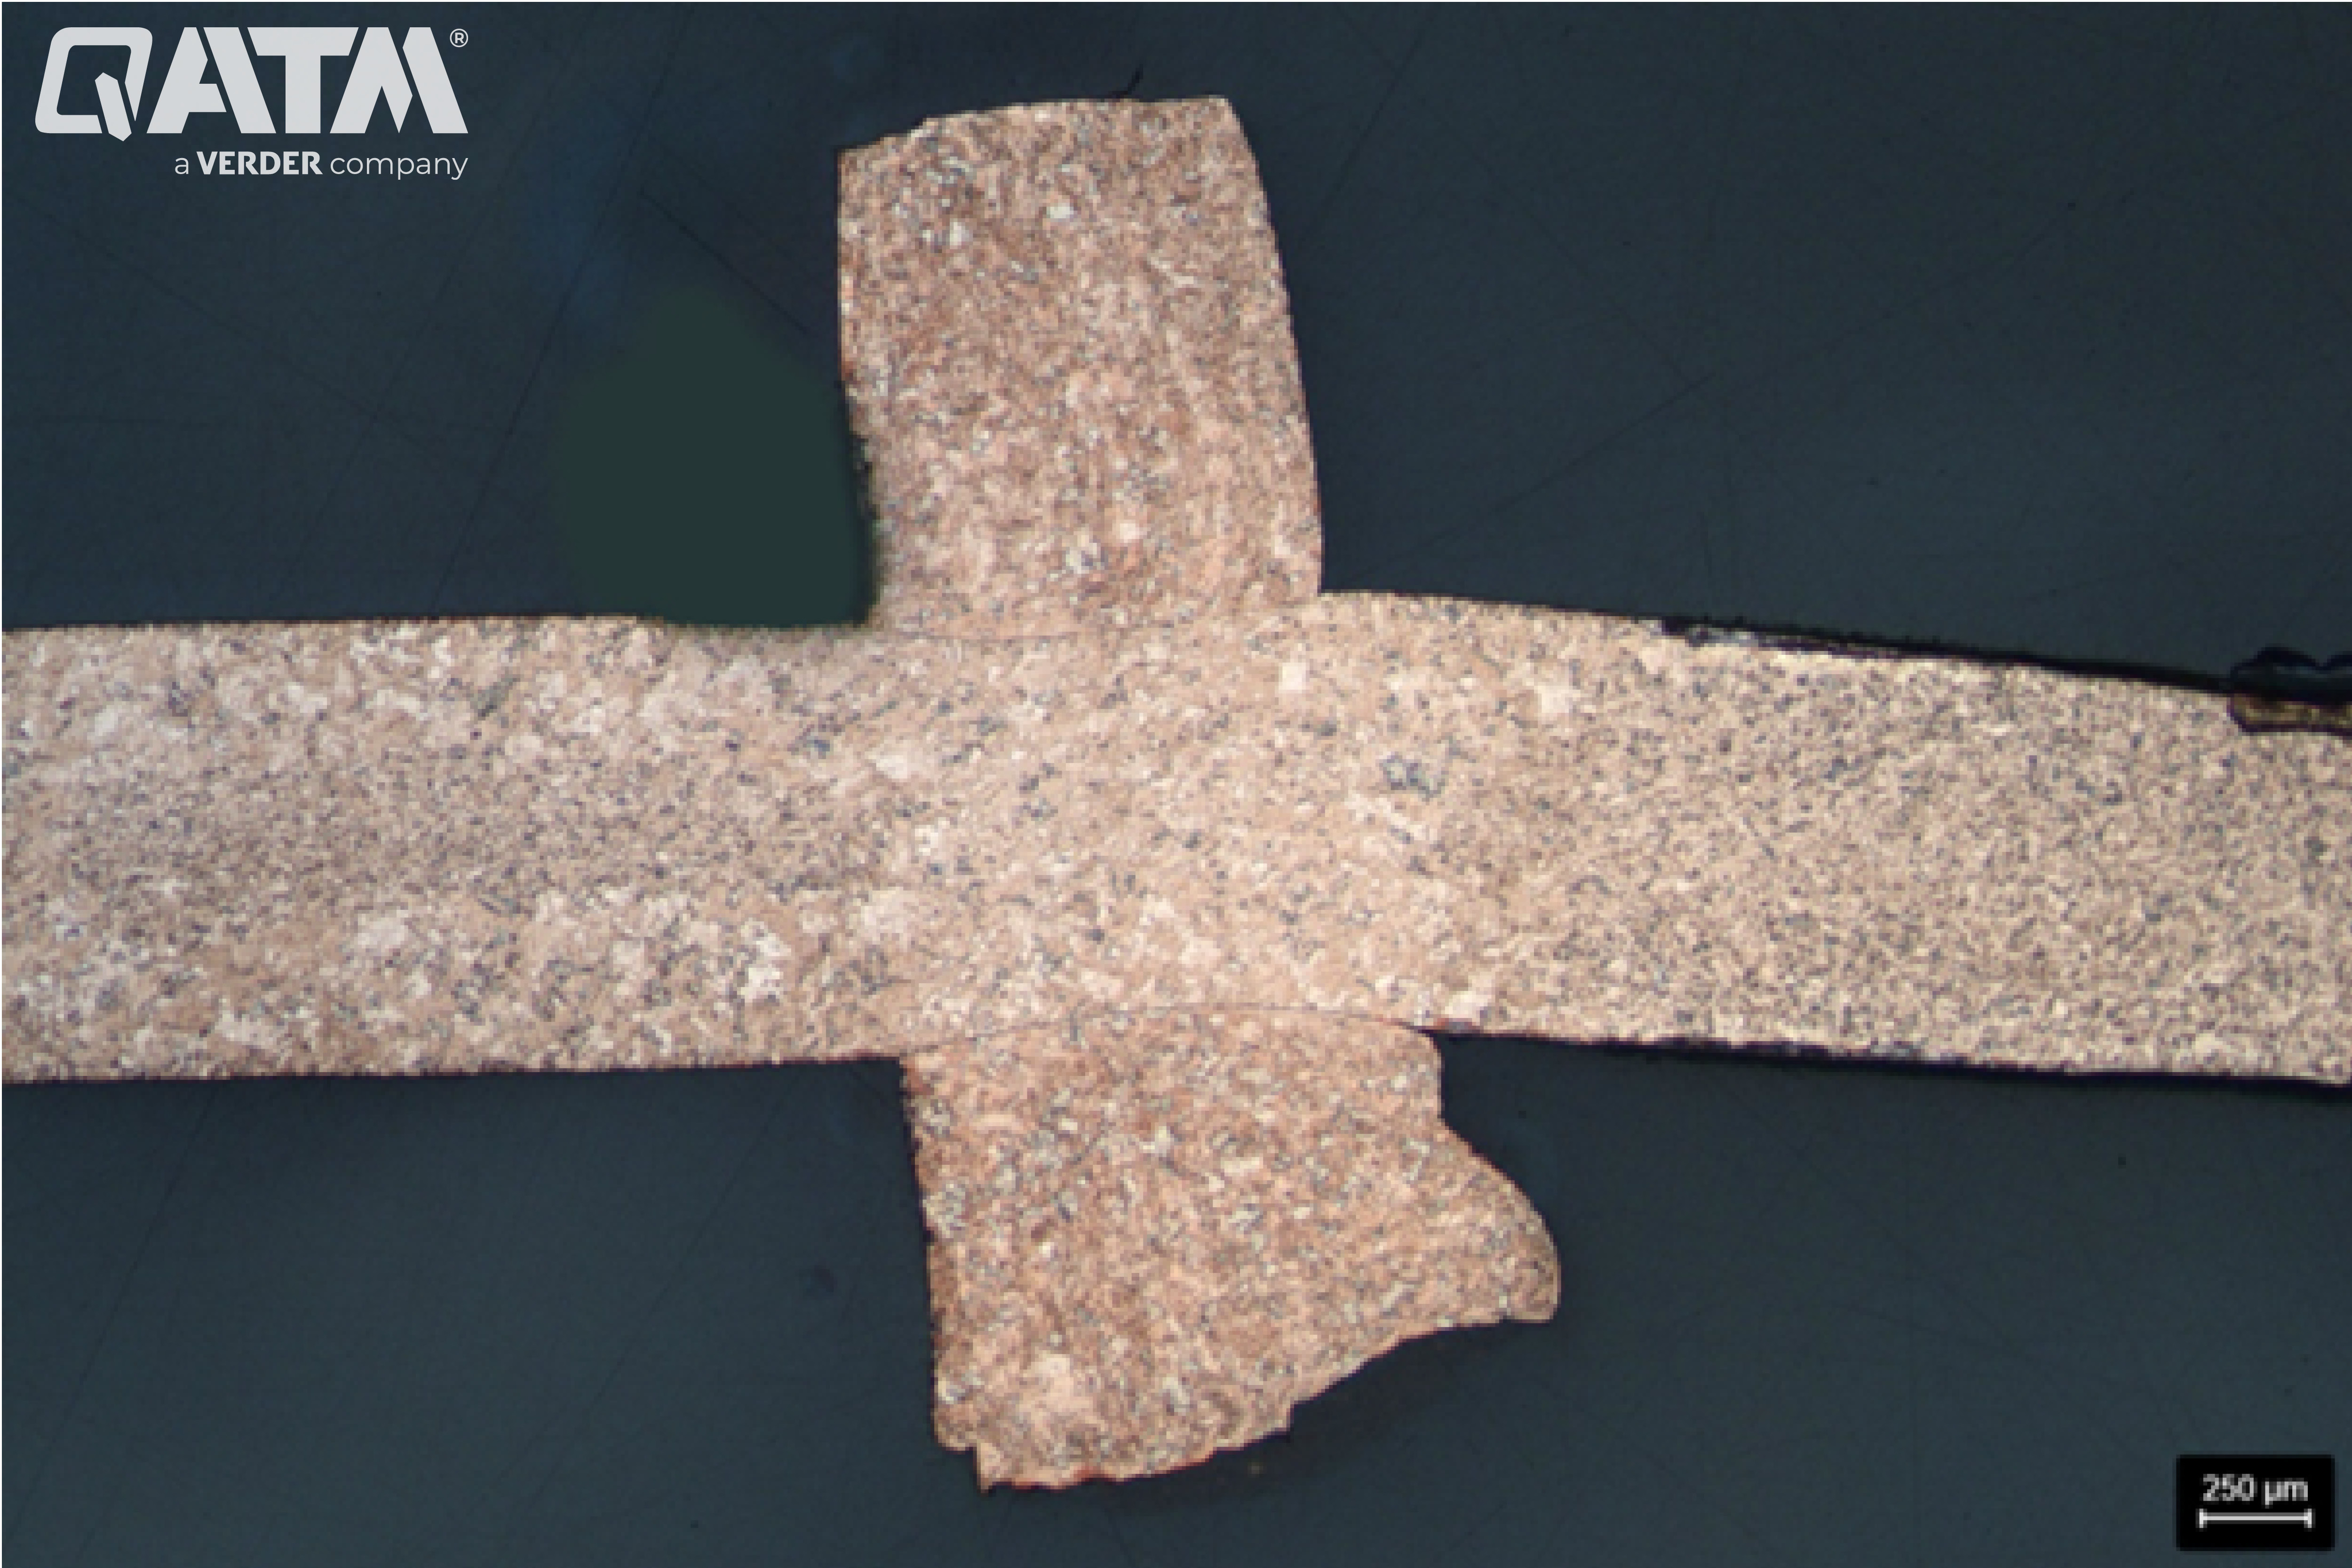
Échantillon de section transversale en cuivre après gravure avec un agent chlorure de fer au cuivre A – 25:1
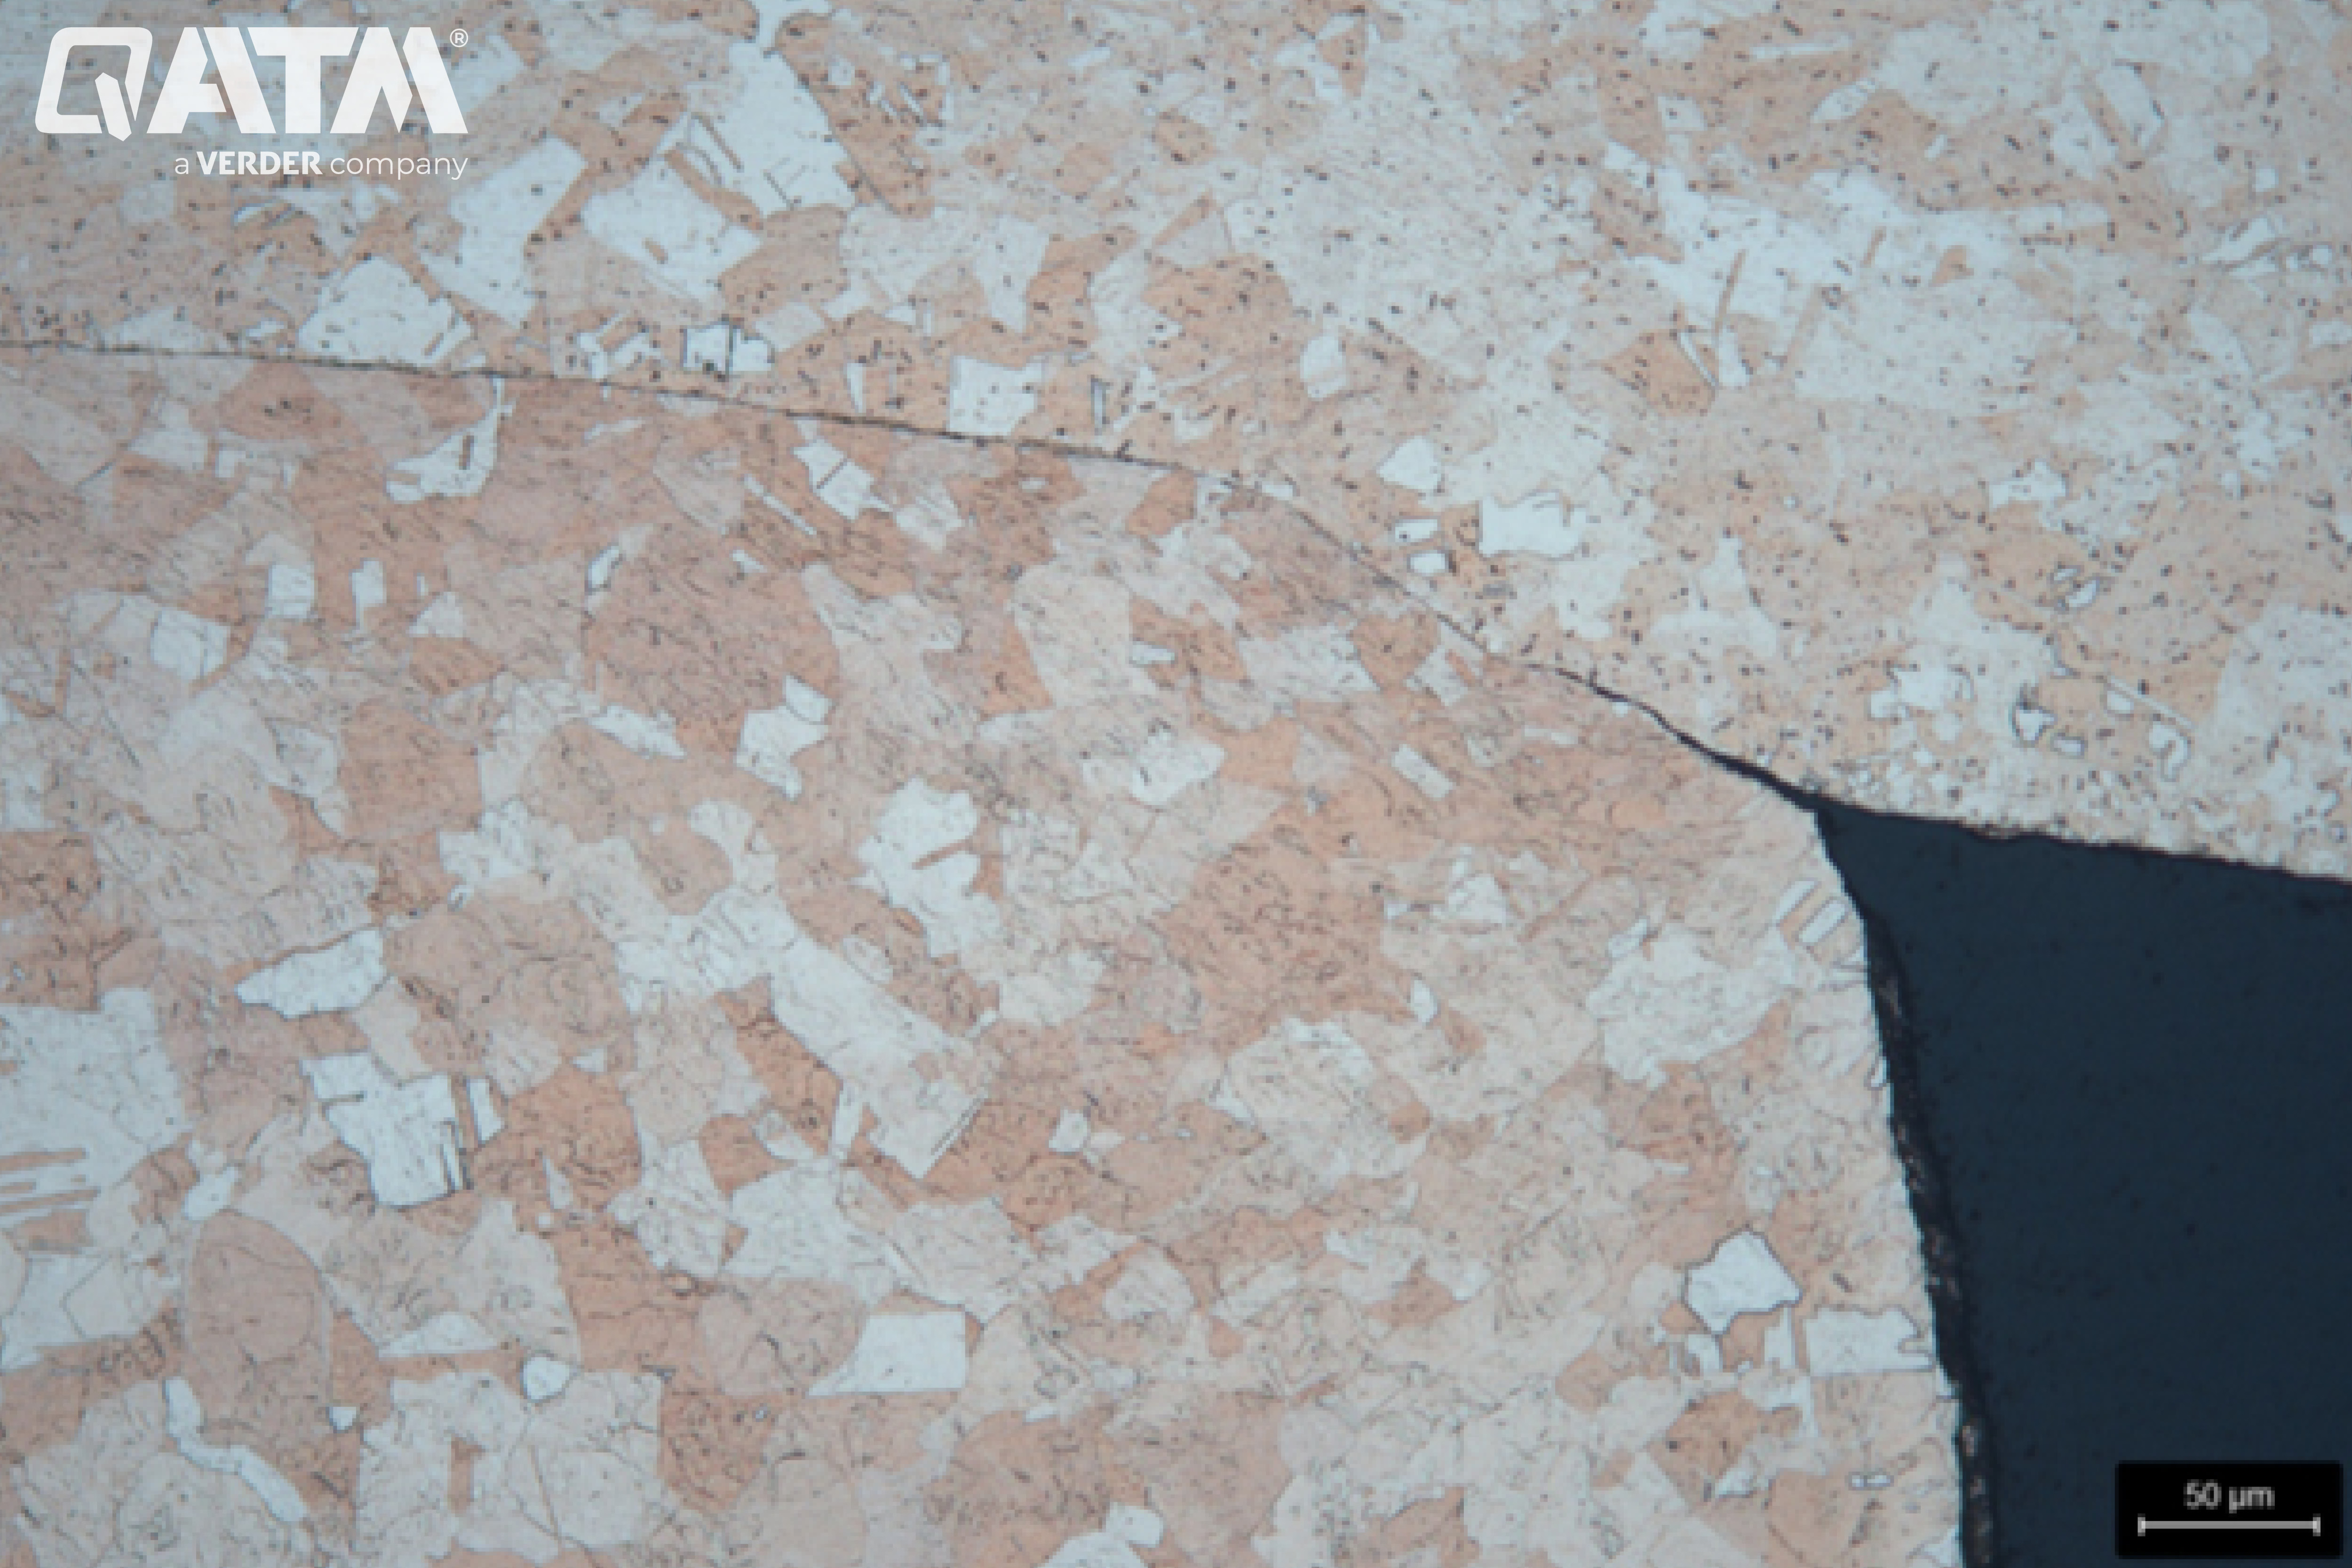
La zone de contact entre deux plaques de cuivre après gravure – 200:1
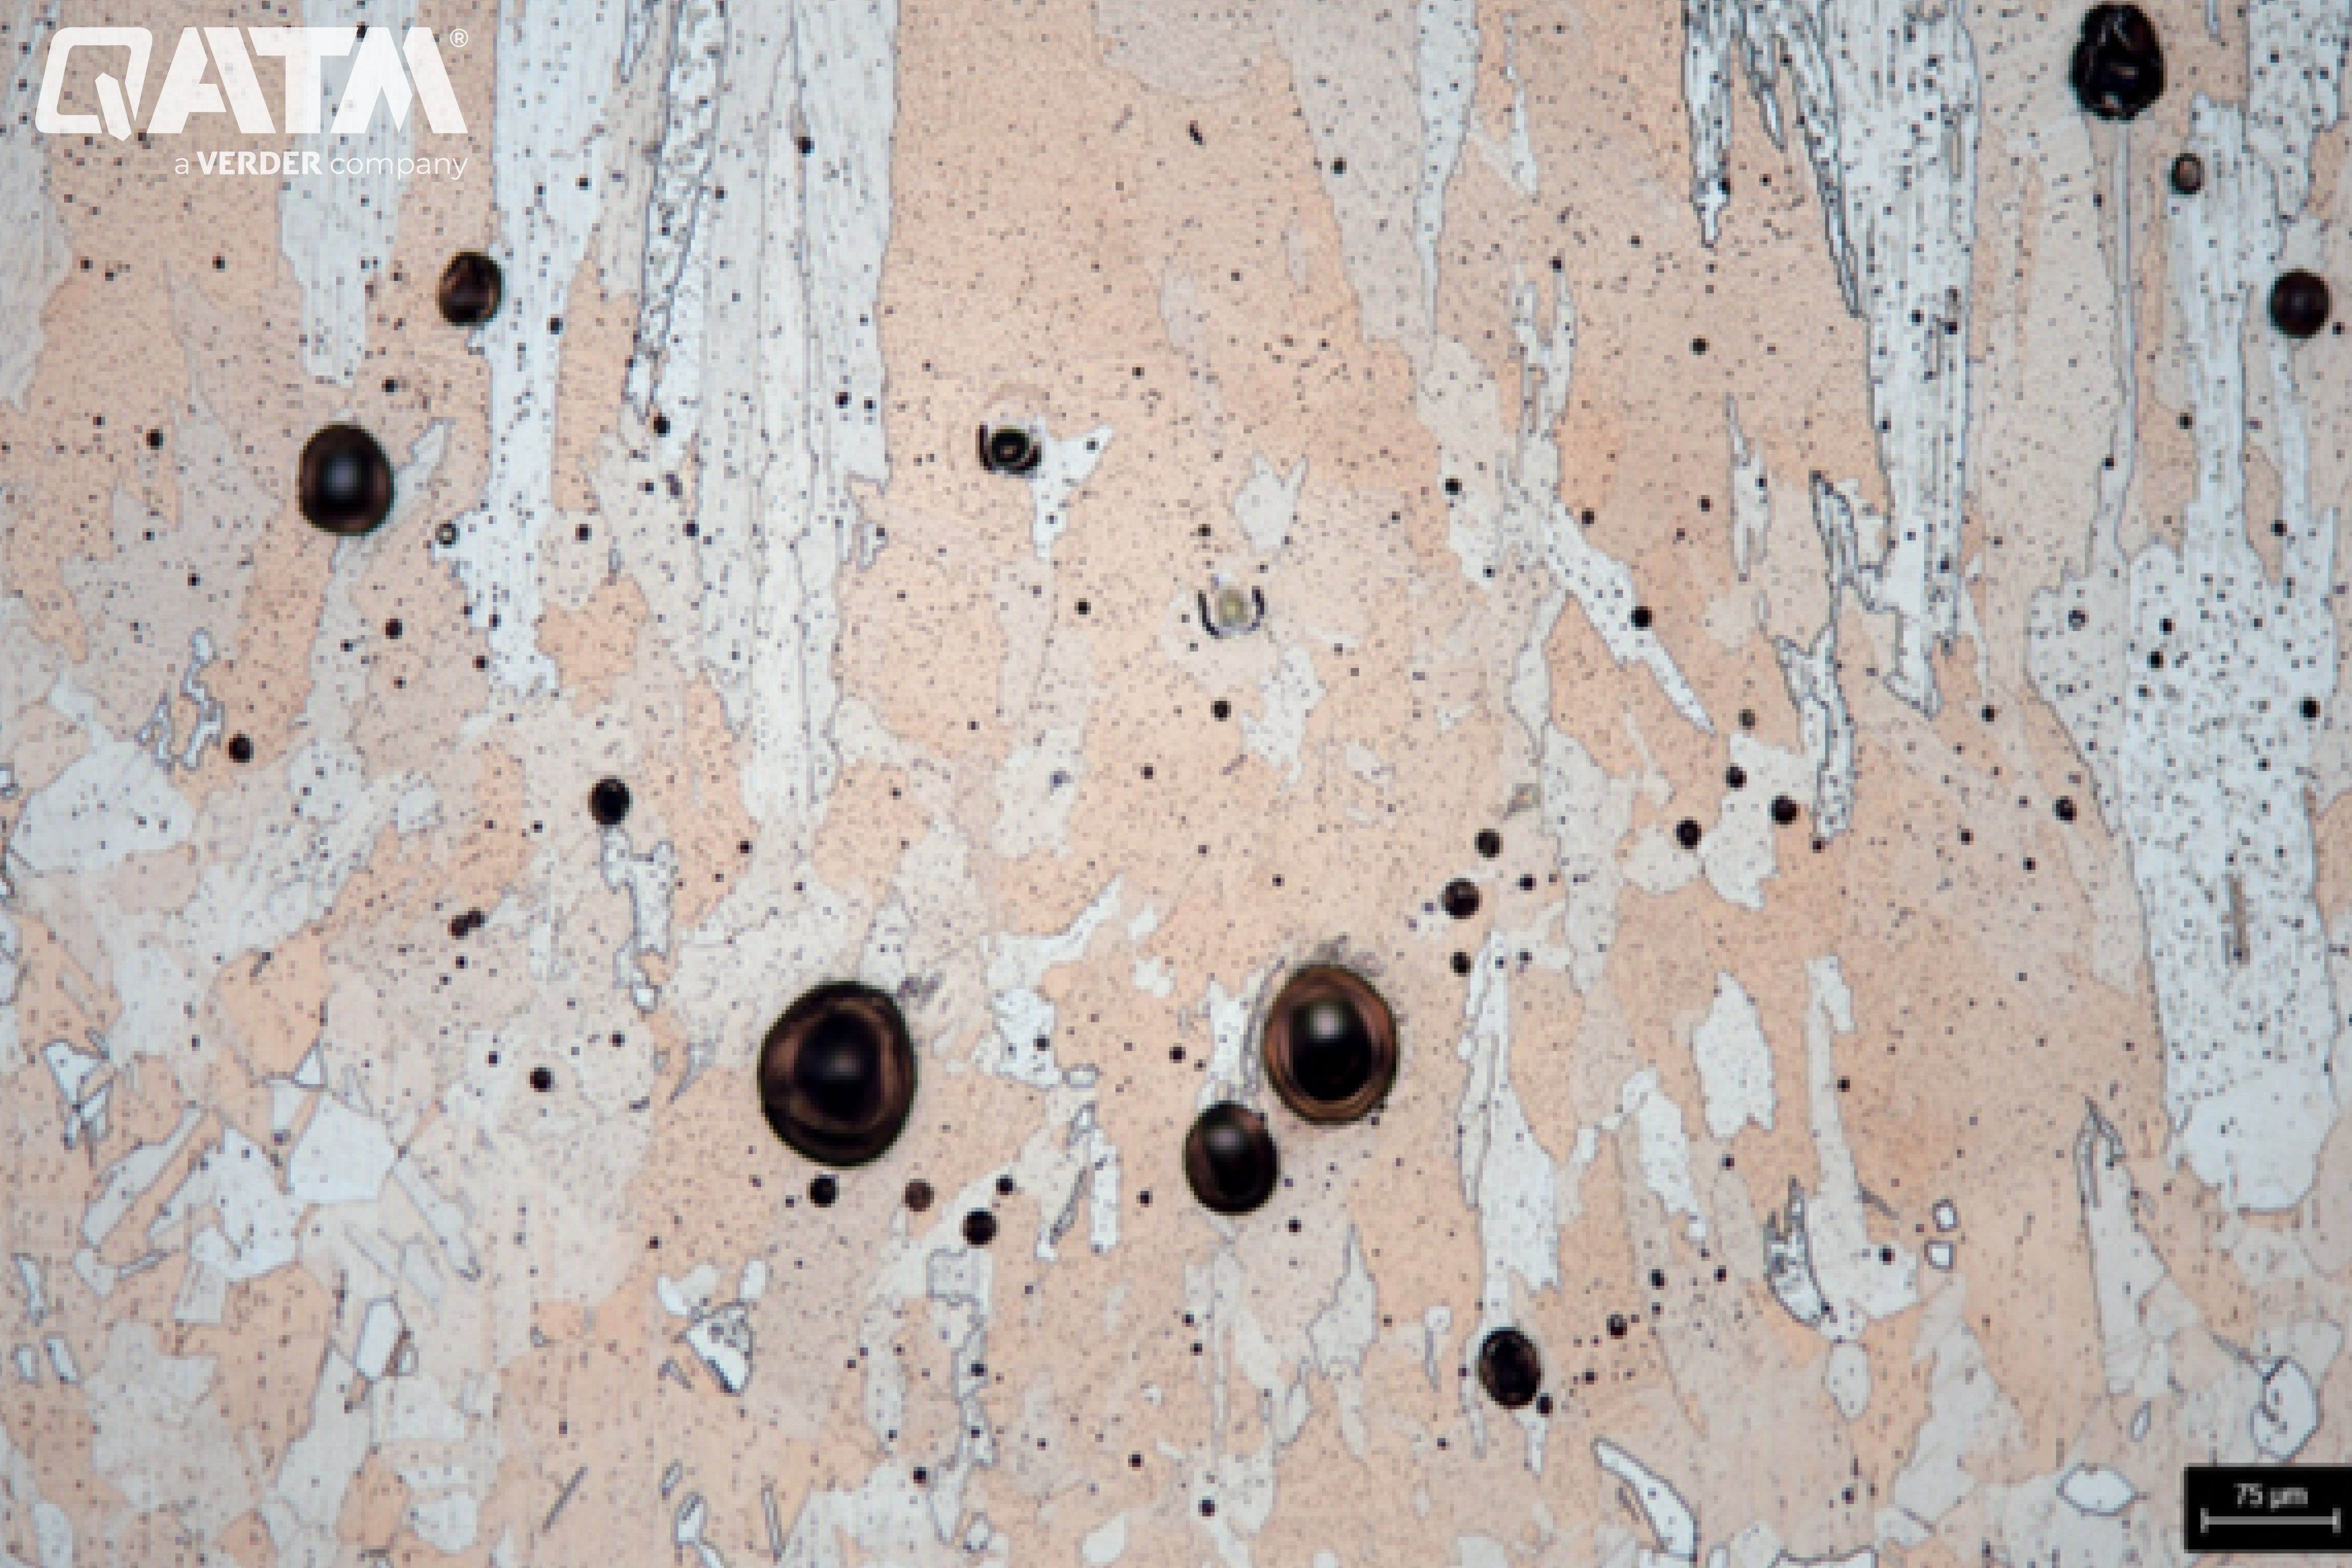
La zone affectée par la chaleur dans un échantillon de cuivre soudé au laser – 100:1
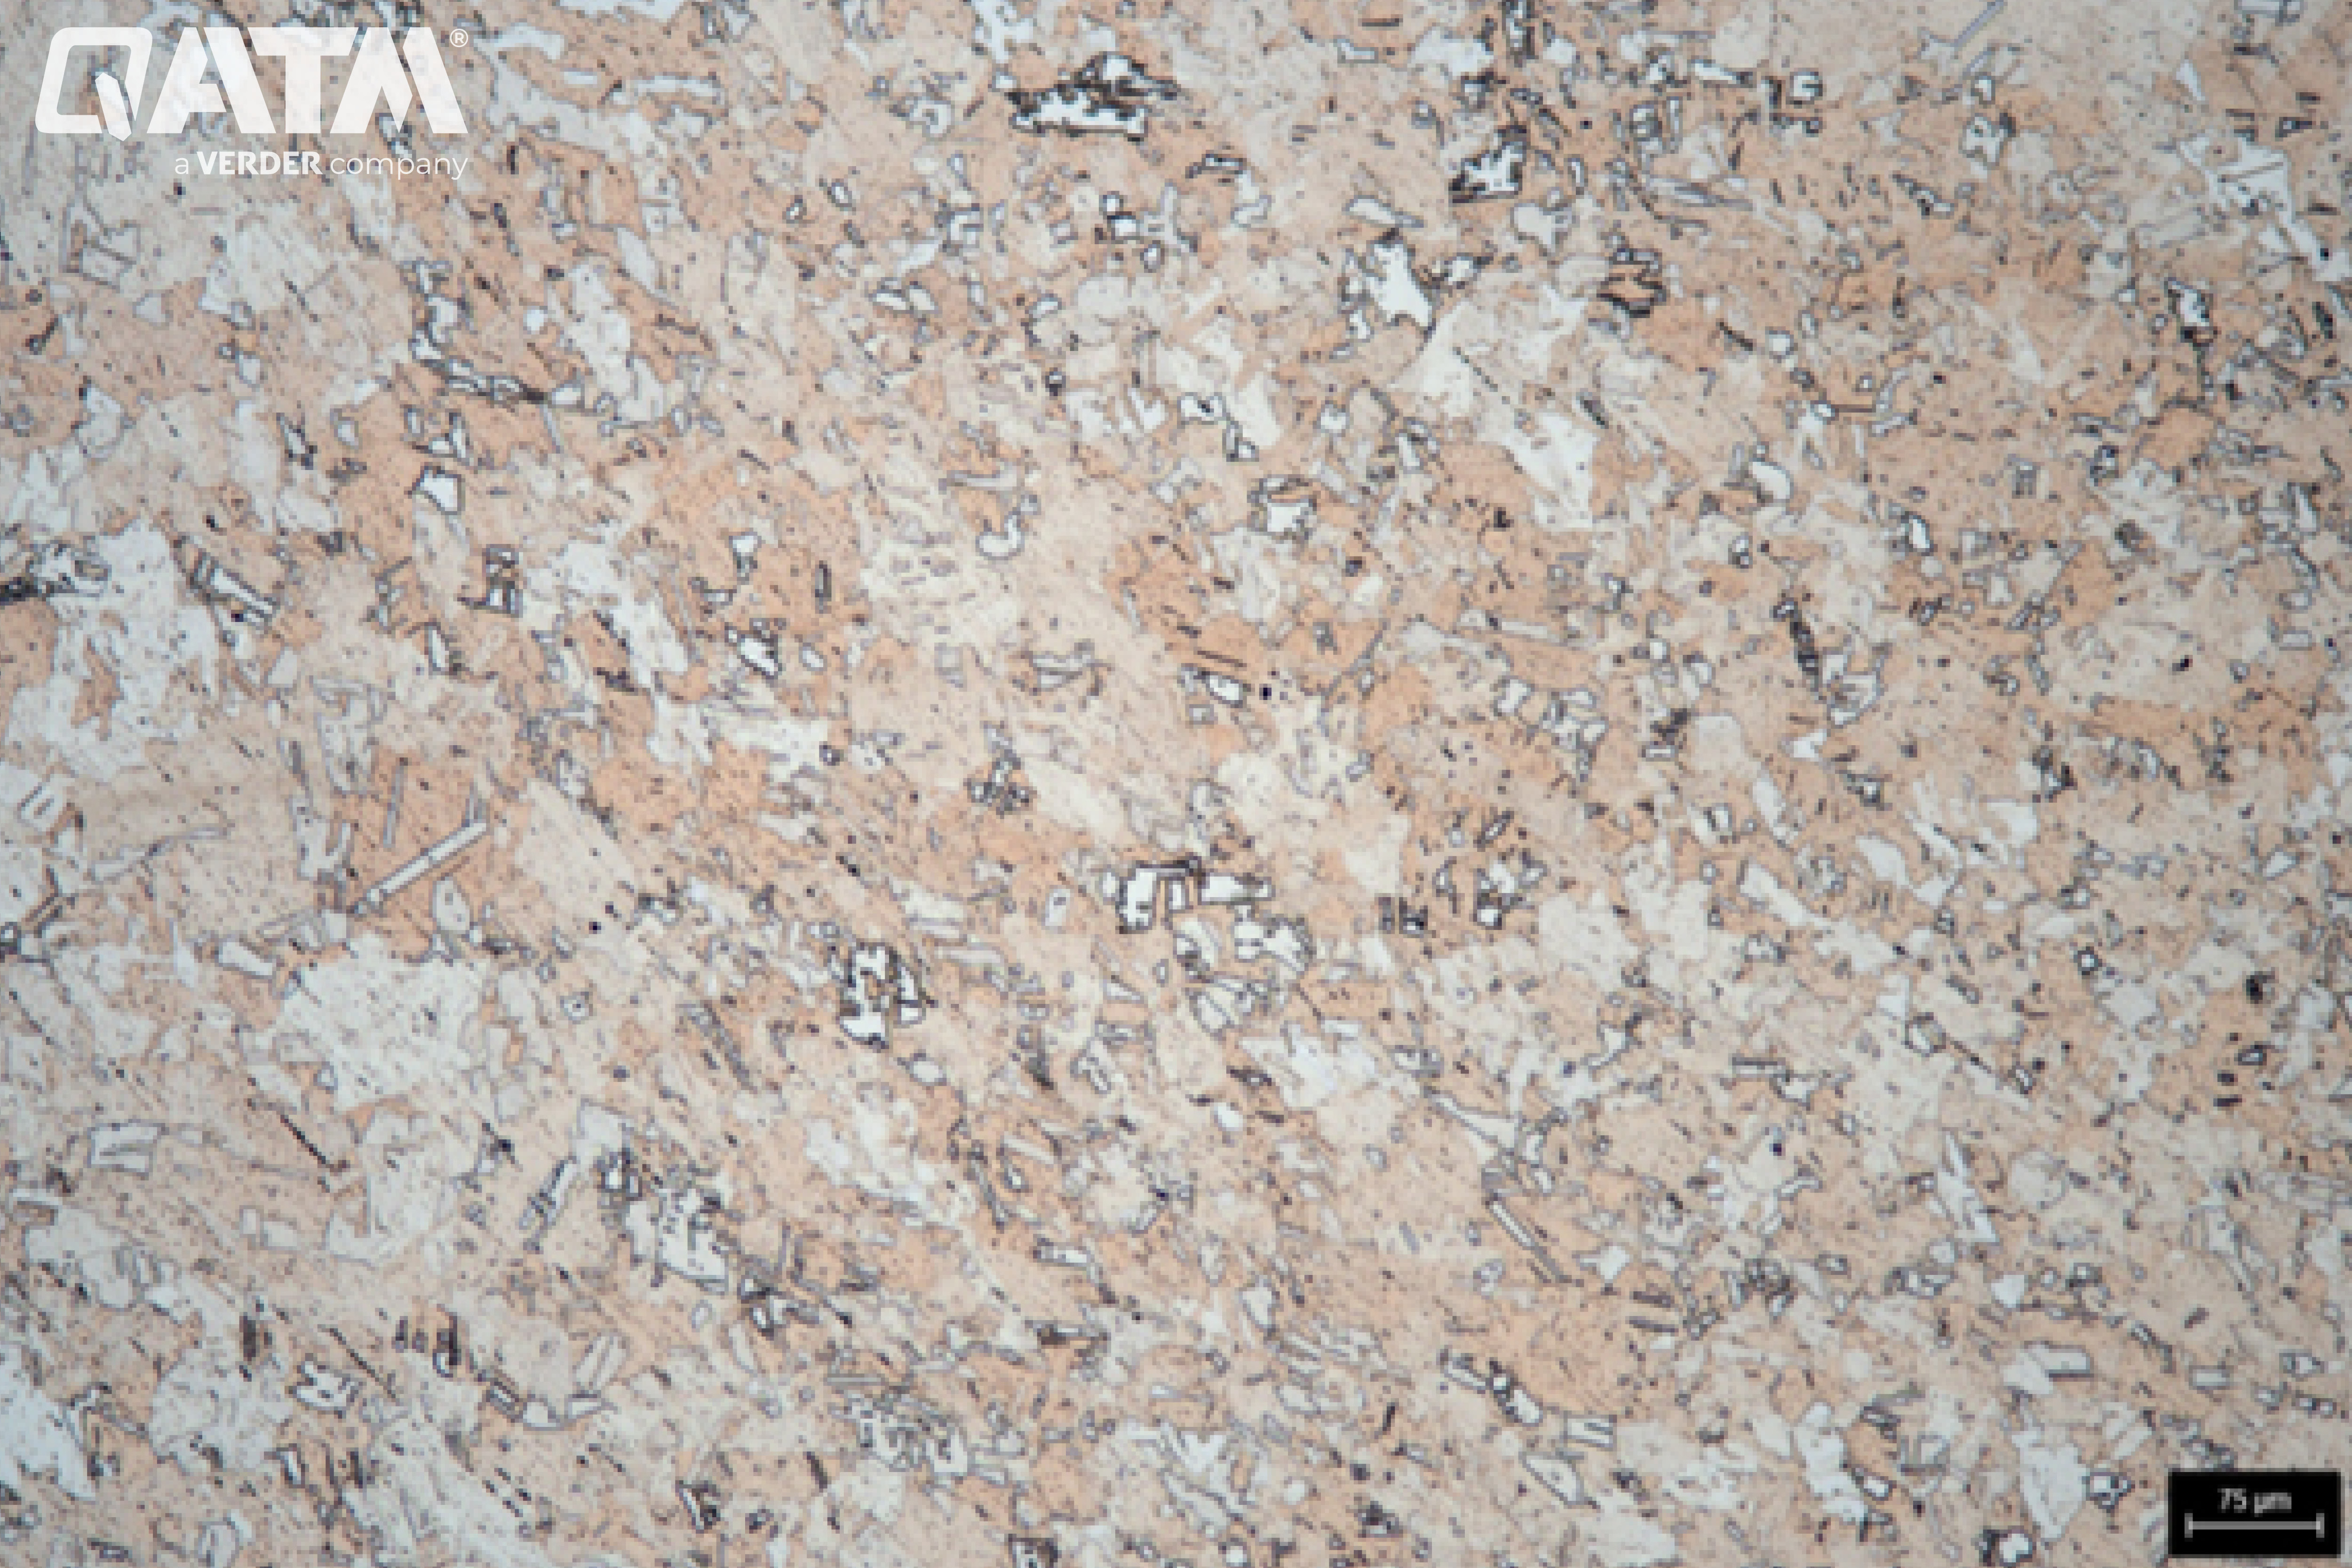
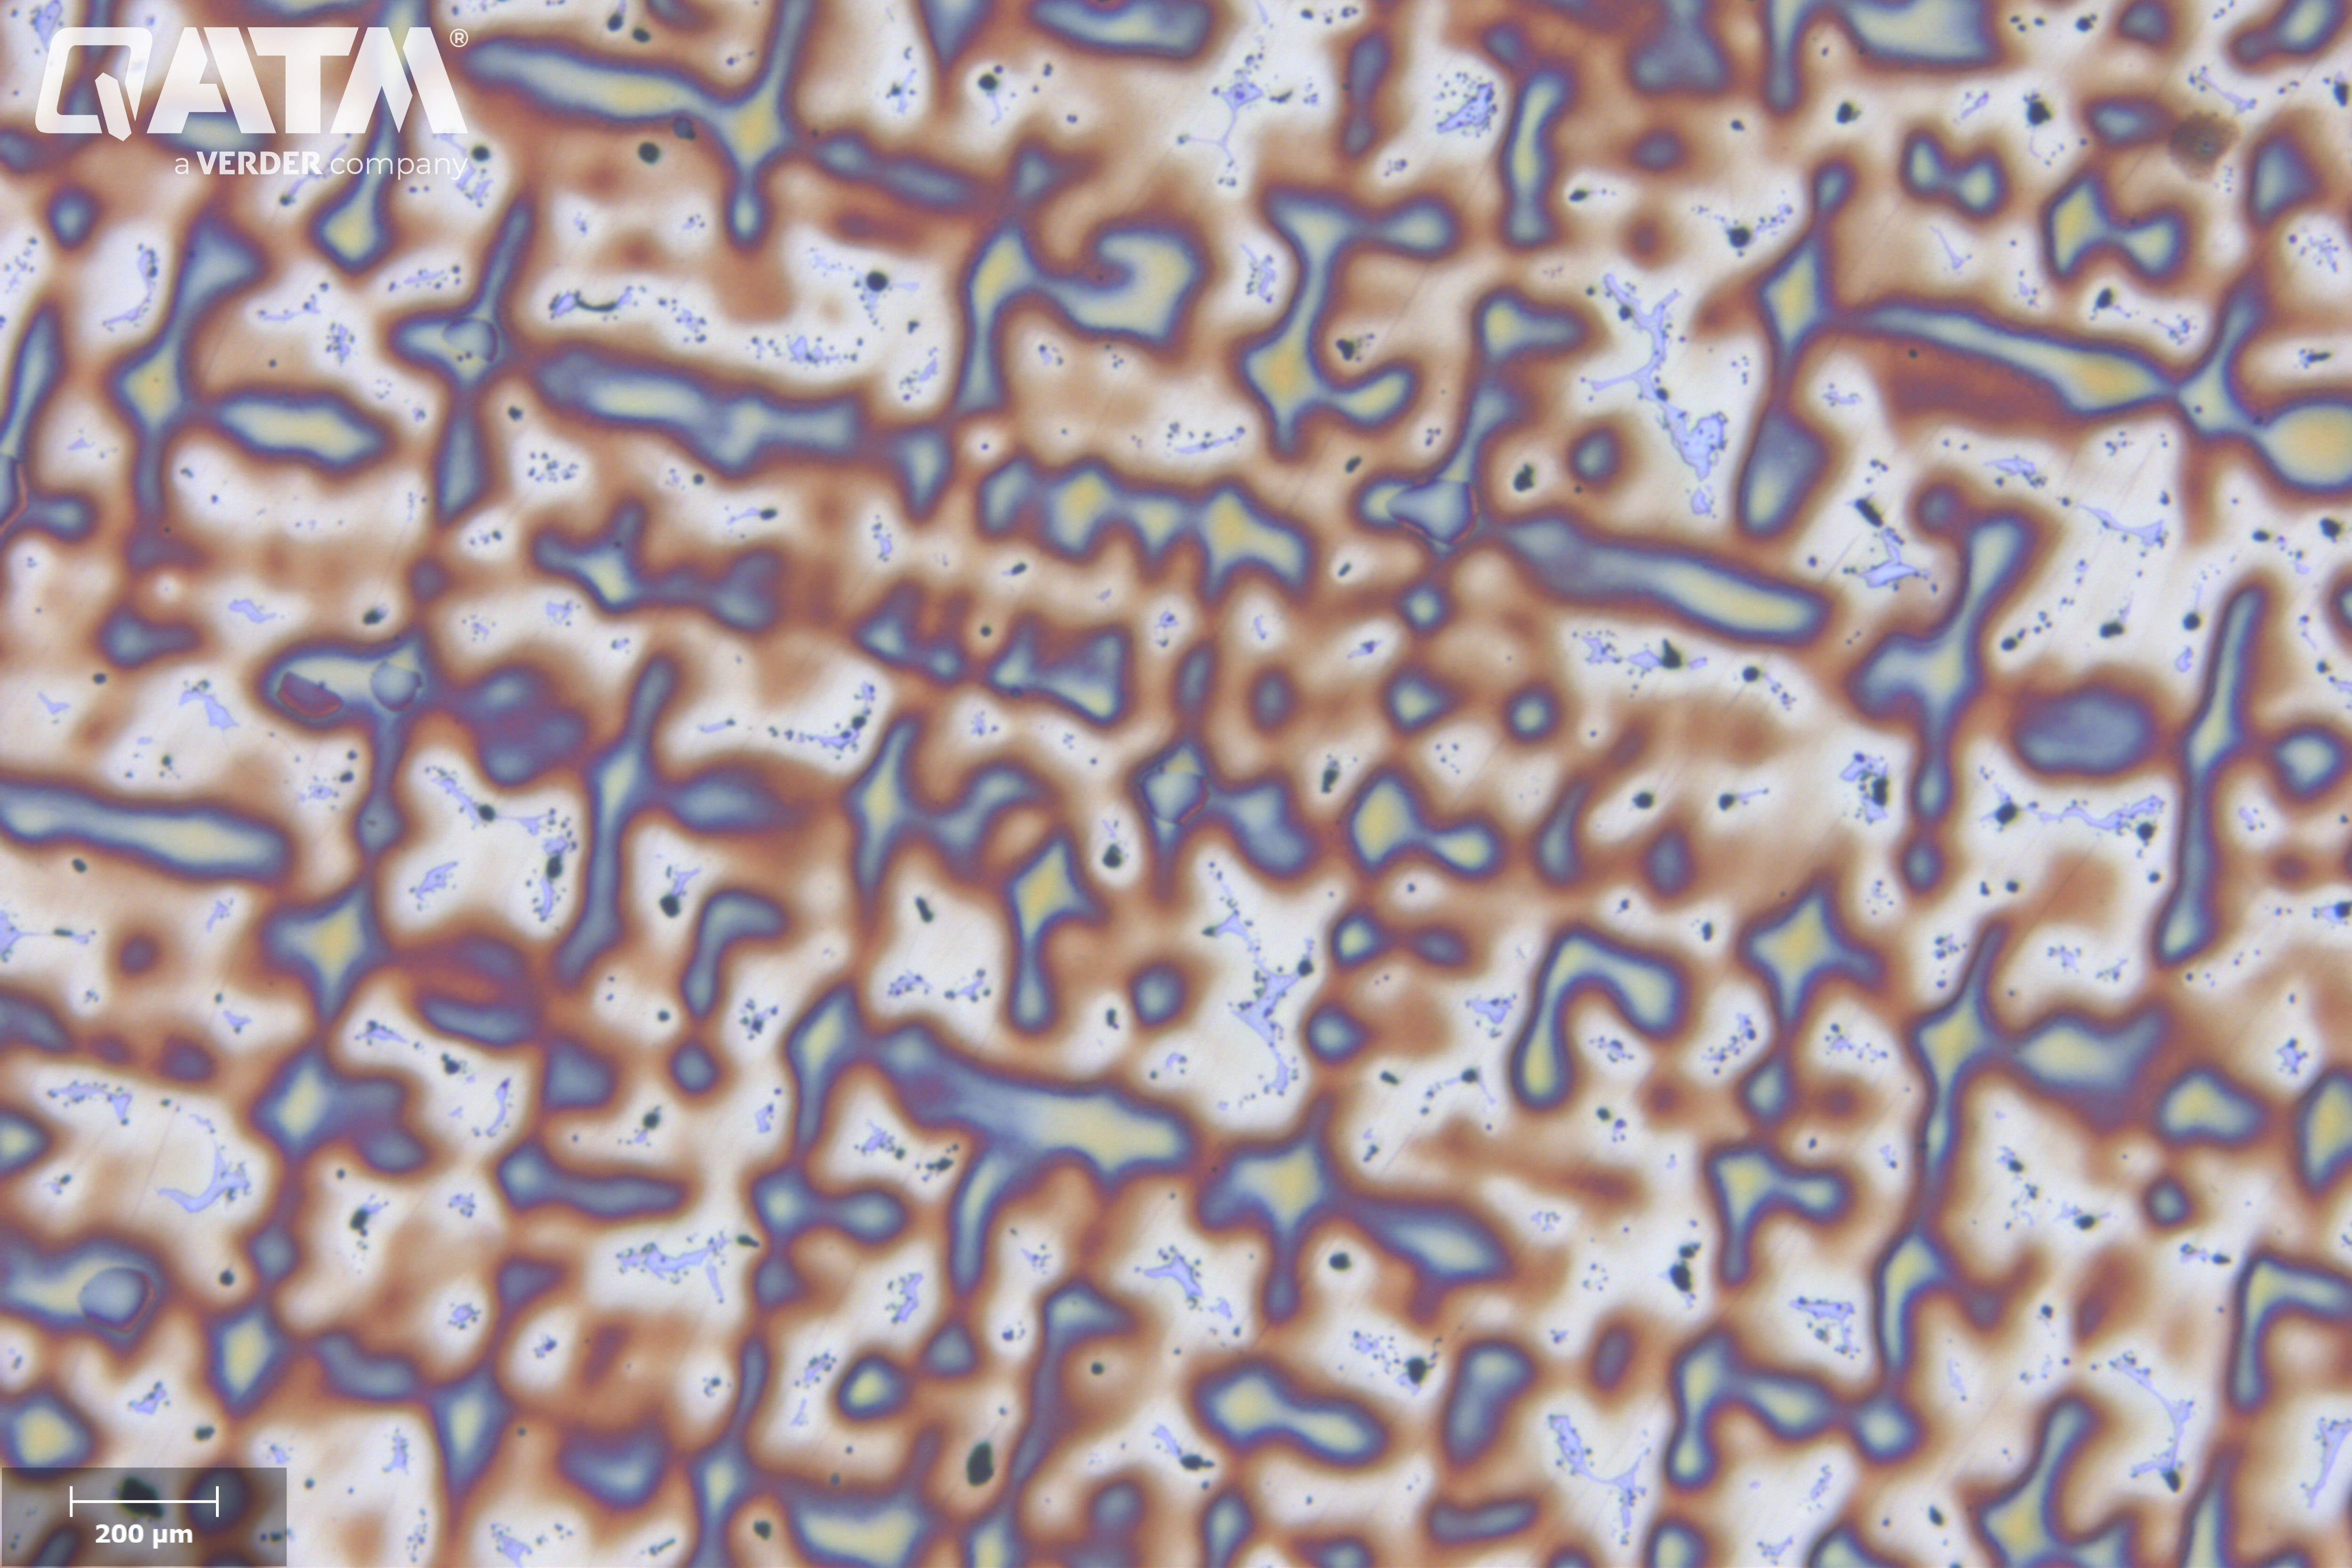
Alliage de cuivre après gravure au nitrate ferritique CU2 etchant – 100:1
Essais de dureté du cuivre et des alliages de cuivre
Les essais de dureté du cuivre et de ses alliages sont généralement réalisés à l'aide des méthodes Vickers (HV), Brinell (HB) ou Rockwell (HR). Les valeurs de dureté typiques du cuivre de haute pureté varient entre 40 et 150 HV, tandis que les alliages de cuivre peuvent atteindre 300 HV ou plus. Ces valeurs dépendent de la composition, du traitement thermique et du degré de travail à froid, ce qui fait des essais de dureté un outil important pour le contrôle qualité. Pour plus d'informations sur les essais de dureté, consultez notre base de connaissances, où vous trouverez des conseils détaillés sur la préparation et la caractérisation des échantillons matérialographiques.
Vous souhaitez obtenir plus d'informations ?
Si vous avez d'autres questions, n'hésitez pas à nous contacter via notre formulaire de contact. Nous serons ravis de vous aider à trouver la solution la mieux adaptée à vos besoins en matière de préparation d'échantillons métallographiques.
Informations approfondies et conseils pratiques
Le cuivre se caractérise par sa conductivité thermique et électrique exceptionnellement élevée, sa résistance exceptionnelle à la corrosion, sa résistance modérée et sa bonne formabilité. Les propriétés physiques du cuivre peuvent être observées dans le tableau 1. En tant que l’un des métaux les plus anciens de l’humanité, le cuivre est utilisé depuis des milliers d’années et reste indispensable dans la technologie et l’industrie modernes. L’étude du cuivre et de ses alliages explore leur structure, leurs propriétés, leur traitement et leurs applications, offrant un aperçu de la façon dont ces matériaux polyvalents peuvent être conçus pour des utilisations spécifiques. Il existe actuellement plus de 400 alliages de cuivre, chacun offrant des propriétés distinctes, et de nouveaux alliages continuent d’être développés. Ces matériaux sont conçus pour répondre aux normes techniques les plus élevées et sont personnalisés pour un large éventail d’utilisations. Le cuivre peut être allié à une variété d’éléments différents. Certains des alliages de cuivre les plus largement reconnus comprennent divers types de laiton, qui contiennent différentes quantités de zinc, et le bronze, qui est fabriqué à partir de cuivre et d’étain. D’autres alliages de cuivre familiers comprennent les alliages cuivre-nickel, les alliages cuivre-aluminium, le bronze à canon (alliage Cu-Sn-Zn), les alliages cuivre-manganèse et les alliages cuivre-plomb-étain. L’arbre généalogique du cuivre, conçu en 2013 par l’Institut allemand du cuivre (DKI), est la meilleure image représentative pour illustrer le cuivre et ses alliages.
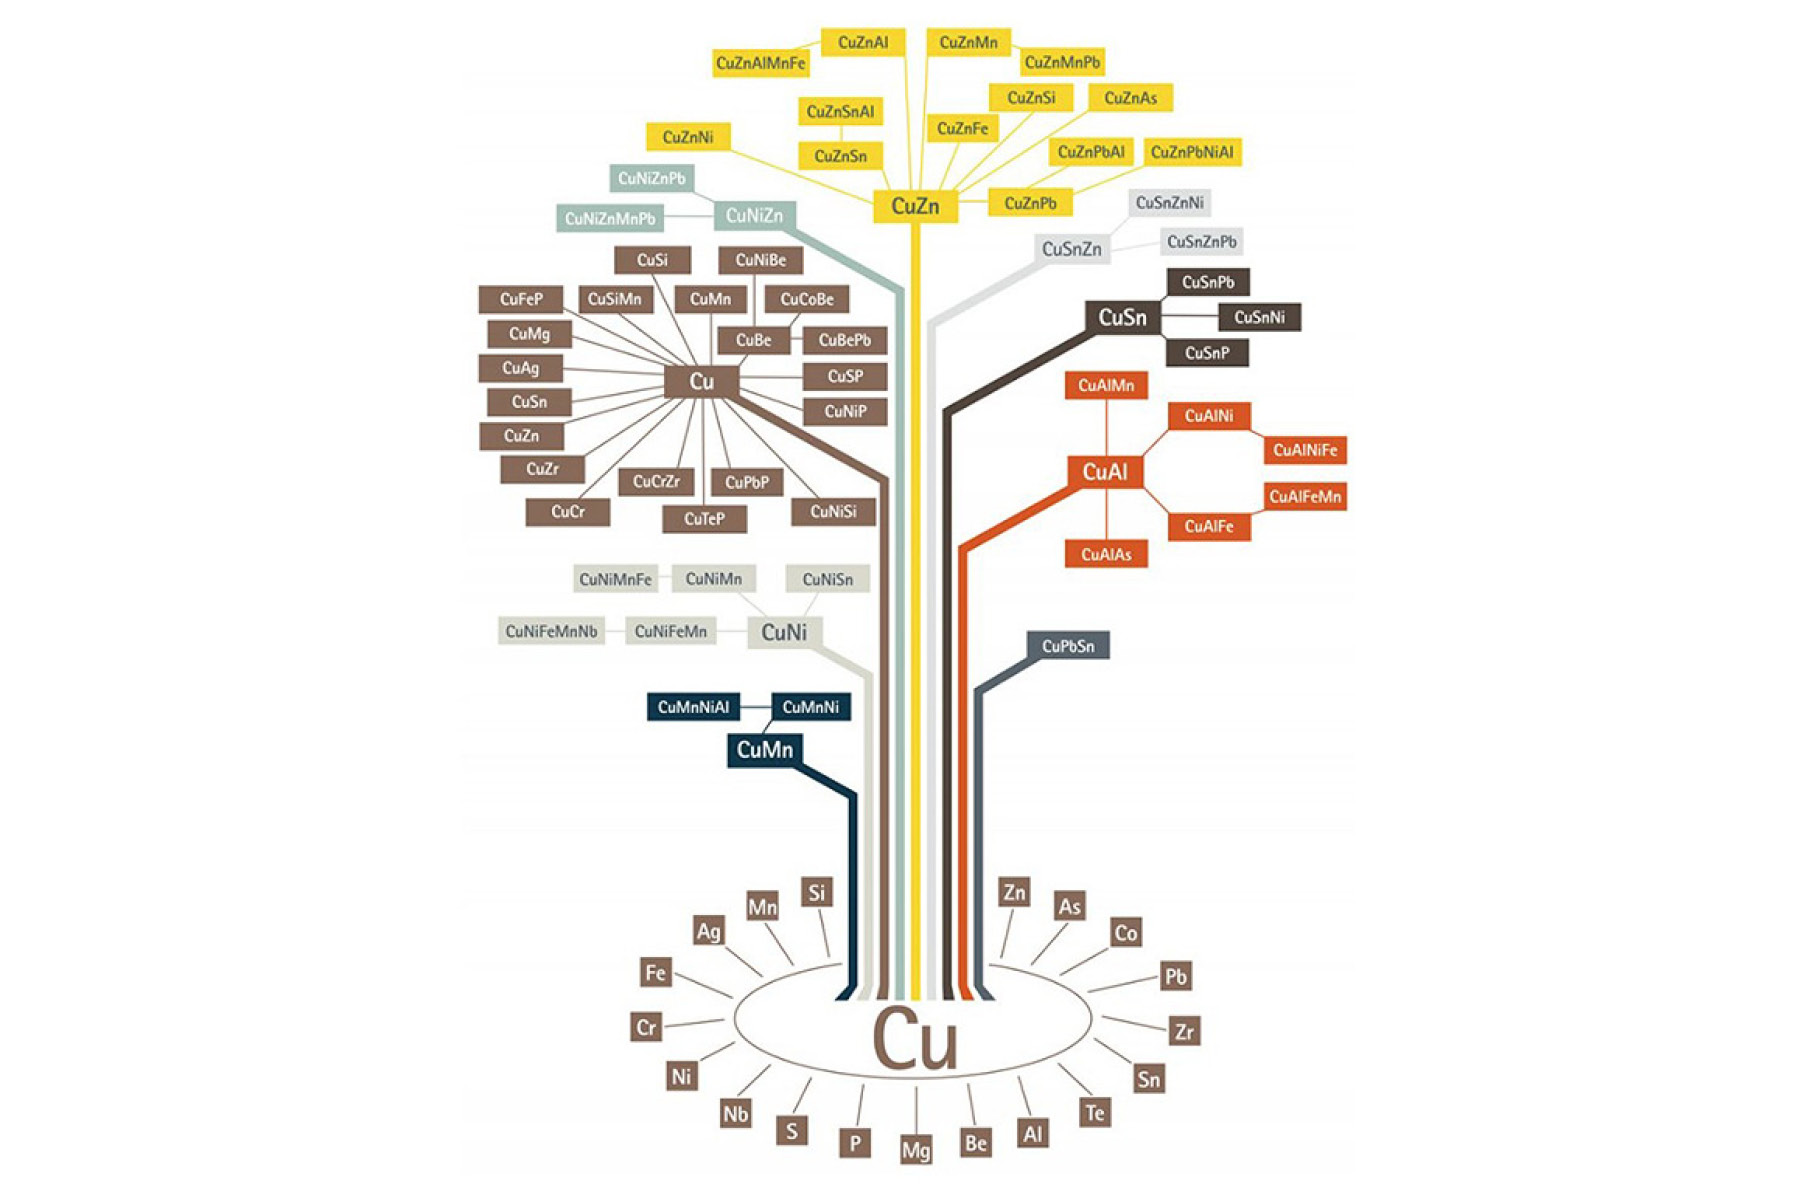
Arbre généalogique du cuivre, Copyright of DKI, 2013
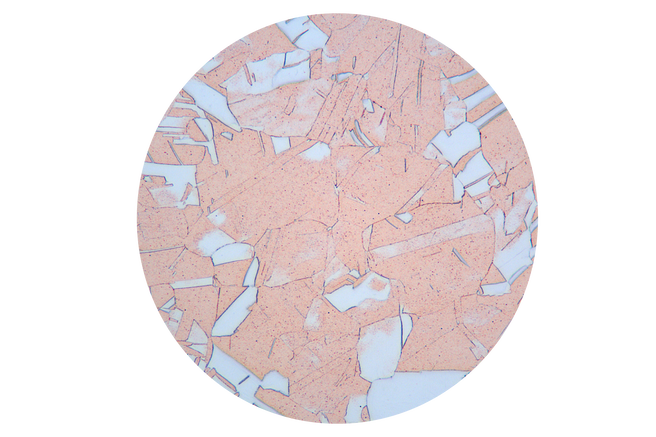
Cuivre pur
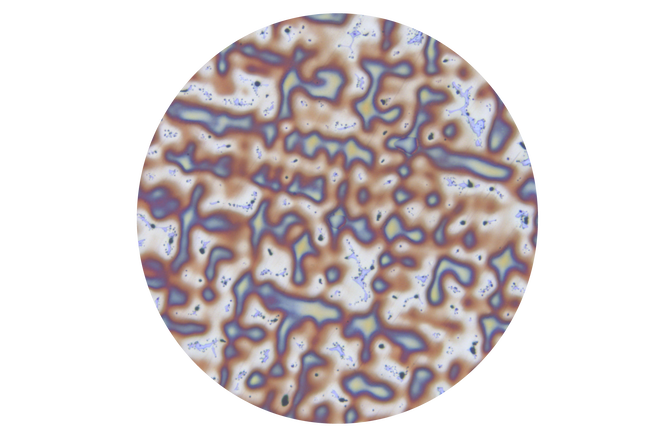
Alliages de cuivre
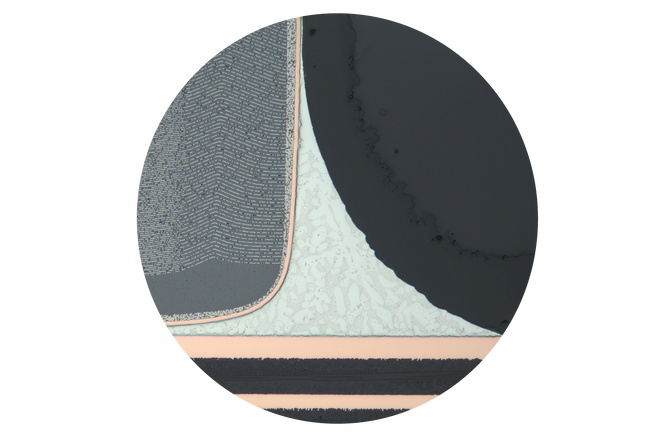
Le cuivre dans les composants électroniques
| Caractéristique | Valeur | Unité |
|---|---|---|
| Numéro atomique | 29 | - |
| Poids atomique standard | 63,546 | - |
| Densité | 8,96 | g/cm 3 |
| Point de fusion | 1083,4 | g/cm °C |
| Conductivité électrique à 20°C | 60 | MS/m |
| Conductivité thermique à 20°C | 395 | W (m K) |
| Capacité thermique spécifique | 0.38 | J/gK (20-400 °C) |
| Enthalpie de fusion | 214 | J/g |
| Structure cristalline | Cubique à face centrée (FCC) | - |
Les principaux objectifs de l'étude métallographique du cuivre et de ses alliages sont les suivants :
- Caractérisation microstructurale :
Observer et analyser la structure des grains, la distribution des phases et la microstructure, qui influencent les propriétés mécaniques, électriques et de corrosion. - Identification de la phase :
Identifier les différentes phases présentes (telles que la solution solide, les composés intermétalliques ou les précipités) résultant d’éléments d’alliage ou de traitements thermiques spécifiques. - Contrôle qualité:
Détecter et évaluer les défauts tels que la porosité, les inclusions, les fissures, la ségrégation et les impuretés non métalliques qui peuvent affecter les performances et la fiabilité. - Évaluation des effets de traitement :
Étudier les effets des procédés de fabrication et de formage des métaux (coulée, forgeage, laminage, recuit, etc.) sur la microstructure et, par conséquent, sur les propriétés du matériau. - Analyse de la corrosion et de la dégradation :
Étudier les mécanismes de corrosion, évaluer l’étendue de la dégradation et identifier les zones sensibles à la corrosion ou à d’autres formes d’attaque environnementale. - Analyse des défaillances :
Déterminer les causes de défaillance en service en examinant la microstructure au niveau et autour du site de la rupture ou de la défaillance. - Homogénéité et distribution des alliages :
Évaluer l’uniformité des éléments d’alliage et détecter toute ségrégation ou distribution inégale qui pourrait affecter les performances du matériau.
L’étude métallographique fournit des informations essentielles pour optimiser les paramètres de traitement, garantir la qualité et améliorer les performances et la longévité du cuivre et de ses alliages dans diverses applications.
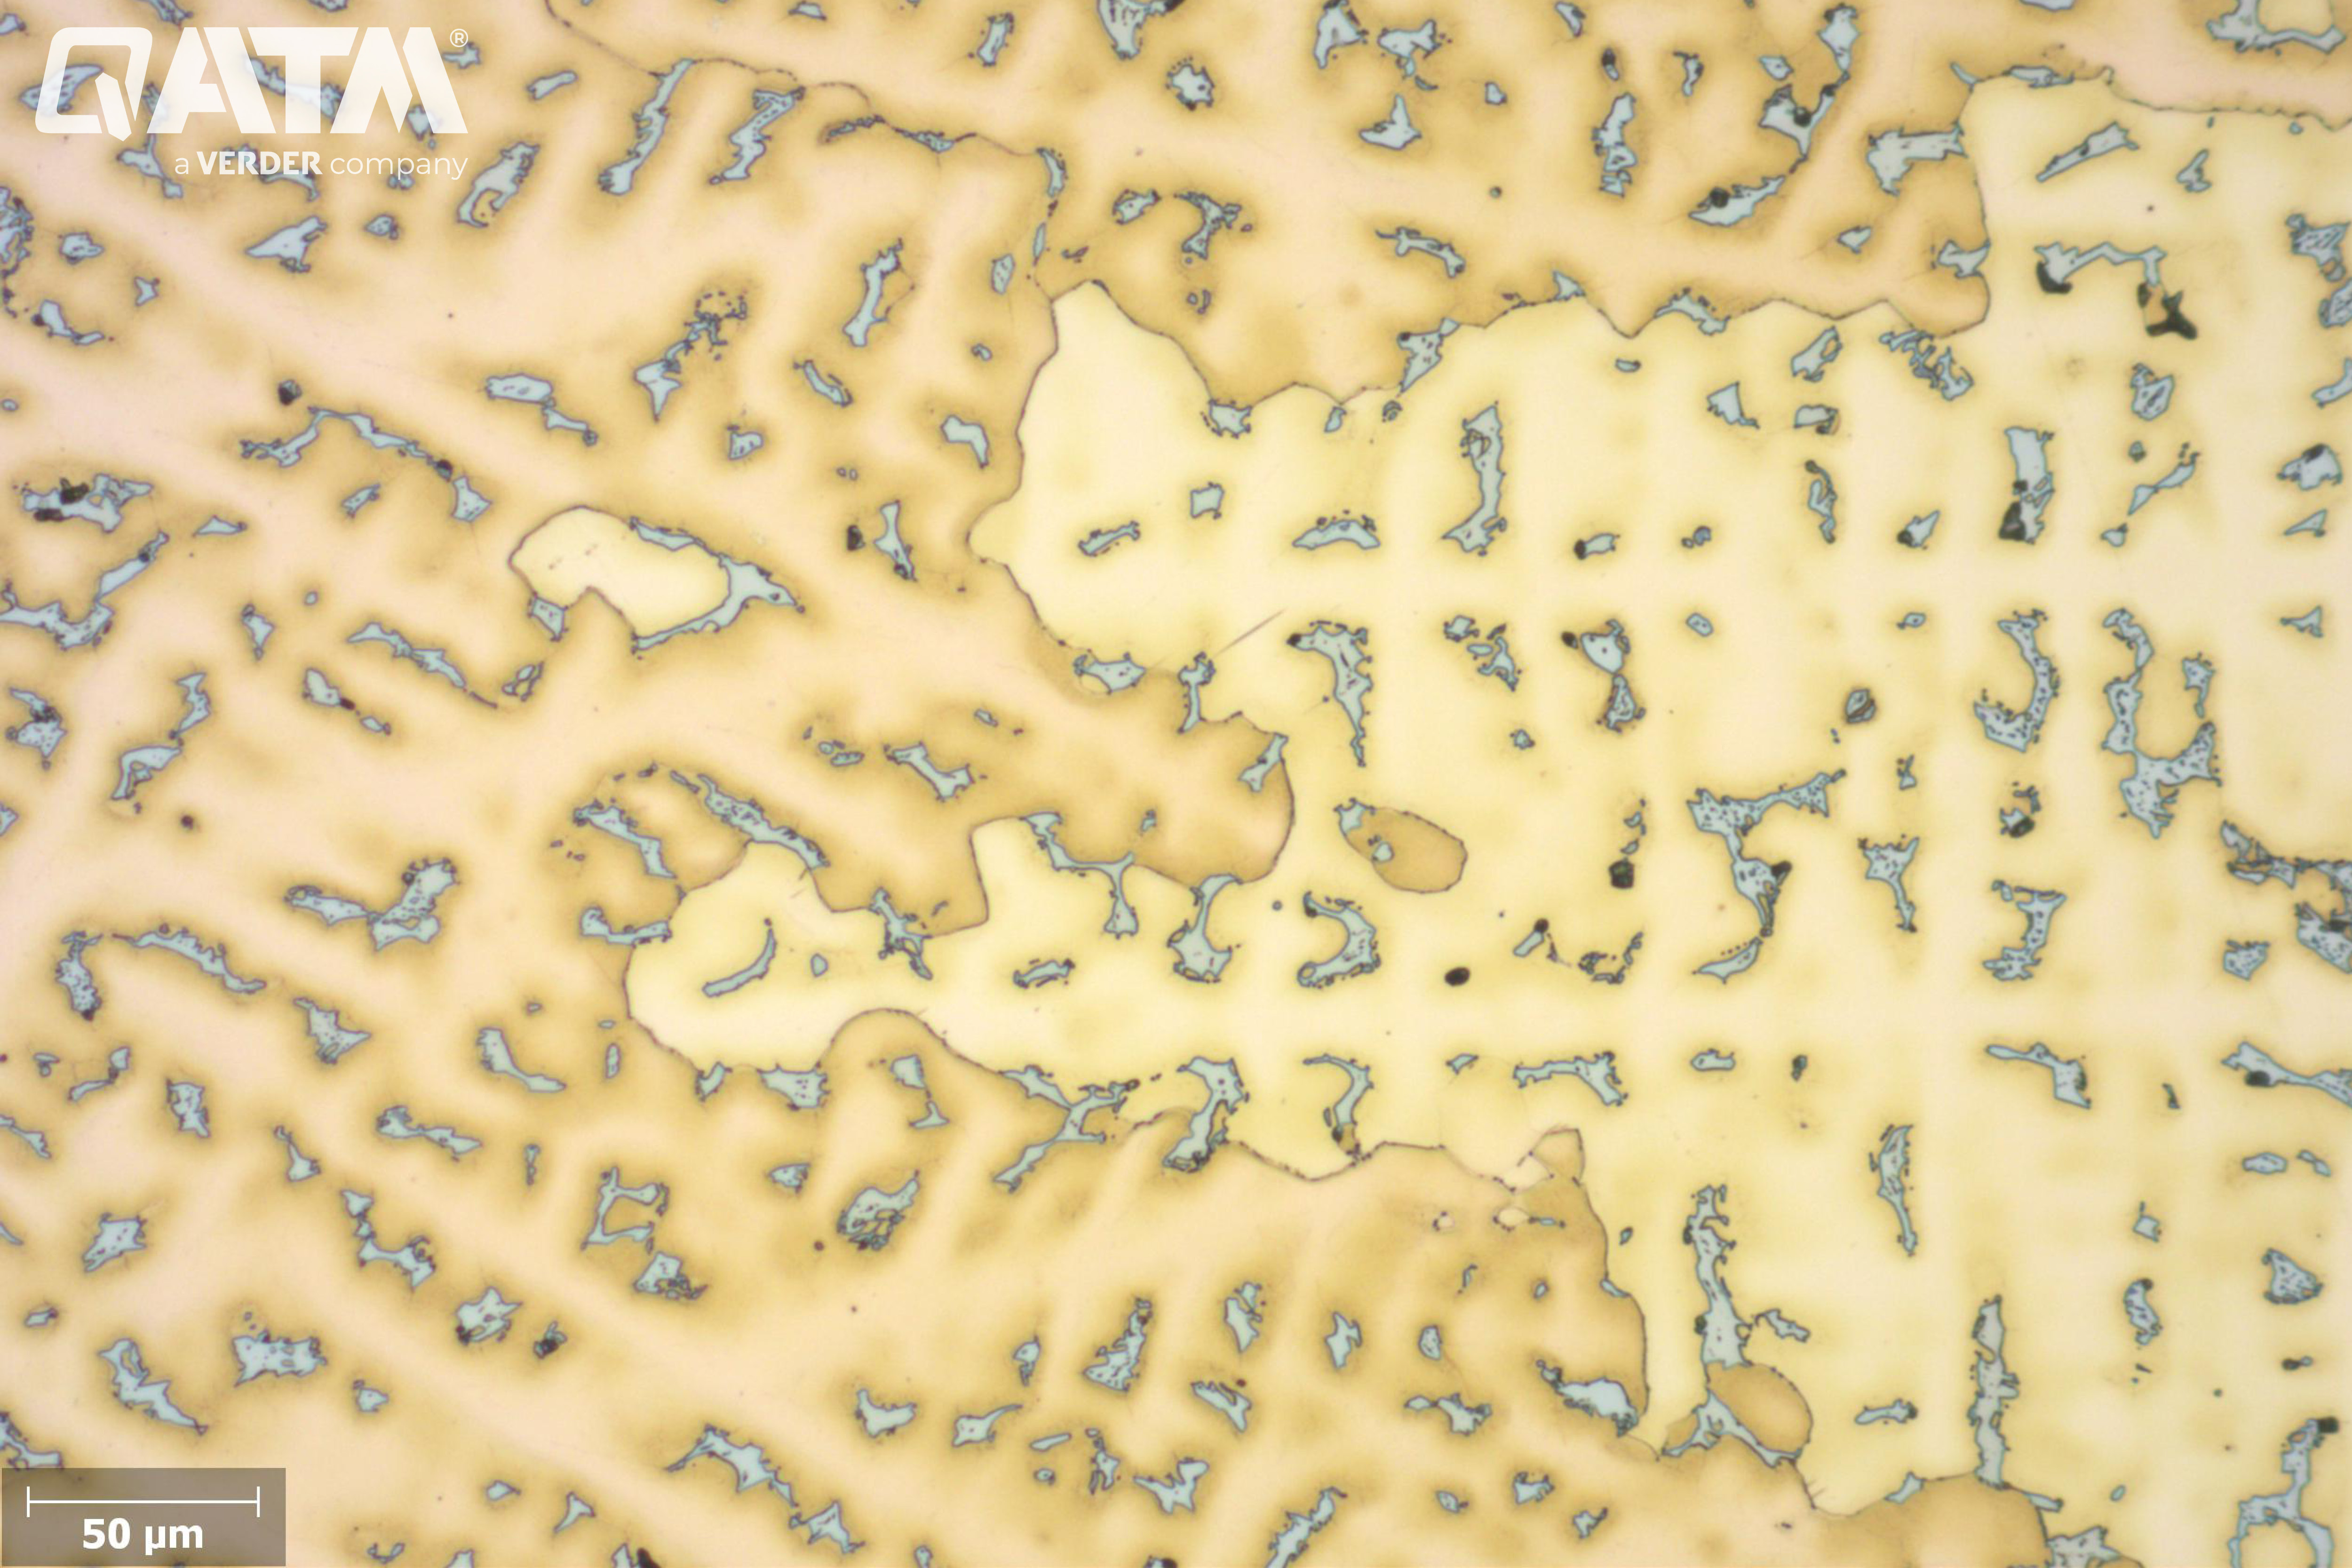
La microstructure d’un alliage de cuivre coulé après gravure au nitrate ferritique 10 % (QATM-CU2) – 200x
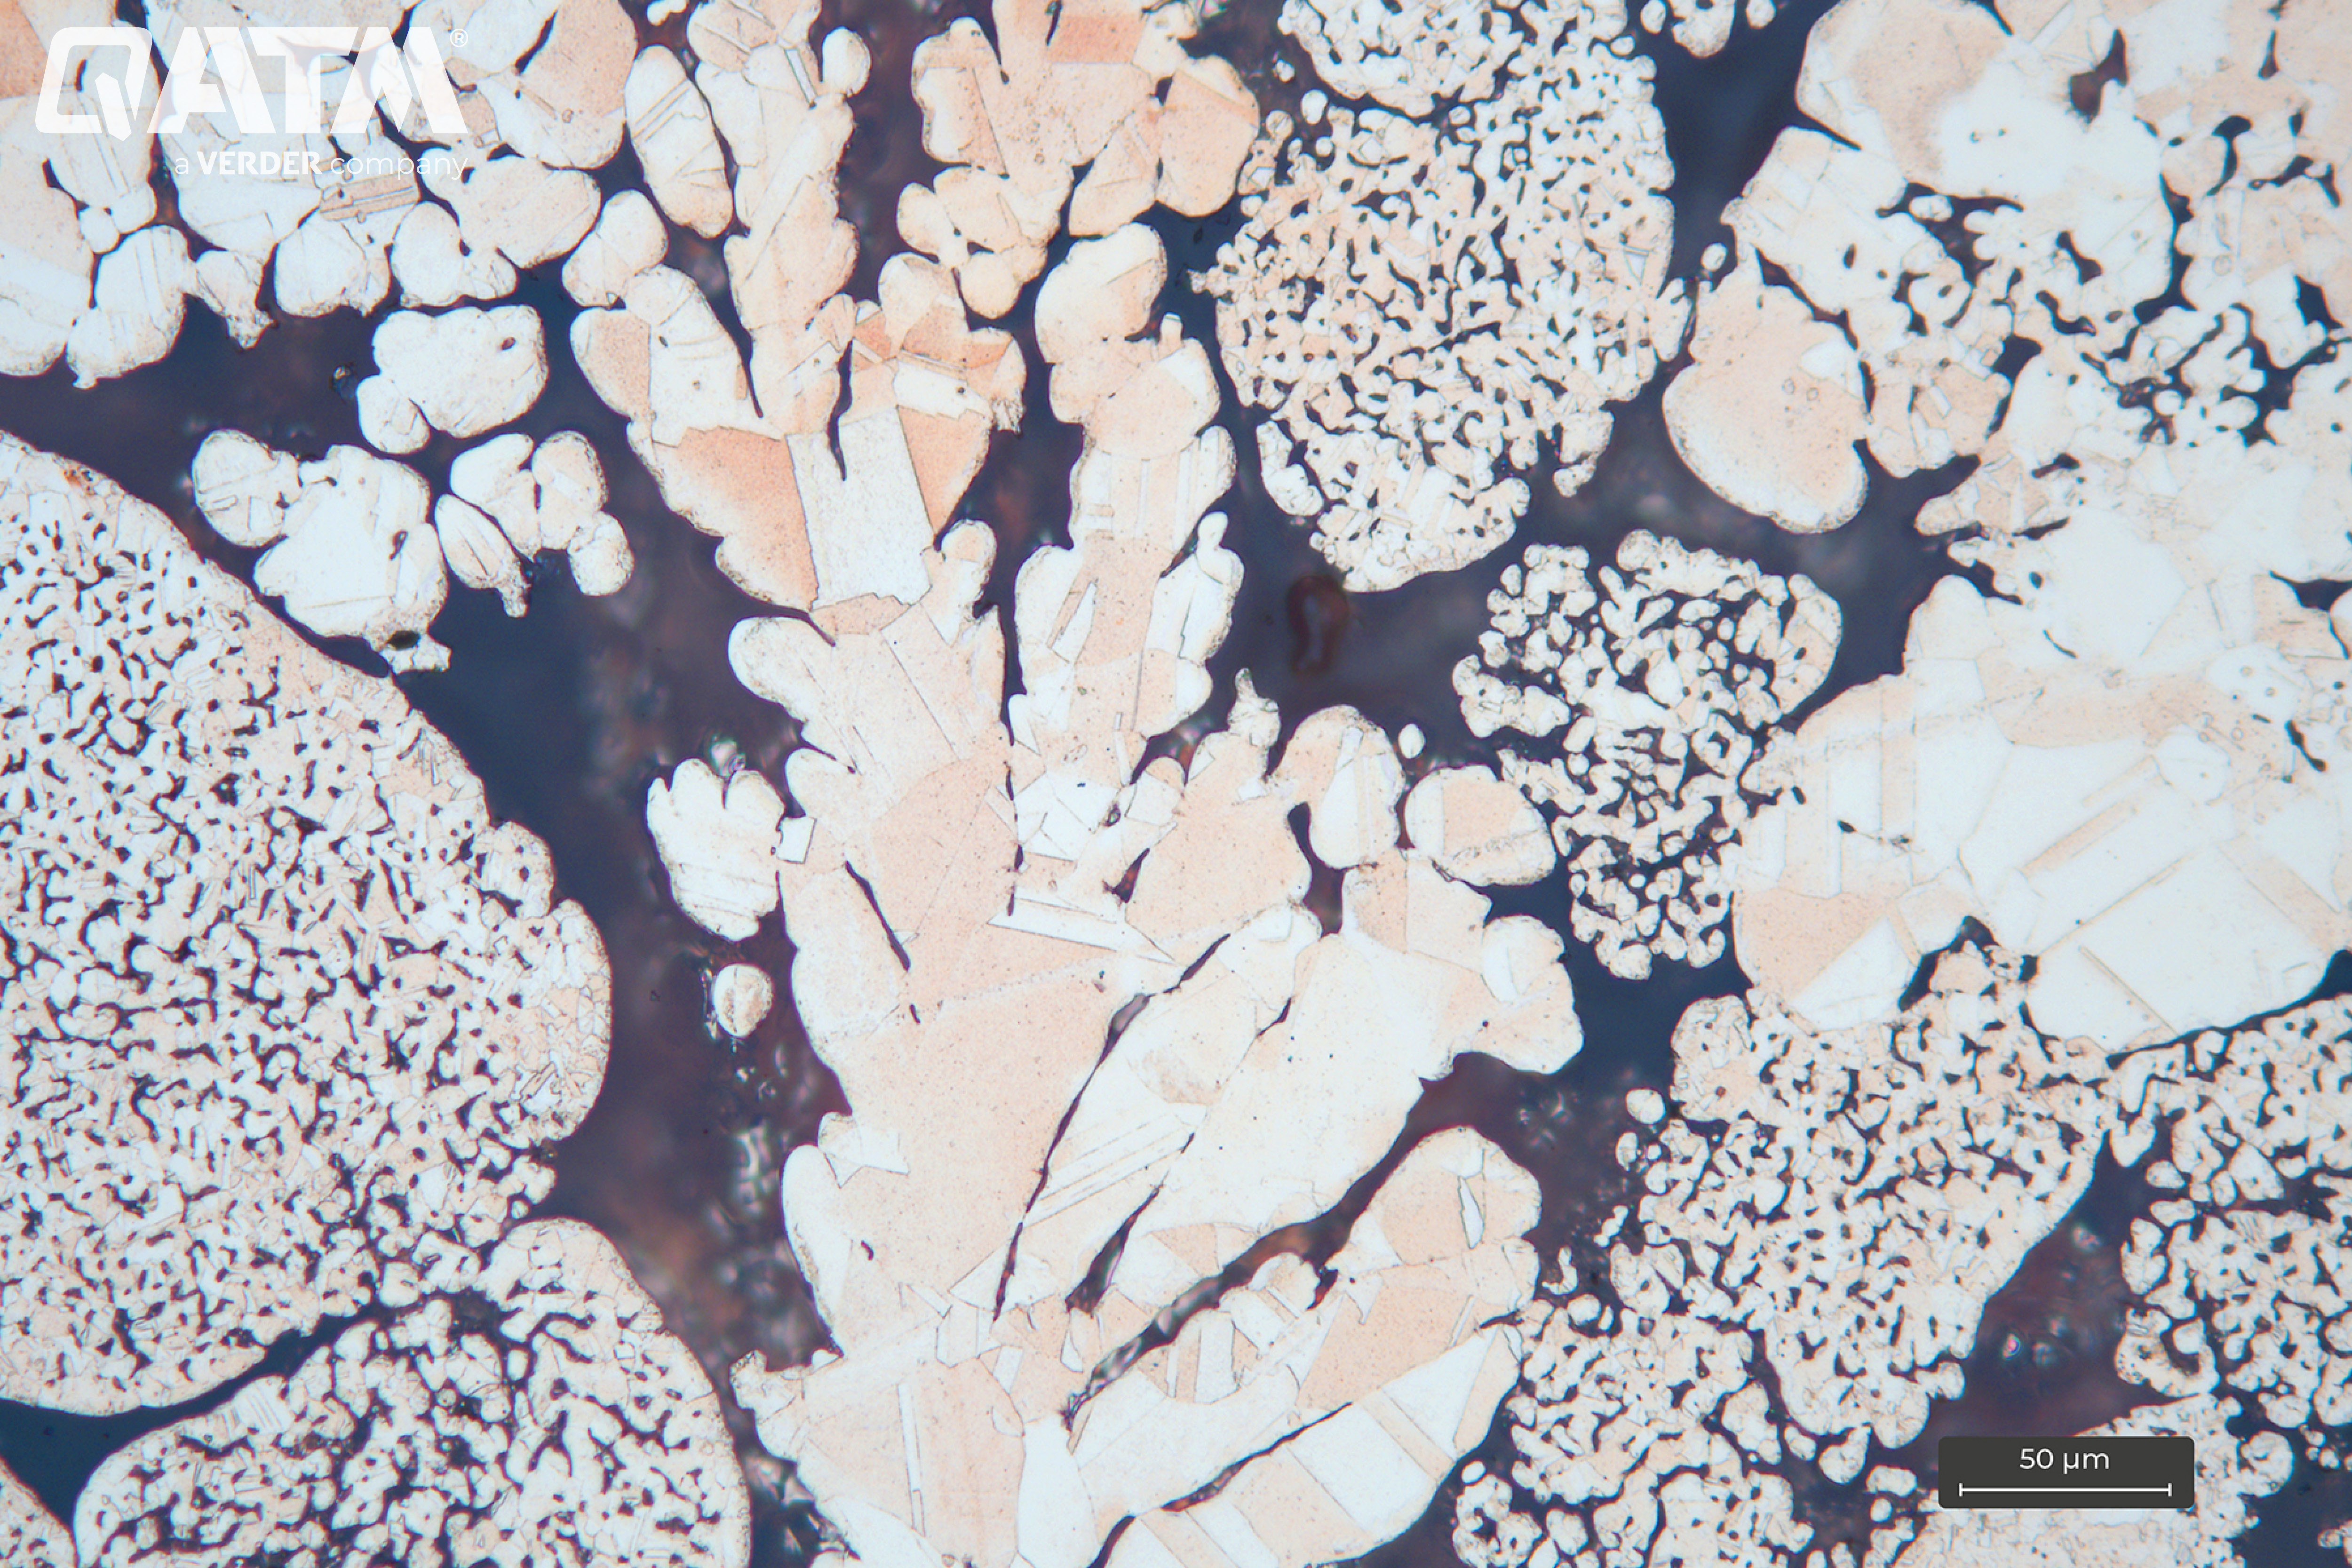
La microstructure de l’échantillon de cuivre fritté après gravure – 200 x
Coupe
En raison du degré minimal de déformation et de la génération de chaleur limitée, la découpe humide est considérée comme la technique la plus appropriée pour couper le cuivre et ses alliages. La ductilité inhérente, la douceur et la plage de température de recuit relativement faible de 200 à 400 °C présentent des défis importants pendant le processus de coupe. En règle générale, les disques à tronçonner en carbure de silicium (SiC) avec liaison résine sont le choix préféré pour ces matériaux. QATM fournit des disques à tronçonner SiC liés à la résine dans des diamètres allant de 100 mm à 600 mm.
Pour les petits composants en cuivre, il est recommandé d’utiliser des tronçonneuses de précision telles que la QCUT 150 A ou la QCUT 200 A. Des caractéristiques telles que l’impulsion programmable de la table ou des vitesses d’alimentation variables dans différentes zones de l’échantillon permettent un sectionnement optimal avec une déformation et un impact thermique minimaux. Pour les échantillons plus grands, les tronçonneuses de table comme la QCUT 250 A conviennent, tandis que pour les grands composants, les tronçonneuses au sol telles que la QCUT 400–600 A garantissent des résultats de haute qualité. Vous trouverez ci-dessous un exemple pour chacune de ces applications.
| Équipement | Meule à tronçonner | Liquide de refroidissement anticorrosion | Outil de serrage | Méthode de coupe |
|---|---|---|---|---|
| Qcut 150 A | Disque à tronçonner SiC 92004998 | QATM-Standard | Bras de serrage L Mini étau L |
Coupe verticale (axe Y) |
Paramètres
| Vitesse d’avance | Paramètre d’impulsion | Vitesse de rotation |
|---|---|---|
| 0,1 mm/s | sans pouls | 2500 rpm |
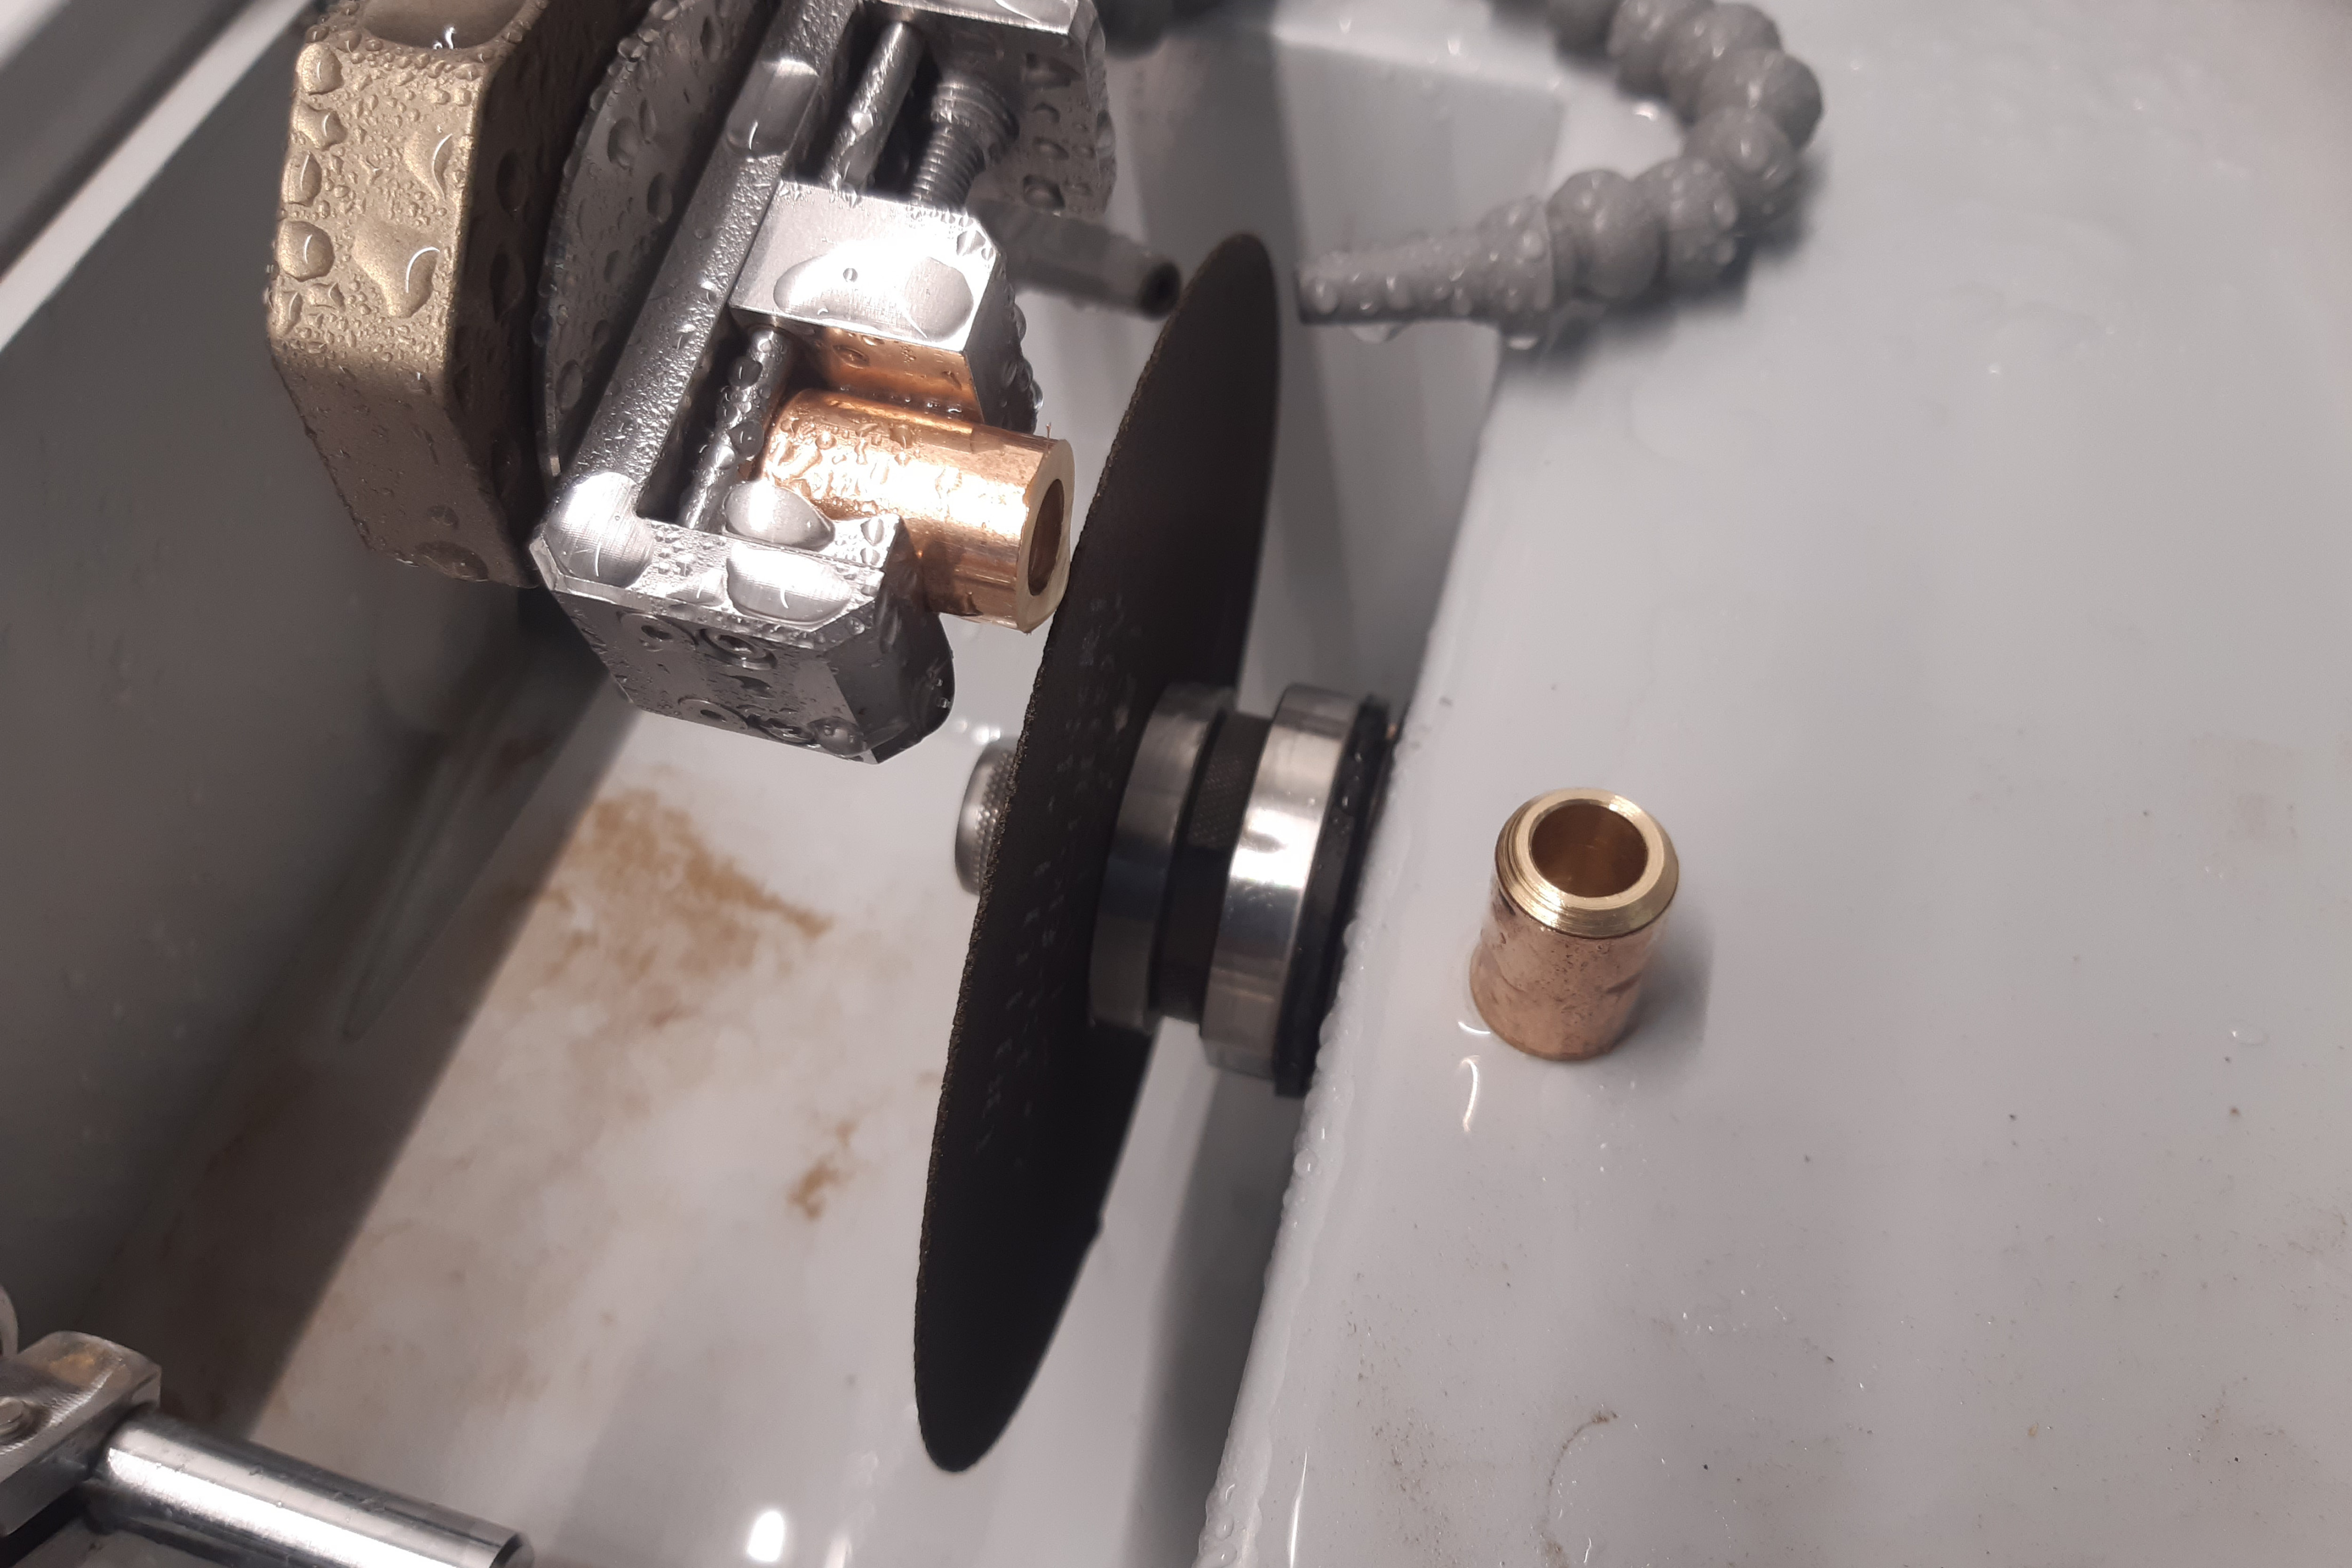
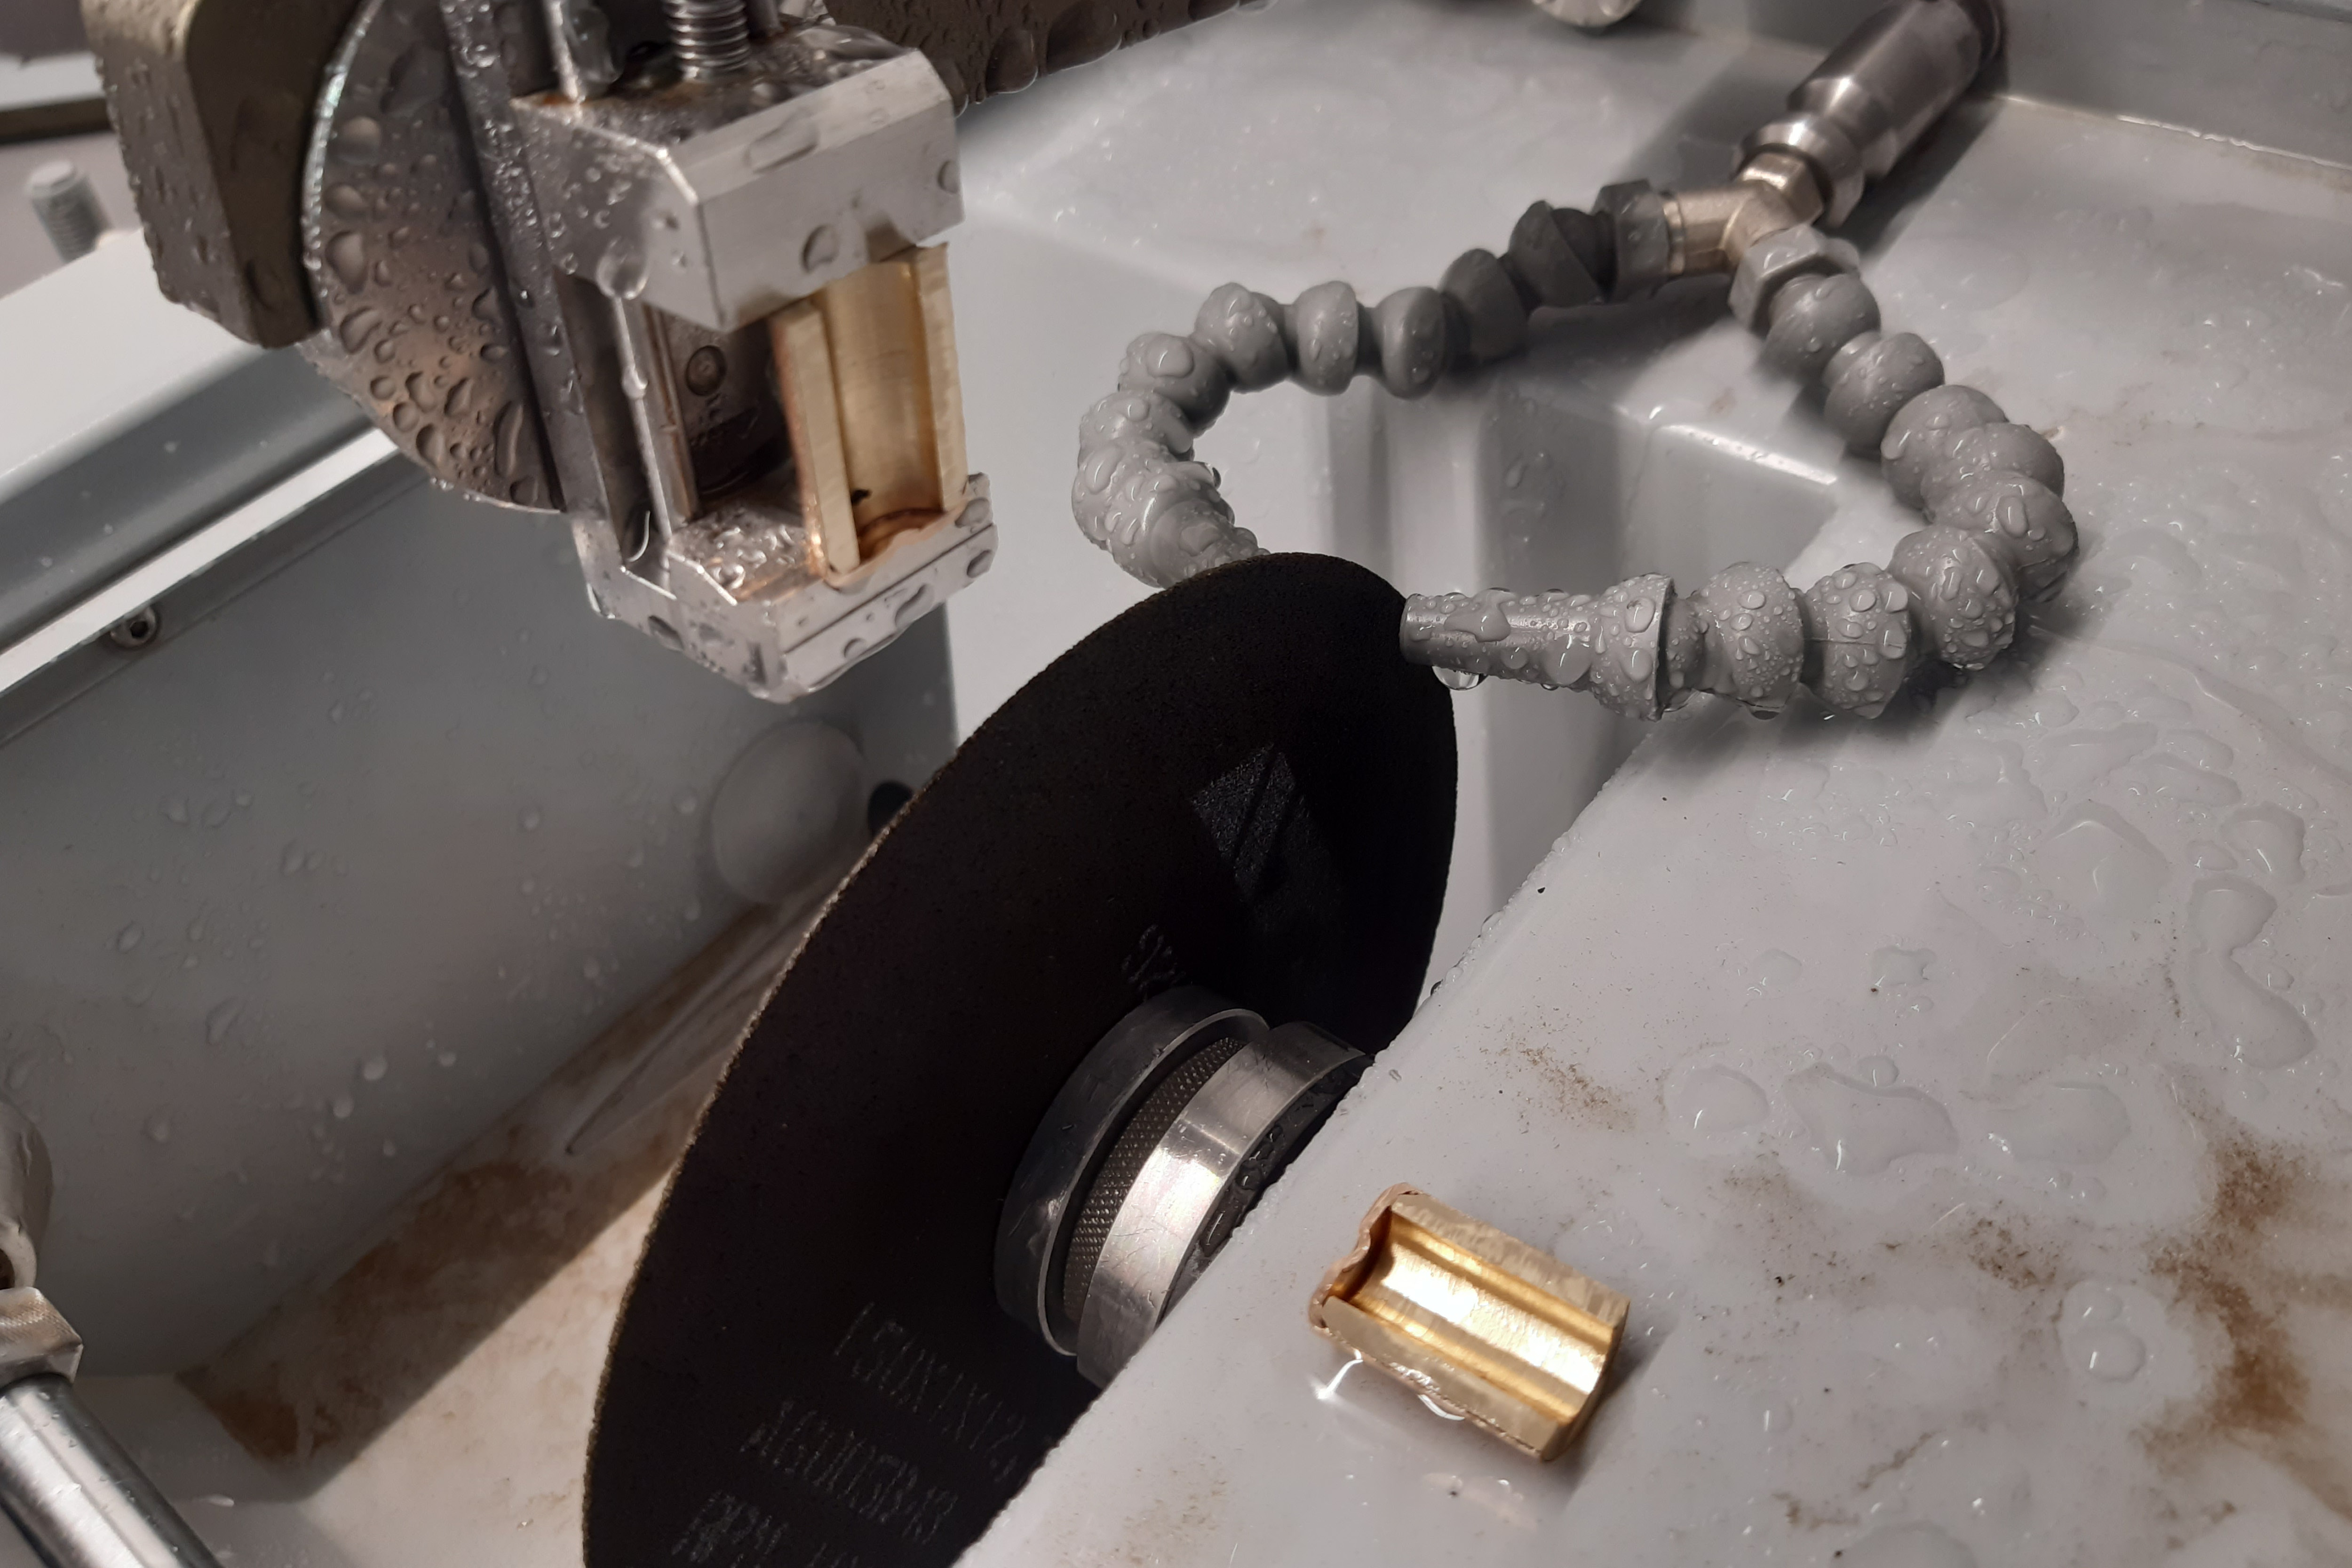
Découpe d’un tube en cuivre en section transversale et longitudinale dans une tronçonneuse de précision QCUT 150 A
| Équipement | Meule à tronçonner | Liquide de refroidissement anticorrosion | Outil de serrage | Méthode de coupe |
|---|---|---|---|---|
| Qcut 250 A | Disque à tronçonner NF-A SiC 95012531 | QATM-Standard 95014282 | 2 x Qtool 60 (Z2235200) 2 x Easy-clamping base S (Z2236030) 2 x Universal vice piccolo 100 (Z1350012) |
Coupe verticale (axe Y) |
Paramètres
| Vitesse d’avance | Paramètre d’impulsion | Vitesse de rotation |
|---|---|---|
| 0,7 mm/s | + 0.2 / - 0.2 mm | 3015 rpm |
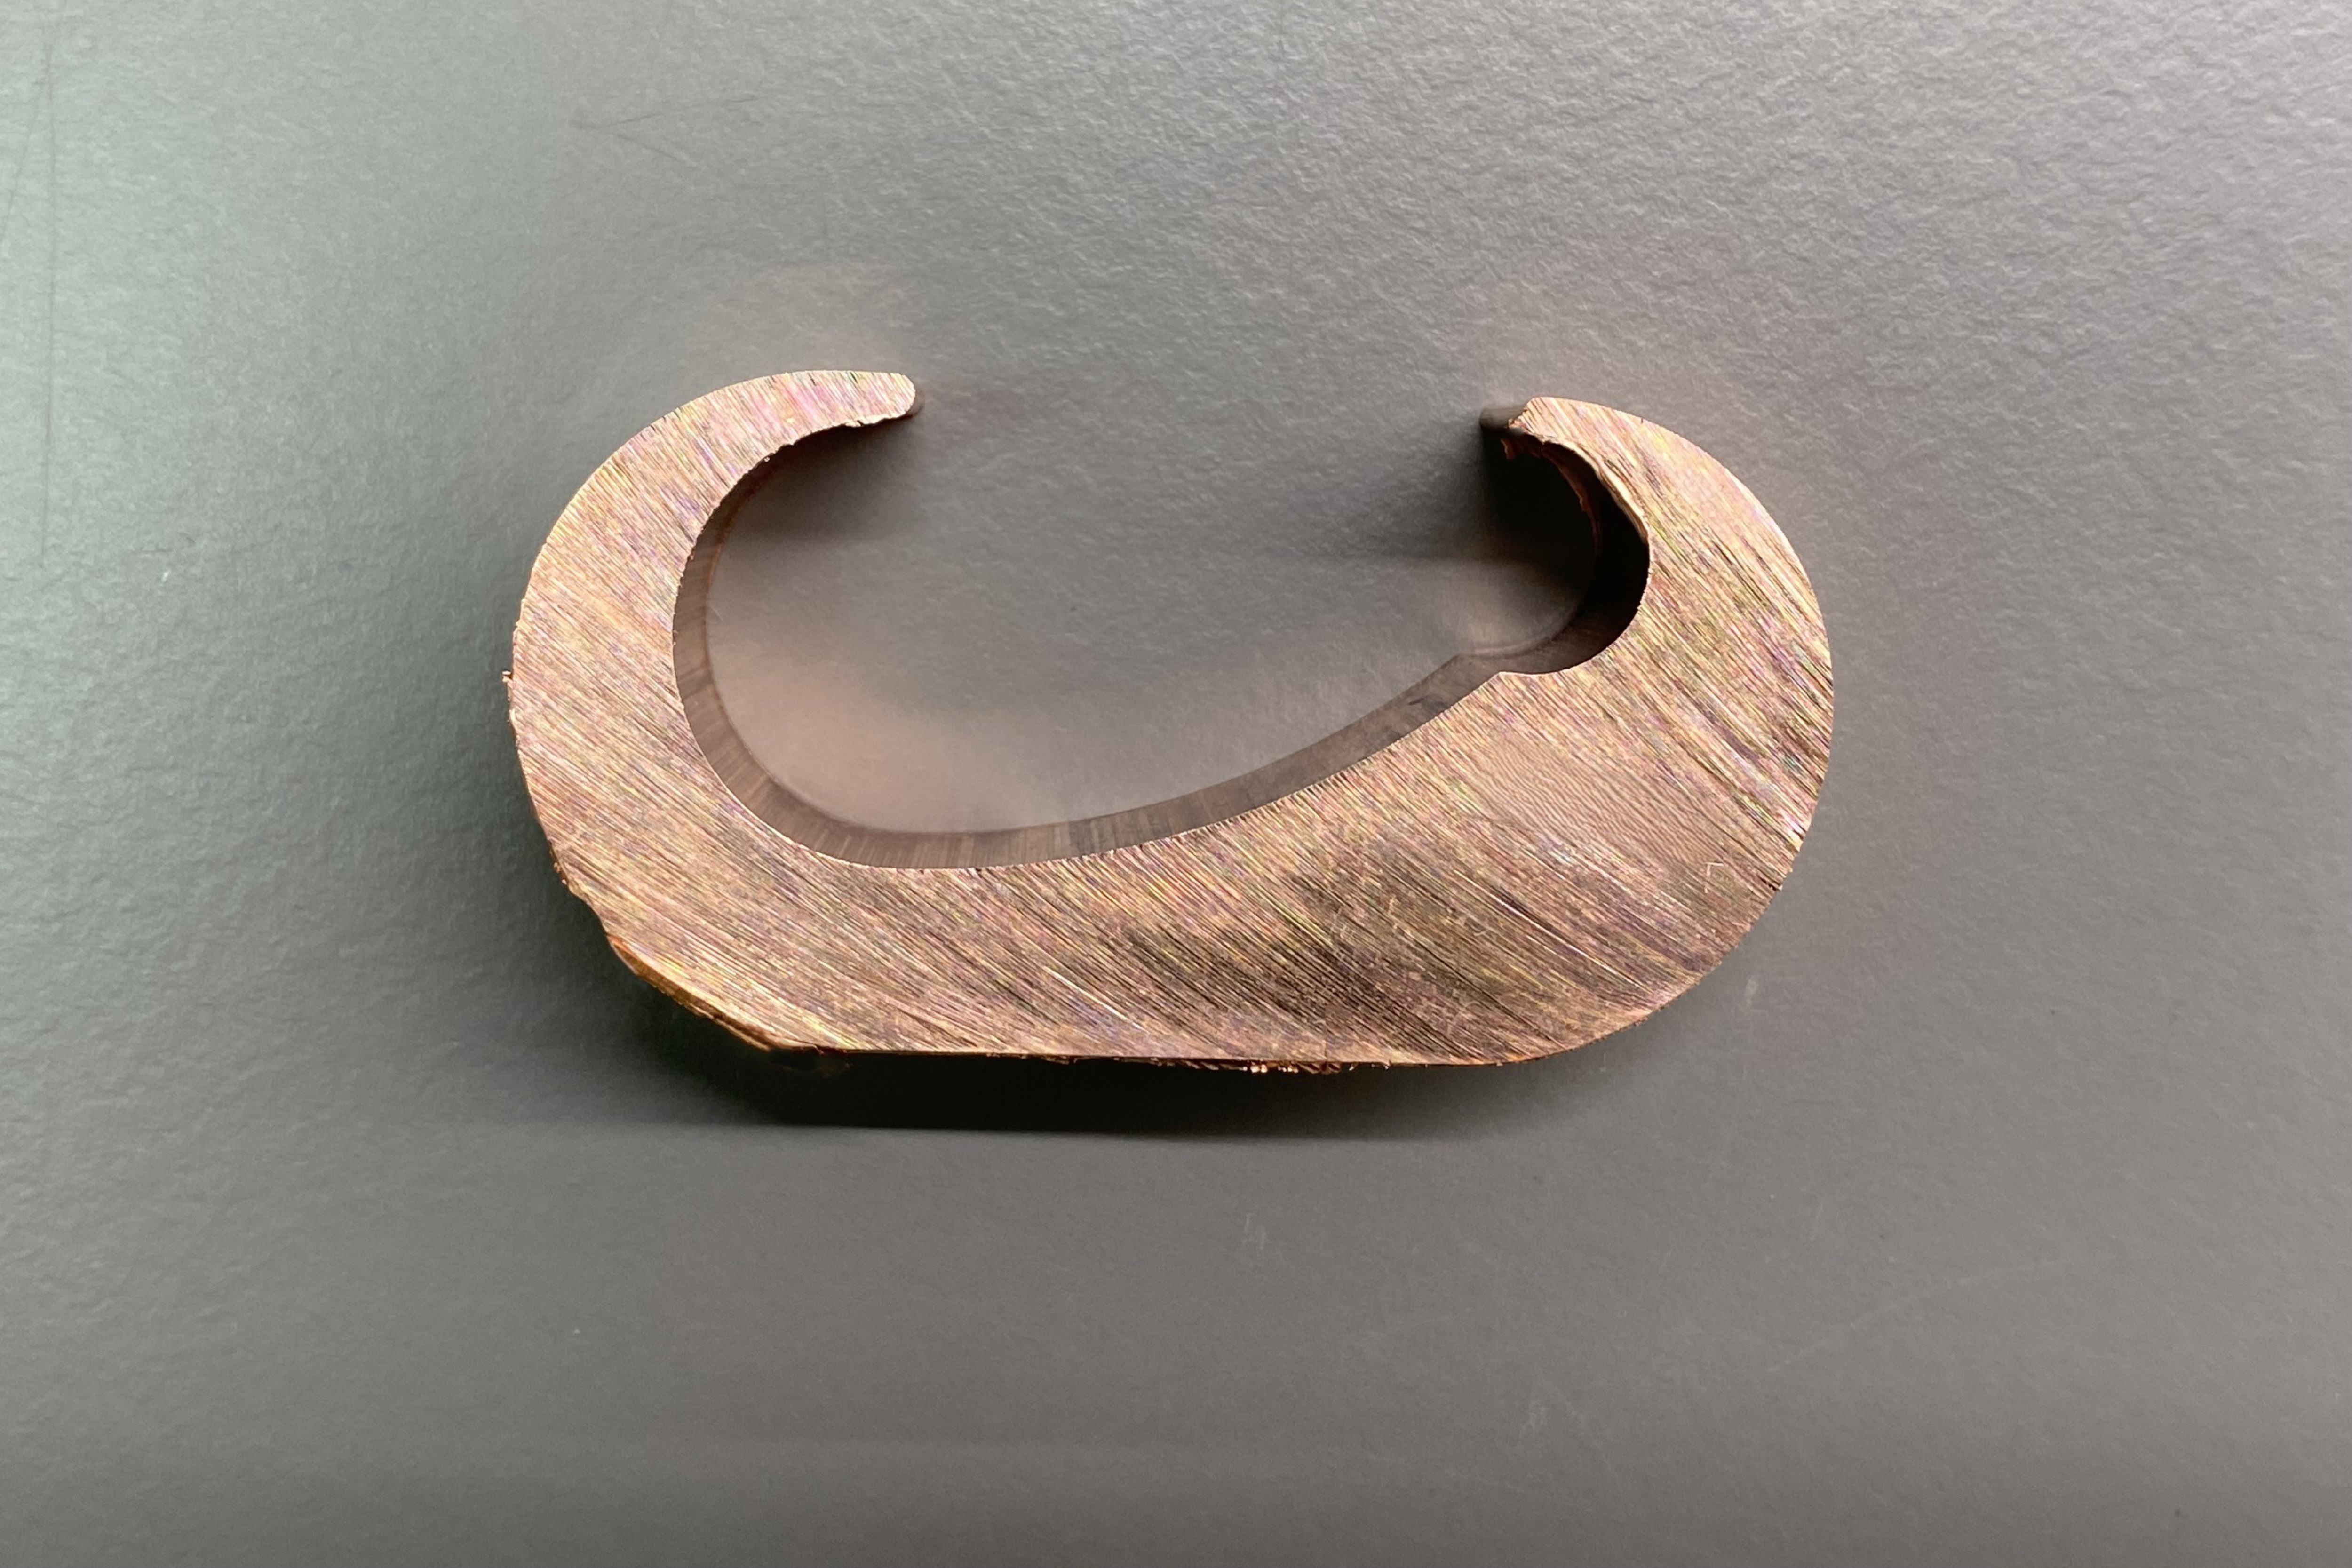
Découpe d’un profilé en cuivre dans une tronçonneuse de table QCUT 250 A
| Équipement | Meule à tronçonner | Liquide de refroidissement anticorrosion | Outil de serrage | Méthode de coupe |
|---|---|---|---|---|
| Qcut 400 A | Lame de scie à métal 400x2,5x32 mm | QATM-Standard | 2 x Qtool 80 - 250mm (Z2231202) 4 x Clamping jaw 70mm slotted 02231233 |
En travers : Coupe verticale (axe Y) Longitudinal : Coupe horizontale (axe X) |
Paramètres
| Vitesse d’avance | Paramètre d’impulsion | Vitesse de rotation |
|---|---|---|
| En travers : 5,0 - 20,0 mm/s Longitudinal : 5,0 – 10,0 mm/s |
sans pouls | 1000 rpm |
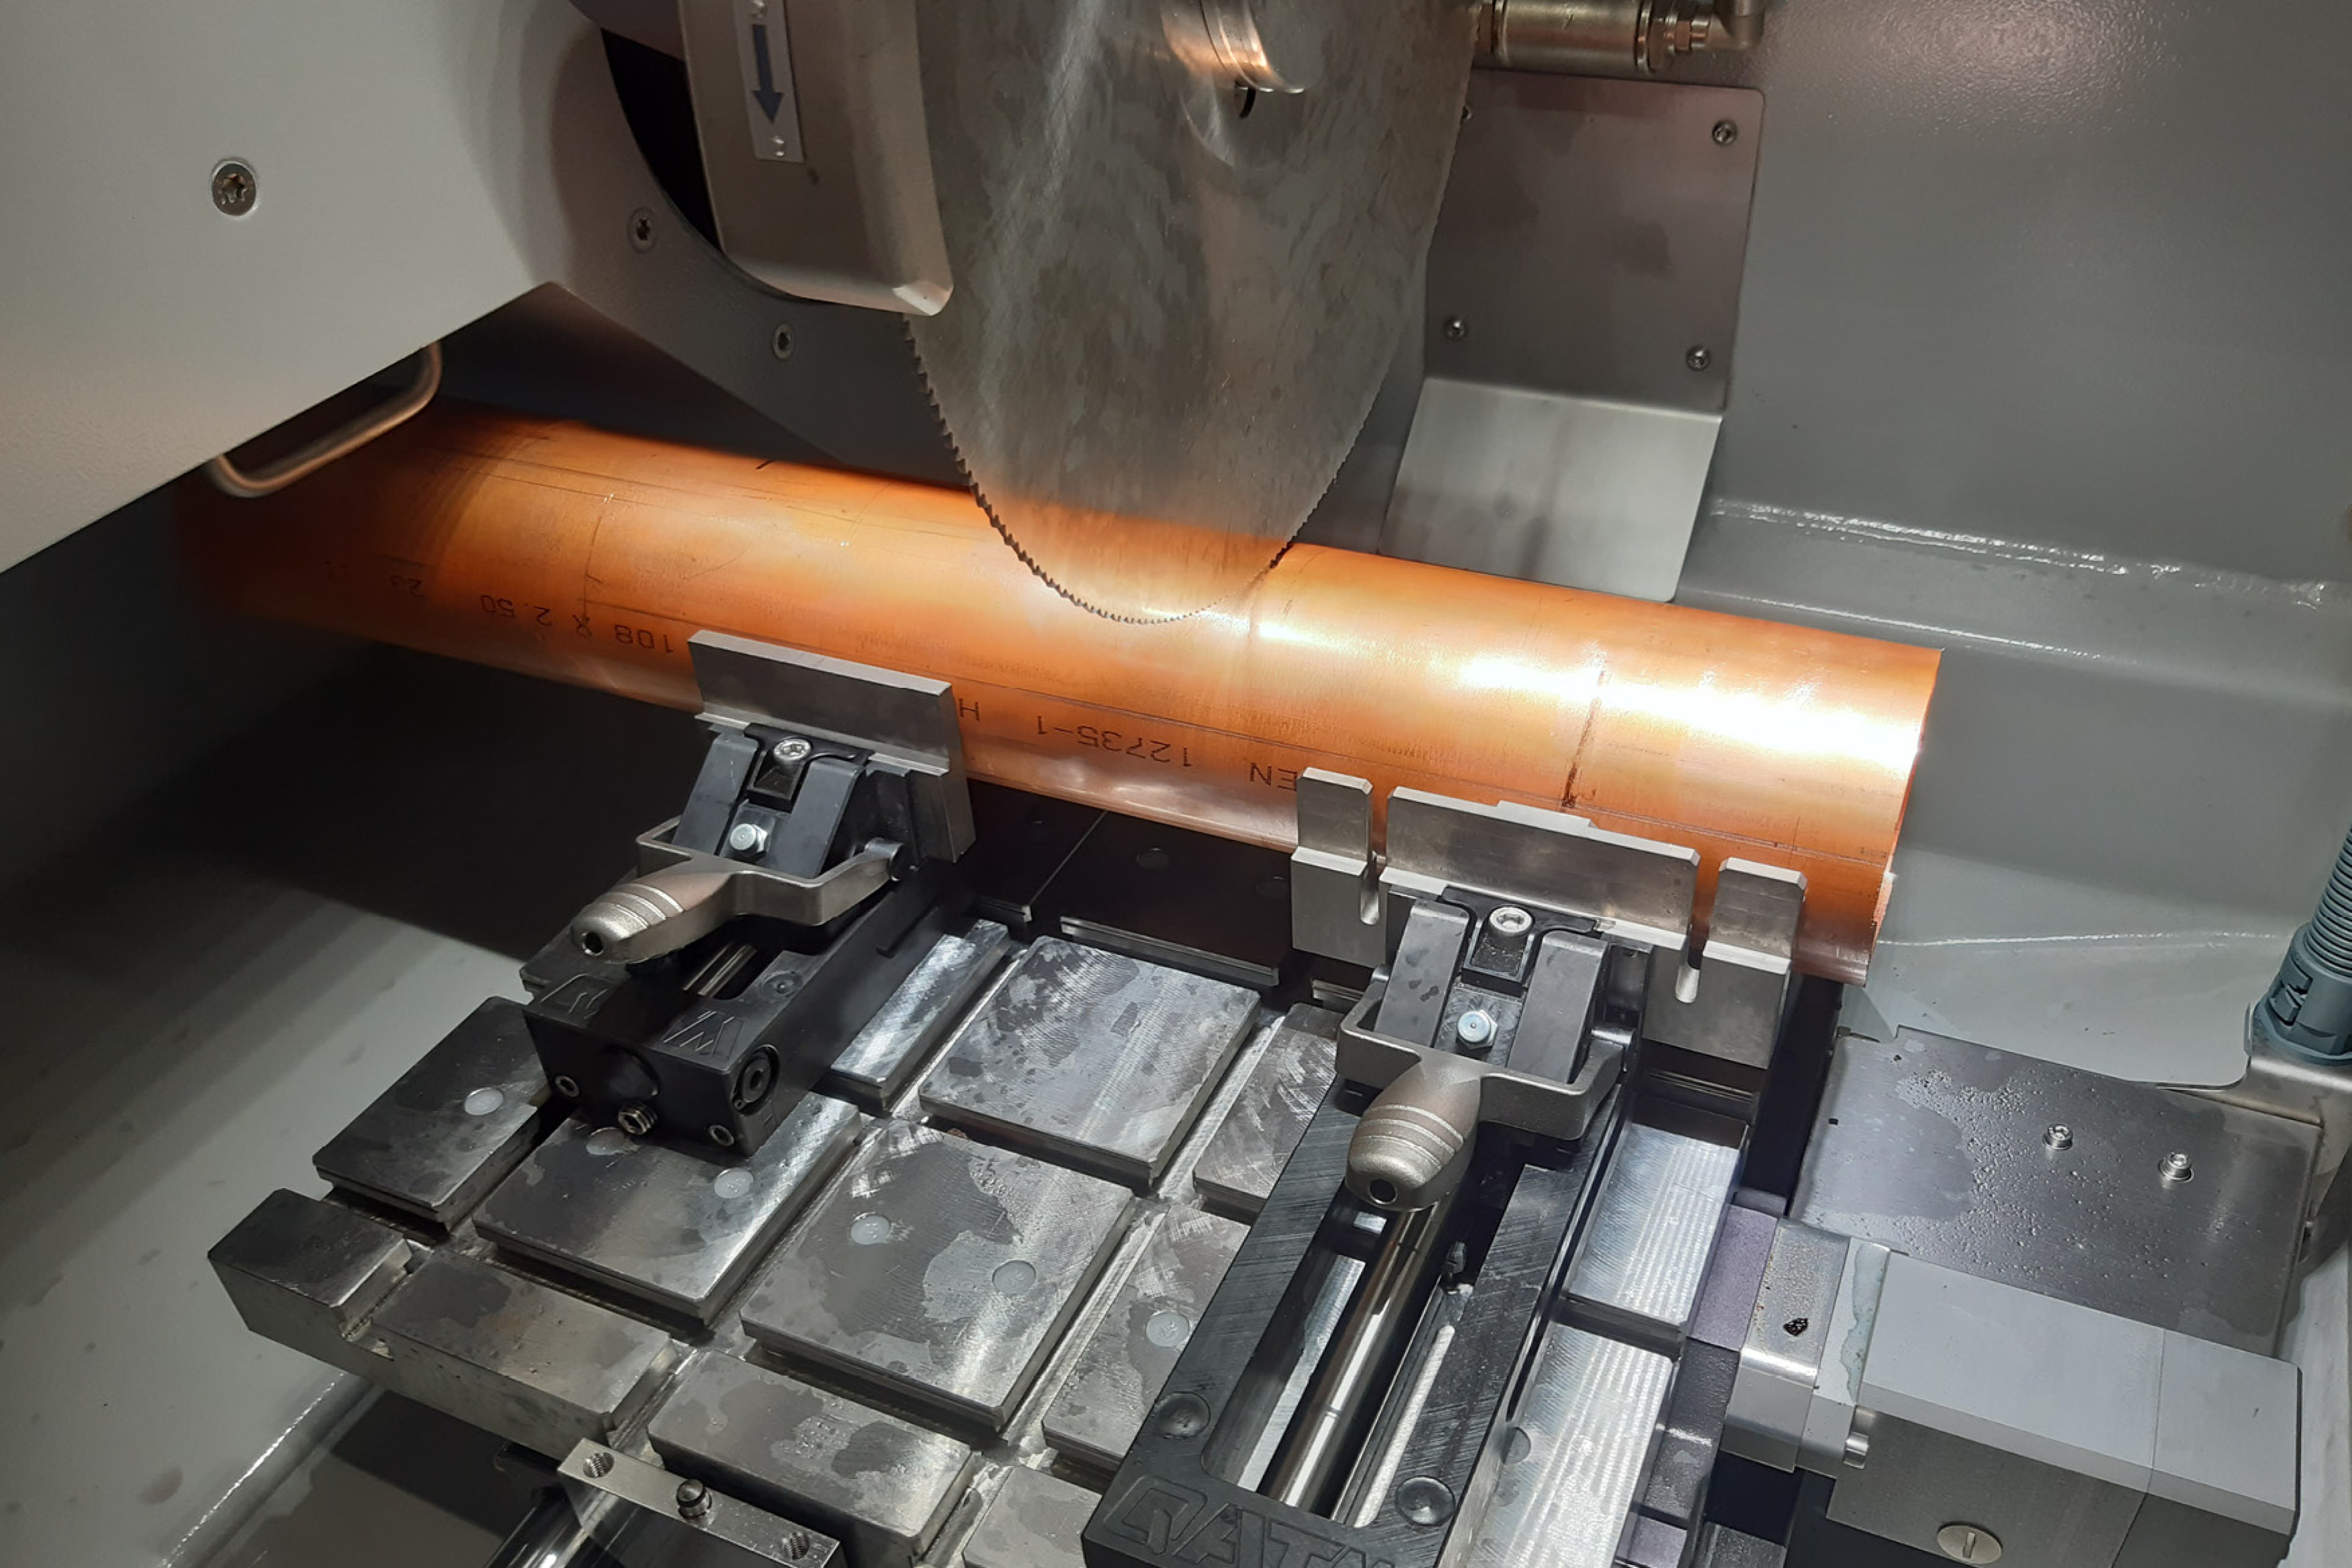
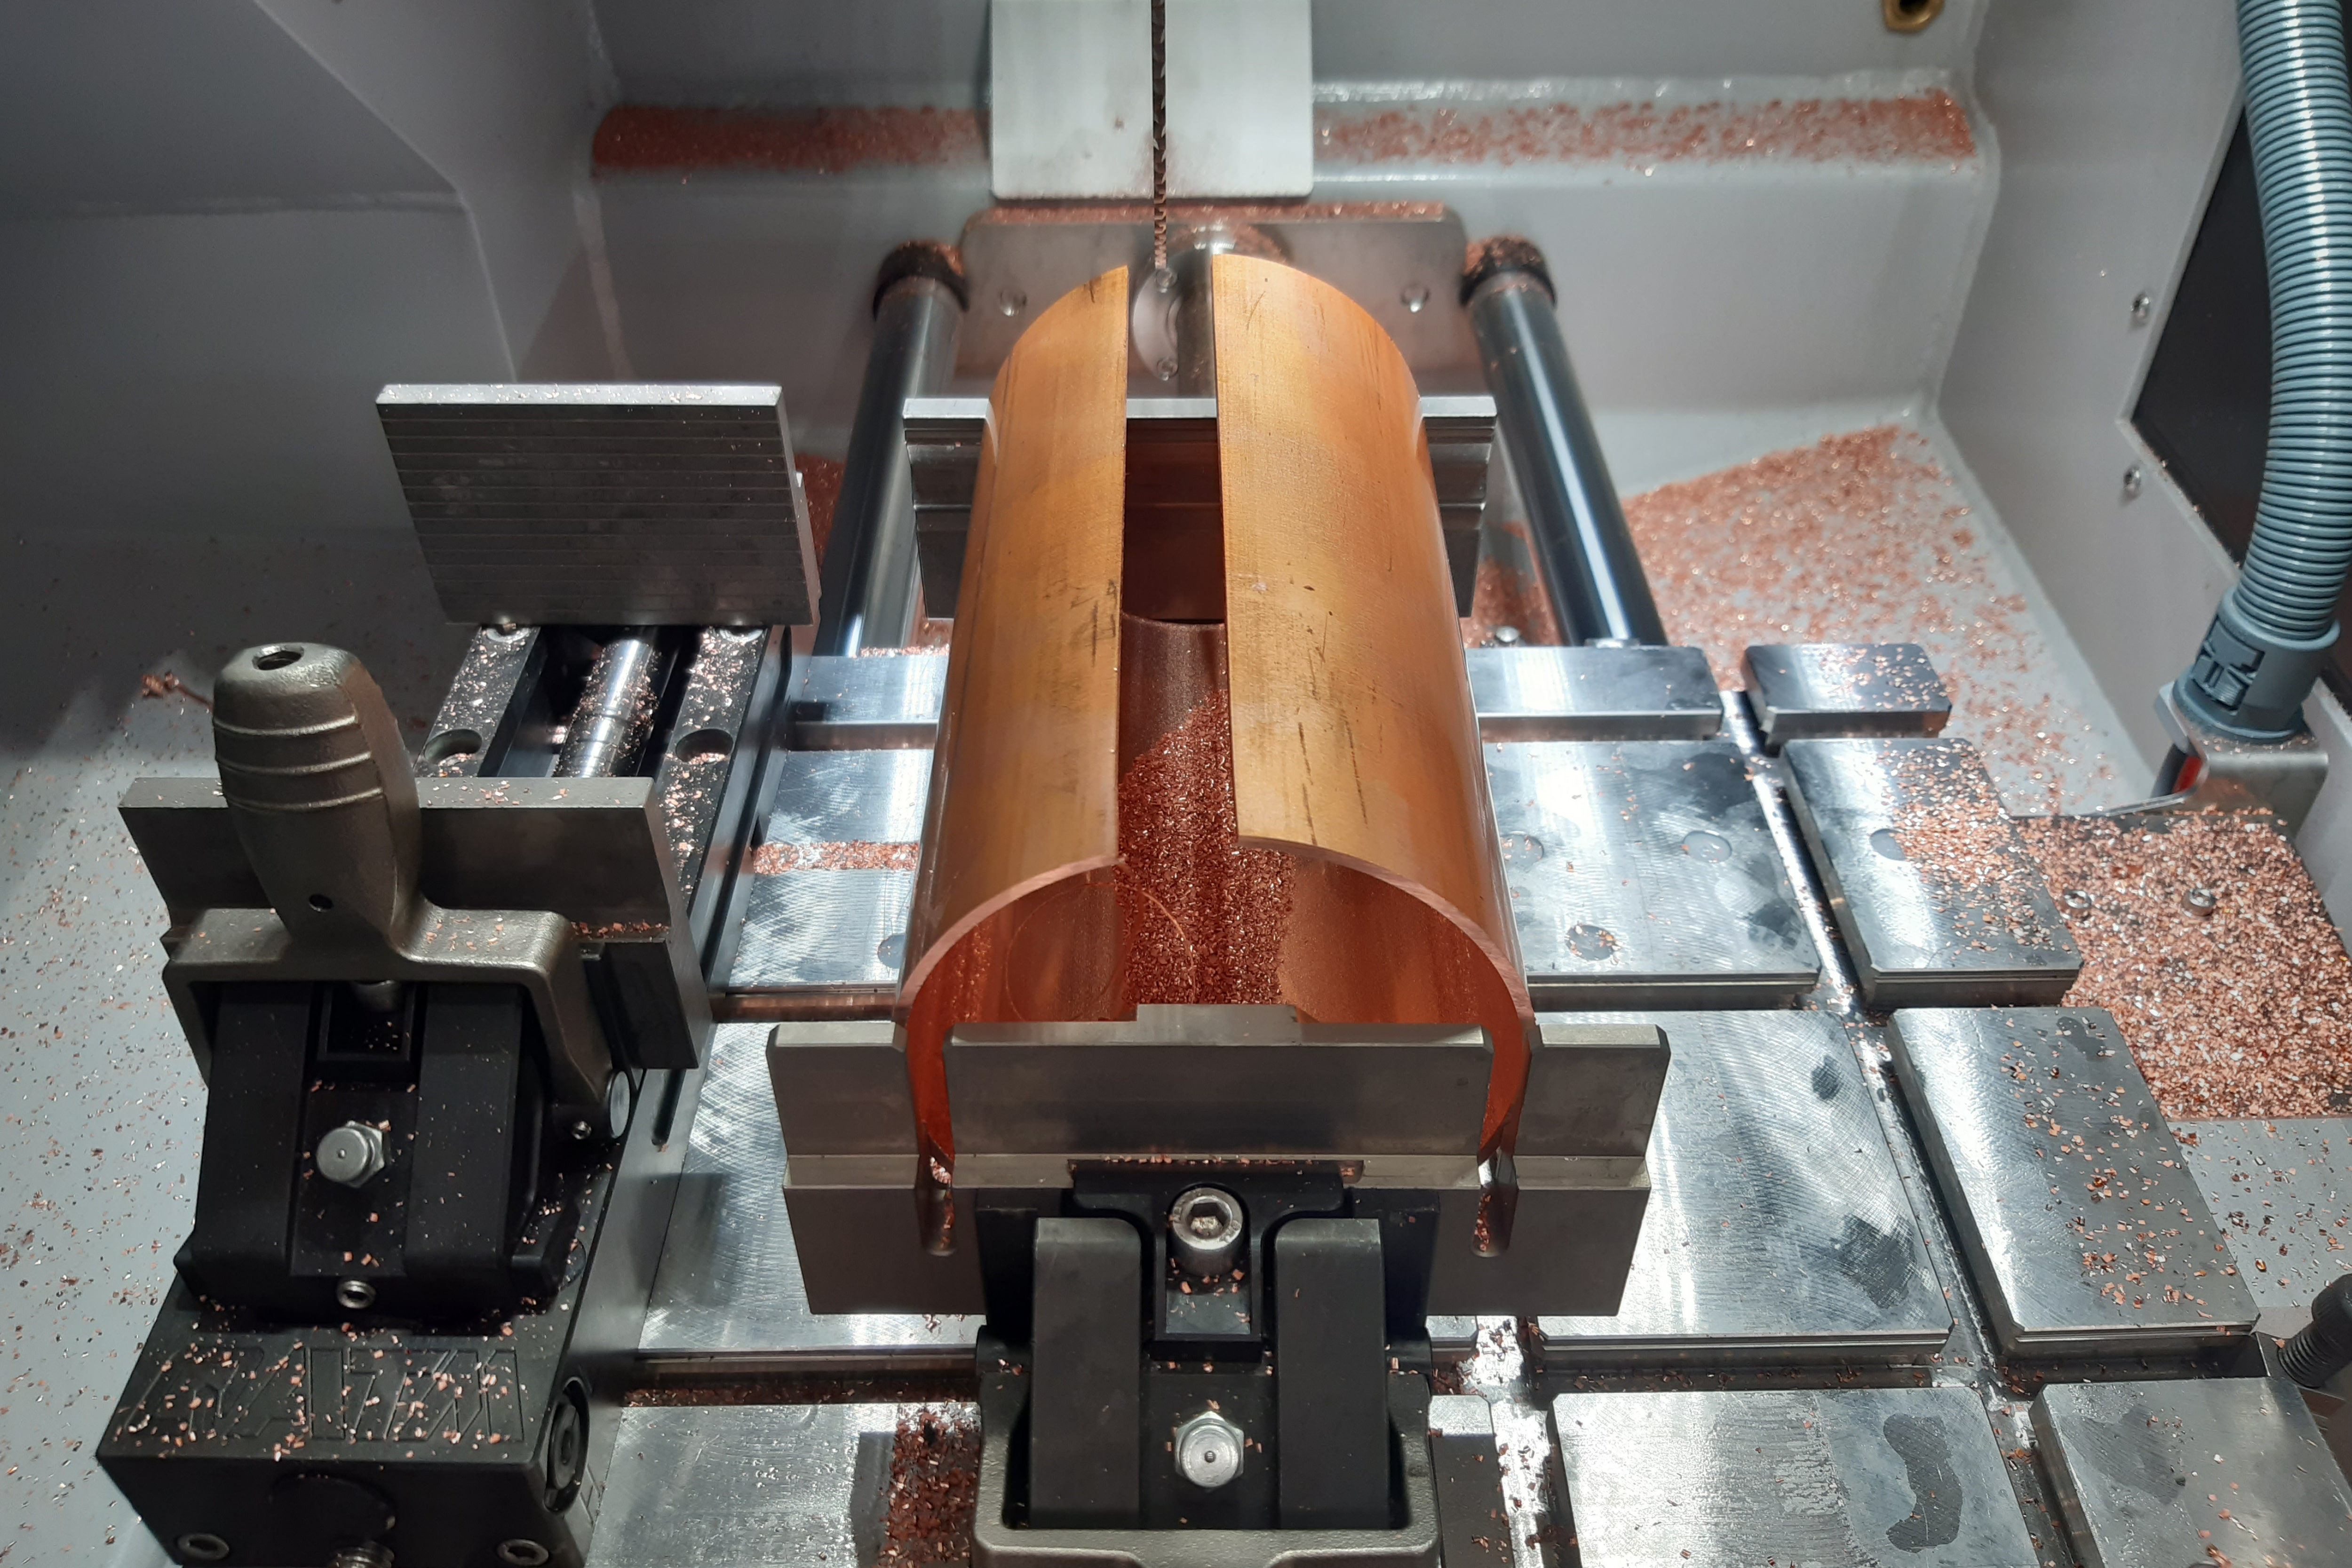
Découpe d’un grand tube en cuivre dans QCUT 400 Une tronçonneuse au sol à l’aide d’un disque de serrage à prisme.
Enrobage
Le montage est nécessaire pour :
- Échantillons encombrants avec des dimensions petites ou compliquées
- Matériau d’échantillon sensible, par exemple mou, cassant, fragile, poreux.
- Combinaison d’échantillons de coupes en un seul échantillon.
- Pour la préservation des couches et des revêtements marginalisés tels que les aciers nitrurés, les revêtements pulvérisés au plasma ou les couches de revêtement de peinture.
- Pour permettre un traitement ultérieur, il est nécessaire que les échantillons aient une taille constante.
L’enrobage à froid et l’enrobage UV sont les procédés d’enrobage préférables pour les échantillons de cuivre. Pour le montage à chaud, il est possible d’être effectué mais les pointes suivantes doivent être considérées avec précision. La température d’enrobage à chaud doit être inférieure à 190 °C, car la température de recuit de la plupart des alliages de cuivre, comme déjà mentionné, est comprise entre 200 et 400 °C, et des températures supérieures à 190 °C lors de l’enrobage à chaud peuvent altérer la microstructure. Vous trouverez ci-dessous quelques exemples du processus de montage.
Enrobage UV
| Équipement | Rapport de mélange / Volume | Temps de séchage | Moule | Équipement supplémentaire |
|---|---|---|---|---|
| QMOUNT with UV 50 | Matériau de montage à 1 composant | 1:30 min | Polypropylène Ø 40 mm 95017319 |
- |
Notes
| Tout d’abord, les échantillons doivent être complètement recouverts d’UV 50 avec des bâtonnets de bois et placés dans le Qmount pendant 1:30 minutes. À la fin de cette étape, nous avons les échantillons couverts. |
| Par la suite, les échantillons recouverts d’UV 50 doivent être placés à nouveau dans les moules en PP. Le moule doit être complètement rempli d’UV 50 et placé une fois de plus dans QMOUNT pendant 1:30 minutes. |
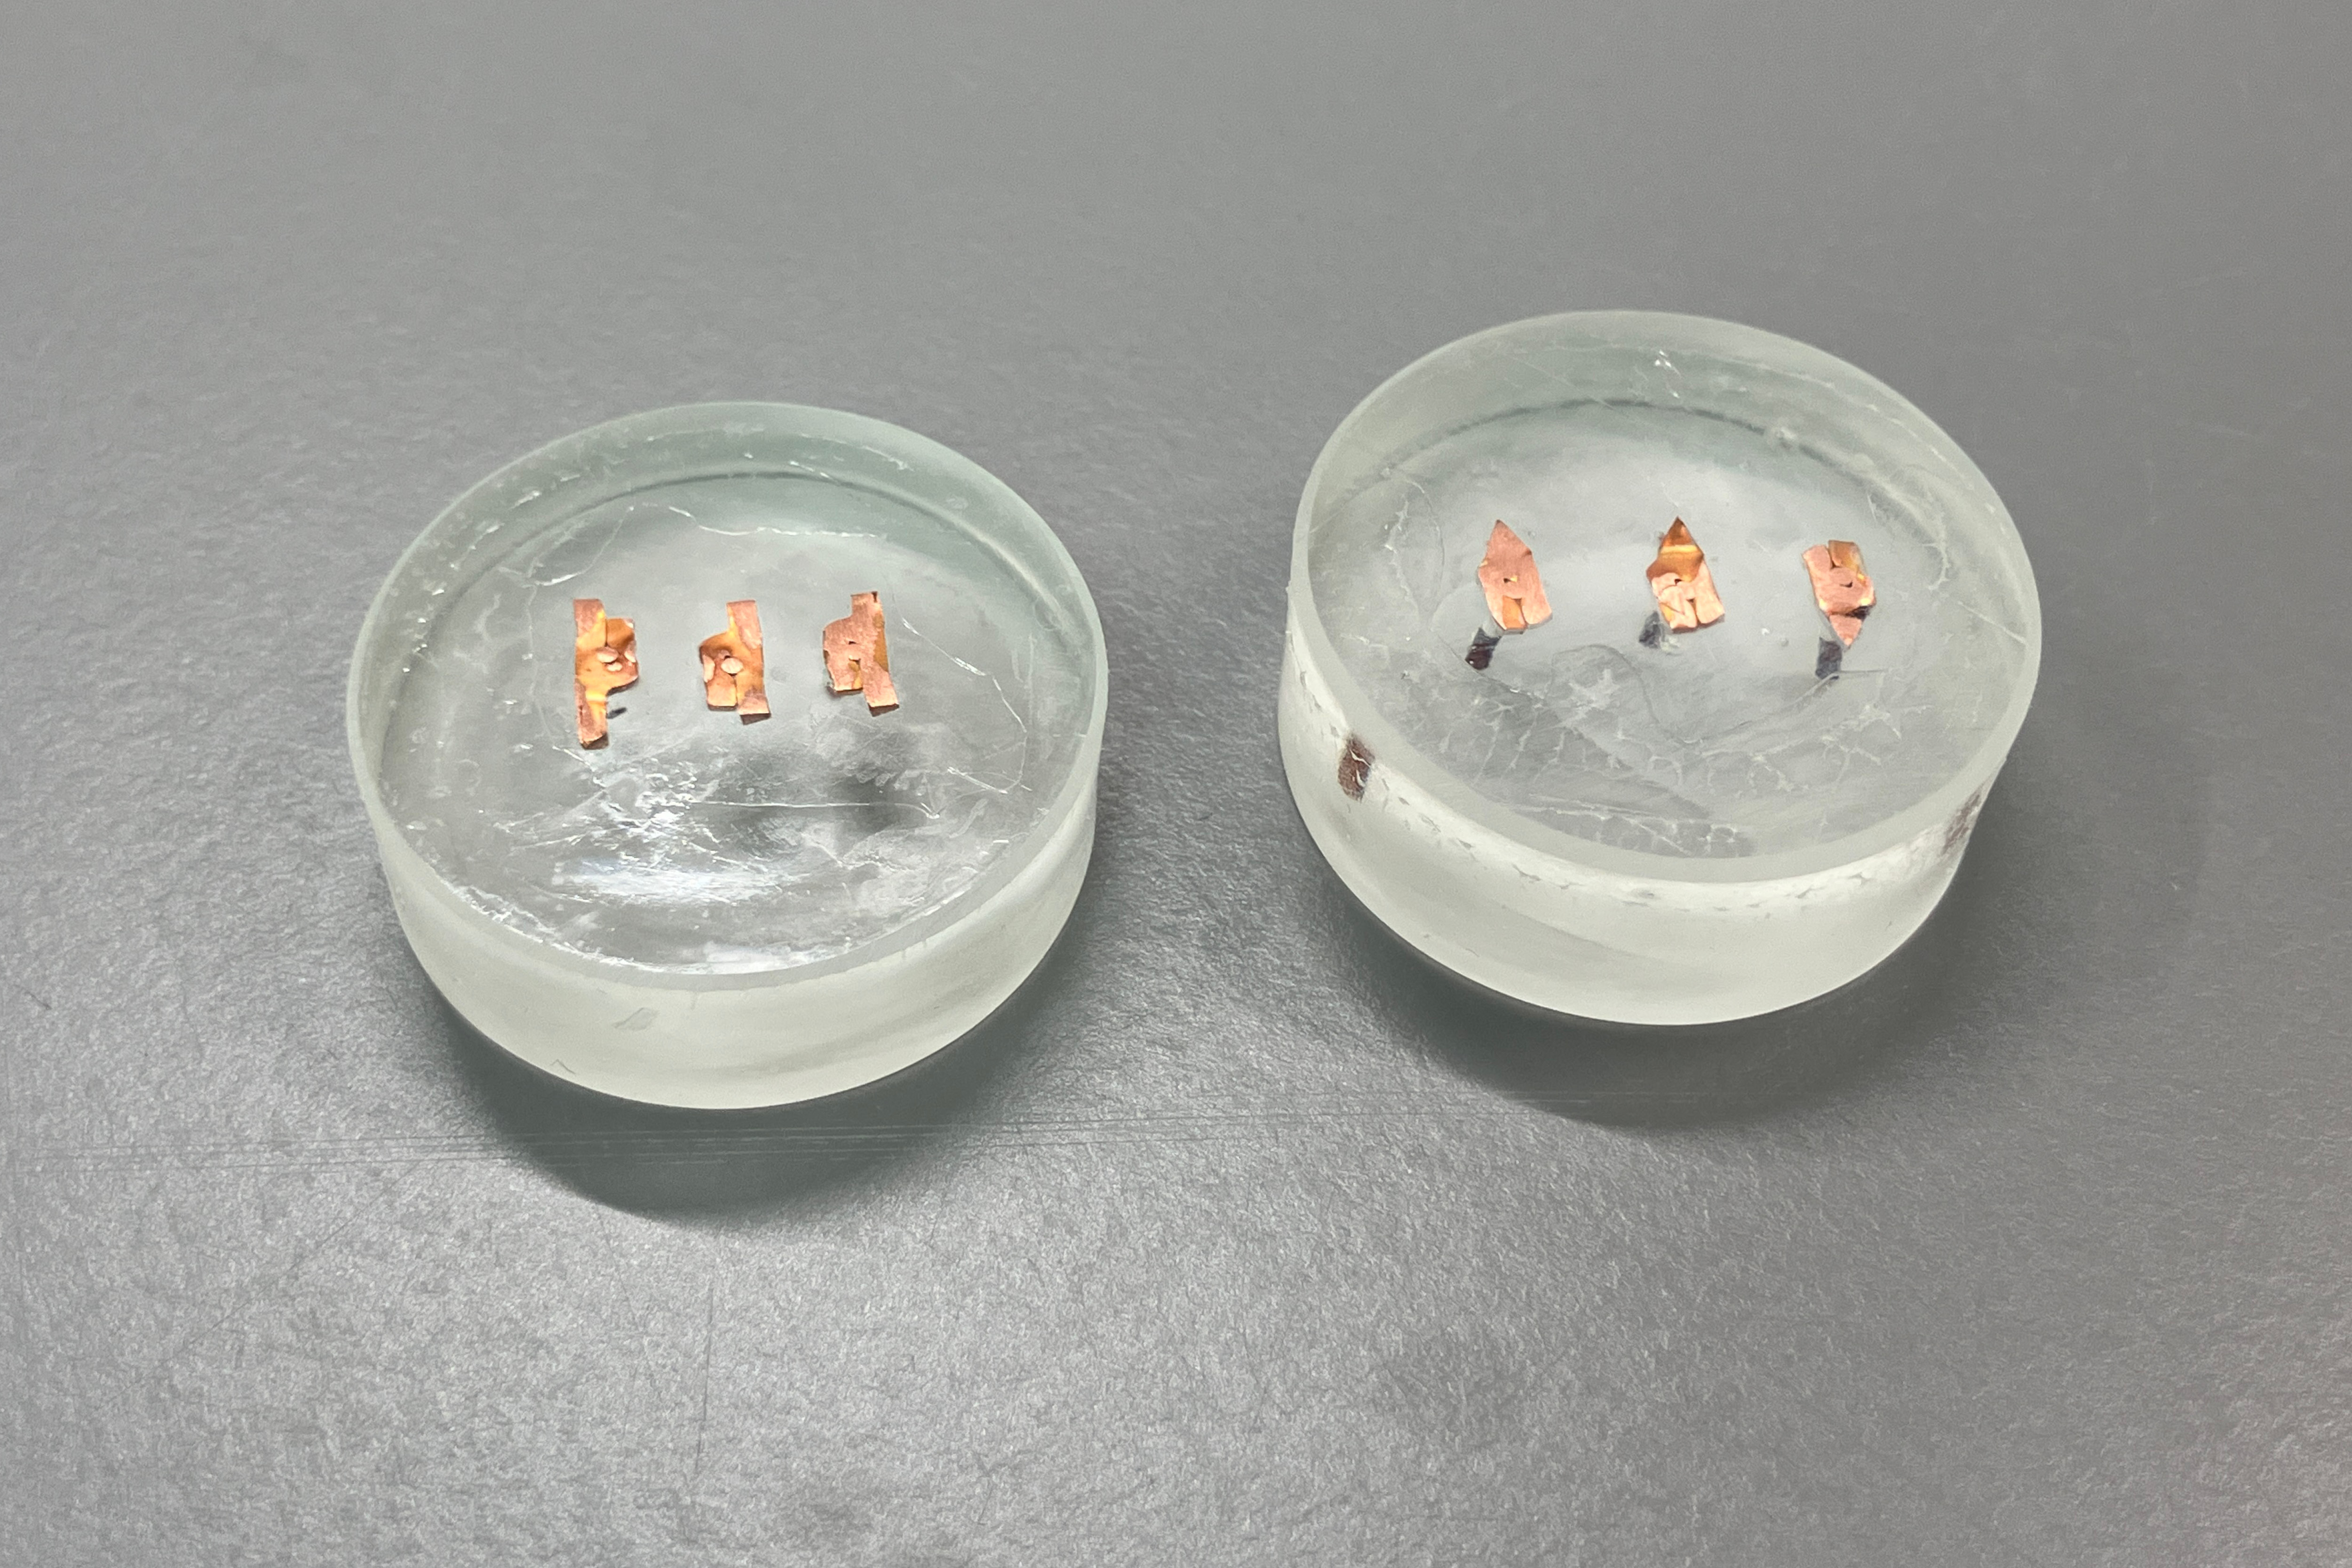
Les échantillons ont été fixés au fond des moules de montage et recouverts dans un premier temps d’UV 50
Enrobage à froid
| Équipement | Rapport de mélange / Volume | Temps de séchage | Moule | Équipement supplémentaire |
|---|---|---|---|---|
| KEM 20 | Poudre : Liquide 2 : 1 | 15 min | Polypropylène Ø 30 mm 95017319 |
Tasse à mélanger {{LL::knowledgebase.aluminum_metallography.extended.mounting.table.equipment.mixingspoon} bâton mélangeur Pot sous pression |
Notes
| Pour monter l’échantillon sans bulles, nous vous suggérons d’utiliser le pot à pression. |
| L’échantillon à enrober doit être sécurisé pour éviter qu’il ne se renverse ou ne flotte. Nous vous recommandons de coller l’échantillon au fond du moule avec de la superglue ou à l’aide de clips en plastique. |
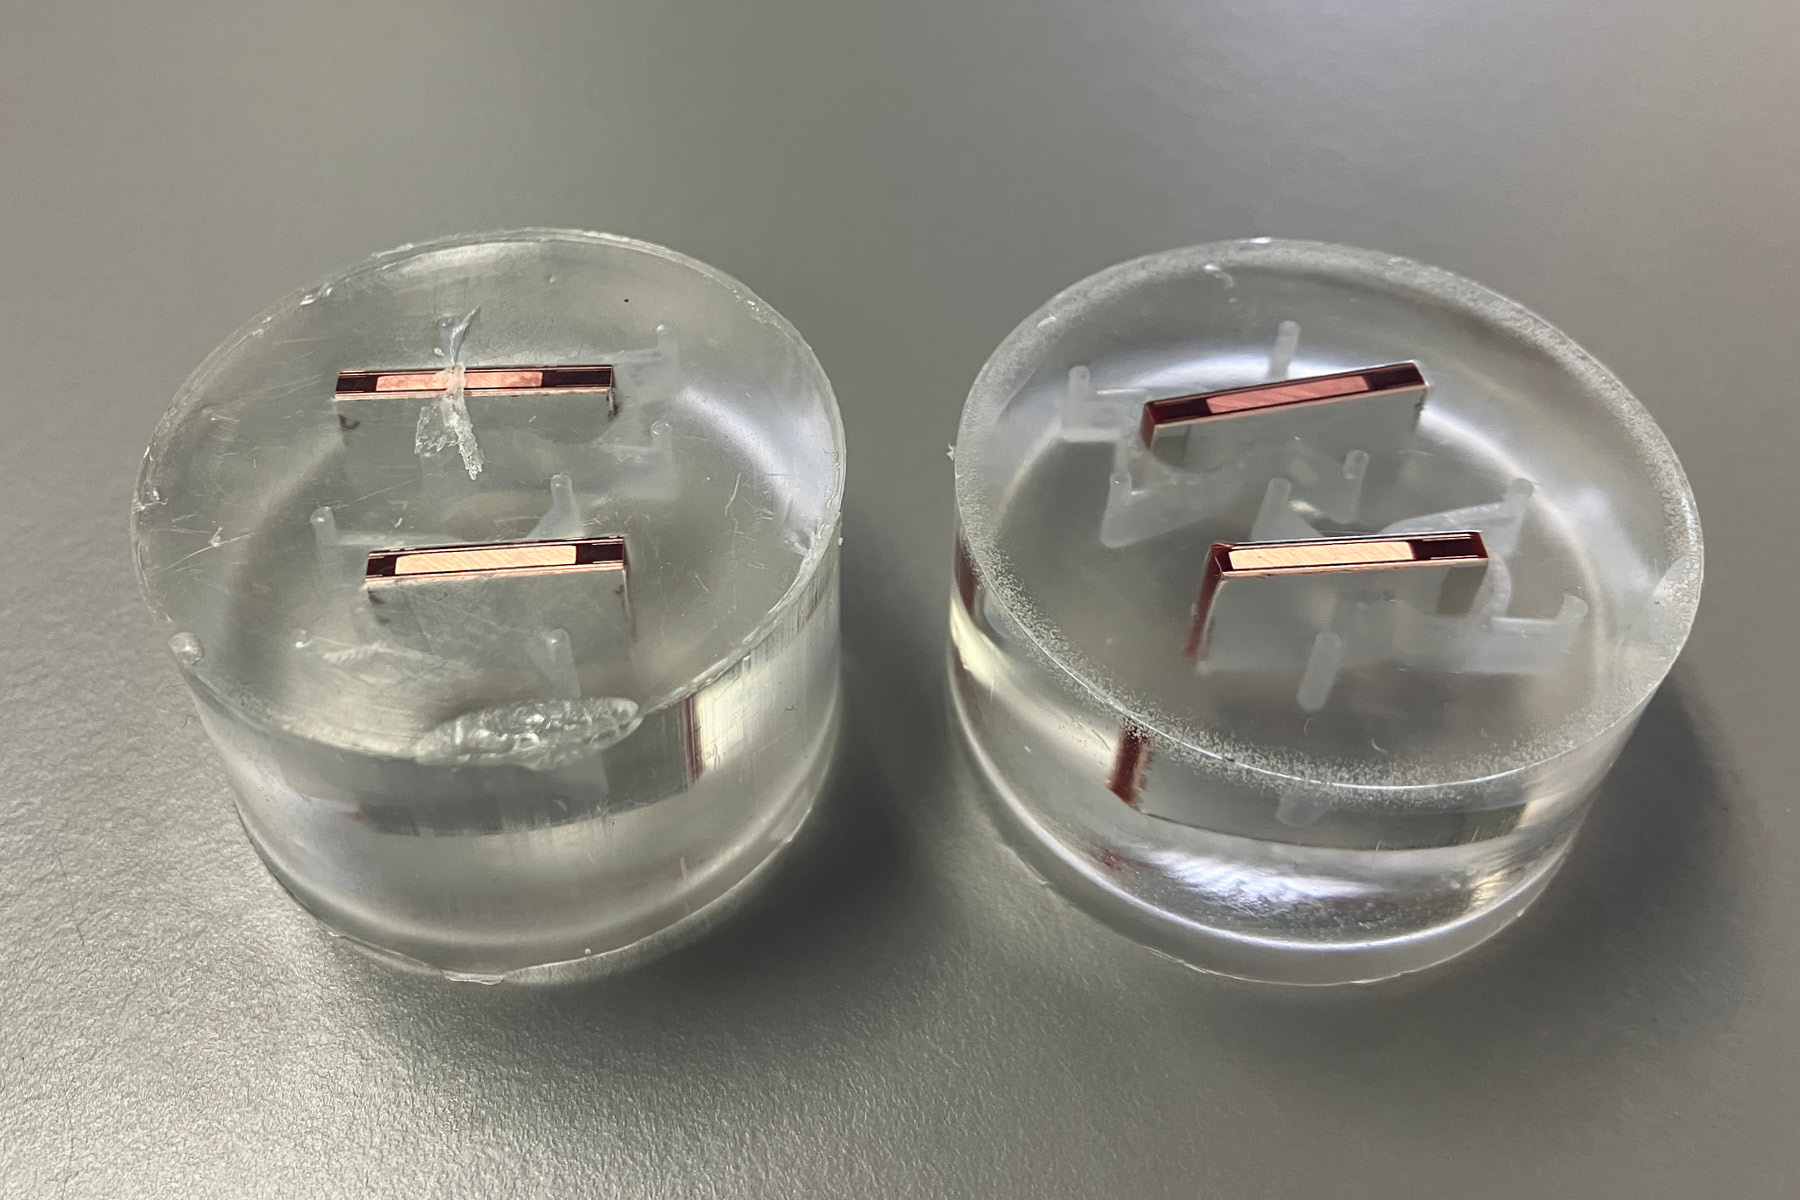
L’échantillon monté
Cuivre pur
Le cuivre pur est un métal bordeaux, souvent appelé cuivre rouge ou simplement cuivre. Il a une densité de 8,92 g/cm³ et est classé comme un métal non ferreux lourd. En raison de son excellente conductivité électrique et thermique, le cuivre pur est largement utilisé dans l’industrie électrique, comme dans les bobines, les fils et les câbles pour les générateurs et les transformateurs. Il offre également une bonne résistance à la corrosion. Dans les environnements humides, une couche protectrice de carbonate de cuivre alcalin vert, connue sous le nom de patine ou vert cuivre, se forme à sa surface et protège le métal de la corrosion. Bien que le cuivre pur ait une dureté et une résistance relativement faibles, il est très ductile, ce qui lui permet d’être facilement traité par des méthodes de travail à froid et à chaud sous diverses formes, notamment des feuilles, des bandes, des fils et des tuyaux.
Le cuivre pur est désigné par le symbole chimique « Cu » suivi d’un chiffre. Un nombre inférieur indique une pureté plus élevée ; par exemple, le n° 1 (Cu-1) représente le cuivre d’une pureté de 99,95 %, tandis que le n° 2 (Cu-2) correspond à une pureté de 99,90 %.
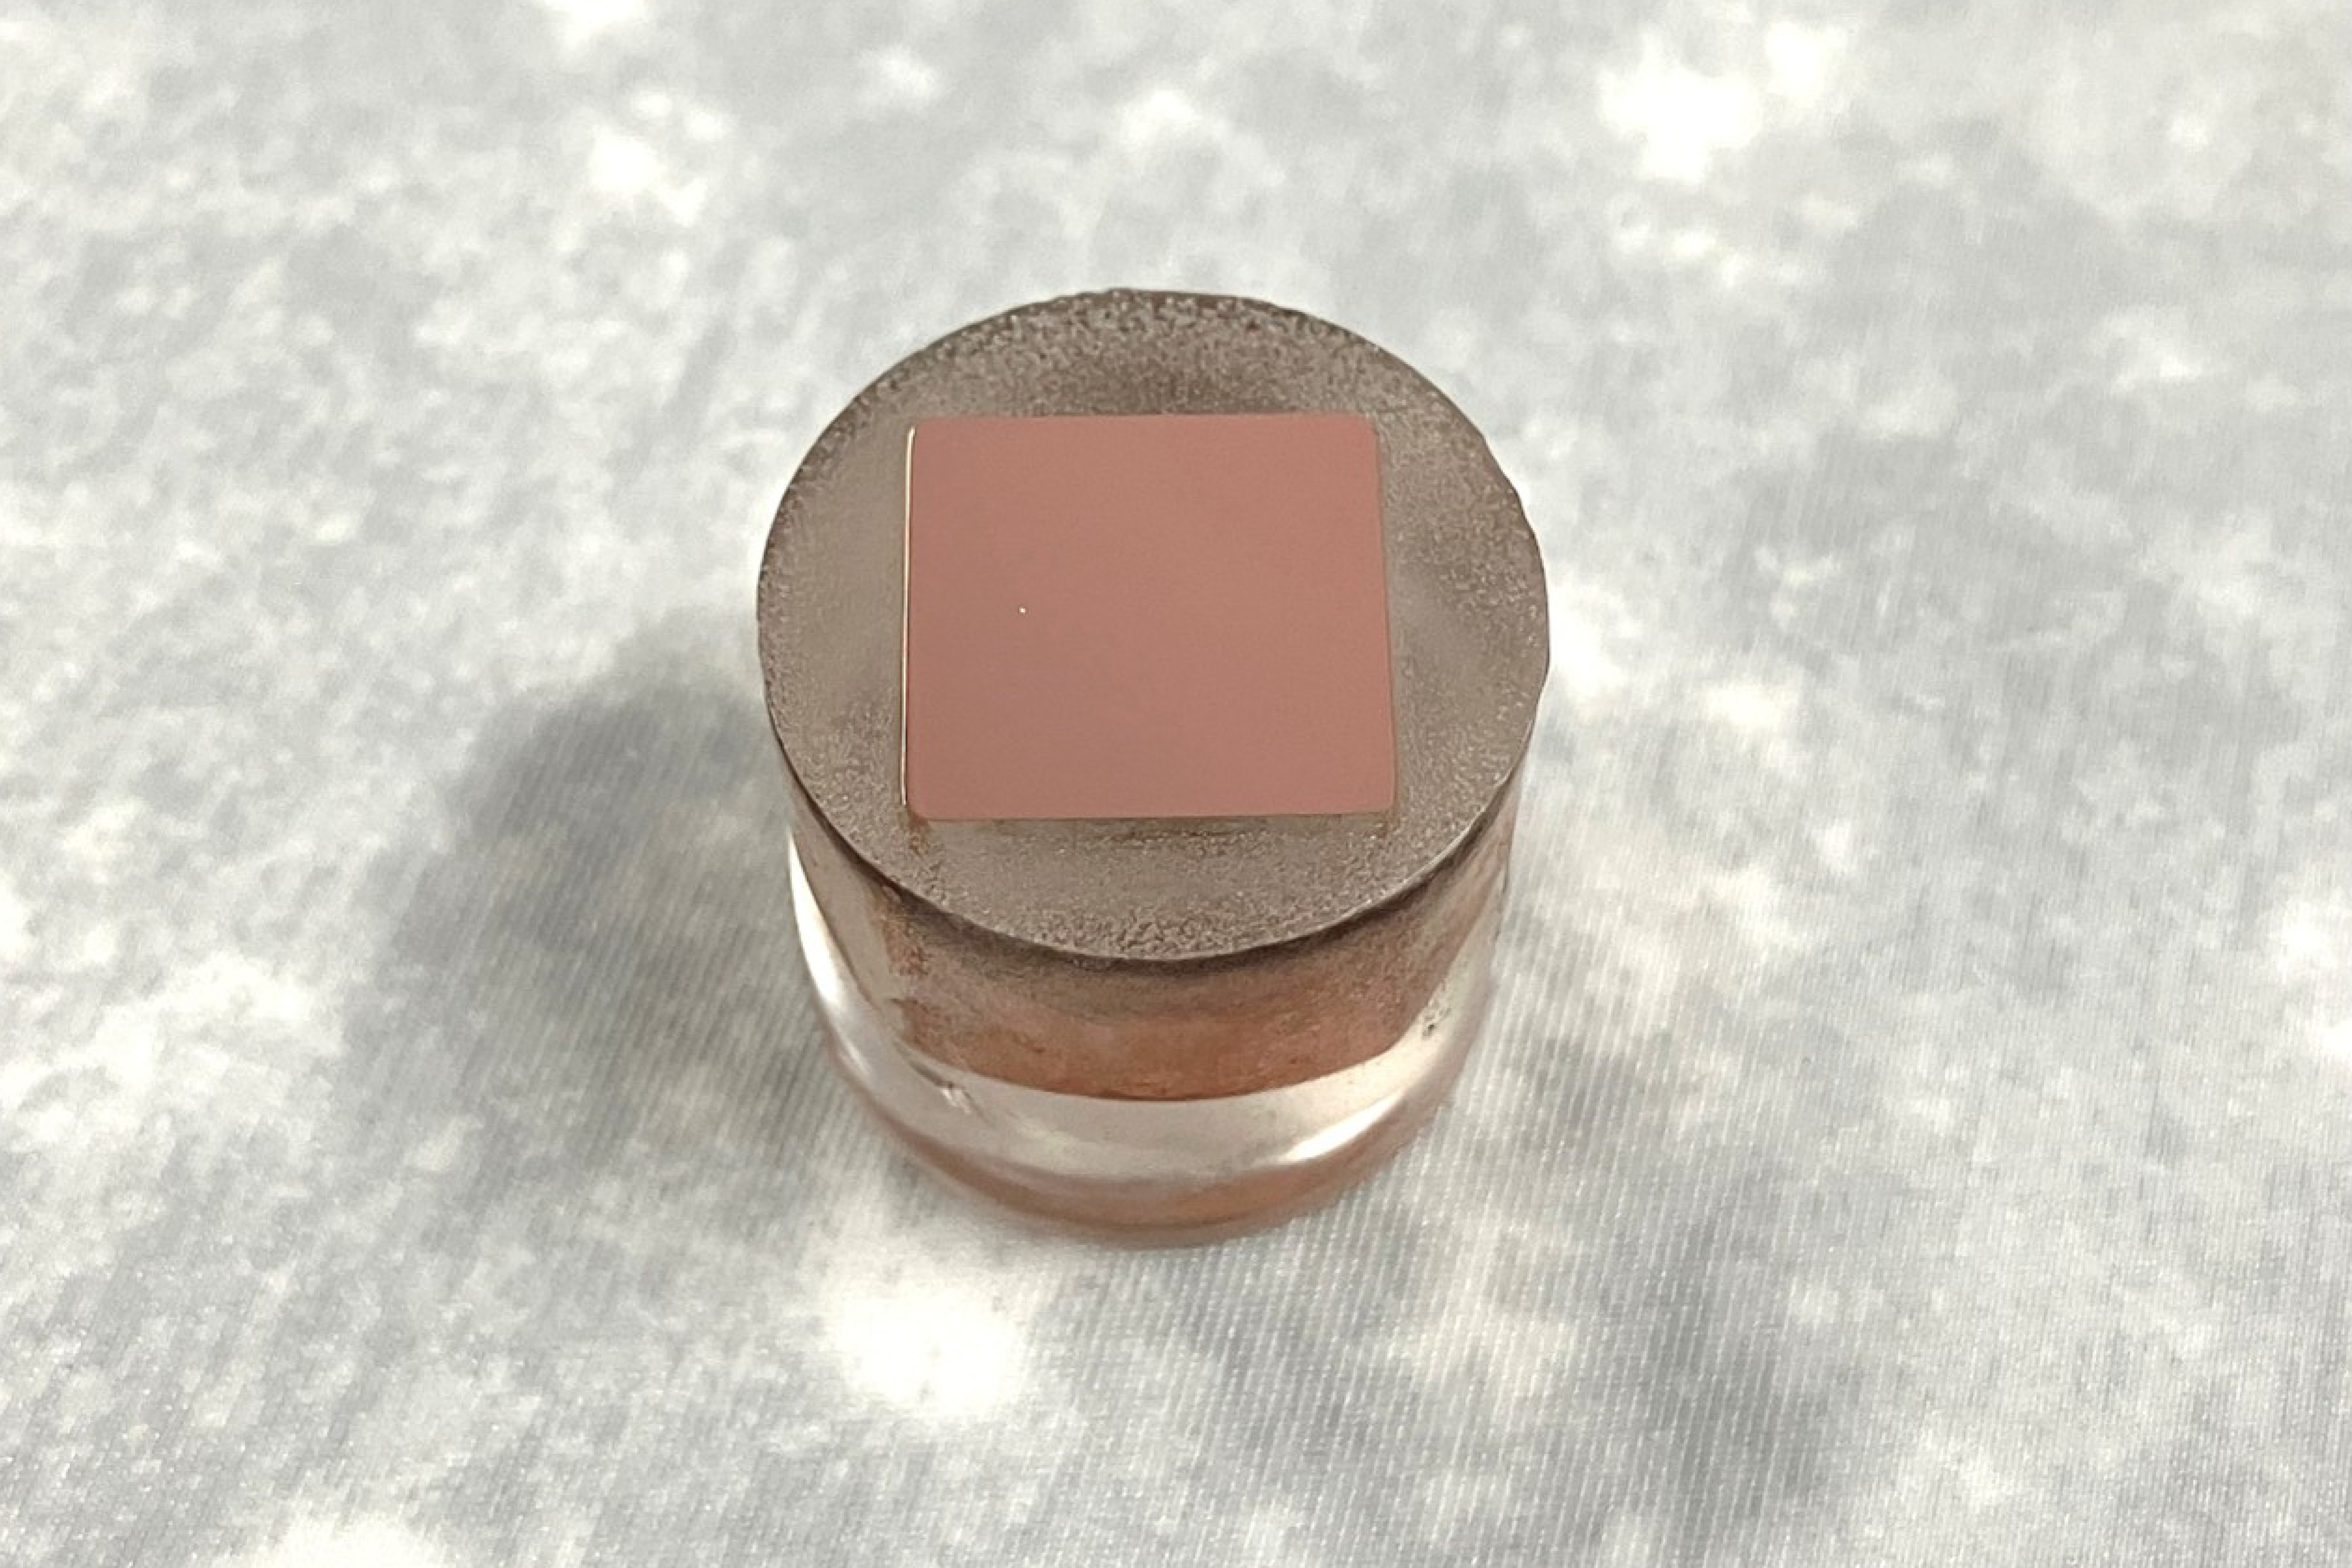
Cuivre pur monté dans le KEM 20 à l’aide d’un pot sous pression
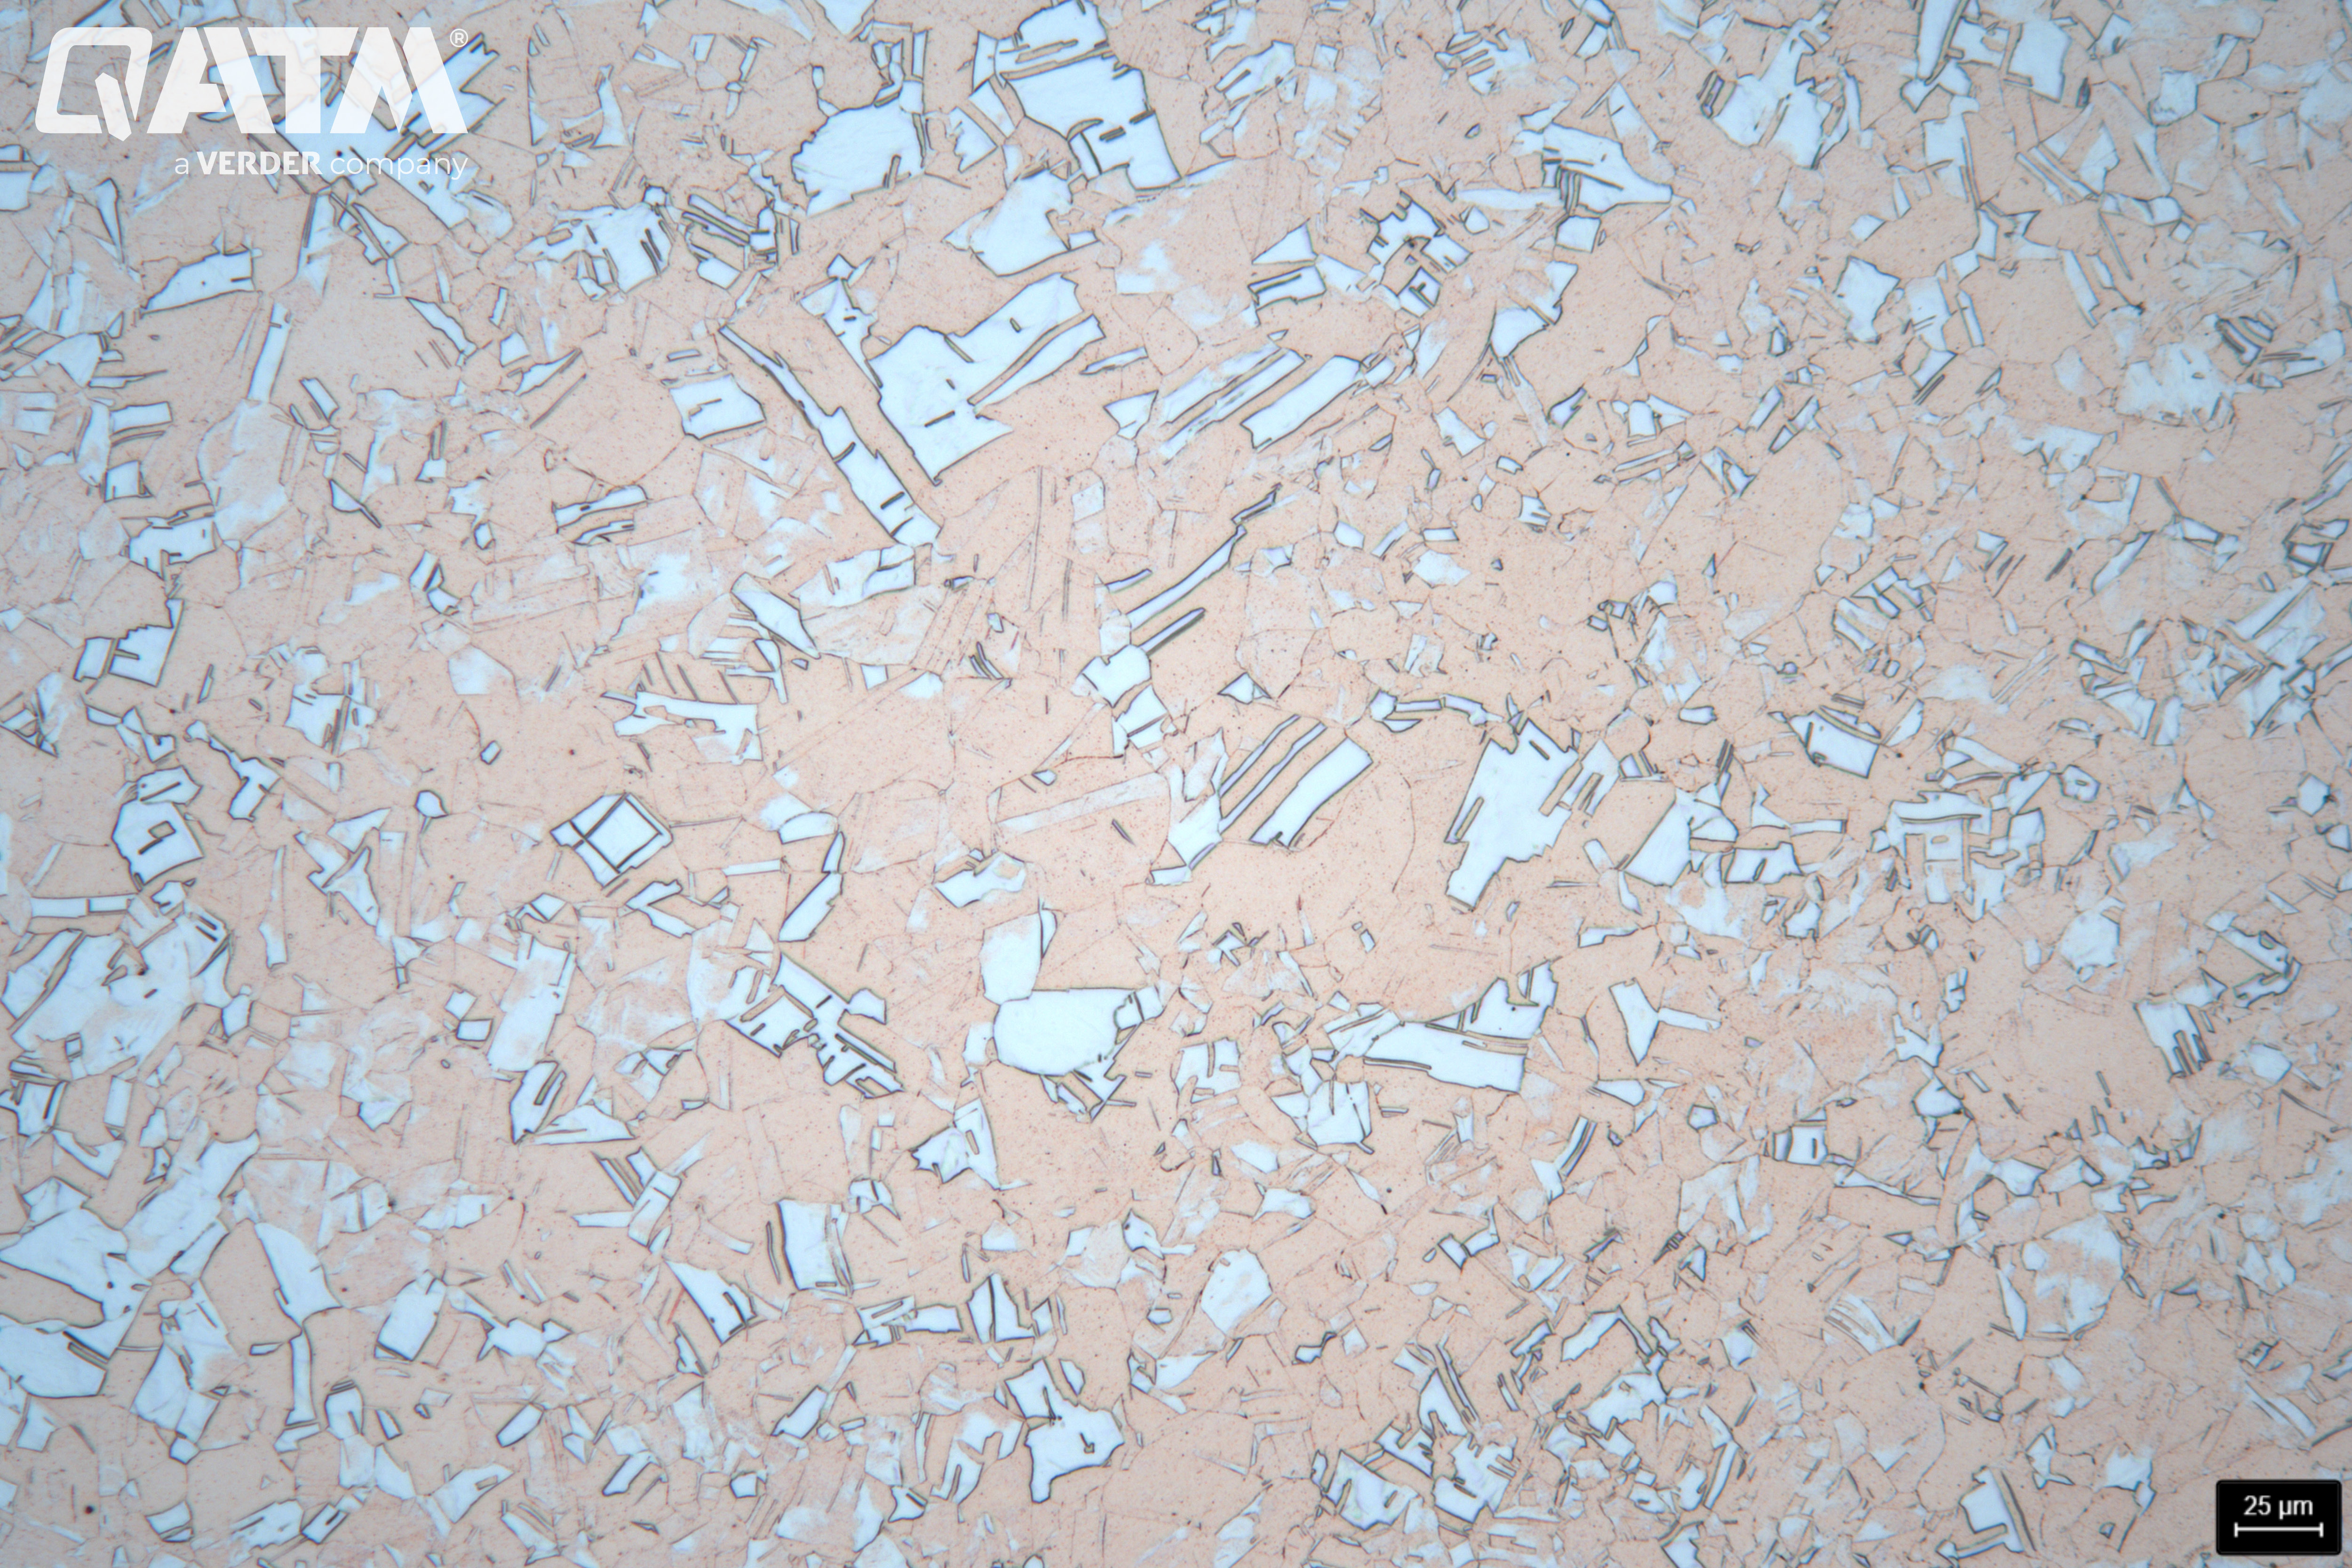
L’échantillon de cuivre pur après polissage fin et gravure au nitrate ferritique (mordançage Cu2 de QATM) – 200:1
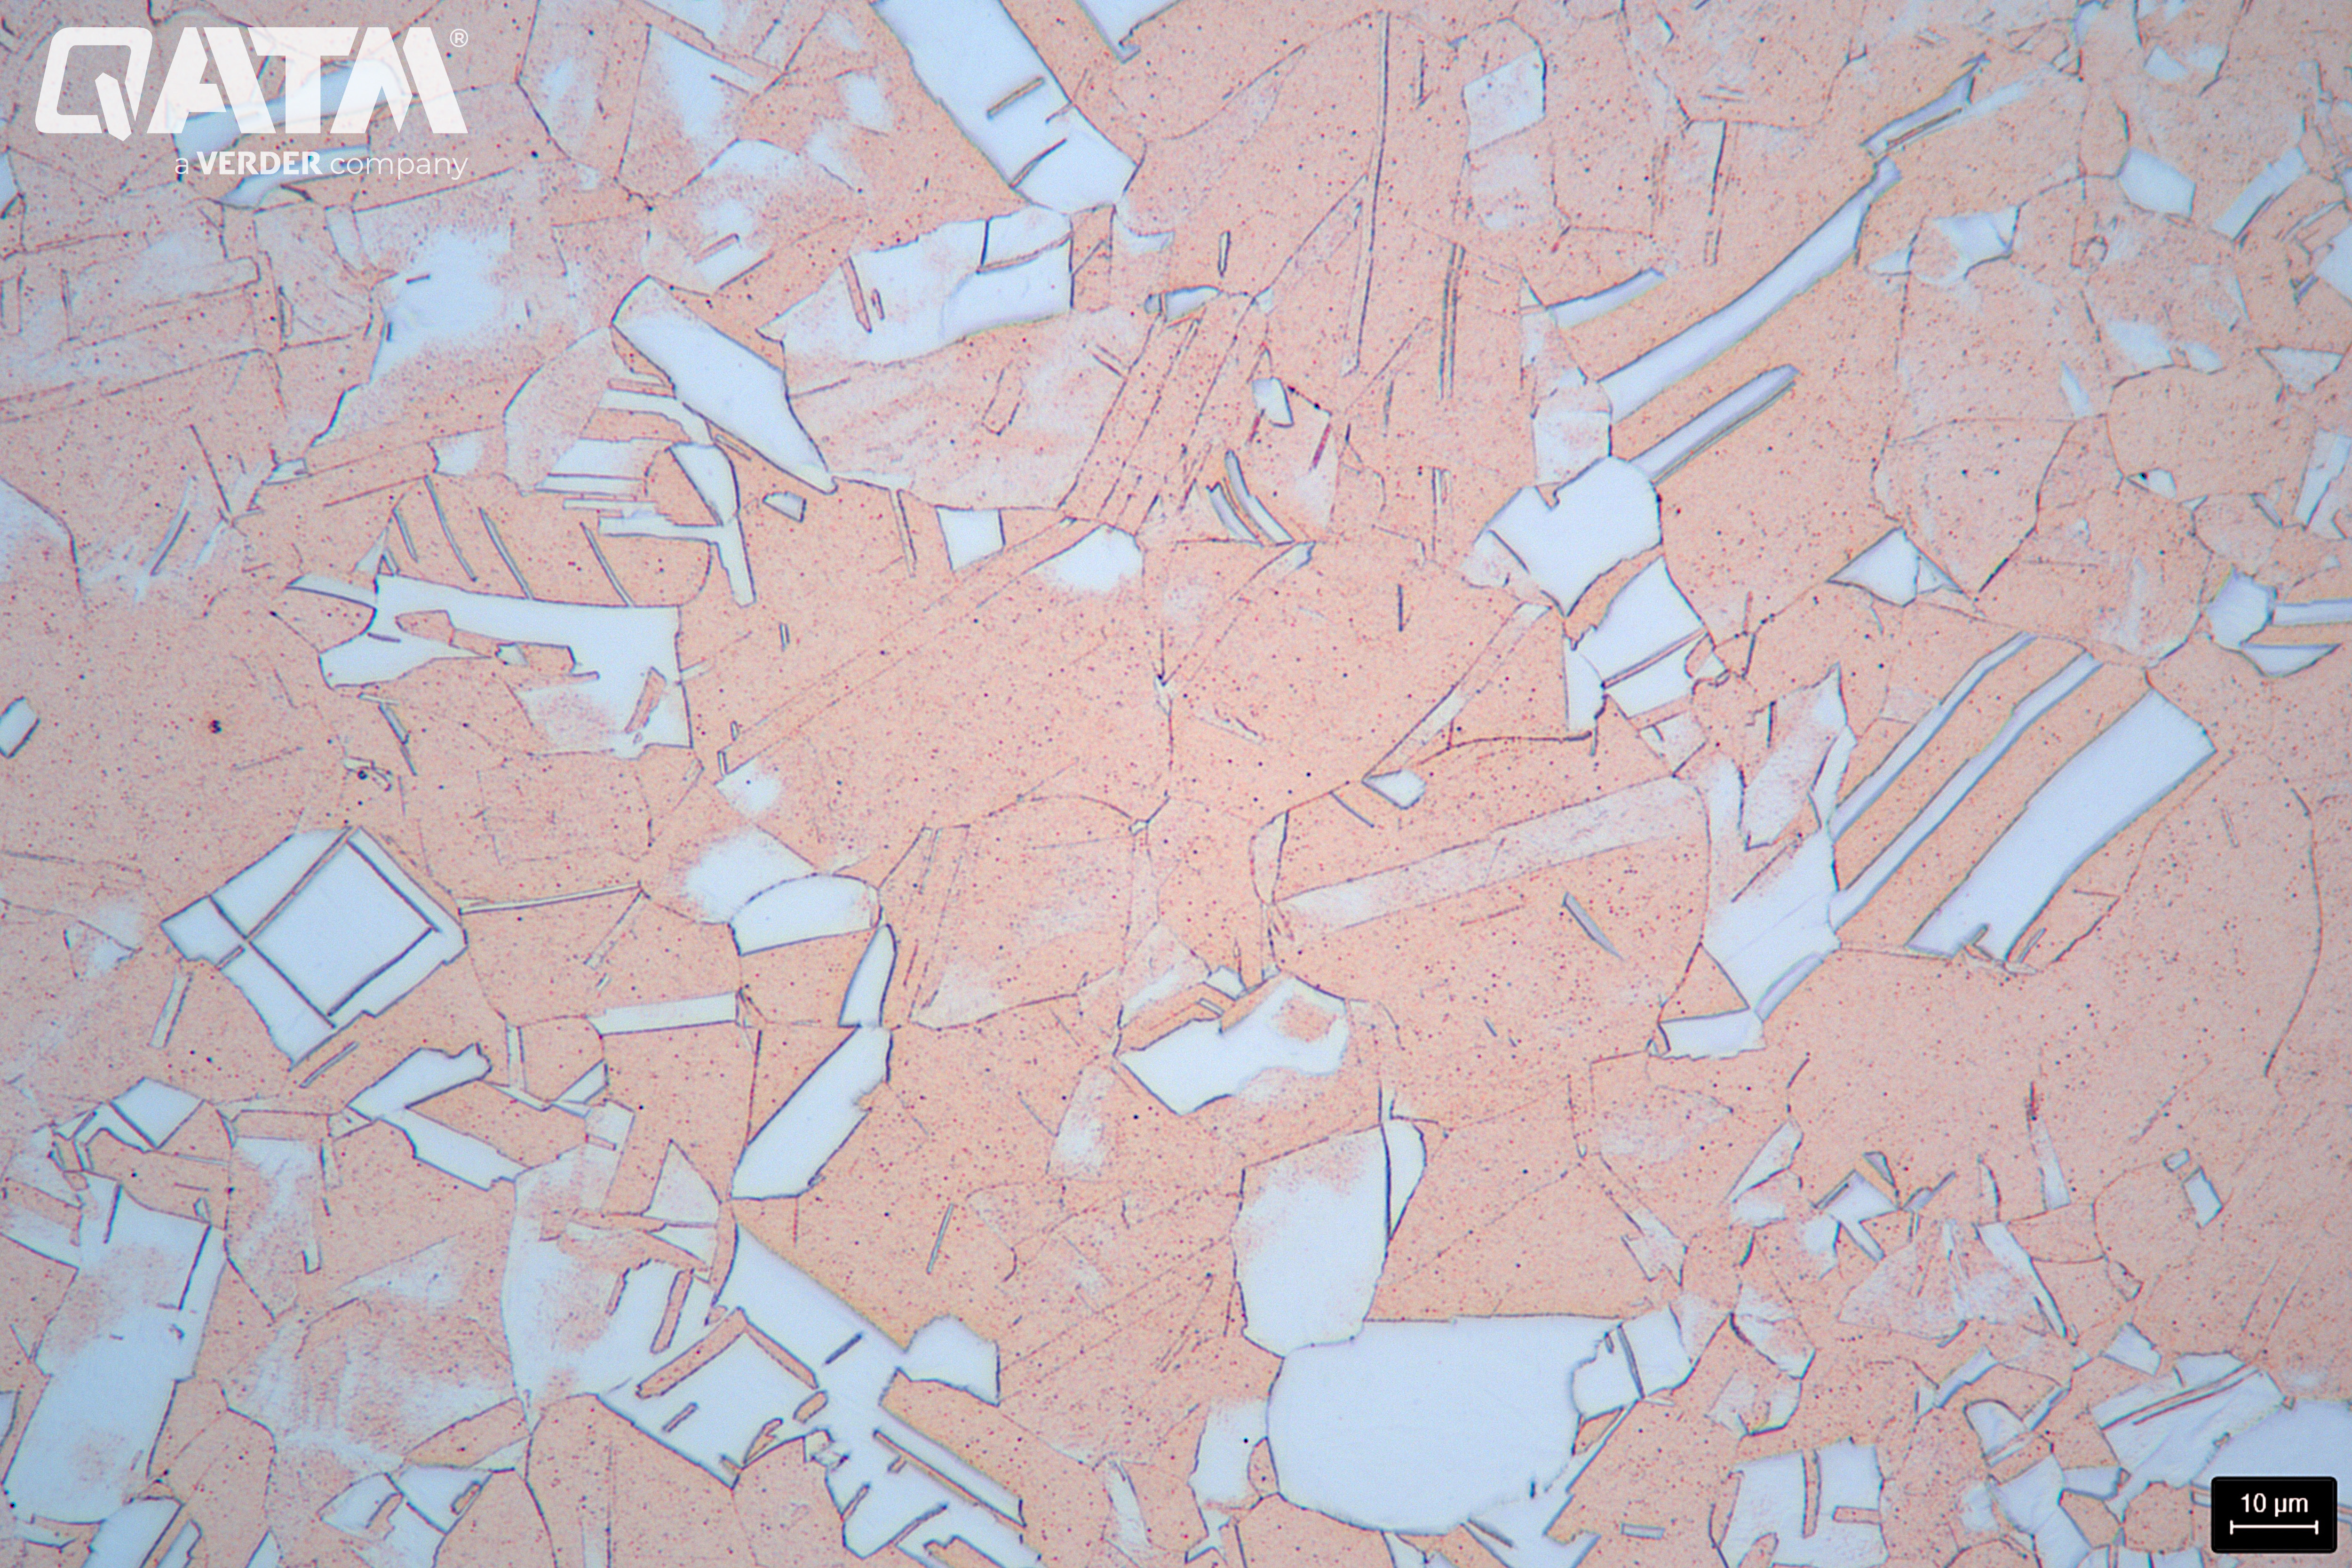
L’échantillon de cuivre pur après polissage fin et gravure au nitrate ferritique (mordançant Cu2 de QATM) – 500:1
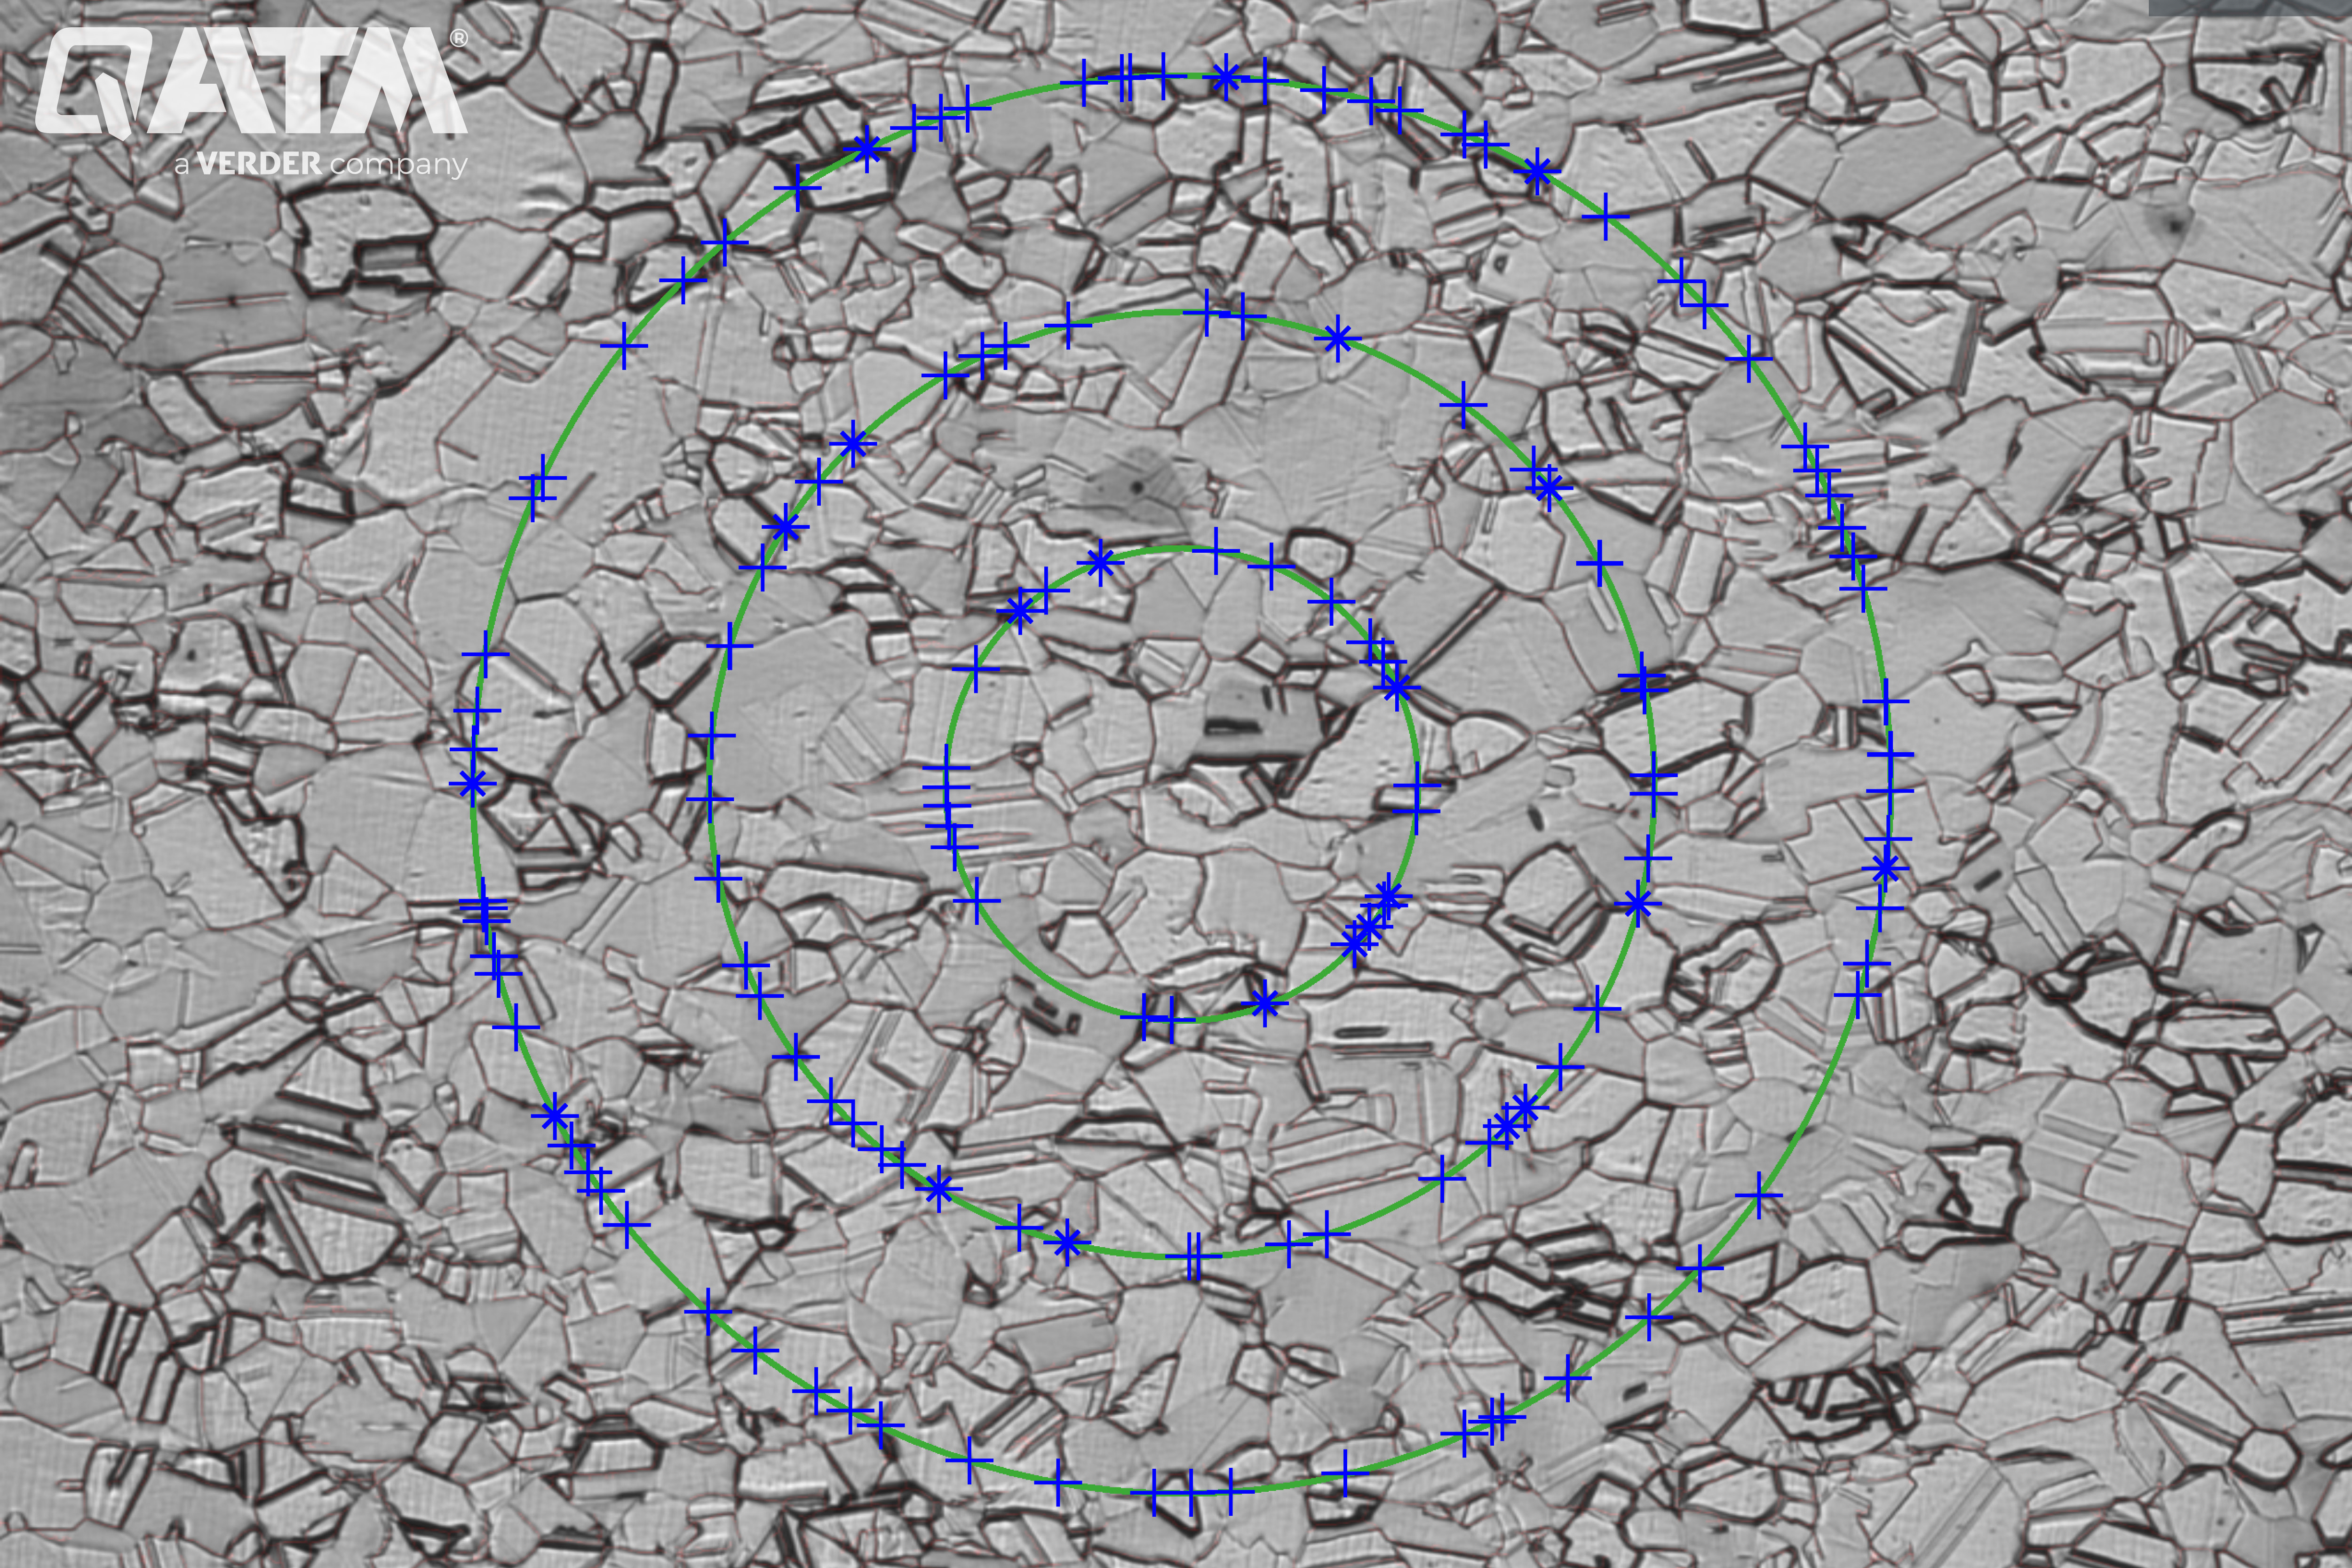
Mesure de la granulométrie d’un échantillon de cuivre pur avec le logiciel QPIX Control. Granulométrie : 8.3
Alliages de cuivre
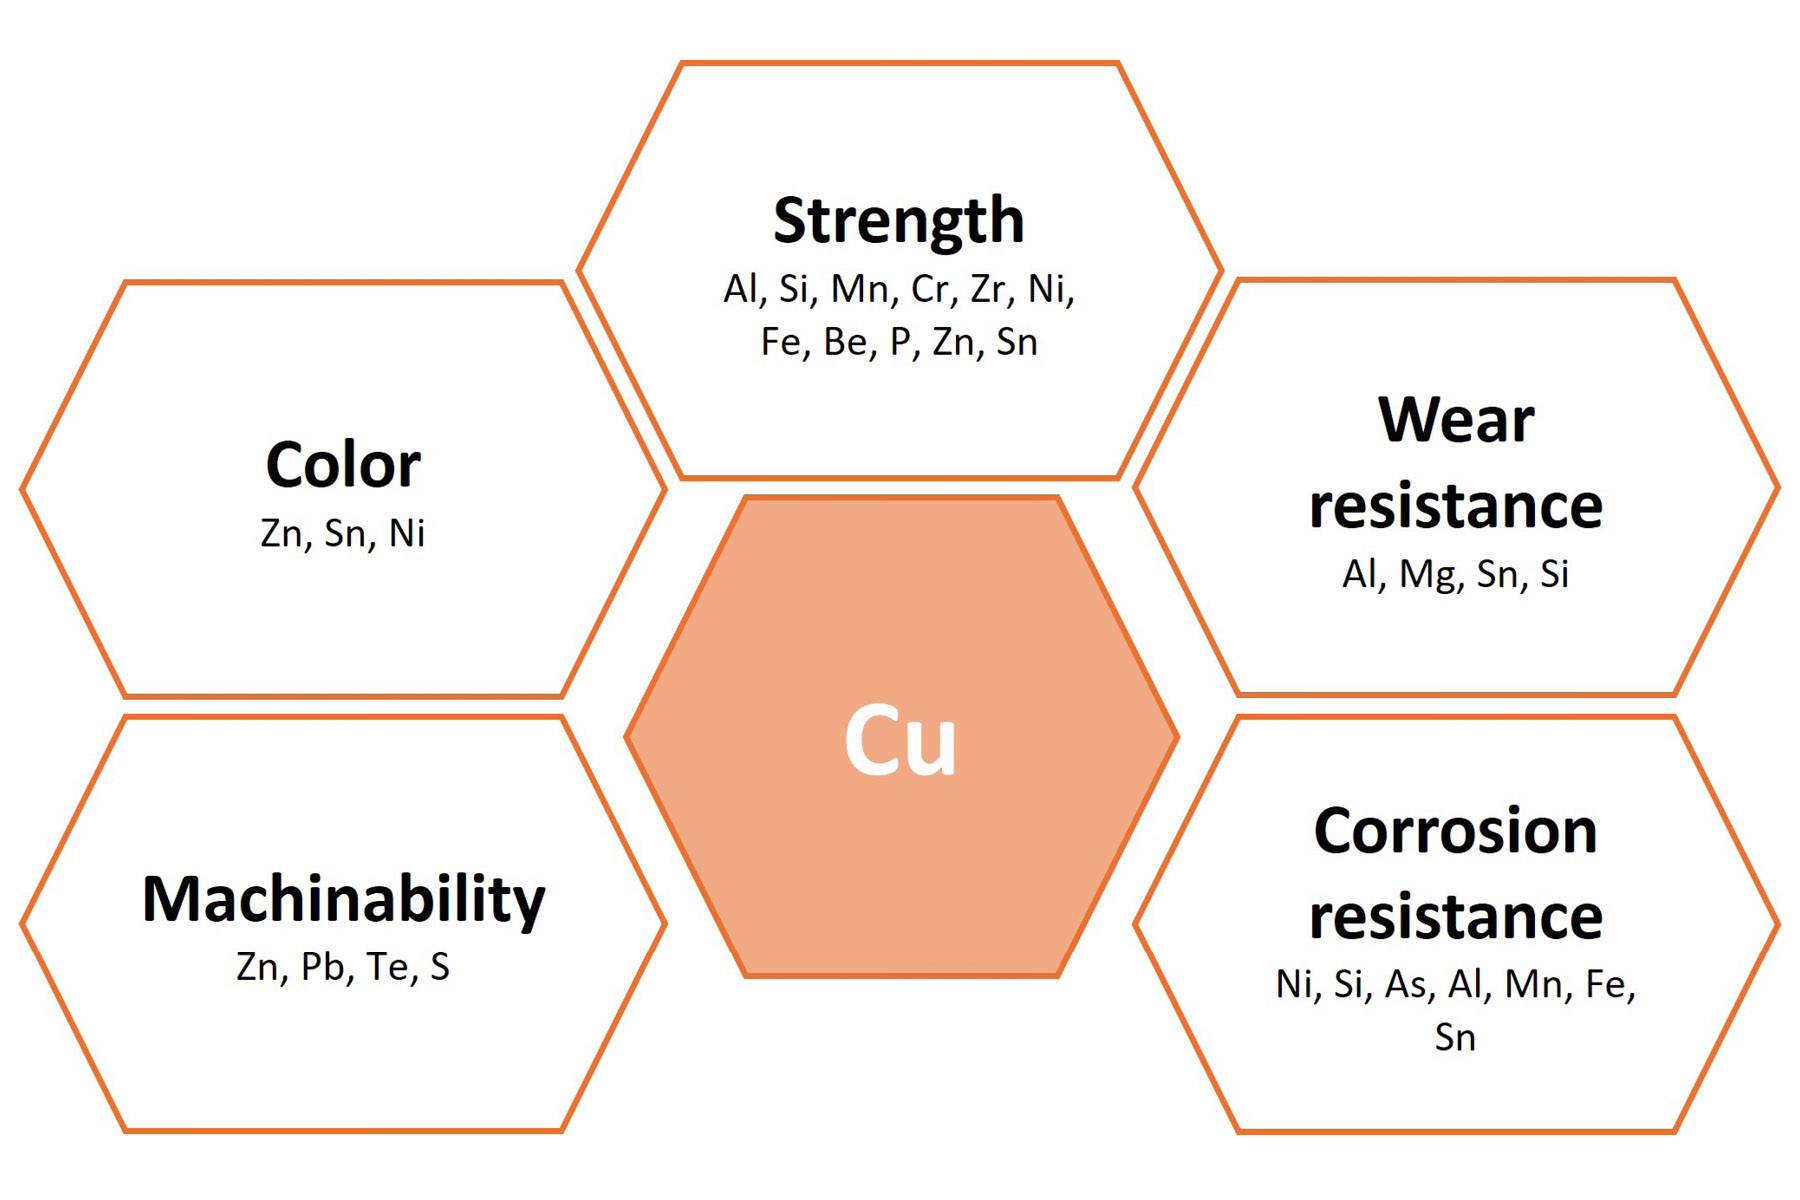
Les propriétés du cuivre pur ne conviennent pas à de nombreuses applications, par conséquent, l’ajout de l’élément d’alliage peut élargir considérablement l’application du cuivre. Chaque élément d’alliage peut améliorer considérablement une ou plusieurs propriétés du cuivre pur, telles que la résistance, la résistance à la corrosion, les propriétés d’usure et l’usinabilité. Certains alliages peuvent également changer la couleur du cuivre pur comme le Ni, le Sn ou le Zn. Vous trouverez ci-dessous deux images qui résument l’effet de divers éléments d’alliage dans les alliages de cuivre.
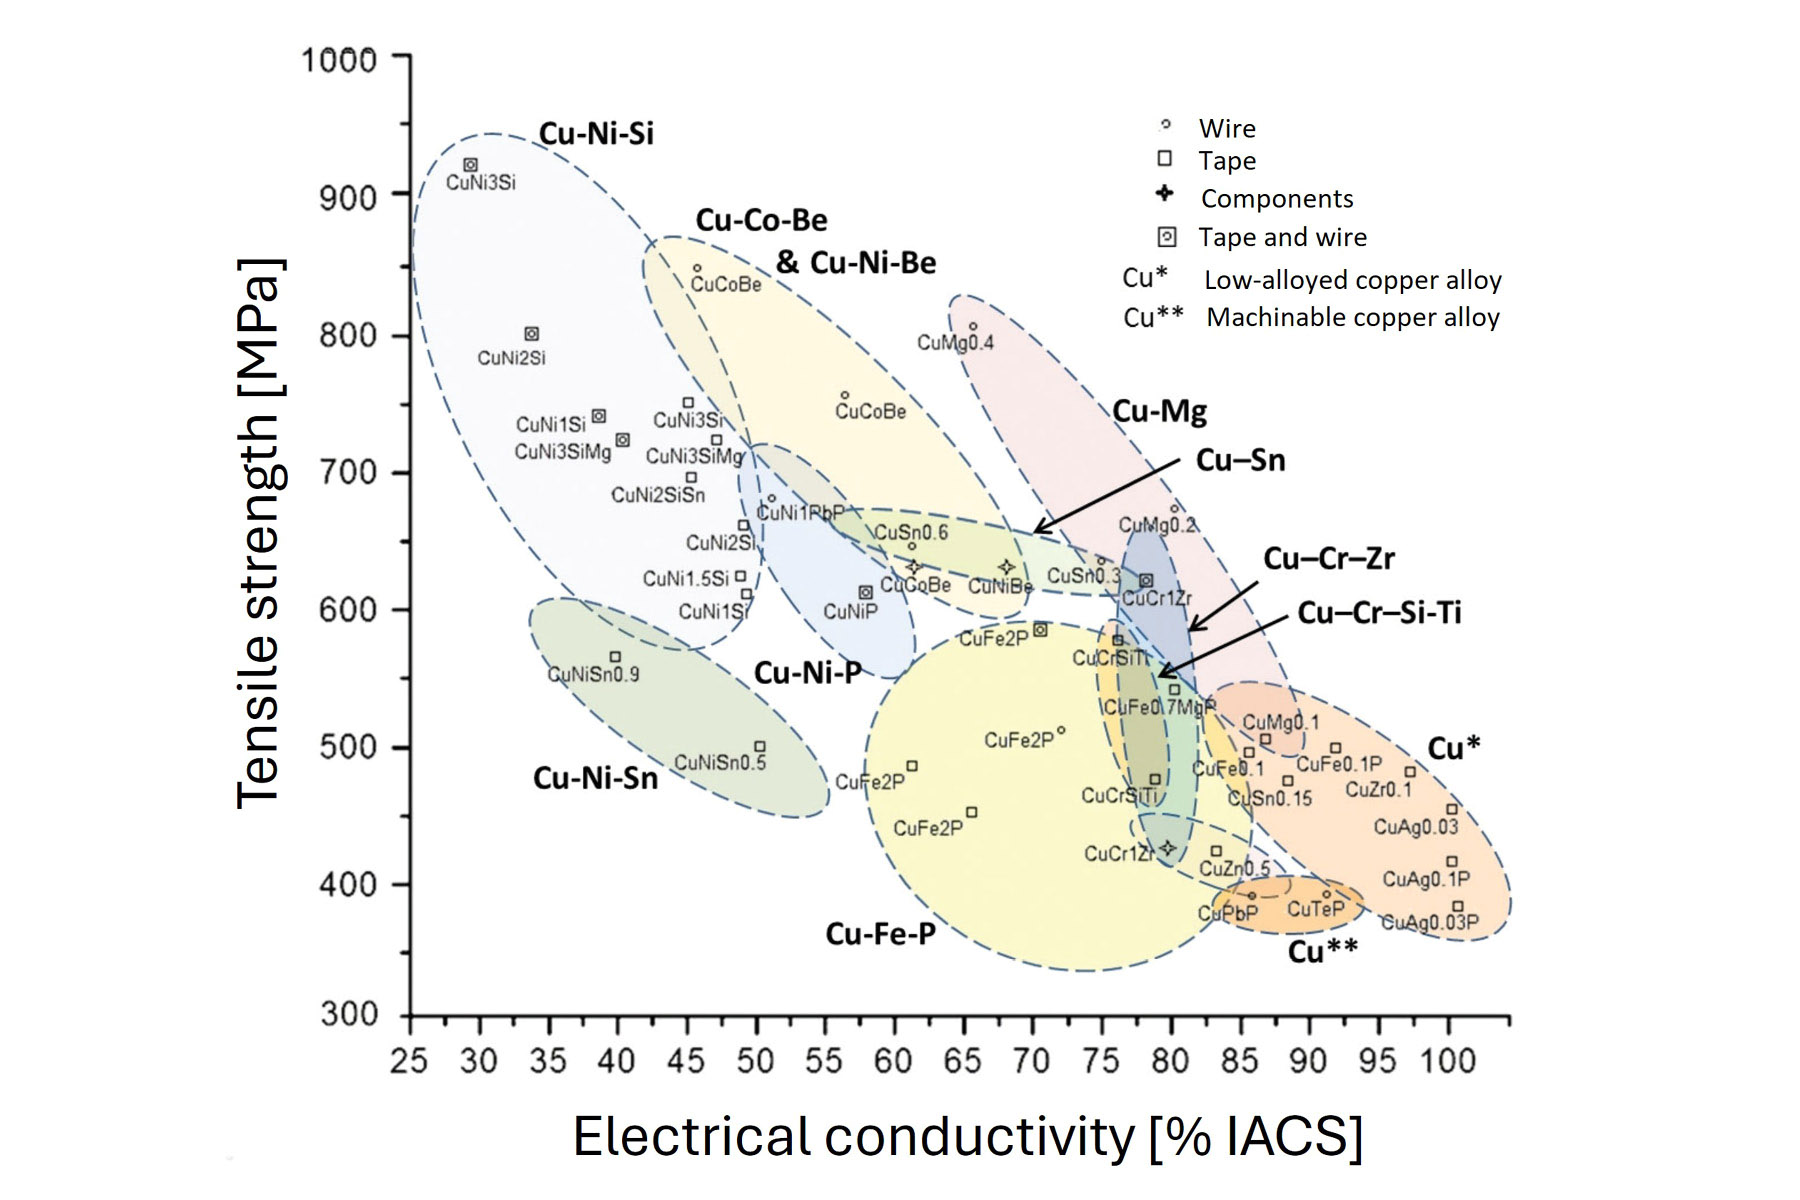
Carte de propriété pour différents types de cuivres faiblement alliés, DKI 4501
Pointe du grand cordon de soudure sur une épingle à cheveux en cuivre dans un stator après polissage fin – 25:1
Un échantillon de laiton avec une microstructure dendritique et une phase eutectoïde entre les dendrites après gravure avec un décapant de couleur Klemm II – 100:1
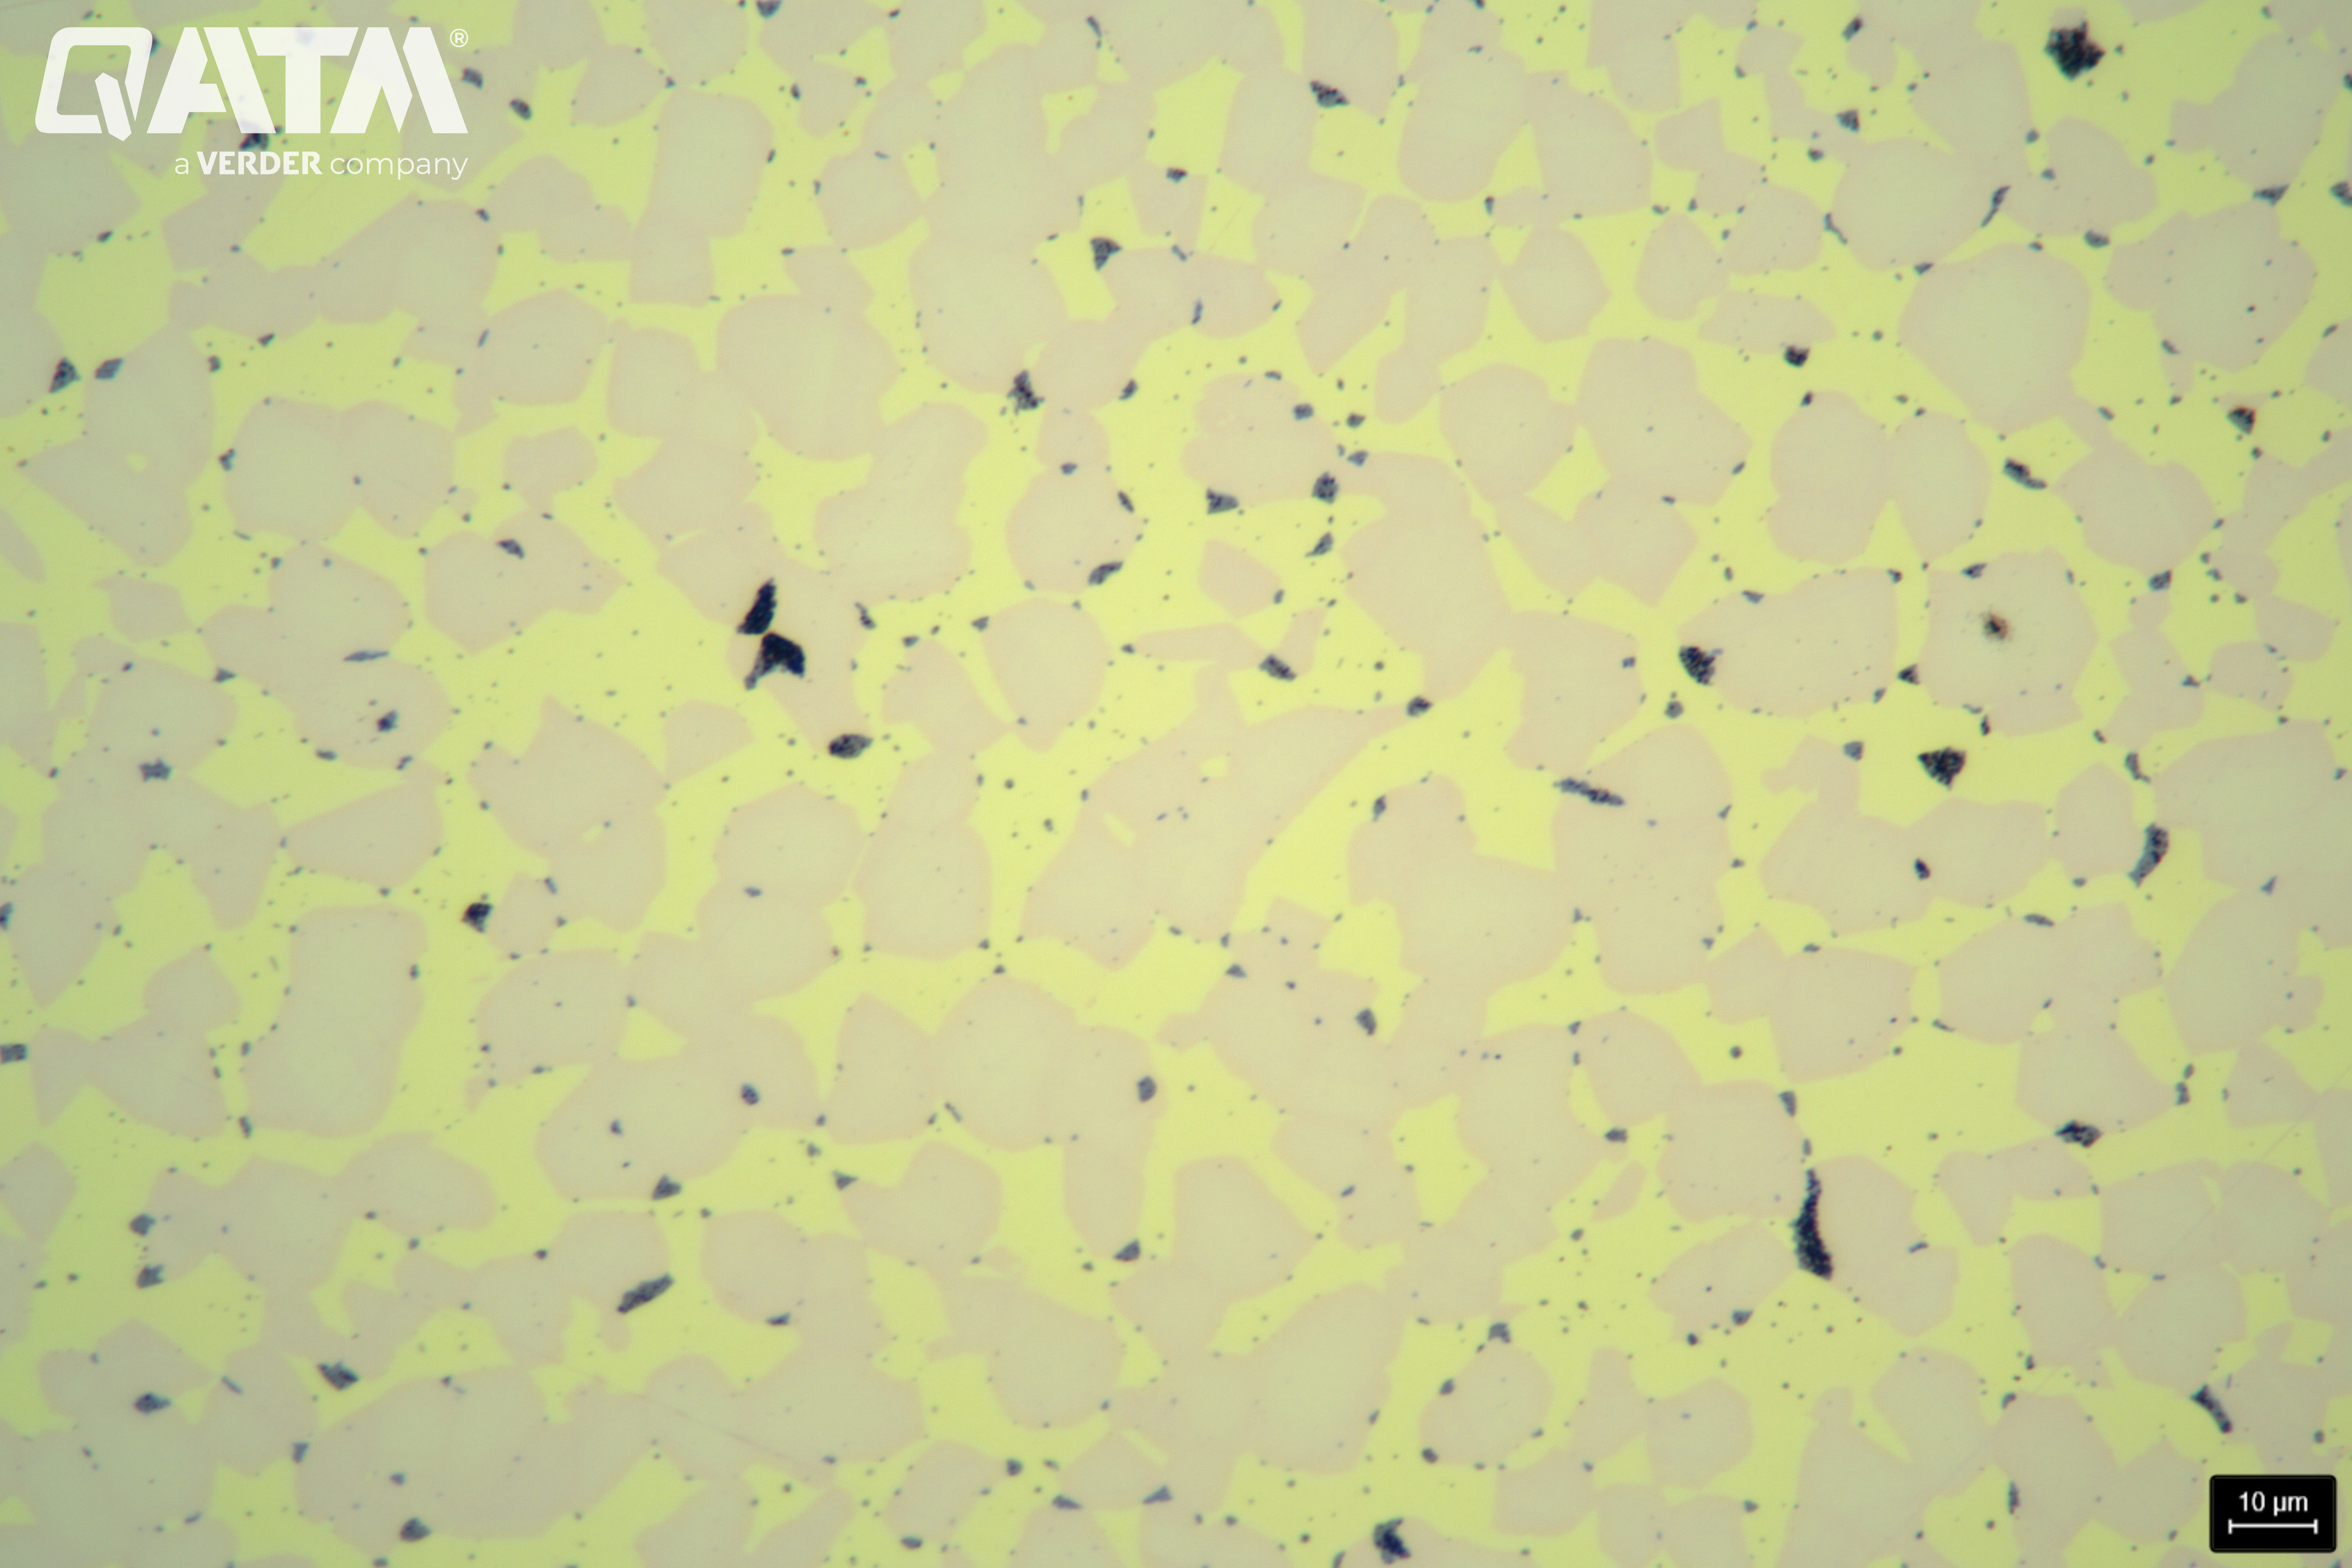
L’échantillon de coulée de laiton avec la fameuse microstructure α-β après polissage final, le plomb contenant des inclusions peut être déterminé avec la couleur bleu foncé – 500 : 1
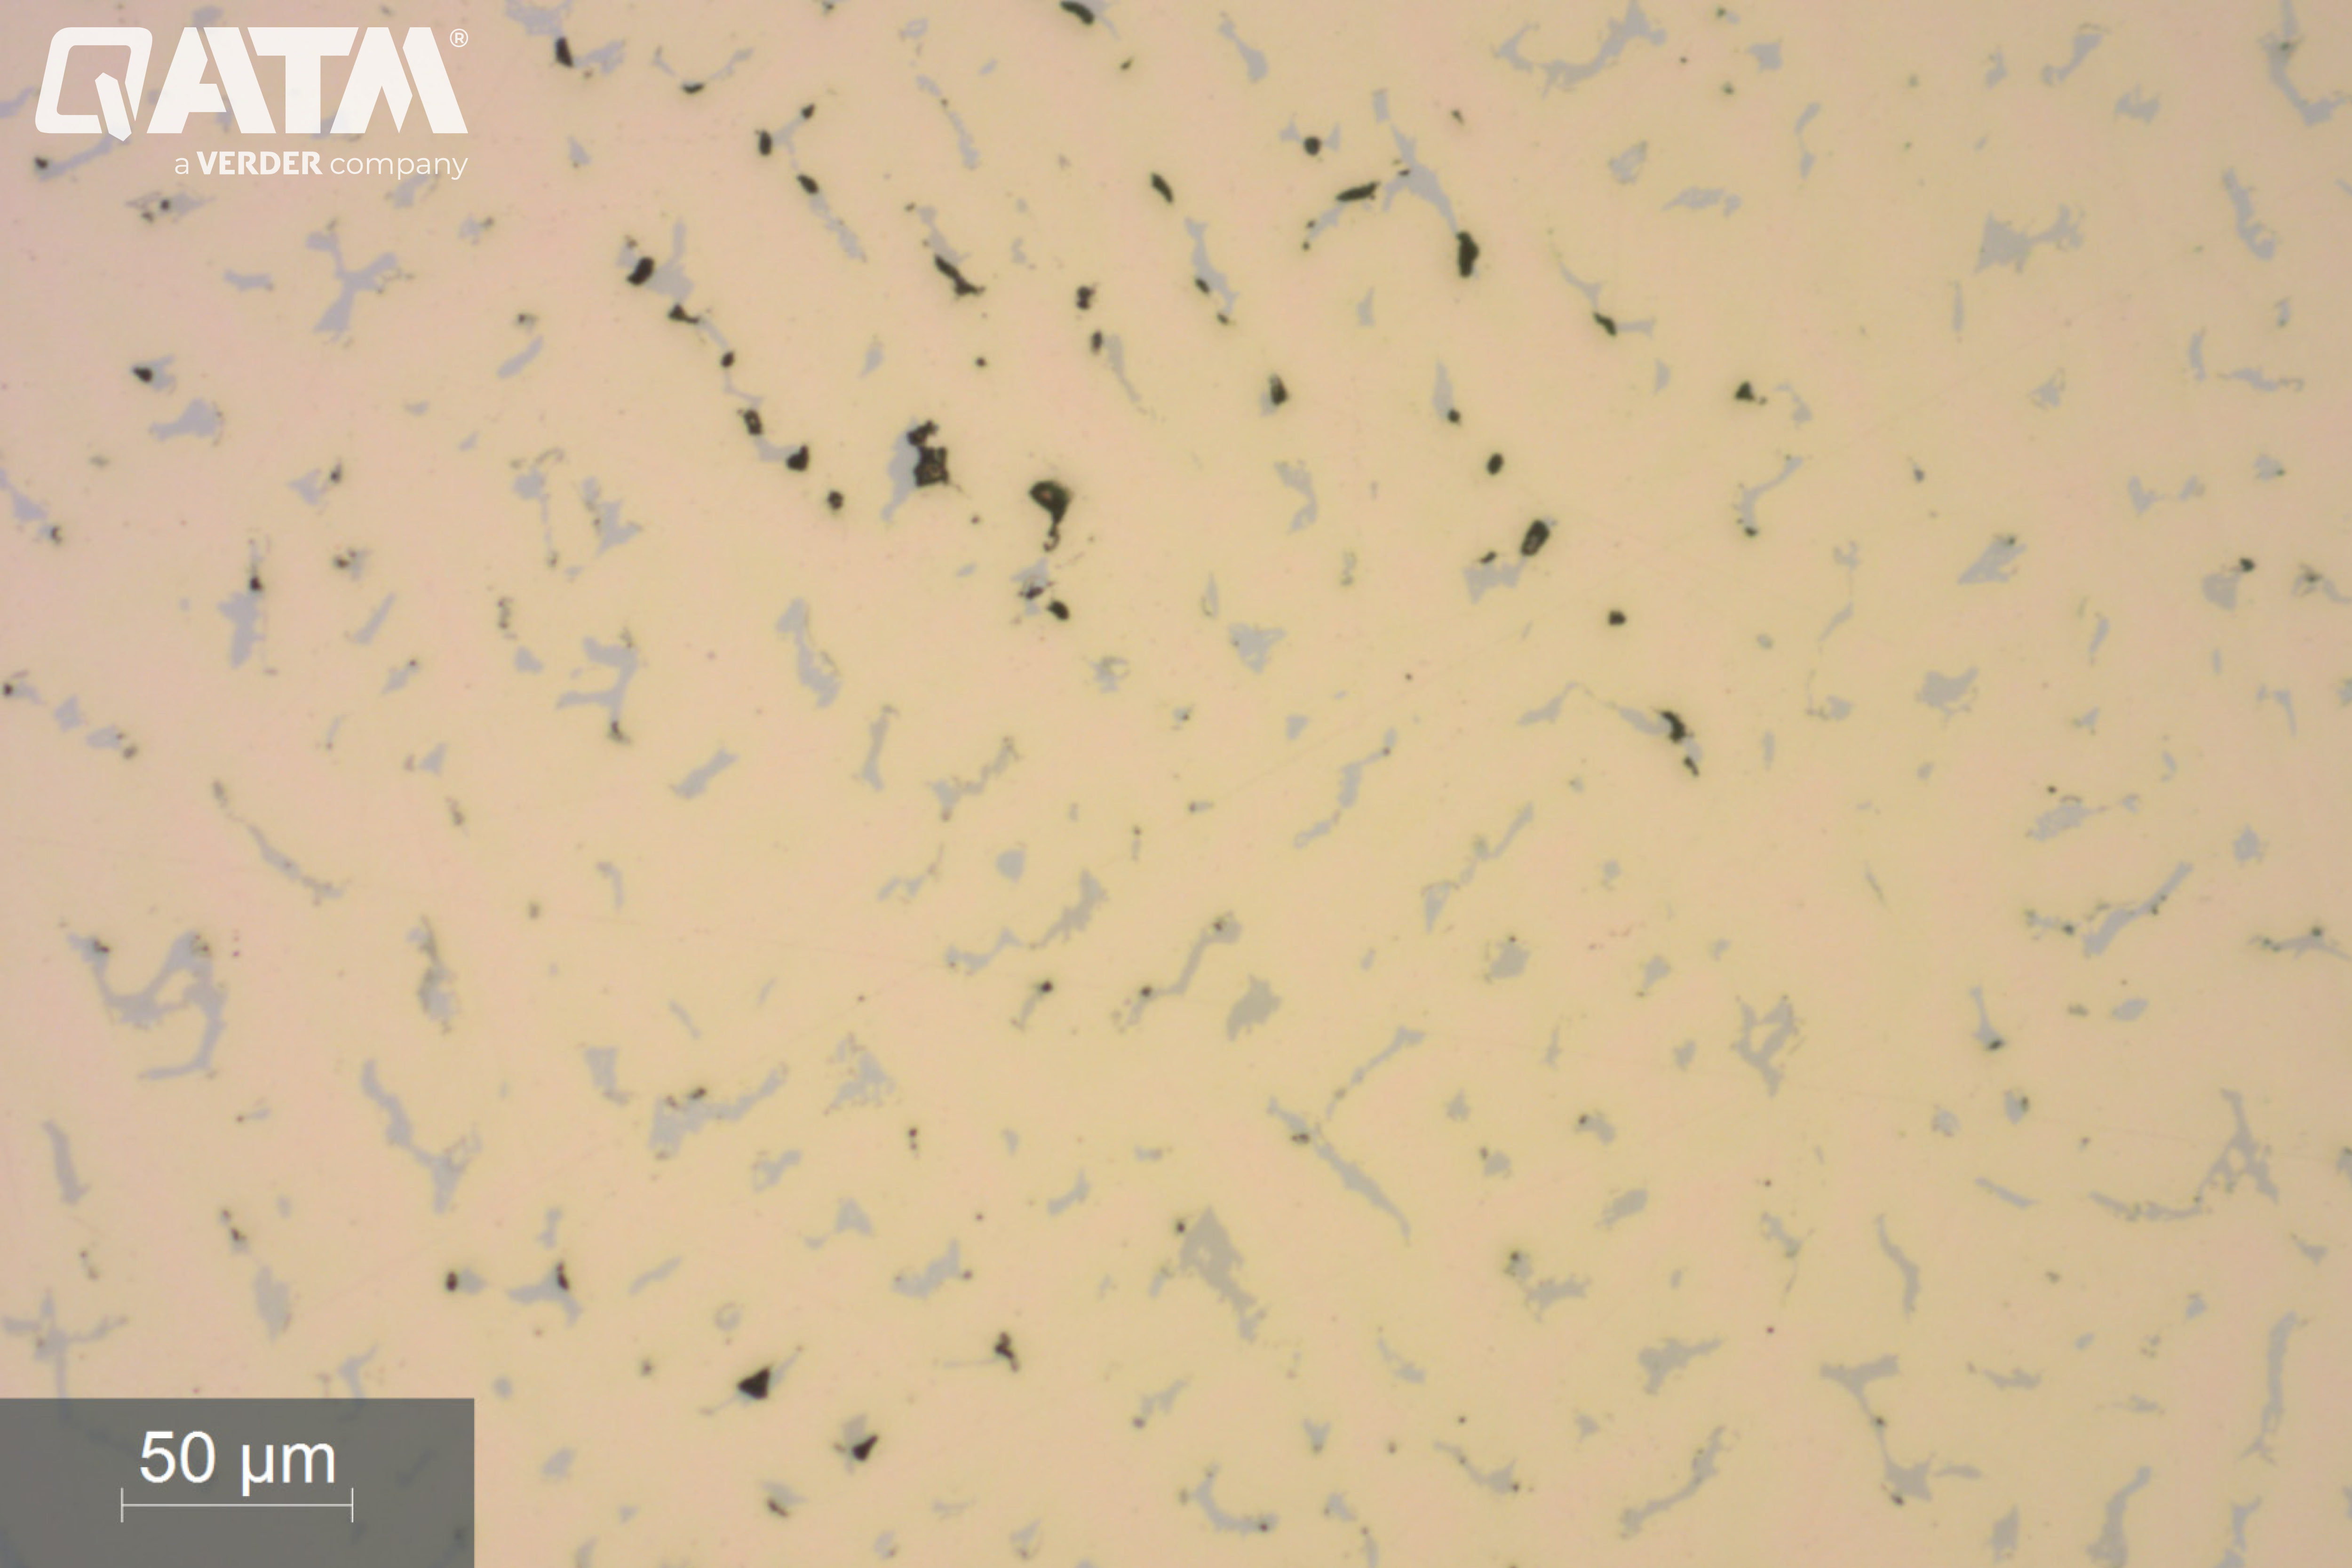
La phase eutectoïde sous forme de phase grise entre les dendrites est visible – 200:1
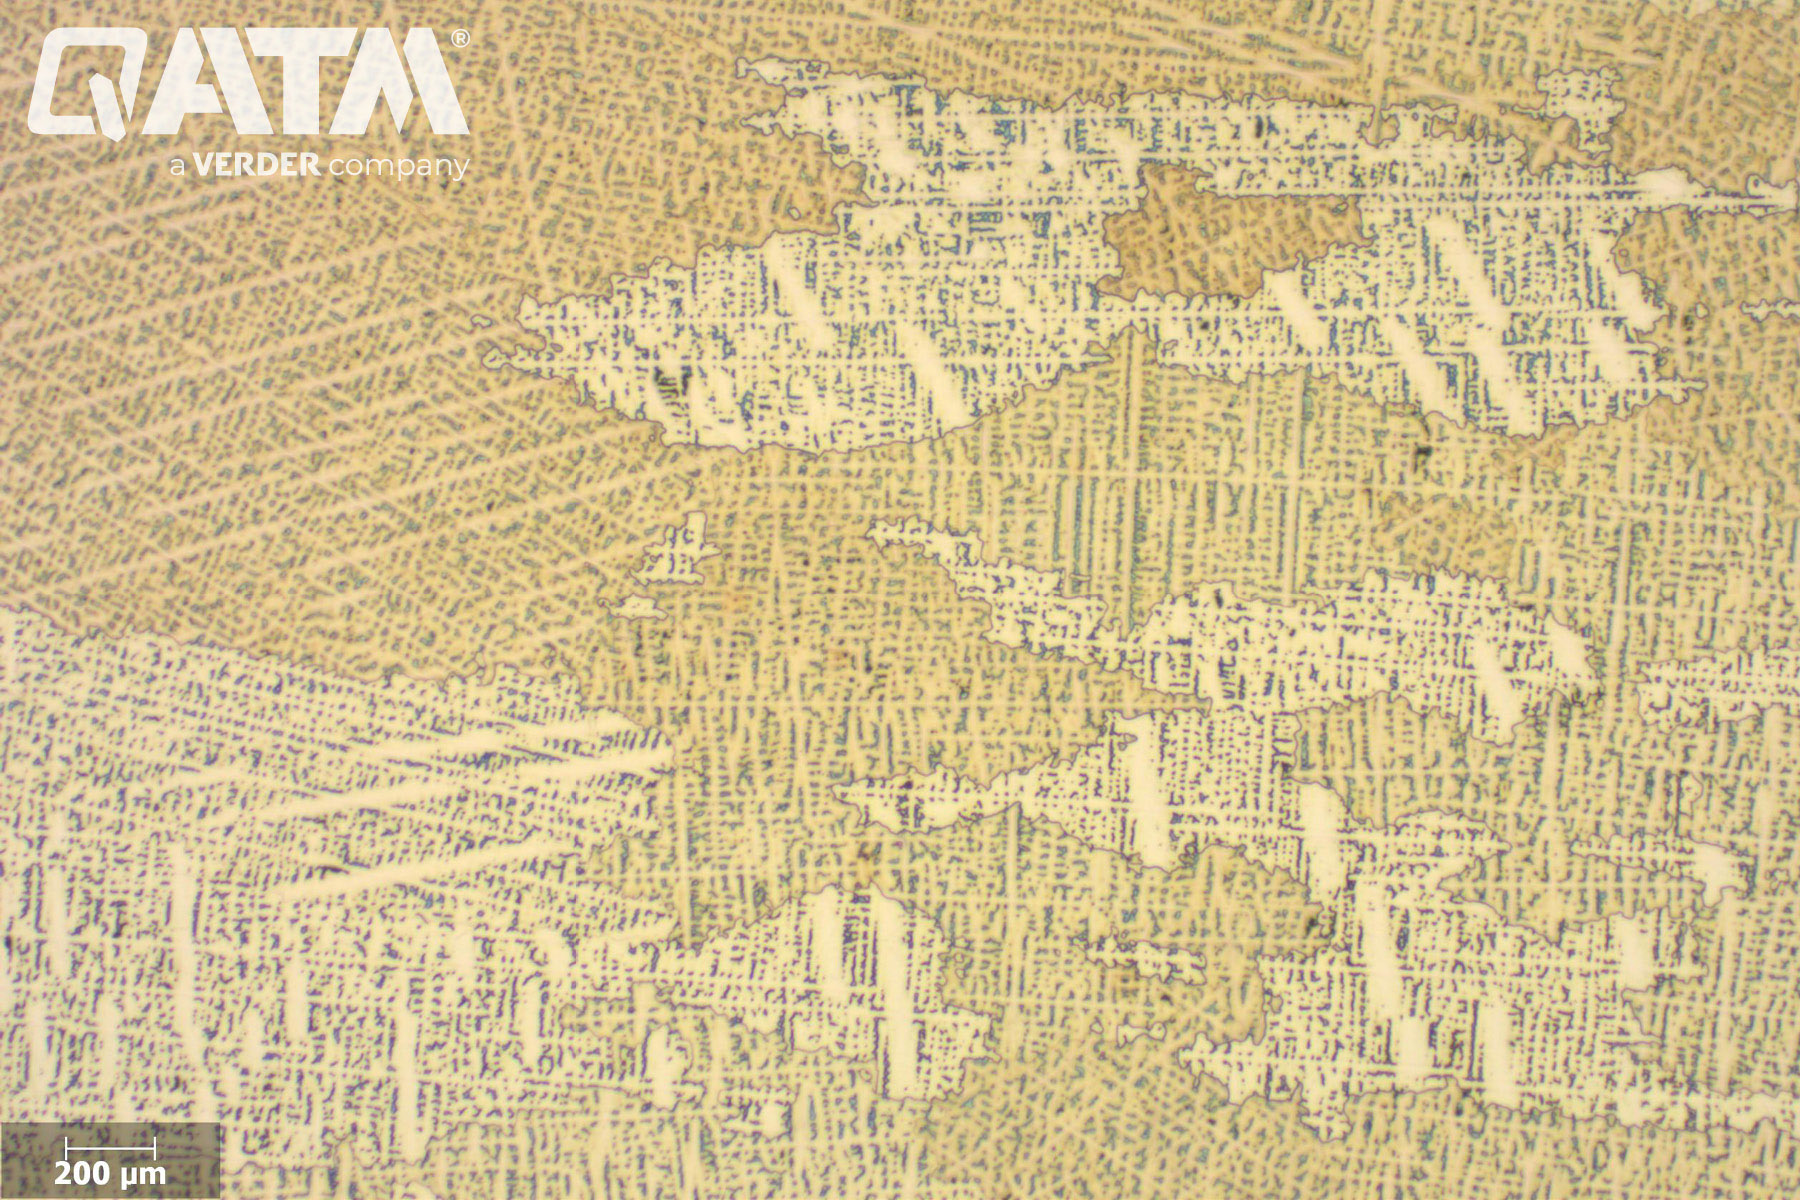
Microstructure dendritique d’un alliage de cuivre coulé après gravure avec un agent de gravure de cuivre A – 25:1
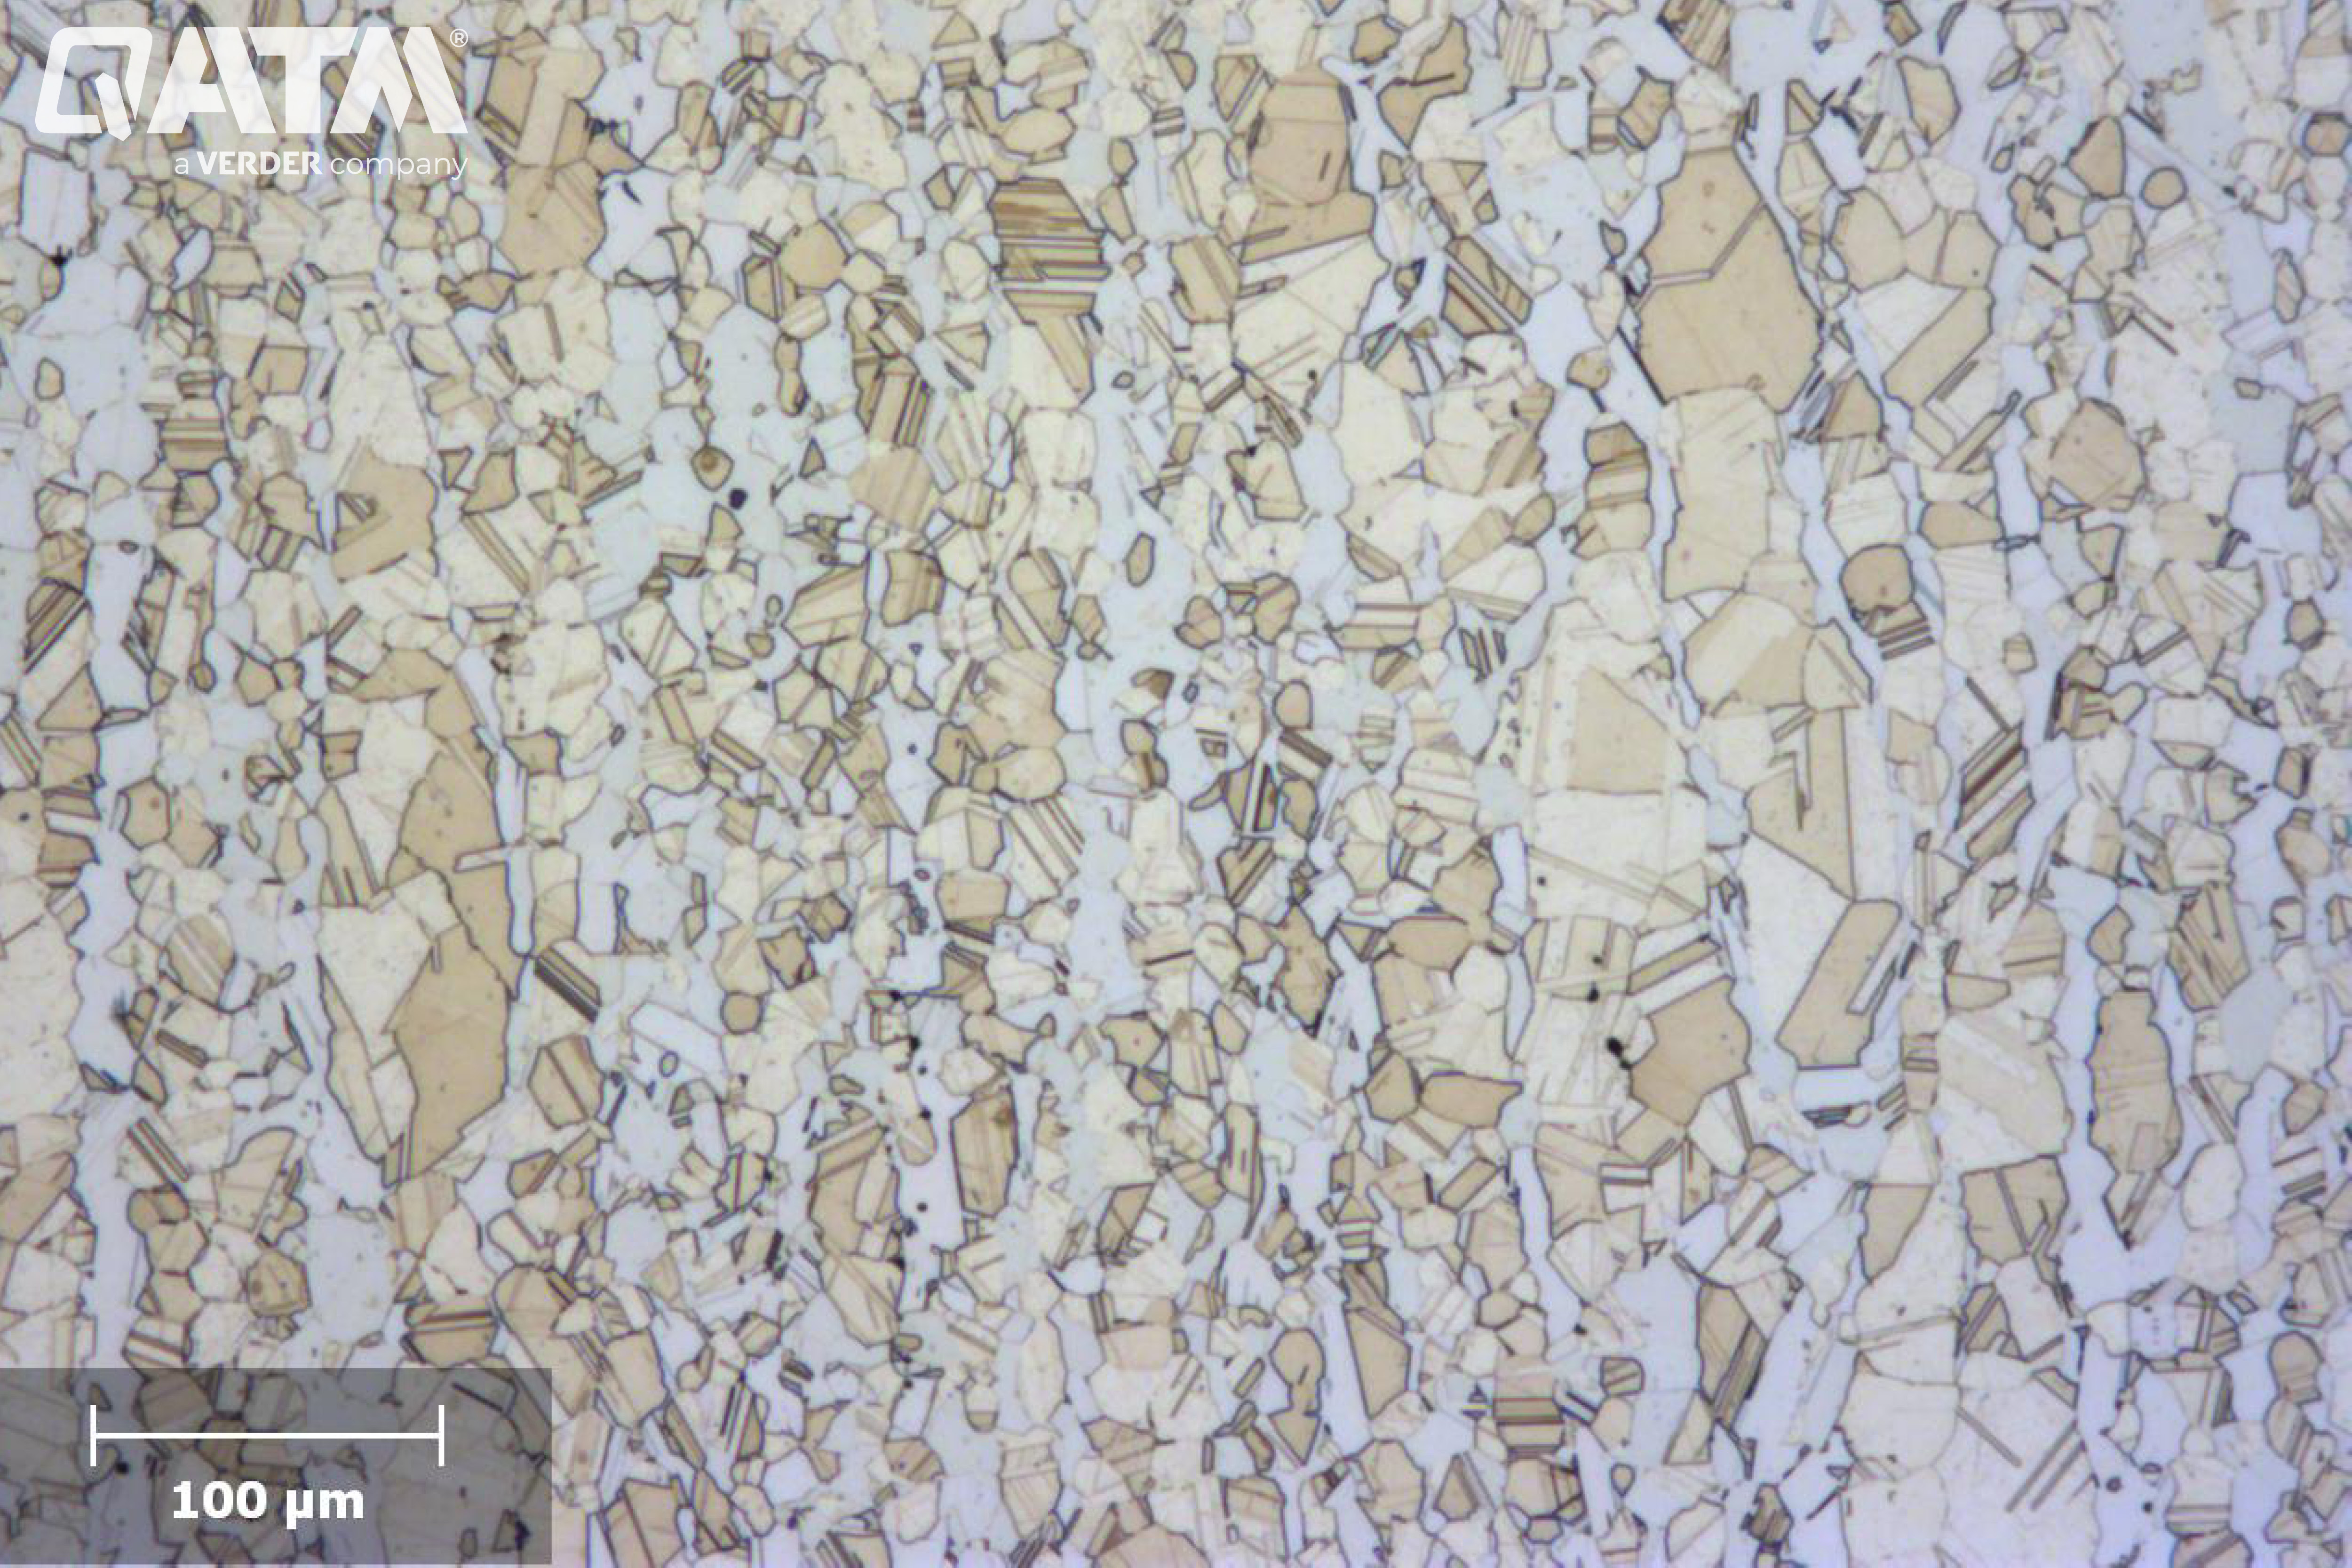
L’alliage de laiton α-β après gravure au cuivre A – 100:1
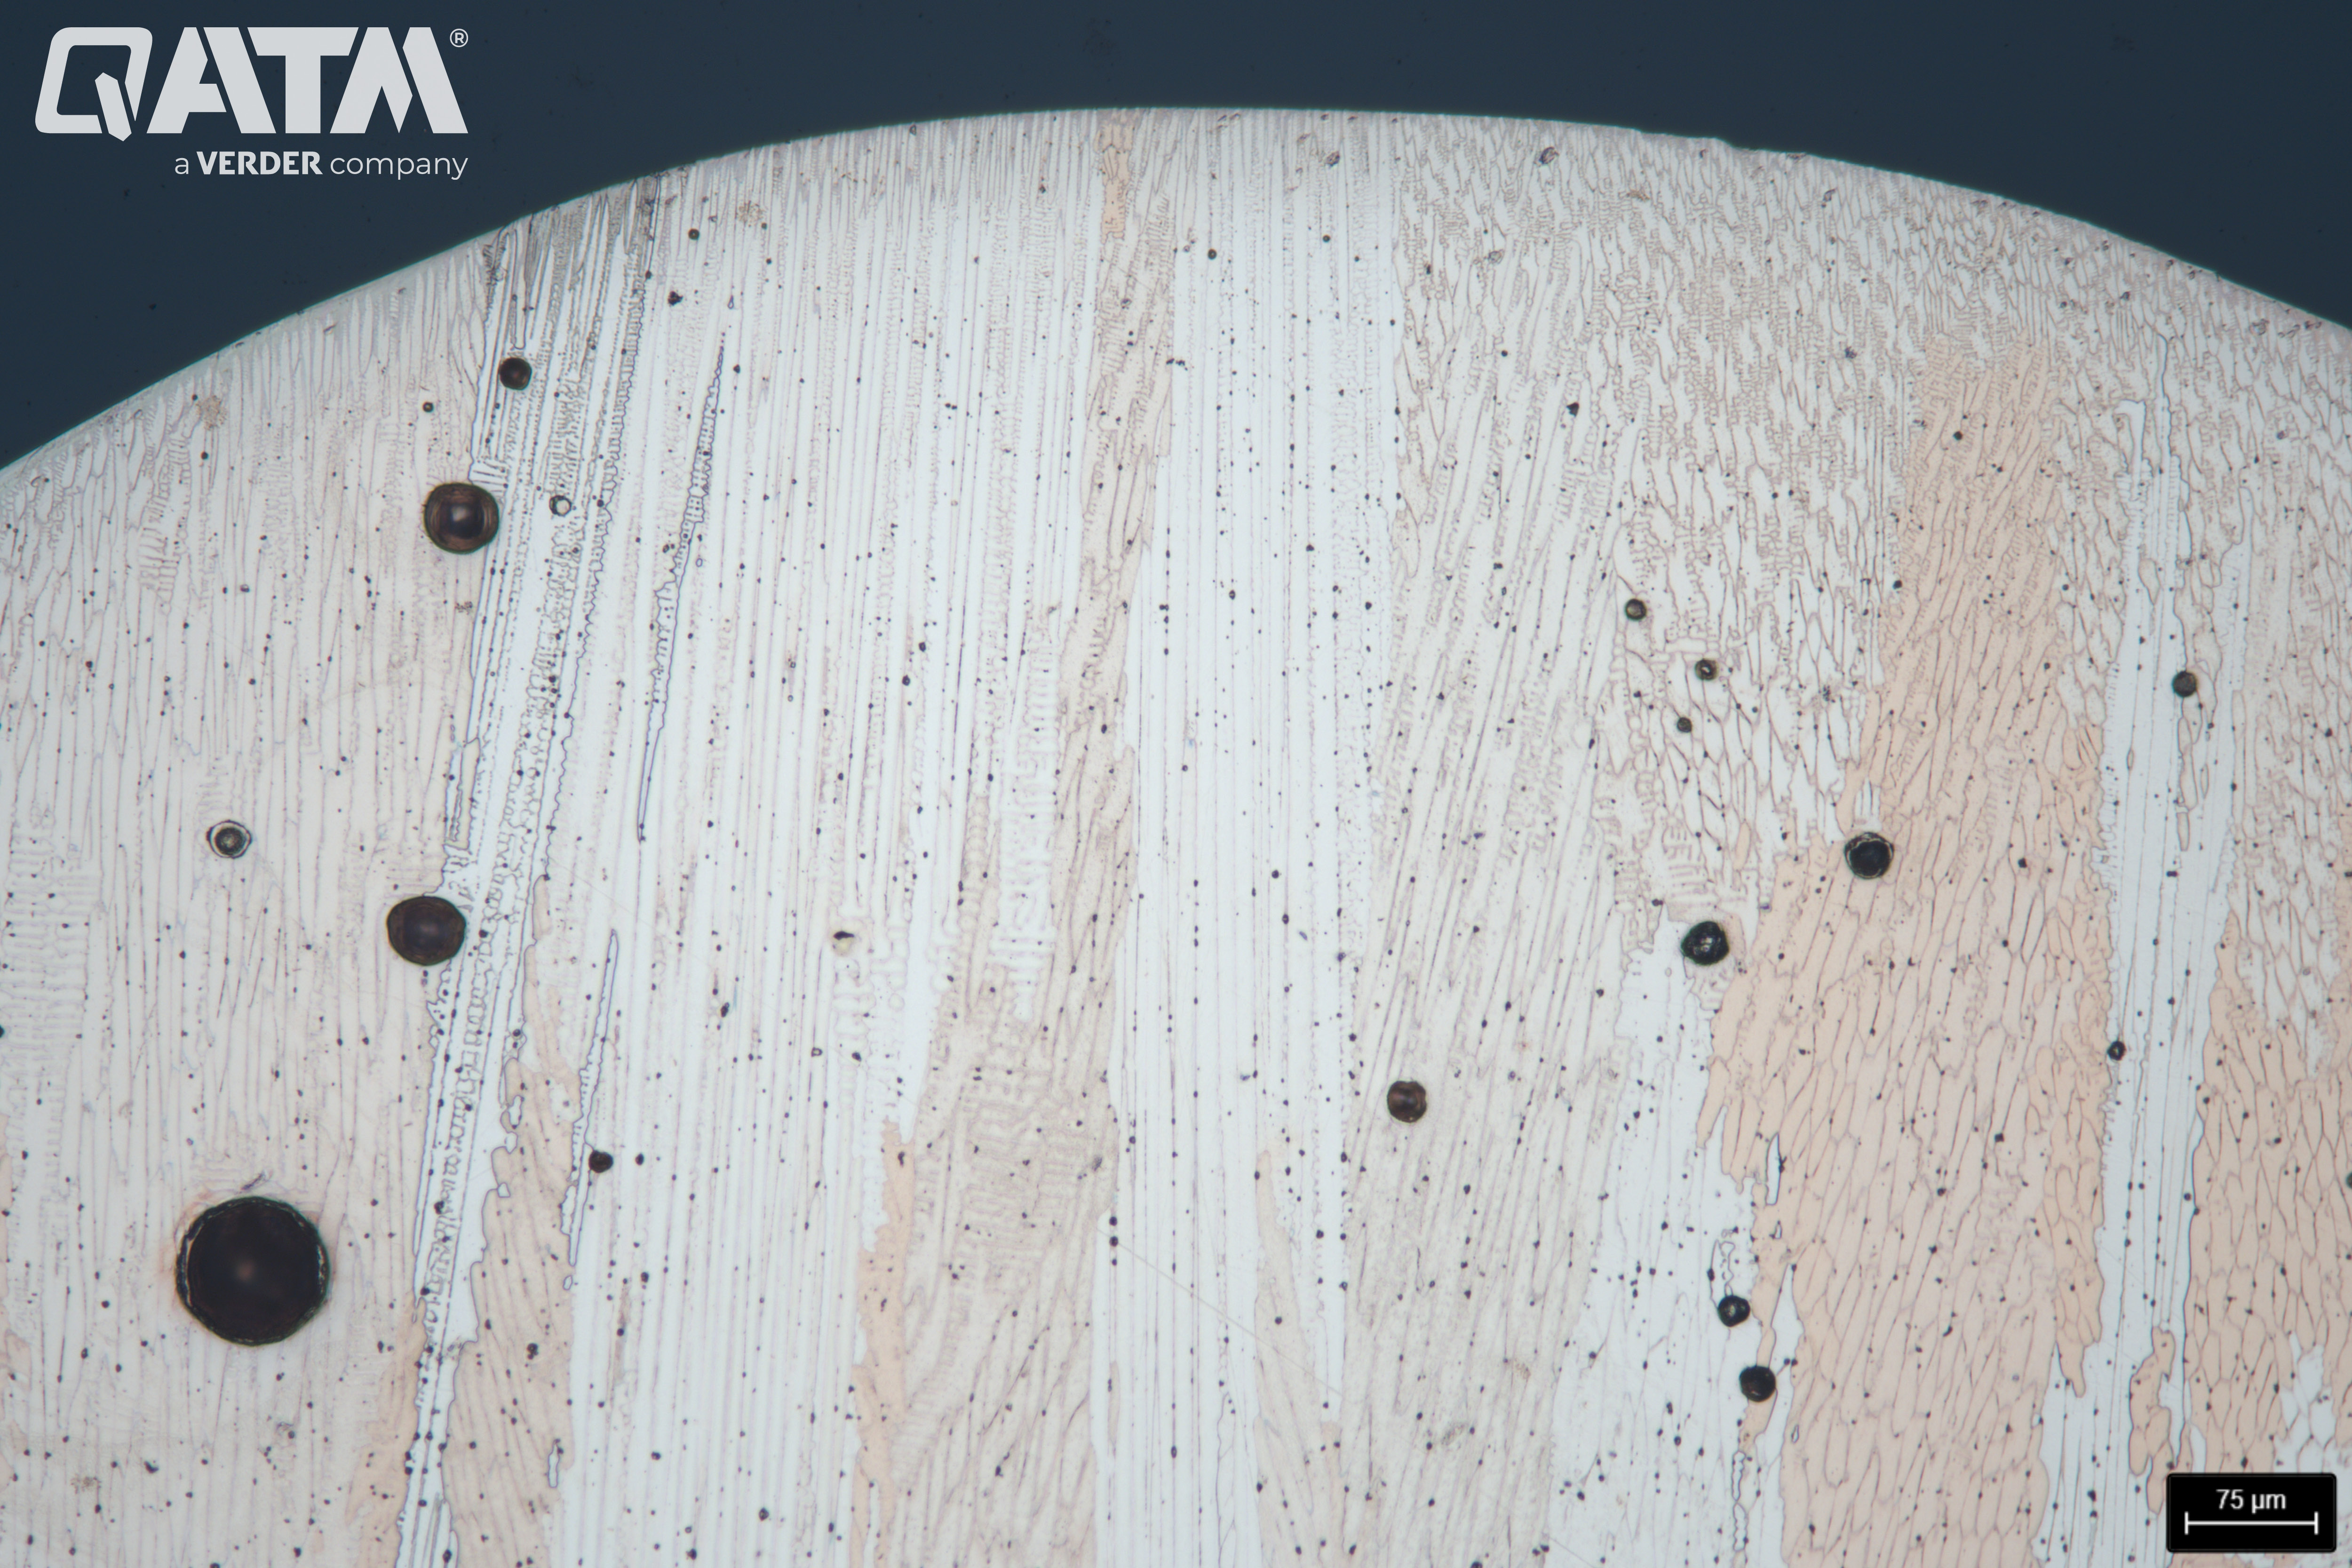
Cordon de soudure sur une épingle à cheveux en cuivre après gravure avec un agent de gravure au nitrate ferritique CU2 – 25:1
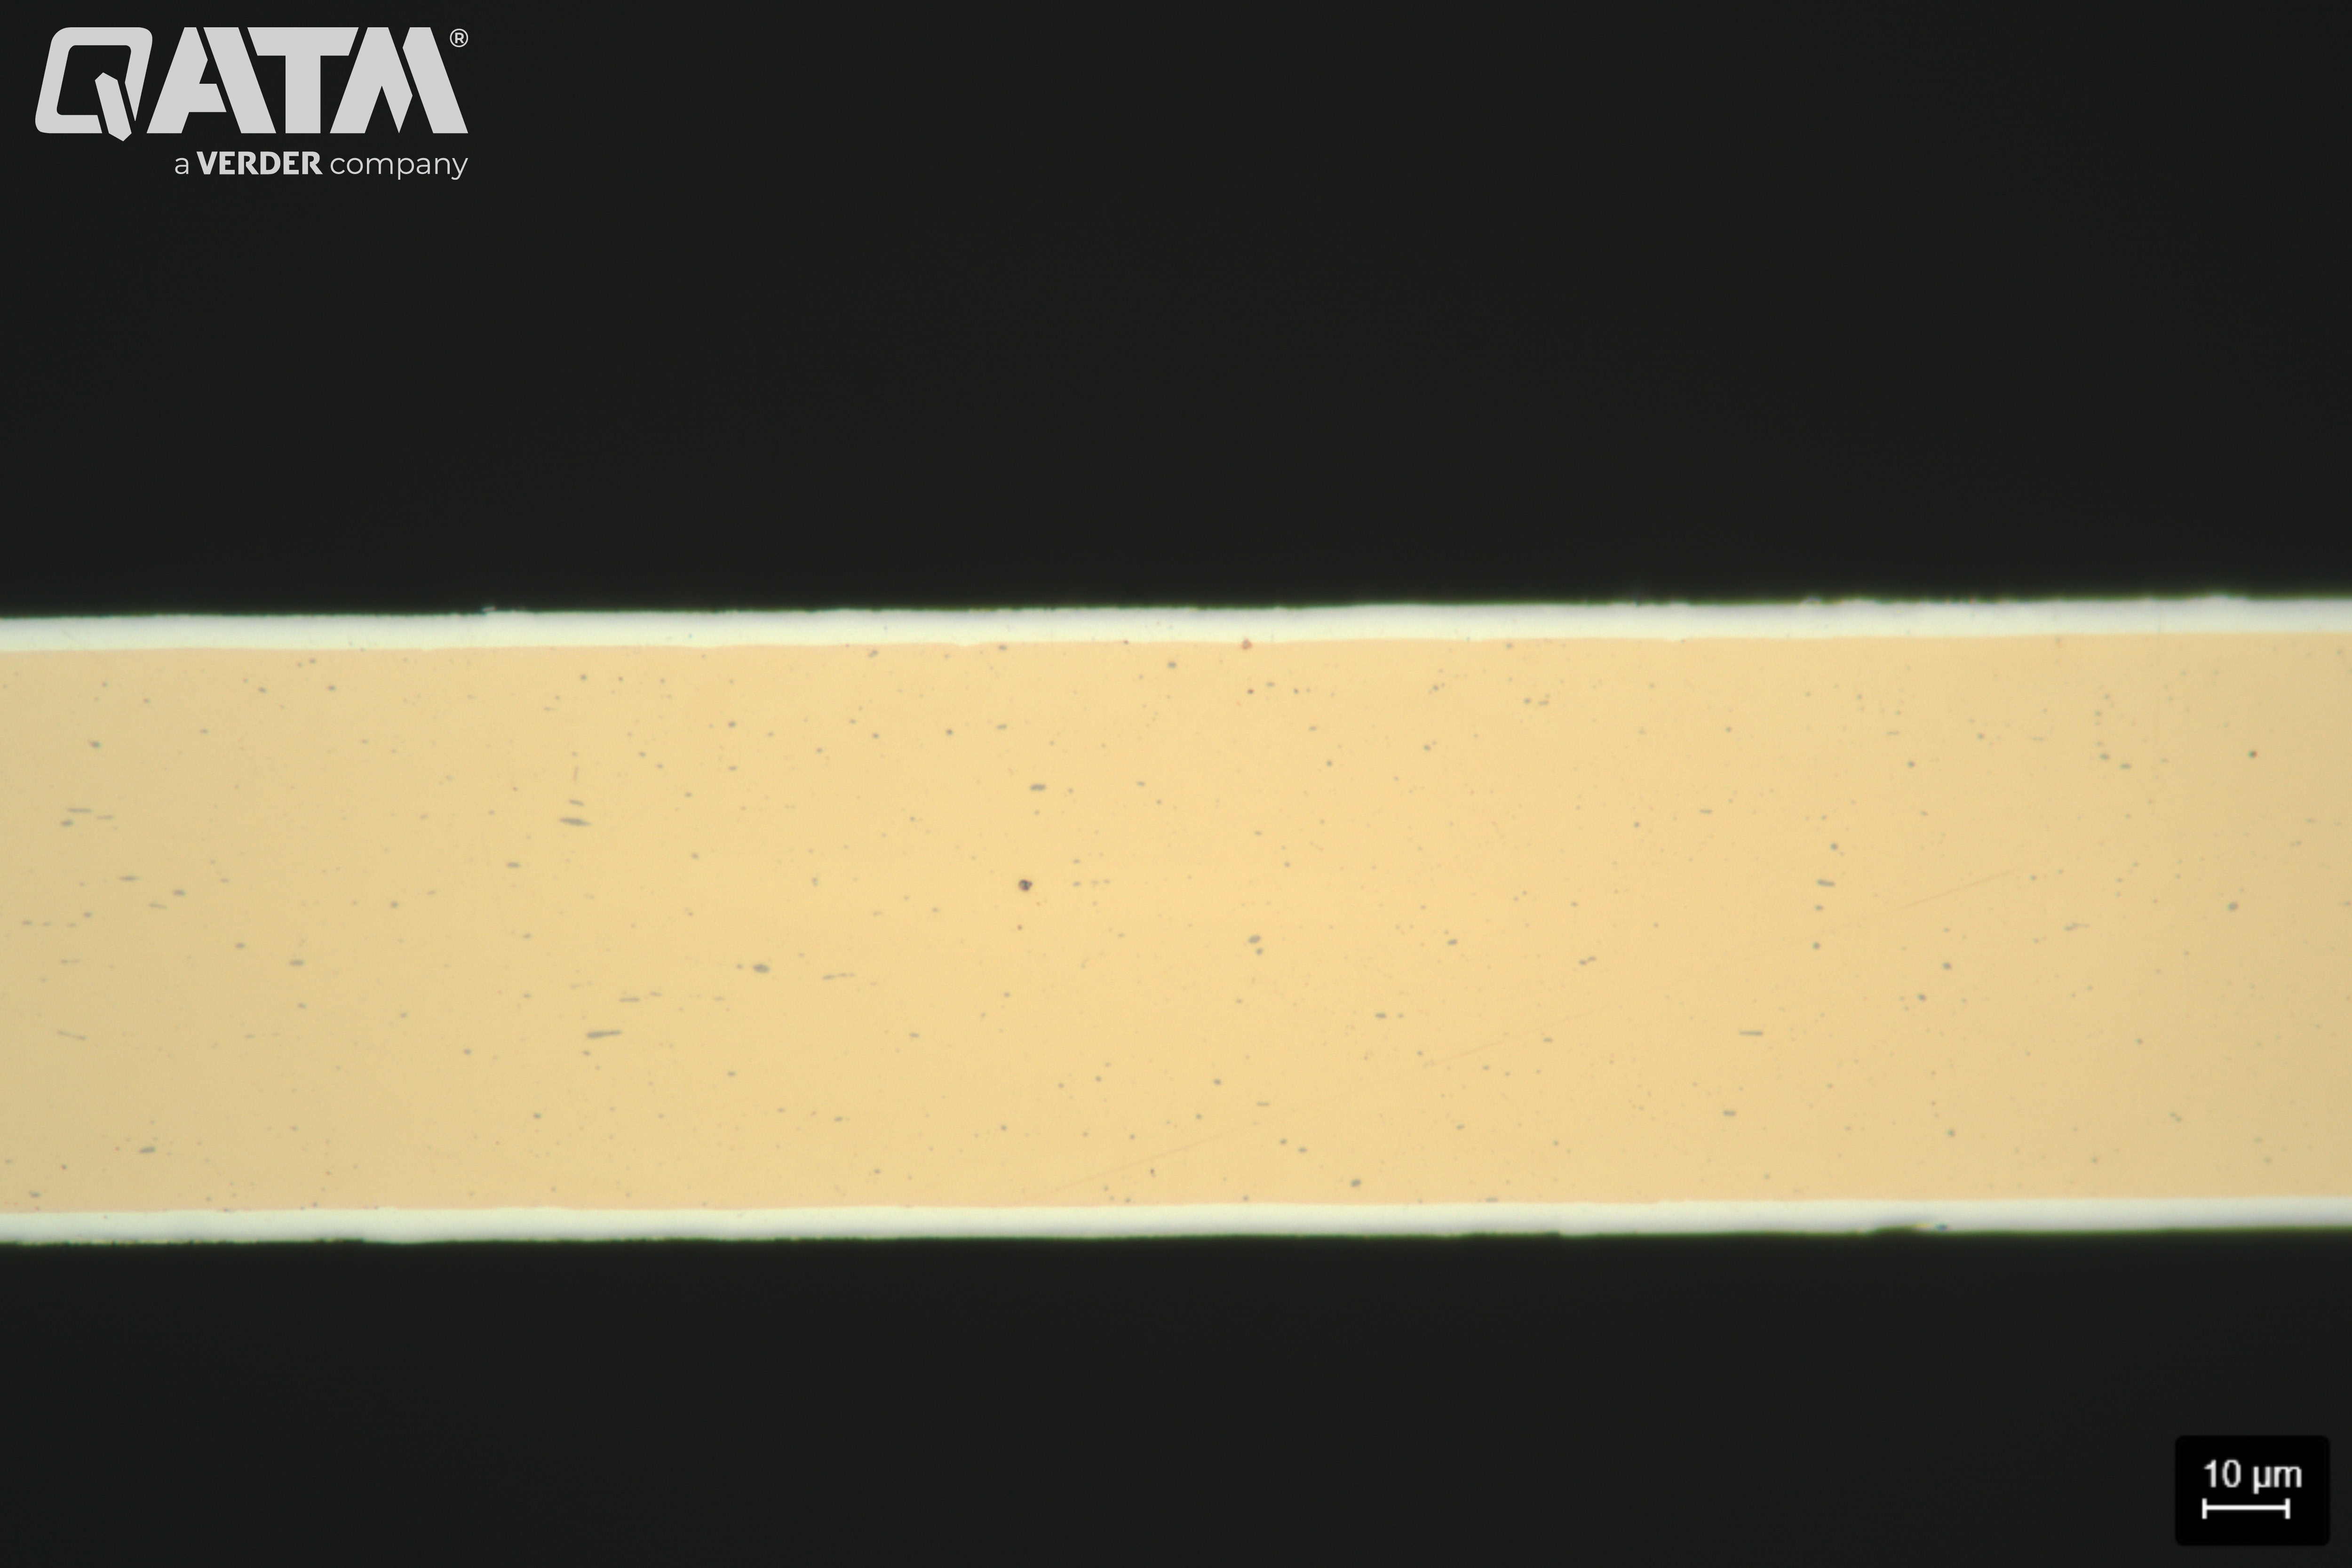
Alliage de cuivre béryllium recouvert d’argent sur les deux faces après polissage final – 500:1
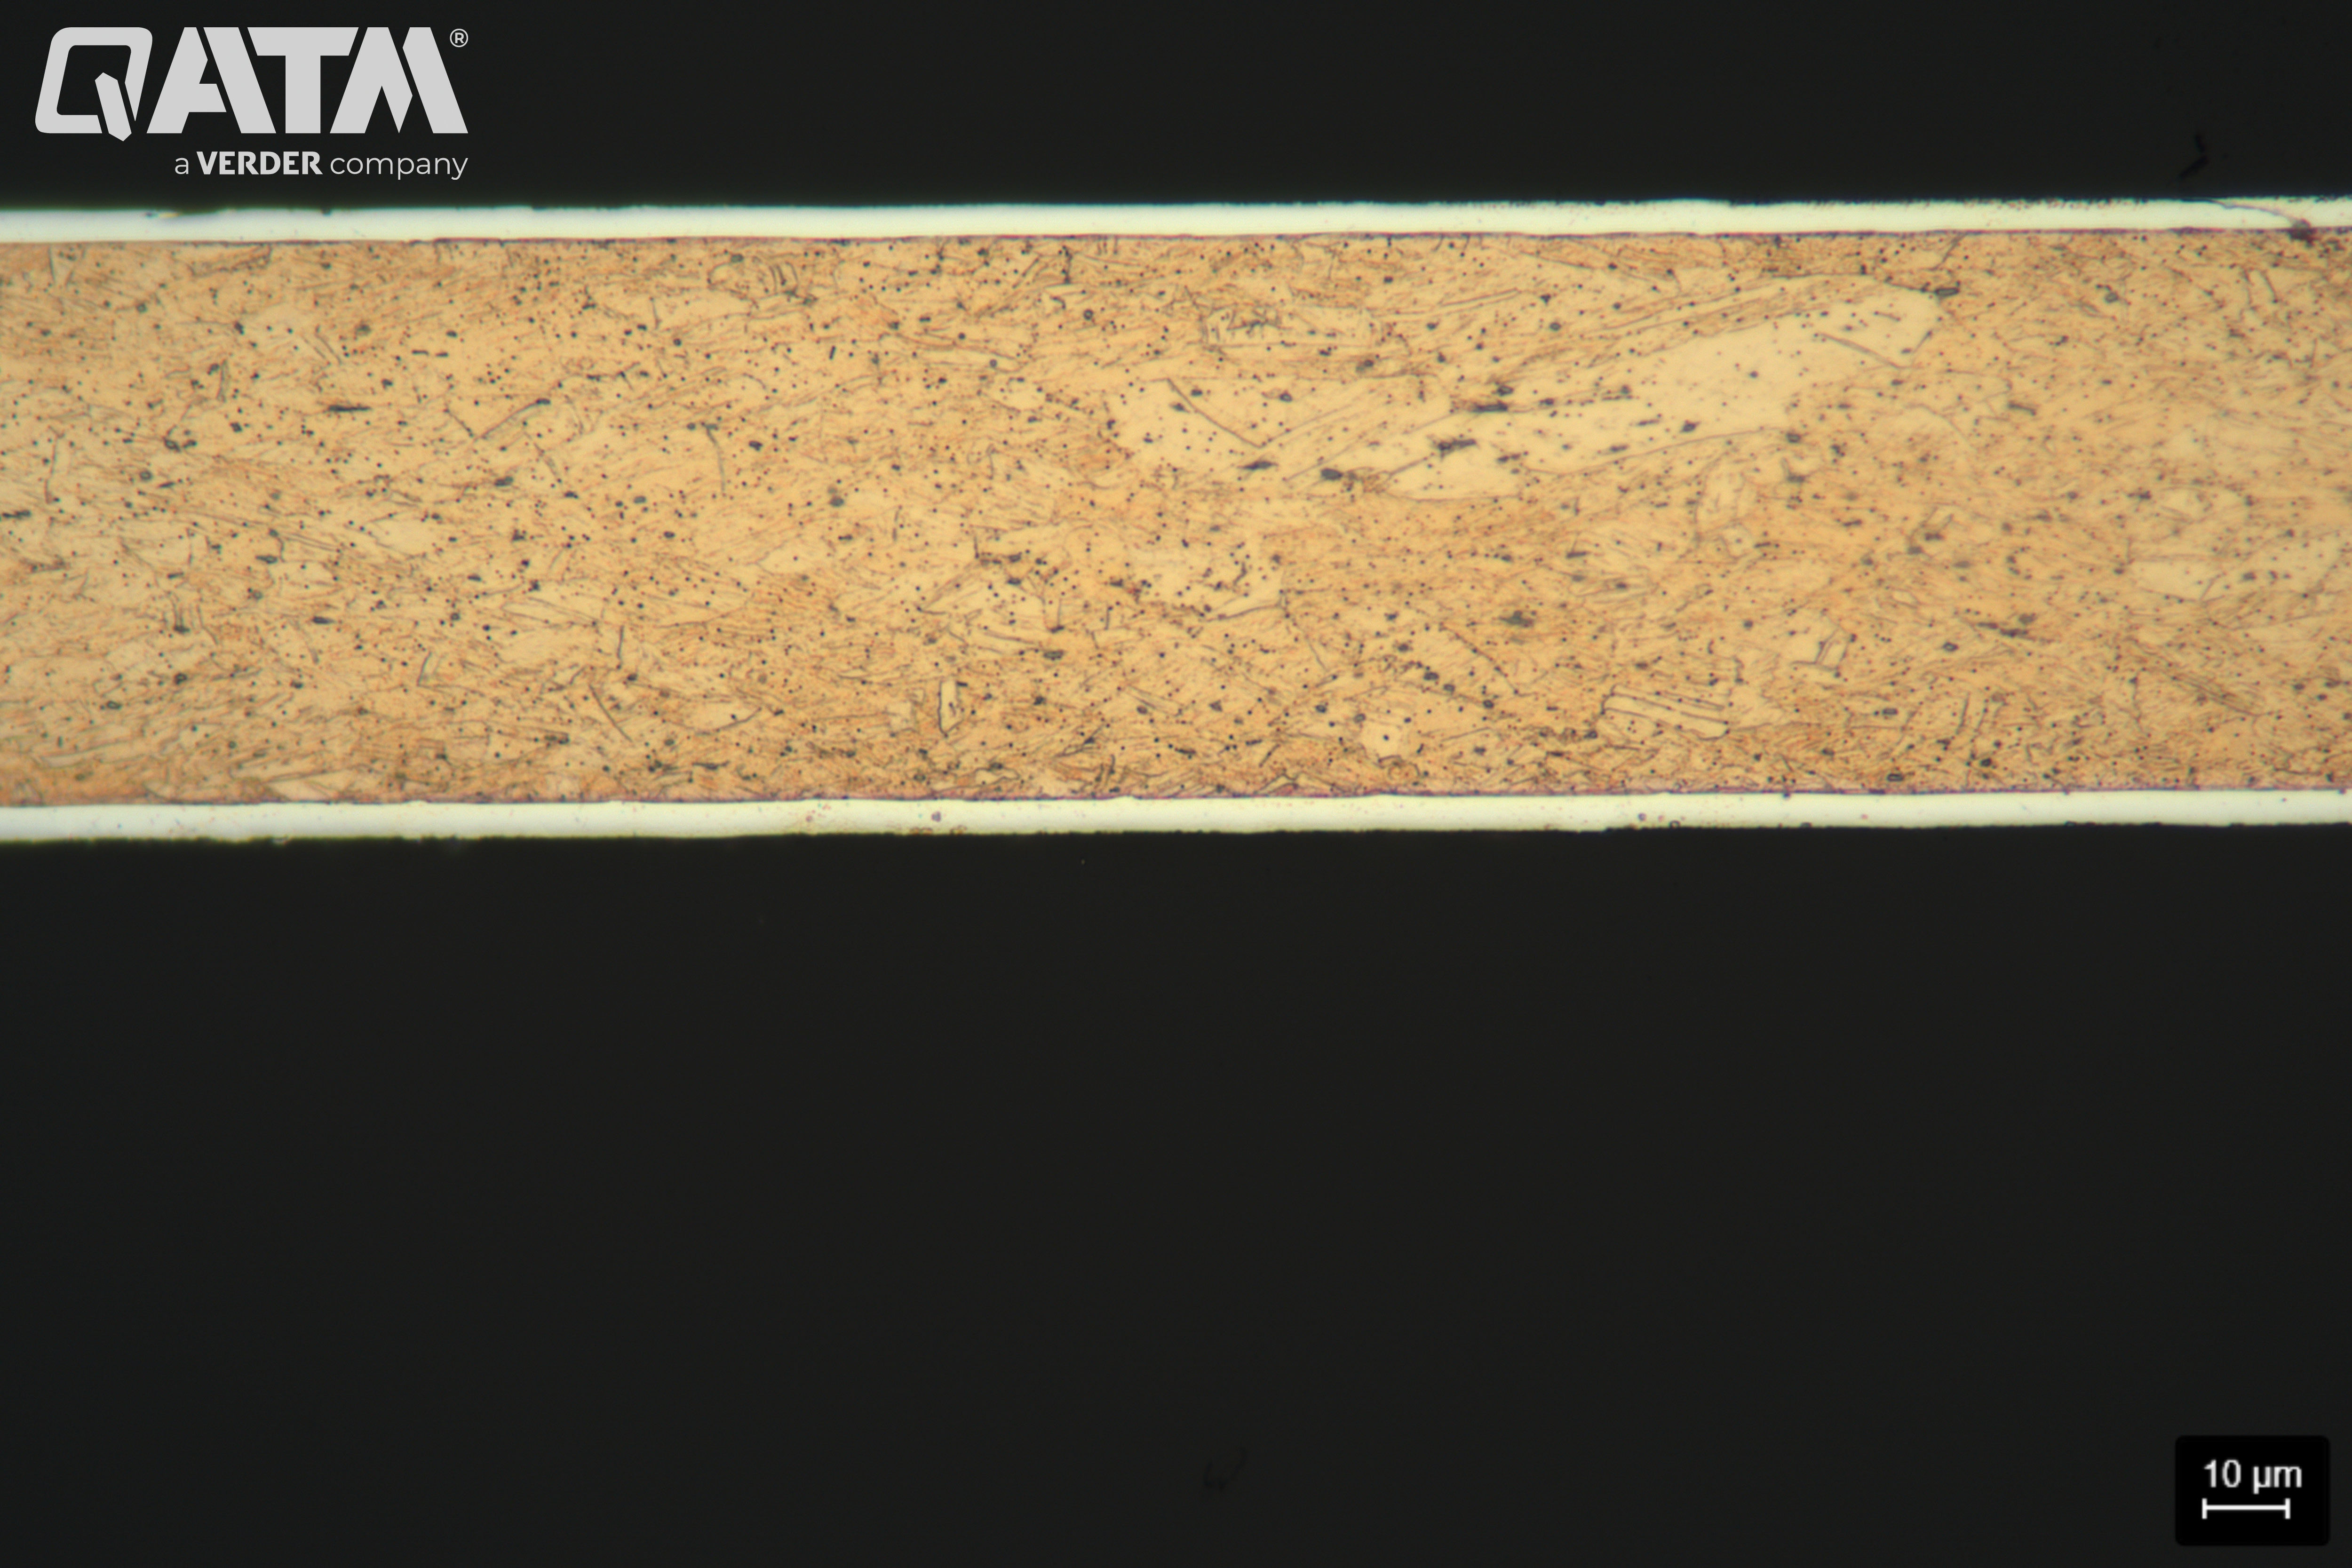
Alliage de cuivre béryllium revêtu des deux côtés après gravure avec un agent de gravure de cuivre A (Fe3Cl) – 500:1
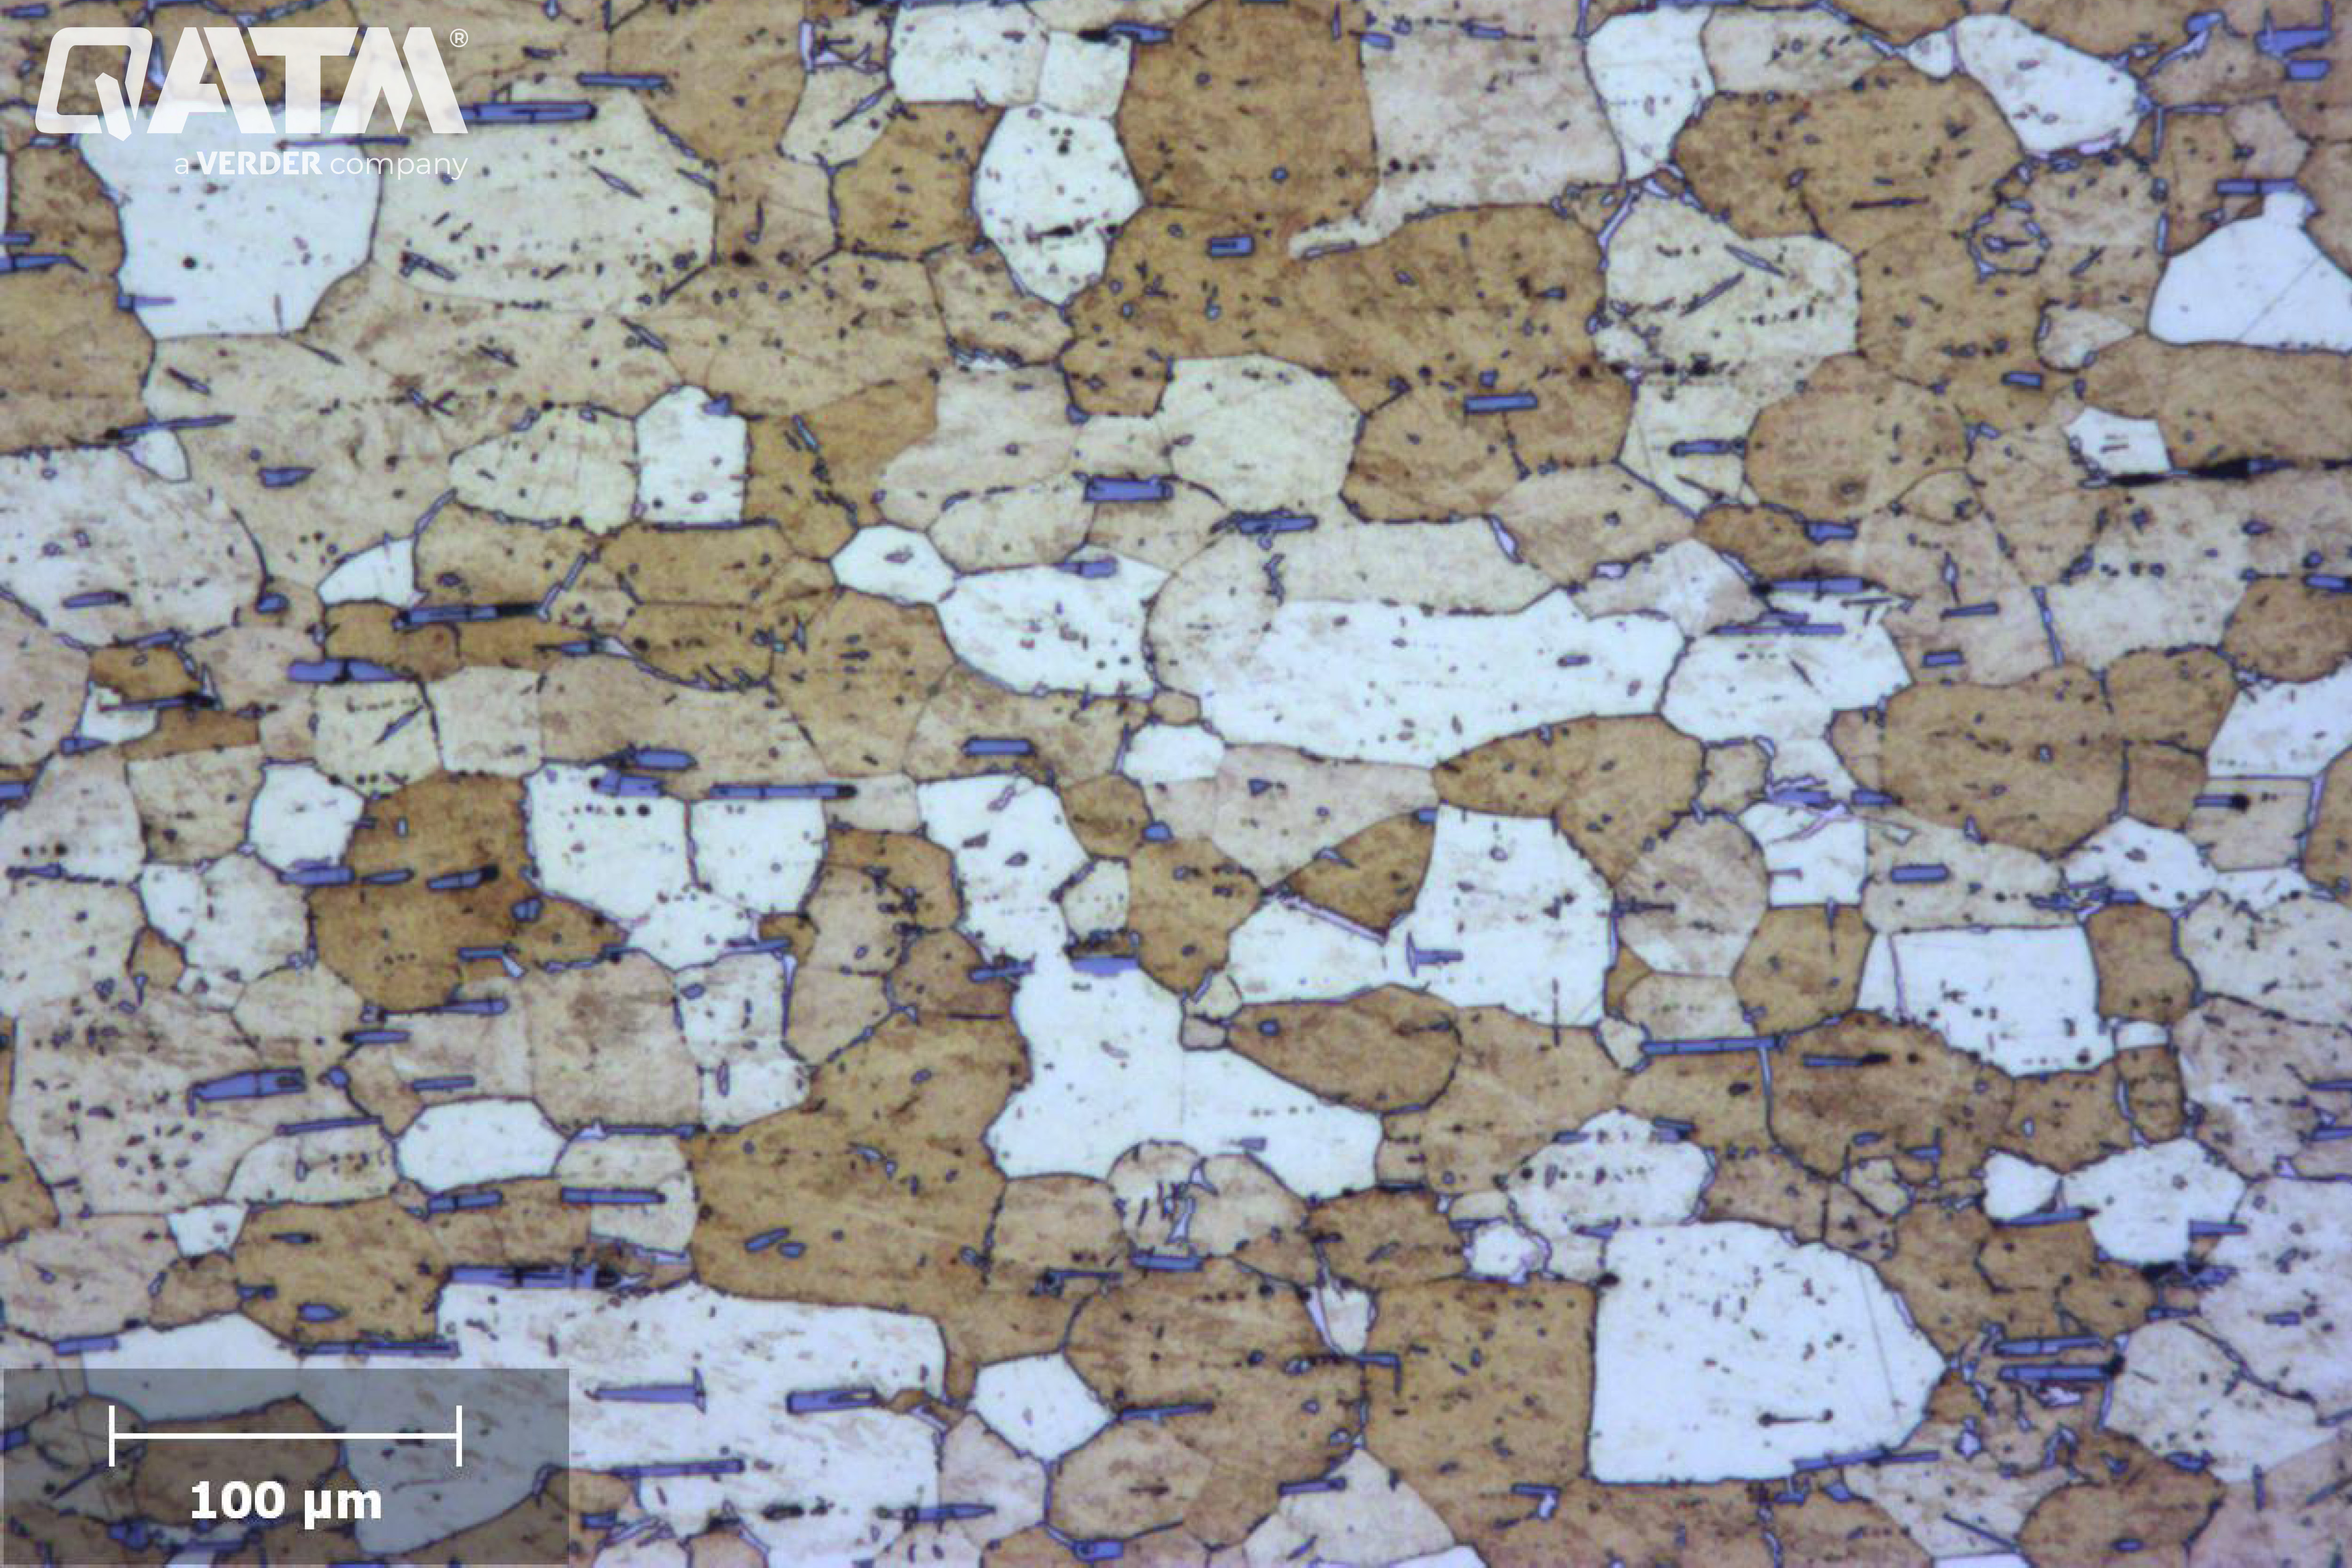
L’alliage de laiton après gravure avec un mordançant de cuivre A. Les inclusions de plomb bleu sont clairement observées – 100:1
Le cuivre dans les composants électroniques
Le cuivre joue un rôle important dans les composants électroniques en raison de son excellente conductivité électrique, de sa conductivité thermique et de sa malléabilité. En tant que matériau principal pour le câblage, les cartes de circuits imprimés (PCB), les connecteurs et les fils de circuits intégrés, le cuivre assure une transmission efficace des signaux électriques et la dissipation de la chaleur au sein des appareils électroniques. Sa faible résistance réduit les pertes d’énergie, ce qui rend les composants électroniques plus fiables et plus économes en énergie. De plus, la durabilité et la résistance du cuivre à la corrosion contribuent à la longévité des appareils électroniques. Alors que la technologie progresse et que la miniaturisation se poursuit, le cuivre reste un matériau fondamental, soutenant les performances et l’innovation de l’électronique moderne dans diverses industries.
La préparation métallographique des composants électroniques a deux objectifs principaux. La première consiste à identifier d’éventuels défauts dans les cartes de circuits imprimés (PCB), et la seconde consiste à vérifier les joints de soudure, la microstructure des composants individuels et la connectivité des pièces afin de surveiller les différentes étapes du processus de fabrication.
Droit d’auteur association mondiale de l’électronique
La structure des composants électroniques après le polissage final
La structure des composants électroniques après le polissage final
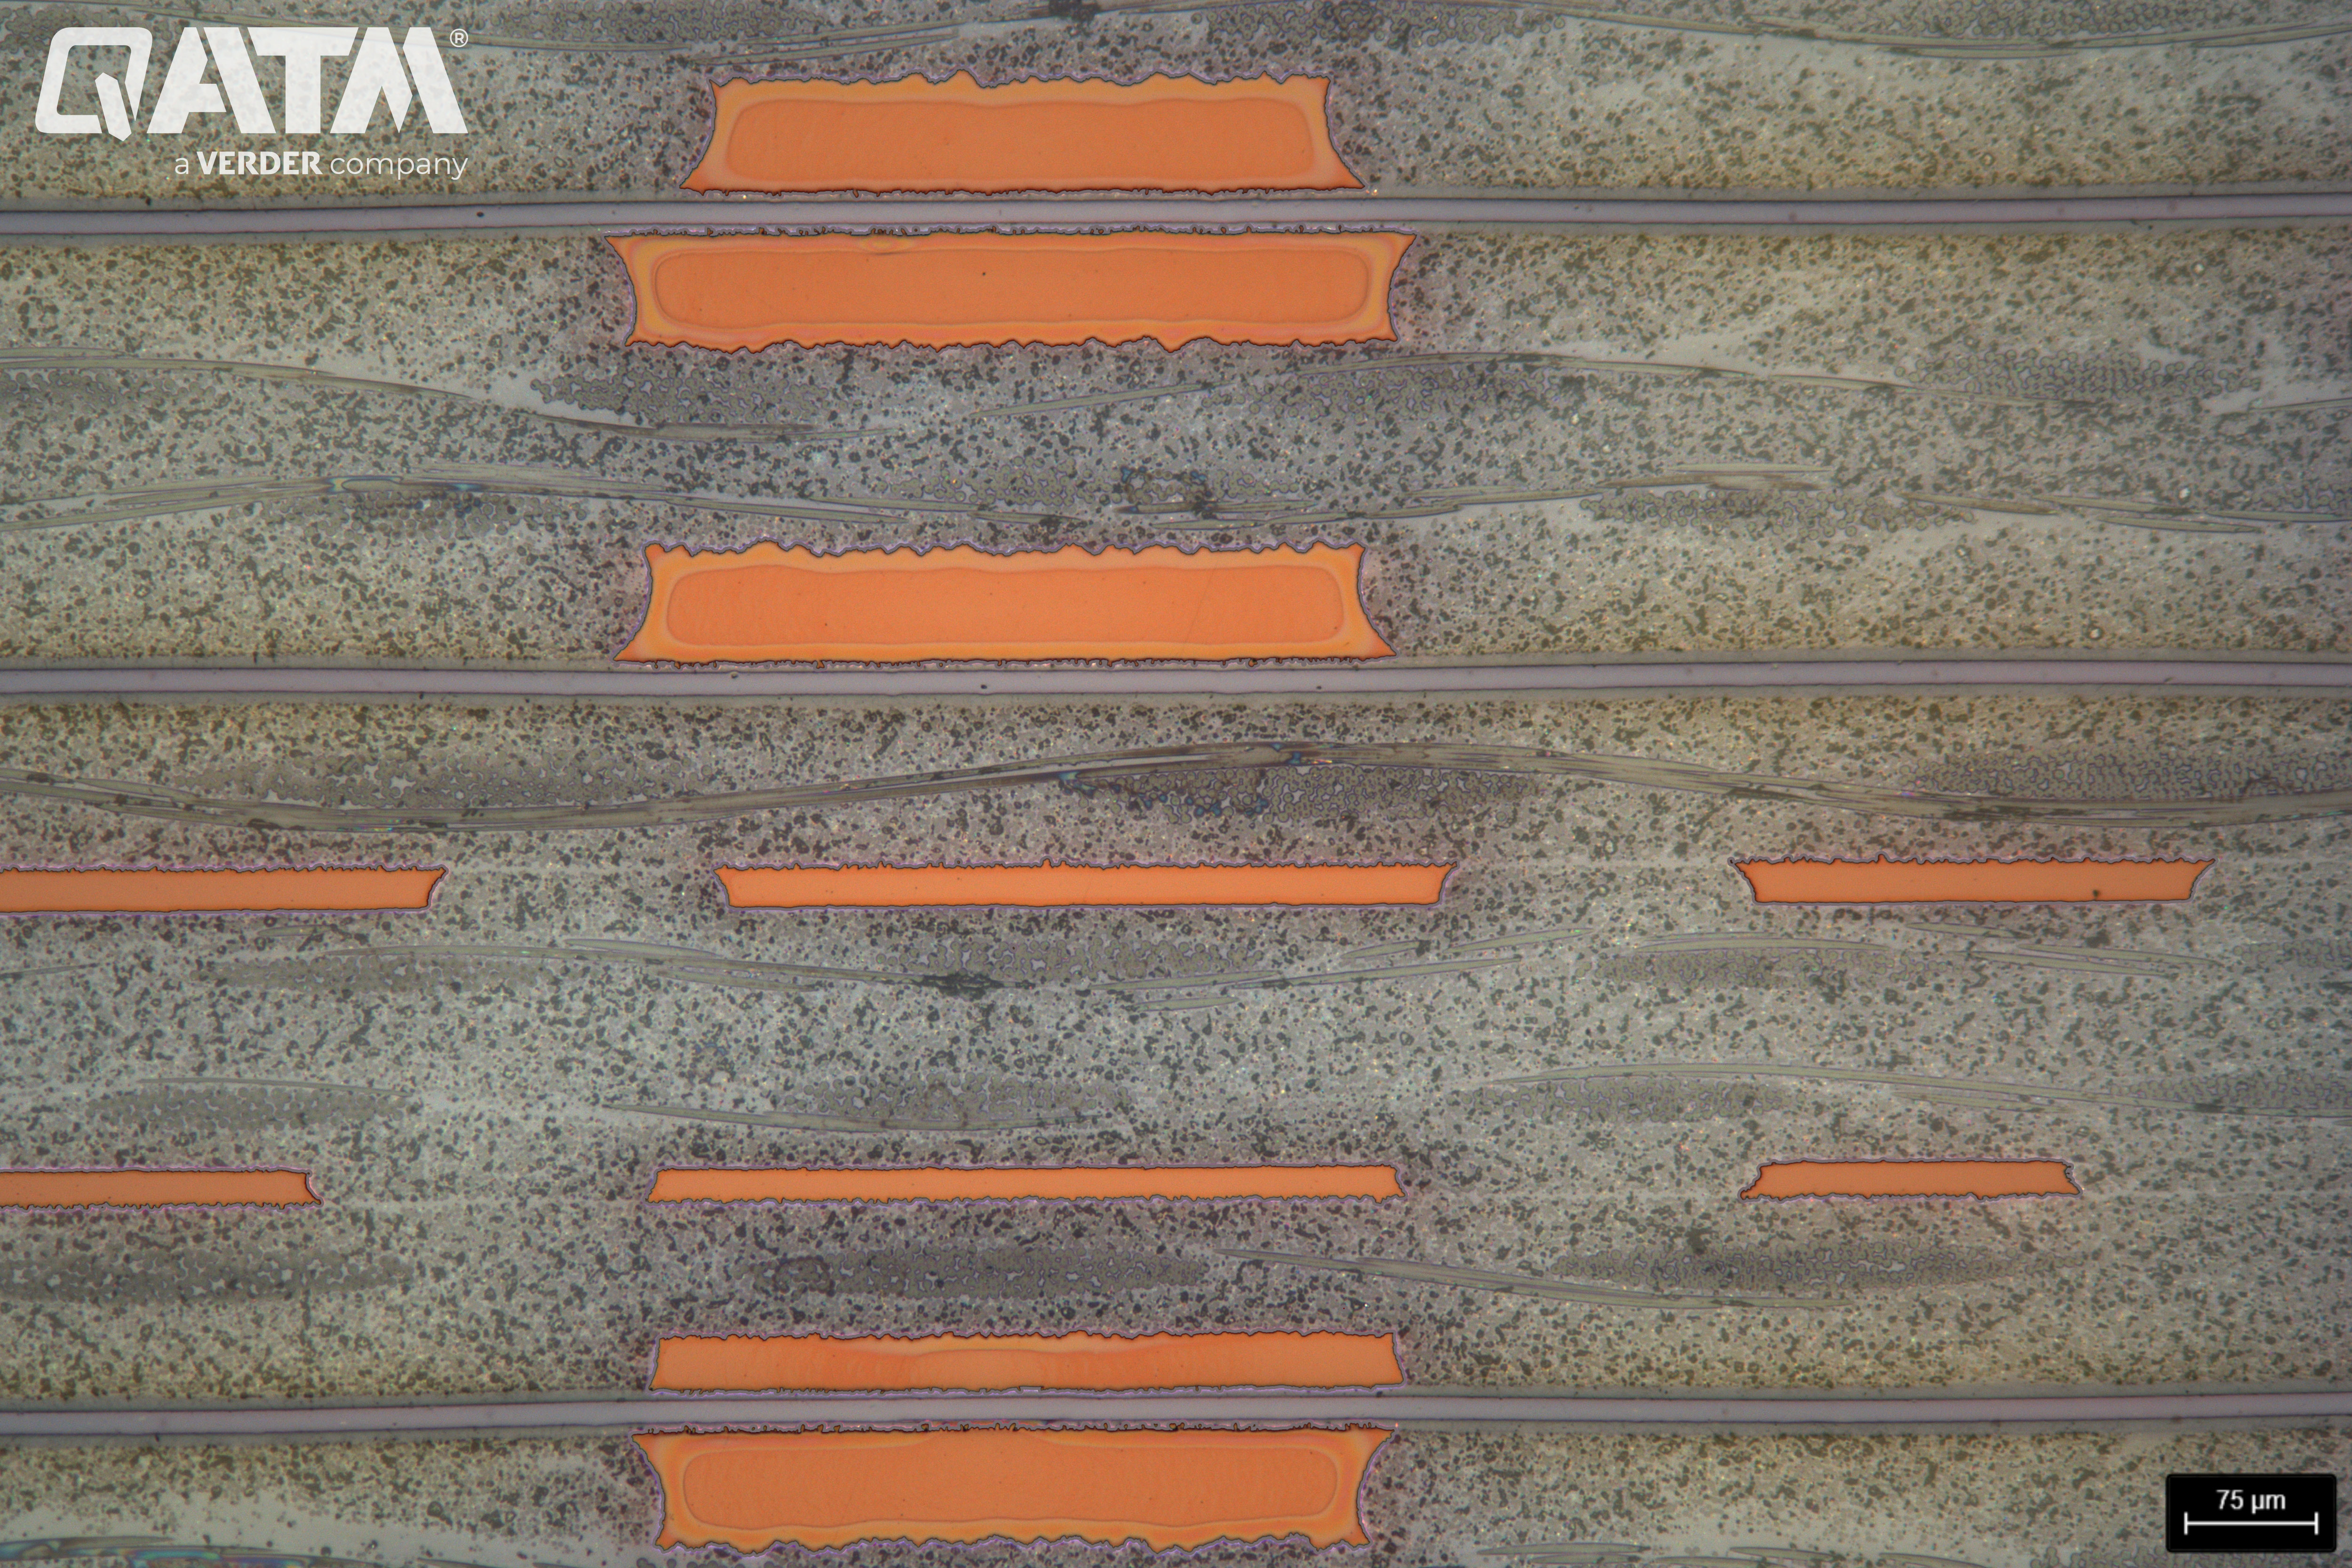
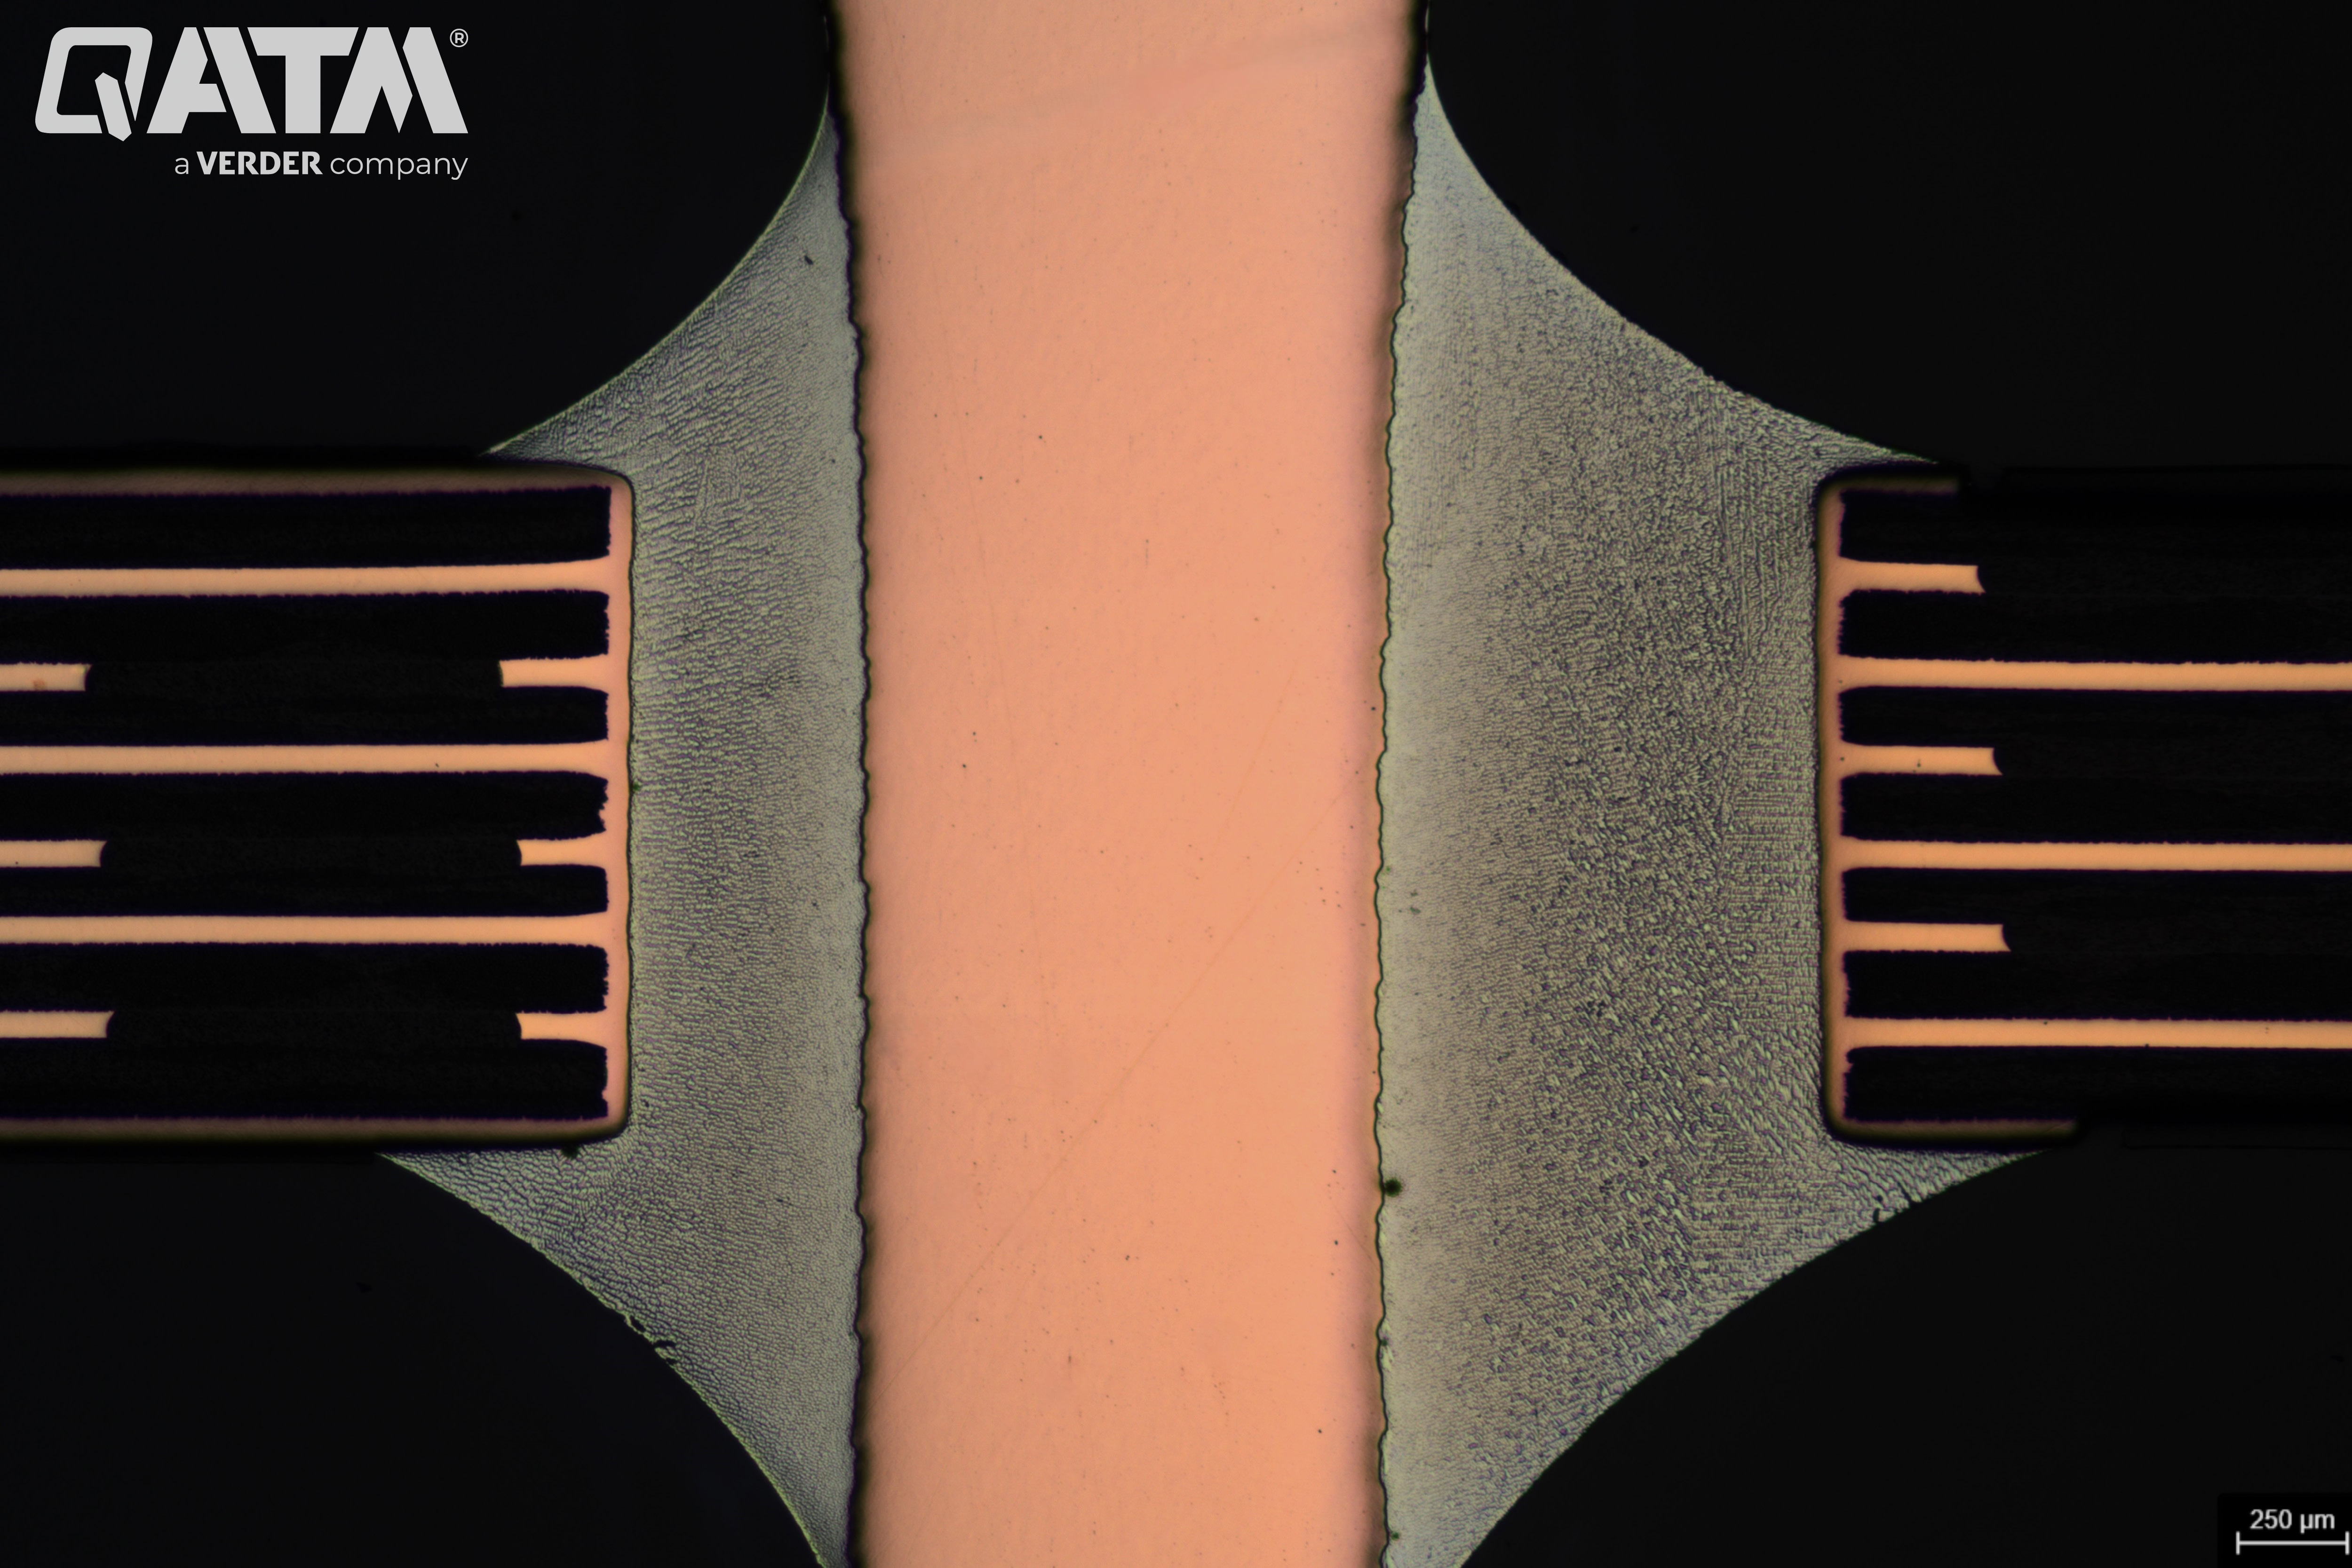
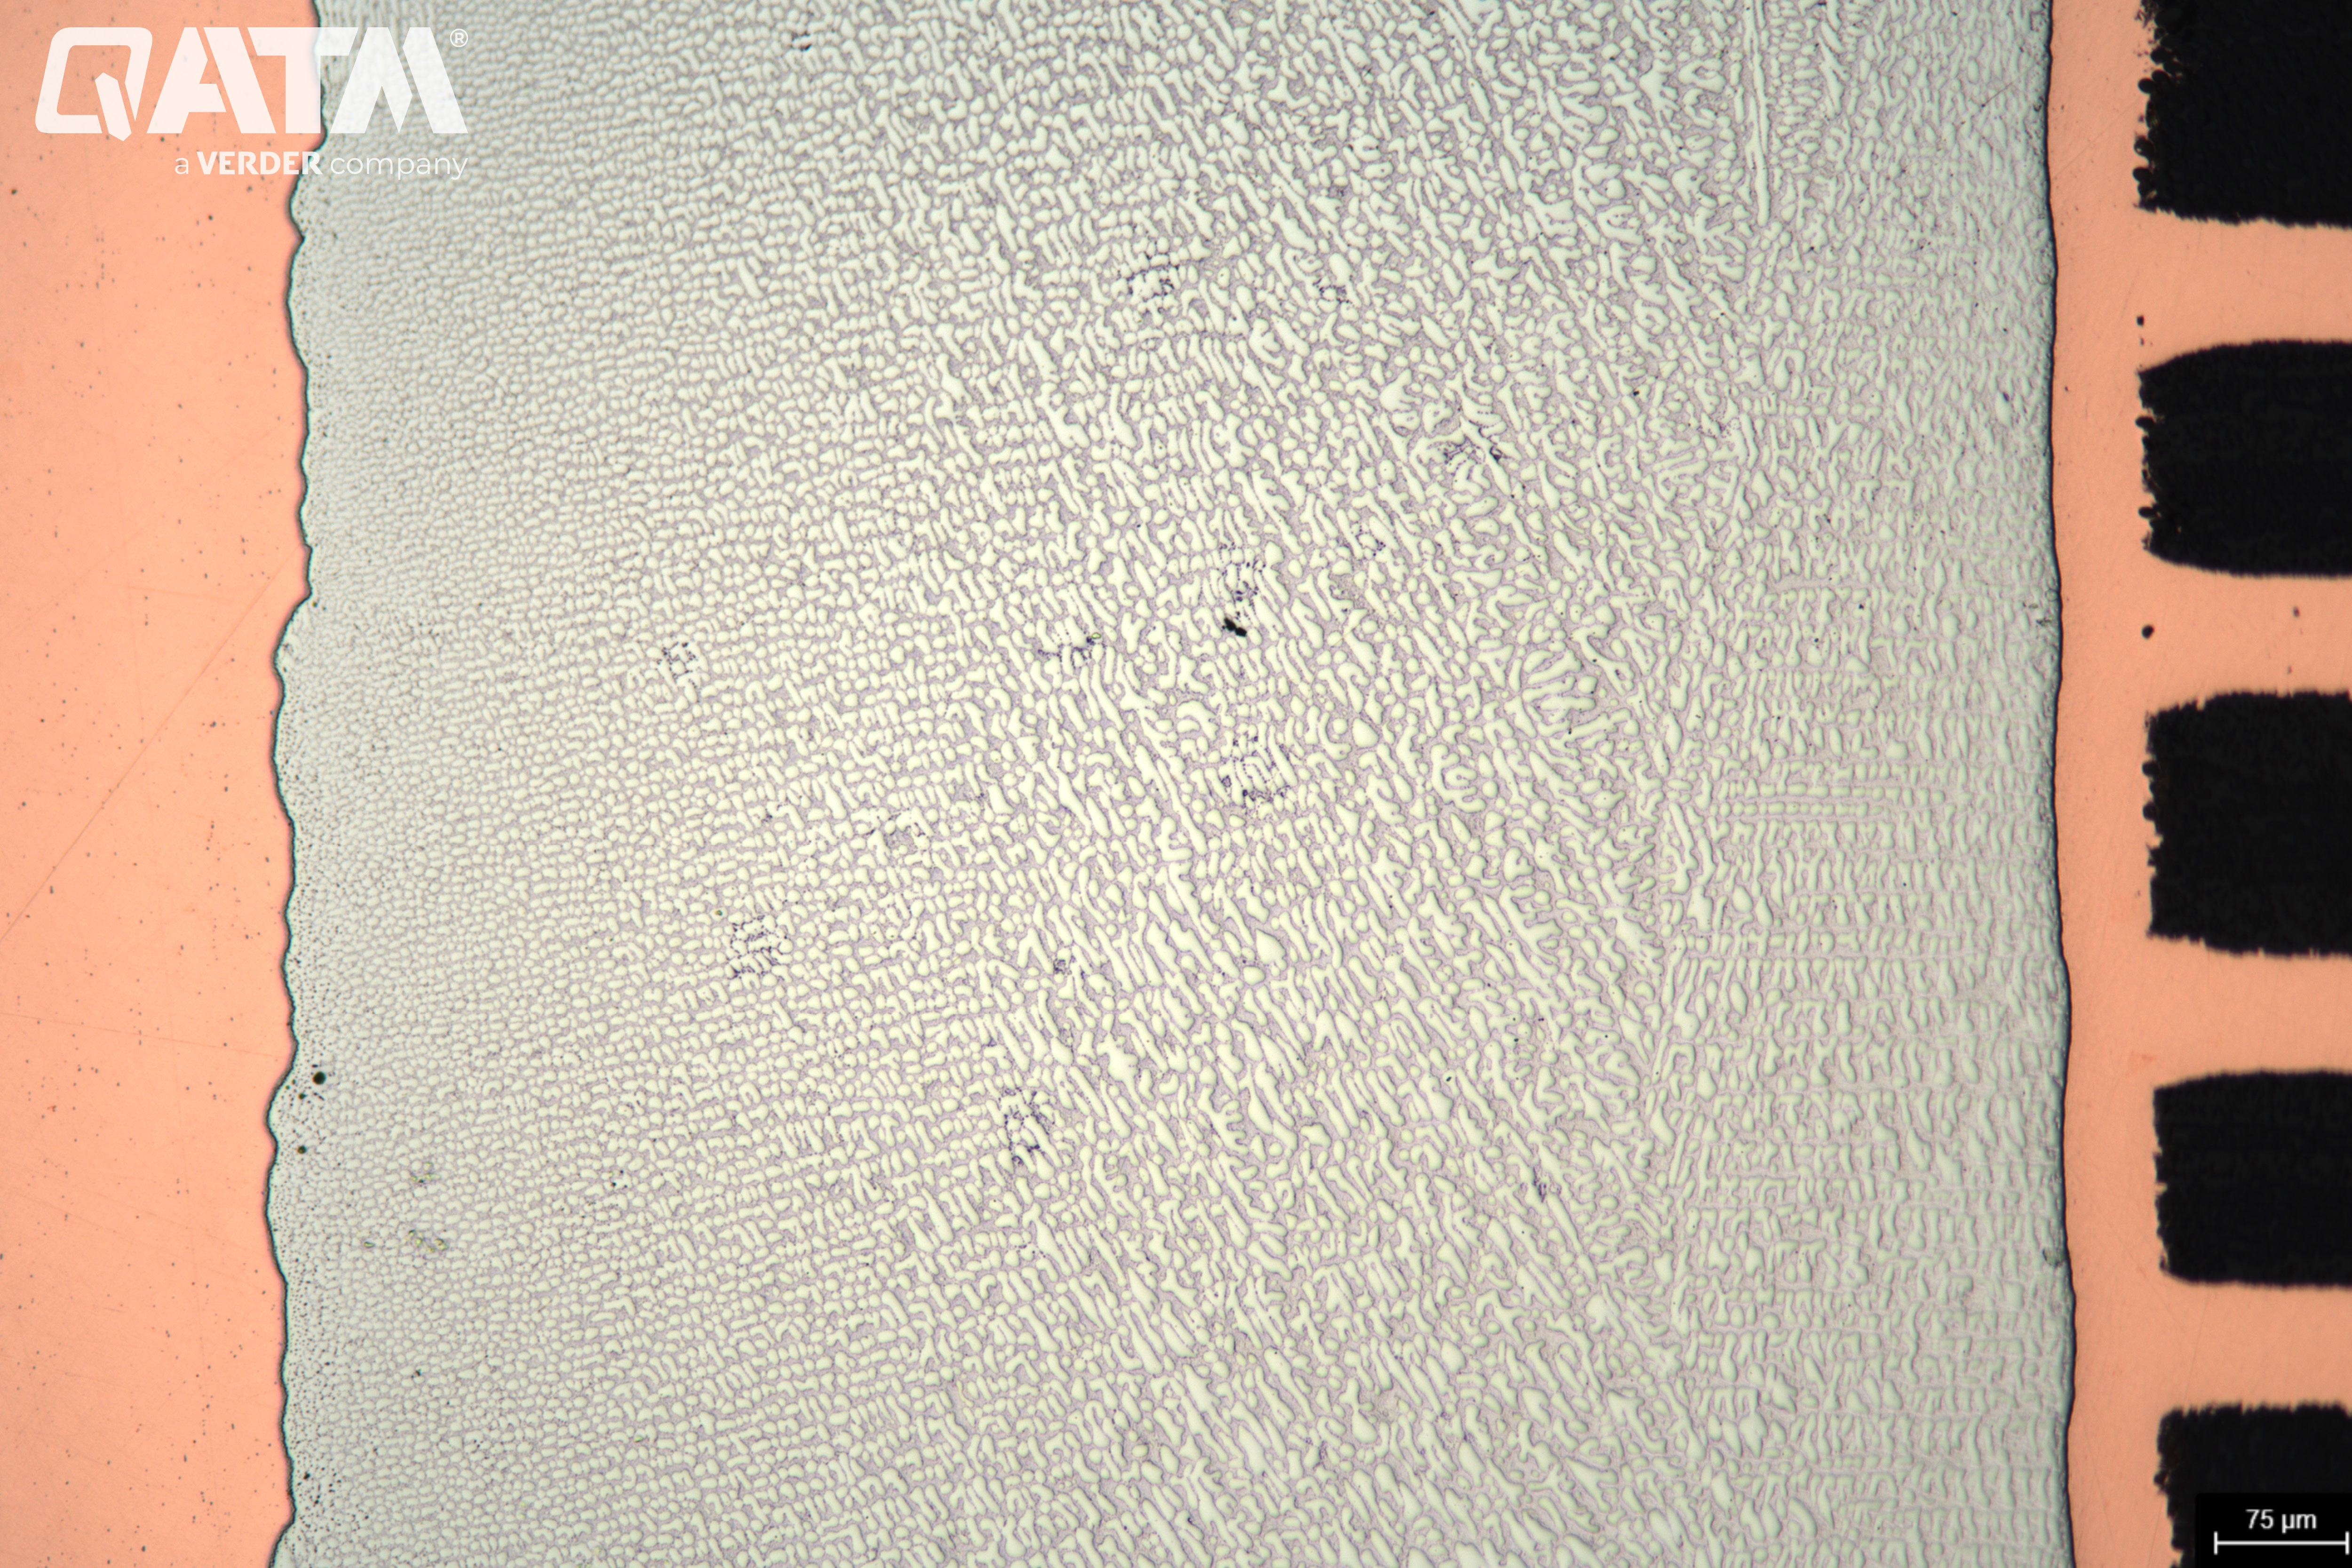
Les pièces en cuivre d’un composant de PCB après le polissage final – 100:1
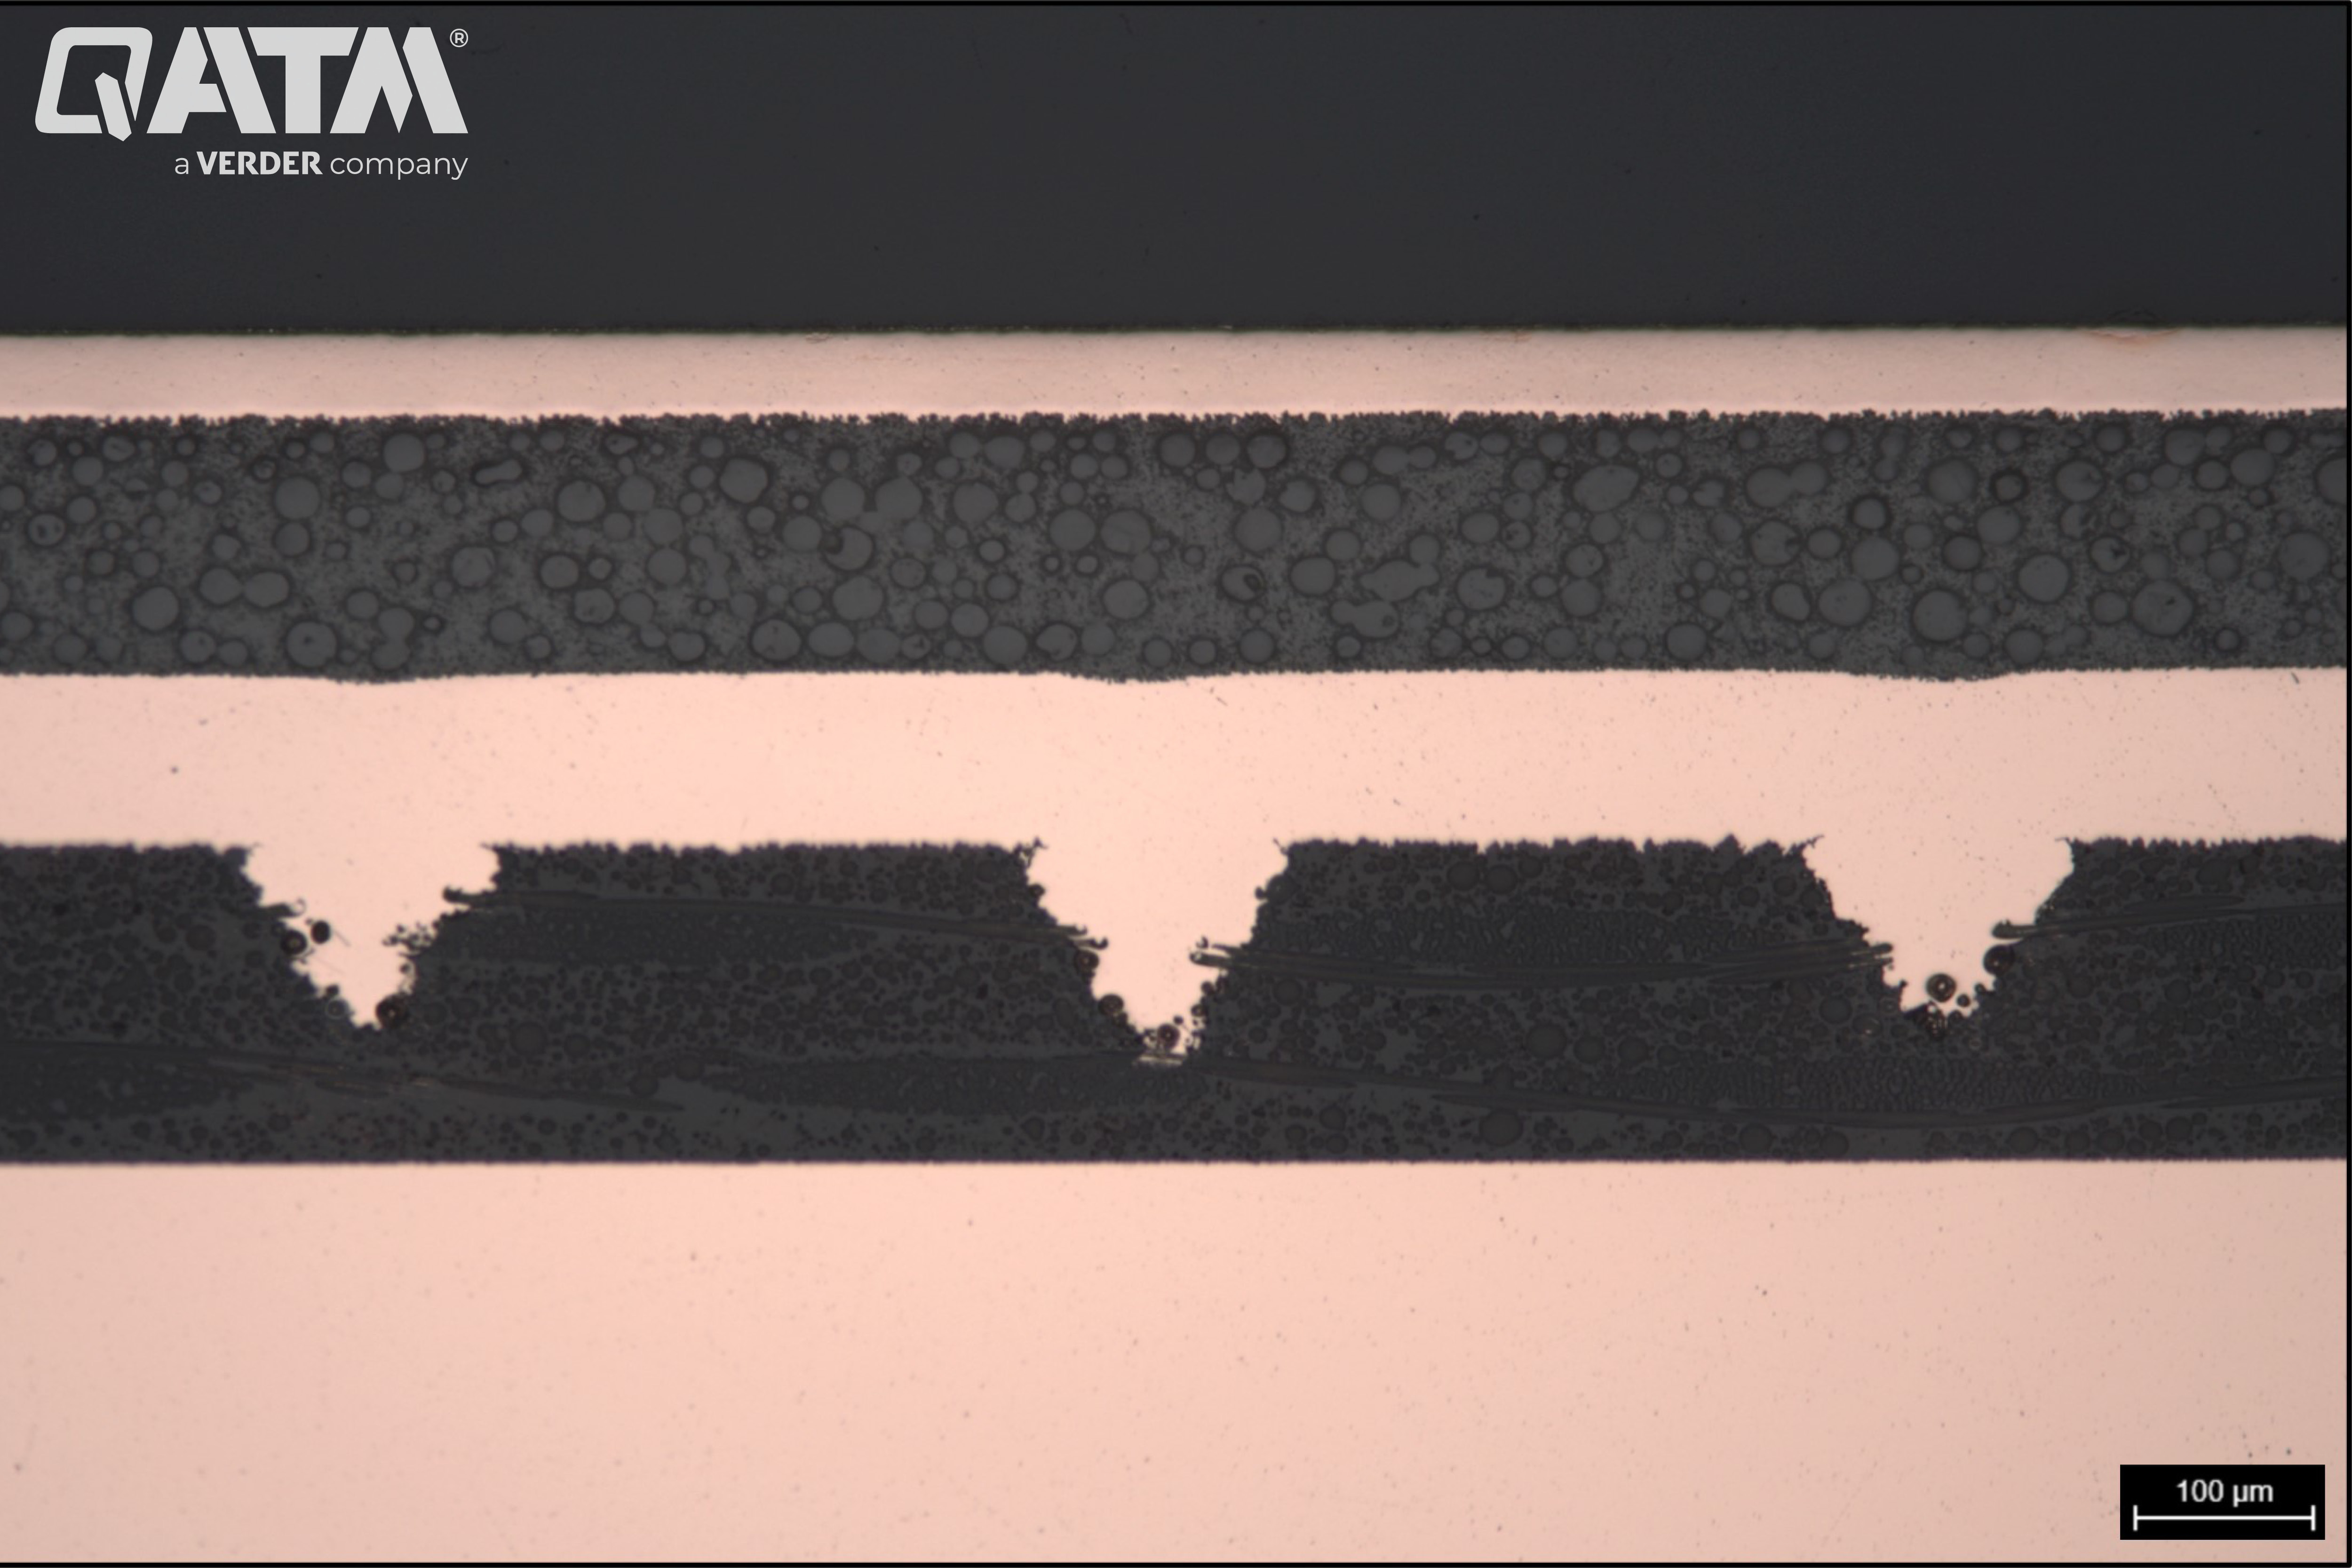
Structure des pièces en cuivre dans un circuit imprimé après polissage fin. Au centre de l'image, la microstructure de la pièce en CFRP est également visible – 100:1.
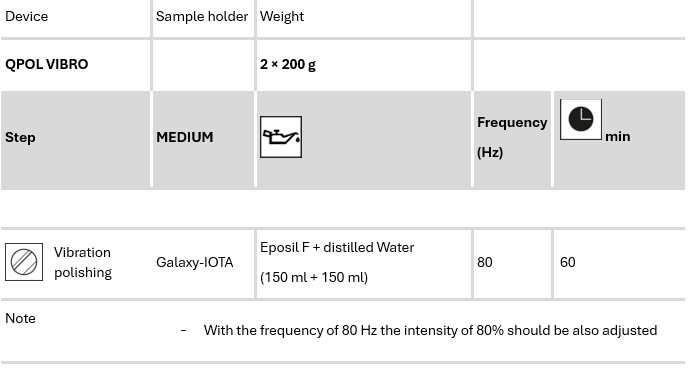
Polissage par vibration d’échantillons électroniques
Pour préparer les composants électroniques exempts de toute déformation et rayures, il arrive que le court polissage final ne suffise pas. Dans ces cas, une technique spéciale appelée polissage par vibration apparaît. Cette partie de la préparation est faite très doucement pour obtenir une surface polie sans déformation. Un mécanisme spécial pour la génération des vibrations permet une transmission optimale de l’énergie sur l’éprouvette. Comme la déformation et ses couches associées sous la surface déforment la microstructure, une préparation servant une surface polie sans artefacts est d’une grande importance.
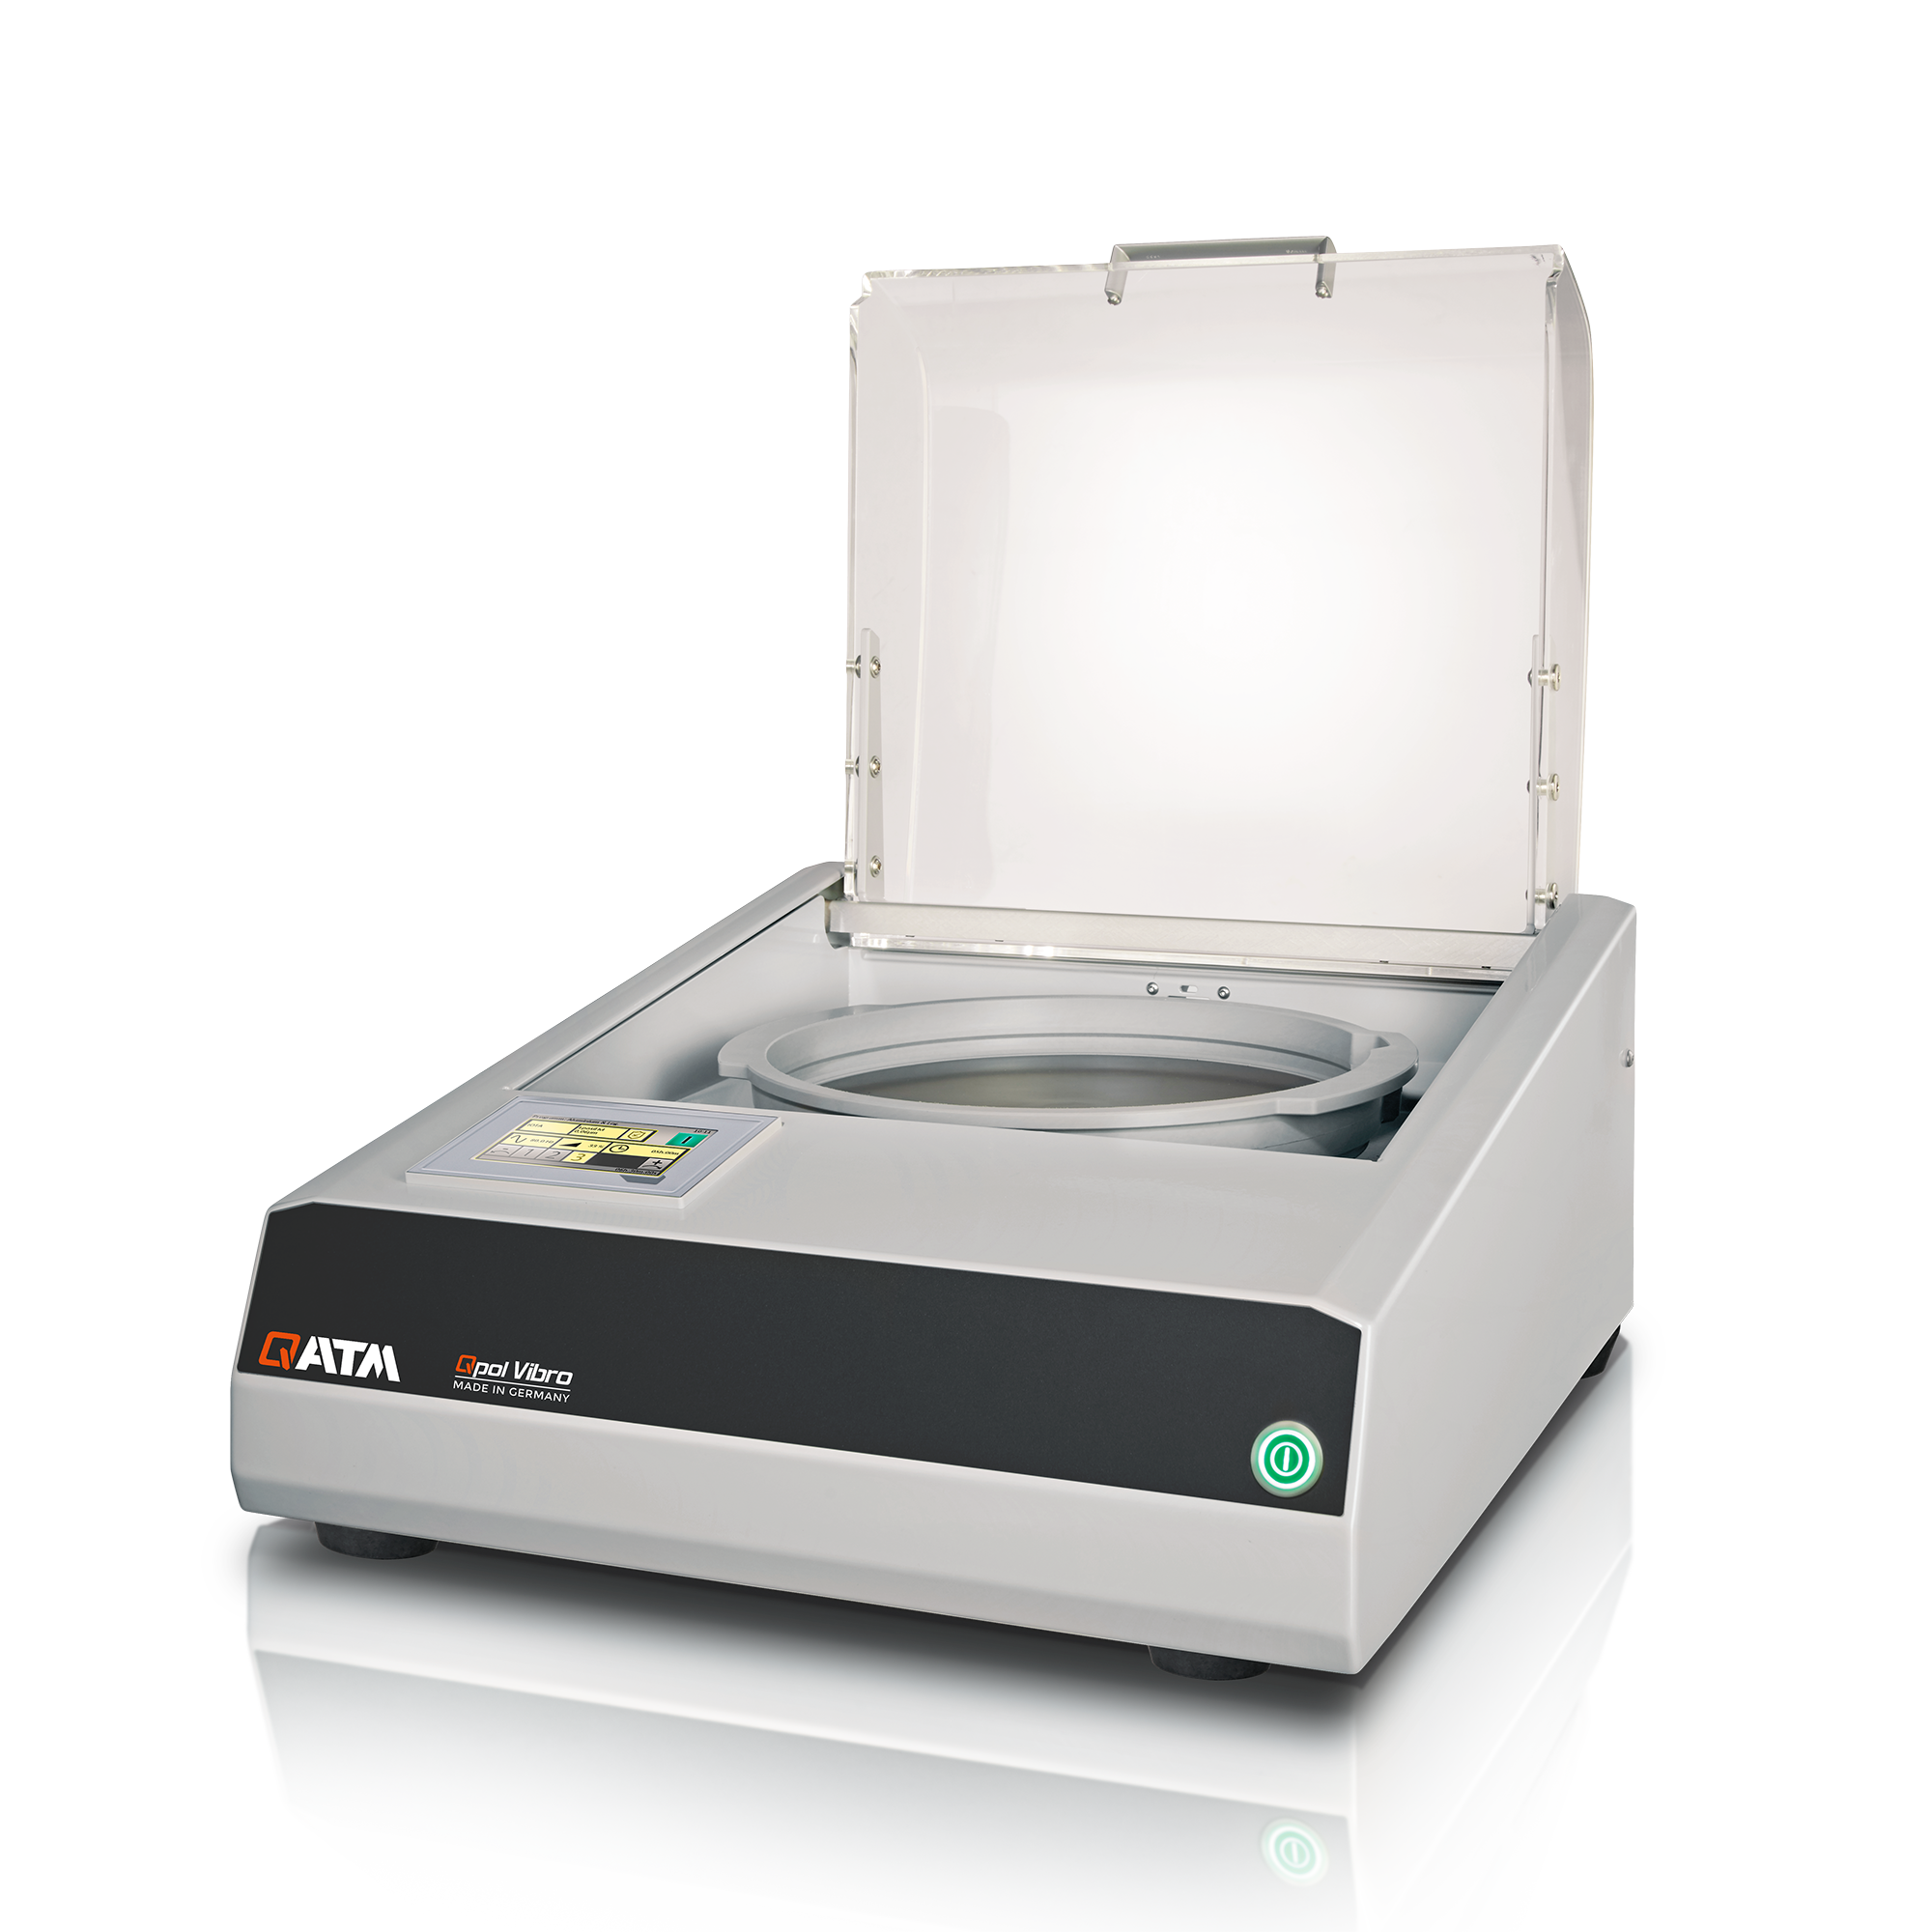
L’appareil de polissage vibrant Qpol Vibro est conçu pour la préparation pratiquement sans déformation des surfaces d’échantillons.
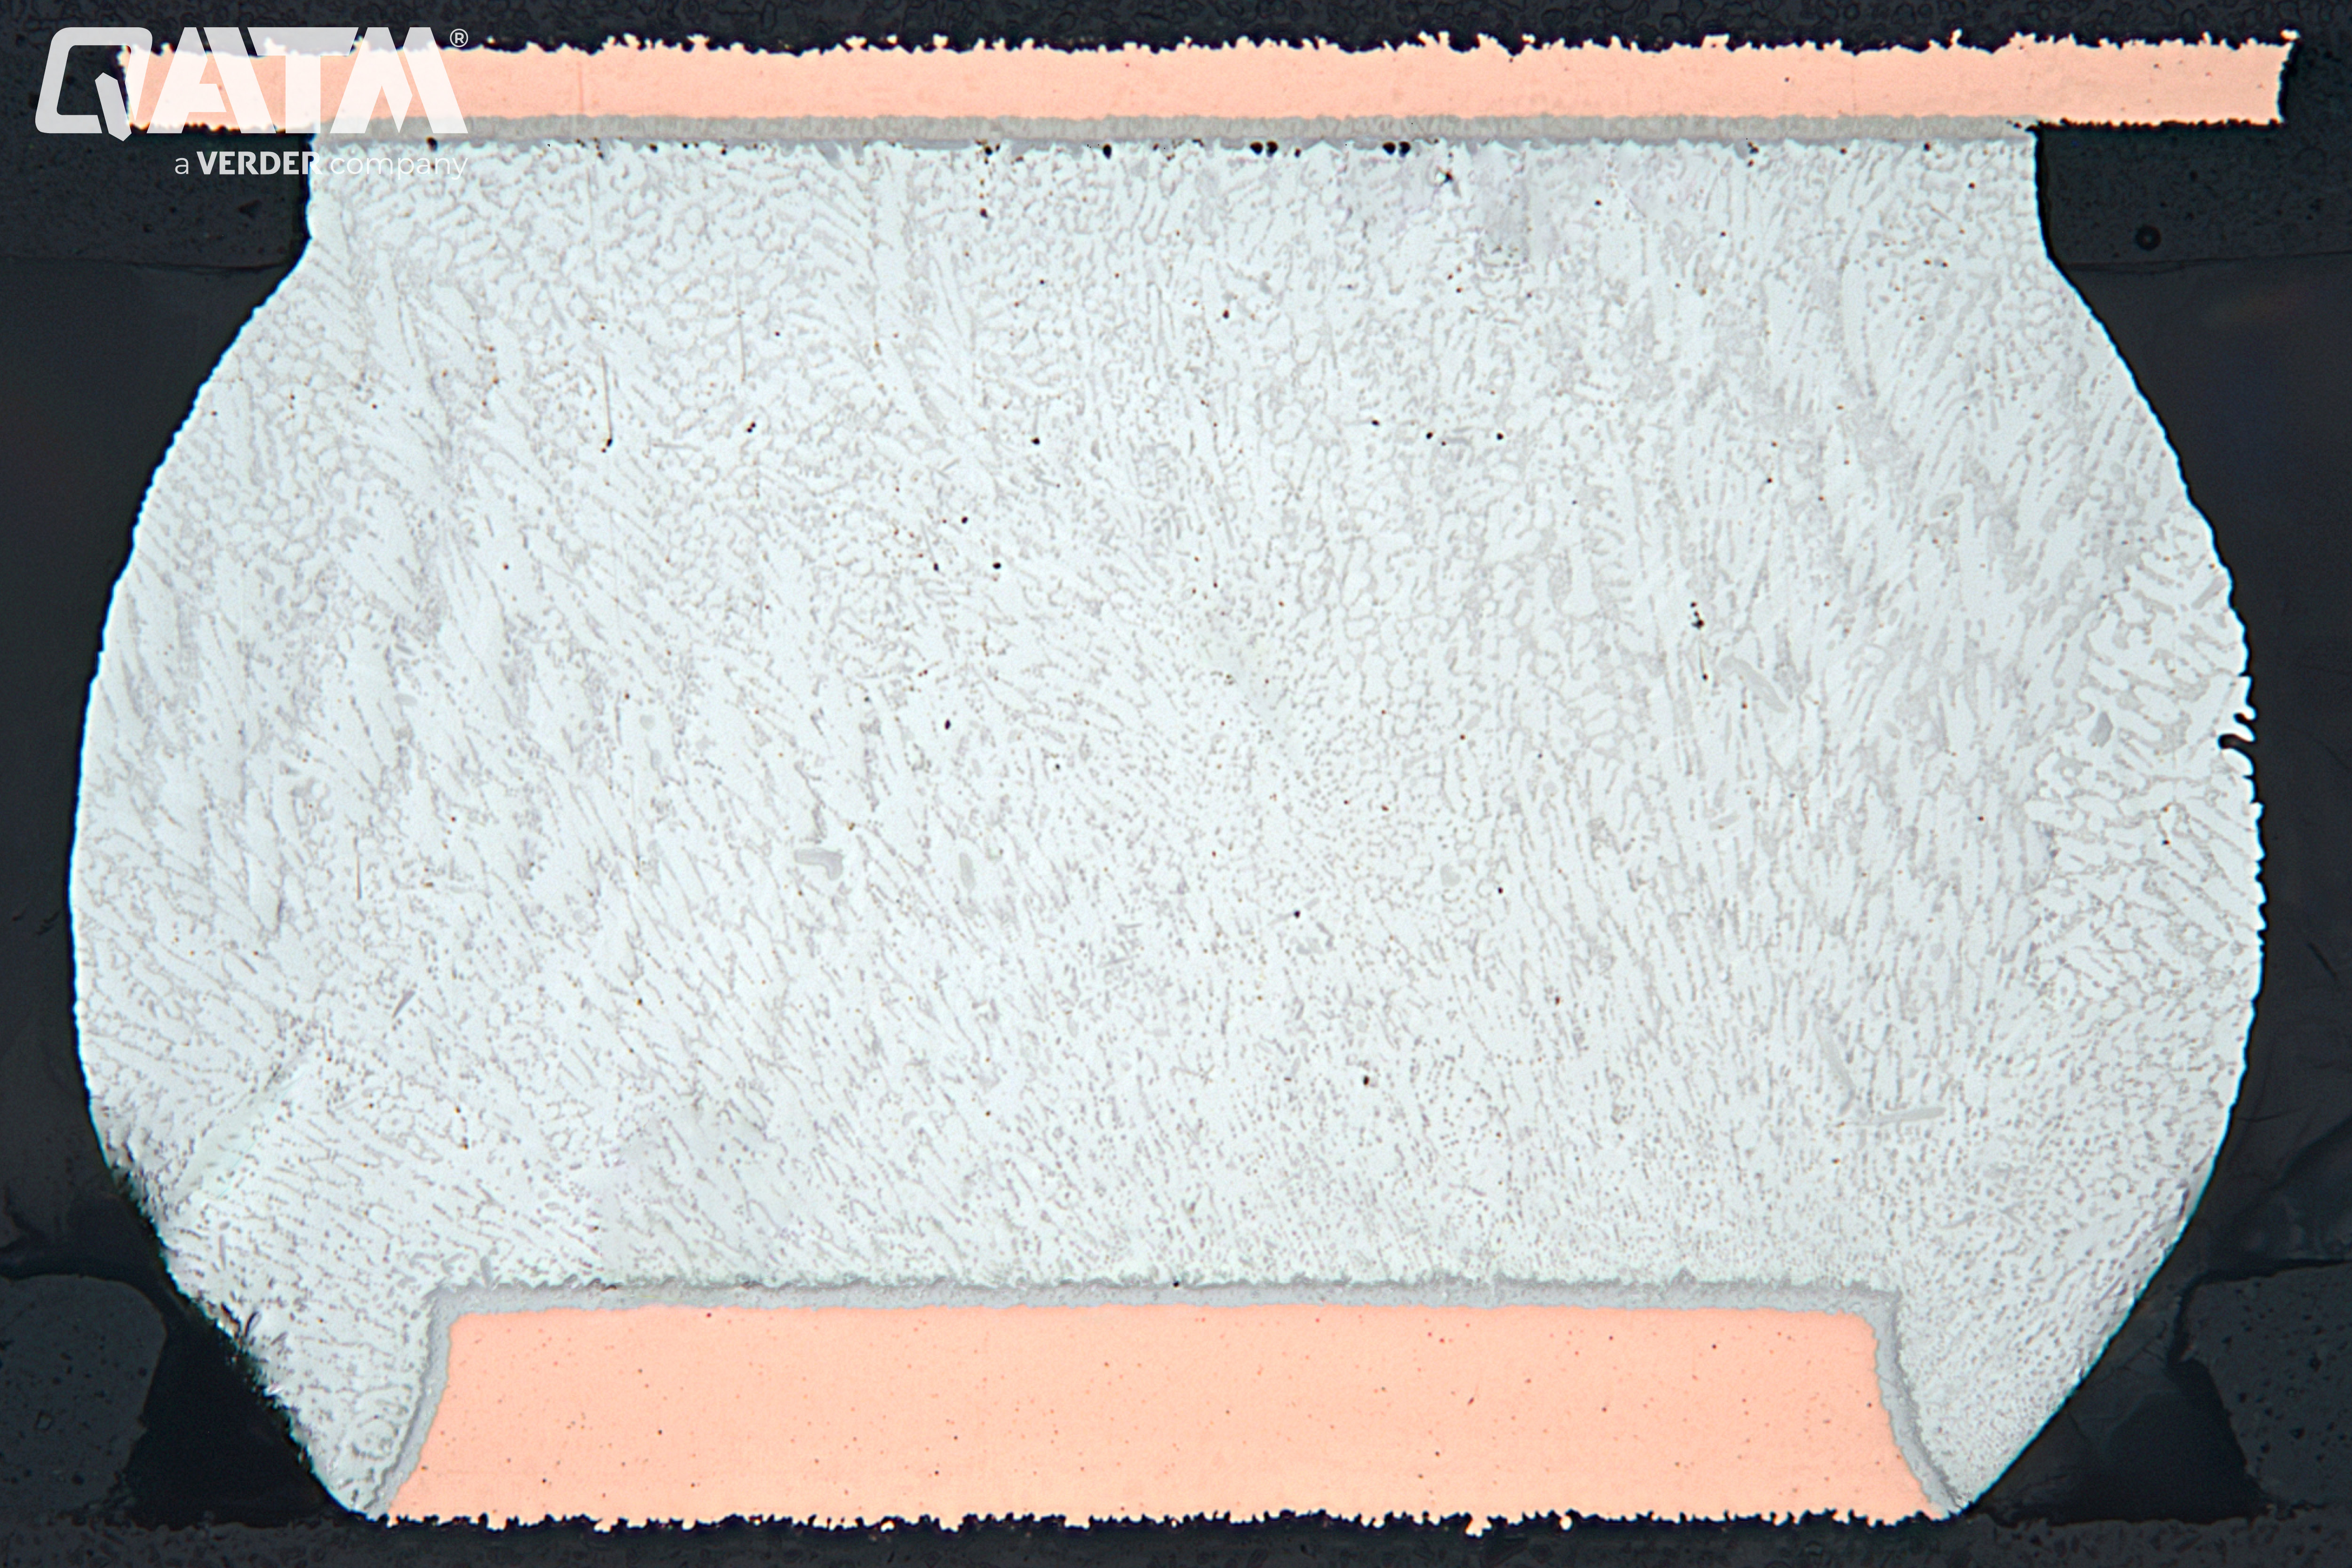
La structure d’une bille de soudure dans le réseau de billes (BGA) après polissage par vibration
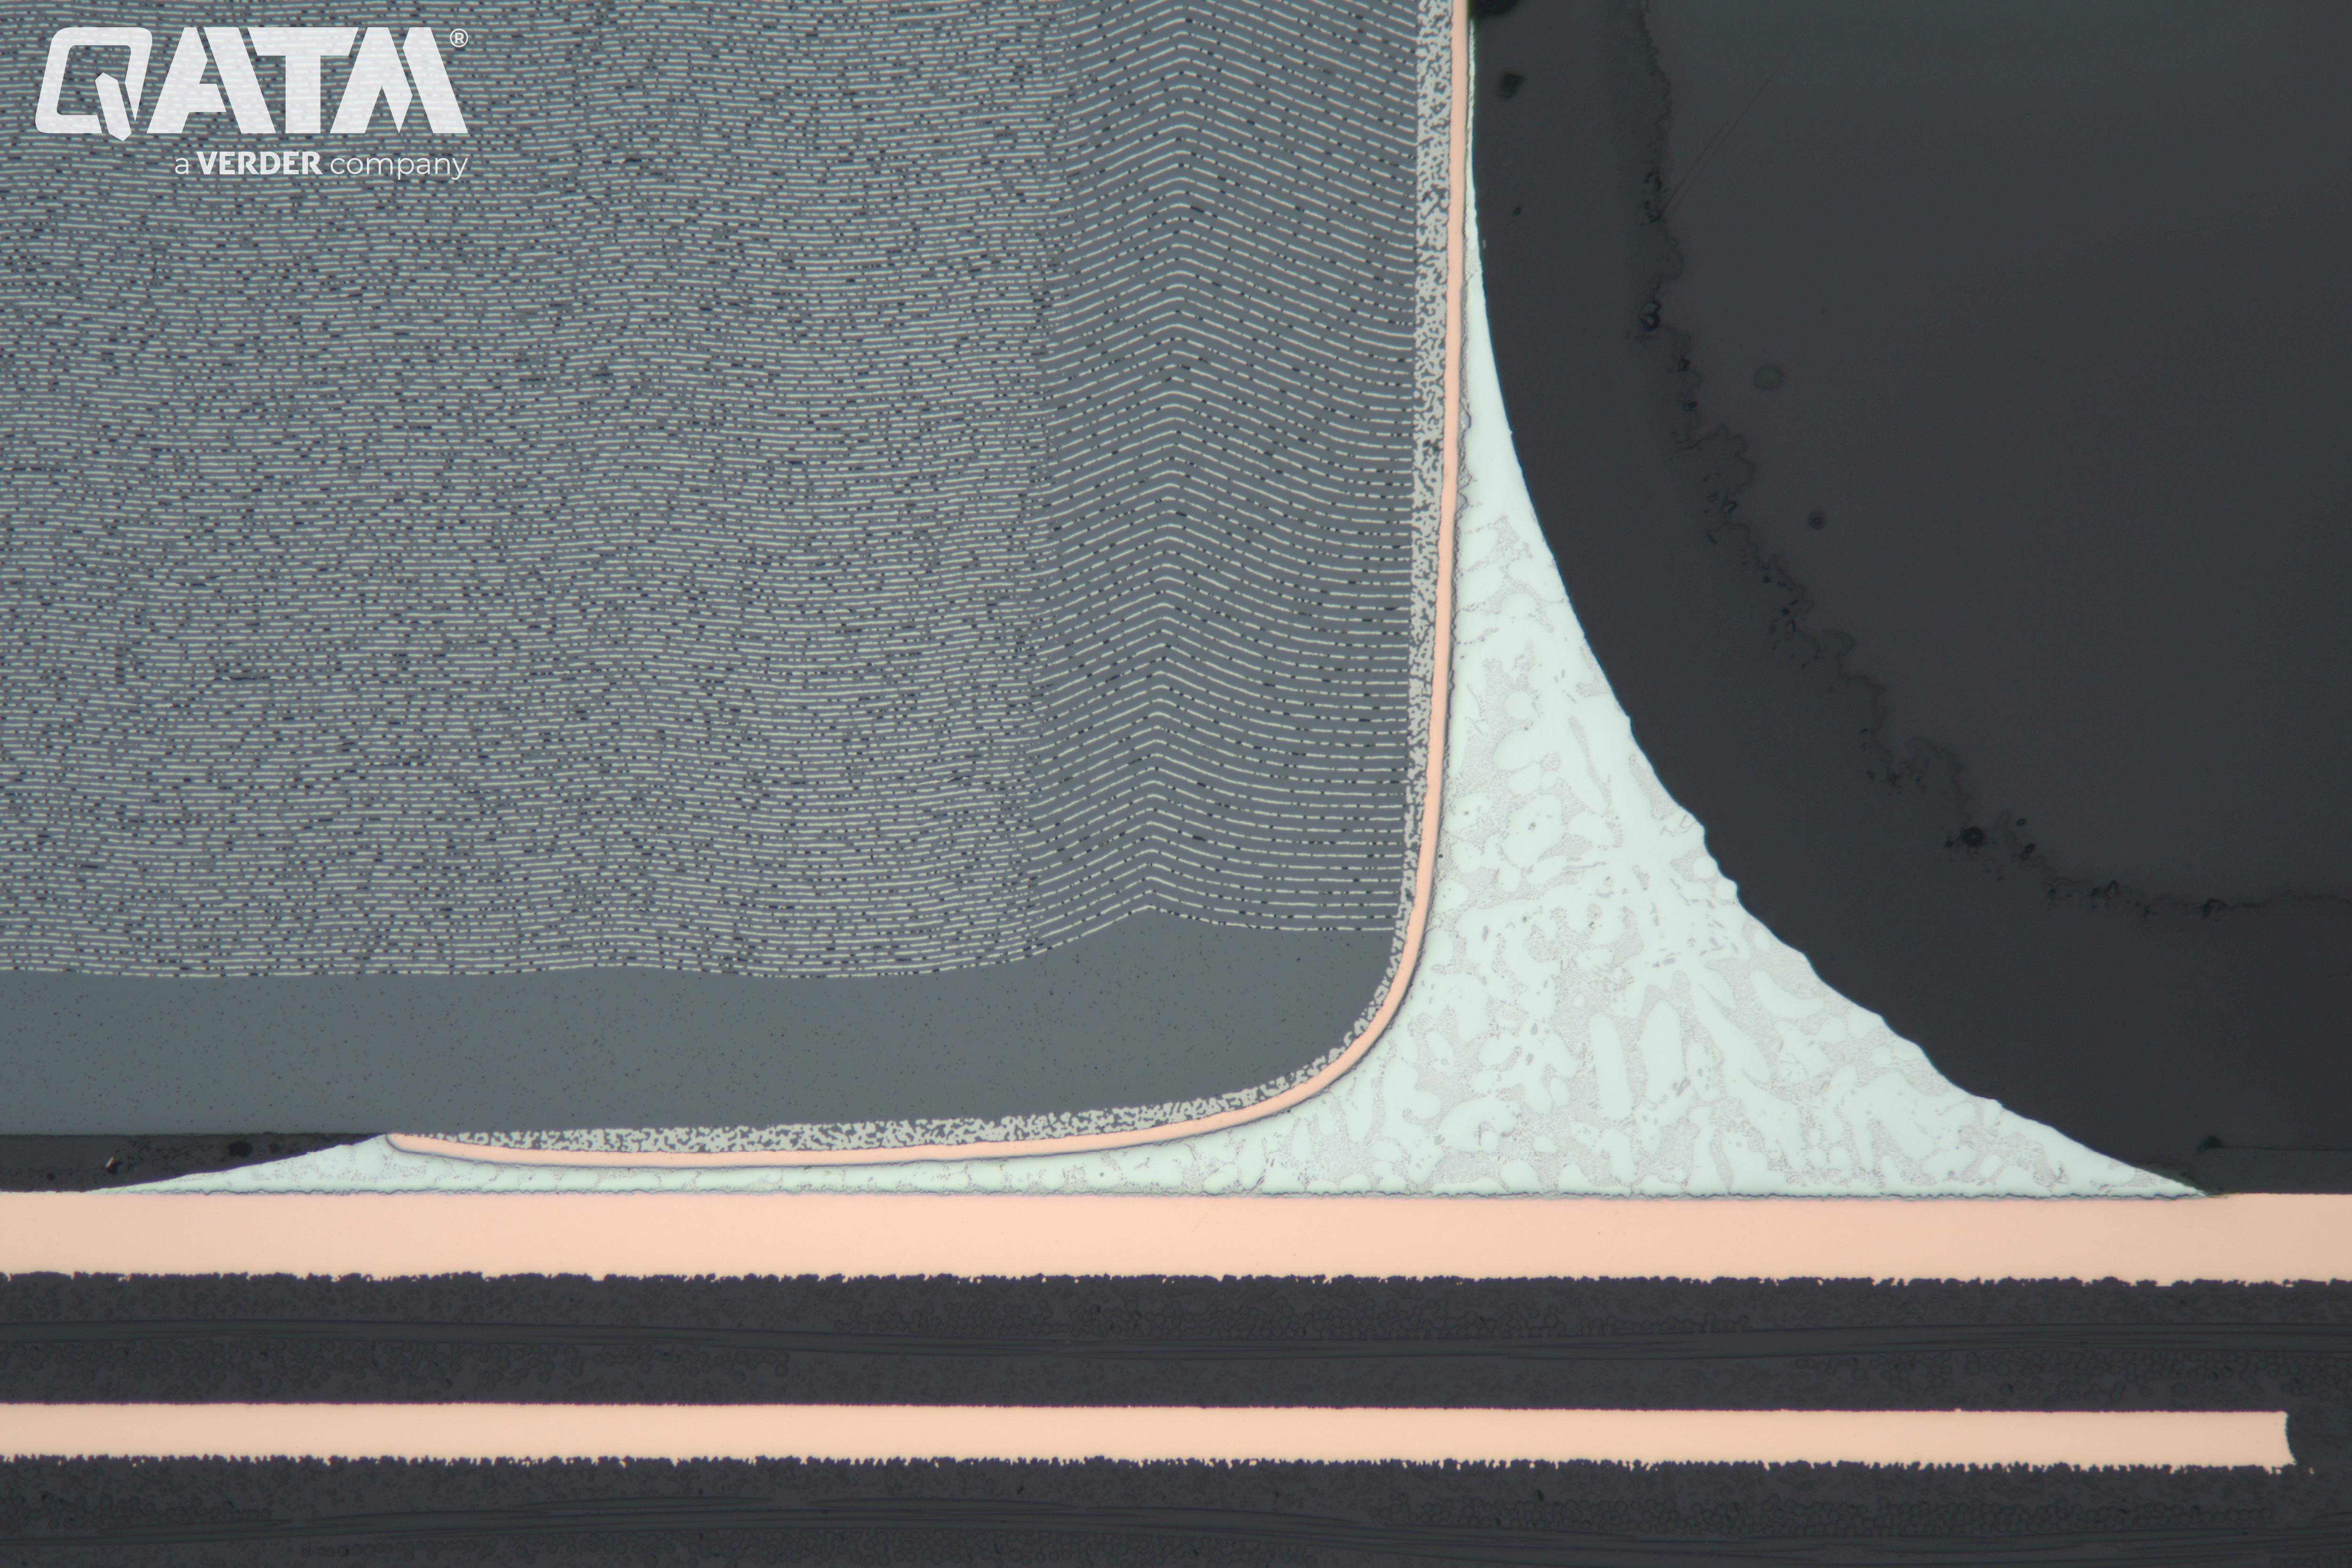
Condensateur céramique multicouche sur carte de circuit imprimé après polissage par vibration - 100:1
FAQ - Préparation métallographique du cuivre et de ses alliages
Pourquoi le cuivre nécessite-t-il un soin particulier lors de la préparation métallographique ?
Le cuivre est doux et ductile, ce qui le rend sujet à l'enduit et à la déformation de surface. Sa conductivité thermique élevée complique également le contrôle de la chaleur lors de la coupe. Ces facteurs exigent des méthodes de préparation précises et à faible force pour éviter de masquer les détails microstructuraux.
Qu'est-ce qui différencie les alliages de cuivre du cuivre pur en métallographie ?
Les alliages de cuivre sont généralement plus durs et peuvent contenir plusieurs phases ou structures de grains. Par exemple, le laiton et le bronze nécessitent des gravants qui mettent en évidence les différences de phase. Certains alliages gravent également de manière non uniforme ou présentent une corrosion sélective.
Comment peut-on minimiser le maculage pendant le meulage et le polissage?
Utilisez des abrasifs frais et pointus à pression faible à modérée. Évitez les longs cycles de polissage. Nettoyer entre chaque étape et assurer un dosage uniforme du lubrifiant pour éviter le traînement du métal mou sur la surface.
Quelle est la meilleure façon de révéler la structure du grain dans le cuivre?
Polir jusqu'à une finition miroir suivie d'une brève gravure avec une solution de chlorure ferrique ou de persulfate d'ammonium. Ajuster le temps de gravure avec soin et observer sous un éclairement lumineux pour le contraste des grains
Quelle roue de coupure est le bon choix pour le sectionnement du cuivre?
Pour un résultat optimal lors du sectionnement du cuivre, nous vous recommandons d'utiliser une roue en carbure de silicium (SiC) liée à la résine, telle que la roue de coupure NF-A de QATM. Spécifiquement conçu pour les métaux tendres et non ferreux dont la dureté peut atteindre 300 HV, le NF-A minimise les enduits et les déformations de surface - des problèmes courants lorsque vous travaillez avec du cuivre en raison de sa douceur.
Les échantillons de cuivre peuvent-ils se corroder pendant la préparation?
Le cuivre est réactif et peut se corroder s'il est laissé humide ou exposé à l'air. Rincer toujours à l'éthanol après le polissage final et sécher à l'air chaud. Utilisez des lubrifiants sans eau lorsque possible.
Après le polissage final, les rayures du pas de 3 micromètres sont encore visibles. Que puis-je faire ?
Assurez-vous que tous les chiffons de polissage sont soigneusement nettoyés à l'aide d'une brosse propre sous l'eau courante pour éliminer toute particule abrasive résiduelle. Rincez également les échantillons et le porte-échantillon. Puis répétez l'étape finale de polissage. Cela aide à prévenir la contamination et améliore la qualité finale de la surface.
Quelles machines de meulage et de polissage sont adaptées à la préparation du cuivre et de ses alliages ?
En raison de sa douceur, le cuivre et ses alliages peuvent être difficiles à préparer manuellement. La préparation manuelle entraîne souvent des problèmes tels que l'inclinaison de l'échantillon ou l'élimination inégale des matériaux, ce qui peut compromettre la qualité des résultats. Pour garantir des surfaces planes et homogènes et des résultats reproductibles, nous vous recommandons d'utiliser des rectifieuses et polisseuses (semi-)automatiques, telles que les séries QATM Qpol ou Saphir.
Vous souhaitez obtenir plus d'informations ?
Si vous avez d'autres questions, n'hésitez pas à nous contacter via notre formulaire de contact. Nous serons ravis de vous aider à trouver la solution la mieux adaptée à vos besoins en matière de préparation d'échantillons métallographiques.
Contactez-nous dès aujourd'hui
Si vous souhaitez en savoir plus sur la préparation matérialographique d'échantillons pour la géologie et la minéralogie, ou si vous êtes intéressé par nos produits, n'hésitez pas à nous contacter. Nous nous ferons un plaisir de vous conseiller et de vous faire une offre personnalisée en fonction de vos besoins et de votre budget. Vous pouvez nous contacter par téléphone, par e-mail ou via notre site web. Nous nous ferons un plaisir de répondre à votre demande.