



銅およびその合金の金属組織学的調製
銅は柔らかく延性があり、加工は簡単ですが、準備中に表面が損傷しやすいです。その特性のユニークな組み合わせ、特に優れた電気伝導性と熱伝導性により、電気配線、電気通信、熱交換器、台所用品などの用途で最適な材料となっています。銅はエネルギー転換においても重要な役割を果たしており、風力タービン、ソーラーパネル、電気自動車などの技術に不可欠です。温かみのある魅力的な外観は、ハンドル、ドアノブ、カウンタートップ、テーブルなどの装飾的で機能的なアイテムとしてさらに人気があります。
銅の微細構造を正確に評価するには、不適切な取り扱いは酸化物の引き抜きによる汚れや傷などのアーティファクトを簡単に引き込む可能性があるため、慎重な金属組織学的準備が不可欠です。このガイドでは、銅とその合金の金属組織的準備における各ステップを、切断と取り付けから研削、研磨、エッチングまで説明します。
QATMでは、あらゆる材料微細加工に対応した製品を提供しています。
トピックス
- 概要
- 銅の金属組織学的調製
- 切断と取り付け
- 研削と研磨
- エッチング
- FAQ
概要
銅は、面心立方晶 (FCC) 結晶構造を持つ赤みがかった延性の高い金属で、優れた靭性と成形性で知られています。それは、その自然の豊富さだけでなく、そのユニークな特性の組み合わせのために、何千年もの間人間によって使用されてきました。金属組織学の観点から見ると、銅の微細構造は、粒径、双晶、酸化物介在物などの詳細を明らかにするために慎重な準備が必要です。純銅合金と銅合金の両方の性能を評価するには、正確な微細構造分析が不可欠です。
銅は、特定の機械的、化学的、または物理的特性を強化するために、さまざまな元素と合金化されることがよくあります。一般的な合金元素とその機能は次のとおりです。
- 亜鉛 (真鍮) – 強度が向上し、機械加工性に優れているため、継手や機械部品に最適です。
- 錫 (青銅) – 耐食性と摩耗性能を向上させ、ベアリングや船舶用ハードウェアで一般的に使用されます。
- ニッケル (銅ニッケル合金) – 海水腐食や化学的攻撃に対する耐性を高め、海洋および熱交換器の用途に適しています。
- アルミニウム、シリコン、 その他の元素は、特殊な用途向けに強度、耐酸化性、化学的安定性を最適化するために添加されます。
銅合金は一般に大きく2つのタイプに分類されます。鍛造合金は、圧延、押出、延伸などの方法で機械的に加工され、目的の形状が得られます。一方、鋳造合金は液相から直接成形されるため、複雑な形状や大型部品の製造に最適です。
銅およびその合金の金属組織学的調製
CuおよびCu合金の切断と実装
銅とその合金は比較的柔らかく延性のある材料であるため、切断が容易ですが、切断プロセスが適切に制御されていない場合、汚れ、変形、熱損傷のリスクも高まります。したがって、切断方法は材料の種類と形状に慎重に適合させる必要があります。
- 純銅 は、特にセクショニング中に汚れや表面変形が発生しやすいです。これらの影響を最小限に抑えるには、樹脂結合炭化ケイ素 (SiC) カットオフ ホイールを使用します。通常の切断機や床置き型切断機には、硬度300HVまでの軟質非鉄金属に最適で、きれいで歪みの少ない切断を保証するNF-A切断ホイールの使用をお勧めします。
- 真鍮、青銅、Cu-Ni系などの銅合金は、一般的に純銅と同じパラメータで切断できる。ただし、硬度がわずかに高く、延性が低下するため、切断品質を損なうことなく、より高い送り速度や機械的負荷に耐えることがよくあります。
正確で損傷のない切断を確保するには、十分なクーラント流量を備えた精密切断機を使用することが不可欠です。熱の影響や汚れを軽減するために、低い切断速度をお勧めします。特に薄肉または管状の試験片の場合、縦方向に切断すると内部応力により変形する可能性がある振動や歪みを防ぐために、サンプルをしっかりと、しかし優しくクランプする必要があります。銅管や弾薬などの非常に薄く、圧力に敏感なサンプルの場合は、クランプや切片化の前にサンプルを取り付けることをお勧めします。
慎重な切断は金属組織学の準備における重要な最初のステップであり、その後の研削と研磨により、準備アーティファクトの干渉を受けることなく真の微細構造を明らかにすることができます。このため、精密切断機による湿式切断は、変形を最小限に抑えて銅サンプルを切断するための最良の方法です。
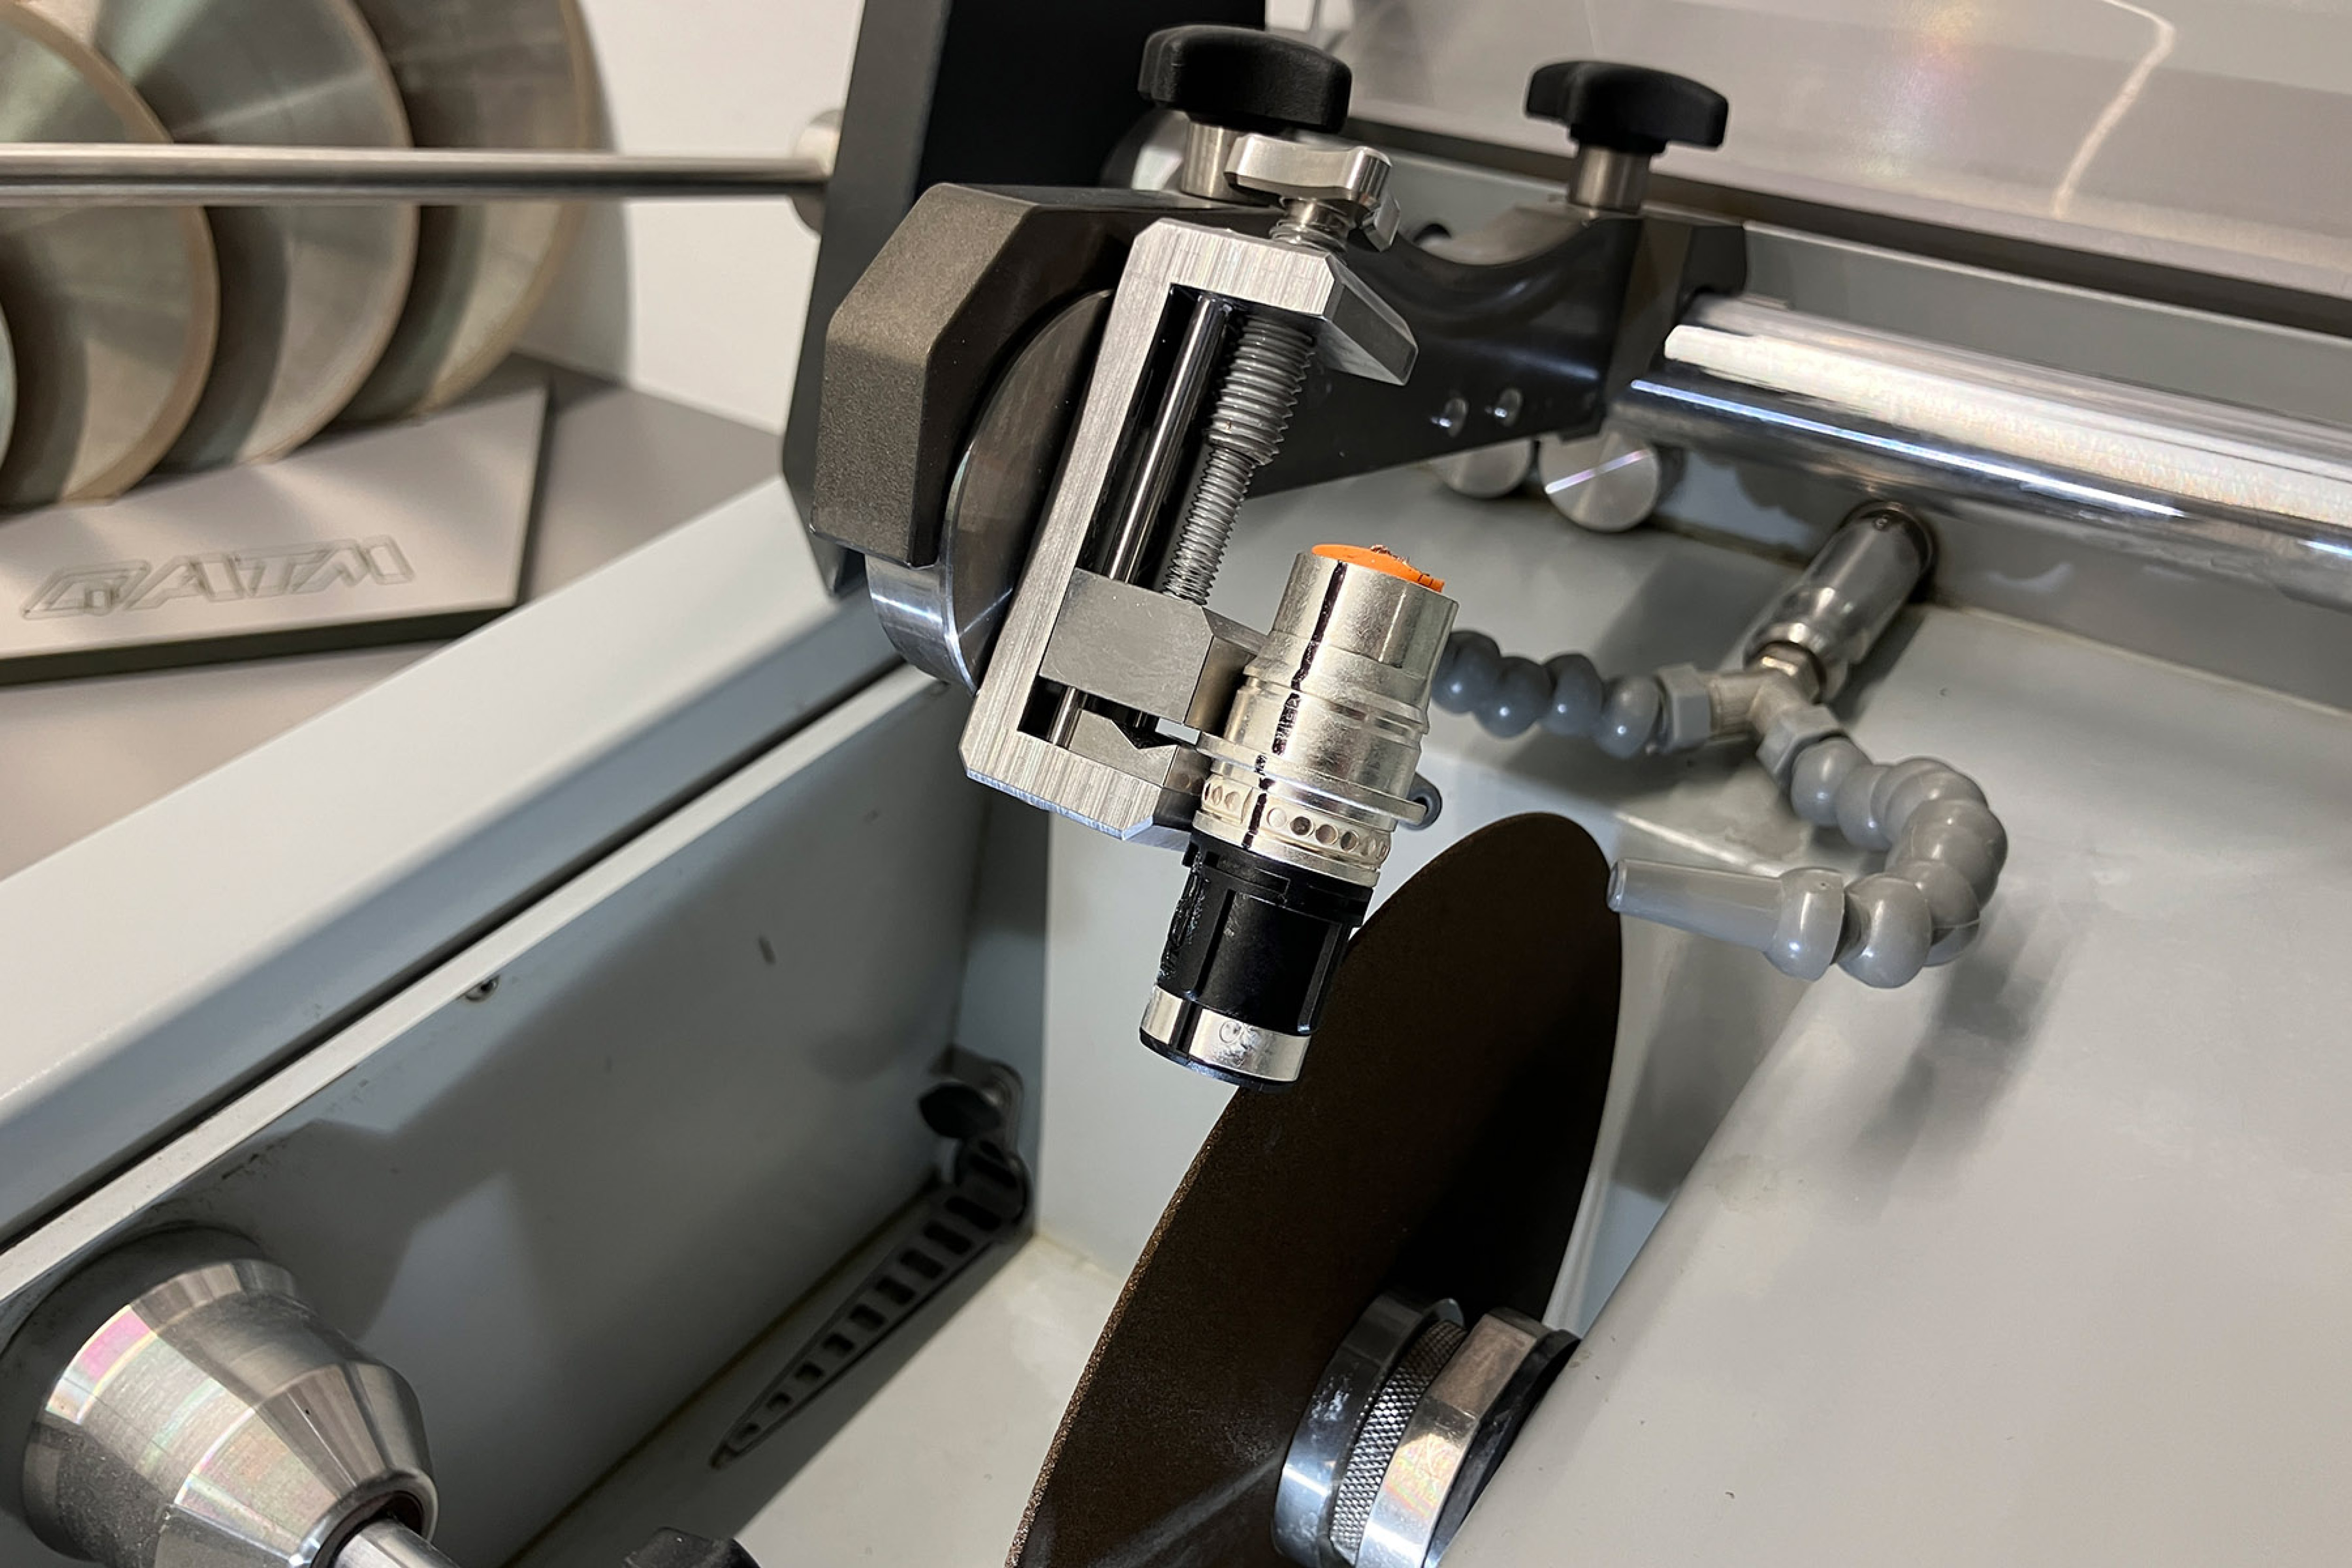
QCUT 150 Aで銅線が入ったケーブルを切断する
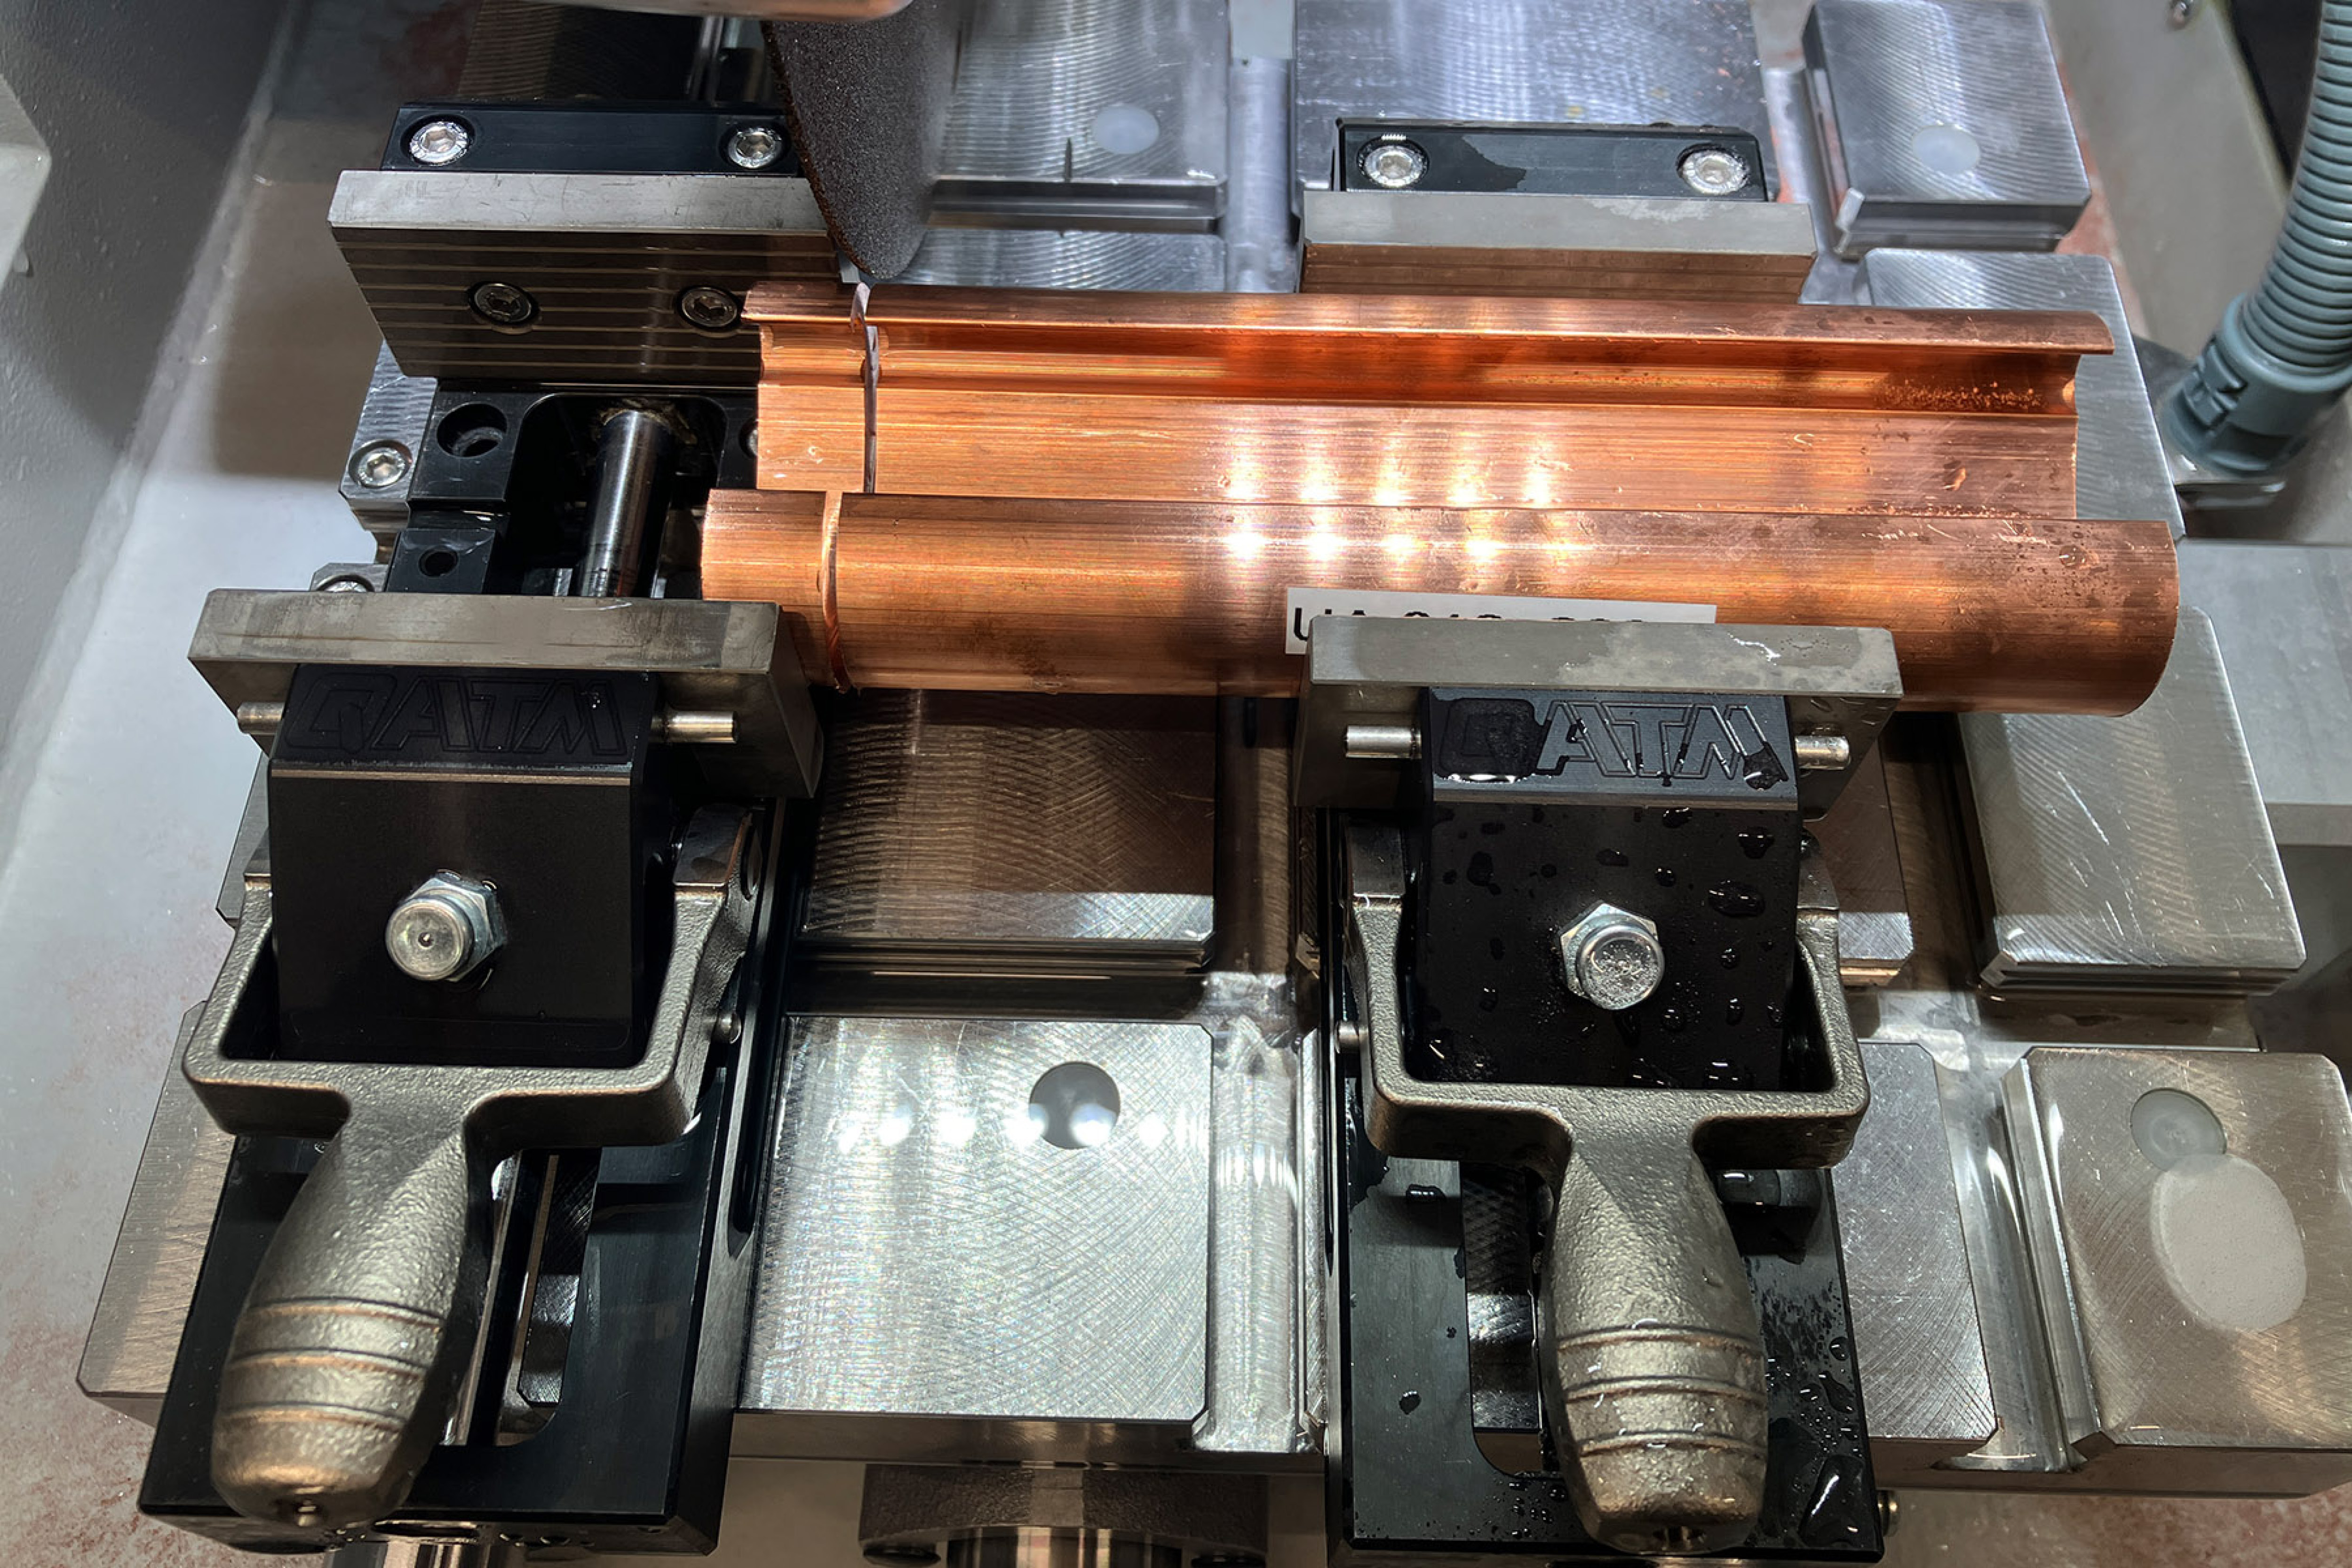
NF-Aカットオフホイールを使用したQCUT 250 Aでの銅プロファイルの切断
取り付けは、研削および研磨中に機械的なサポートを提供し、小型、不規則、またはエッジに敏感な銅試験片にとって特に重要です。安定した取り扱いを保証し、サンプルの端を保護し、調製の一貫性を向上させます。
銅サンプルは焼きなまし温度が低いため、銅サンプルの好ましい実装方法はコールド実装ですが、ホット実装も可能です。
ホットマウントの場合は、日常的な用途に赤、黒、緑のベークライトを使用することをお勧めします。透明な調製が必要な場合(ターゲット調製など)、THERMOPLASTを使用する方法もあります。ここでは、加熱温度は190°C未満にする必要があります。
故障解析、熱や圧力に敏感な構造、複雑な形状の準備など、熱への曝露を避ける必要がある場合は、冷間実装が推奨されます。一般的に使用されるシステムには、PMMA ベースの樹脂 KEM 20 および KEM 30、および優れたエッジ保持力と最小限の収縮を提供するエポキシ樹脂 Qpox 93 が含まれます。
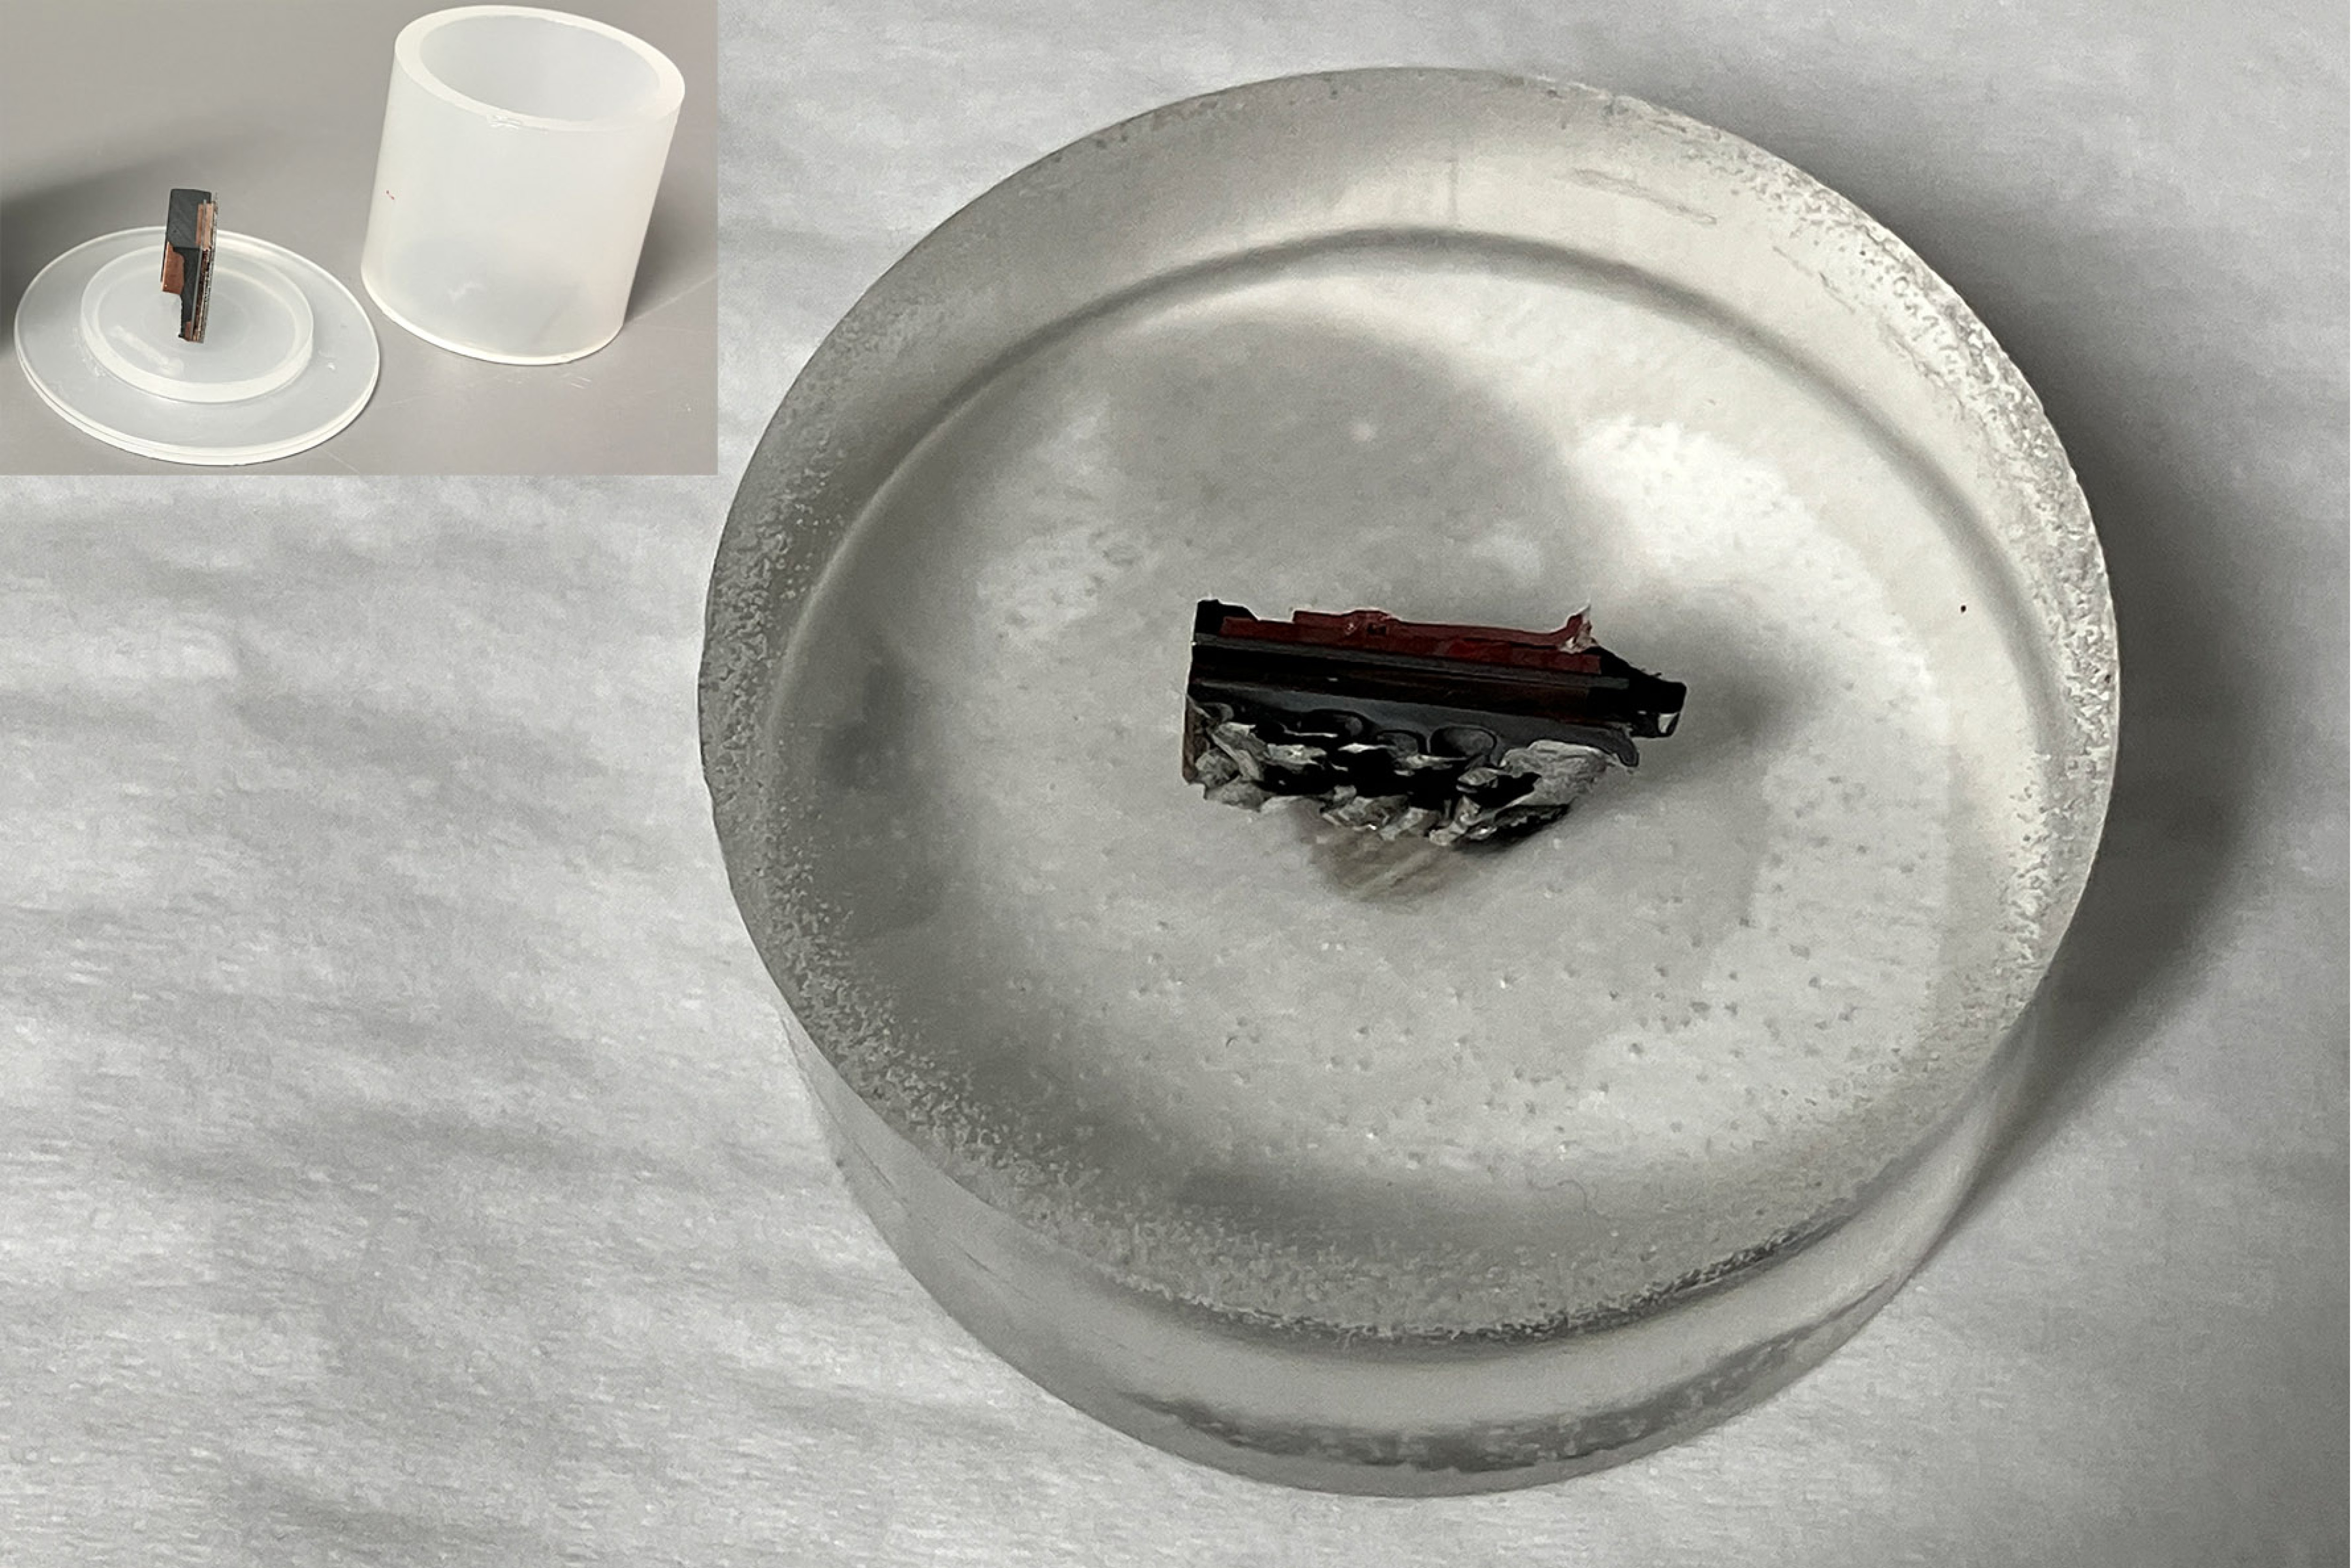
CuおよびCu合金の研削と研磨
銅とその合金の微細構造を正確に明らかにするには、適切な研削と研磨が不可欠です。銅は柔らかさと延性があるため、粒界や細かい構造の詳細を不明瞭にする可能性のある汚れ、エッジの丸み、または表面の変形を避けるために、準備を慎重に管理する必要があります。
目標は、金属マトリックスと結晶粒構造、ツイン境界、はんだまたは溶接ゾーンなどの特徴の両方を維持する、平らで傷がなく、変形のない表面を生成することです。銅は機械的応力下で塑性変形する傾向があるため、それに応じて研削プロセスを適応させる必要があります。
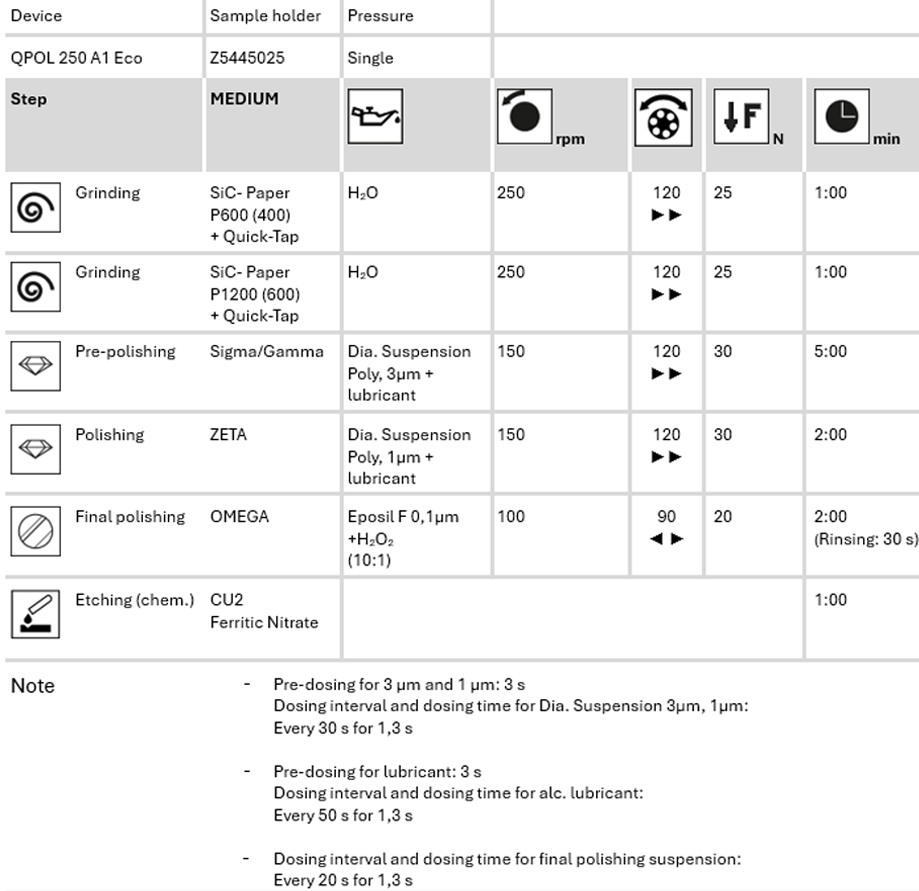
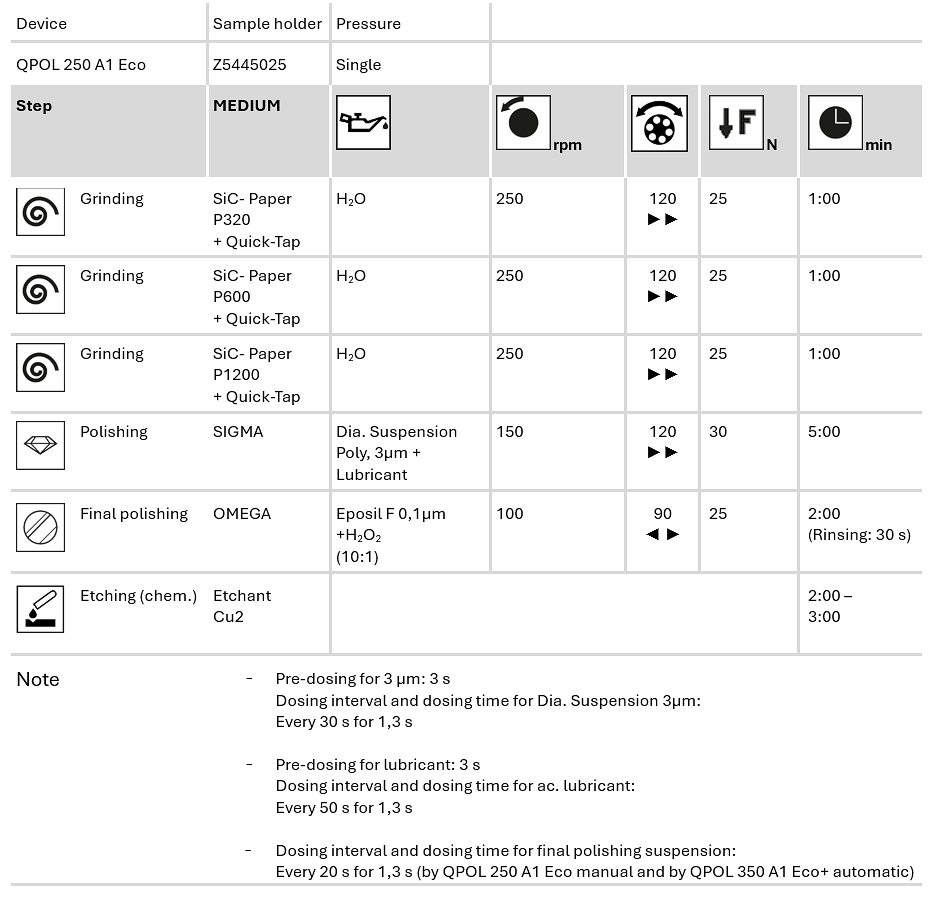
研削中の過度の変形を防ぐために、一般的には、粗い研磨剤から始めるのではなく、実用的な最細の砥粒サイズで平面研削を開始することをお勧めします。これにより、表面損傷の深さが軽減され、その後の研磨ステップが簡素化されます。銅の研削には、にじみや機械的歪みを最小限に抑えながら、材料の除去を制御できる炭化ケイ素(SiC)研削紙の使用をお勧めします。ダイヤモンド懸濁液と潤滑剤の水性混合物であるDiaComplete Polyは、迅速、効率的、再現性のある研磨のために設計されています。
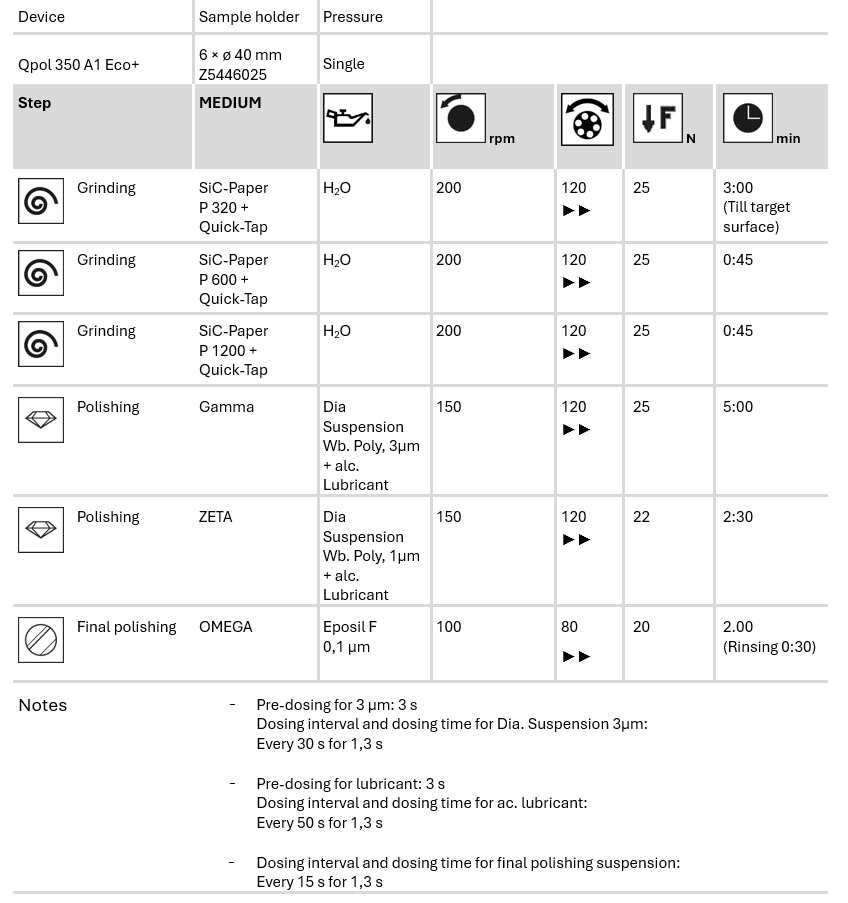
銅の推奨調製順序
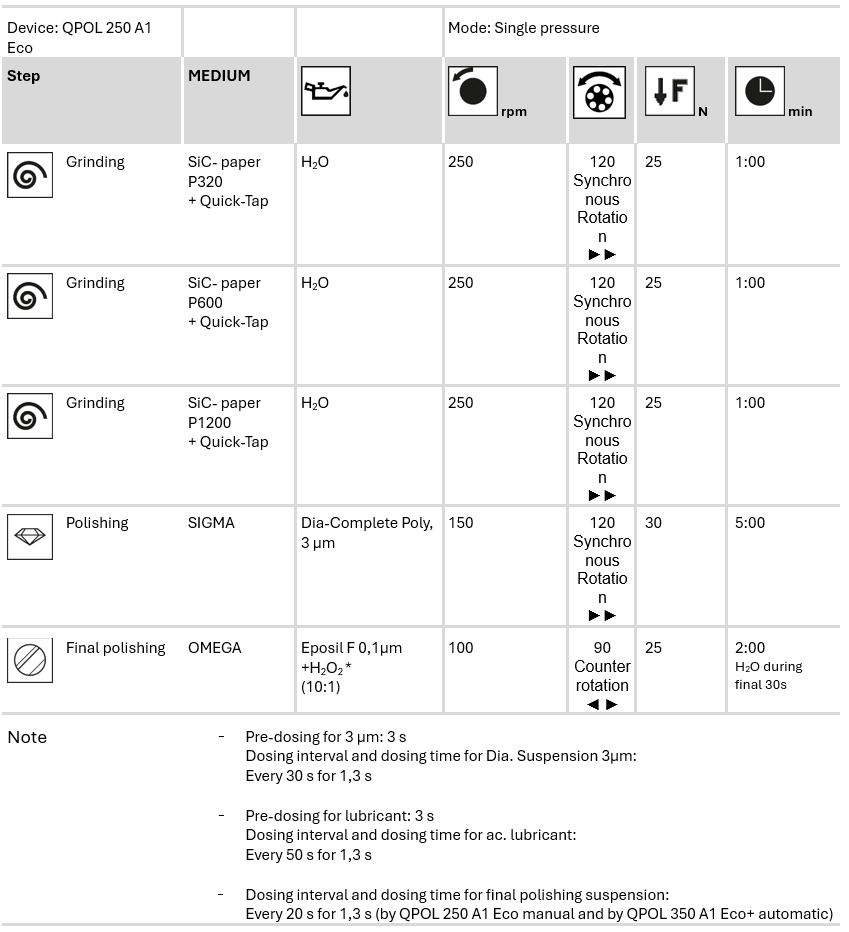
* 最終研磨工程には98-90%エポシルF+2-10%H₂O₂を使用してください。添加剤を使用しない場合、研磨時間は2倍にする必要があります。
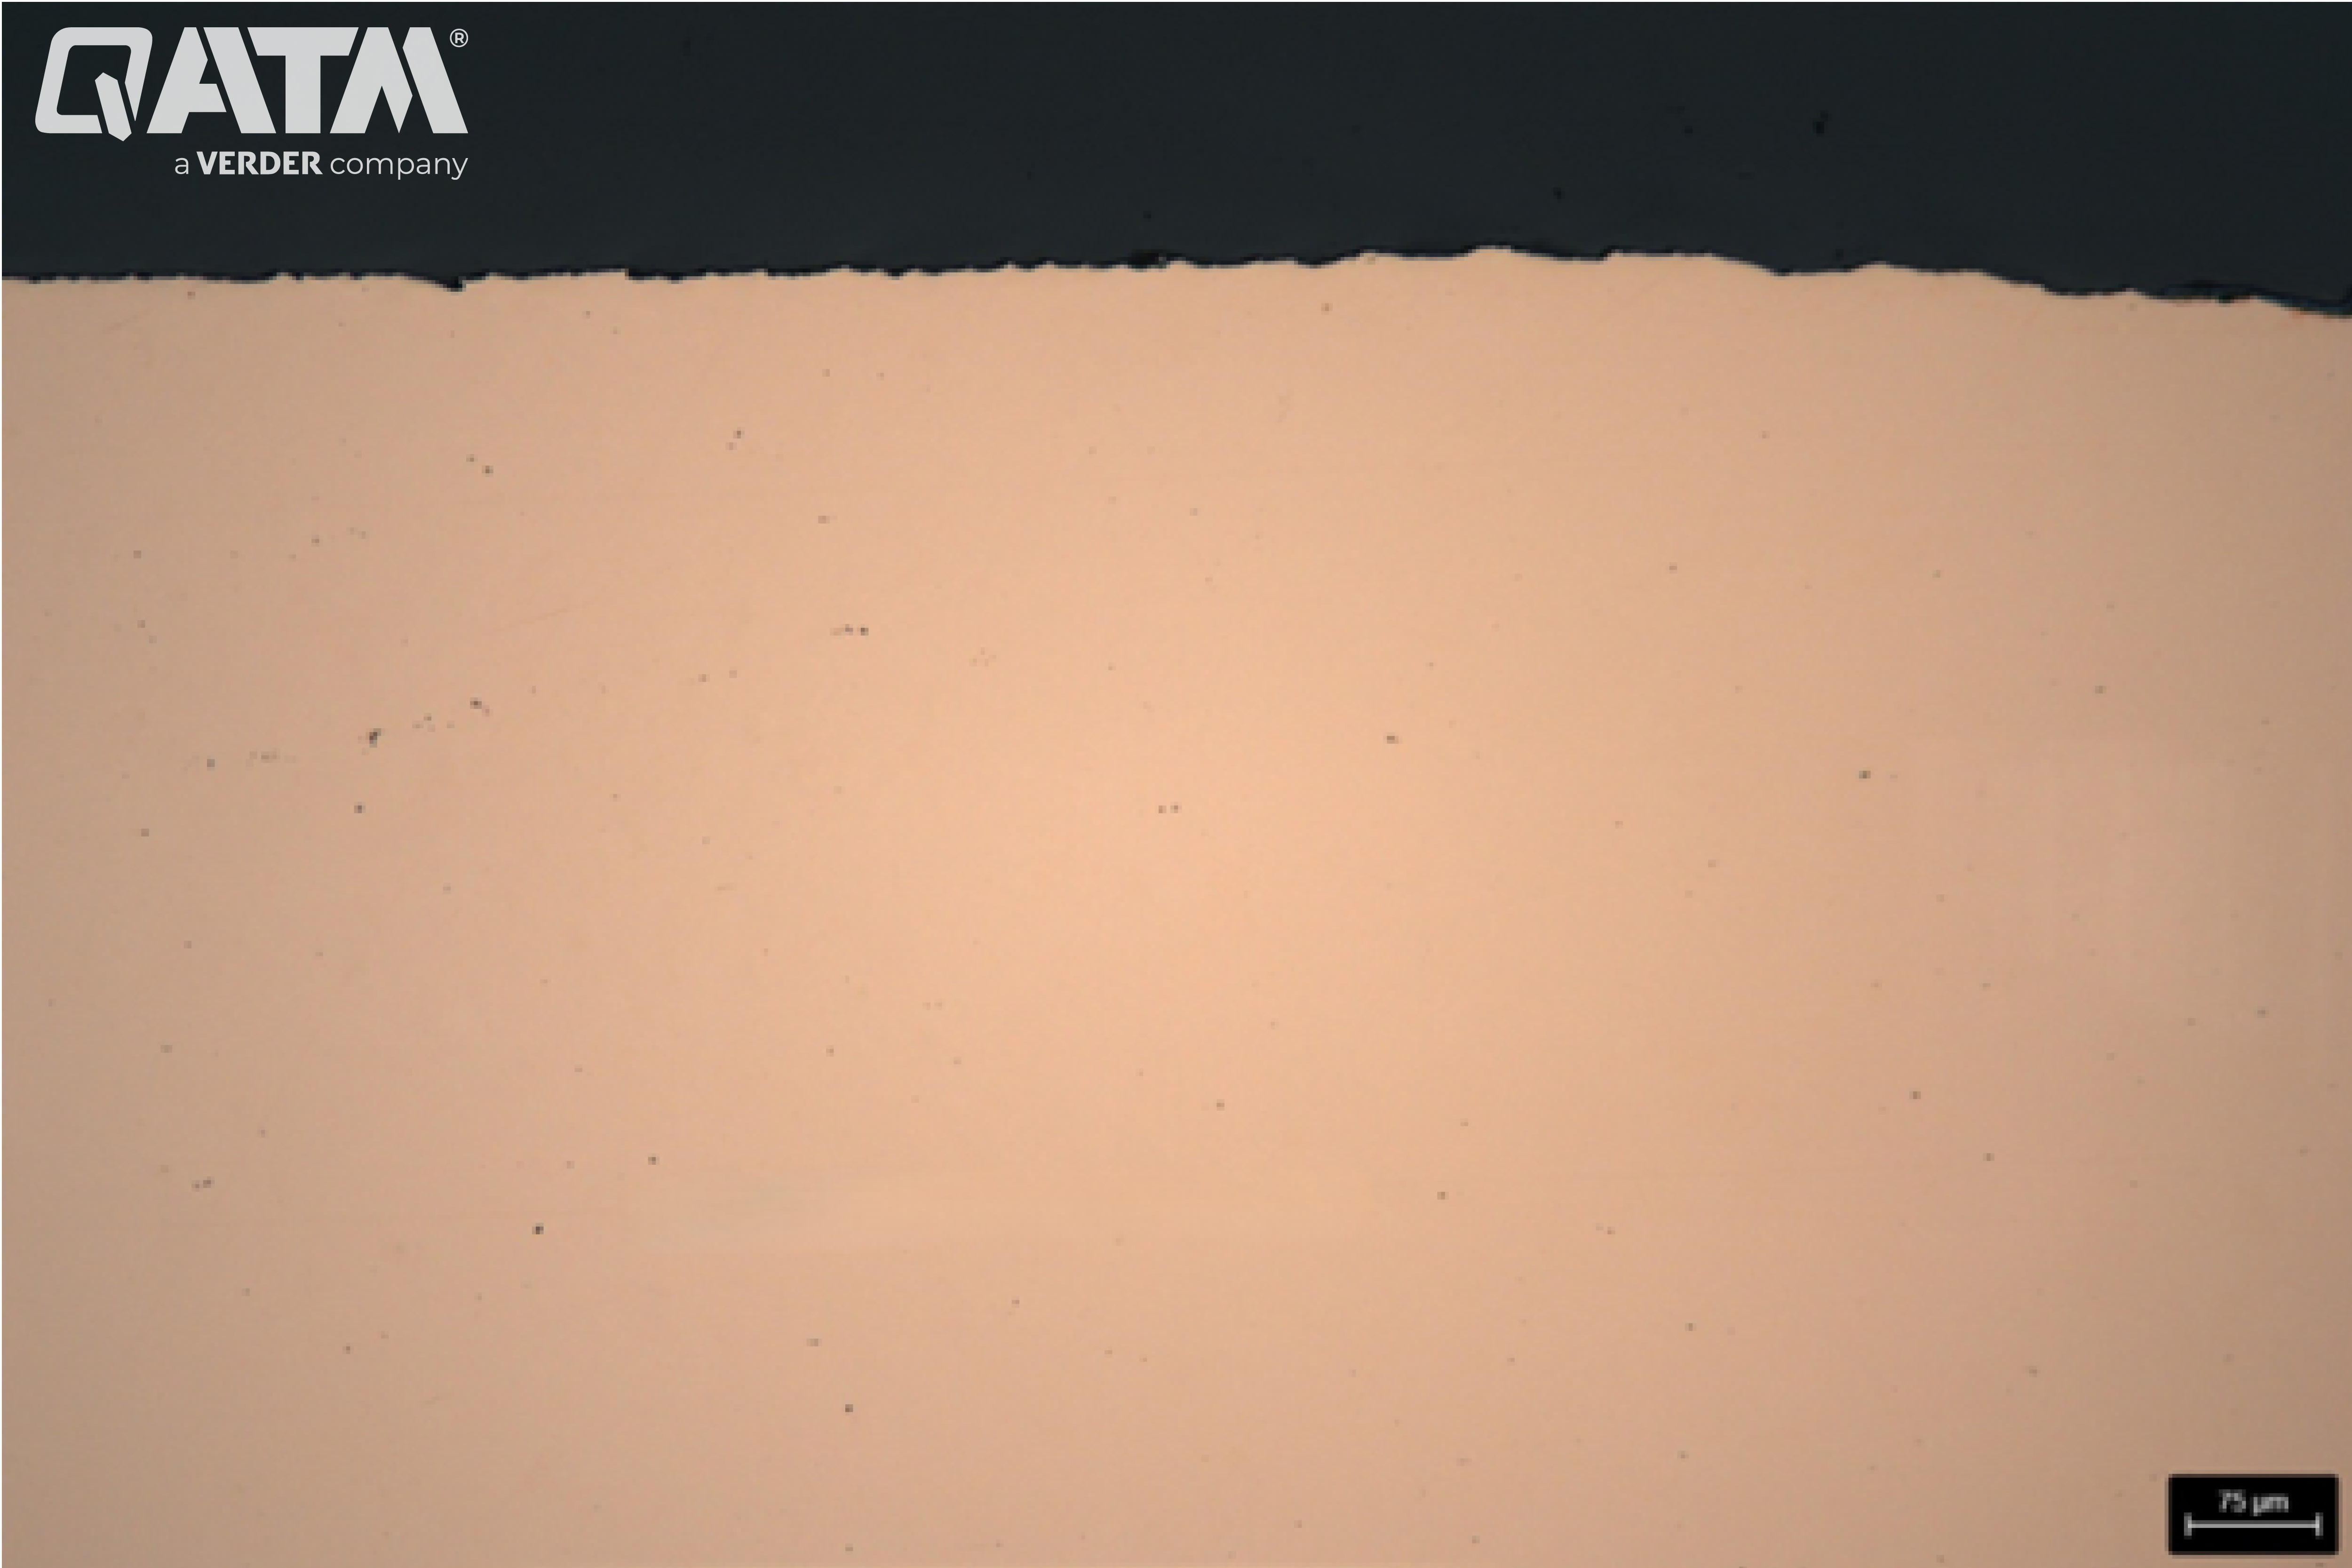
エッジを微細に研磨した後の銅サンプル – 100:1
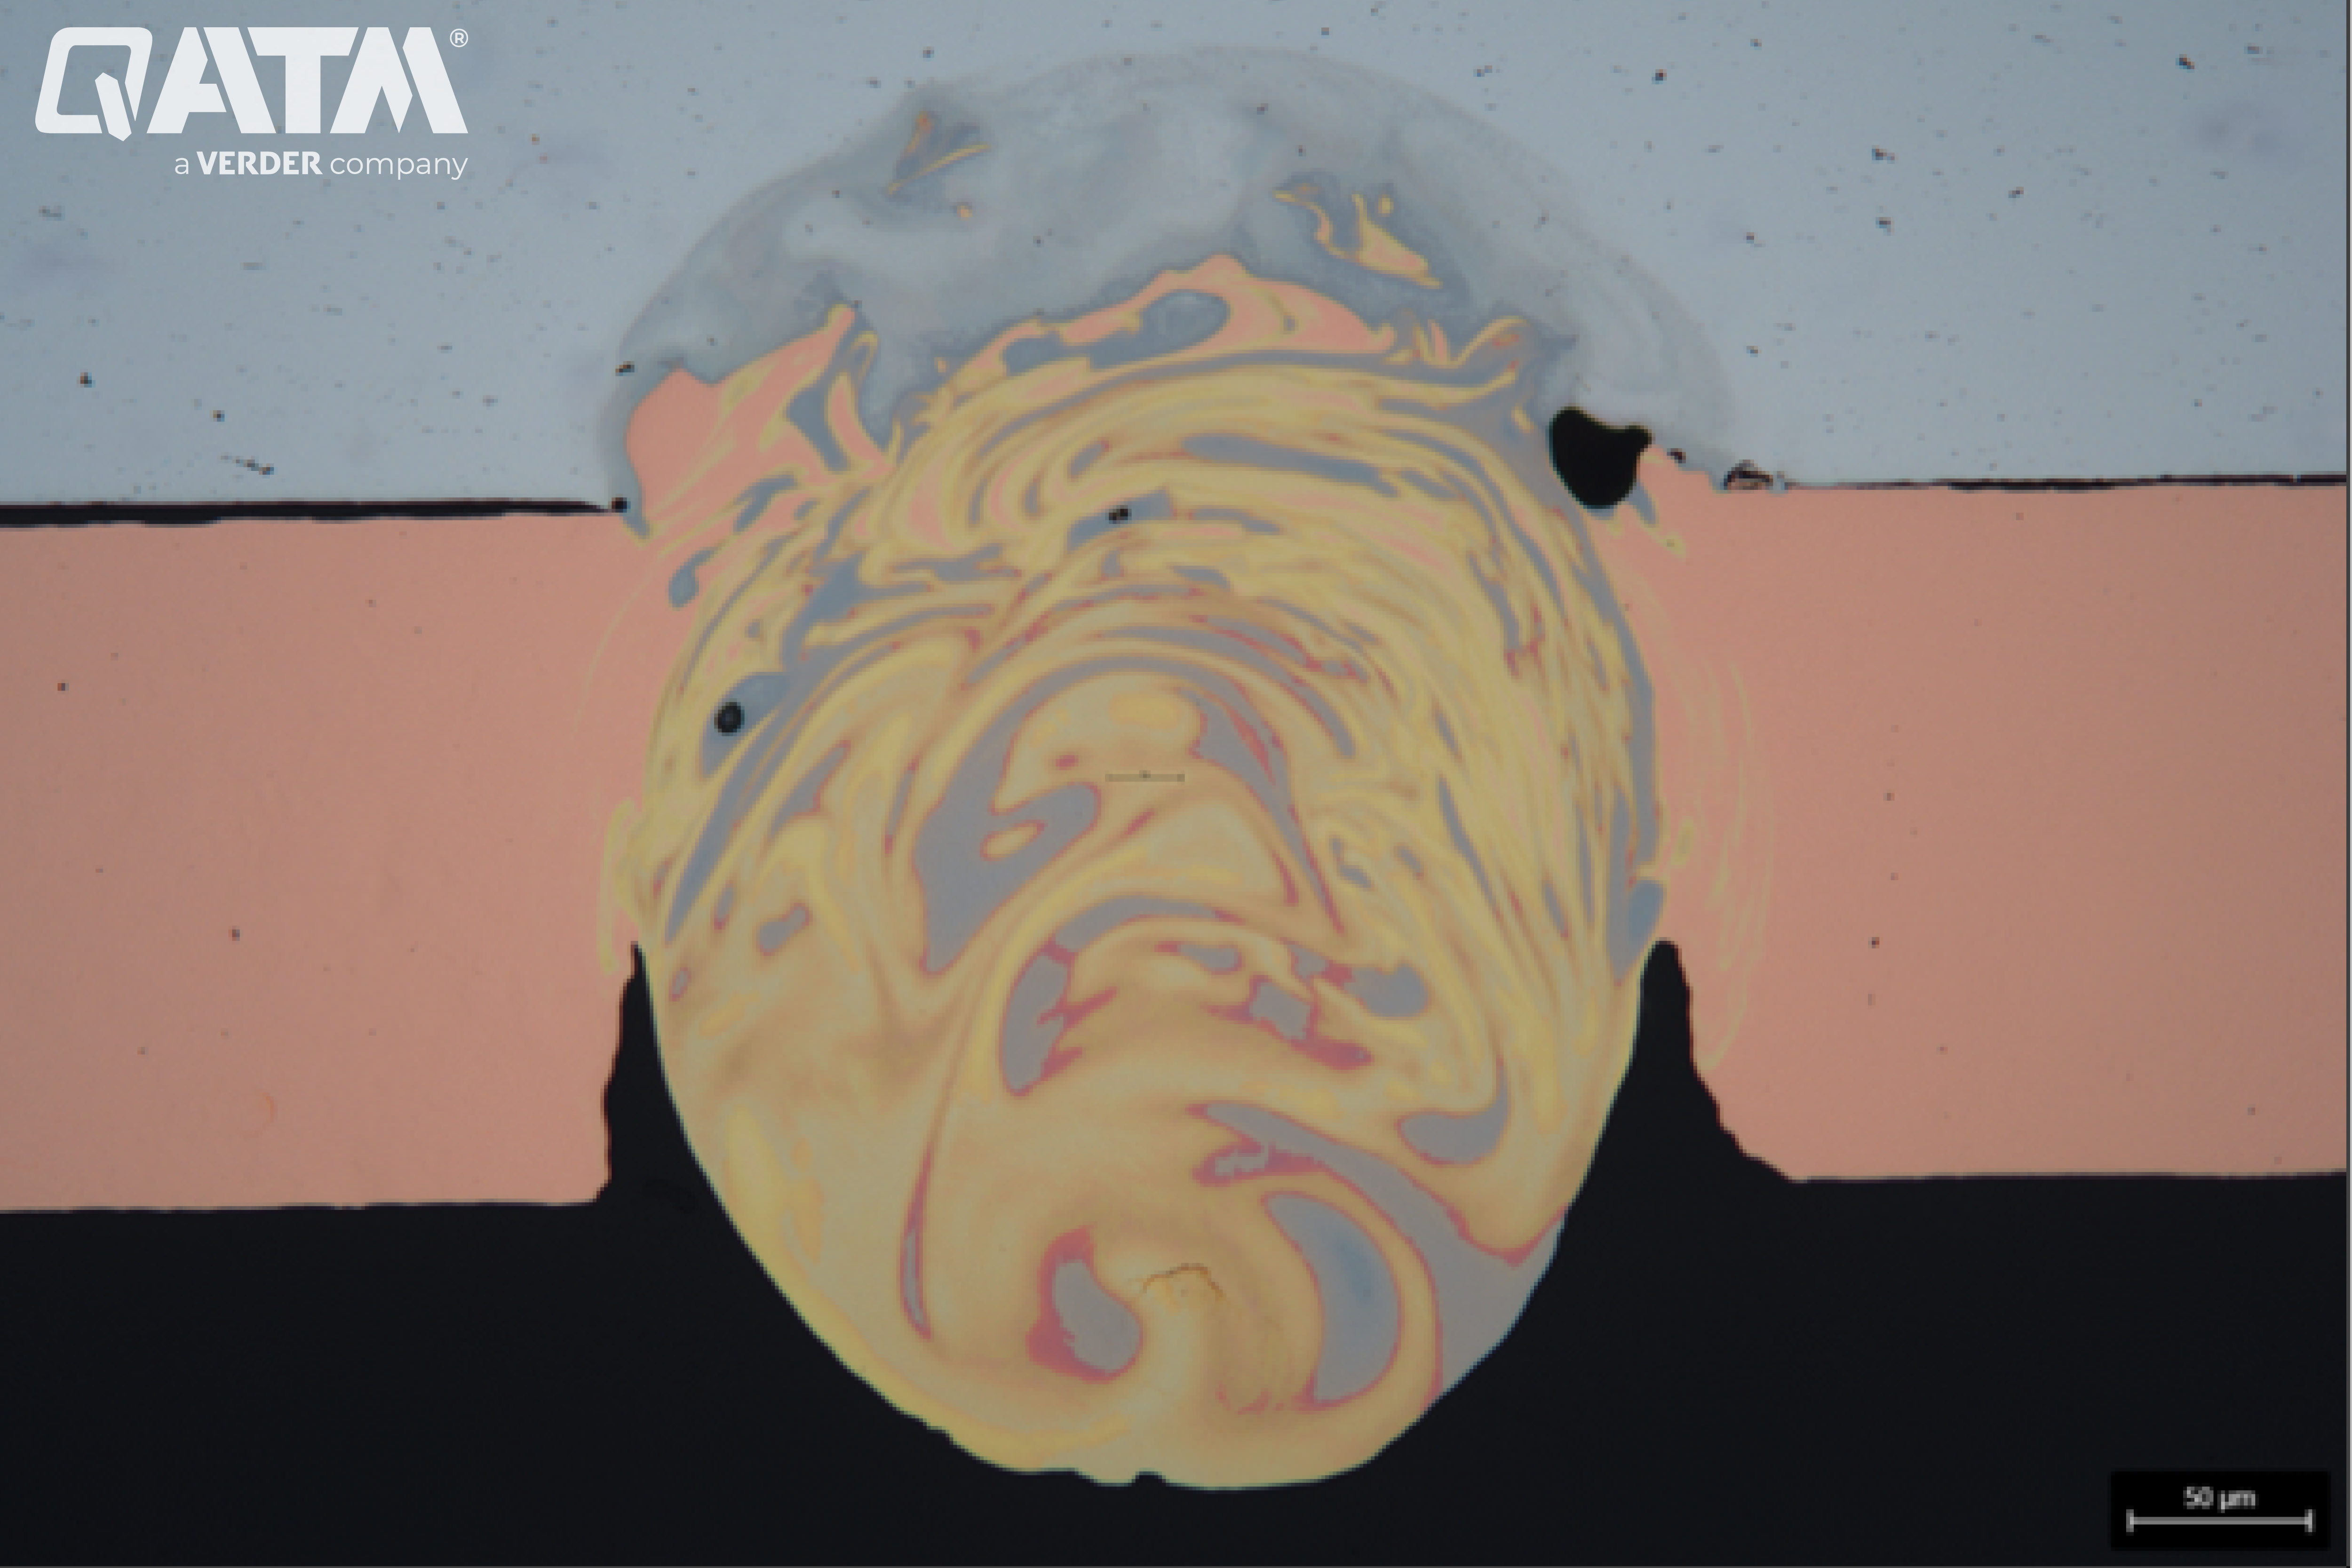
最終研磨後の銅板の溶接継ぎ目 – 200:1
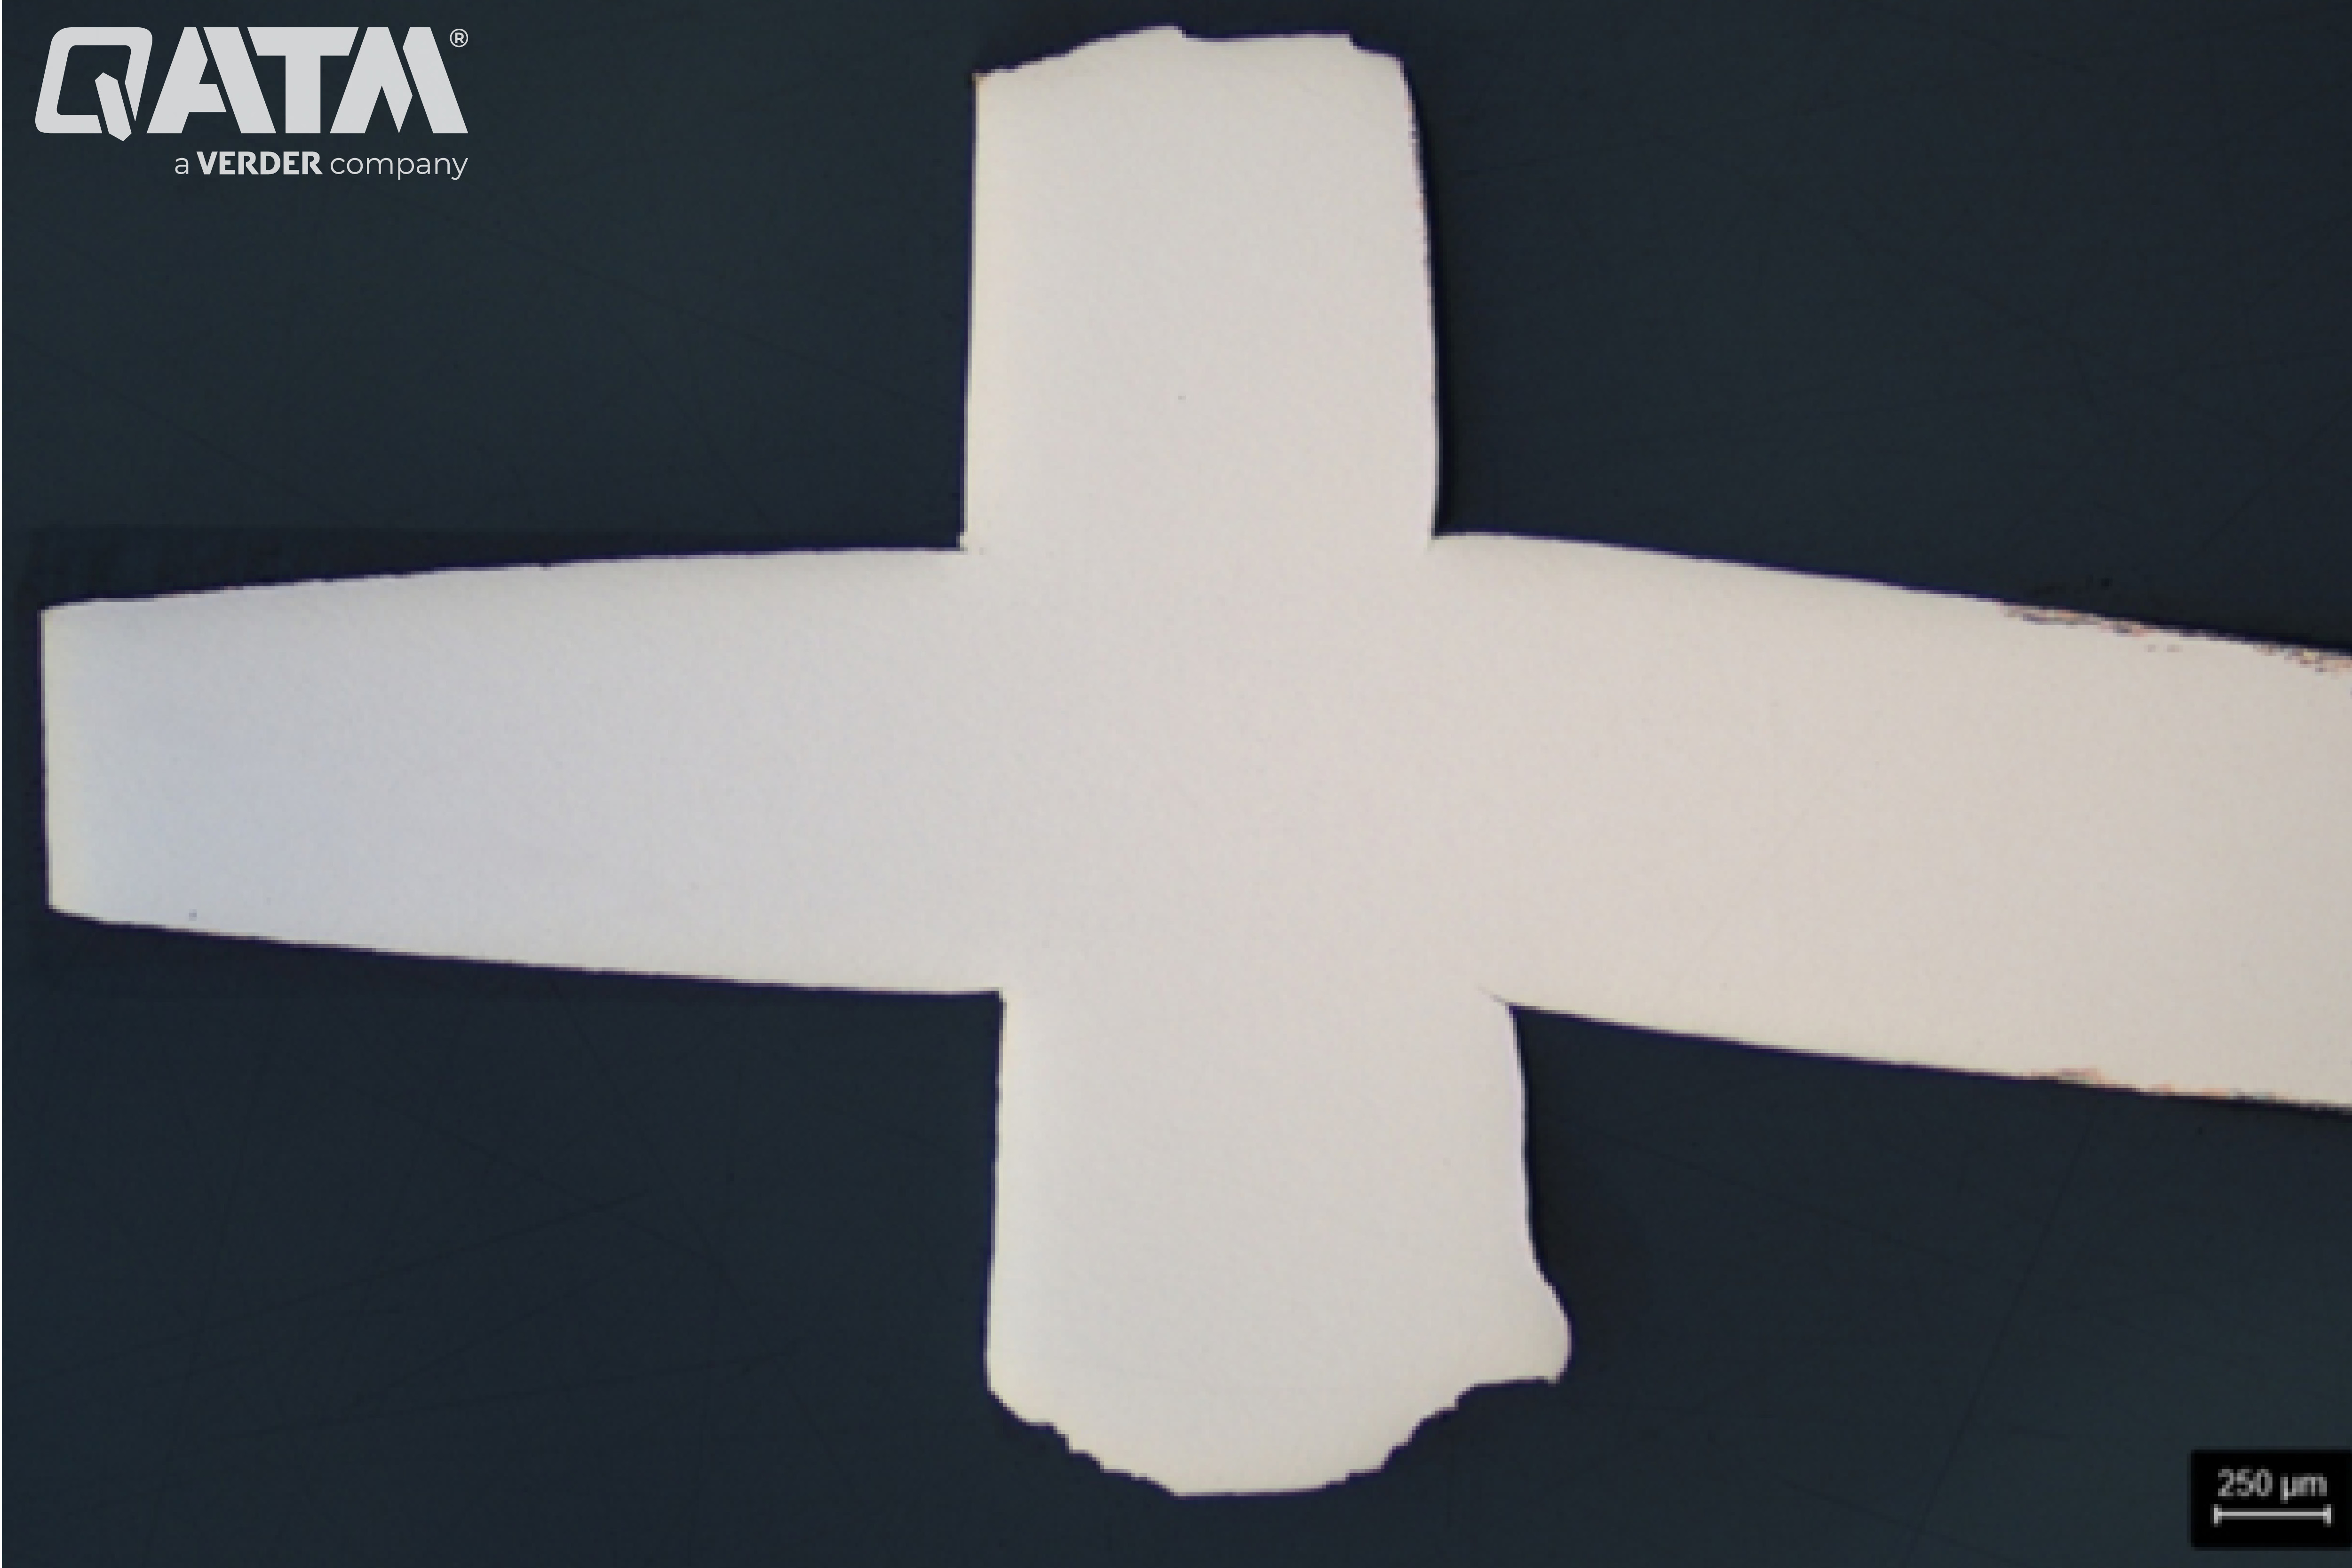
最終研磨後の銅断面サンプル – 25:1
CuおよびCu合金のエッチング
エッチングは、銅とその合金の金属組織学的調製において不可欠なステップです。これにより、粒界、双晶、第 2 相粒子などの微細構造的特徴を顕微鏡下で見ることができます。多くの場合、特に鋳造合金の場合、エッチングは簡単です。ただし、鍛造銅合金、特に広範囲の冷間変形を受けた錬磨銅合金の場合、最適なエッチング液を見つけることはより困難な場合があります。このような場合、カラーエッチングによりコントラストと明瞭さがさらに高まります。
一般的なエッチング液は、標準的な化学試薬を使用して実験室で調製できます。次の表は、一般的な配合と使用条件をまとめたものです。
安全上の注意:酸は注意して使用する必要があります。保護具を着用し、ラボの安全ガイドラインに従ってください。
| 組成 | エッチング条件 | 形容 |
|---|---|---|
| 蒸留水またはエタノール(≥96%)120ml、塩化鉄(III)-塩化物10g | 1〜3分 | マクロ構造の視覚化、アルファ合金、あらゆる種類の真鍮およびアルブロンズにおける樹状突起の形成。グレイン表面エッチング |
| 蒸留水50ml 硝酸50ml(65%) |
10 – 120秒 | マクロ構造の視覚化。粒子表面エッチング;真鍮のエッチング |
| 蒸留水100ml、過硫酸アンモニウム10g | 10秒から2分。穏やかに加熱して反応を強めることができます | 微細構造(粒界や粒面など)の可視化 |
| 100〜120 mlの蒸留水、20〜50 mlの塩酸(32%)、5〜10 gの塩化鉄(III)-塩化物 | 10〜60秒 | 真鍮にベータ相をエッチングします。ボンゼと真鍮のエッチング。 |
手記:サンプルに鉛が含まれている場合、ほとんどのエッチング液は介在物を攻撃し、黒い空隙を残します。鉛の分布を正確に文書化するには、エッチング前に画像を撮影する必要があります。
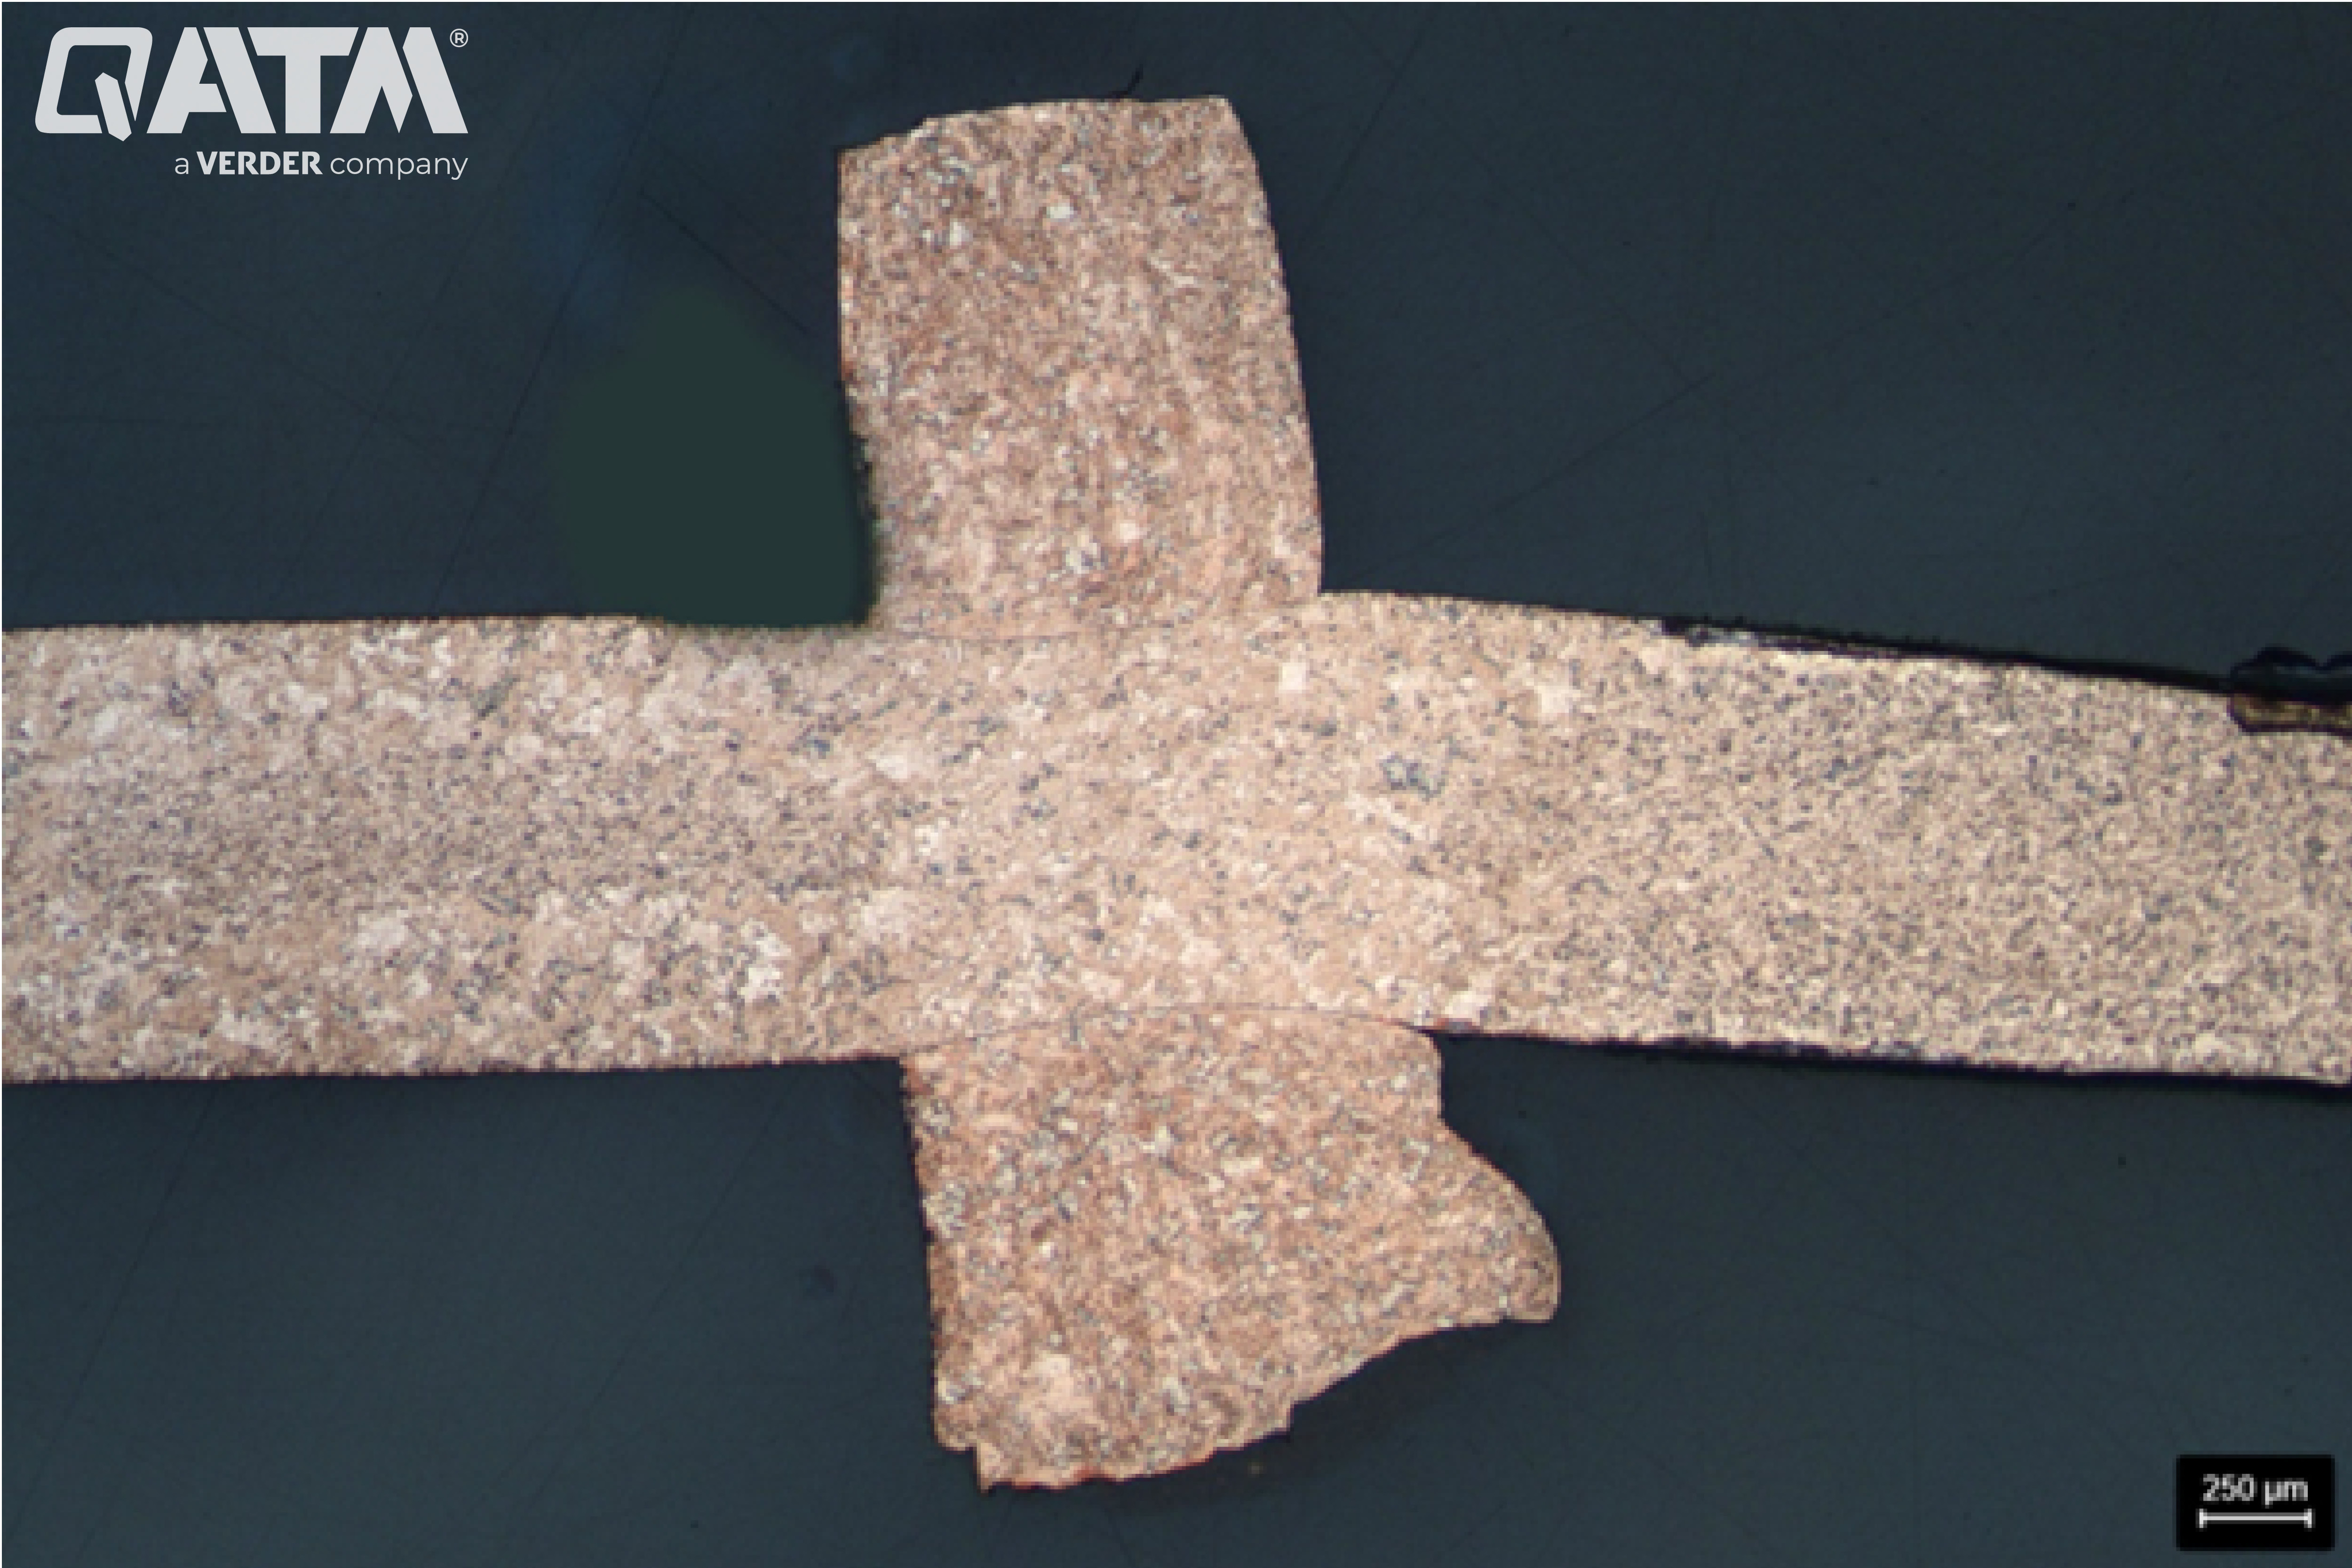
銅A塩化鉄エッチング液でエッチングした後の銅断面サンプル – 25:1
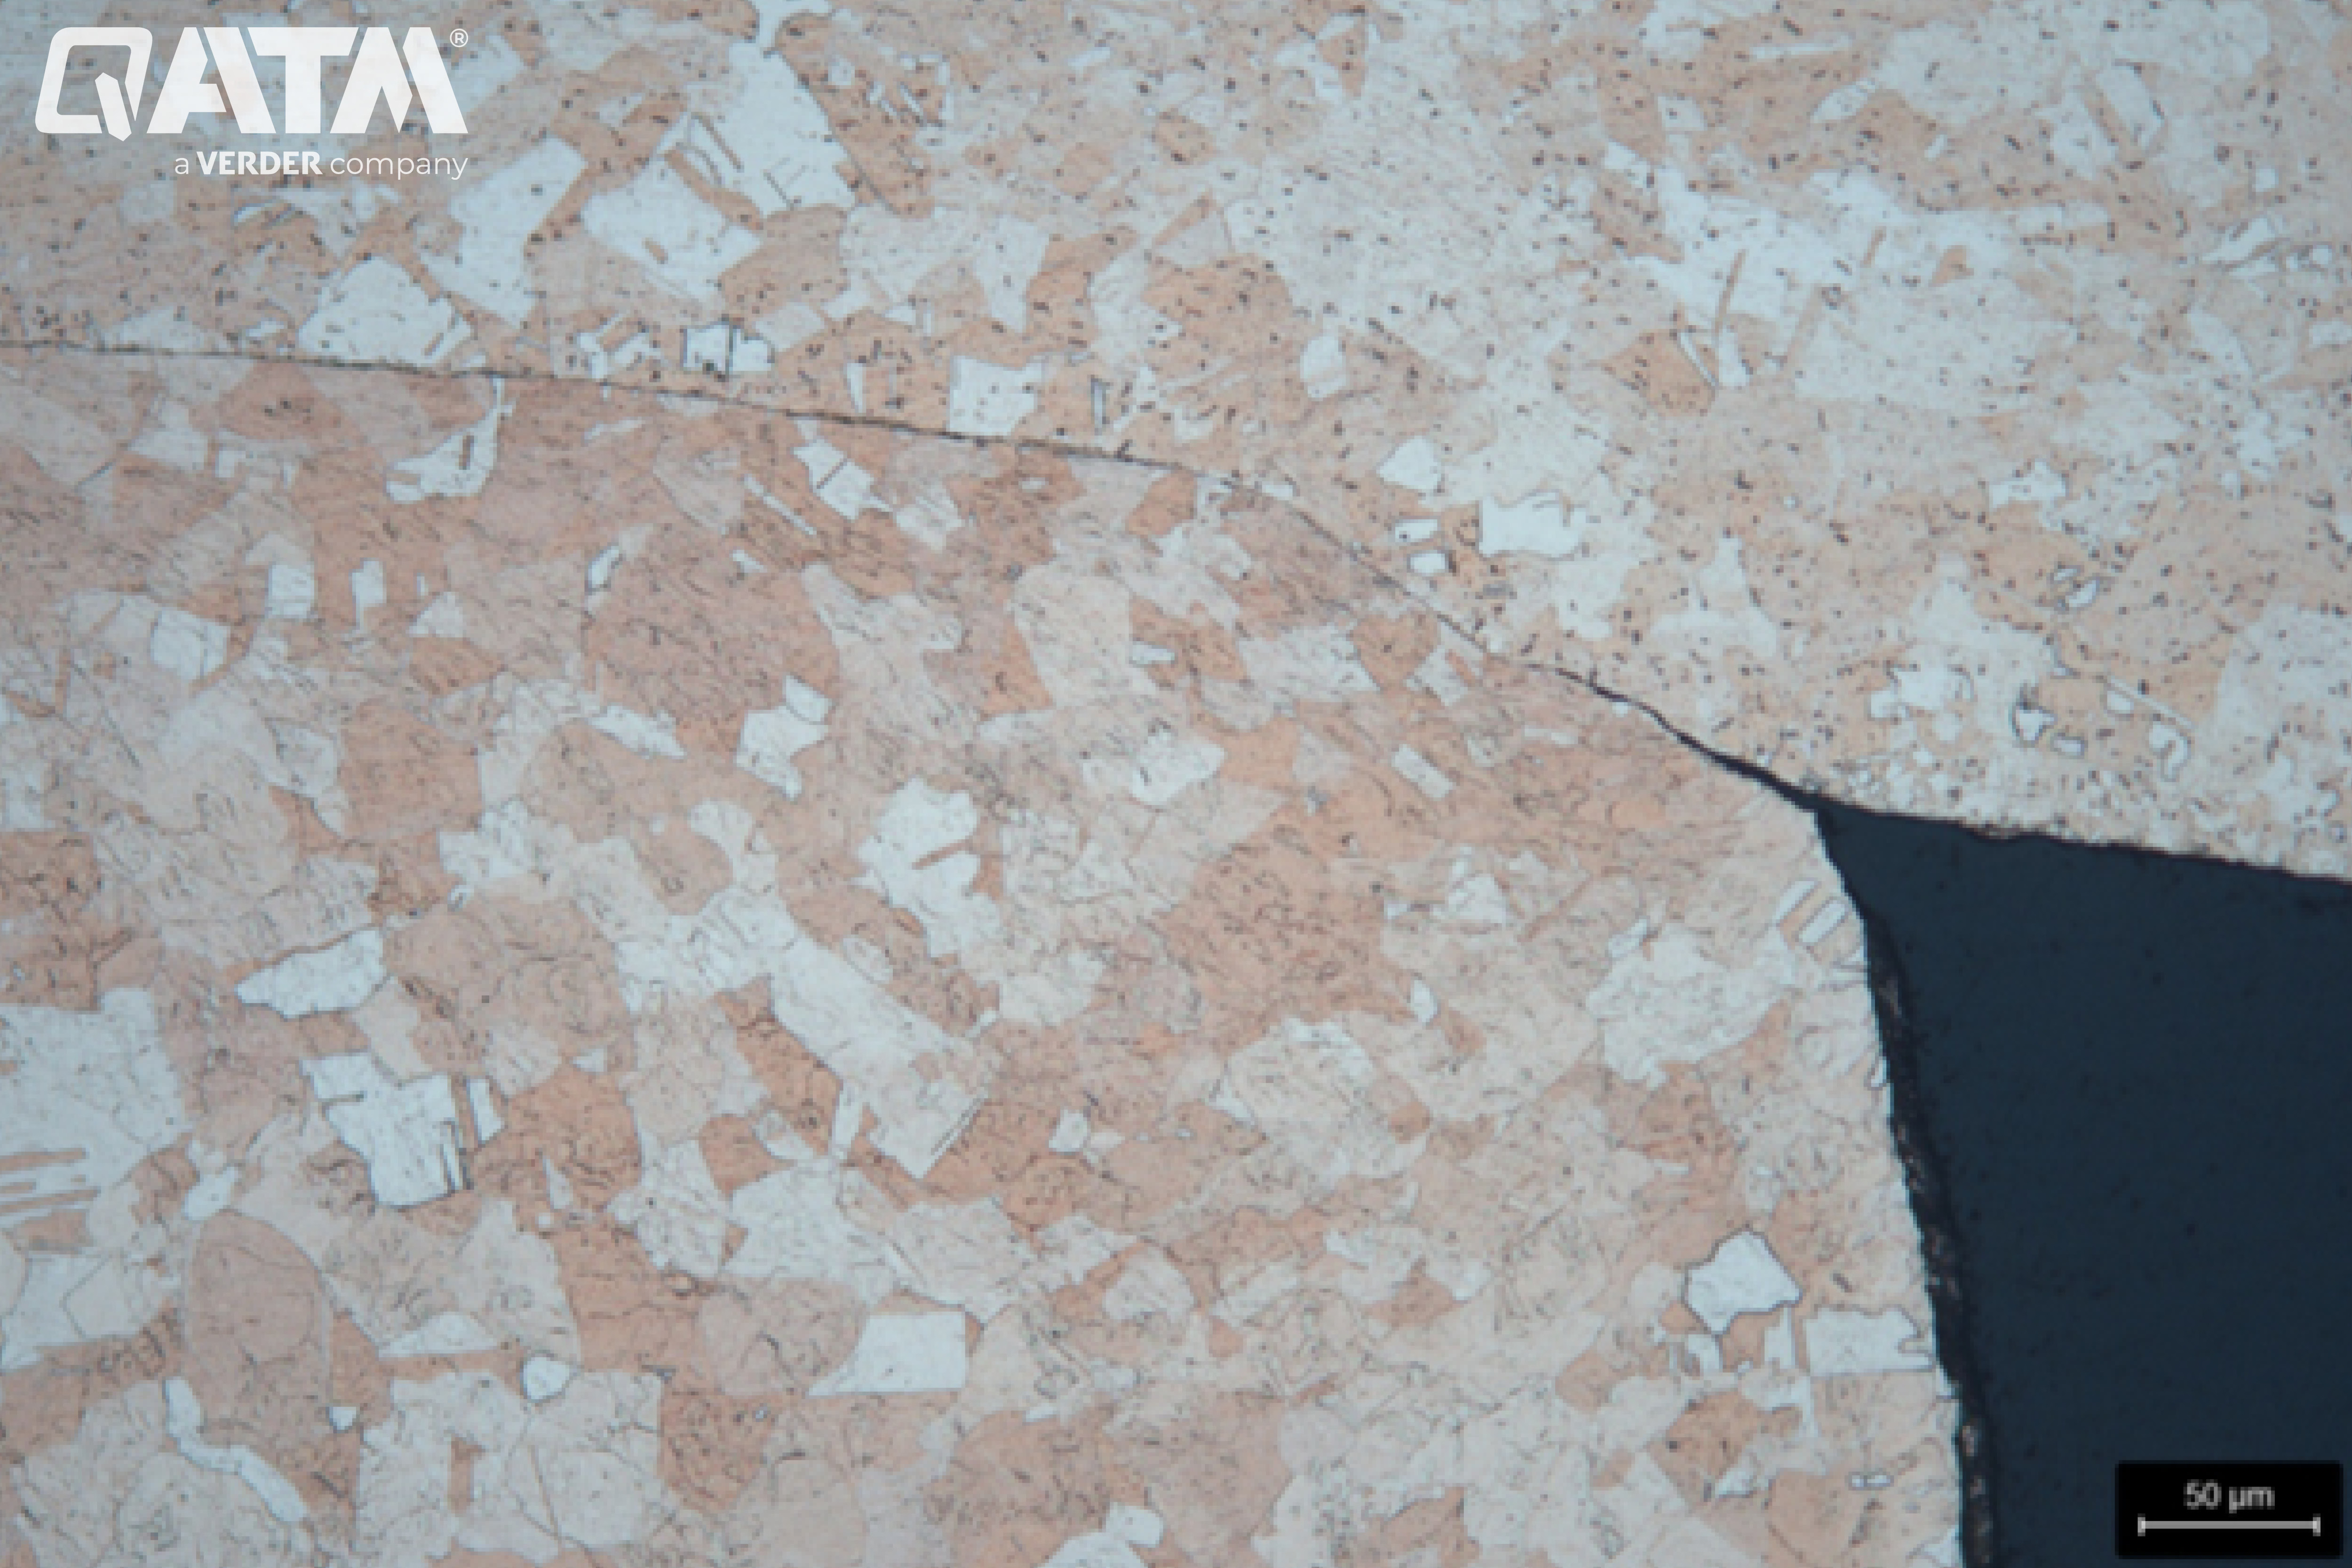
エッチング後の2枚の銅板間の接触面積 – 200:1
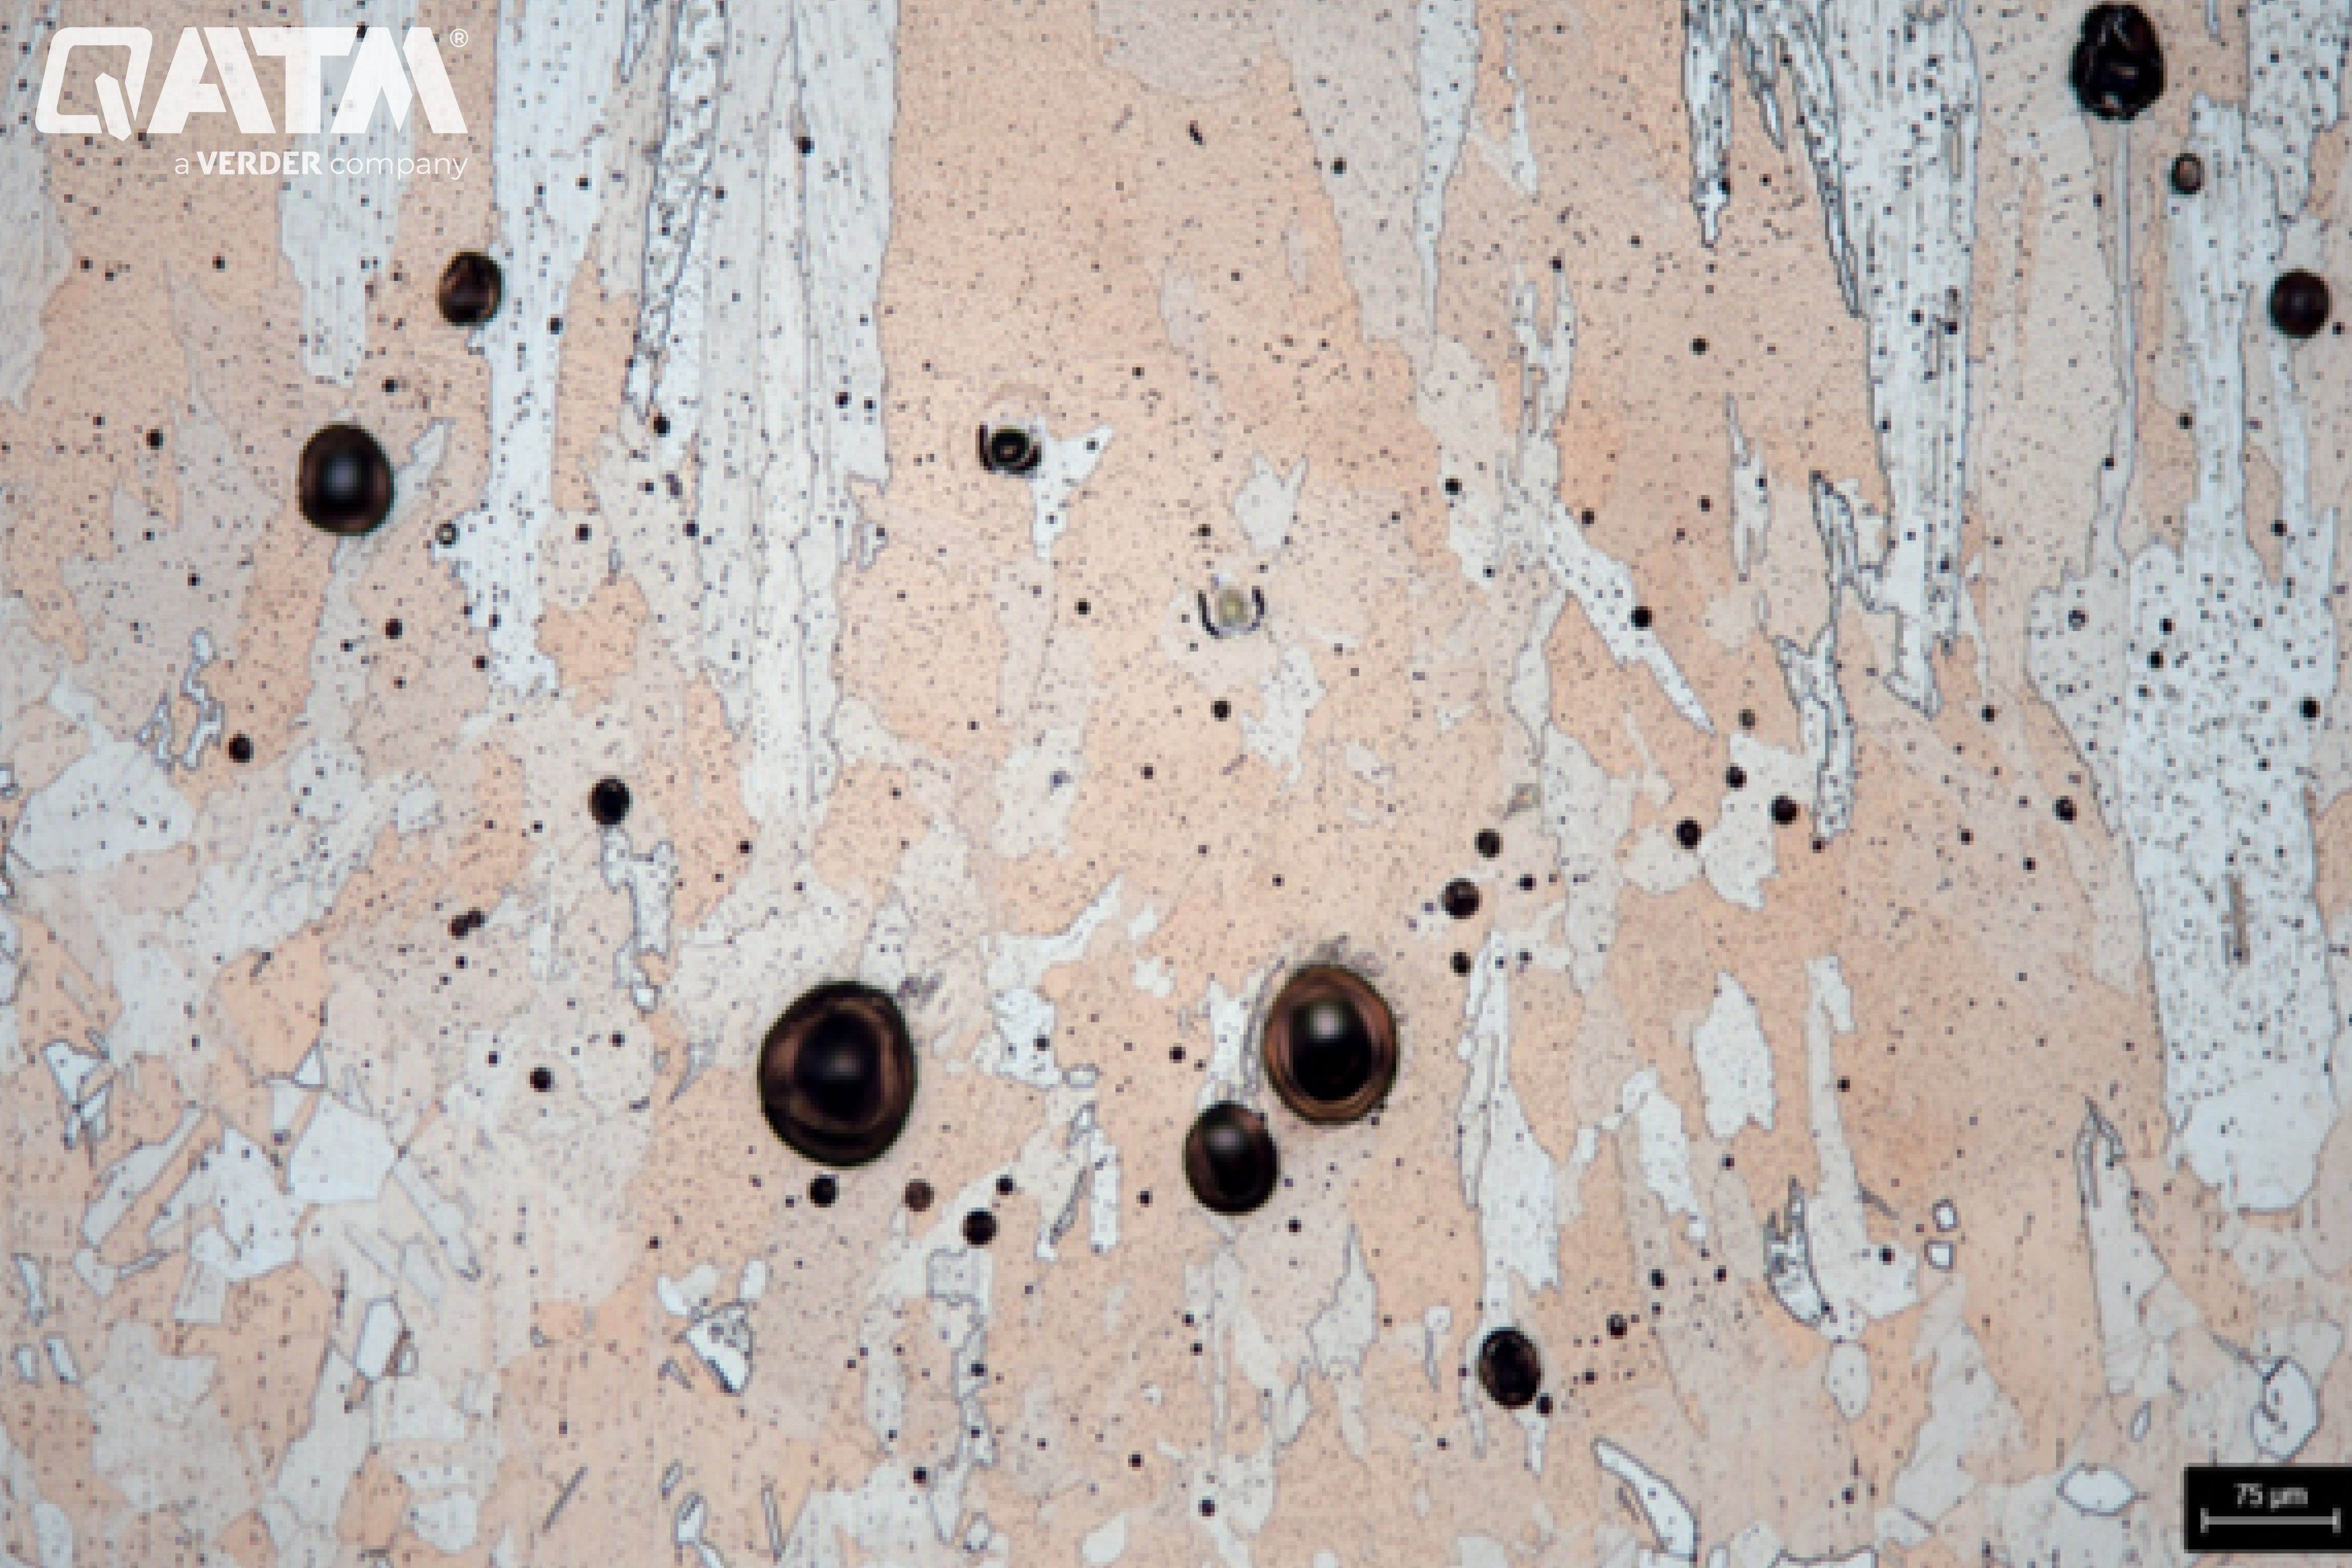
レーザー溶接された銅サンプルの熱影響部 – 100:1
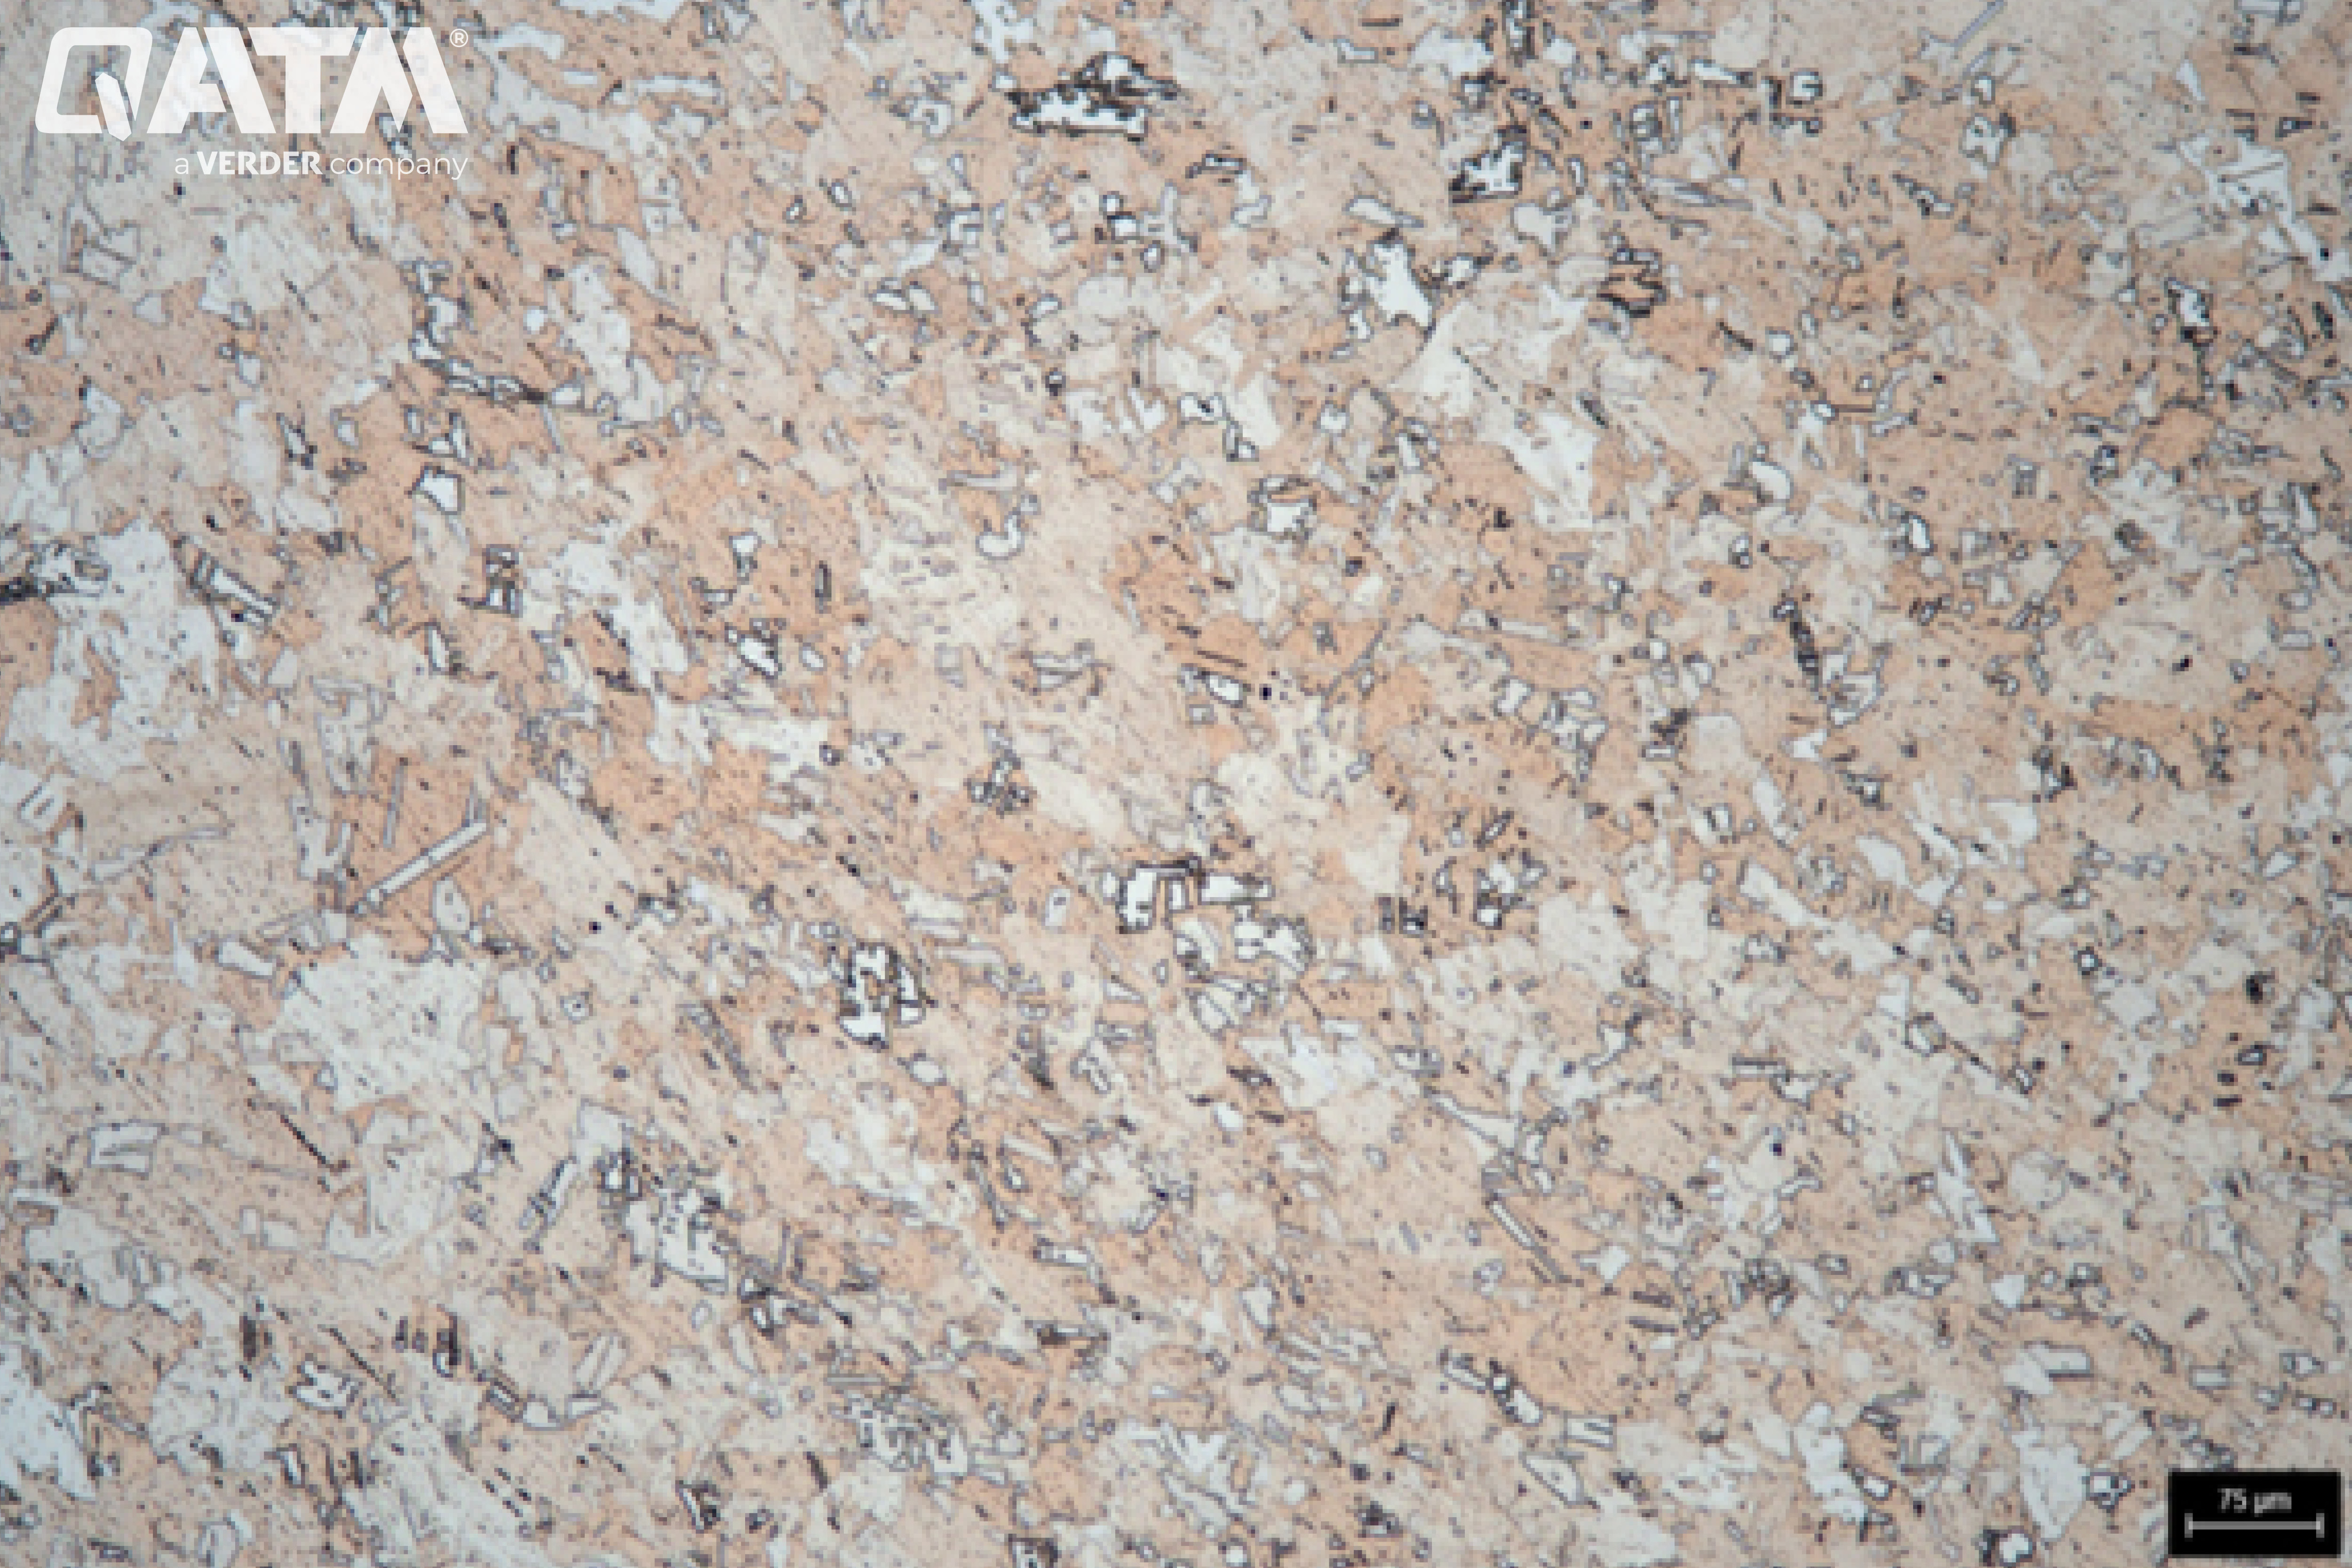
硝酸フェライト系CU2エッチング液でエッチングした後の銅合金 – 100:1
CuおよびCu合金の硬さ試験
銅とその合金の硬さ試験は、通常、ビッカース (HV)、ブリネル (HB)、またはロックウェル (HR) 法を使用して実行されます。高純度銅の典型的な硬度値は 40 から 150 HV の範囲ですが、銅合金は 300 HV 以上に達することがあります。これらの値は組成、熱処理、冷間加工の程度によって異なるため、硬さ試験は重要な品質管理ツールとなります。硬さ試験の詳細については、微細組織サンプルの調製と特性評価に関する詳細なガイダンスを見つけることができるナレッジベースを参照してください。
Need more information?
さらにご質問がございましたら、お問い合わせフォームからお気軽にご連絡ください。材料試験のアプリケーションに最適なソリューションを見つけるお手伝いをさせていただくことを、いつでも嬉しく思います。
In-Depth Insights and Practical Guidance
銅は、非常に高い熱伝導性と電気伝導性、優れた耐食性、適度な強度、および良好な成形性が特徴です。銅の物性を表1に示します。人類最古の金属の 1 つである銅は、何千年もの間使用され、現代のテクノロジーと産業に欠かせない存在であり続けています。銅とその合金の研究では、その構造、特性、加工、用途を探求し、これらの多用途材料を特定の用途に合わせてどのように設計できるかについての洞察を提供します。現在、400 種類以上の銅合金があり、それぞれが異なる特性を備えており、新しい合金が開発され続けています。これらの材料は最高の技術基準を満たすように設計されており、幅広い用途に合わせてカスタマイズされています。銅はさまざまな元素と合金化できます。最も広く認識されている銅合金には、さまざまな量の亜鉛を含むさまざまな種類の真鍮や、銅と錫から作られる青銅などがあります。その他のおなじみの銅合金には、銅ニッケル合金、銅アルミニウム合金、ガンメタル(Cu-Sn-Zn合金)、銅-マンガン合金、銅-鉛-スズ合金などがあります。2013年にドイツ銅研究所(DKI)によって設計された銅の家系図は、銅とその合金を説明するための最も代表的な画像です。
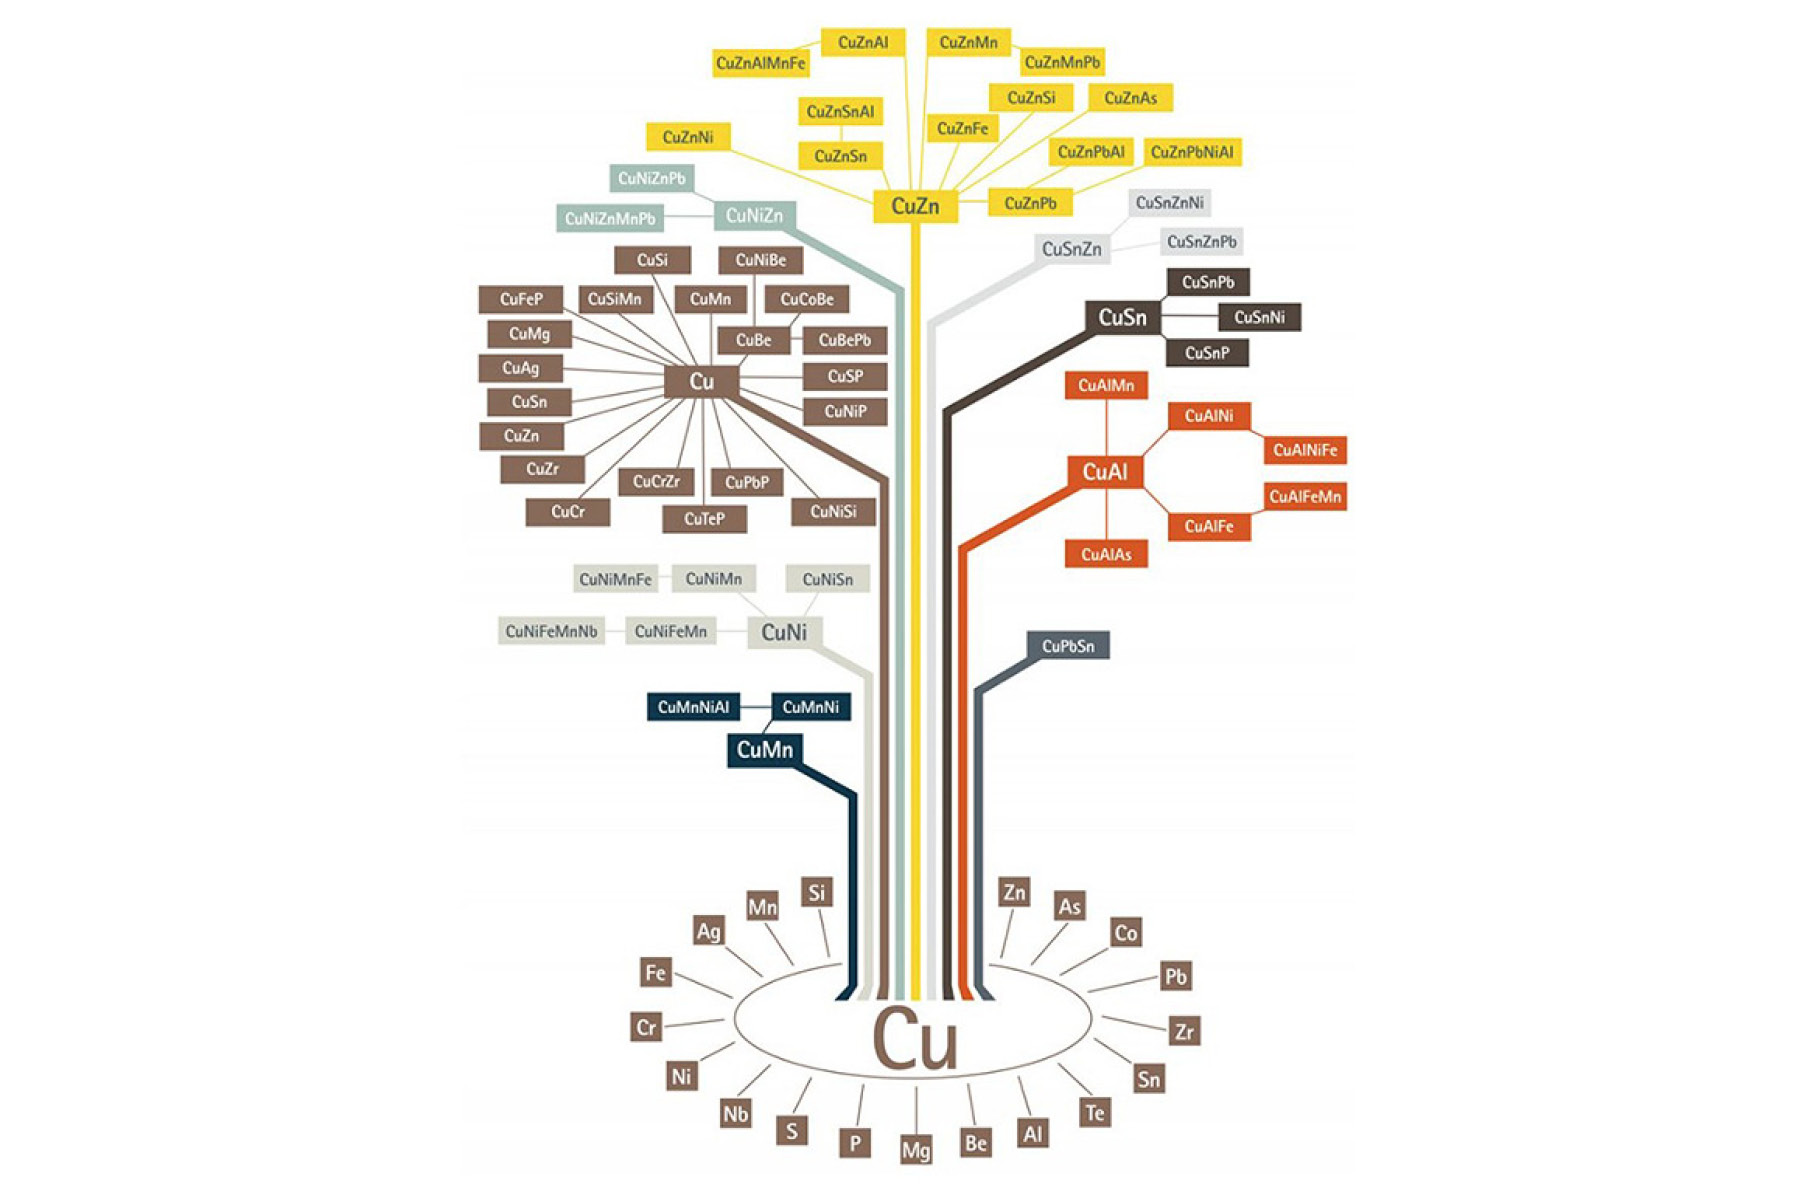
銅の家系図、DKIの著作権、2013
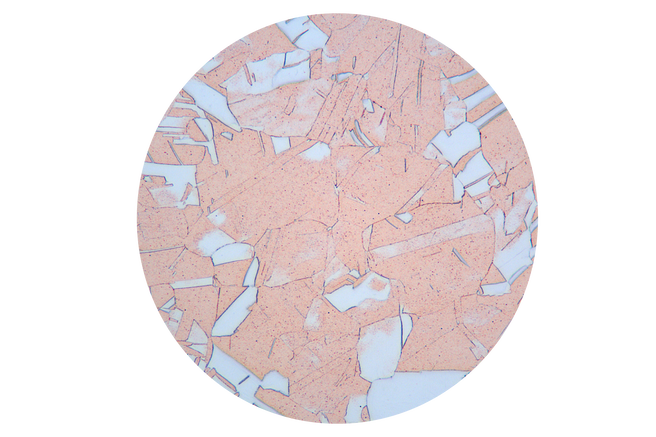
純銅
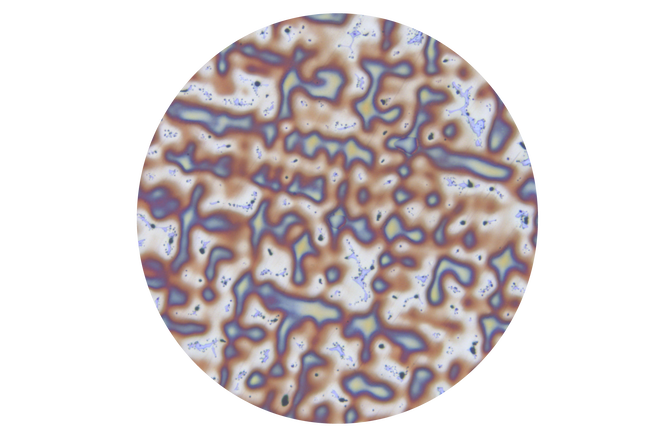
銅合金
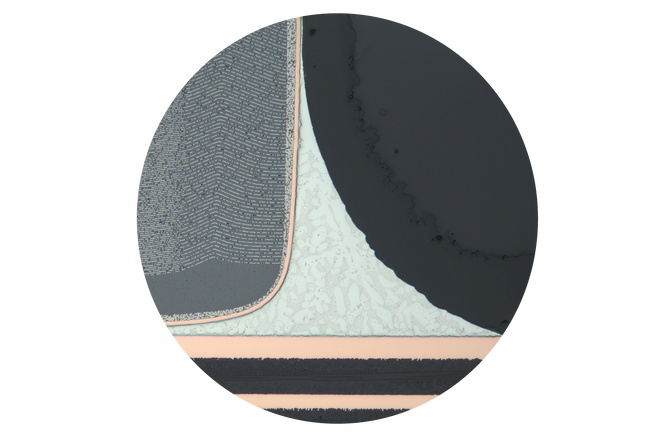
電子部品の一部としての銅
| 特性 | 価値 | 単位 |
|---|---|---|
| 原子番号 | 29 | - |
| 標準原子量 | 63,546 | - |
| 密度 | 8,96 | g/cm 3 |
| 融点 | 1083,4 | g/cm °C |
| 20°Cでの電気伝導率 | 60 | MS/m |
| 20°Cでの熱伝導率 | 395 | W (m K) |
| 比熱容量 | 0.38 | J/gK (20-400 °C) |
| 核融合エンタルピー | 214 | J/g |
| 結晶構造 | 面心立方体(FCC) | - |
銅とその合金の金属組織学的研究の主な目的は次のとおりです。
- 微細構造の特性評価:
機械的、電気的、腐食特性に影響を与える結晶粒構造、相分布、微細構造を観察および分析します。 - 位相の識別:
合金元素または特定の熱処理から生じる存在するさまざまな相(固溶体、金属間化合物、沈殿物など)を特定すること。 - 品質管理:
性能と信頼性に影響を与える可能性のある気孔率、介在物、亀裂、偏析、非金属不純物などの欠陥を検出および評価します。 - 処理効果の評価:
製造および金属成形プロセス(鋳造、鍛造、圧延、焼きなましなど)が微細構造、ひいては材料の特性に及ぼす影響を研究すること。 - 腐食および劣化分析:
腐食メカニズムを調査し、劣化の程度を評価し、腐食やその他の形態の環境攻撃を受けやすい領域を特定します。 - 故障解析:
骨折または破損部位とその周辺の微細構造を調べることにより、使用中の故障の原因を特定すること。 - 均質性と合金分布:
合金元素の均一性を評価し、材料の性能に影響を与える可能性のある偏析や不均一な分布を検出します。
金属組織調査は、さまざまな用途における銅とその合金の加工パラメータの最適化、品質の確保、性能と寿命の向上のための重要な洞察を提供します。
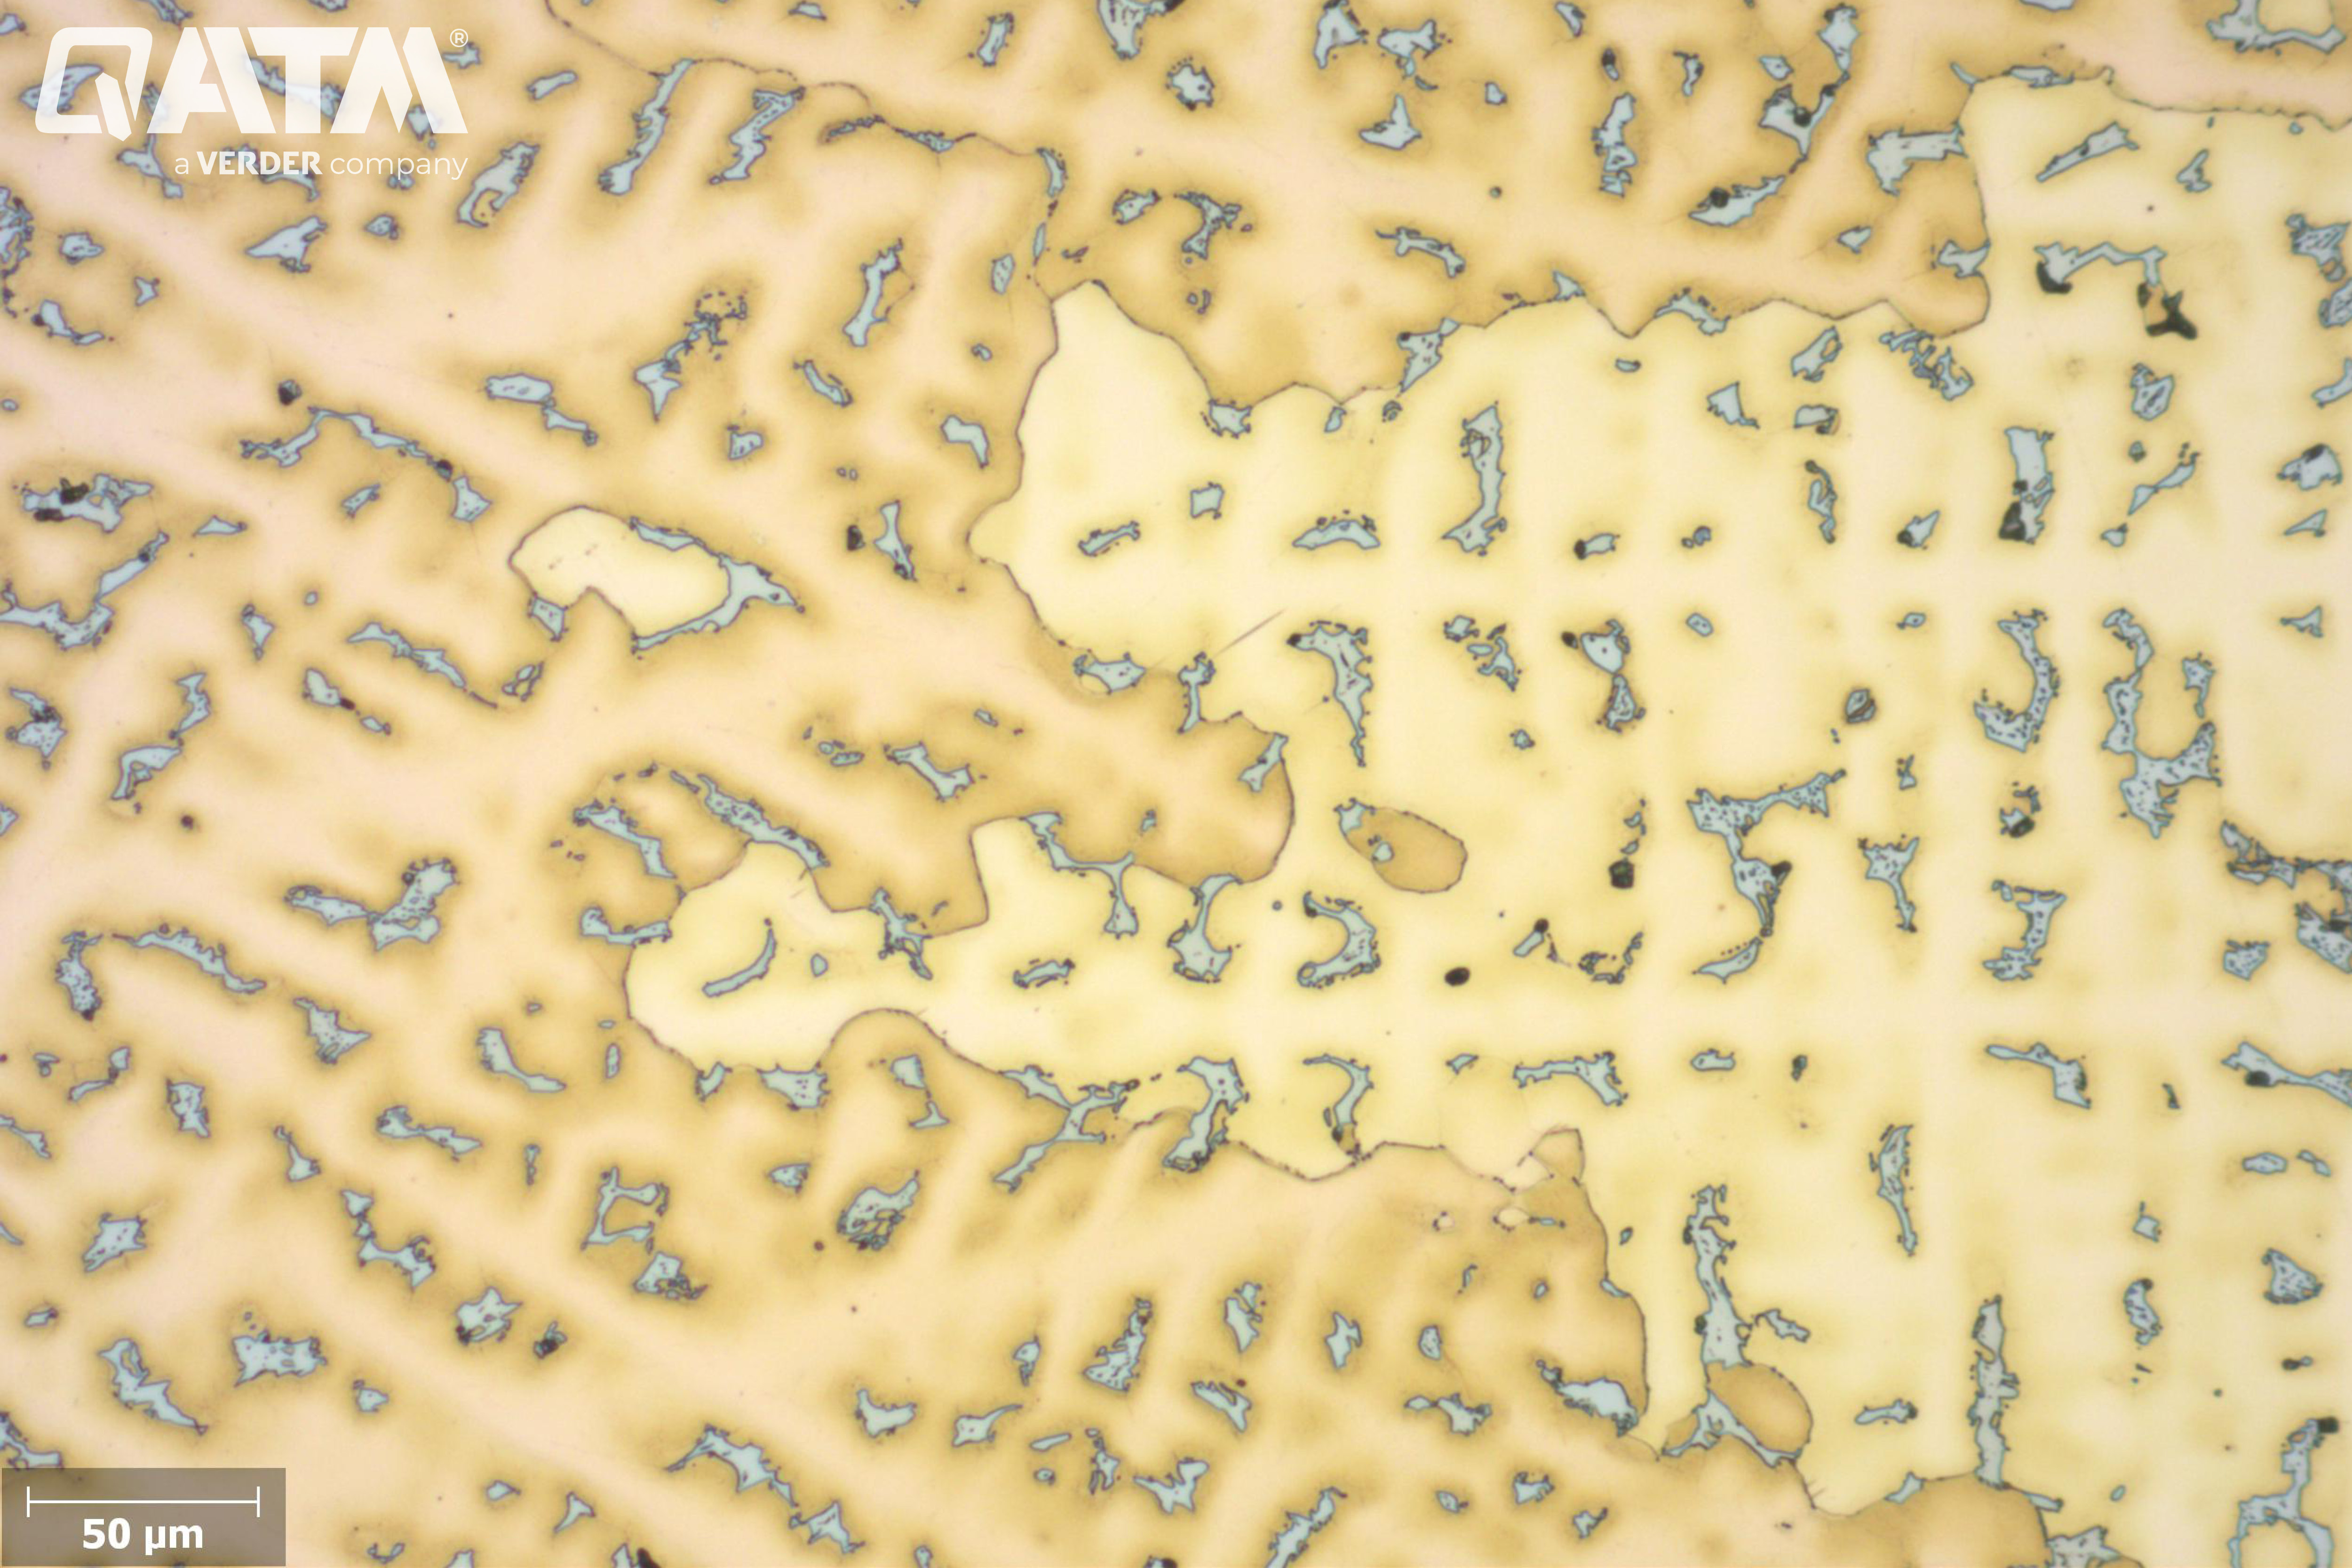
フェライト系硝酸塩10%(QATM-CU2)でエッチングした後の鋳造銅合金の微細構造 – 200x
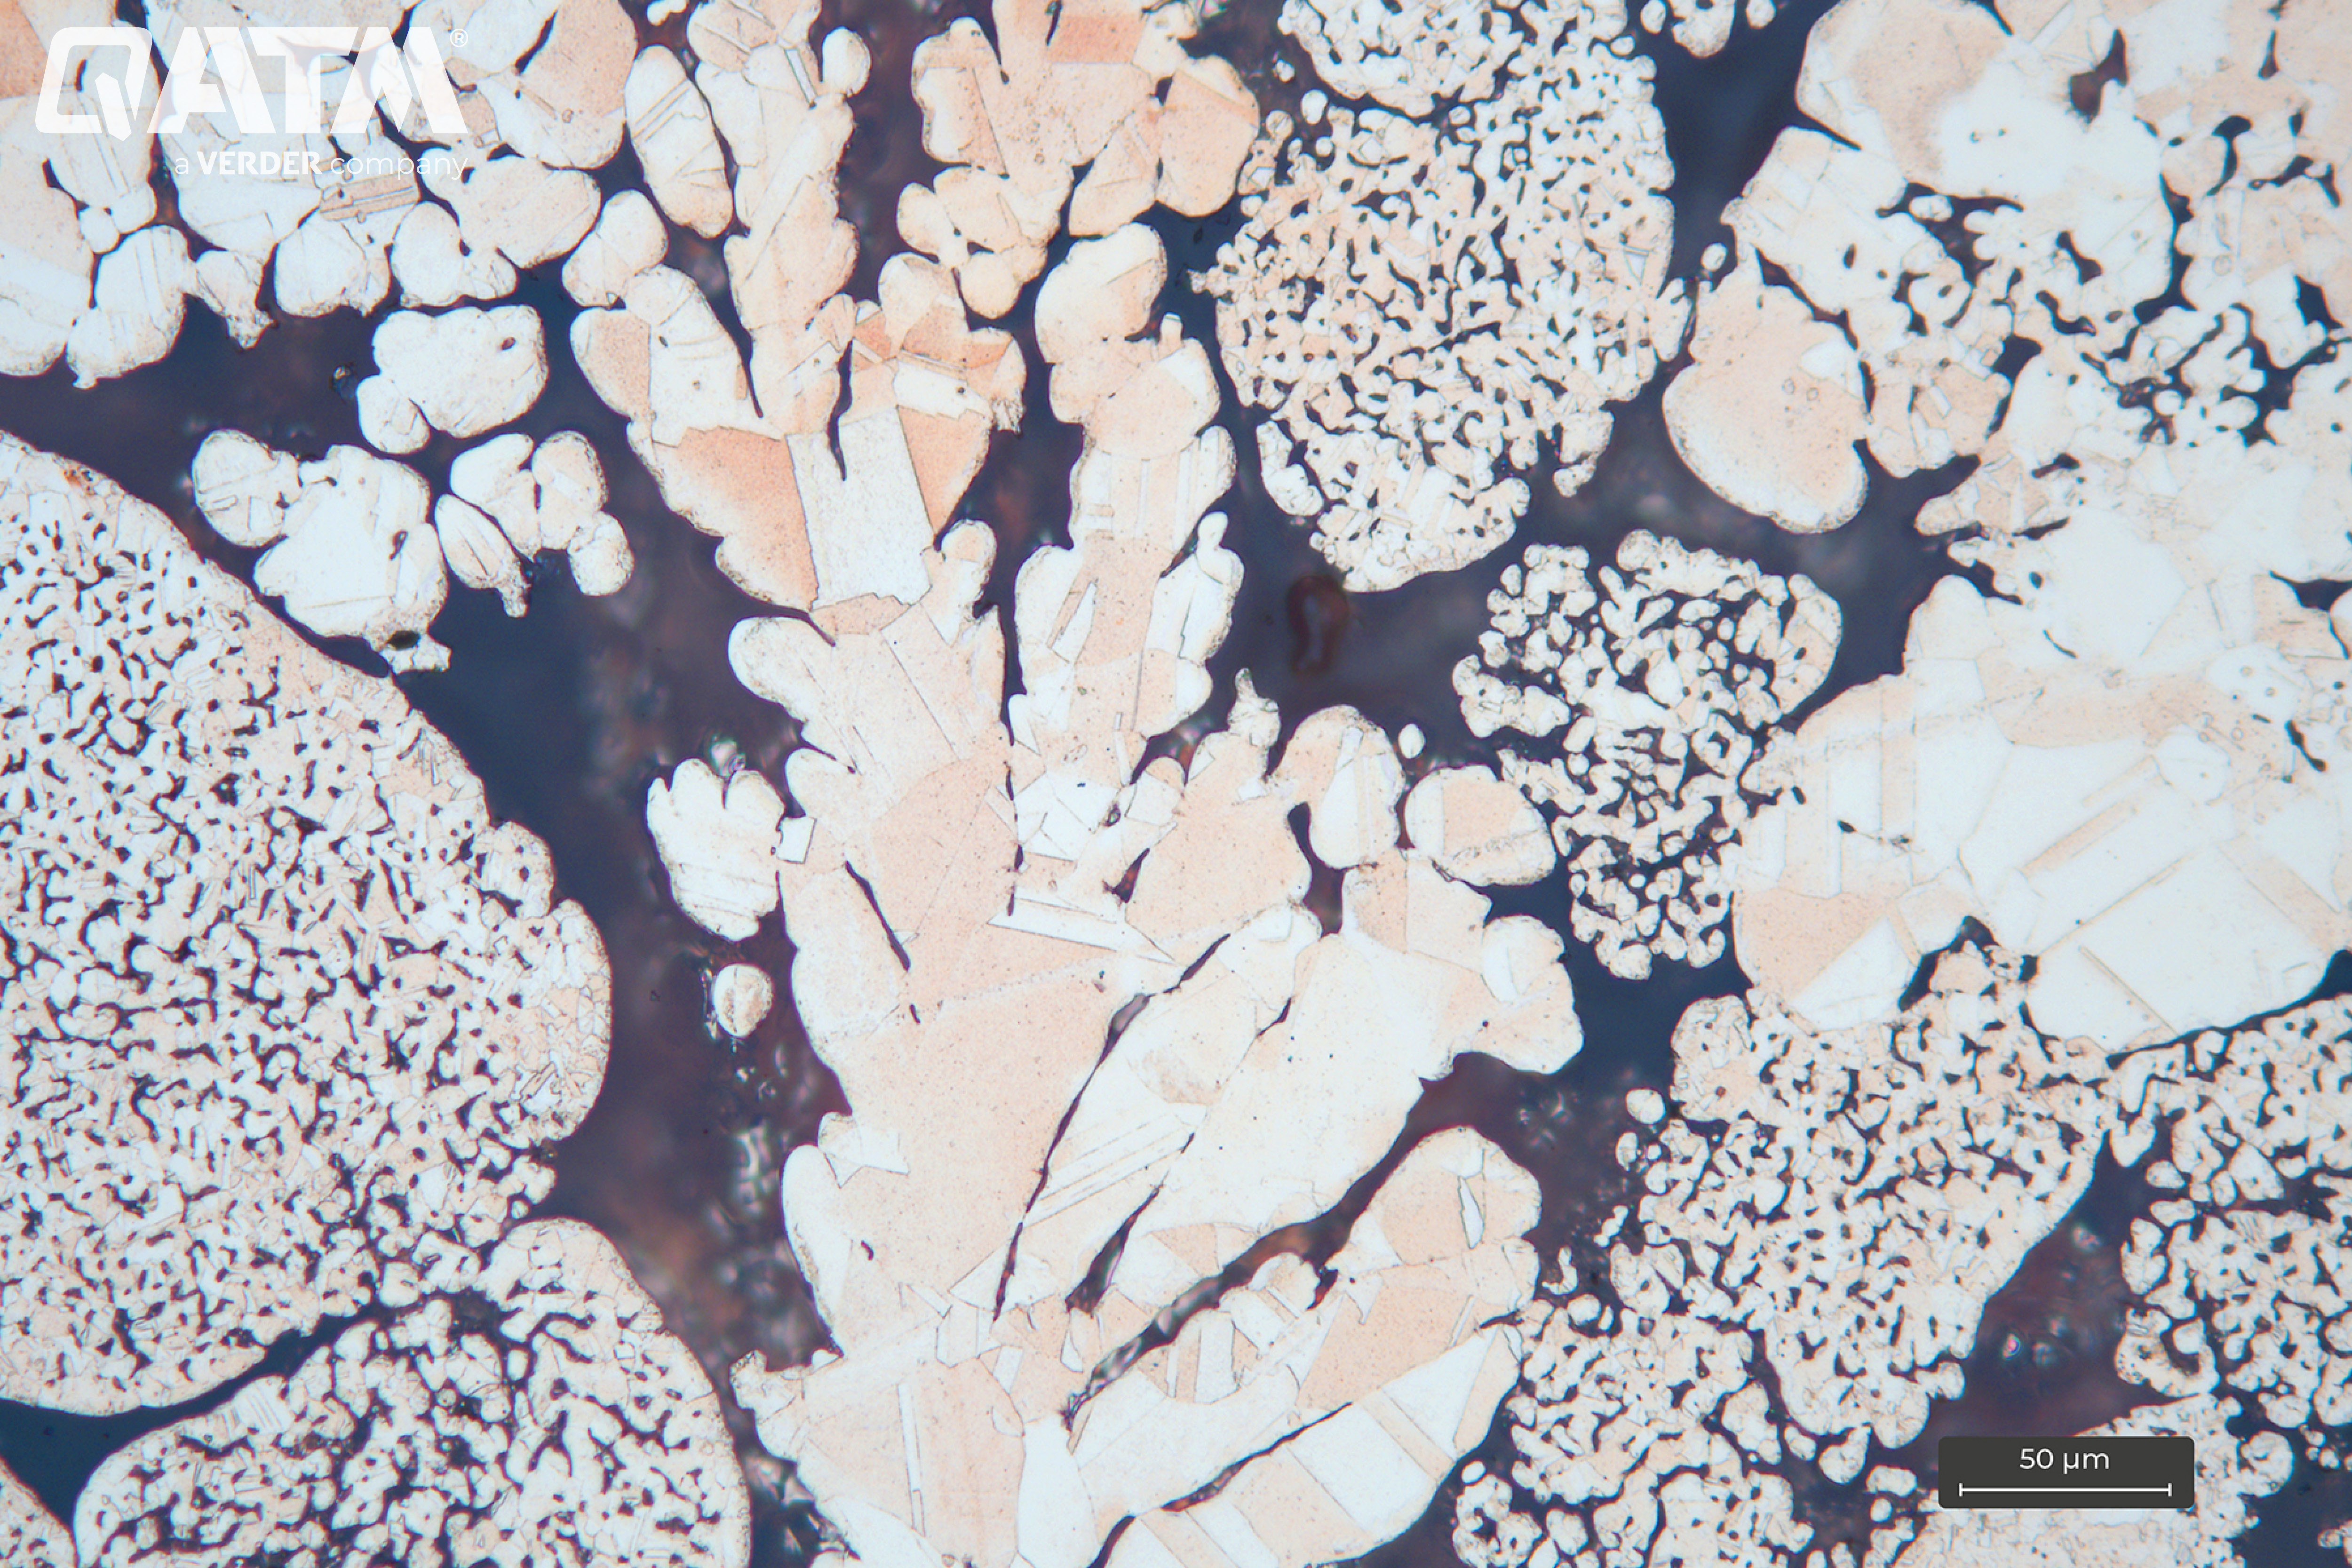
エッチング後の焼結銅サンプルの微細構造 – 200 x
Cutting
変形の程度が最小限で発熱が限られているため、湿式切削は銅とその合金の切削に最も適した技術と考えられています。固有の延性、柔らかさ、および200〜400°Cの比較的低い焼鈍温度範囲は、切断プロセス中に大きな課題をもたらします。通常、これらの材料には、樹脂接着を備えた炭化ケイ素 (SiC) カットオフ ホイールが好ましい選択肢です。QATMは、直径100mmから600mmの範囲の樹脂結合SiCカットオフホイールを提供しています。
小さな銅部品には、QCUT 150 AやQCUT 200 Aなどの精密切断機をお勧めします。プログラム可能なテーブルパルスやサンプルの異なるゾーンにわたる可変供給速度などの機能により、変形や熱影響を最小限に抑えた最適なセクショニングが可能になります。大きなサンプルには、QCUT 250 Aのようなテーブルカットオフマシンが適しており、大きな部品には、QCUT 400-600 Aのような床置き型カットオフマシンが高品質の結果を保証します。以下に、これらのアプリケーションのそれぞれについて 1 つの例を示します。
| 備品 | カットオフホイール | 防食クーラント | クランプツール | 切断方法 |
|---|---|---|---|---|
| Qcut 150 A | SiCカットオフホイール 92004998 | QATM-Standard | クランプアーム L ミニバイスL |
垂直カット(Y軸) |
パラメーター
| 送り速度 | パルスパラメータ | 回転速度 |
|---|---|---|
| 0,1 mm/s | パルスなし | 2500 rpm |
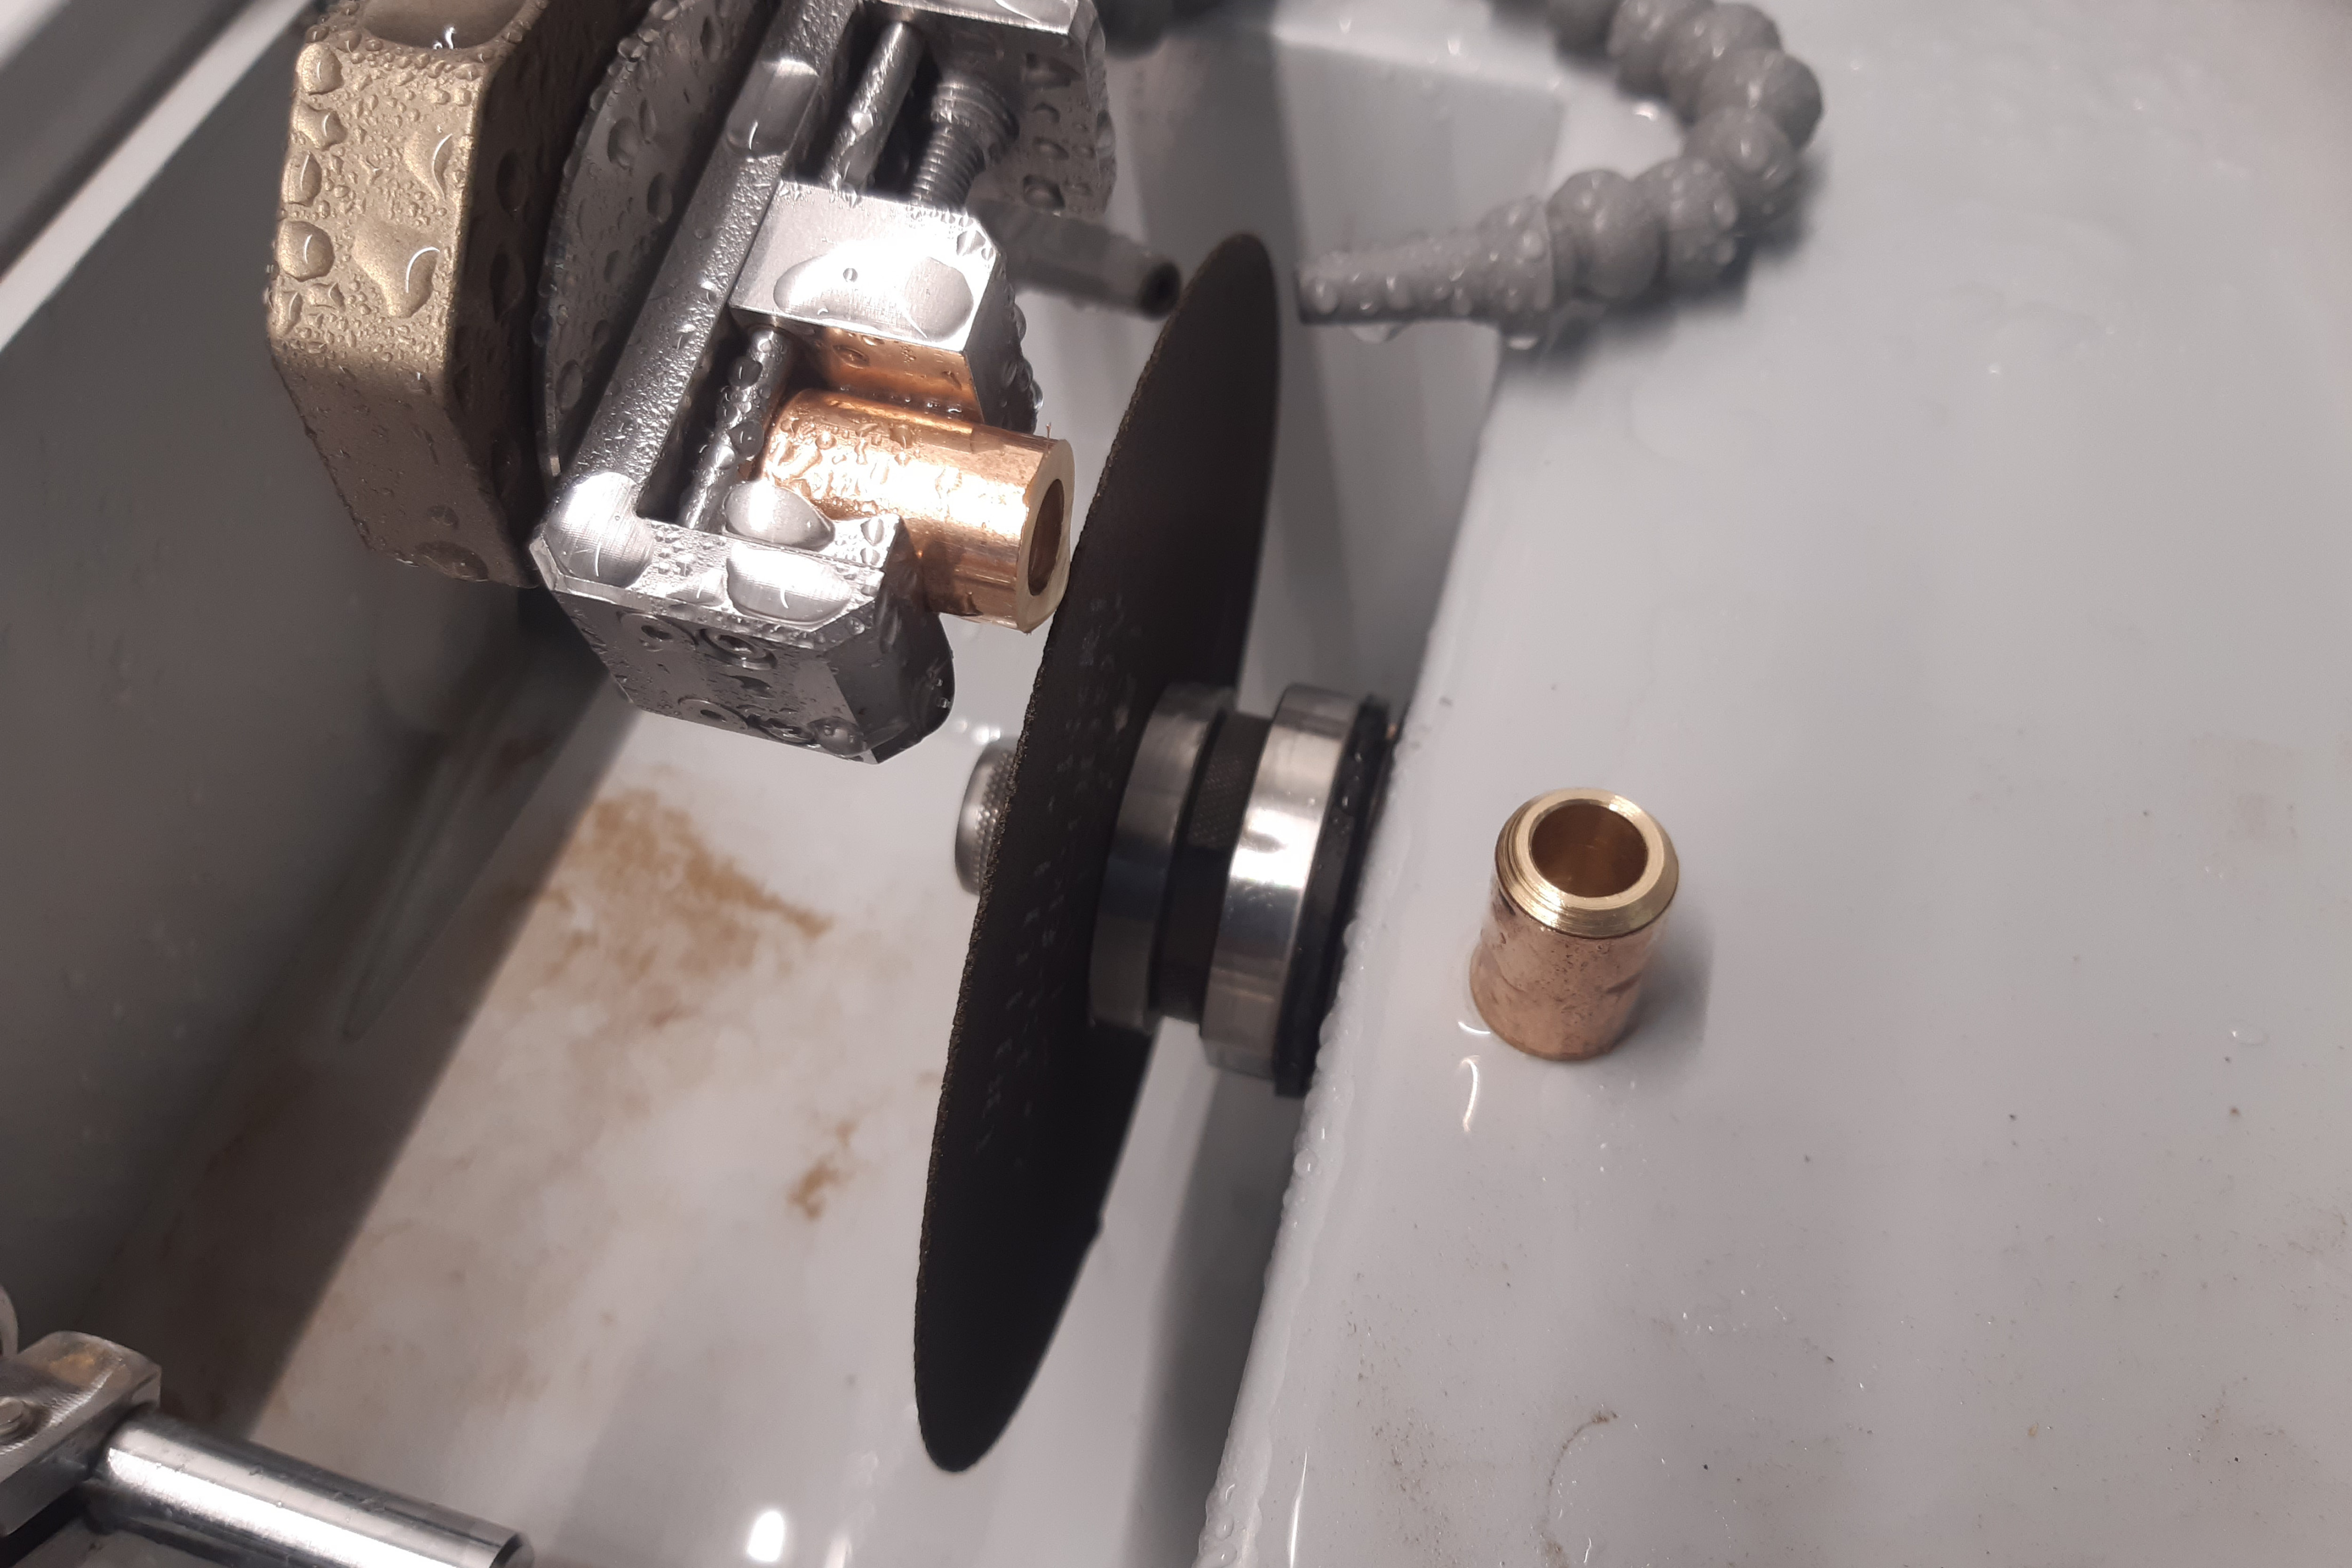
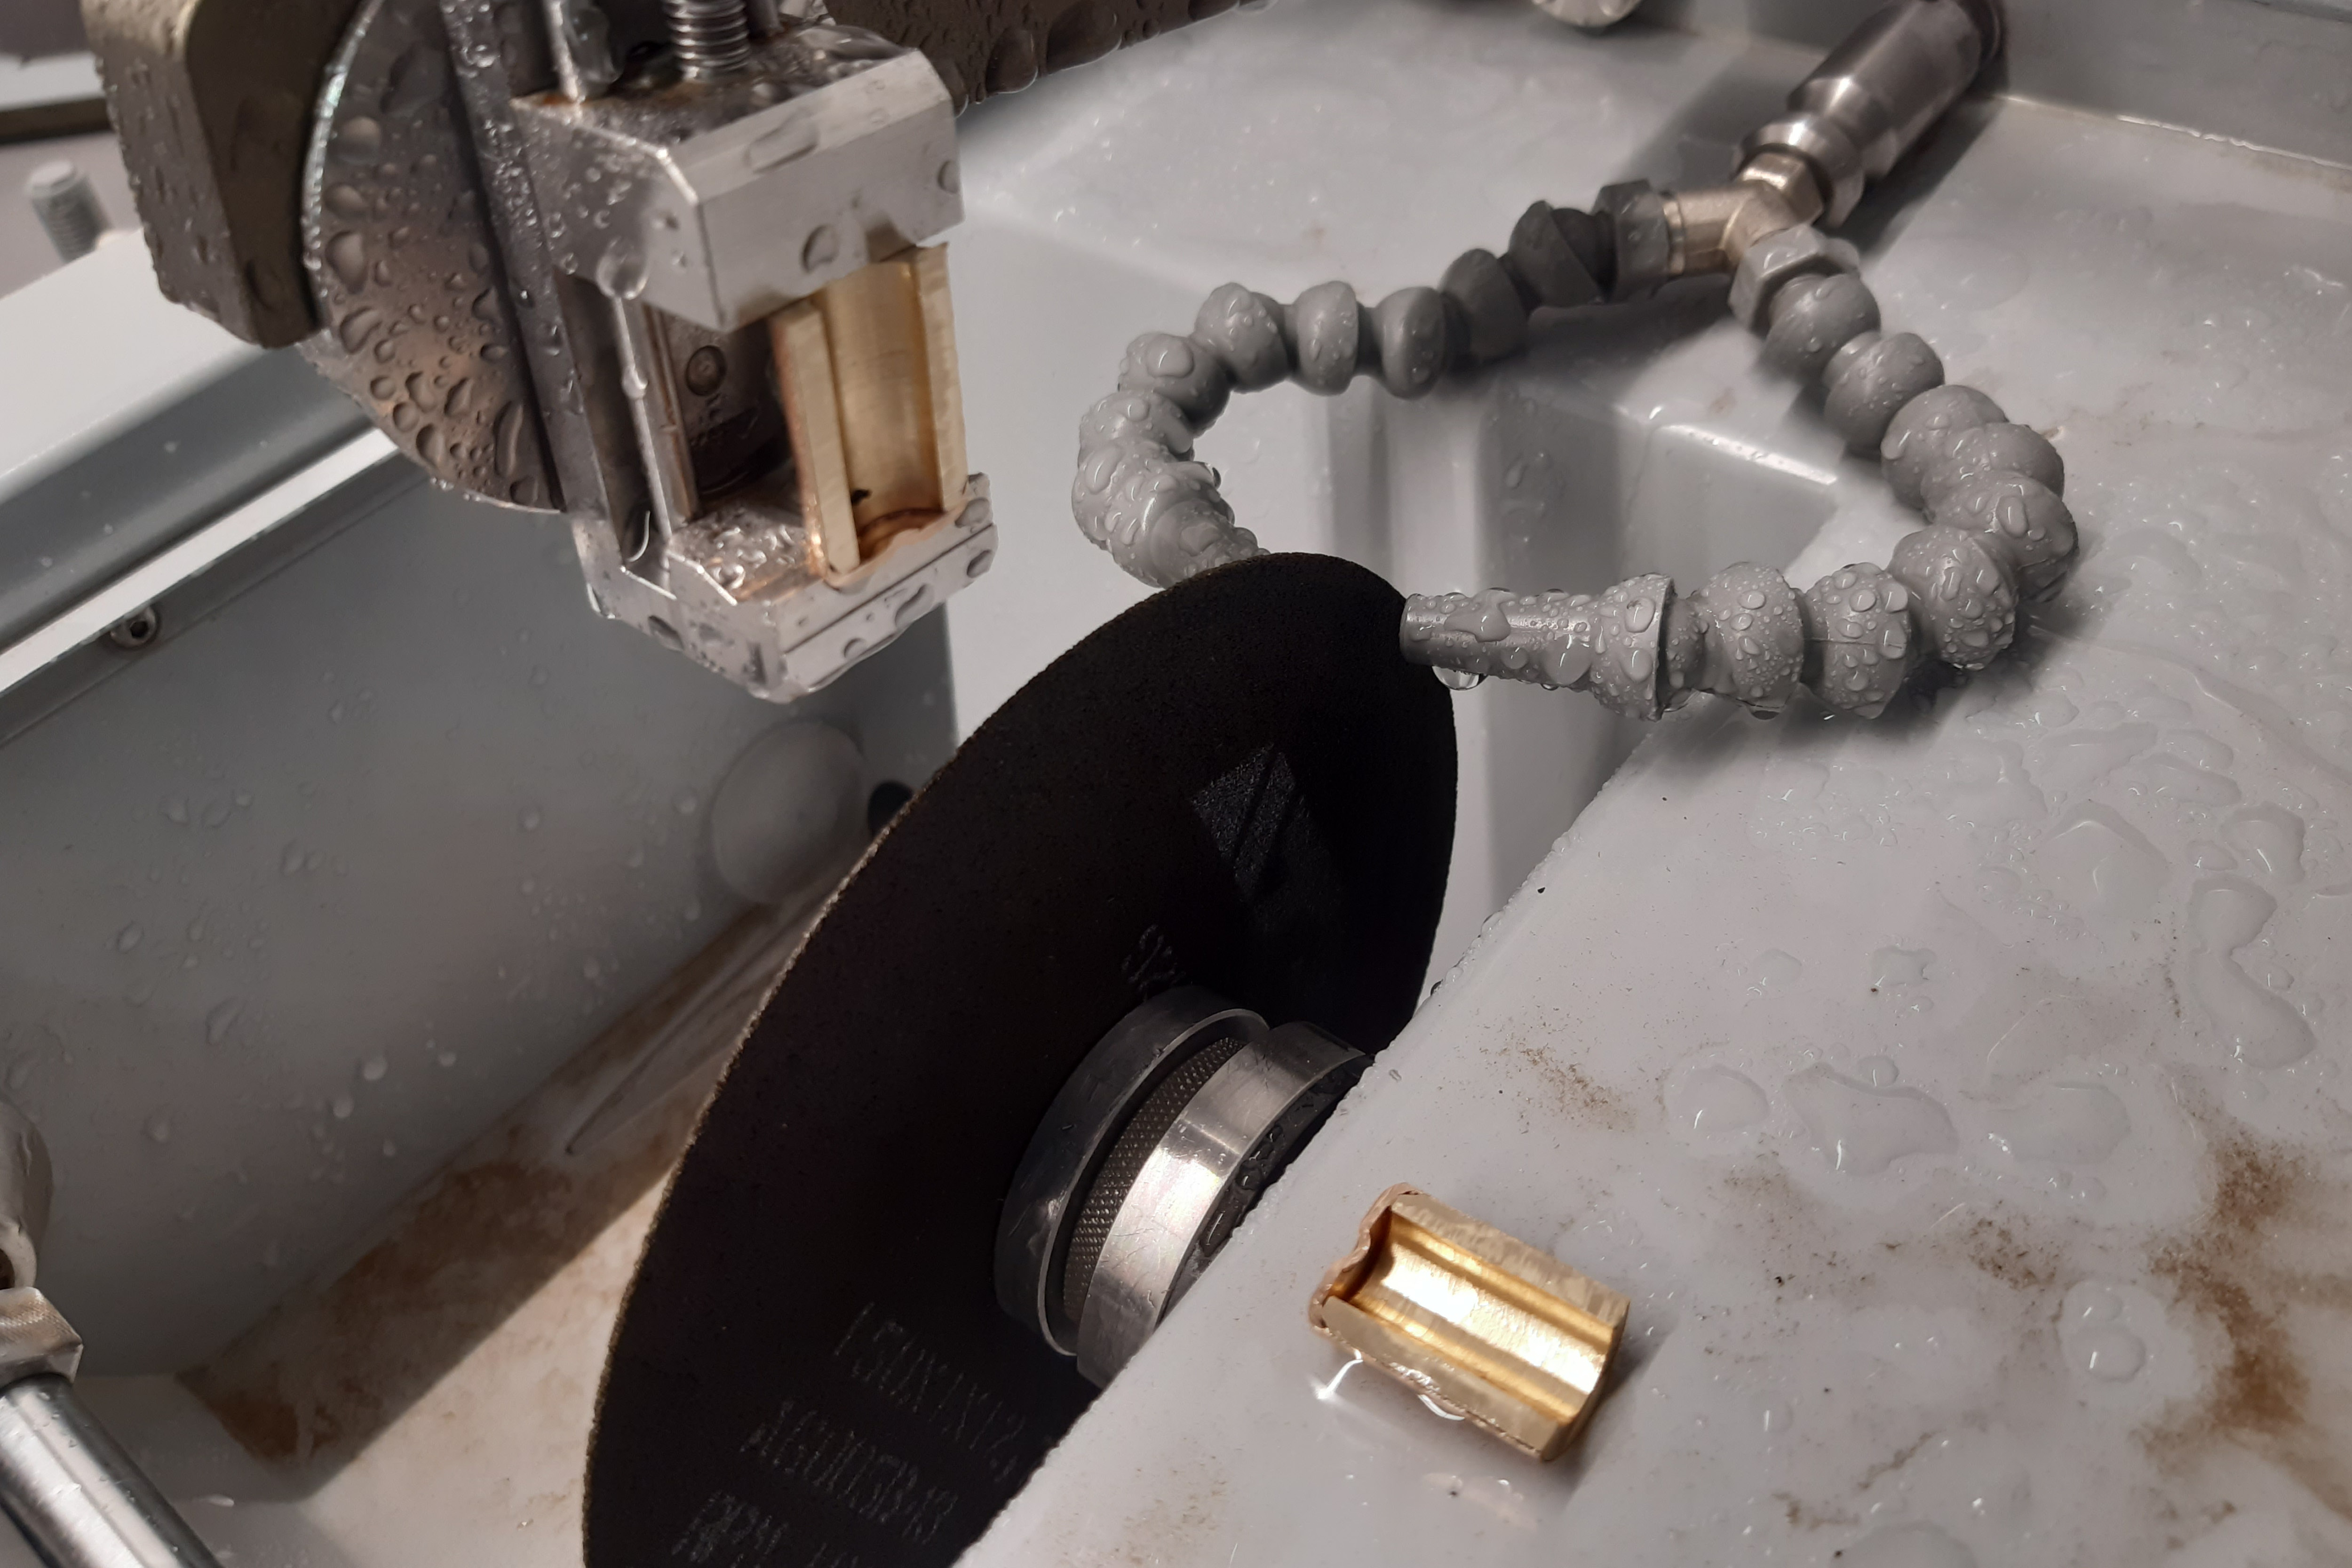
QCUT 150 A 精密切断機での銅管の断面および縦方向の切断
| 備品 | カットオフホイール | 防食クーラント | クランプツール | 切断方法 |
|---|---|---|---|---|
| Qcut 250 A | NF-A SiCカットオフホイール 95012531 | QATM-Standard 95014282 | 2 x Qtool 60 (Z2235200) 2 x Easy-clamping base S (Z2236030) 2 x Universal vice piccolo 100 (Z1350012) |
垂直カット(Y軸) |
パラメーター
| 送り速度 | パルスパラメータ | 回転速度 |
|---|---|---|
| 0,7 mm/s | + 0.2 / - 0.2 mm | 3015 rpm |
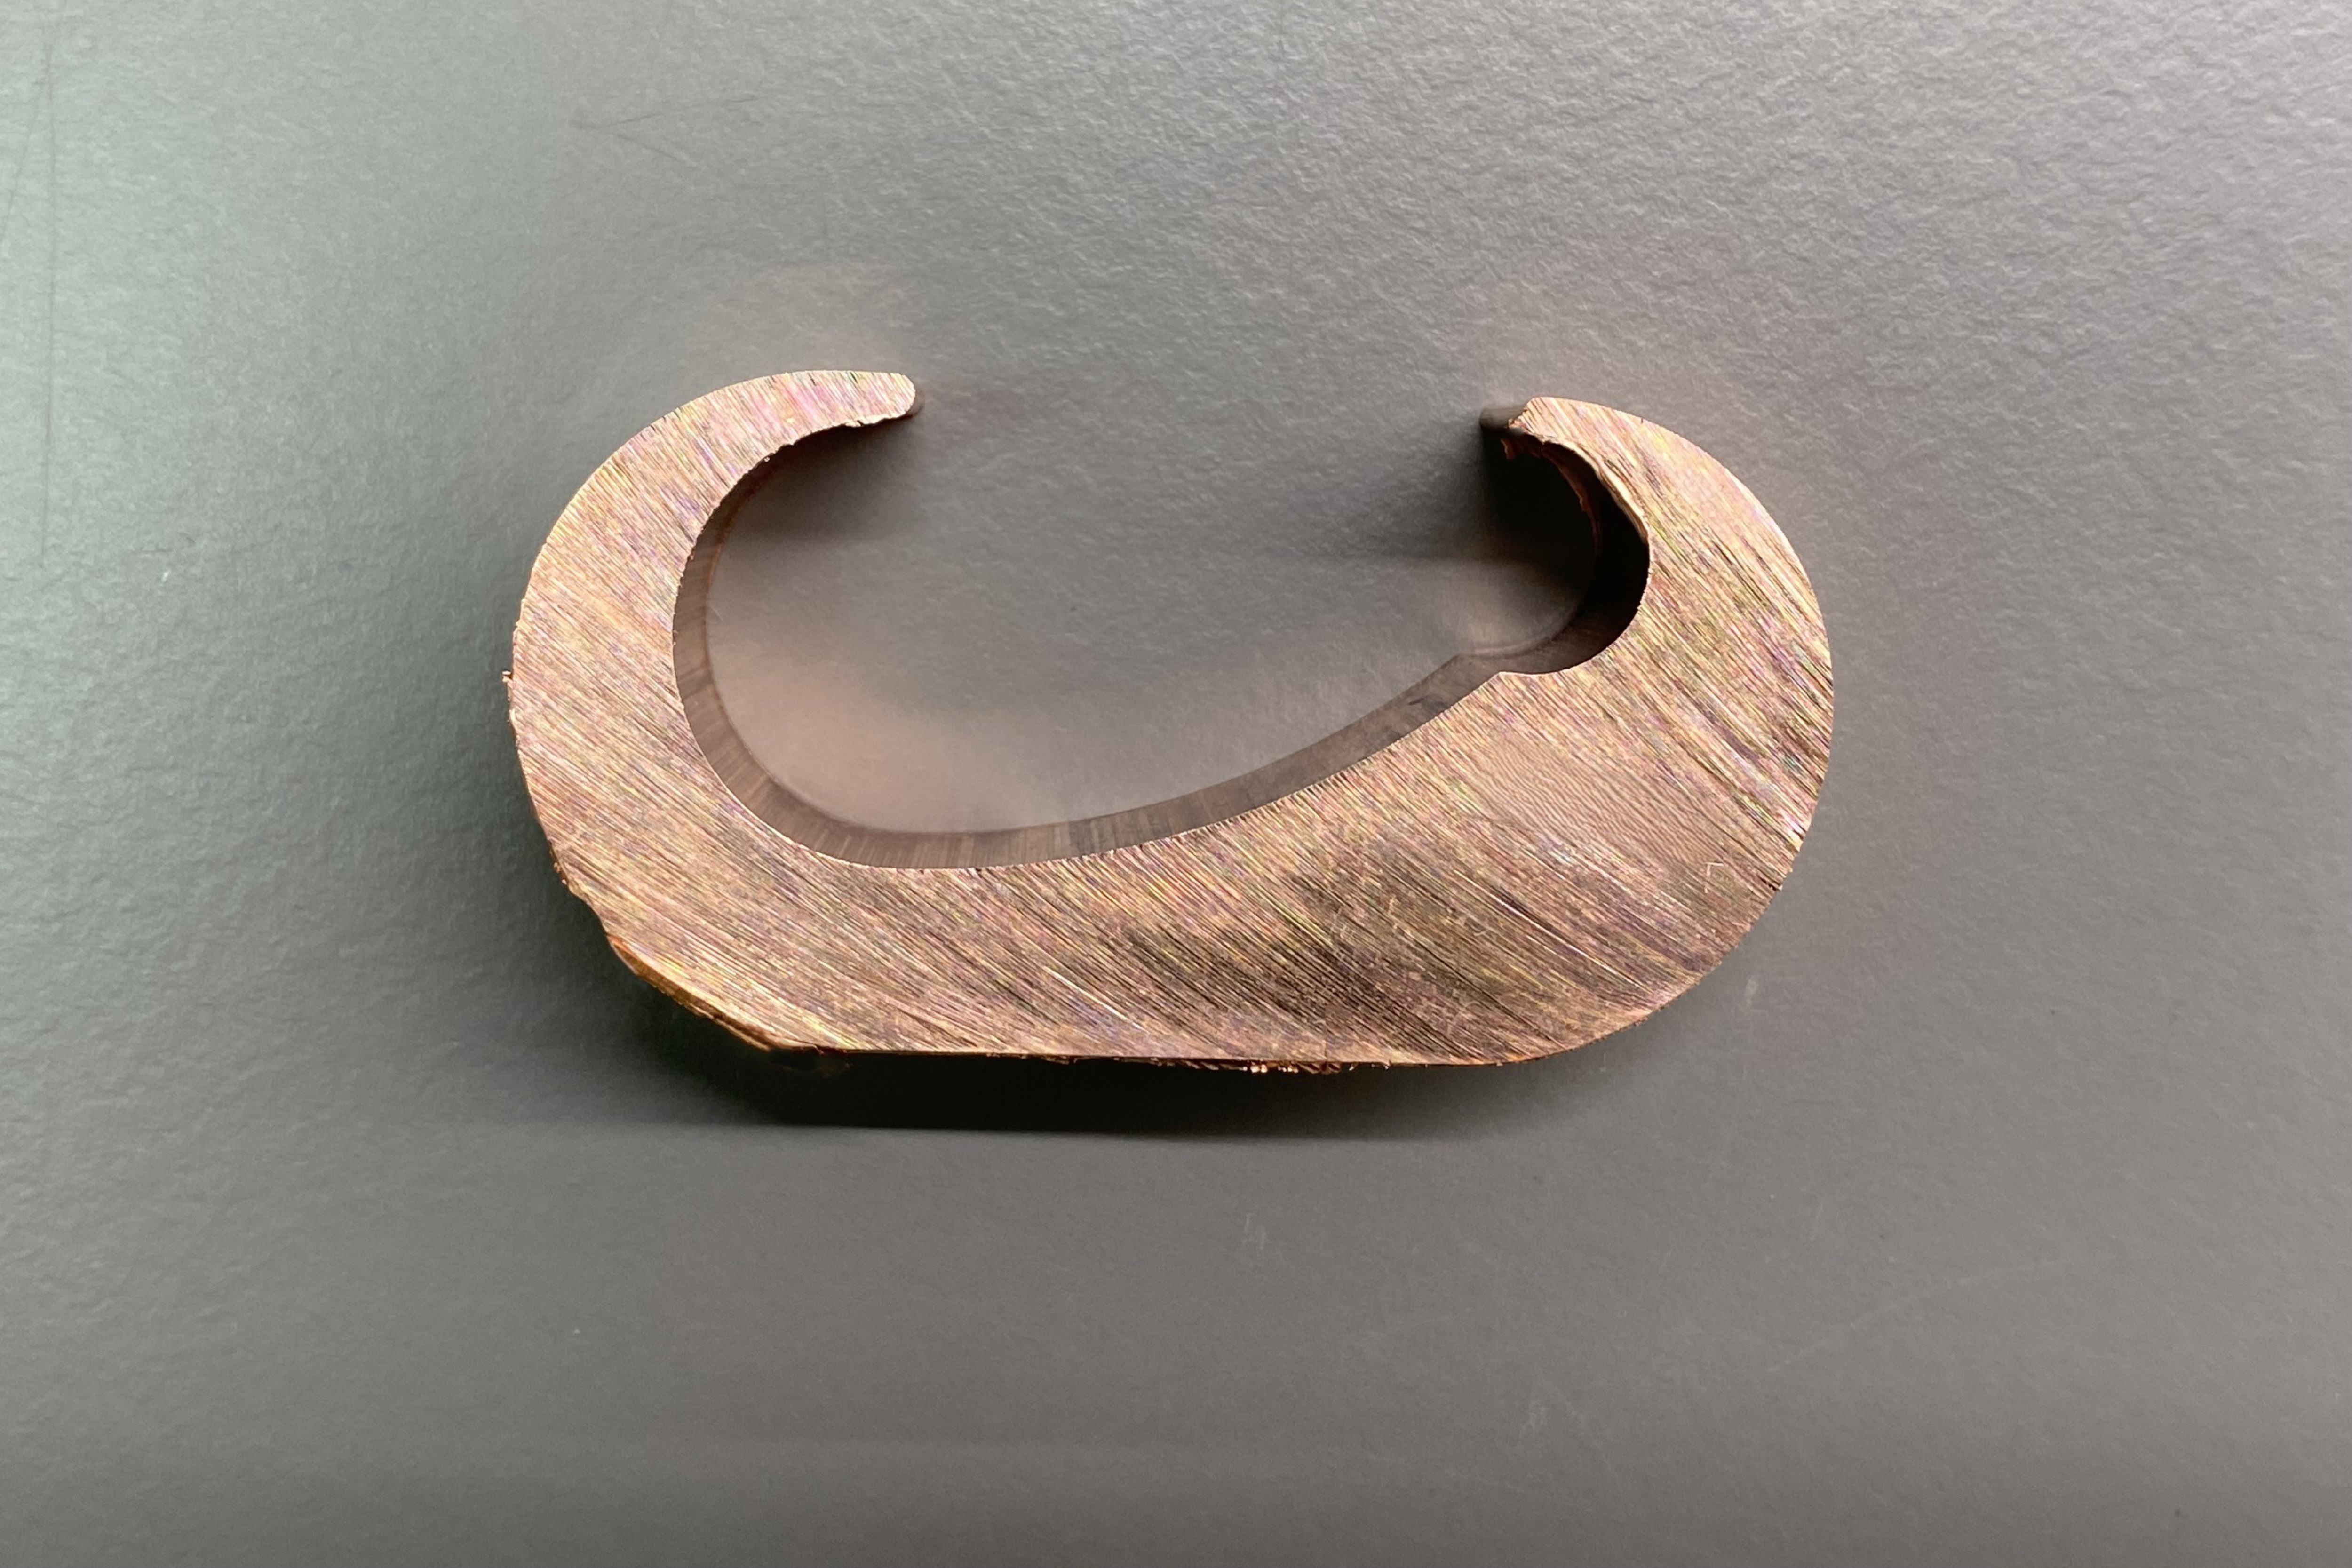
QCUT 250 A テーブル切断機での銅プロファイルの切断
| 備品 | カットオフホイール | 防食クーラント | クランプツール | 切断方法 |
|---|---|---|---|---|
| Qcut 400 A | 金属製鋸刃 400x2,5x32 mm | QATM-Standard | 2 x Qtool 80 - 250mm (Z2231202) 4 x Clamping jaw 70mm slotted 02231233 |
十字に: 垂直カット(Y軸) 経度の: 水平カット(X軸) |
パラメーター
| 送り速度 | パルスパラメータ | 回転速度 |
|---|---|---|
| 十字に: 5,0 - 20,0 mm/s 経度の: 5,0 – 10,0 mm/s |
パルスなし | 1000 rpm |
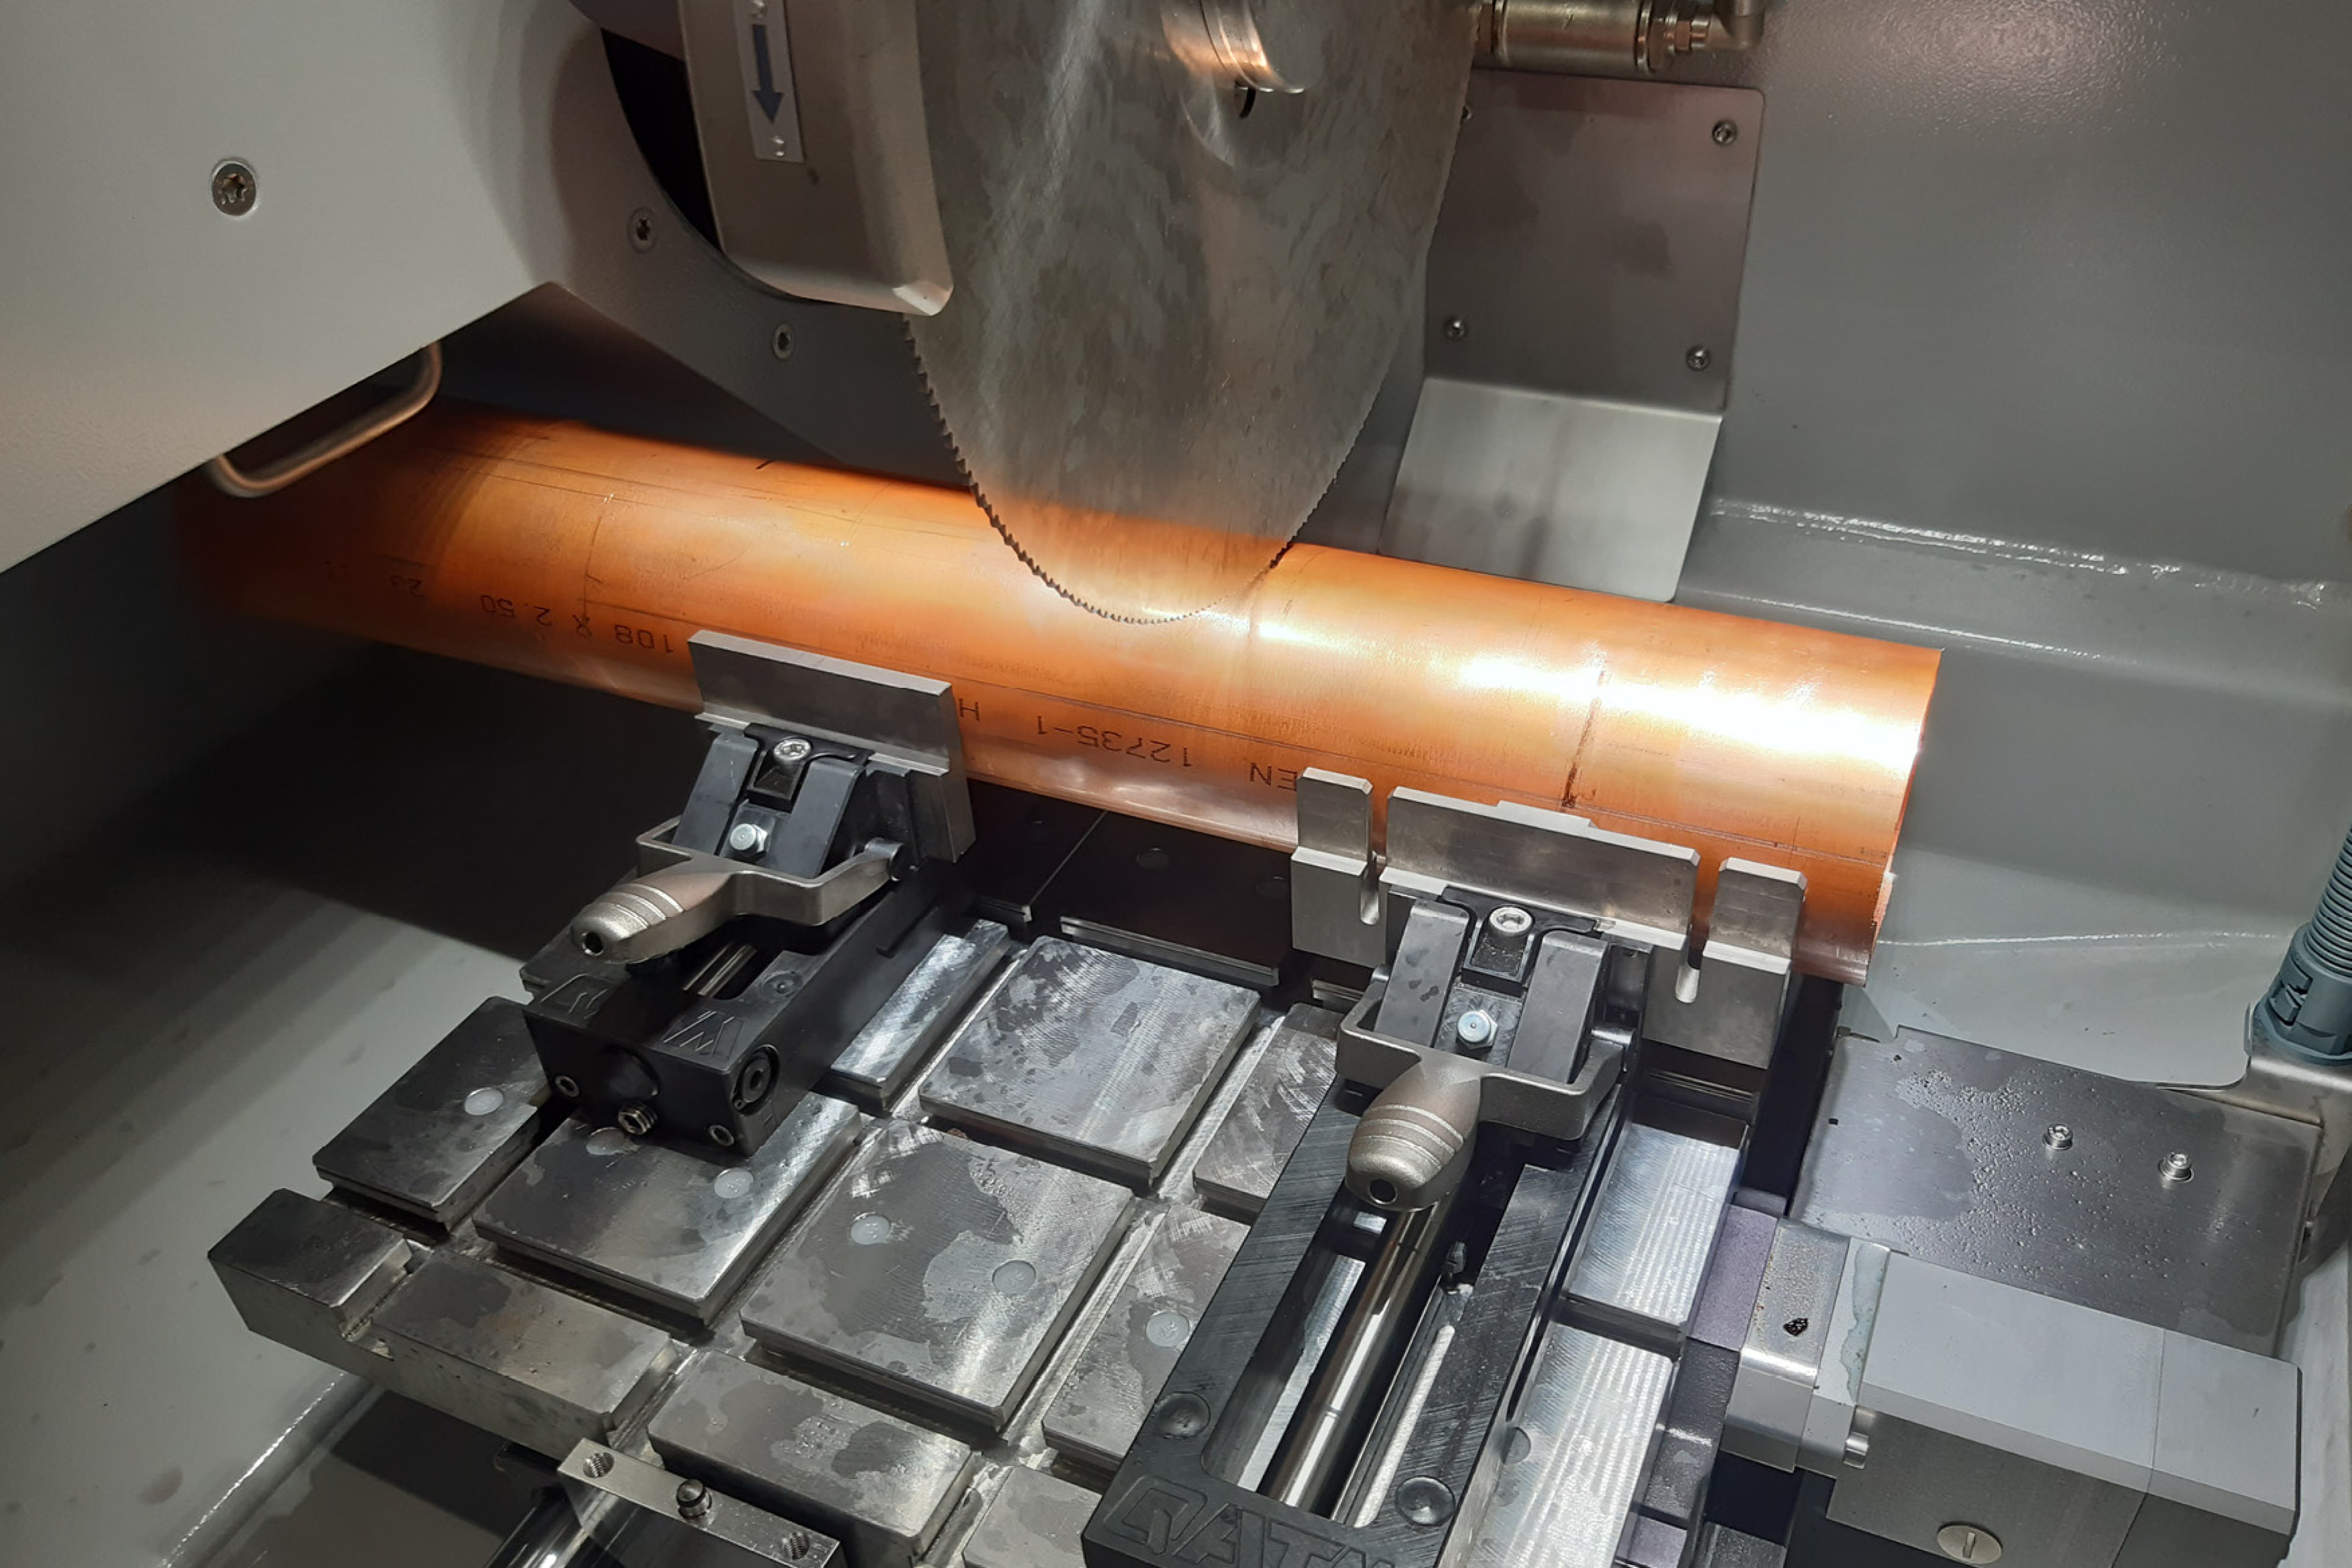
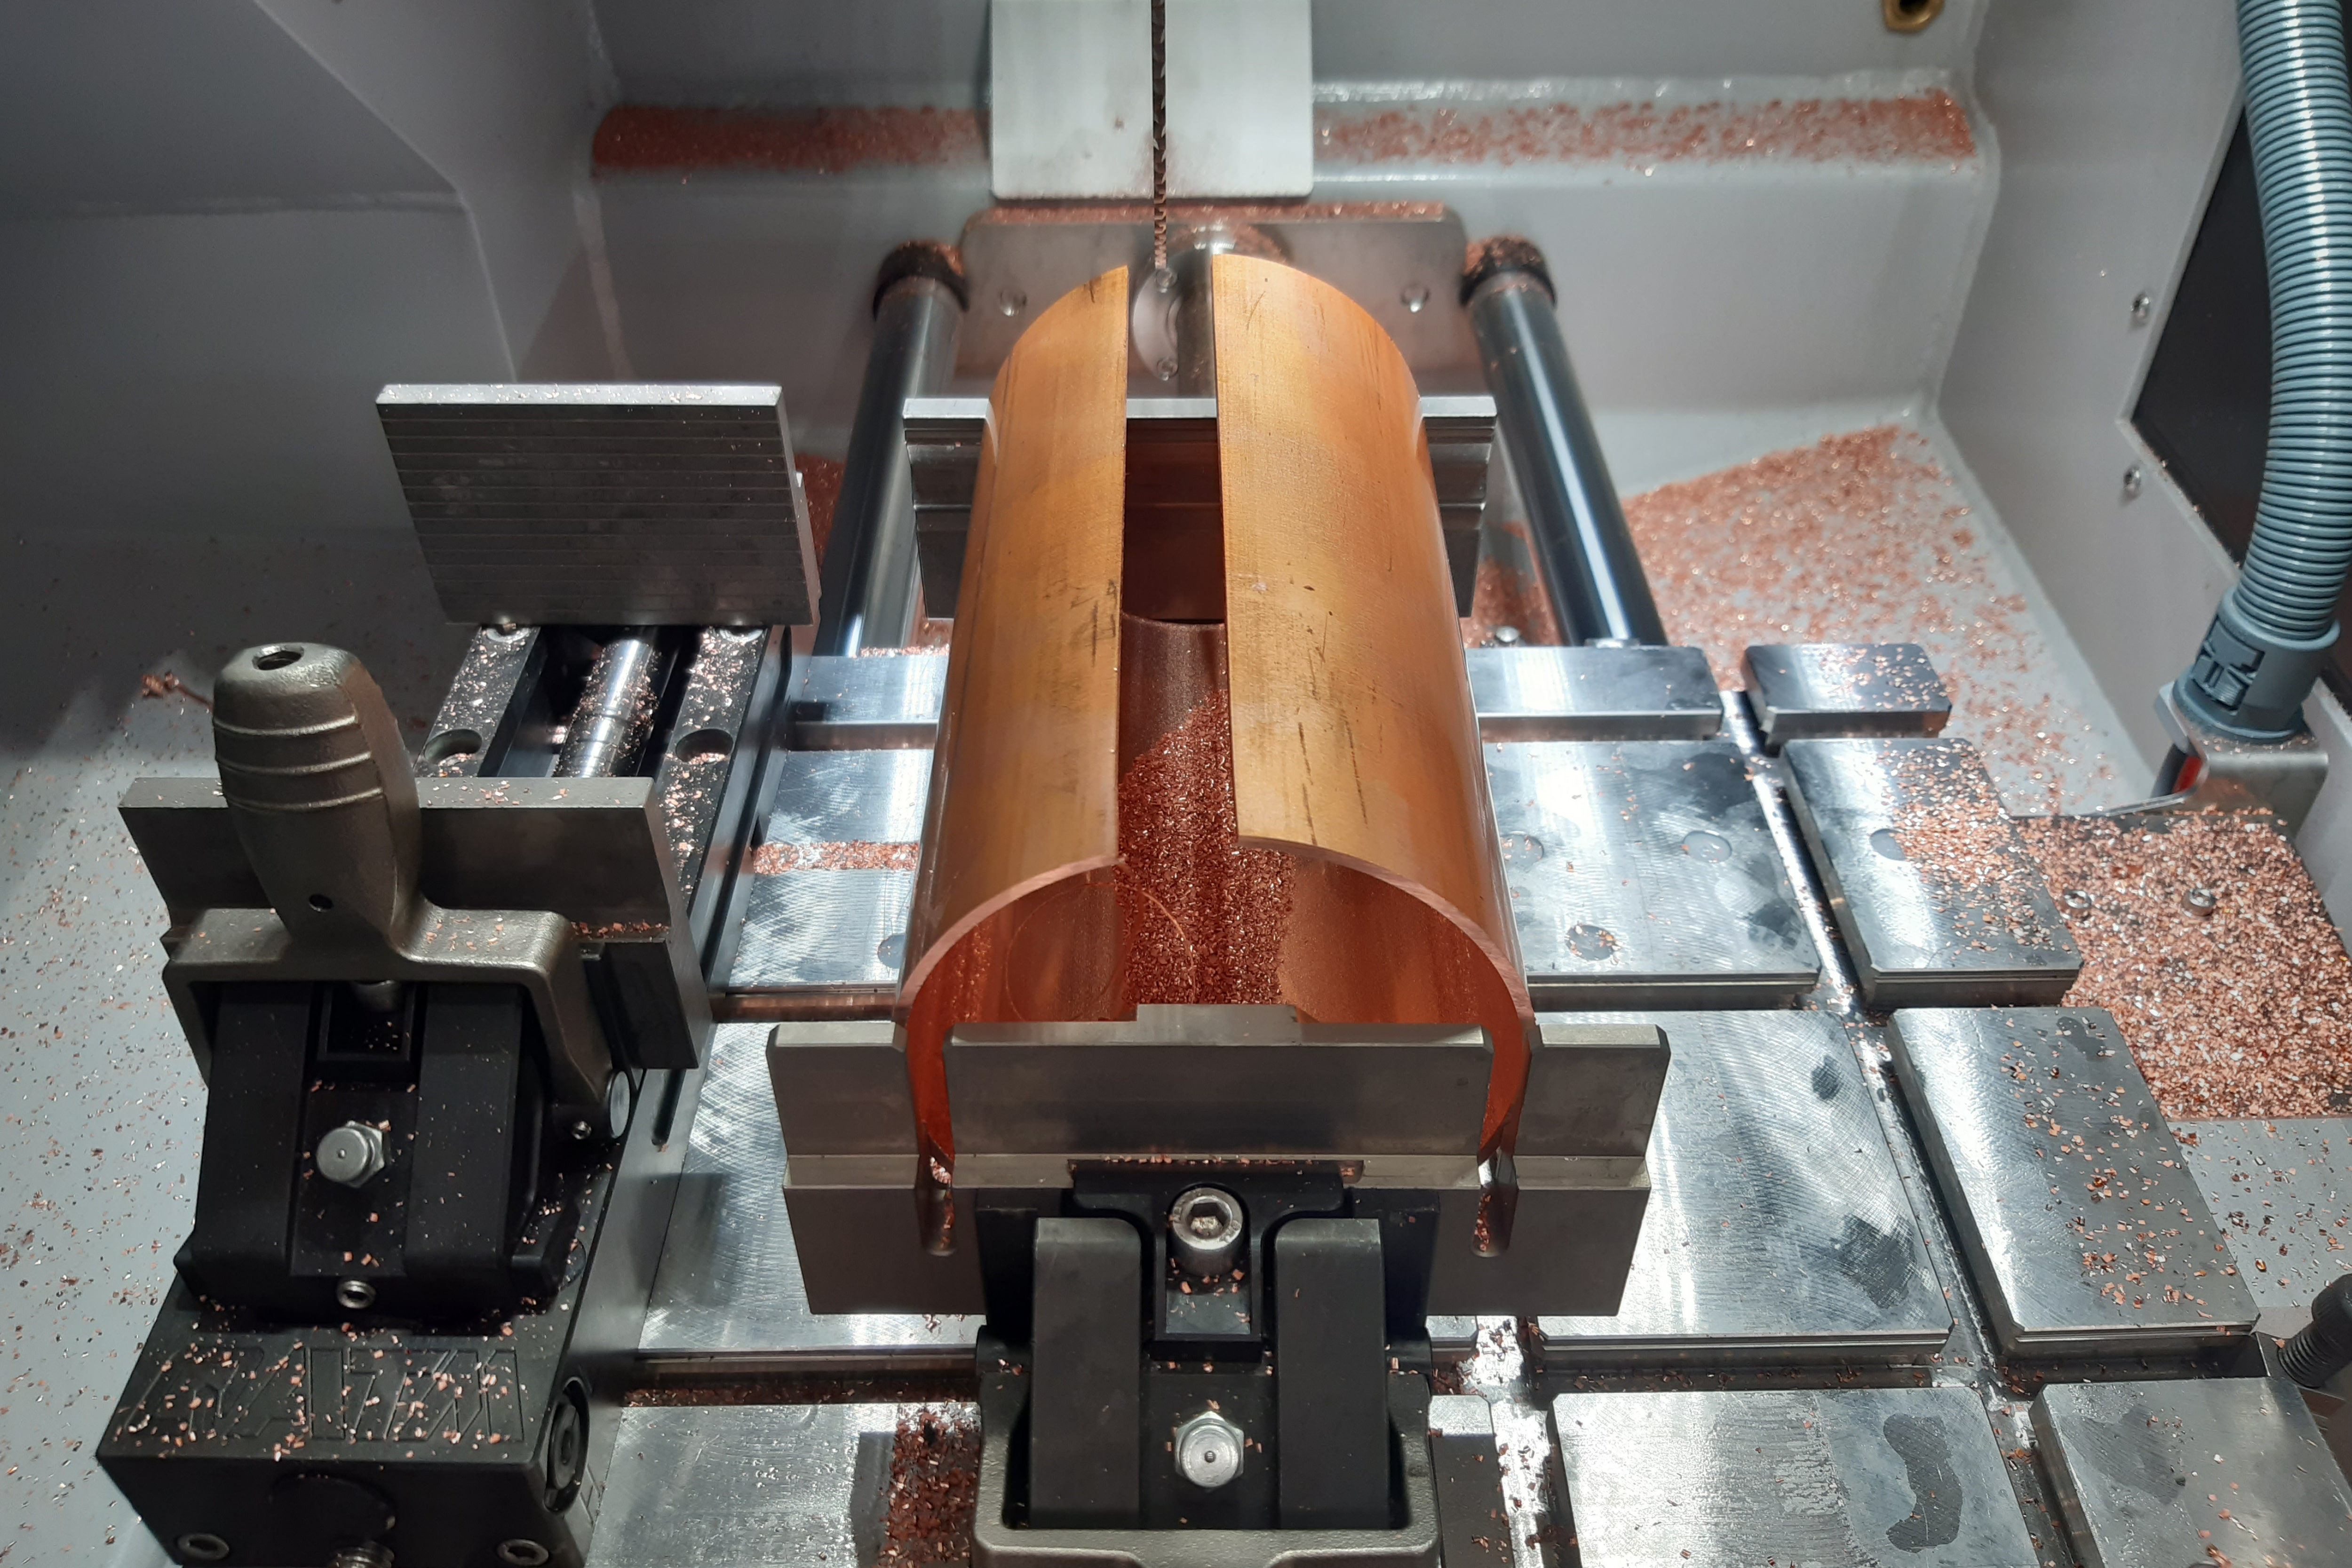
QCUT 400で大きな銅管を切断するプリズムクランプディスクを使用した床置き切断機。
埋込
取り付けは、次の場合に必要です。
- 寸法が小さい、または複雑な扱いにくいサンプル
- 敏感なサンプル材料、たとえば、柔らかい、脆い、壊れやすい、多孔質の材料。
- 1つのサンプルにサンプルをカットする組み合わせ。
- 窒化鋼、プラズマ溶射コーティング、塗料コーティング層などの疎外層やコーティングの保存に。
- さらに処理できるようにするには、サンプルのサイズが一定である必要があります。
コールドマウントとUVマウントは、銅サンプルに適したマウントプロセスです。ホットマウントの場合、実行することは可能ですが、次のポイントを正確に考慮する必要があります。すでに述べたように、ほとんどの銅合金の焼きなまし温度は200〜400°Cであり、熱間実装中の温度が190°Cを超えると微細構造が損なわれる可能性があるため、熱間実装の温度は190°C未満である必要があります。以下は、取り付けプロセスの例です。
UV埋込
| 備品 | Mixing ratio / Volume | Curing time | Mold | Additional equipment |
|---|---|---|---|---|
| QMOUNT with UV 50 | 1 コンポーネント取り付け材料 | 1:30 (分) | ポリプロピレン製 Ø 40 mm 95017319 |
- |
Notes
| まず、サンプルを木の棒でUV 50で完全に覆い、Qmountに1:30分間置きます。このステップの最後に、対象となるサンプルがあります。 |
| その後、UV 50で覆われたサンプルを再びPP型に入れます。金型をUV 50で完全に満たし、もう一度QMOUNTに1:30分間配置する必要があります。 |
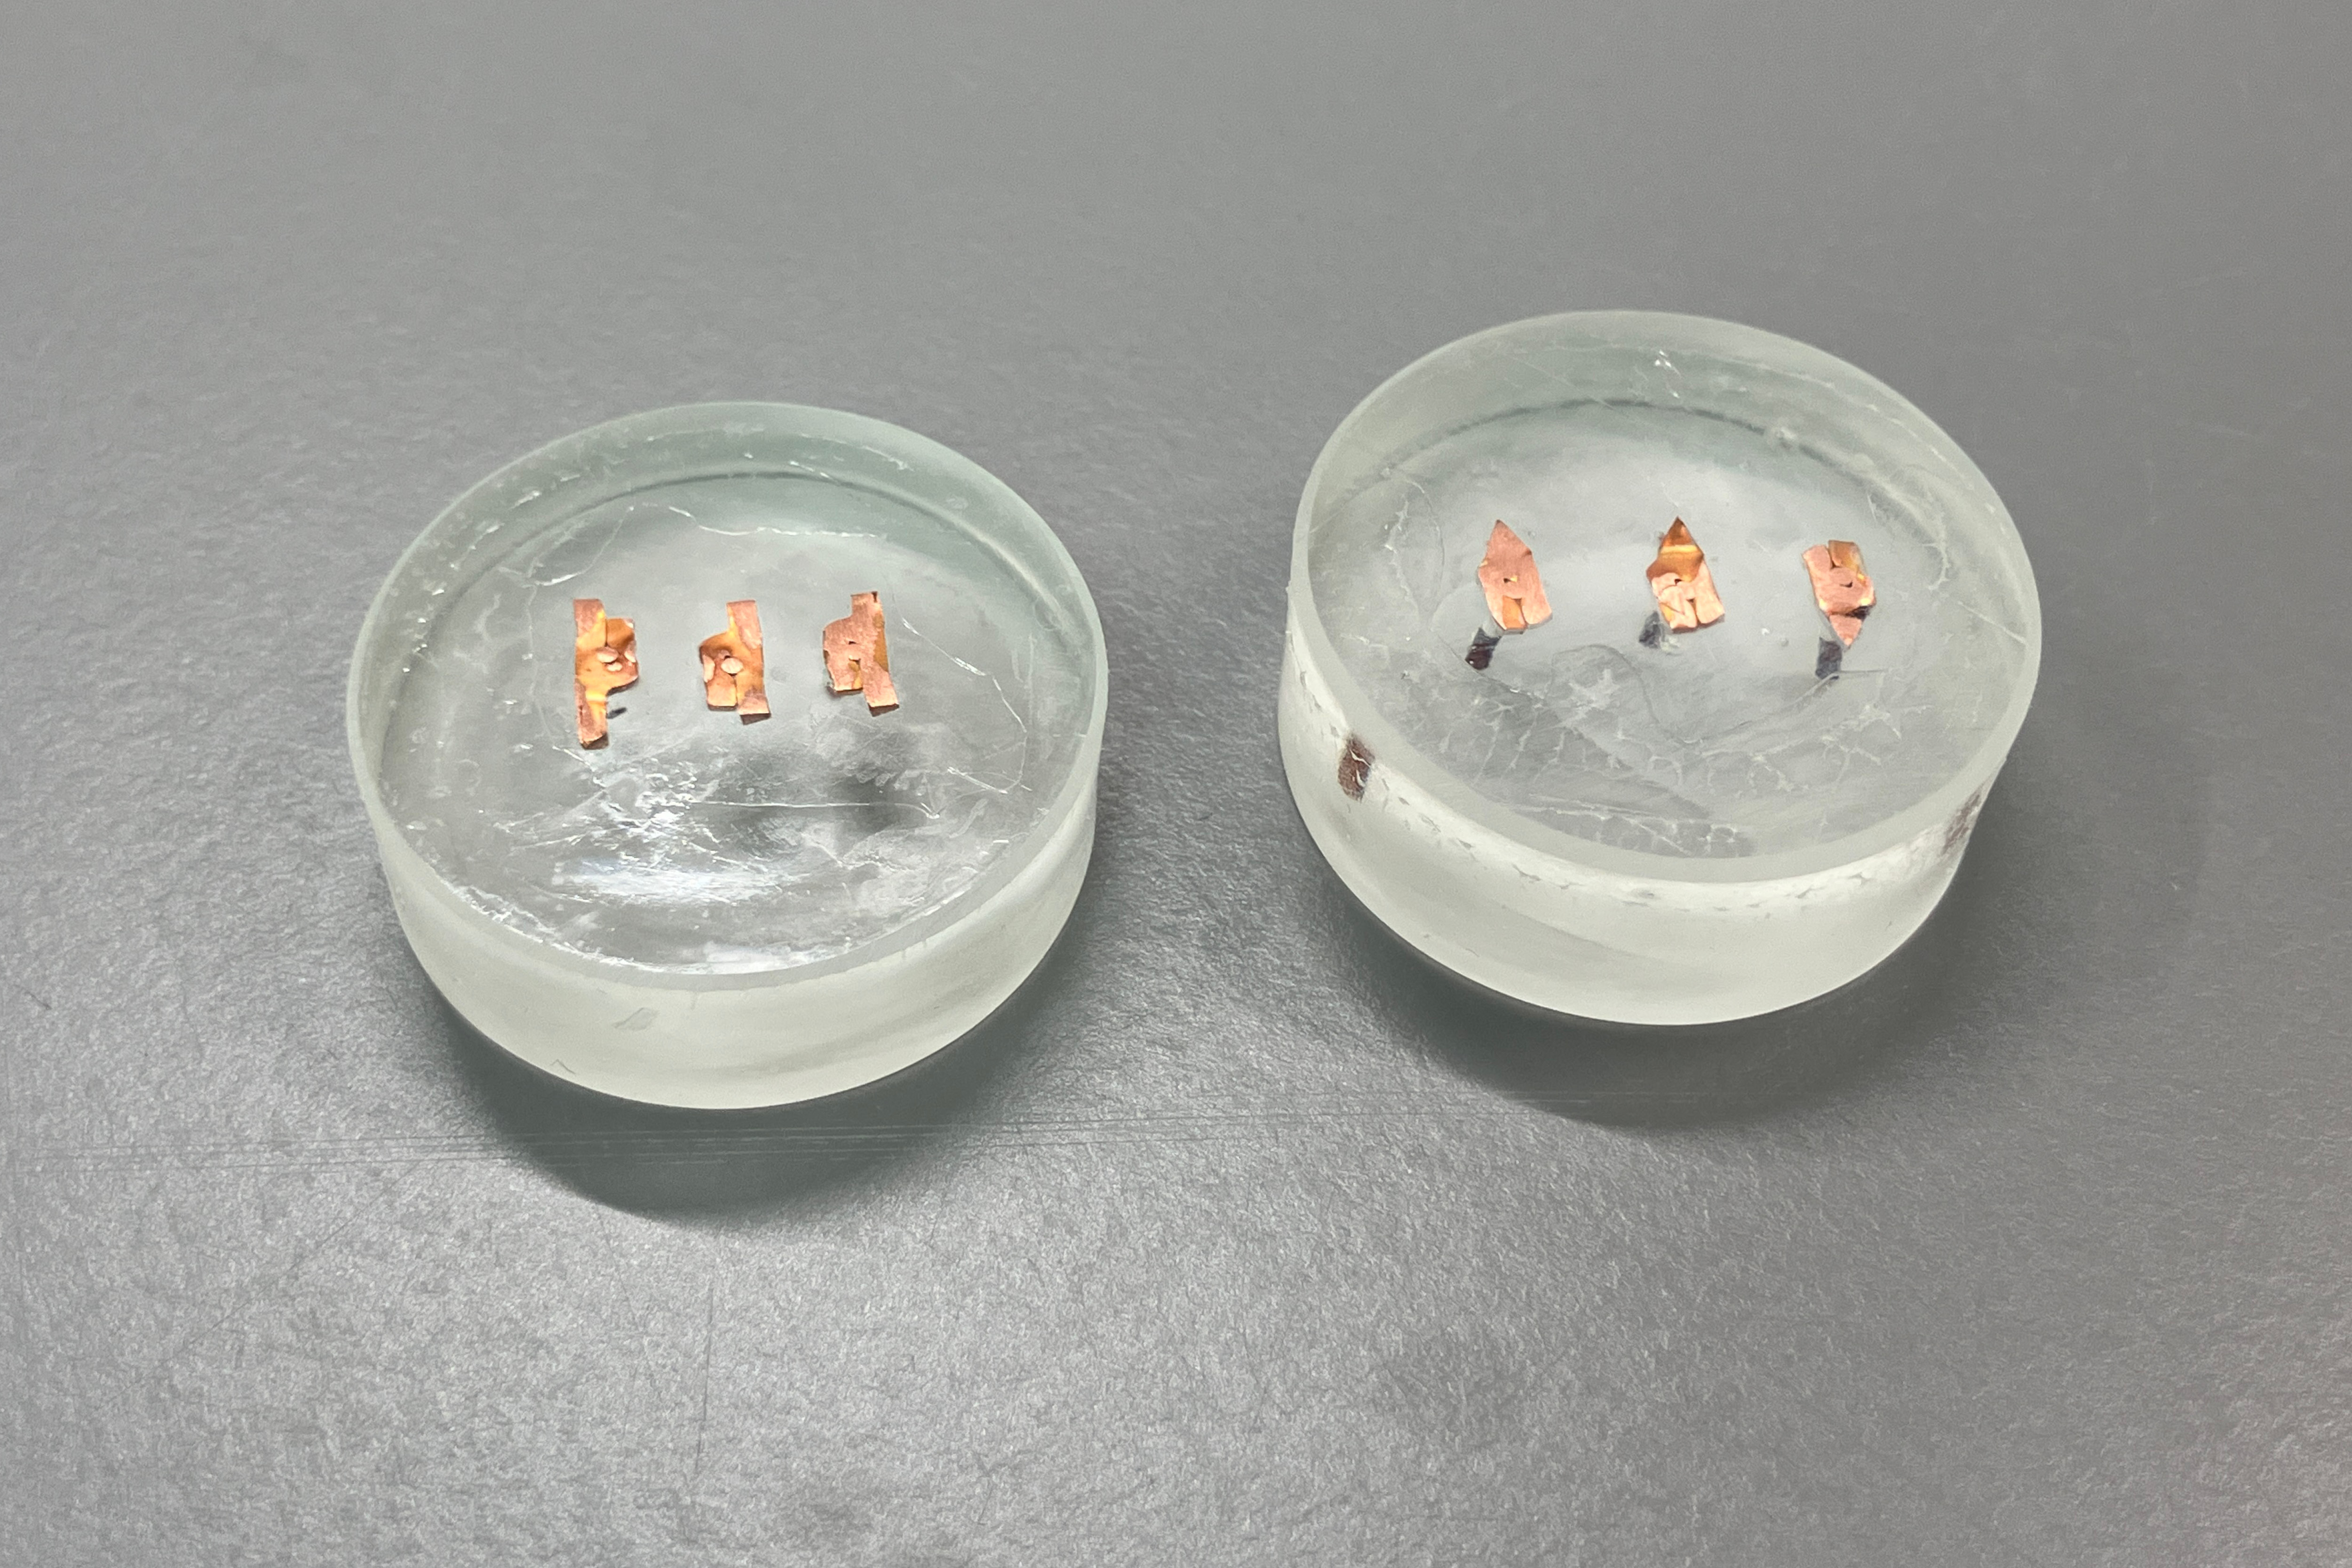
サンプルは取り付け金型の底に固定され、最初のステップとしてUV 50で覆われました
コールド・マウント
| 備品 | Mixing ratio / Volume | Curing time | Mold | Additional equipment |
|---|---|---|---|---|
| KEM 20 | Powder : Liquid 2 :1 | 15 (分) | ポリプロピレン製 Ø 30 mm 95017319 |
Mixing cup {{LL::knowledgebase.aluminum_metallography.extended.mounting.table.equipment.mixingspoon} Mixing stick 圧力ポット |
Notes
| 気泡のないサンプルを取り付けるには、圧力ポットを使用することをお勧めします。 |
| 埋め込むサンプルは、転倒したり浮いたりしないように固定する必要があります。サンプルを瞬間接着剤またはプラスチッククリップを使用して金型の底に接着することをお勧めします。 |
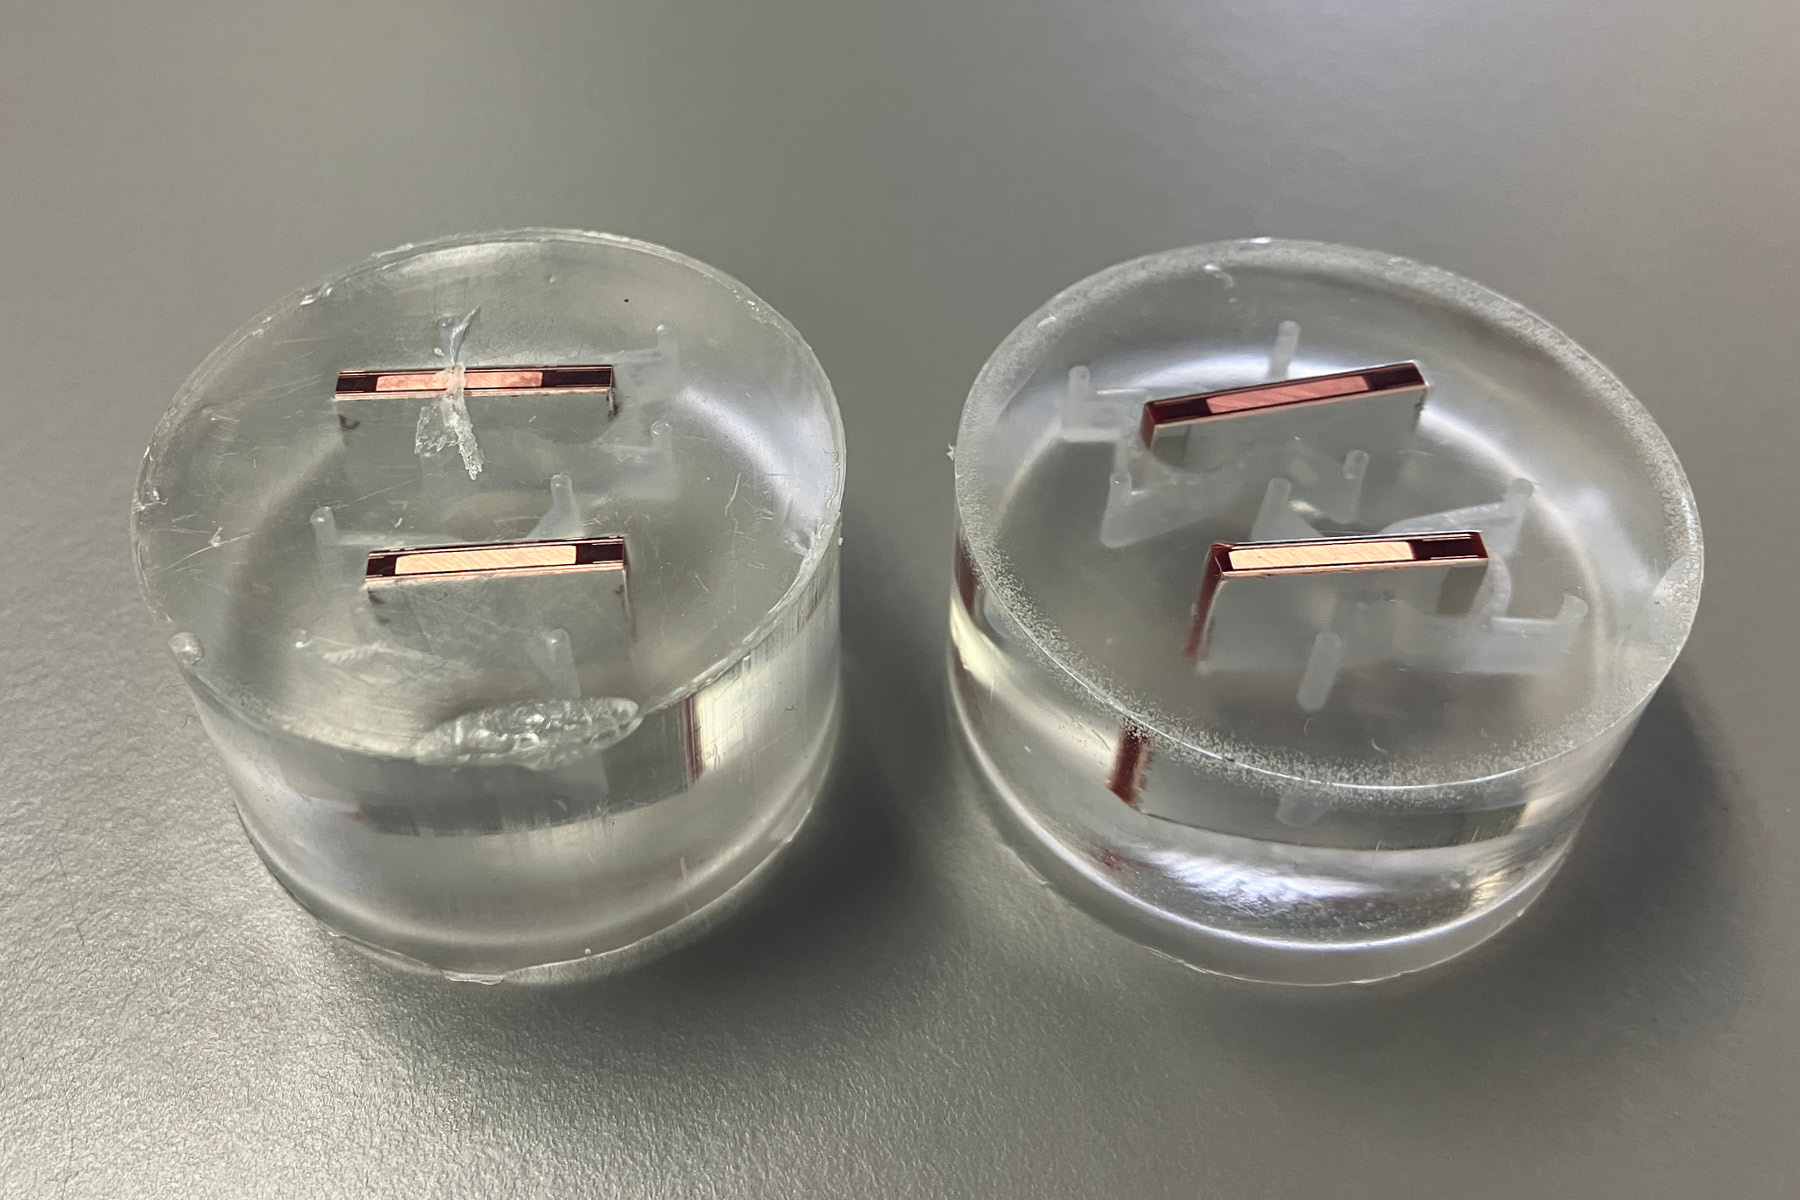
マウントされたサンプル
純銅
純銅はクラレット金属で、しばしば赤銅または単に銅と呼ばれます。密度は8.92g/cm³で、重い非鉄金属に分類される。純銅は、その優れた電気伝導性と熱伝導性により、発電機や変圧器のコイル、電線、ケーブルなどの電気産業で広く使用されています。また、耐腐食性にも優れています。湿気の多い環境では、緑青または銅緑として知られる緑色アルカリ炭酸銅の保護層が表面に形成され、金属をさらなる腐食から保護します。純銅は硬度や強度が比較的低いですが、延性が高いため、冷間加工法と熱間加工法の両方でシート、ストリップ、ワイヤー、パイプなどのさまざまな形状に容易に加工できます。
純銅は、化学記号「Cu」の後に数字が続くことで示されます。数値が低いほど純度が高いことを示します。たとえば、No. 1 (Cu-1) は純度 99.95% の銅を表し、No. 2 (Cu-2) は純度 99.90% に相当します。
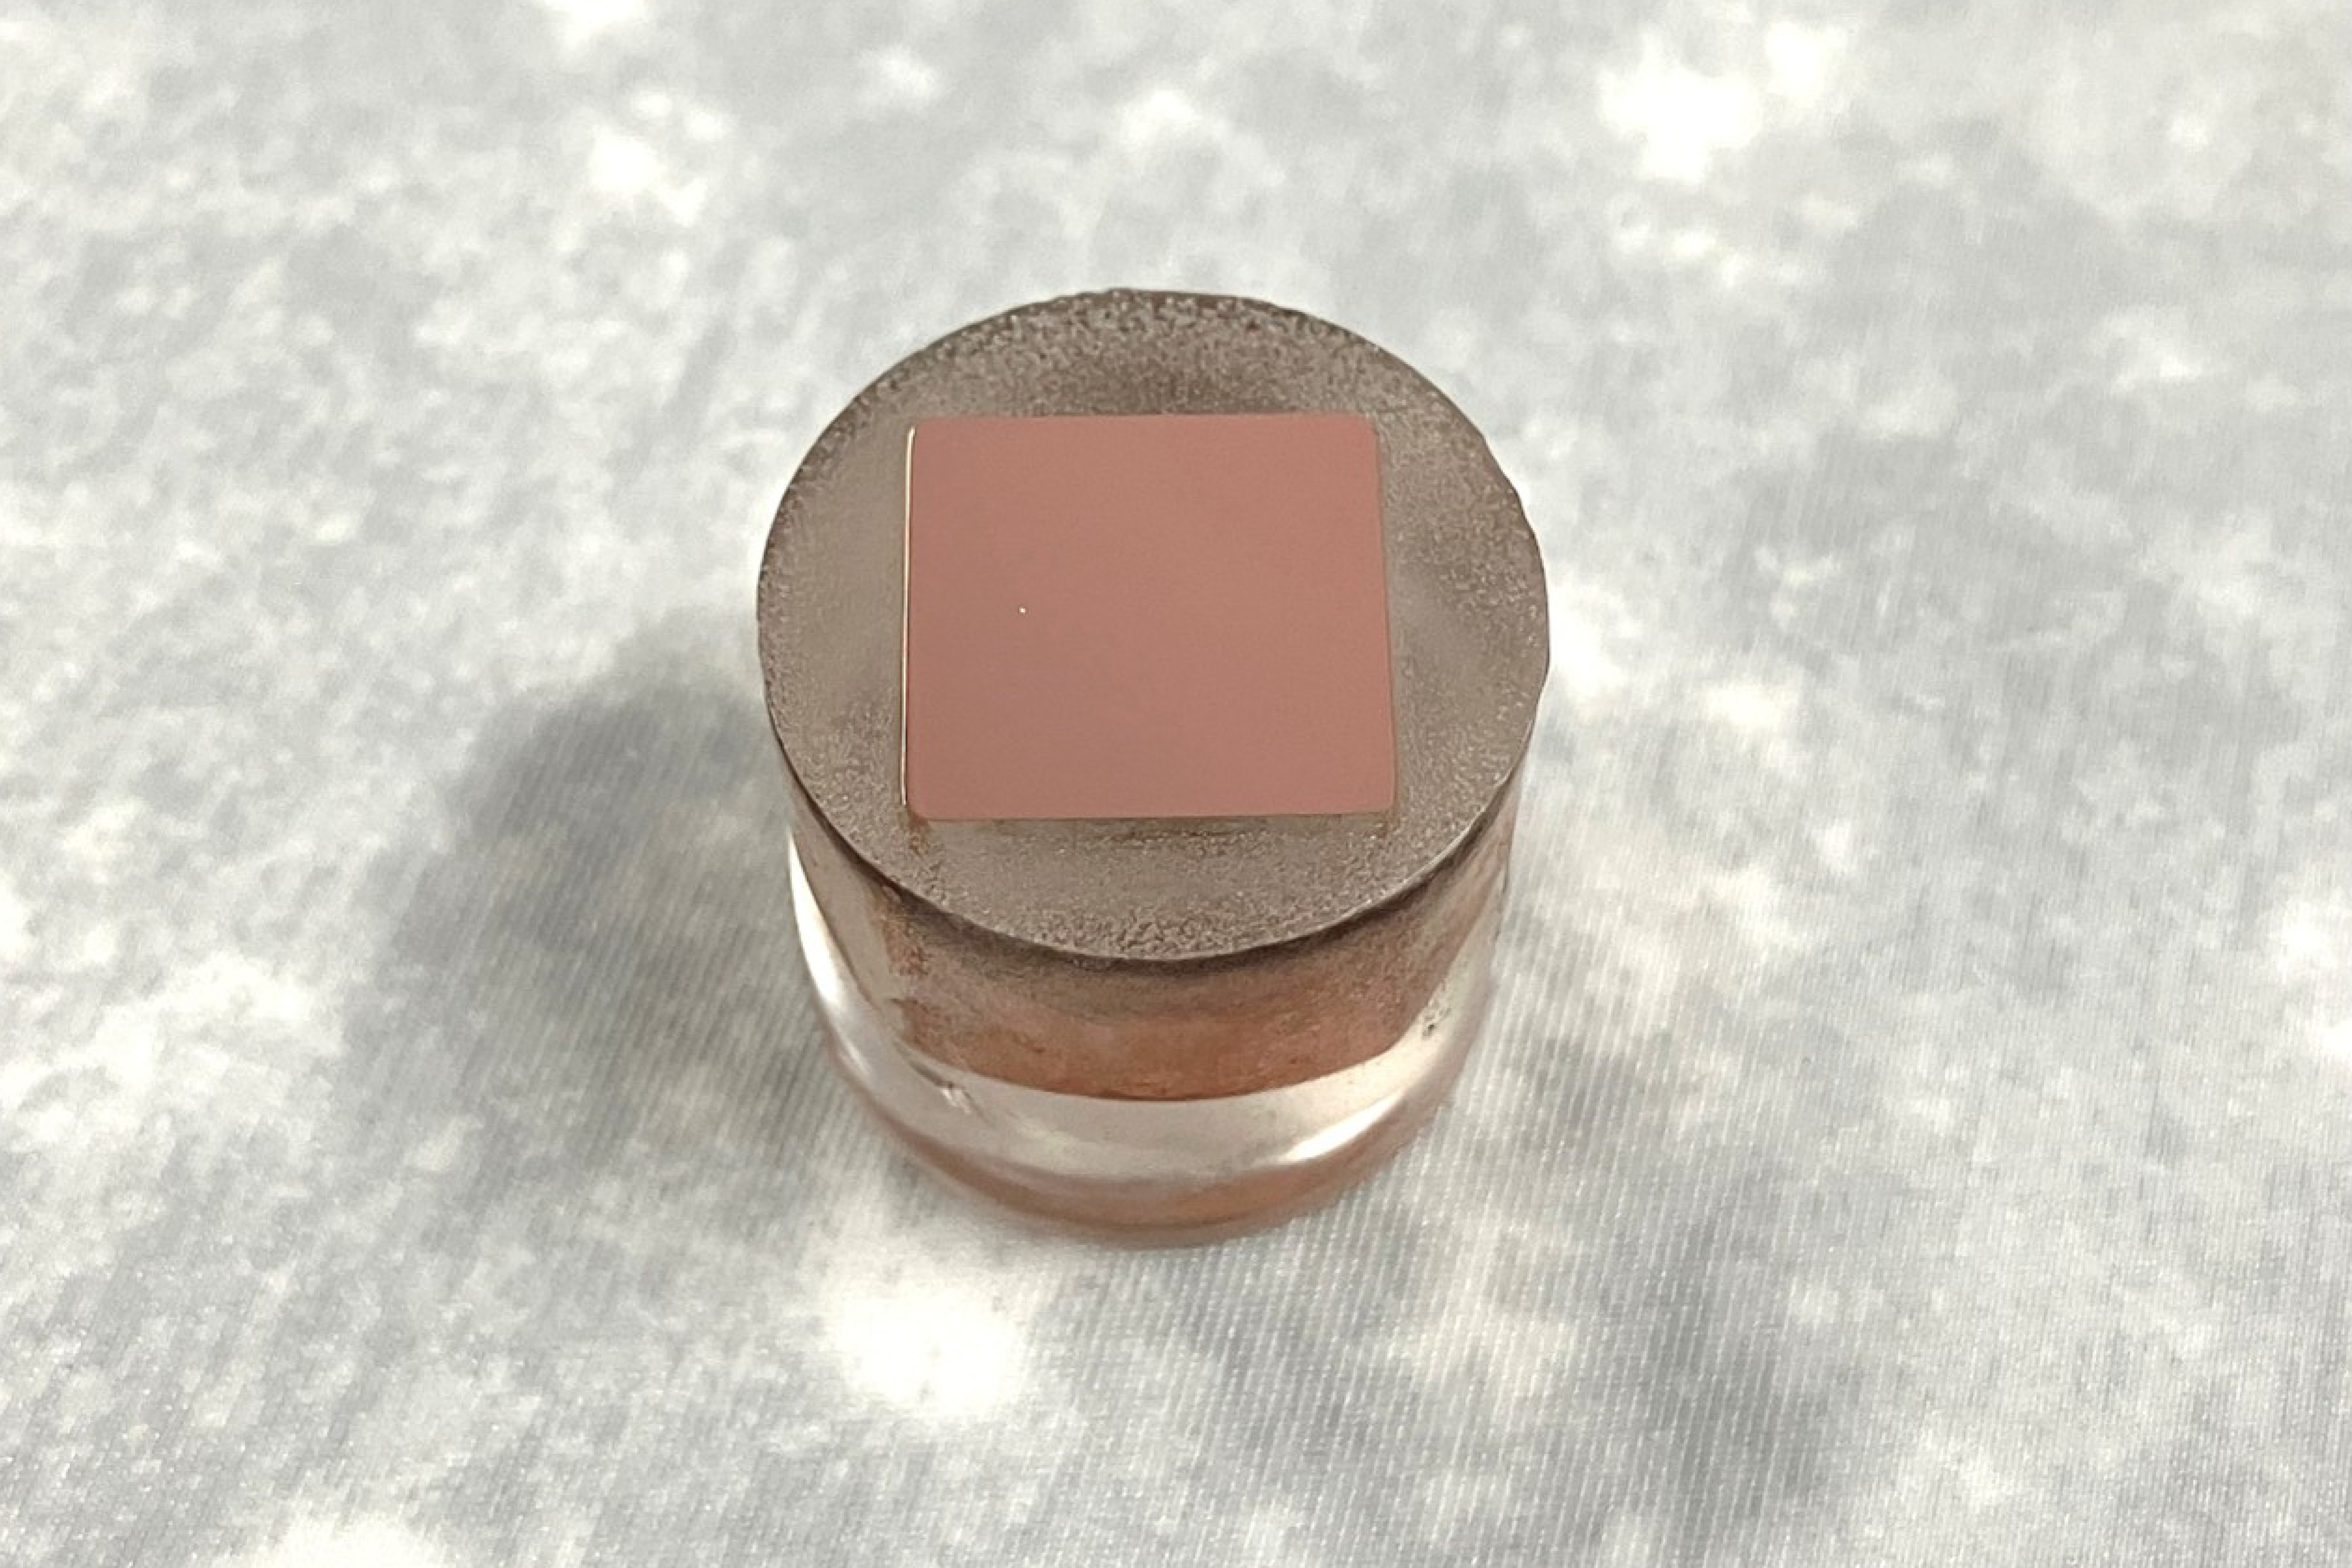
圧力ポットを使用してKEM 20に取り付けられた純銅
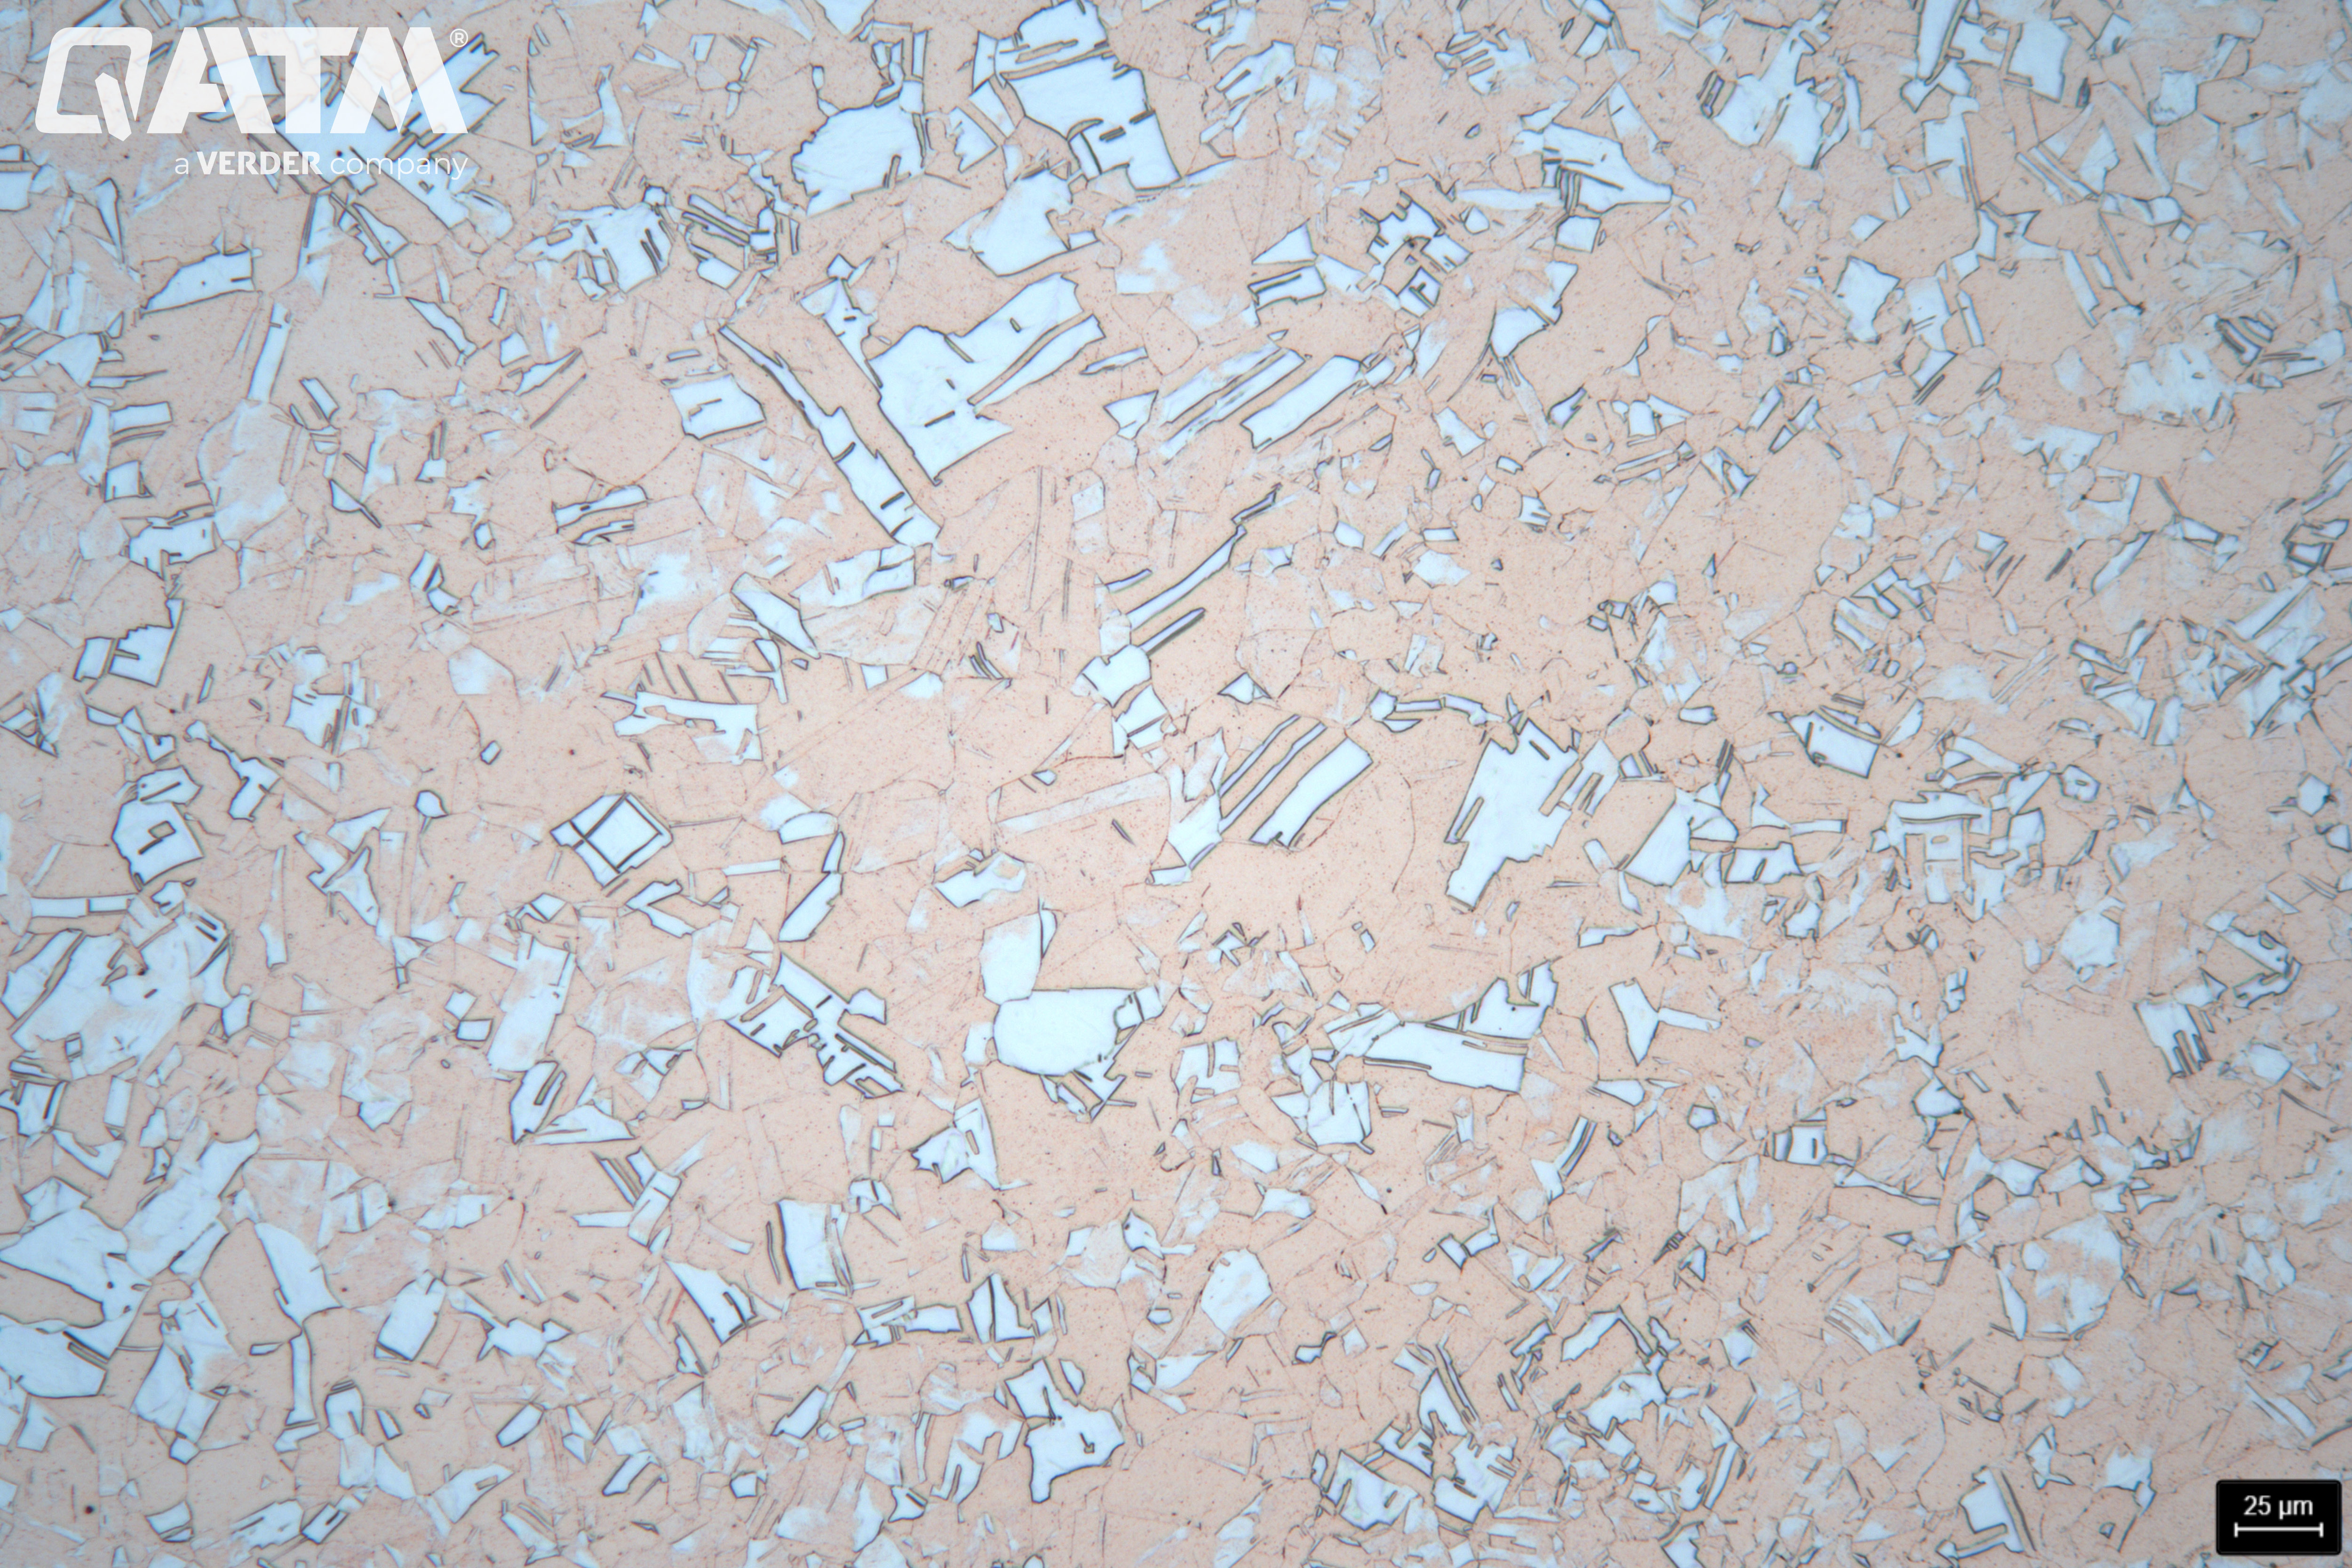
硝酸フェライト系(QATMのCu2エッチング液)で微細研磨およびエッチングした後の純銅サンプル – 200:1
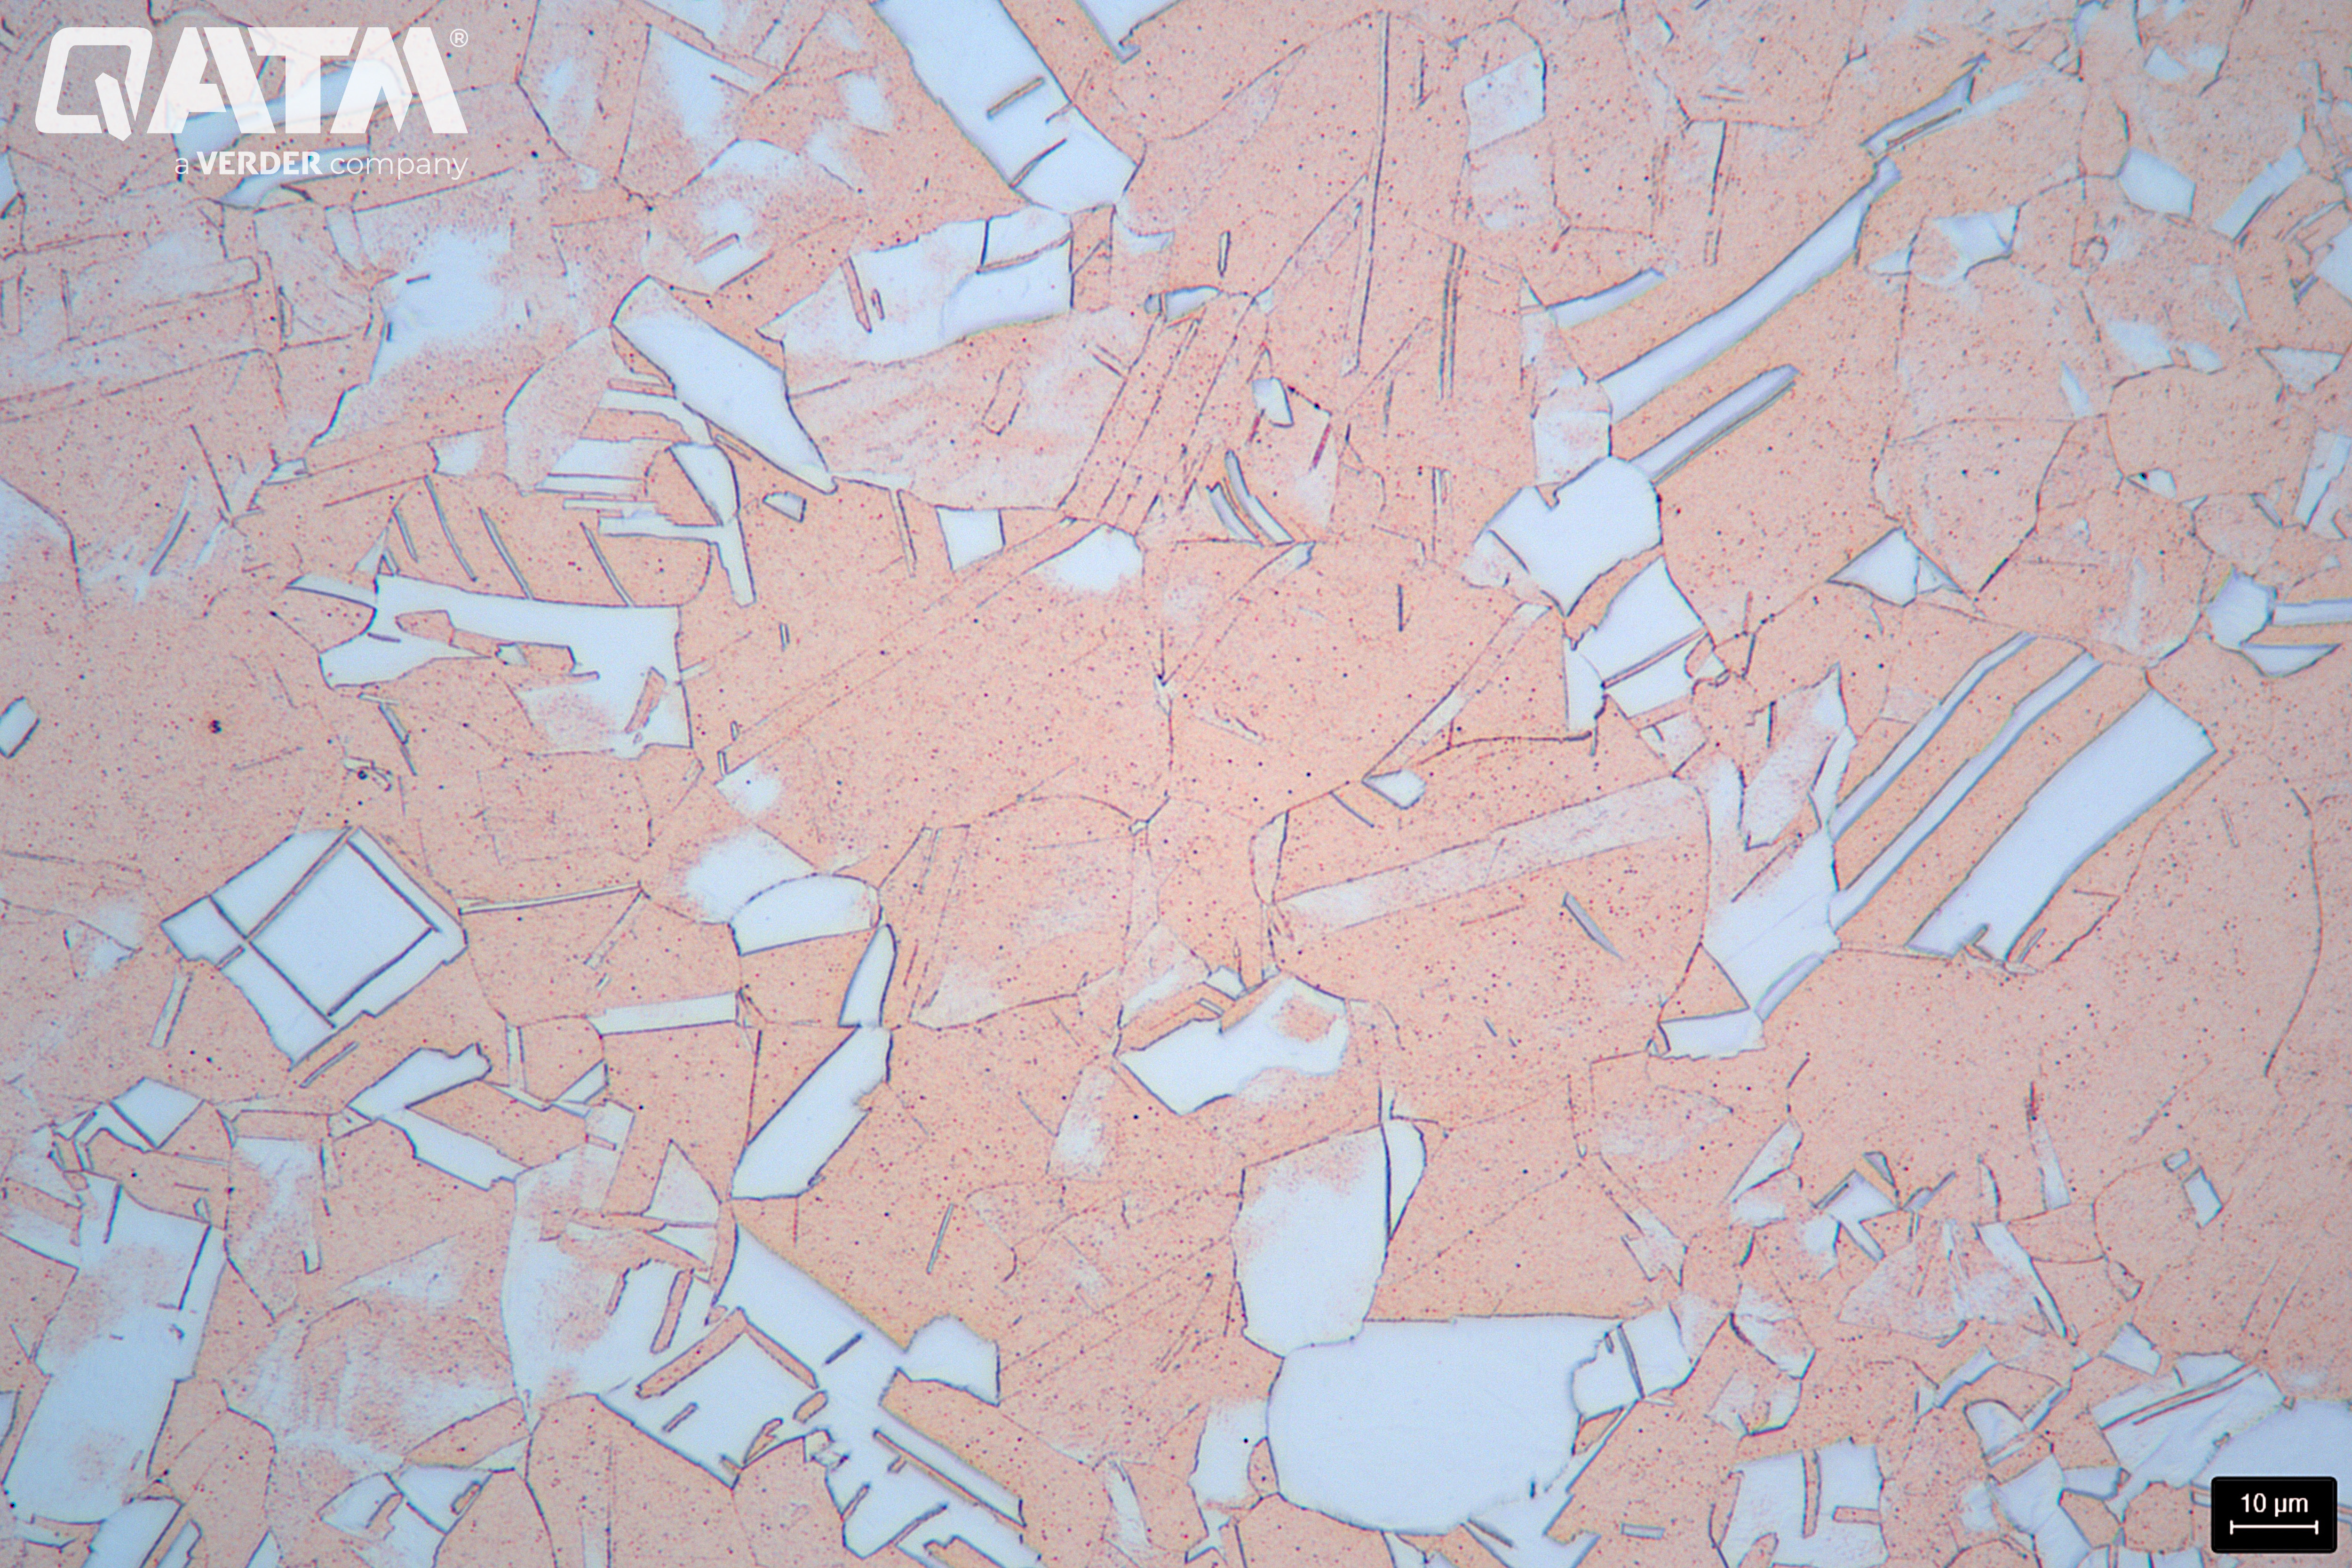
微細研磨および硝酸フェライト系エッチング後の純銅サンプル (QATM の Cu2 エッチング液) – 500:1
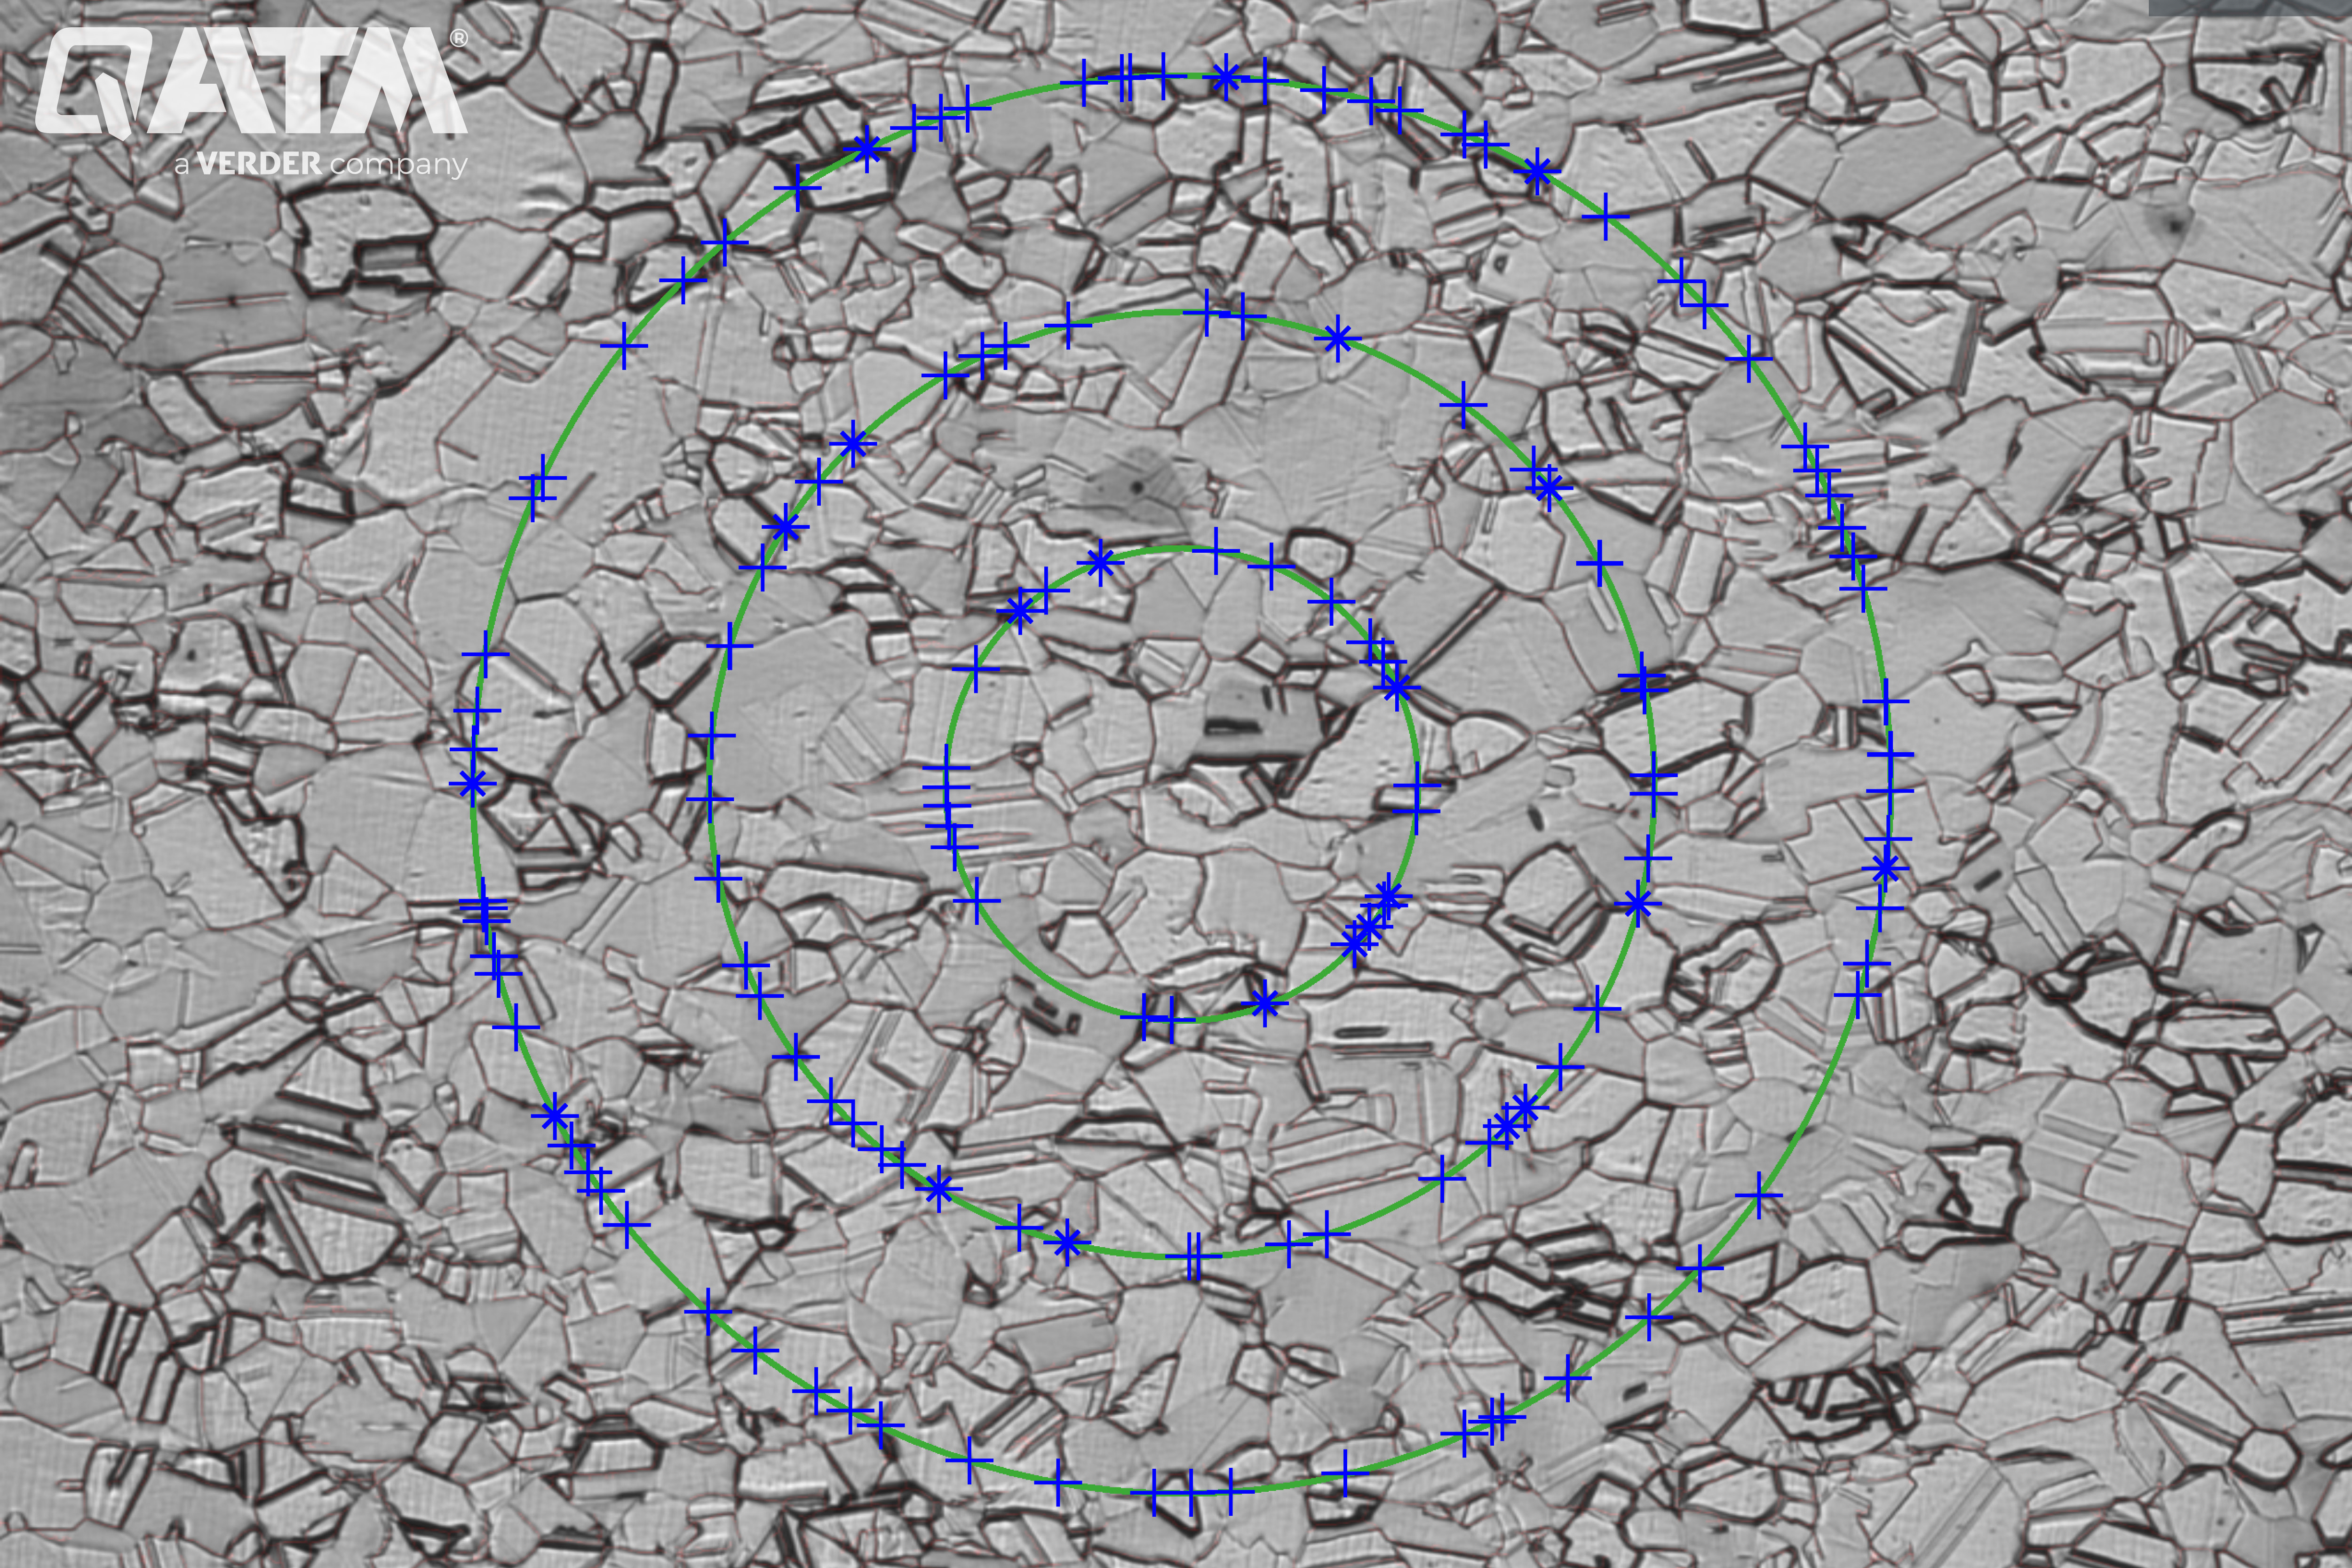
QPIX Controlソフトウェアによる純銅試料の粒径測定粒度:8.3
銅合金
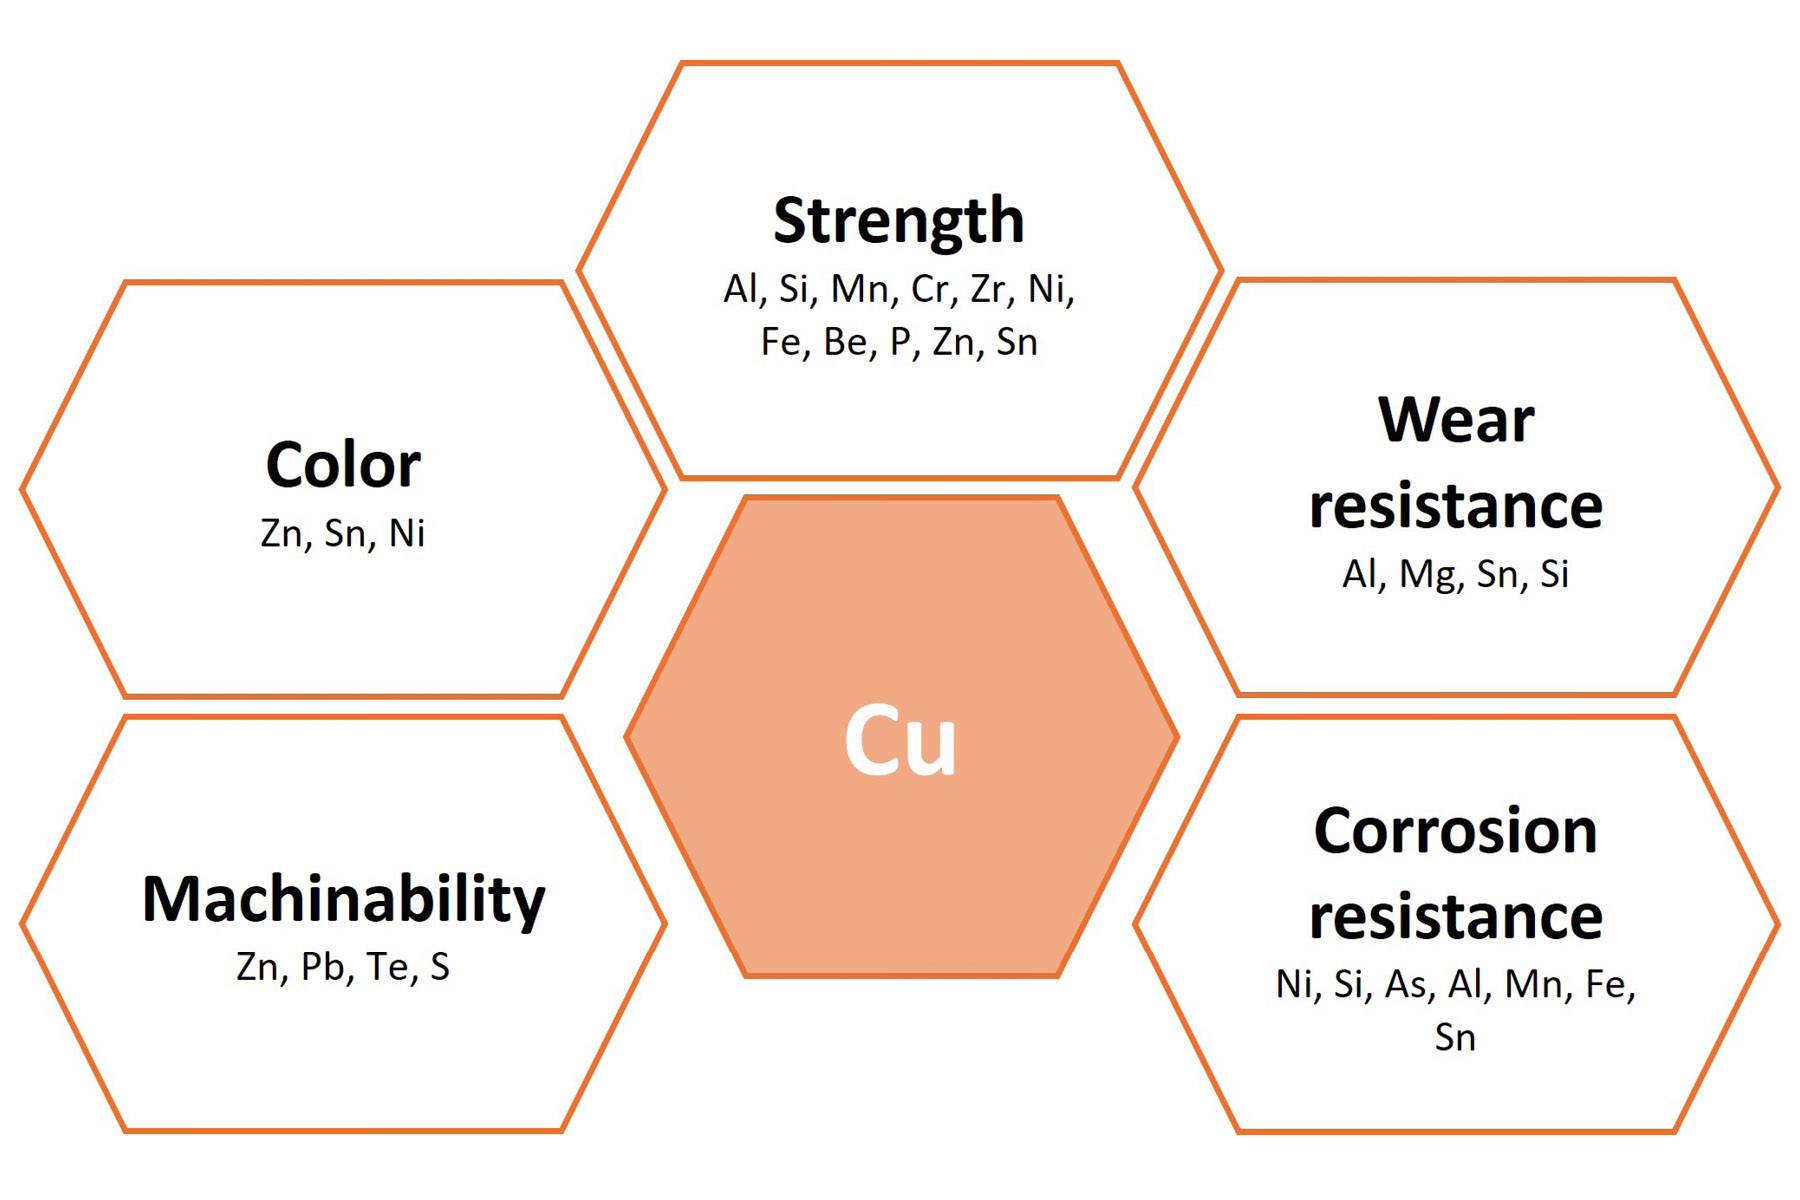
純銅の特性は多くの用途には適していないため、合金元素を添加すると銅の用途を広く広げることができます。各合金元素は、強度、耐食性、摩耗特性、機械加工性など、純銅の 1 つまたは複数の特性を大幅に改善できます。一部の合金は、Ni、Sn、Zn などの純銅の色を変えることもあります。以下に、銅合金におけるさまざまな合金元素の効果をまとめた 2 つの画像を示します。
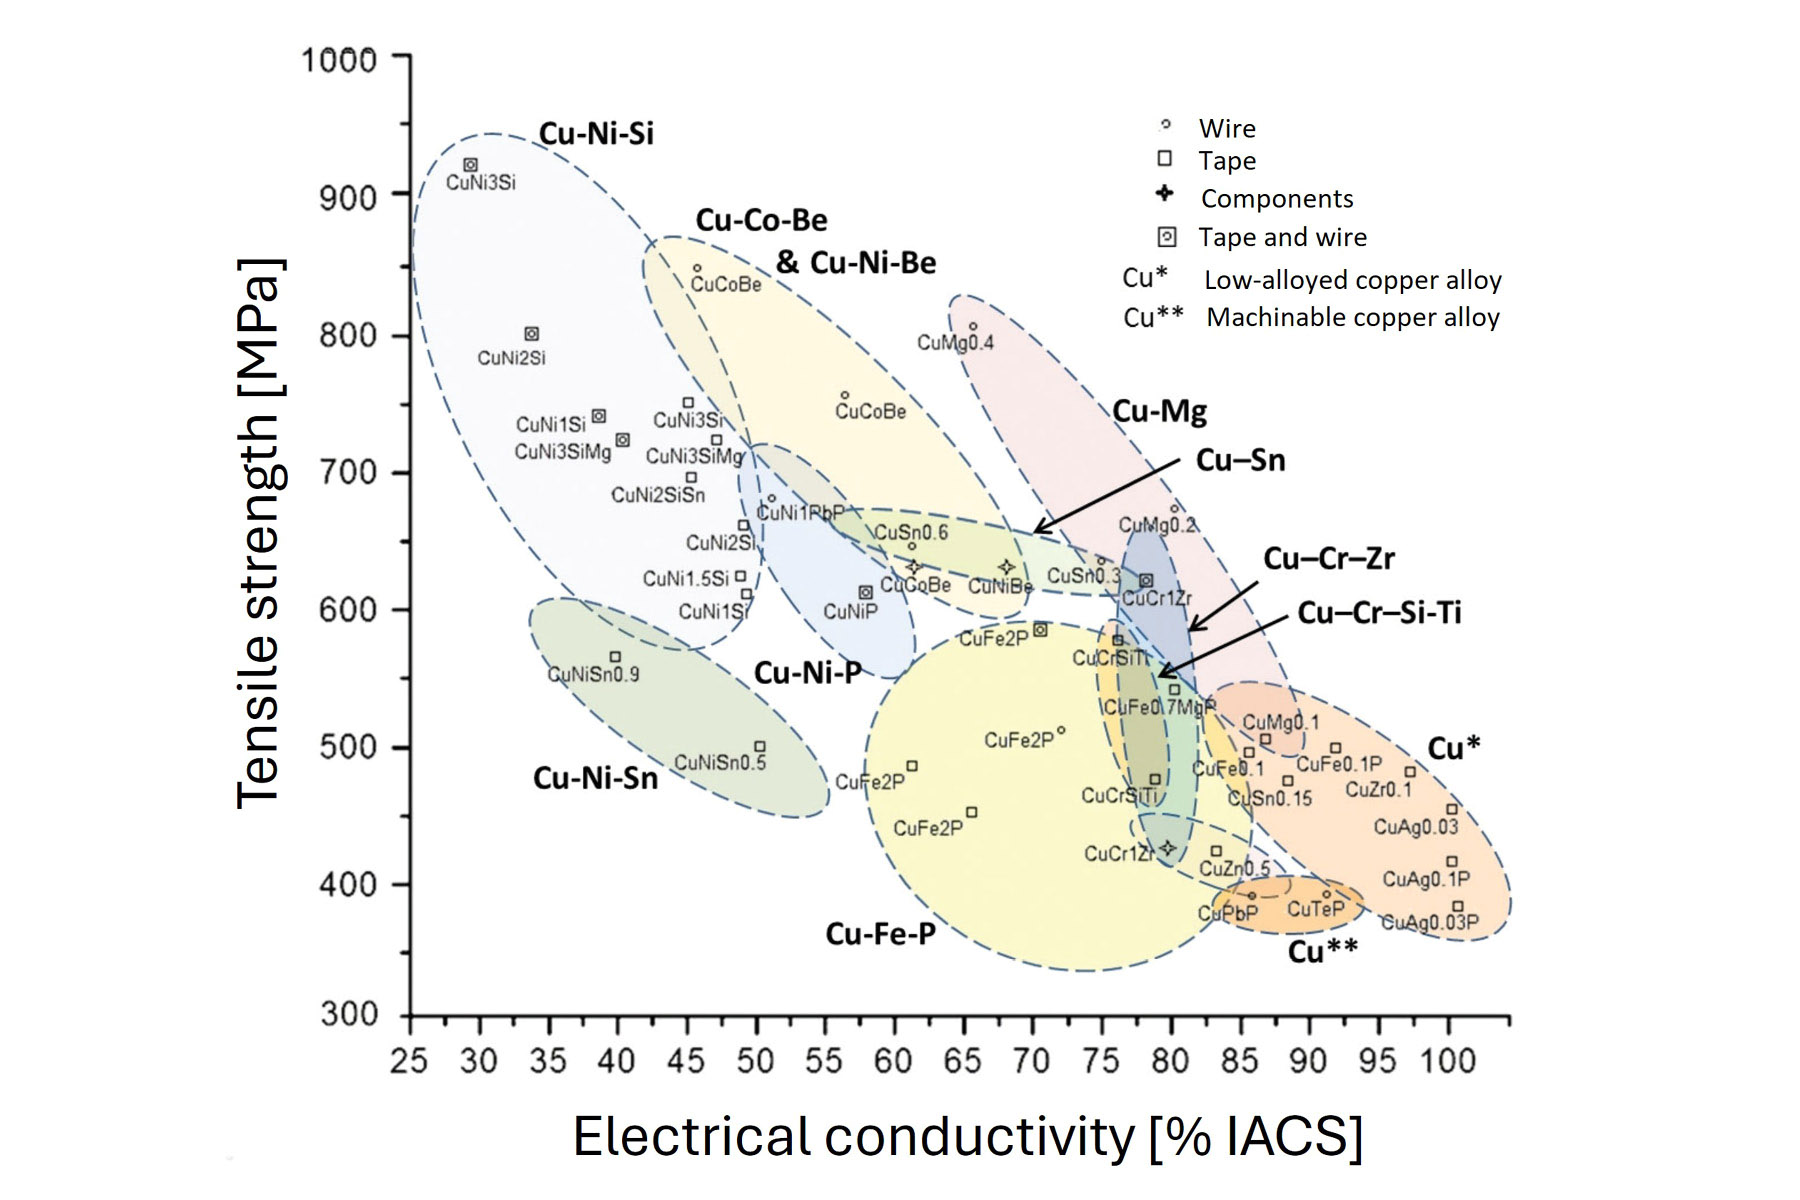
各種低合金銅の特性図、DKI 4501
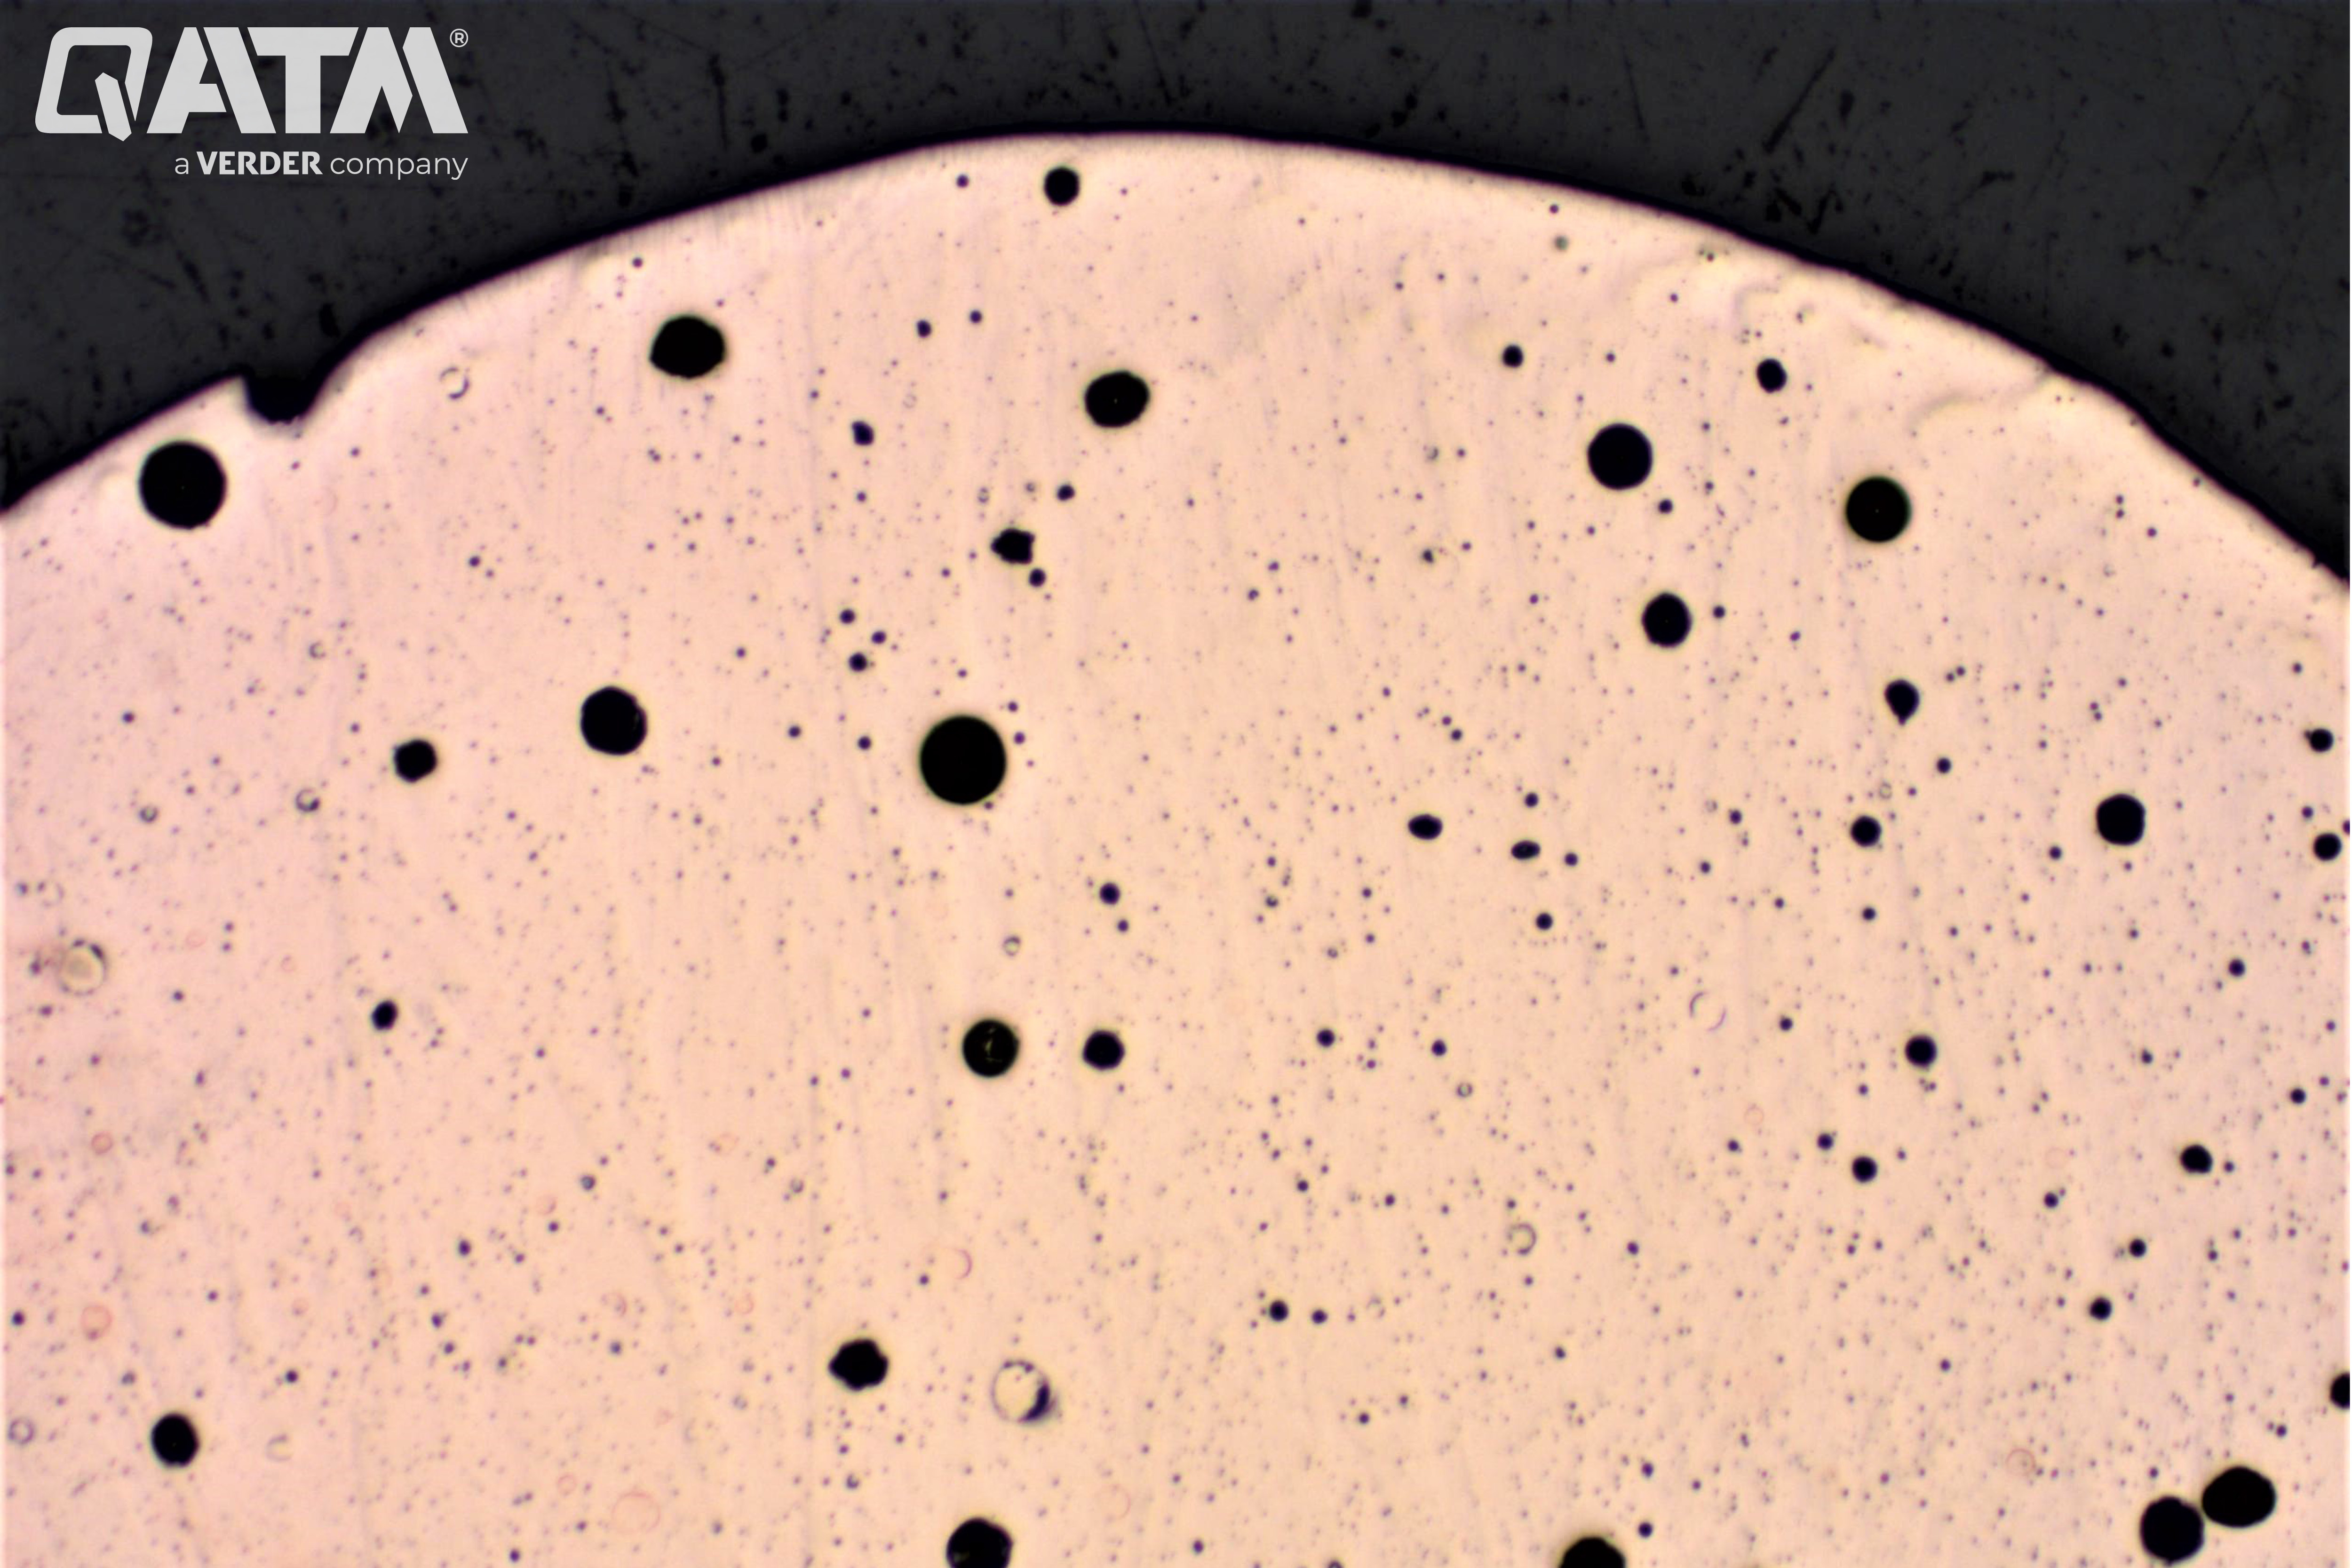
微研磨後のステーターの銅ヘアピンの大きな溶接継ぎ目の先端 – 25:1
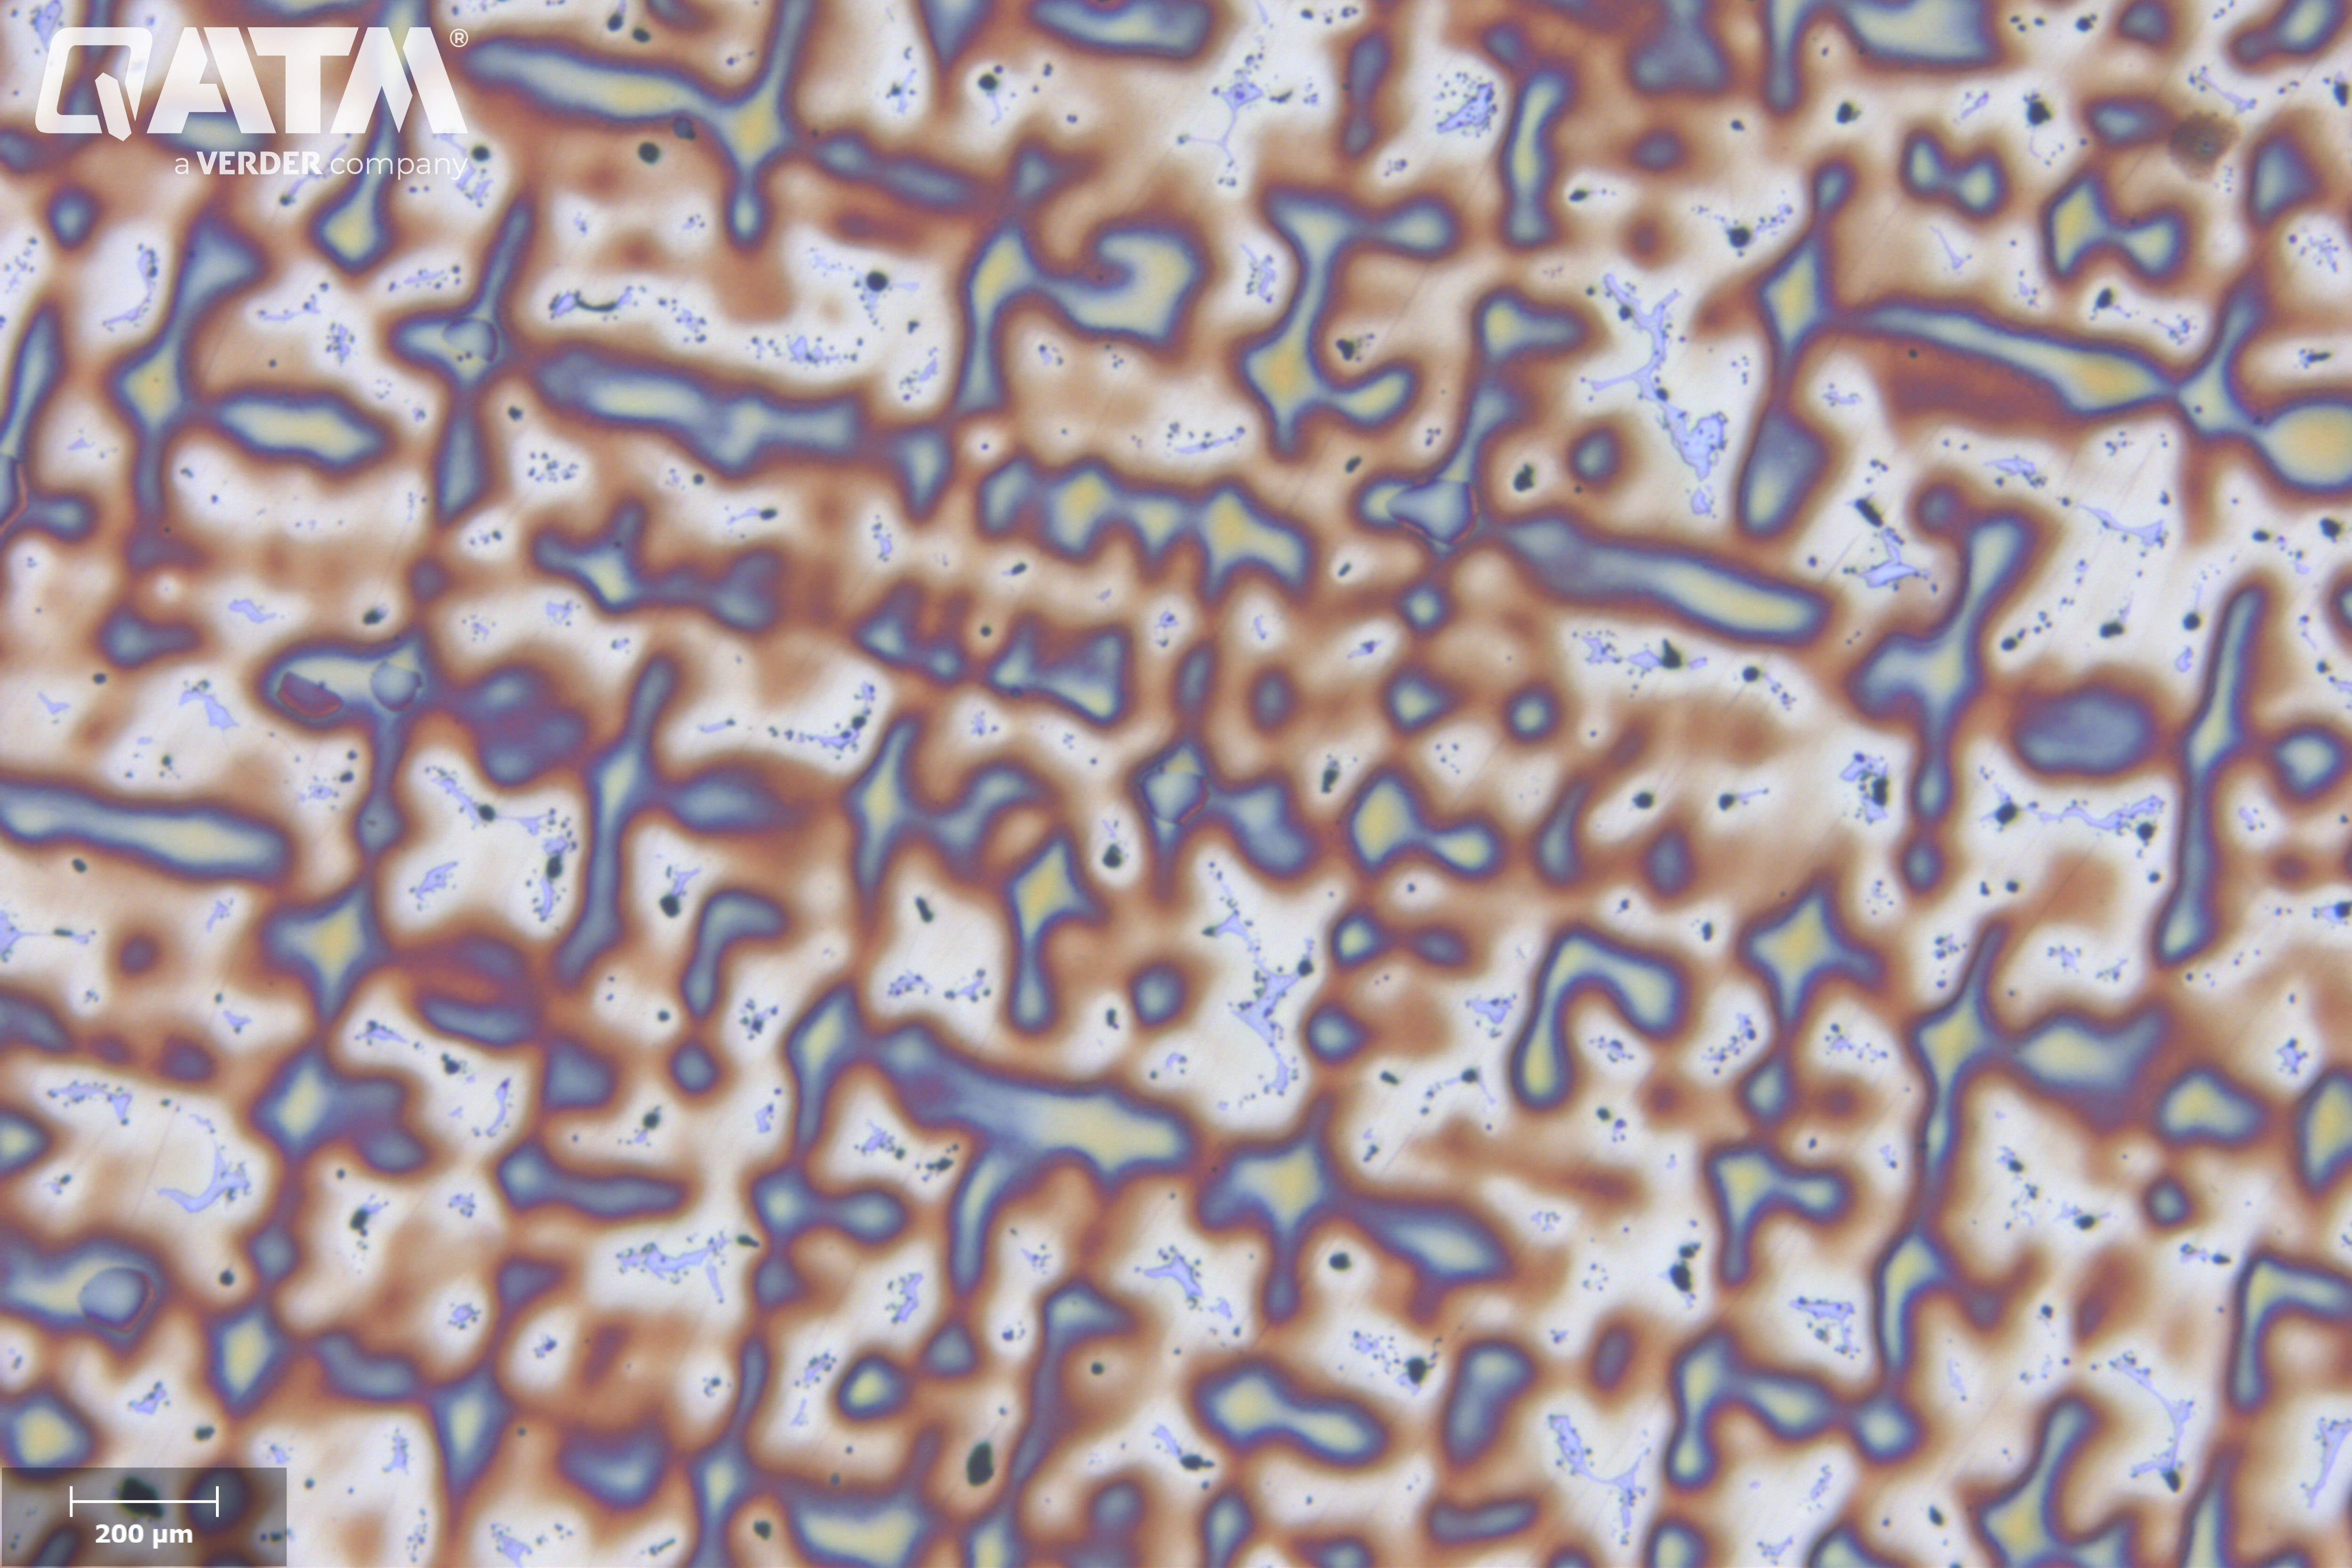
Klemm IIカラーエッチング剤でエッチングした後の樹状突起の微細構造と樹状突起間の共析相を持つ真鍮サンプル – 100:1
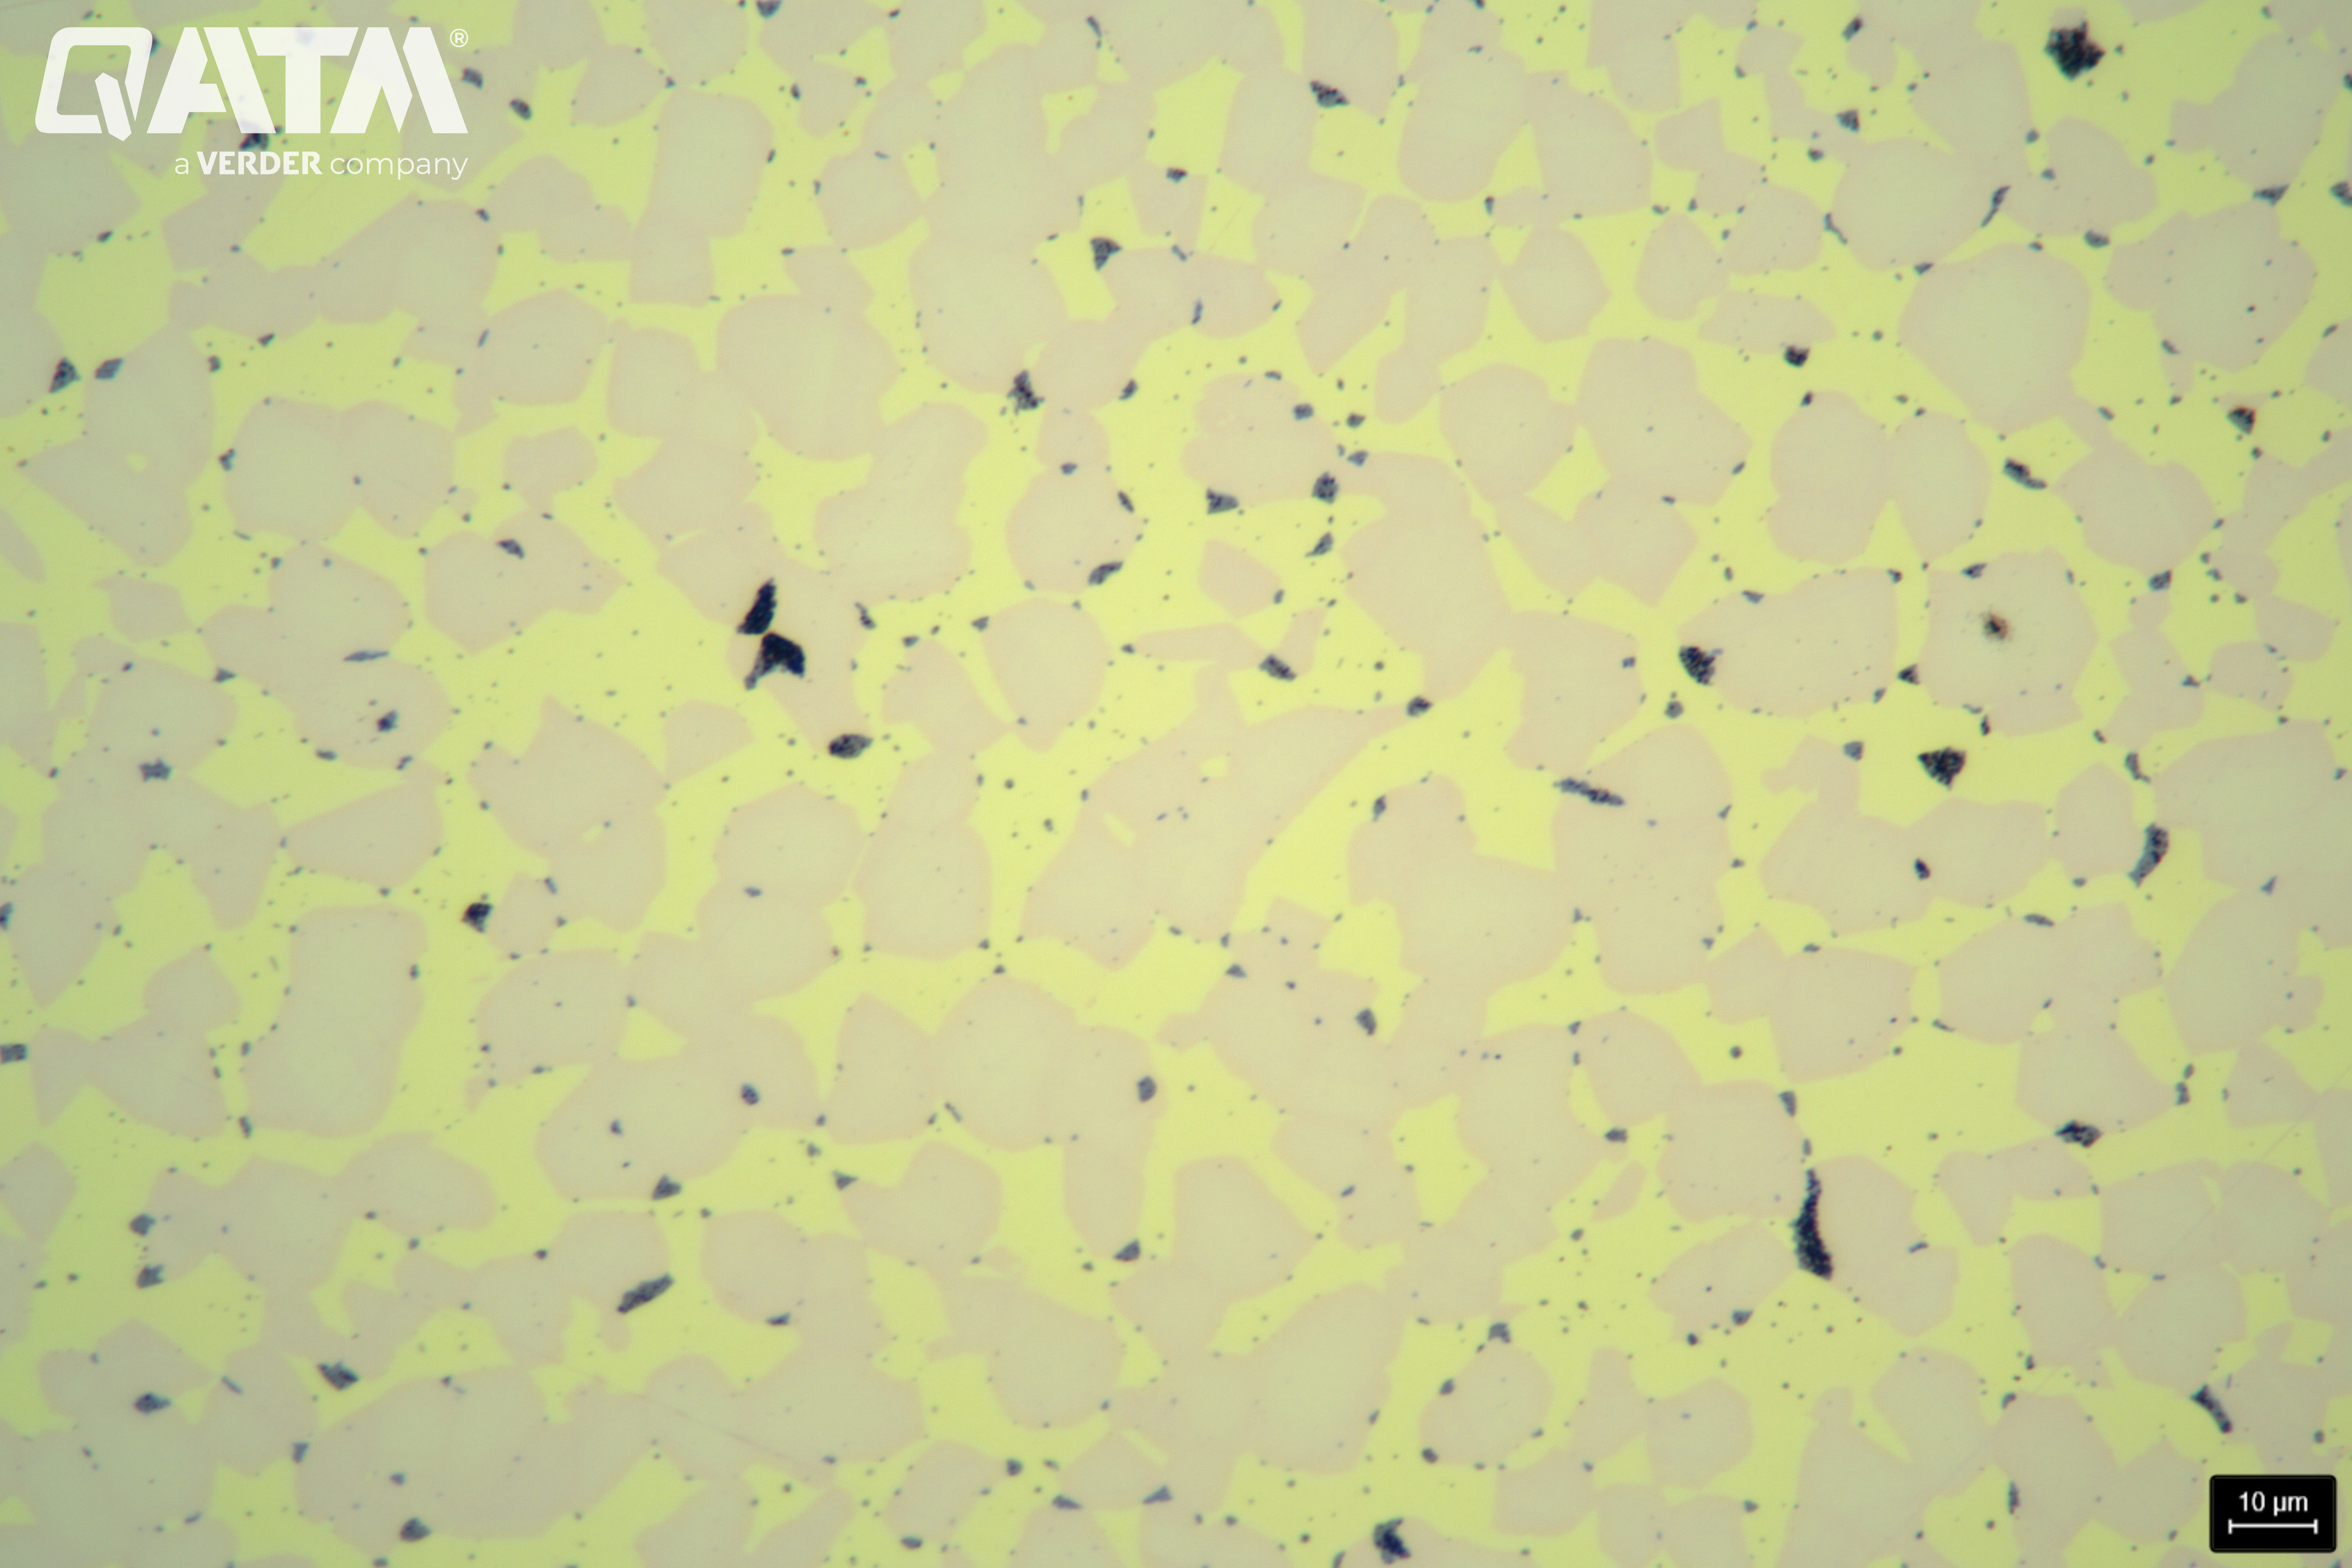
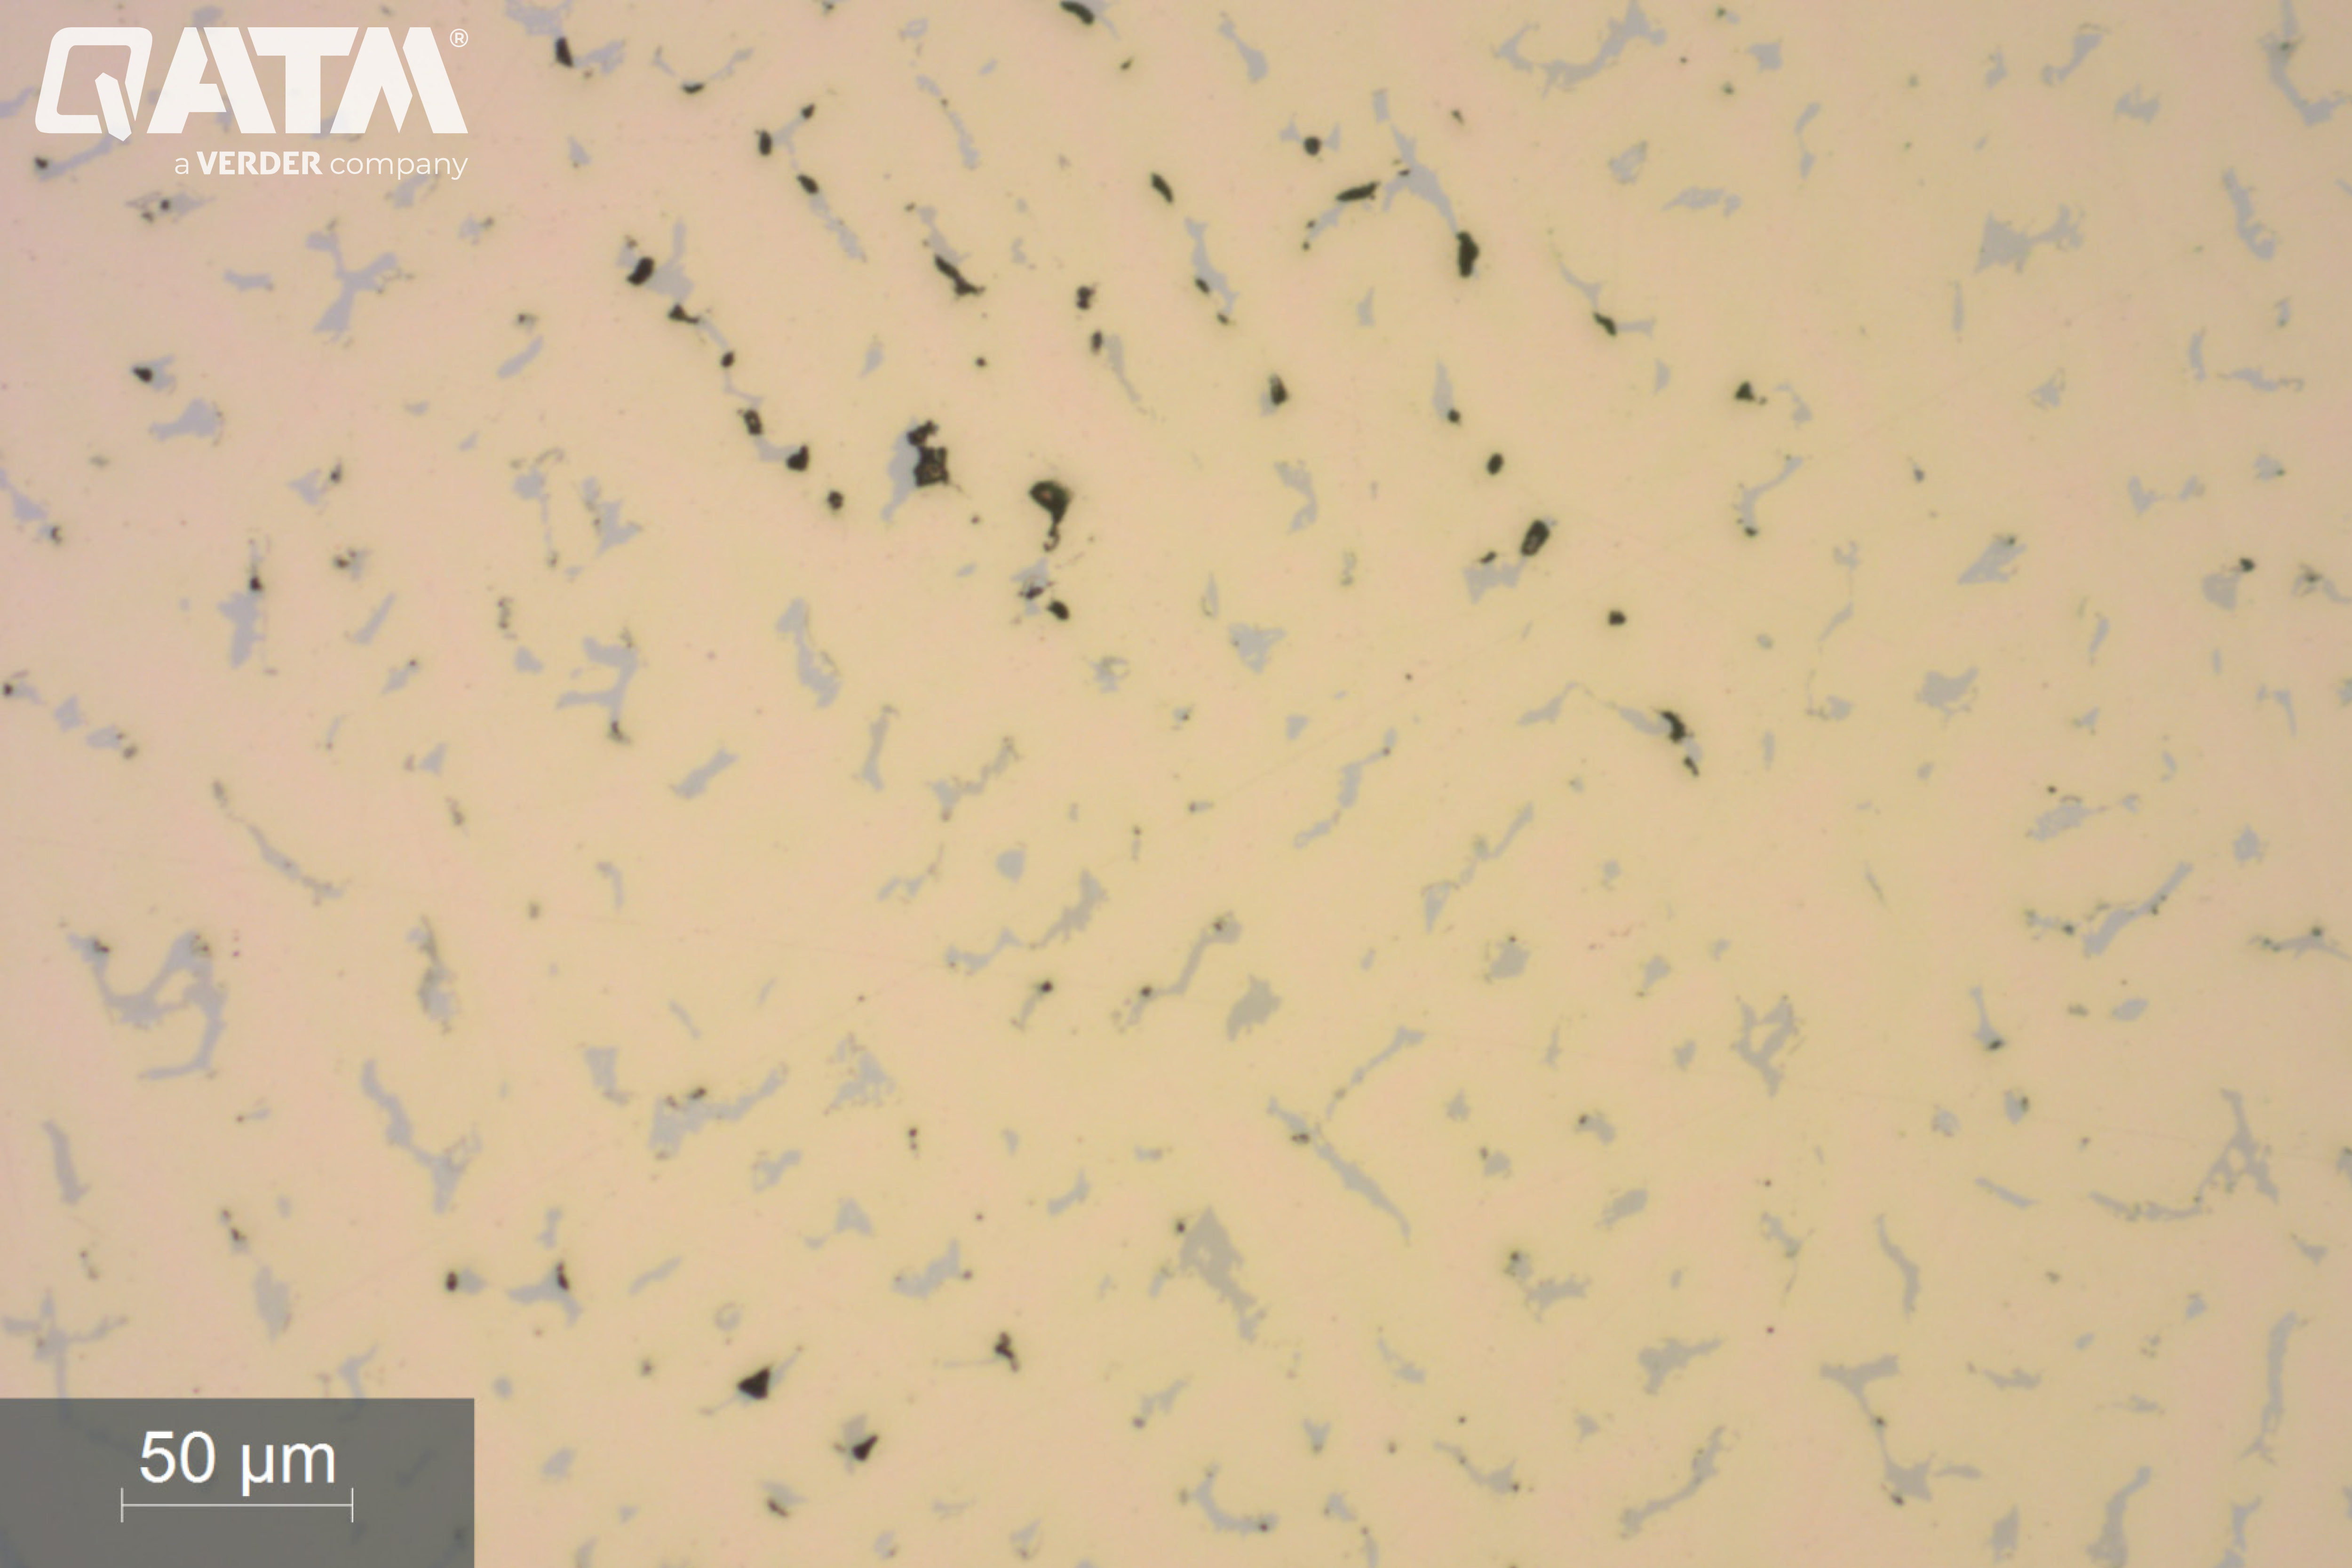
有名なα βの微細構造を持つ真鍮鋳造サンプルは、最終研磨後、介在物を含む鉛を濃い青色 – 500 で決定できます。1
樹状突起間の灰色相としての共析相が見えます – 200:1
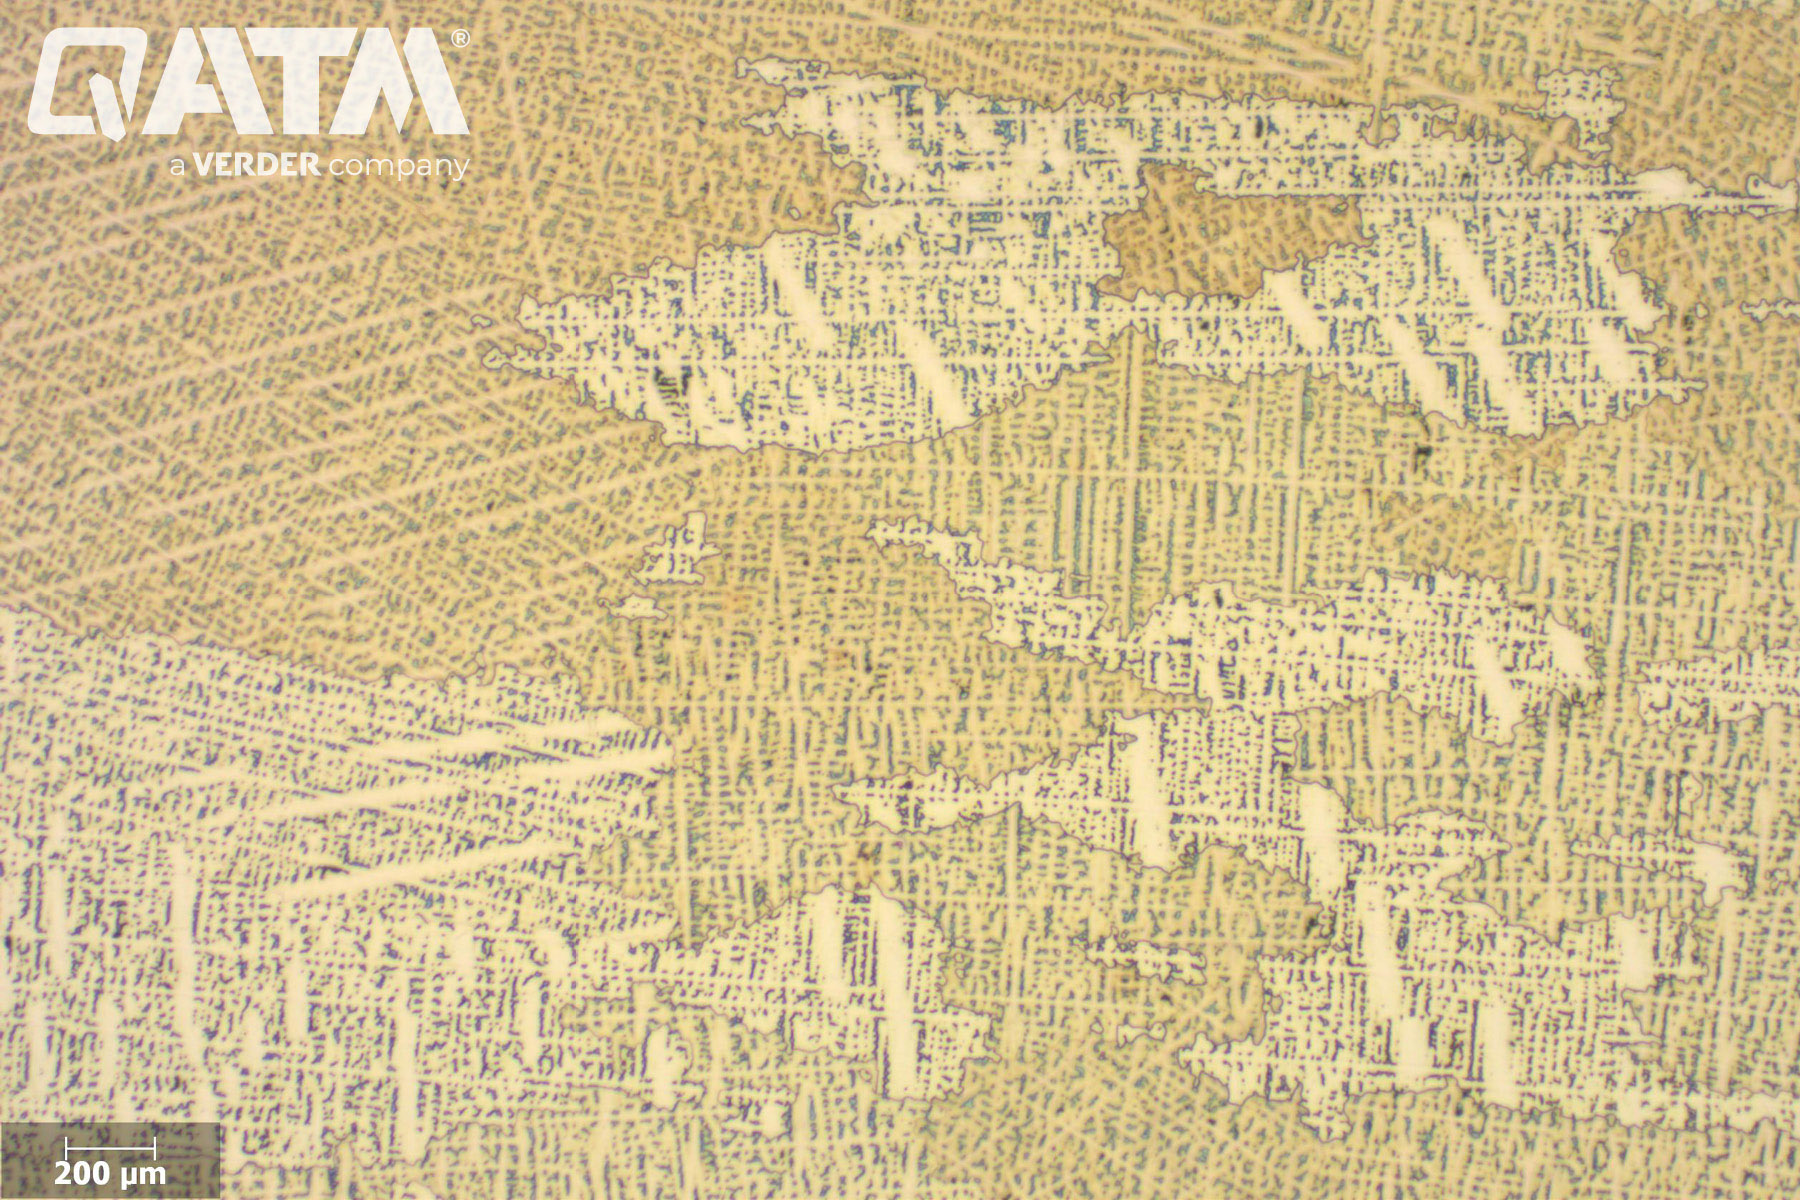
銅Aエッチング液でエッチングした後の鋳造銅合金の樹枝状微細構造 – 25:1
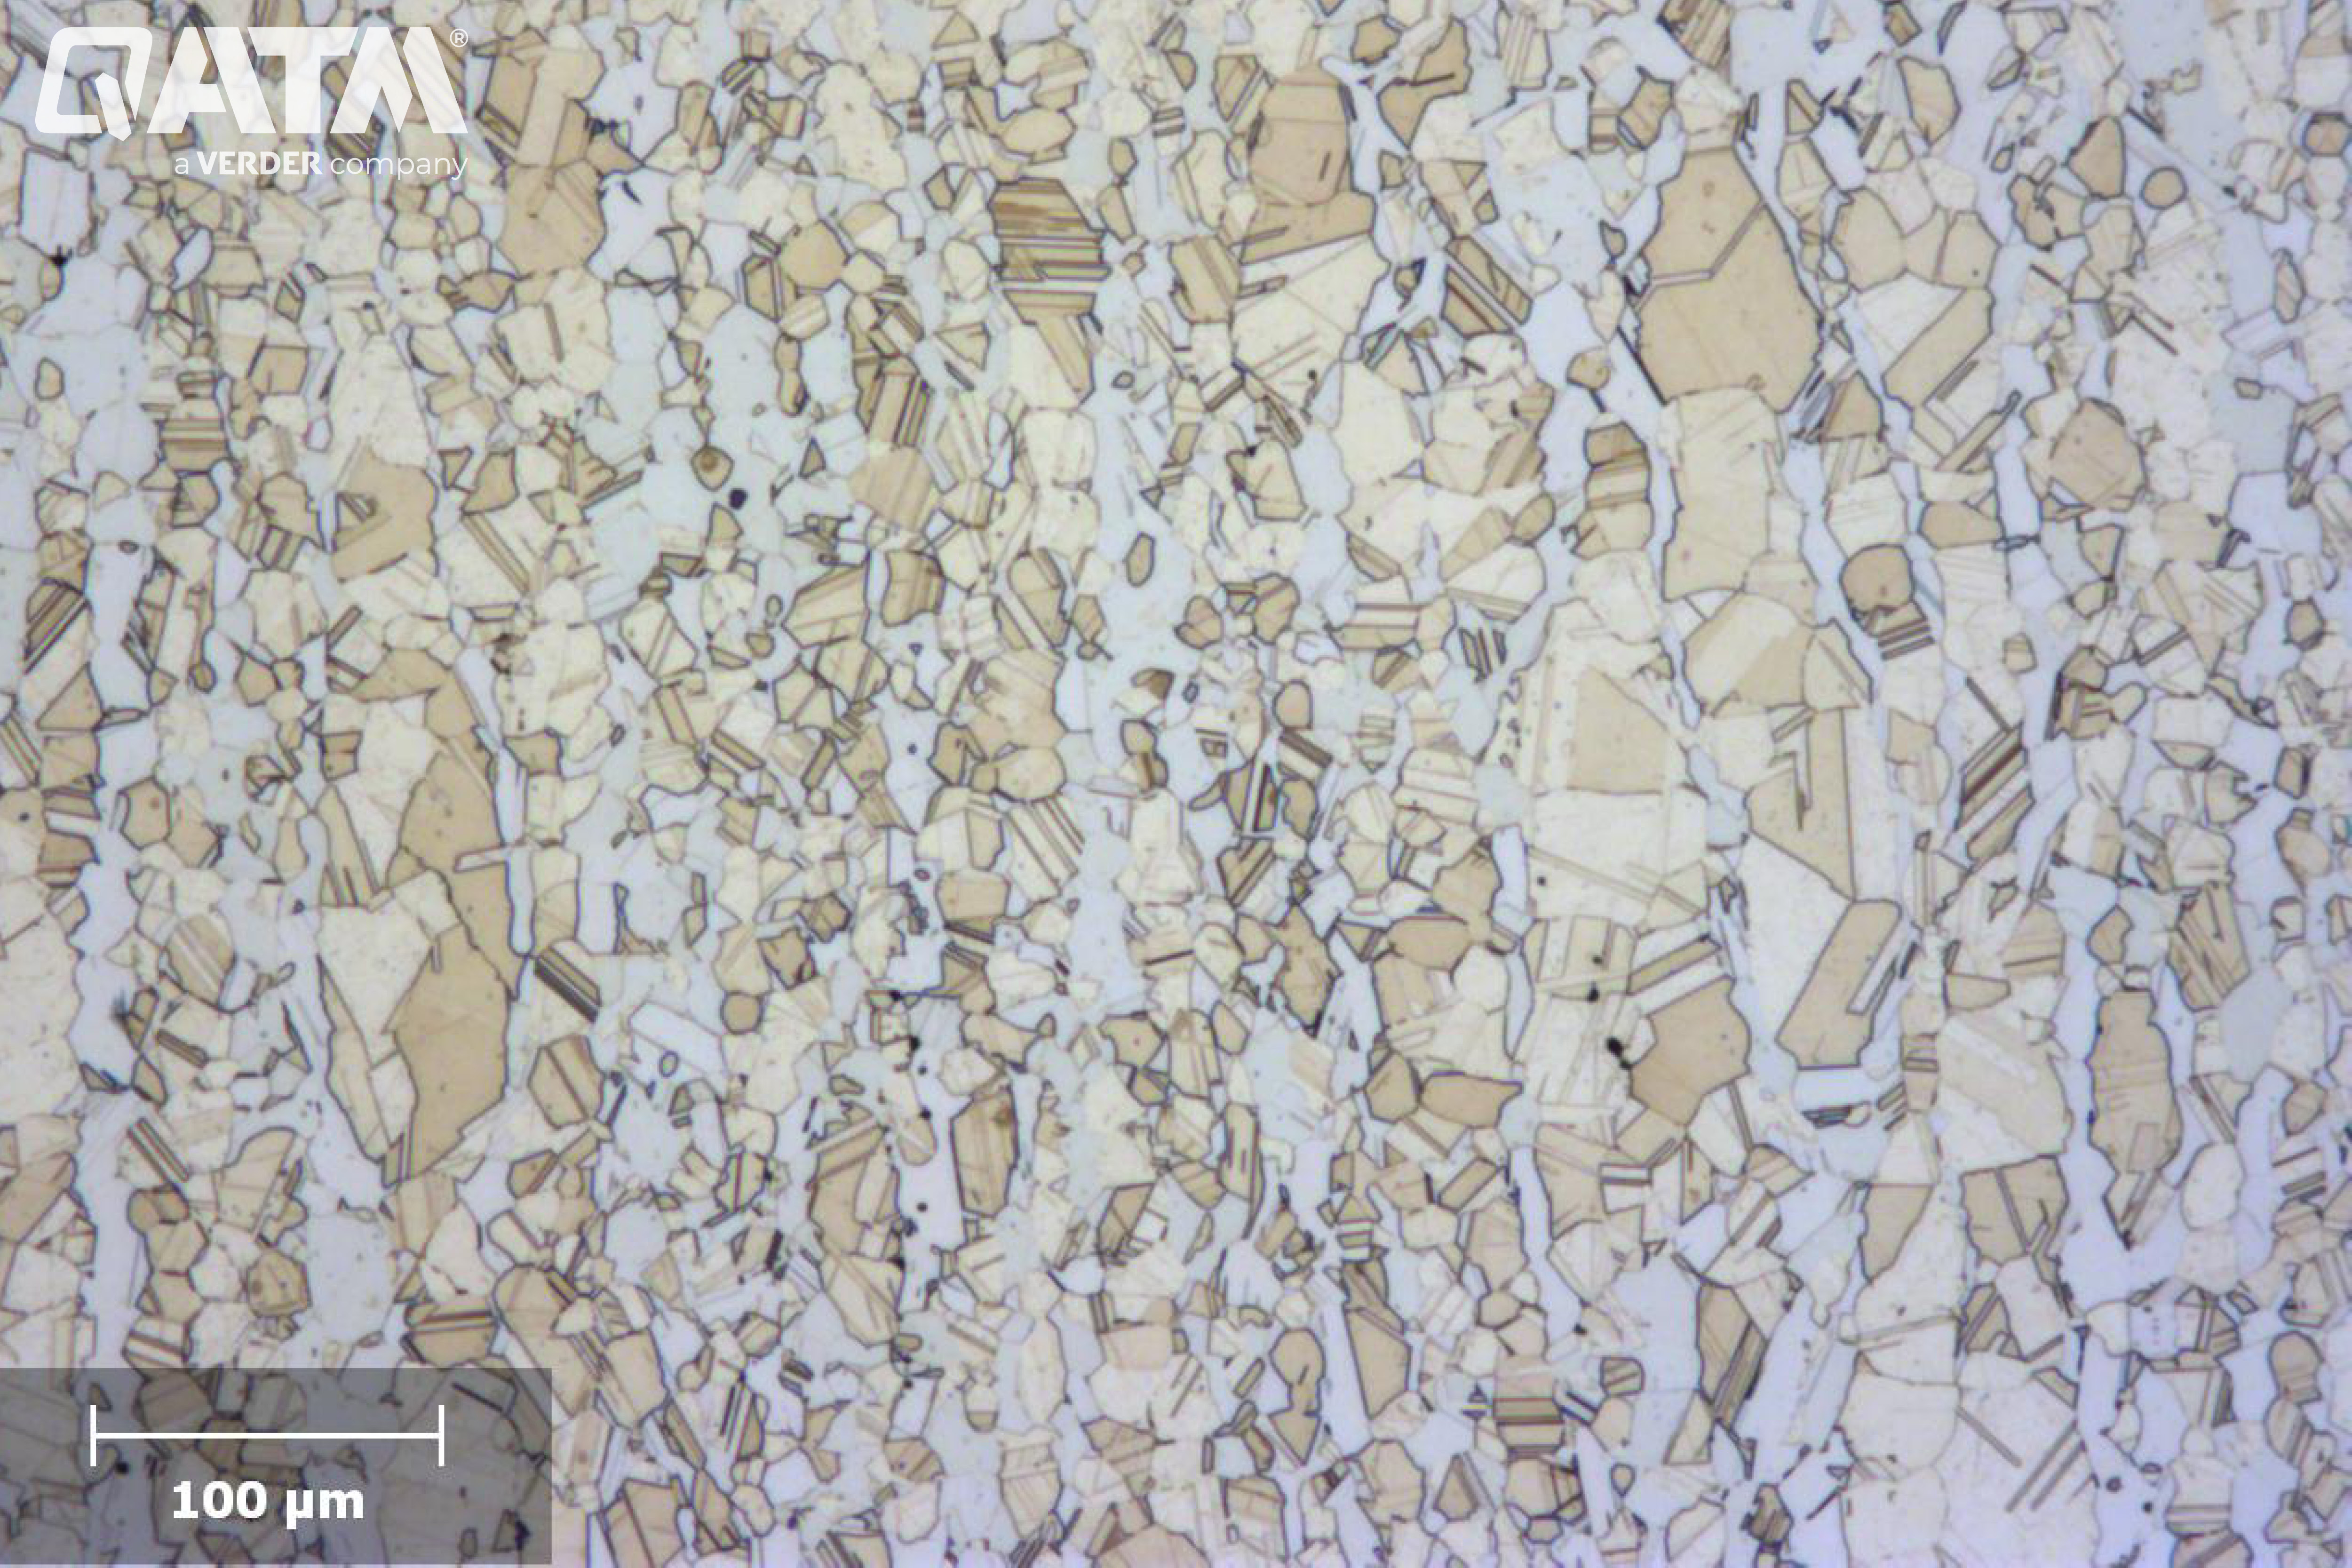
銅Aでエッチングした後のα β真鍮合金 – 100:1
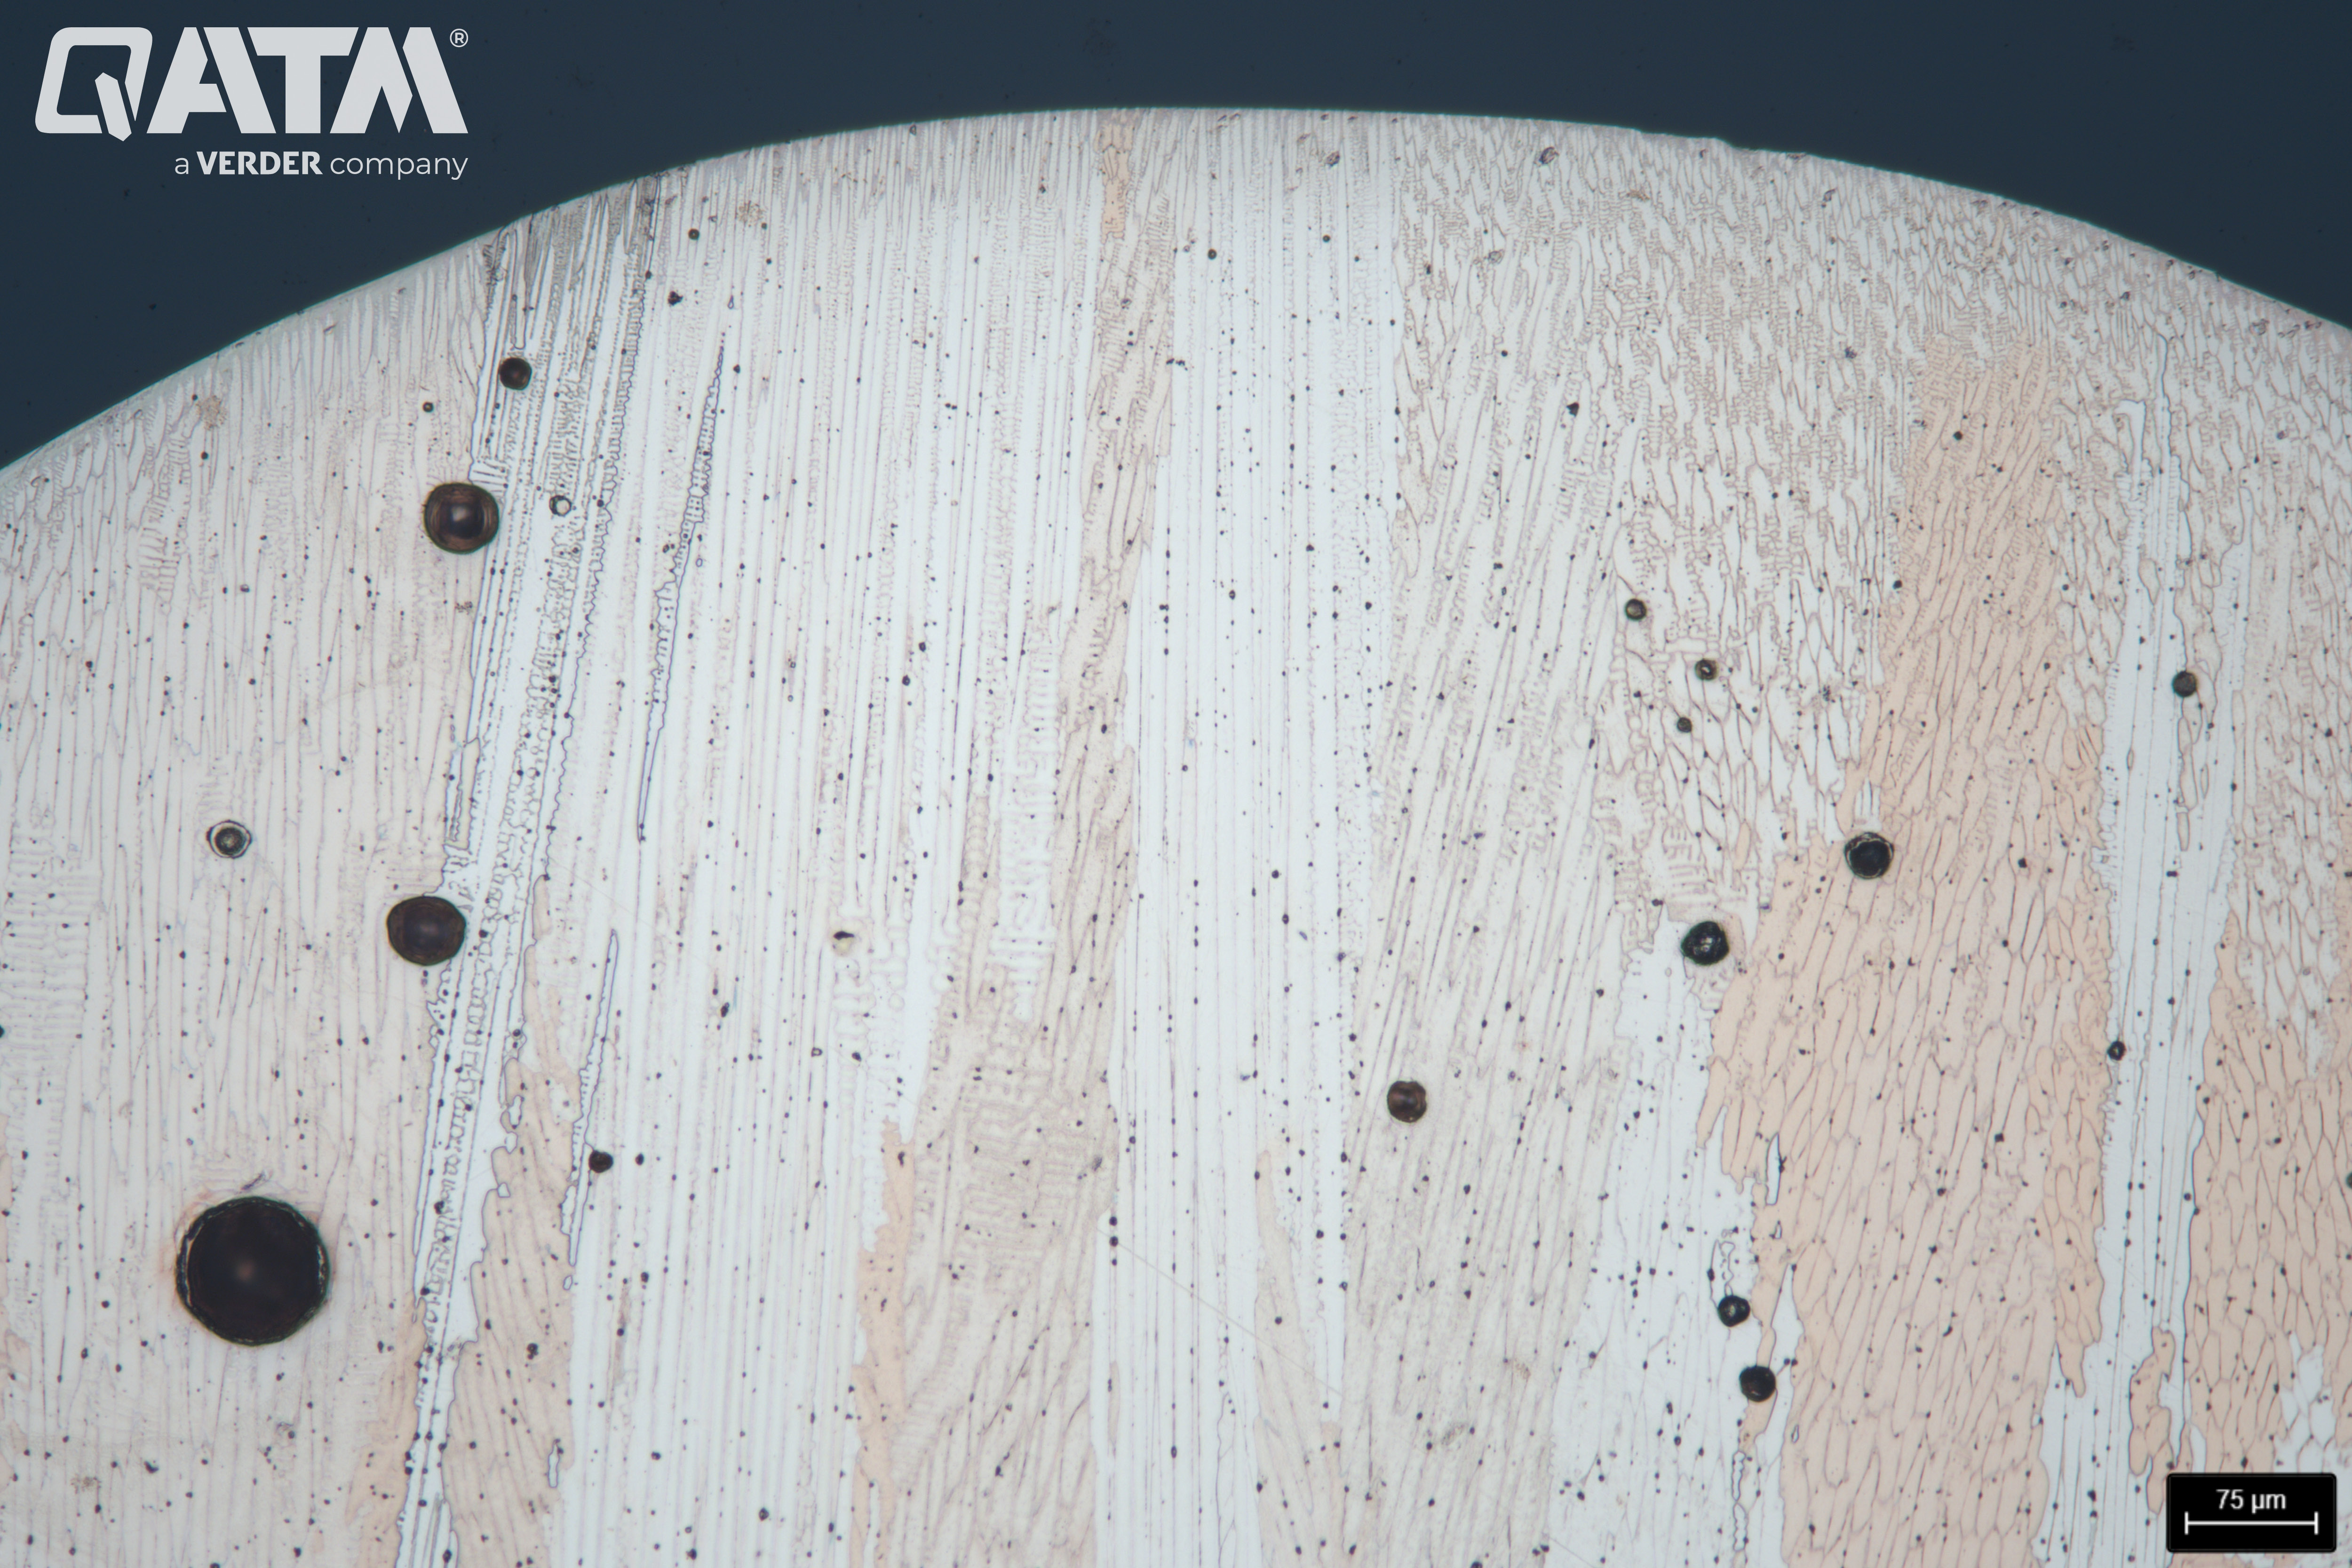
フェライト系硝酸塩CU2エッチング液でエッチングした後の銅ヘアピンの溶接シーム – 25:1
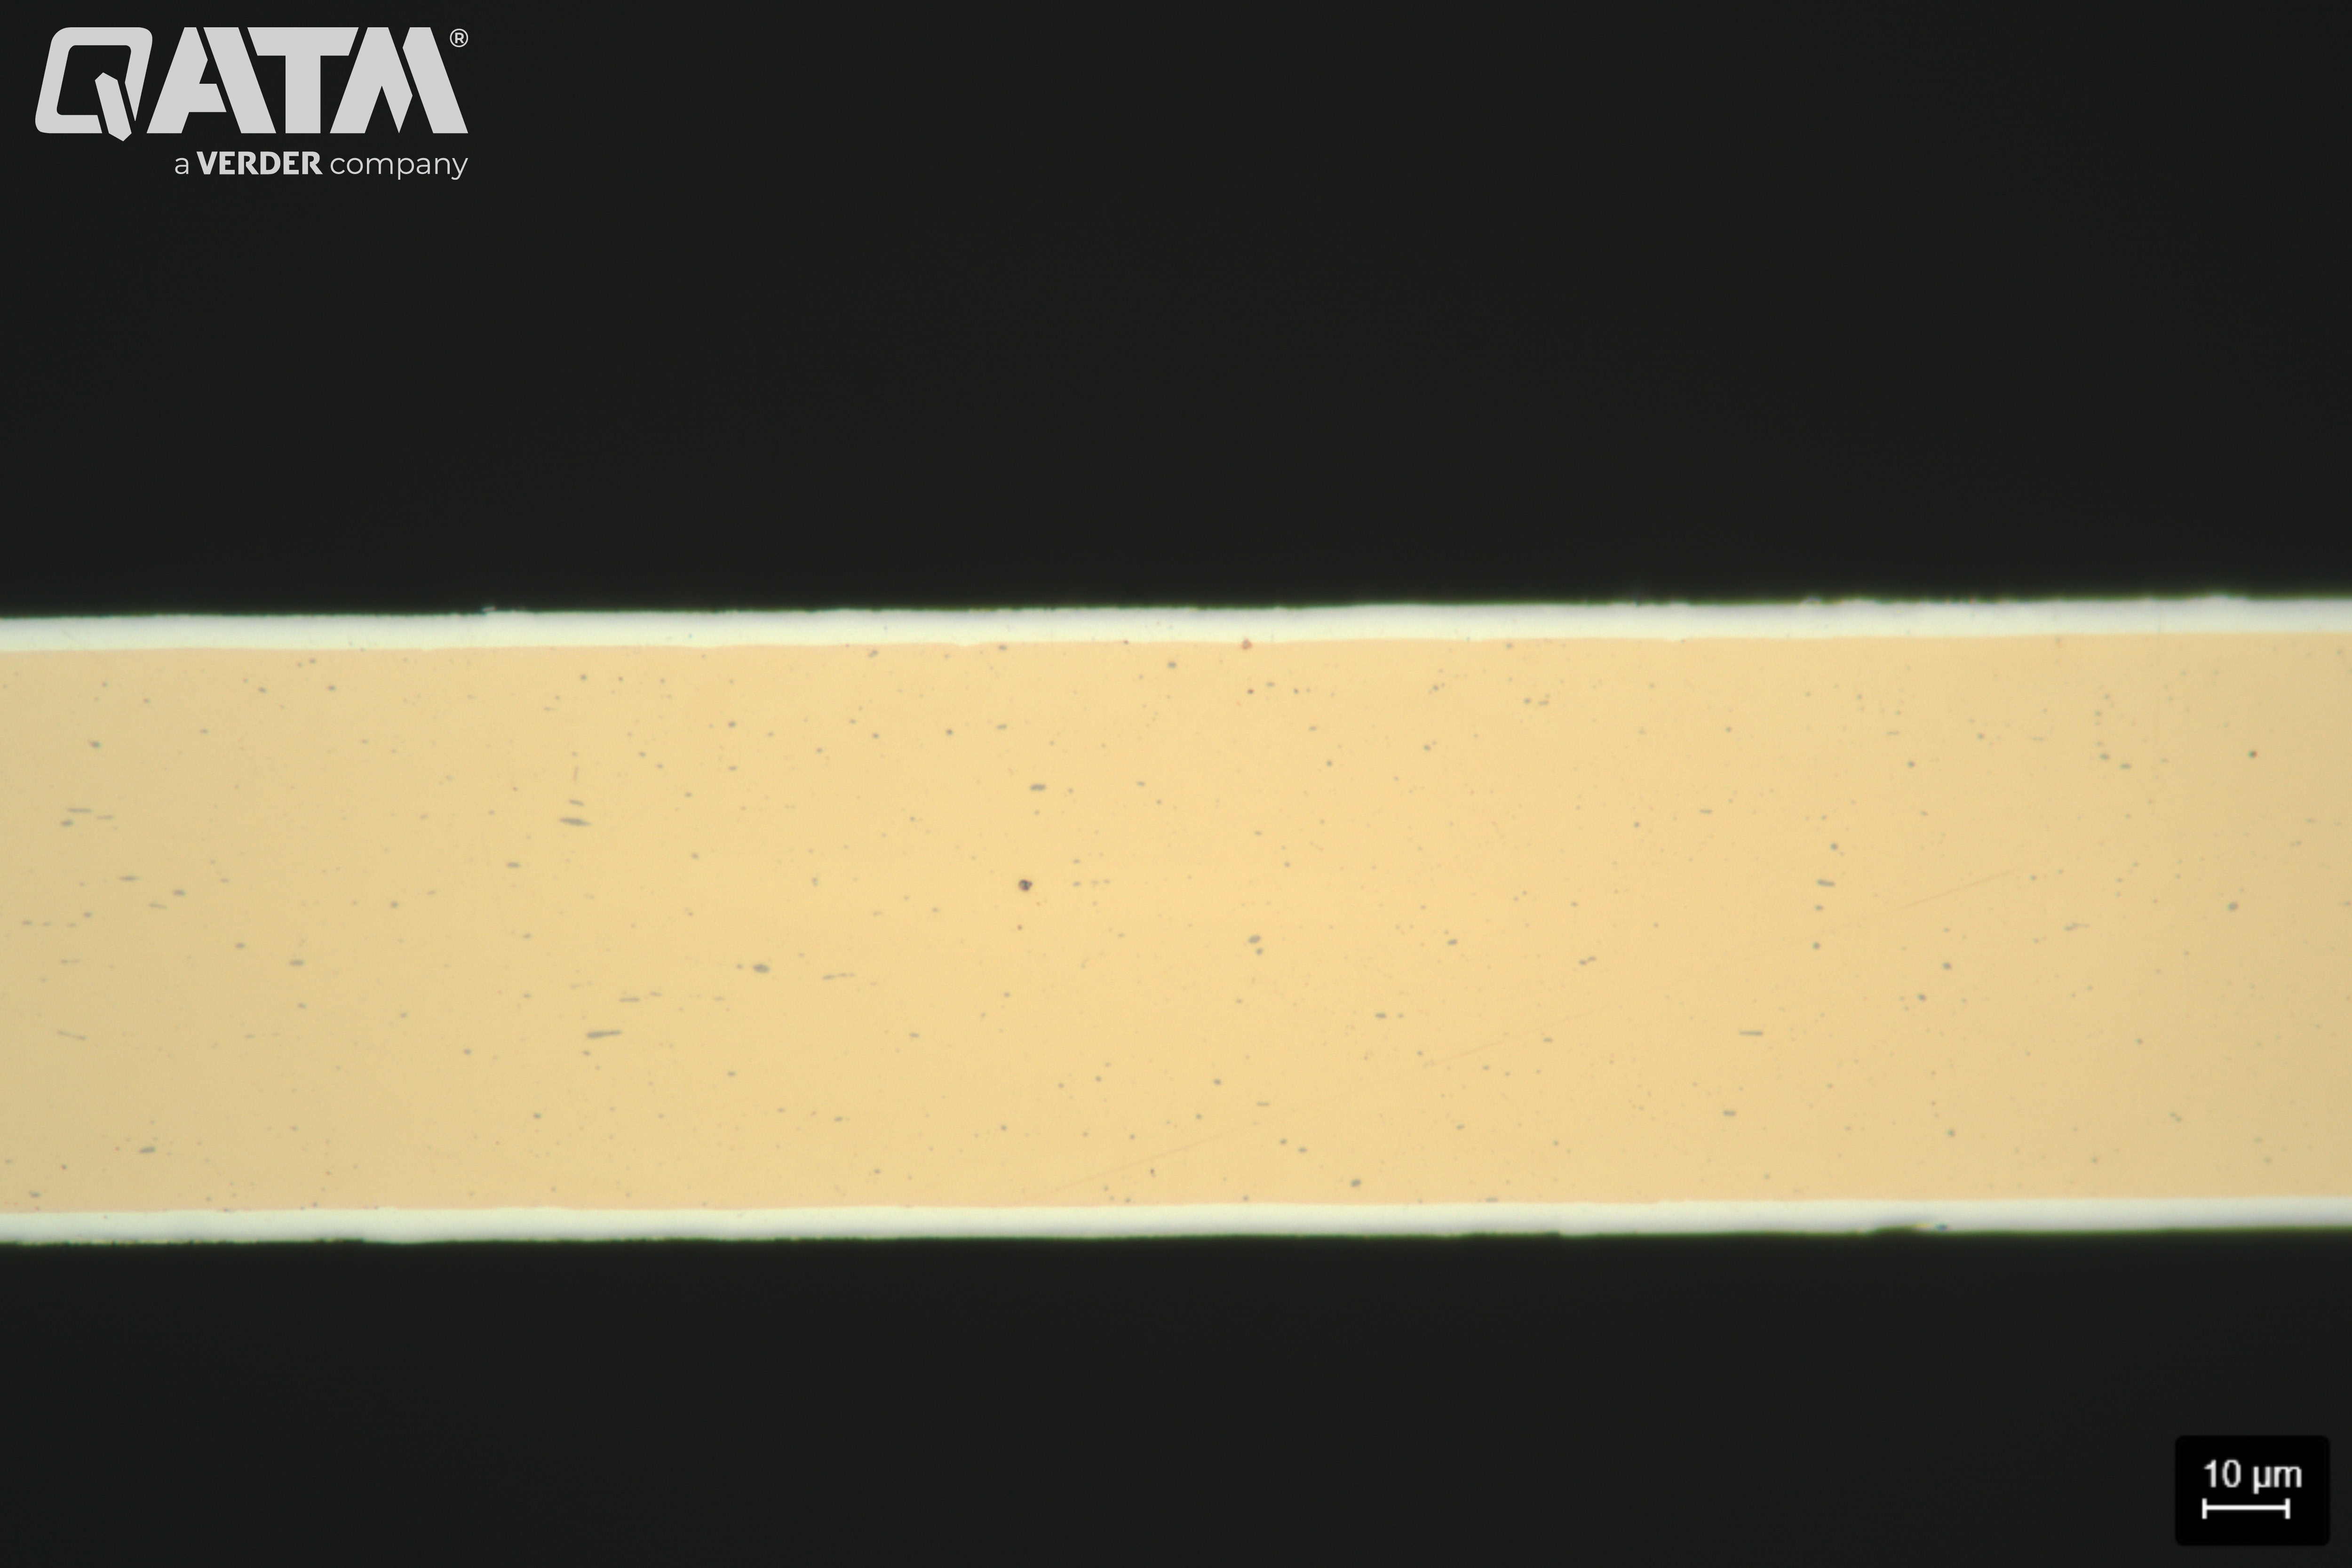
最終研磨後の両面に銀でコーティングされた銅ベリリウム合金 – 500:1
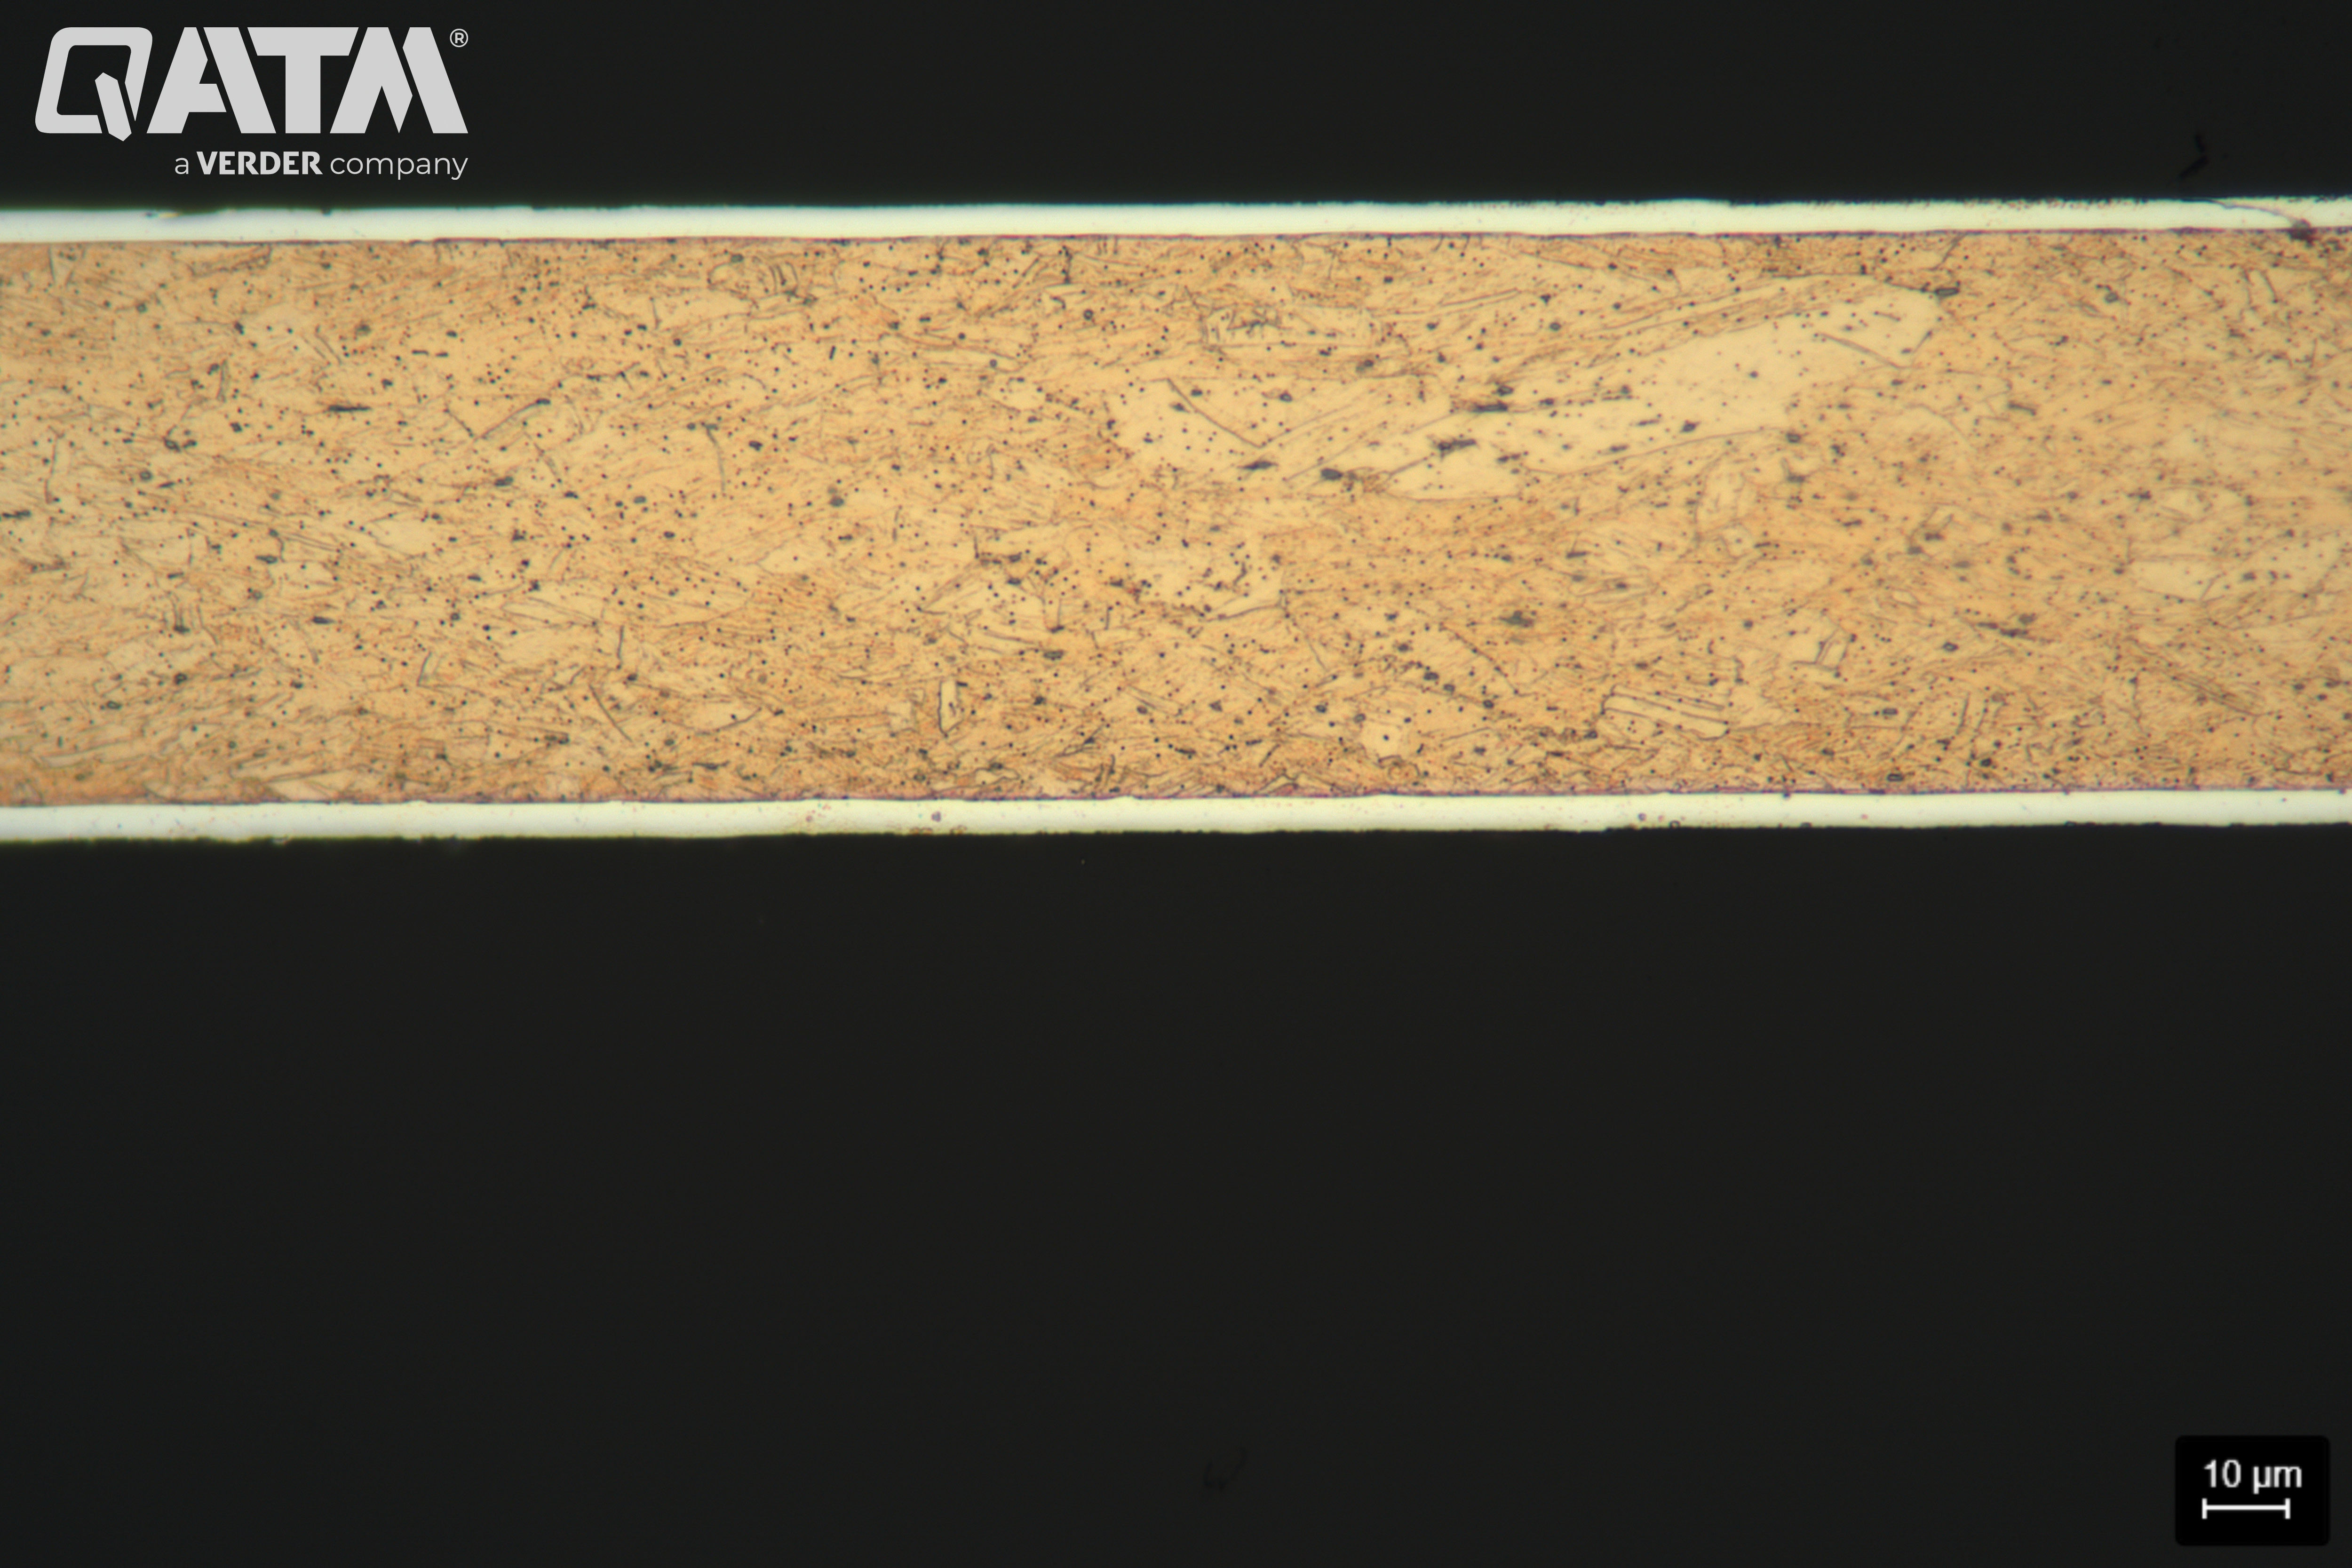
銅Aエッチング液(Fe3Cl)でエッチングした後、両面にコーティングされた銅ベリリウム合金 – 500:1
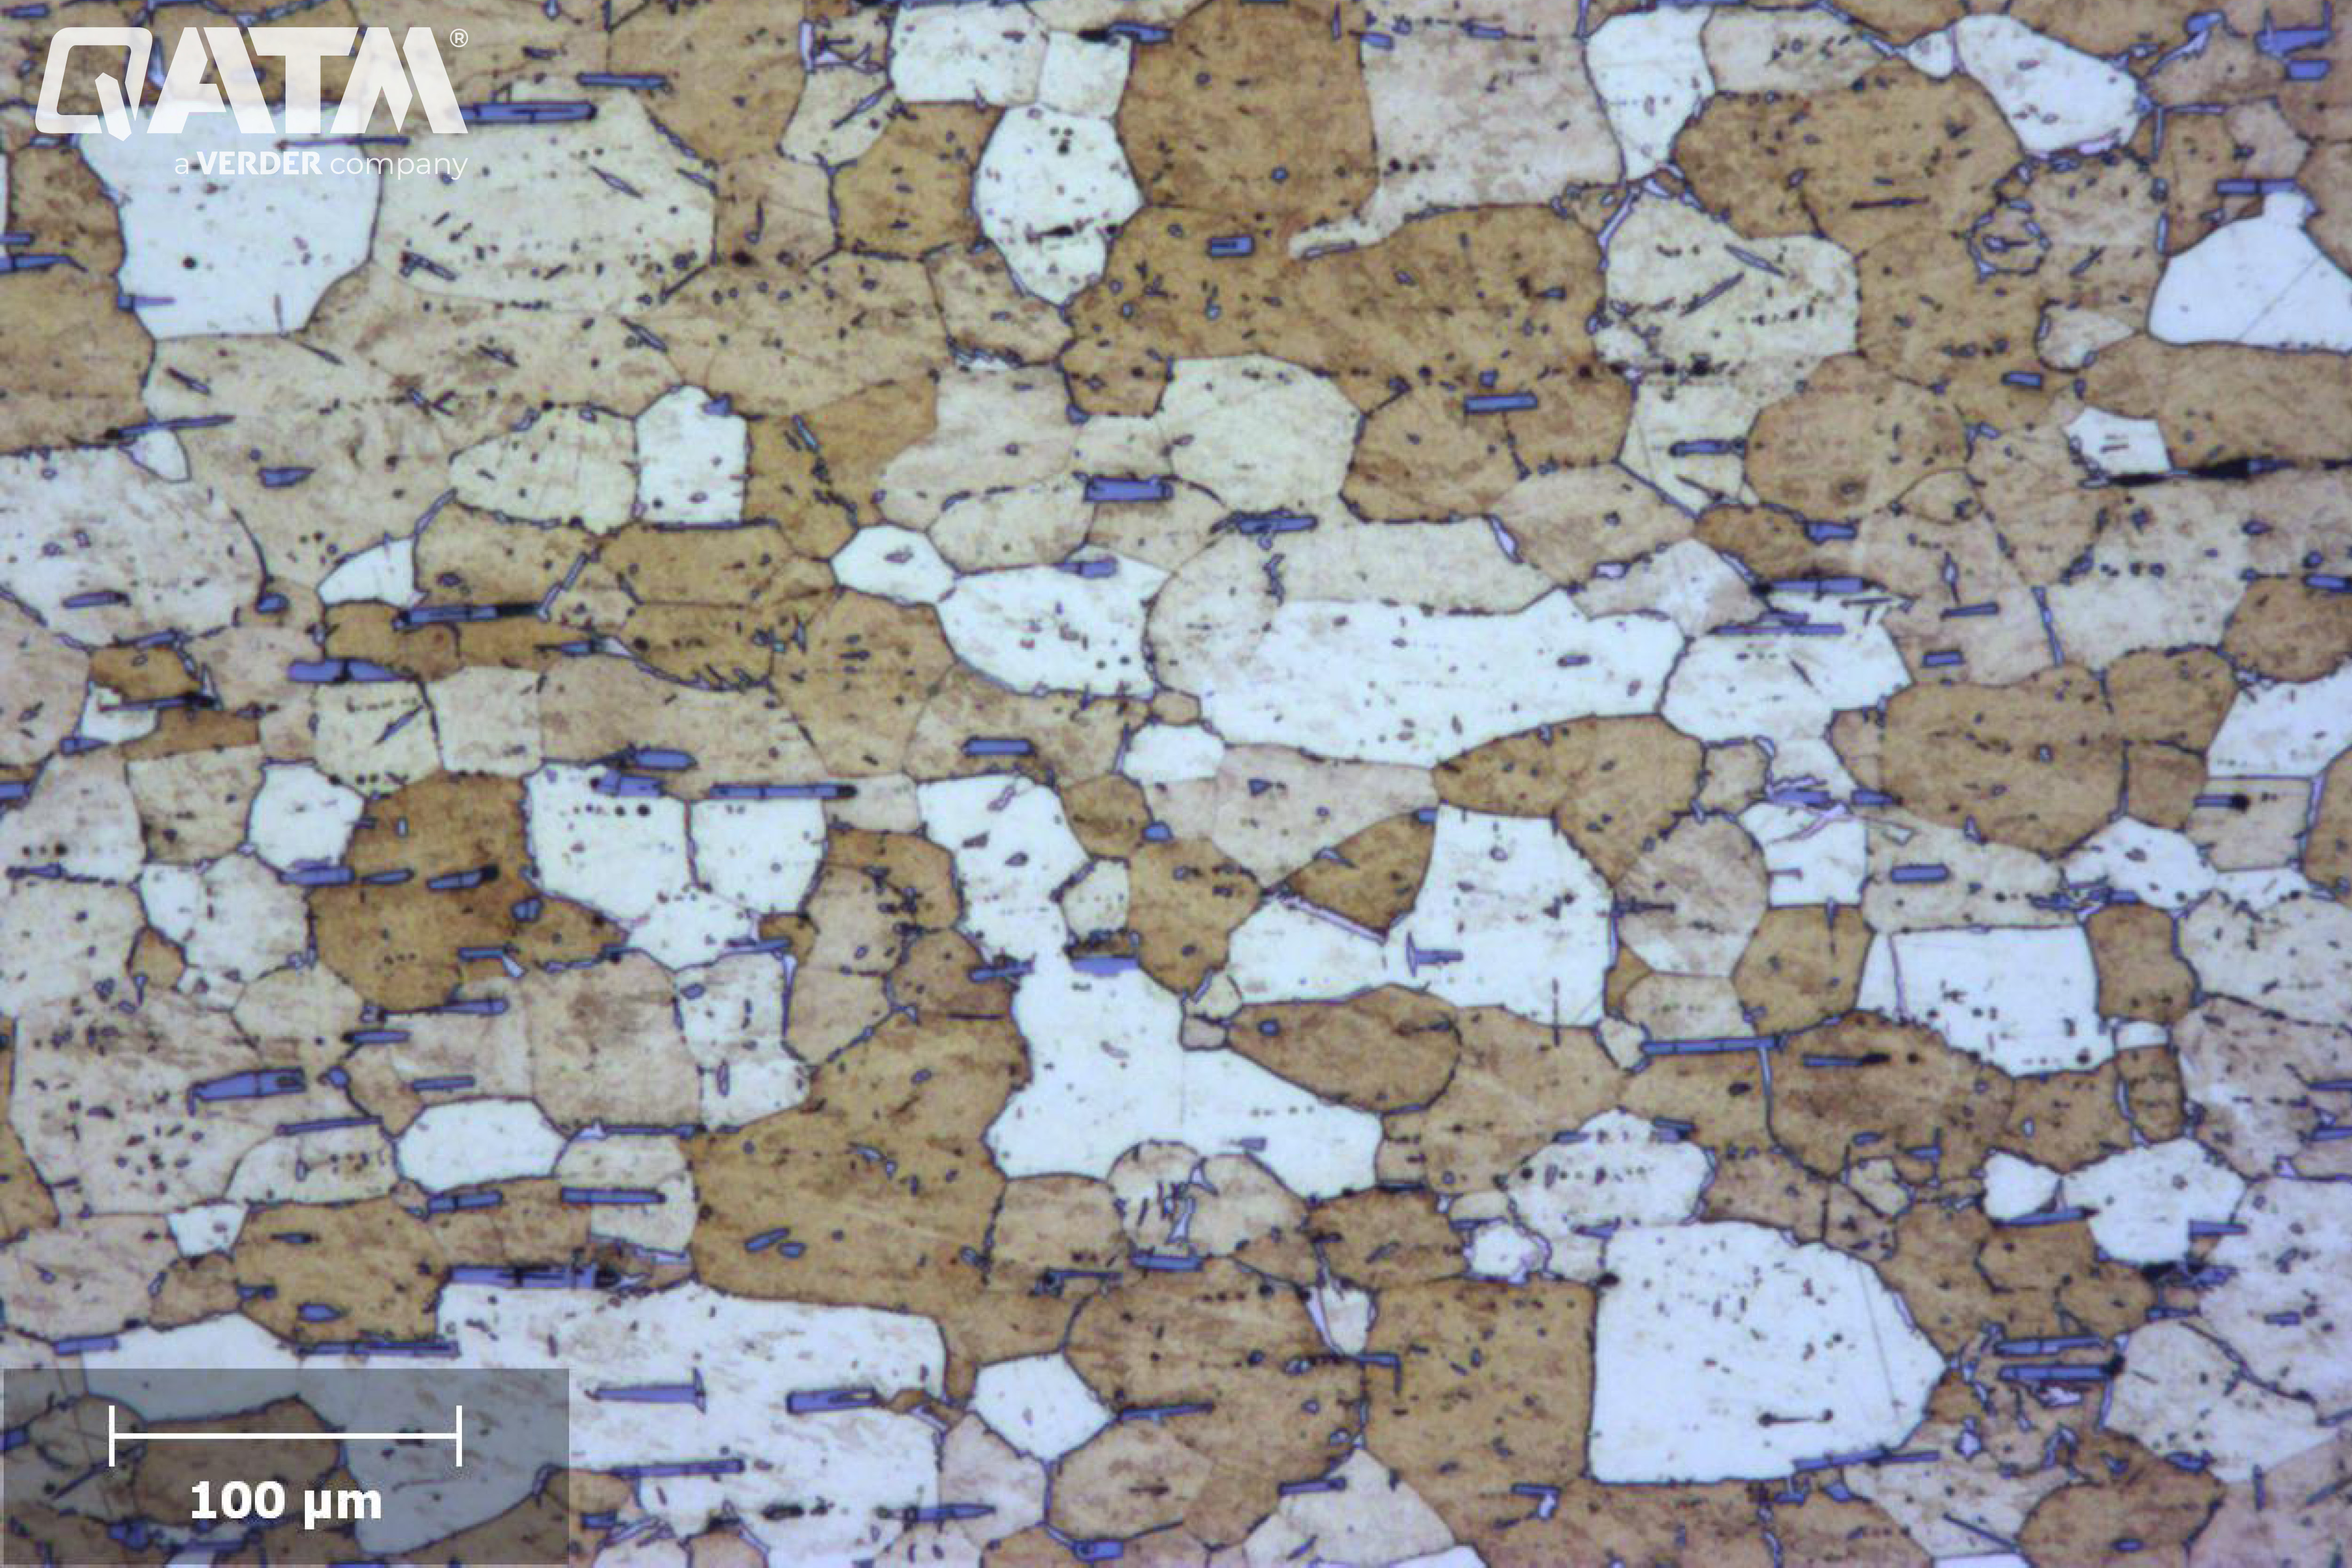
銅Aエッチング液でエッチングした後の真鍮合金。青い鉛のインクルージョンがはっきりと観察できます – 100:1
電子部品の一部としての銅
銅は、その優れた導電性、熱伝導性、展性により、電子部品において重要な役割を果たしています。銅は、配線、プリント基板 (PCB)、コネクタ、集積回路リード線の主材料として、電子機器内の電気信号の効率的な伝送と熱放散を保証します。抵抗が低いためエネルギー損失が減少し、電子部品の信頼性とエネルギー効率が向上します。さらに、銅の耐久性と耐腐食性は、電子機器の寿命にも貢献します。技術が進歩し、小型化が進む中、銅は依然として基礎材料であり、さまざまな業界にわたる現代のエレクトロニクスの性能と革新をサポートしています。
電子部品の金属組織学的調製には、主に2つの目的があります。1 つ目は、プリント基板 (PCB) の欠陥の可能性を特定することであり、2 つ目は、はんだ接合部、個々のコンポーネントの微細構造、および部品の接続性をチェックして、製造プロセスのさまざまな段階を監視することです。
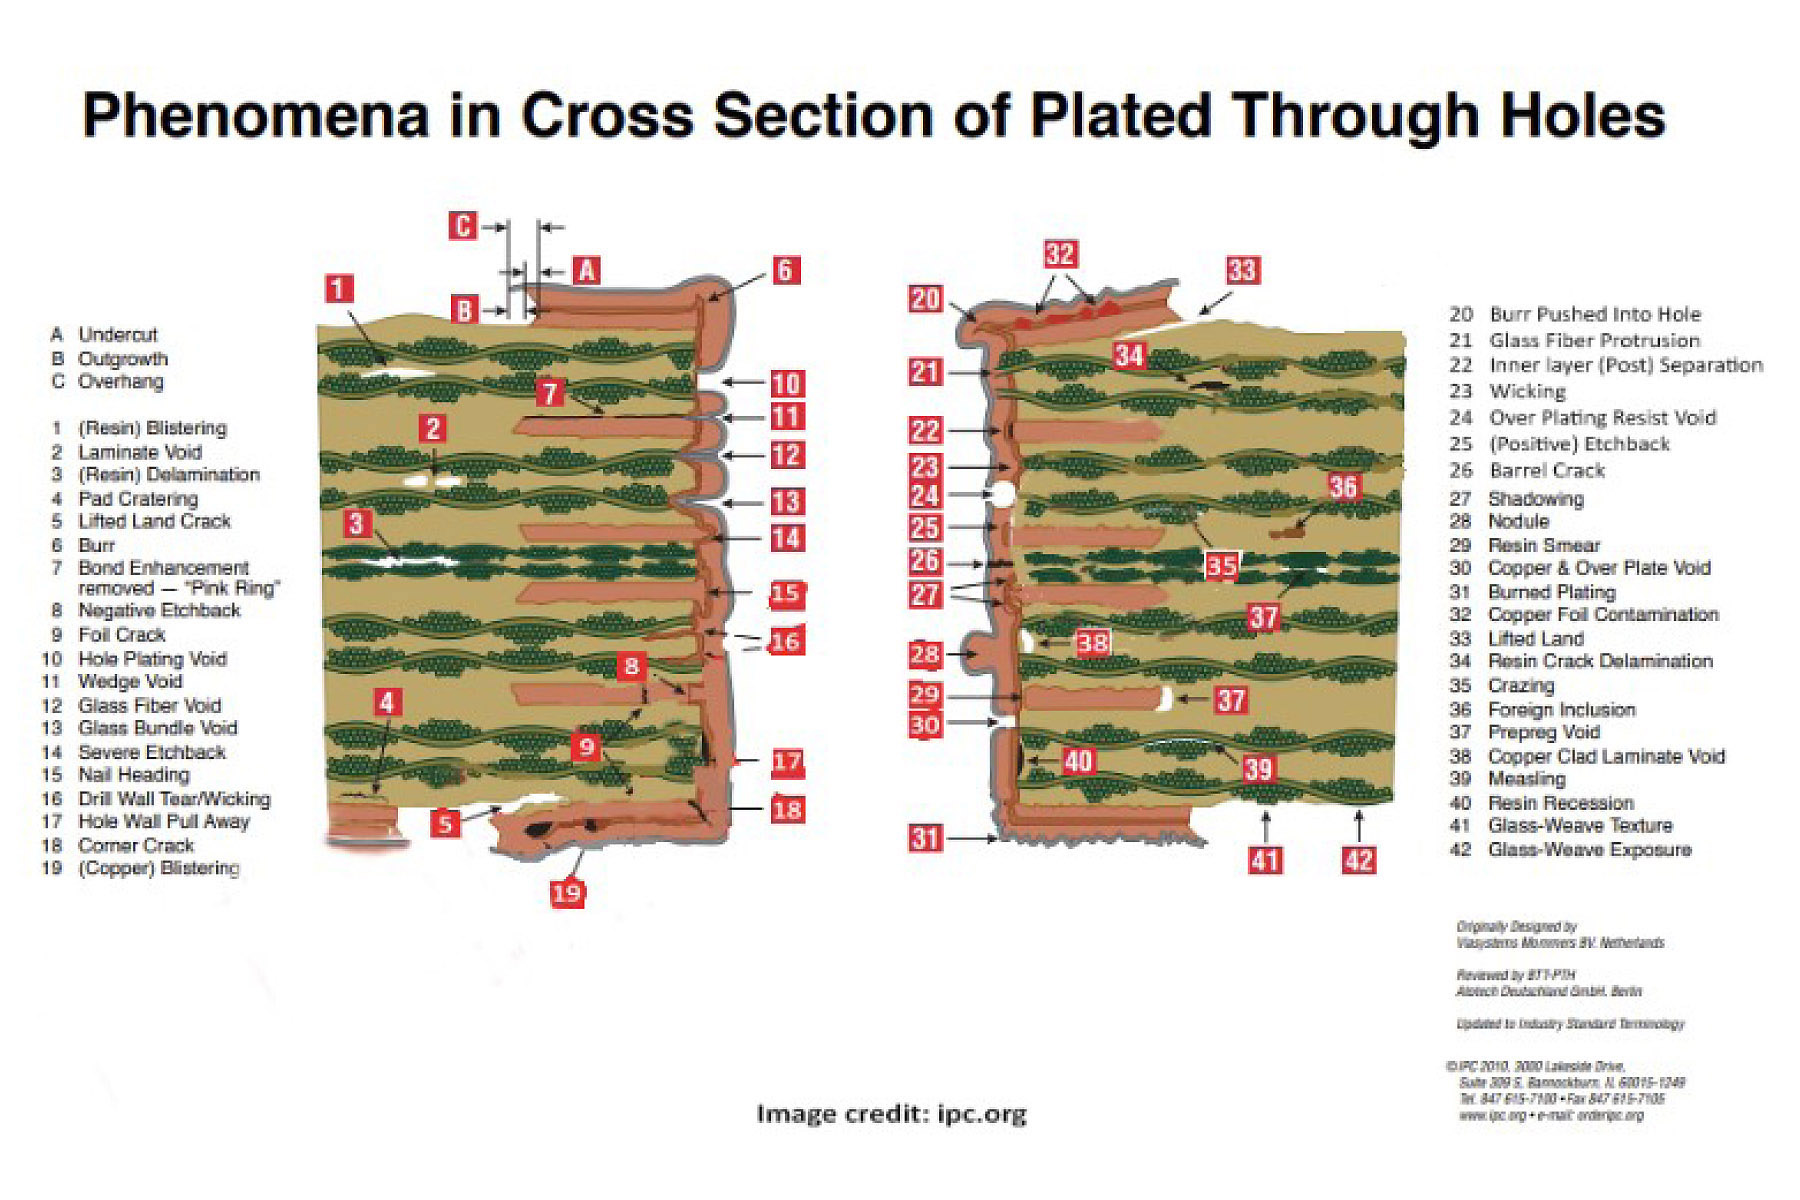
著作権 グローバルエレクトロニクス協会
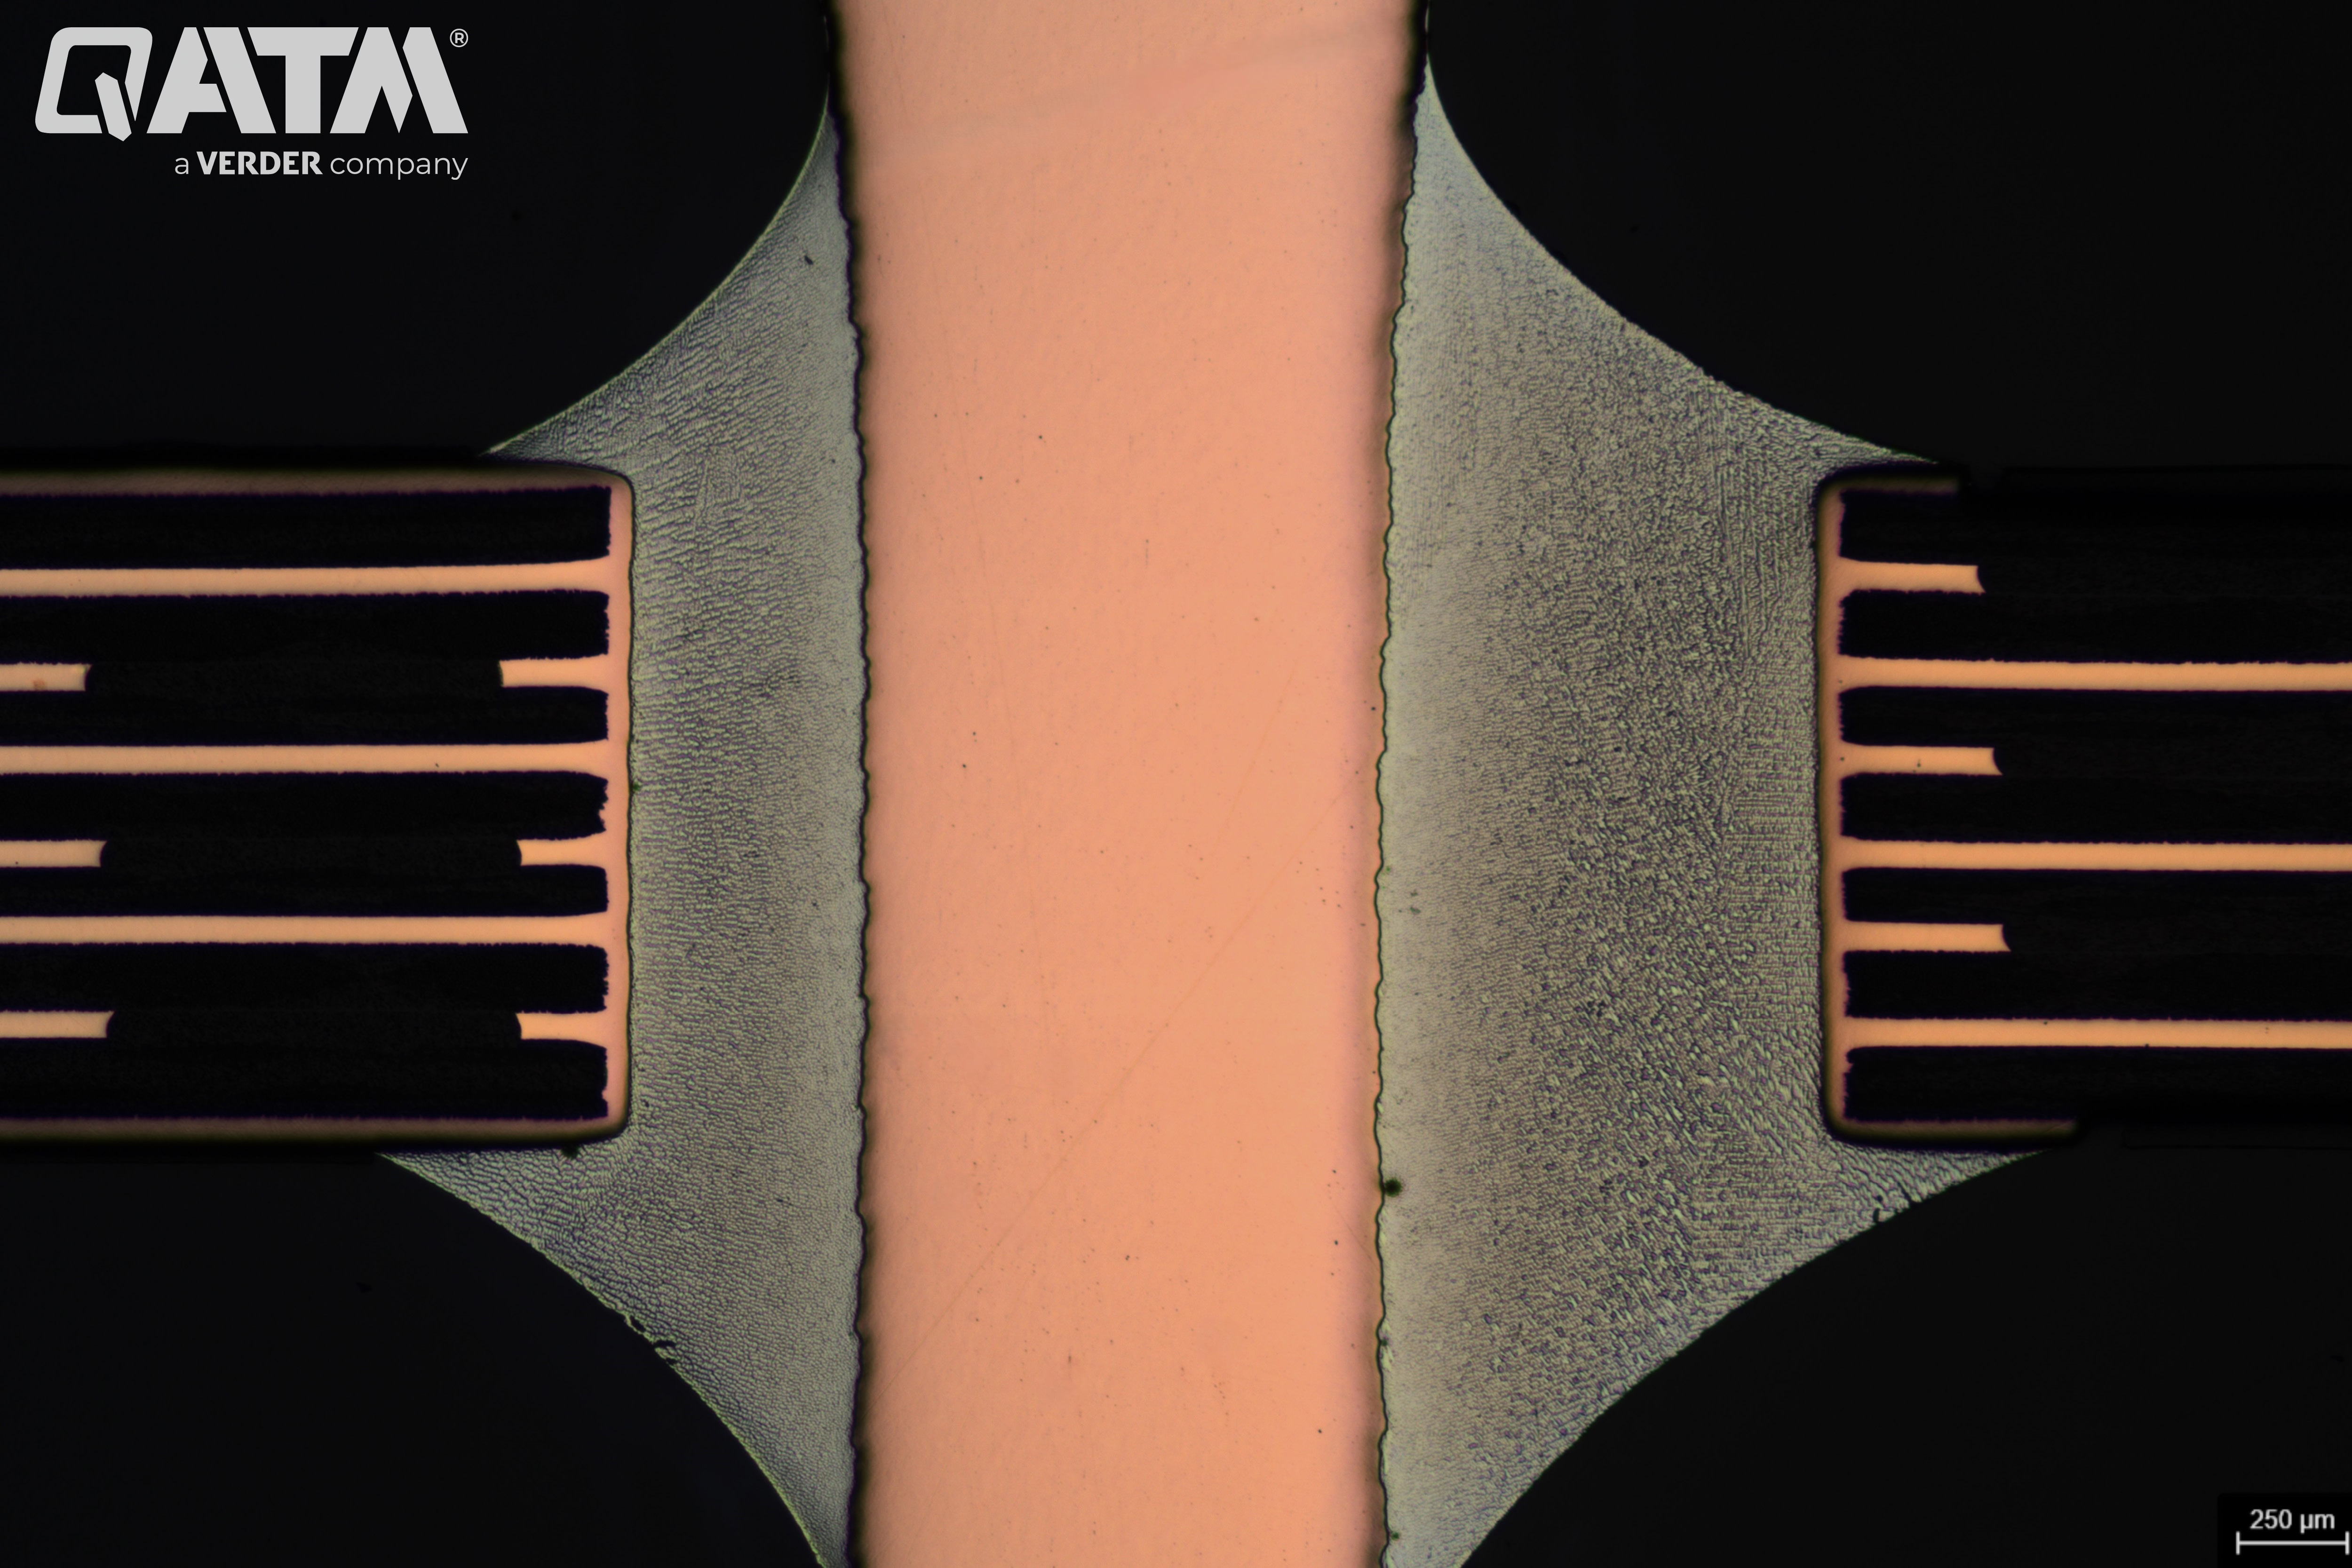
最終研磨後の電子部品の構造
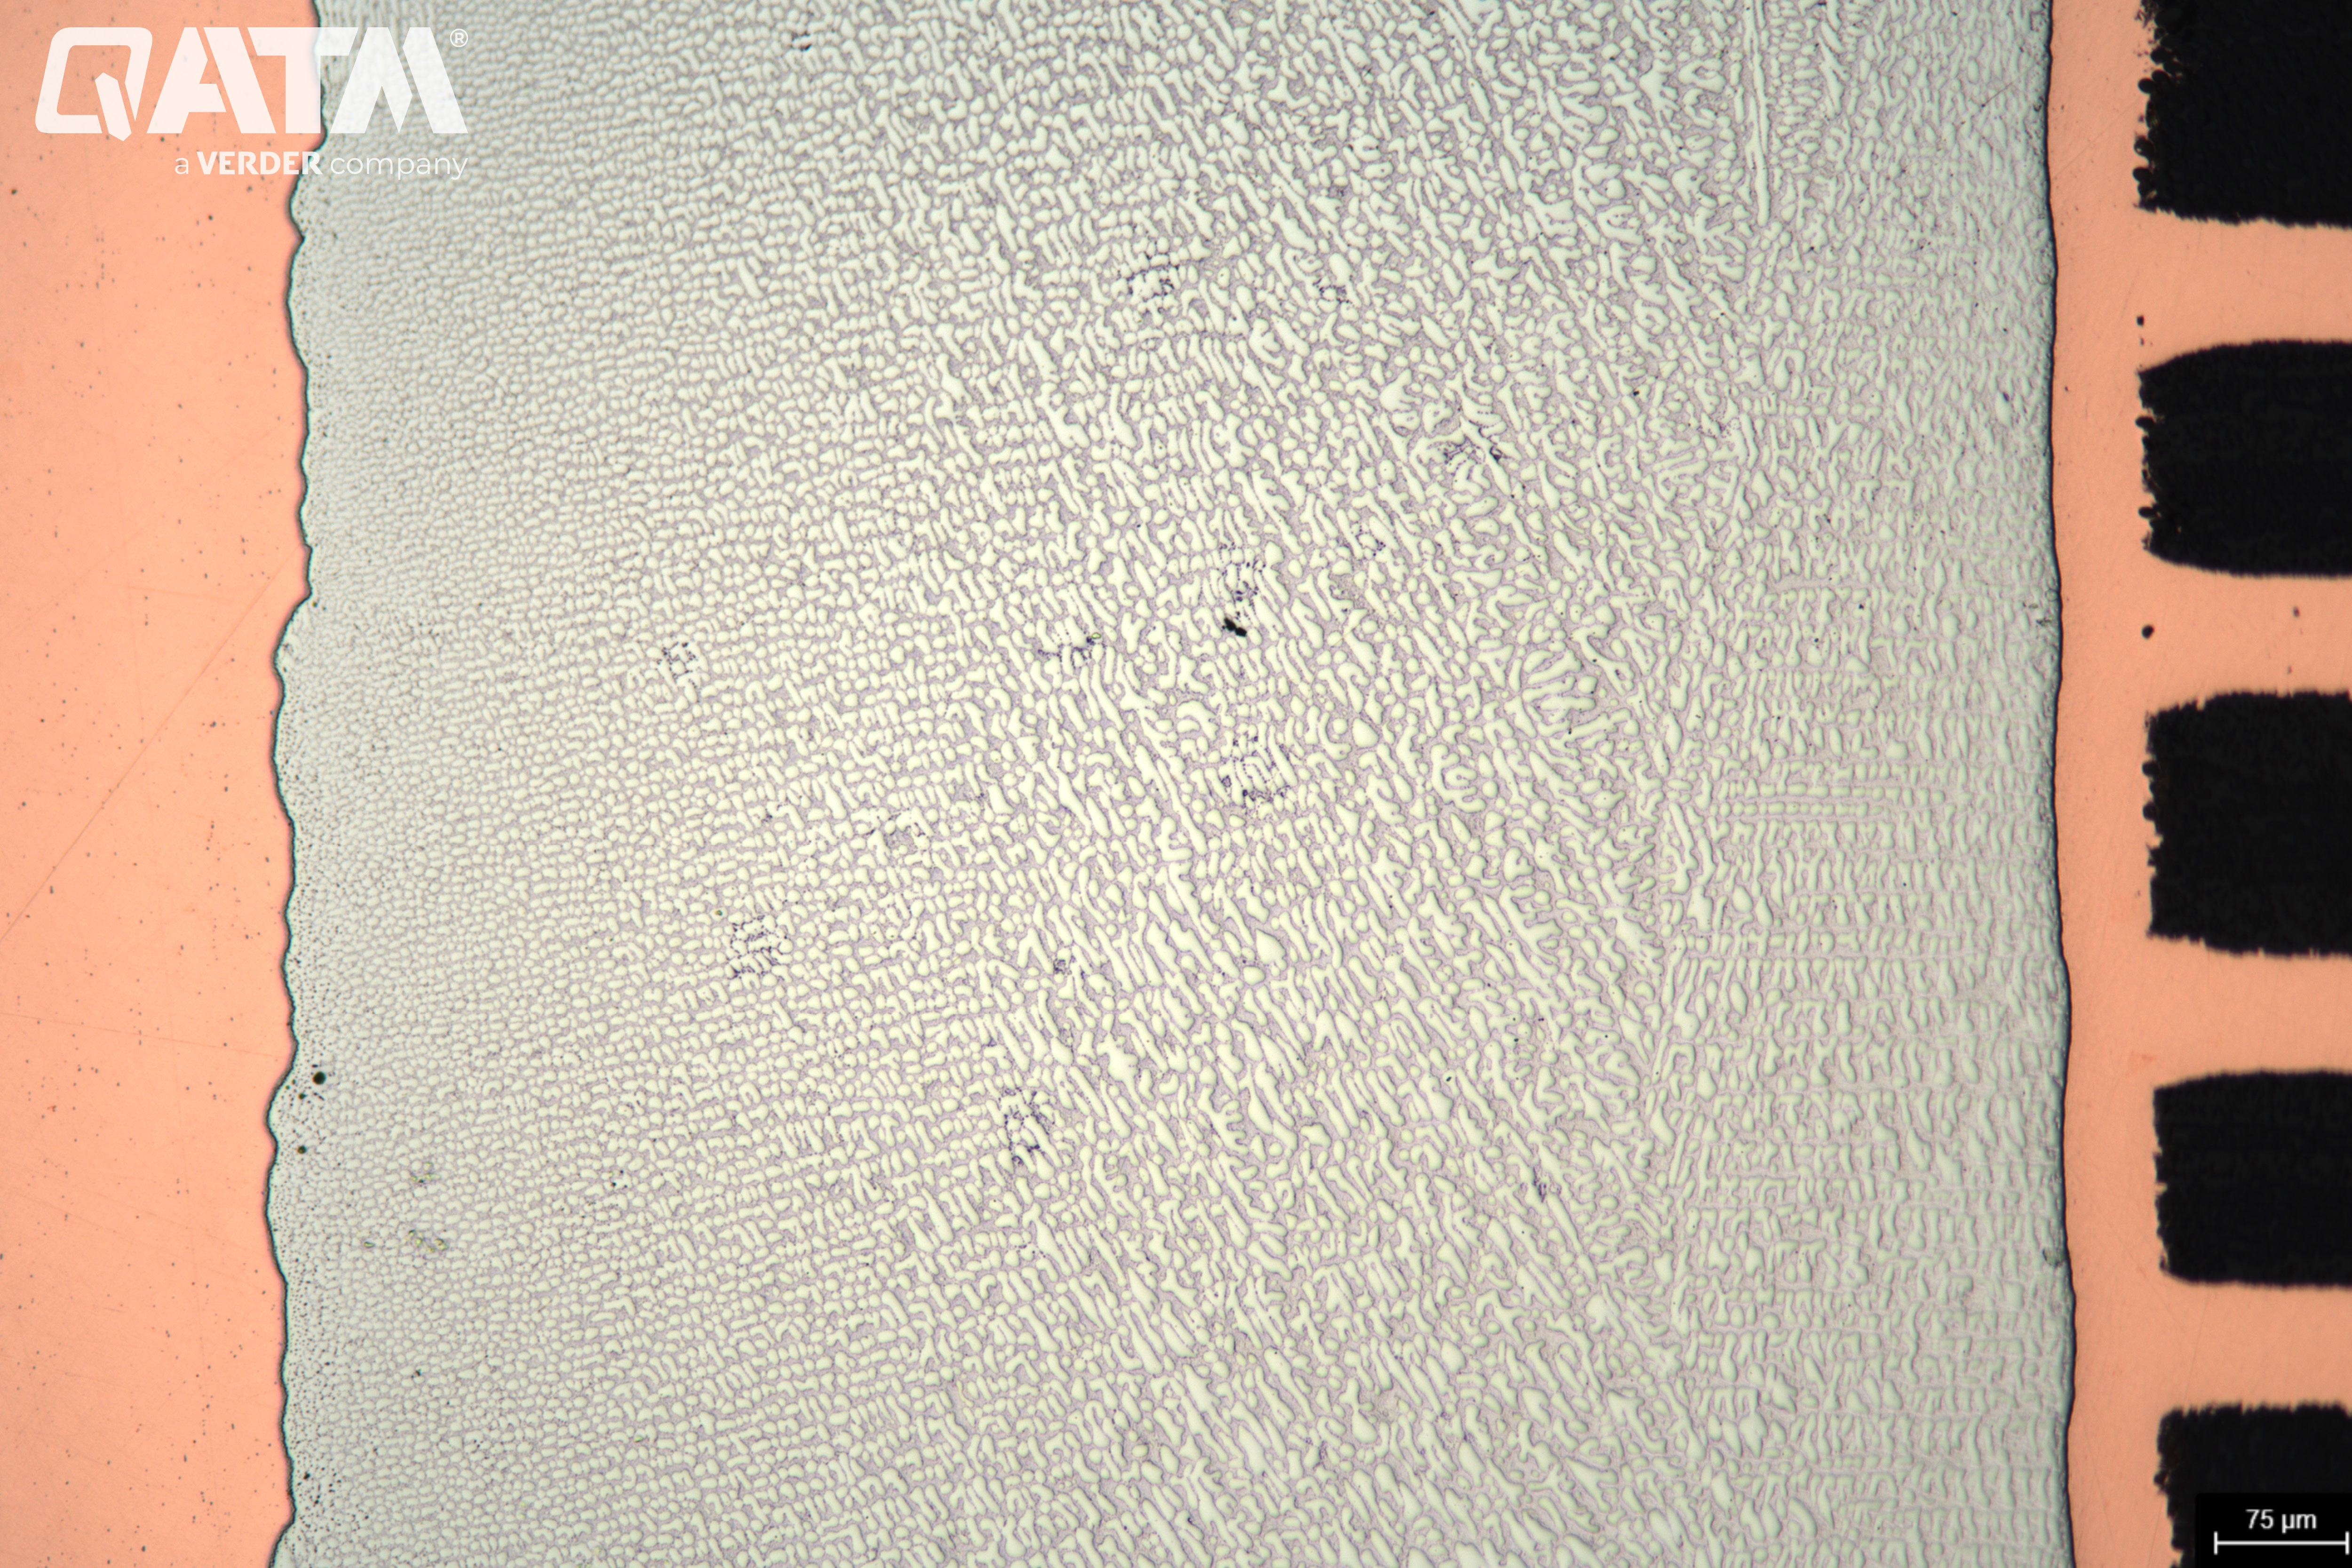
最終研磨後の電子部品の構造
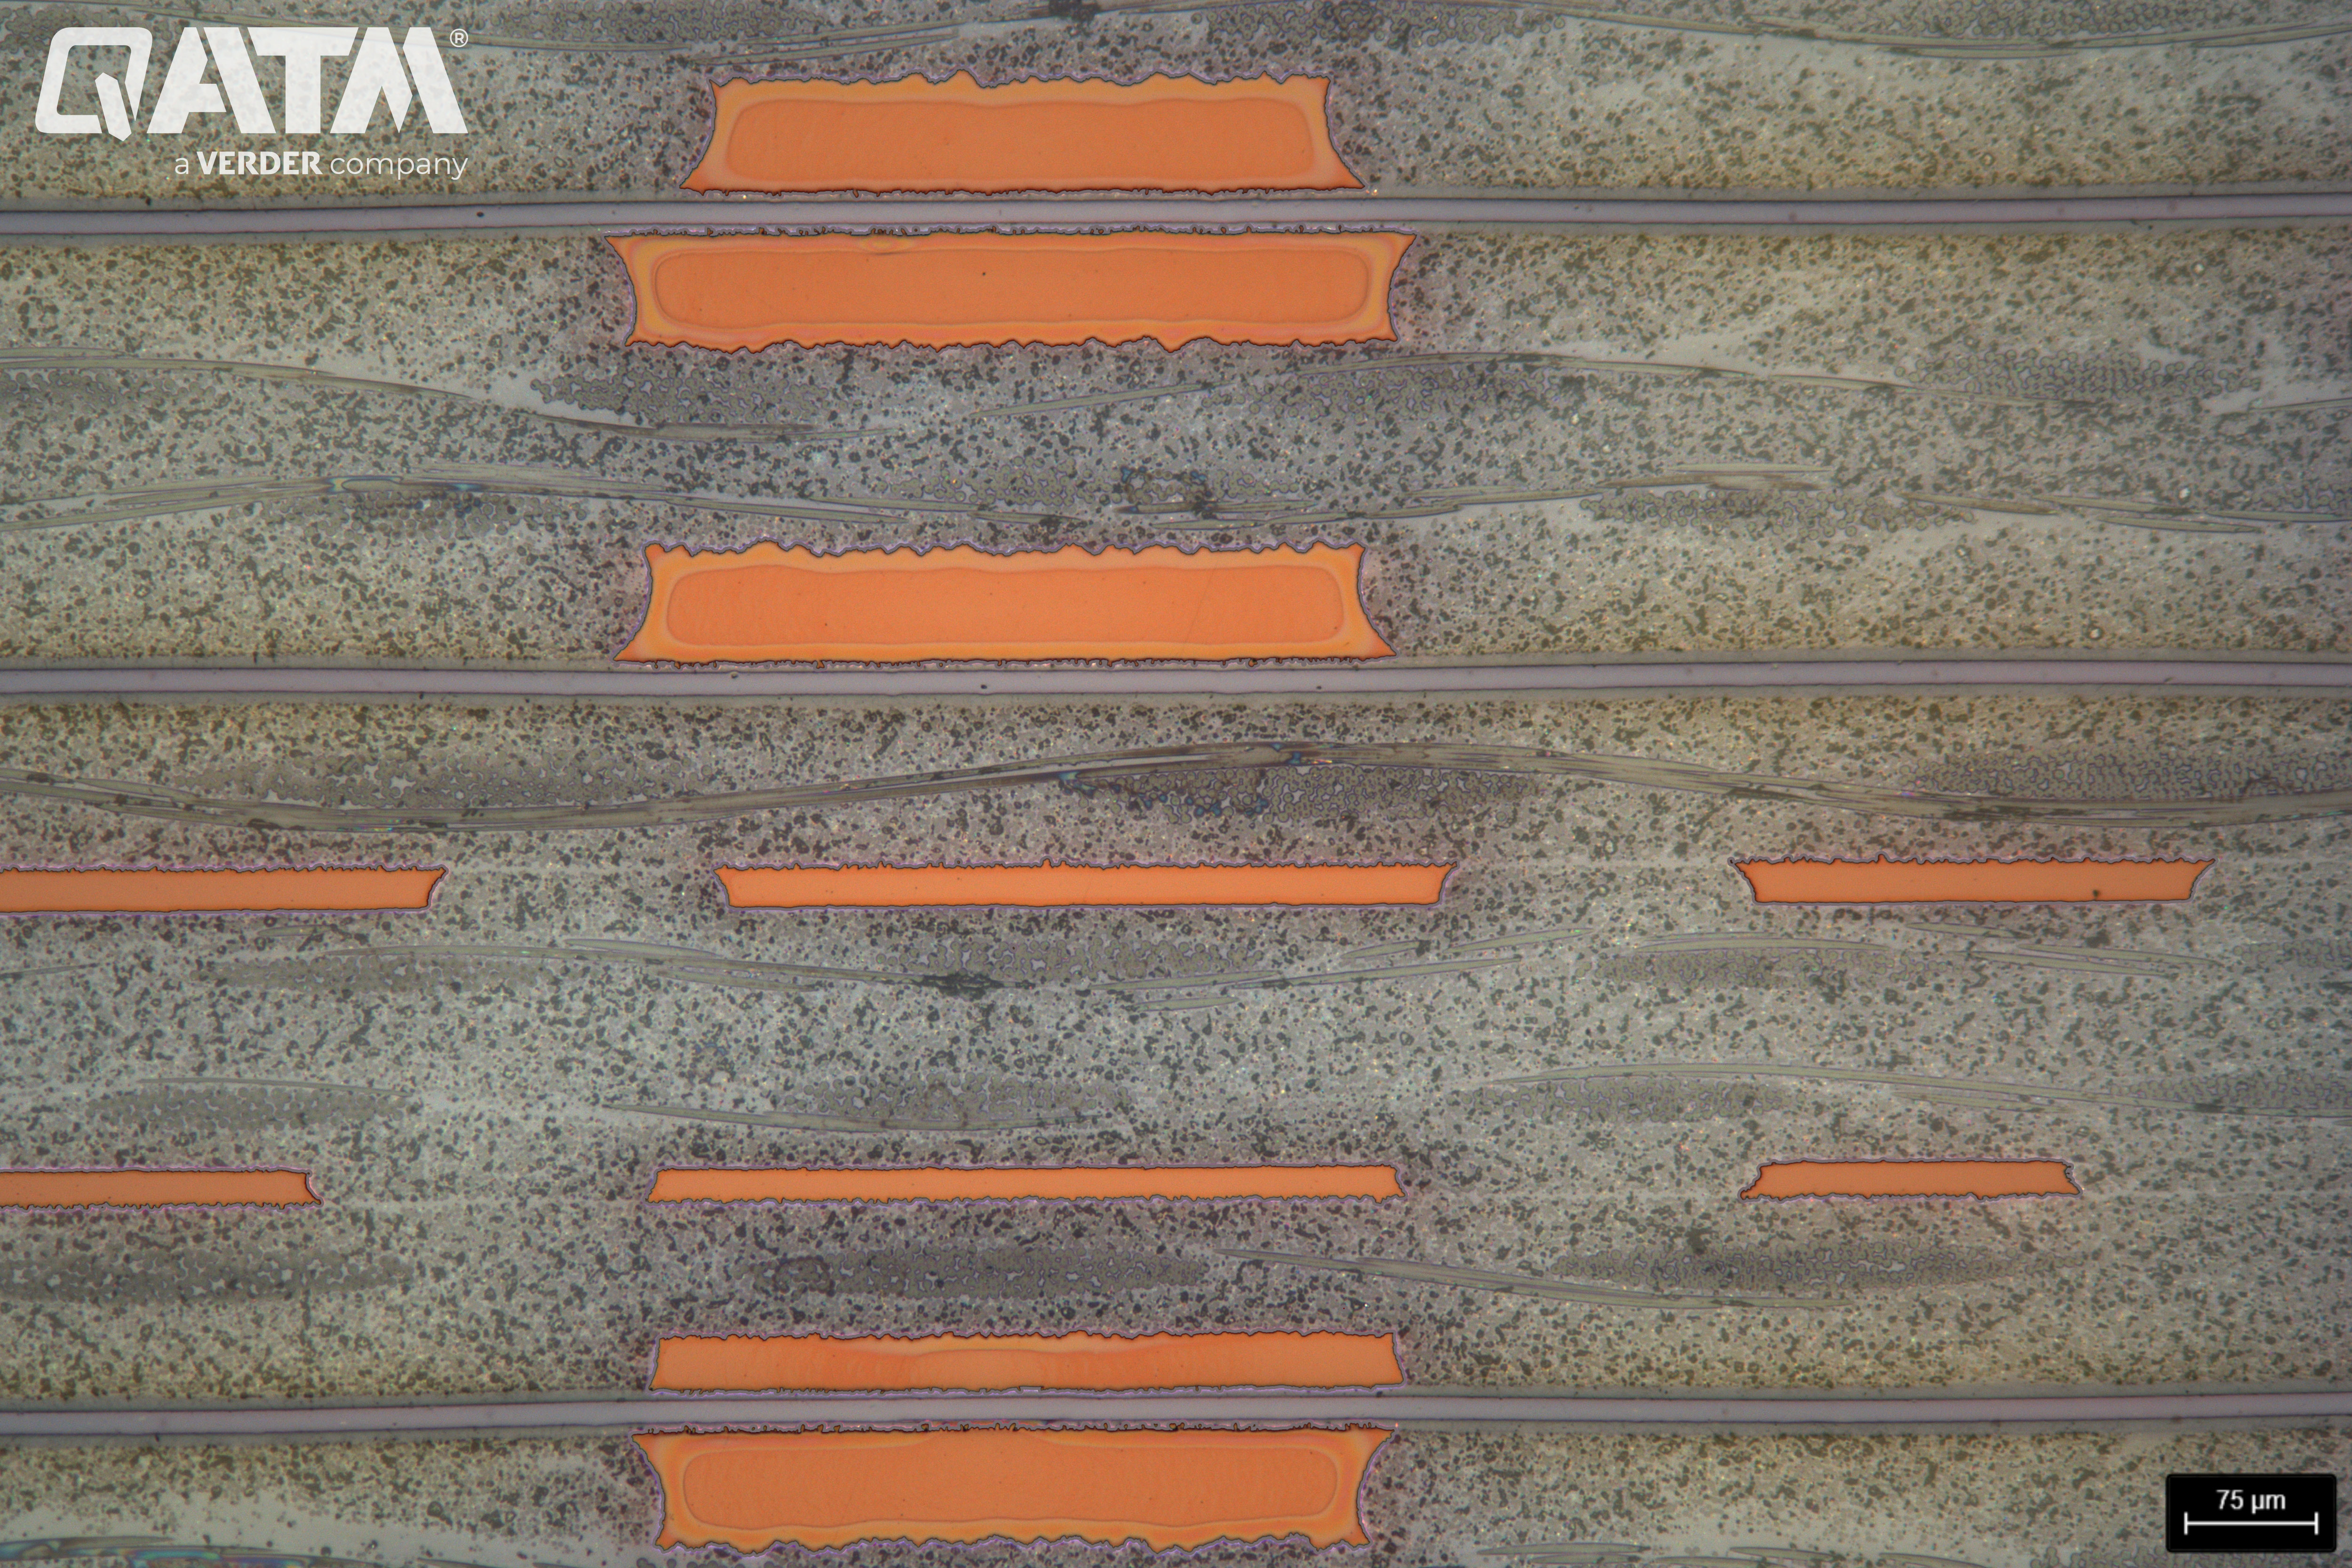
最終研磨後のPCBコンポーネントの銅部品– 100:1
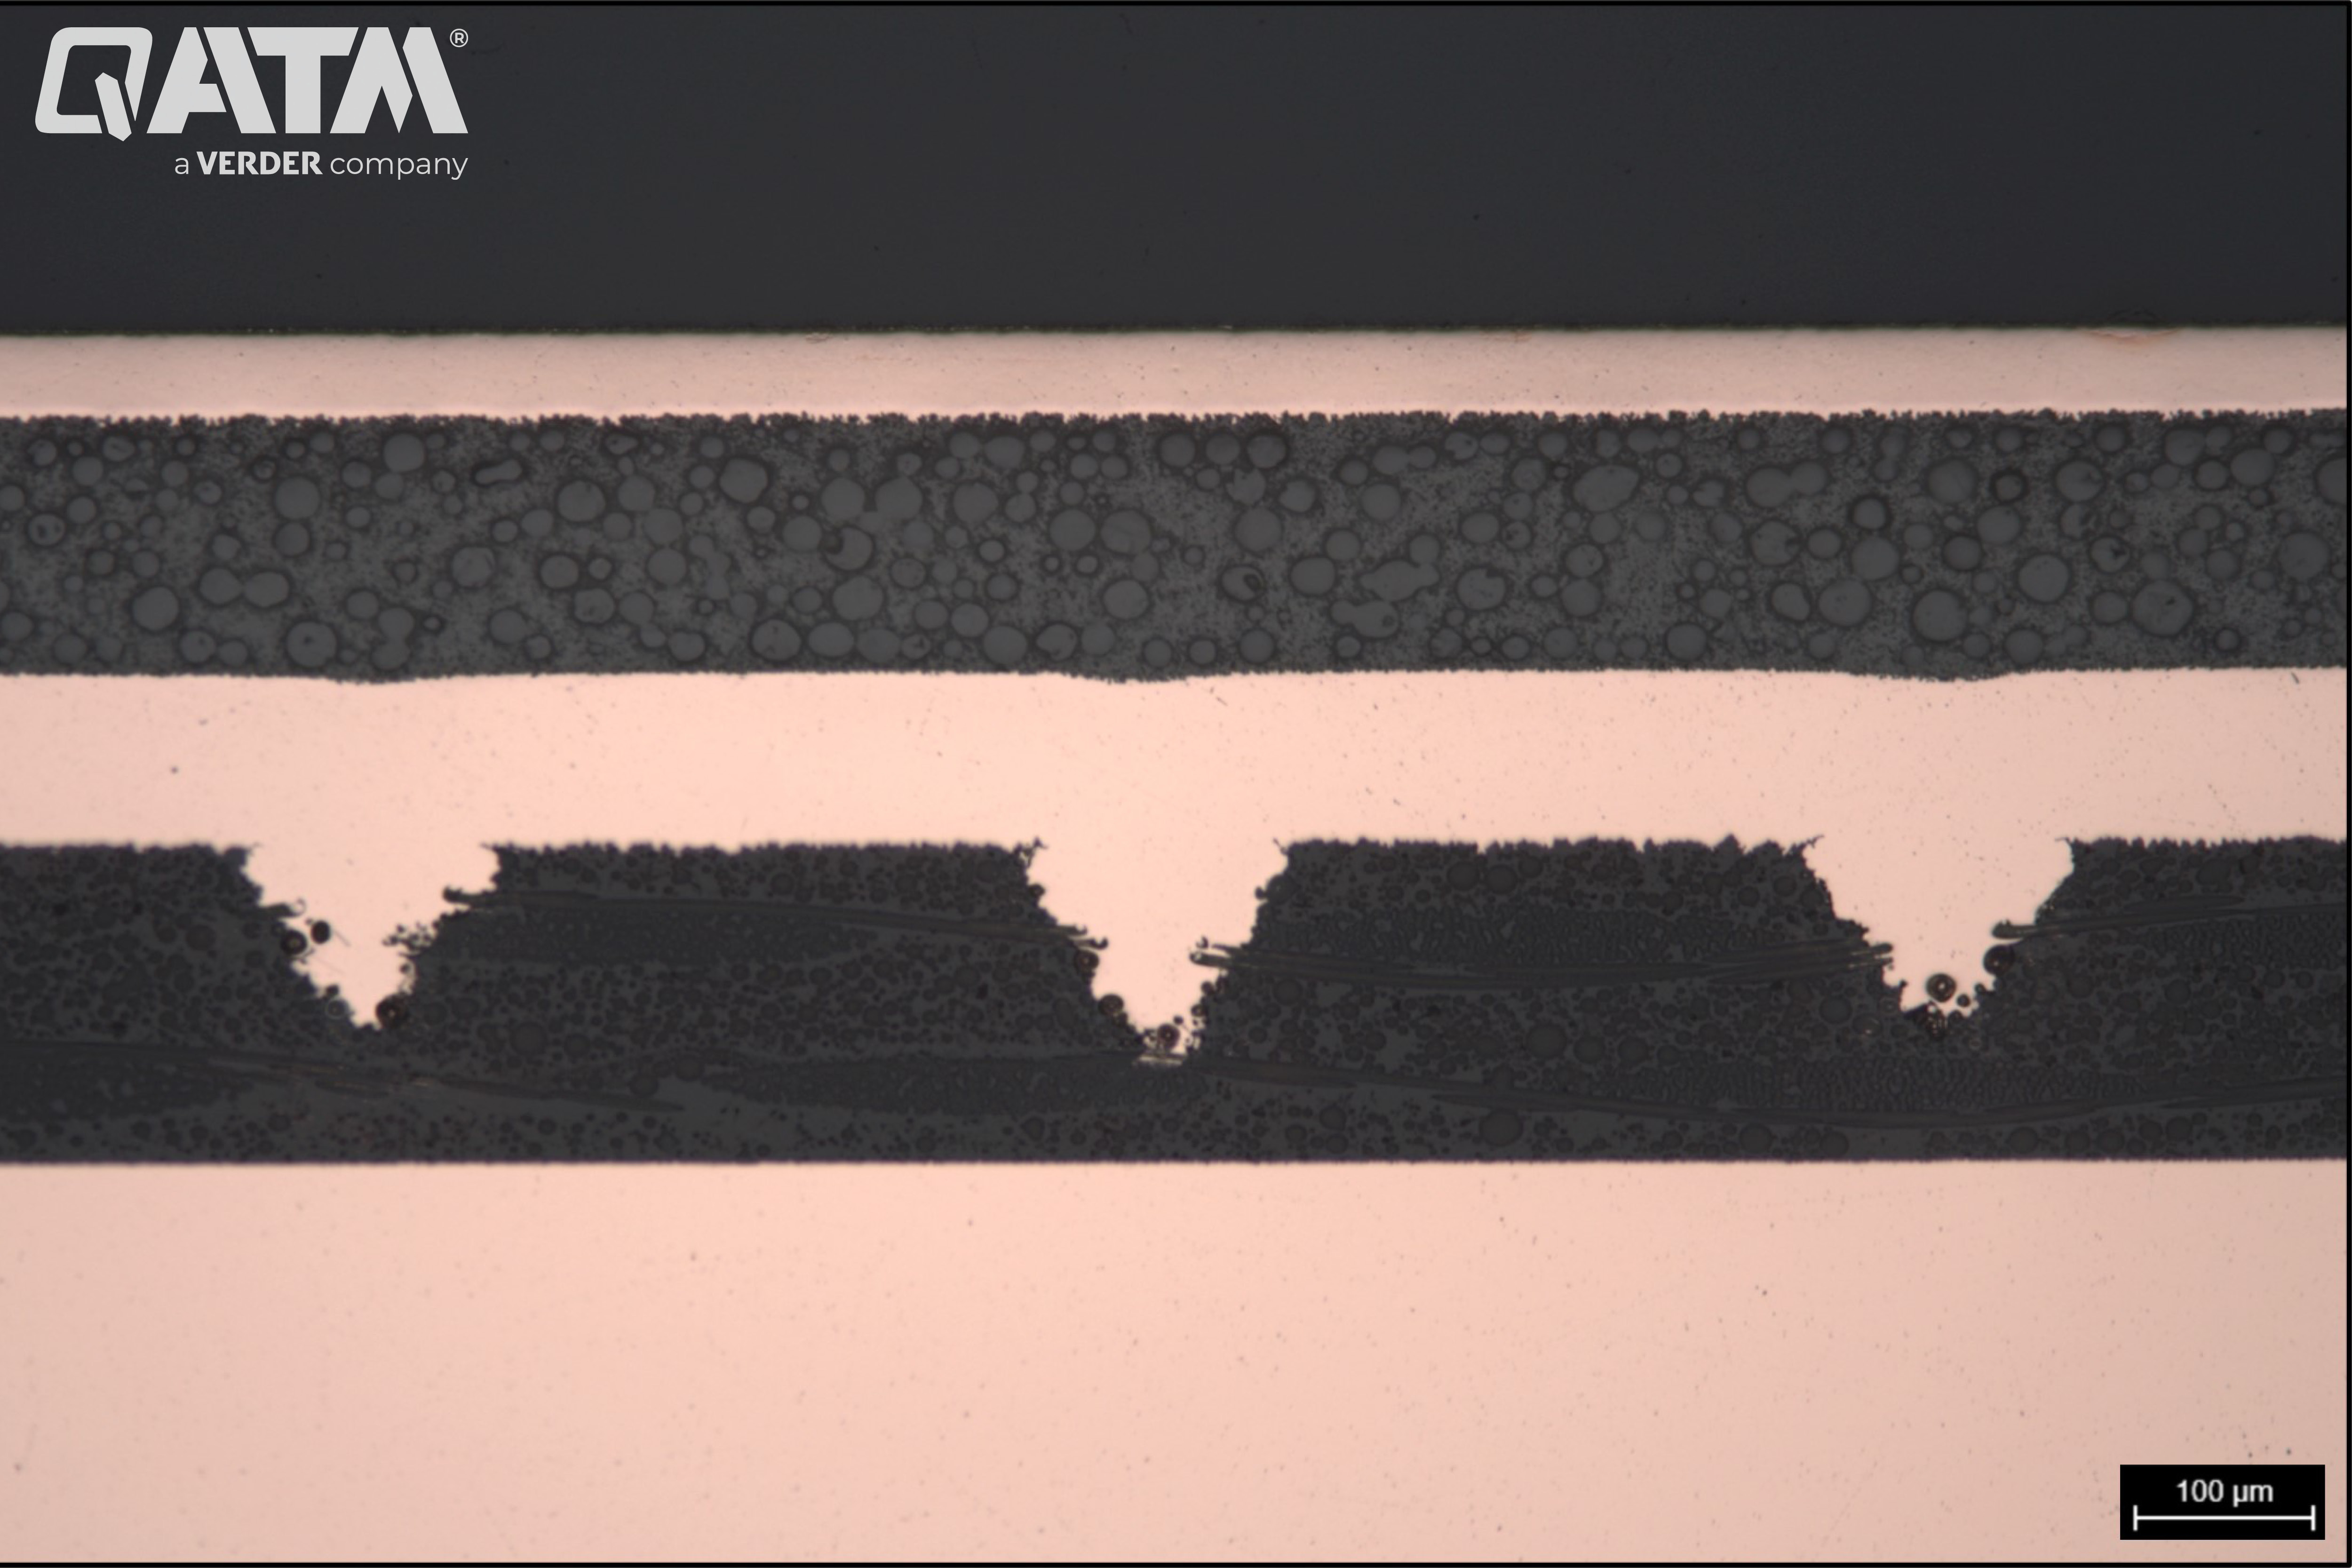
微細研磨後のPCB中の銅部品の構造。画像の中央には、CFRP部分の微細構造も明らかです–100:1
電子サンプルの振動研磨
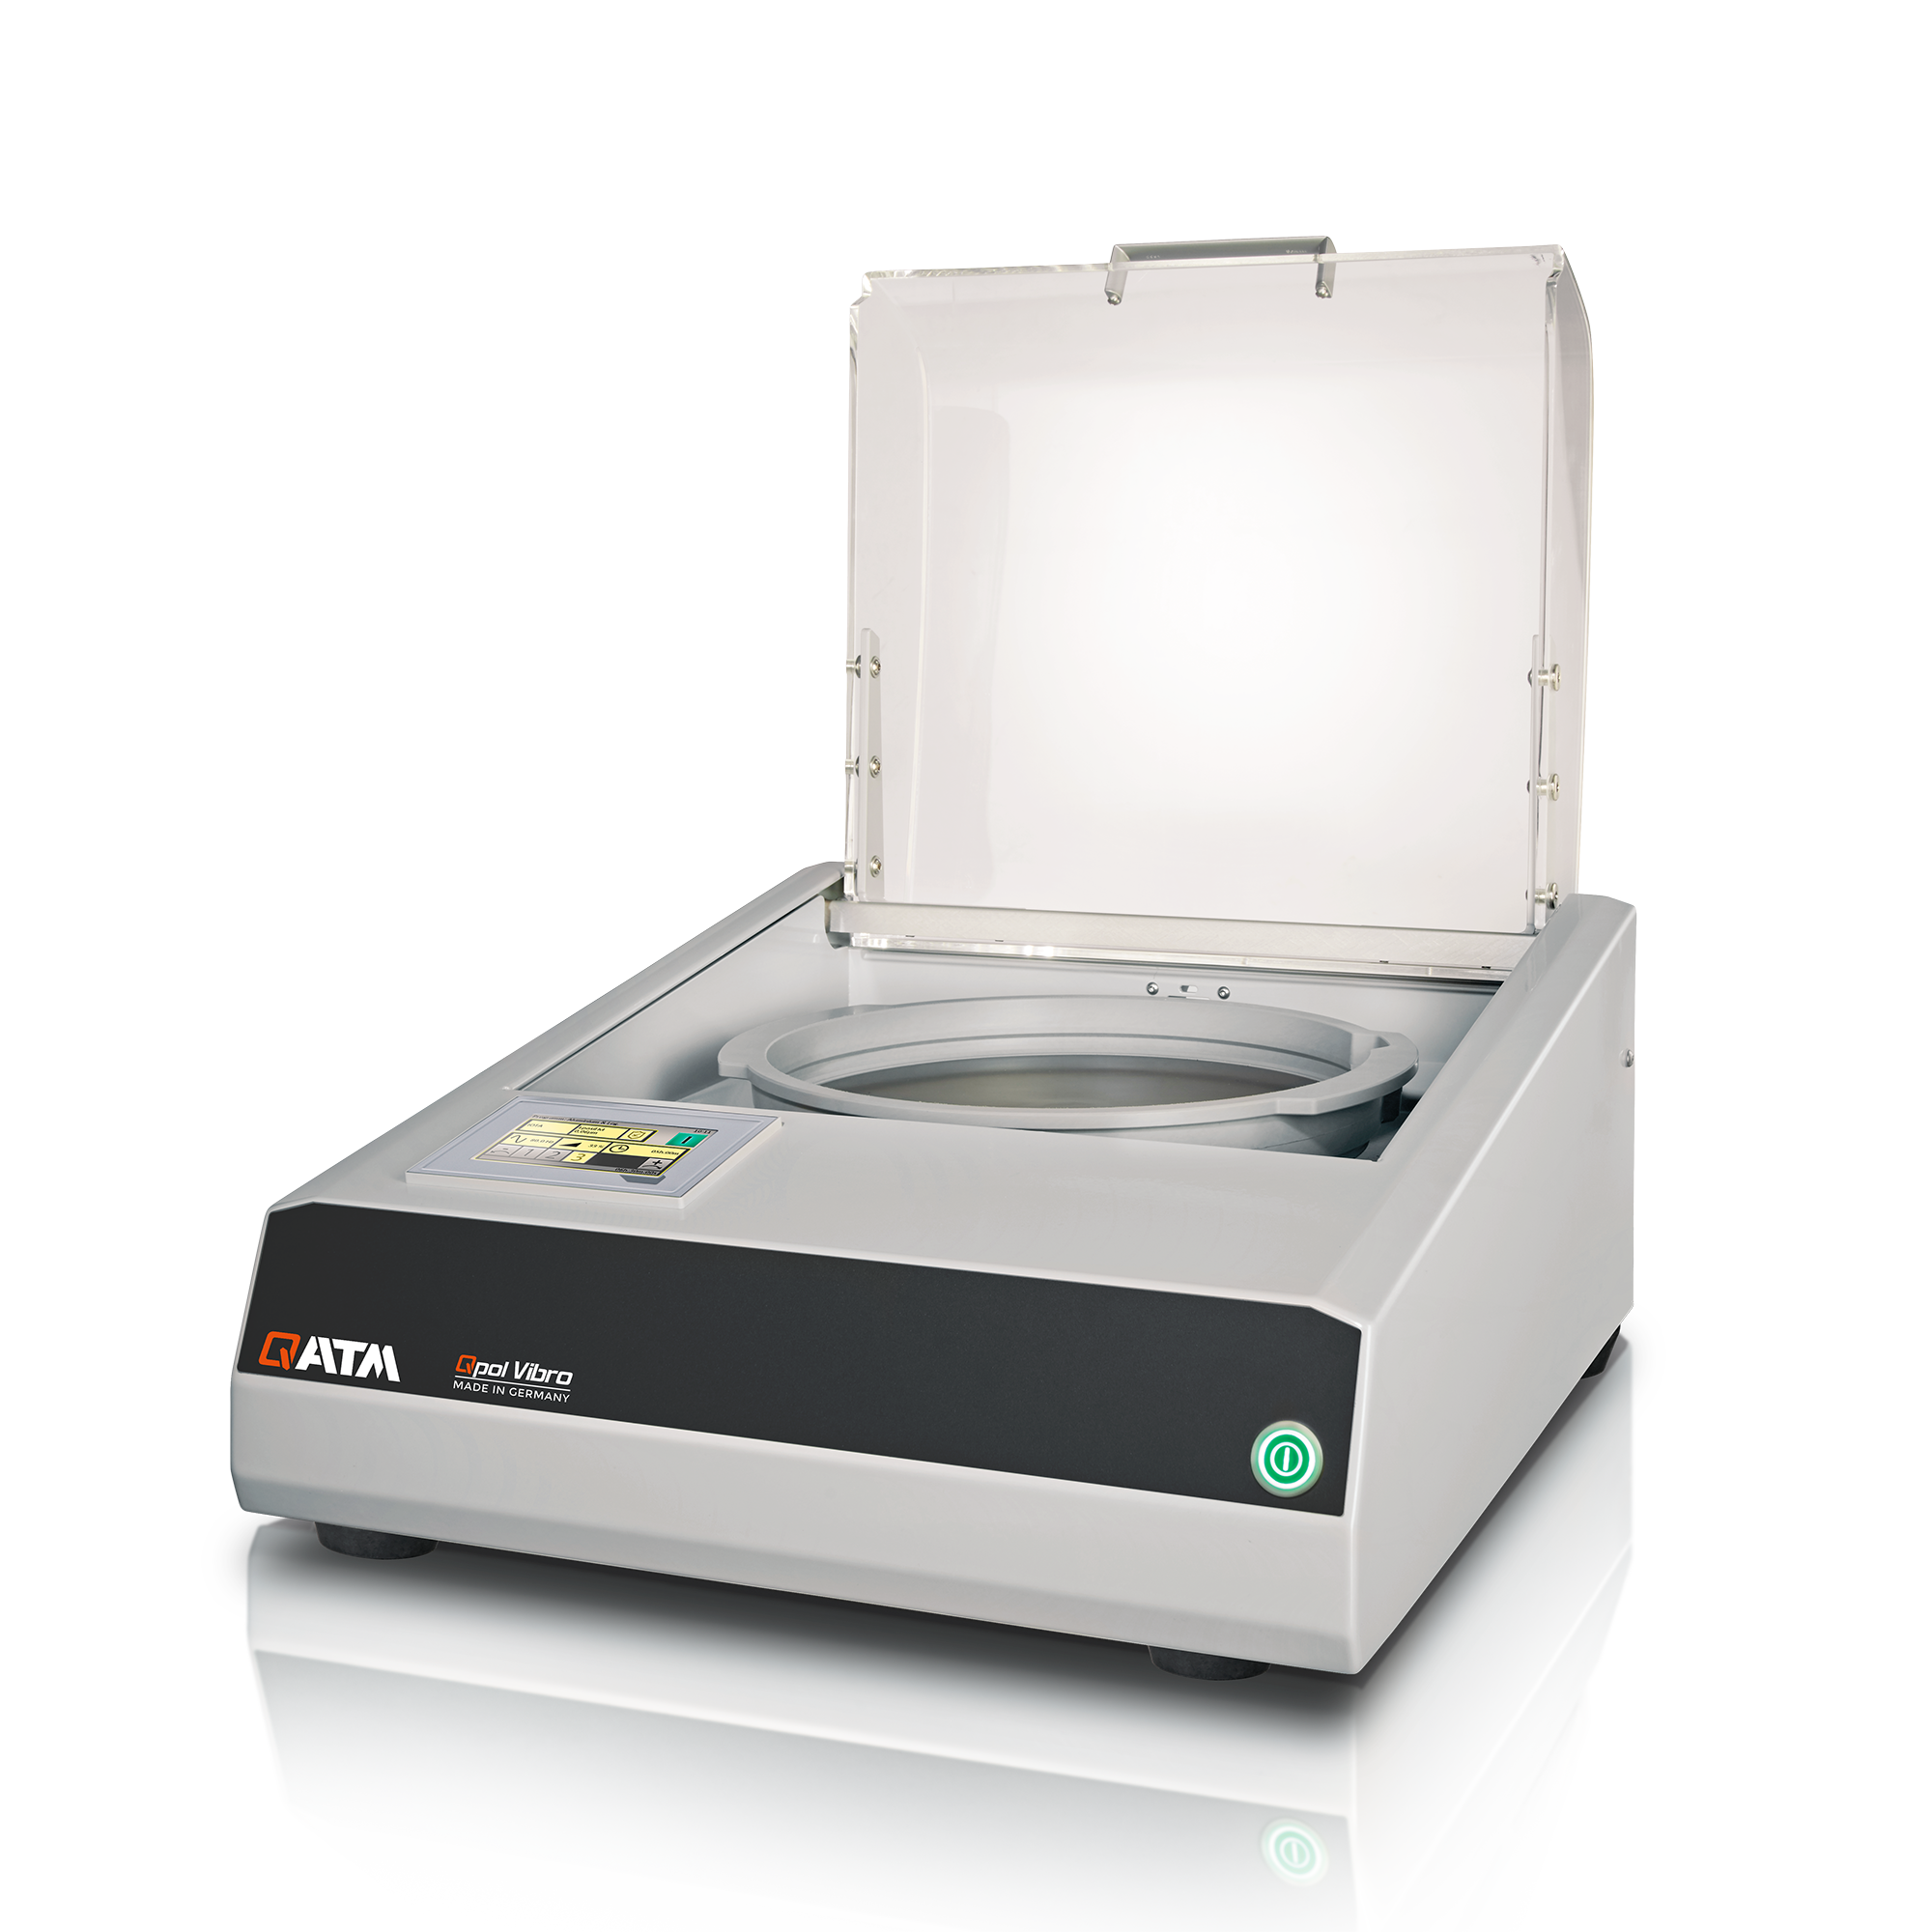
電子部品に変形や傷のない状態で準備するには、短い最終研磨だけでは不十分な場合があります。このような場合、振動研磨という特殊な技術が出てくる。準備のこの部分は、変形することなく研磨された表面を実現するために非常に穏やかに行われます。振動を発生させるための特別なメカニズムにより、試験片への最適なエネルギー伝達が得られます。変形と表面の下のそれに関連する層が微細構造を歪めるため、アーティファクトのない研磨された表面に役立つ準備が非常に重要です。振動研磨装置Qpol Vibroは、試験片表面を実質的に変形させない準備のために設計されています。(QPOL Vibroへのリンク)
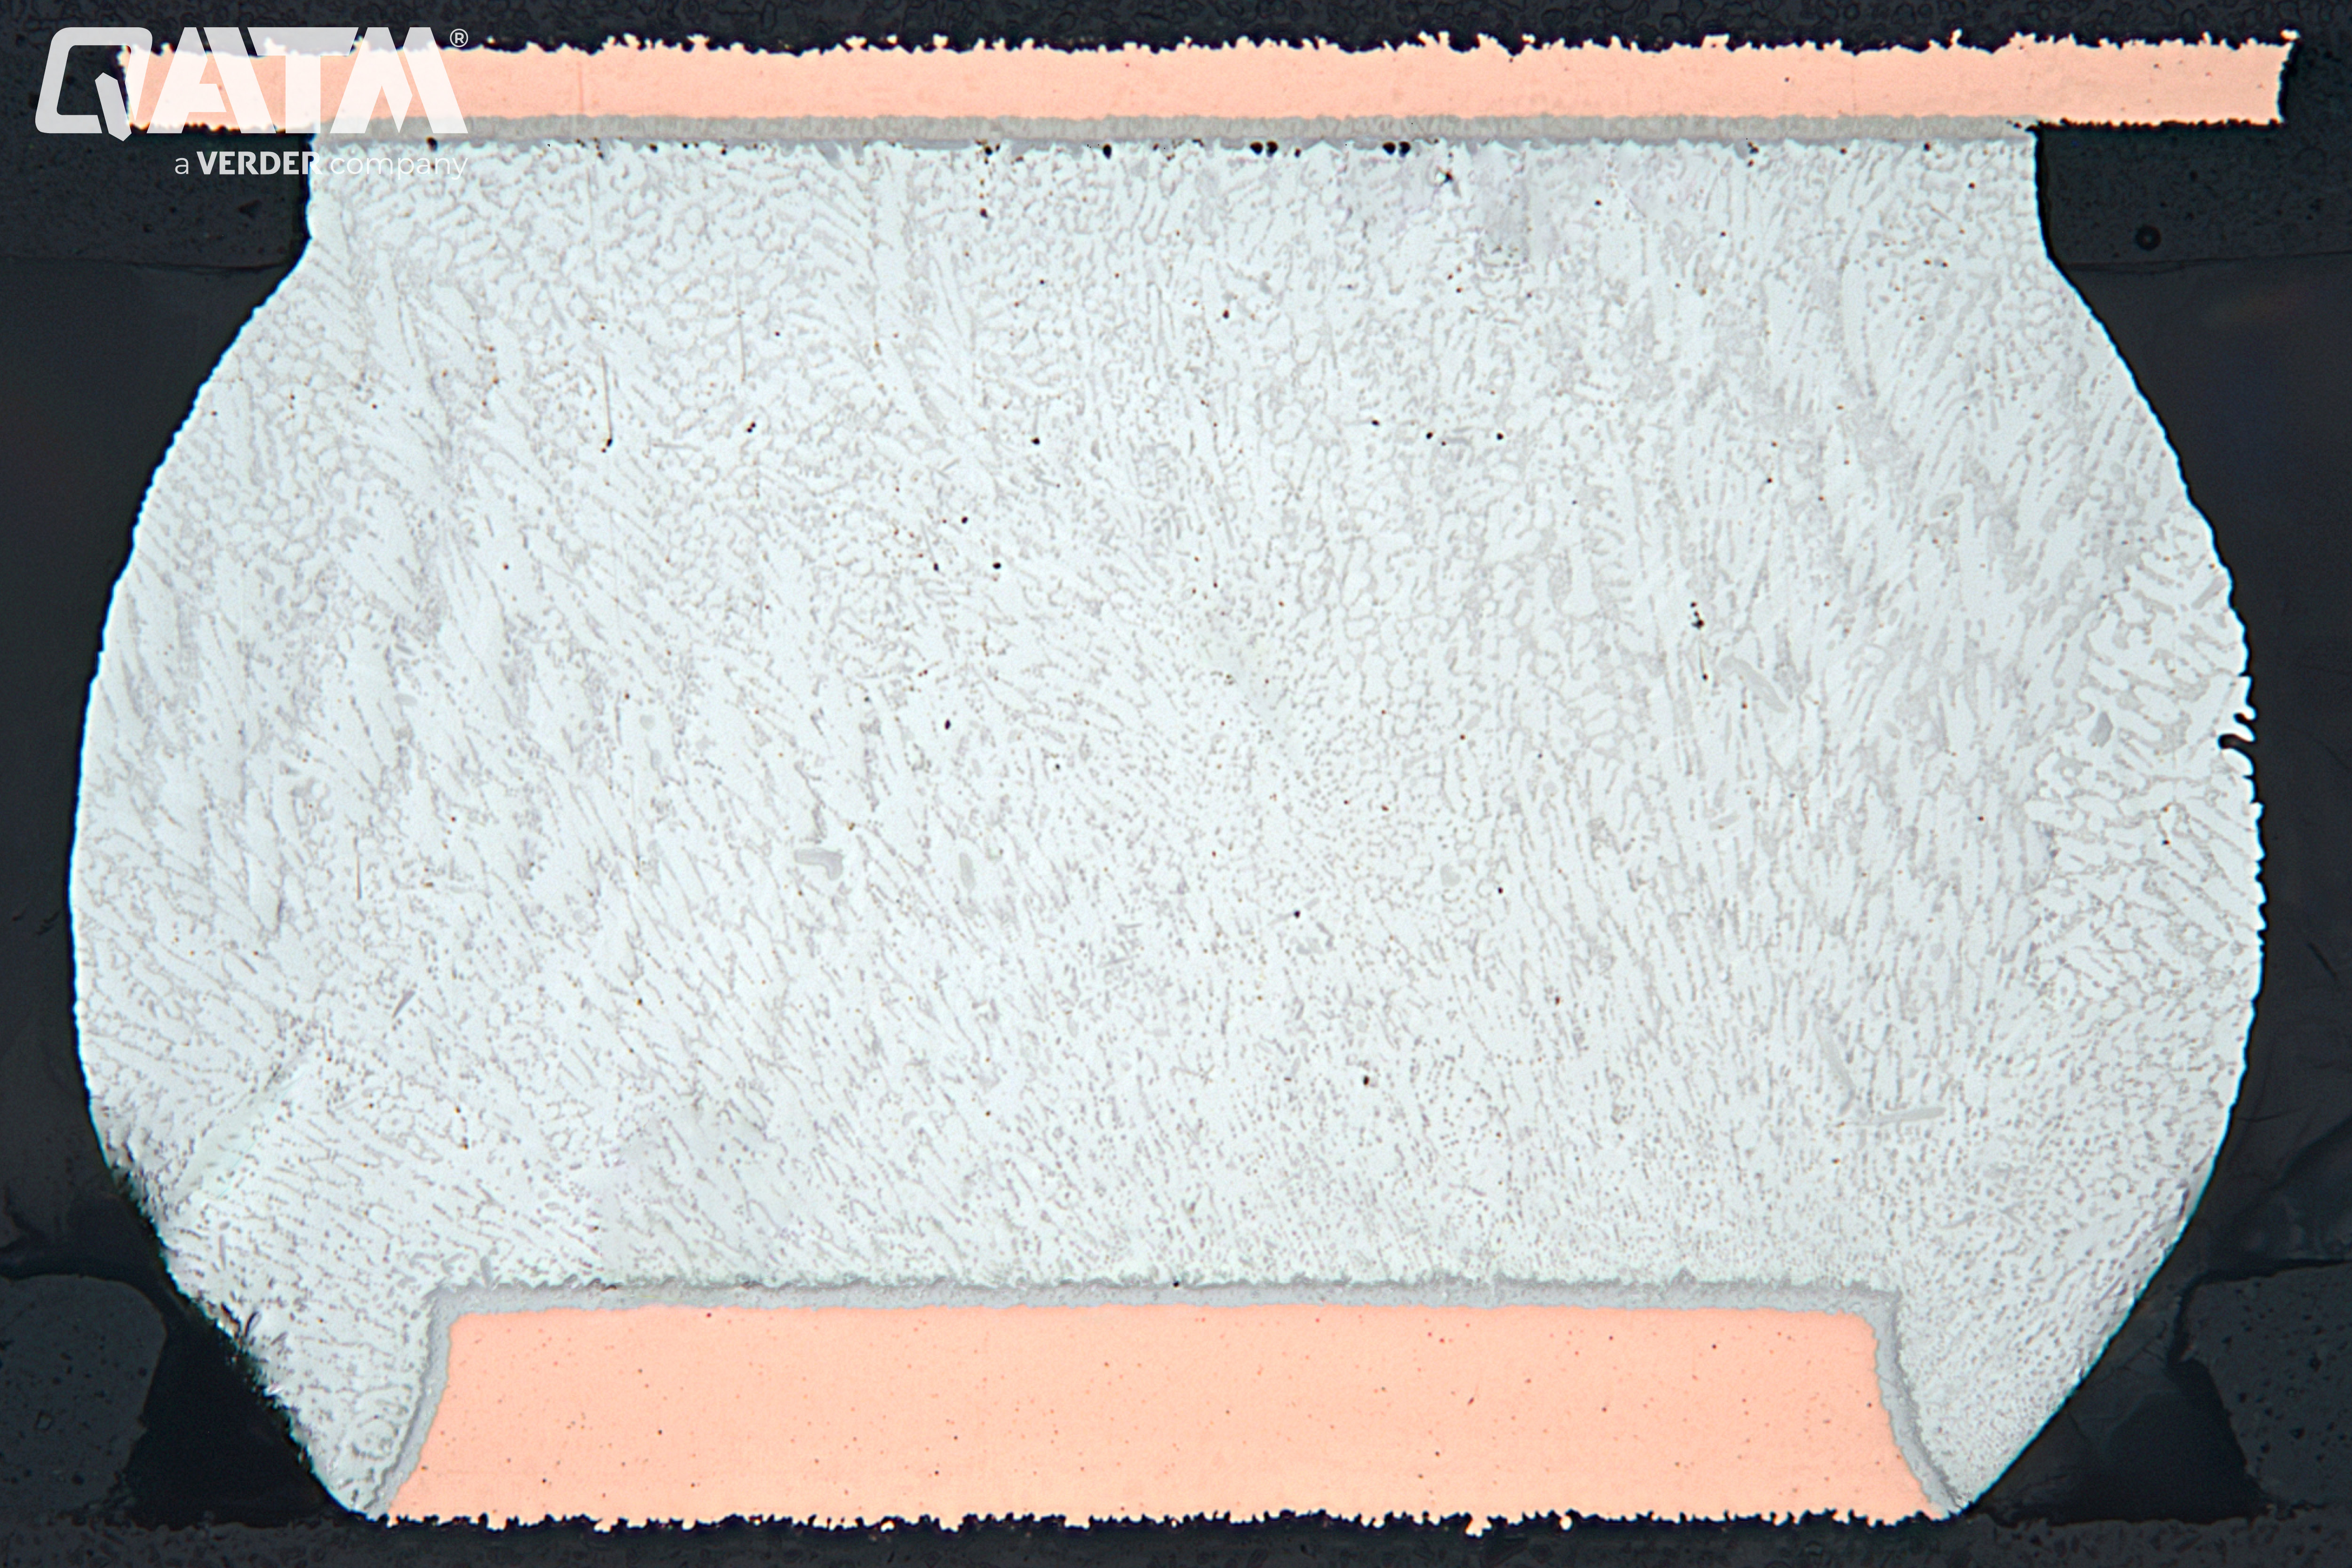
振動研磨後のボールグリッドアレイ(BGA)のはんだボールの構造
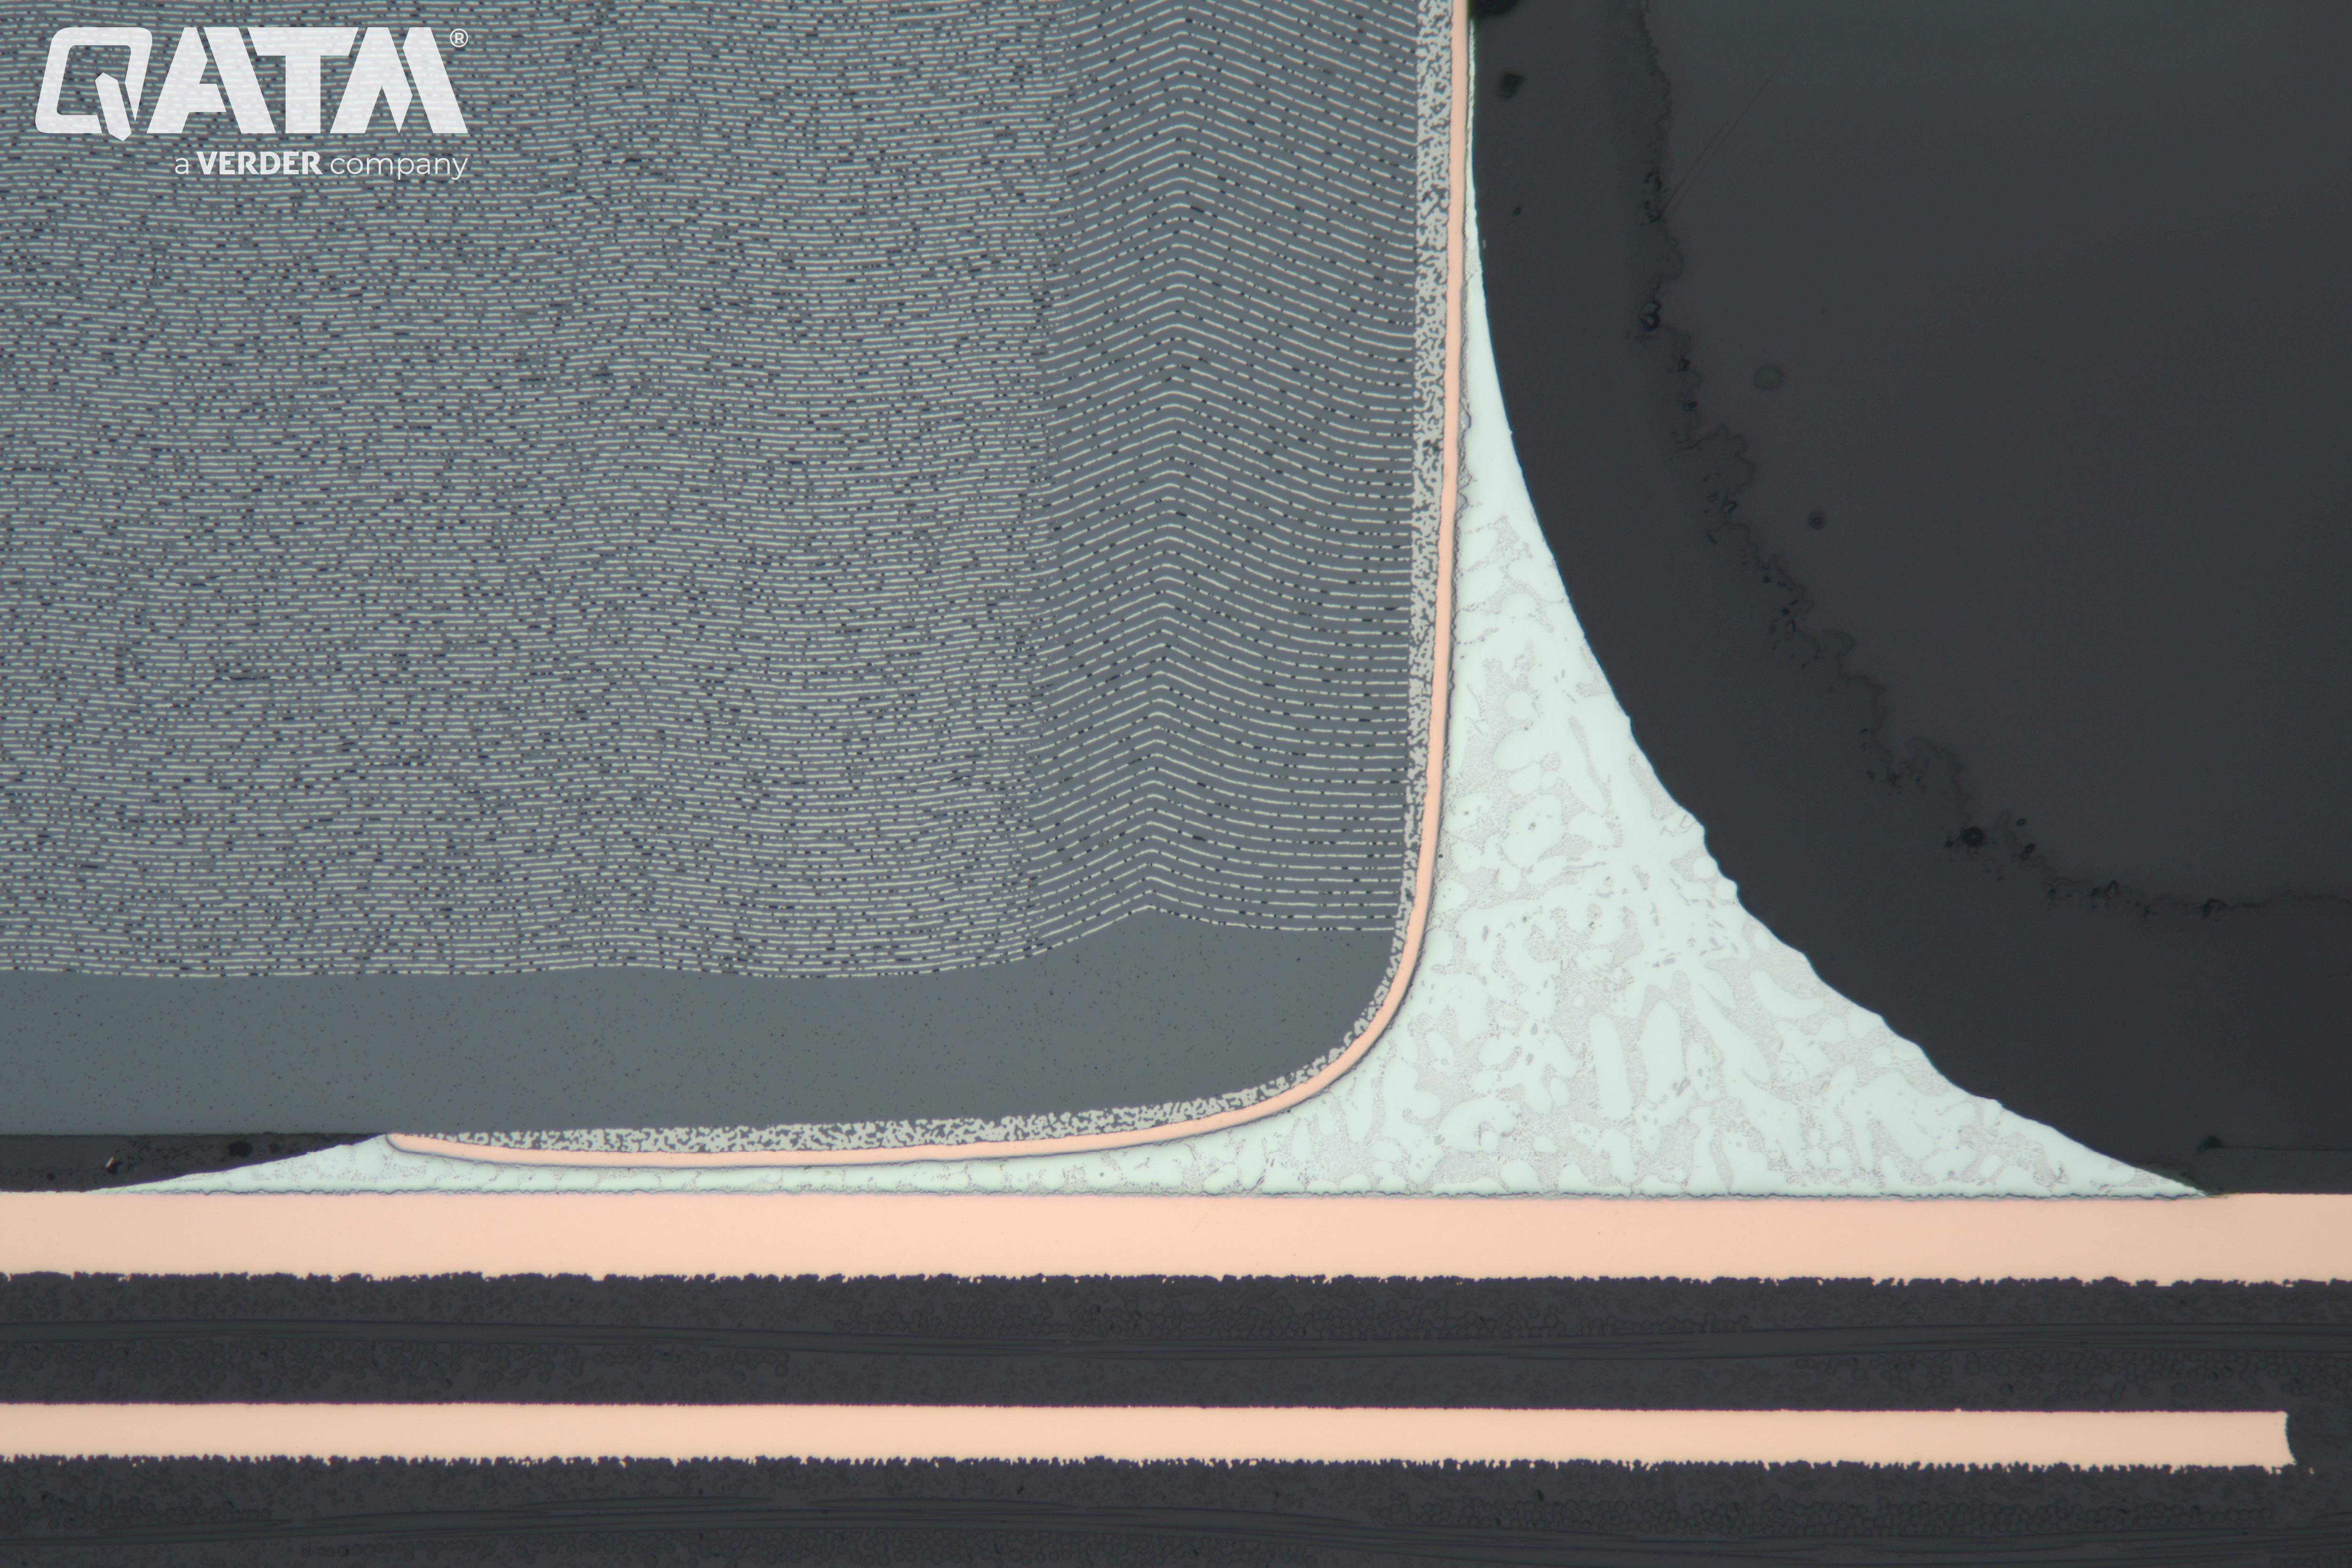
振動研磨後のプリント基板上の積層セラミックコンデンサ - 100:1
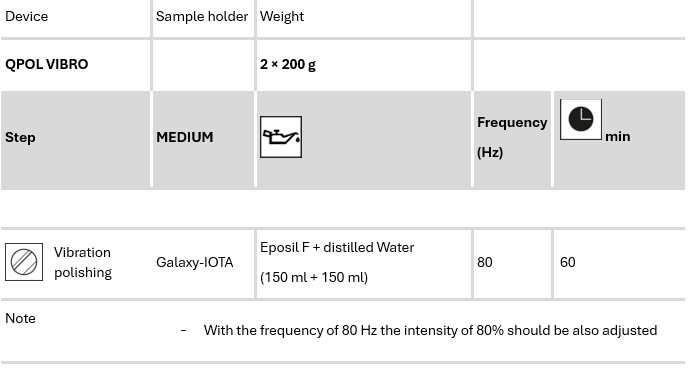
FAQ - 銅およびその合金の金属組織学的調製
銅は金属組織学の準備中に特別な注意が必要なのはなぜですか?
銅は柔らかく延性があるため、汚れや表面変形が発生しやすいです。熱伝導率が高いため、切断時の熱制御も複雑になります。これらの要因により、微細構造の詳細がマスキングされないように、正確で力の少ない調製方法が必要です。
金属組織学における銅合金と純銅の違いは何ですか?
銅合金は一般に硬く、複数の相または結晶粒構造を含む場合があります。たとえば、真鍮や青銅には、位相差を強調するエッチング液が必要です。一部の合金は、不均一にエッチングしたり、選択的腐食を示したりします。
研削や研磨中の汚れを最小限に抑えるにはどうすればよいでしょうか?
低圧から中程度の圧力で、新鮮で鋭利な研磨剤を使用してください。長い研磨サイクルは避けてください。各ステップの間に清掃し、表面を横切って柔らかい金属が引きずられるのを防ぐために、潤滑剤の投与を一定にしてください。
銅の結晶粒構造を明らかにする最良の方法は何ですか?
鏡面仕上げに研磨した後、塩化第二鉄または過硫酸アンモニウム溶液で短時間エッチングします。エッチング時間を慎重に調整し、明視野照明下で粒子のコントラストを観察します
銅の切断に適したカットオフホイールはどれですか?
銅を切片化する際に最適な結果を得るには、QATM NF-A カットオフ ホイールなどの樹脂結合炭化ケイ素 (SiC) ホイールの使用をお勧めします。NF-A は、硬度値が 300 HV までの軟質非鉄金属用に特別に設計されており、銅の柔らかさにより銅を扱う際によくある問題である汚れや表面変形を最小限に抑えます。
銅サンプルは準備中に腐食する可能性がありますか?
銅は反応性があり、濡れたままにしたり空気にさらされたりすると腐食する可能性があります。最終研磨後は必ずエタノールですすぎ、温風で乾燥させてください。可能であれば、水を含まない潤滑剤を使用してください。
最終研磨後も、3マイクロメートルのステップによる傷が残ります。どうすればいいんでしょうか。
すべての研磨布を流水の下で清潔なブラシを使用して徹底的に洗浄し、残留研磨粒子を取り除きます。また、検体とサンプルホルダーをすすぎます。その後、最後の研磨ステップを繰り返します。これにより、汚染が防止され、最終的な表面品質が向上します。
銅とその合金の調製に適した研削機および研磨機はどれですか?
銅とその合金は柔らかいため、手作業で準備するのは難しい場合があります。手動で準備すると、サンプルの傾きや材料の除去が不均一になるなどの問題が発生することが多く、結果の品質が損なわれる可能性があります。一貫した平らな表面と再現性のある結果を確保するには、QATM Qpol や Saphir シリーズなどの (半) 自動研削および研磨機の使用をお勧めします。
Need more information?
さらにご質問がございましたら、お問い合わせフォームからお気軽にご連絡ください。材料試験のアプリケーションに最適なソリューションを見つけるお手伝いをさせていただくことを、いつでも嬉しく思います。
お問い合わせ
地質学や鉱物学のためのマテリアログラフィー試料作製について詳しくお知りになりたい方、または弊社製品にご興味をお持ちの方は、お気軽にお問い合わせください。お客様のニーズとご予算に合った製品をご提案させていただきます。お電話、Eメール、またはウェブサイトからお問い合わせください。お問い合わせお待ちしております。