



Металлографическая подготовка меди и ее сплавов
Медь мягкая и пластичная: с ней легко работать, но она склонна к повреждению поверхности при подготовке. Уникальная комбинация свойств, особенно исключительная электро- и теплопроводность, делает его материалом для таких областей применения, как электропроводка, телекоммуникации, теплообменники и кухонная утварь. Медь также играет решающую роль в энергетическом переходе, будучи незаменимой в таких технологиях, как ветряные турбины, солнечные батареи и электромобили. Теплый, привлекательный внешний вид делает его популярным для изготовления декоративных и функциональных предметов, таких как ручки, дверные ручки, столешницы и столы.
Для точной оценки микроструктуры меди необходима тщательная металлографическая подготовка, поскольку неправильное обращение может легко привести к появлению таких артефактов, как размазывание или царапины, вызванные вытягиванием оксида. Это руководство проведет вас через все этапы металлографической подготовки меди и ее сплавов, от резки и монтажа до шлифовки, полировки и травления.
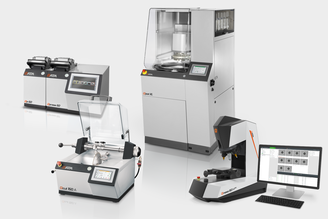
QATM предлагает решения для всех задач материаловедения
Темы
- Обзор
- Металлографическая подготовка меди
- Резка и монтаж
- Шлифовка и полировка
- Травление
- ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Обзор
Медь - это красноватый, высокопластичный металл с гранецентрированной кубической (FCC) кристаллической структурой, известный своей превосходной прочностью и пластичностью. Он используется людьми уже тысячи лет не только из-за его природного изобилия, но и благодаря уникальному сочетанию свойств. С точки зрения металлографии, микроструктура меди требует тщательной подготовки, чтобы выявить такие детали, как размер зерна, двойникование и оксидные включения. Точный микроструктурный анализ необходим для оценки характеристик как чистой меди, так и медных сплавов.
Медь часто легируется различными элементами для улучшения определенных механических, химических или физических свойств. Распространенные легирующие элементы и их функции включают:
- Цинк (латунь) - обеспечивает повышенную прочность и отличную обрабатываемость, что делает его идеальным для изготовления фитингов и механических компонентов.
- Олово (бронза) - повышает коррозионную стойкость и износостойкость, обычно используется в подшипниках и морском оборудовании.
- Никель (медно-никелевые сплавы) - повышает устойчивость к коррозии и химическому воздействию морской воды, подходит для применения в морских условиях и теплообменниках.
- Алюминий, кремний и другие элементы добавляются для оптимизации прочности, устойчивости к окислению и химической стабильности для специализированного использования.
Медные сплавы обычно делятся на два основных типа. Деформируемые сплавы подвергаются механической обработке с помощью таких методов, как прокатка, экструзия или волочение, чтобы получить желаемую форму. Литые сплавы, с другой стороны, формуются непосредственно из жидкой фазы, что делает их идеальными для производства сложных геометрических форм или крупных деталей.
Металлографическая подготовка меди и ее сплавов
Резка и монтаж меди и сплавов меди
Медь и ее сплавы являются относительно мягкими и пластичными материалами, что позволяет легко выполнять секционирование, но также повышает риск смазывания, деформации и термического повреждения, если процесс резки не контролируется должным образом. Поэтому метод резки должен быть тщательно адаптирован к типу и геометрии материала:
- Чистая медь особенно склонна к размазыванию и деформации поверхности при секционировании. Чтобы минимизировать эти эффекты, используйте отрезной круг из карбида кремния (SiC) на смоляной связке. Для обычных и напольных отрезных станков мы рекомендуем использовать наш отрезной круг NF-A, который идеально подходит для мягких цветных металлов с твердостью до 300 HV, обеспечивая чистый рез с минимальными искажениями.
- Медные сплавы, такие как латуни, бронзы или системы Cu-Ni, обычно можно резать, используя те же параметры, что и чистую медь. Однако благодаря несколько большей твердости и пониженной пластичности они часто выдерживают более высокие скорости подачи или механические нагрузки без ухудшения качества реза.
Чтобы обеспечить точное и без повреждений распиливание, необходимо использовать прецизионный отрезной станок с достаточной подачей охлаждающей жидкости. Рекомендуется низкая скорость резки для уменьшения теплового эффекта и размазывания. Образец должен быть зажат надежно, но аккуратно, чтобы предотвратить вибрацию или деформацию, особенно для тонкостенных или трубчатых образцов, которые могут деформироваться из-за внутренних напряжений при продольном разрезе. Для очень тонких и чувствительных к давлению образцов, таких как медные трубки или боеприпасы, мы рекомендуем монтировать образец перед зажимом и секционированием.
Тщательная резка - критический первый шаг в металлографической подготовке и гарантирует, что последующие шлифовка и полировка смогут выявить истинную микроструктуру без помех со стороны артефактов подготовки. По этой причине мокрая резка с использованием точных отрезных станков является лучшим методом для резки медных образцов с минимальной деформацией.
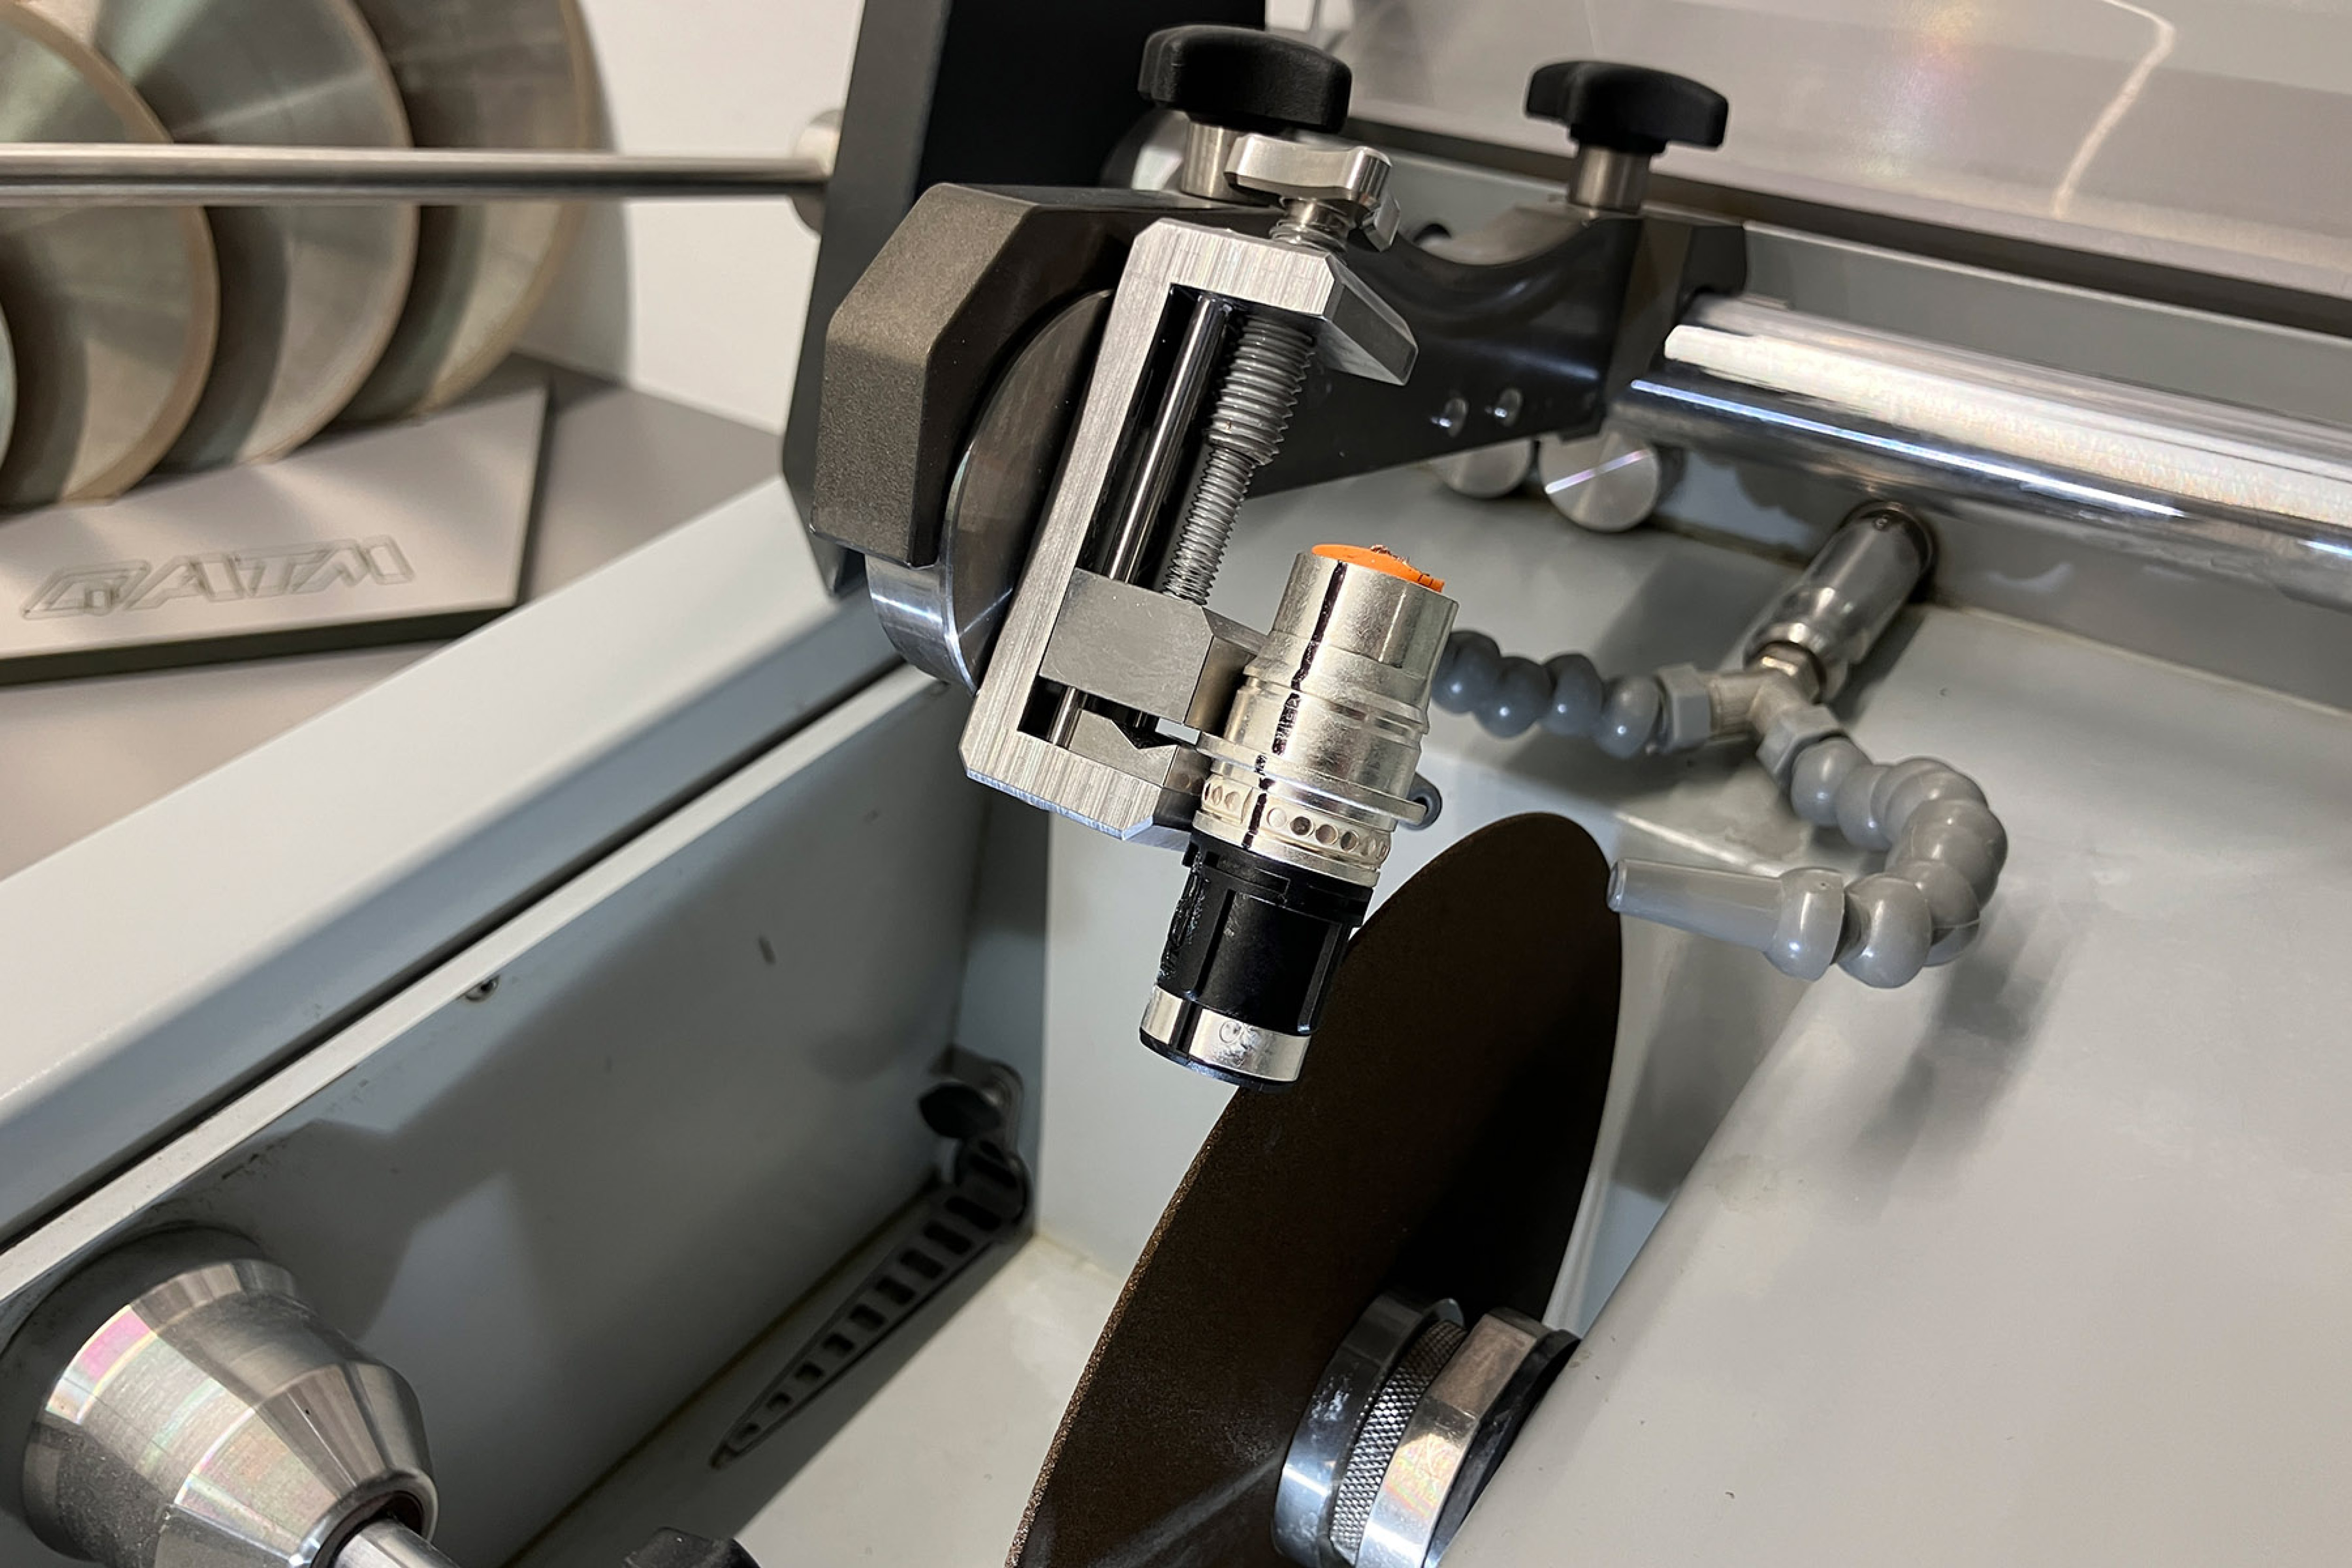
Резка кабеля с медными проводами в QCUT 150 A
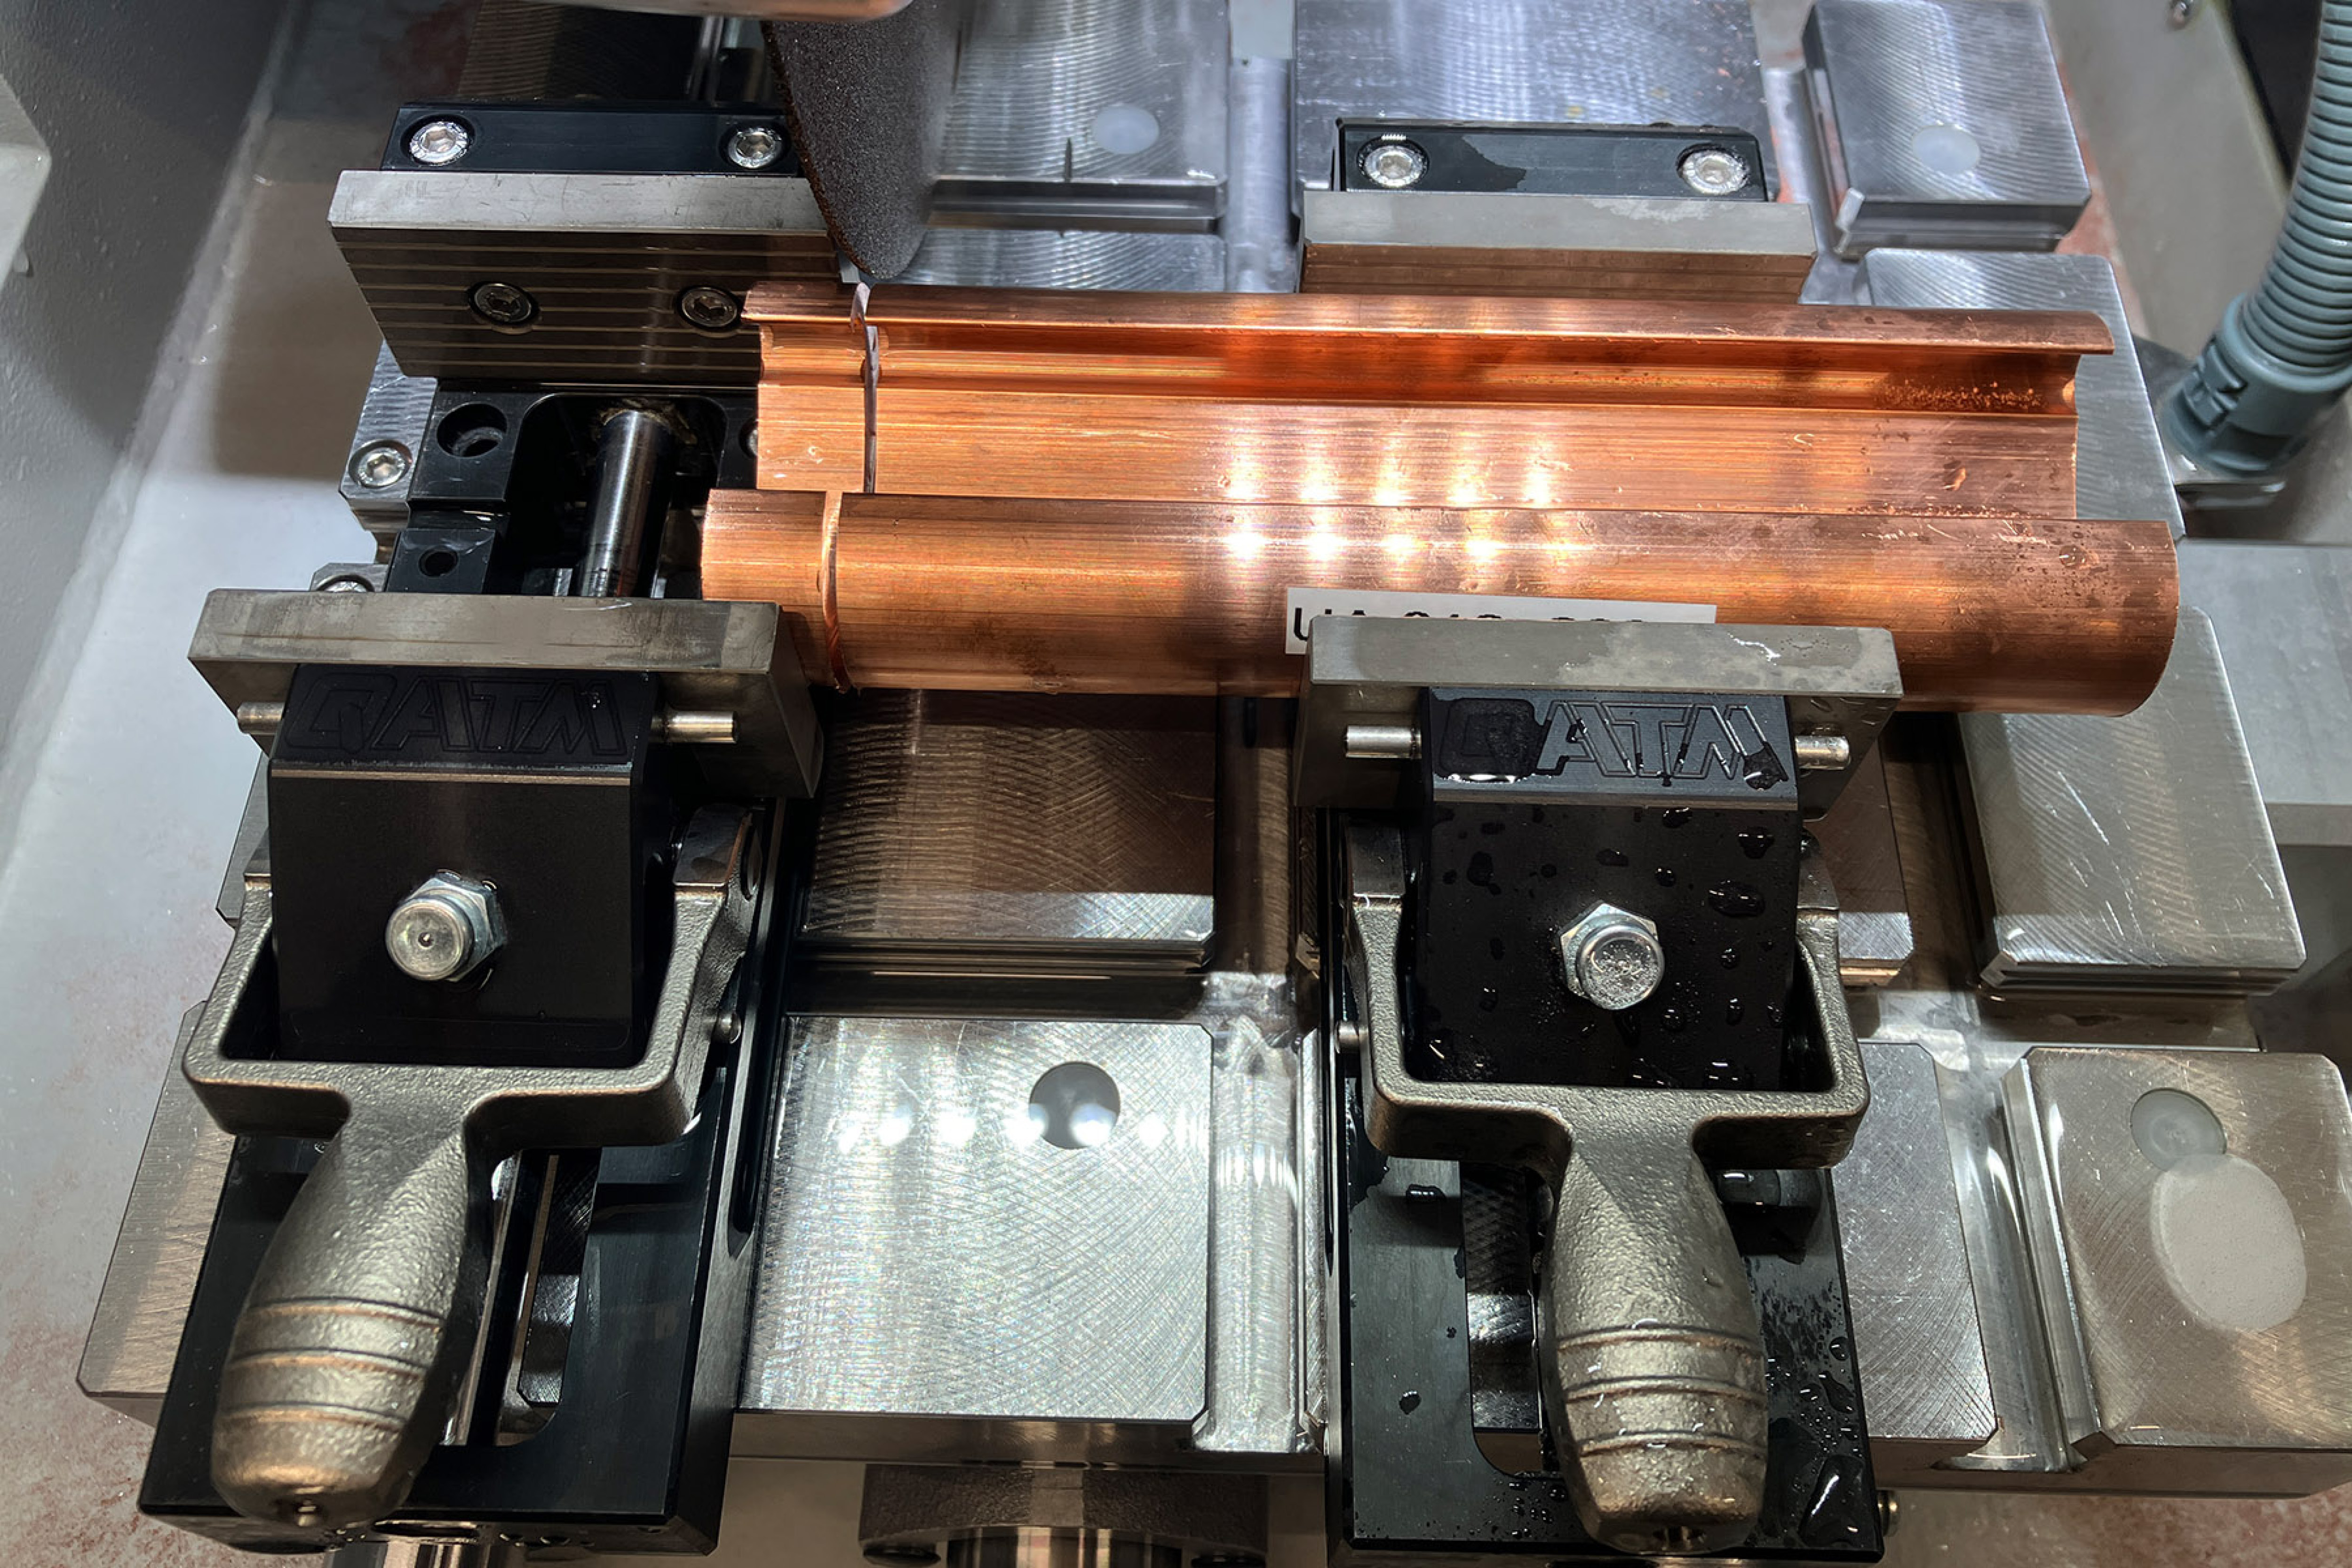
Резка медного профиля в QCUT 250 A с отрезным кругом NF-A
Крепление обеспечивает механическую поддержку во время шлифовки и полировки и особенно важно для небольших, неровных или чувствительных к краям медных образцов. Это обеспечивает устойчивость, защищает края образца и улучшает качество подготовки.
Предпочтительным методом монтажа медных образцов из-за низкой температуры их отжига является холодный монтаж, но возможен и горячий монтаж.
Для горячего монтажа мы рекомендуем использовать бакелит, доступный в красном, черном или зеленом цвете, для обычного применения. Если требуется прозрачная подготовка (например, для подготовки мишени), альтернативой может быть использование THERMOPLAST. При этом температура нагрева должна быть ниже 190°C.
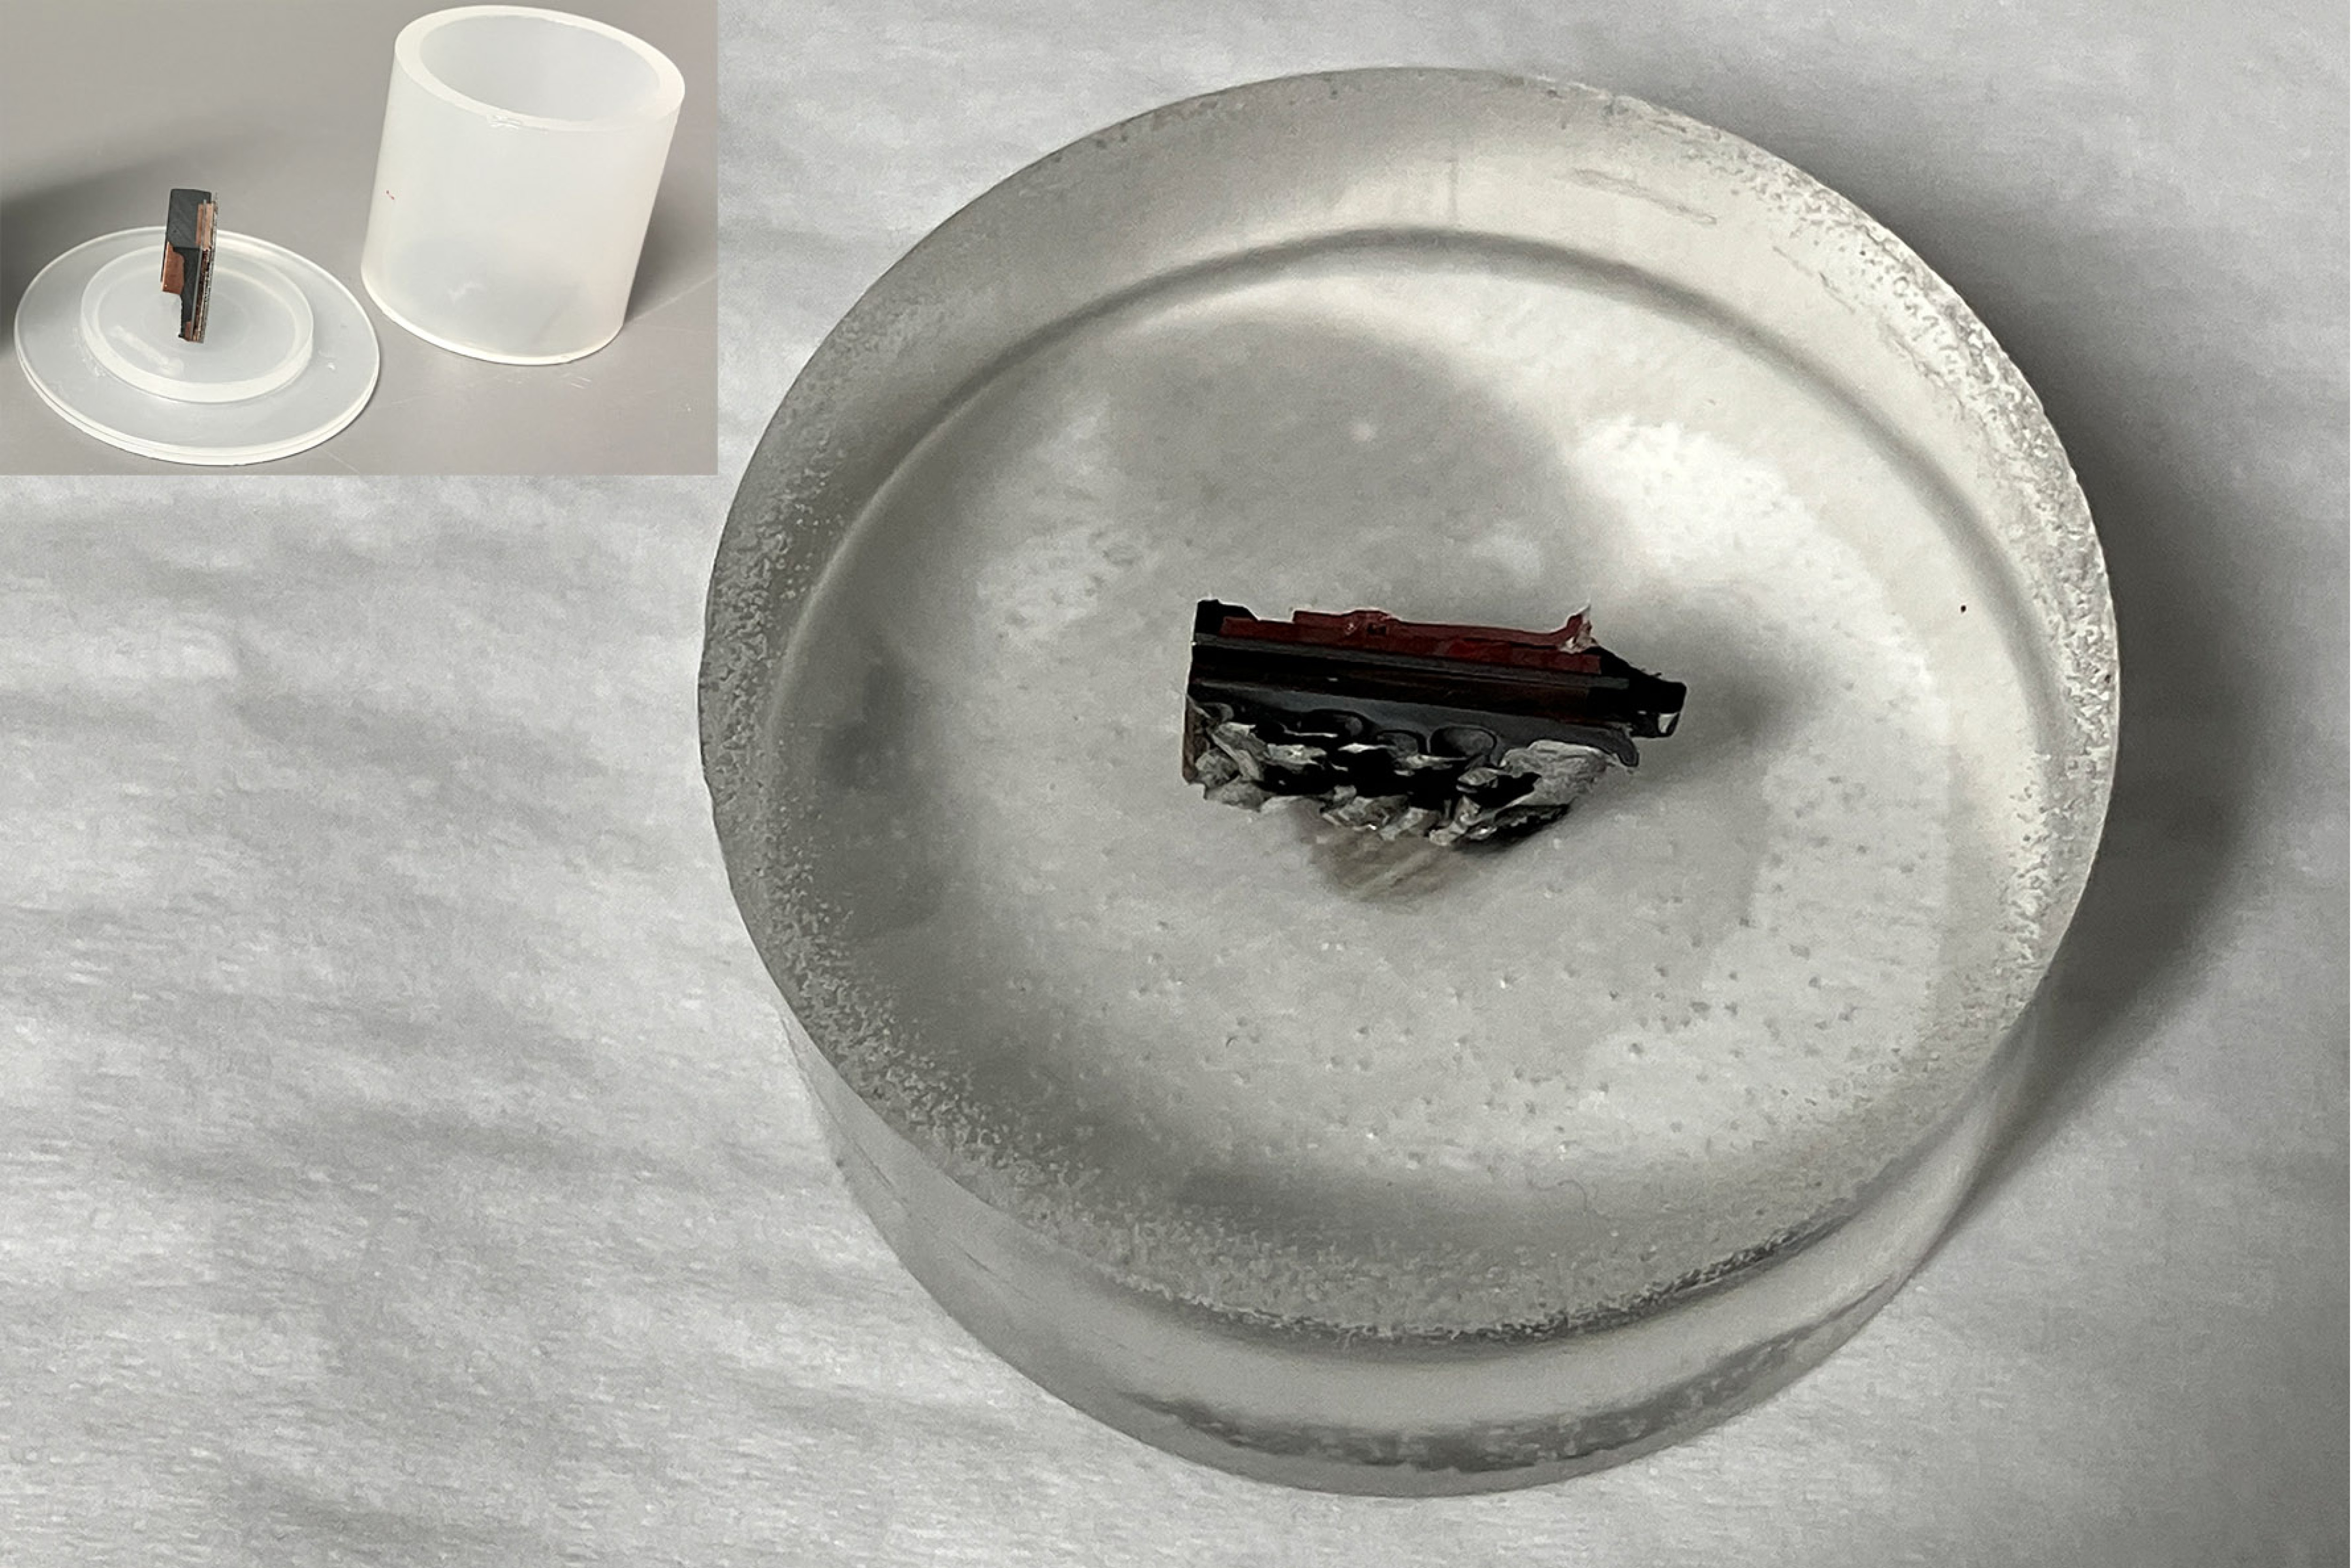
Холодный монтаж рекомендуется в тех случаях, когда необходимо избежать теплового воздействия, например, при анализе отказов, при работе с чувствительными к теплу или давлению структурами или при подготовке сложных геометрических форм. Обычно используются такие системы, как смолы на основе ПММА KEM 20 и KEM 30, а также эпоксидная смола Qpox 93, которая обеспечивает отличную фиксацию краев и минимальную усадку.
Шлифовка и полировка меди и сплавов меди
Правильная шлифовка и полировка необходимы для точного выявления микроструктуры меди и ее сплавов. Из-за мягкости и пластичности меди подготовка должна тщательно контролироваться, чтобы избежать смазывания, скругления краев или деформации поверхности, которые могут скрыть границы зерен или мелкие структурные детали.
Цель состоит в том, чтобы получить плоскую, без царапин и деформаций поверхность, которая сохраняет как металлическую матрицу, так и такие особенности, как структура зерен, границы двойников, зоны пайки или сварки. Поскольку медь склонна к пластической деформации при механических нагрузках, процесс шлифования должен быть соответствующим образом адаптирован.
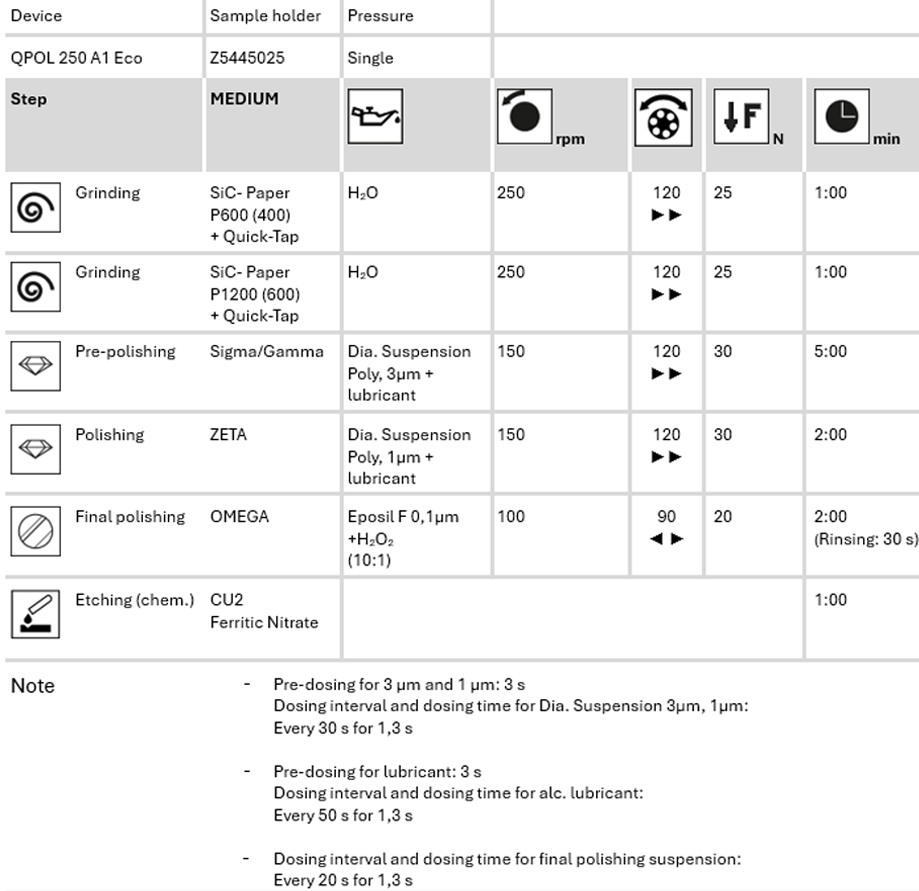
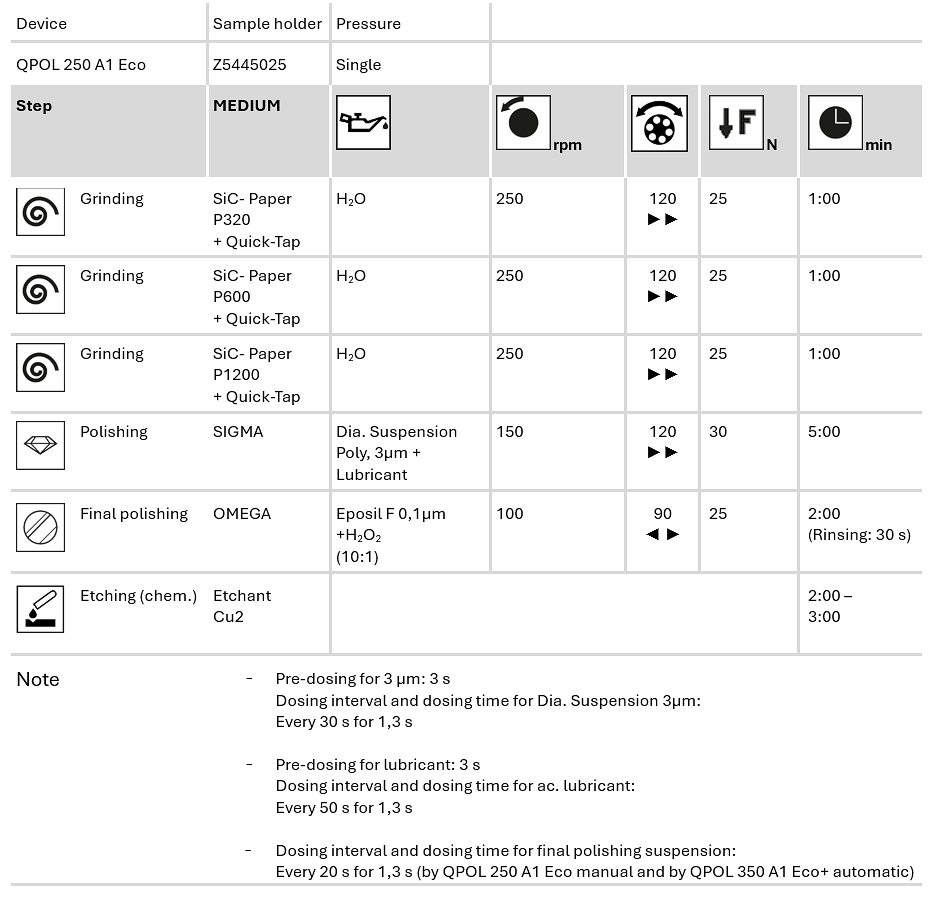
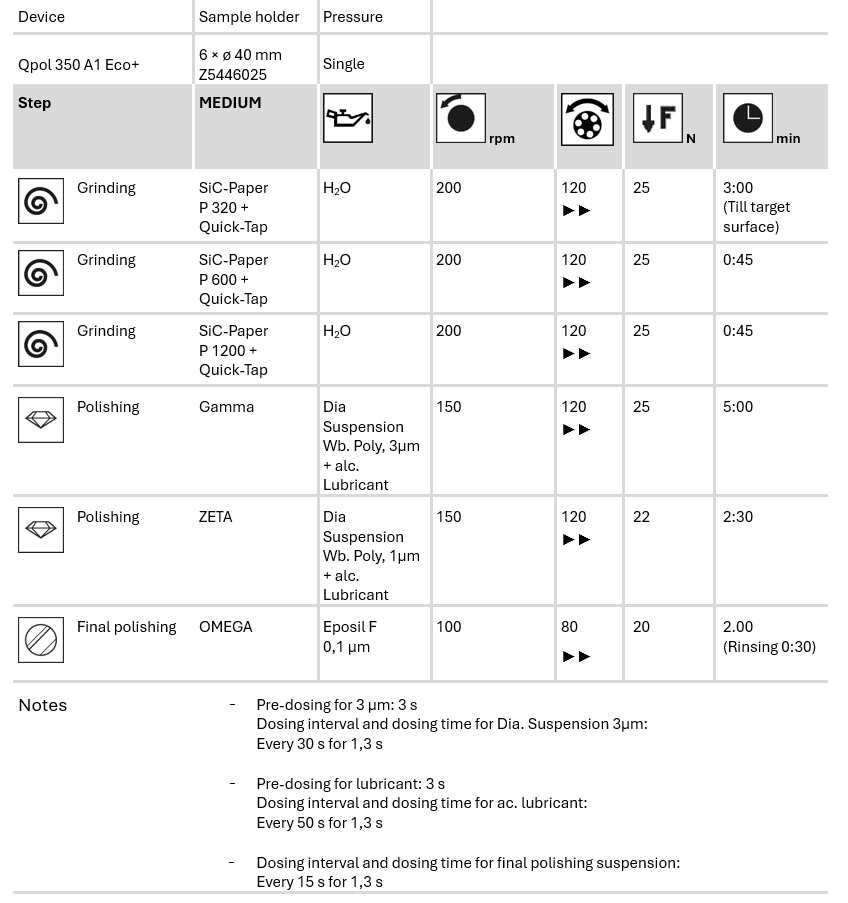
Чтобы предотвратить чрезмерную деформацию во время шлифования, обычно рекомендуется начинать плоскошлифовальные работы с самой мелкой зернистости, а не с грубых абразивов. Это уменьшает глубину повреждения поверхности и упрощает последующие этапы полировки. Для шлифования меди мы рекомендуем использовать шлифовальную бумагу из карбида кремния (SiC), которая обеспечивает контролируемое удаление материала при минимизации размазывания и механических искажений. Мы рекомендуем использовать DiaComplete Poly - смесь алмазной суспензии и смазки на водной основе, предназначенную для быстрой, эффективной и воспроизводимой полировки.
Рекомендуемая последовательность подготовки к работе с медью
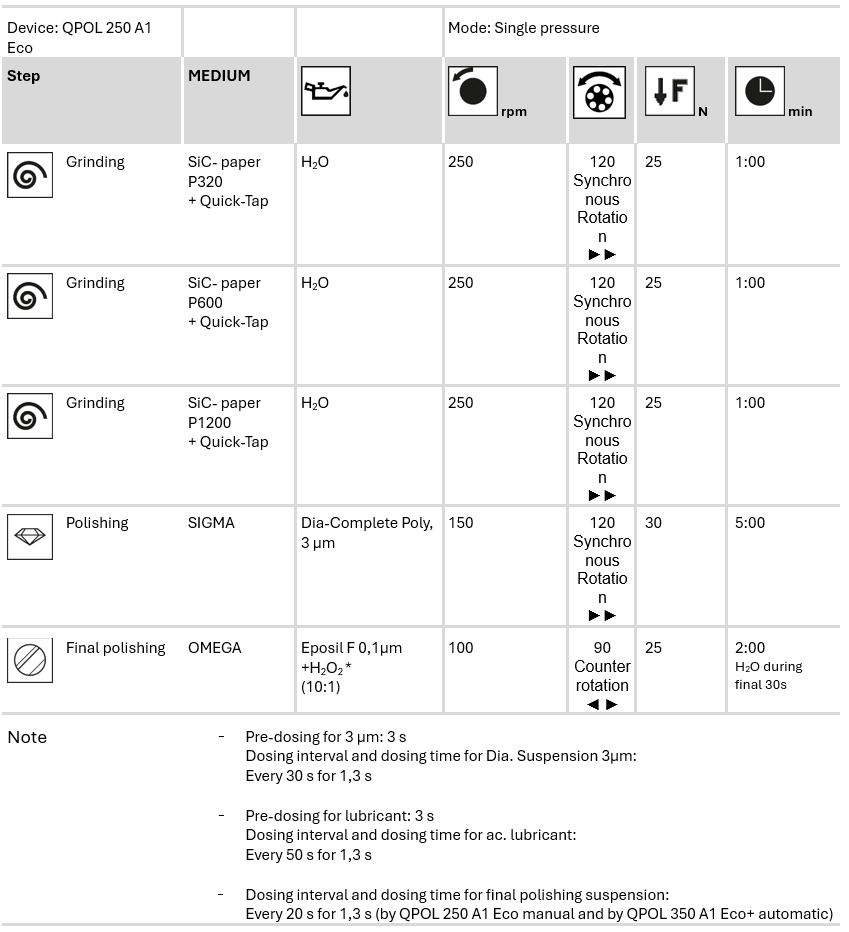
* Используйте 98-90 % Eposil F + 2-10 % H₂O₂ для заключительного этапа полировки. Без добавок время полировки должно быть увеличено вдвое.
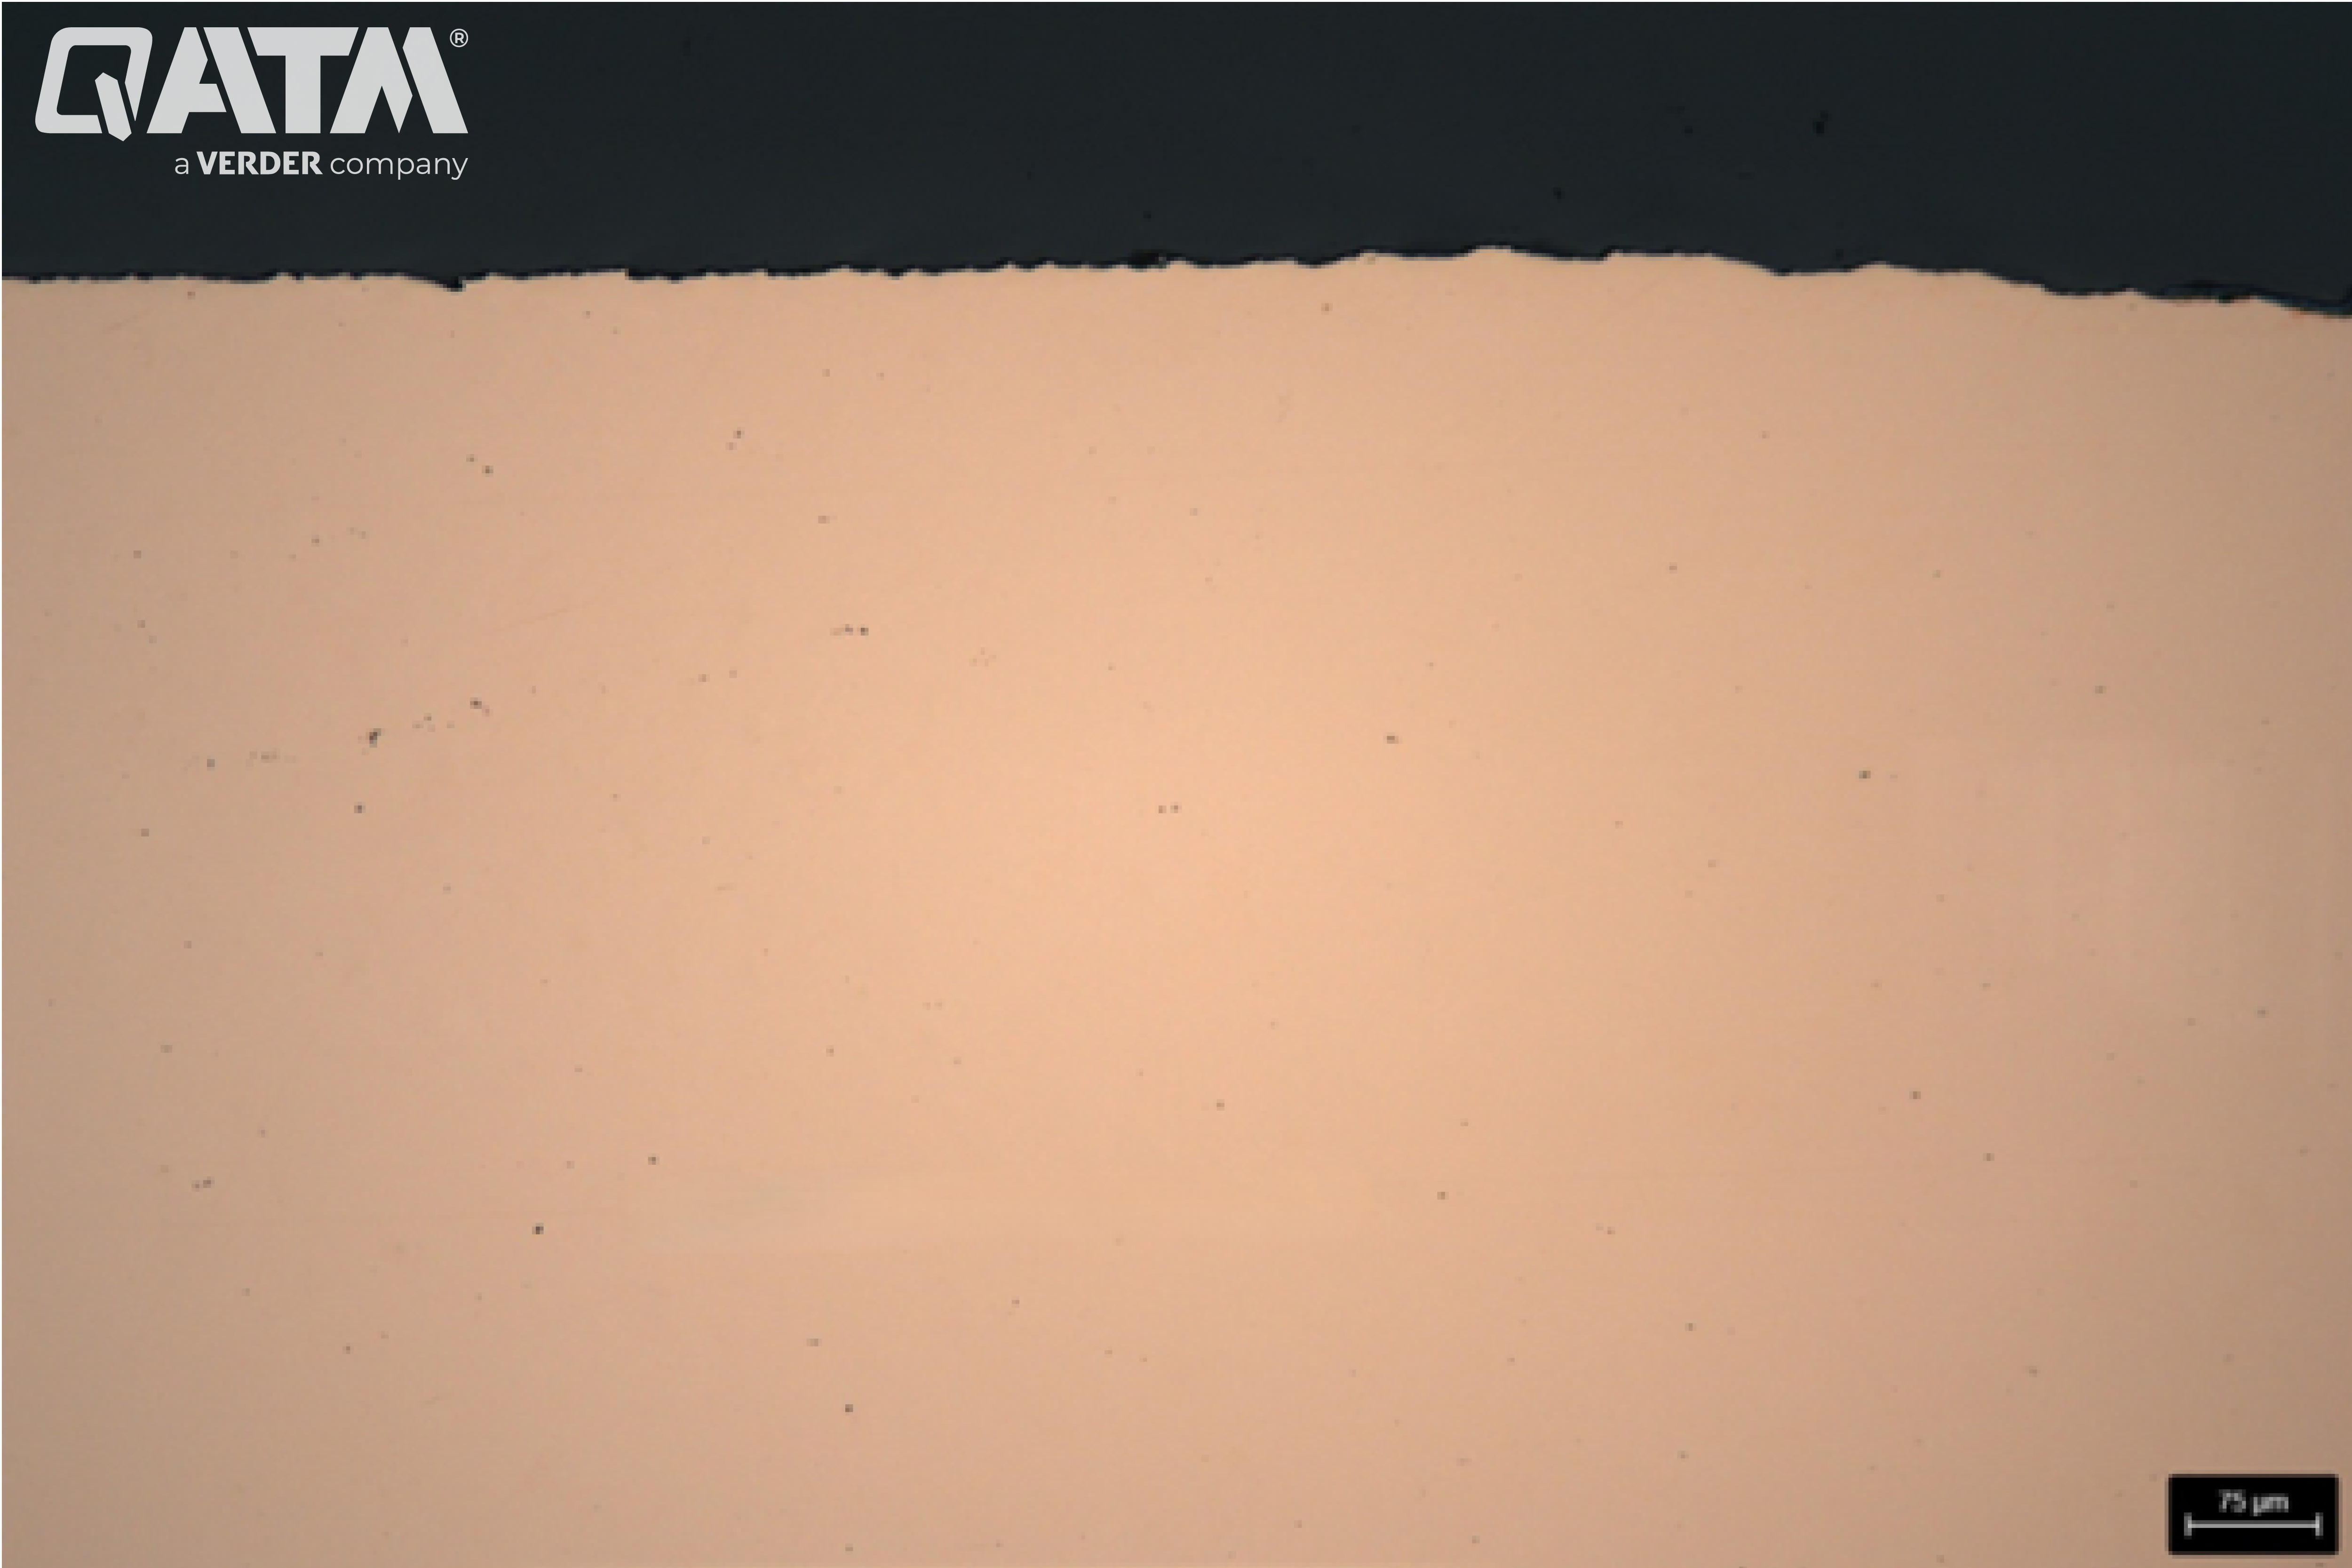
Образец меди после тонкой полировки по краю - 100:1
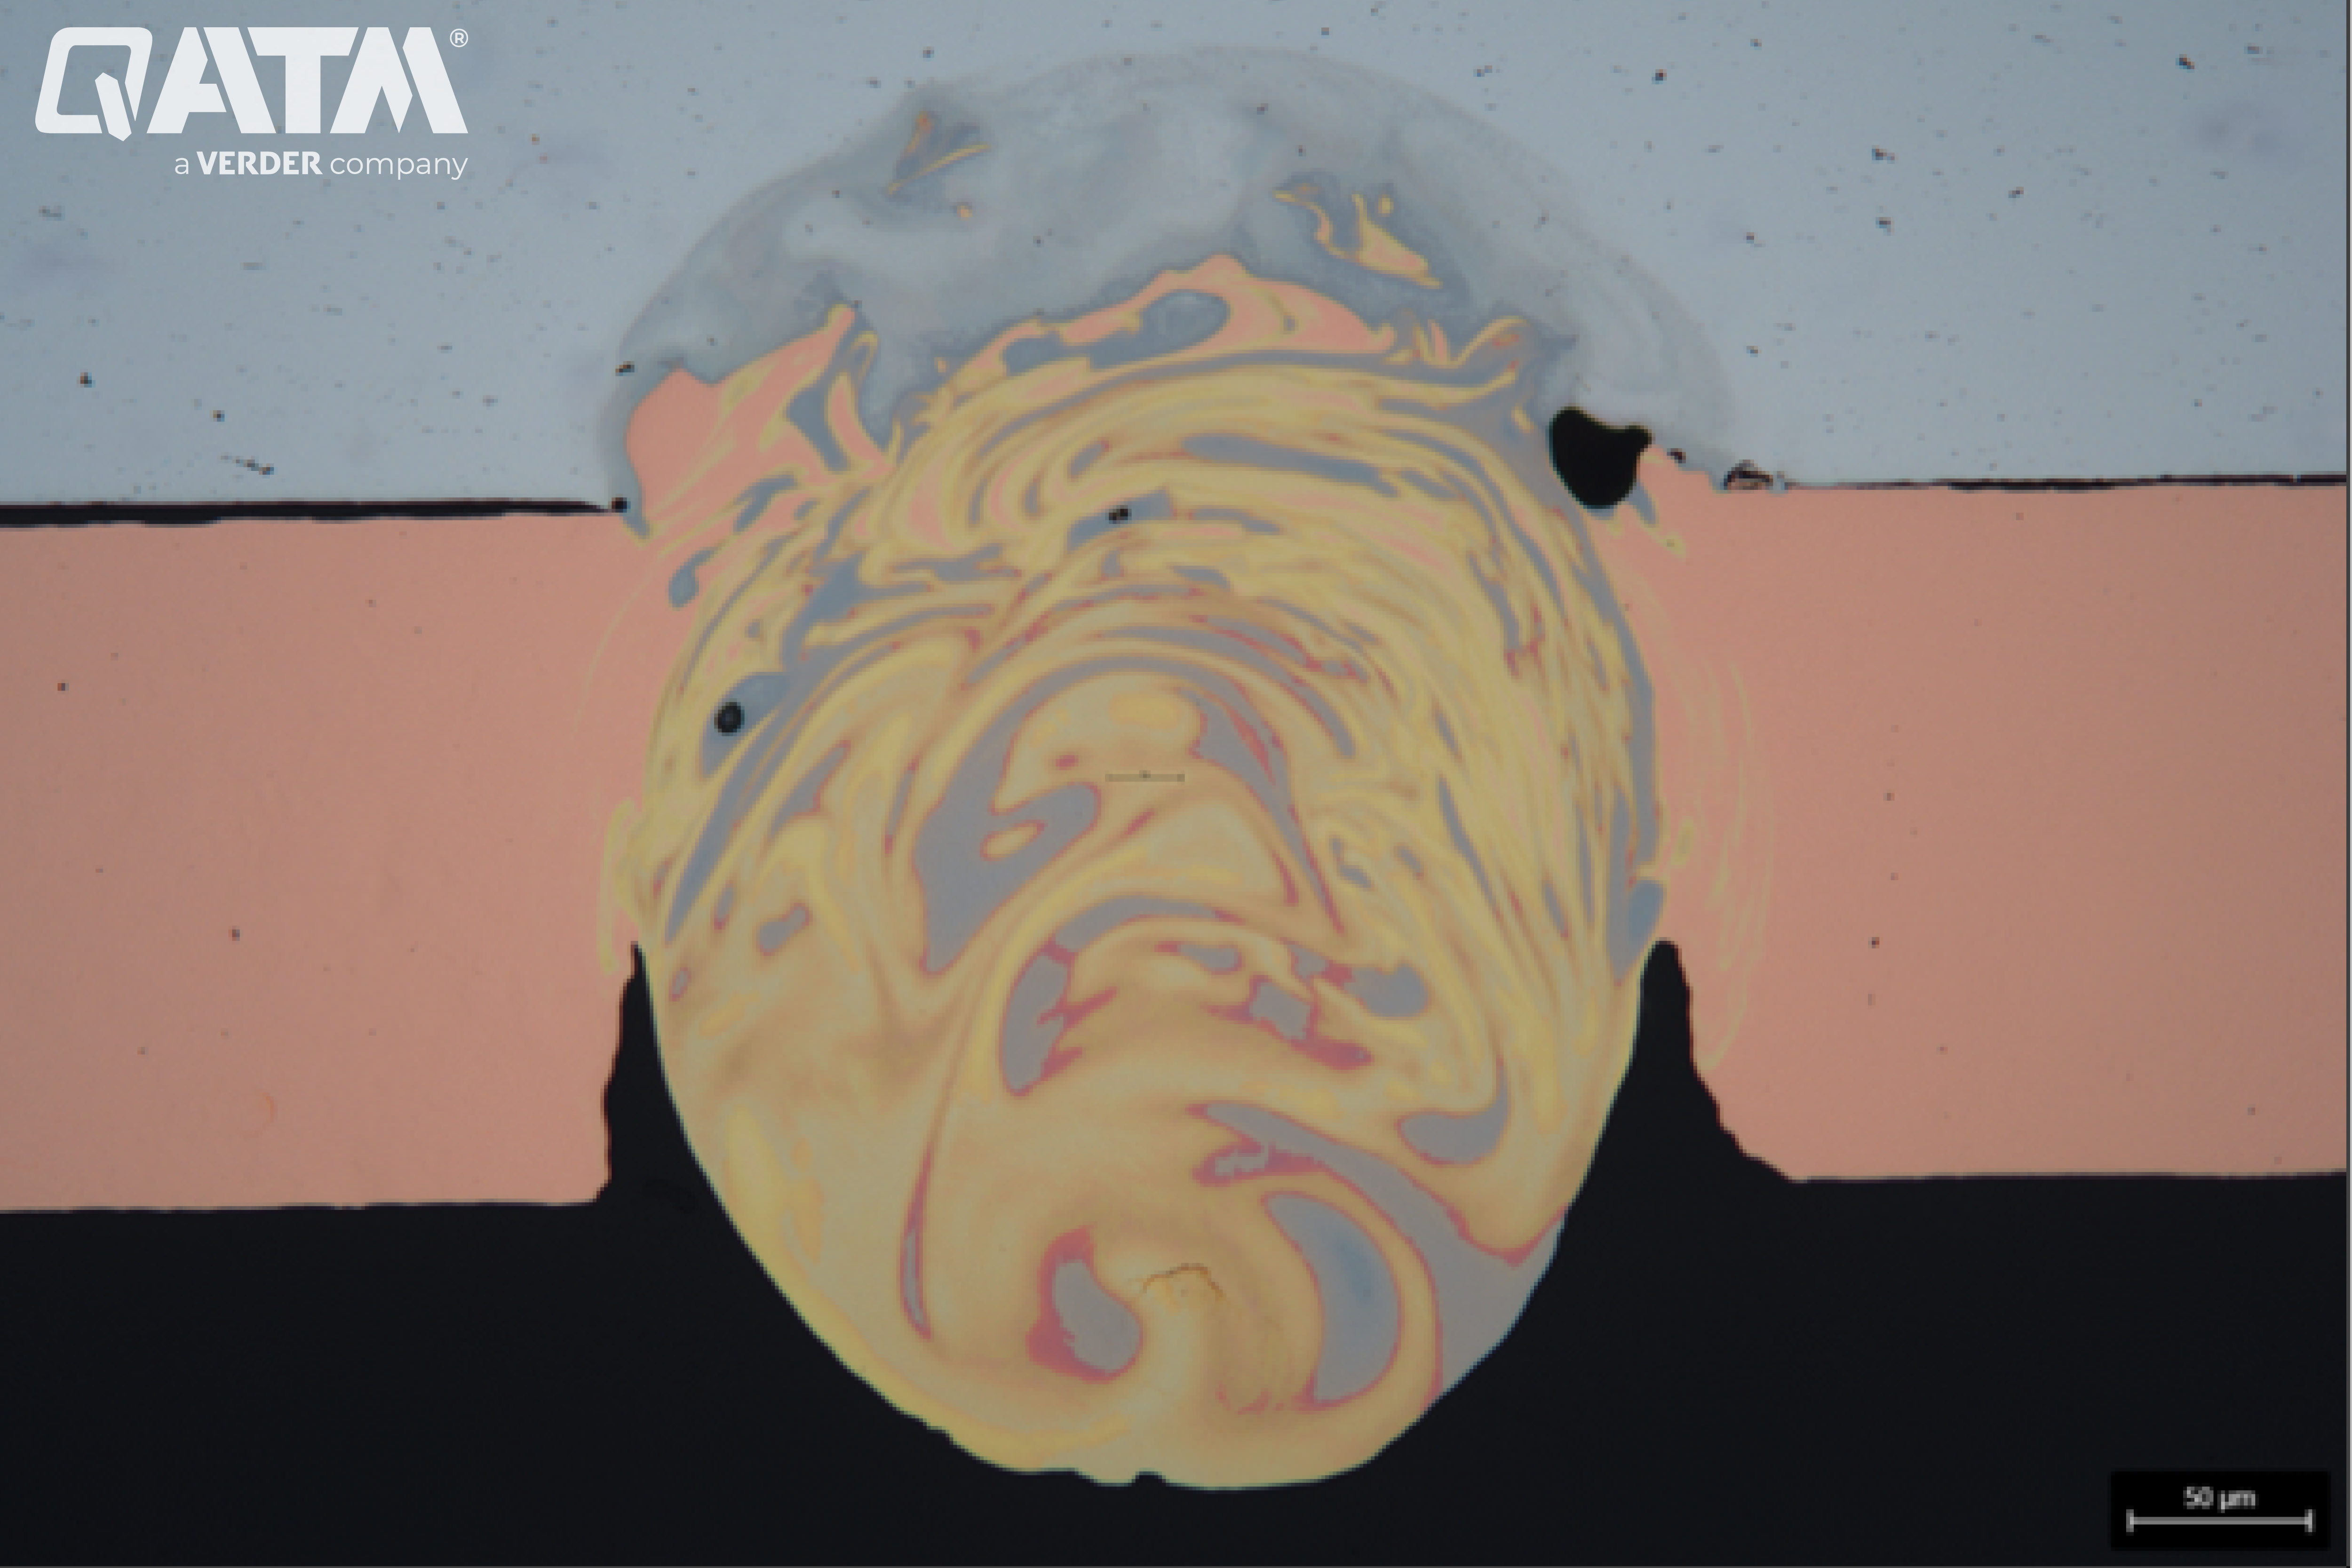
Сварной шов на медной пластине после окончательной полировки - 200:1
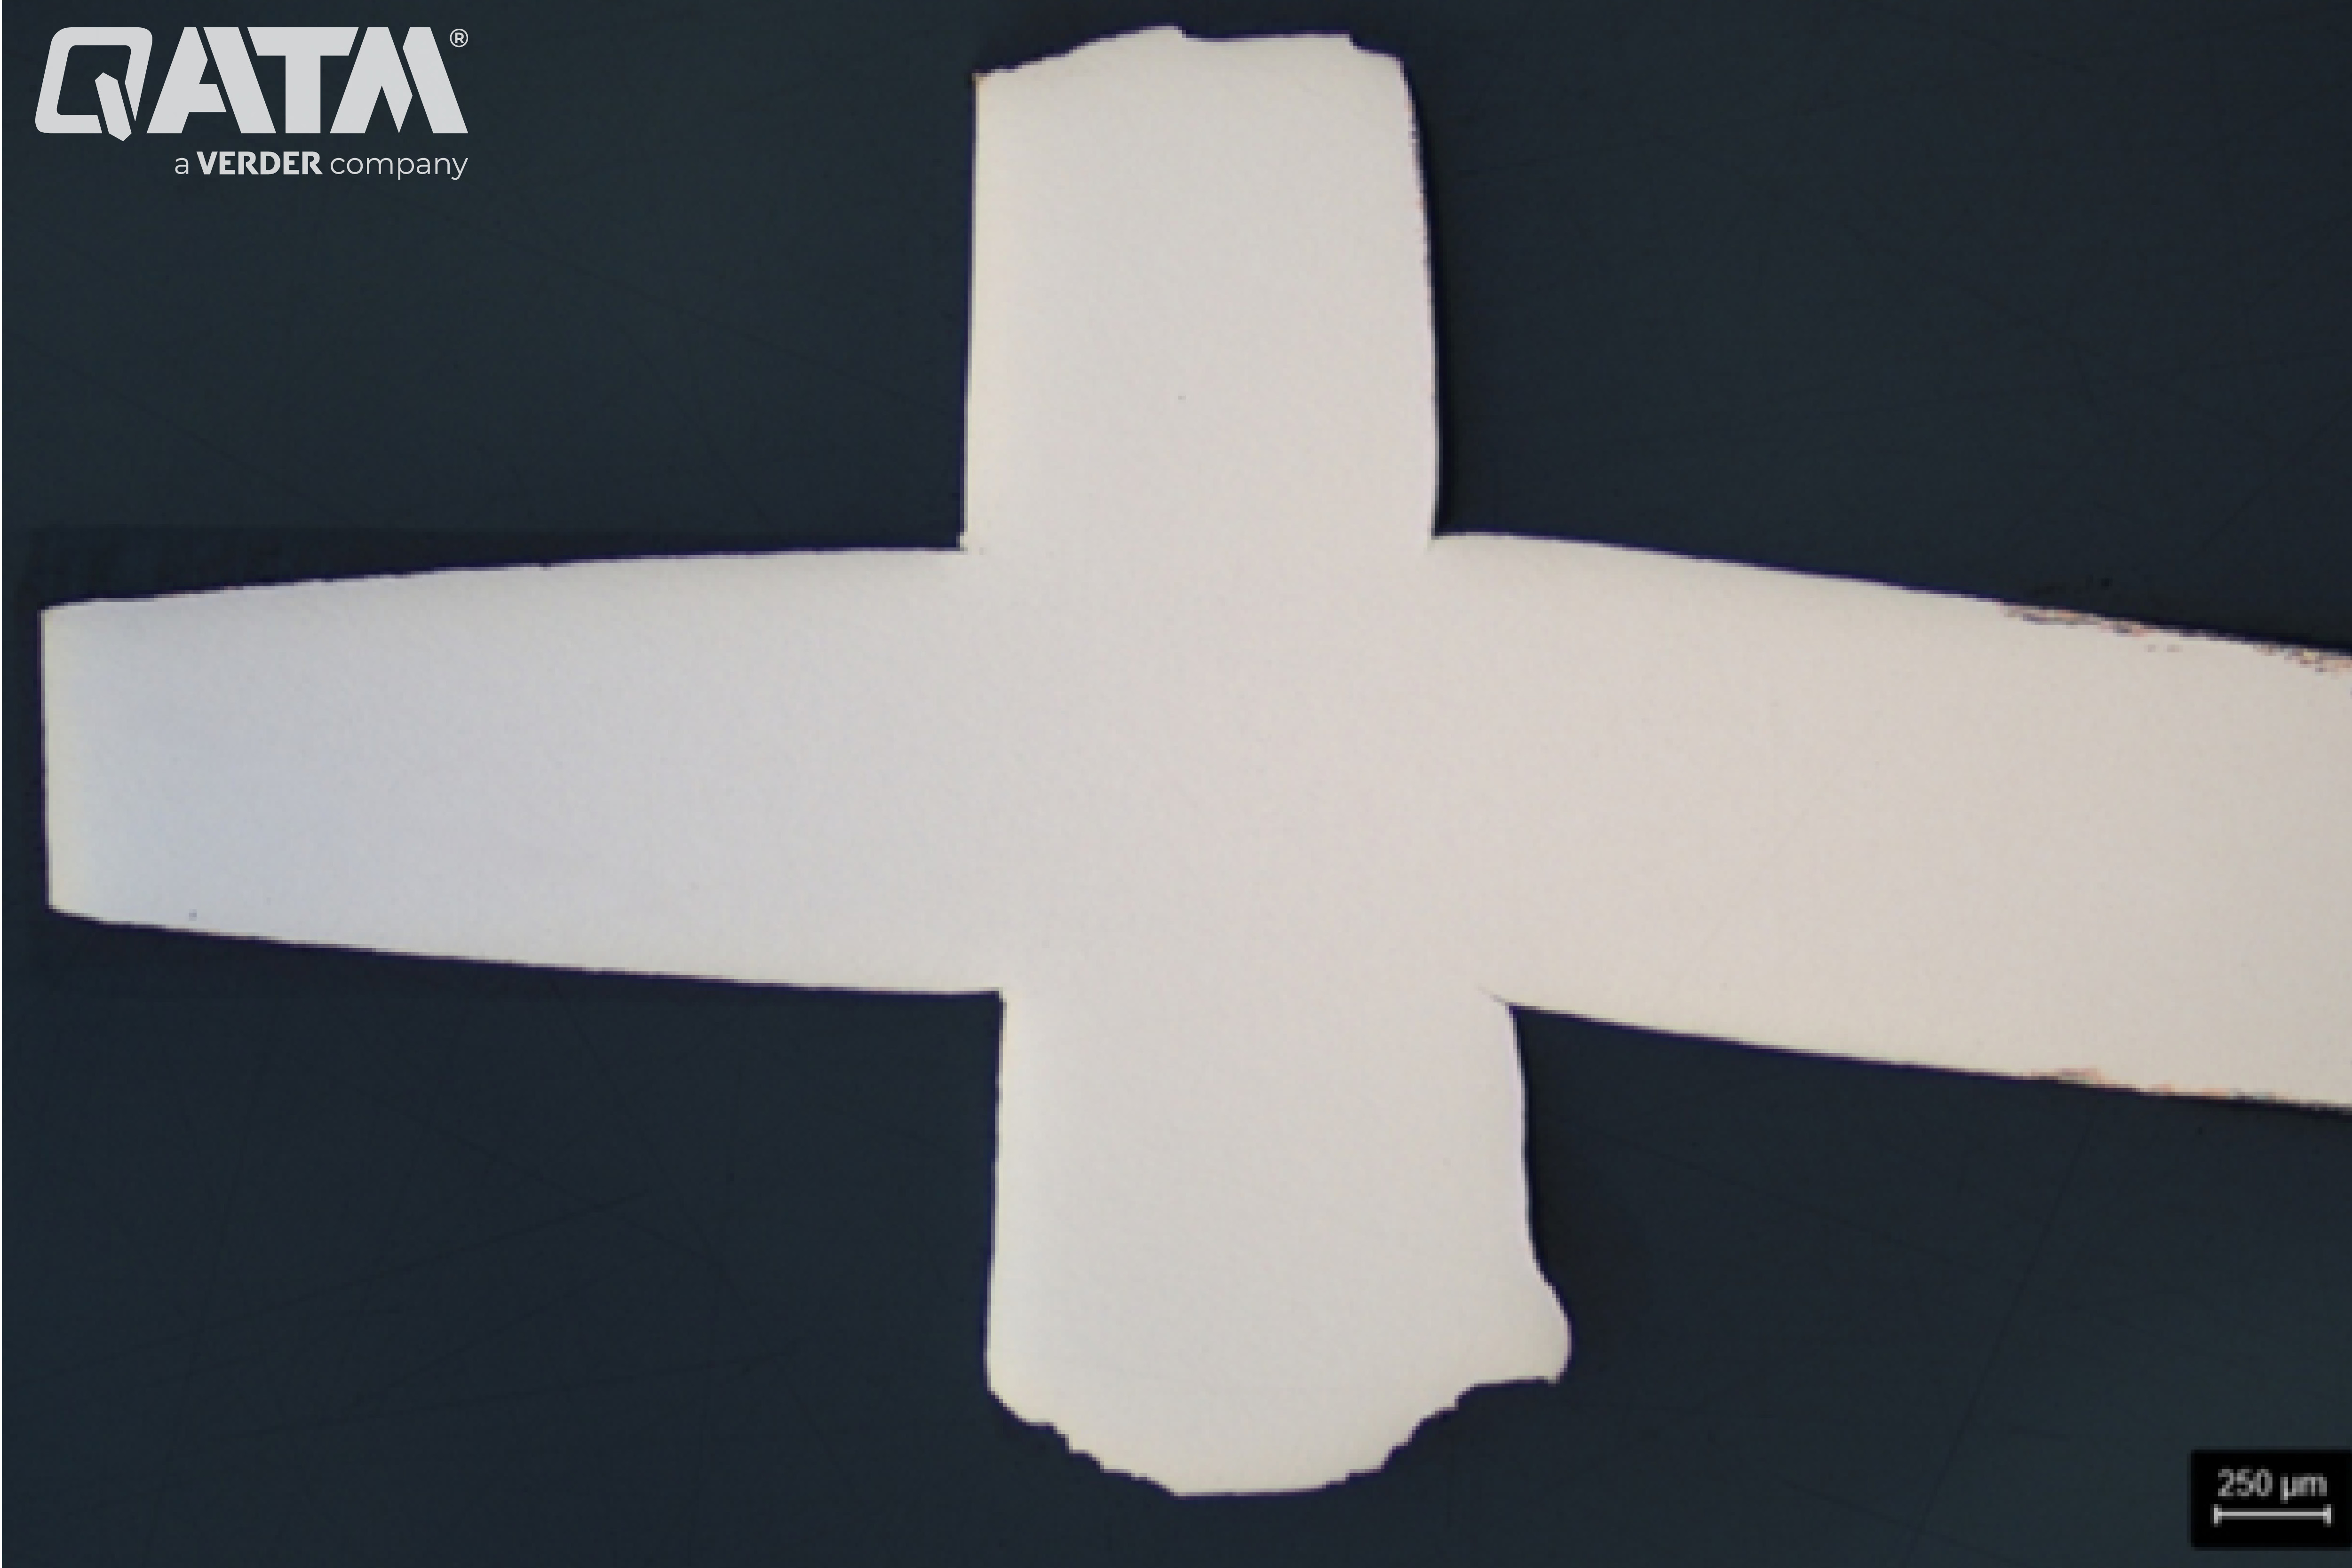
Образец поперечного сечения меди после окончательной полировки - 25:1
Травление меди и сплавов меди
Травление - важный этап металлографической подготовки меди и ее сплавов. Это позволяет увидеть под микроскопом такие микроструктурные особенности, как границы зерен, двойники и частицы второй фазы. Во многих случаях, особенно при работе с литыми сплавами, травление не требует особых усилий. Однако поиск оптимального травителя может оказаться более сложной задачей для деформируемых медных сплавов, особенно тех, которые подверглись обширной холодной деформации. В таких случаях цветное травление может обеспечить дополнительный контраст и четкость.
Обычные травления могут быть приготовлены в лаборатории с использованием стандартных химических реактивов. В следующей таблице приведены типичные составы и условия использования:
Предупреждение о безопасности: Кислоты следует использовать с осторожностью. Носите средства защиты и соблюдайте правила техники безопасности в лаборатории.
| Состав | Условия травления | Описание |
|---|---|---|
| 120 мл дистиллированной воды или этанола (≥96%), 10 г хлорида железа-(III)-хлорида | 1-3 минуты | Визуализация макроструктуры, образование дендритов в альфа-сплавах, всех видах латуней и Al-бронз; травление поверхности зерен |
| 50 мл дистиллированной воды 50 мл азотной кислоты (65%) |
10 - 120 секунд | Визуализация макроструктуры; травление поверхности зерна; травление латуни |
| 100 мл дистиллированной воды, 10 г персульфата аммония | От 10 секунд до 2 минут; Можно слегка подогреть для усиления реакции | Визуализация микроструктуры (например, границ зерен и поверхностей зерен) |
| 100-120 мл дистиллированной воды, 20-50 мл соляной кислоты (32%), 5-10 г хлорида железа-(III)-. | 10-60 секунд | Вытравливает бета-фазу на латуни. Гравюра из бонзы и латуни. |
Примечание: Если образец содержит свинец, большинство травителей воздействуют на включения, оставляя черные пустоты. Для точного документирования распределения свинца снимки следует делать до травления.
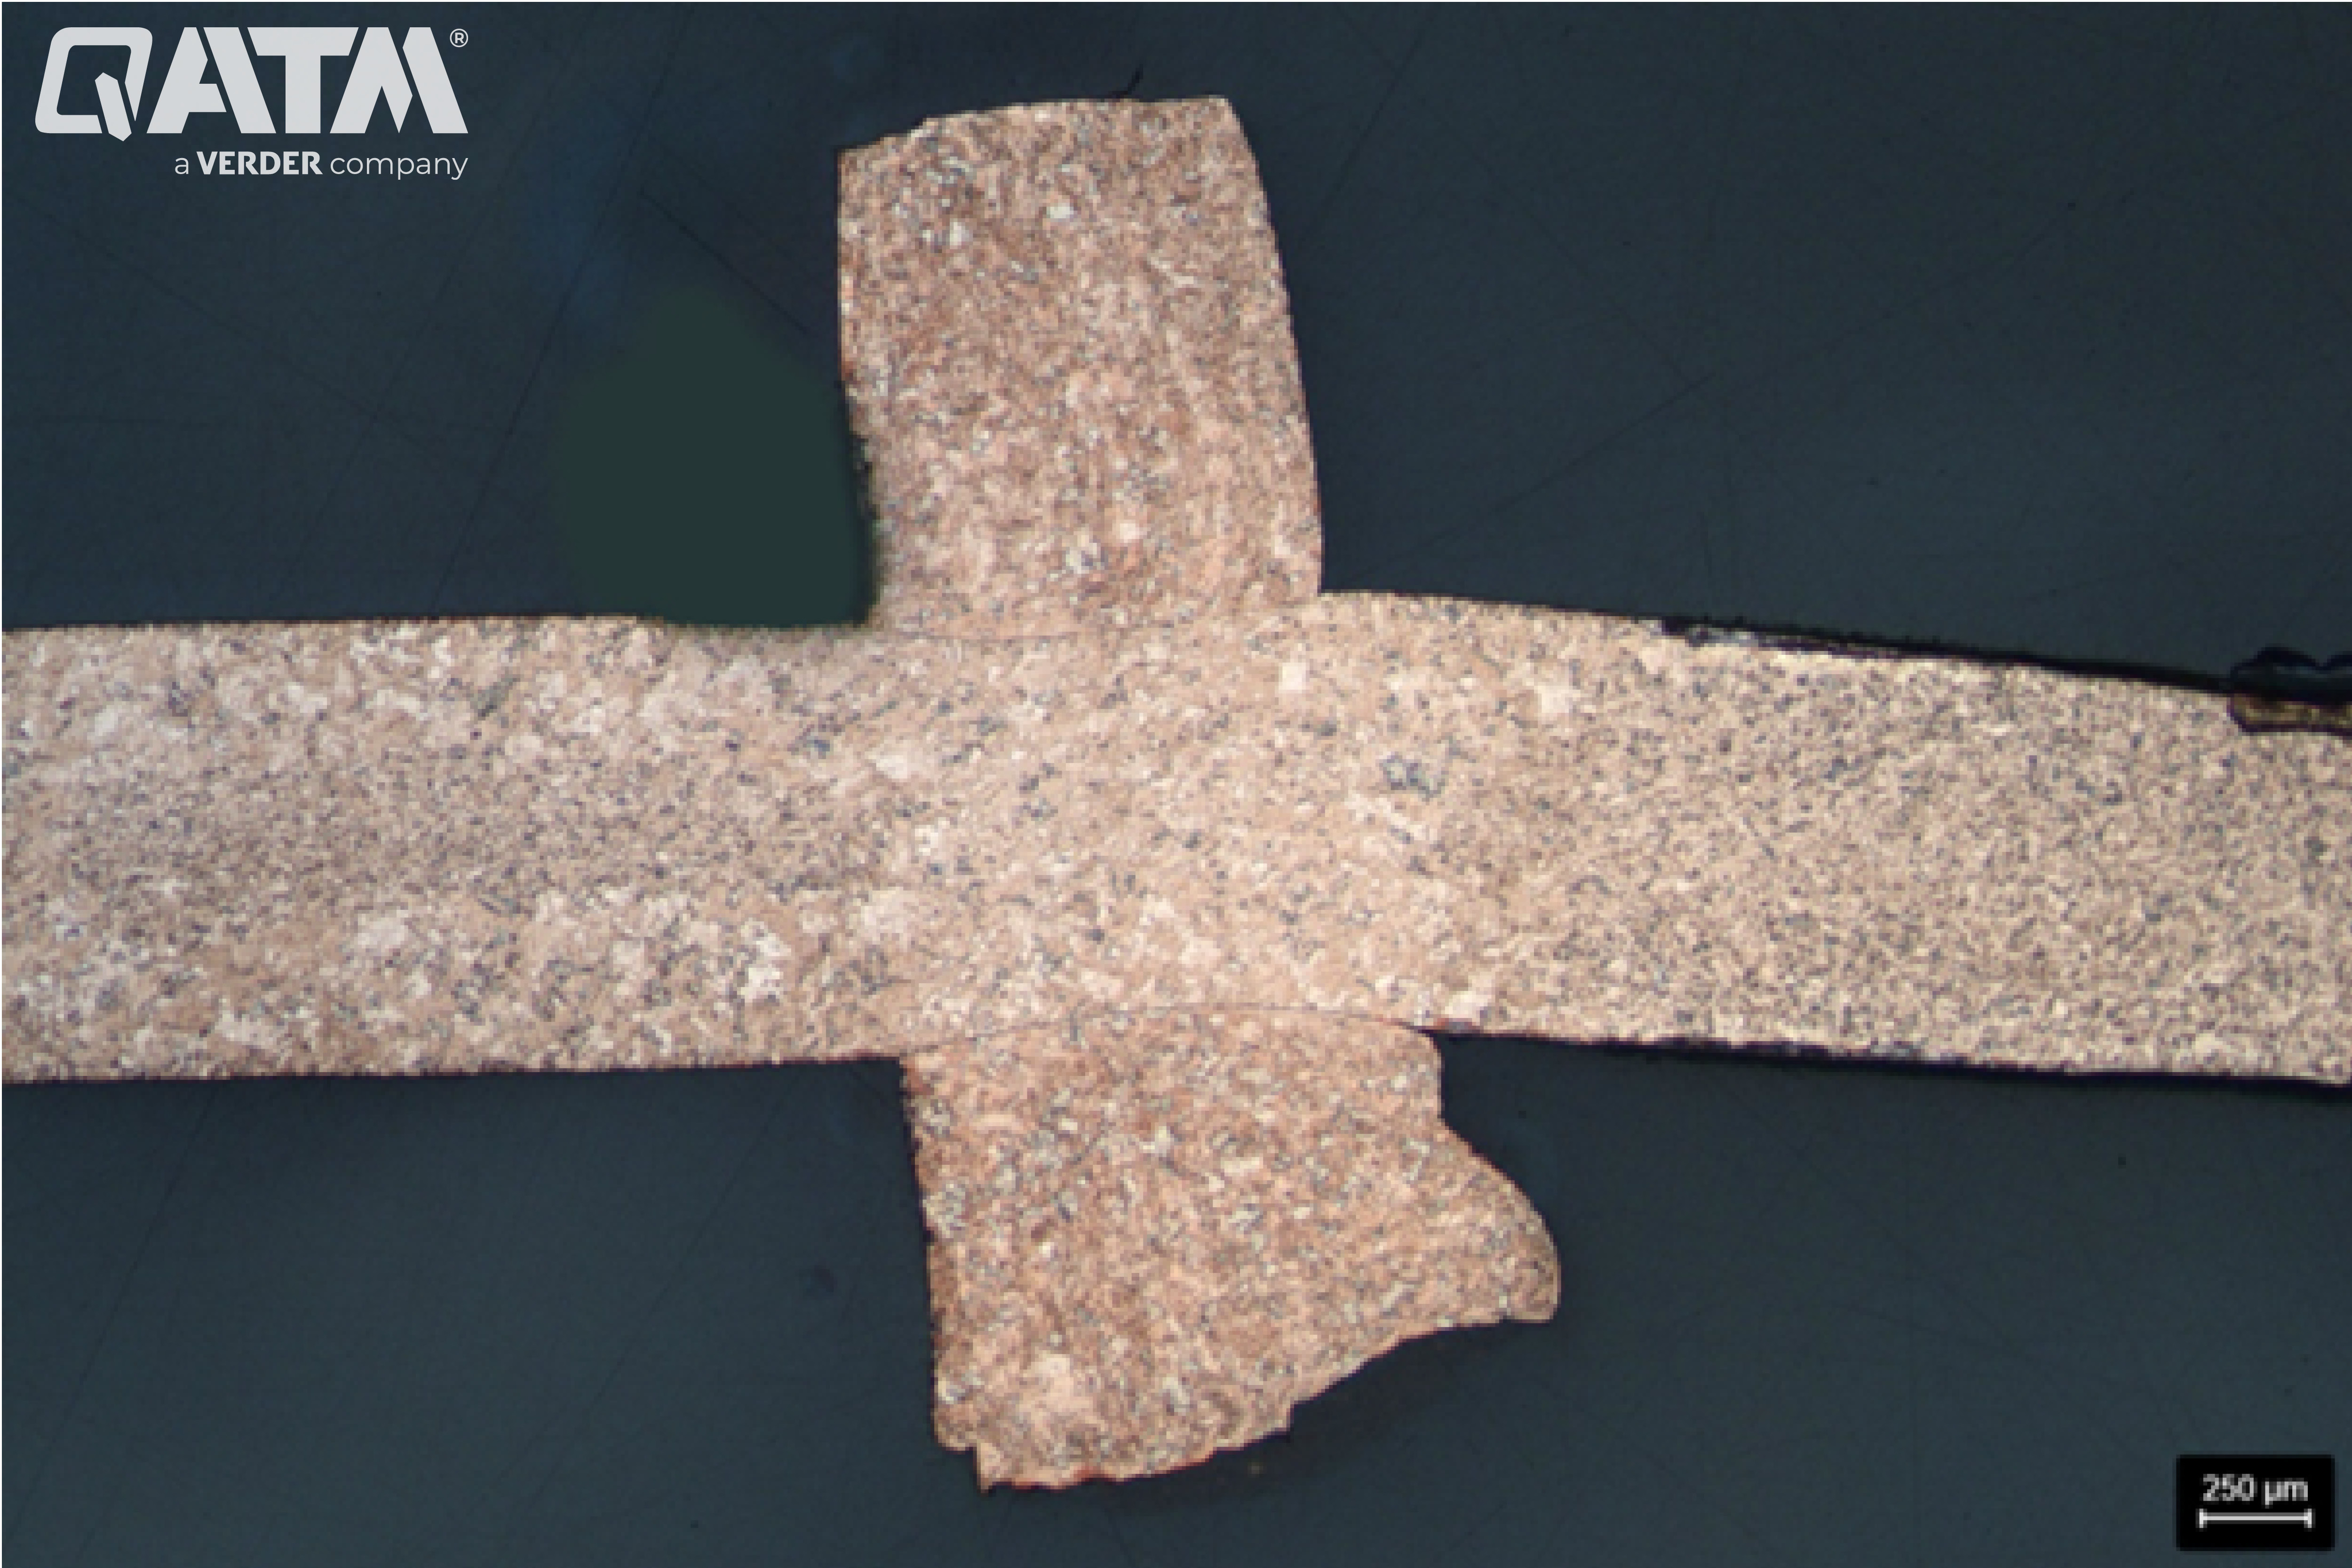
Образец поперечного сечения меди после травления с помощью травителя хлорида железа Copper A - 25:1
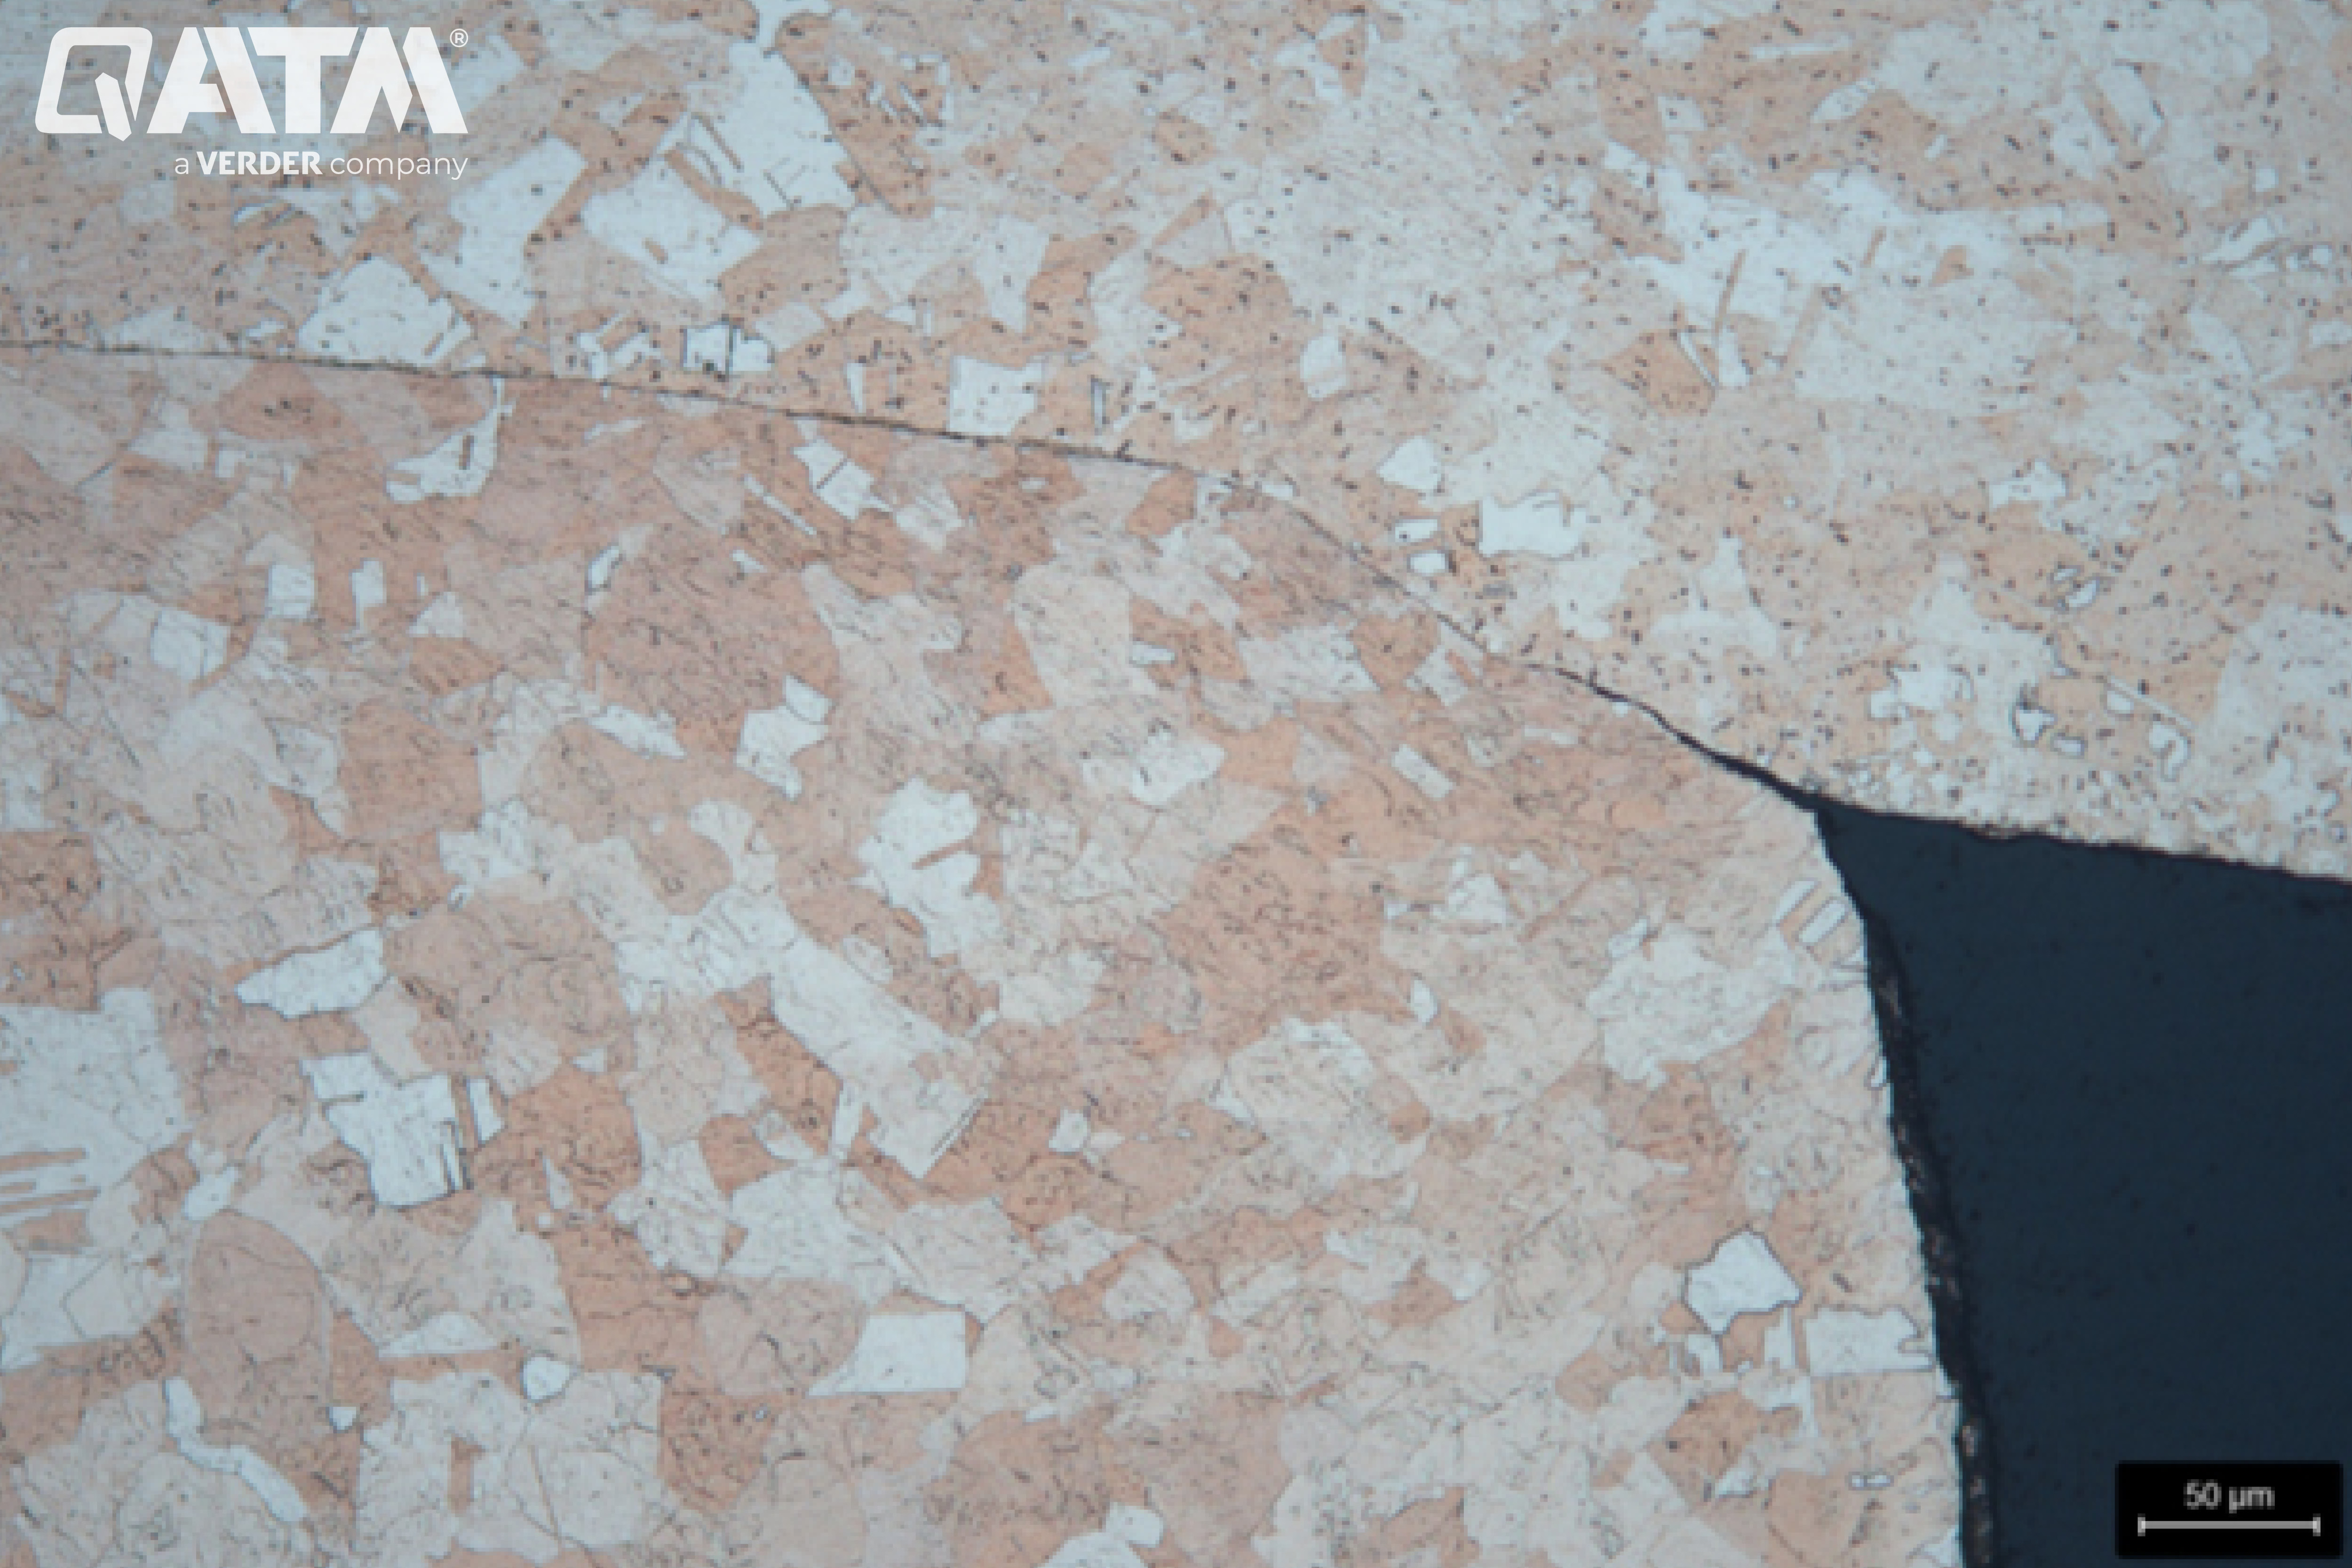
Площадь контакта между двумя медными пластинами после травления - 200:1
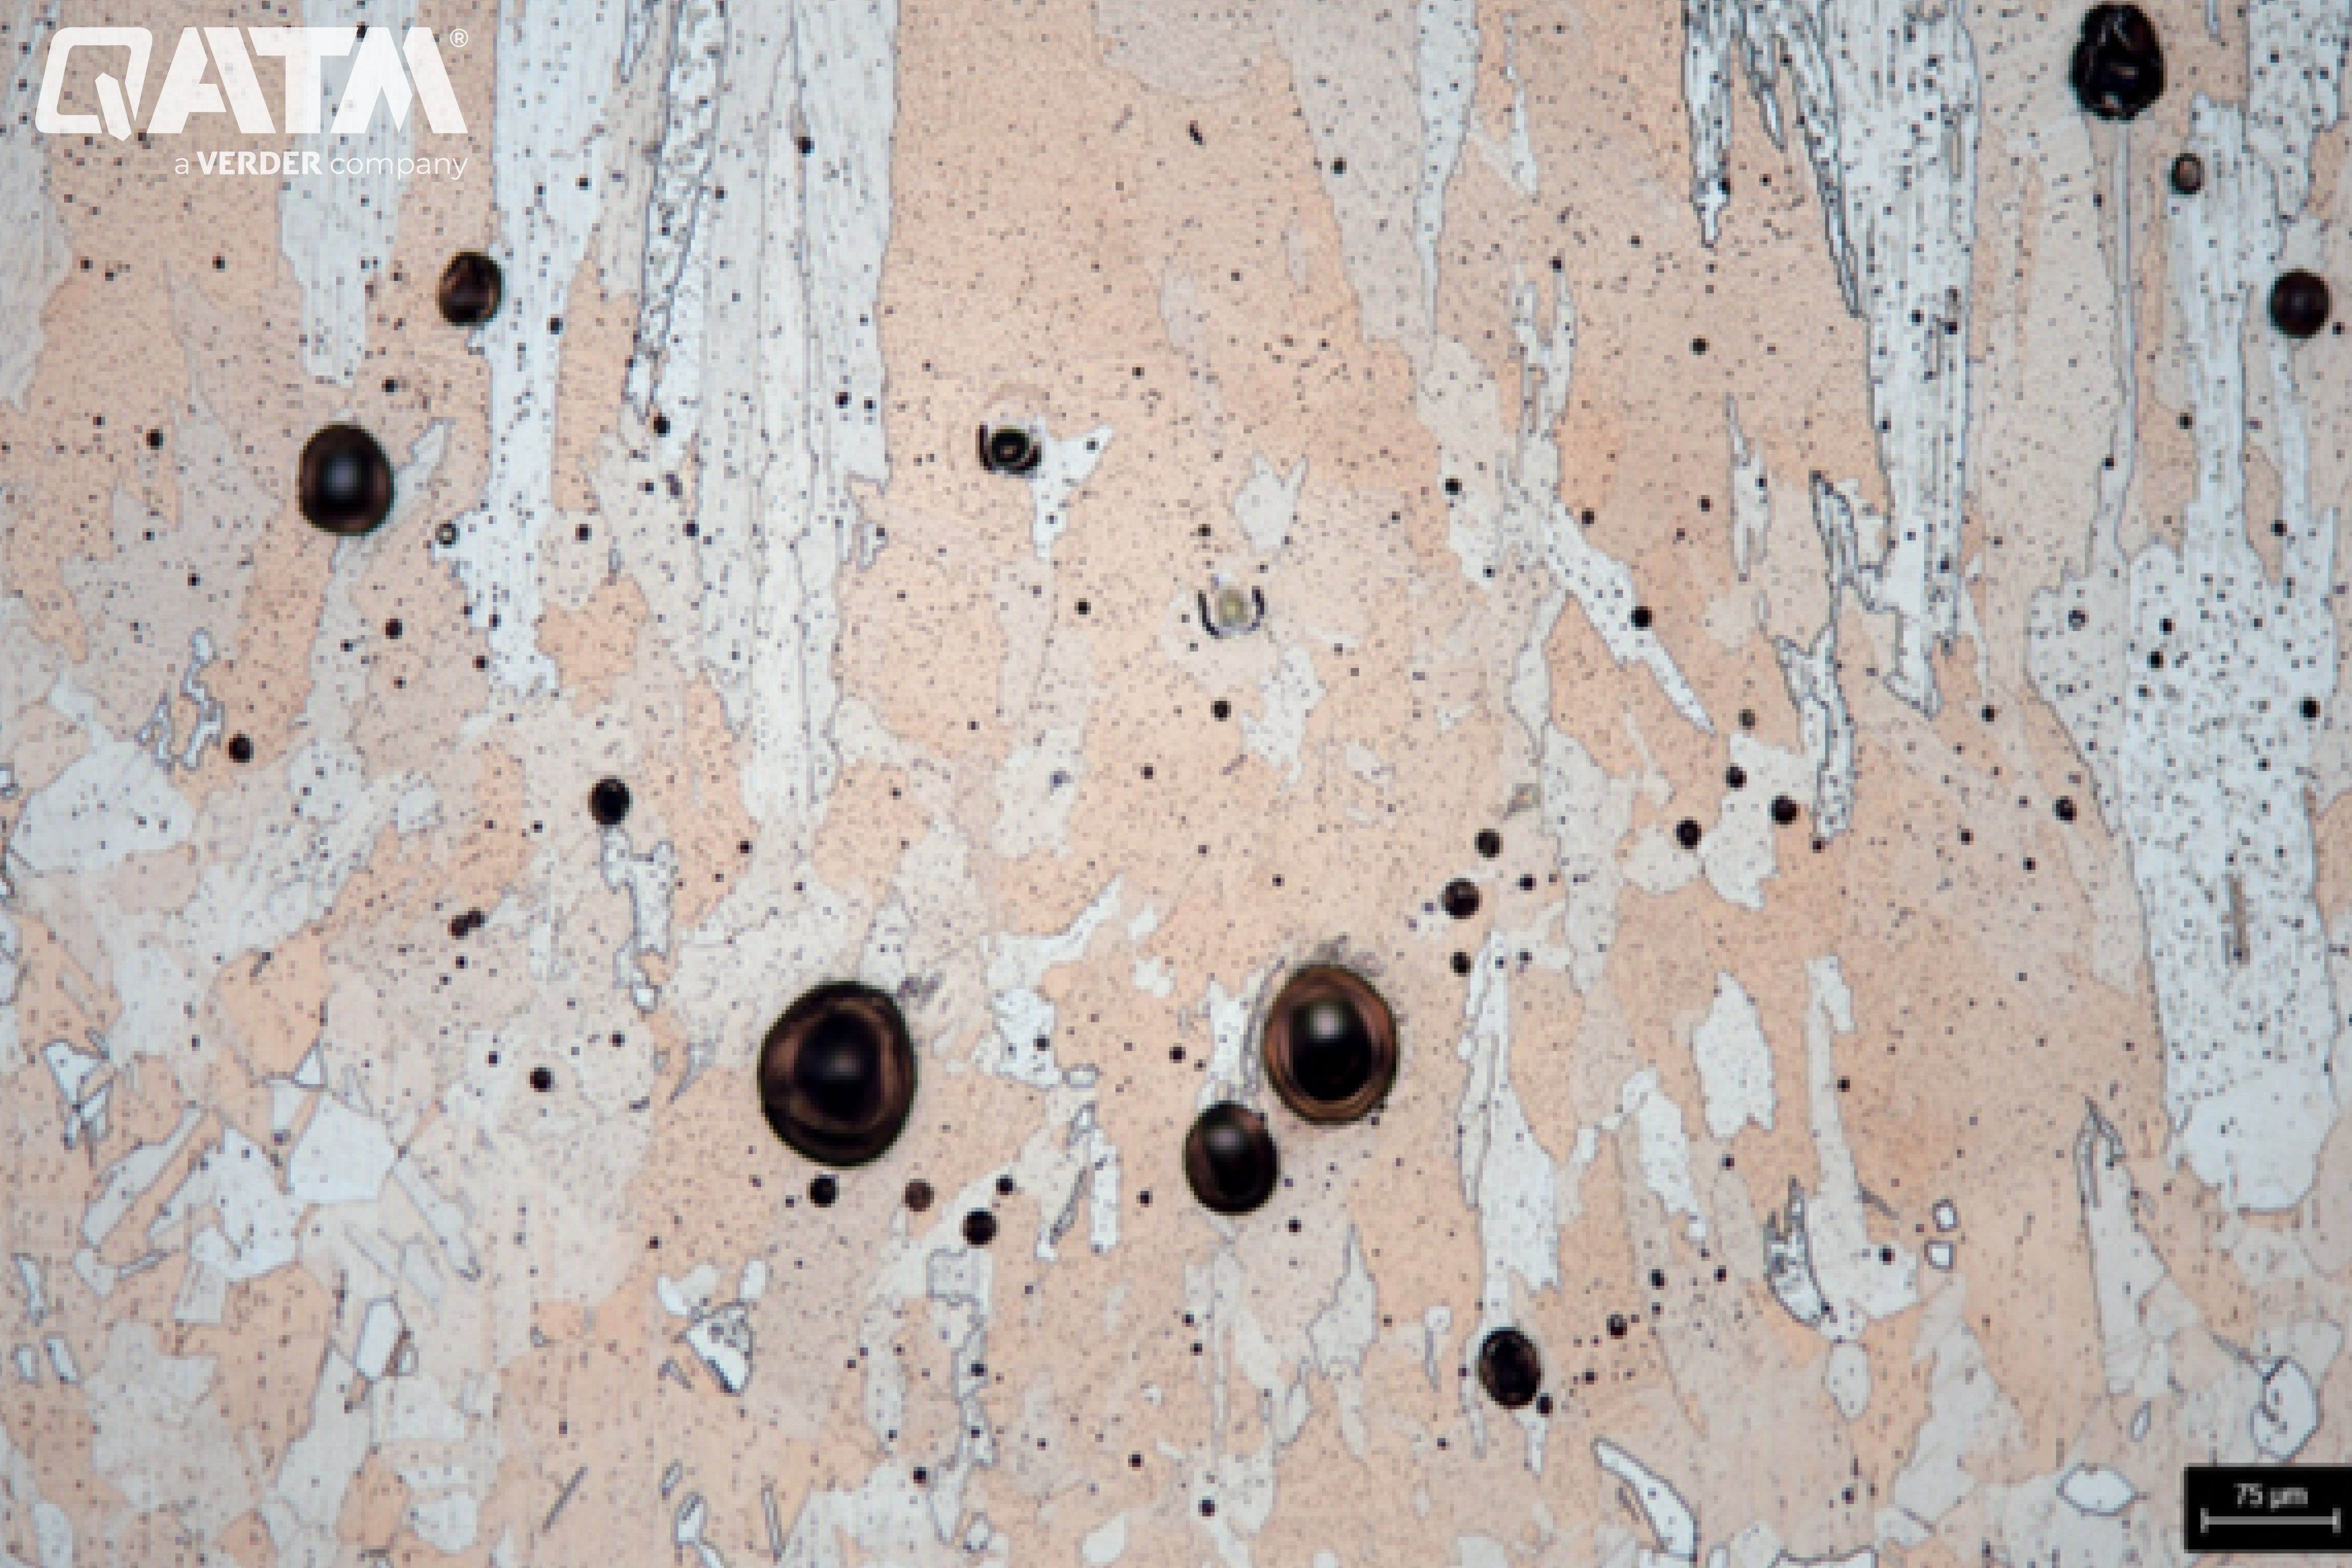
Зона термического влияния в образце меди, сваренном лазером - 100:1
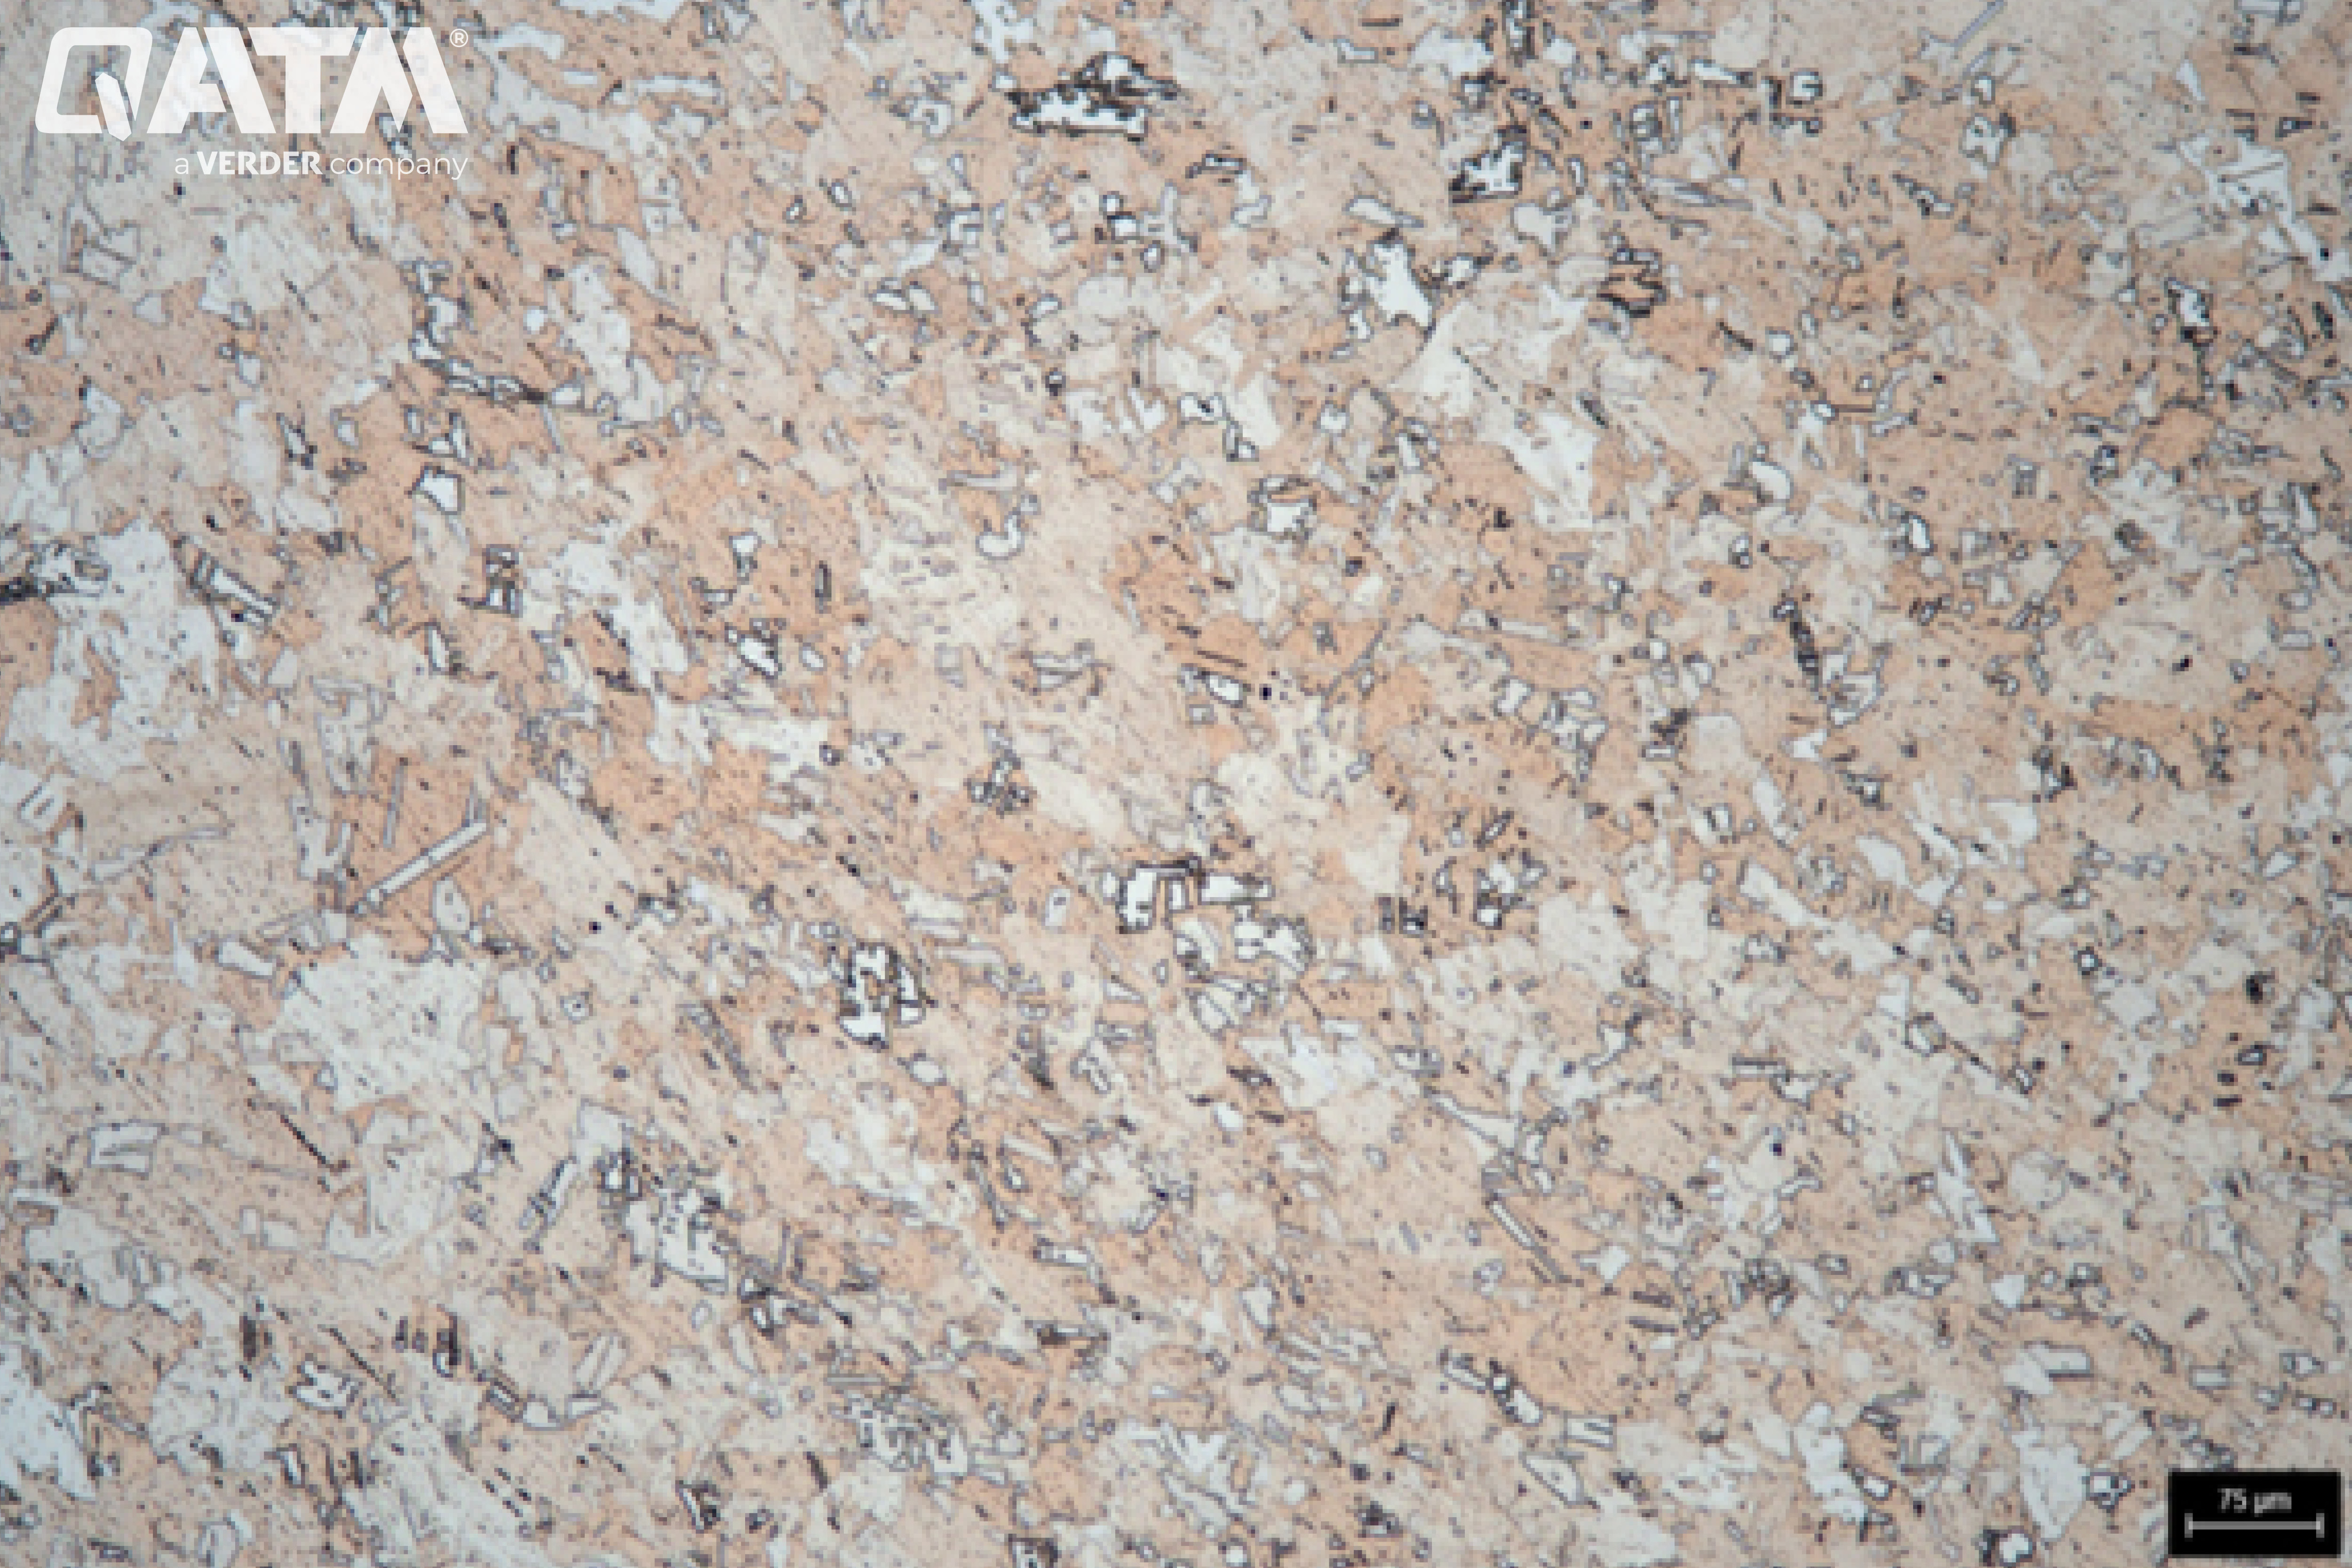
Медный сплав после травления ферритной селитрой CU2 - 100:1
Испытания на твердость меди и сплавов меди
Испытания на твердость меди и ее сплавов обычно проводятся по методам Виккерса (HV), Бринелля (HB) или Роквелла (HR). Типичные значения твердости меди высокой чистоты составляют от 40 до 150 HV, а медные сплавы могут достигать 300 HV и более. Эти значения зависят от состава, термообработки и степени холодной обработки, что делает испытания на твердость важным инструментом контроля качества. Для получения дополнительной информации об испытаниях на твердость обратитесь к нашей базе знаний, где вы найдете подробное руководство по подготовке и определению характеристик материалографических образцов.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
In-Depth Insights and Practical Guidance
Медь характеризуется исключительно высокой тепло- и электропроводностью, исключительной коррозионной стойкостью, умеренной прочностью и хорошей пластичностью. Физические свойства меди приведены в таблице 1. Являясь одним из древнейших металлов человечества, медь использовалась на протяжении тысячелетий и остается незаменимой в современных технологиях и промышленности. Изучение меди и ее сплавов исследует их структуру, свойства, обработку и применение, предлагая понимание того, как эти универсальные материалы могут быть разработаны для конкретных целей. В настоящее время существует более 400 медных сплавов, каждый из которых обладает различными свойствами, и продолжается разработка новых сплавов. Эти материалы разработаны в соответствии с высочайшими техническими стандартами и предназначены для широкого спектра применения. Медь можно легировать множеством различных элементов. К наиболее распространенным медным сплавам относятся различные виды латуни, содержащие разное количество цинка, и бронза, которая изготавливается из меди и олова. К другим известным медным сплавам относятся медно-никелевые сплавы, медно-алюминиевые сплавы, оружейный металл (сплав Cu-Sn-Zn), медно-марганцевые сплавы и медно-свинцово-оловянные сплавы. Родословное дерево меди, разработанное в 2013 году Немецким институтом меди (DKI), является лучшим репрезентативным изображением для иллюстрации меди и ее сплавов.
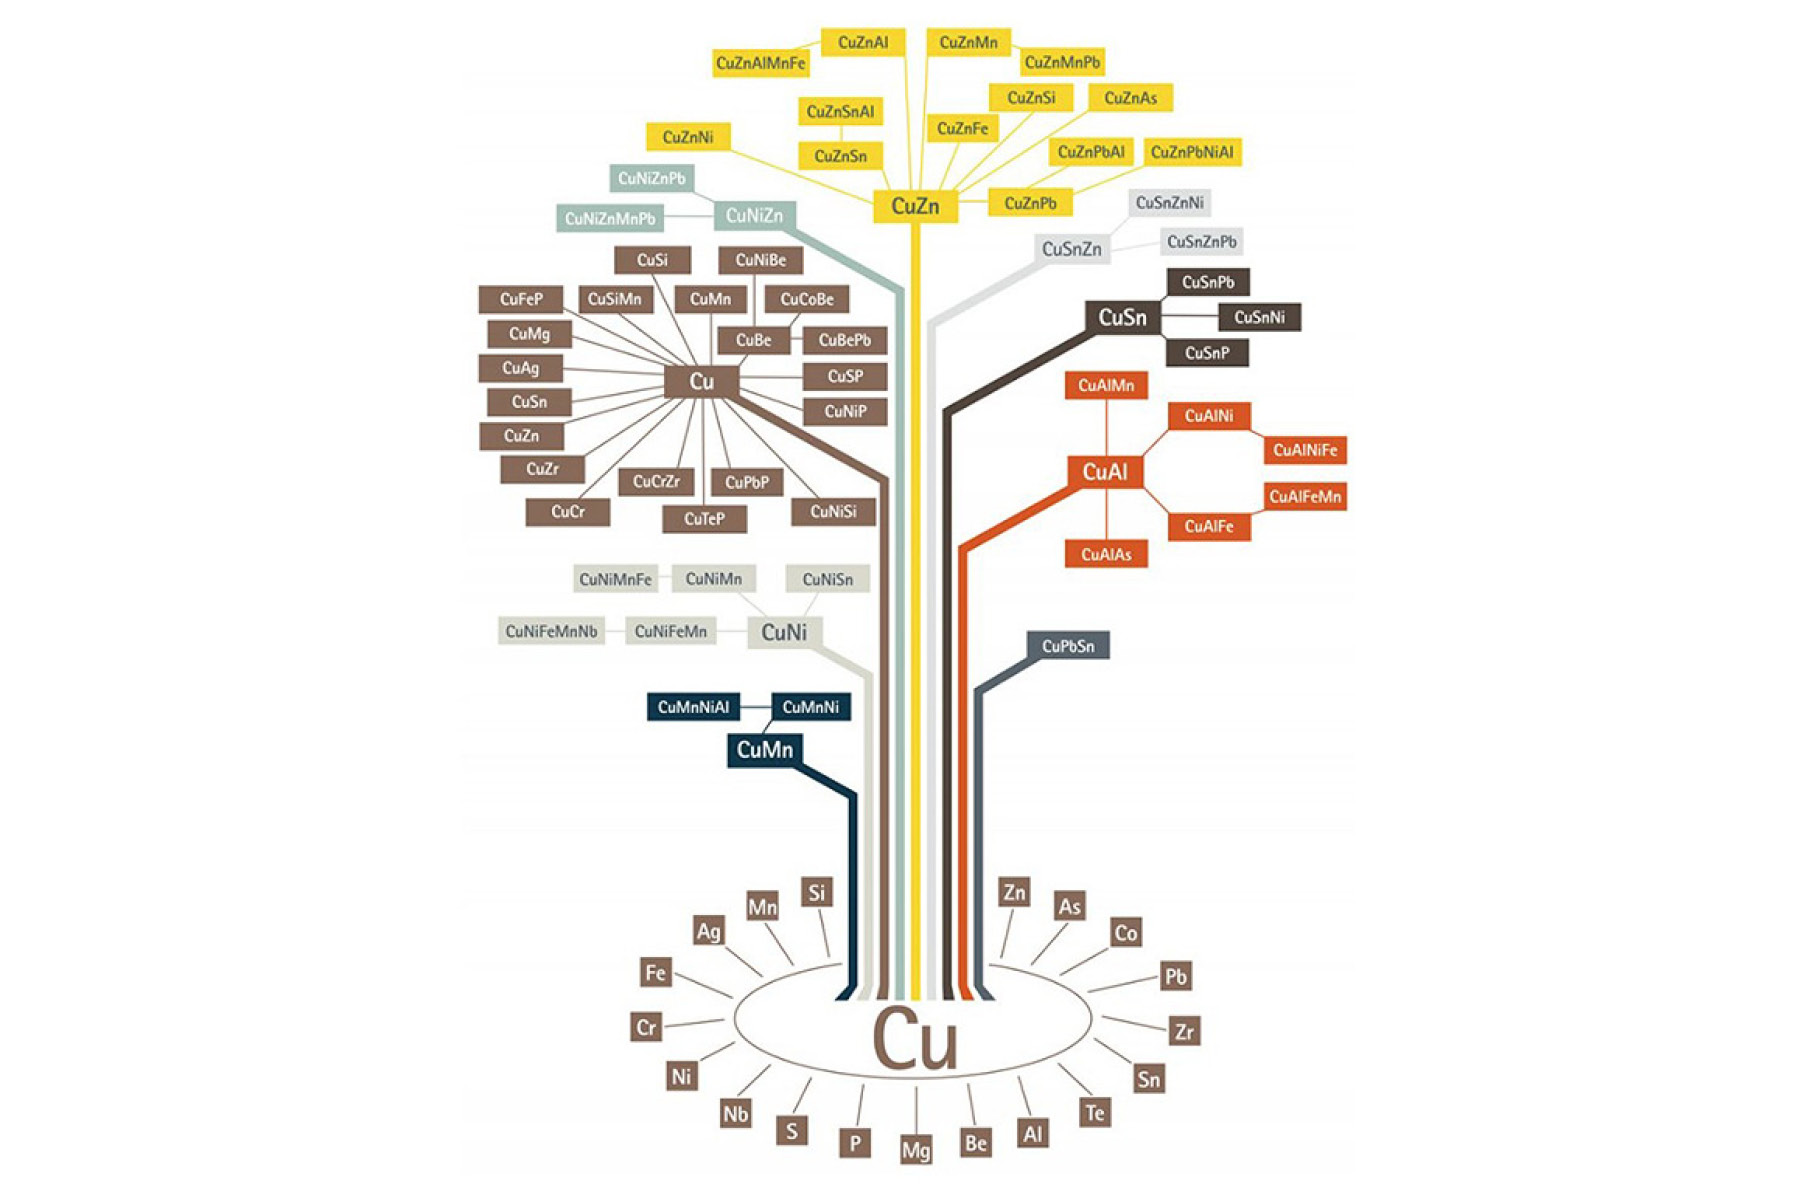
Медное семейное дерево, Copyright DKI, 2013
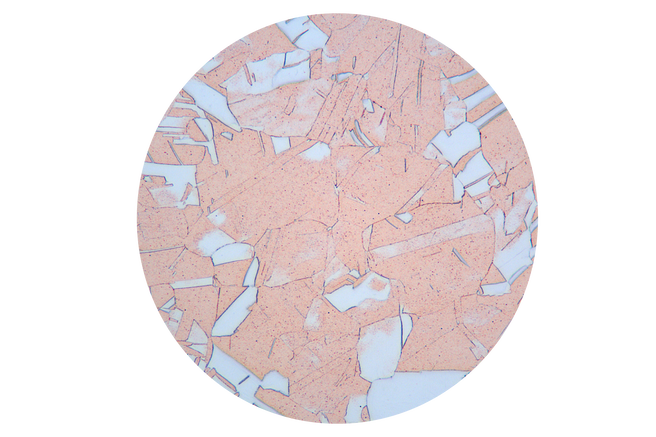
Чистая медь
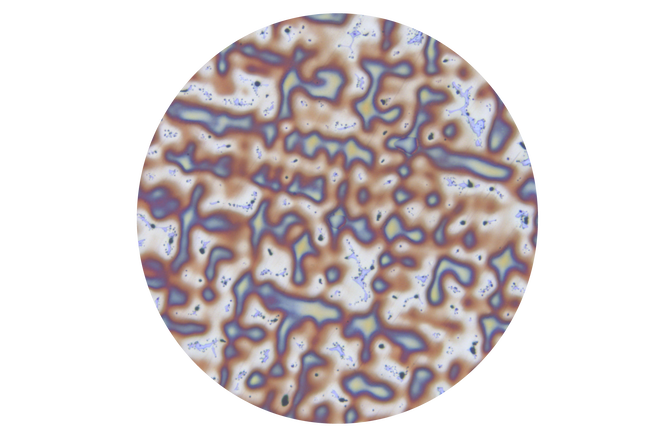
Медные сплавы
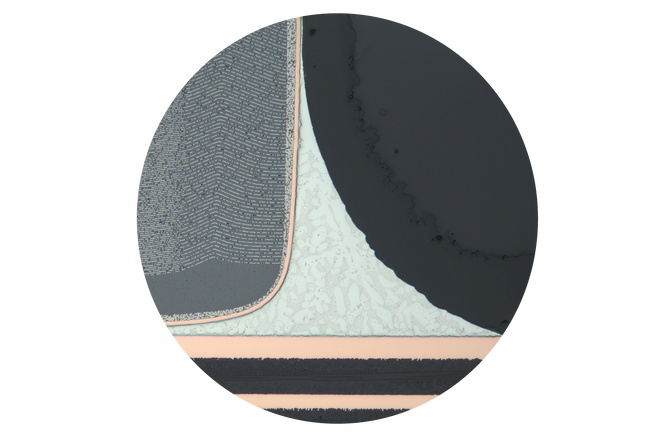
Медь в составе электронных компонентов
| Характеристика | Значение | Единица |
|---|---|---|
| Атомный номер | 29 | - |
| Стандартный атомный вес | 63,546 | - |
| Плотность | 8,96 | g/cm 3 |
| Температура плавления | 1083,4 | g/cm °C |
| Электропроводность при 20°C | 60 | MS/m |
| Теплопроводность при 20°C | 395 | W (m K) |
| Удельная теплоемкость | 0.38 | J/gK (20-400 °C) |
| Энтальпия плавления | 214 | J/g |
| Кристаллическая структура | Кубический с гранями (FCC) | - |
Основными задачами металлографического исследования меди и ее сплавов являются:
- Микроструктурная характеристика:
Наблюдение и анализ структуры зерна, распределения фаз и микроструктуры, которые влияют на механические, электрические и коррозионные свойства. - Идентификация фазы:
Идентификация различных присутствующих фаз (таких как твердый раствор, интерметаллические соединения или преципитаты), образовавшихся в результате легирования элементами или специфической термической обработки. - Контроль качества:
Обнаружение и оценка дефектов, таких как пористость, включения, трещины, сегрегация и неметаллические примеси, которые могут повлиять на производительность и надежность. - Оценка эффектов обработки:
Изучение влияния процессов производства и обработки металлов давлением (литье, ковка, прокатка, отжиг и т.д.) на микроструктуру и, как следствие, на свойства материала. - Анализ коррозии и деградации:
Изучение механизмов коррозии, оценка степени деградации и выявление участков, подверженных коррозии или другим видам воздействия окружающей среды. - Анализ отказов:
Определение причин разрушения в процессе эксплуатации путем исследования микроструктуры в месте разрушения и вокруг него. - Однородность и распределение сплавов:
Оценка однородности легирующих элементов и выявление любых сегрегаций или неравномерного распределения, которые могут повлиять на характеристики материала.
Металлографические исследования позволяют оптимизировать параметры обработки, обеспечить качество, улучшить эксплуатационные характеристики и долговечность меди и ее сплавов в различных областях применения.
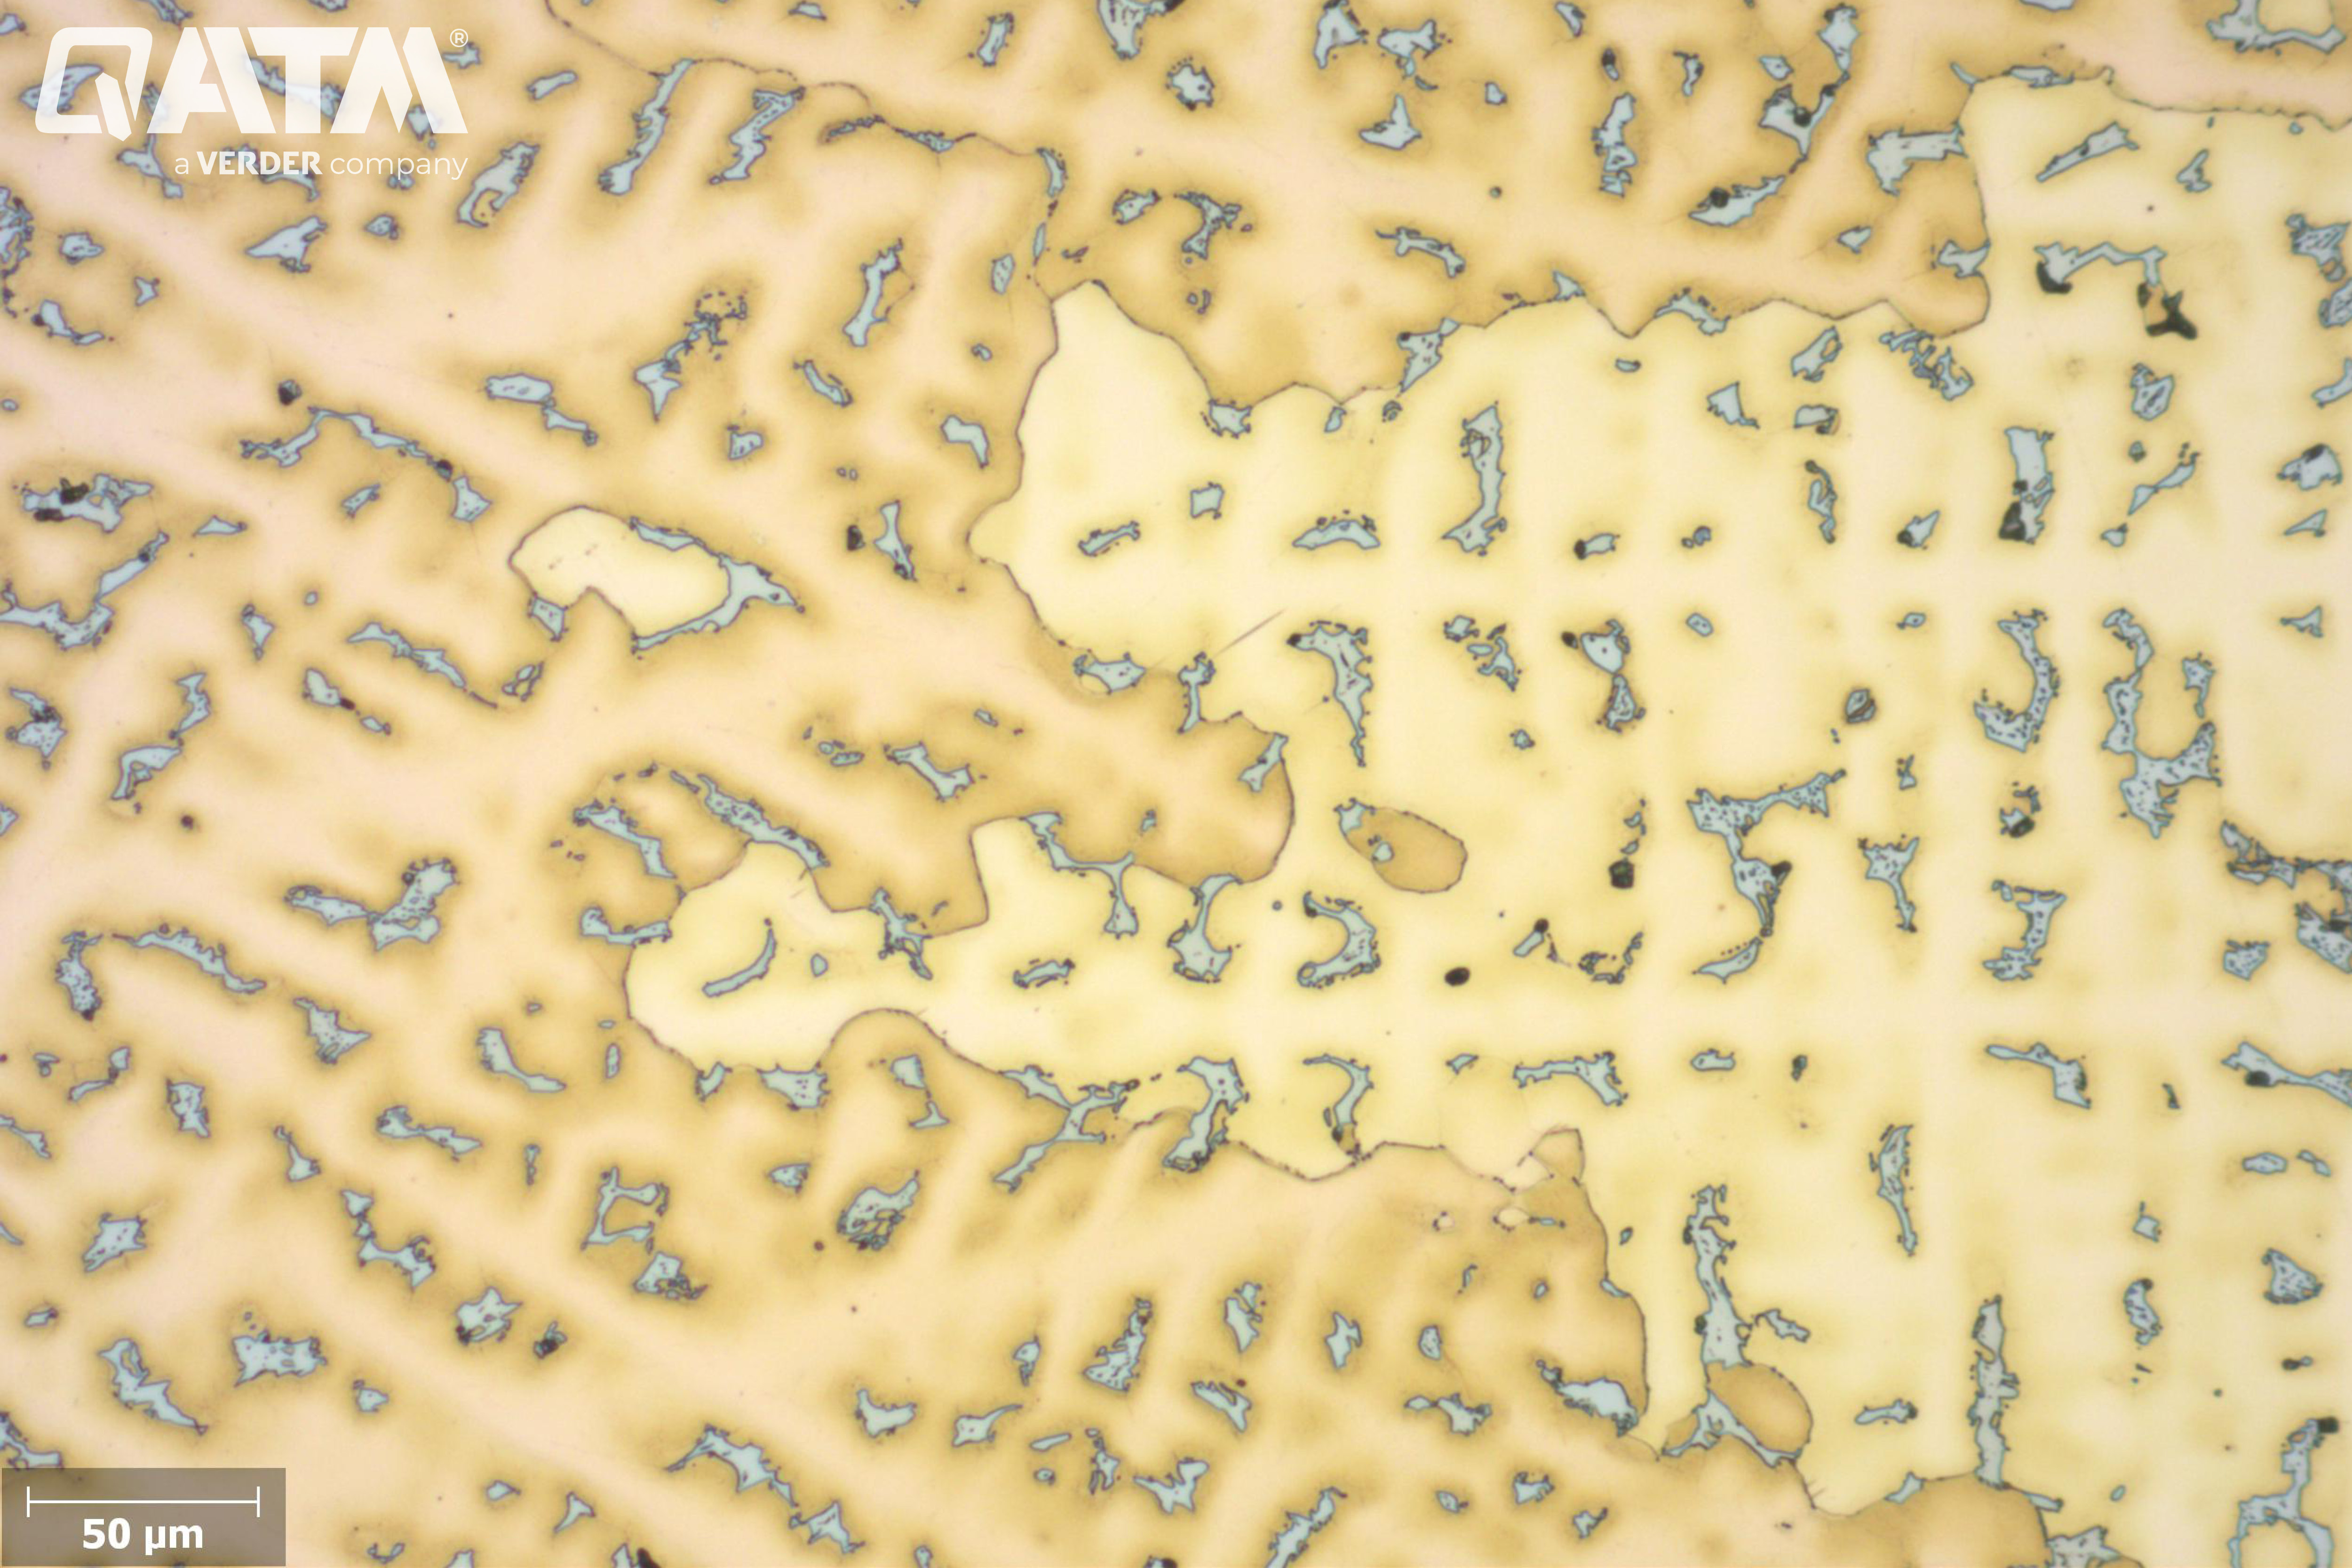
Микроструктура литейного медного сплава после травления ферритной селитрой 10% (QATM-CU2) - 200x
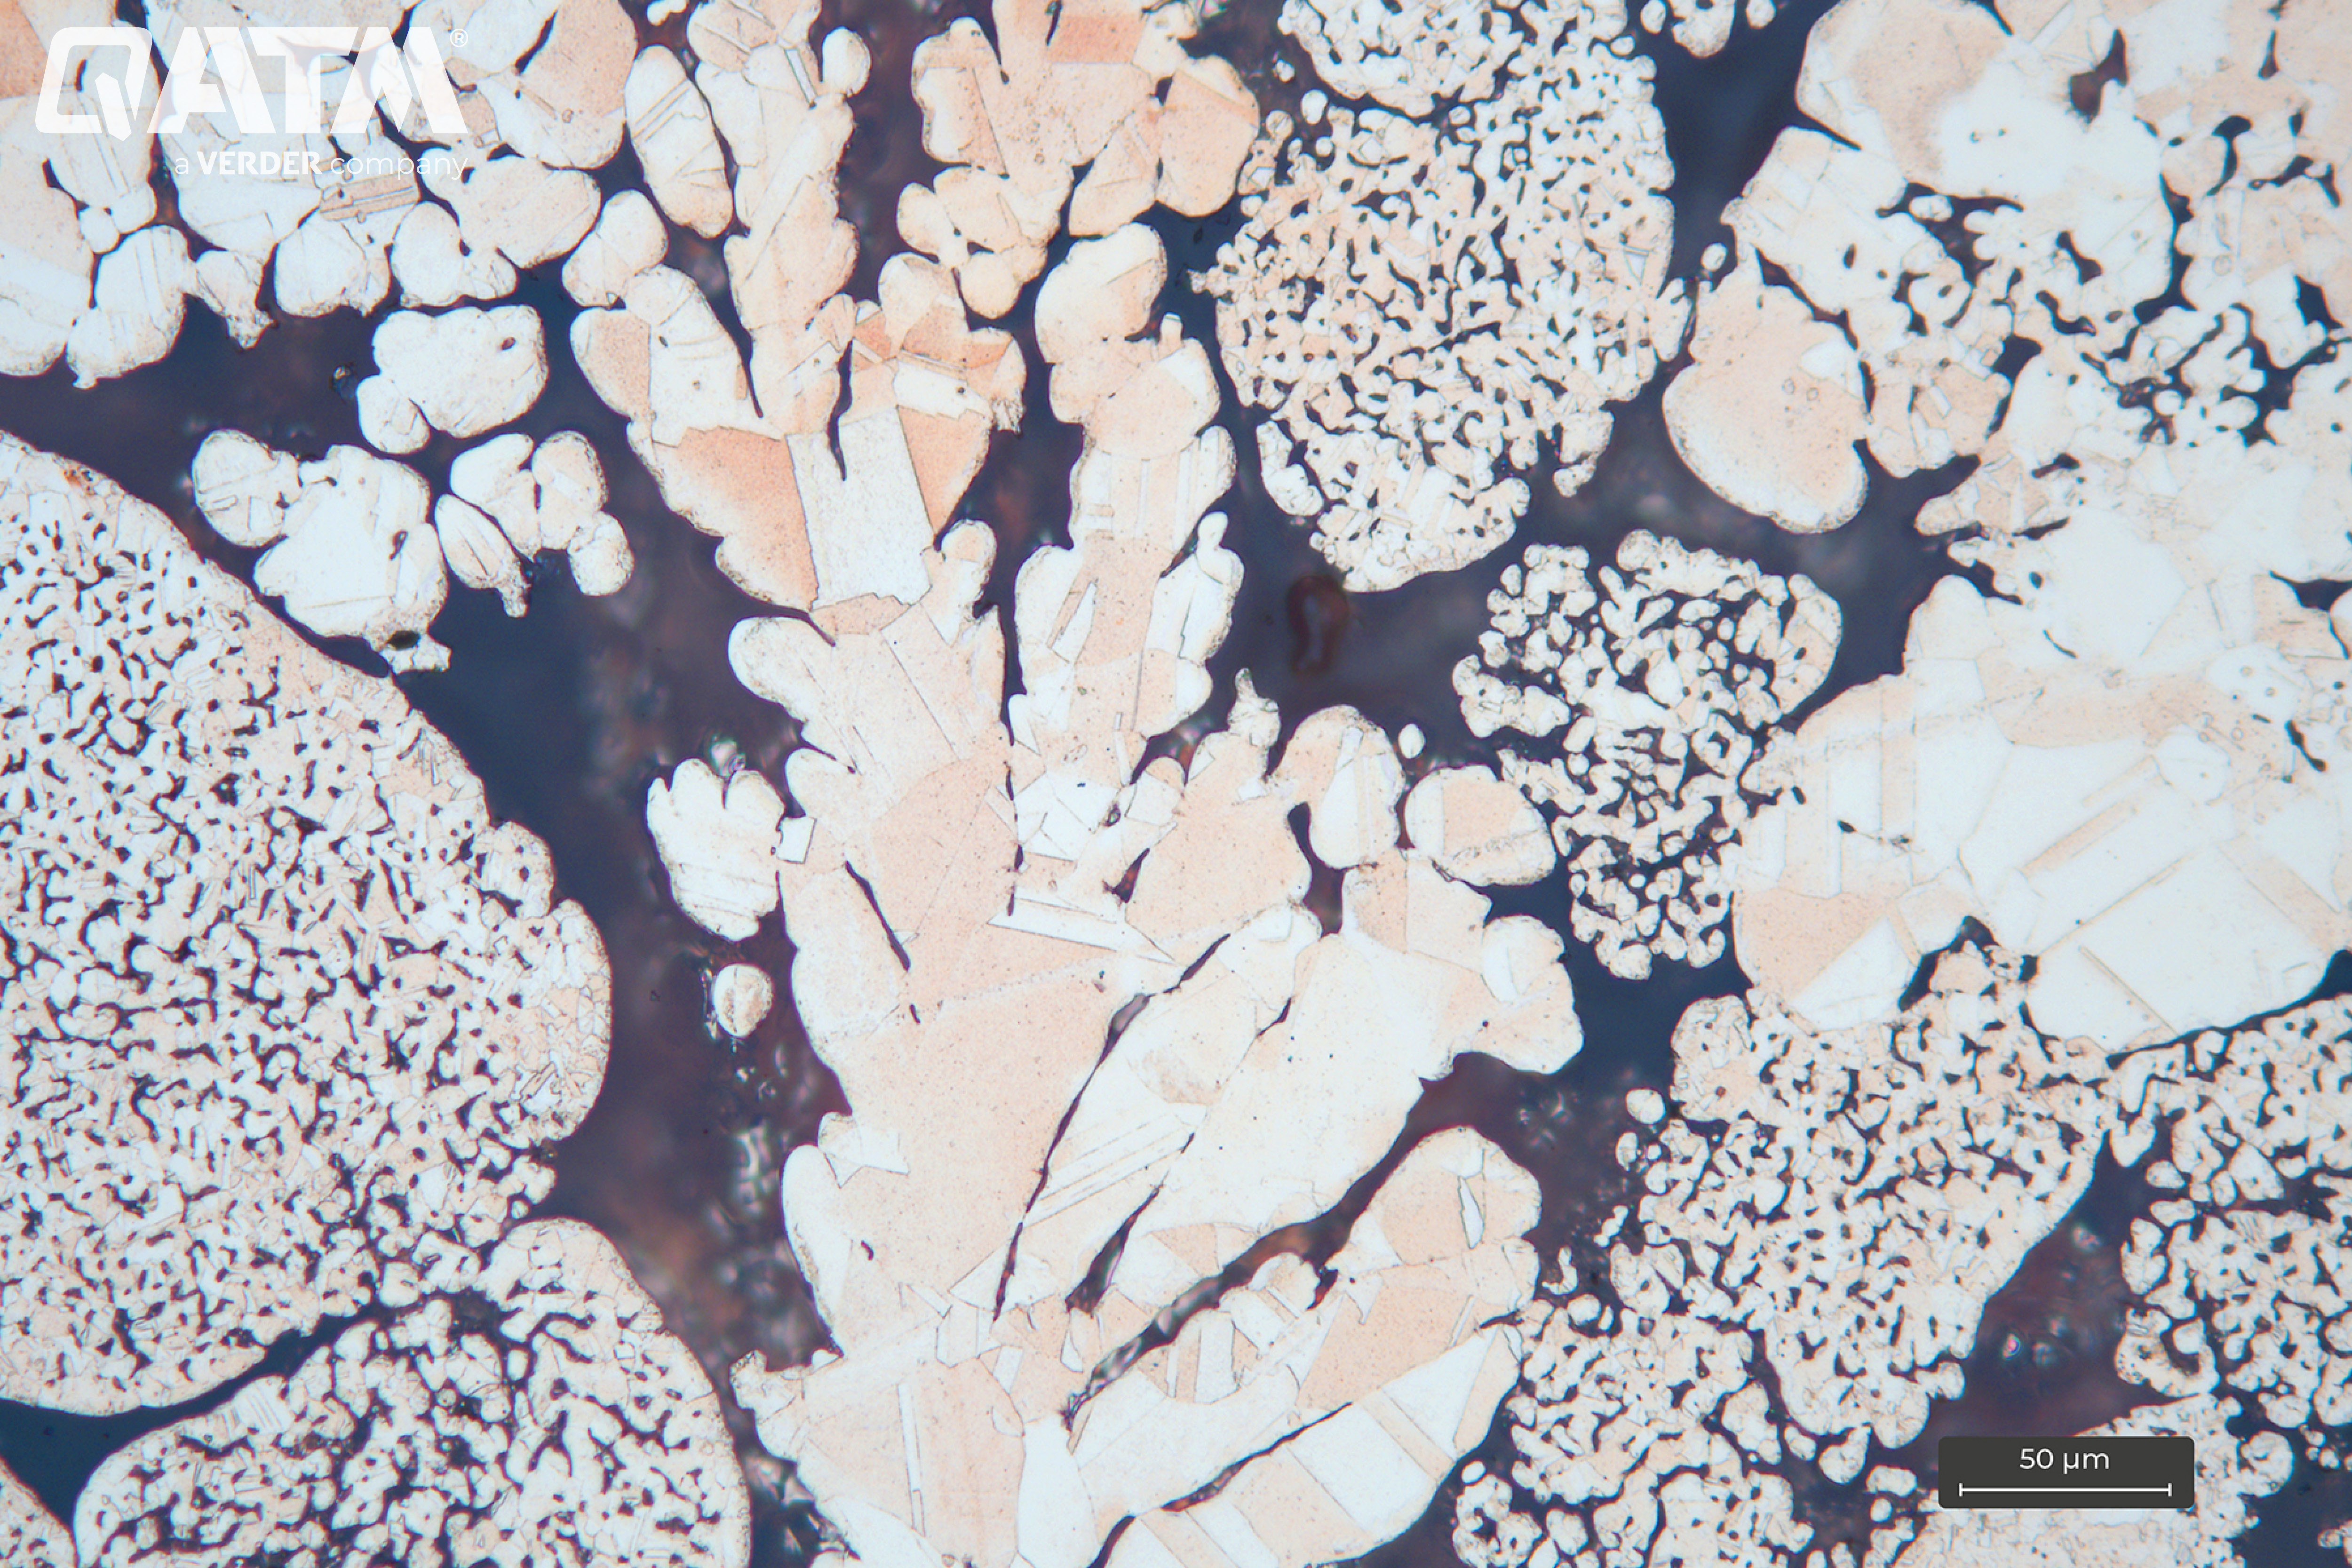
Микроструктура спеченного медного образца после травления - 200 x
Cutting
Благодаря минимальной степени деформации и ограниченному выделению тепла, мокрая резка считается наиболее подходящим методом для резки меди и ее сплавов. Присущая им пластичность, мягкость и относительно низкий диапазон температур отжига (200-400 °C) создают значительные трудности в процессе резки. Как правило, для этих материалов предпочтительнее использовать отрезные круги из карбида кремния (SiC) со смоляной связкой. Компания QATM предлагает отрезные круги из SiC на смоляной связке диаметром от 100 до 600 мм.
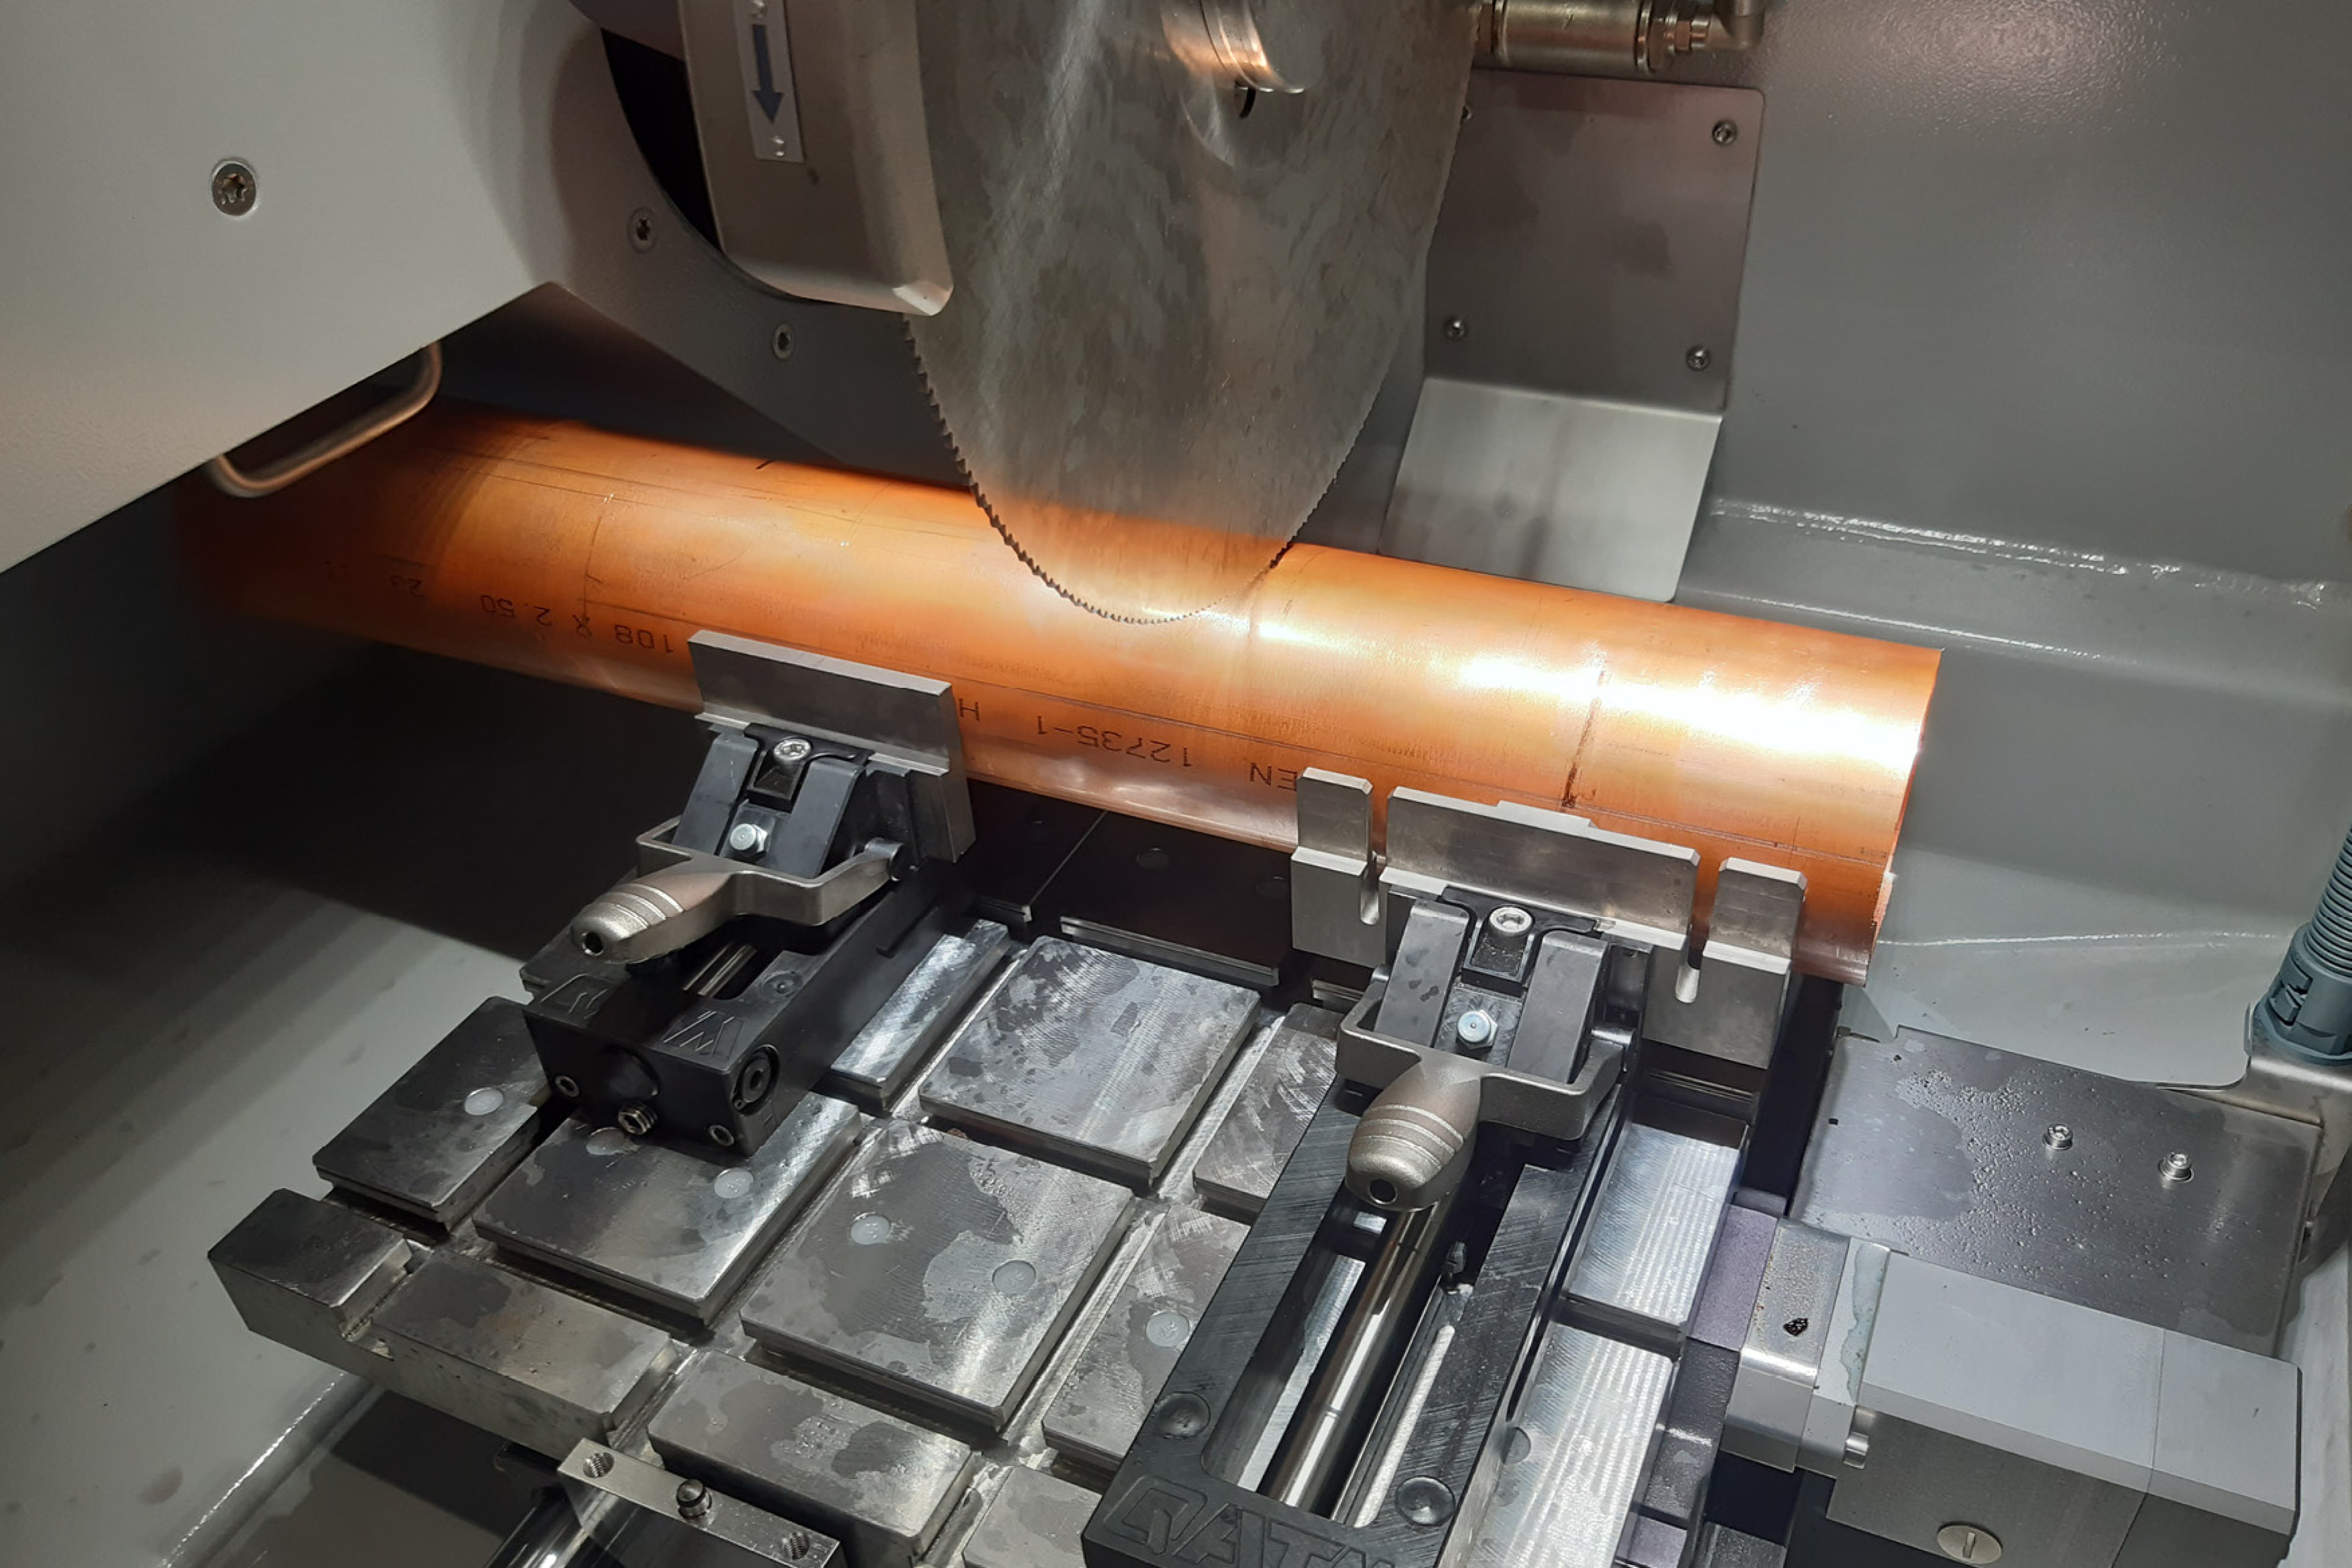
Для обработки небольших медных деталей рекомендуется использовать прецизионные отрезные станки, такие как QCUT 150 A или QCUT 200 A. Такие функции, как программируемая пульсация стола или переменная скорость подачи в разные зоны образца, обеспечивают оптимальное секционирование с минимальной деформацией и термическим воздействием. Для больших образцов подходят настольные отрезные станки, такие как QCUT 250 A, а для крупных деталей - напольные отрезные станки, такие как QCUT 400-600 A, обеспечивающие высокое качество результатов. Ниже вы увидите по одному примеру для каждого из этих приложений.
| Оборудование | Отрезной диск | Антикоррозийная охлаждающая жидкость | Зажимной инструмент | Метод резки |
|---|---|---|---|---|
| Qcut 150 A | Отрезной круг SiC 92004998 | QATM-Standard | Зажимной рычаг L Мини тиски L |
Вертикальный разрез (ось Y) |
Параметры
| Скорость подачи | Параметр импульса | Скорость вращения |
|---|---|---|
| 0,1 mm/s | без пульса | 2500 rpm |
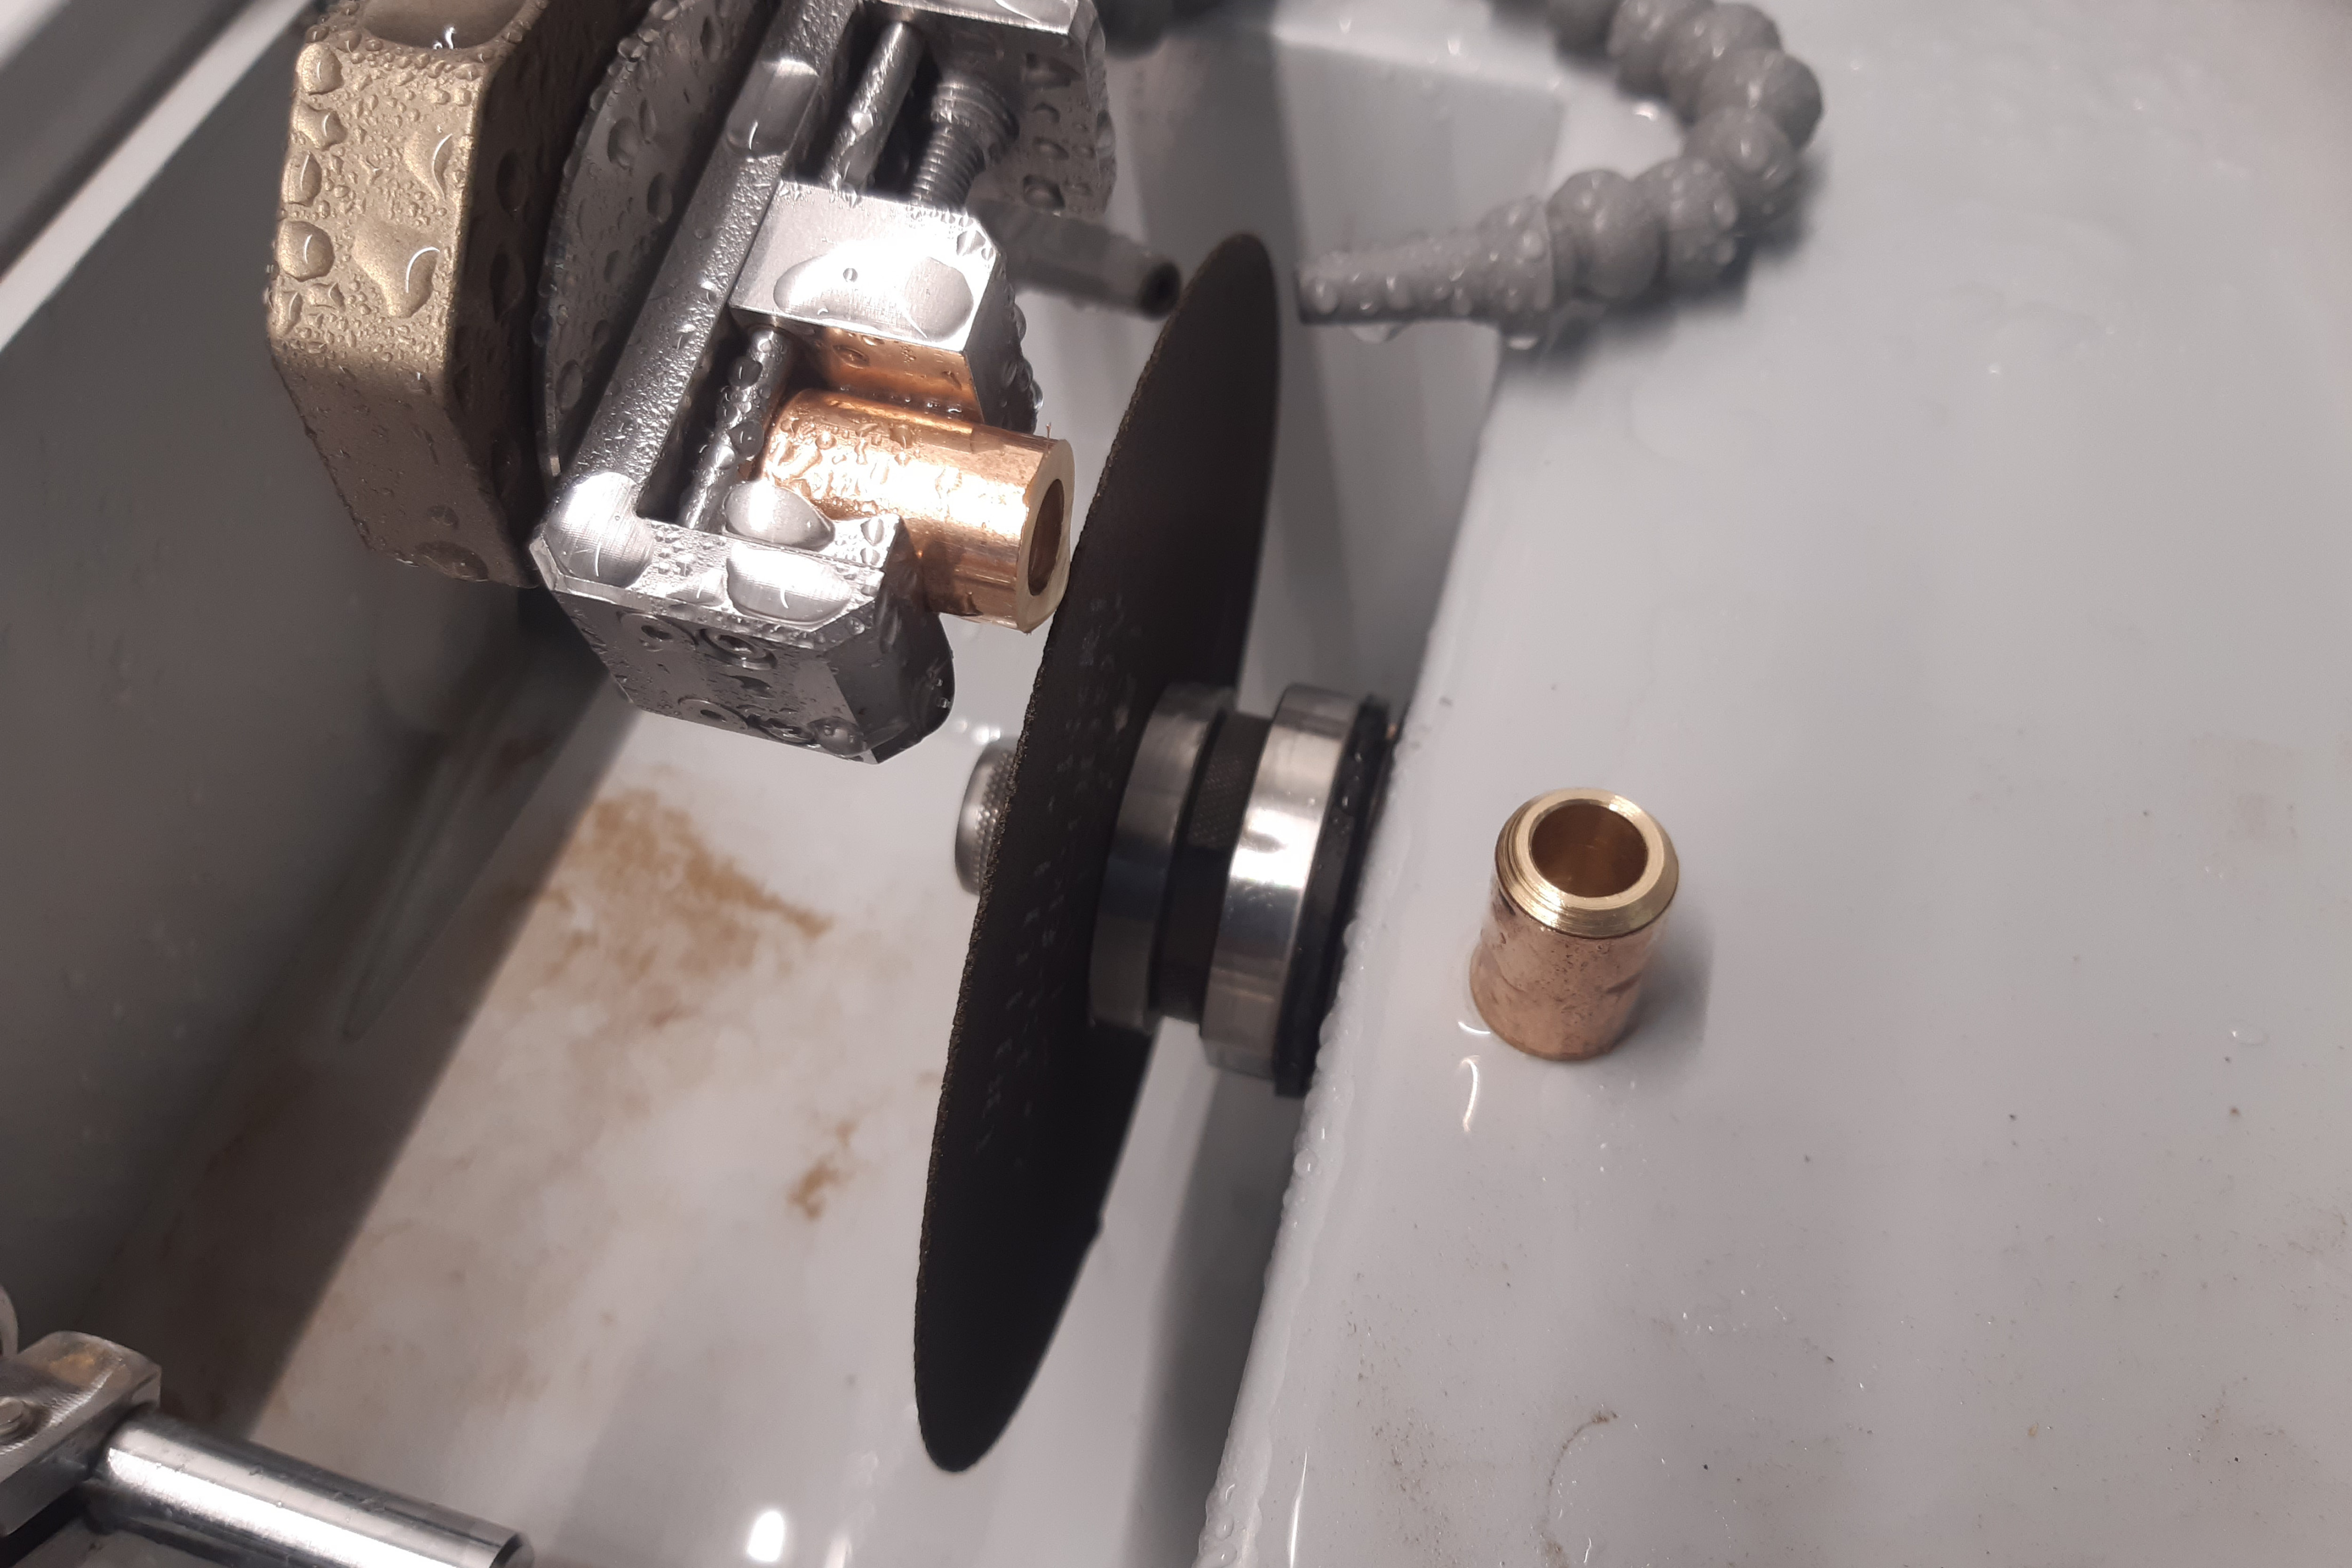
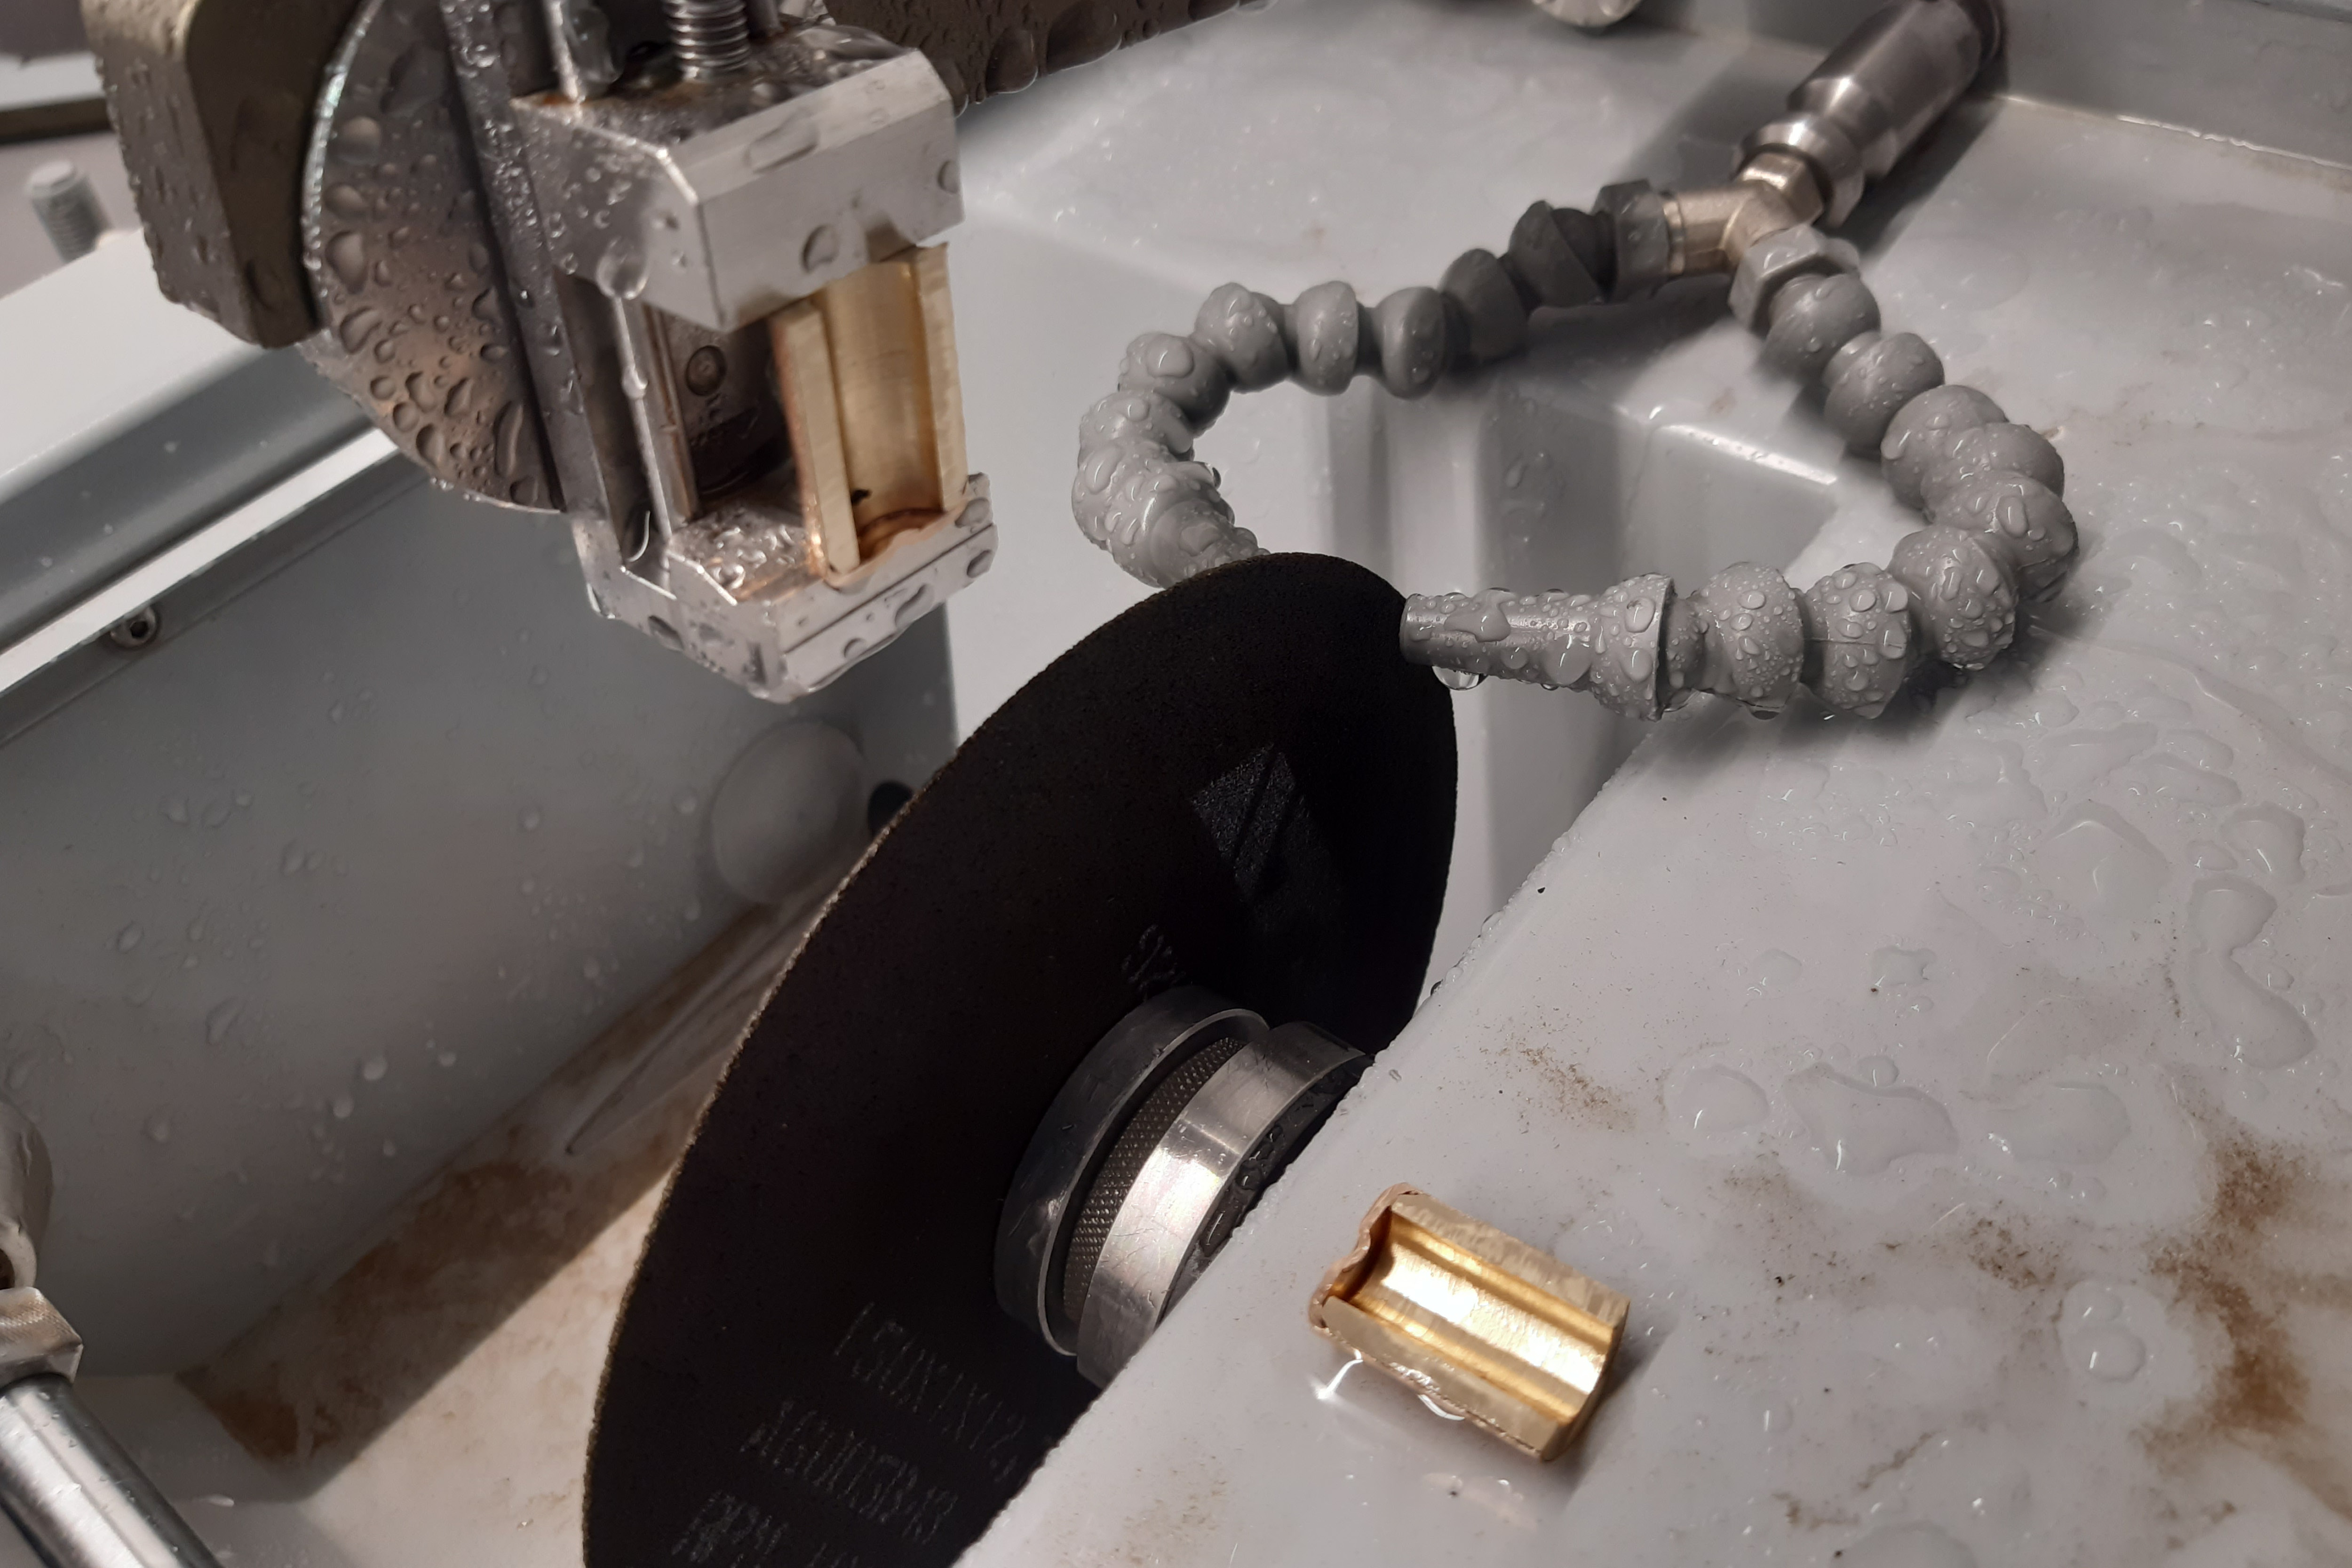
Поперечная и продольная резка медной трубы на прецизионном отрезном станке QCUT 150 A
| Оборудование | Отрезной диск | Антикоррозийная охлаждающая жидкость | Зажимной инструмент | Метод резки |
|---|---|---|---|---|
| Qcut 250 A | Отрезной круг NF-A SiC 95012531 | QATM-Standard 95014282 | 2 x Qtool 60 (Z2235200) 2 x Easy-clamping base S (Z2236030) 2 x Universal vice piccolo 100 (Z1350012) |
Вертикальный разрез (ось Y) |
Параметры
| Скорость подачи | Параметр импульса | Скорость вращения |
|---|---|---|
| 0,7 mm/s | + 0.2 / - 0.2 mm | 3015 rpm |
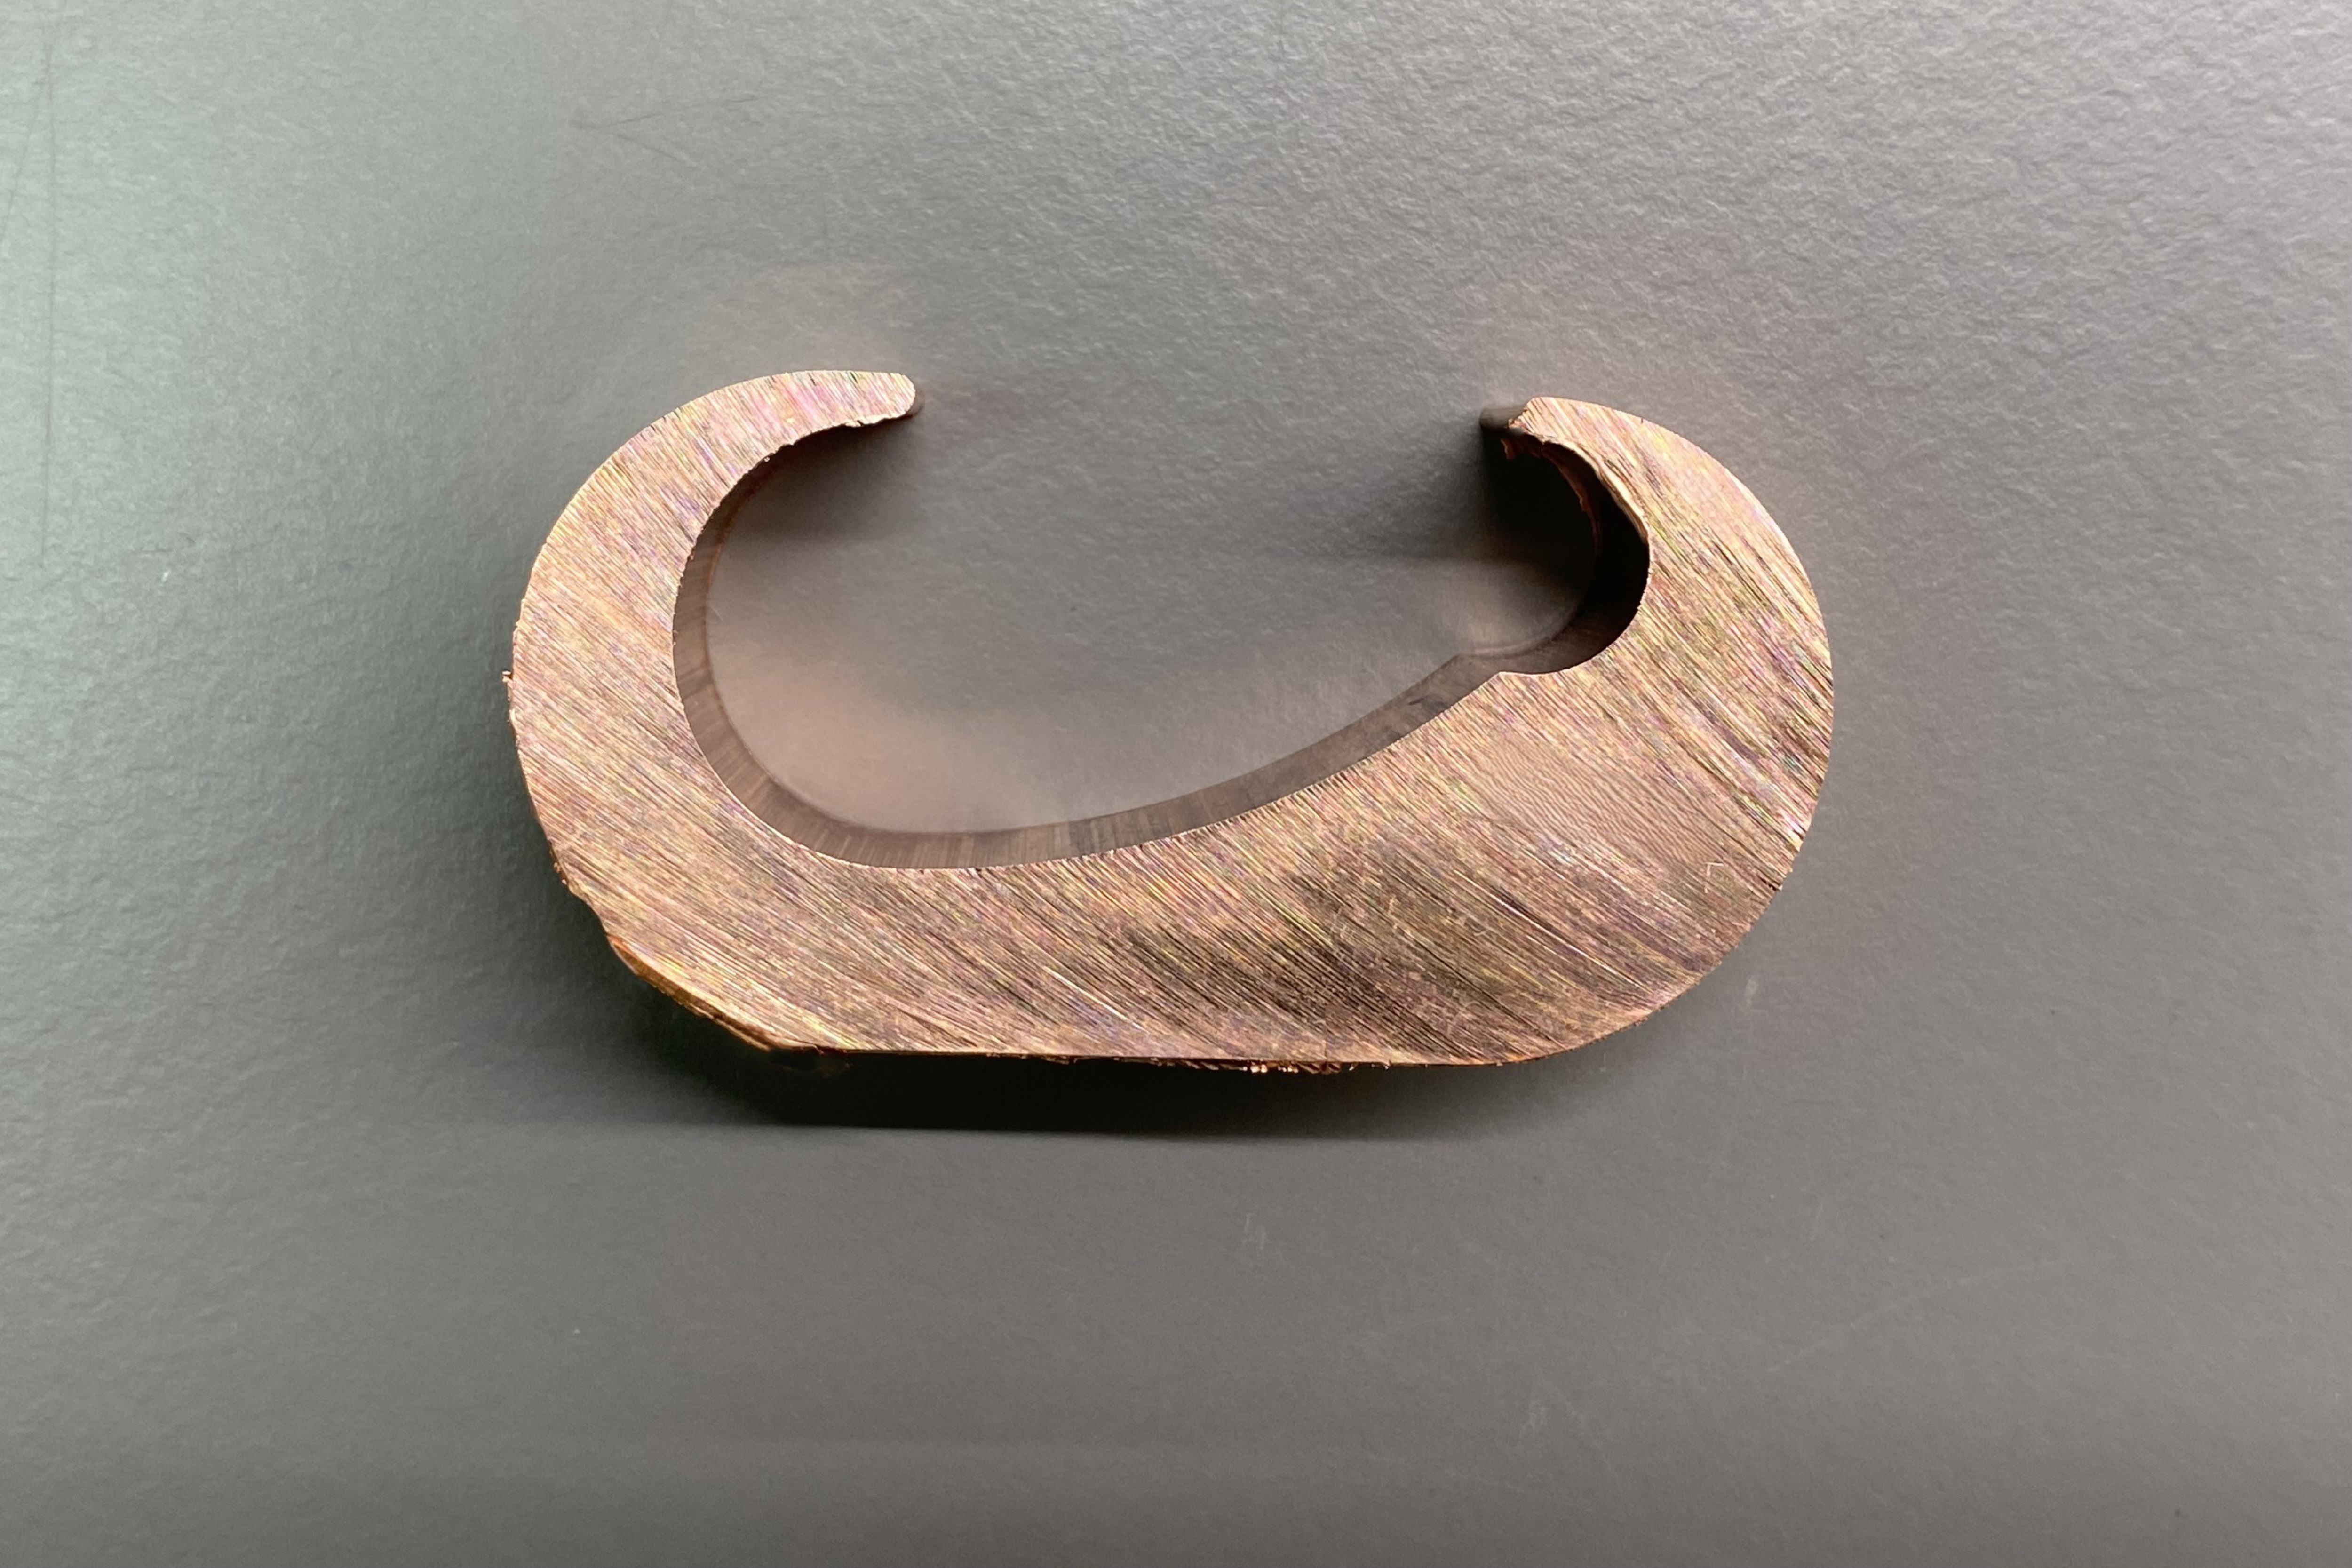
Резка медного профиля на настольном отрезном станке QCUT 250 A
| Оборудование | Отрезной диск | Антикоррозийная охлаждающая жидкость | Зажимной инструмент | Метод резки |
|---|---|---|---|---|
| Qcut 400 A | Пильный диск по металлу 400x2,5x32 mm | QATM-Standard | 2 x Qtool 80 - 250mm (Z2231202) 4 x Clamping jaw 70mm slotted 02231233 |
Крест-накрест: Вертикальный разрез (ось Y) Продольный: Горизонтальный разрез (ось X) |
Параметры
| Скорость подачи | Параметр импульса | Скорость вращения |
|---|---|---|
| Крест-накрест: 5,0 - 20,0 mm/s Продольный: 5,0 – 10,0 mm/s |
без пульса | 1000 rpm |
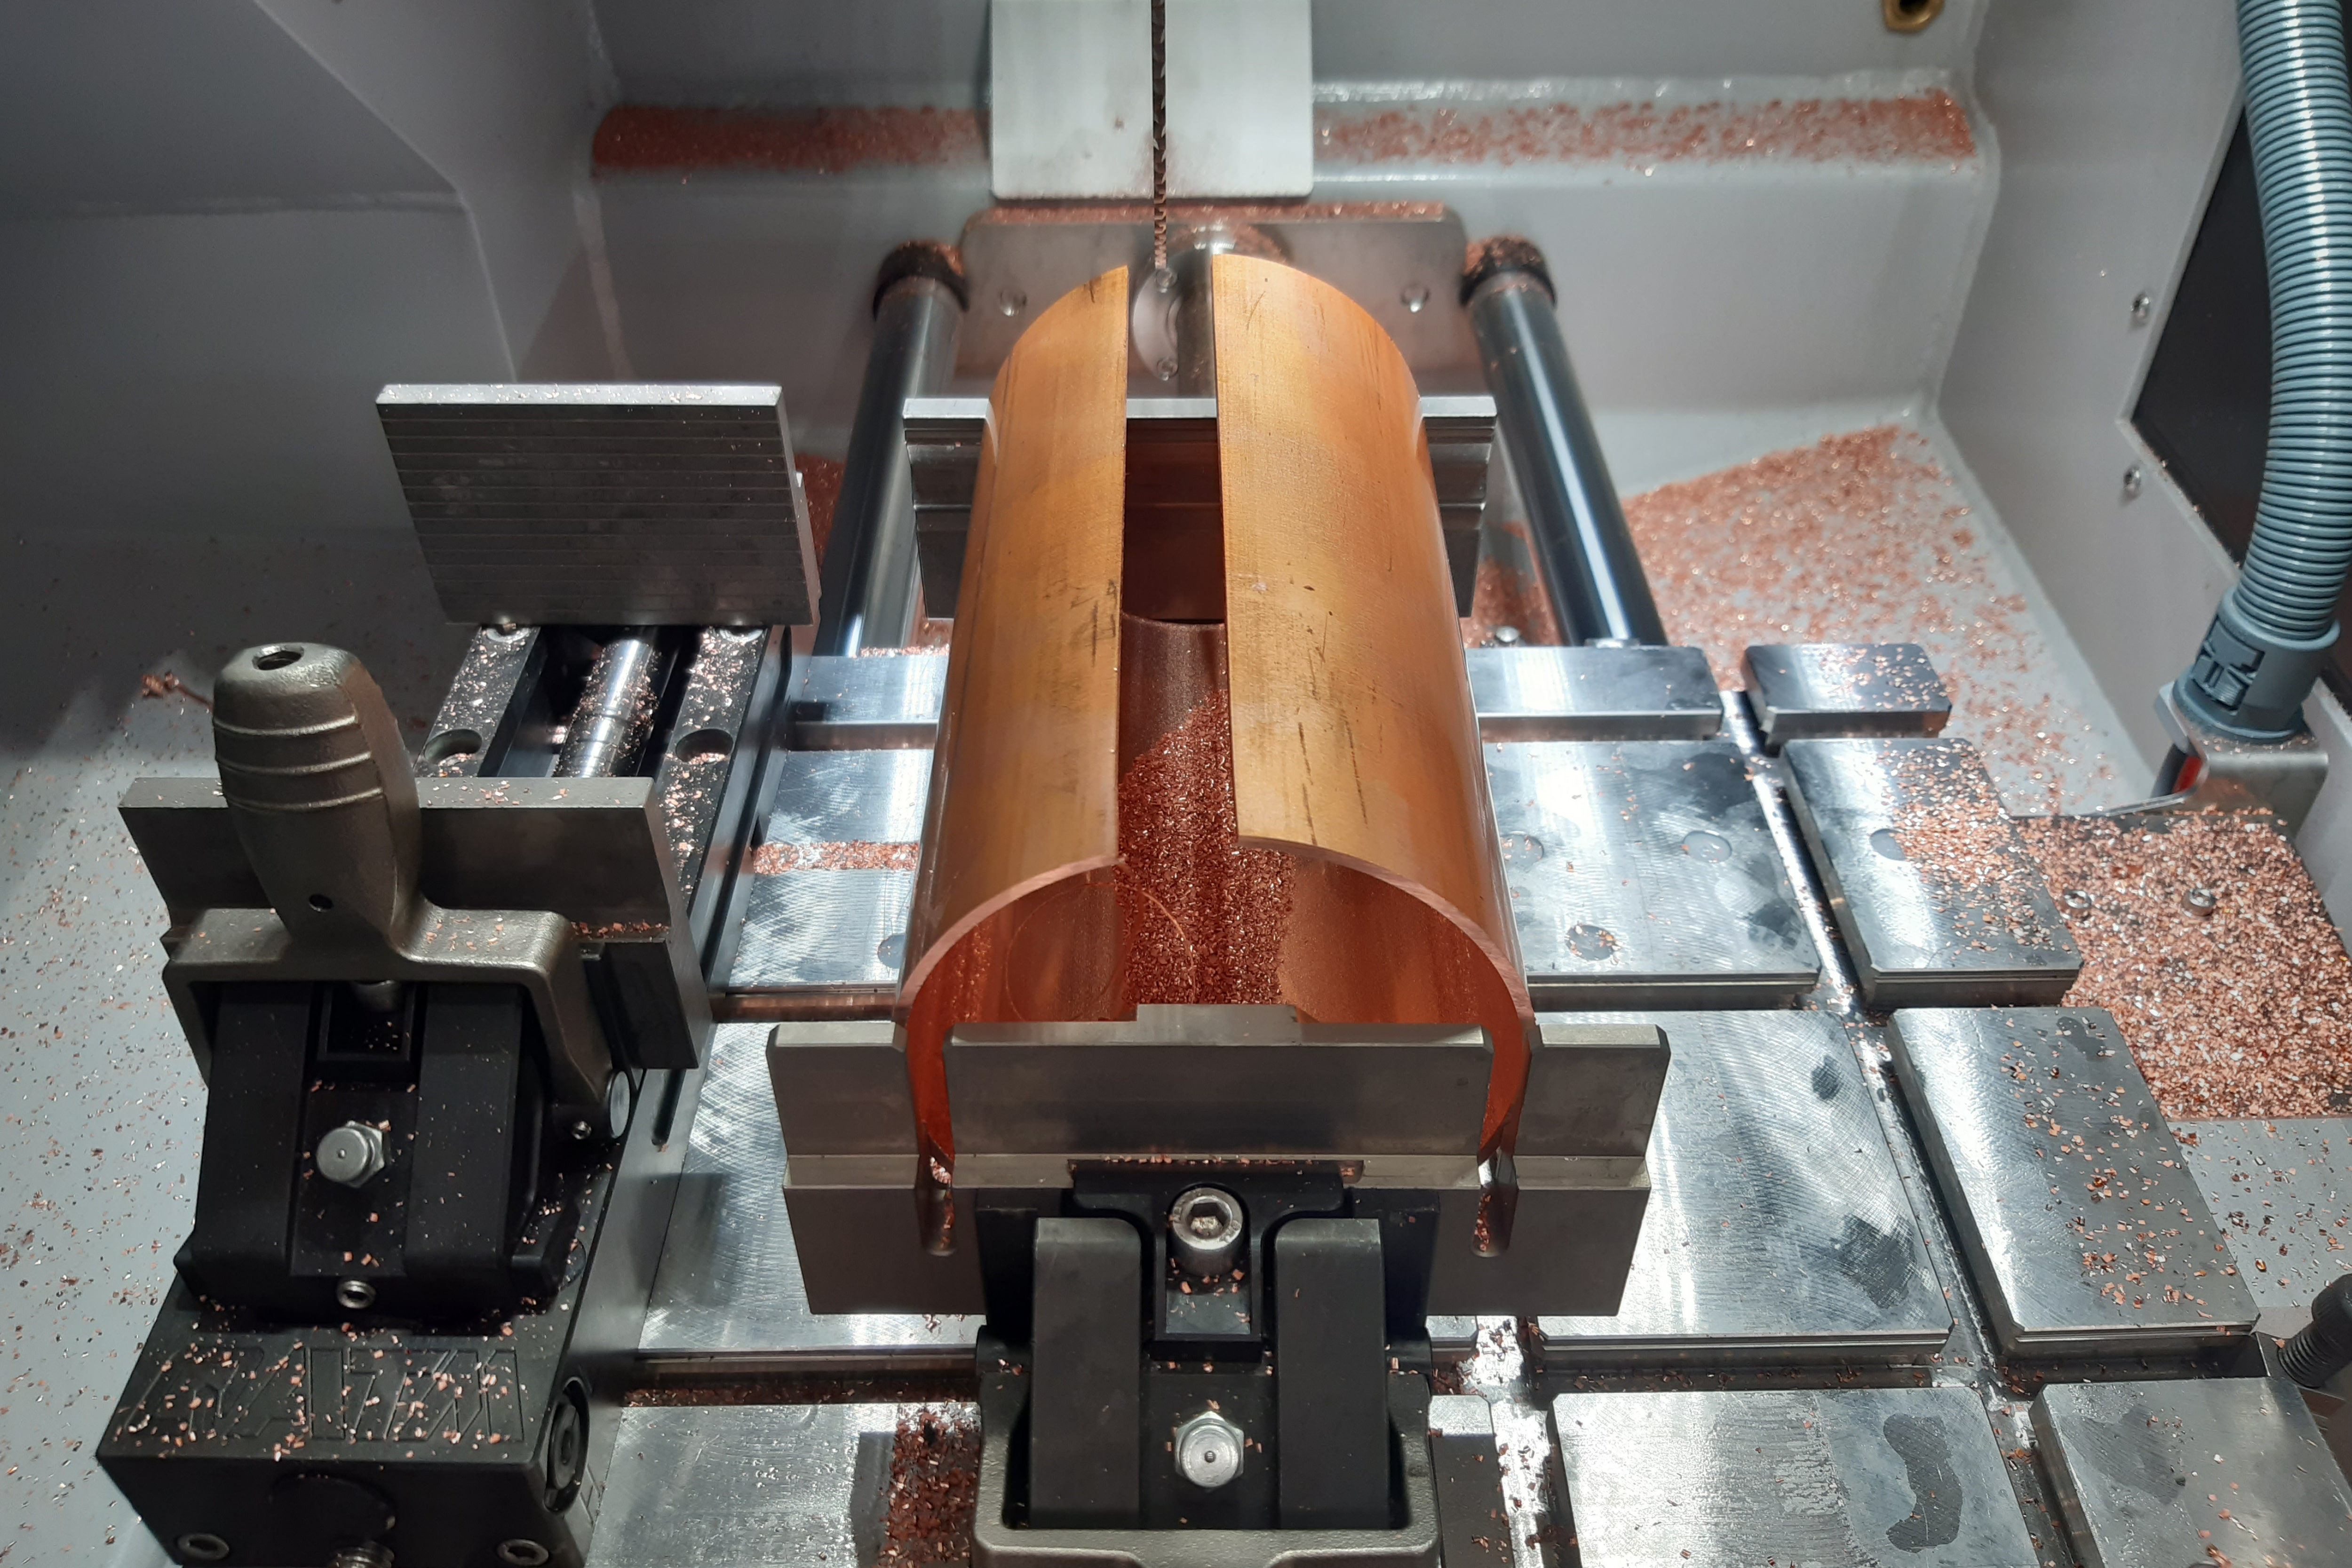
Резка большой медной трубы на напольном отрезном станке QCUT 400 A с использованием призматического зажимного диска.
Mounting
Крепление требуется для:
- Громоздкие образцы с малыми или сложными размерами
- Чувствительный материал образца, например, мягкий, хрупкий, ломкий, пористый.
- Сочетание образцов разрезов в одном образце.
- Для сохранения маргинальных слоев и покрытий, таких как азотированные стали, покрытия, нанесенные плазменным напылением, или слои лакокрасочного покрытия.
- Для дальнейшей обработки необходимо, чтобы образцы имели постоянный размер.
Для медных образцов предпочтительны холодный монтаж и монтаж в ультрафиолетовых лучах. Для горячего монтажа это возможно, но следует точно учитывать следующие моменты. Температура горячего монтажа должна быть ниже 190 °C, поскольку температура отжига для большинства медных сплавов, как уже упоминалось, составляет 200-400 °C, а температура выше 190 °C во время горячего монтажа может нарушить микроструктуру. Ниже приведены примеры процесса монтажа.
УФ-заливка
| Оборудование | Mixing ratio / Volume | Curing time | Mold | Additional equipment |
|---|---|---|---|---|
| QMOUNT with UV 50 | 1 компонентный монтажный материал | 1:30 мин | Полипропилен Ø 40 мм 95017319 |
- |
Notes
| Сначала образцы должны быть полностью покрыты UV 50 с помощью деревянных палочек и помещены в Qmount на 1:30 минут. В конце этого шага мы получим покрытые образцы. |
| Затем покрытые УФ 50 образцы снова помещают в полипропиленовые формы. Форма должна быть полностью заполнена UV 50 и снова помещена в QMOUNT на 1:30 минут. |
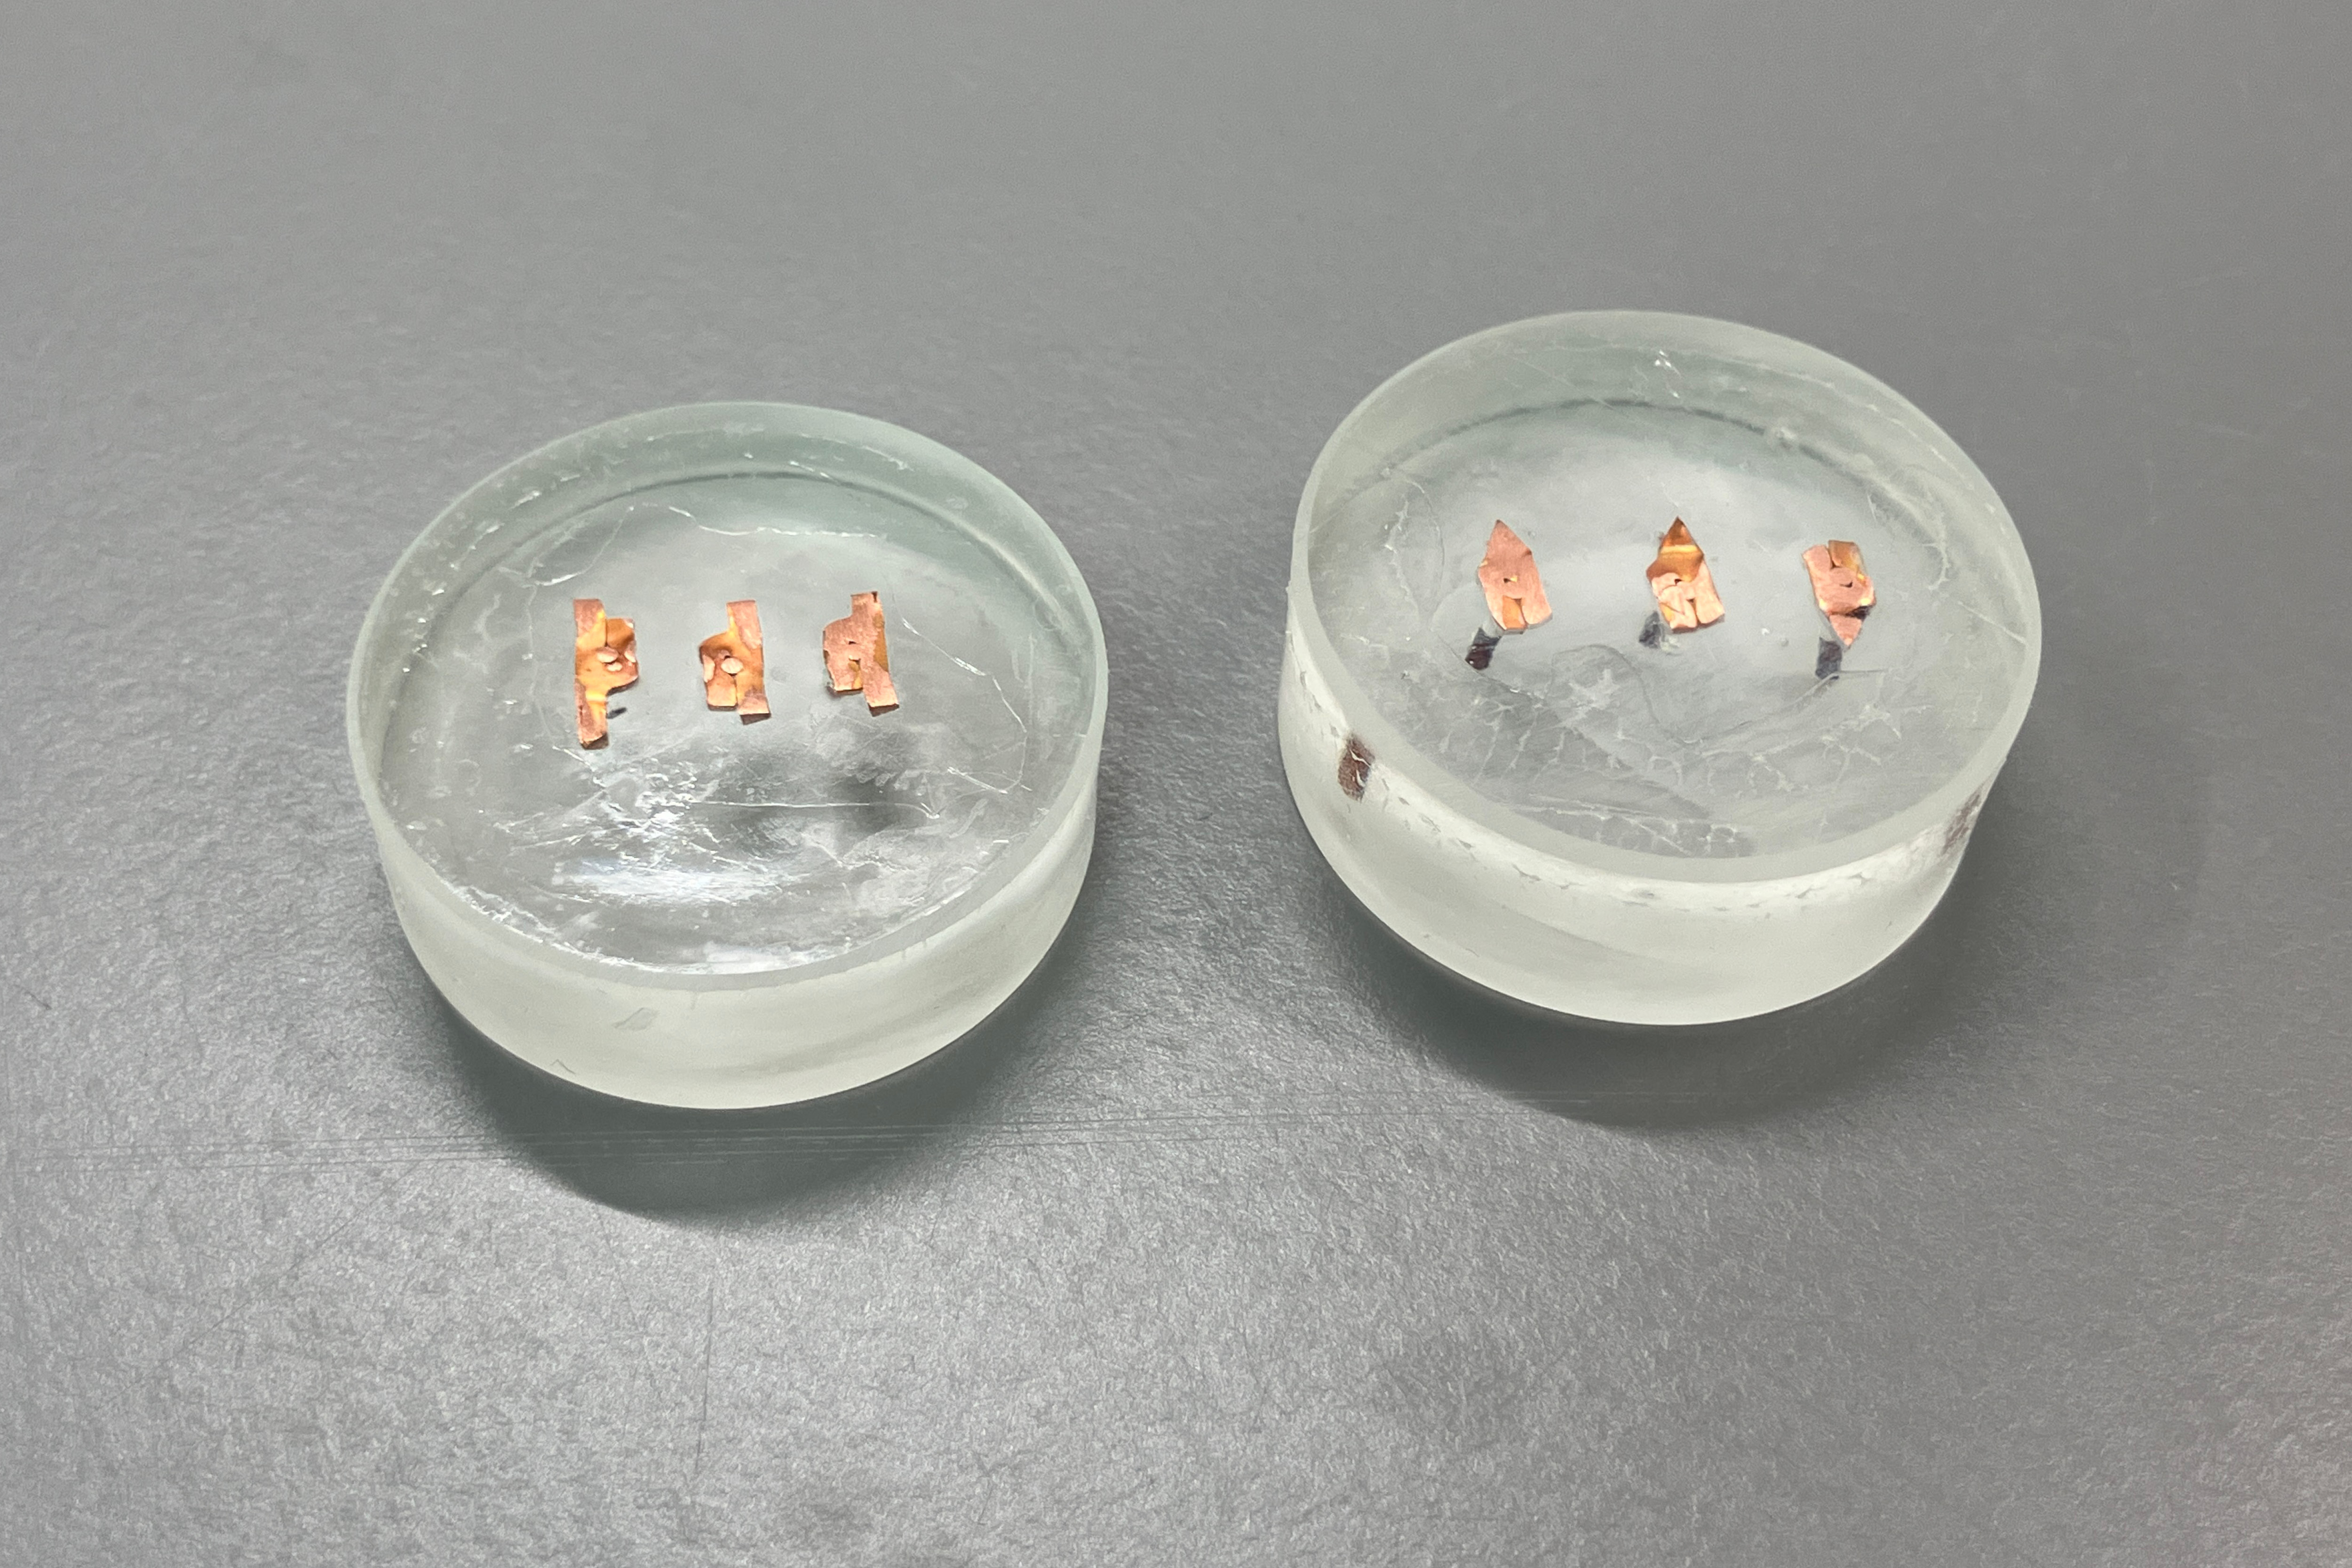
Образцы фиксировались на дне монтажных форм и покрывались УФ-лампой 50.
Холодная заливка
| Оборудование | Mixing ratio / Volume | Curing time | Mold | Additional equipment |
|---|---|---|---|---|
| KEM 20 | Powder : Liquid 2 :1 | 15 мин | Полипропилен Ø 30 мм 95017319 |
Mixing cup {{LL::knowledgebase.aluminum_metallography.extended.mounting.table.equipment.mixingspoon} Mixing stick Кастрюля под давлением |
Notes
| Чтобы закрепить образец без пузырьков, мы предлагаем использовать кастрюлю под давлением. |
| Встраиваемый образец должен быть закреплен, чтобы предотвратить его опрокидывание или всплытие. Мы рекомендуем приклеить образец к дну формы с помощью суперклея или пластиковых зажимов. |
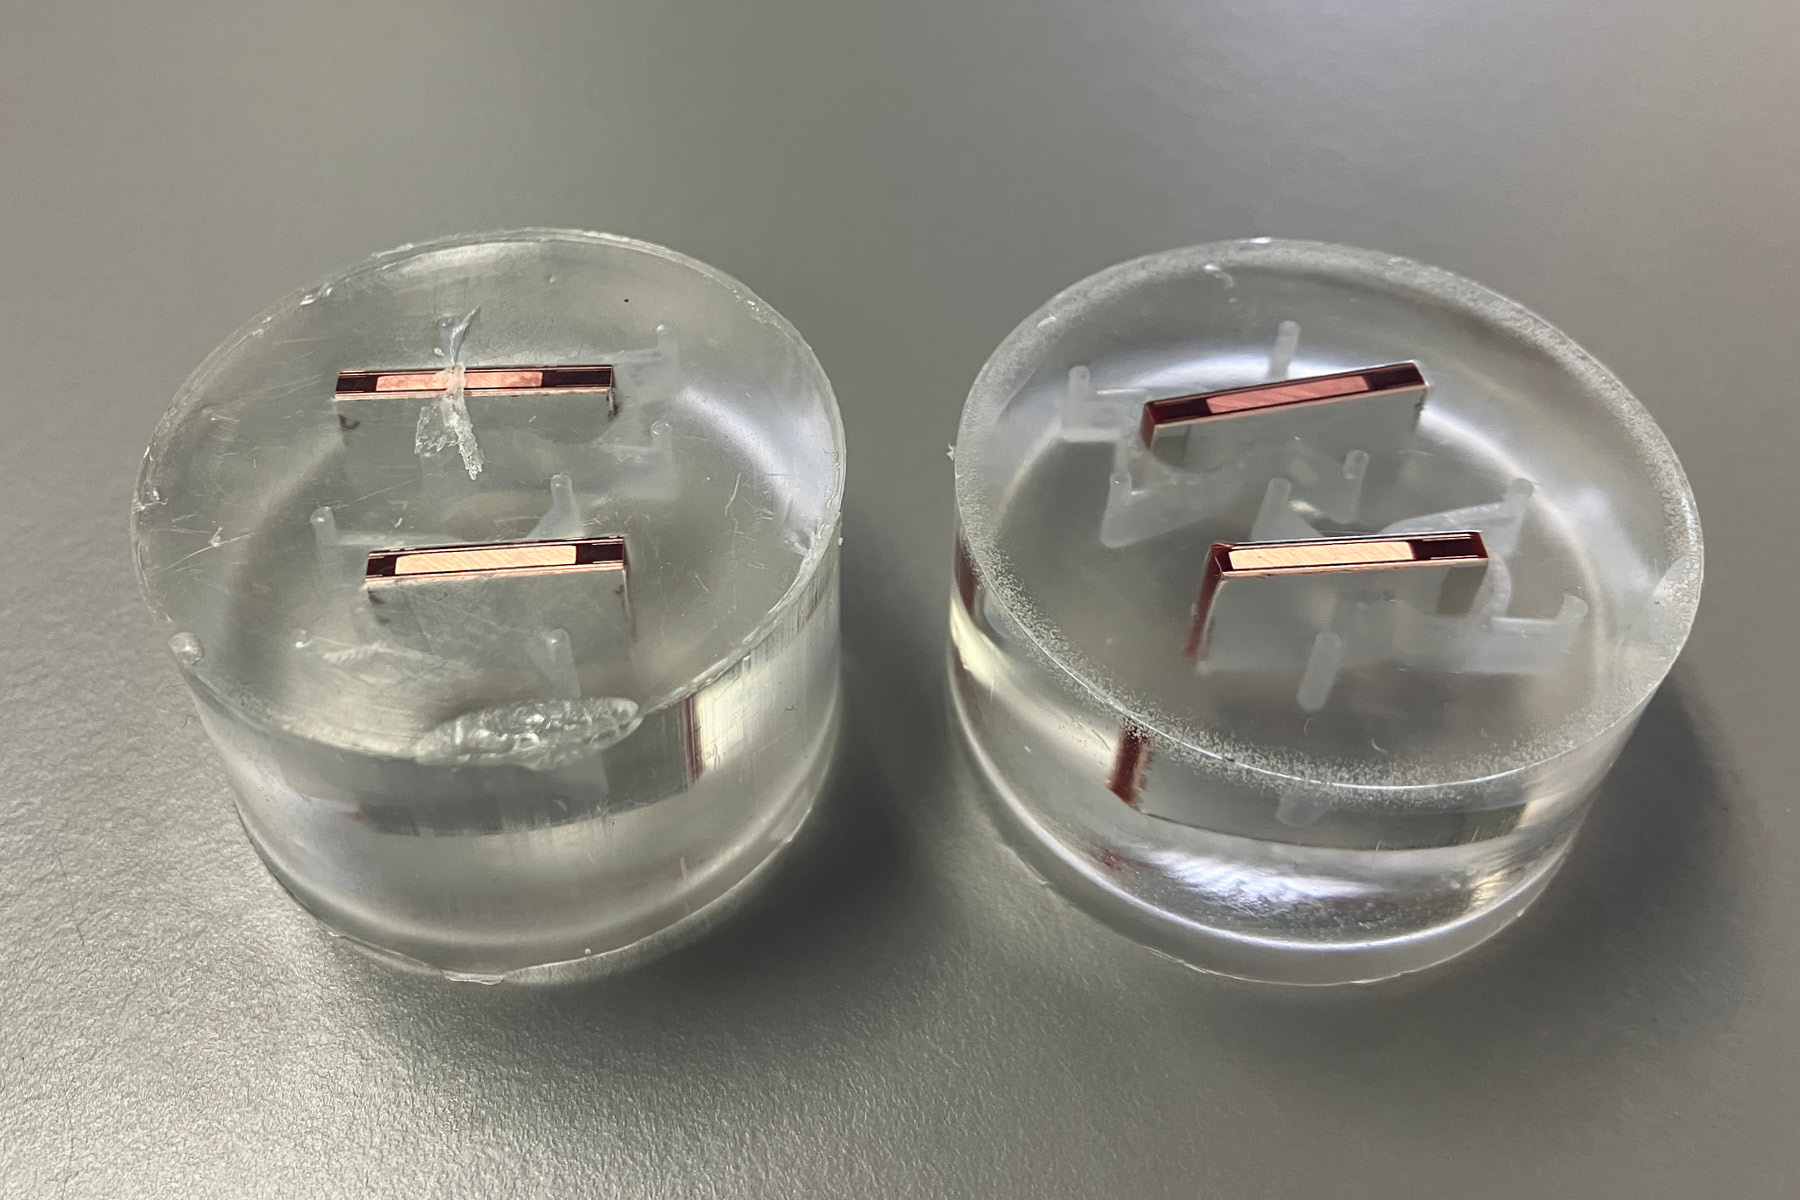
Смонтированный образец
Чистая медь
Чистая медь - это металл светлого цвета, который часто называют красной медью или просто медью. Он имеет плотность 8,92 г/см³ и относится к тяжелым цветным металлам. Благодаря отличной электро- и теплопроводности чистая медь широко используется в электротехнической промышленности, например, в катушках, проводах и кабелях для генераторов и трансформаторов. Он также обладает хорошей устойчивостью к коррозии. Во влажной среде на поверхности металла образуется защитный слой зеленого щелочного карбоната меди, называемый патиной или медной зеленью, который защищает металл от дальнейшей коррозии. Хотя чистая медь имеет относительно низкую твердость и прочность, она обладает высокой пластичностью, что позволяет легко обрабатывать ее как холодным, так и горячим способом в различные формы, включая листы, полосы, проволоку и трубы.
Чистая медь обозначается химическим символом "Cu", за которым следует цифра. Меньшее число означает более высокую чистоту; например, № 1 (Cu-1) обозначает медь с чистотой 99,95%, а № 2 (Cu-2) соответствует чистоте 99,90%.
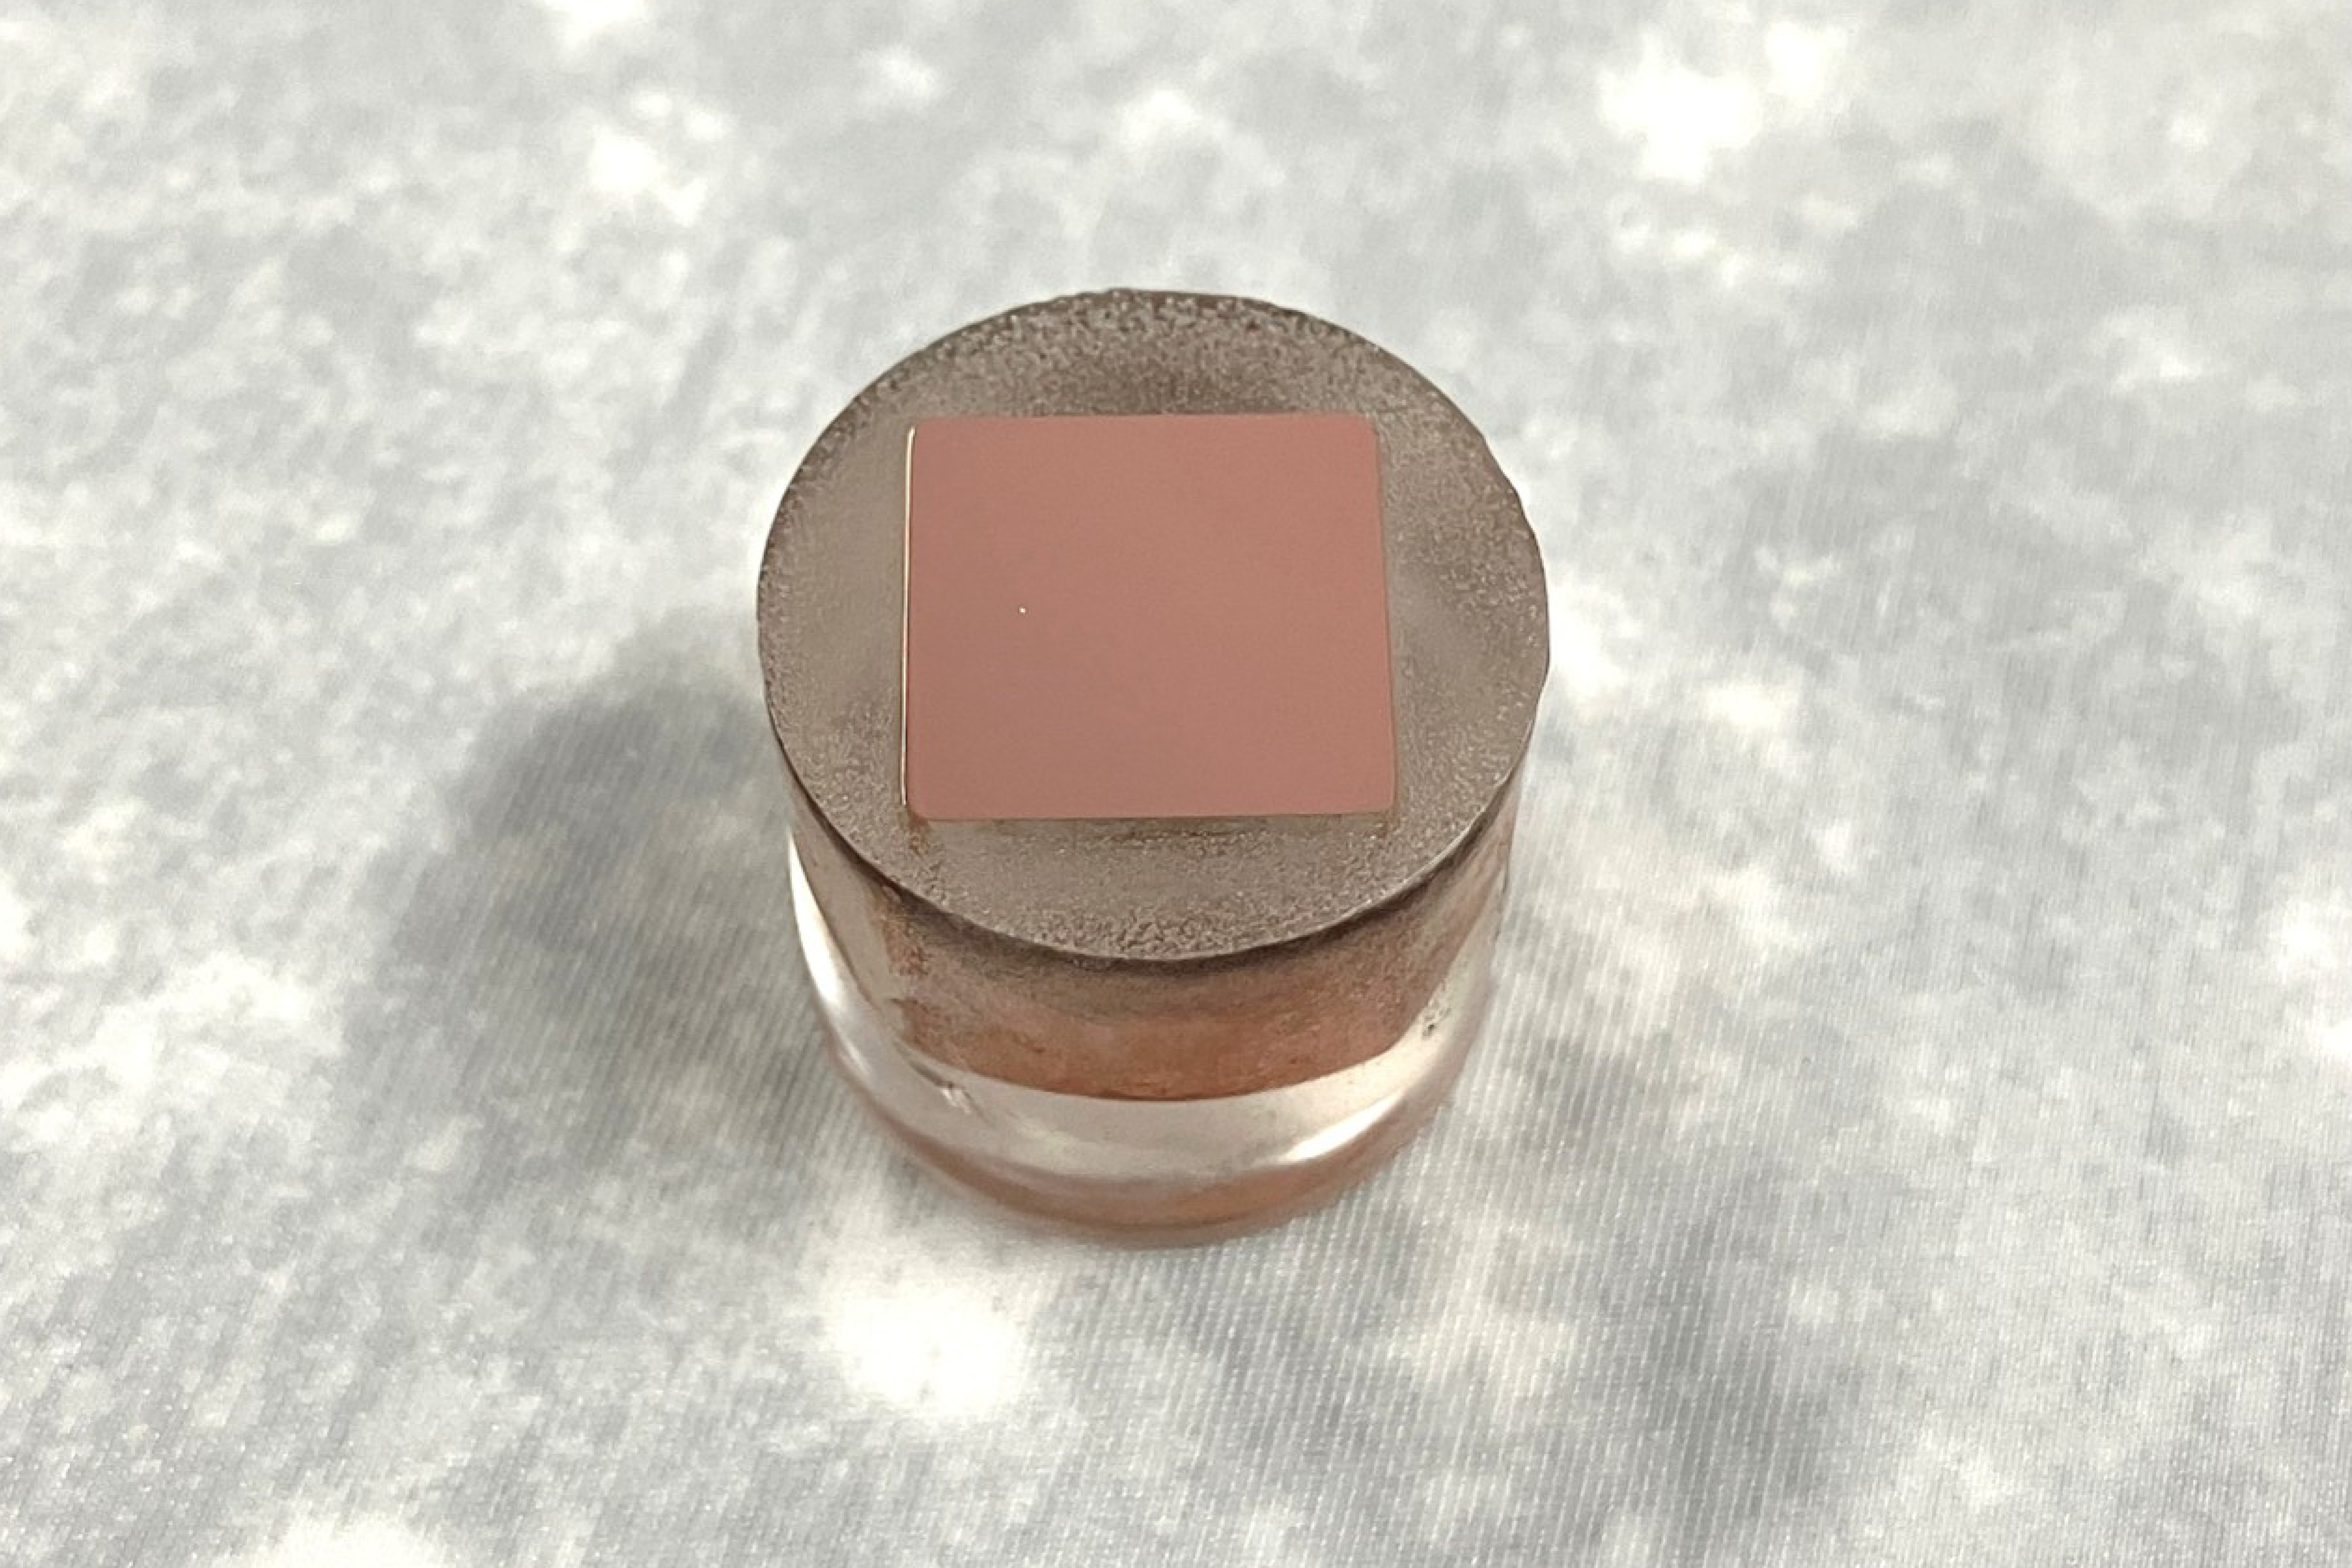
Чистая медь, смонтированная в KEM 20 с помощью напорного бака
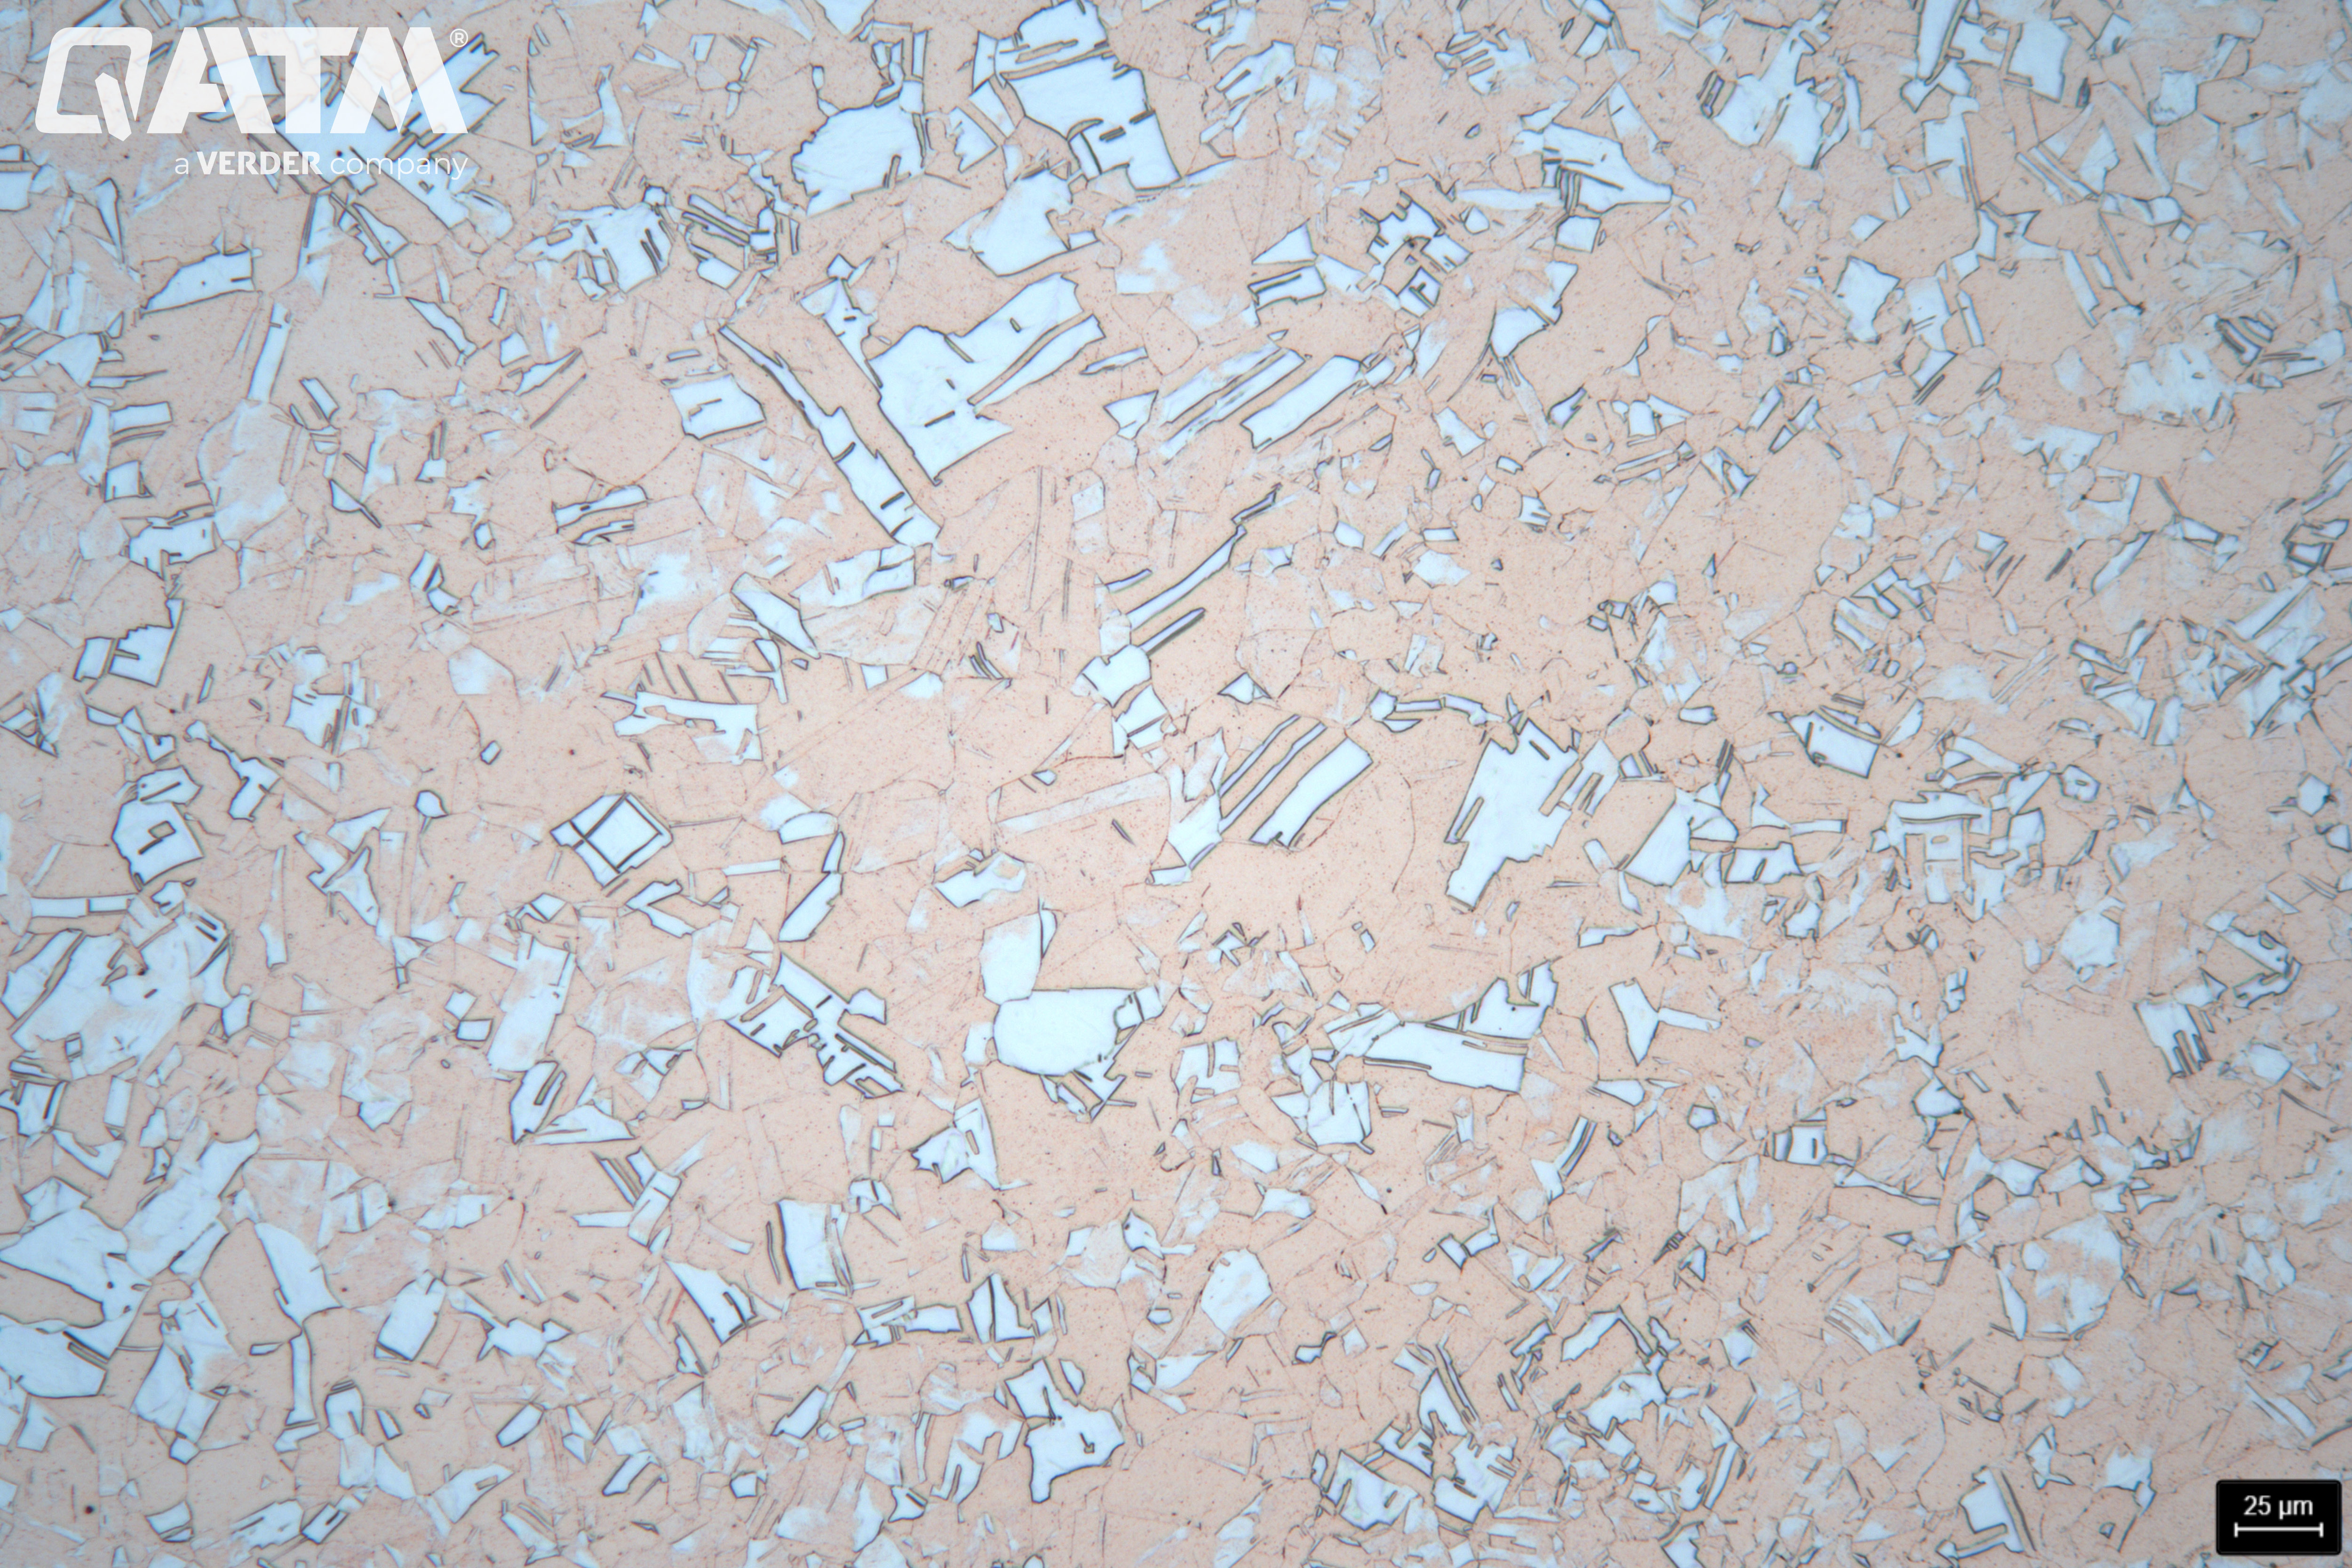
Образец чистой меди после тонкой полировки и травления ферритной селитрой (Cu2 травитель от QATM) - 200:1
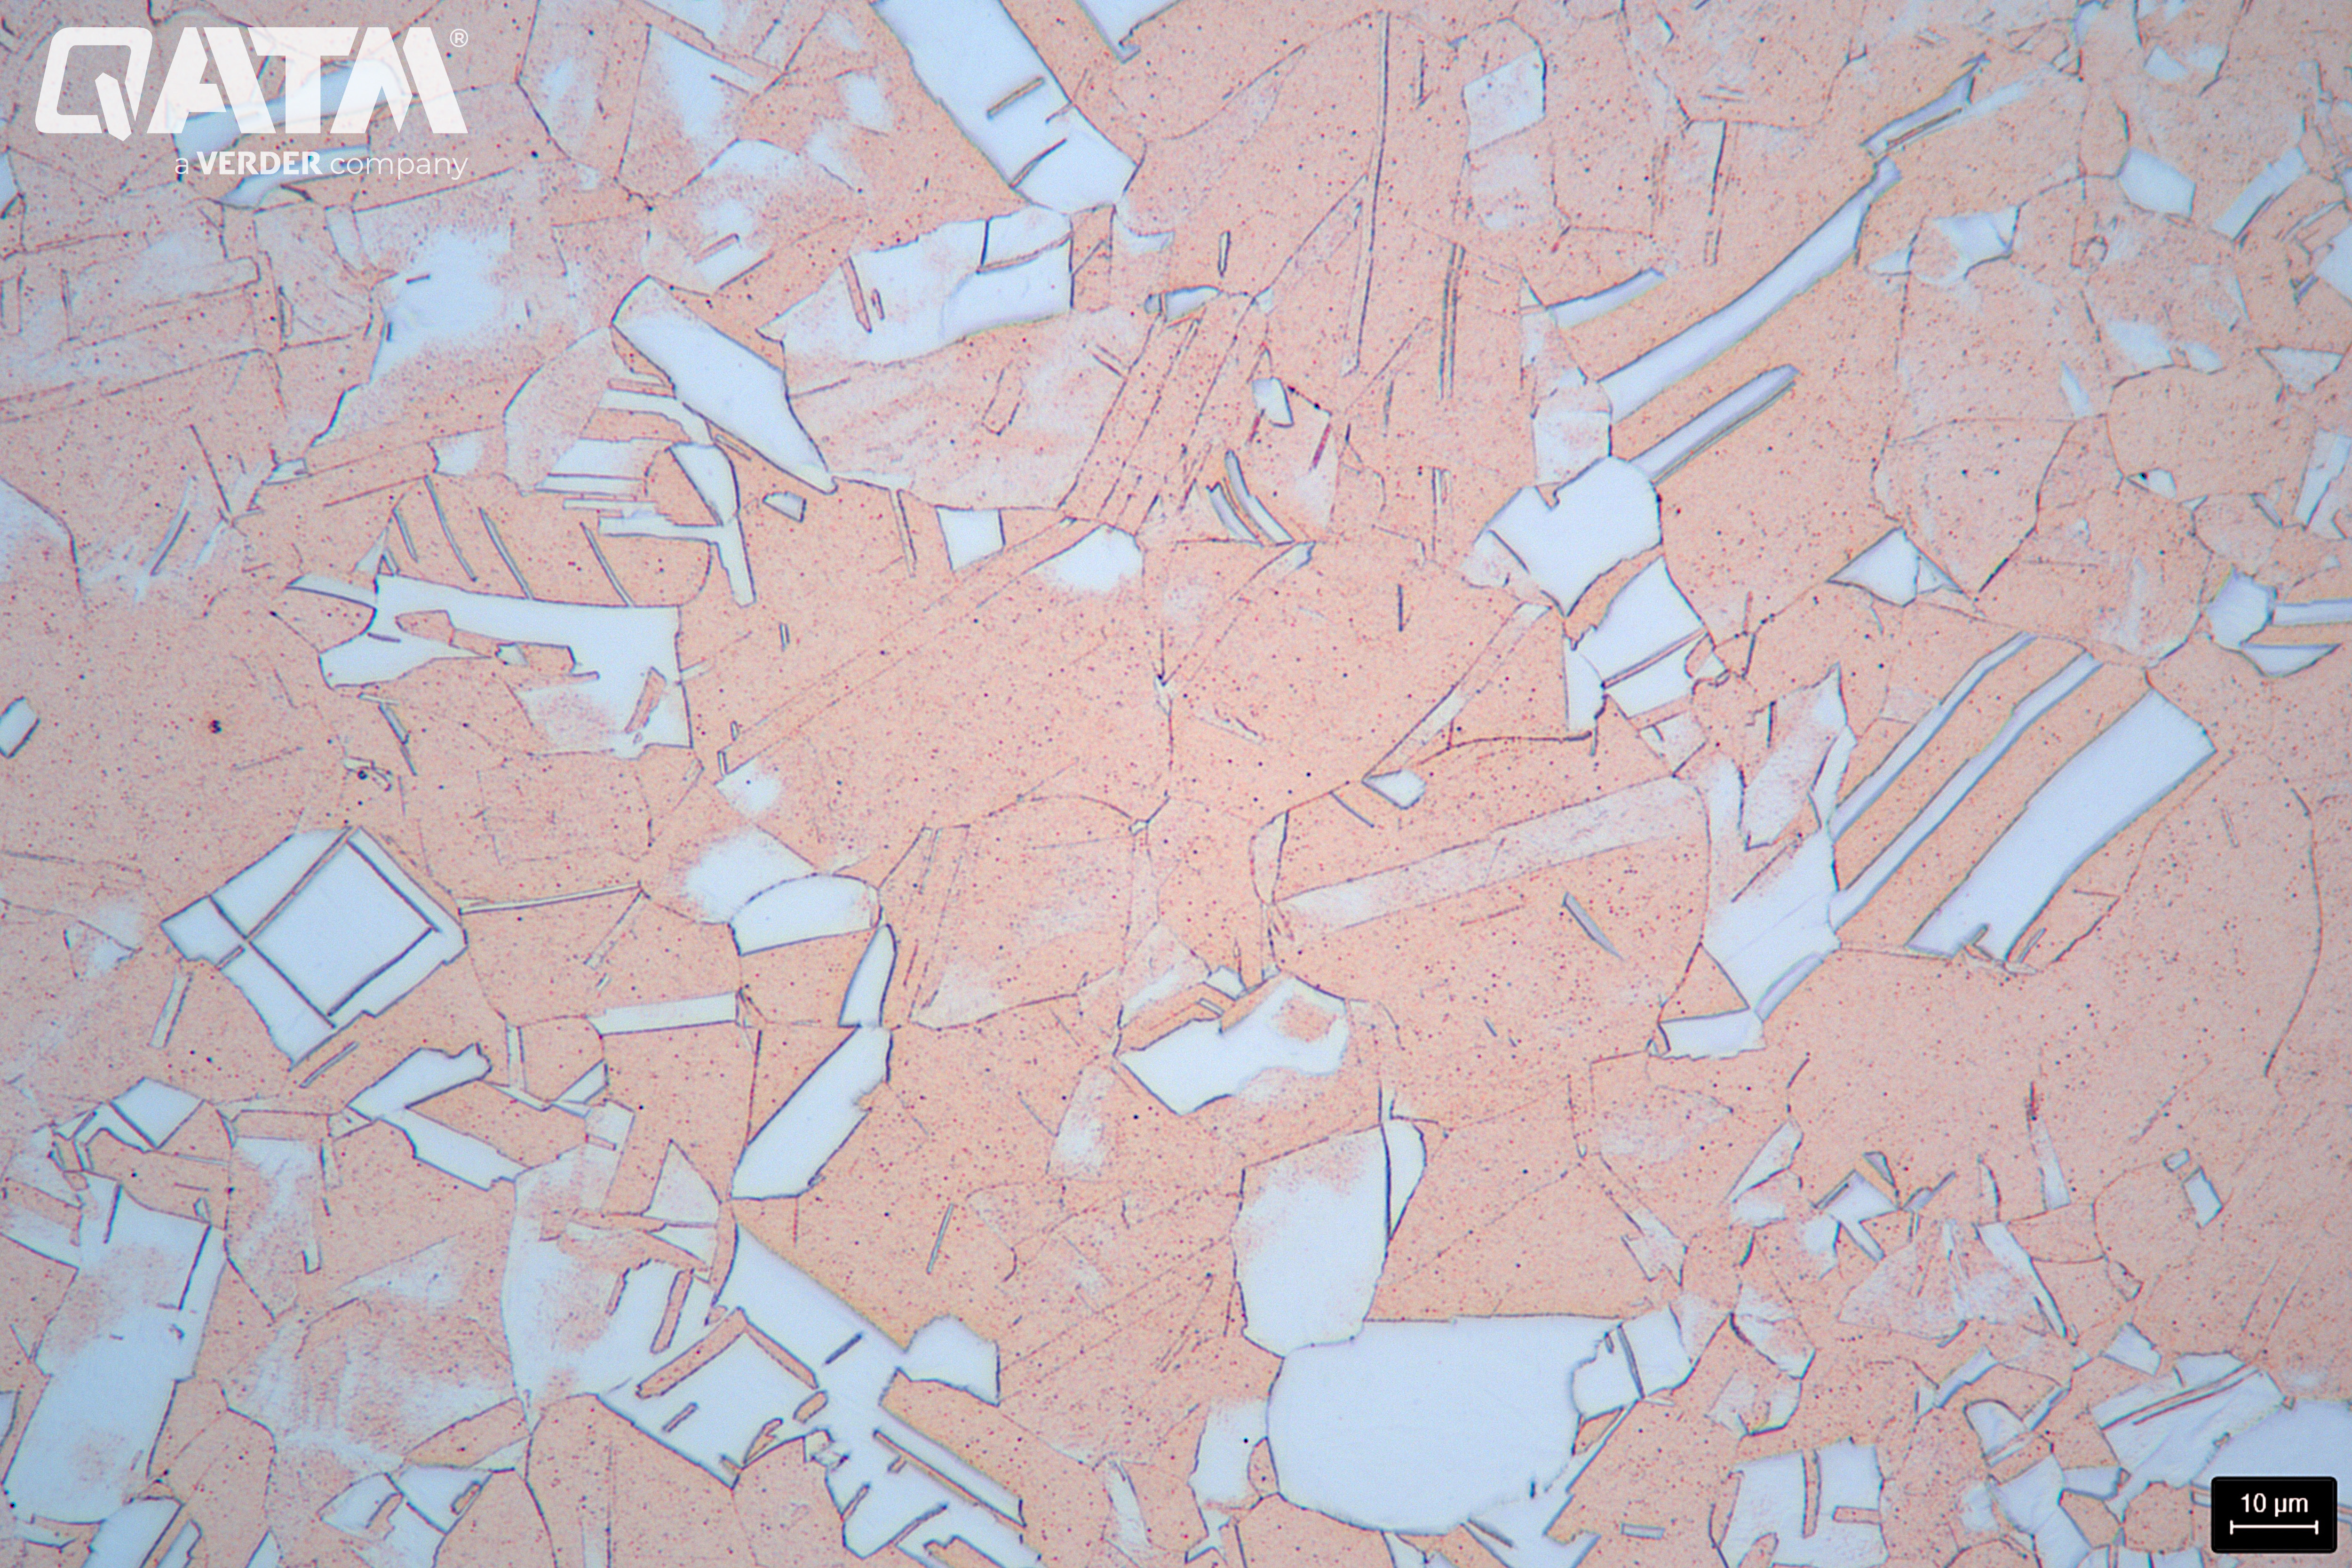
Образец чистой меди после тонкой полировки и травления ферритной селитрой (Cu2 травитель от QATM) - 500:1
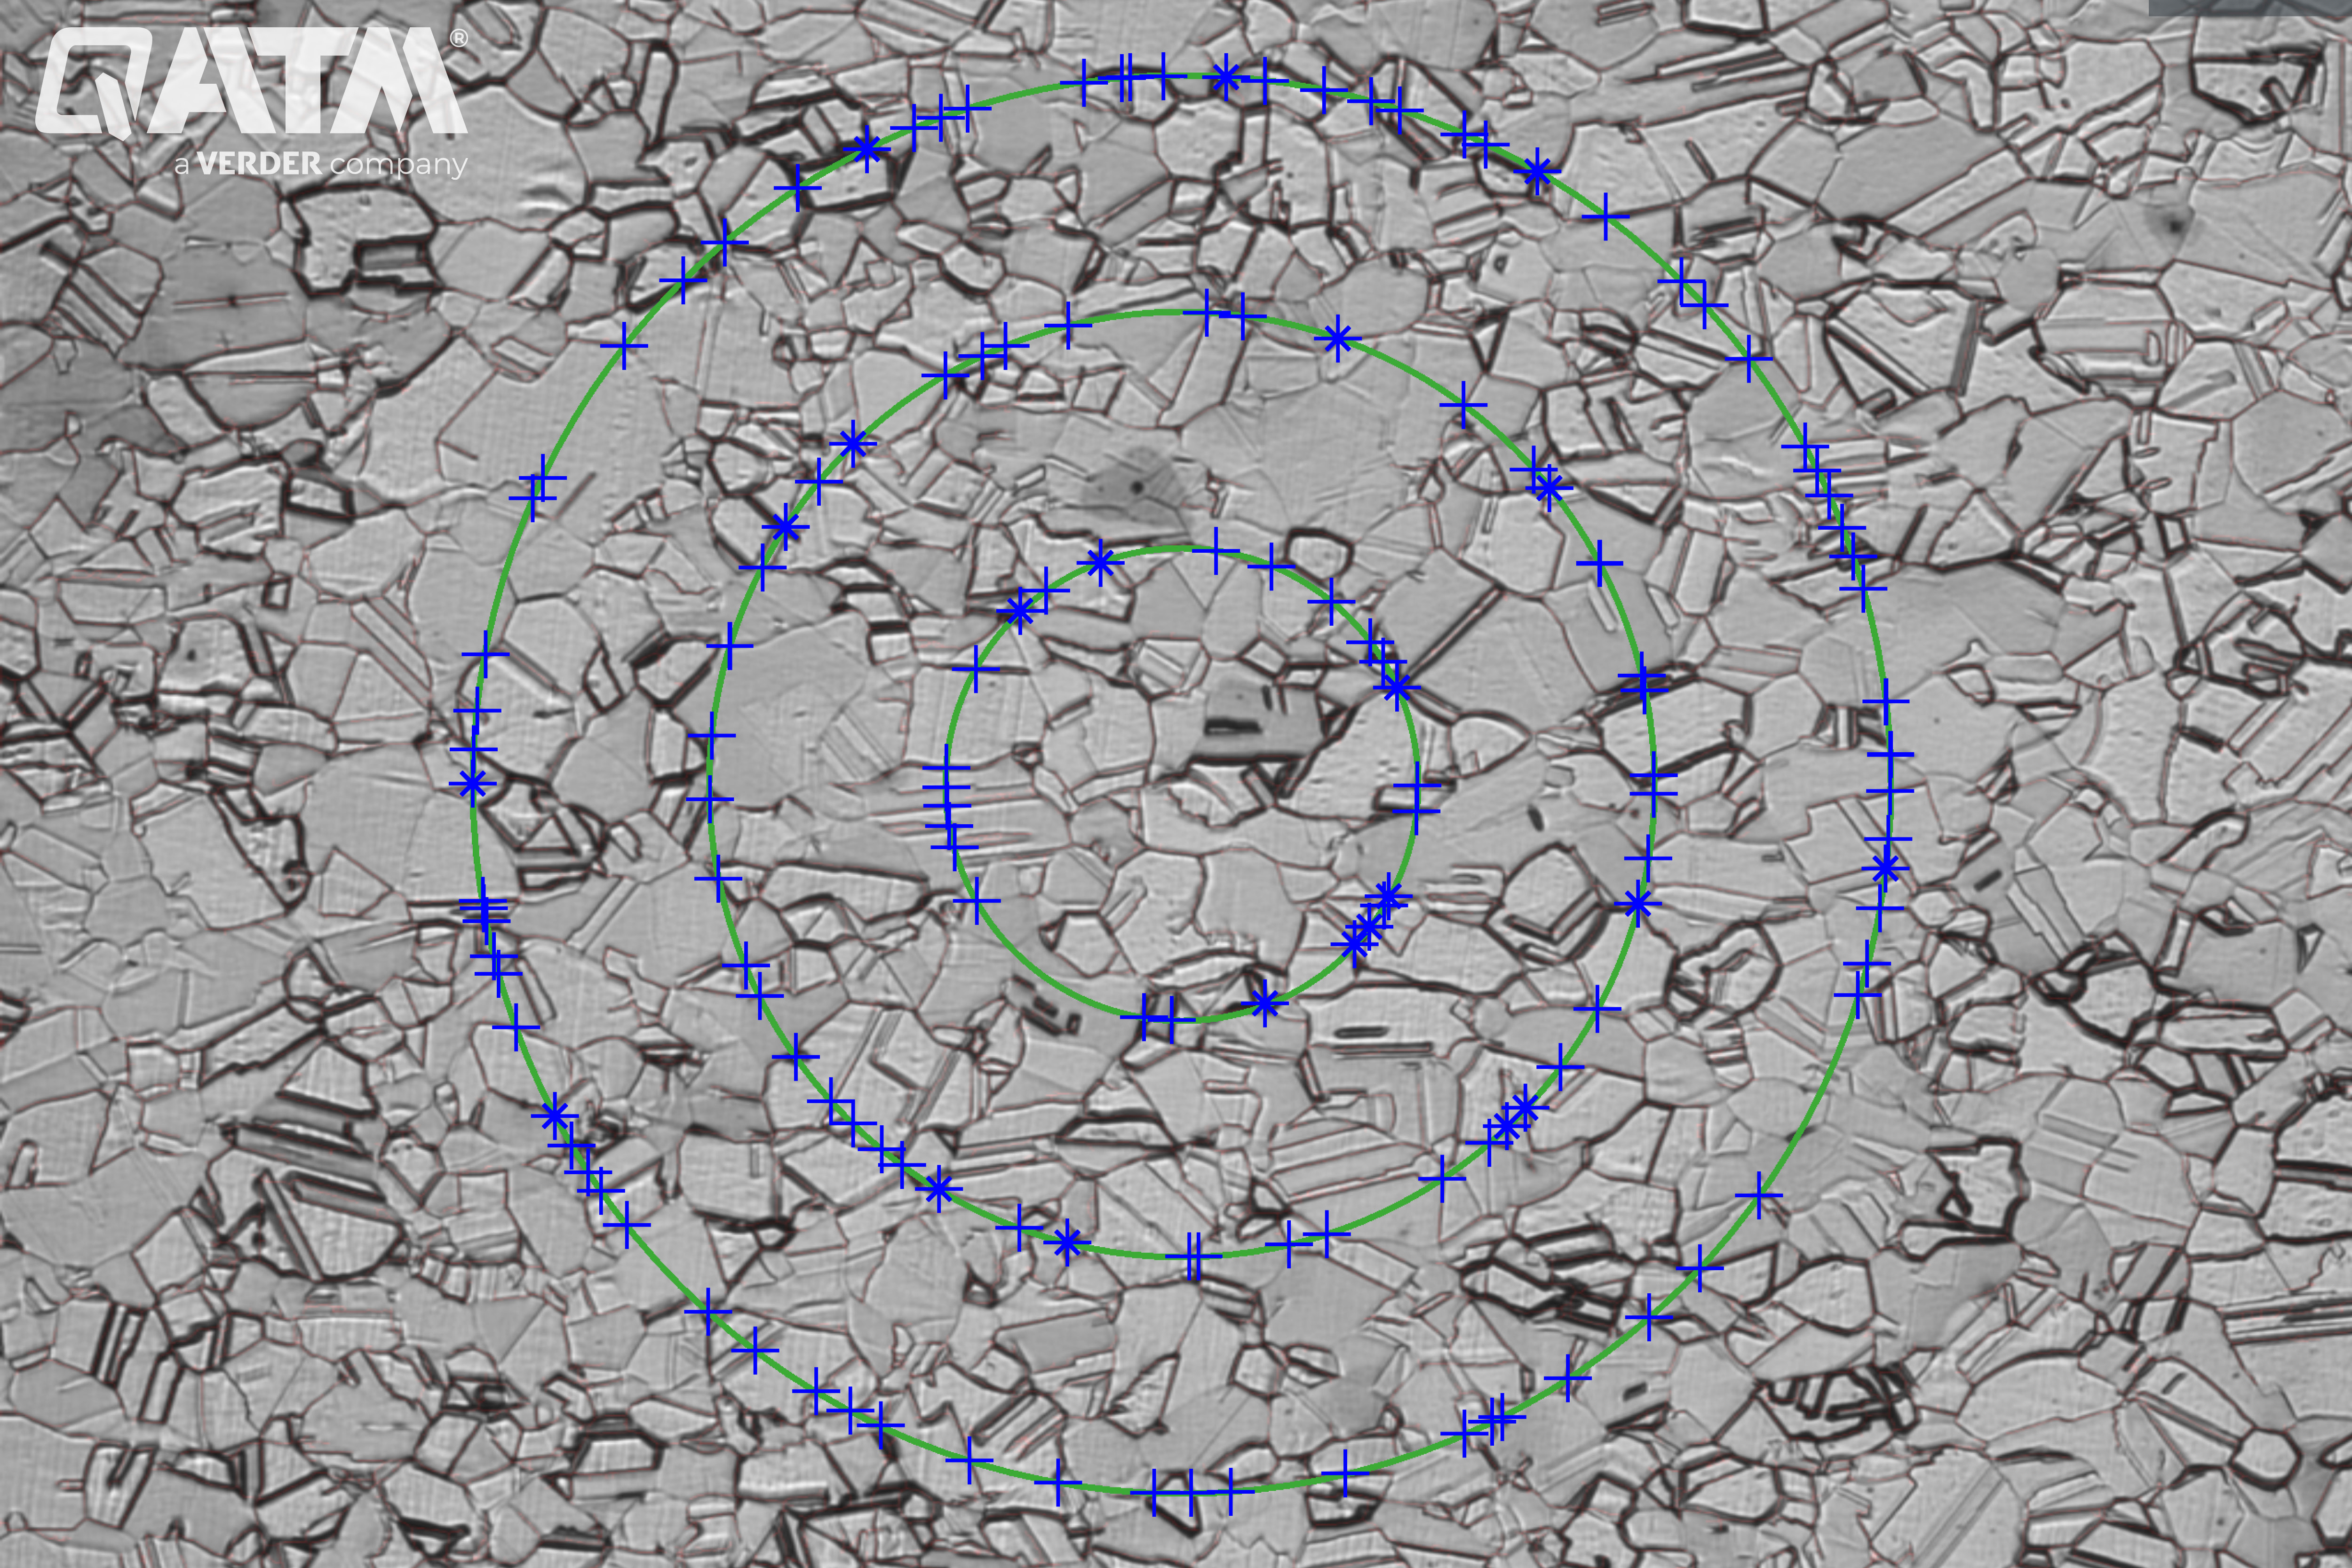
Измерение размера зерна образца чистой меди с помощью программного обеспечения QPIX Control. Размер зерна: 8.3
Медные сплавы
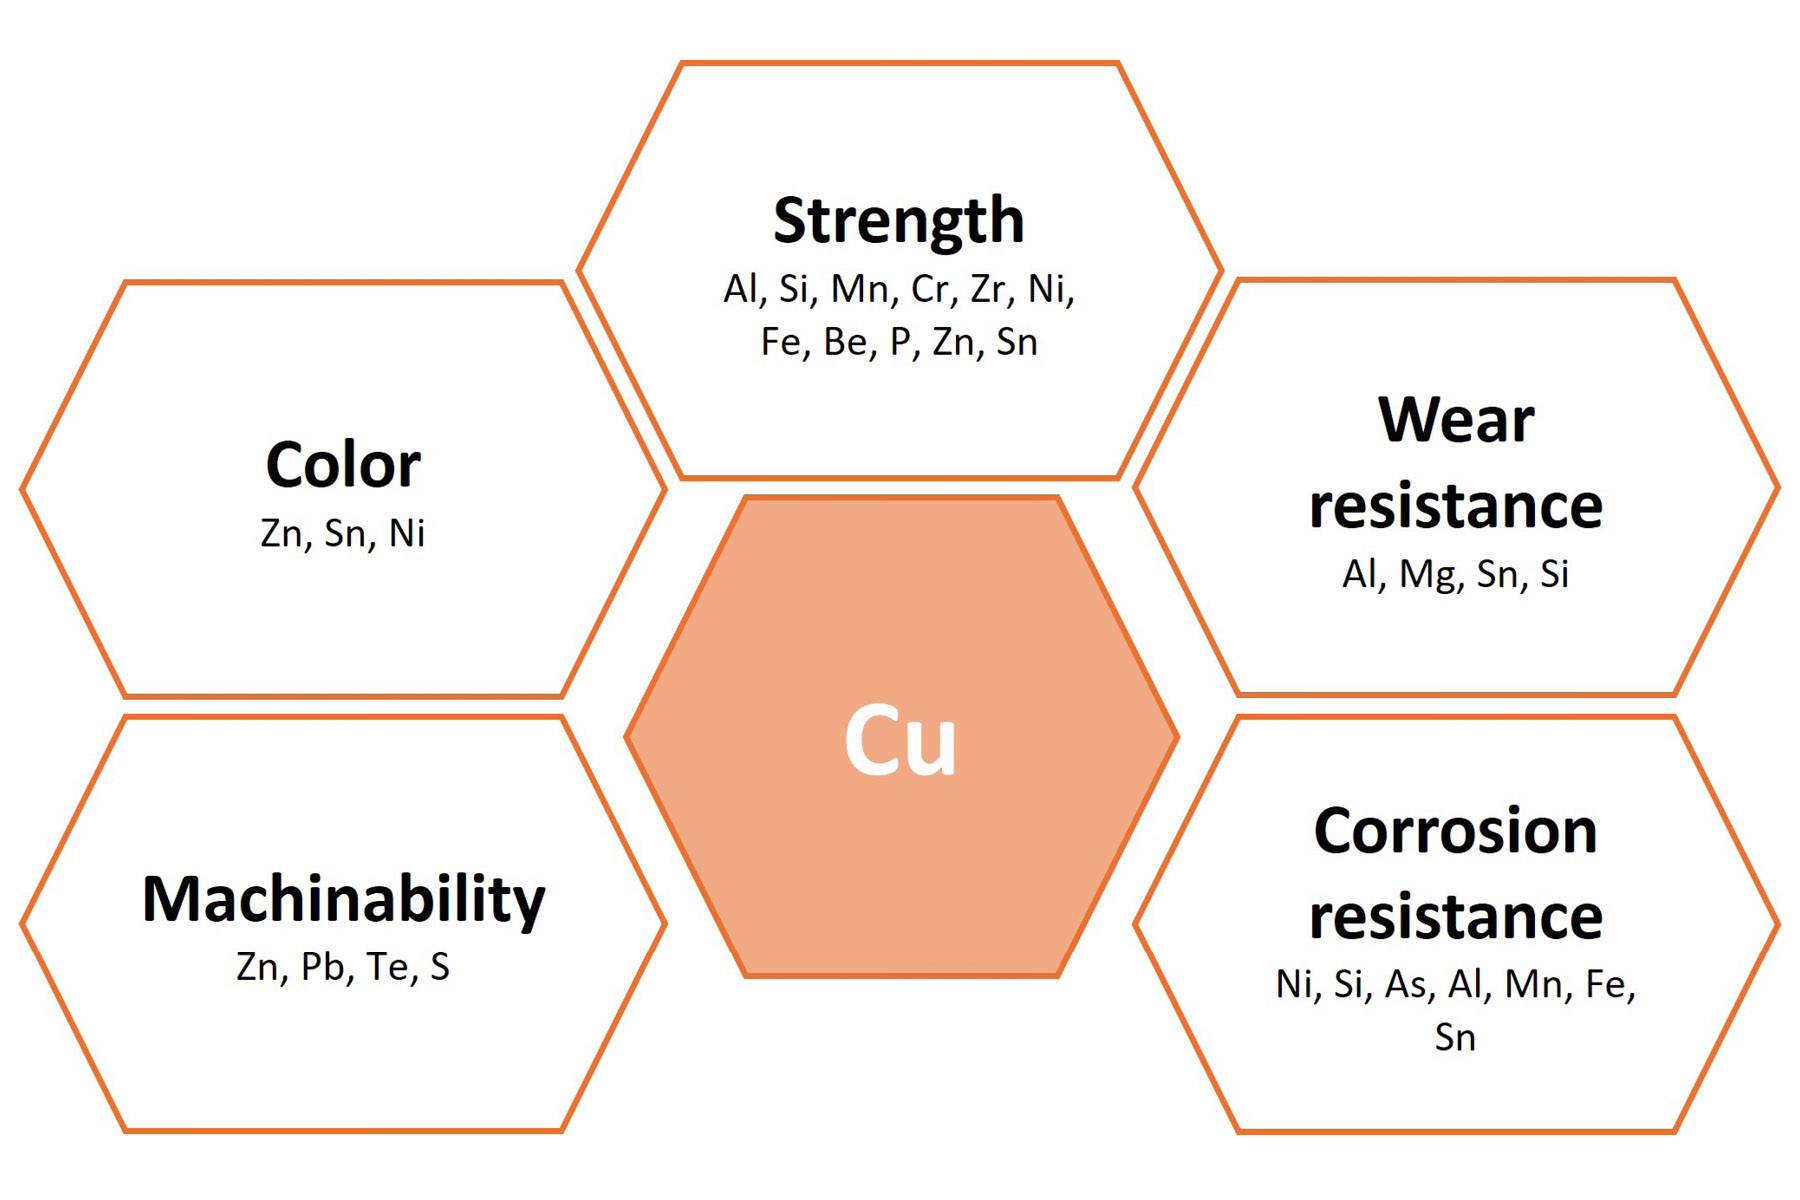
Свойства чистой меди не подходят для множества применений, поэтому добавление легирующих элементов может расширить сферу применения меди. Каждый легирующий элемент может значительно улучшить одно или несколько свойств чистой меди, таких как прочность, коррозионная стойкость, износостойкость и обрабатываемость. Некоторые сплавы, такие как Ni, Sn или Zn, также могут изменять цвет чистой меди. Ниже вы найдете два изображения, которые суммируют влияние различных легирующих элементов в медных сплавах.
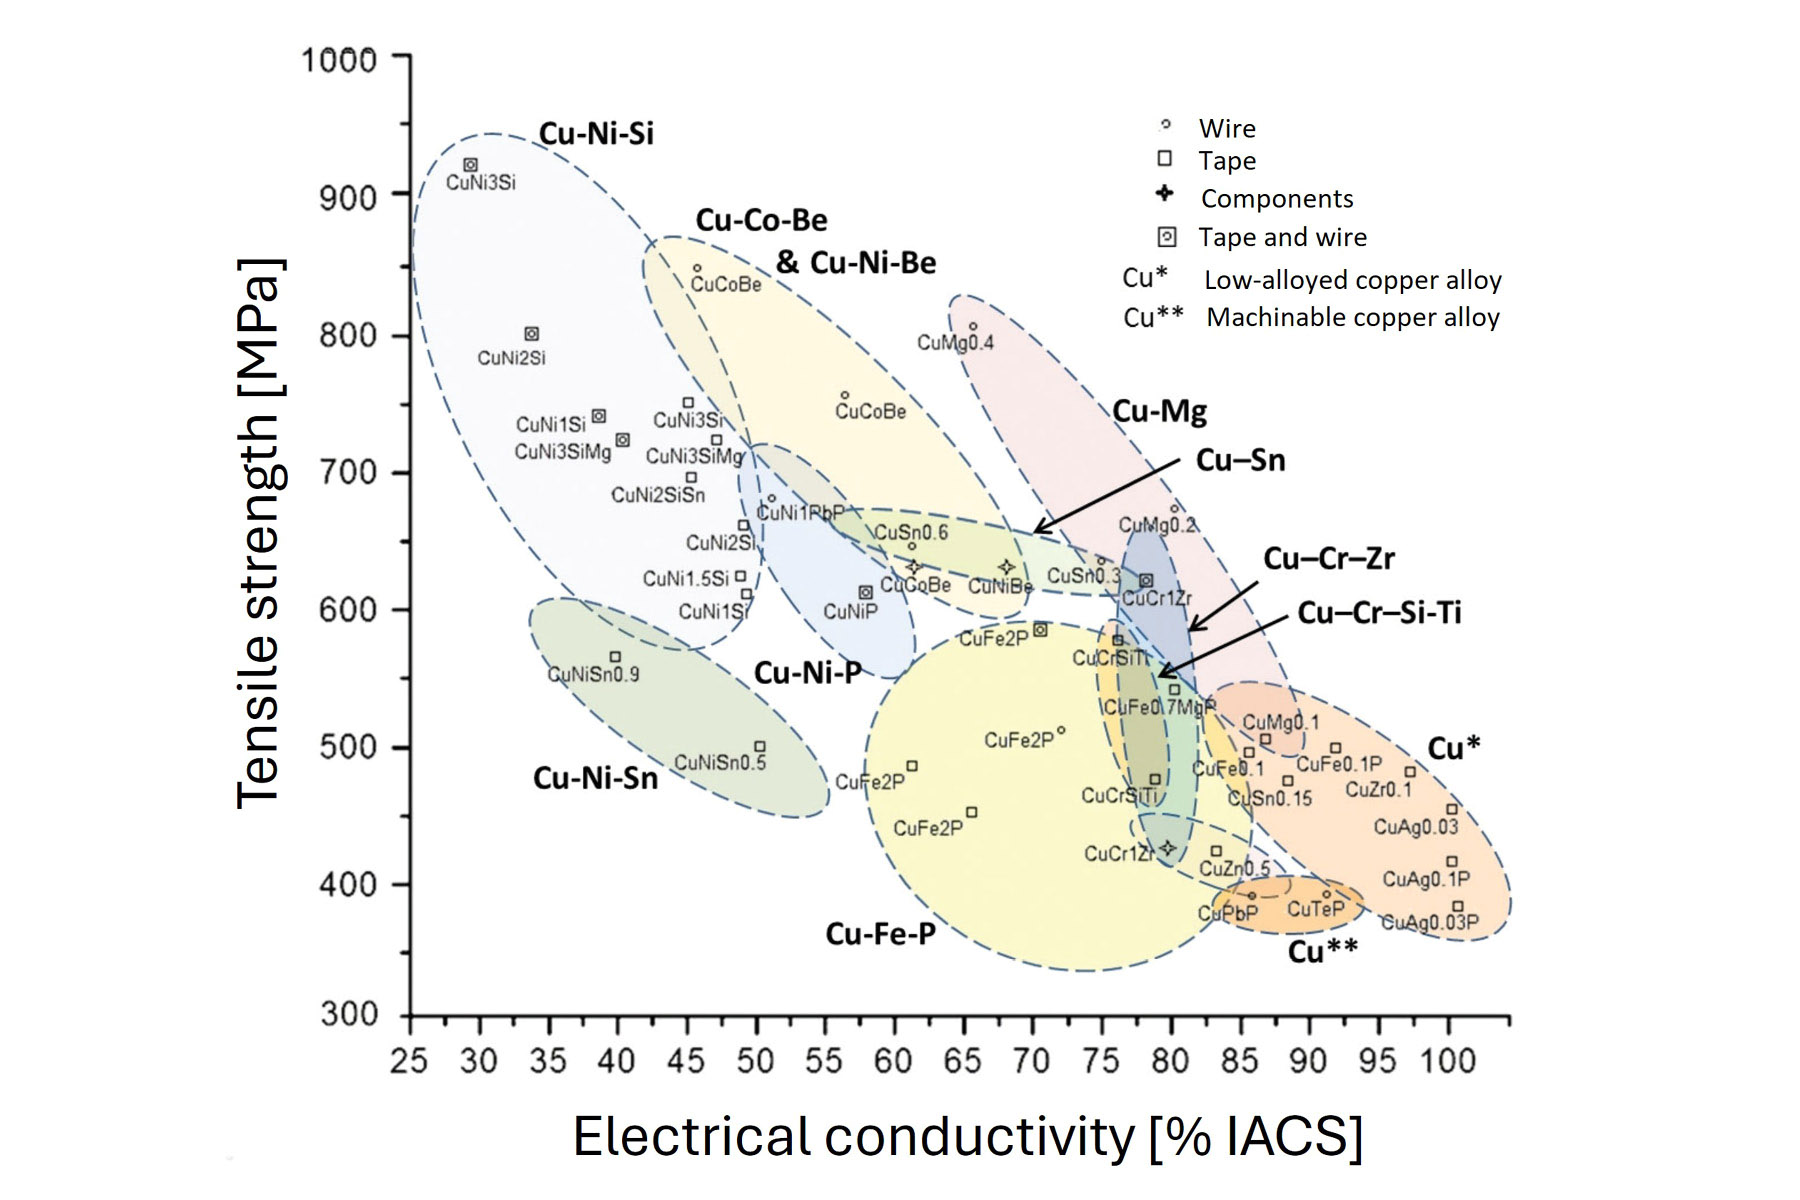
Карта свойств различных типов низколегированных медных сплавов, DKI 4501
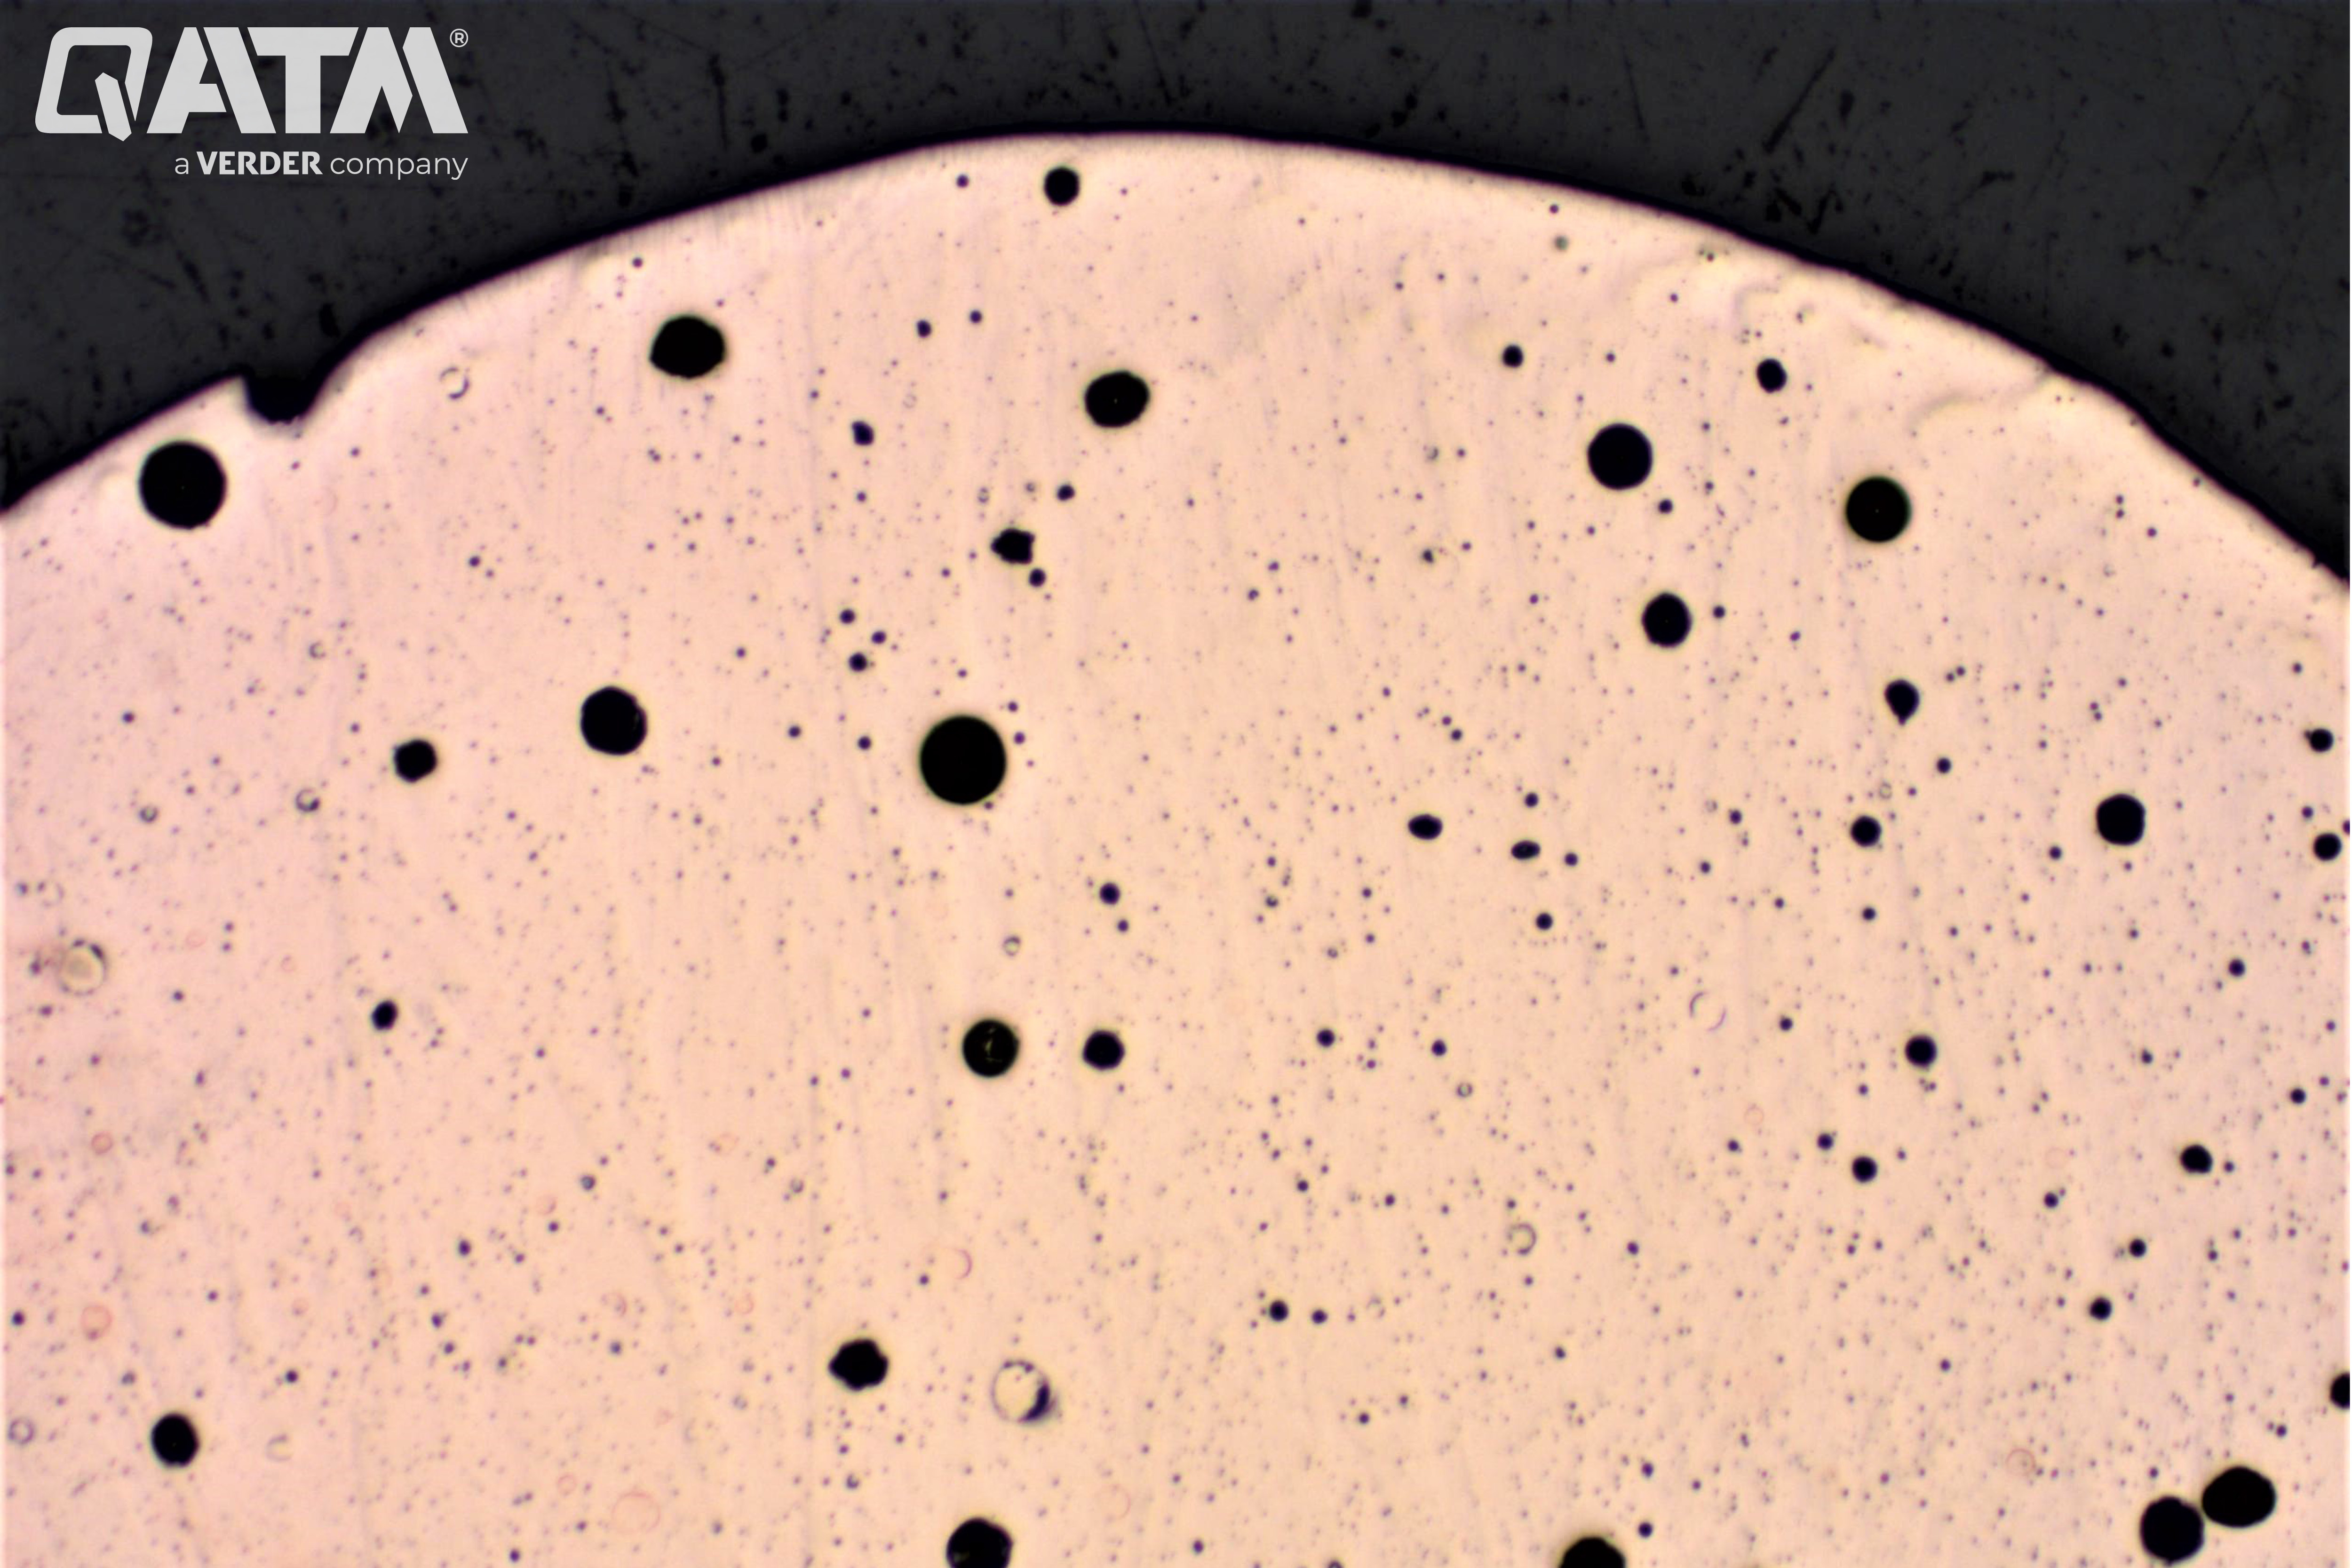
Кончик большого сварного шва на медной шпильке в статоре после тонкой полировки - 25:1
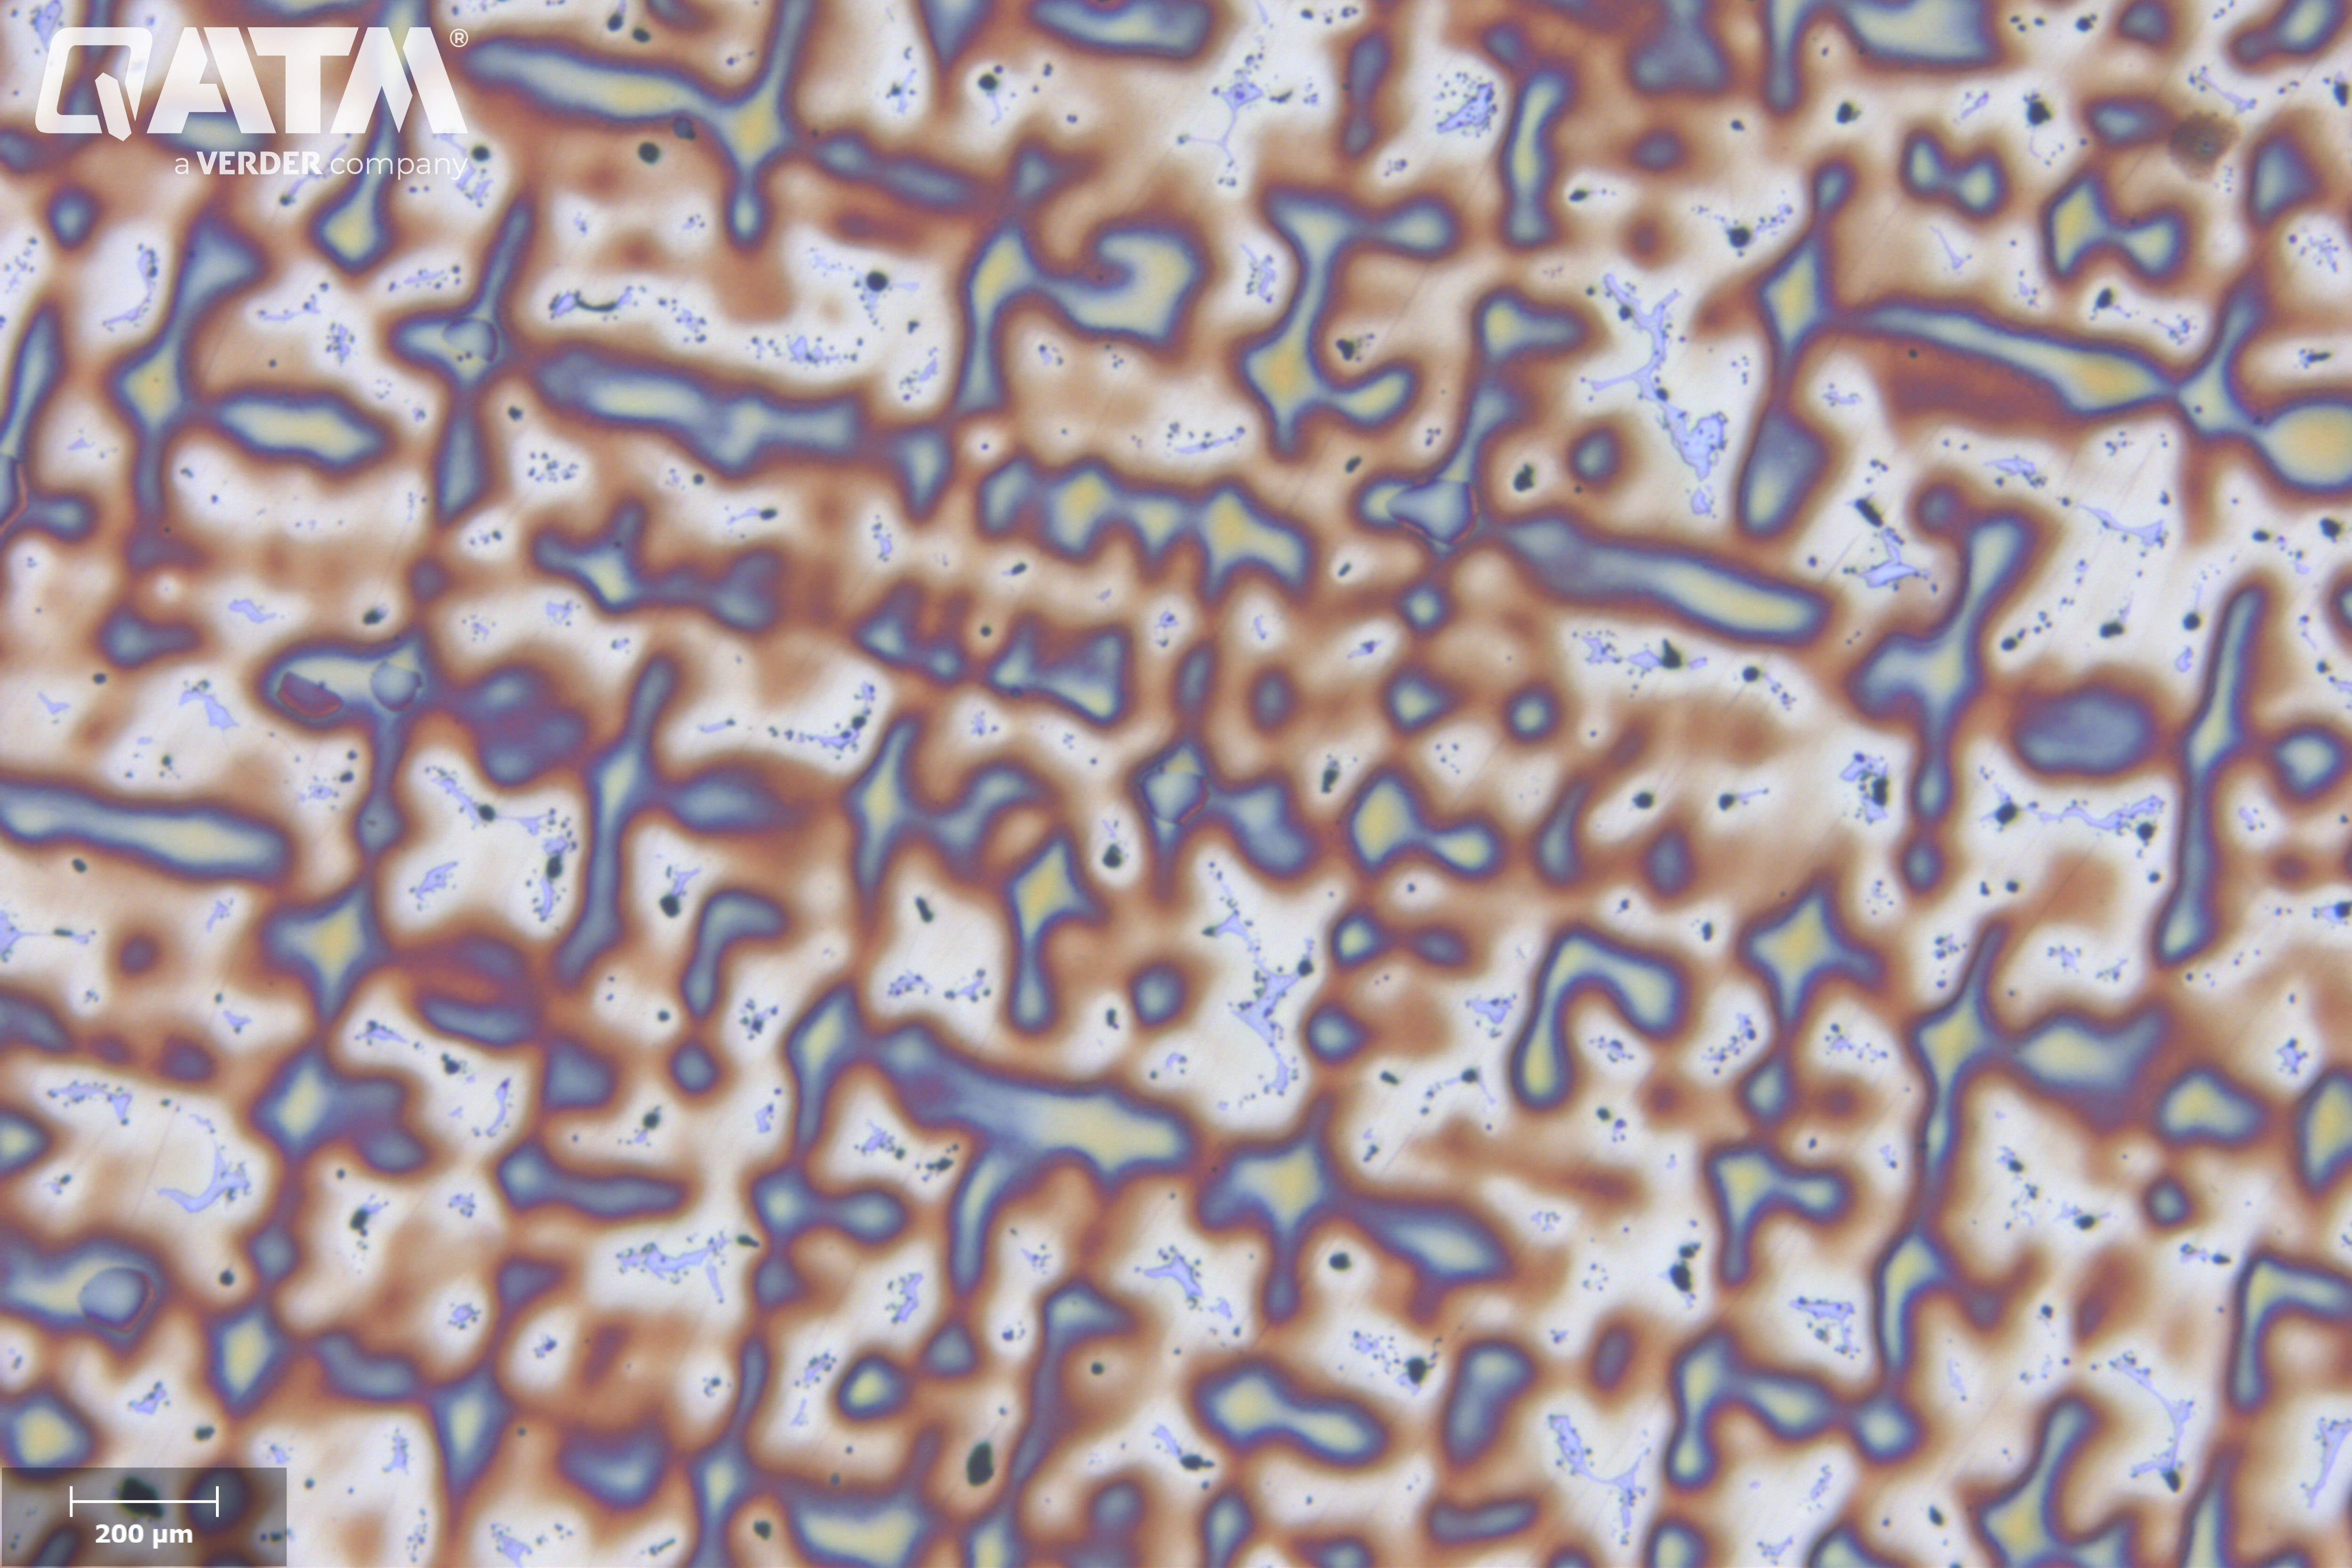
Образец латуни с дендритной микроструктурой и эвтектоидной фазой между дендритами после травления цветным травителем Klemm II - 100:1
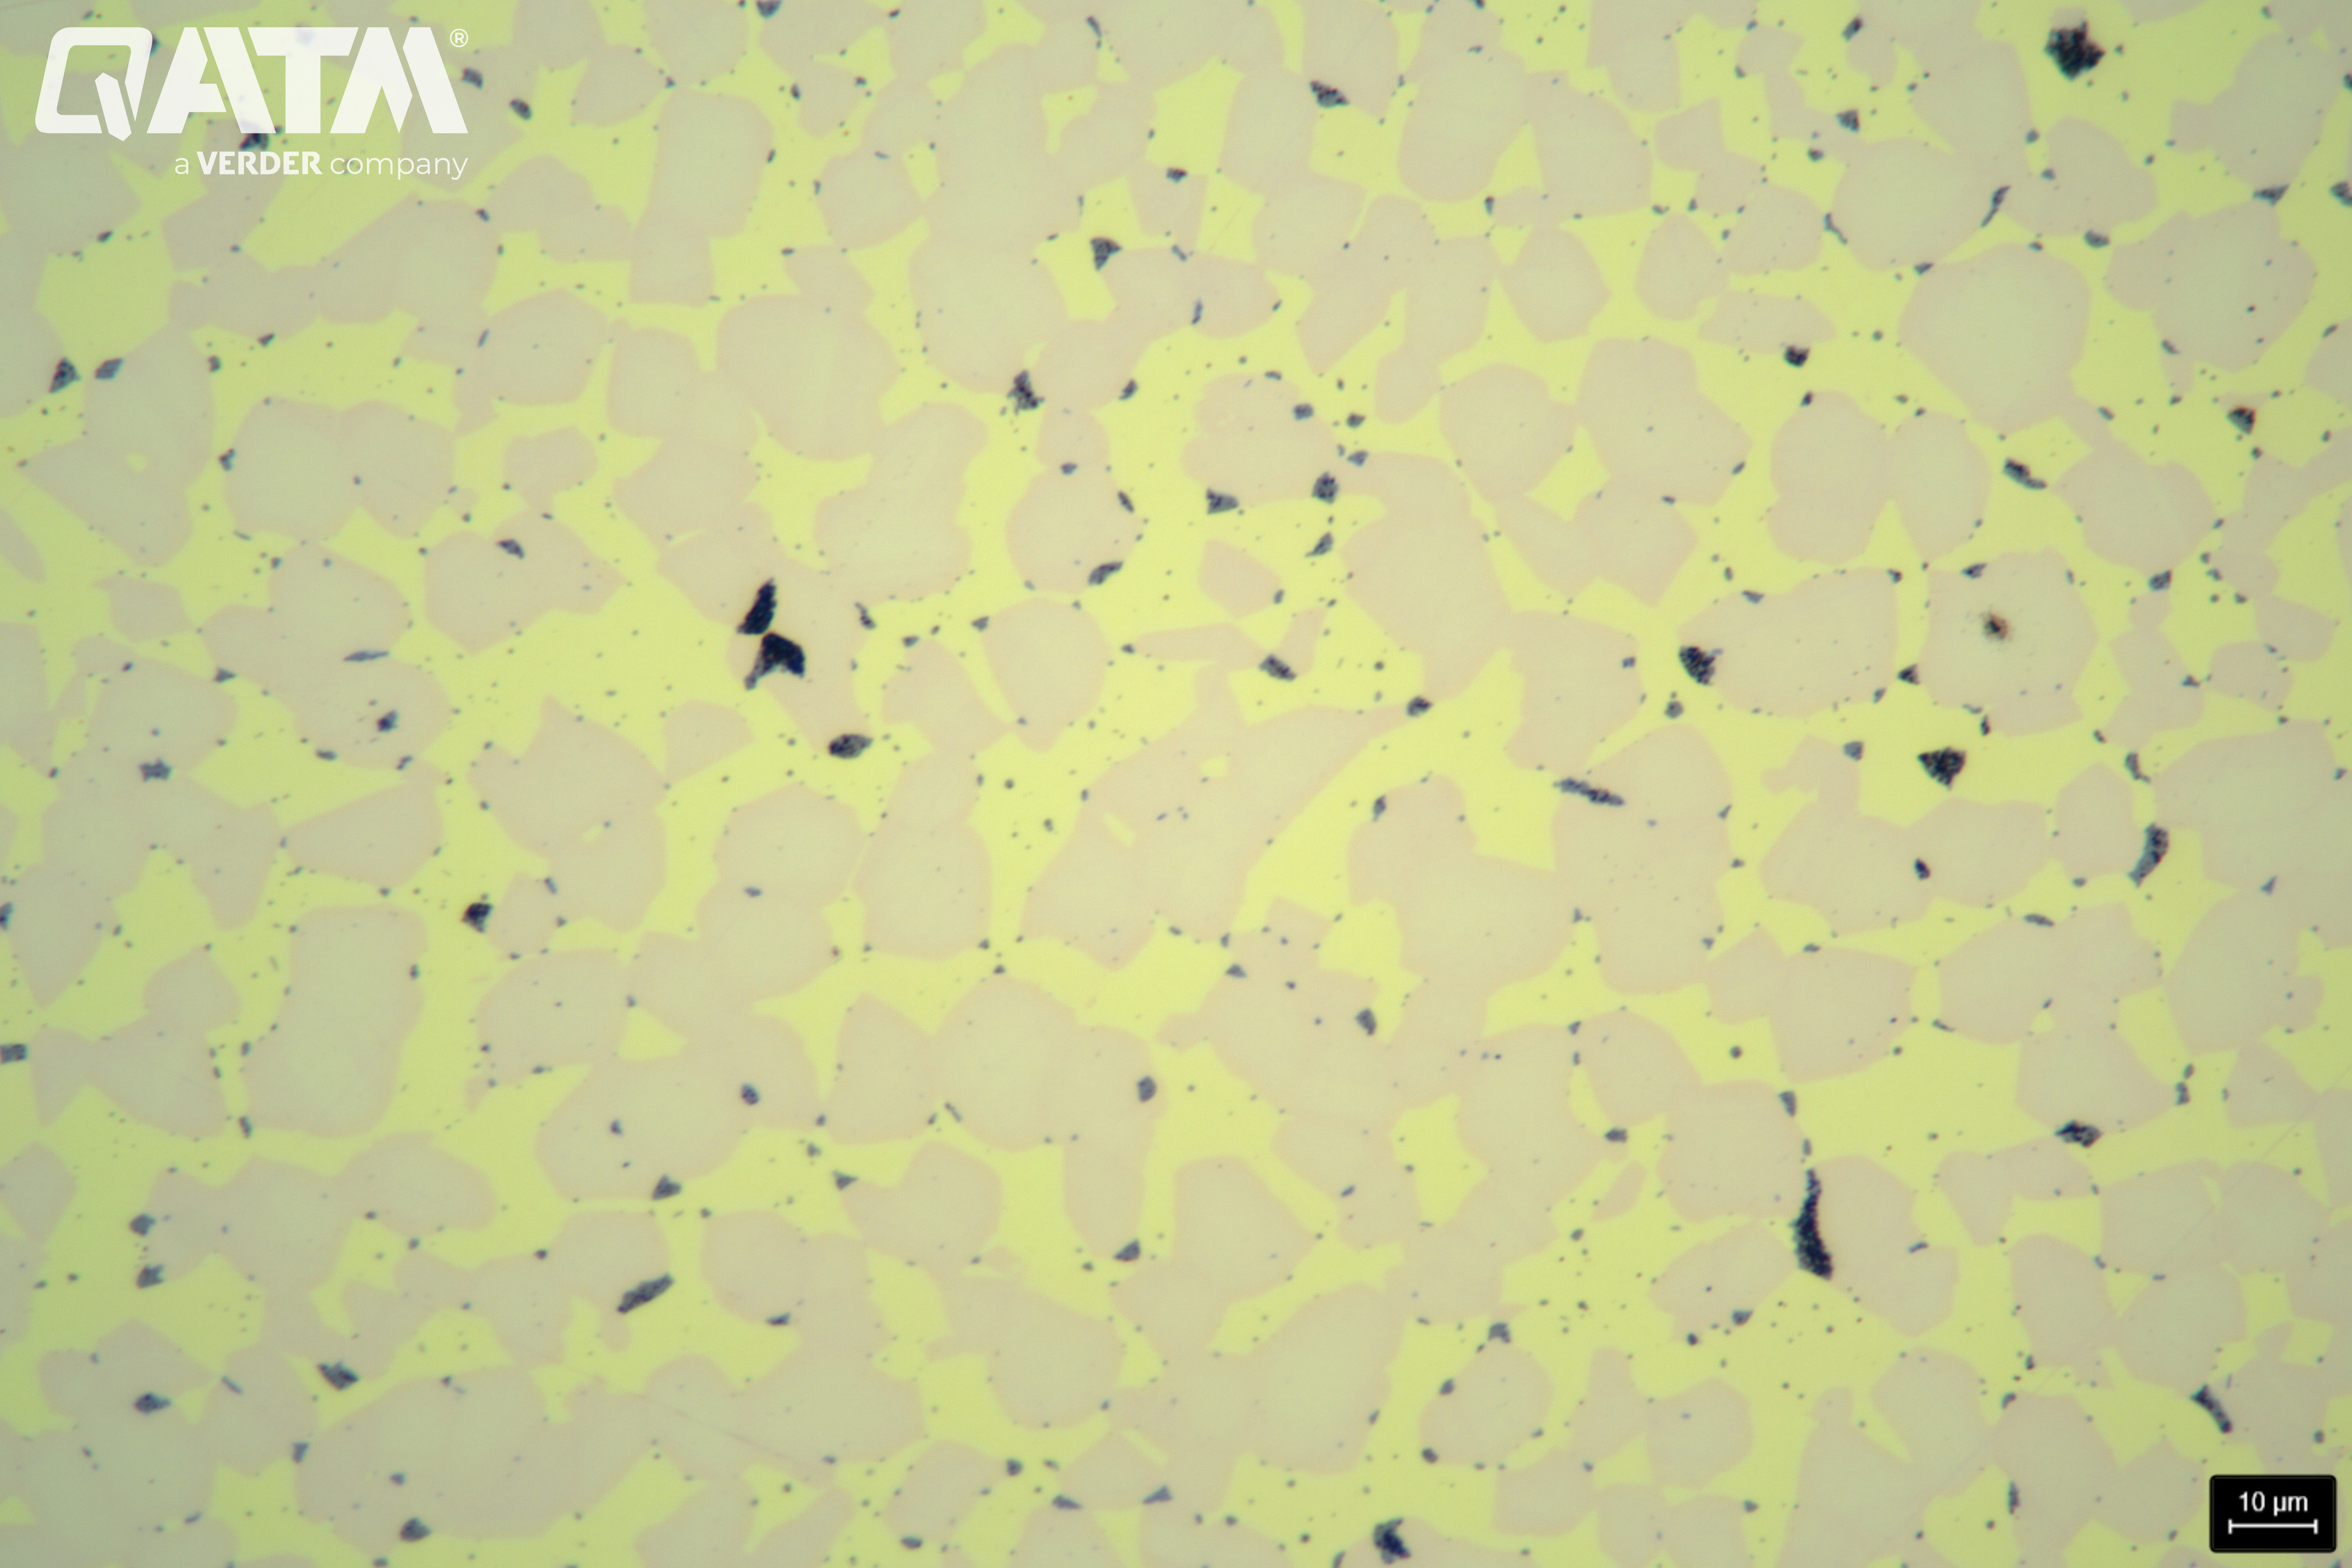
Образец латунного литья с известной α-β микроструктурой после окончательной полировки, свинецсодержащие включения можно определить по темно-синему цвету - 500 : 1
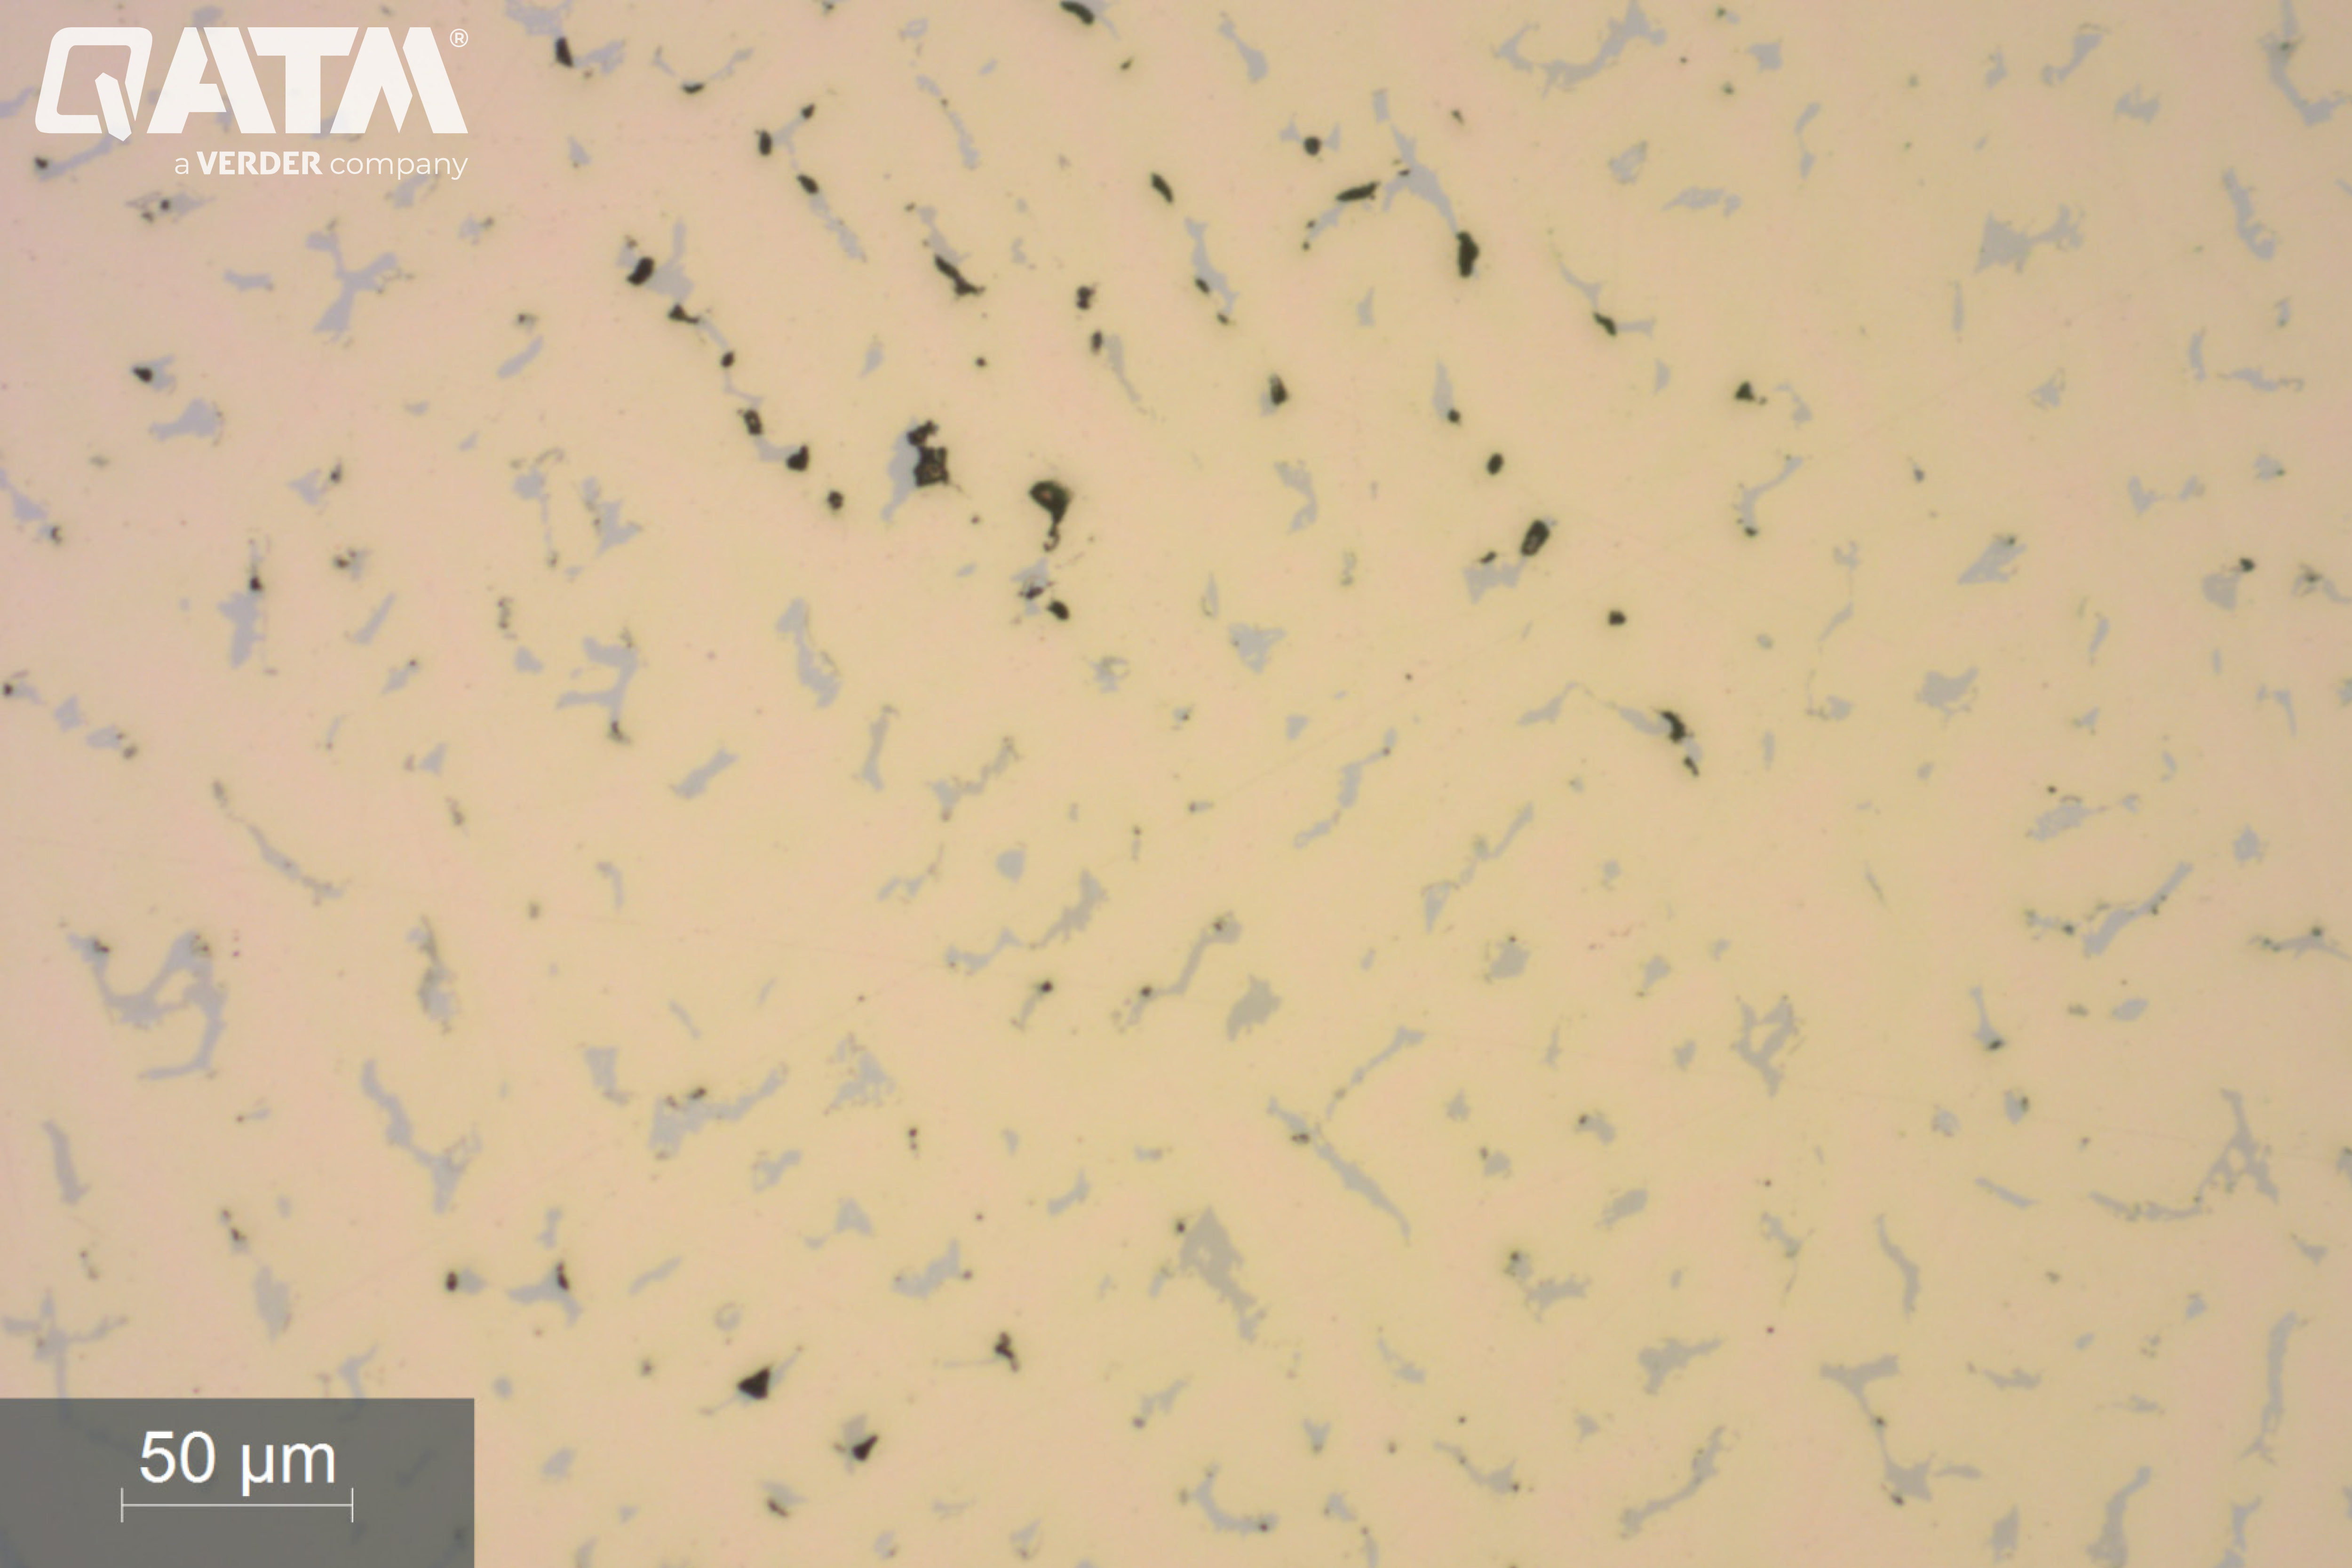
Видна эвтектоидная фаза в виде серой фазы между дендритами - 200:1
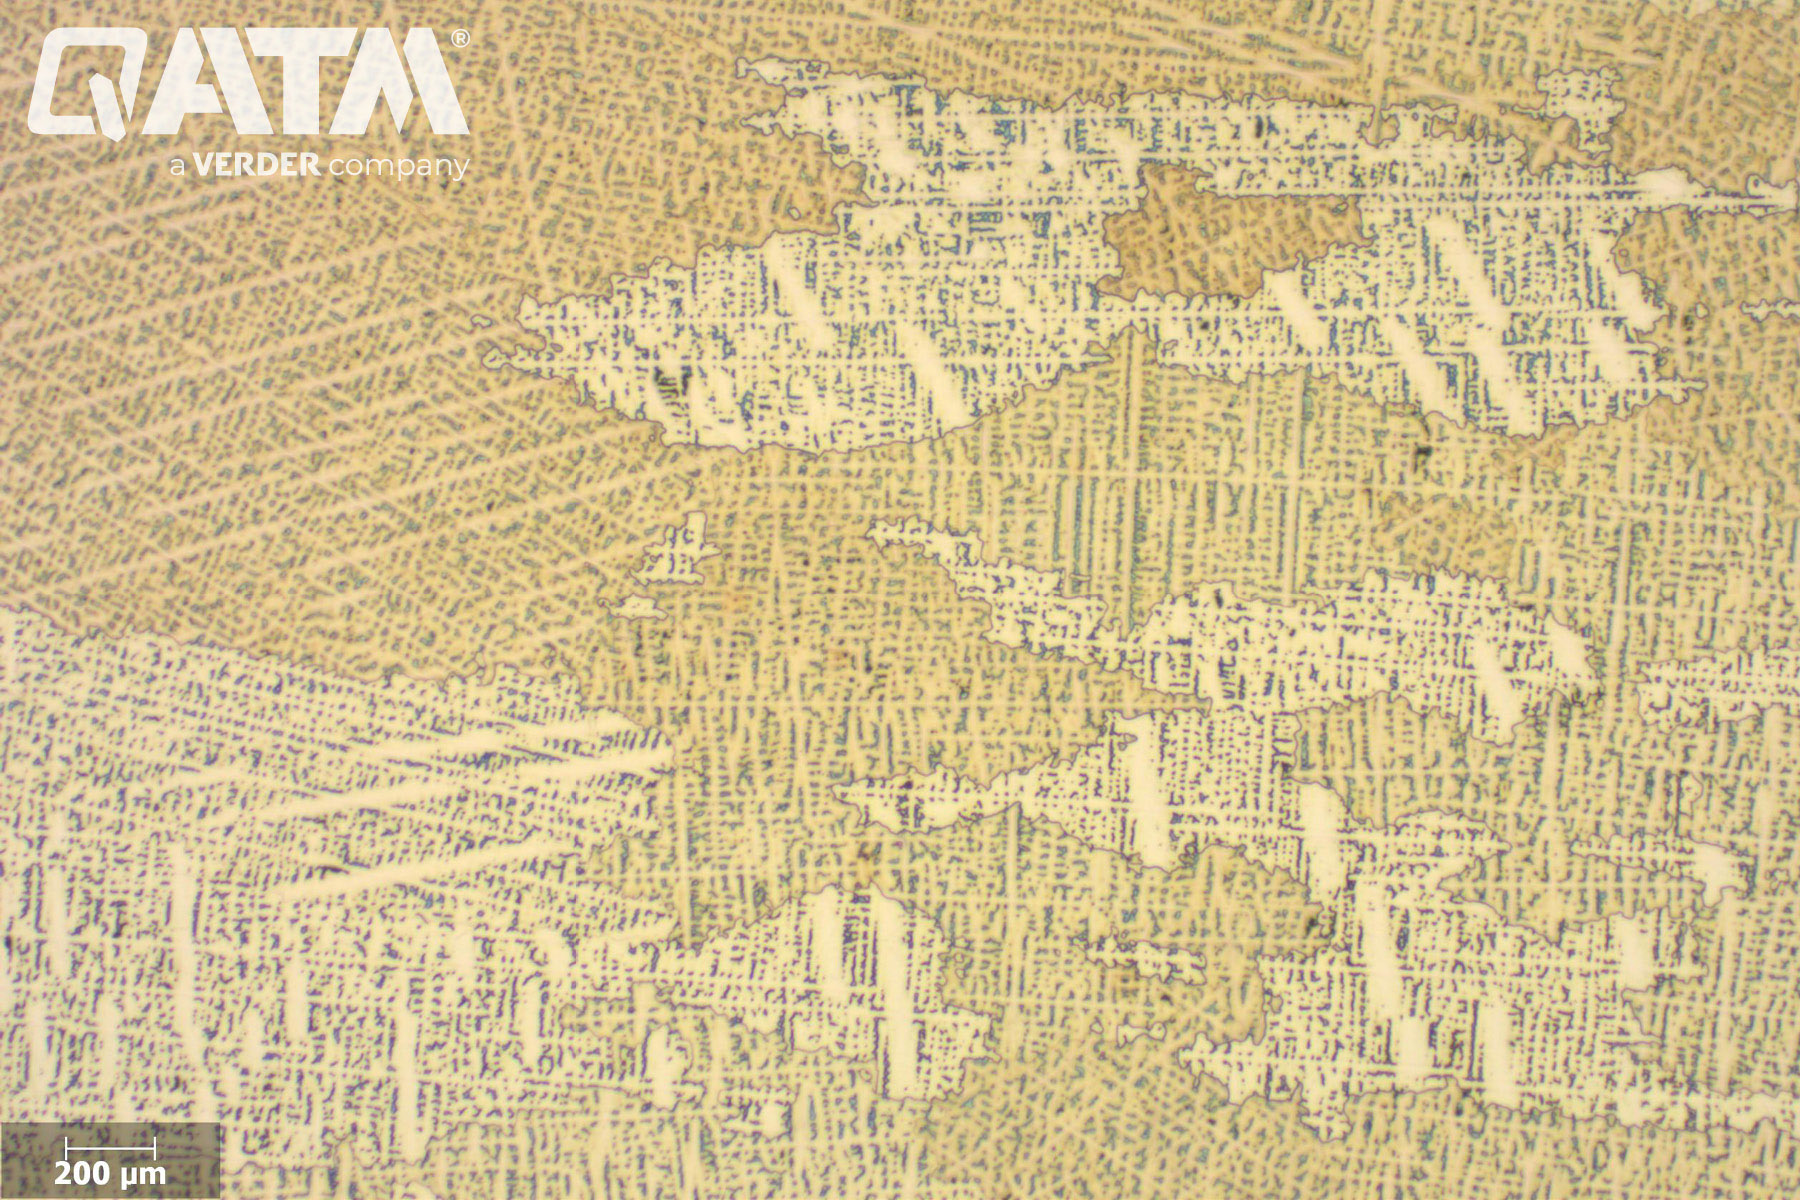
Дендритная микроструктура литейного медного сплава после травления травителем Copper A - 25:1
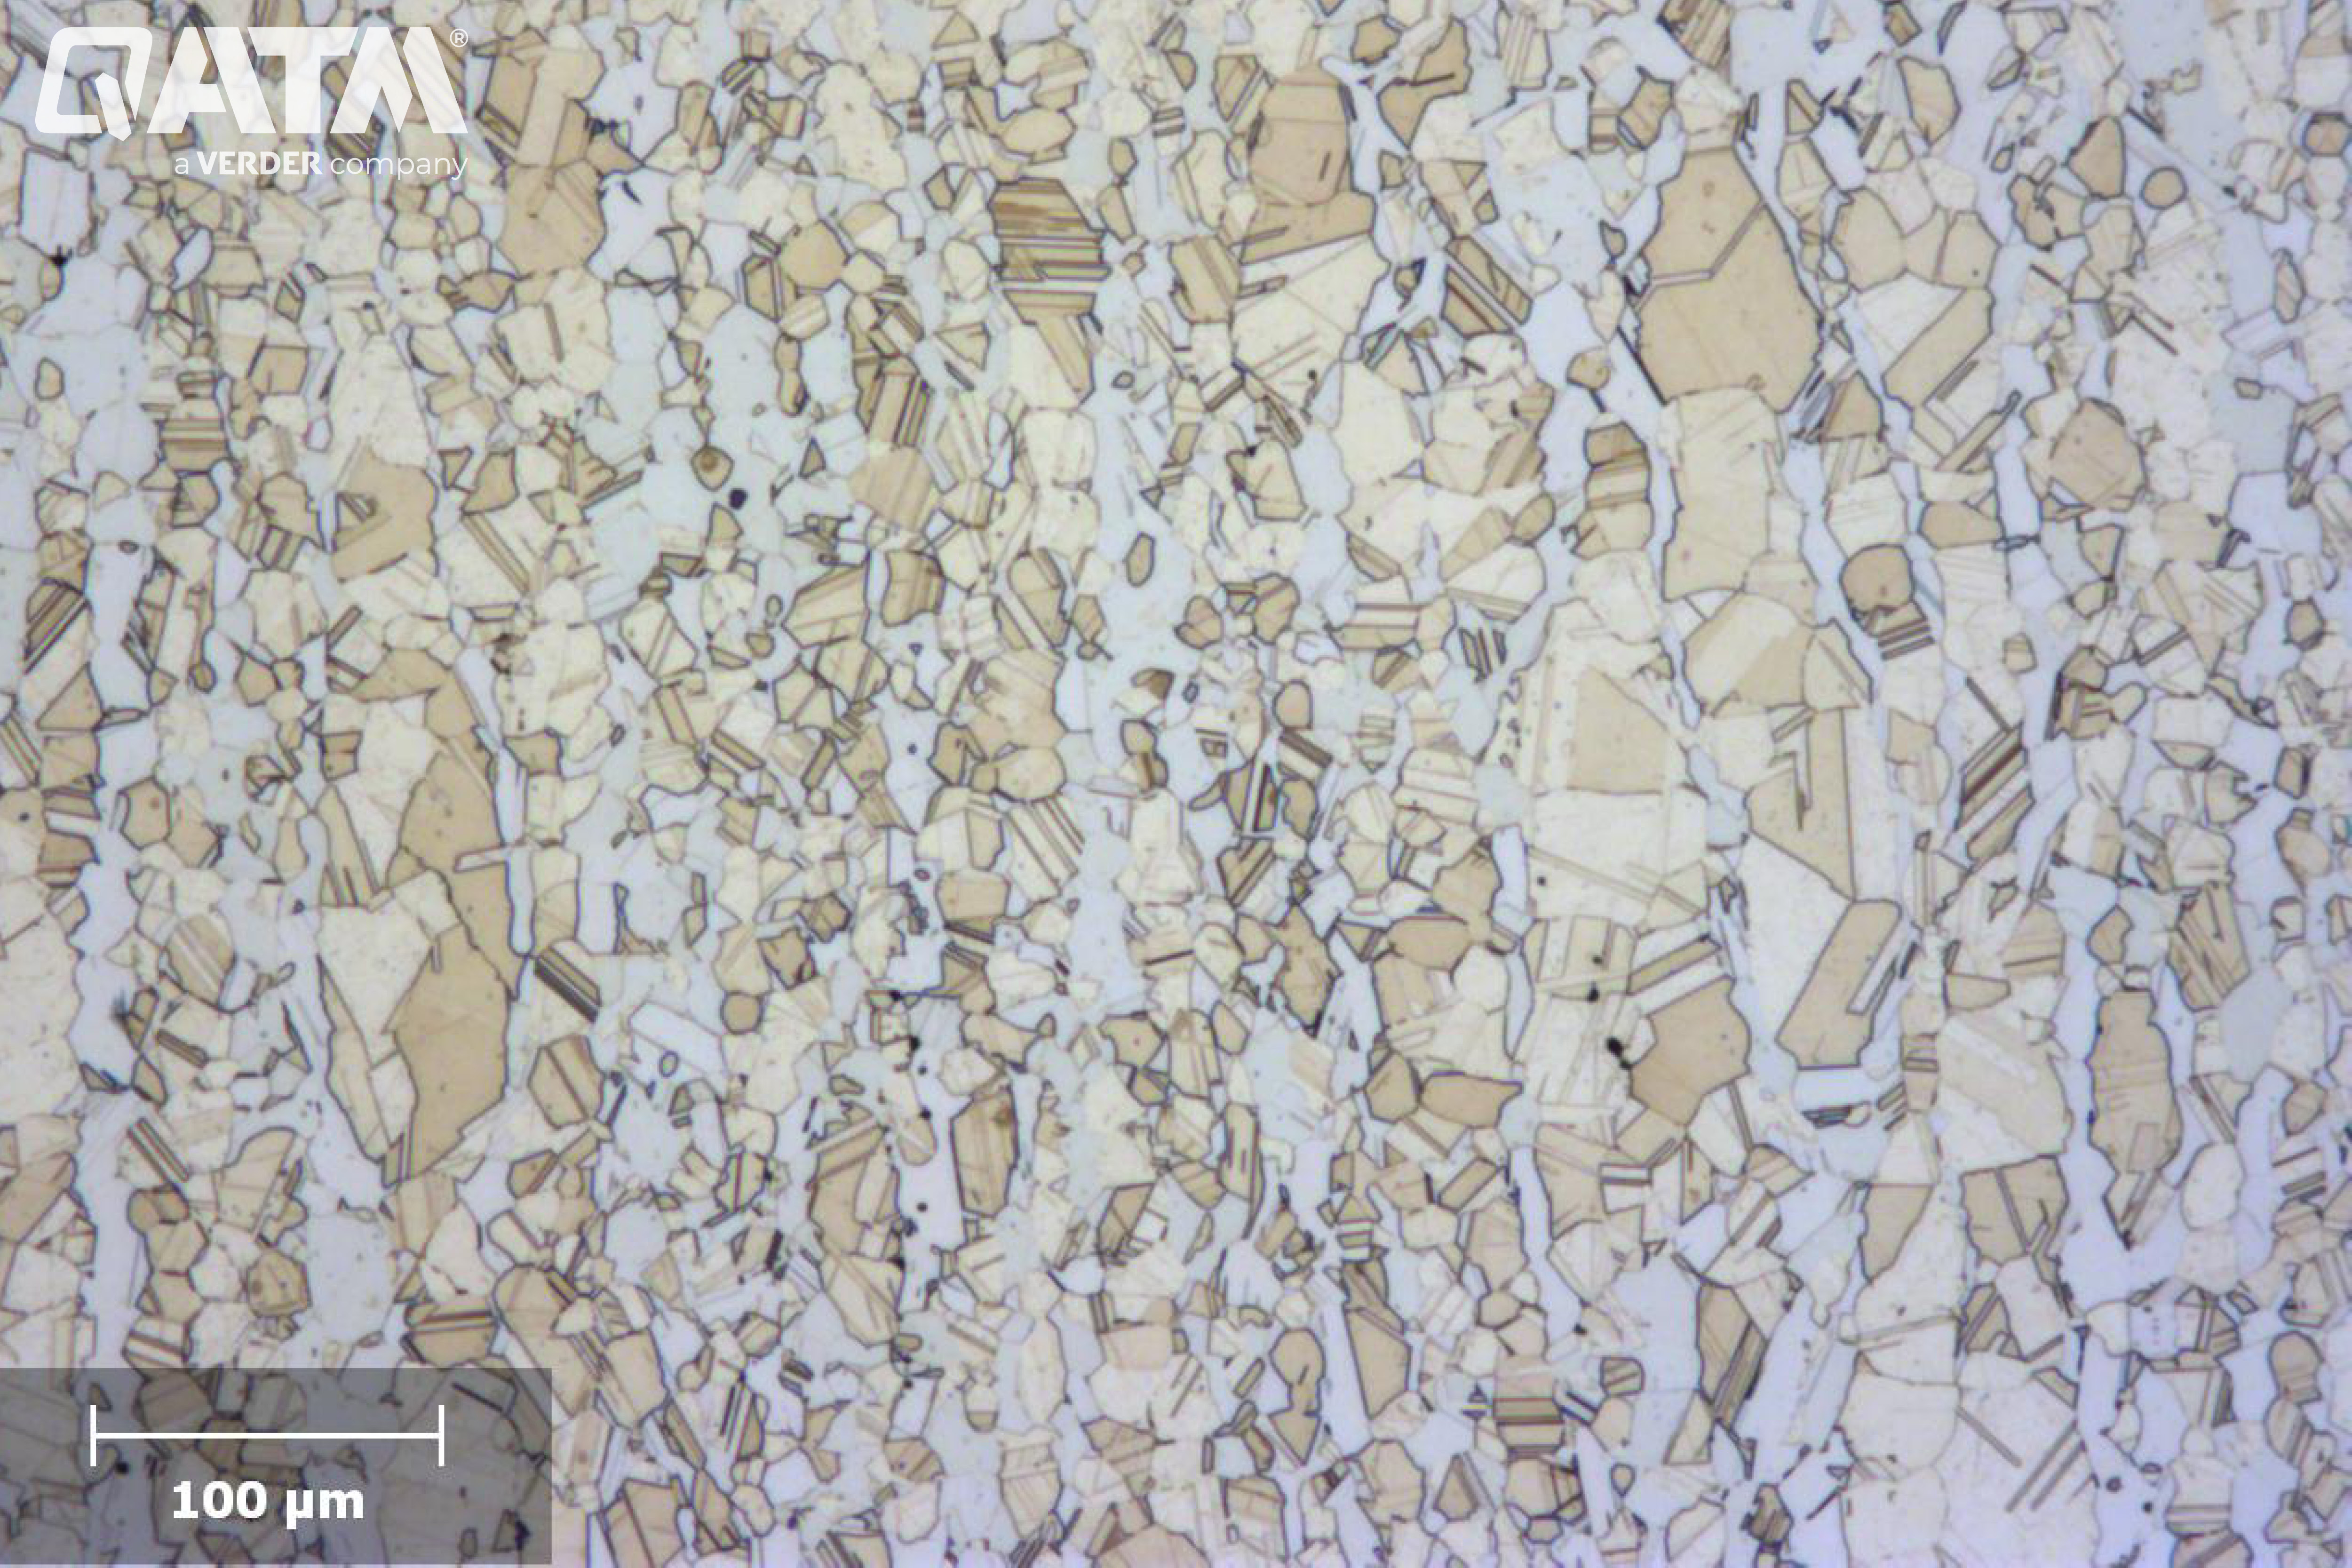
Латунный сплав α-β после травления медью A - 100:1
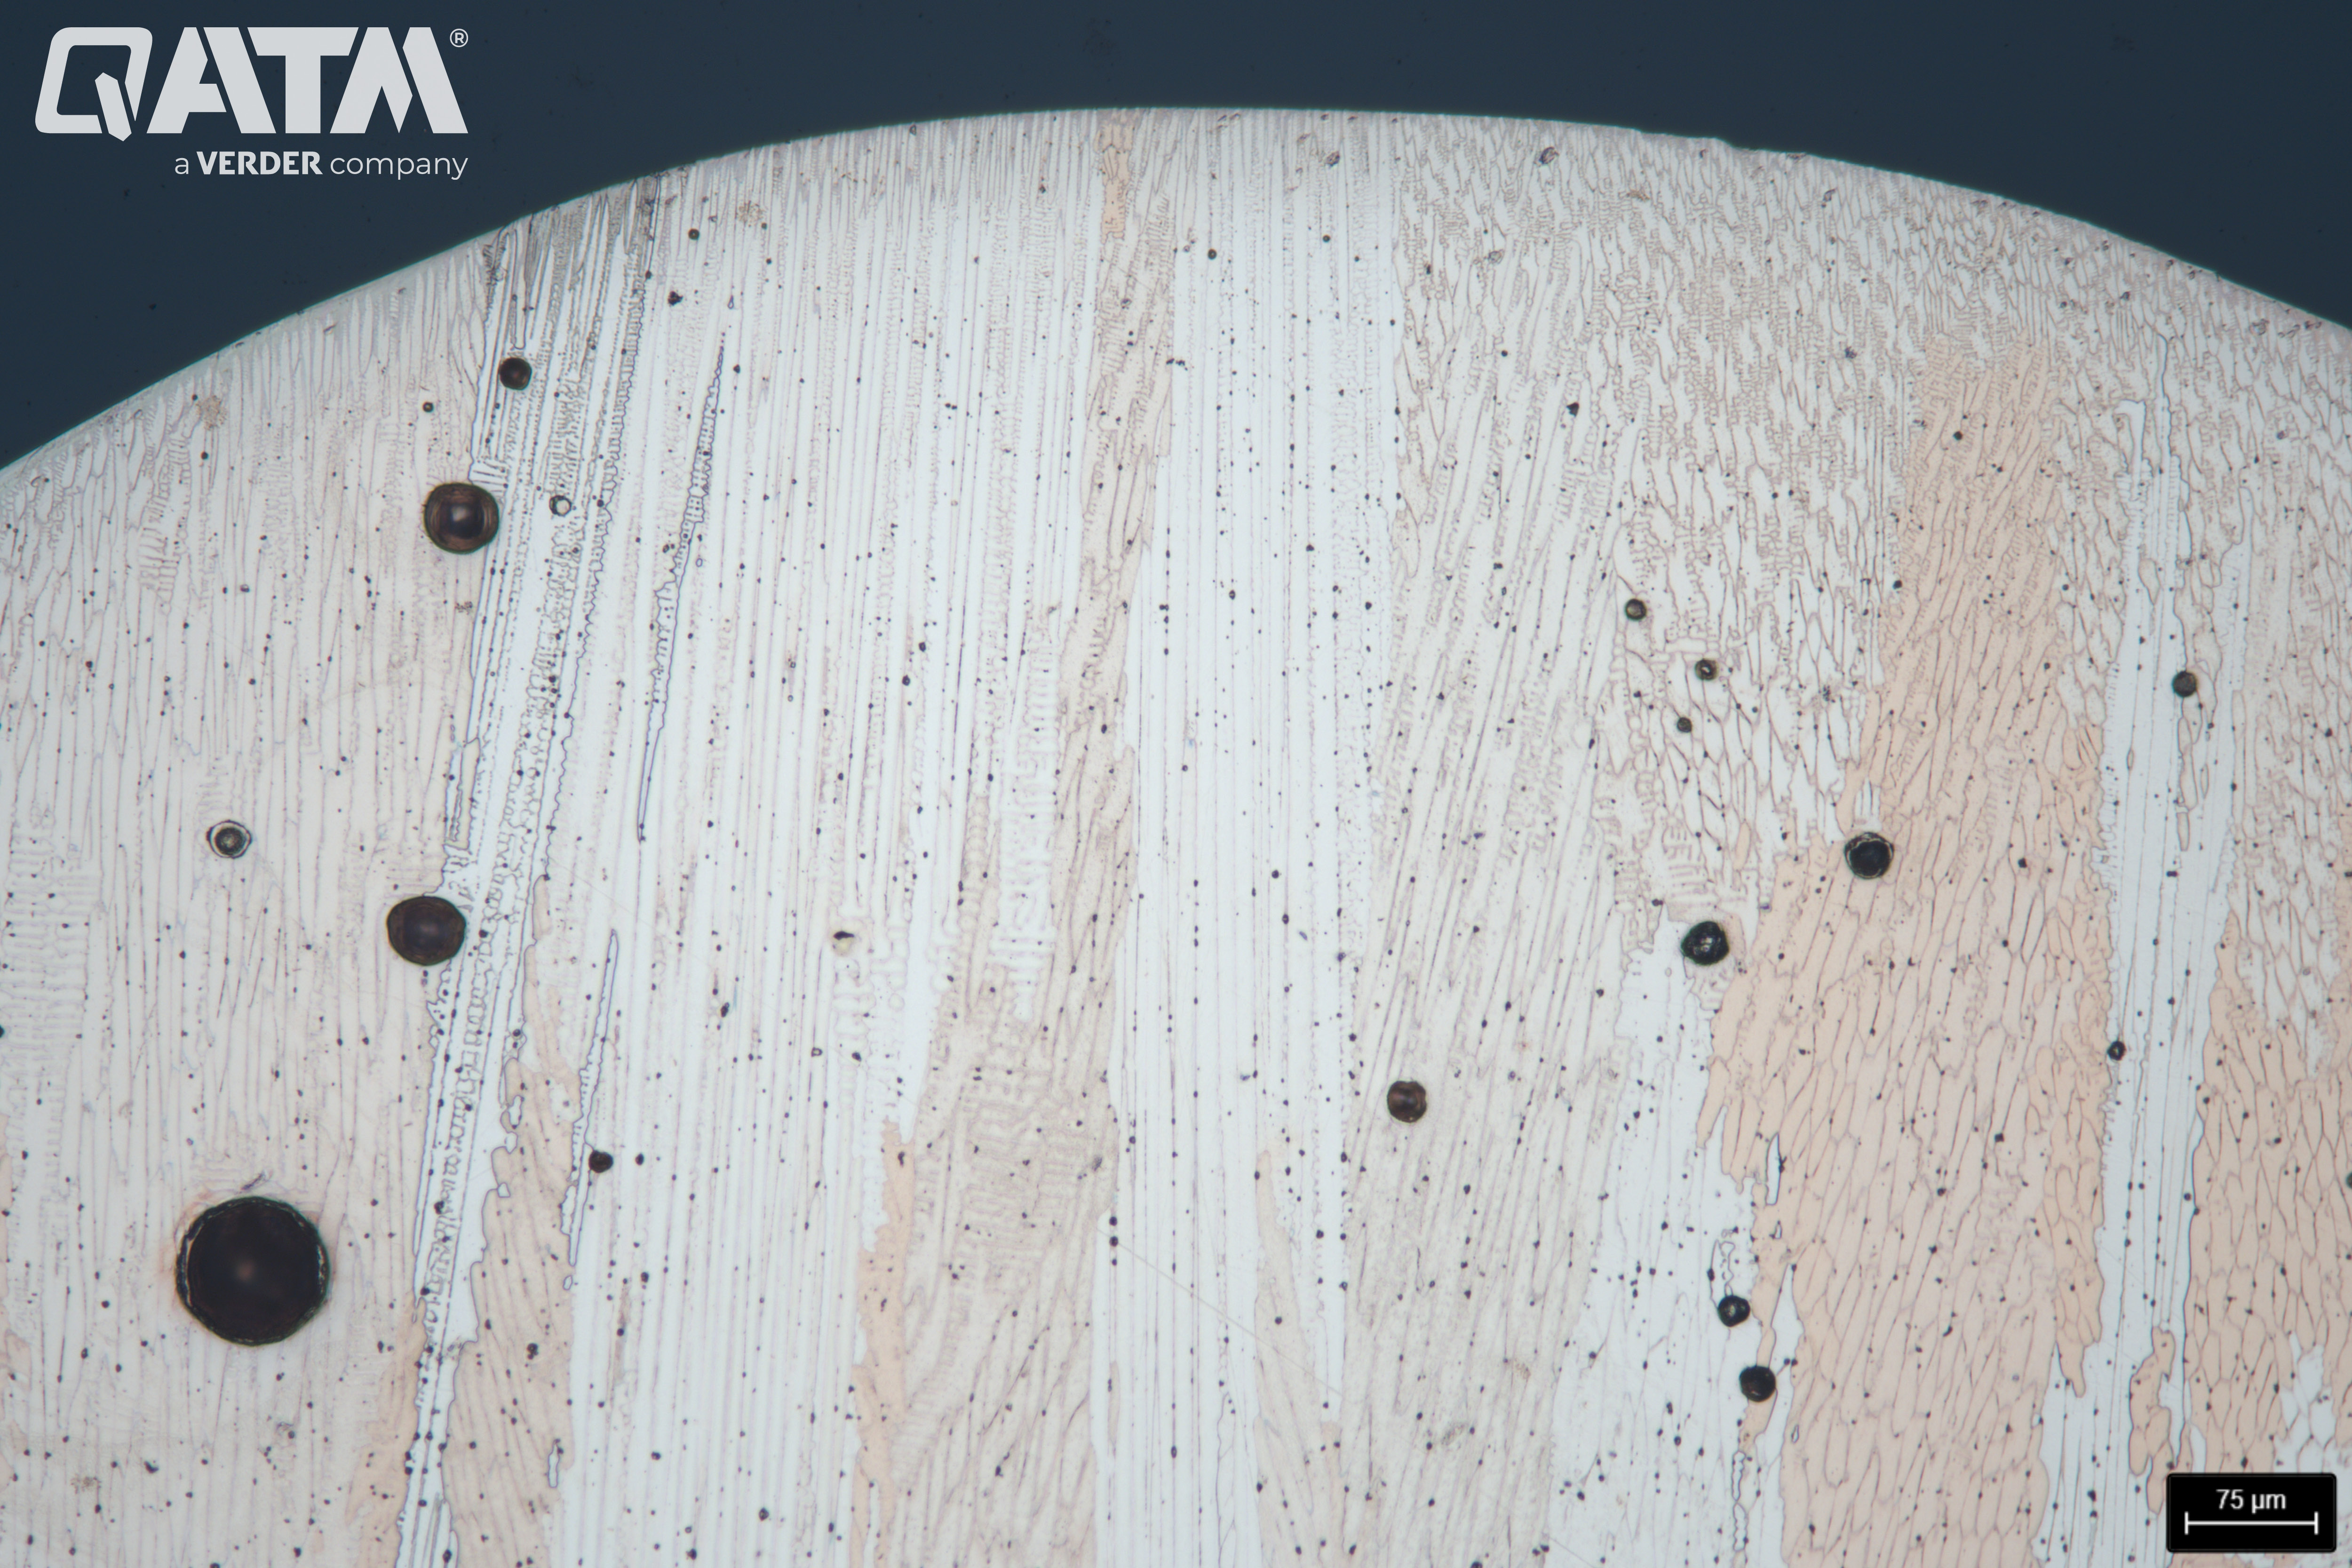
Сварной шов на медной шпильке после травления ферритной селитрой CU2 - 25:1
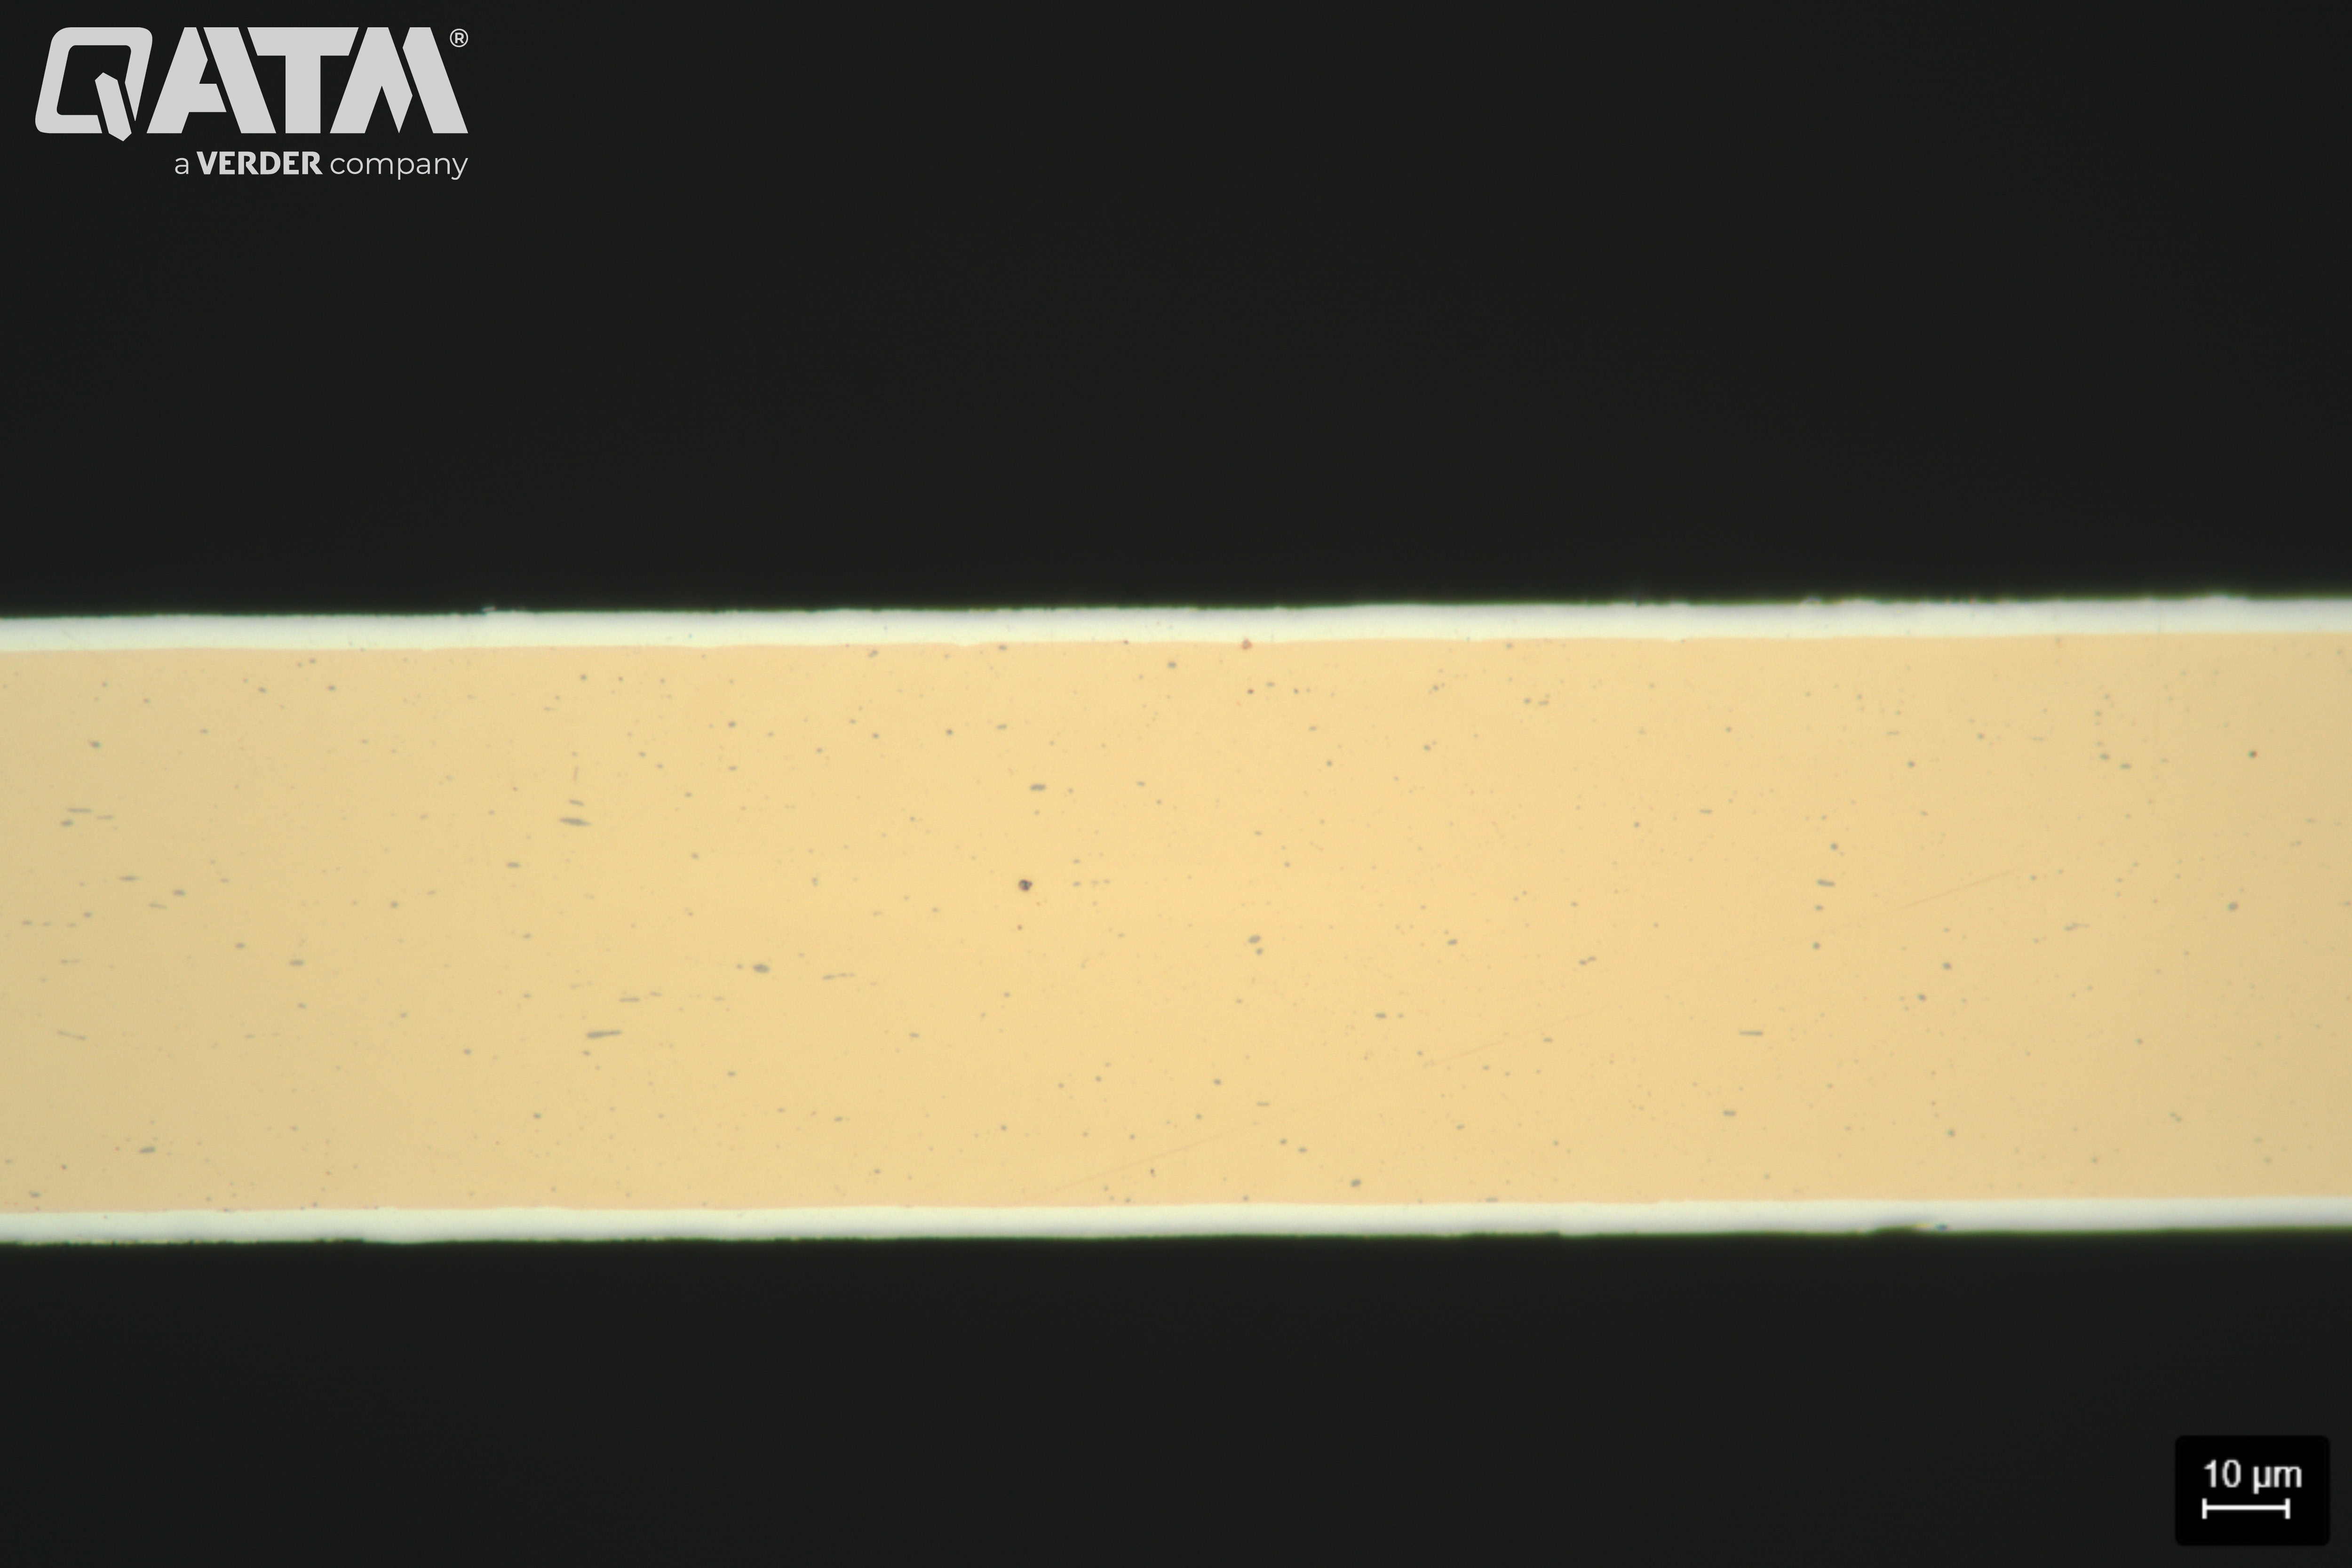
Медно-бериллиевый сплав, покрытый серебром с обеих сторон после окончательной полировки - 500:1
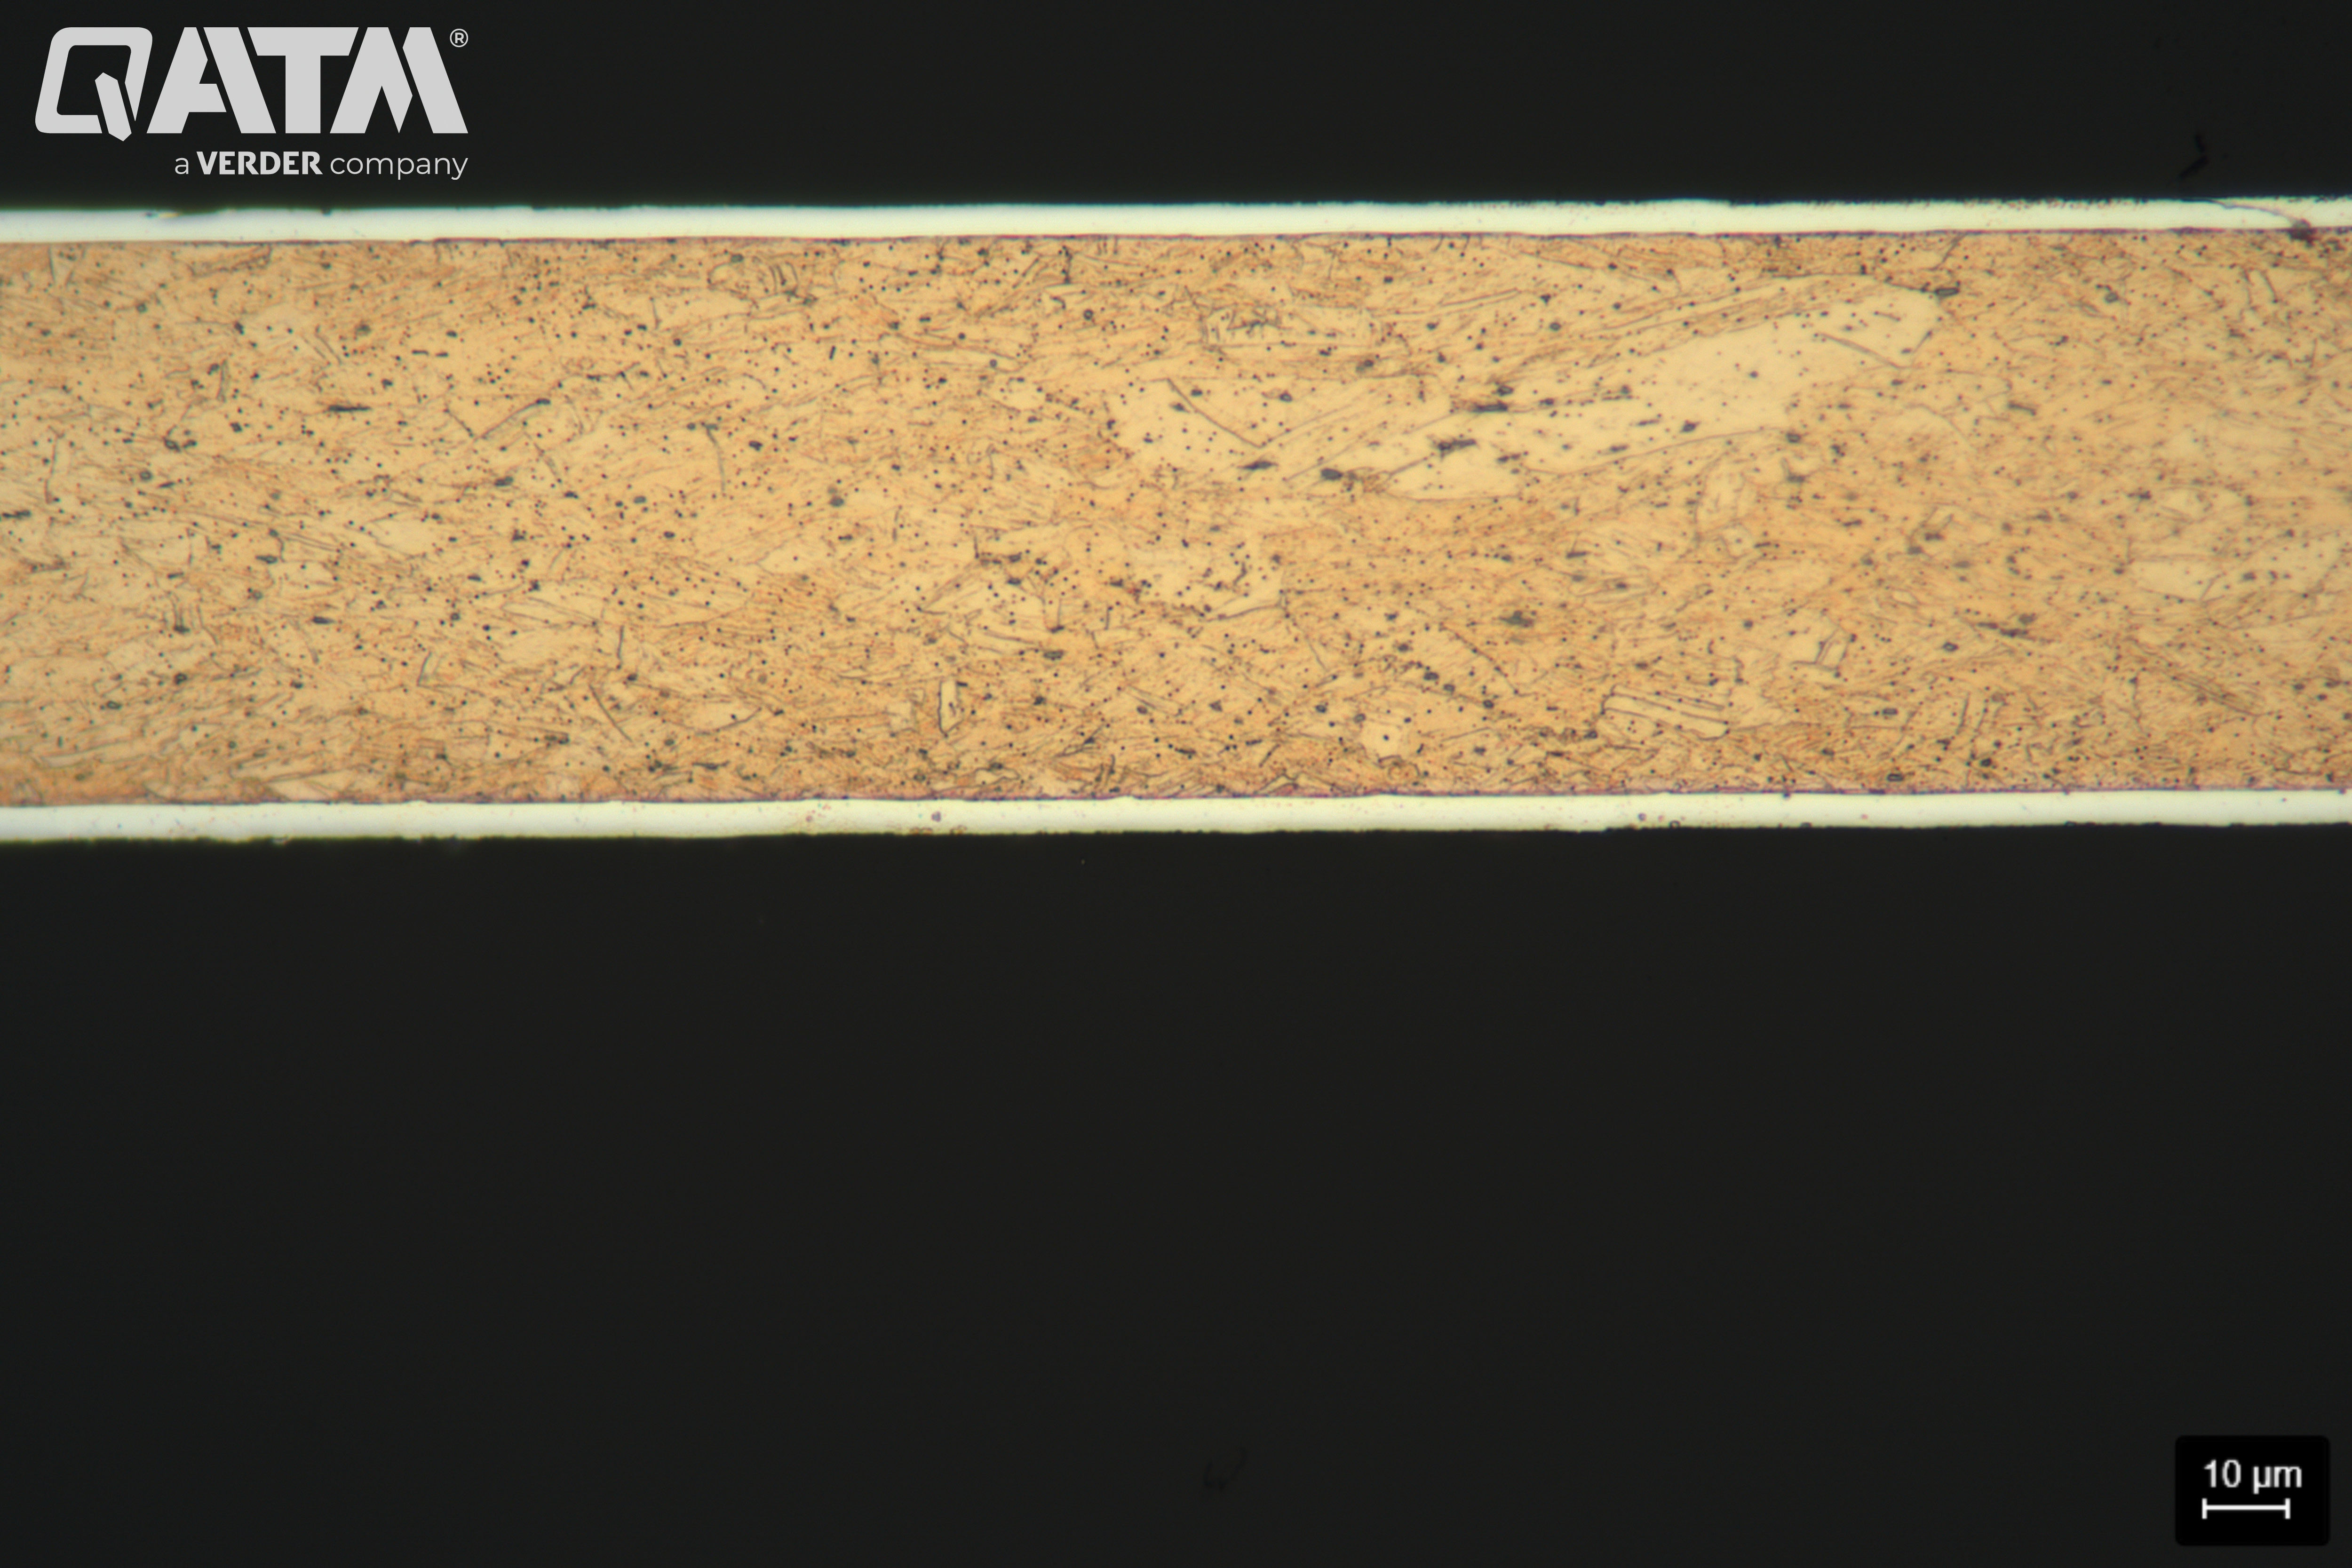
Медный бериллиевый сплав, покрытый с обеих сторон после травления с помощью травителя Copper A (Fe3Cl) - 500:1
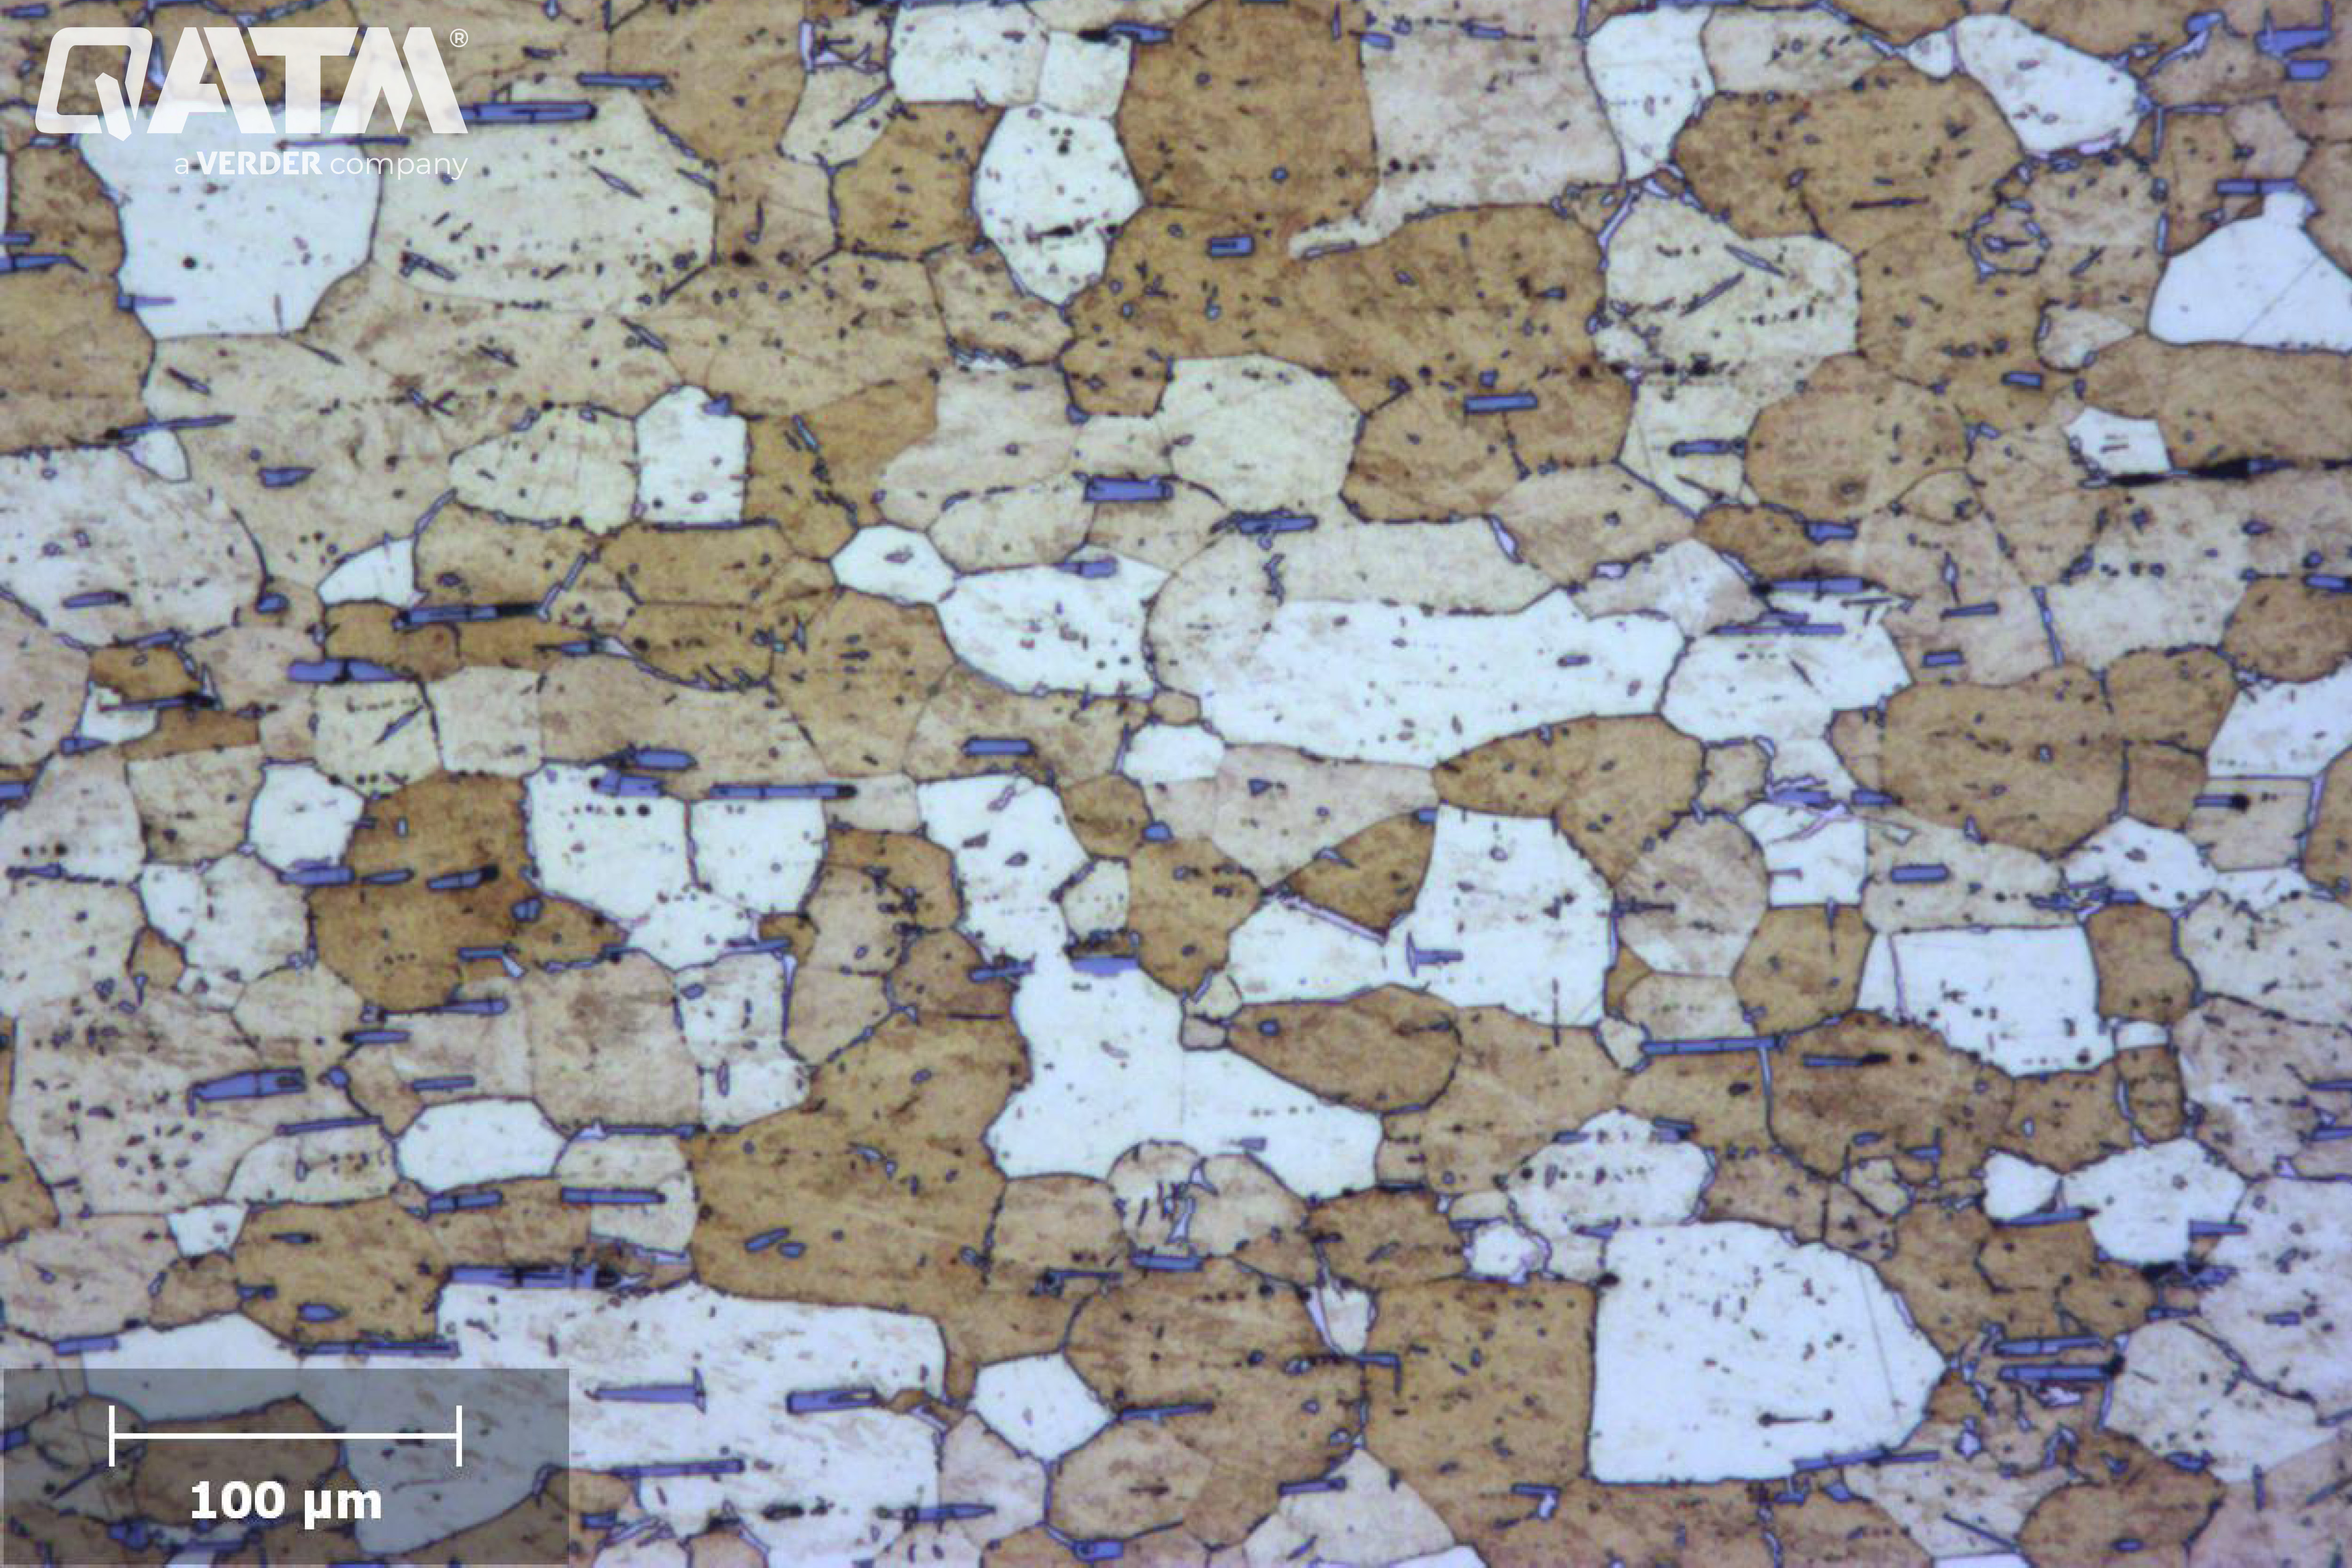
Латунный сплав после травления с помощью травителя Copper A. Хорошо видны голубые свинцовые включения - 100:1
Медь в составе электронных компонентов
Медь играет важную роль в электронных компонентах благодаря своей отличной электропроводности, теплопроводности и ковкости. Являясь основным материалом для проводки, печатных плат (ПП), разъемов и выводов интегральных схем, медь обеспечивает эффективную передачу электрических сигналов и отвод тепла в электронных устройствах. Его низкое сопротивление снижает потери энергии, делая электронные компоненты более надежными и энергоэффективными. Кроме того, прочность меди и ее устойчивость к коррозии способствуют долговечности электронных устройств. По мере развития технологий и миниатюризации медь остается краеугольным материалом, поддерживающим производительность и инновации современной электроники в различных отраслях промышленности.
Металлографическая подготовка электронных компонентов преследует две основные цели. Первый - выявление возможных дефектов в печатных платах (PCB), второй - проверка паяных соединений, микроструктуры отдельных компонентов и соединения деталей для контроля различных этапов производственного процесса.
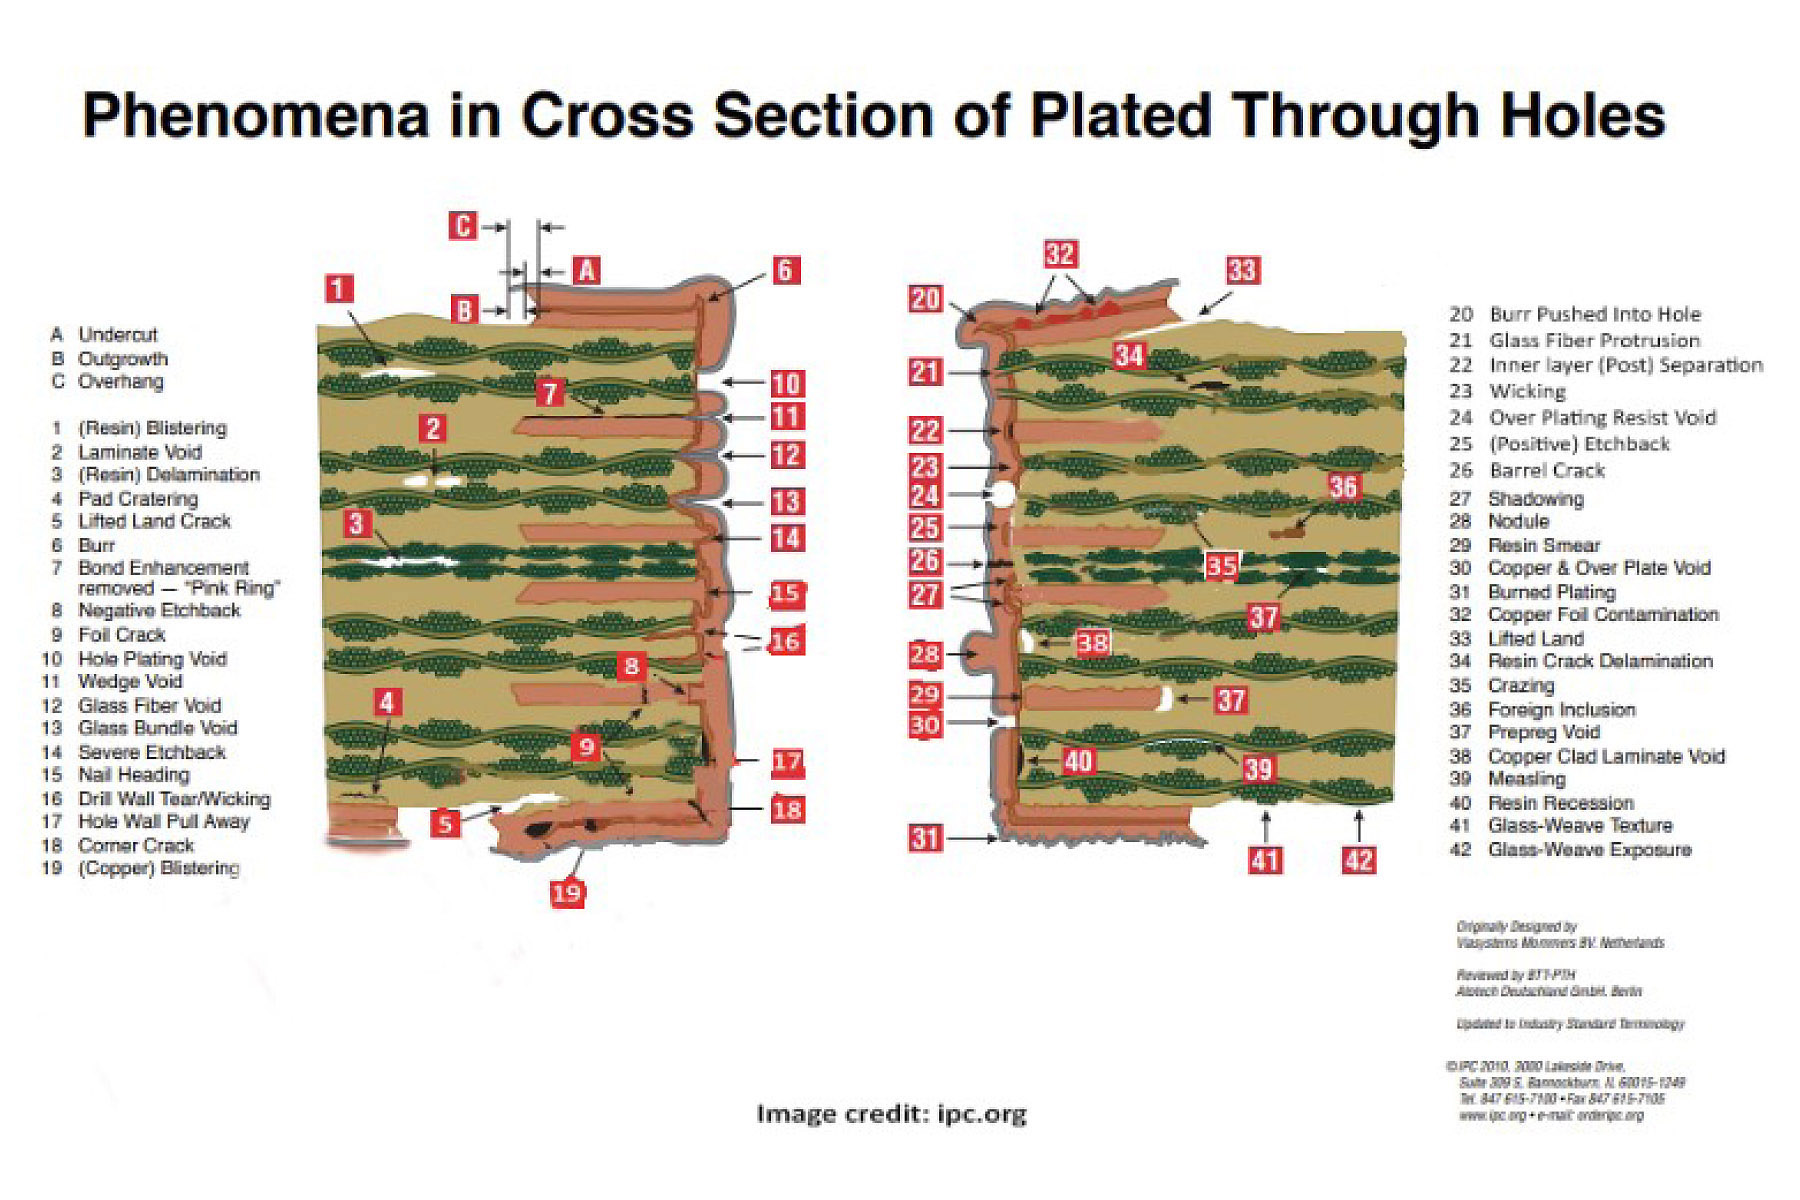
Авторские права глобальной ассоциации электроники
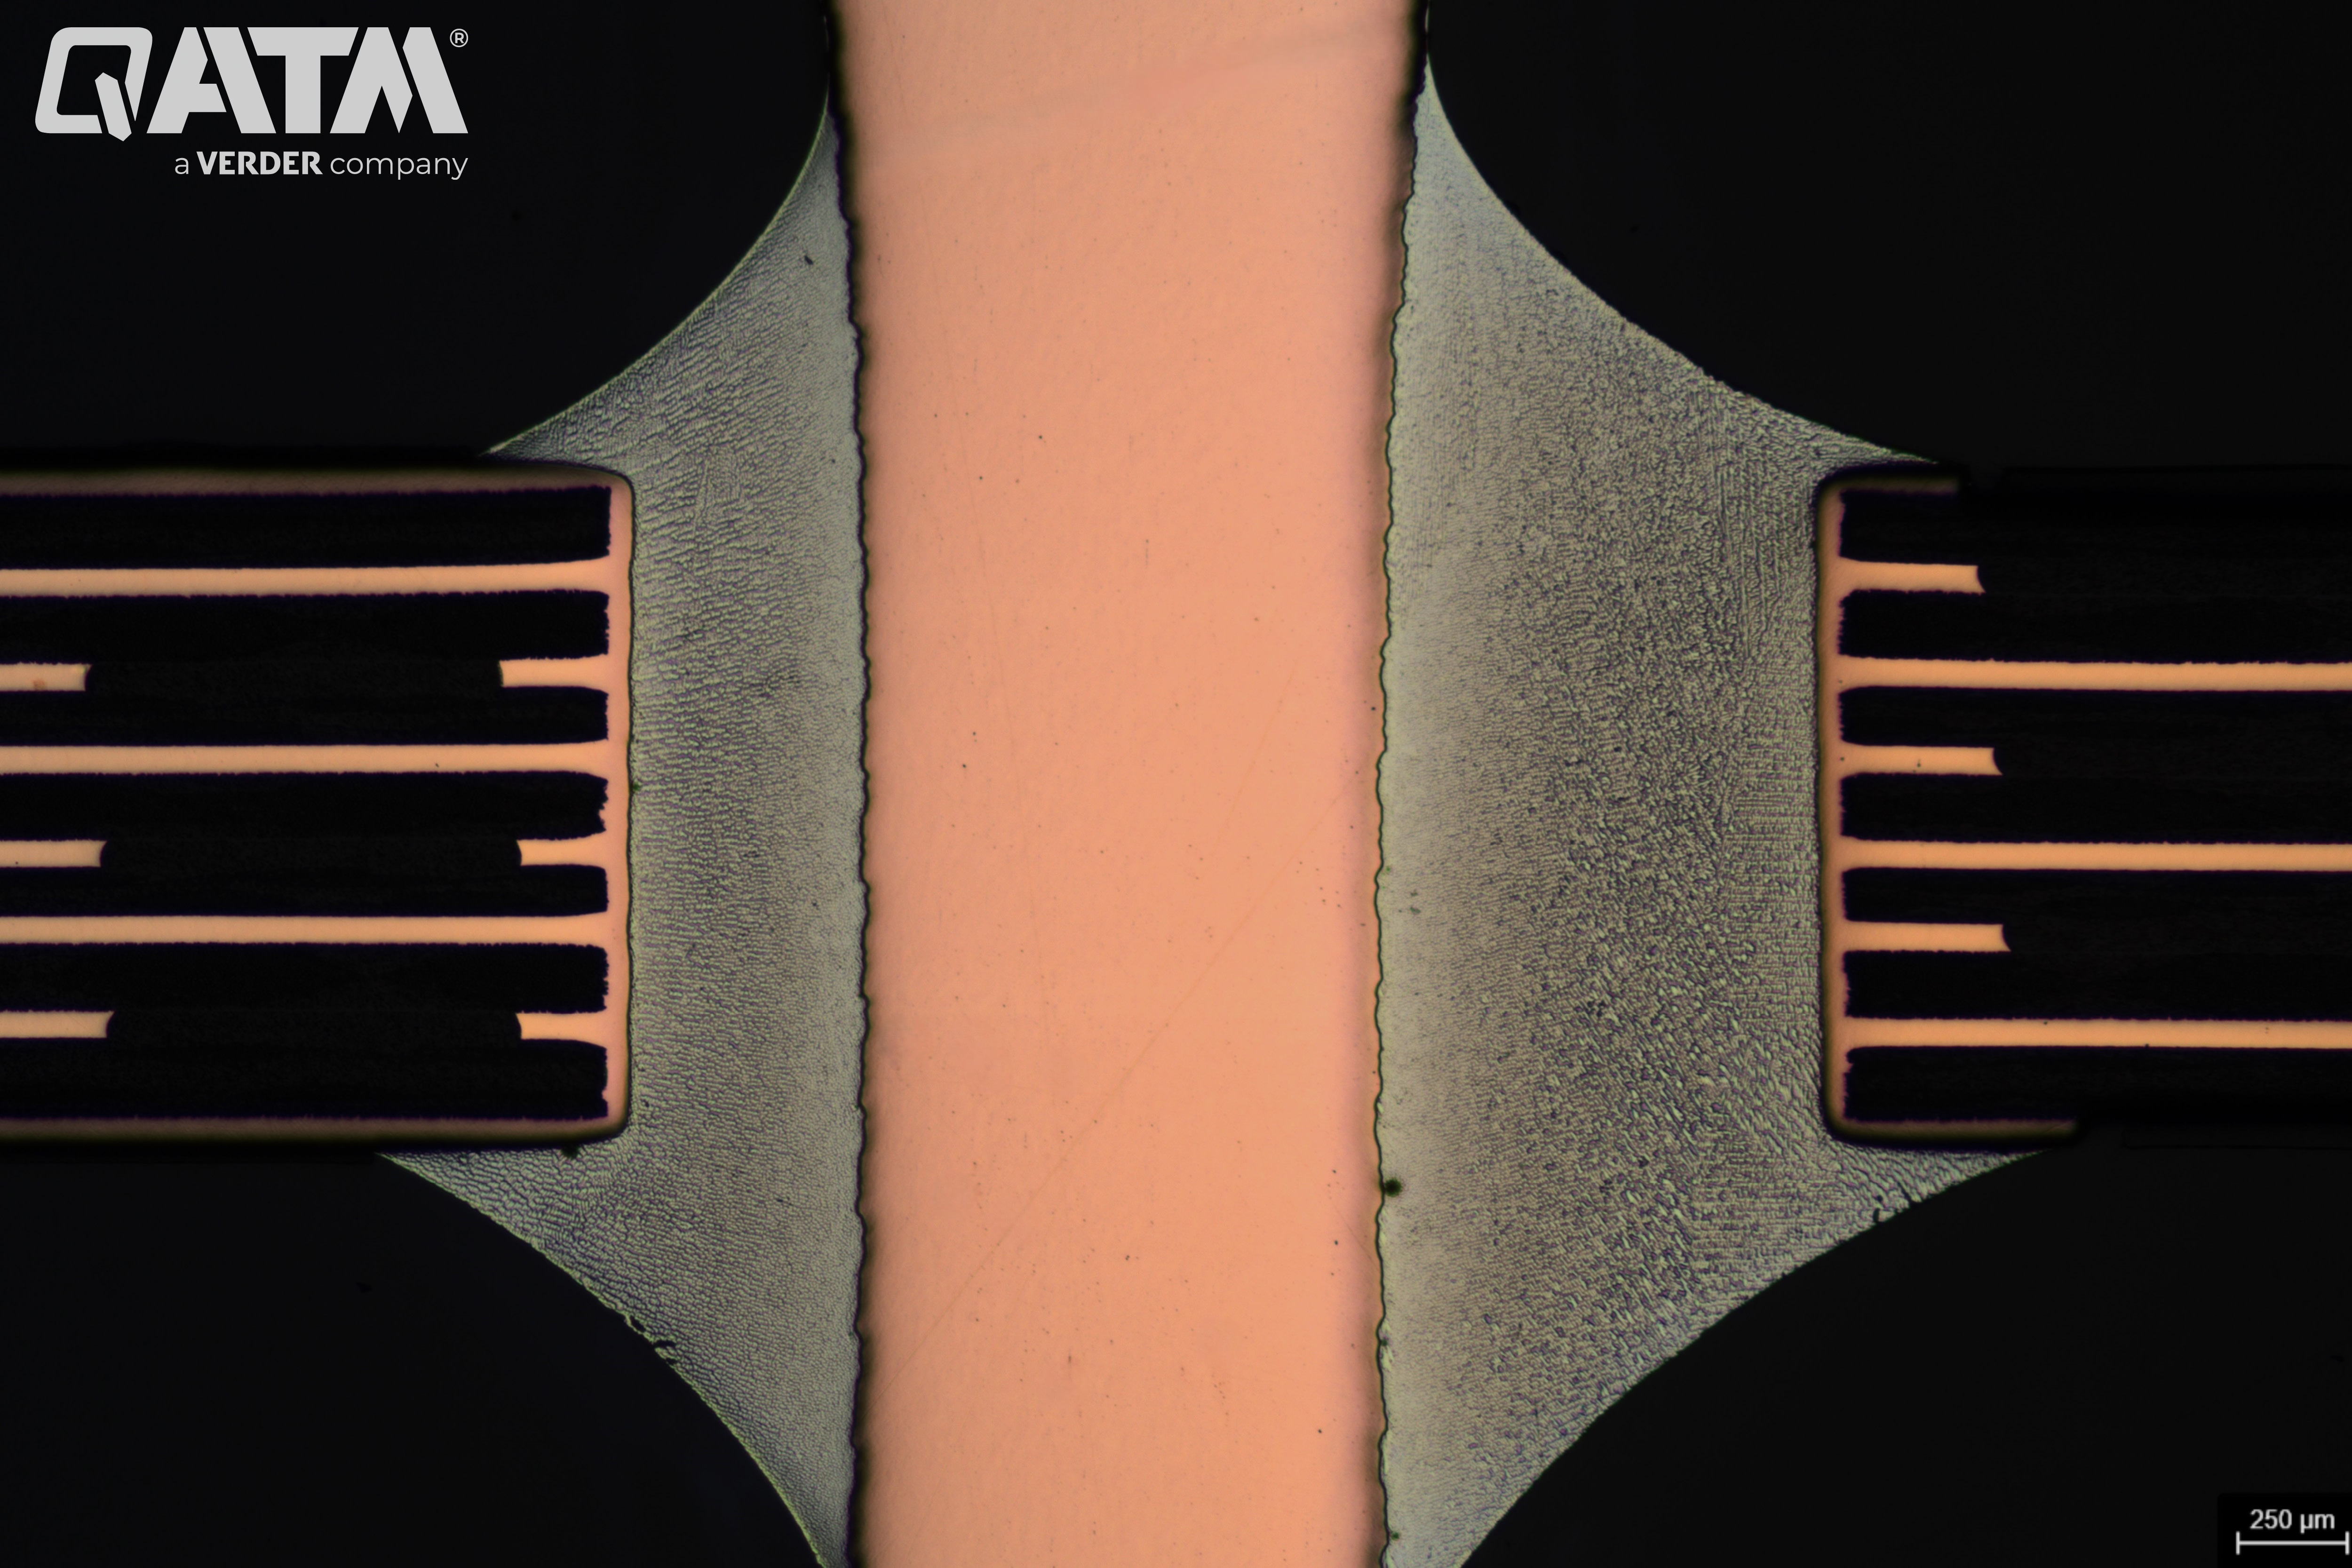
Структура электронных компонентов после окончательной полировки
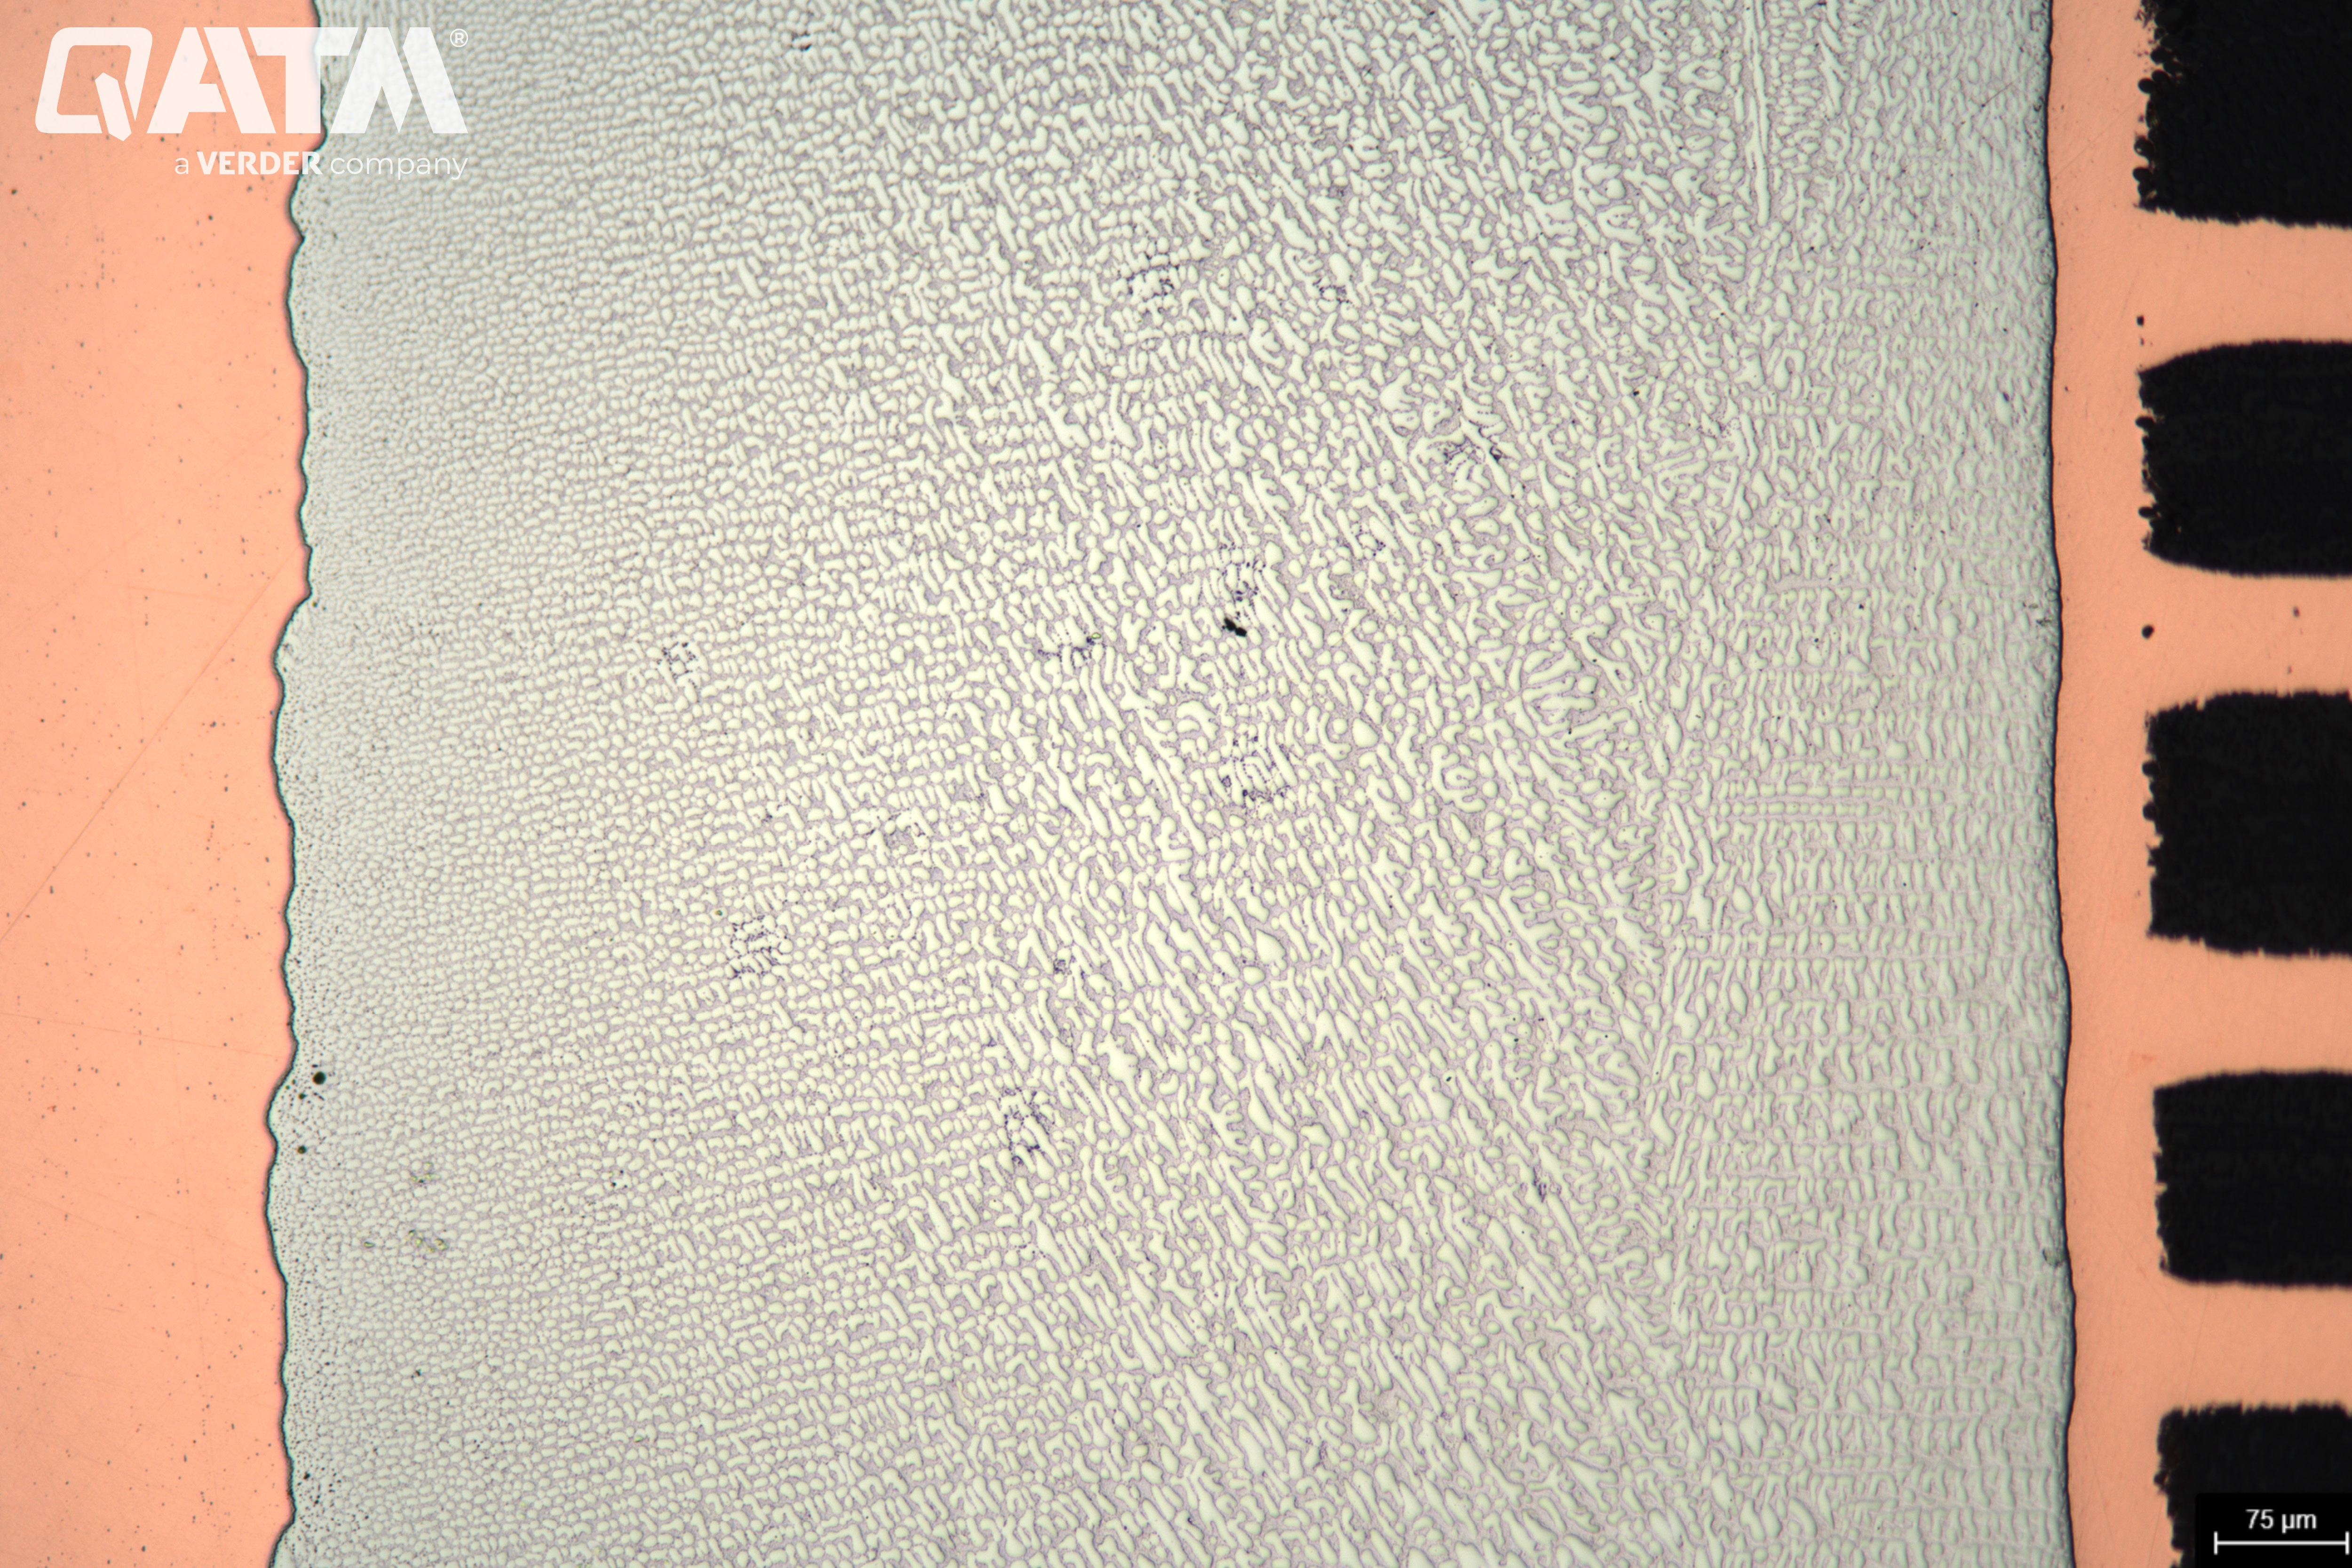
Структура электронных компонентов после окончательной полировки
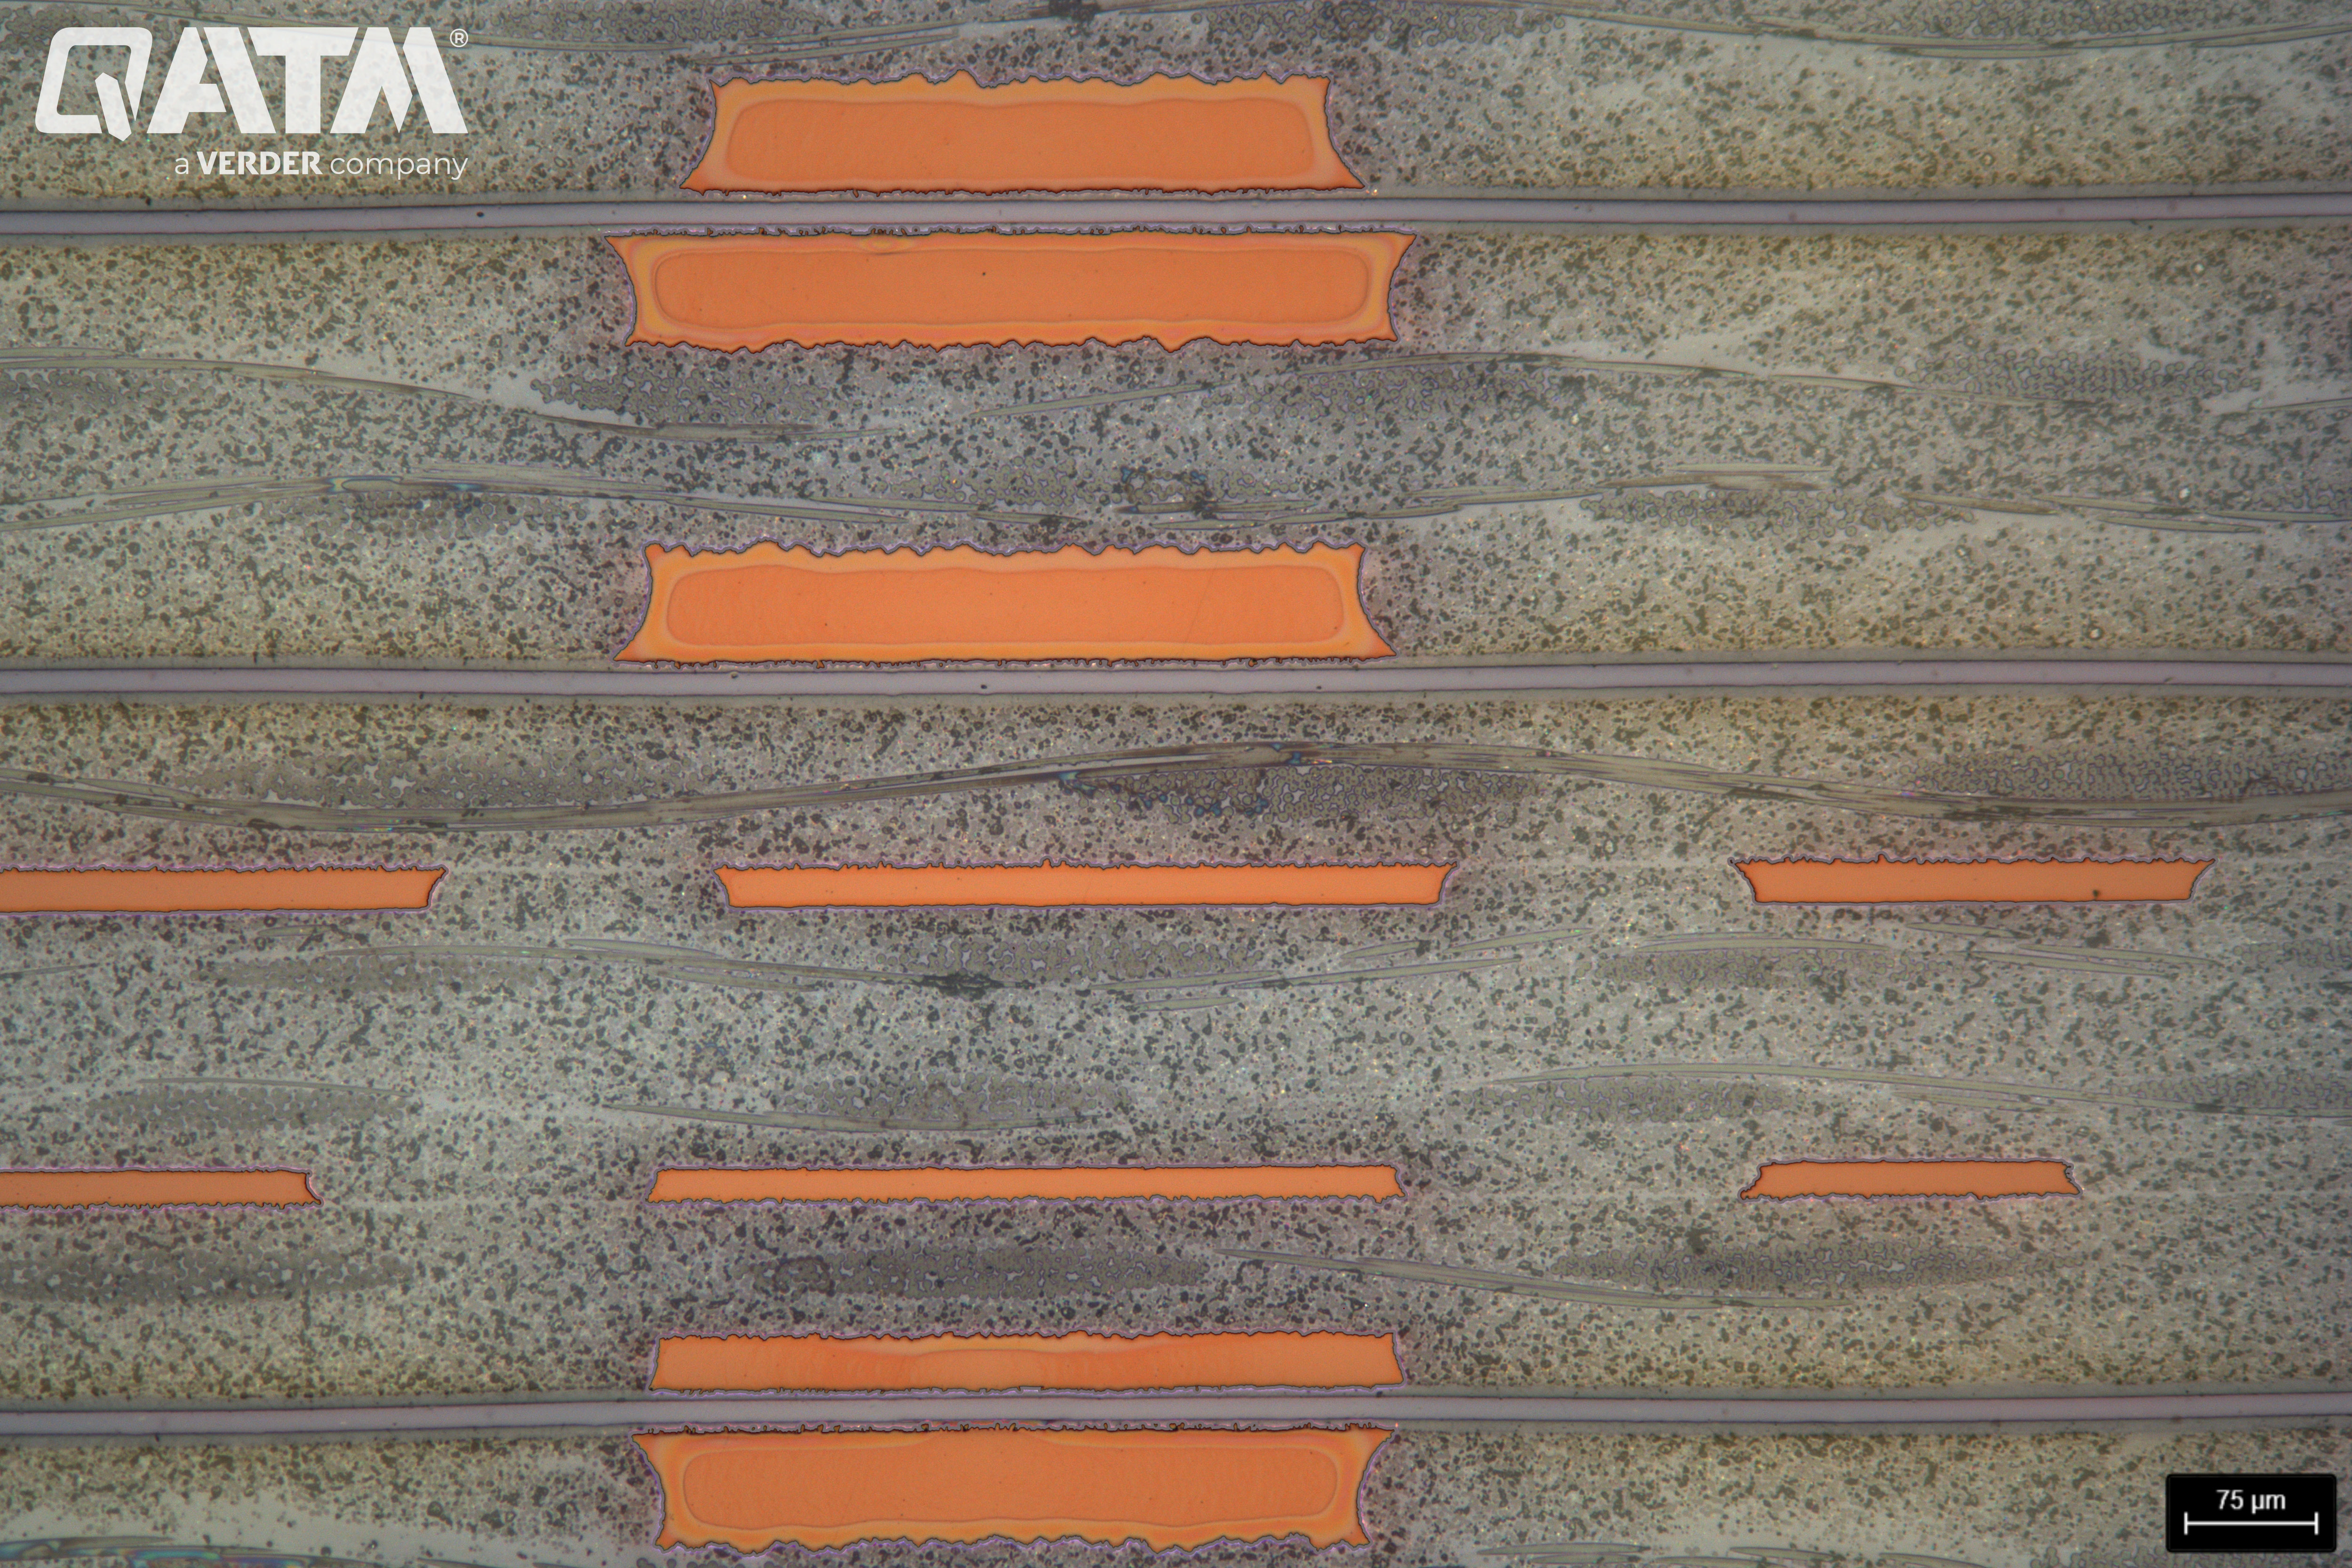
Медные части в компоненте печатной платы после окончательной полировки - 100:1
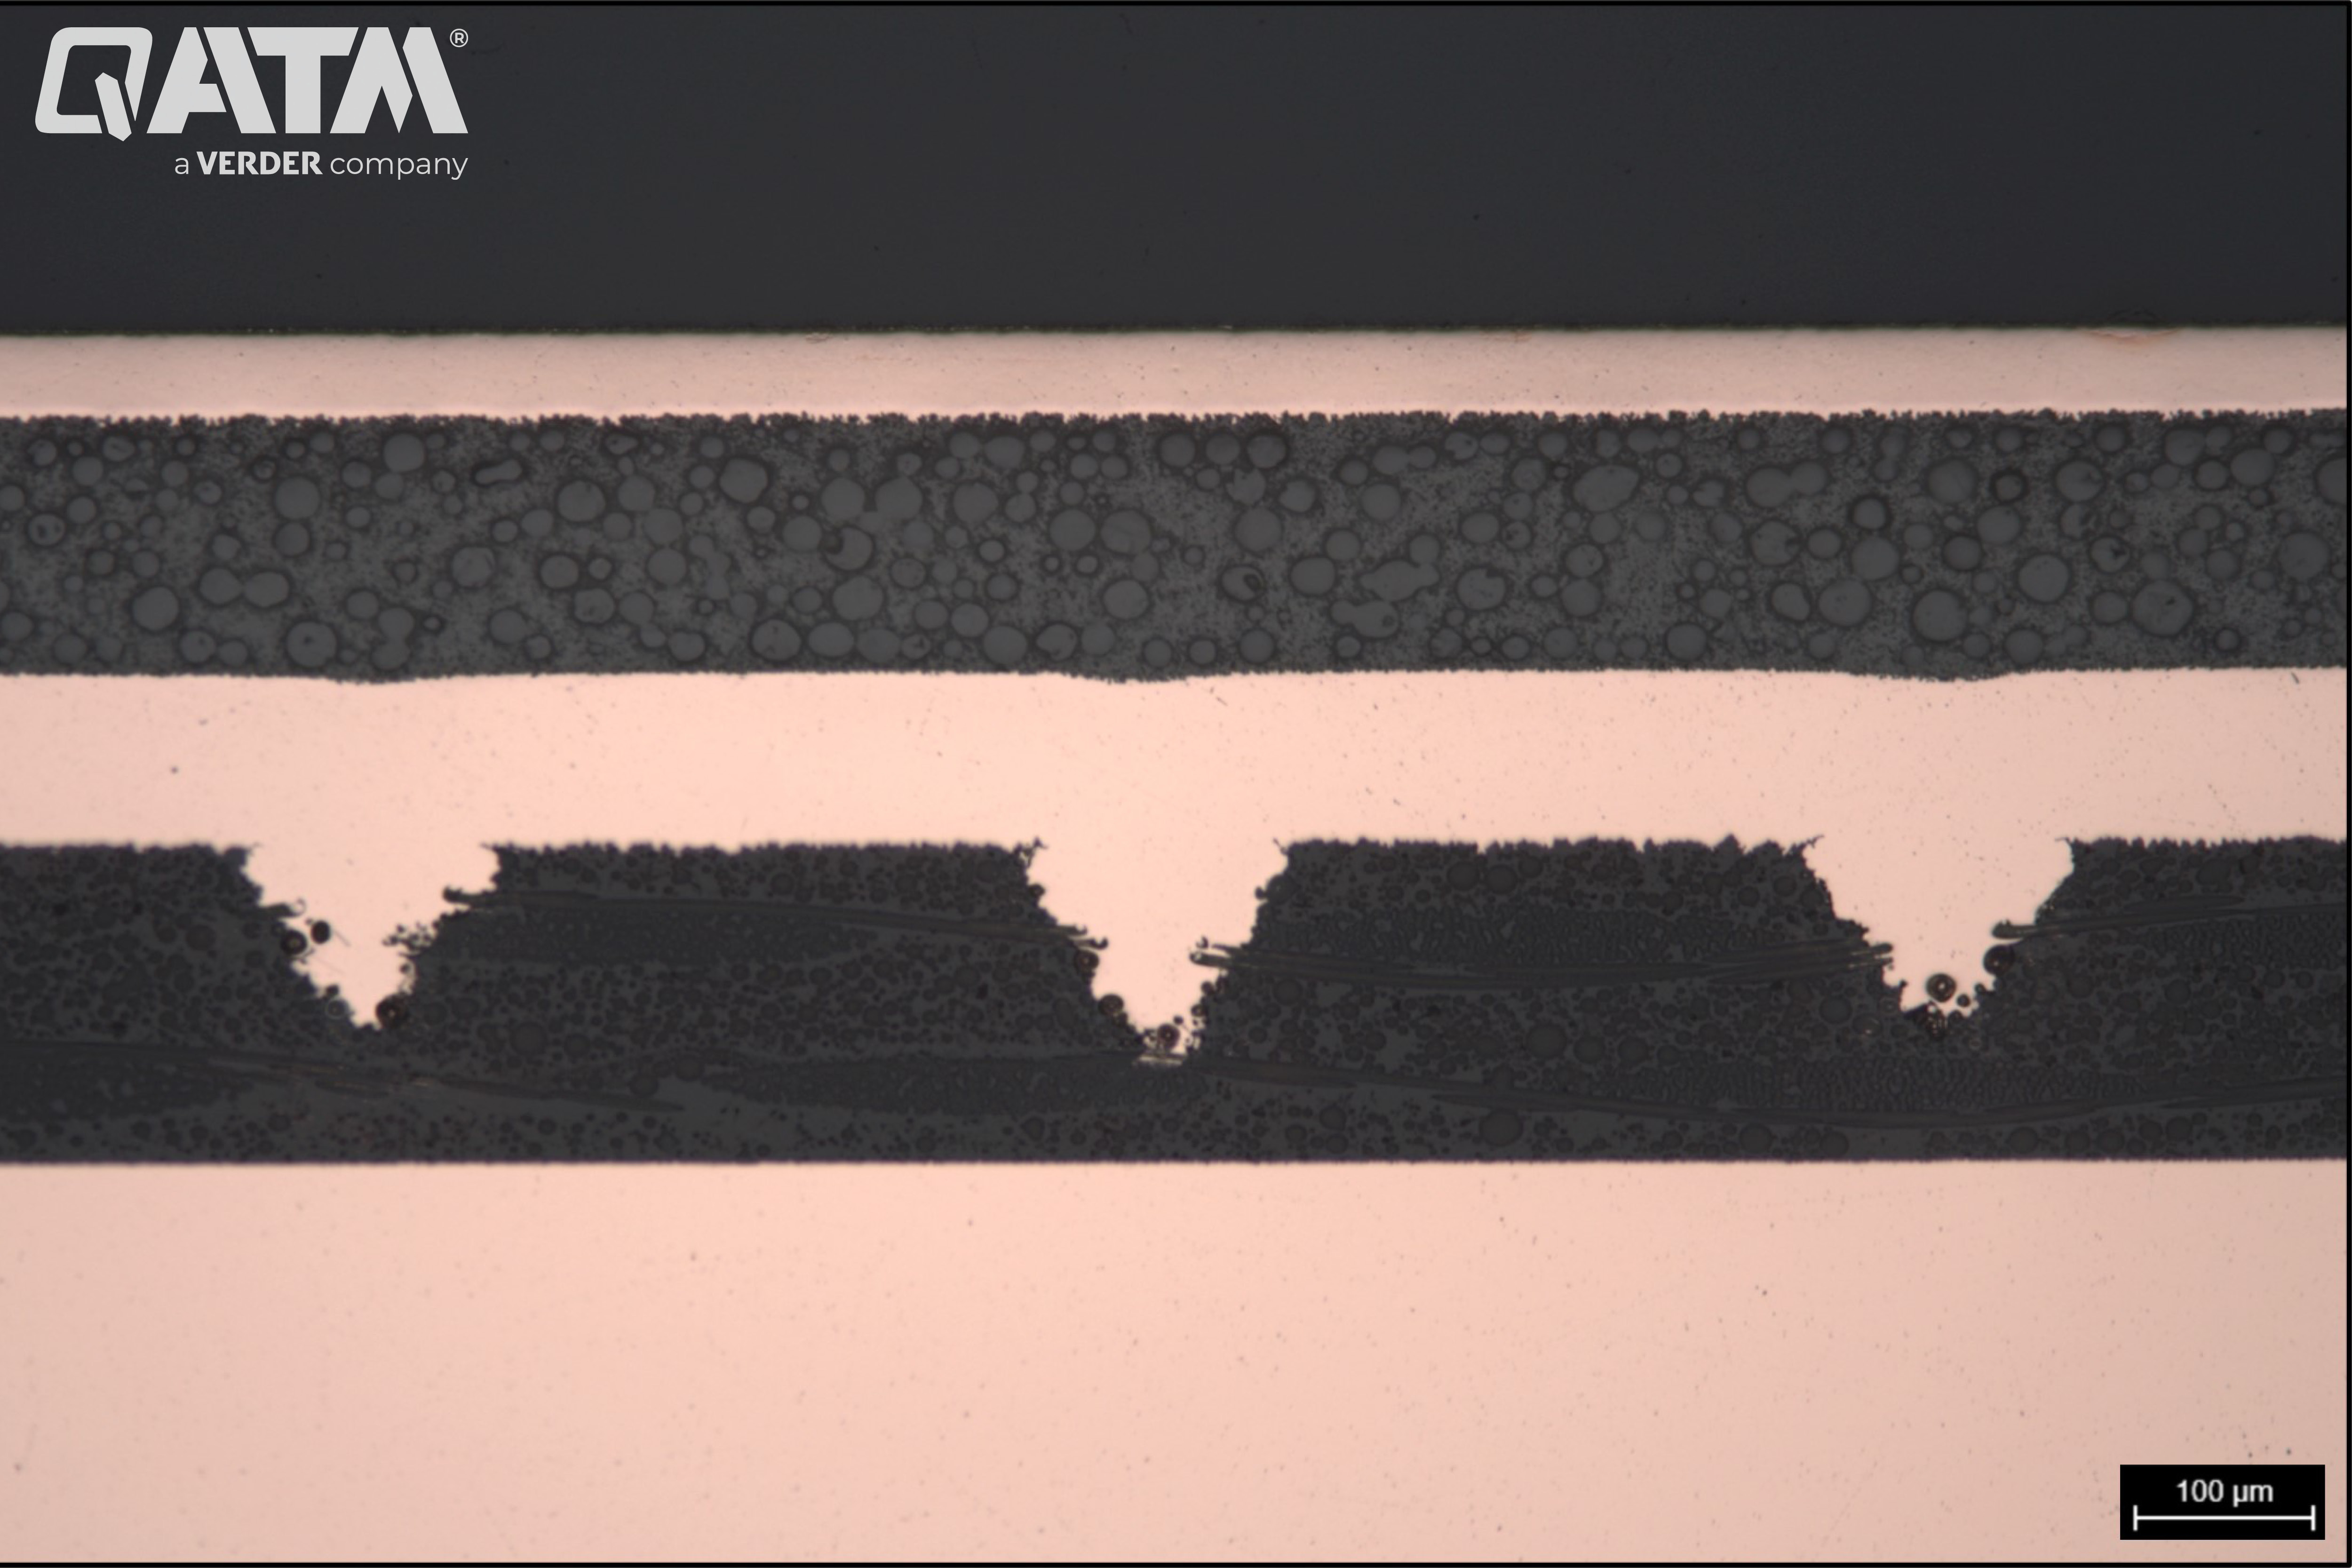
Структура медных деталей в печатной плате после тонкой полировки. В середине изображения также видна микроструктура углепластиковой детали - 100:1
Вибрационная полировка электронных образцов
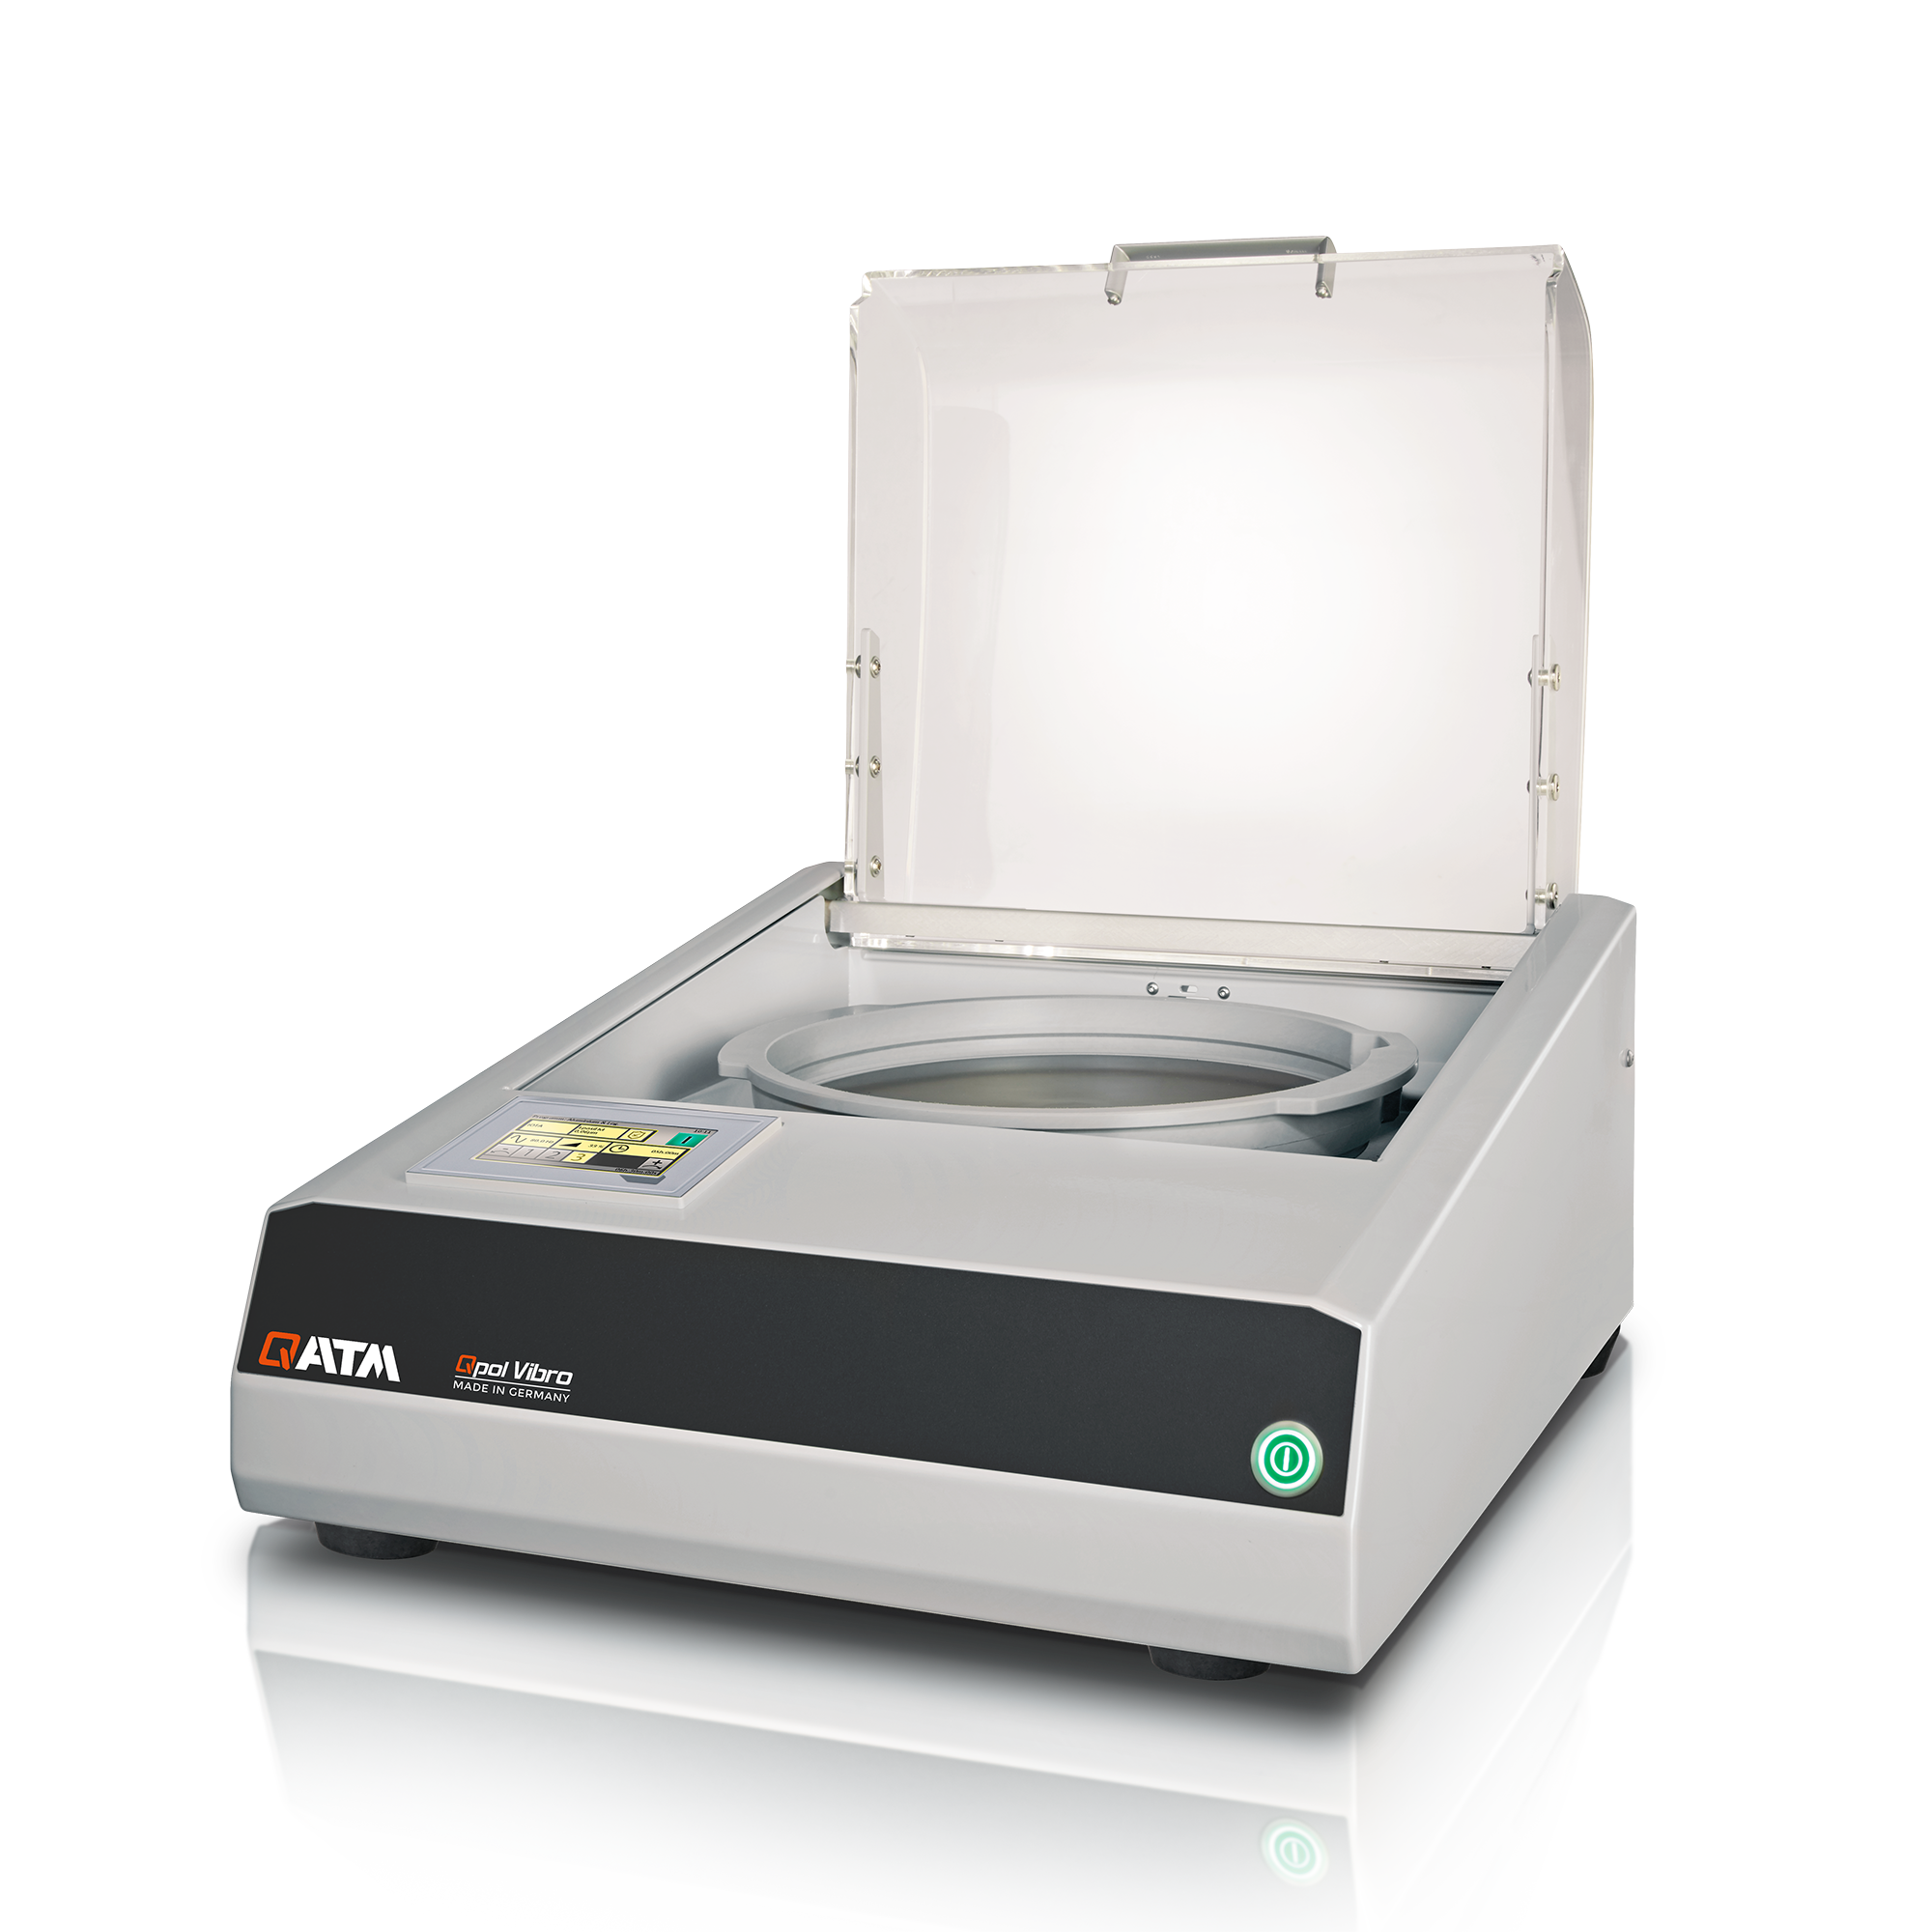
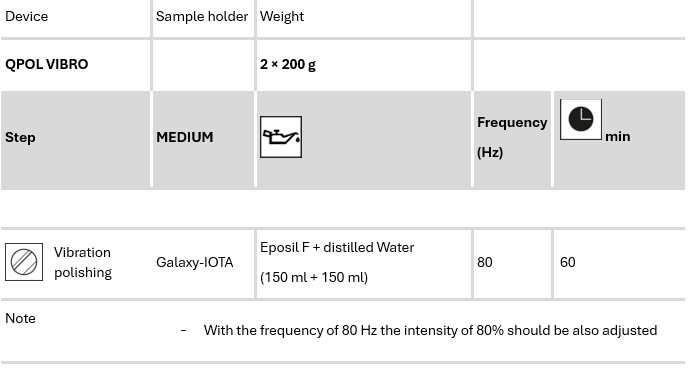
Чтобы подготовить электронные компоненты к очистке от деформаций и царапин, иногда недостаточно короткой финальной полировки. В таких случаях на помощь приходит специальная техника, называемая вибрационной полировкой. Эта часть подготовки выполняется очень аккуратно, чтобы получить полированную поверхность без деформаций. Специальный механизм для создания вибраций обеспечивает оптимальную передачу энергии на образец. Поскольку деформация и связанные с ней слои под поверхностью искажают микроструктуру, подготовка, обеспечивающая полированную поверхность без артефактов, имеет большое значение. Вибрационный полировальник Qpol Vibro предназначен для практически бездеформационной подготовки поверхностей образцов. (Ссылка на QPOL Vibro)
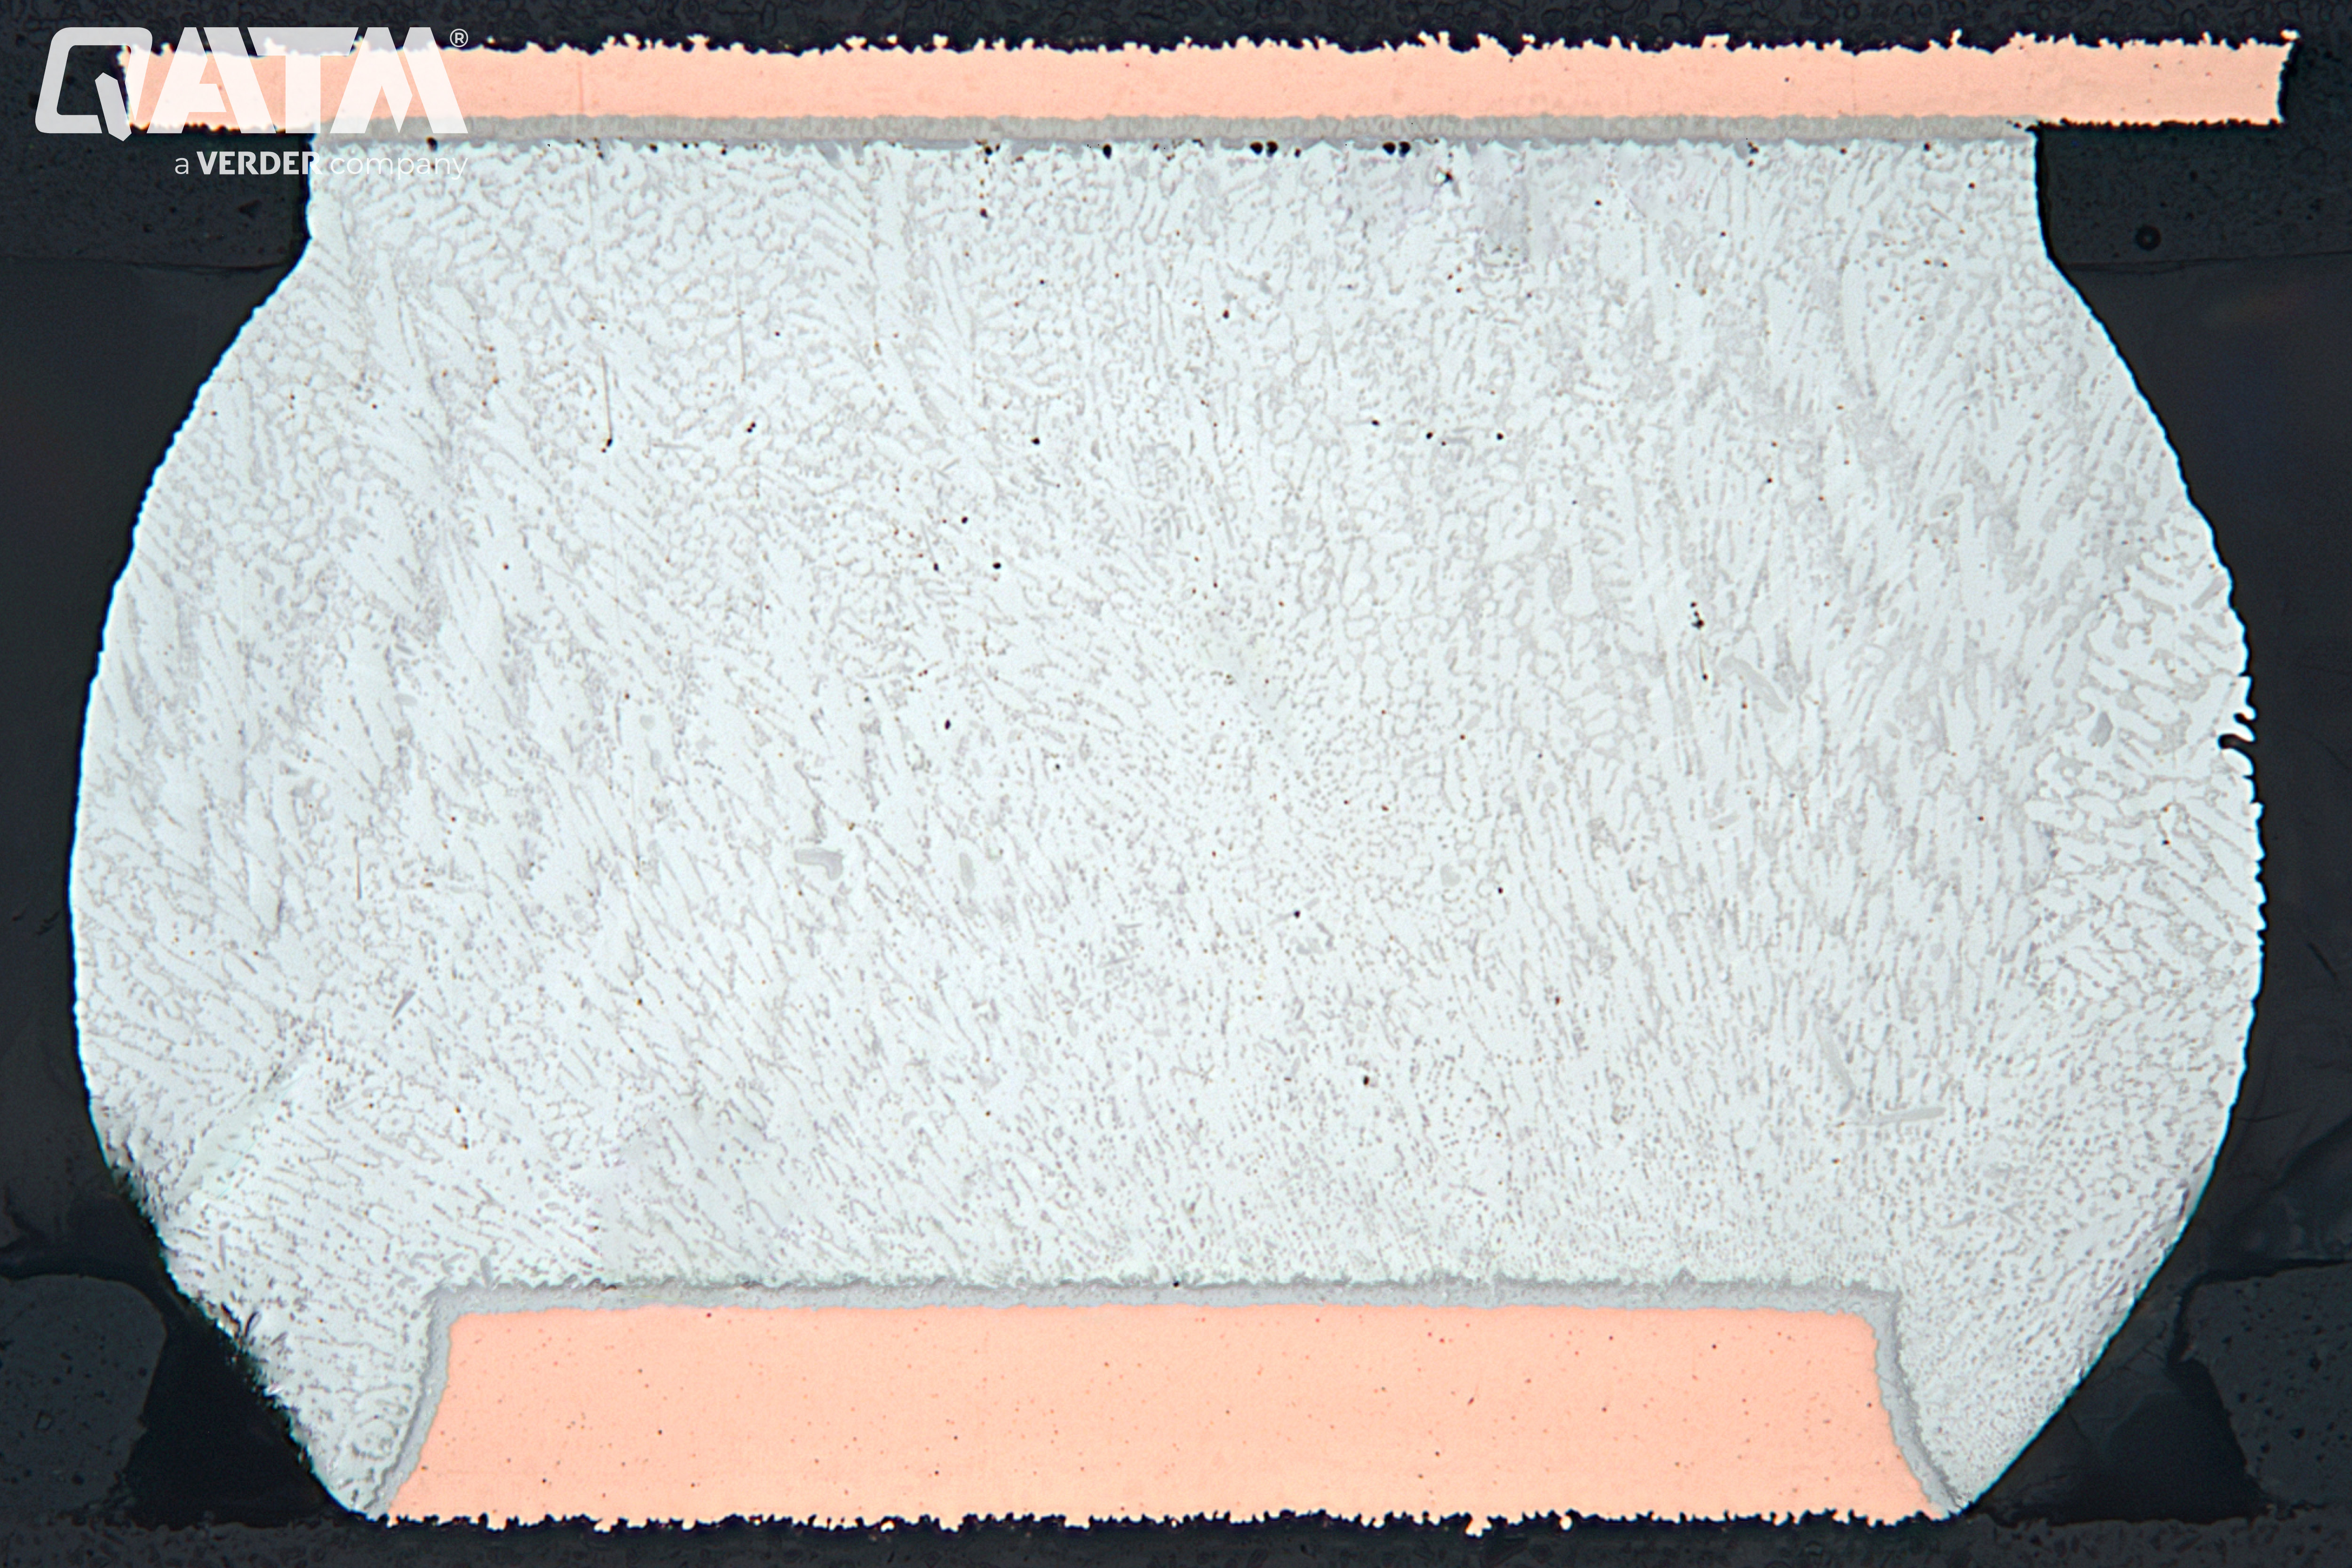
Структура шариков припоя в массиве шариковых решеток (BGA) после виброполировки
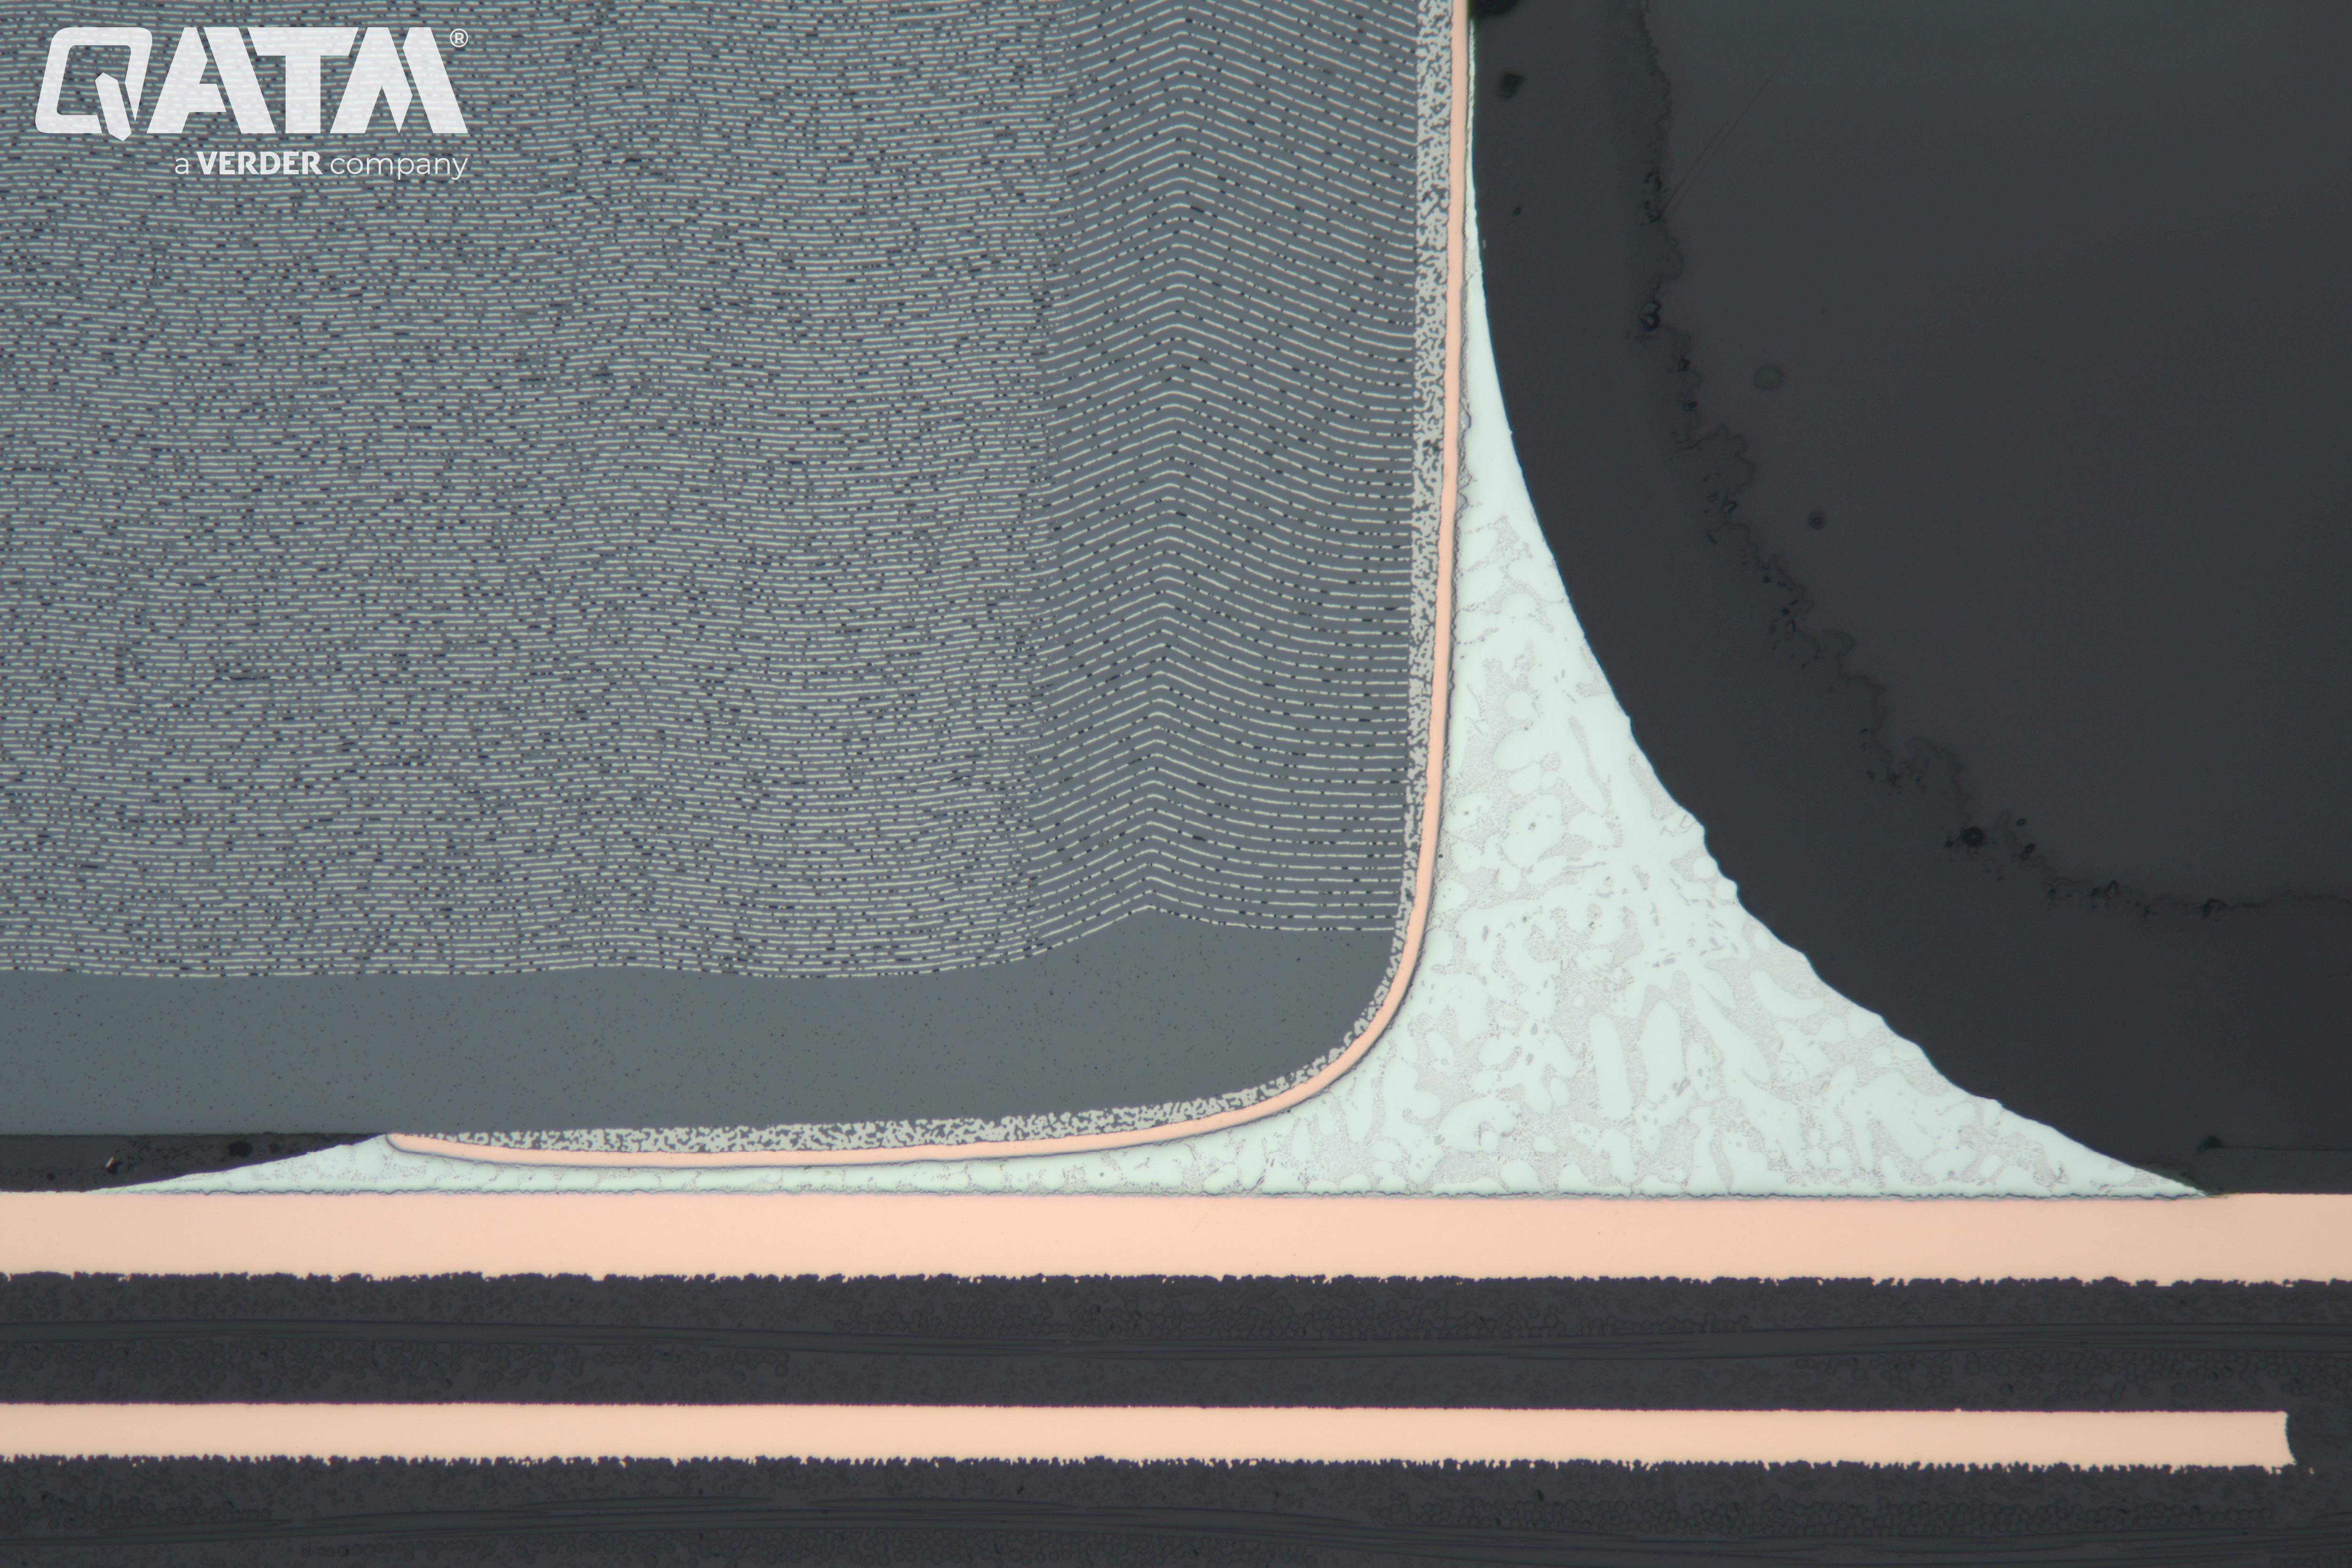
Многослойный керамический конденсатор на печатной плате после виброполировки - 100:1
Часто задаваемые вопросы - Металлографическая подготовка меди и ее сплавов
Почему медь требует особого внимания при металлографической подготовке?
Медь мягкая и пластичная, поэтому она склонна к размазыванию и деформации поверхности. Его высокая теплопроводность также затрудняет контроль тепла во время резки. Эти факторы требуют точных методов препарирования с малым усилием, чтобы избежать маскировки микроструктурных деталей.
Что отличает медные сплавы от чистой меди в металлографии?
Медные сплавы обычно более твердые и могут содержать несколько фаз или зернистых структур. Например, для латуни и бронзы требуются протравы, подчеркивающие фазовые различия. Некоторые сплавы также травятся неравномерно или подвергаются селективной коррозии.
Как свести к минимуму размазывание при шлифовании и полировании?
Используйте свежие, острые абразивы с небольшим или умеренным давлением. Избегайте длительных циклов полировки. Проводите очистку между каждым шагом и следите за равномерной дозировкой смазки, чтобы предотвратить волочение мягкого металла по поверхности.
Как лучше всего выявить структуру зерна в меди?
Отполируйте до зеркального блеска с последующим кратковременным травлением раствором хлорида железа или персульфата аммония. Тщательно отрегулируйте время травления и наблюдайте за контрастностью зерен под ярким полем.
Какой отрезной круг подойдет для секционирования меди?
Для достижения оптимальных результатов при секционировании меди мы рекомендуем использовать круг из карбида кремния (SiC) на смоляной связке, например отрезной круг QATM NF-A. Специально разработанный для мягких цветных металлов с твердостью до 300 HV, NF-A сводит к минимуму размазывание и деформацию поверхности - обычные проблемы при работе с медью из-за ее мягкости.
Могут ли медные образцы корродировать во время подготовки?
Медь реактивна и может корродировать, если ее оставить влажной или подвергнуть воздействию воздуха. После окончательной полировки всегда ополаскивайте поверхность этанолом и сушите теплым воздухом. По возможности используйте смазочные материалы без воды.
После окончательной полировки все еще видны царапины от шага в 3 микрометра. Что я могу сделать?
Убедитесь, что все полировальные салфетки тщательно очищены чистой щеткой под проточной водой, чтобы удалить все остатки абразивных частиц. Также промойте образцы и держатель для образцов. Затем повторите последний этап полировки. Это помогает предотвратить загрязнение и улучшить качество конечной поверхности.
Какие шлифовальные и полировальные станки подходят для подготовки меди и ее сплавов?
Из-за своей мягкости медь и ее сплавы могут быть сложны для ручной подготовки. Ручная подготовка часто приводит к таким проблемам, как наклон образца или неравномерное удаление материала, что может ухудшить качество результатов. Для обеспечения равномерной, плоской поверхности и воспроизводимых результатов мы рекомендуем использовать (полуавтоматические) шлифовальные и полировальные машины, такие как QATM Qpol или Saphir.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
Contact us today
If you would like to find out more about materialographic sample preparation for geology and mineralogy, or if you are interested in our products, please do not hesitate to contact us. We will be happy to advise you and provide you with a customized offer that meets your needs and budget. You can contact us by phone, e-mail or via our website. We look forward to your inquiry.