



Metallografische bereiding van koper en zijn legeringen
Koper is zacht en taai: gemakkelijk te bewerken, maar gevoelig voor oppervlakteschade tijdens de bereiding. De unieke combinatie van eigenschappen, met name de uitzonderlijke elektrische en thermische geleidbaarheid, maakt het tot het materiaal bij uitstek in toepassingen zoals elektrische bedrading, telecommunicatie, warmtewisselaars en keukengerei. Koper speelt ook een cruciale rol in de energietransitie en is onmisbaar in technologieën zoals windturbines, zonnepanelen en elektrische voertuigen. Het warme, aantrekkelijke uiterlijk maakt hem verder populair voor decoratieve en functionele items zoals handgrepen, deurknoppen, werkbladen en tafels.
Om de microstructuur van koper nauwkeurig te kunnen beoordelen, is een zorgvuldige metallografische voorbereiding essentieel, omdat bij onjuist gebruik gemakkelijk artefacten kunnen ontstaan, zoals vlekken of krassen veroorzaakt door het uittrekken van oxide. Deze gids leidt u door elke stap in de metallografische voorbereiding van koper en zijn legeringen, van snijden en monteren tot slijpen, polijsten en etsen.
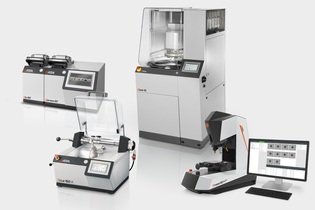
QATM biedt producten voor alle materialografietoepassingen
Topics
- Overzicht
- Metallografische bereiding van koper
- Snijden en monteren
- Slijpen en polijsten
- Etsen
- FAQ
Overzicht
Koper is een roodachtig, zeer ductiel metaal met een kubusvormige kristalstructuur (FCC) in het midden van het oppervlak, dat bekend staat om zijn uitstekende taaiheid en vervormbaarheid. Het wordt al duizenden jaren door mensen gebruikt, niet alleen vanwege zijn natuurlijke overvloed, maar ook vanwege de unieke combinatie van eigenschappen. Vanuit een metallografisch perspectief vereist de microstructuur van koper een zorgvuldige voorbereiding om details zoals korrelgrootte, twinning en oxide-insluitsels te onthullen. Nauwkeurige microstructurele analyse is essentieel voor het beoordelen van de prestaties van zowel puur koper als koperlegeringen.
Koper wordt vaak gelegeerd met verschillende elementen om specifieke mechanische, chemische of fysische eigenschappen te verbeteren. Veel voorkomende legeringselementen en hun functies zijn onder meer:
- Zink (messing) — biedt verbeterde sterkte en uitstekende bewerkbaarheid, waardoor het ideaal is voor fittingen en mechanische componenten.
- Tin (brons) — verbetert de corrosiebestendigheid en slijtageprestaties, vaak gebruikt in lagers en scheepsbeslag.
- Nikkel (koper-nikkellegeringen) — verhoogt de weerstand tegen zeewatercorrosie en chemische aantasting, geschikt voor maritieme en warmtewisselaartoepassingen.
- Aluminium, silicium en andere elementen — worden toegevoegd om de sterkte, oxidatiebestendigheid en chemische stabiliteit te optimaliseren voor gespecialiseerde toepassingen.
Koperlegeringen worden over het algemeen ingedeeld in twee hoofdtypen. Smeedlegeringen worden mechanisch verwerkt door middel van methoden zoals walsen, extruderen of tekenen om de gewenste vorm te bereiken. Gegoten legeringen worden daarentegen rechtstreeks uit de vloeibare fase gevormd, waardoor ze ideaal zijn voor het produceren van complexe geometrieën of grote componenten.
Metallografische bereiding van koper en zijn legeringen
Snijden en monteren van Cu- en Cu-legeringen
Koper en zijn legeringen zijn relatief zachte en ductiele materialen, waardoor ze gemakkelijk kunnen worden gesneden, maar ook het risico op vlekken, vervorming en thermische schade verhoogt als het snijproces niet goed wordt gecontroleerd. De snijmethode moet daarom zorgvuldig worden aangepast aan het materiaaltype en de geometrie:
- Zuiver koper is bijzonder gevoelig voor vlekken en oppervlaktevervorming tijdens het snijden. Gebruik een harsgebonden doorslijpschijf van siliciumcarbide (SiC) om deze effecten te minimaliseren. Voor normale en staande doorslijpmachines raden we het gebruik van onze NF-A-doorslijpschijf aan, die bij uitstek geschikt is voor zachte, non-ferrometalen met hardheidswaarden tot 300 HV, wat zorgt voor zuivere zaagsneden met weinig vervorming.
- Koperlegeringen, zoals messing, brons of Cu-Ni-systemen, kunnen over het algemeen met dezelfde parameters worden gesneden als puur koper. Door hun iets hogere hardheid en verminderde ductiliteit verdragen ze echter vaak hogere voedingssnelheden of mechanische belastingen zonder dat dit ten koste gaat van de snijkwaliteit.
Om een nauwkeurige en schadevrije snede te garanderen, is het essentieel om een nauwkeurige doorslijpmachine te gebruiken met voldoende koelmiddelstroom. Een lage snijsnelheid wordt aanbevolen om thermische effecten en vlekken te verminderen. Het monster moet stevig maar voorzichtig worden vastgeklemd om trillingen of vervorming te voorkomen, met name bij dunwandige of buisvormige monsters, die kunnen vervormen als gevolg van interne spanningen wanneer ze in de lengterichting worden gesneden. Voor extreem dunne en drukgevoelige monsters zoals koperen buizen of munitie raden we aan het monster te monteren voordat het wordt vastgeklemd en in stukken gesneden.
Zorgvuldig snijden is een cruciale eerste stap in de metallografische voorbereiding en zorgt ervoor dat daaropvolgend slijpen en polijsten de ware microstructuur kan onthullen zonder tussenkomst van voorbereidingsartefacten. Om deze reden is nat snijden met nauwkeurige snijmachines de beste methode voor het snijden van kopermonsters met minimale vervorming.
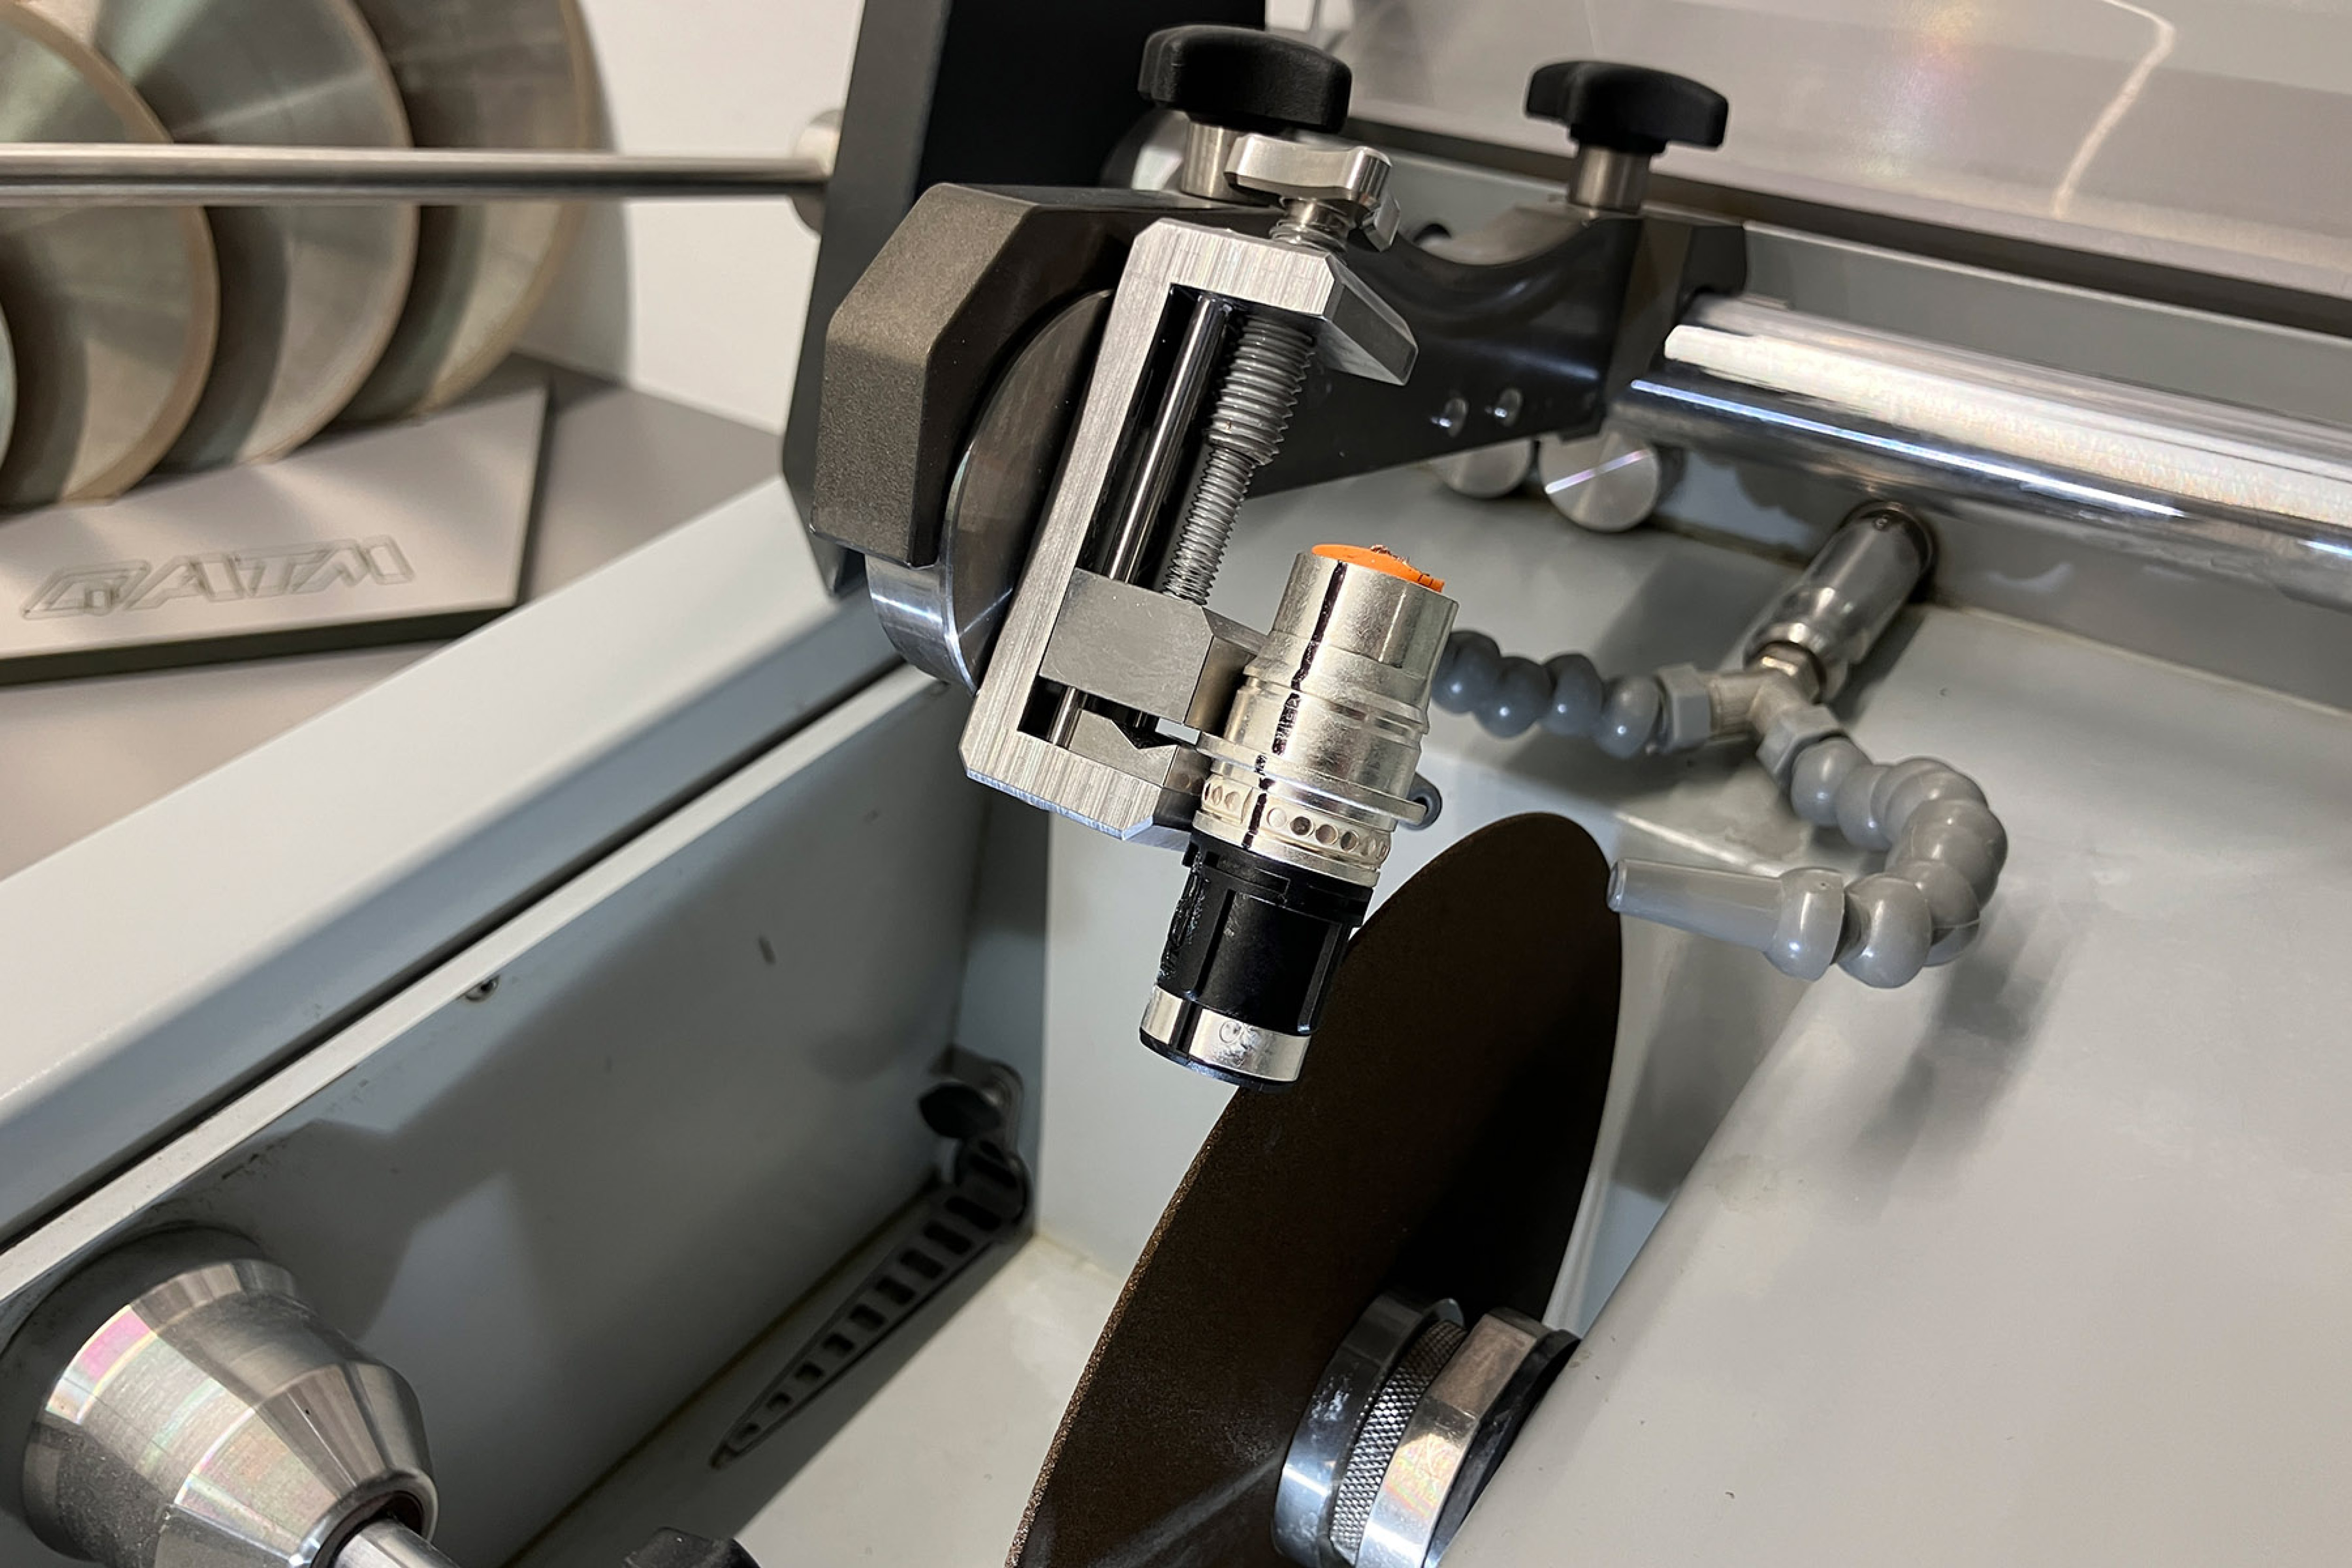
Een kabel doorknippen met koperdraden erin in QCUT 150 A
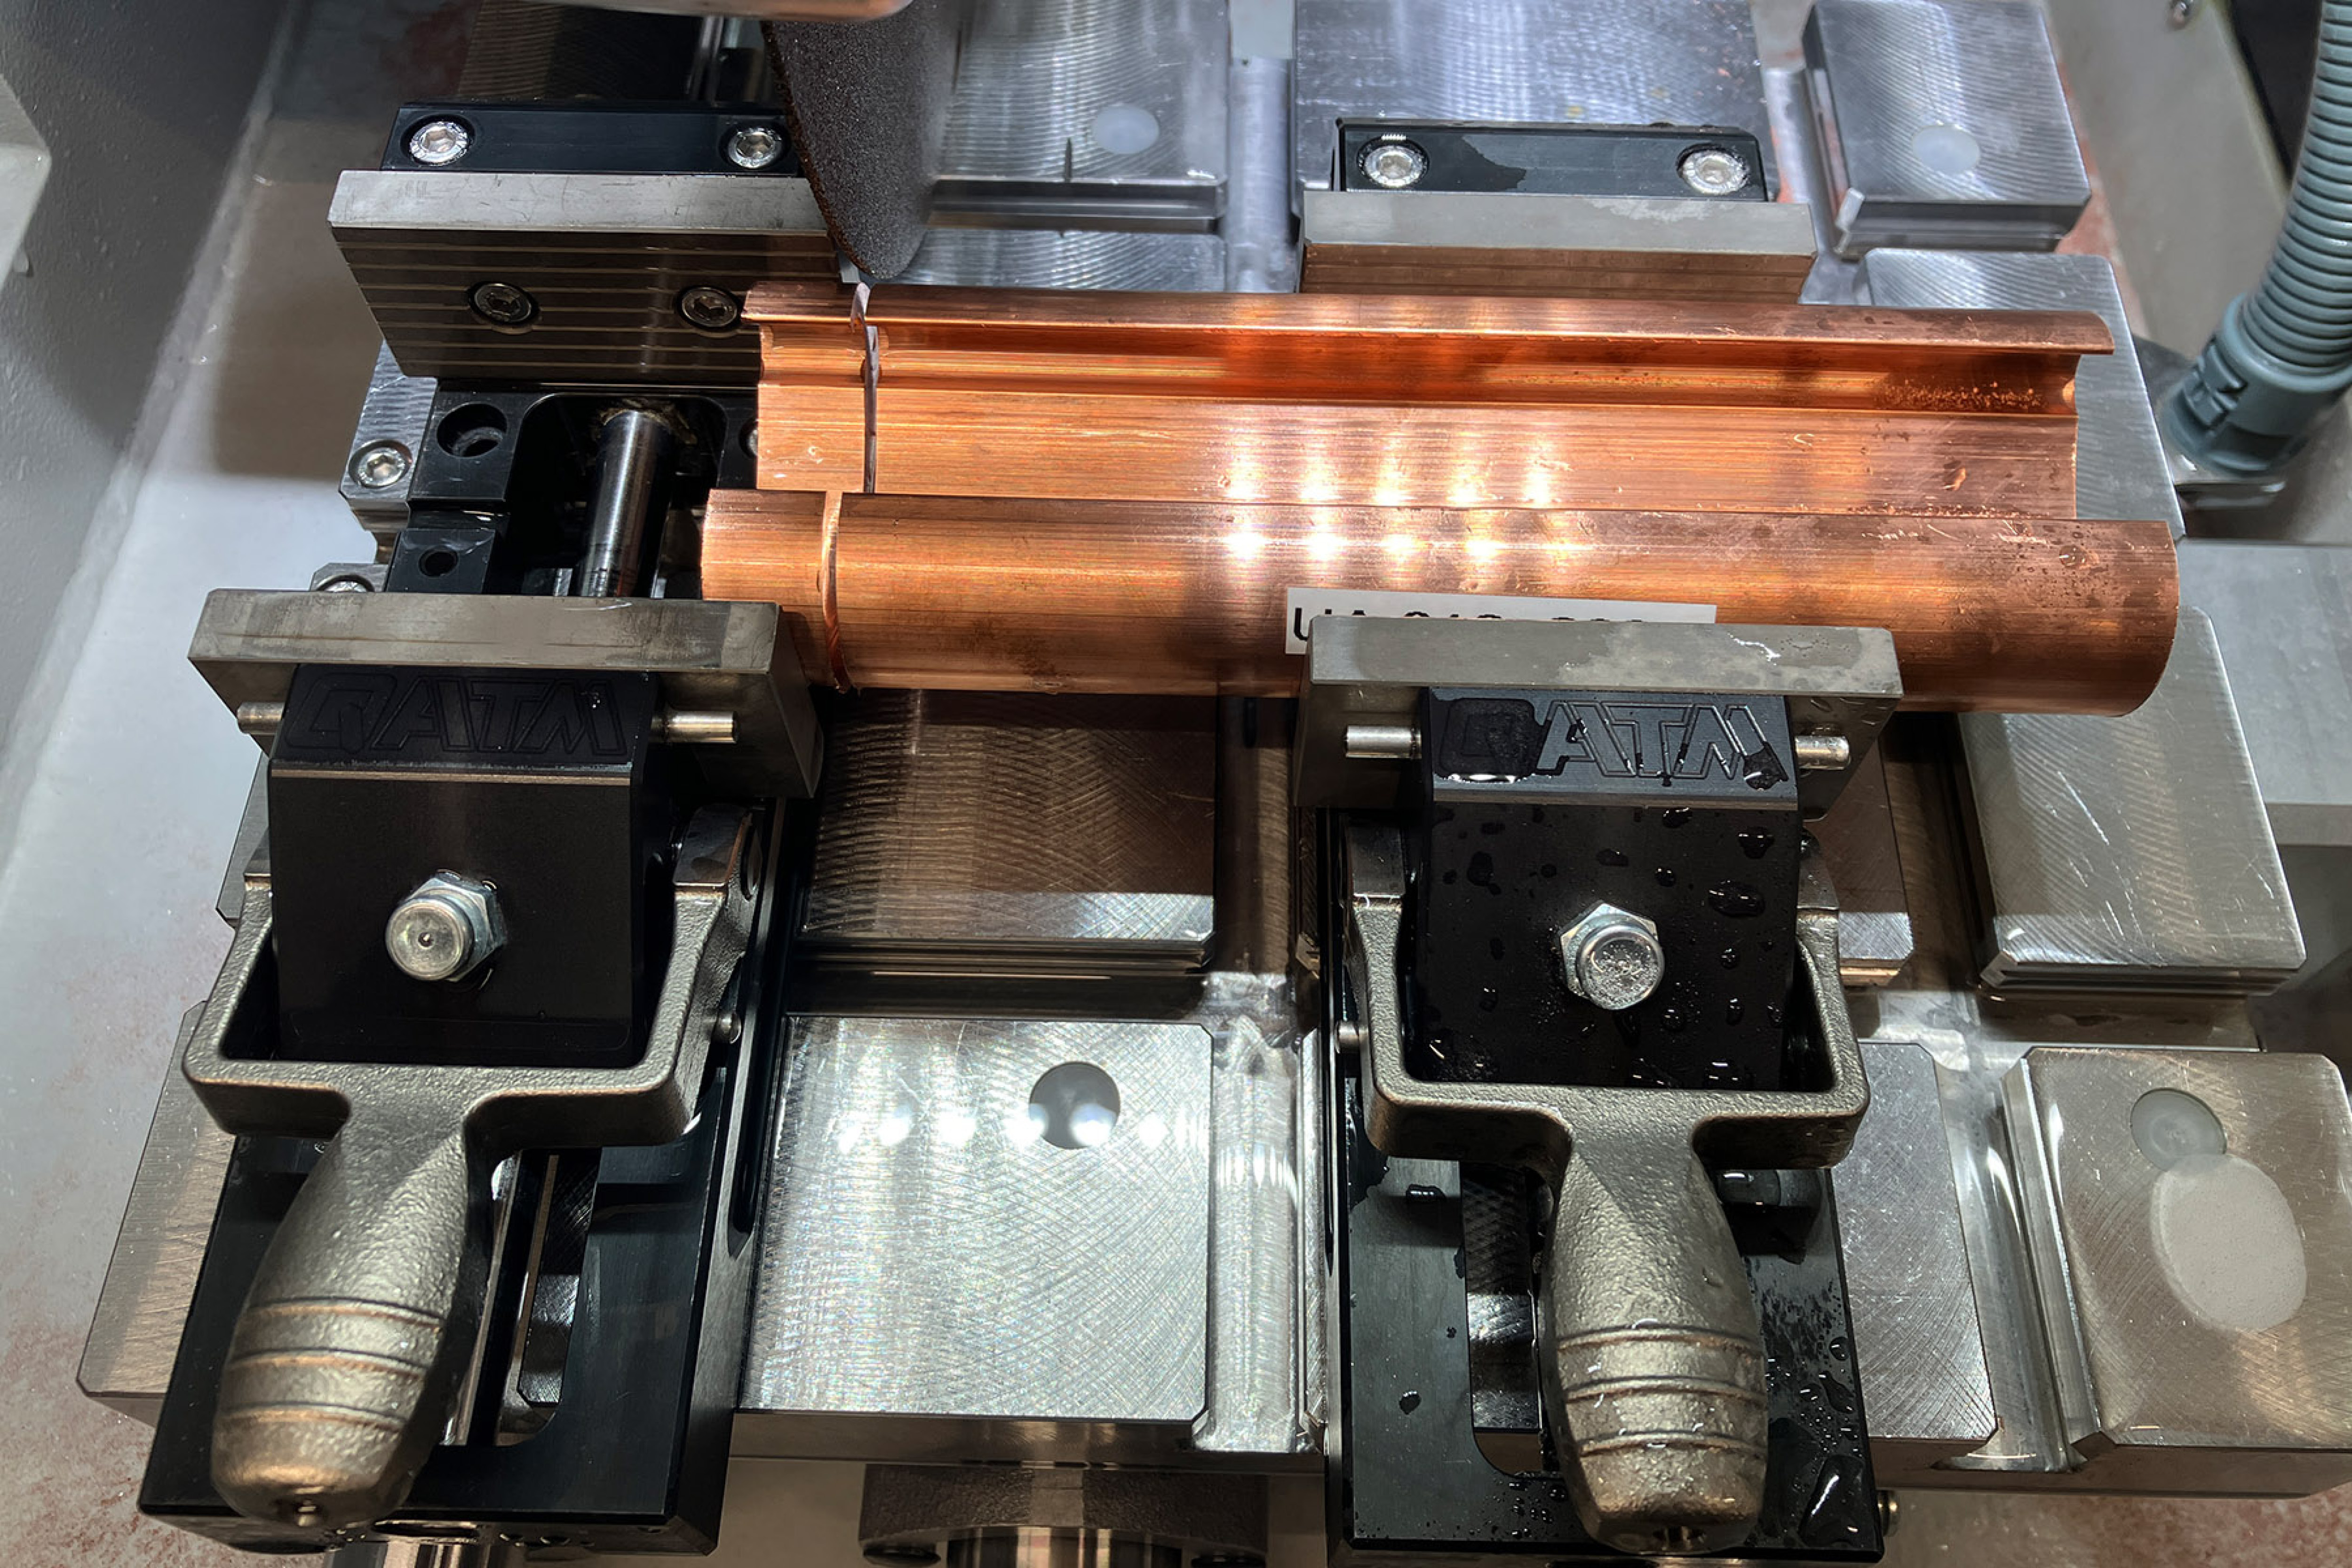
Snijden van een koperen profiel in QCUT 250 A met NF-A doorslijpschijf
De montage biedt mechanische ondersteuning tijdens het slijpen en polijsten en is vooral belangrijk voor kleine, onregelmatige of randgevoelige koperen monsters. Het zorgt voor een stabiele hantering, beschermt de randen van het monster en verbetert de consistentie van de bereiding.
De geprefereerde montagemethode voor kopermonsters vanwege de lage gloeitemperatuur van deze monsters is koude montage, maar warme montage is ook mogelijk.
Voor warme montage raden we aan bakeliet te gebruiken, verkrijgbaar in rood, zwart of groen, voor routinematige toepassingen. Als een transparante bereiding gewenst is (bijvoorbeeld voor doelbereiding) is het gebruik van THERMOPLAST een alternatief. Hier moet de verwarmingstemperatuur lager zijn dan 190°C.
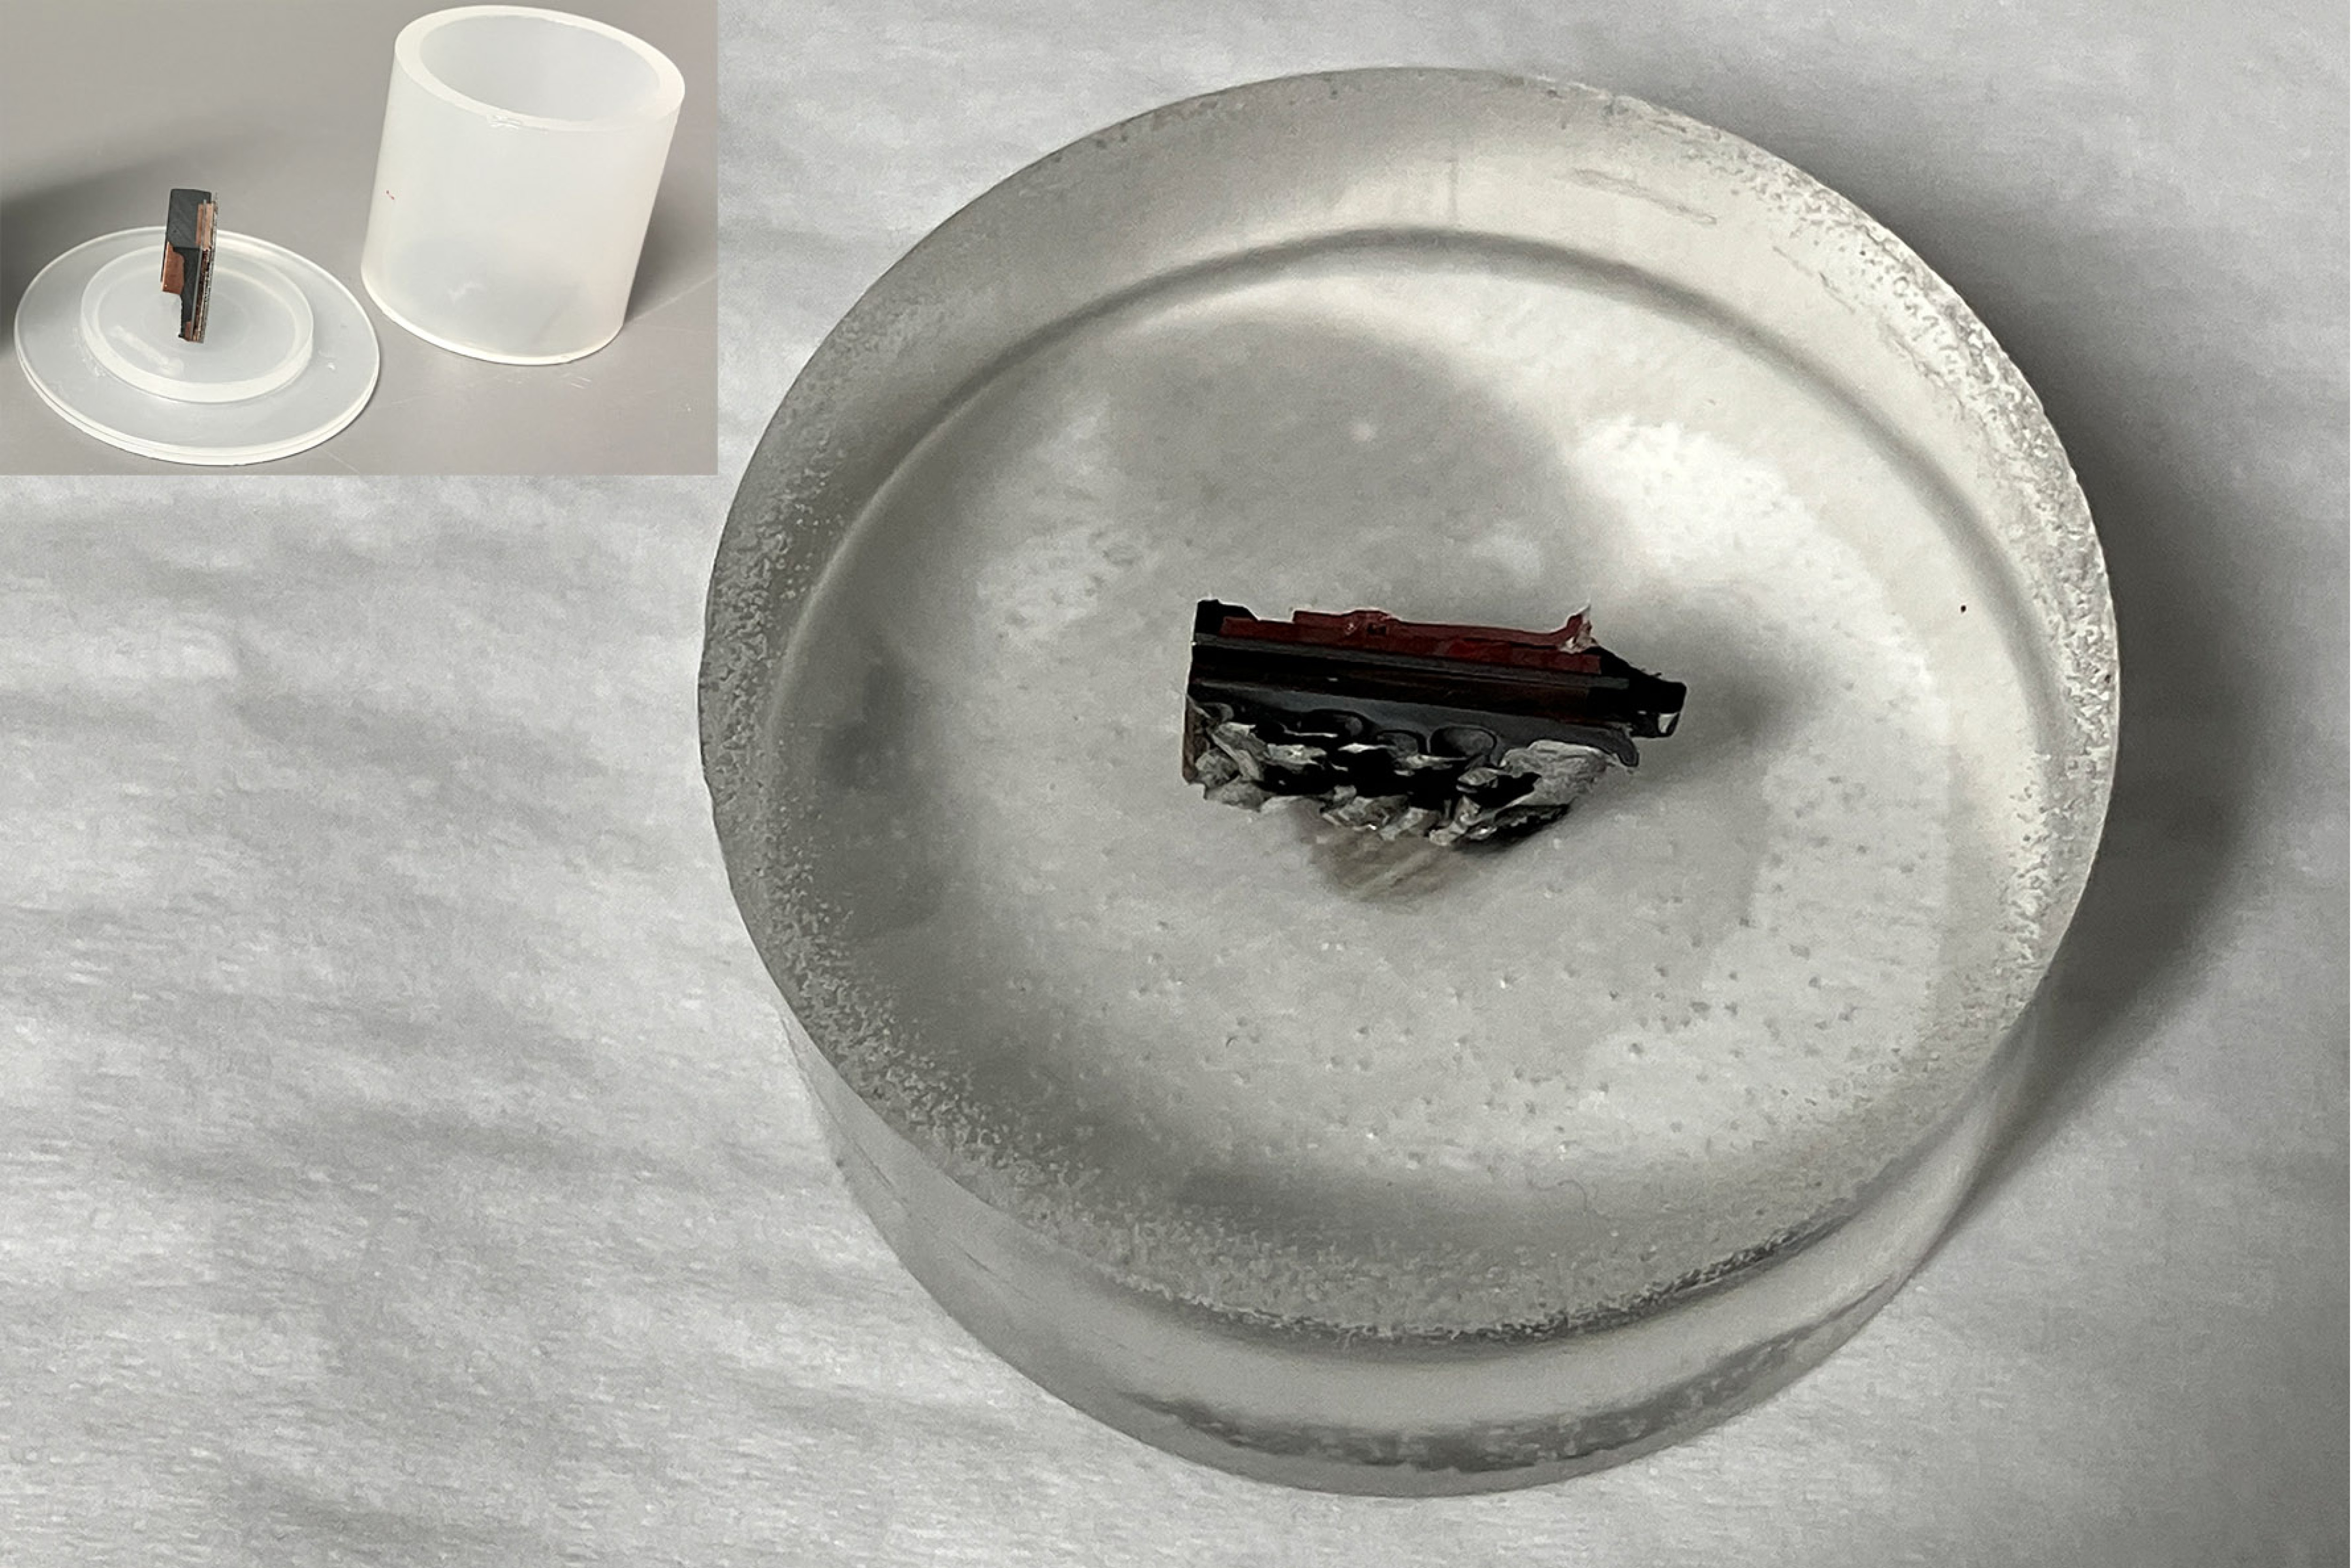
Koude montage wordt aanbevolen wanneer thermische blootstelling moet worden vermeden, zoals bij storingsanalyses, hitte- of drukgevoelige constructies of de voorbereiding van complexe geometrieën. Veelgebruikte systemen zijn onder meer de op PMMA gebaseerde harsen KEM 20 en KEM 30, evenals de epoxyhars Qpox 93, die zorgt voor een uitstekende randvastheid en minimale krimp.
Slijpen en polijsten van Cu- en Cu-legeringen
Goed slijpen en polijsten zijn essentieel voor het nauwkeurig onthullen van de microstructuur van koper en zijn legeringen. Vanwege de zachtheid en ductiliteit van koper moet de bereiding zorgvuldig worden gecontroleerd om vlekken, ronding van de randen of oppervlaktevervorming te voorkomen, waardoor korrelgrenzen of fijne structurele details kunnen worden verdoezeld.
Het doel is om een vlak, krasvrij en vervormingsvrij oppervlak te produceren dat zowel de metaalmatrix als kenmerken zoals korrelstructuur, dubbele grenzen en soldeer- of laszones behoudt. Omdat koper onder mechanische belasting de neiging heeft plastisch te vervormen, moet het maalproces dienovereenkomstig worden aangepast.
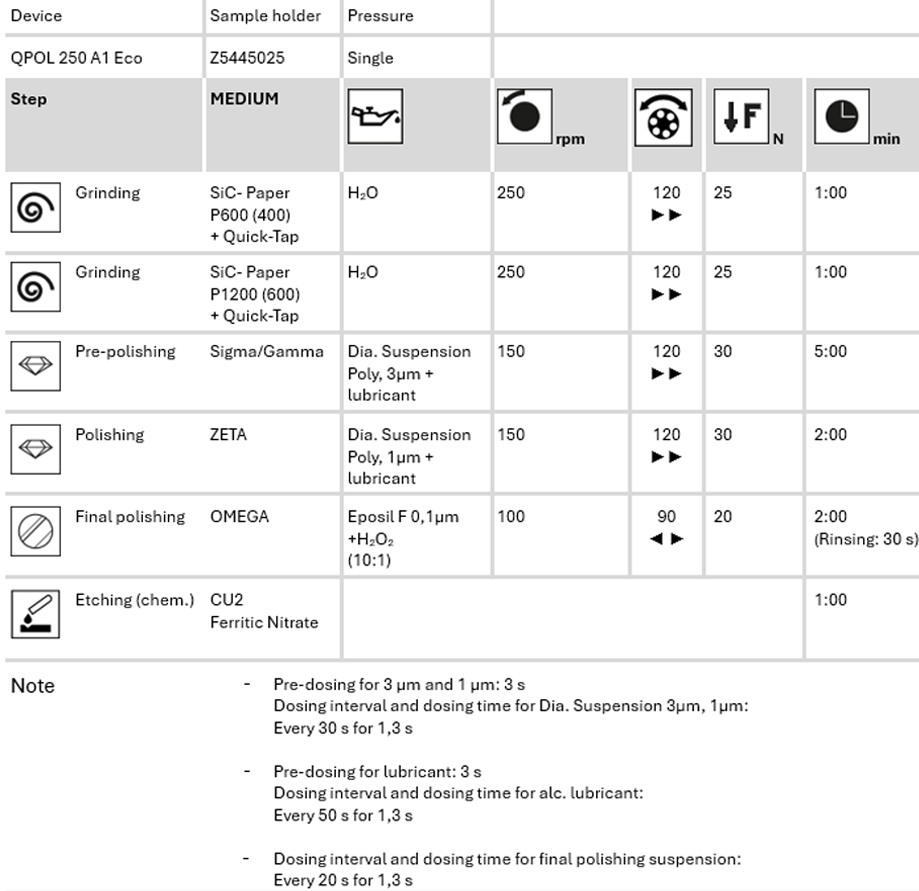
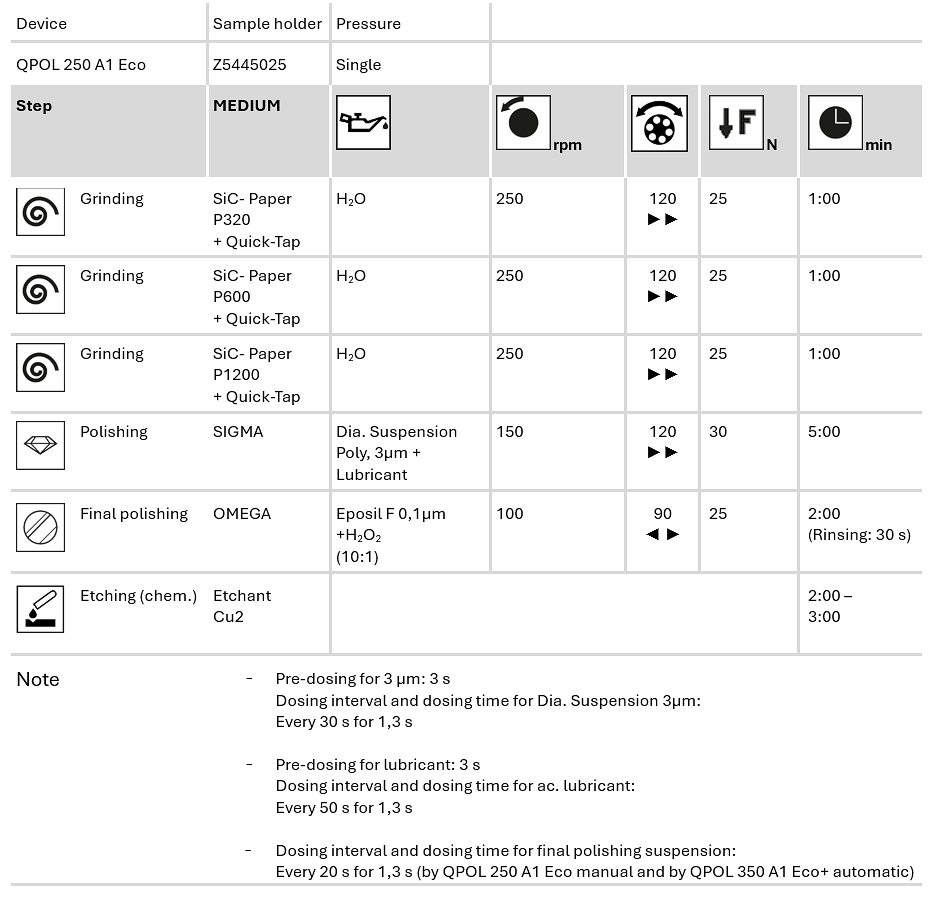
Om overmatige vervorming tijdens het slijpen te voorkomen, wordt over het algemeen aanbevolen om te beginnen met vlak slijpen met de fijnste praktische korrelgrootte, in plaats van te beginnen met grove schuurmiddelen. Dit vermindert de diepte van de oppervlakteschade en vereenvoudigt de daaropvolgende polijststappen. Voor het slijpen van koper raden we aan schuurpapier van siliciumcarbide (SiC) te gebruiken, dat een gecontroleerde materiaalverwijdering mogelijk maakt en tegelijkertijd vegen en mechanische vervorming tot een minimum beperkt. We raden aan DiaComplete Poly te gebruiken, een mengsel van diamantsuspensie en smeermiddel op waterbasis dat is ontworpen voor snel, efficiënt en reproduceerbaar polijsten.
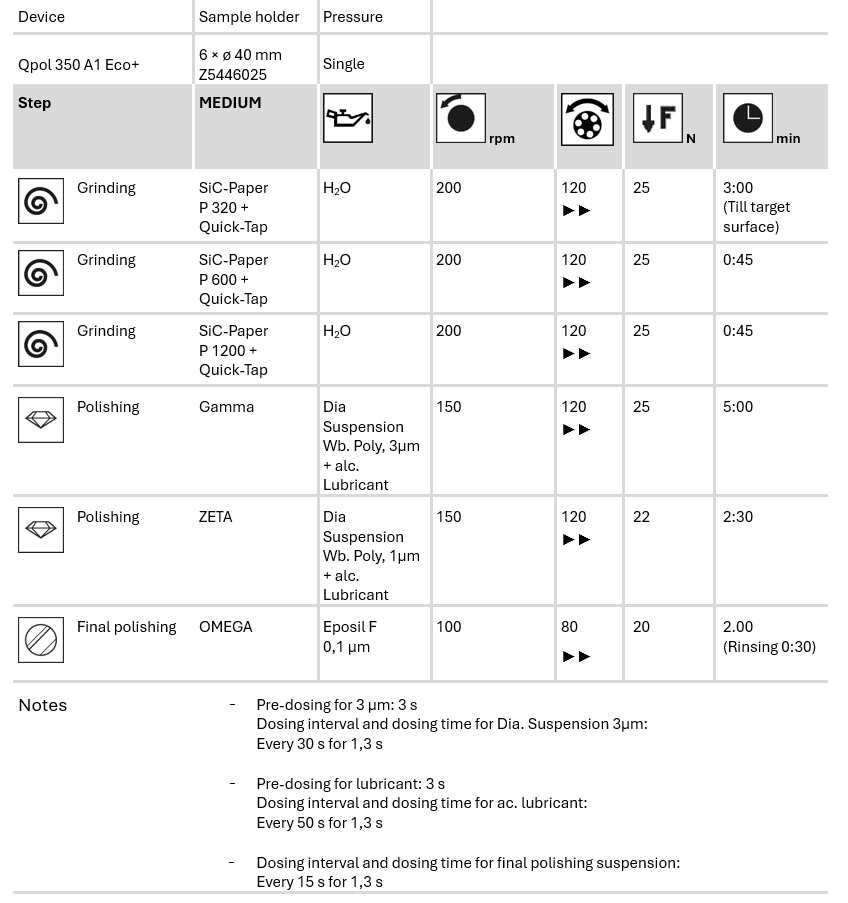
Een aanbevolen bereidingsvolgorde voor koper
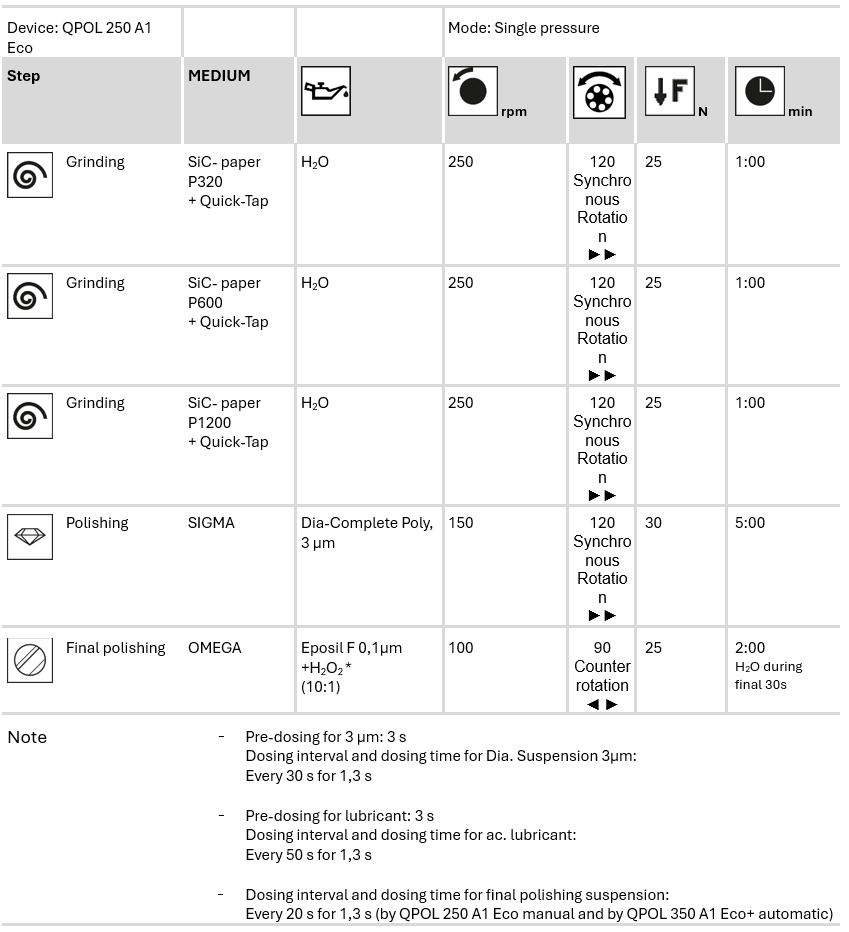
* Gebruik 98-90% Eposil F + 2-10% H₂O₂ voor de laatste polijststap. Zonder toevoegingen moet de polijsttijd worden verdubbeld.
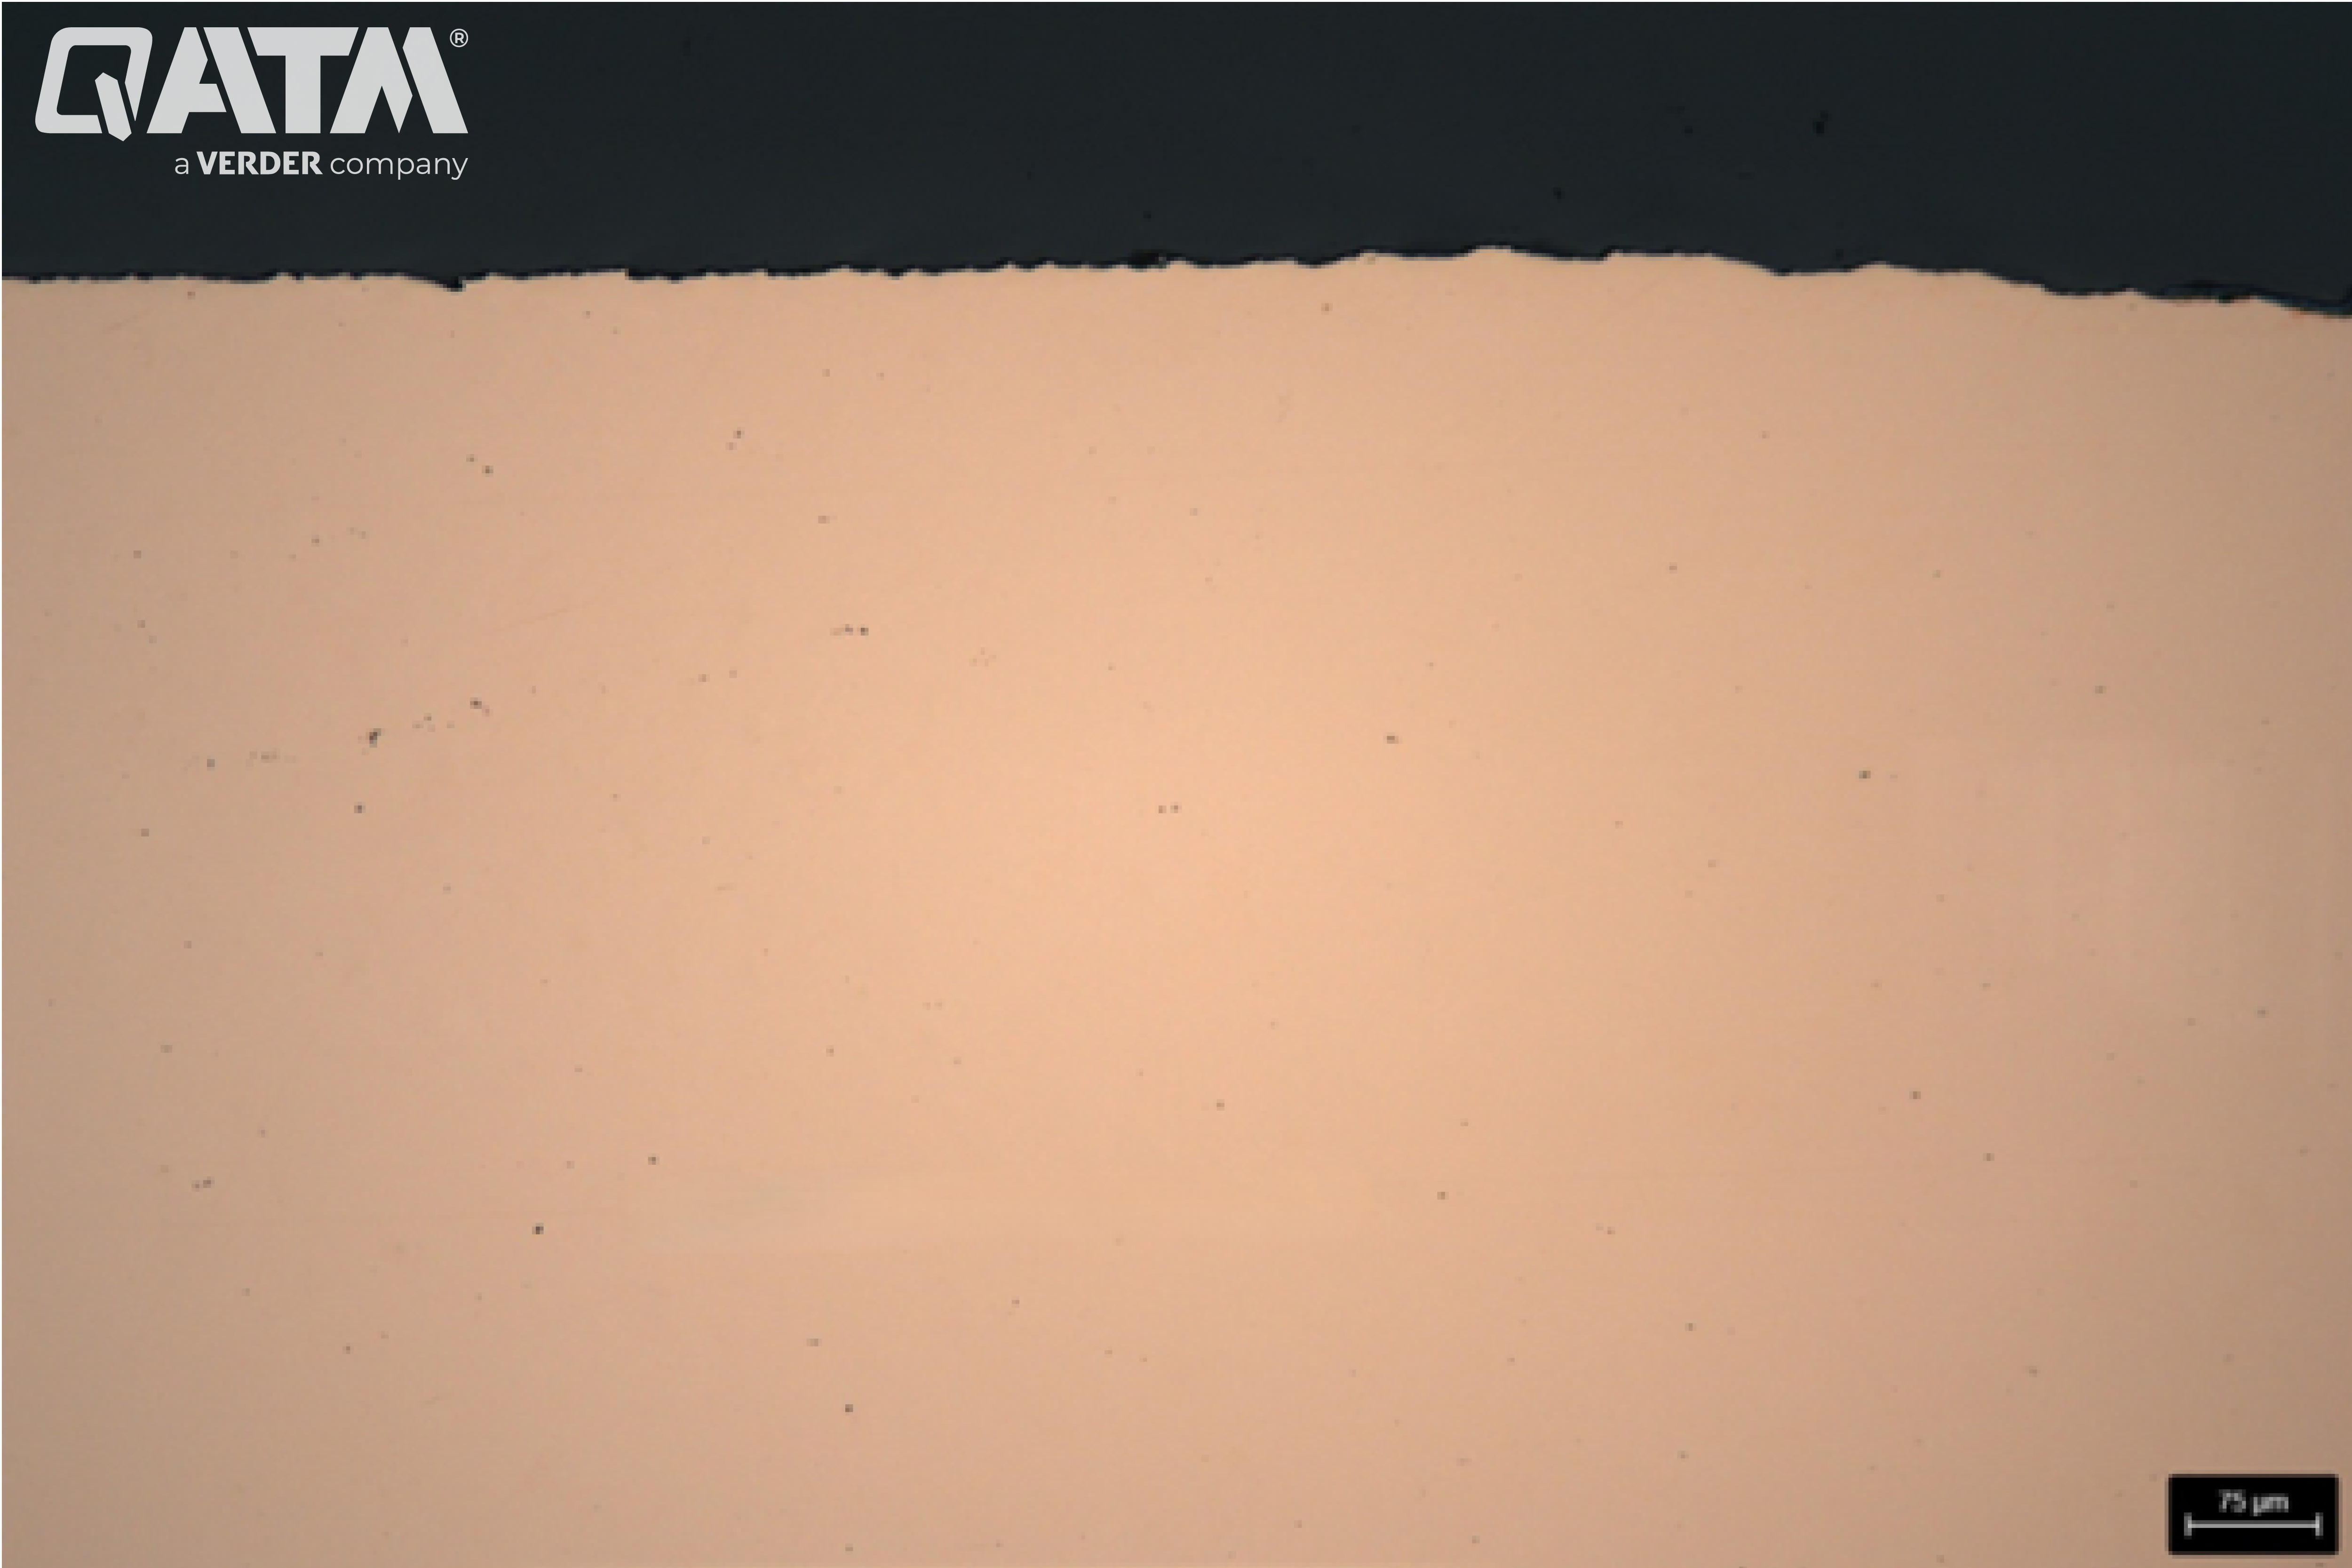
Kopermonster na fijn polijsten op de rand — 100:1
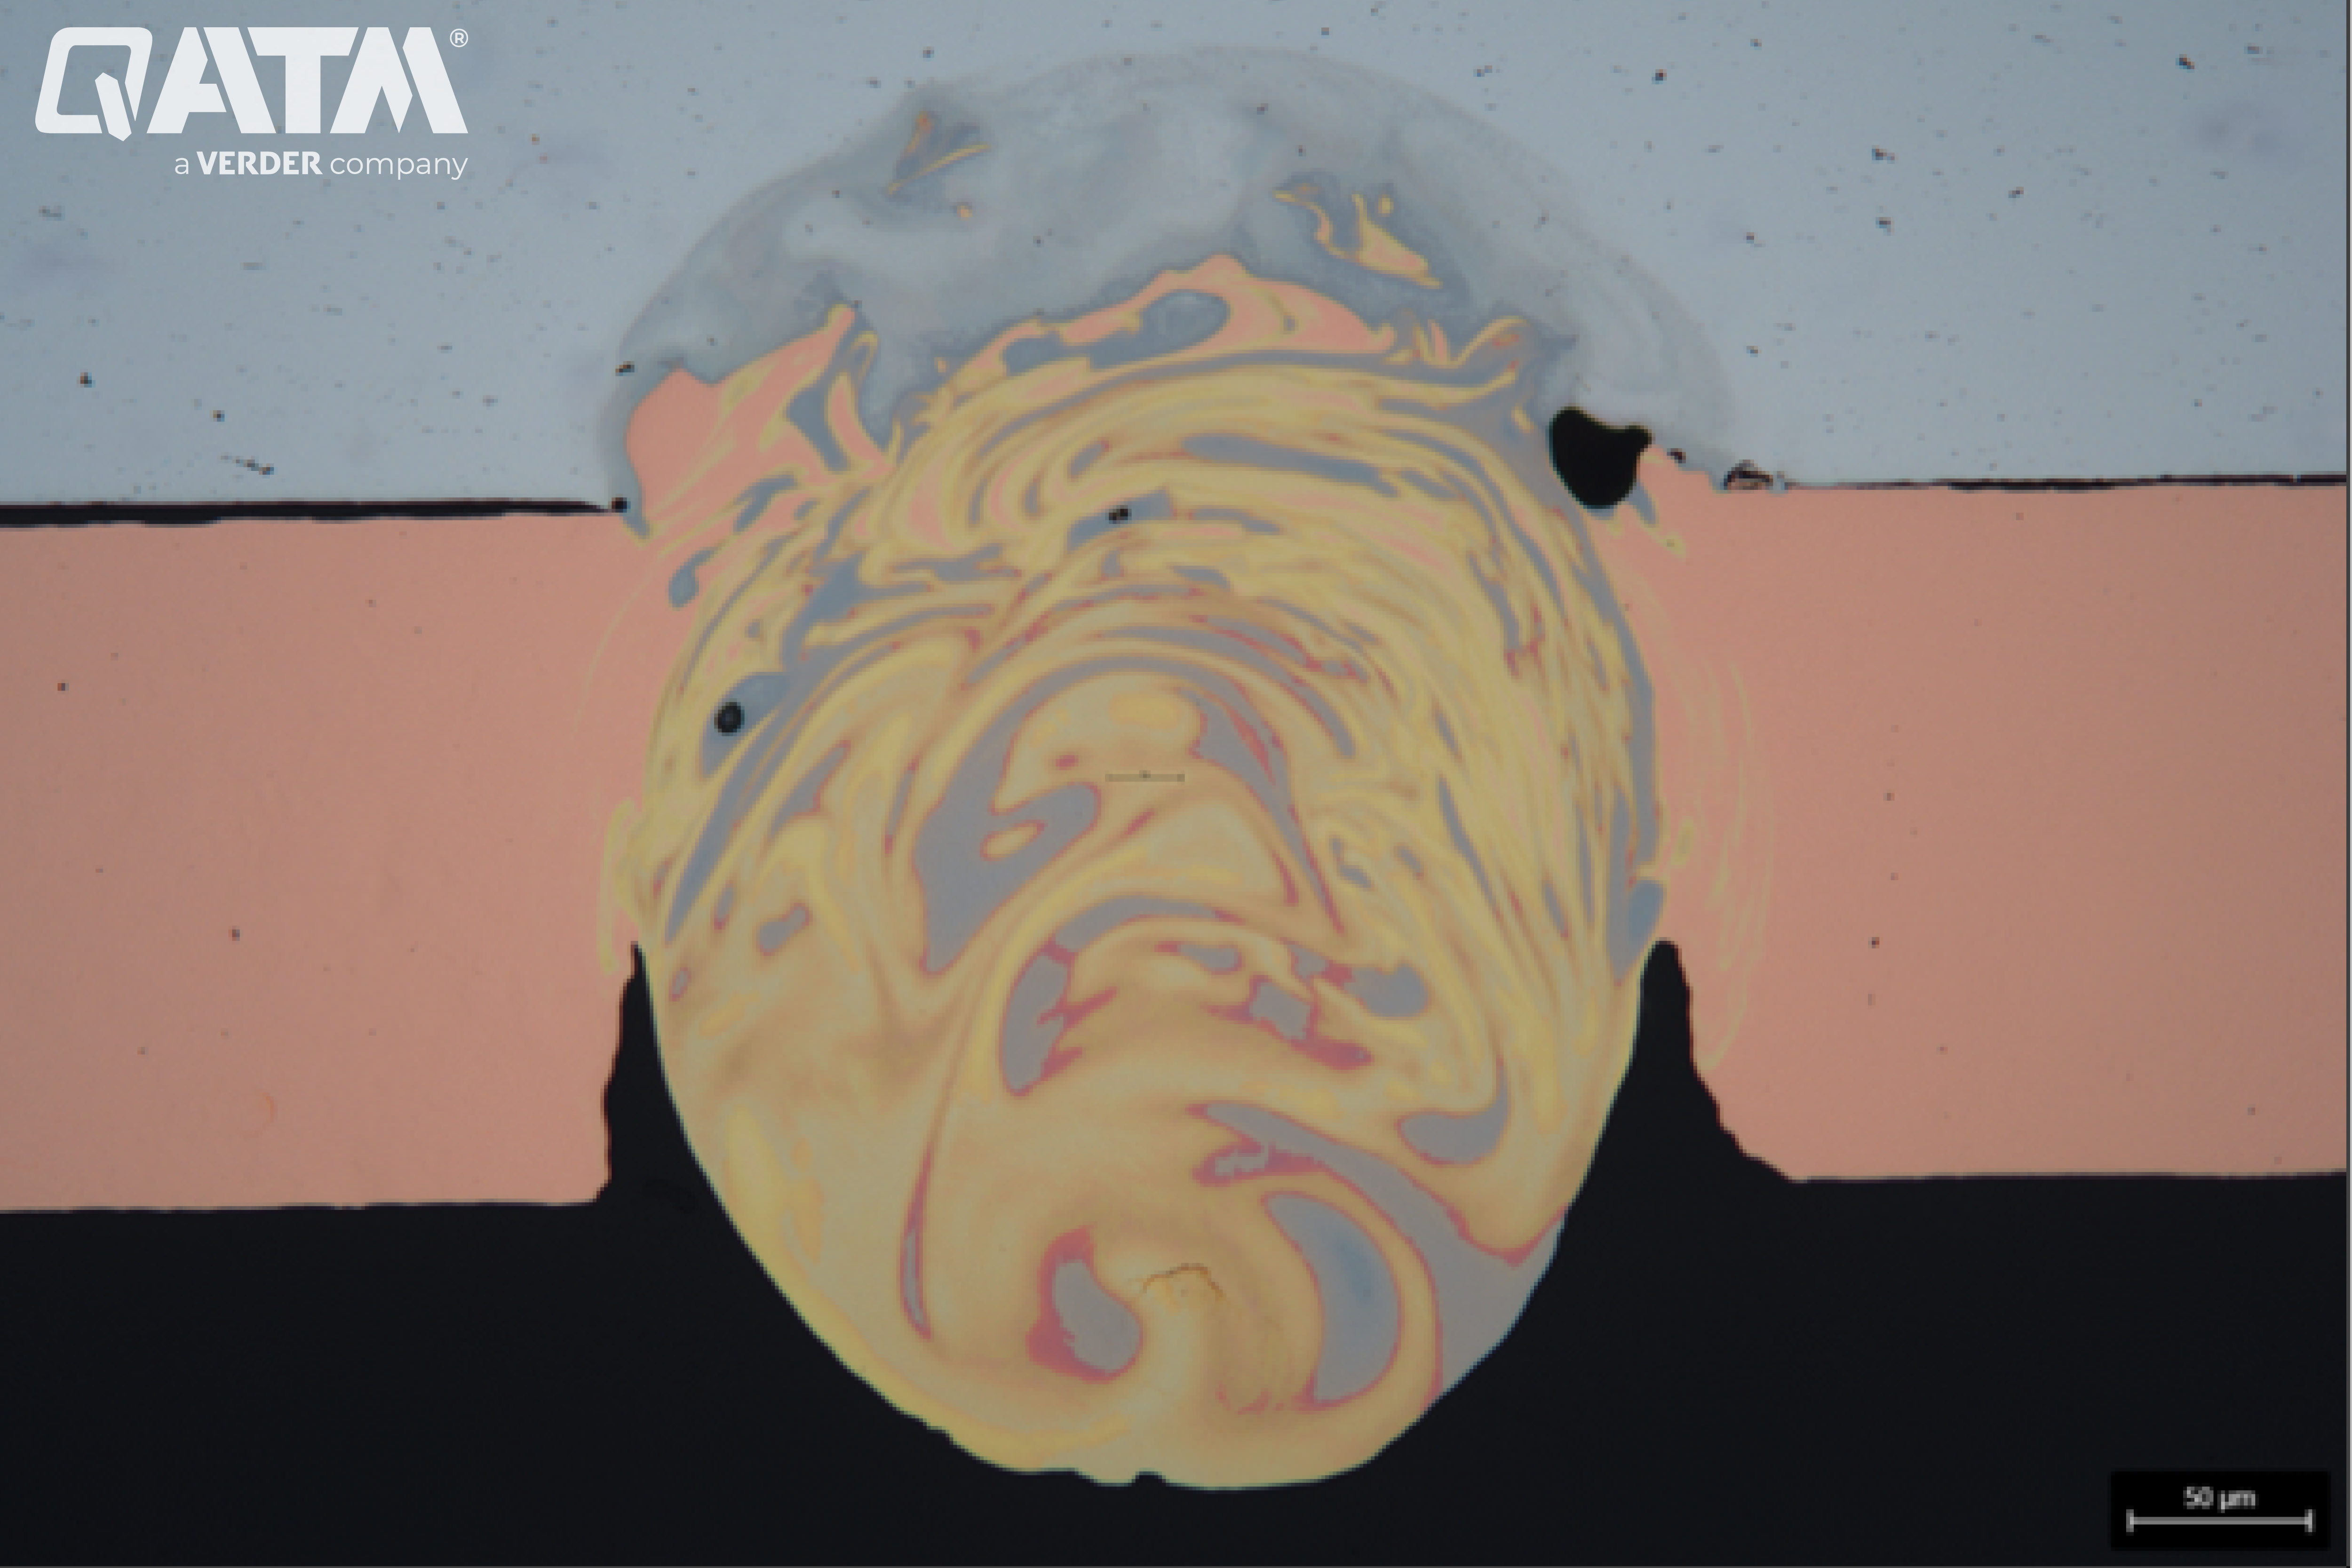
Een lasnaad op een koperen plaat na het laatste polijsten — 200:1
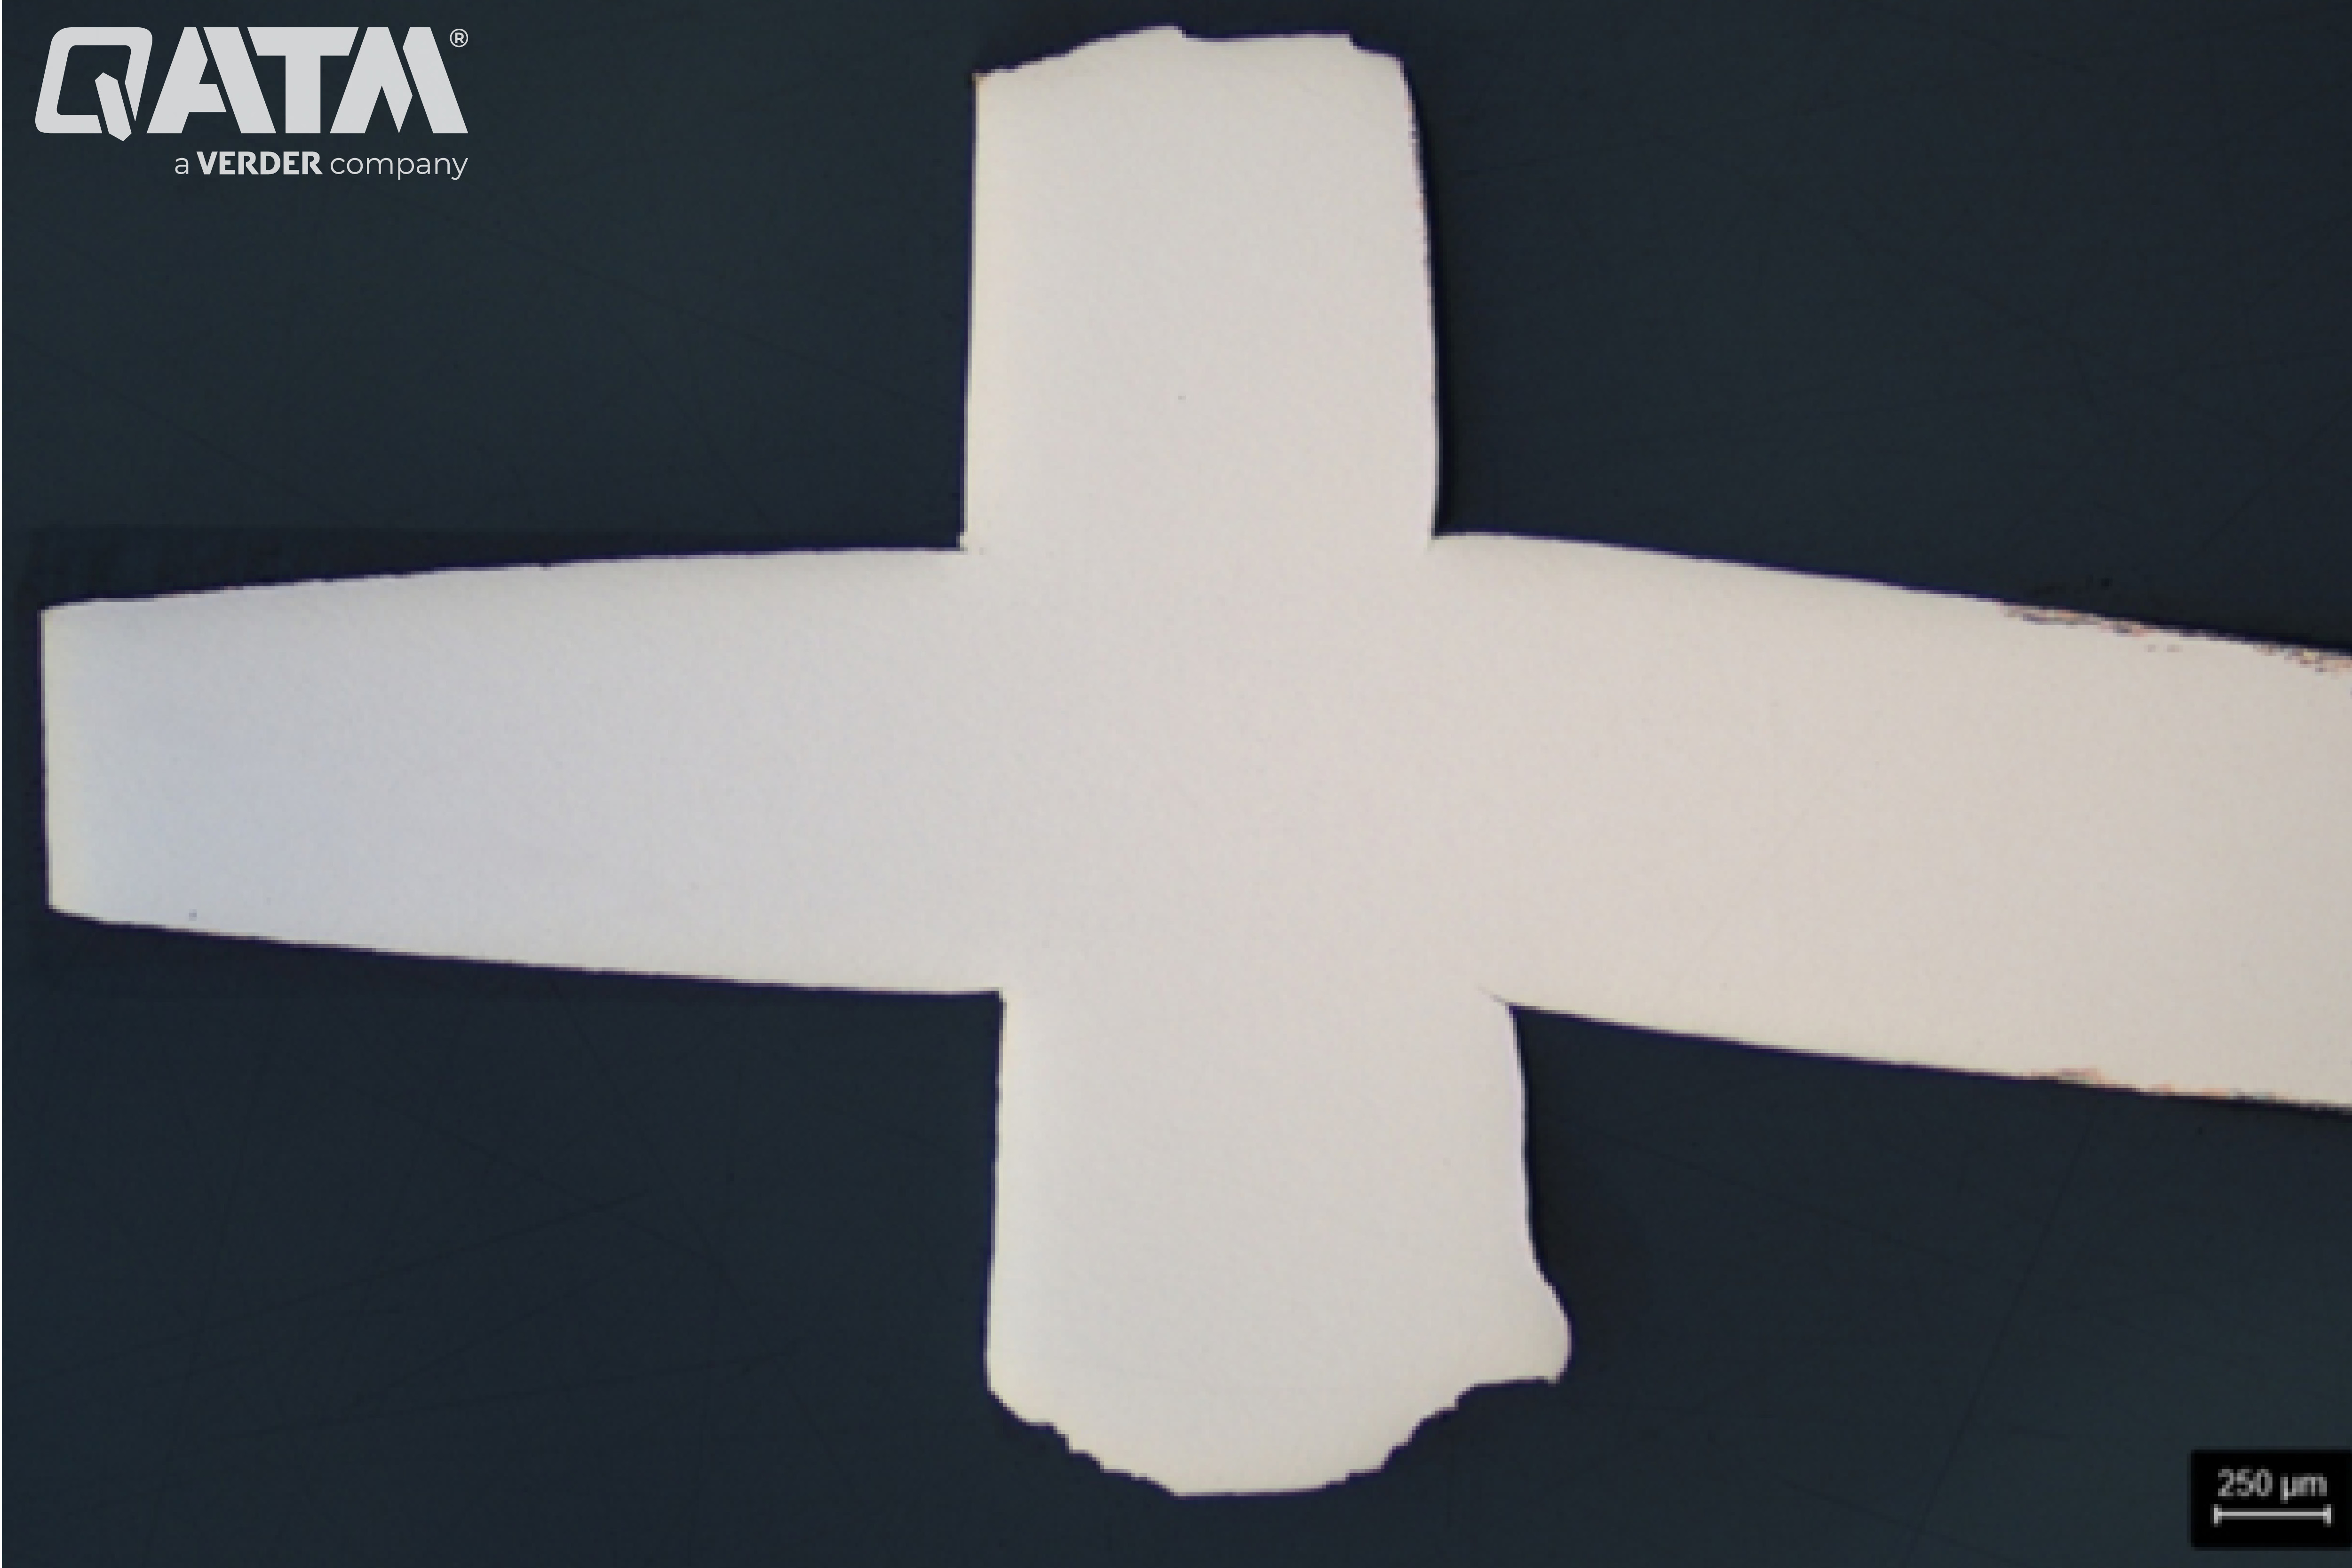
Een koperen dwarsdoorsnedemonster na het laatste polijsten — 25:1
Ets van Cu- en Cu-legeringen
Etsen is een essentiële stap in de metallografische voorbereiding van koper en zijn legeringen. Hiermee kunnen microstructurele kenmerken zoals korrelgrenzen, tweelingen en tweede-fasedeeltjes onder de microscoop zichtbaar worden. In veel gevallen, vooral bij gietlegeringen, is etsen eenvoudig. Het vinden van het optimale etsmiddel kan echter een grotere uitdaging zijn voor smeedkoperlegeringen, met name legeringen die uitgebreide koude vervorming hebben ondergaan. In dergelijke gevallen kan het etsen in kleur extra contrast en helderheid bieden.
Gebruikelijke etsmiddelen kunnen in het laboratorium worden bereid met standaard chemische reagentia. De volgende tabel geeft een overzicht van typische formuleringen en gebruiksomstandigheden:
Veiligheidsmededeling: Zuren moeten voorzichtig worden gebruikt. Draag beschermende uitrusting en volg de veiligheidsrichtlijnen van het laboratorium.
| Compositie | Voorwaarden voor het etsen | Omschrijving |
|---|---|---|
| 120 ml gedestilleerd water of ethanol (≥ 96%), 10 g ijzer- (III) -chloride | 1—3 minuten | Visualisatie van de macrostructuur, vorming van dendrieten in alflegeringen, alle soorten messing en Al-bronzen; etsen van korreloppervlakken |
| 50 ml gedestilleerd water 50 ml salpeterzuur (65%) |
10 — 120 seconden | Visualisatie van de macrostructuur; etsen van korreloppervlakken; Ets van messing |
| 100 ml gedestilleerd water, 10 g ammoniumpersulfaat | 10 seconden tot 2 minuten; Kan voorzichtig worden verwarmd om de reactie te intensiveren | Visualisatie van de microstructuur (bijv. korrelgrenzen en korreloppervlakken) |
| 100—120 ml gedestilleerd water, 20—50 ml zoutzuur (32%), 5-10 g ijzer- (III) -chloride | 10—60 seconden | Etst de bètafase in messing. Ets van brons en koper. |
Opmerking: Als het monster lood bevat, zullen de meeste etsmiddelen de insluitsels aanvallen, waardoor er zwarte holtes achterblijven. Voor nauwkeurige documentatie van de looddistributie moeten vóór het etsen afbeeldingen worden gemaakt.
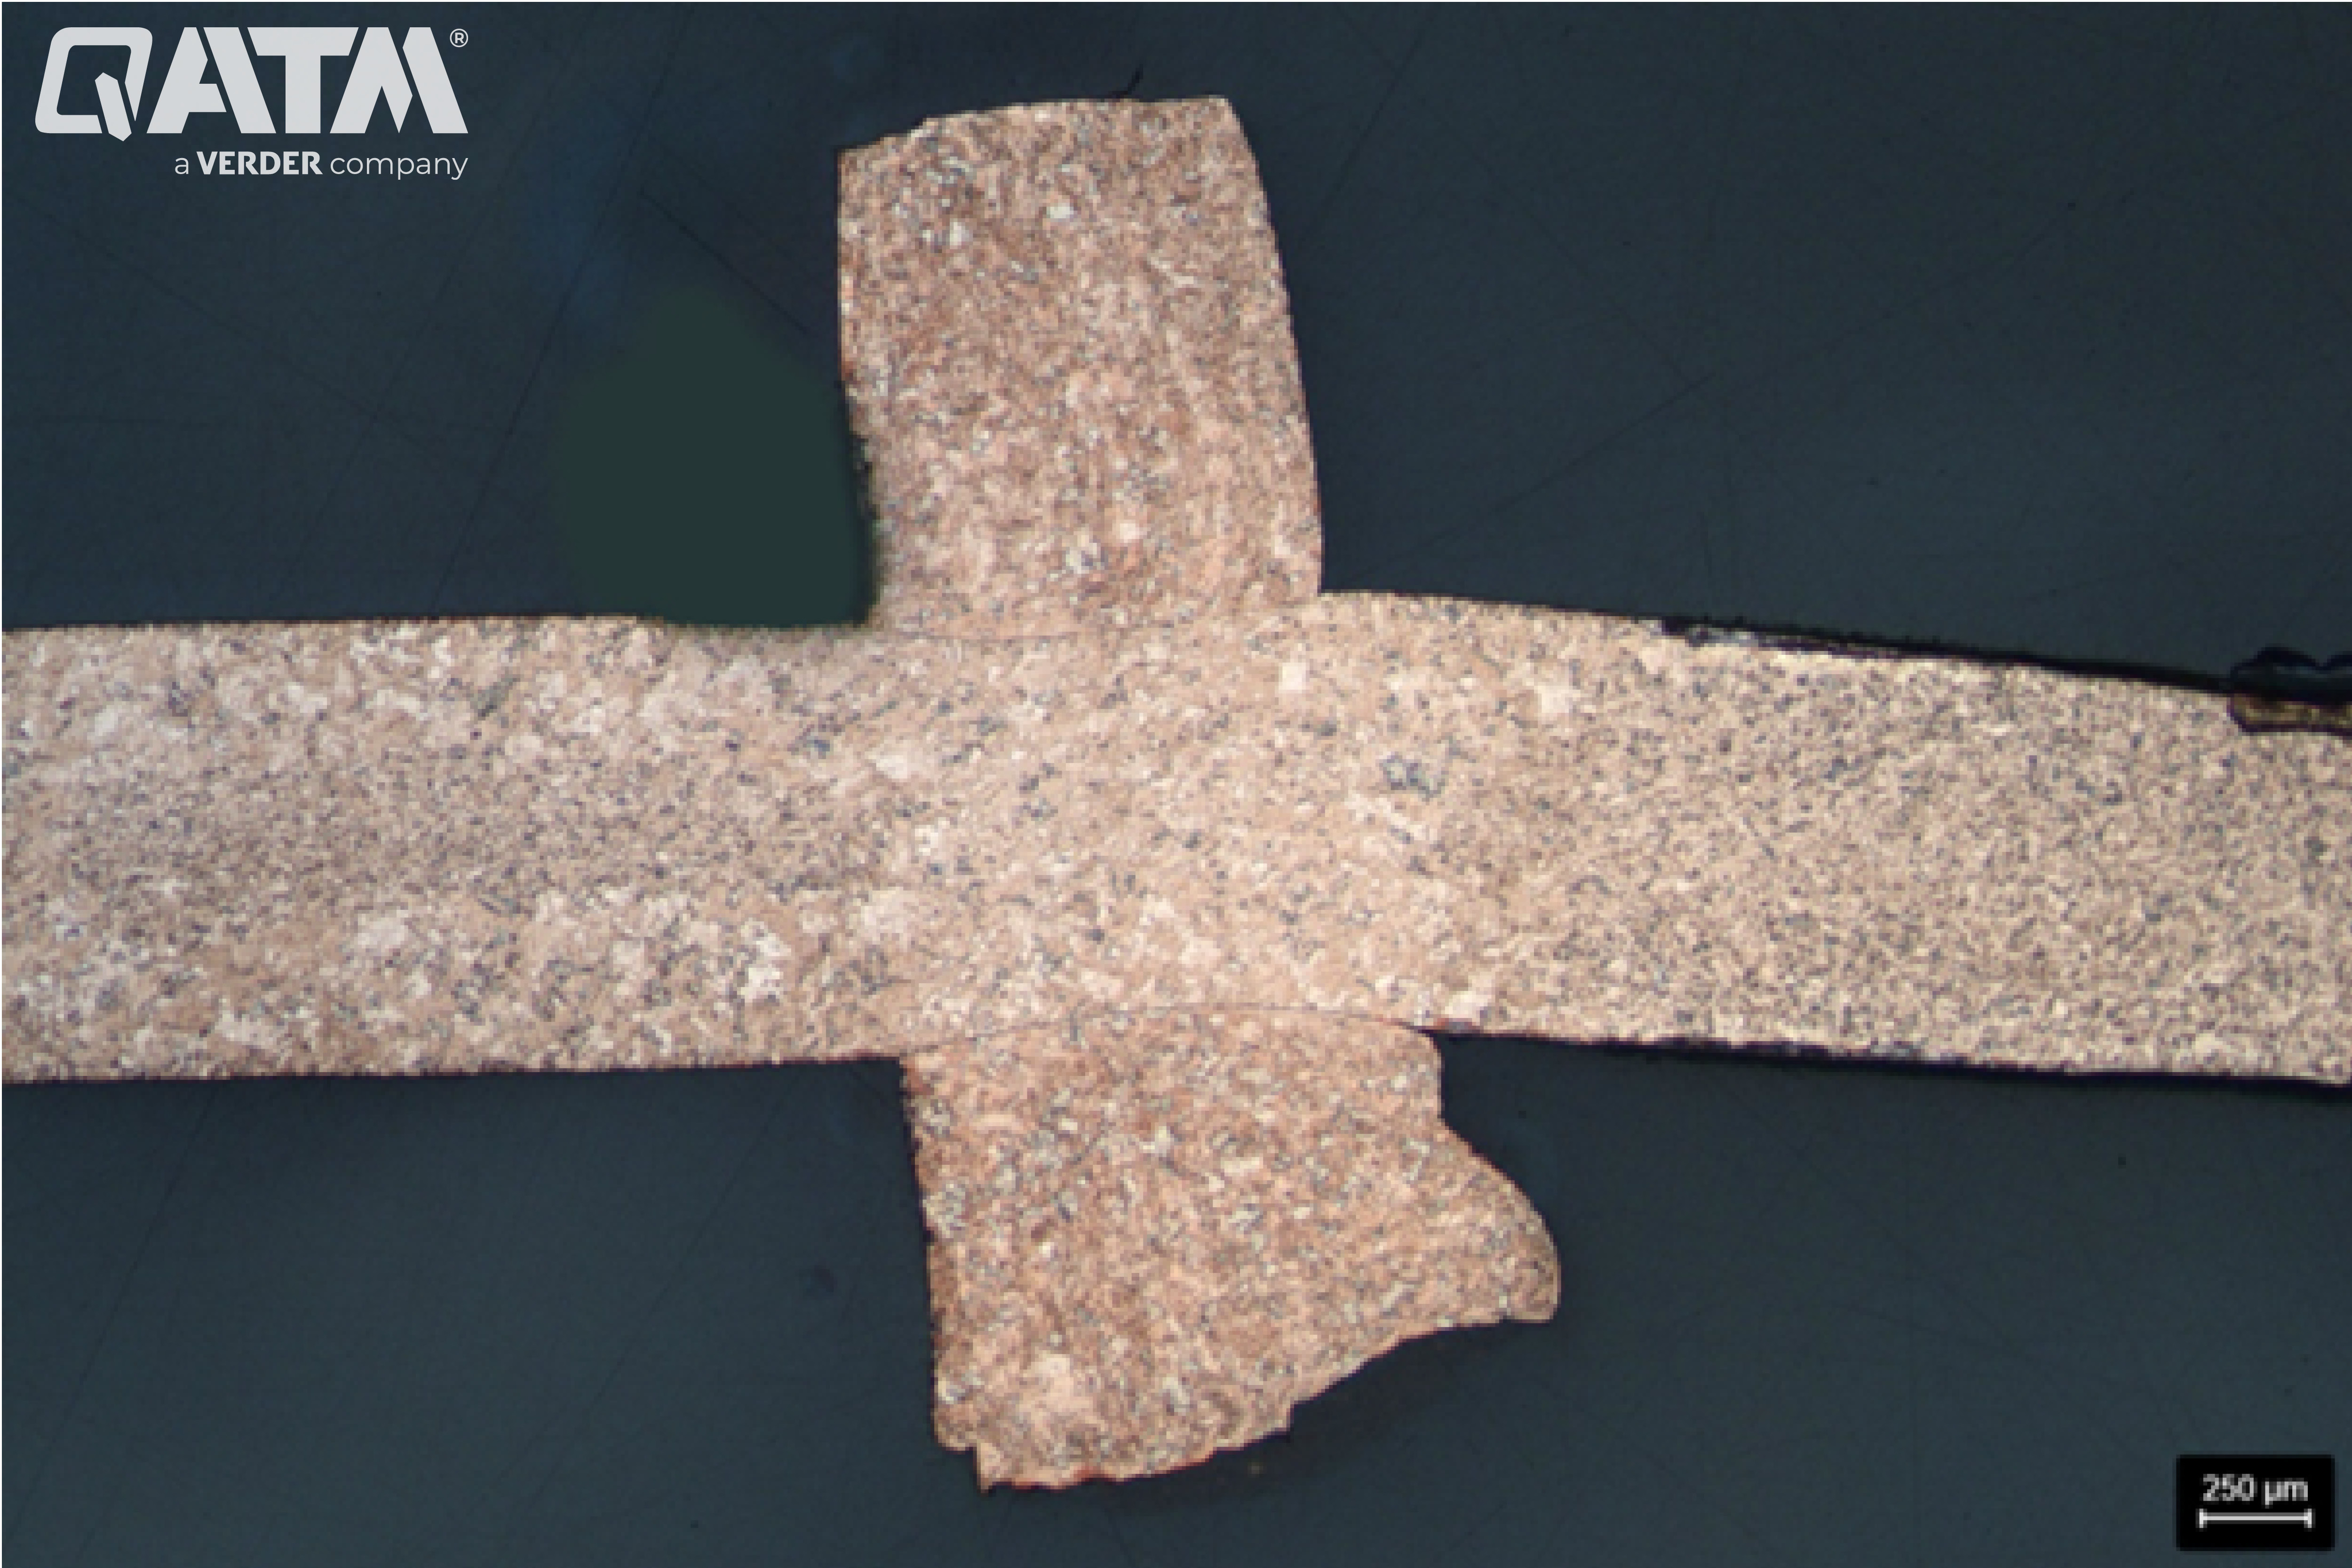
Koperen dwarsdoorsnedemonster na etsen met koper A-ijzerchloride-etsmiddel — 25:1
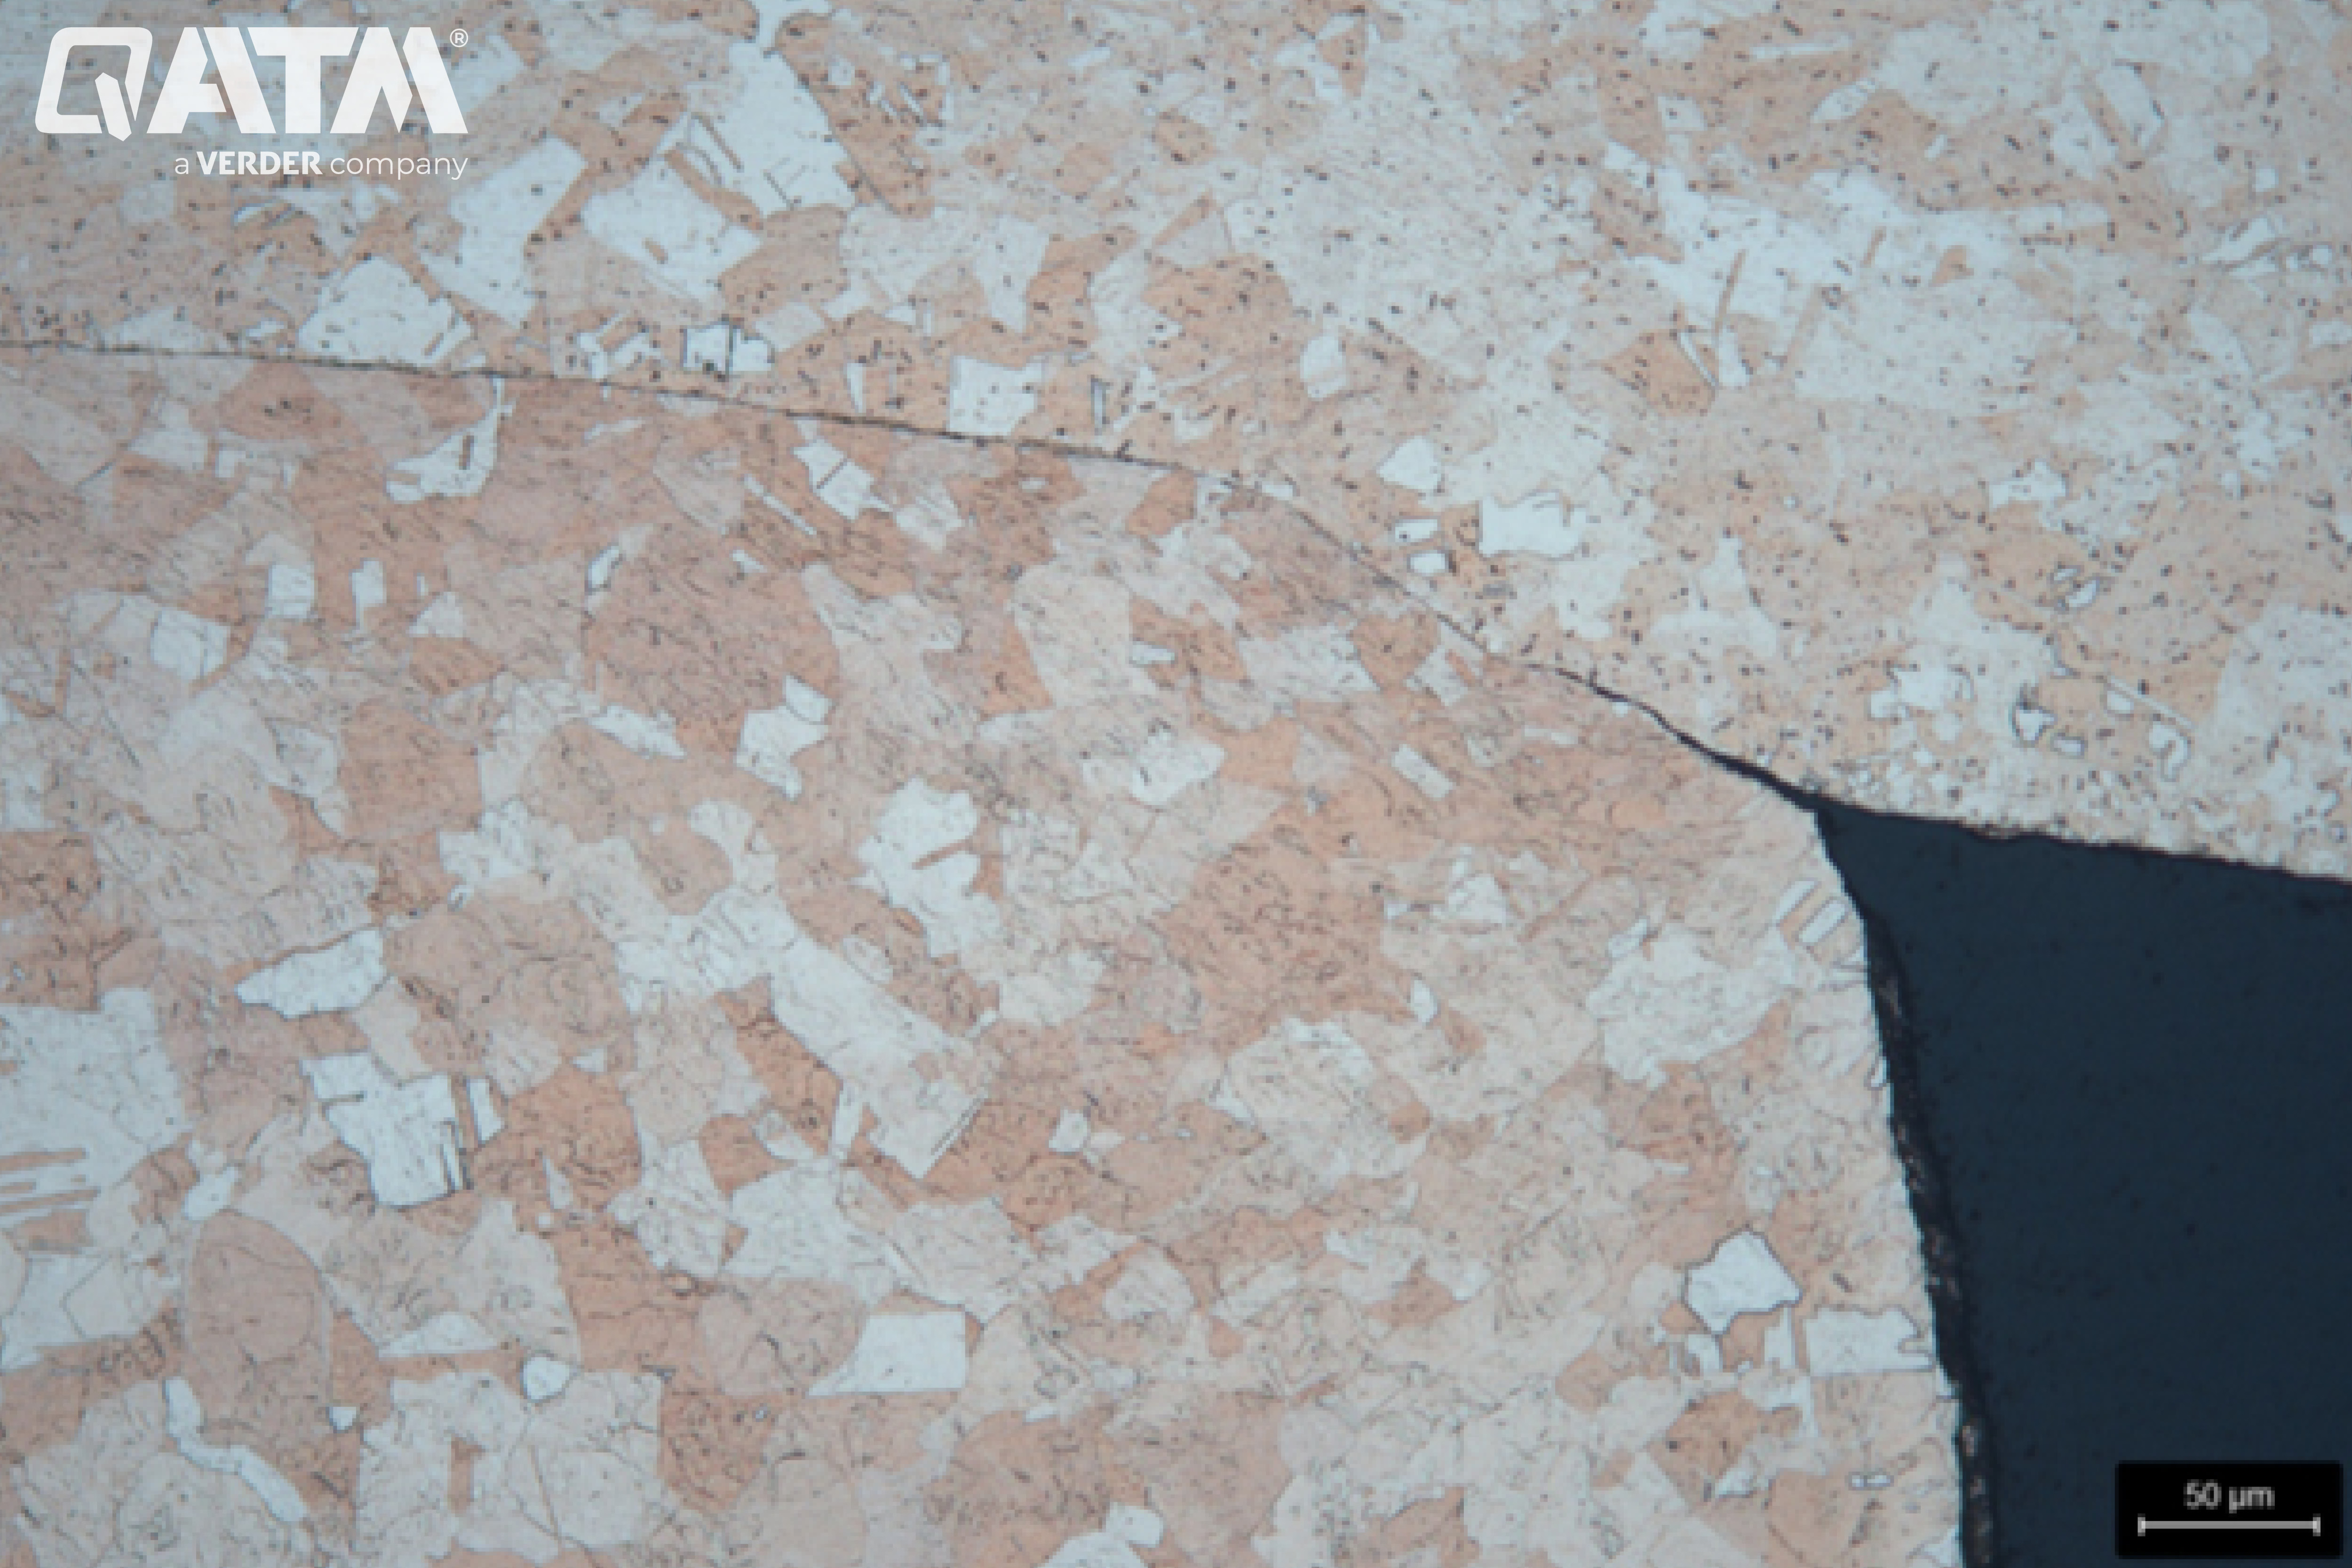
Het contactoppervlak tussen twee koperen platen na het etsen — 200:1
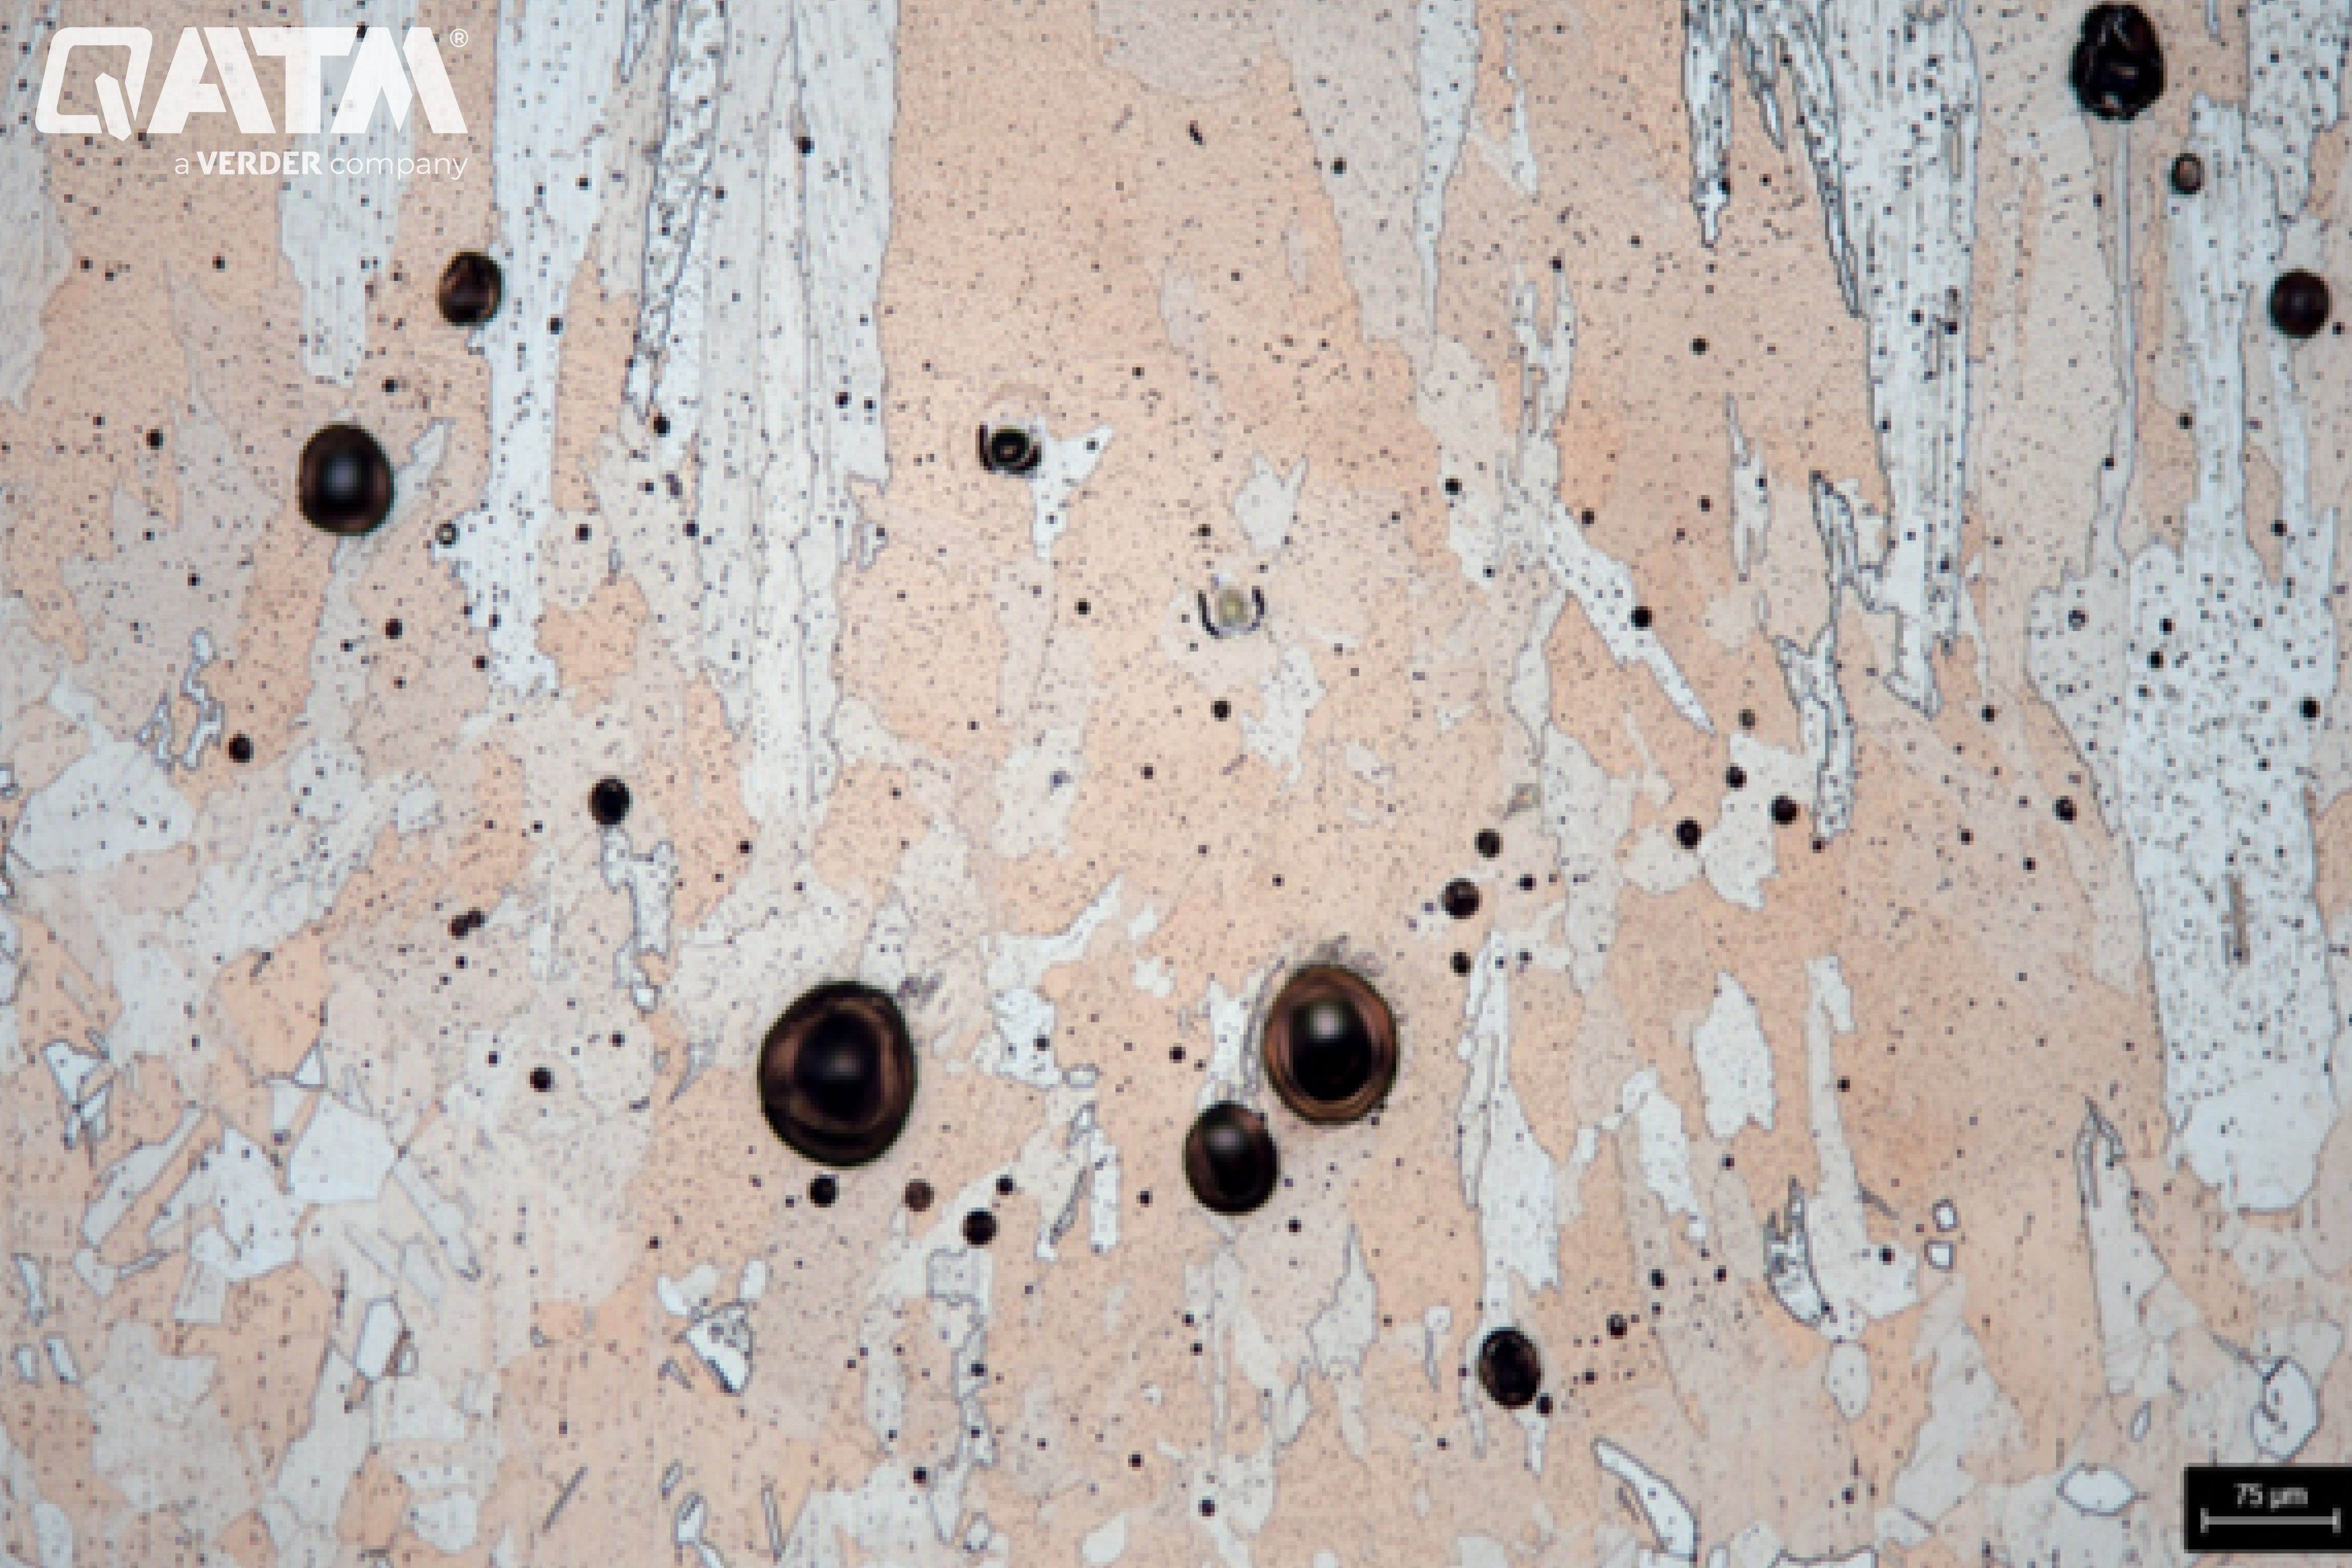
De door warmte beïnvloede zone in een lasergelast kopermonster — 100:1
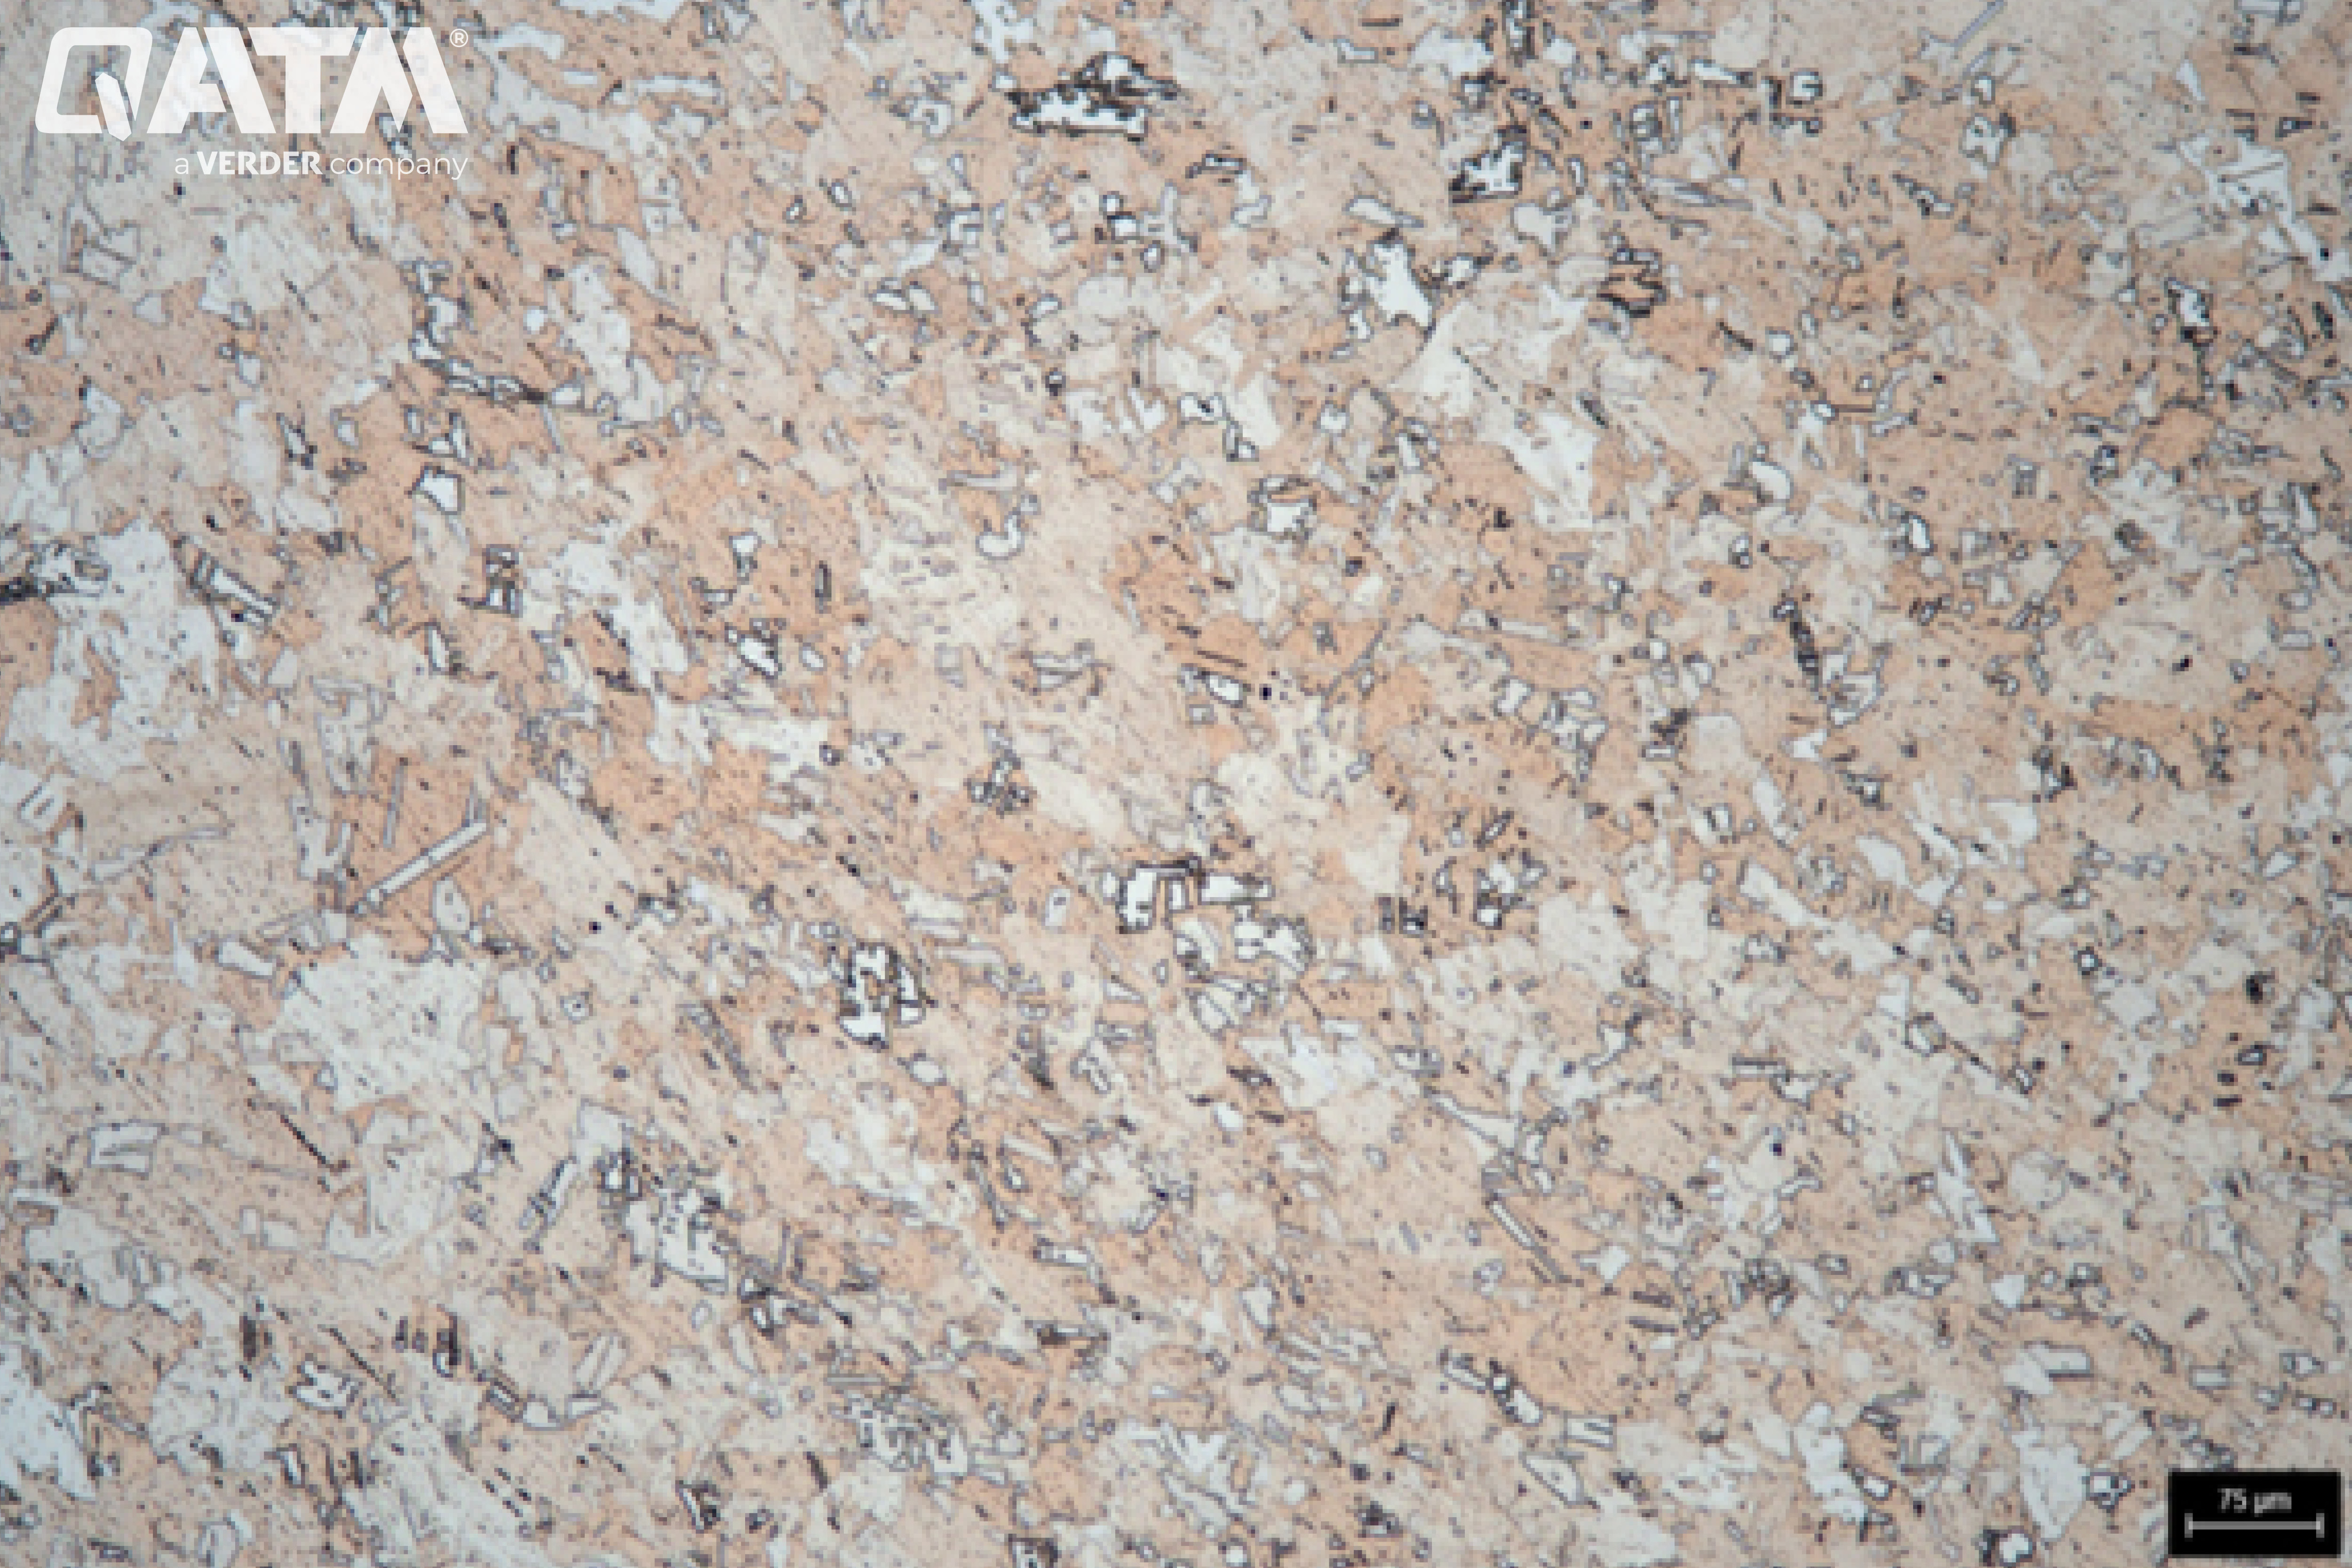
Koperlegering na etsen met ferritisch nitraat CU2-etsmiddel — 100:1
Hardheidstesten van Cu- en Cu-legeringen
Het testen van de hardheid van koper en zijn legeringen wordt gewoonlijk uitgevoerd met behulp van Vickers (HV), Brinell (HB) of Rockwell (HR) -methoden. Typische hardheidswaarden van zeer zuiver koper variëren van 40 tot 150 HV, terwijl koperlegeringen 300 HV of meer kunnen bereiken. Deze waarden zijn afhankelijk van de samenstelling, warmtebehandeling en mate van koude bewerking, waardoor hardheidstesten een belangrijk instrument voor kwaliteitscontrole zijn. Raadpleeg onze kennisbank voor meer informatie over hardheidstesten, waar u gedetailleerde richtlijnen kunt vinden over de voorbereiding en karakterisering van materialografische monsters.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
In-Depth Insights and Practical Guidance
Koper wordt gekenmerkt door zijn uitzonderlijk hoge thermische en elektrische geleidbaarheid, uitstekende corrosiebestendigheid, matige sterkte en goede vervormbaarheid. De fysische eigenschappen van koper zijn te zien in tabel 1. Als een van de oudste metalen van de mensheid wordt koper al duizenden jaren gebruikt en blijft het onmisbaar in de moderne technologie en industrie. De studie van koper en zijn legeringen onderzoekt hun structuur, eigenschappen, verwerking en toepassingen en biedt inzicht in hoe deze veelzijdige materialen kunnen worden ontworpen voor specifieke toepassingen. Er zijn momenteel meer dan 400 koperlegeringen, die elk verschillende eigenschappen hebben, en er worden nog steeds nieuwe legeringen ontwikkeld. Deze materialen zijn ontworpen om te voldoen aan de hoogste technische normen en zijn op maat gemaakt voor een breed scala aan toepassingen. Koper kan worden gelegeerd met verschillende elementen. Enkele van de meest algemeen erkende koperlegeringen omvatten verschillende soorten messing, die verschillende hoeveelheden zink bevatten, en brons, dat is gemaakt van koper en tin. Andere bekende koperlegeringen zijn onder meer koper-nikkellegeringen, koper-aluminiumlegeringen, gunmetal (Cu-Sn-Zn-legering), koper-mangaanlegeringen en koper-lood-tinlegeringen. De koperstamboom, ontworpen in 2013 door het Duitse Koperinstituut (DKI), is de beste representatieve afbeelding voor het illustreren van koper en zijn legeringen.
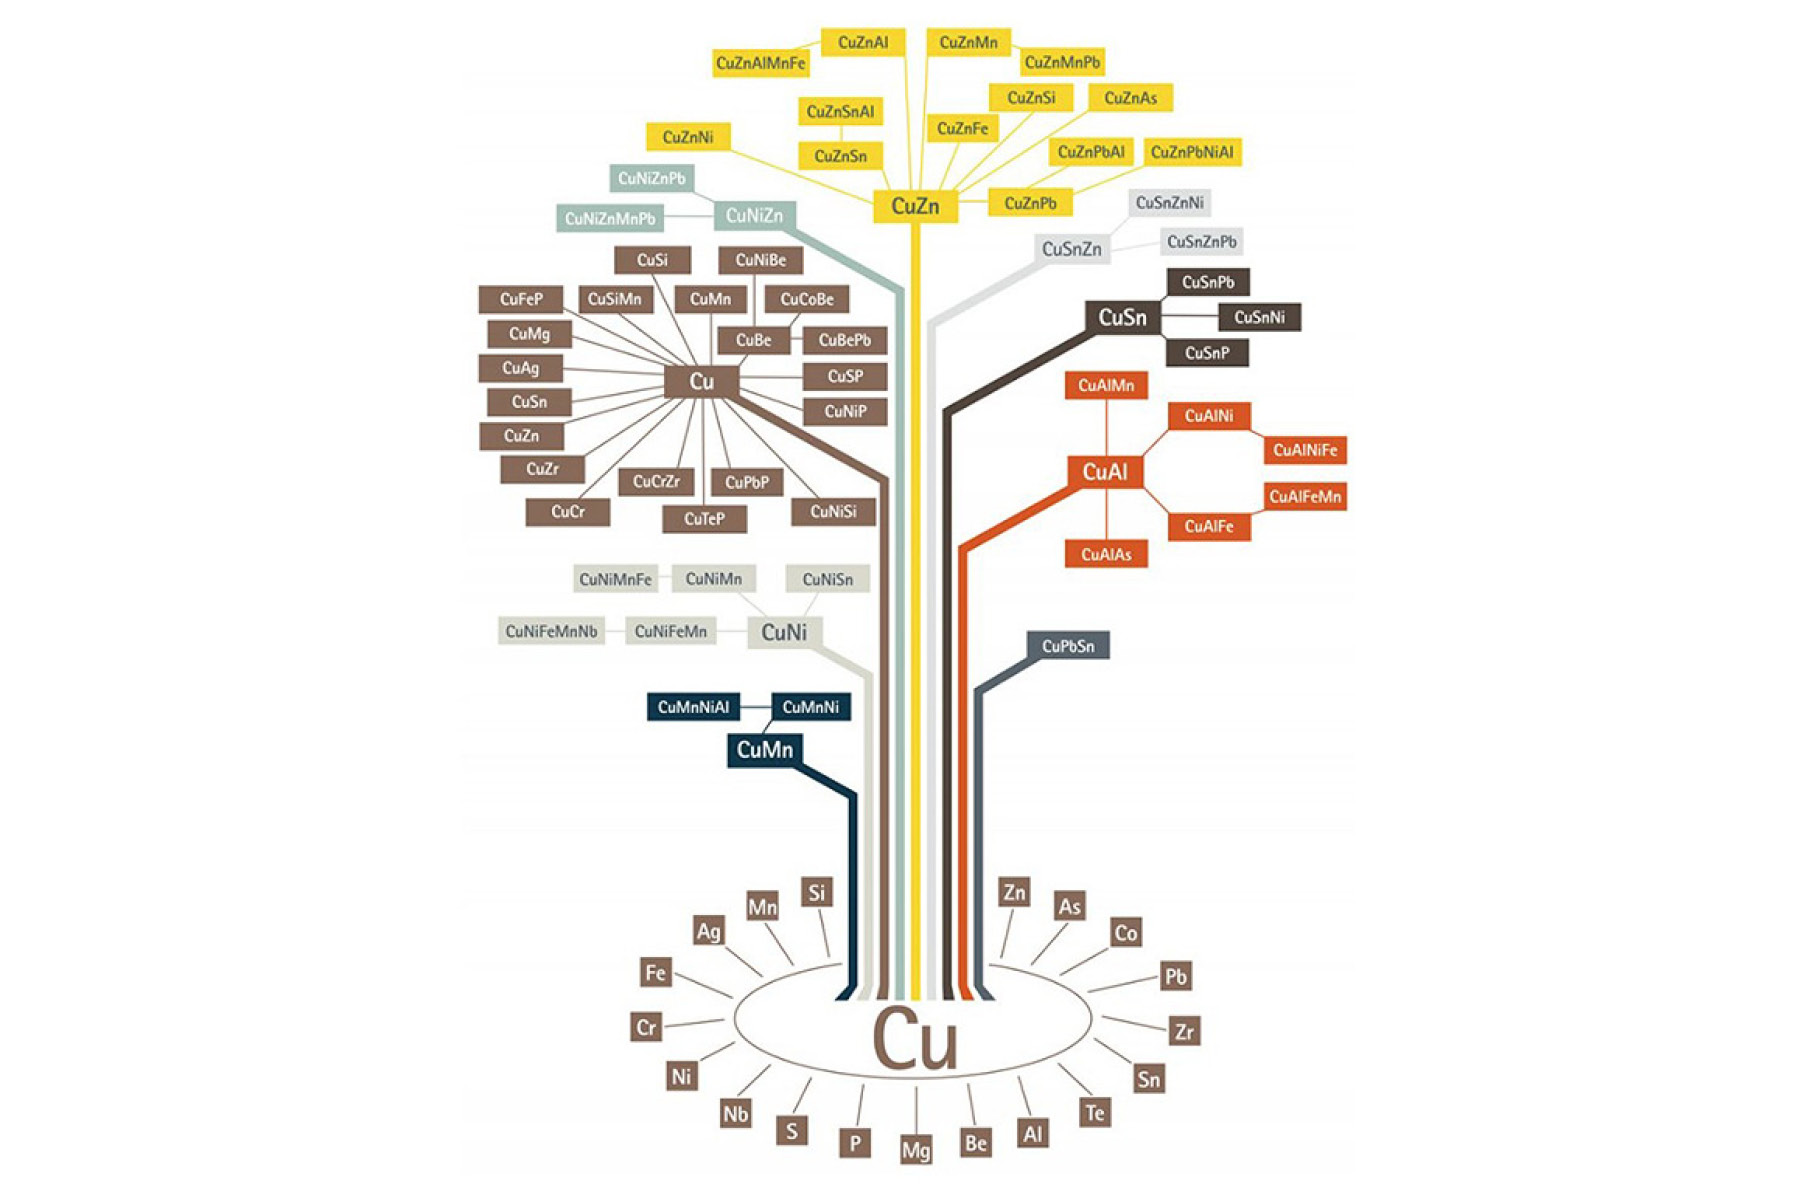
Copper stamboom, copyright van DKI, 2013
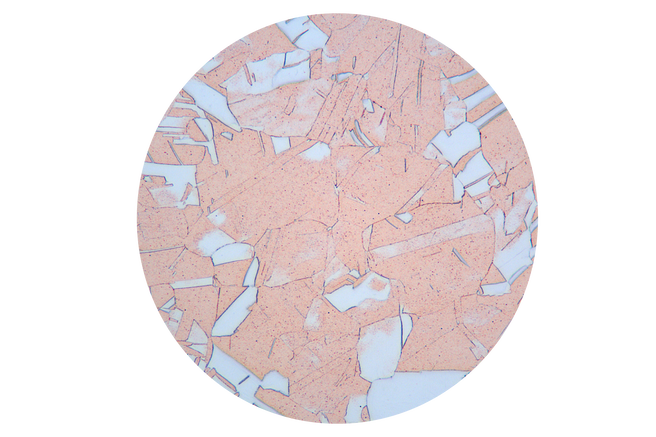
Puur koper
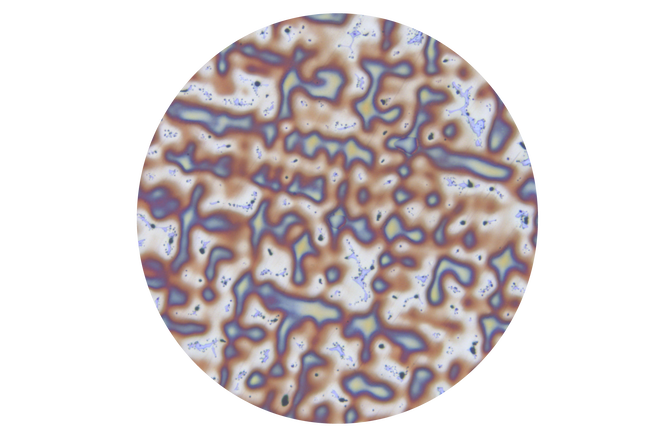
Koperlegeringen
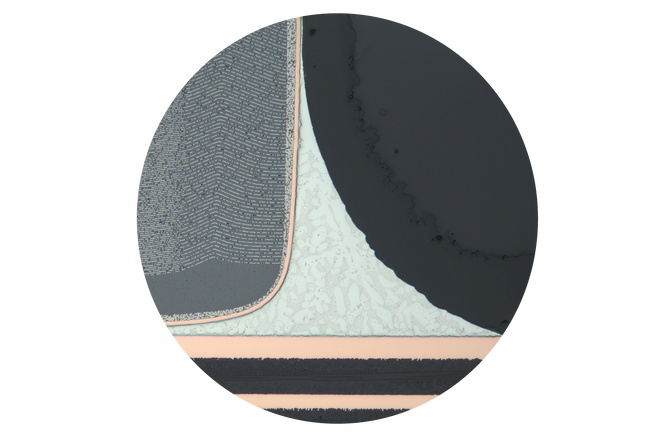
Koper als onderdeel van elektronische componenten
| Kenmerkend | Waarde | Eenheid |
|---|---|---|
| Atoomnummer | 29 | - |
| Standaard atoomgewicht | 63,546 | - |
| Dichtheid | 8,96 | g/cm 3 |
| Smeltpunt | 1083,4 | g/cm °C |
| Elektrische geleidbaarheid bij 20°C | 60 | MS/m |
| Thermische geleidbaarheid bij 20°C | 395 | W (m K) |
| Specifieke warmtecapaciteit | 0.38 | J/gK (20-400 °C) |
| Enthalpie van fusie | 214 | J/g |
| Kristalstructuur | Cubic (Face Centered Cubic) | - |
De belangrijkste doelstellingen van metallografisch onderzoek van koper en zijn legeringen zijn:
- Microstructurele karakterisering:
Om de korrelstructuur, faseverdeling en microstructuur te observeren en te analyseren, die de mechanische, elektrische en corrosie-eigenschappen beïnvloeden. - Fase-identificatie:
Om de verschillende aanwezige fasen te identificeren (zoals vaste oplossing, intermetallische verbindingen of precipitaten) die het gevolg zijn van legeringselementen of specifieke thermische behandelingen. - Kwaliteitscontrole:
Voor het detecteren en evalueren van defecten zoals porositeit, insluitsels, scheuren, segregatie en niet-metalen onzuiverheden die de prestaties en betrouwbaarheid kunnen beïnvloeden. - Beoordeling van de verwerkingseffecten:
Om de effecten van fabricage- en metaalvormingsprocessen (gieten, smeden, walsen, gloeien, enz.) op de microstructuur en bijgevolg op de eigenschappen van het materiaal te bestuderen. - Analyse van corrosie en degradatie:
Om corrosiemechanismen te onderzoeken, de mate van degradatie te evalueren en gebieden te identificeren die gevoelig zijn voor corrosie of andere vormen van milieuaantasting. - Analyse van storingen:
Om de oorzaken van het falen tijdens het gebruik te bepalen door de microstructuur op en rond de breuk- of storingsplaats te onderzoeken. - Homogeniteit en verdeling van legeringen:
Om de uniformiteit van legeringselementen te beoordelen en eventuele segregatie of ongelijkmatige verdeling te detecteren die de materiaalprestaties zou kunnen beïnvloeden.
Metallografisch onderzoek biedt cruciale inzichten voor het optimaliseren van verwerkingsparameters, het waarborgen van de kwaliteit en het verbeteren van de prestaties en levensduur van koper en zijn legeringen in verschillende toepassingen.
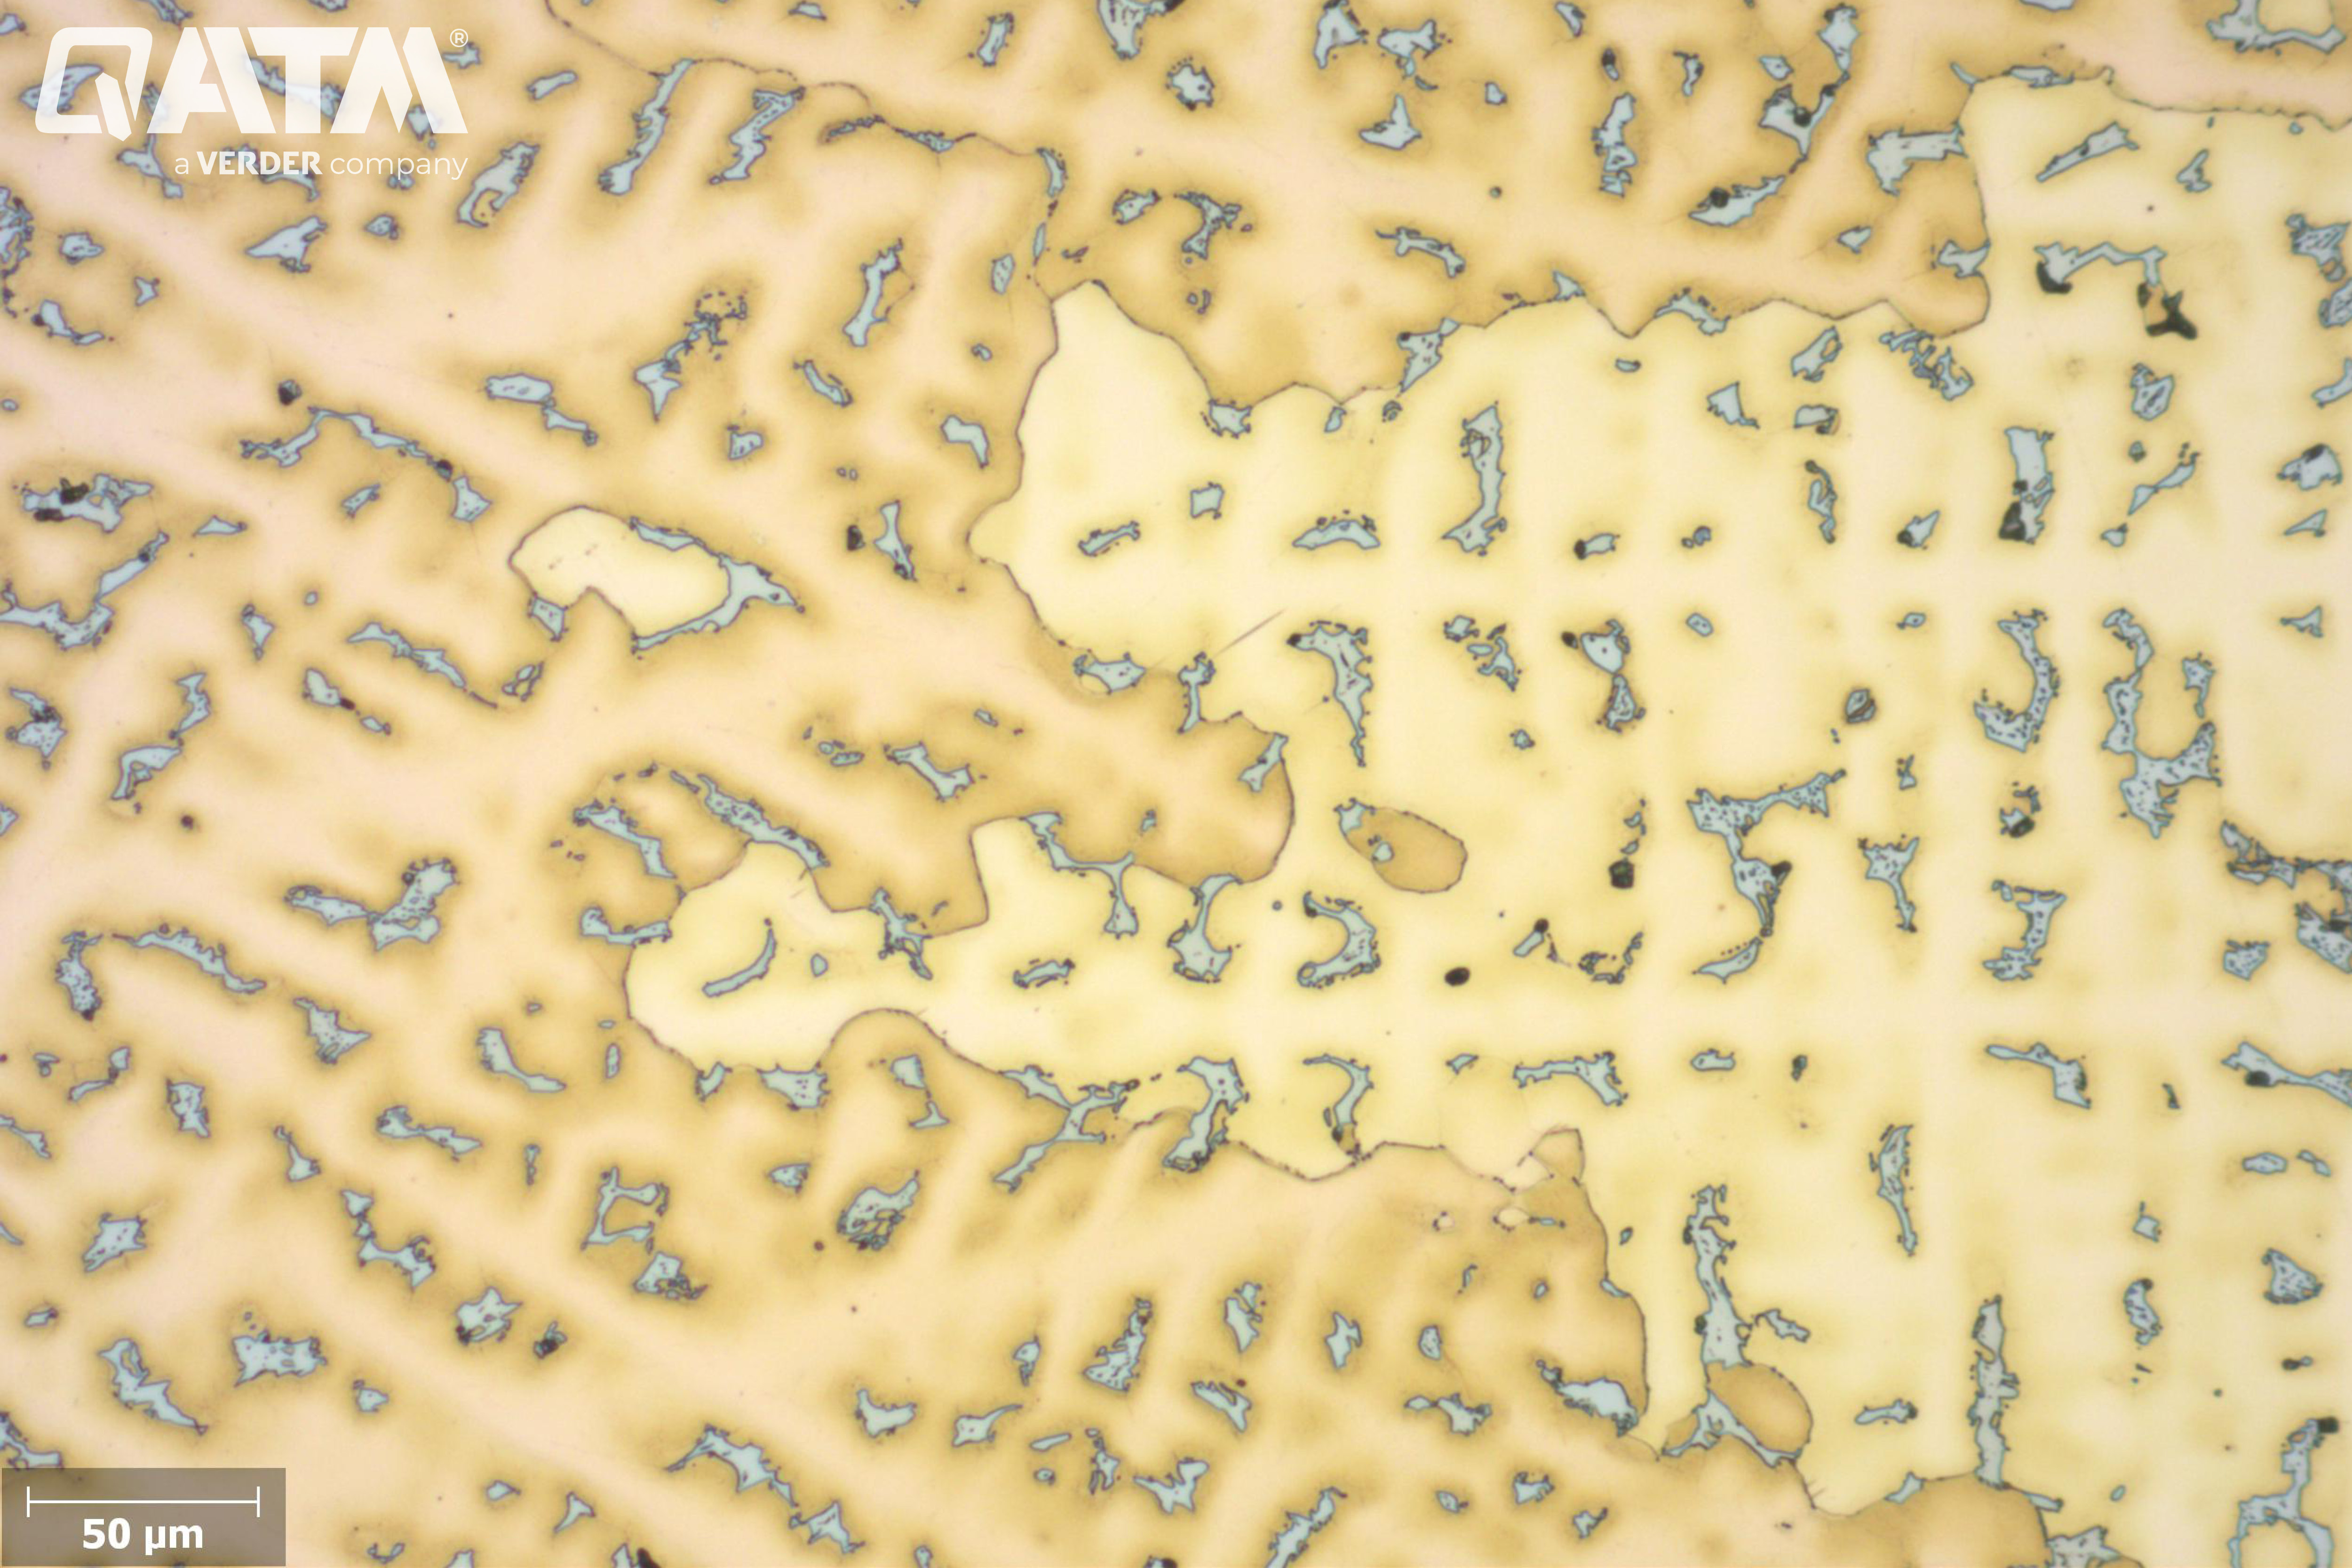
De microstructuur van een gietkoperlegering na etsen met ferritisch nitraat 10% (QATM-CU2) — 200x
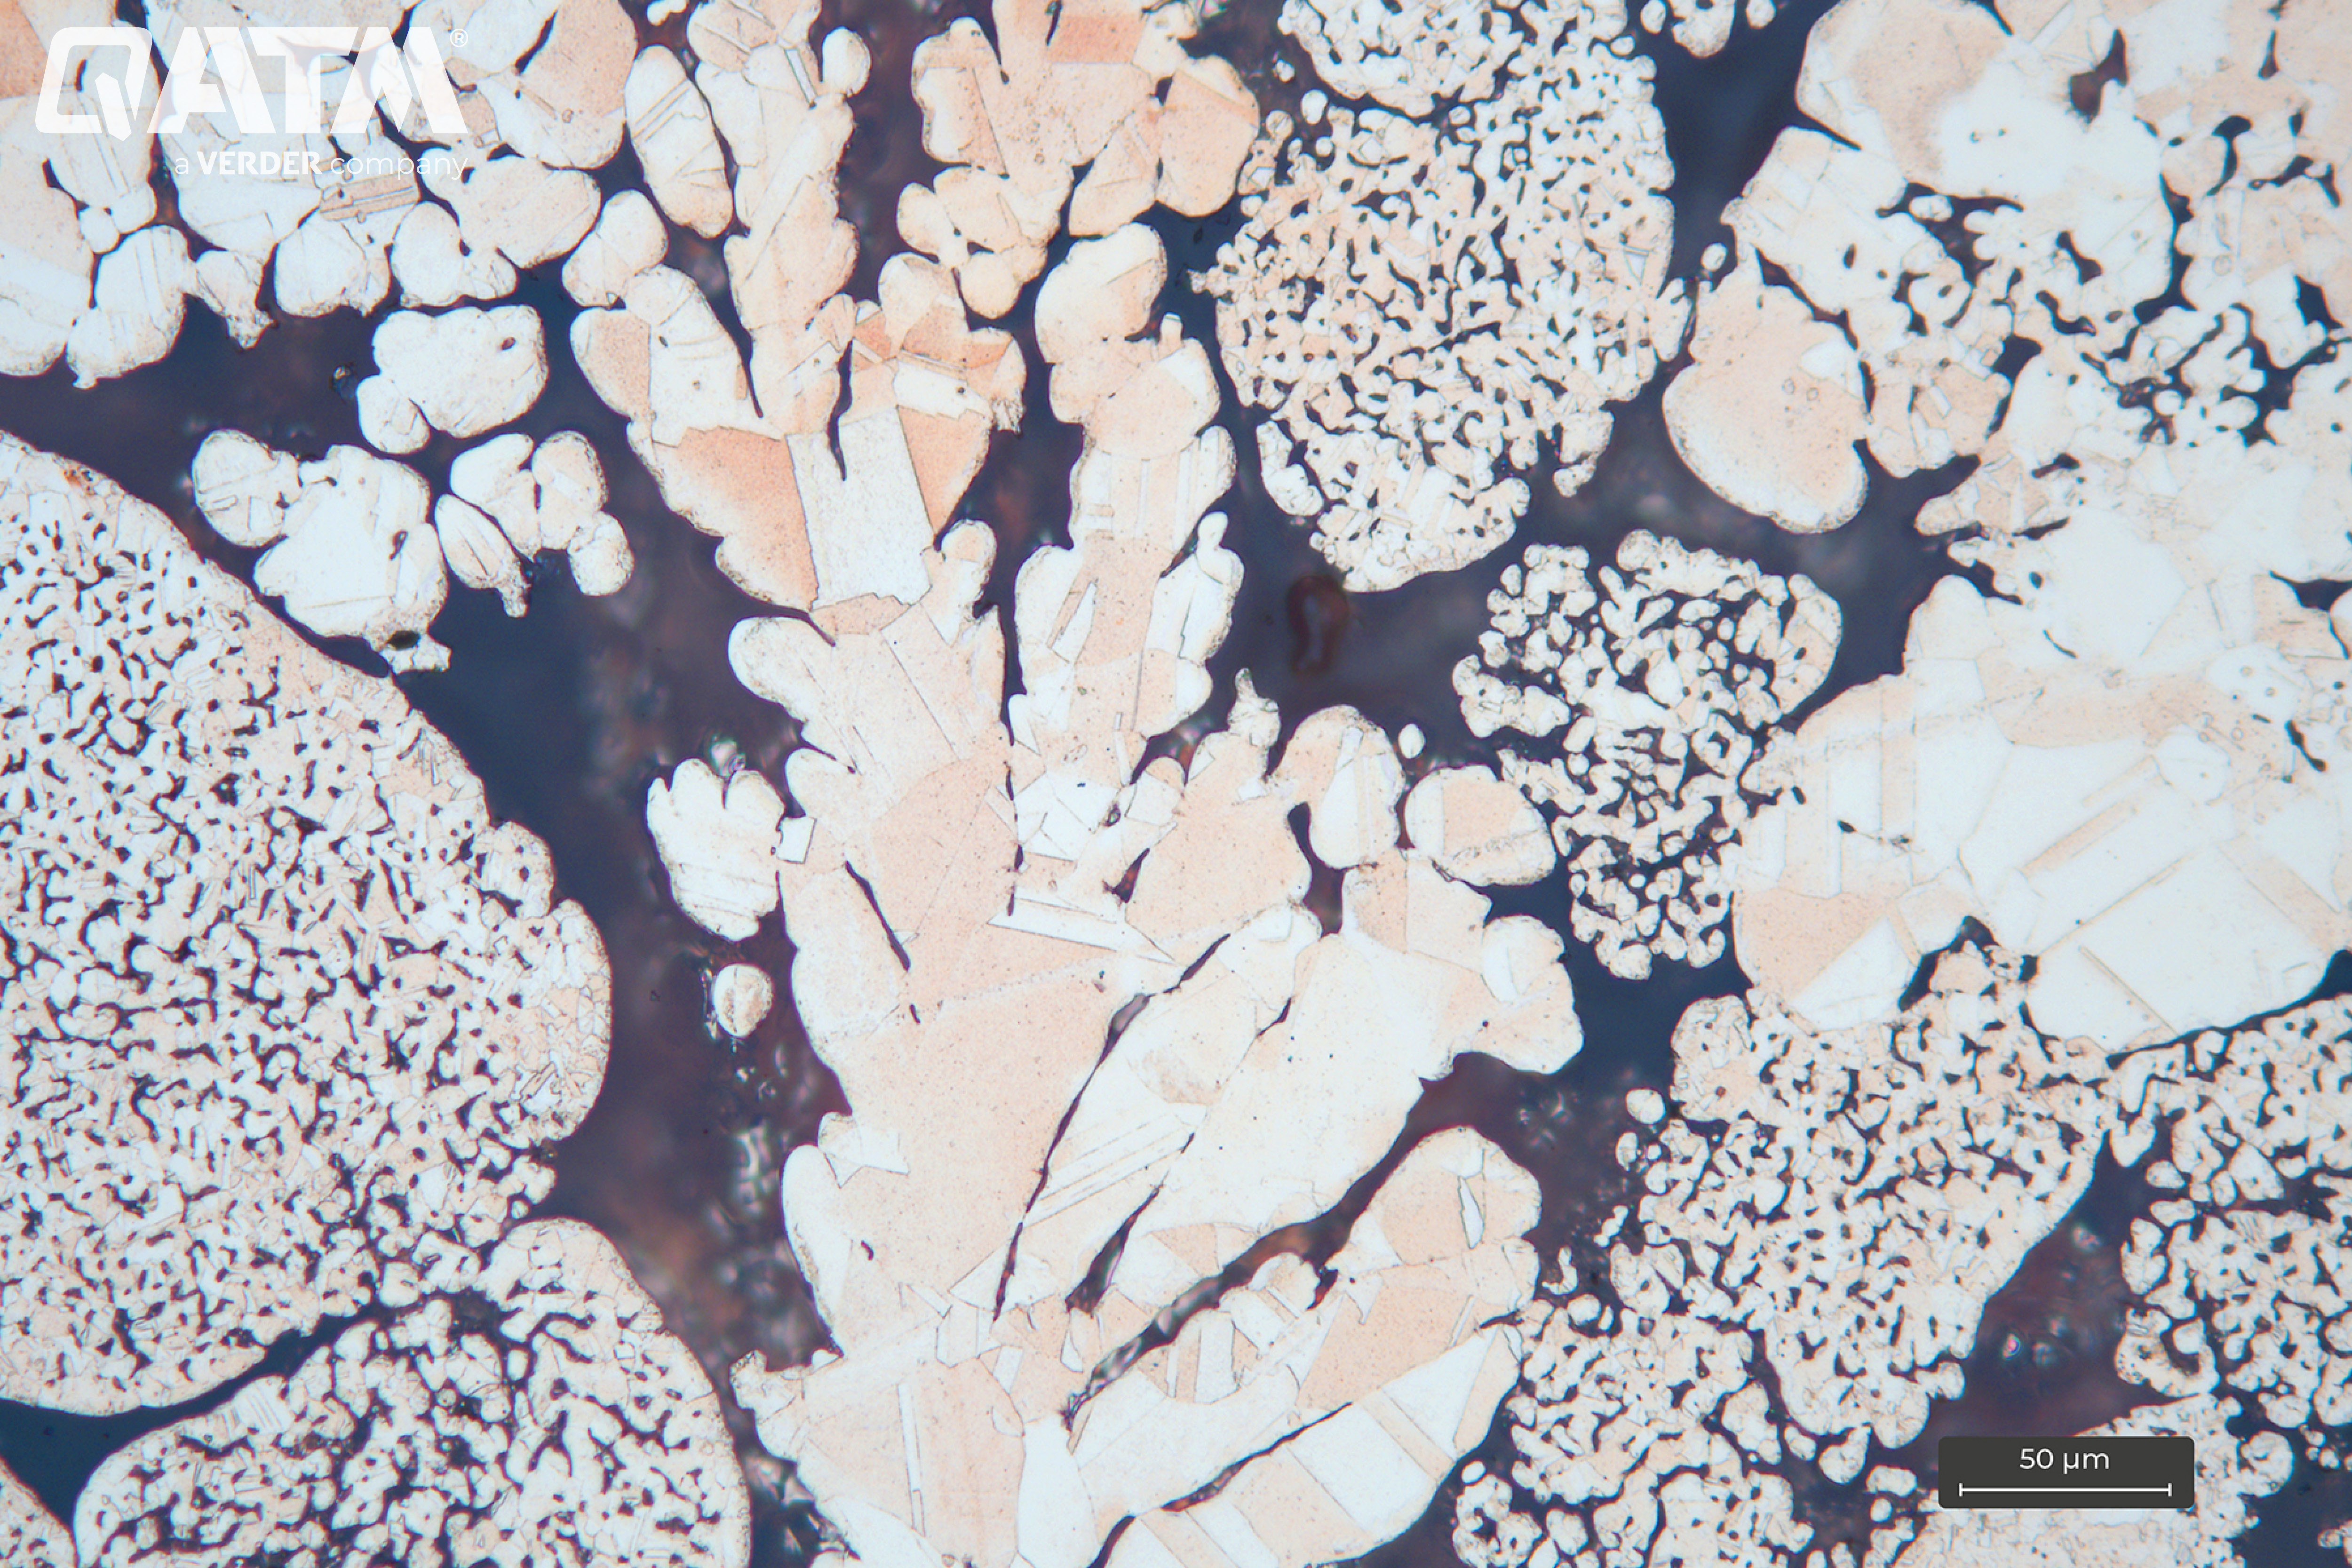
De microstructuur van het gesinterde kopermonster na het etsen — 200 x
Cutting
Vanwege de minimale mate van vervorming en beperkte warmteontwikkeling wordt nat snijden beschouwd als de meest geschikte techniek voor het snijden van koper en zijn legeringen. De inherente ductiliteit, zachtheid en relatief lage gloeitemperatuurbereik van 200 — 400 °C vormen aanzienlijke uitdagingen tijdens het snijproces. Doorgaans hebben doorslijpschijven van siliciumcarbide (SiC) met harsbinding de voorkeur voor deze materialen. QATM levert harsgebonden SiC-doorslijpschijven in diameters van 100 mm tot 600 mm.
Voor kleine koperen onderdelen worden precisiedoorslijpmachines zoals de QCUT 150 A of QCUT 200 A aanbevolen. Functies zoals programmeerbare tafelpulsen of variabele toevoersnelheden over verschillende zones van het monster maken een optimale sectionering mogelijk met minimale vervorming en thermische impact. Voor grotere monsters zijn tafelsnijmachines zoals de QCUT 250 A geschikt, terwijl voor grote componenten staande doorslijpmachines zoals de QCUT 400-600 A hoogwaardige resultaten garanderen. Hieronder ziet u voor elk van deze toepassingen een voorbeeld.
| Apparatuur | Cut-off-wheel | Koelvloeistof tegen corrosie | Klemgereedschap | Snijmethode |
|---|---|---|---|---|
| Qcut 150 A | SiC-doorslijpschijf 92004998 | QATM-Standard | Klemarm L Mini-bankschroef L |
Verticaal uitgesneden (Y-as) |
Parameters
| Aanvoersnelheid | Pulse Parameter | Rotatiesnelheid |
|---|---|---|
| 0,1 mm/s | zonder puls | 2500 rpm |
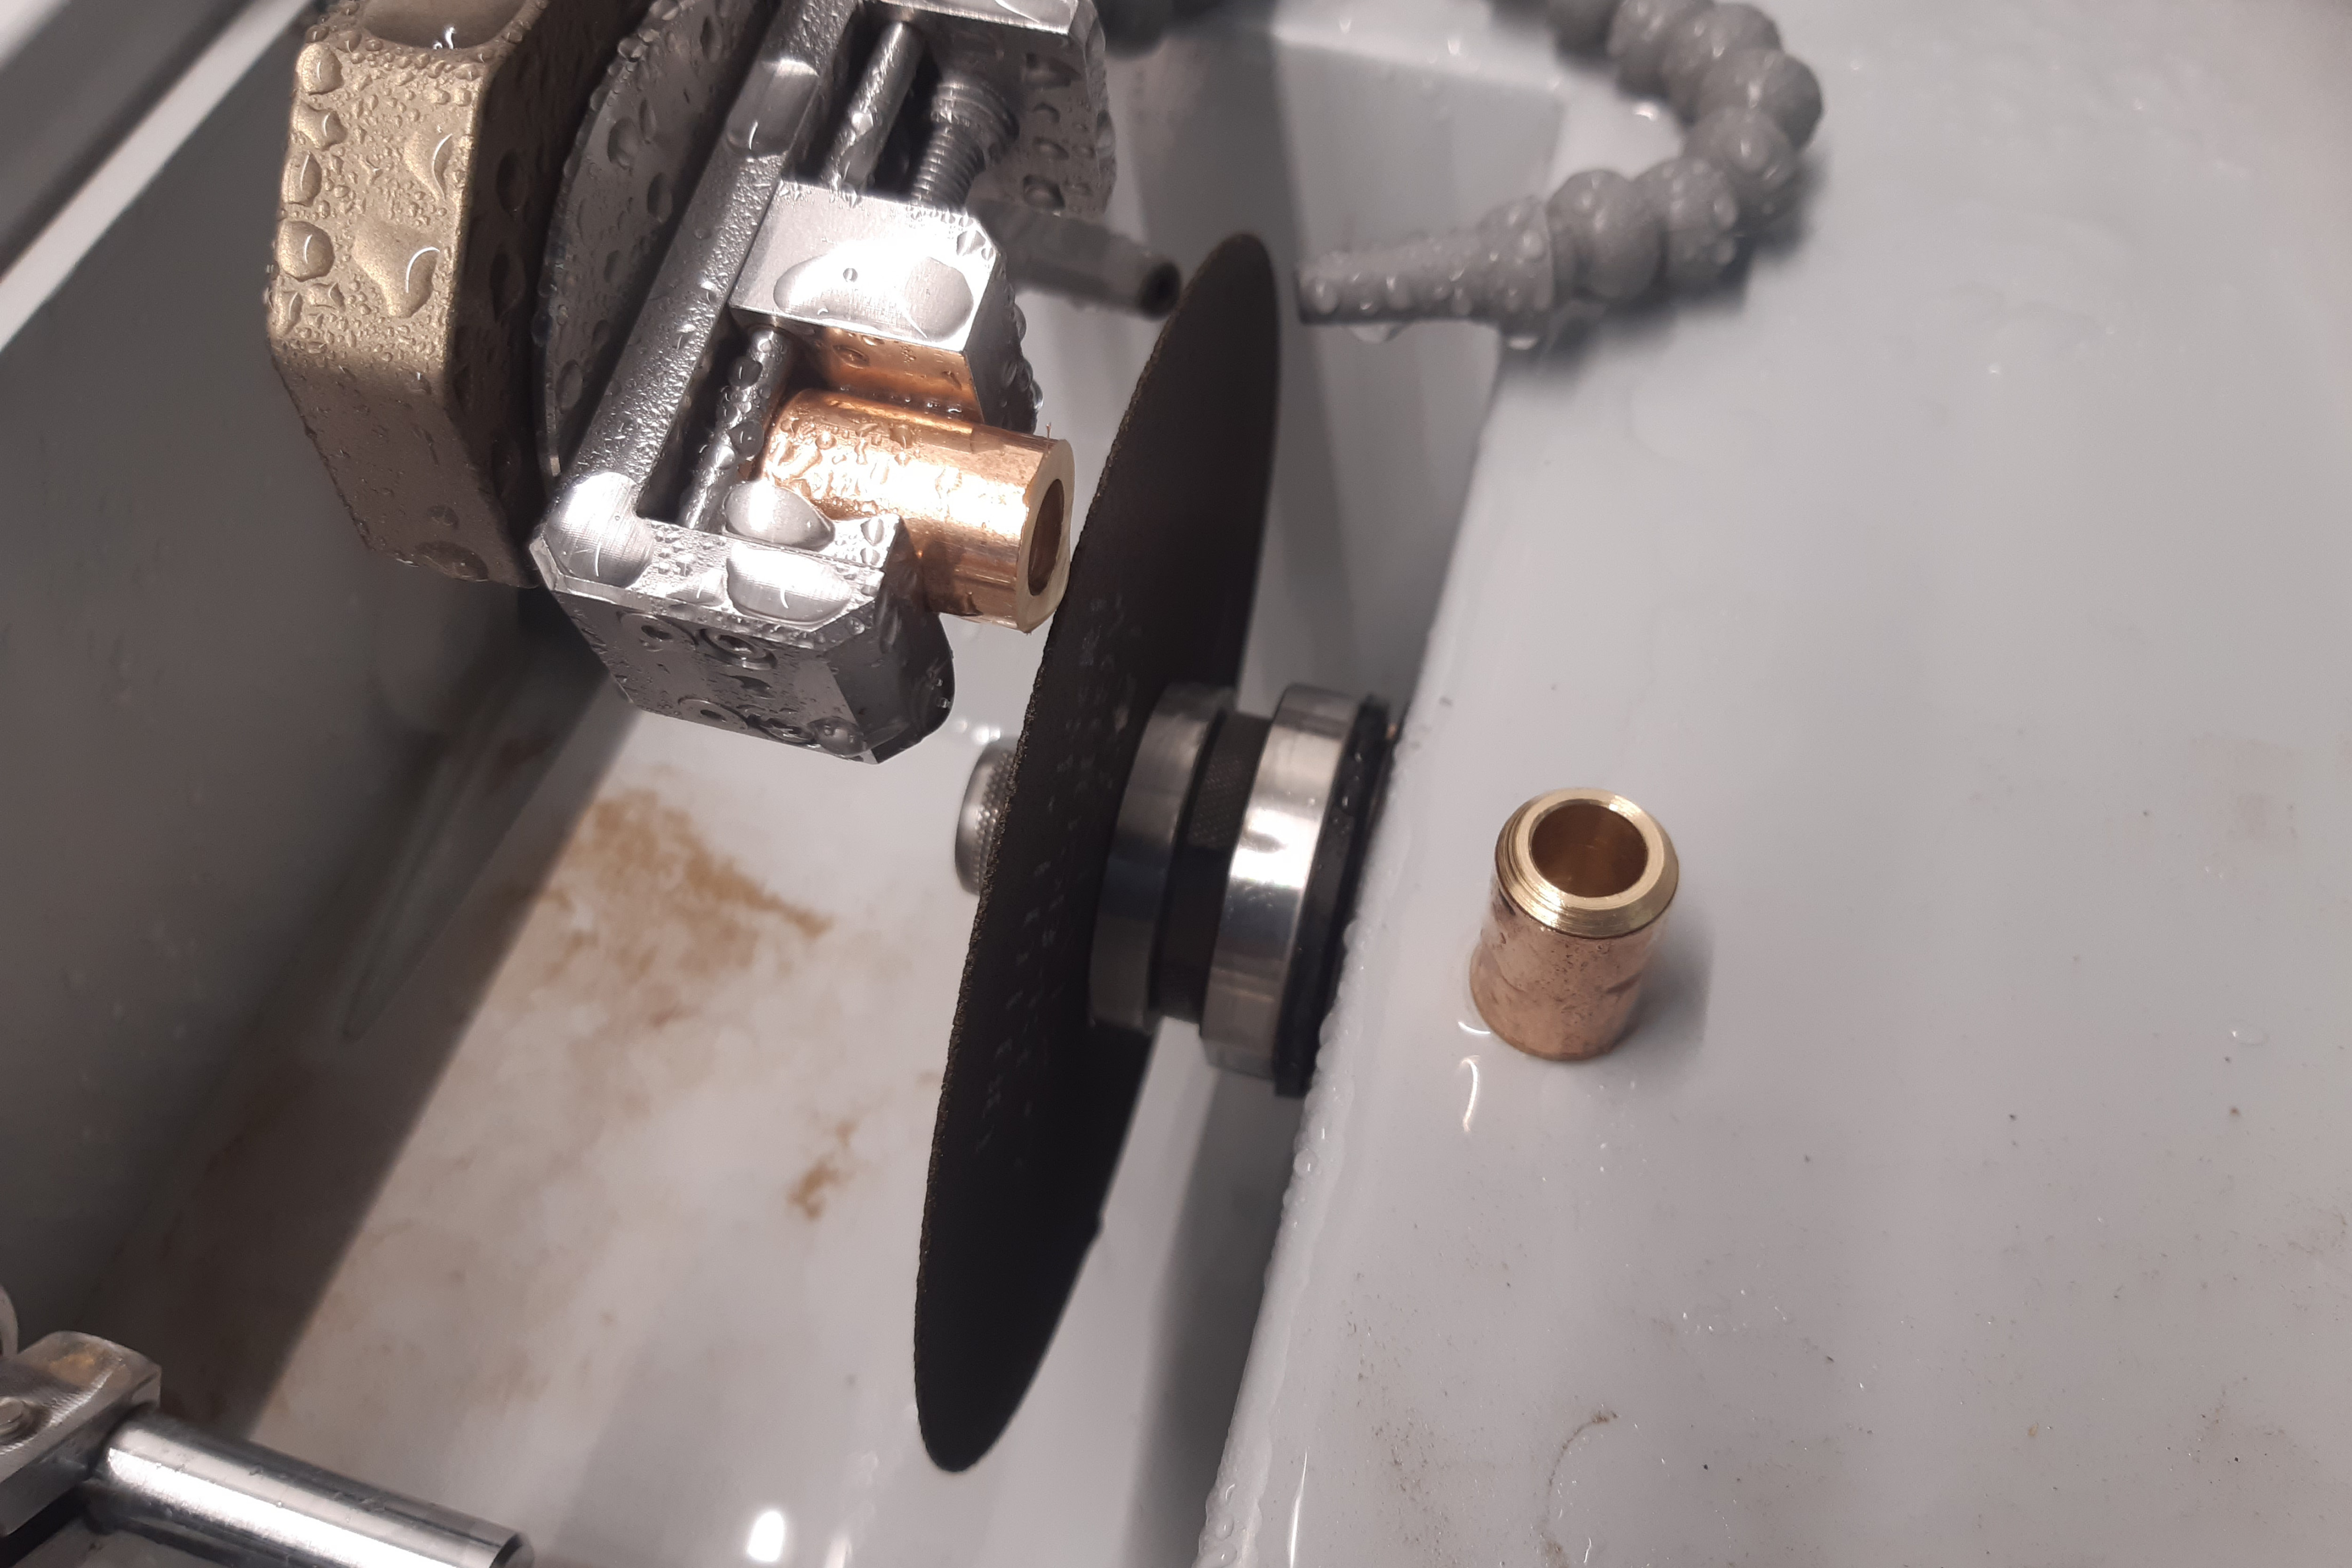
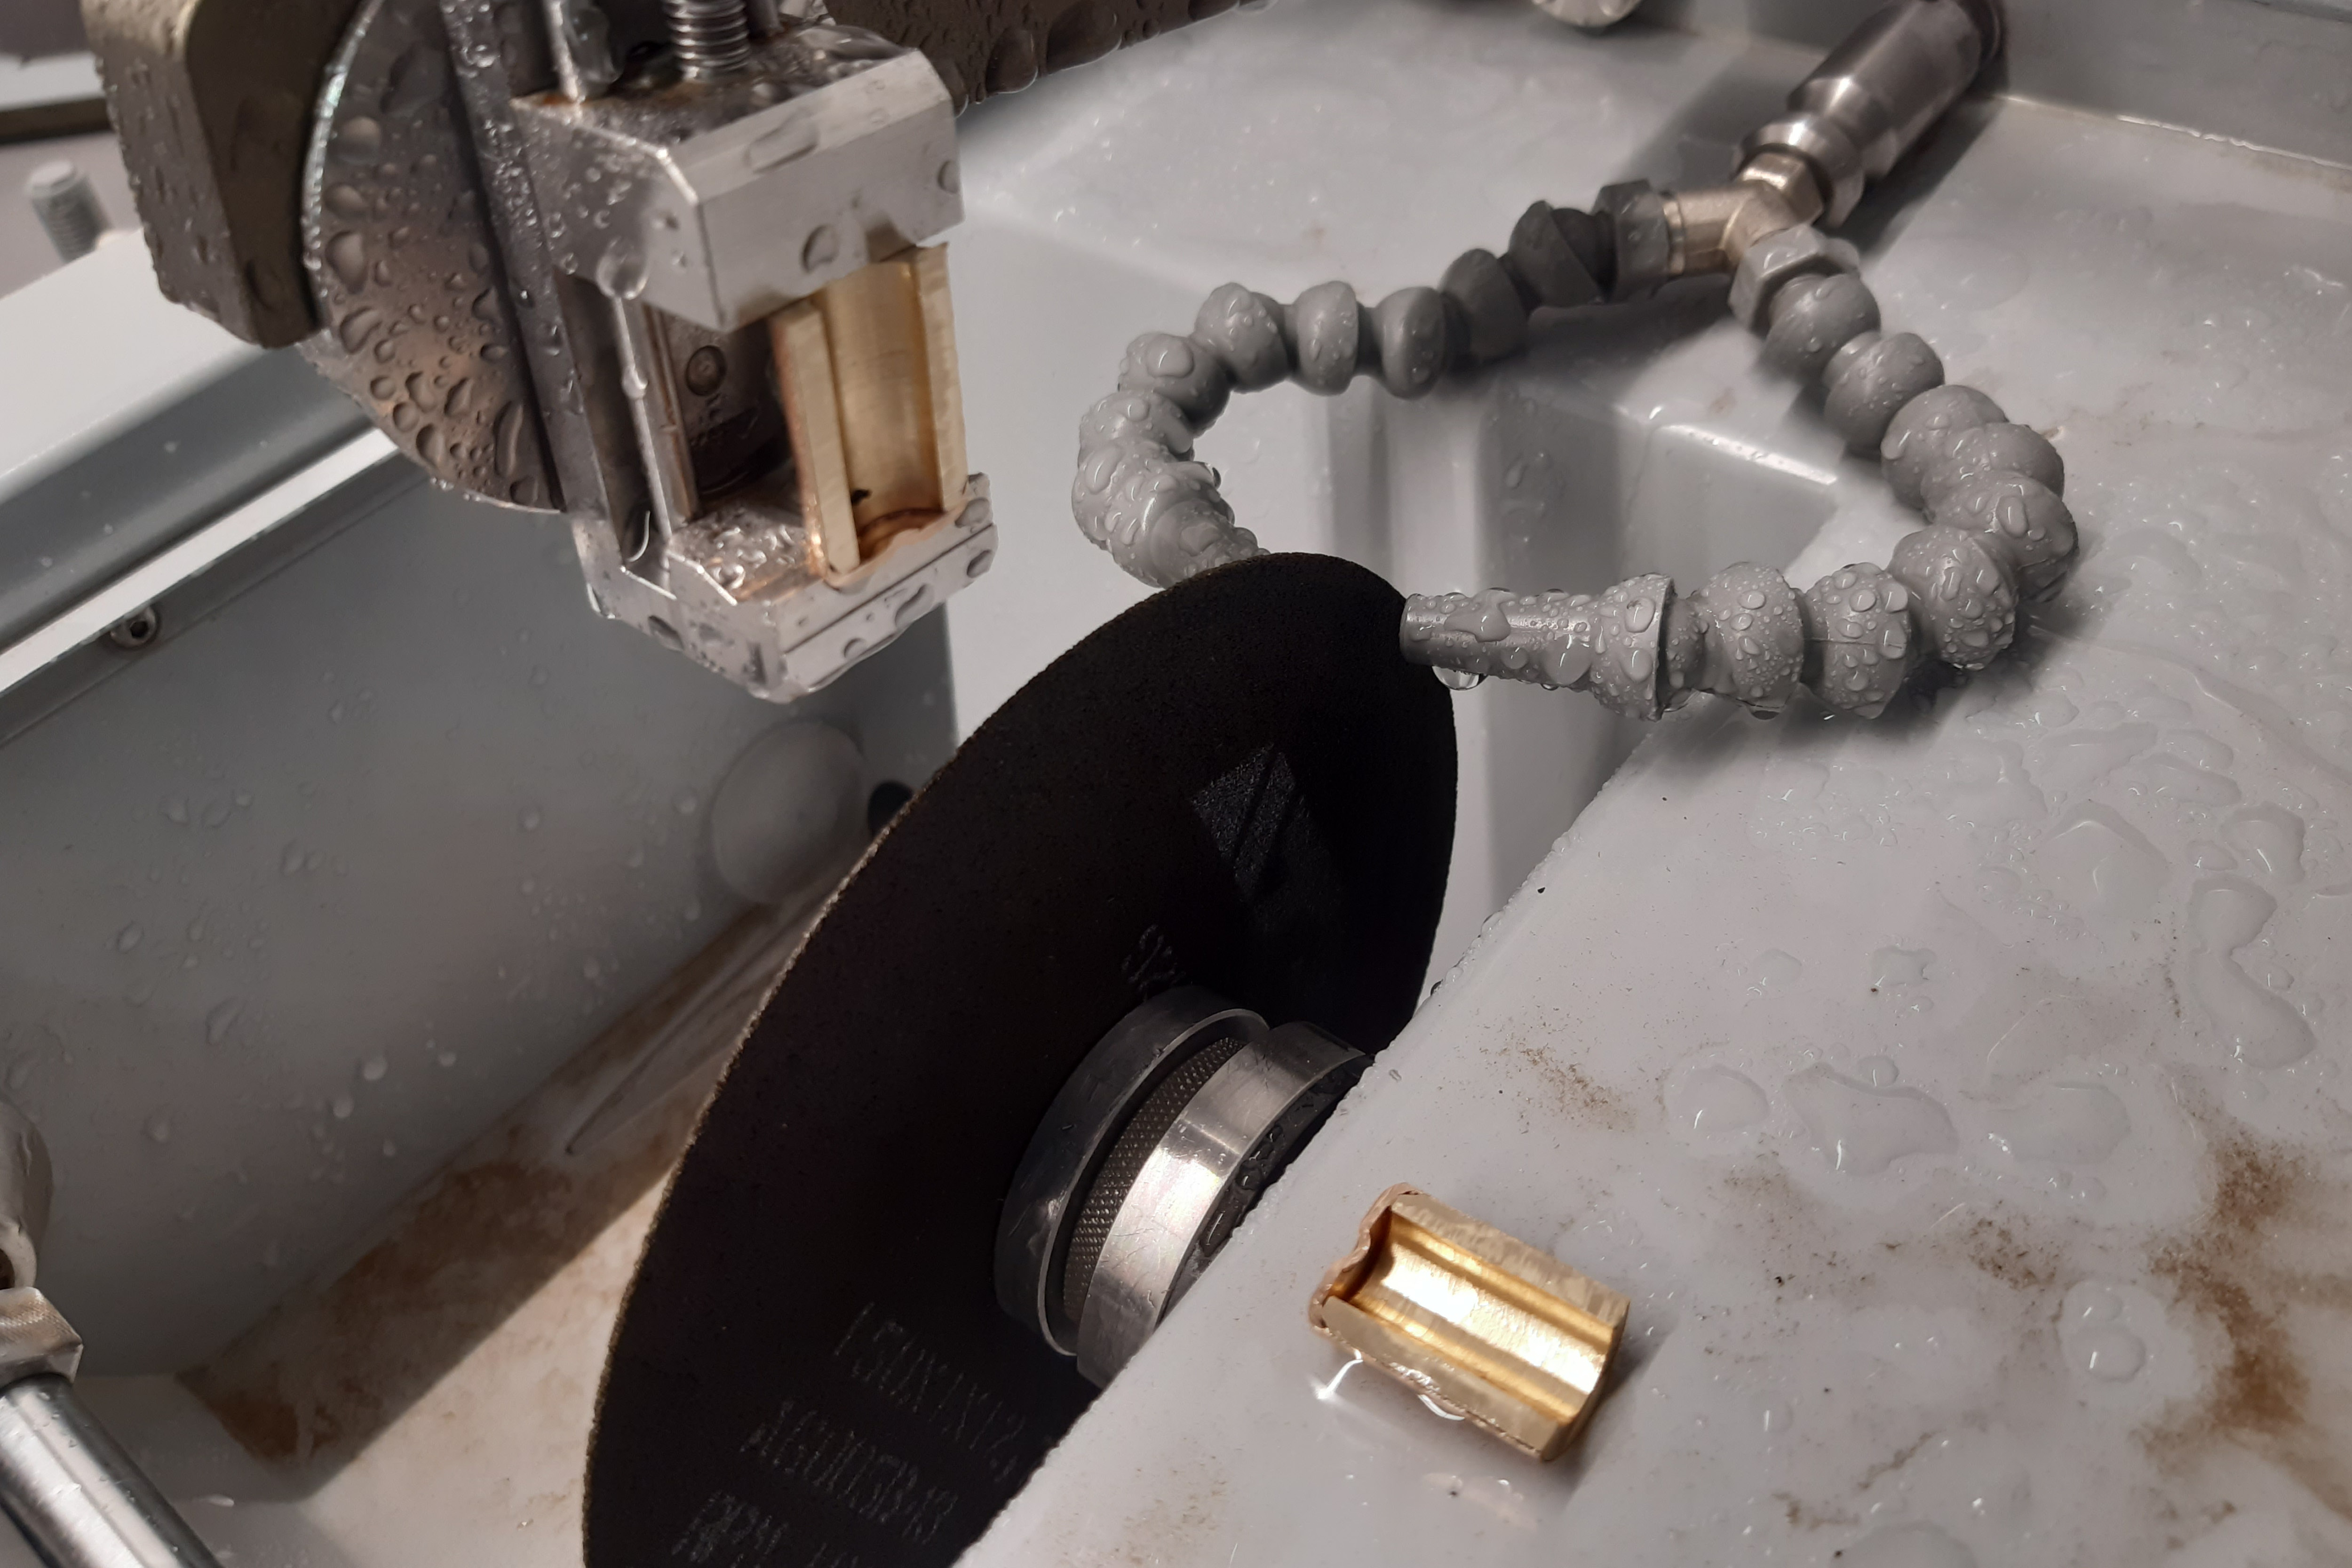
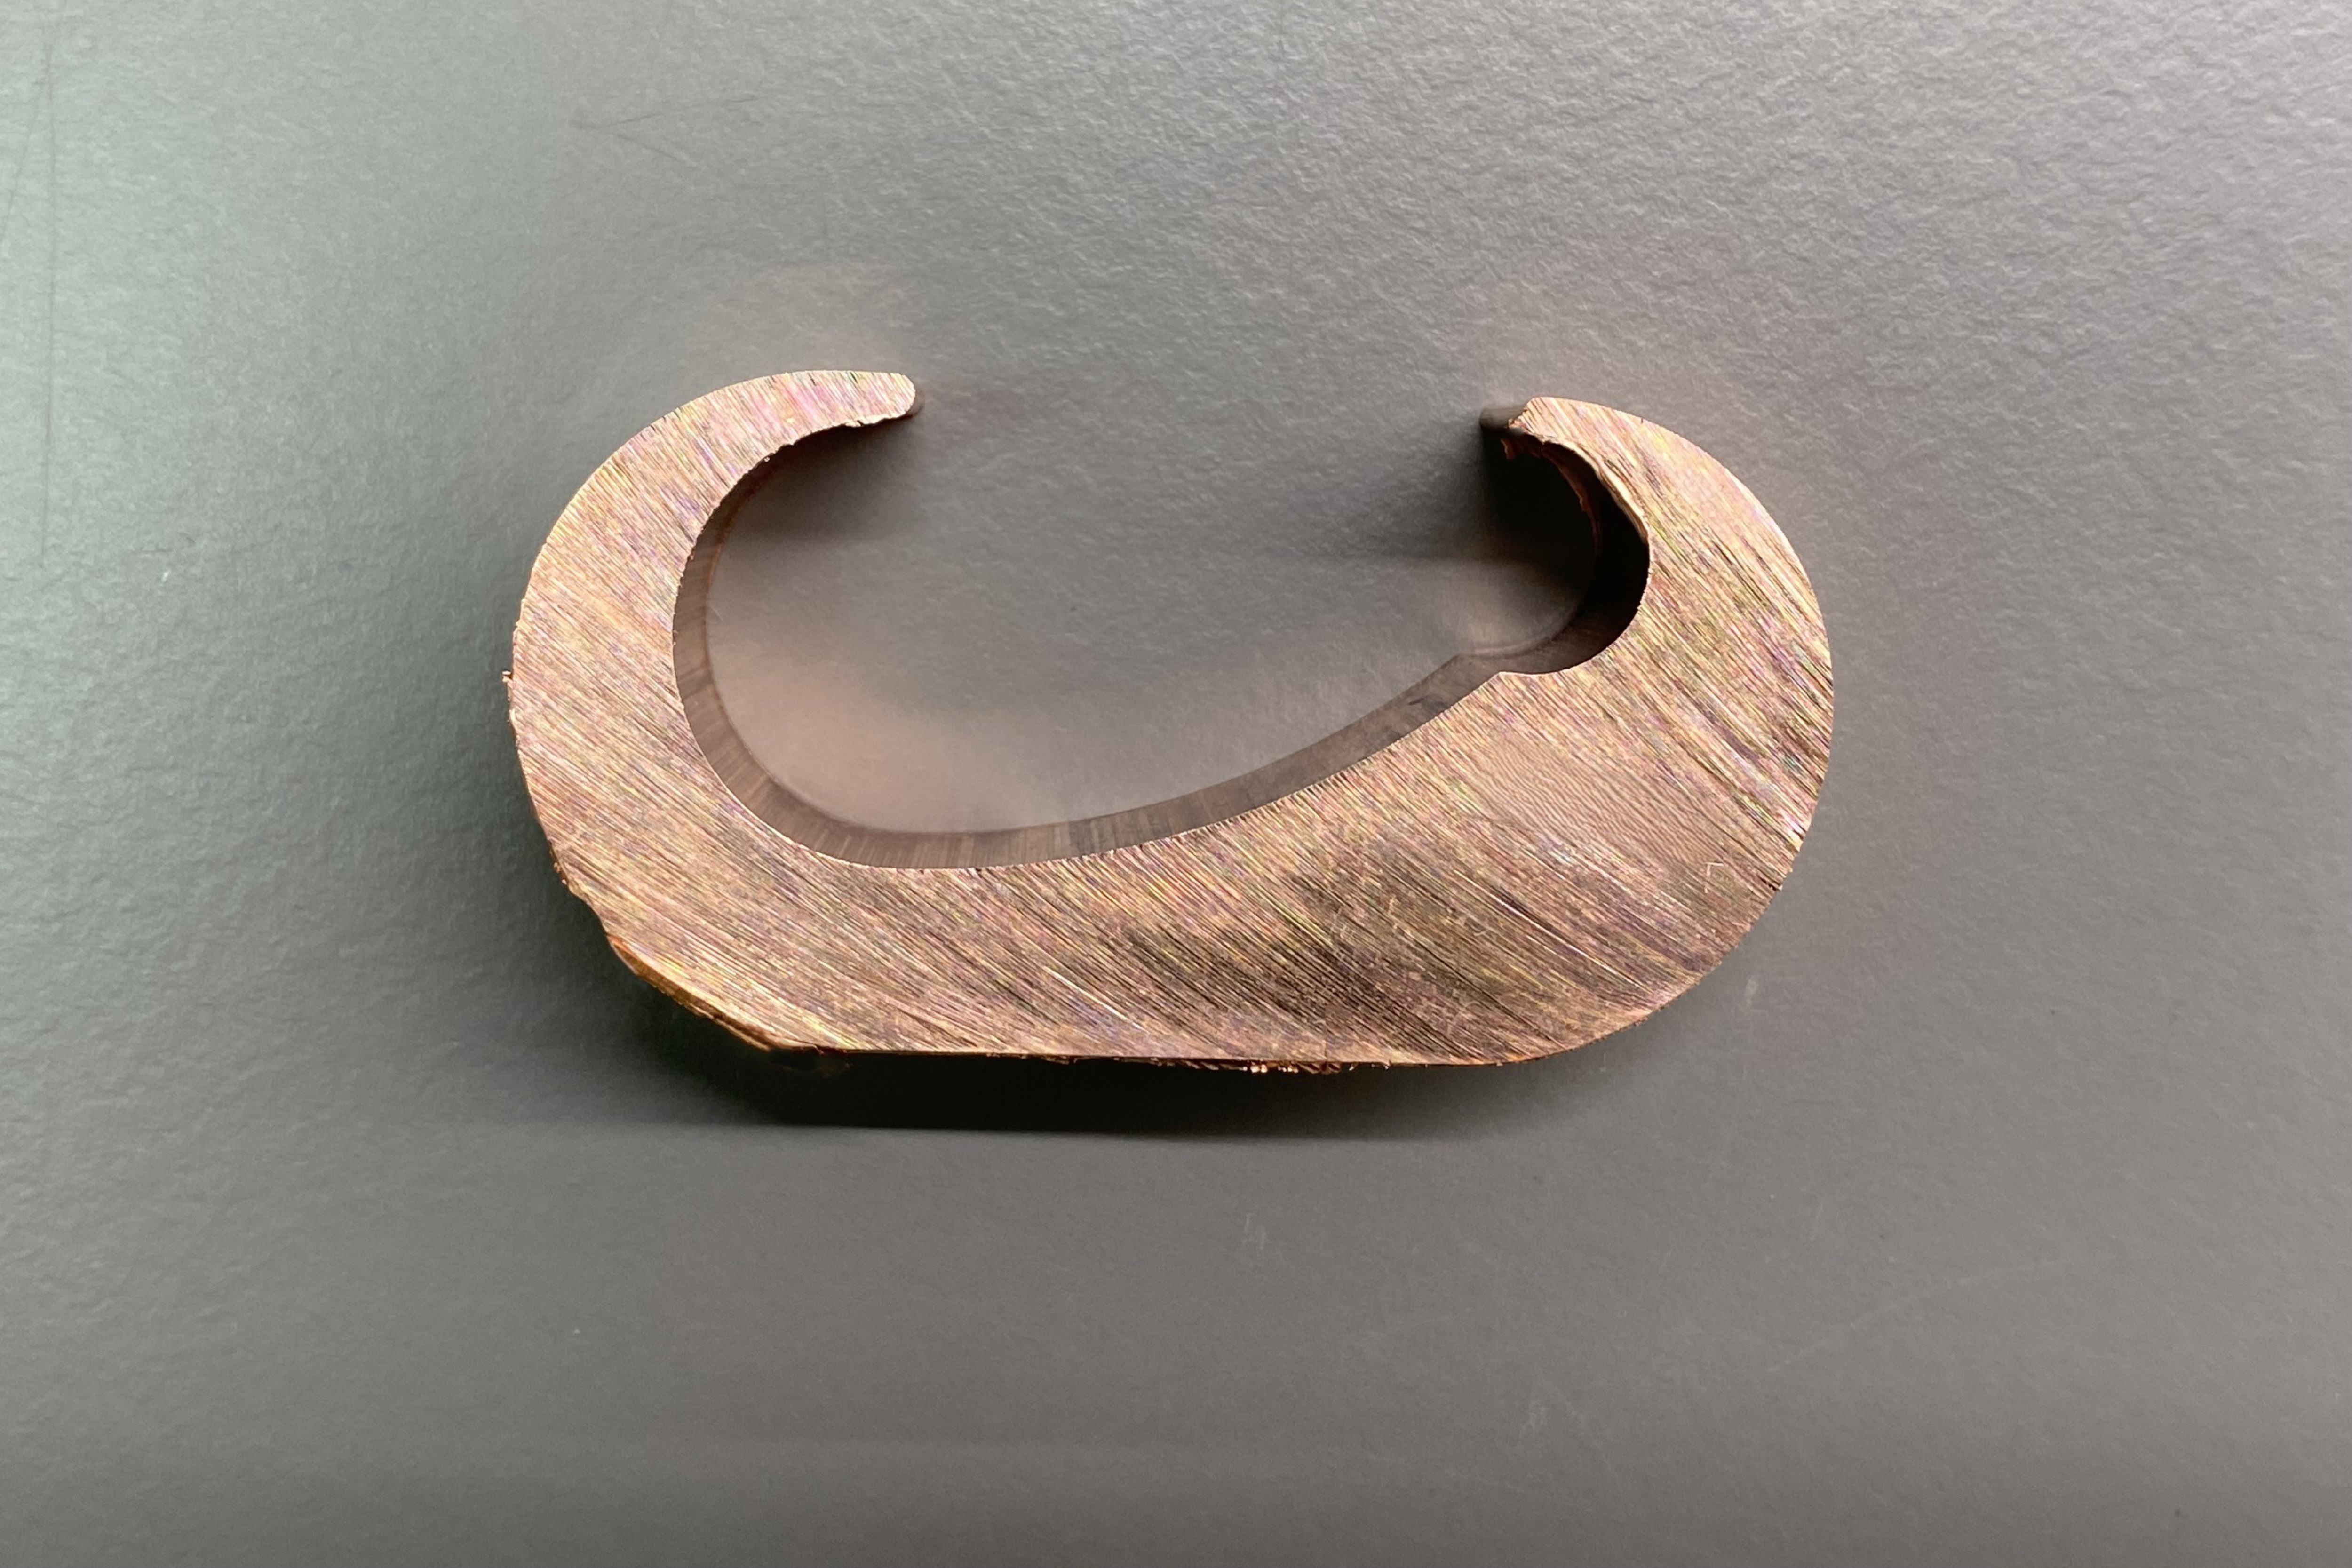
Snijden van een koperen buis in dwarsdoorsnede en lengterichting in QCUT 150 Een precisie-afsnijmachine
| Apparatuur | Cut-off-wheel | Koelvloeistof tegen corrosie | Klemgereedschap | Snijmethode |
|---|---|---|---|---|
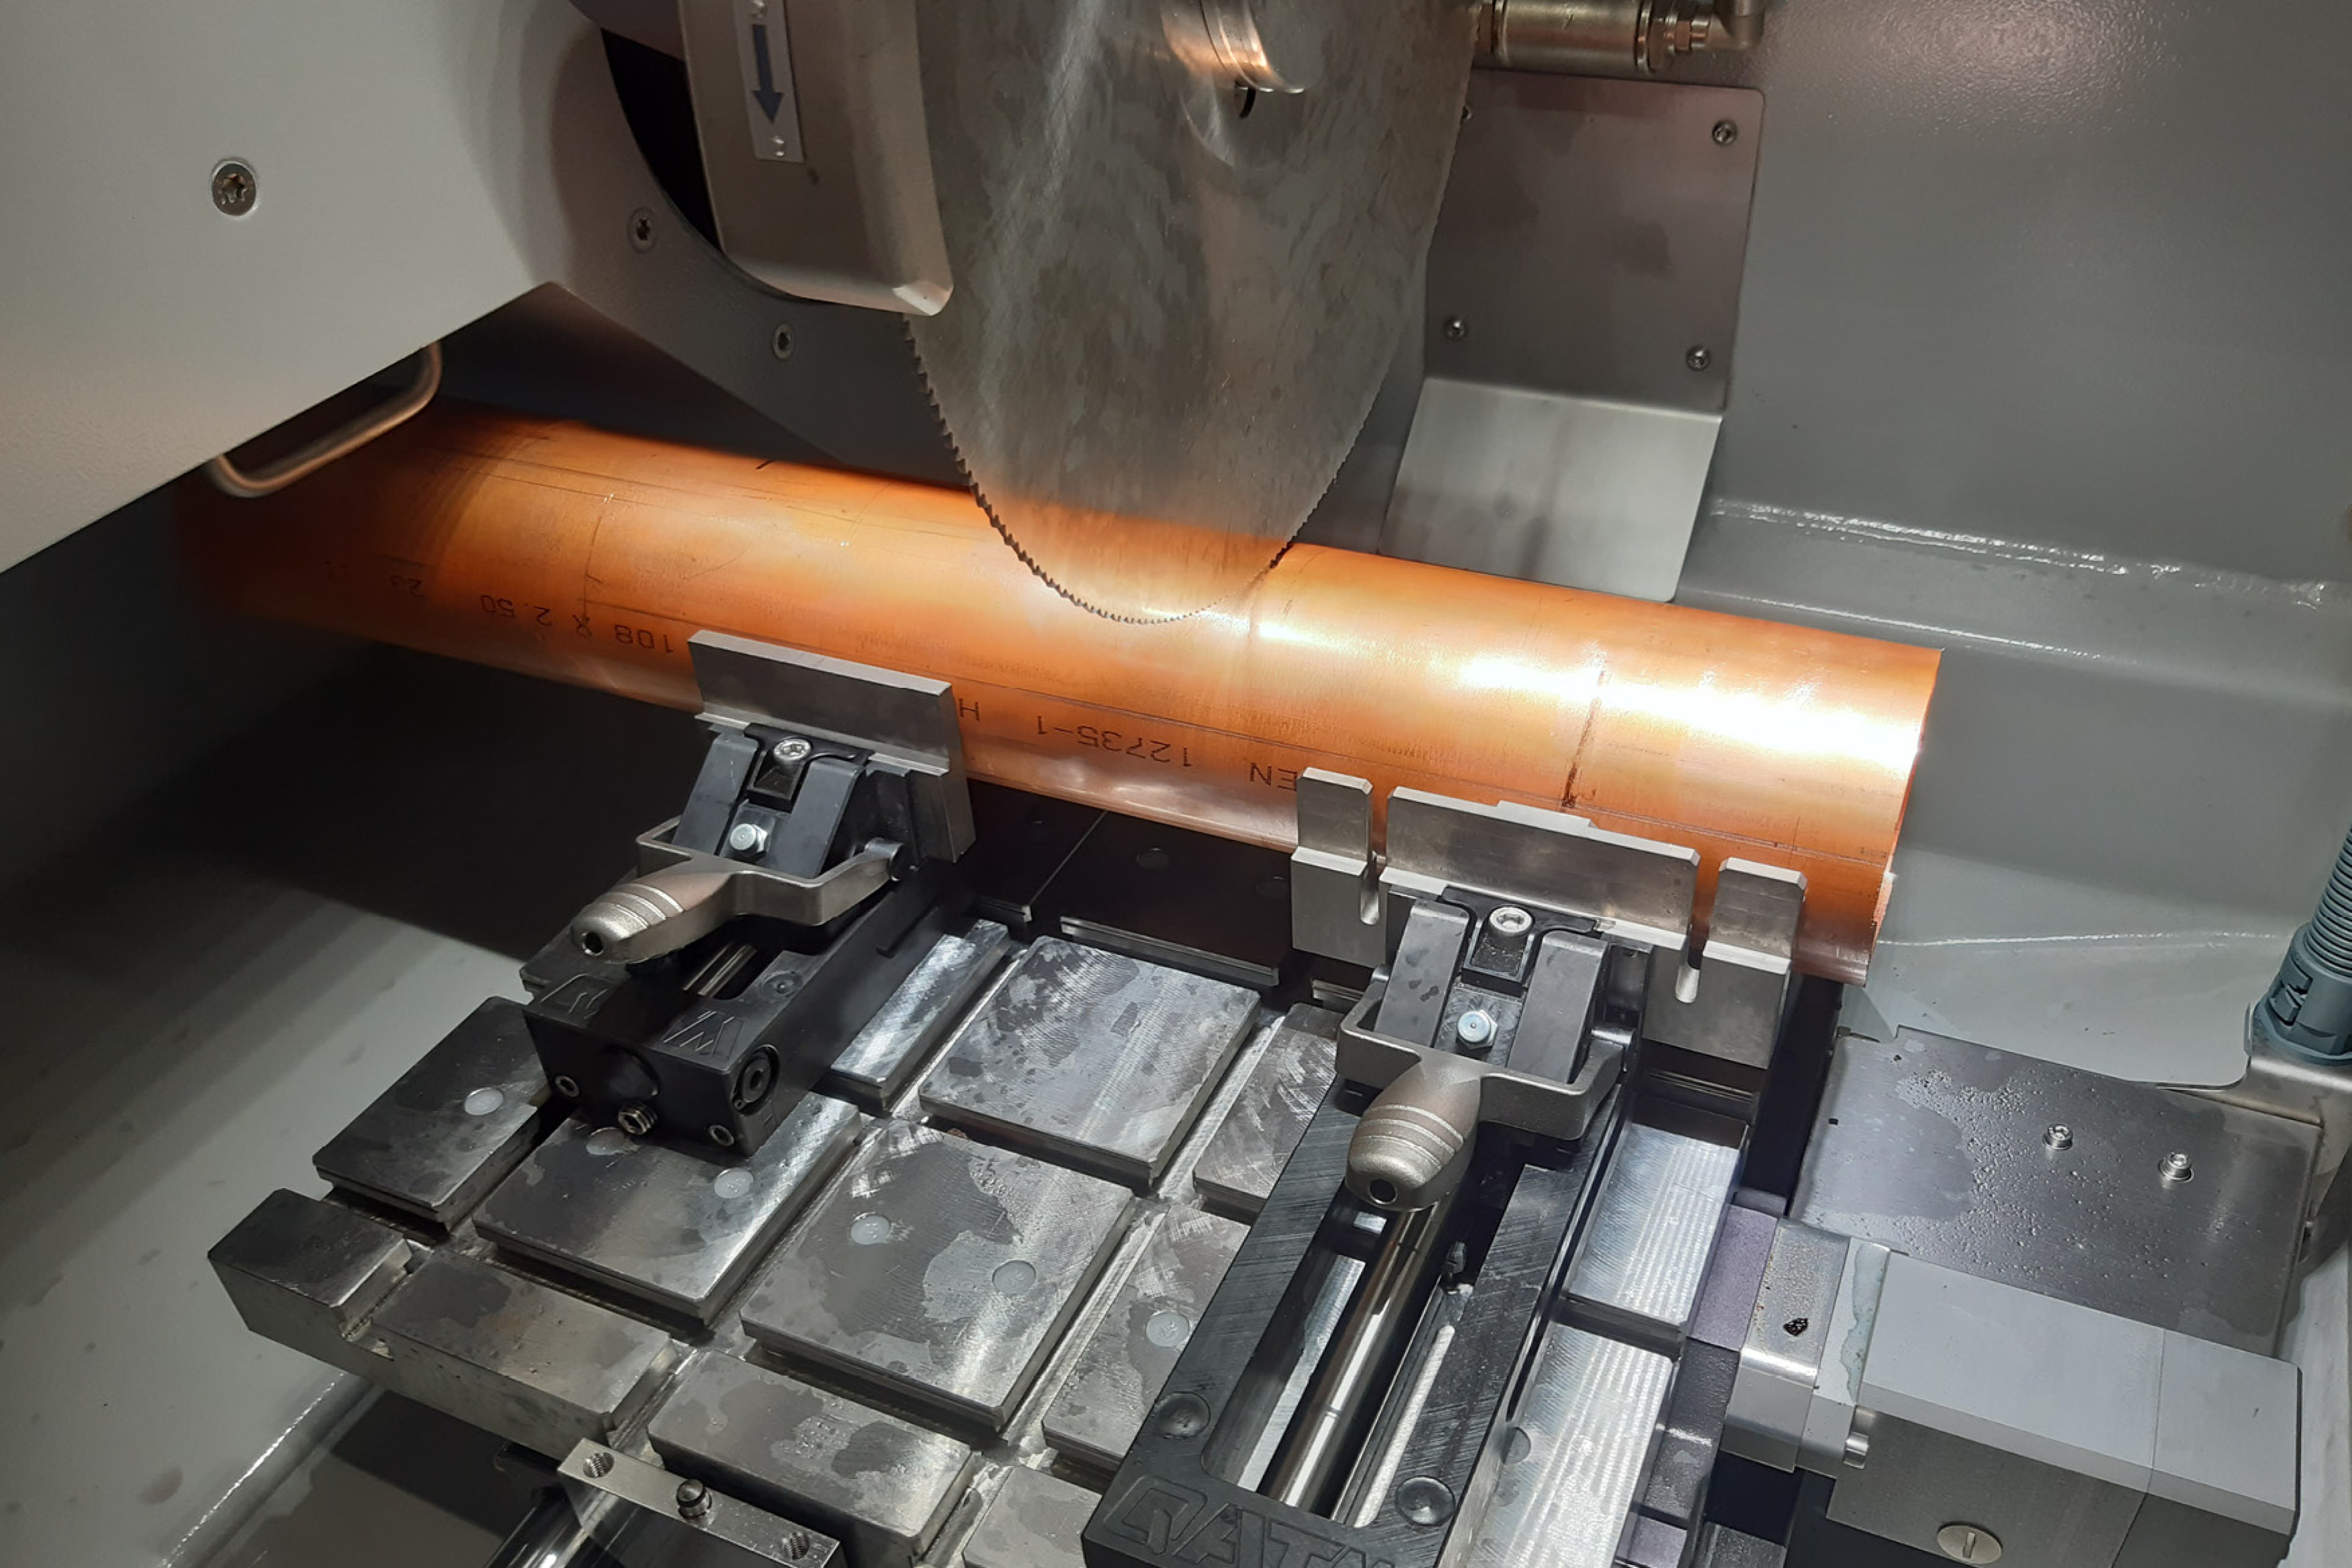
| Qcut 250 A | NF-A SiC-doorslijpschijf 95012531 | QATM-Standard 95014282 | 2 x Qtool 60 (Z2235200) 2 x Easy-clamping base S (Z2236030) 2 x Universal vice piccolo 100 (Z1350012) |
Verticaal uitgesneden (Y-as) |
Parameters
| Aanvoersnelheid | Pulse Parameter | Rotatiesnelheid |
|---|---|---|
| 0,7 mm/s | + 0.2 / - 0.2 mm | 3015 rpm |
Snijden van een koperen profiel in een QCUT 250 A-tafelsnijmachine
| Apparatuur | Cut-off-wheel | Koelvloeistof tegen corrosie | Klemgereedschap | Snijmethode |
|---|---|---|---|---|
| Qcut 400 A | Zaagblad voor metaal 400x2,5x32 mm | QATM-Standard | 2 x Qtool 80 - 250mm (Z2231202) 4 x Clamping jaw 70mm slotted 02231233 |
Kruiselings: Verticaal uitgesneden (Y-as) Longitudinal: Horizontale snede (X-as) |
Parameters
| Aanvoersnelheid | Pulse Parameter | Rotatiesnelheid |
|---|---|---|
| Kruiselings: 5,0 - 20,0 mm/s Longitudinal: 5,0 – 10,0 mm/s |
zonder puls | 1000 rpm |
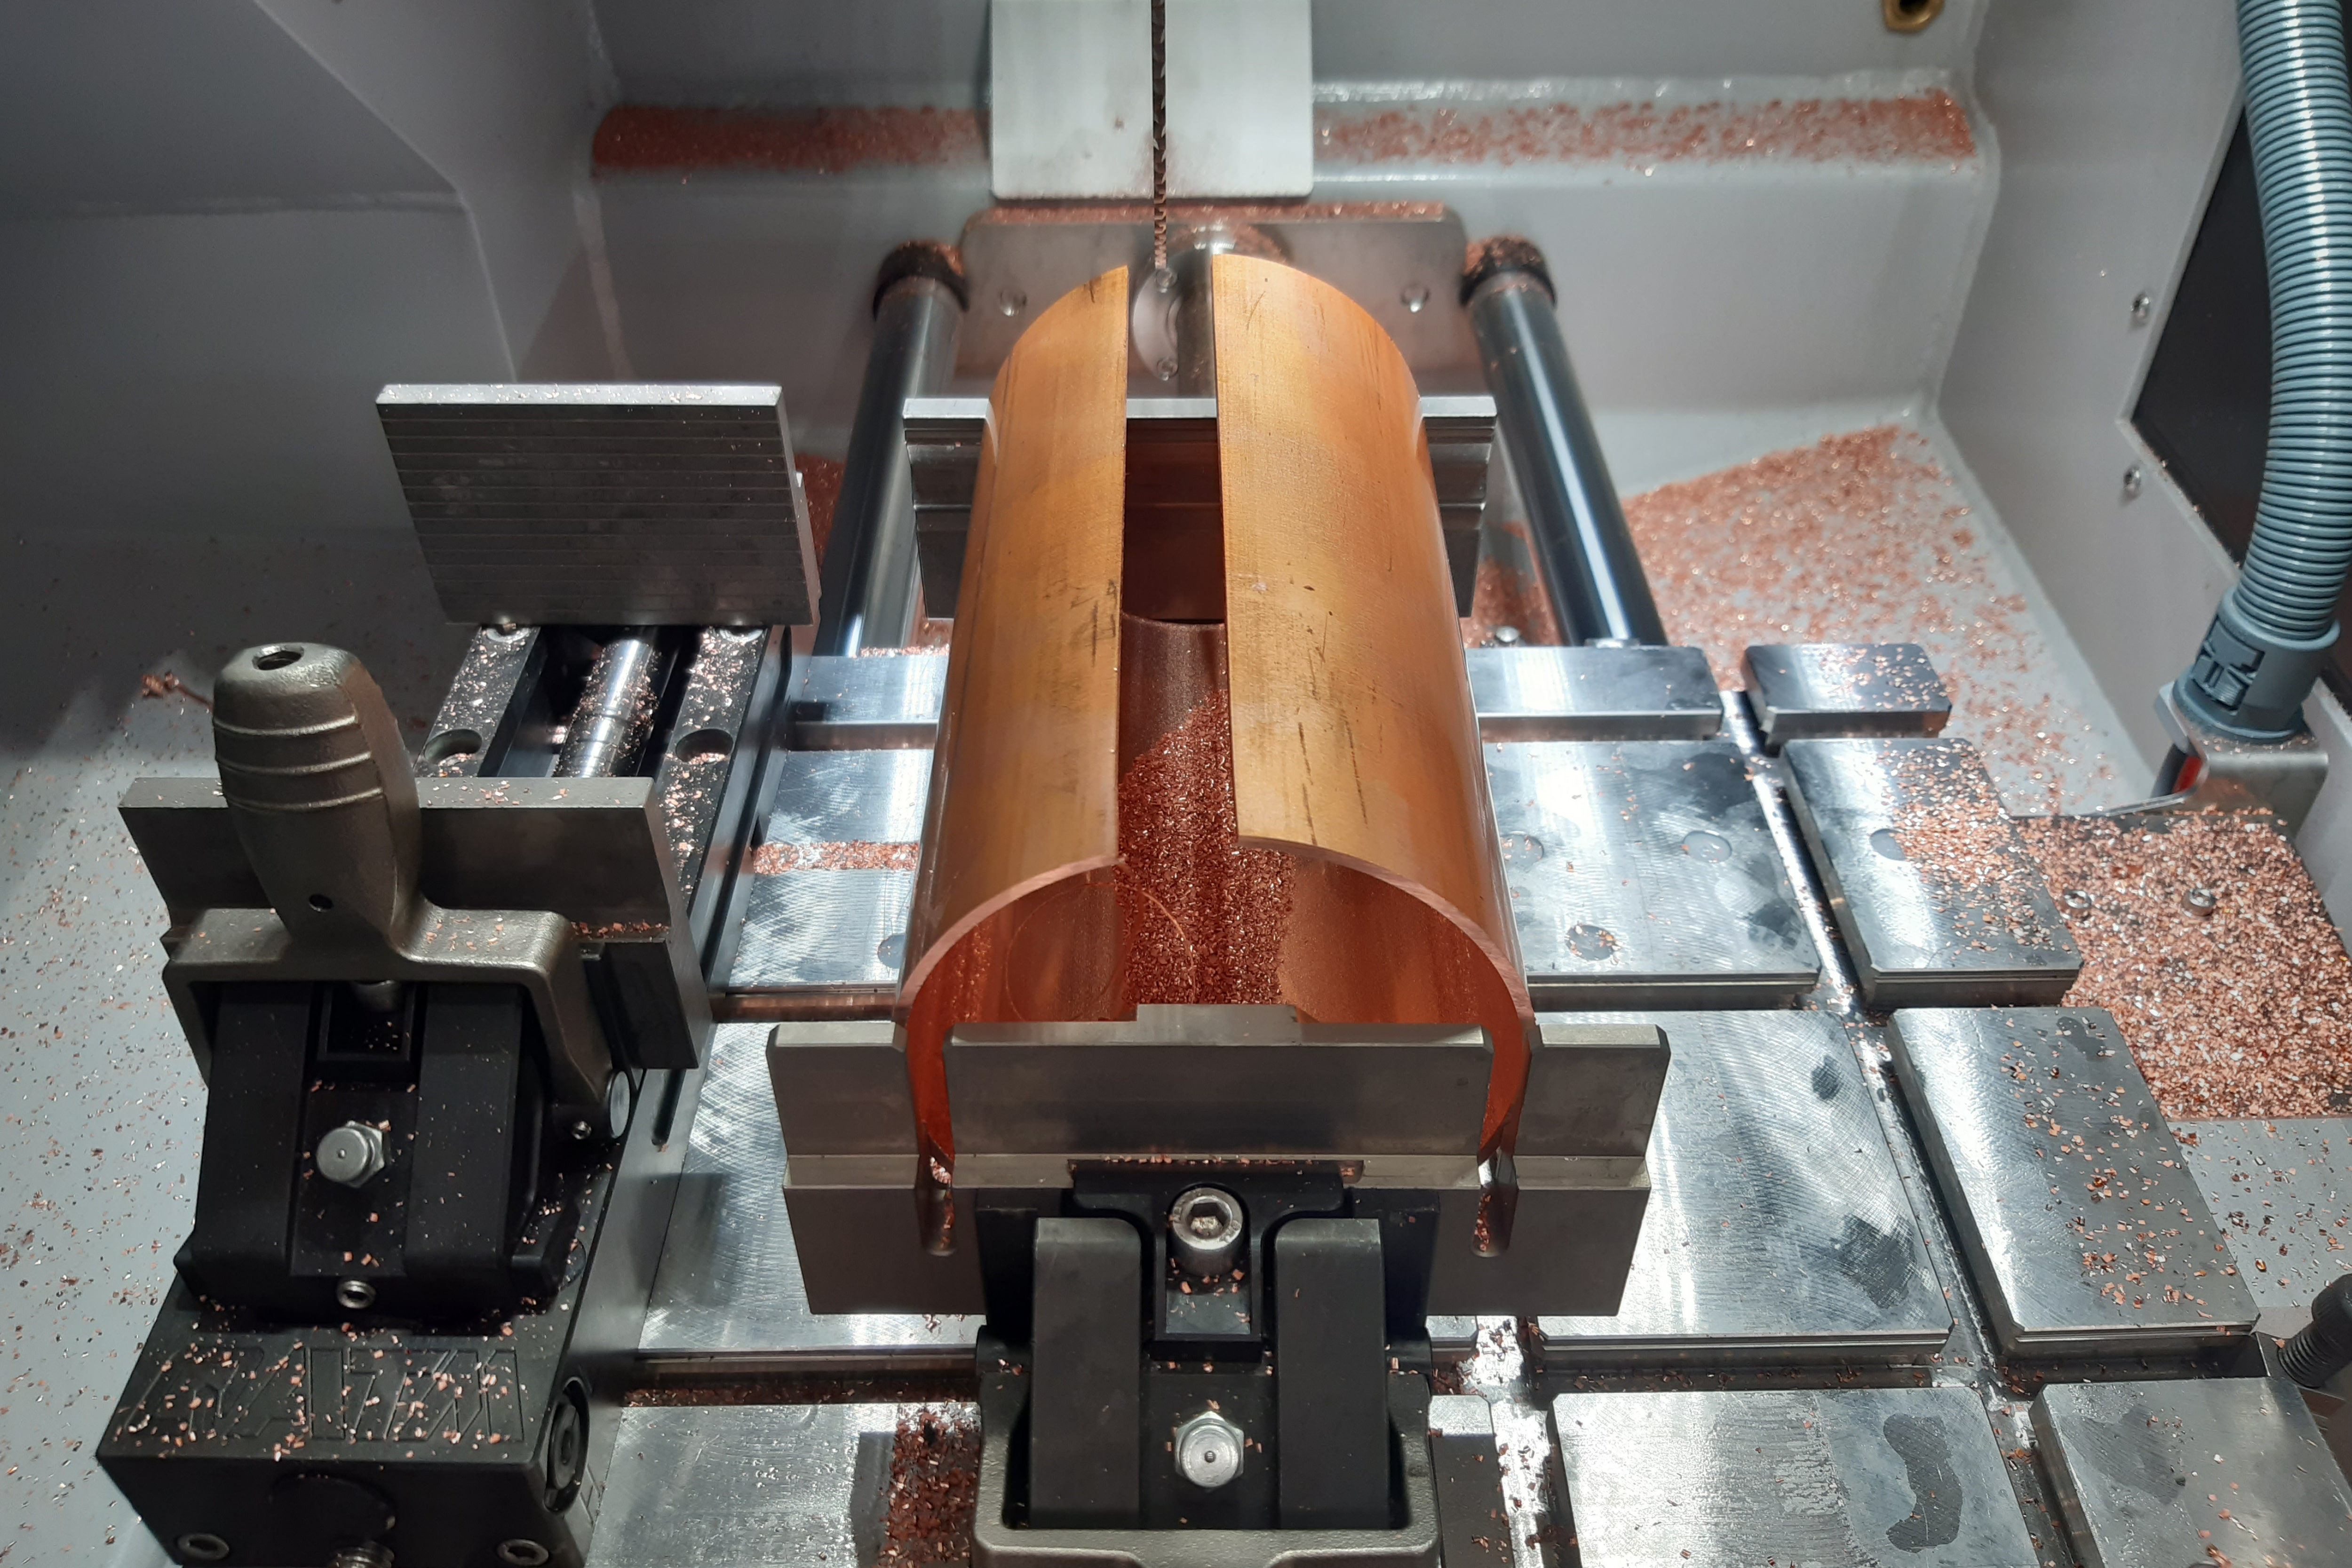
Snijden van een grote koperen buis in een QCUT 400 A staande doorslijpmachine met een prisma-klemschijf.
Mounting
Montage is vereist voor:
- Onhandige monsters met kleine of ingewikkelde afmetingen
- Gevoelig monstermateriaal, bijvoorbeeld zacht, broos, breekbaar, poreus.
- Combinatie van gesneden monsters in één monster.
- Voor het conserveren van gemarginaliseerde lagen en coatings zoals genitreerd staal, met plasma gespoten coatings of verflagen.
- Om verdere verwerking mogelijk te maken, is het noodzakelijk dat de monsters een constante grootte hebben.
Koude montage en UV-montage zijn de beste montageprocessen voor kopermonsters. Voor warme montage is het mogelijk om dit uit te voeren, maar de volgende punten moeten nauwkeurig worden overwogen. De temperatuur van de warme montage moet lager zijn dan 190 °C, aangezien de gloeitemperatuur voor de meeste koperlegeringen, zoals reeds vermeld, tussen 200 en 400 °C ligt, en temperaturen boven 190 °C tijdens warme montage de microstructuur kunnen aantasten. Hieronder staan enkele voorbeelden van het montageproces.
UV inbedden
| Apparatuur | Mixing ratio / Volume | Curing time | Mold | Additional equipment |
|---|---|---|---|---|
| QMOUNT with UV 50 | 1-component bevestigingsmateriaal | 1:30 min | Polypropylene Ø 40 mm 95017319 |
- |
Notes
| Eerst moeten de monsters volledig worden bedekt met UV 50 met houten stokjes en gedurende 1:30 minuten in de Qmount worden geplaatst. Aan het einde van deze stap hebben we de behandelde monsters. |
| Vervolgens moeten de afgedekte monsters met UV 50 opnieuw in de PP-mallen worden geplaatst. De mal moet volledig worden gevuld met UV 50 en opnieuw gedurende 1:30 minuten in QMOUNT worden geplaatst. |
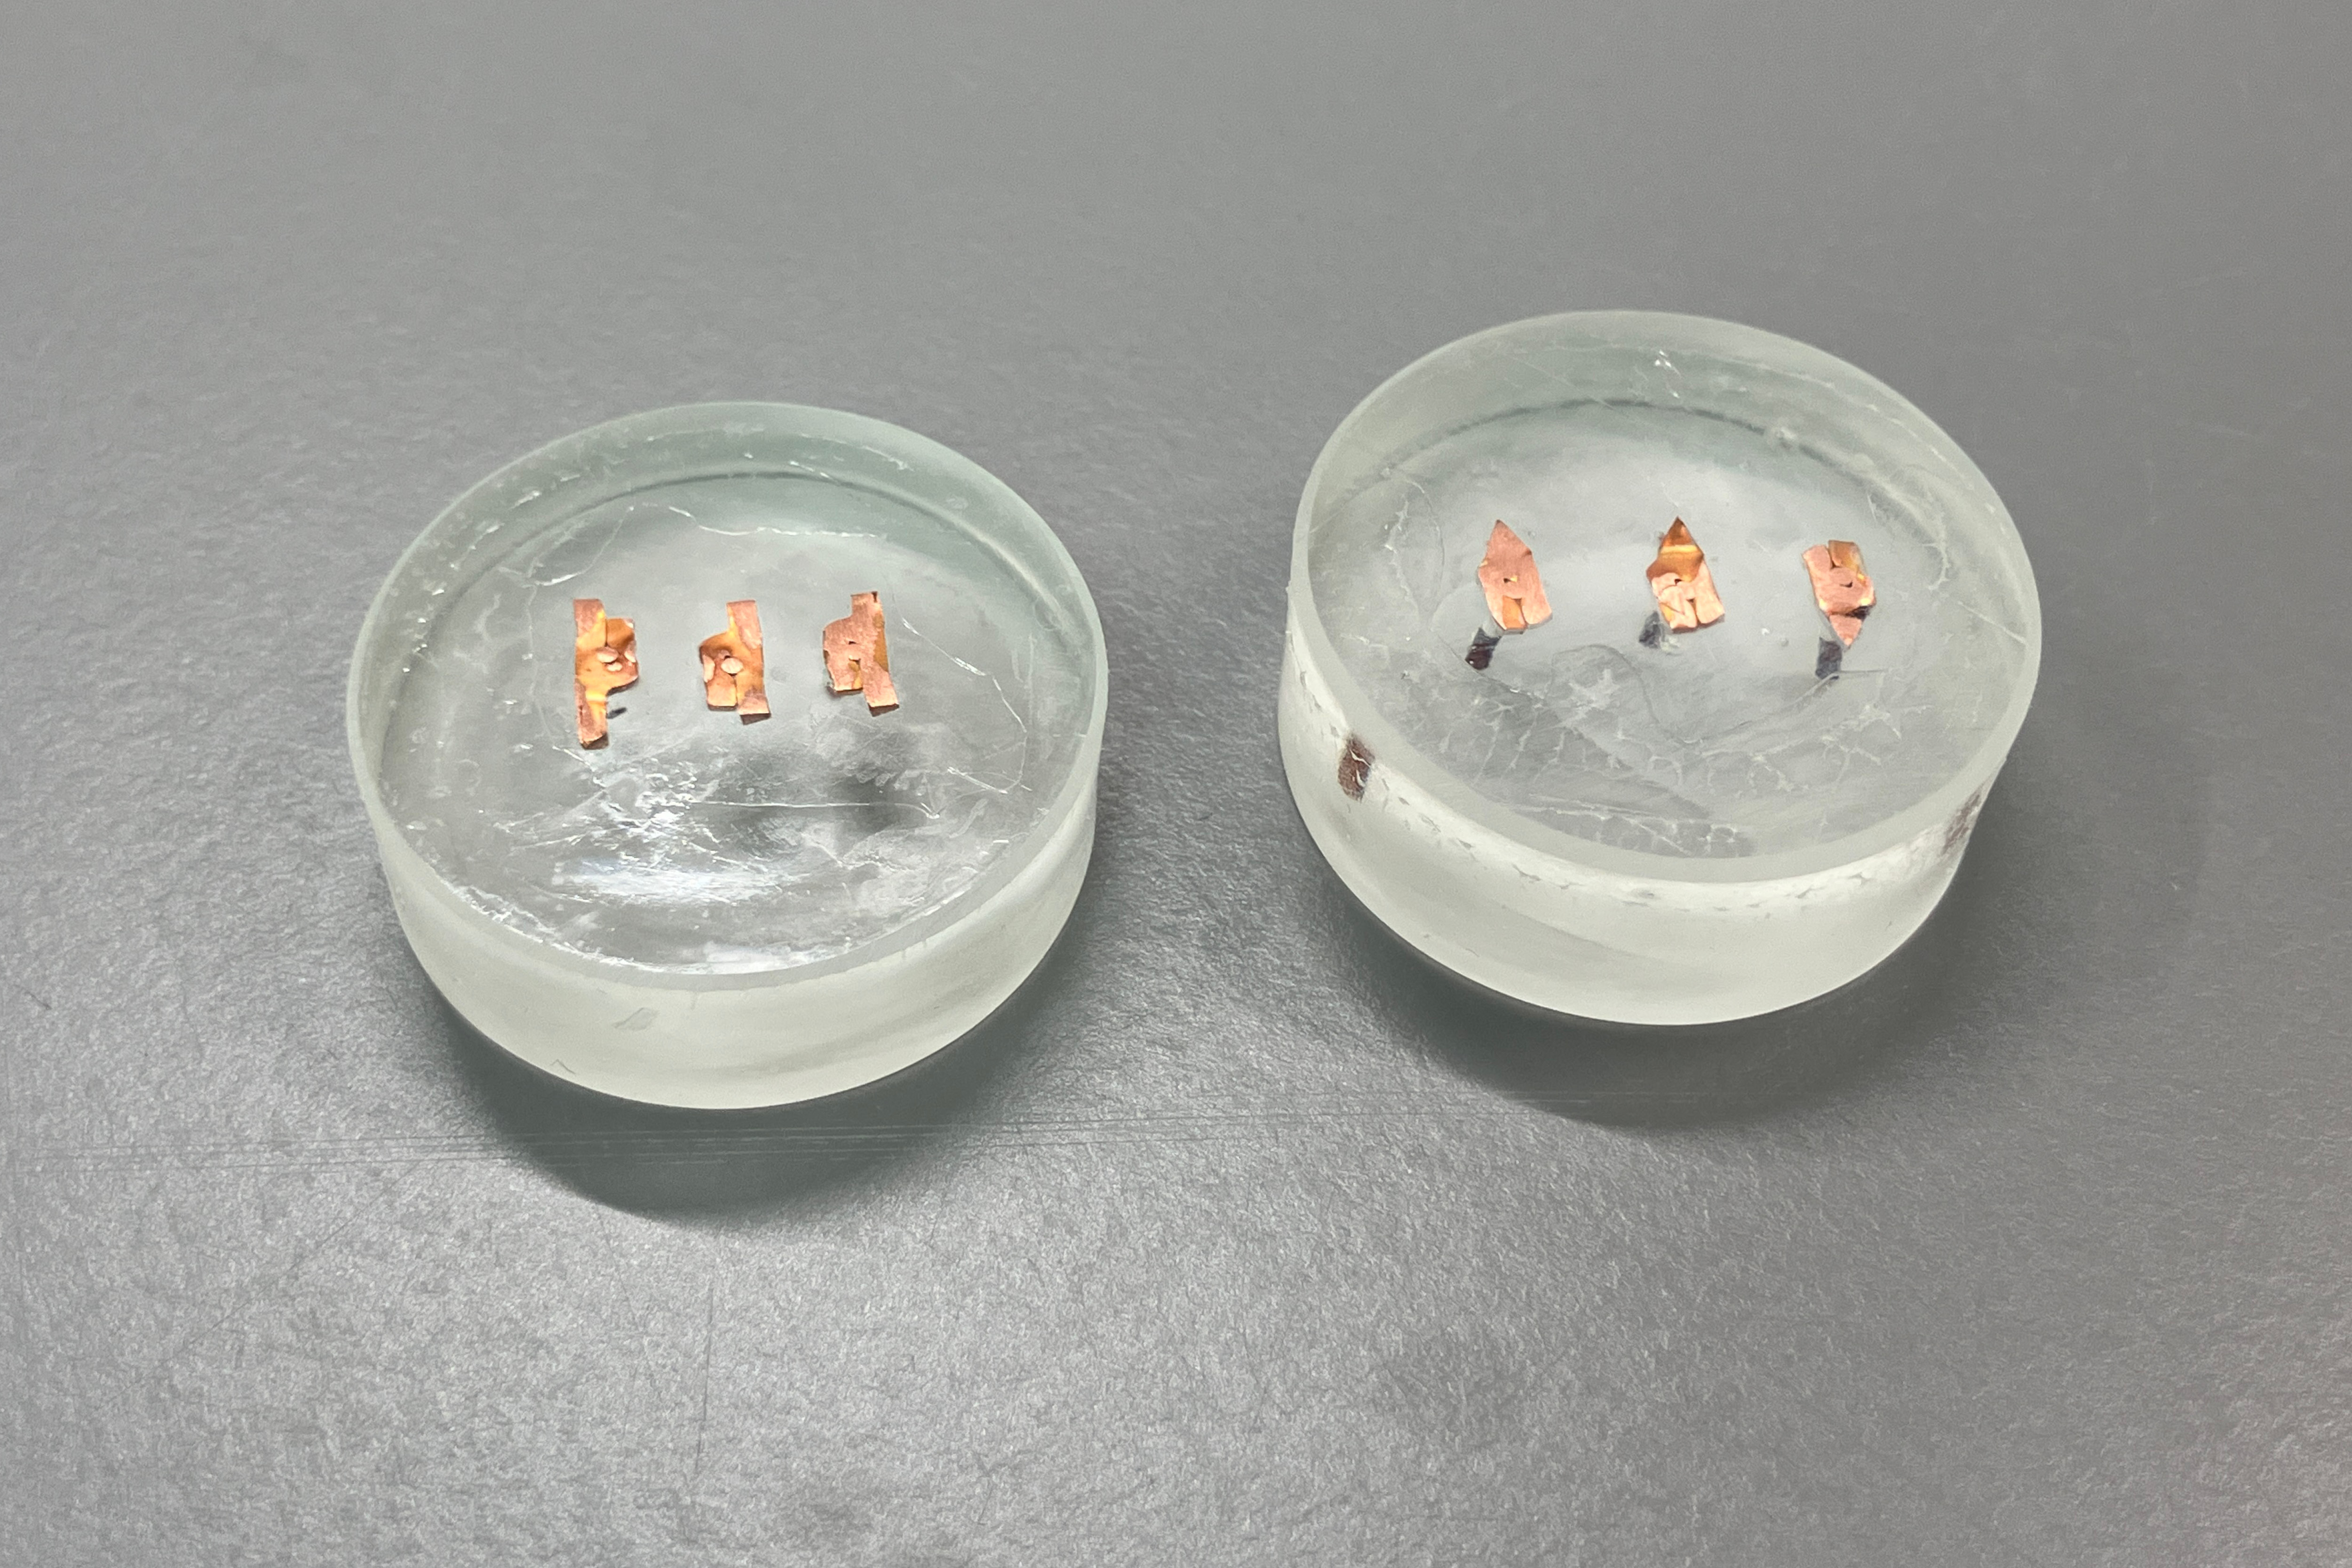
De monsters werden op de bodem van de montagematrijzen bevestigd en als eerste stap bedekt met UV 50
Koud inbedden
| Apparatuur | Mixing ratio / Volume | Curing time | Mold | Additional equipment |
|---|---|---|---|---|
| KEM 20 | Powder : Liquid 2 :1 | 15 min | Polypropylene Ø 30 mm 95017319 |
Mixing cup {{LL::knowledgebase.aluminum_metallography.extended.mounting.table.equipment.mixingspoon} Mixing stick Drukpot |
Notes
| Om het monster zonder luchtbellen te monteren, raden we aan de drukpot te gebruiken. |
| Het in te bedden monster moet zodanig worden vastgezet dat het niet kantelt of blijft zweven. We raden aan om het monster op de bodem van de mal te lijmen met superlijm of met behulp van plastic clips. |
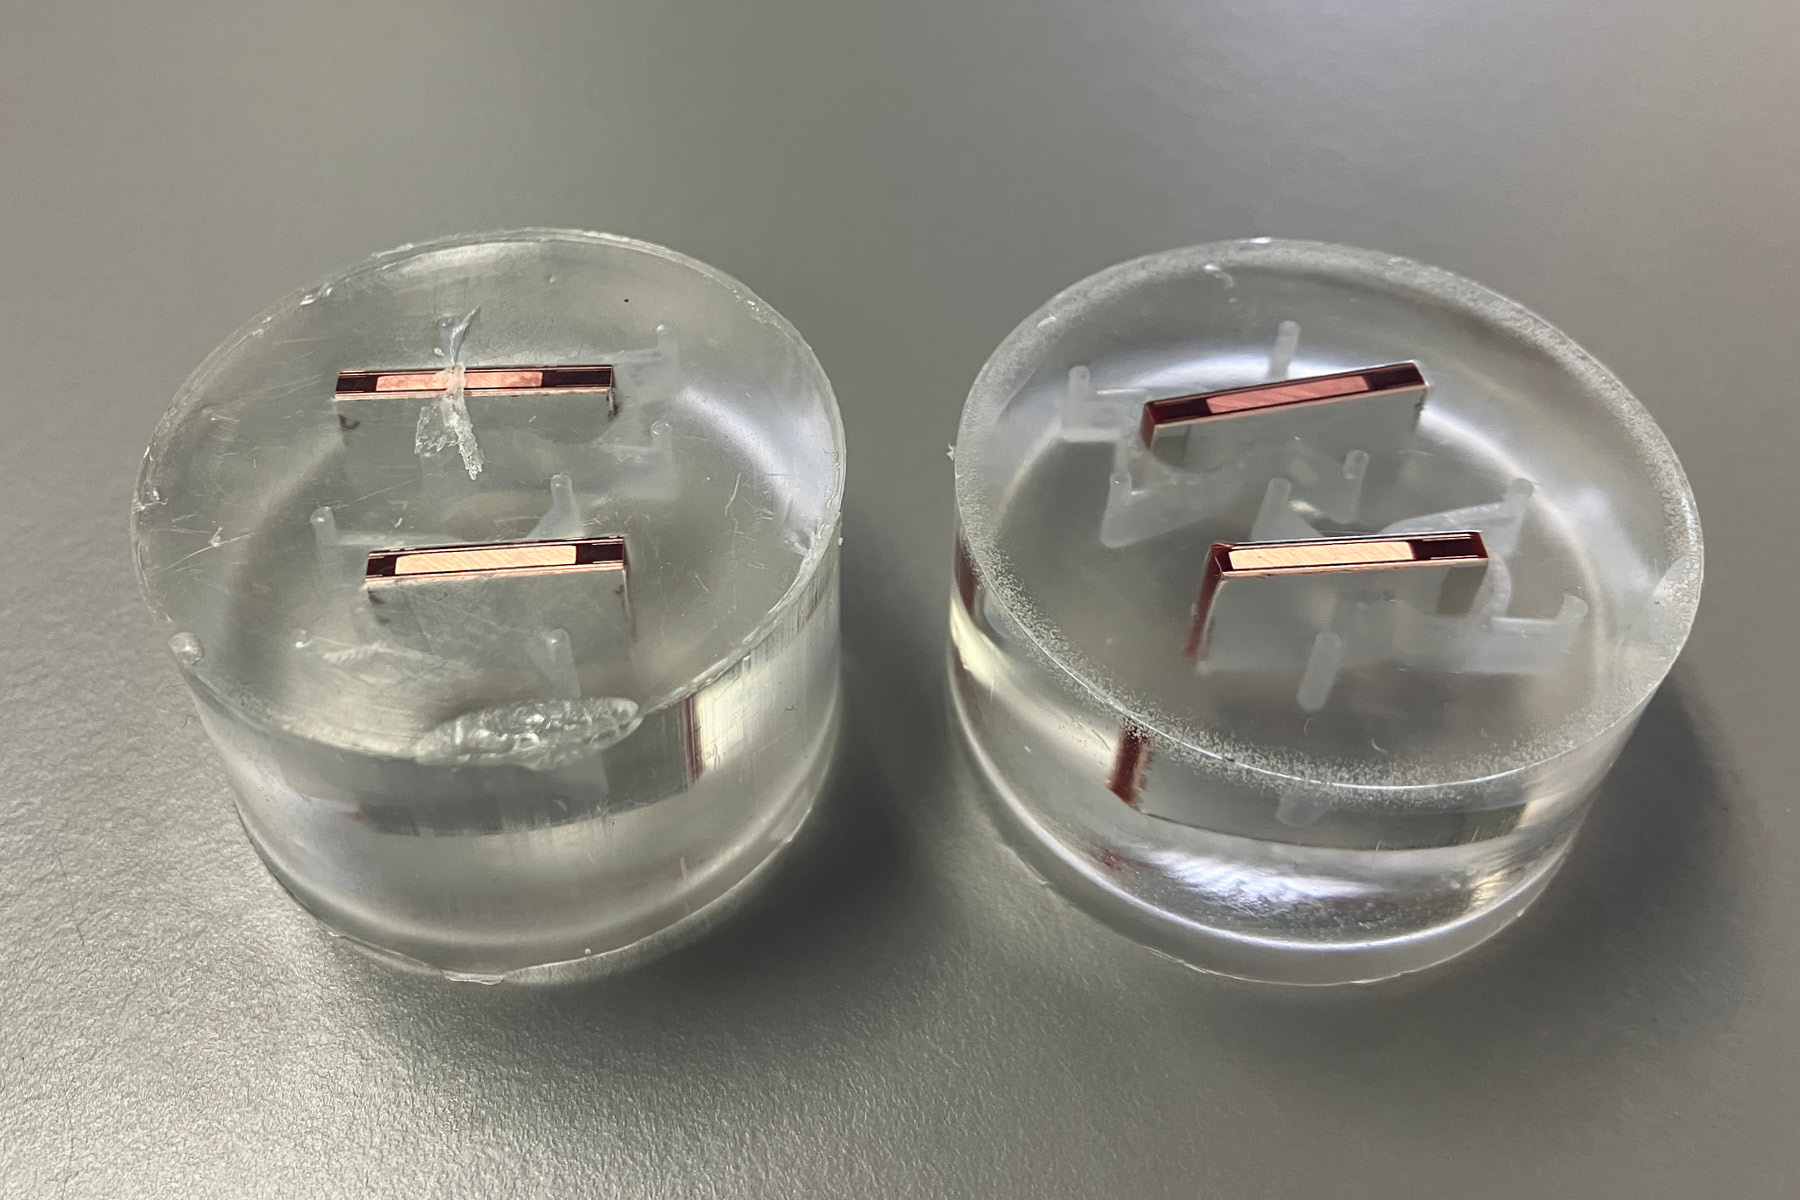
Het gemonteerde monster
Puur koper
Puur koper is een bordeauxrood metaal, vaak aangeduid als rood koper of gewoon koper. Het heeft een dichtheid van 8,92 g/cm³ en is geclassificeerd als zwaar non-ferrometaal. Vanwege zijn uitstekende elektrische en thermische geleidbaarheid wordt puur koper veel gebruikt in de elektrische industrie, zoals in spoelen, draden en kabels voor generatoren en transformatoren. Het biedt ook een goede weerstand tegen corrosie. In vochtige omgevingen vormt zich op het oppervlak een beschermende laag van groen alkali-kopercarbonaat, bekend als patina of kopergroen, die het metaal beschermt tegen verdere corrosie. Hoewel puur koper een relatief lage hardheid en sterkte heeft, is het zeer ductiel, waardoor het gemakkelijk kan worden verwerkt met zowel koude als warme werkmethoden in verschillende vormen, waaronder platen, strips, draden en leidingen.
Zuiver koper wordt aangeduid met het chemische symbool „Cu” gevolgd door een cijfer. Een lager getal duidt op een hogere zuiverheid; nr. 1 (Cu-1) staat bijvoorbeeld voor koper met een zuiverheid van 99,95%, terwijl nr. 2 (Cu-2) overeenkomt met een zuiverheid van 99,90%.
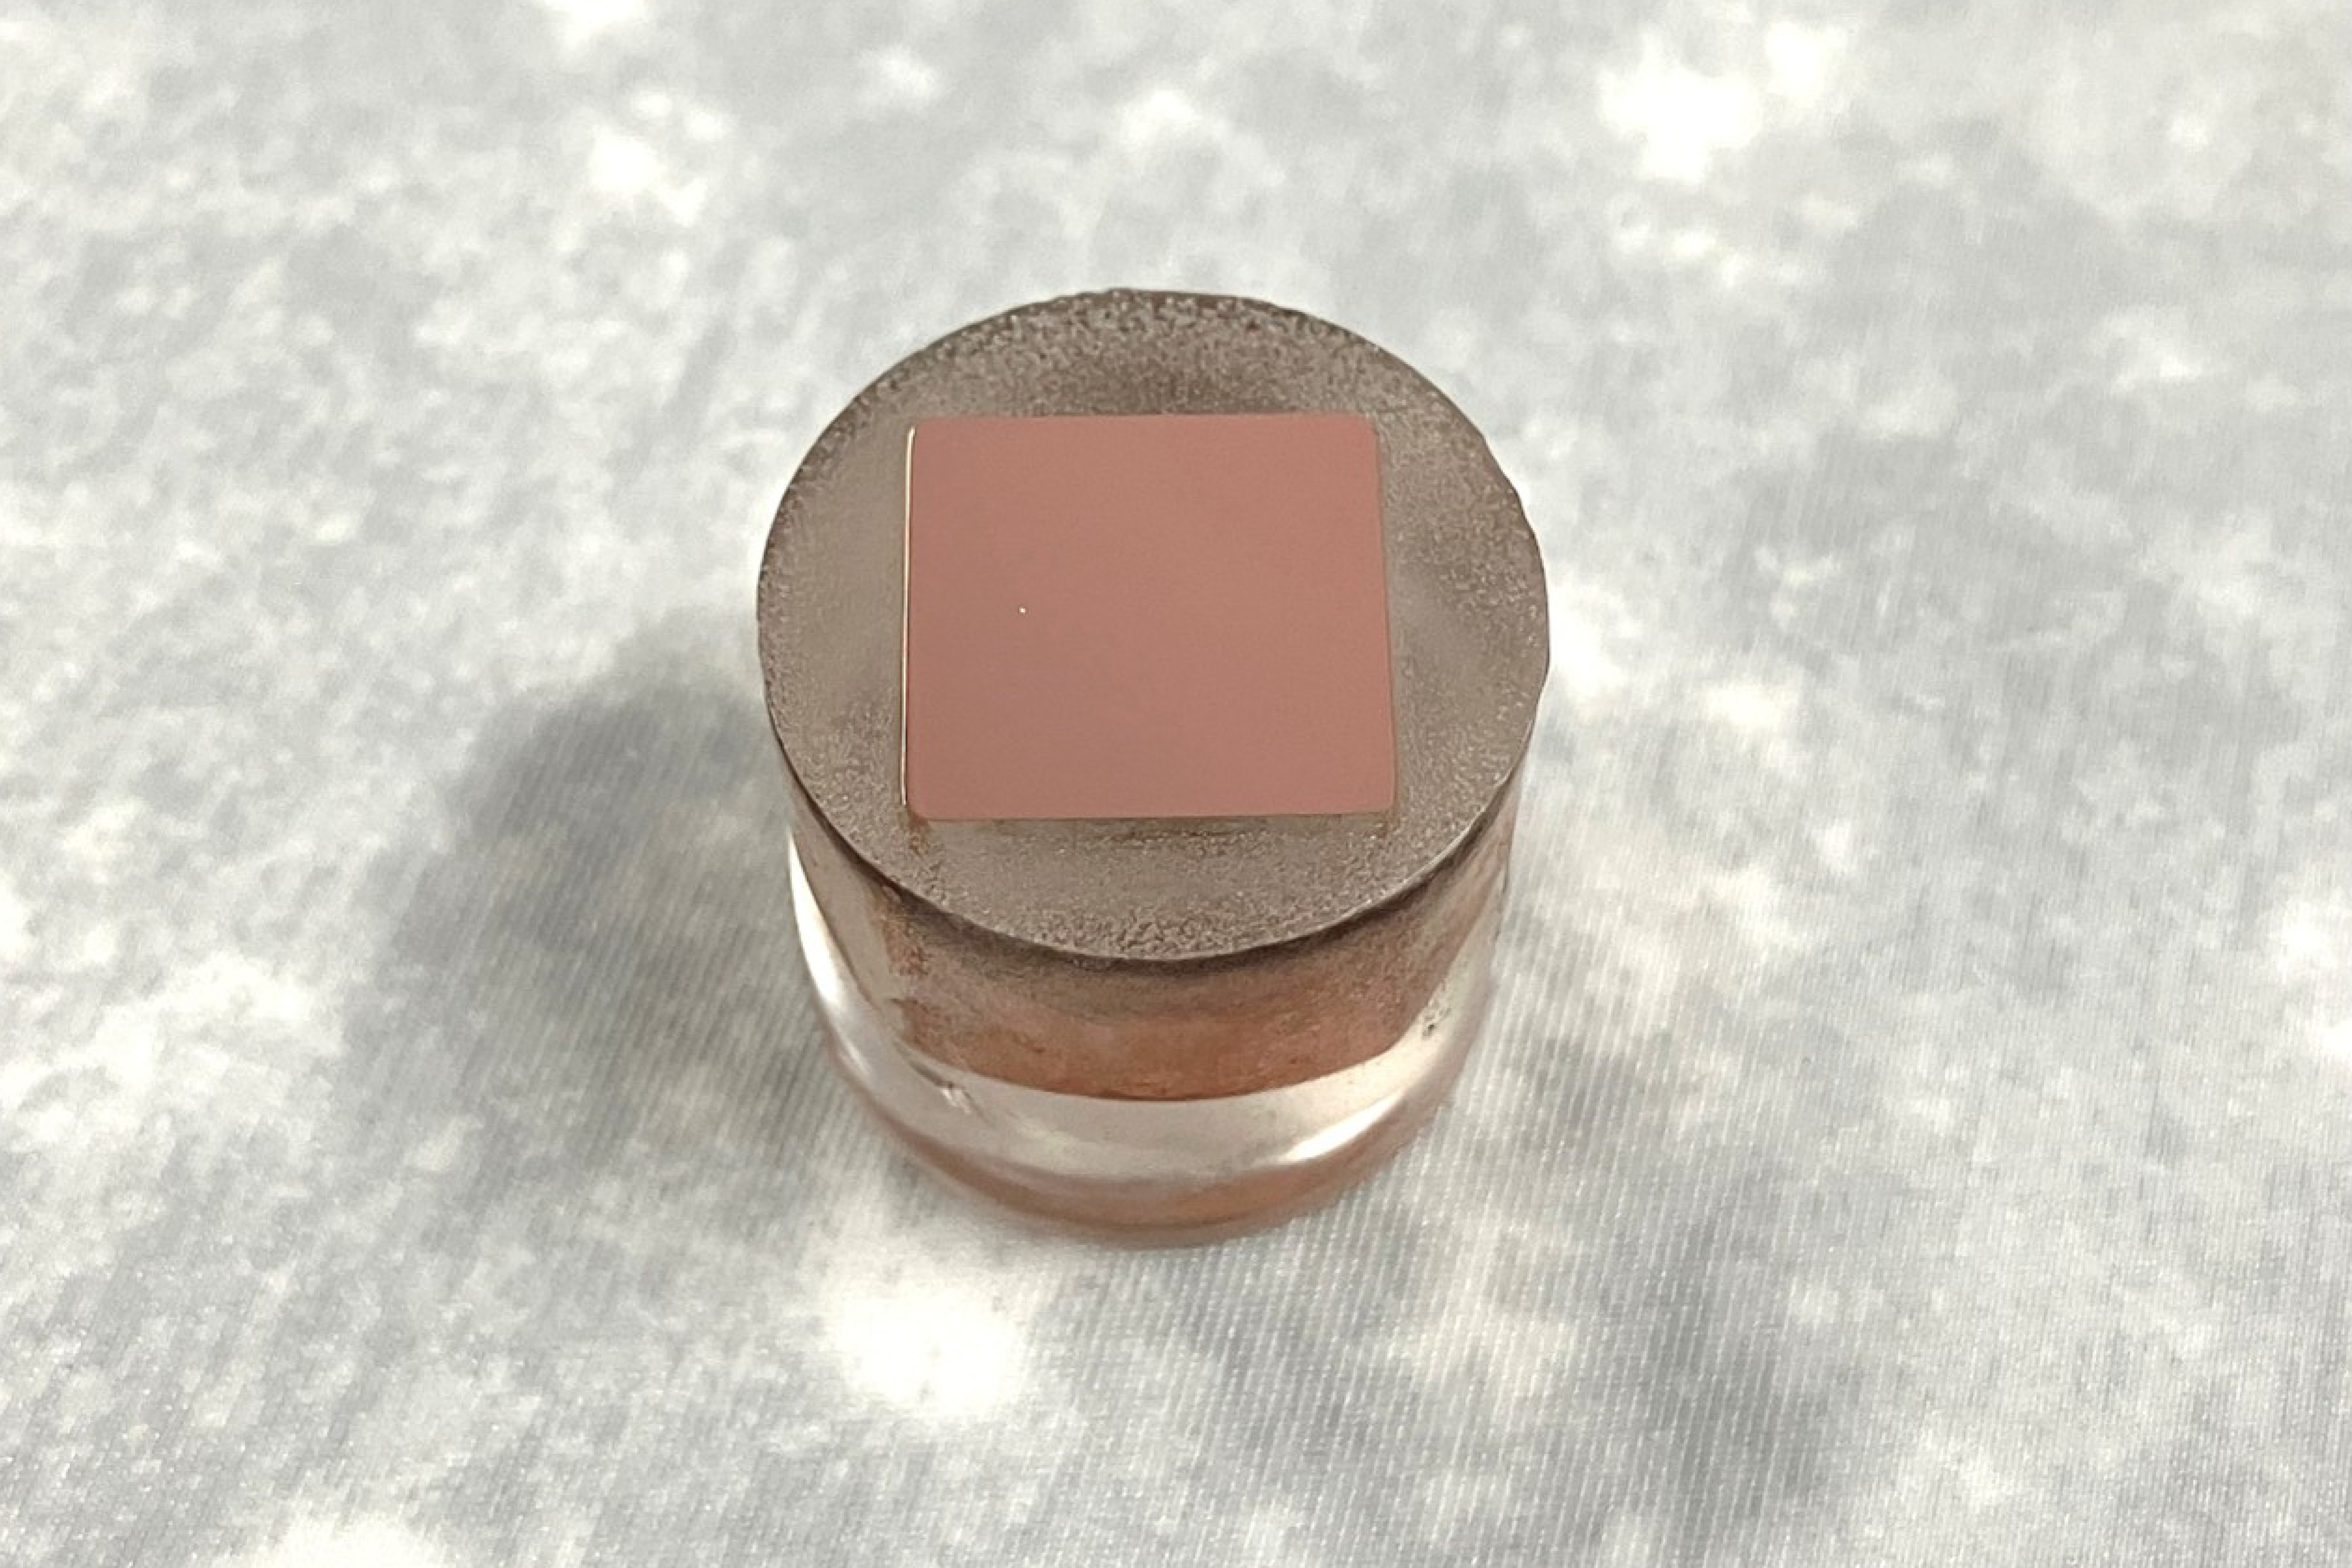
Zuiver koper gemonteerd in KEM 20 met behulp van een drukpot
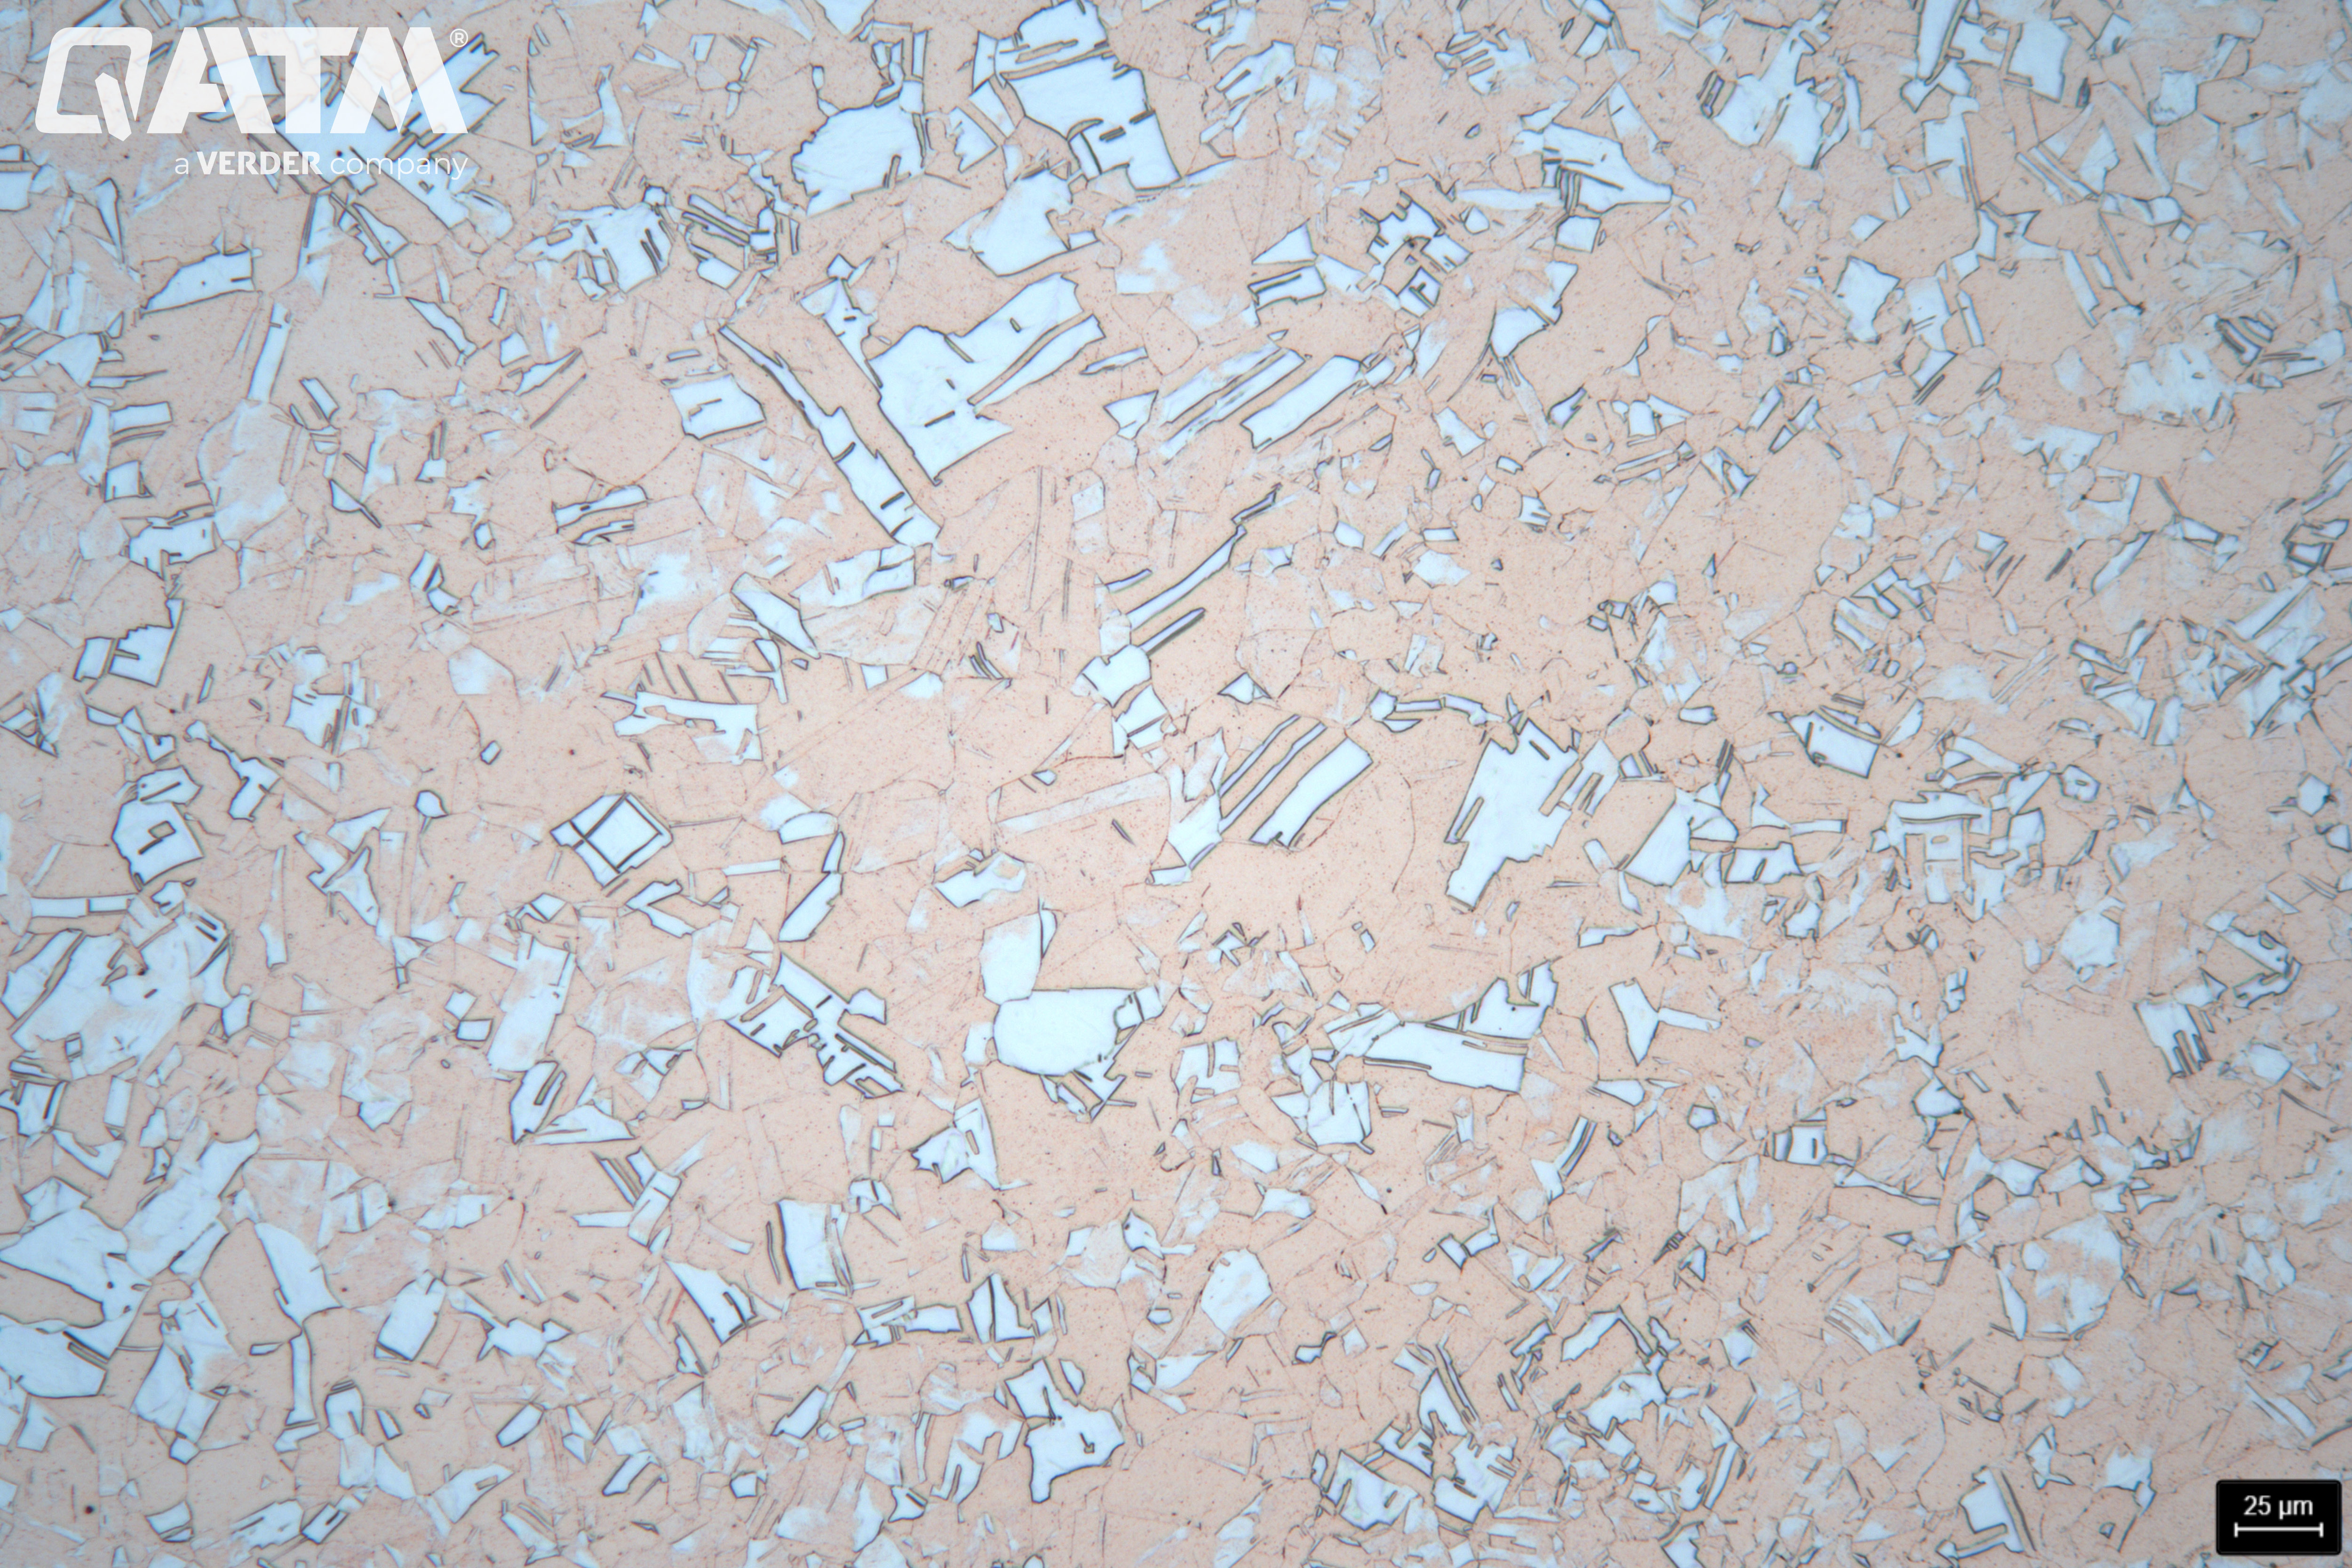
Het zuivere kopermonster na fijn polijsten en etsen met ferritisch nitraat (Cu2-etsmiddel van QATM) — 200:1
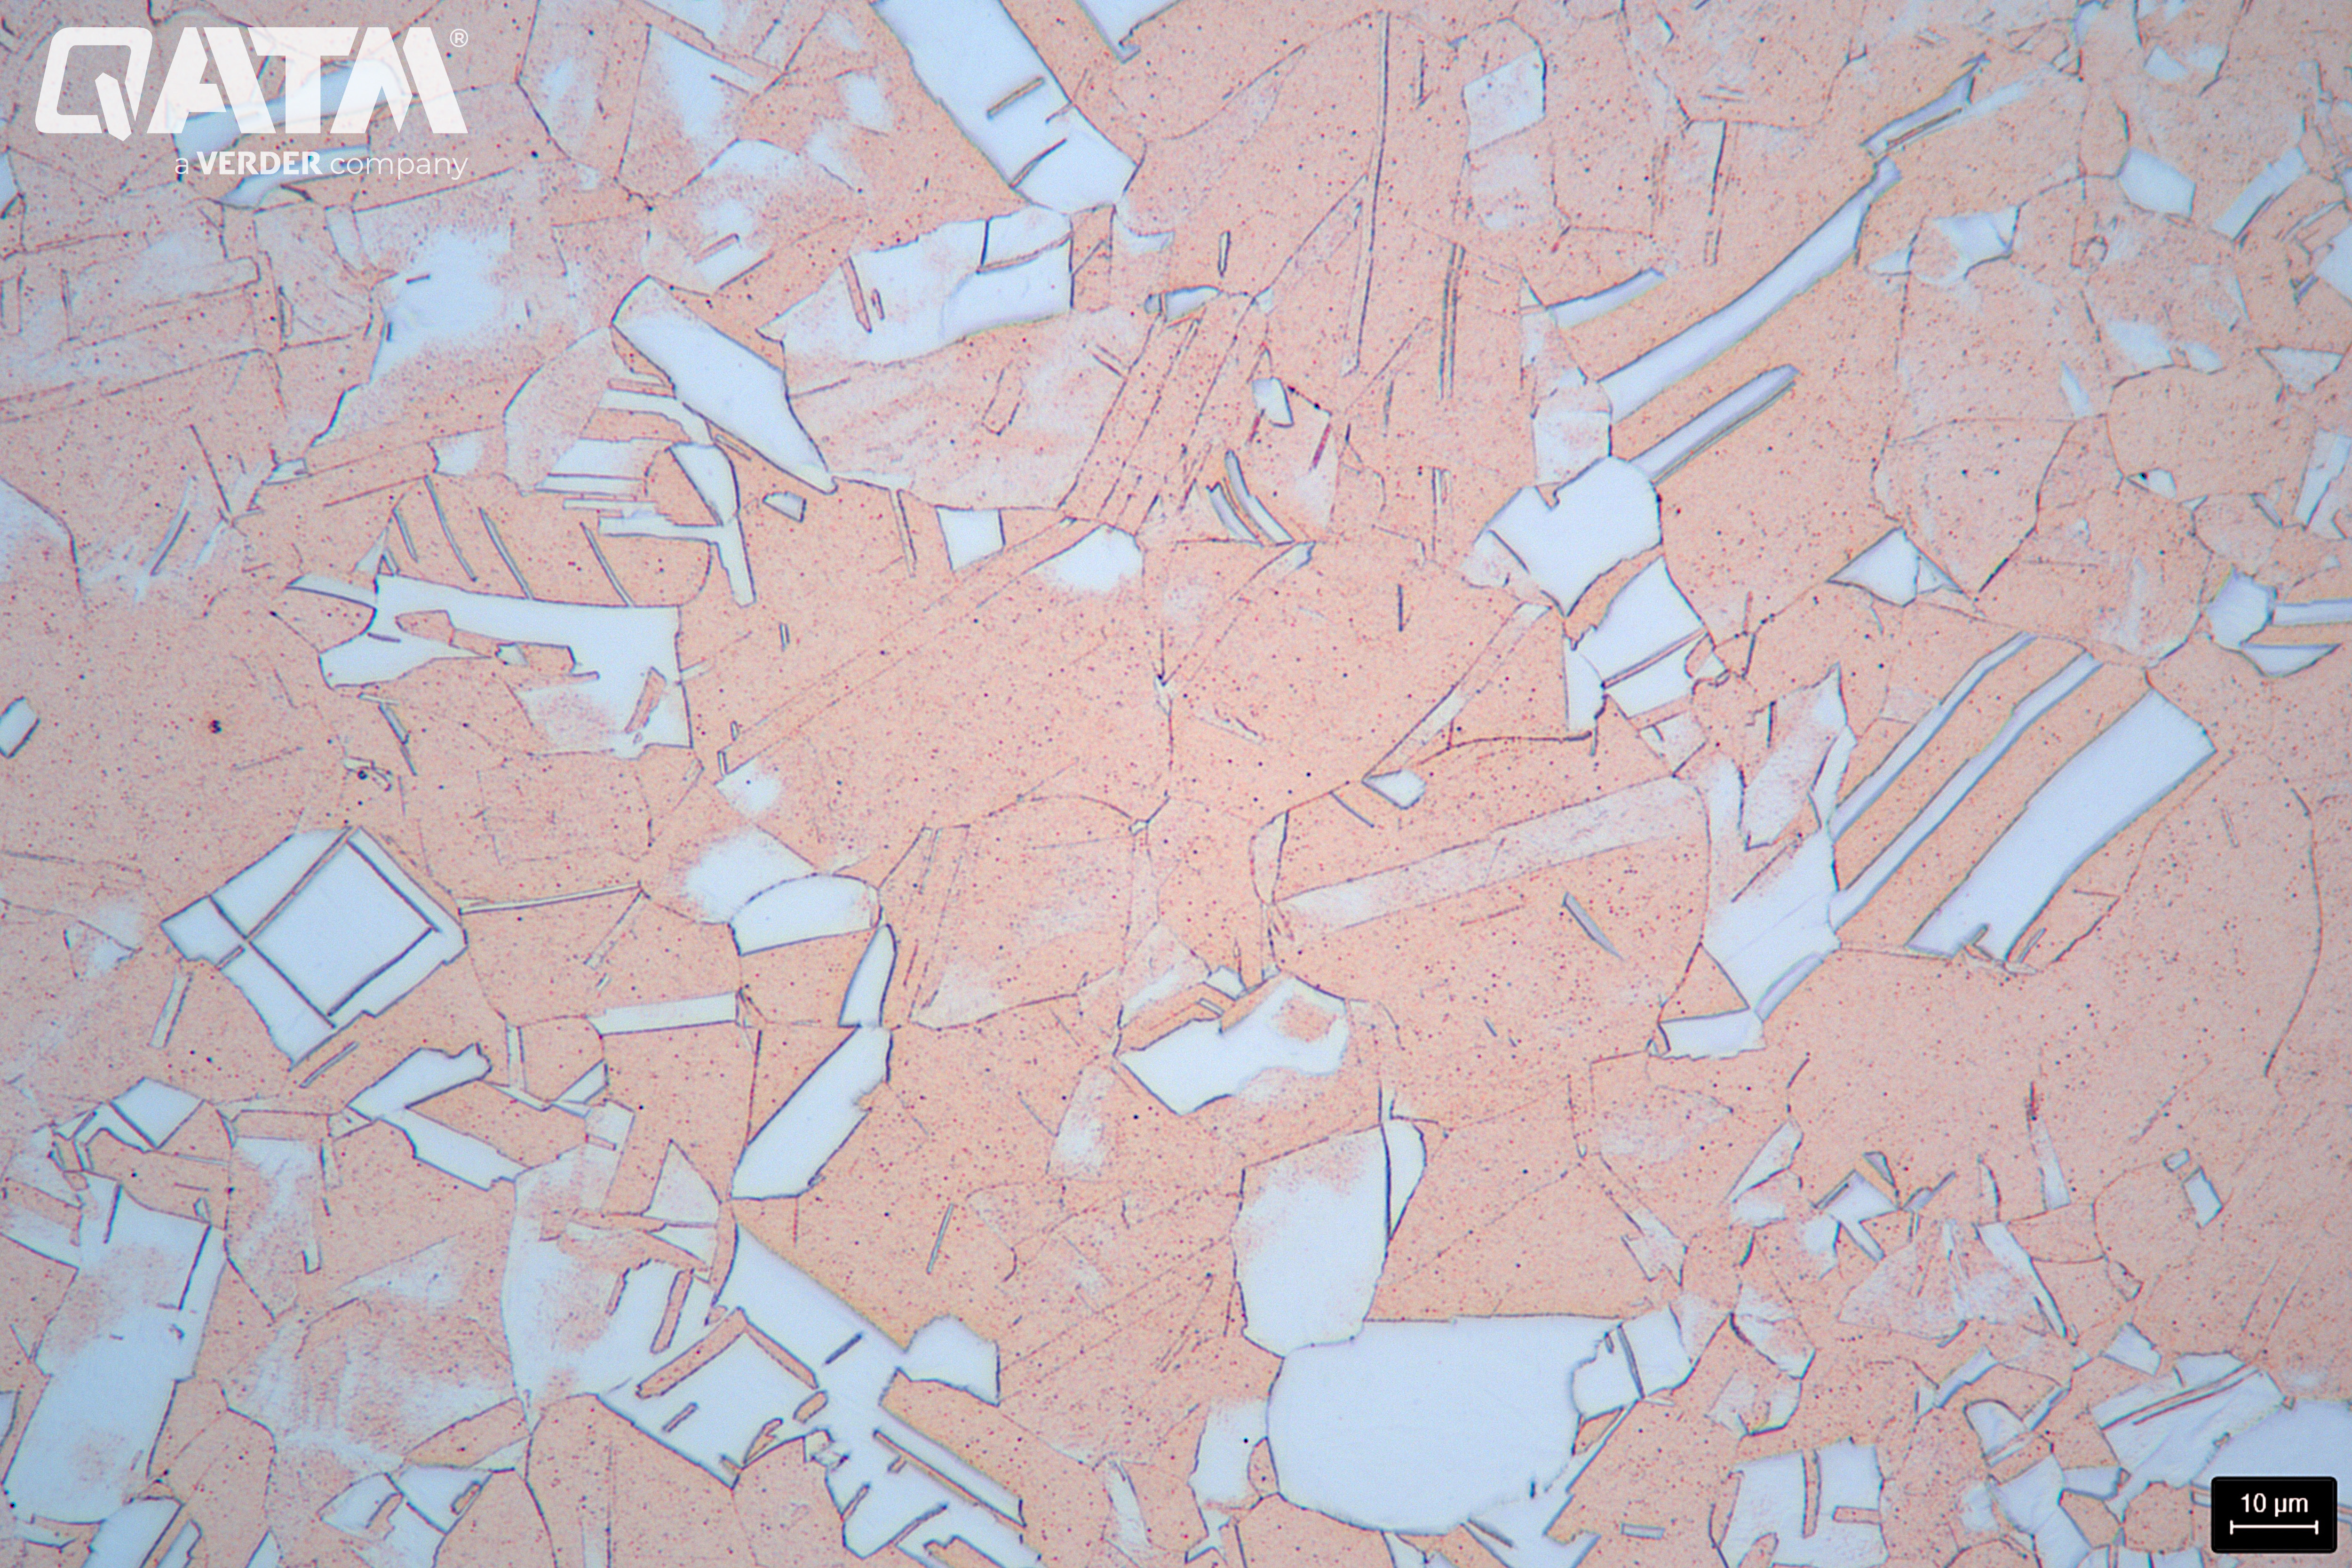
Het zuivere kopermonster na fijn polijsten en etsen met ferritisch nitraat (Cu2-etsmiddel van QATM) — 500:1
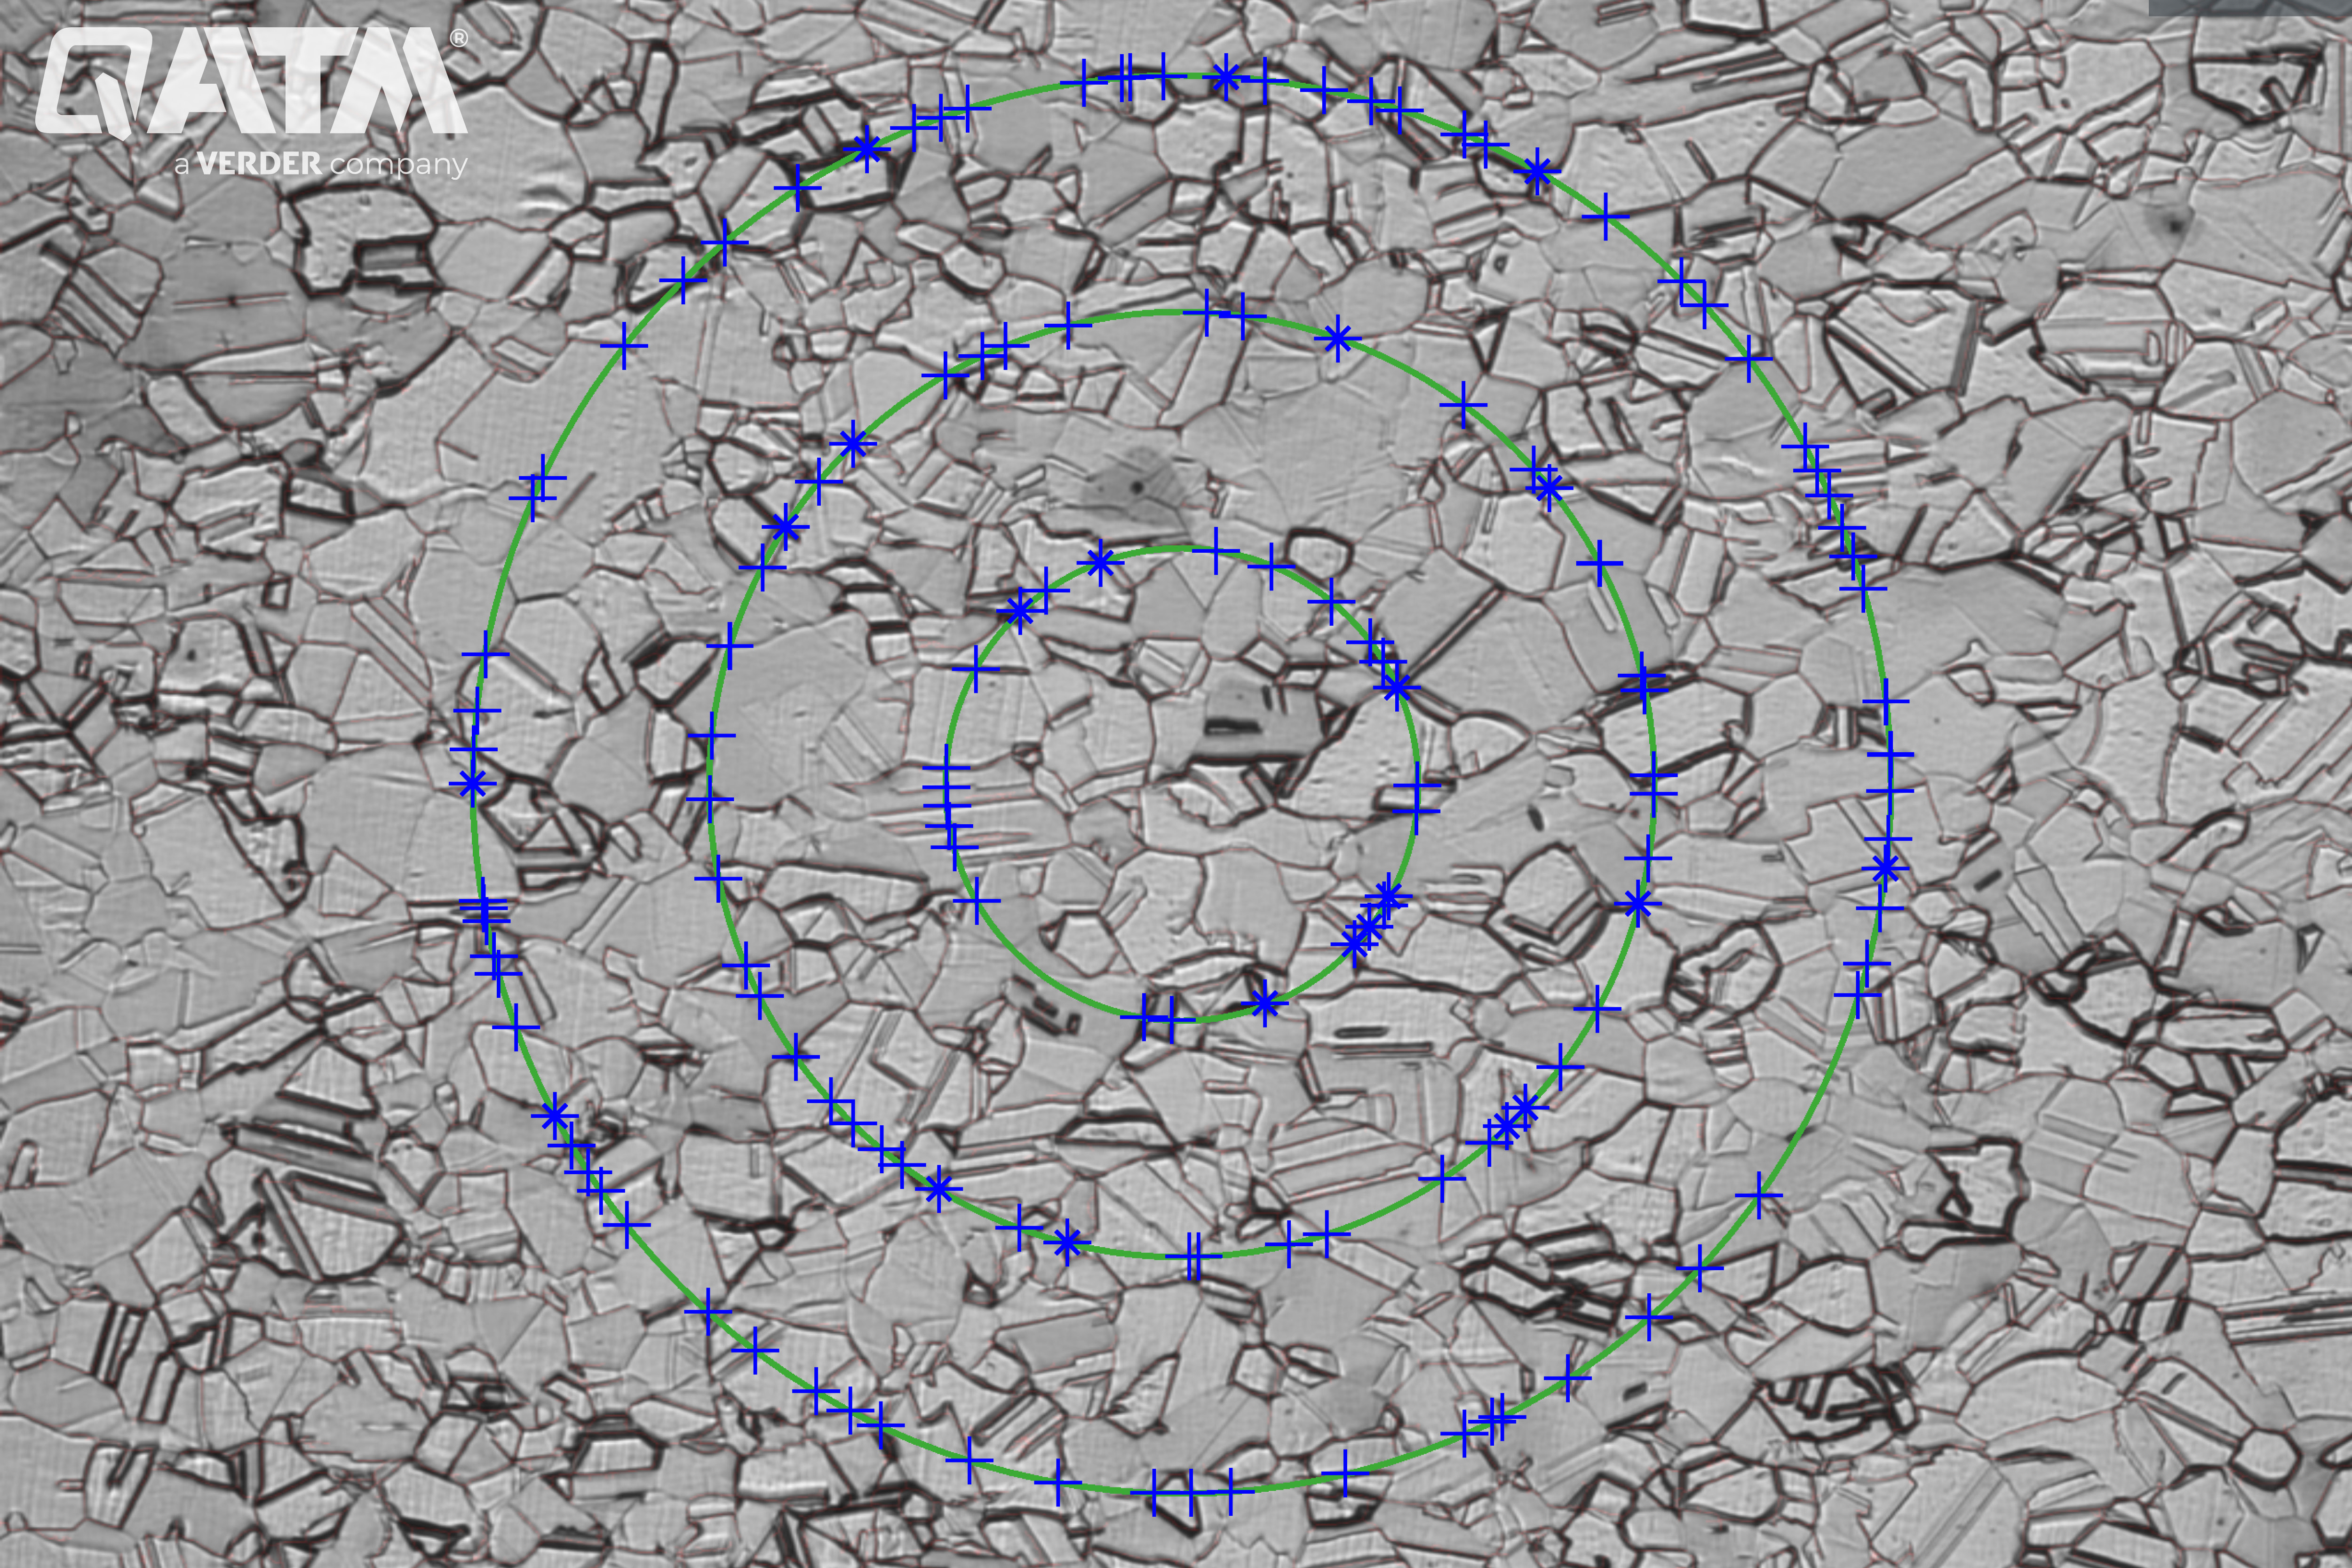
Het meten van de korrelgrootte van een puur kopermonster met QPIX Control-software. Korrelgrootte: 8.3
Koperlegeringen
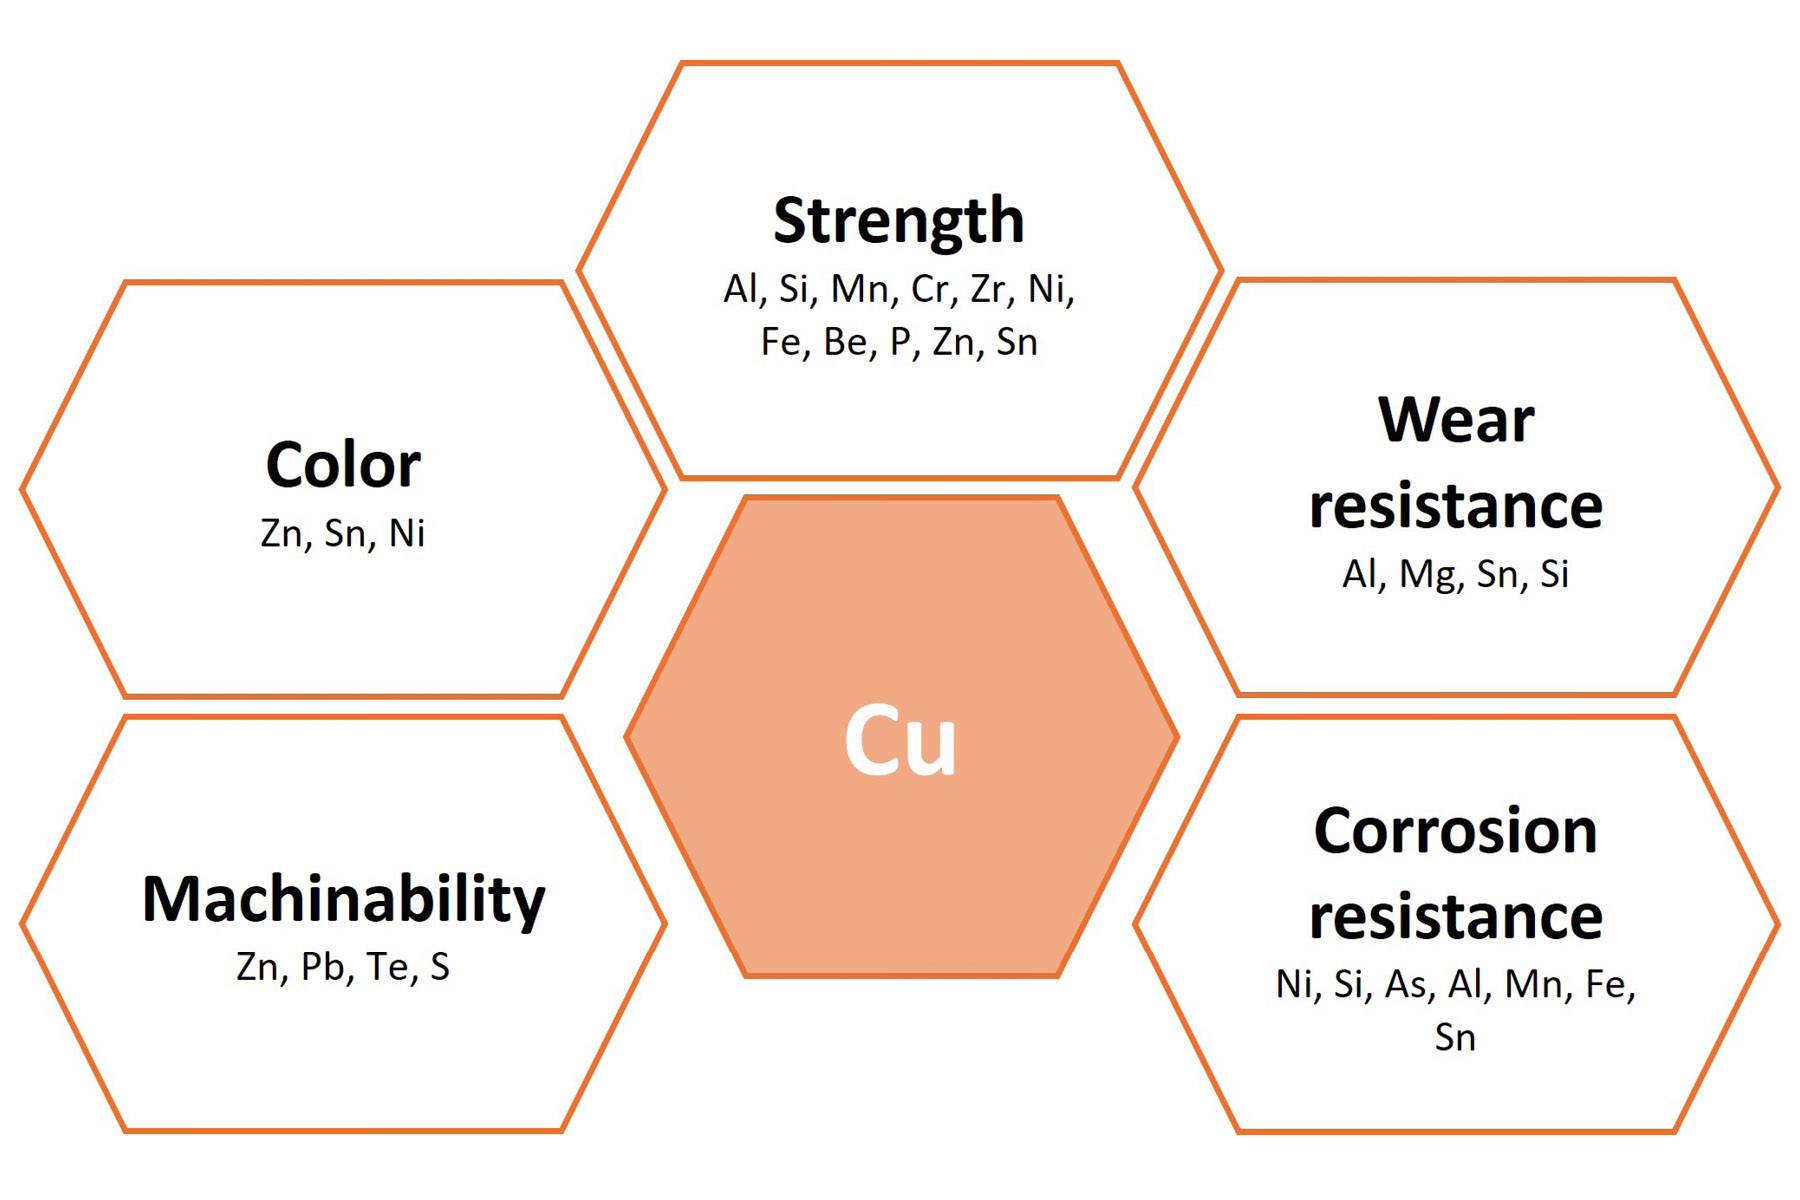
De eigenschappen van puur koper zijn niet geschikt voor veel toepassingen, daarom kan het toevoegen van het legeringselement de toepassing van koper op grote schaal uitbreiden. Elk legeringselement kan een of meer eigenschappen van puur koper aanzienlijk verbeteren, zoals sterkte, corrosiebestendigheid, slijtage-eigenschappen en bewerkbaarheid. Sommige legeringen kunnen ook de kleur van puur koper veranderen, zoals Ni, Sn of Zn. Hieronder vindt u twee afbeeldingen die het effect van verschillende legeringselementen in koperlegeringen samenvatten.
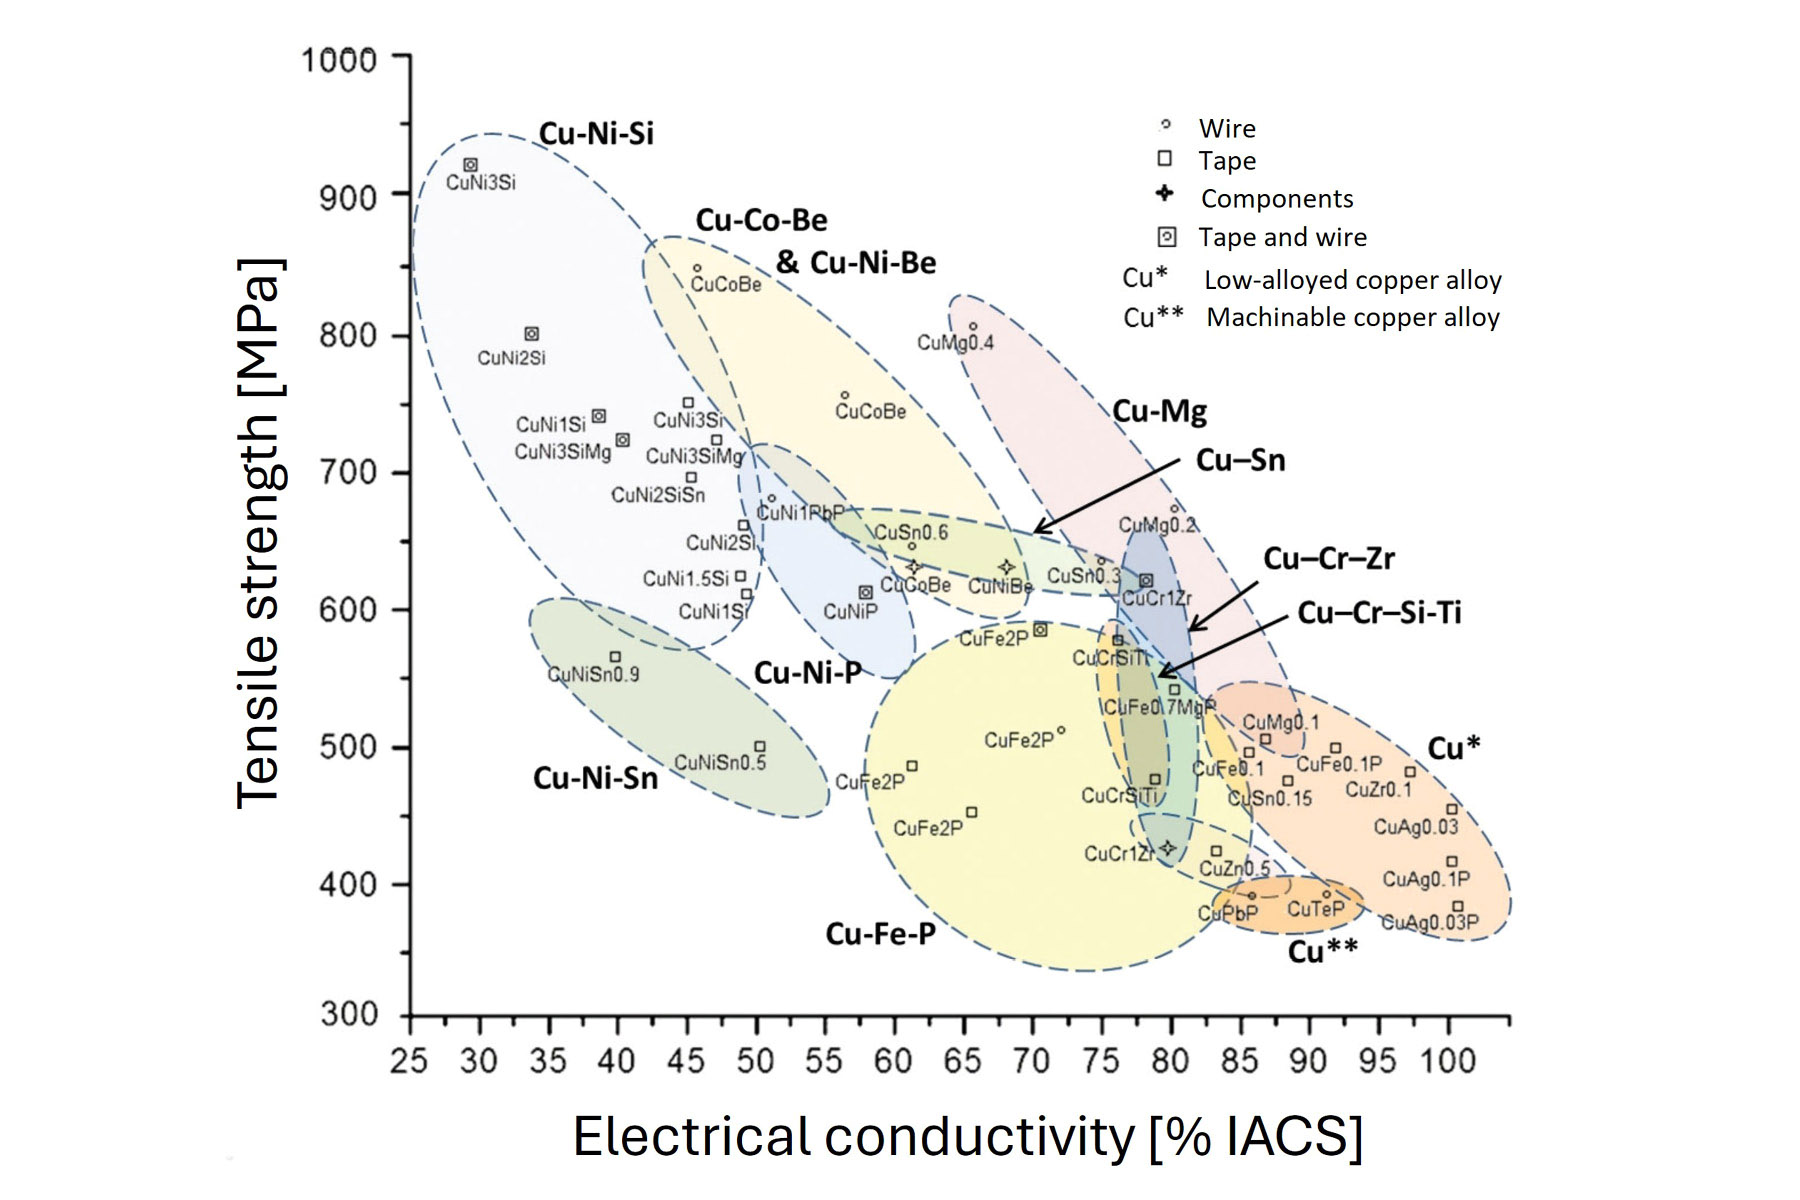
Eigenschapskaart voor verschillende soorten laaggelegeerd koper, DKI 4501
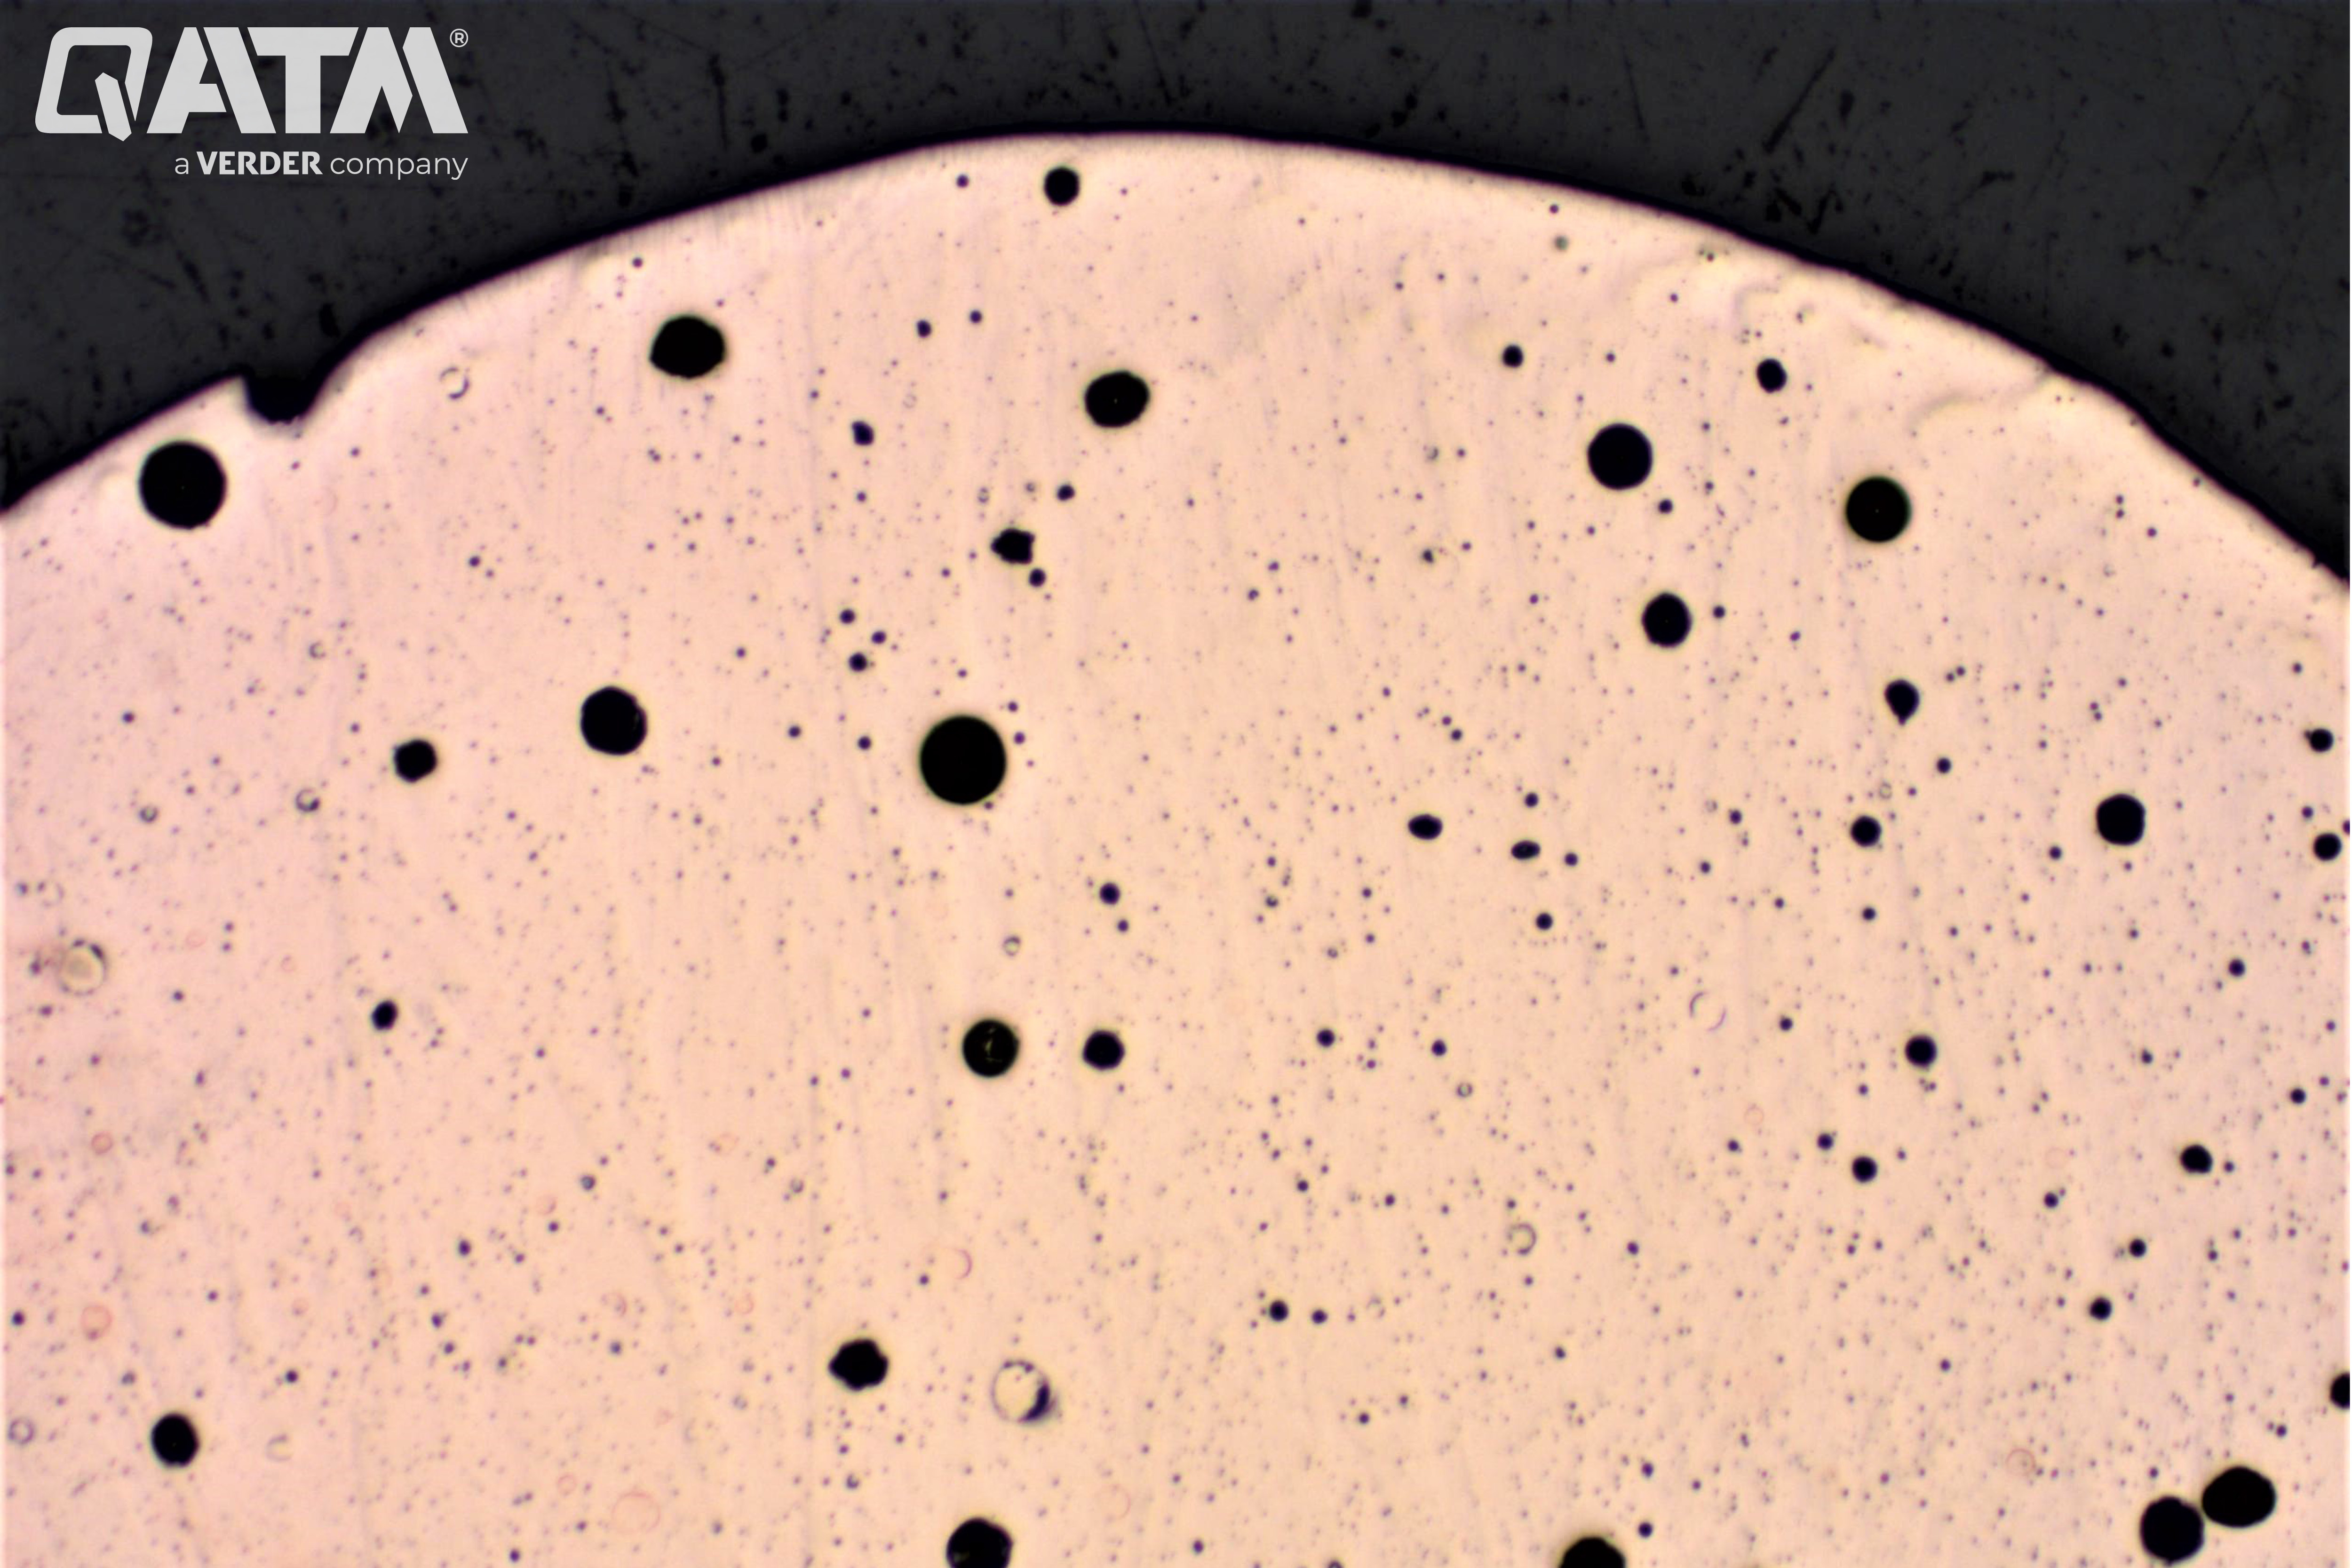
Tip van de grote lasnaad op een koperen haarspeld in een stator na fijn polijsten — 25:1
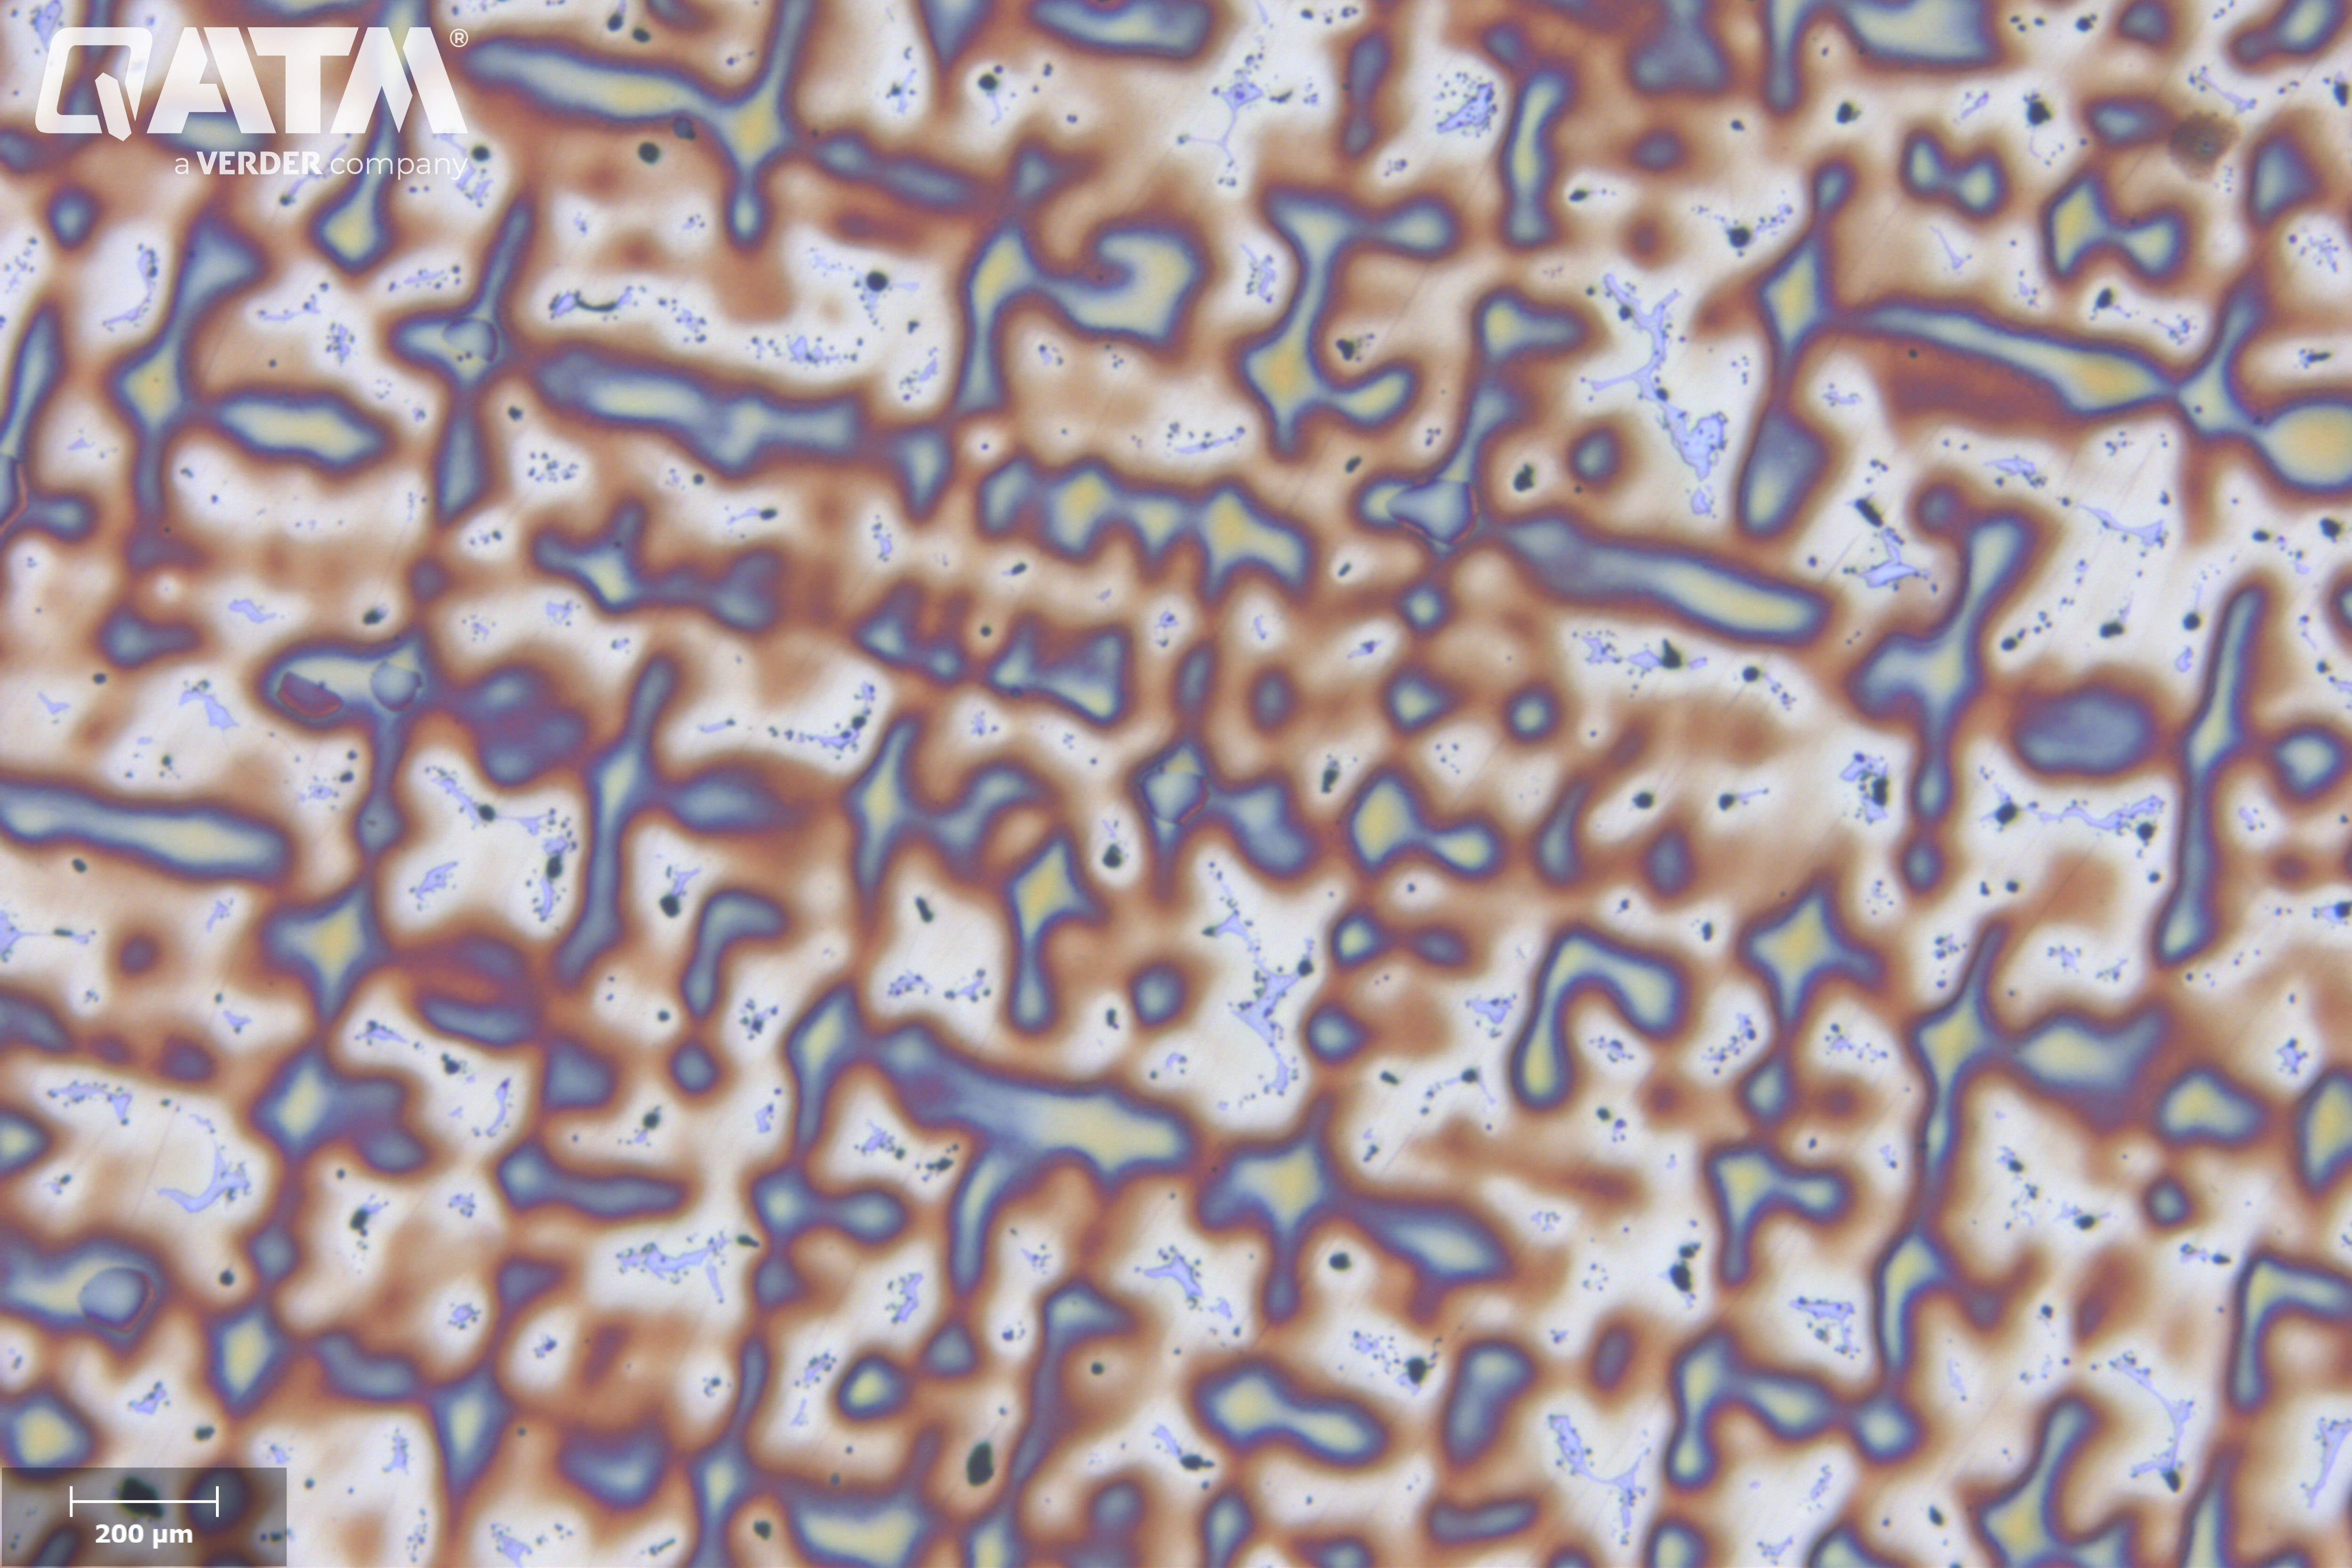
Een kopermonster met dendritische microstructuur en eutectoïde fase tussen de dendrieten na etsen met Klemm II-kleuretsmiddel — 100:1
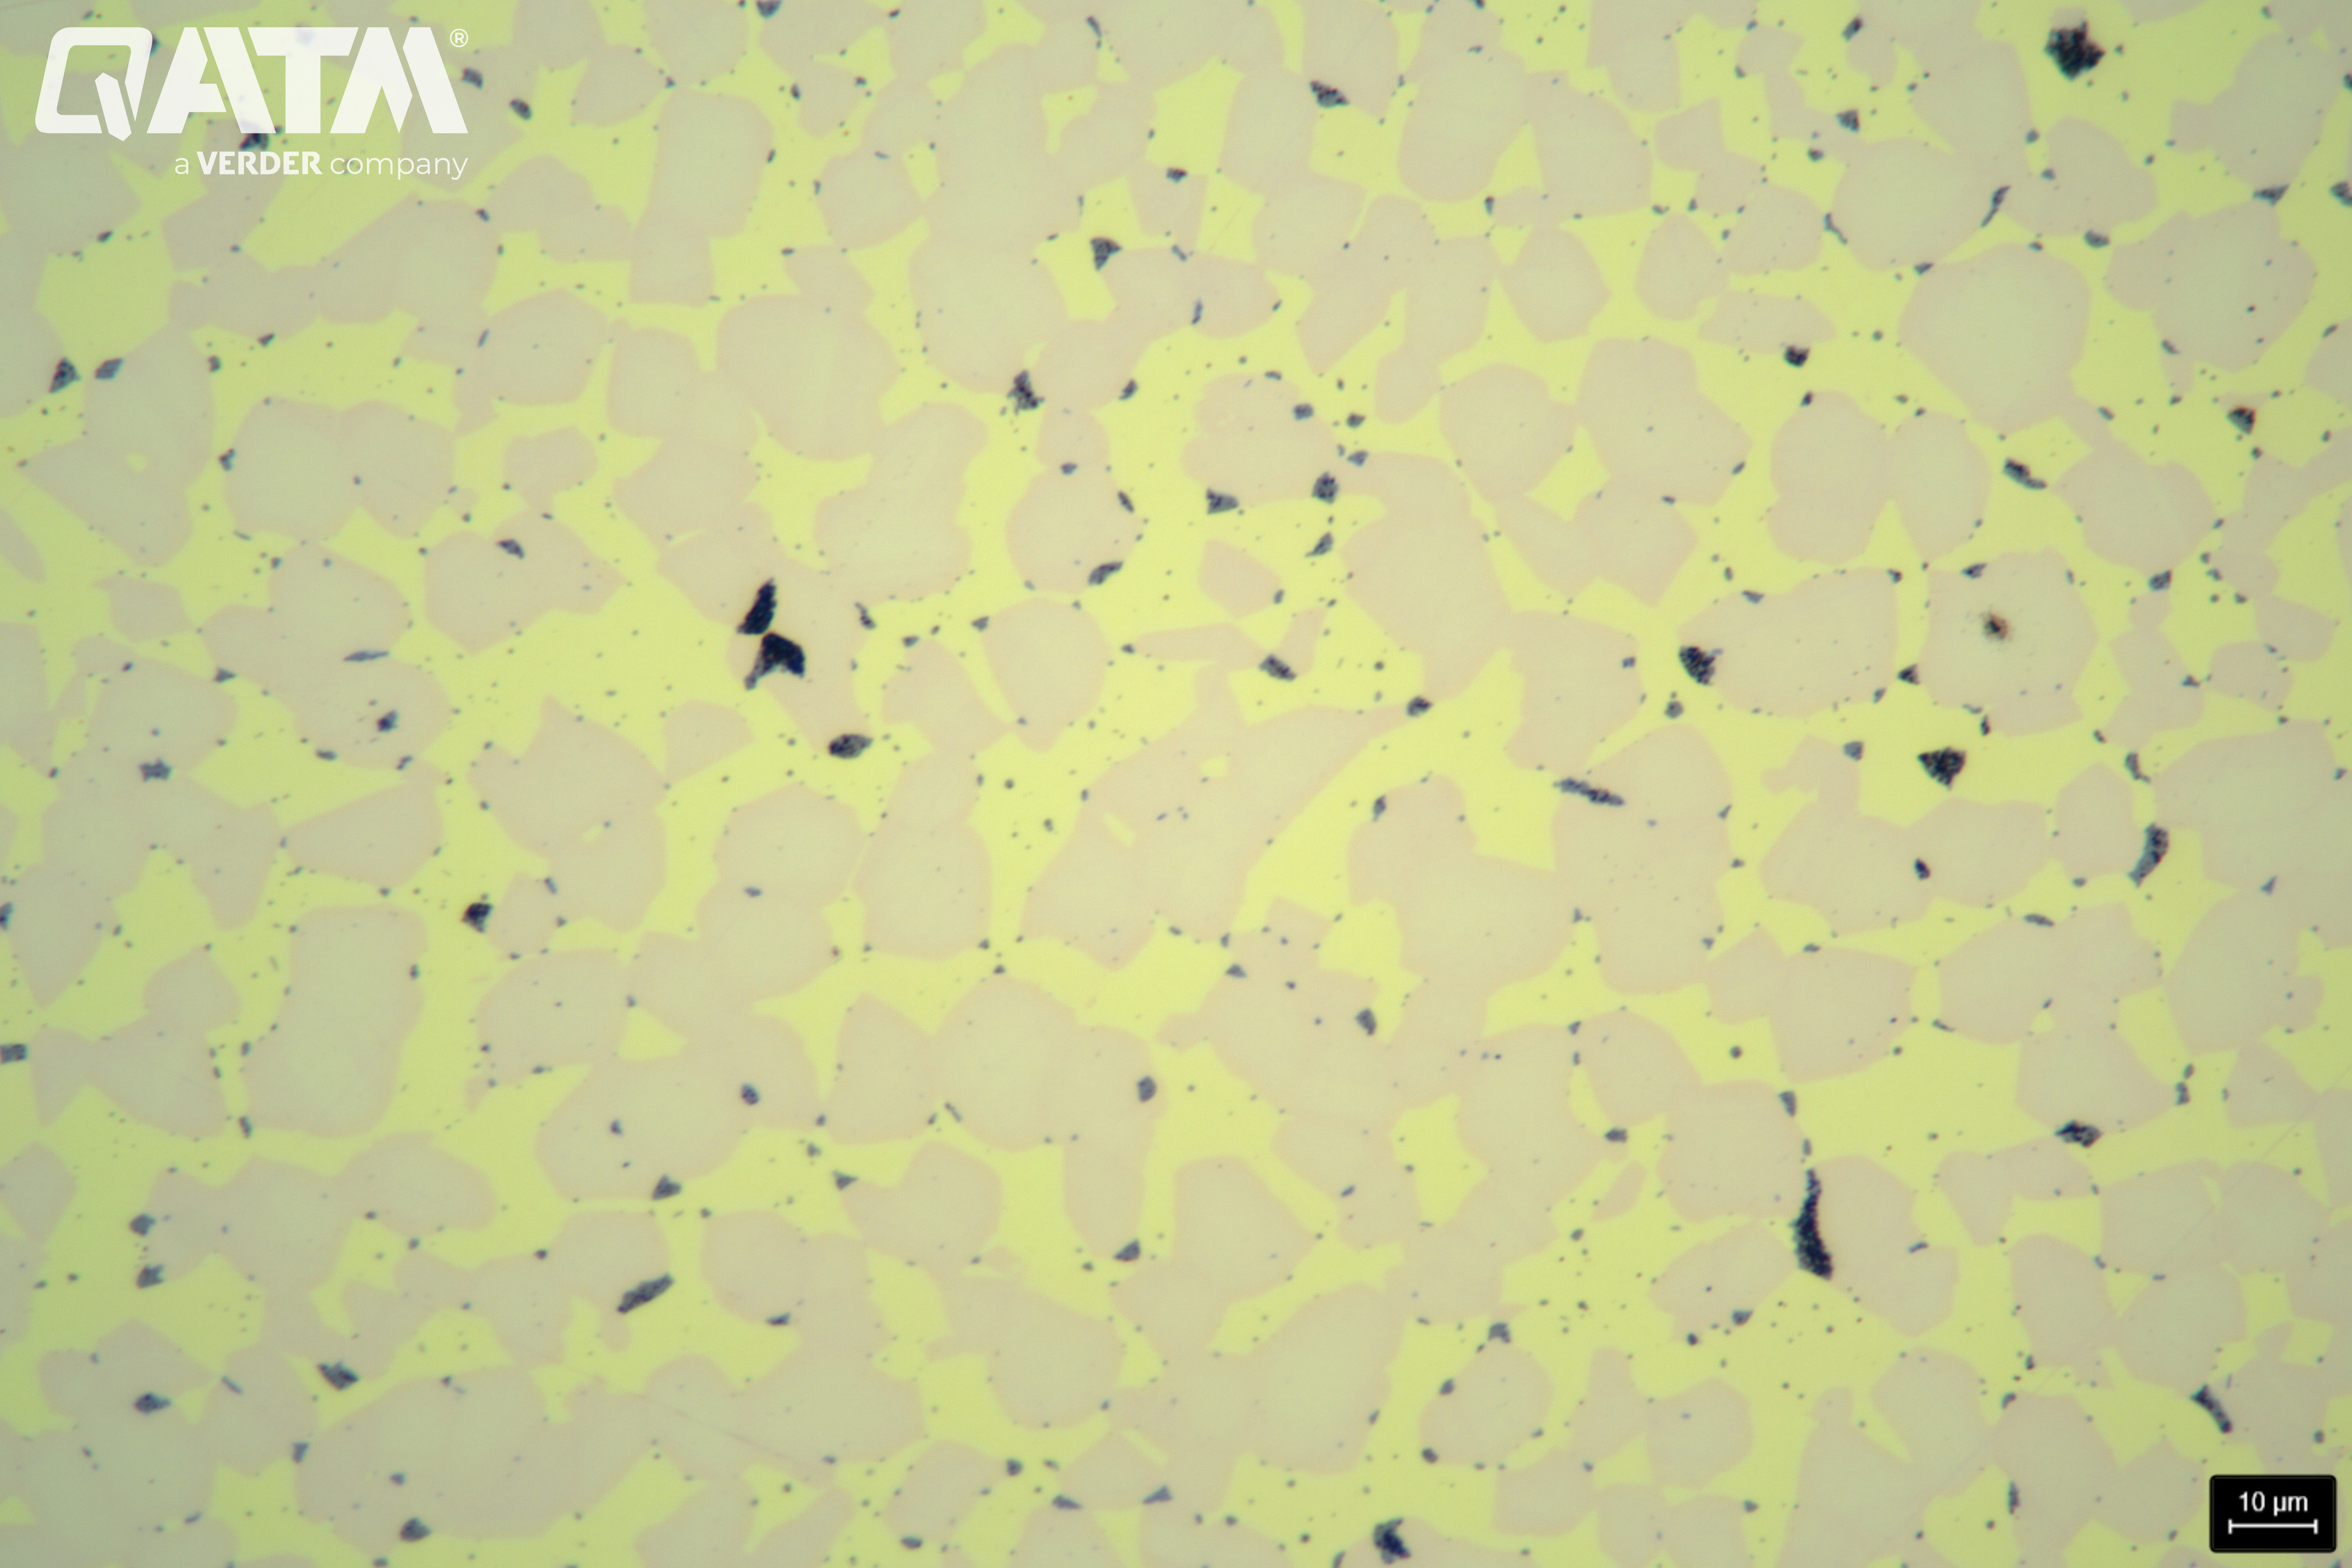
Het koperen gietmonster met de beroemde α-β-microstructuur na het laatste polijsten, de loodhoudende insluitsels kunnen worden bepaald met de donkerblauwe kleur — 500: 1
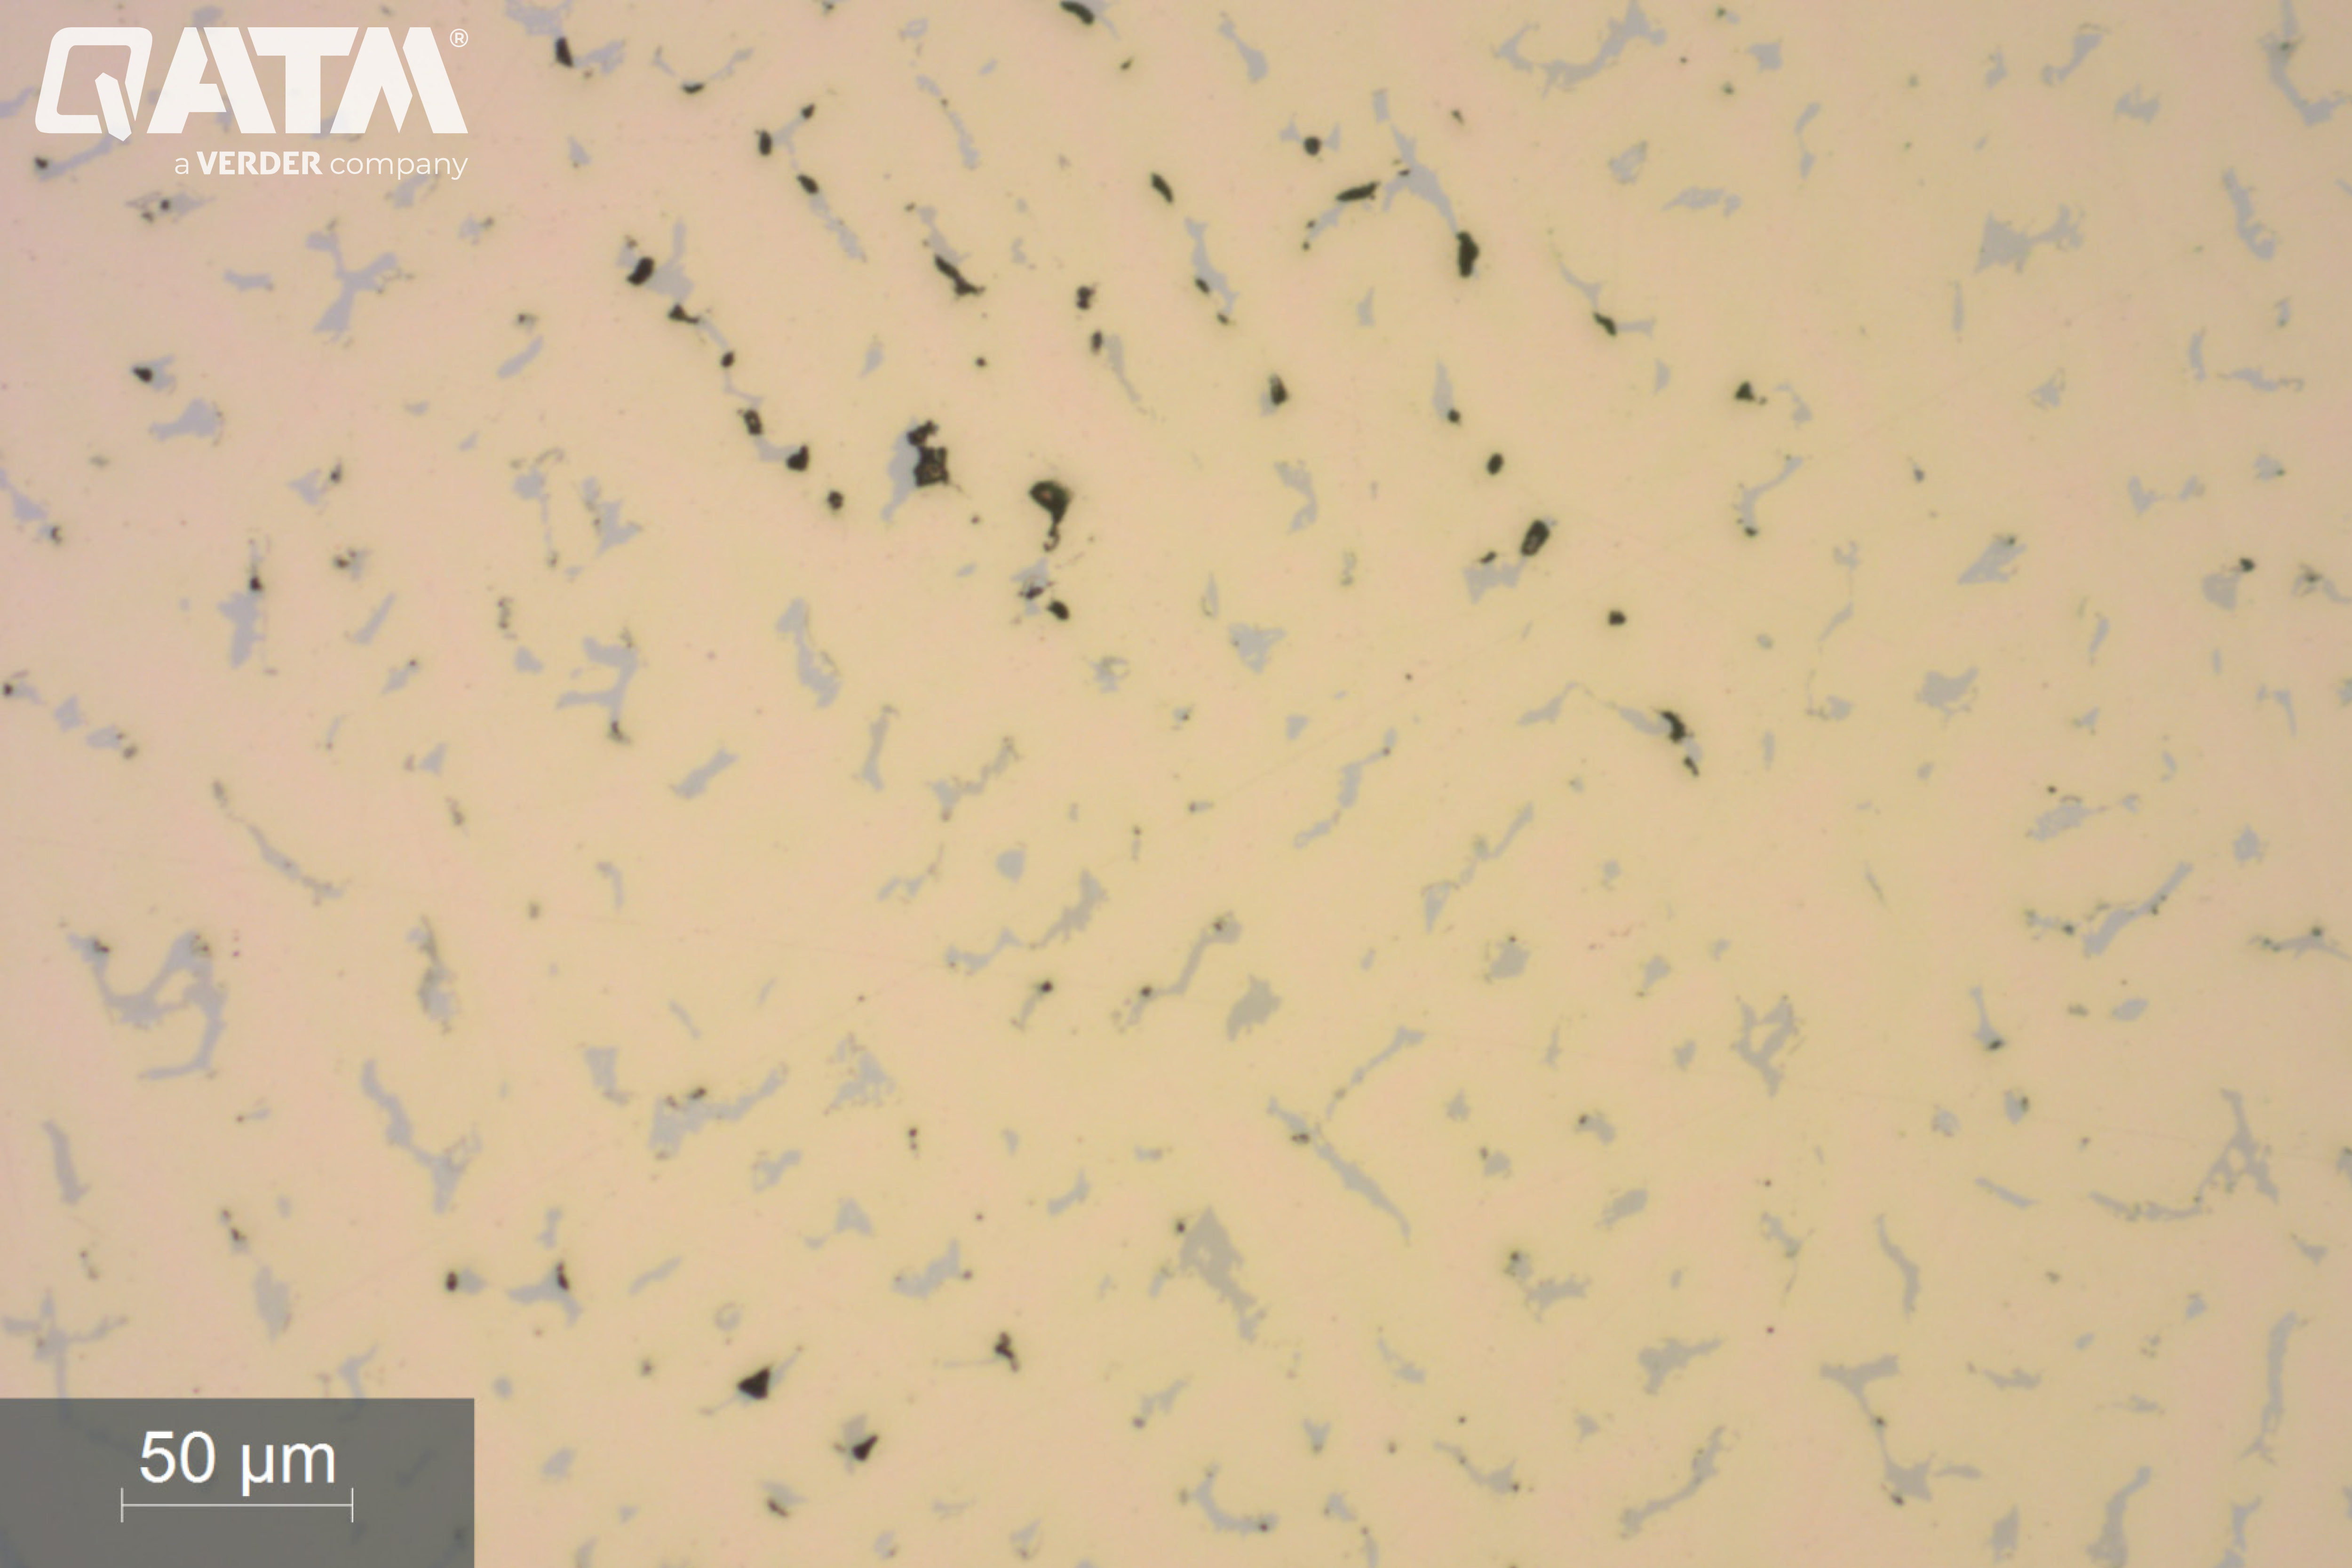
De eutectoïde fase als grijze fase tussen de dendrieten is zichtbaar — 200:1
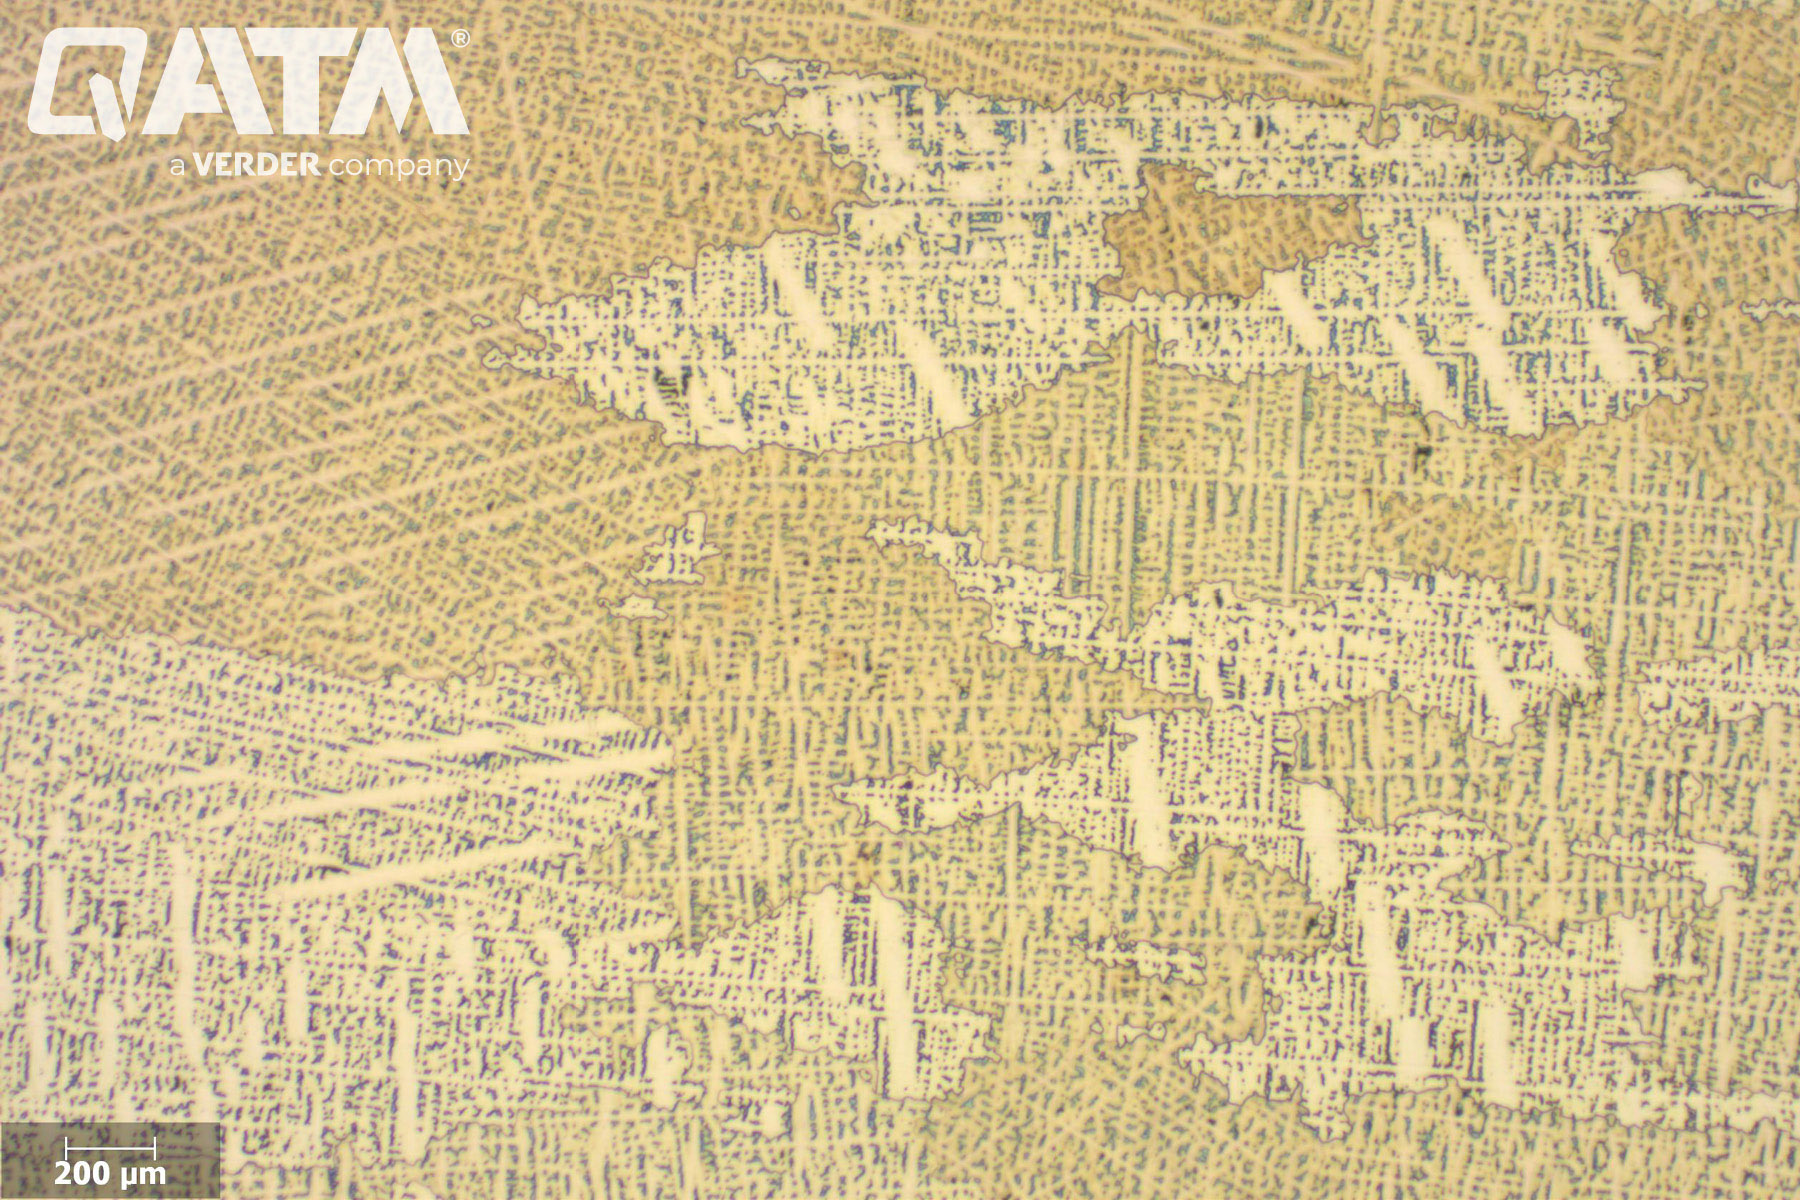
Dendritische microstructuur van een gietkoperlegering na etsen met koper A-etsmiddel — 25:1
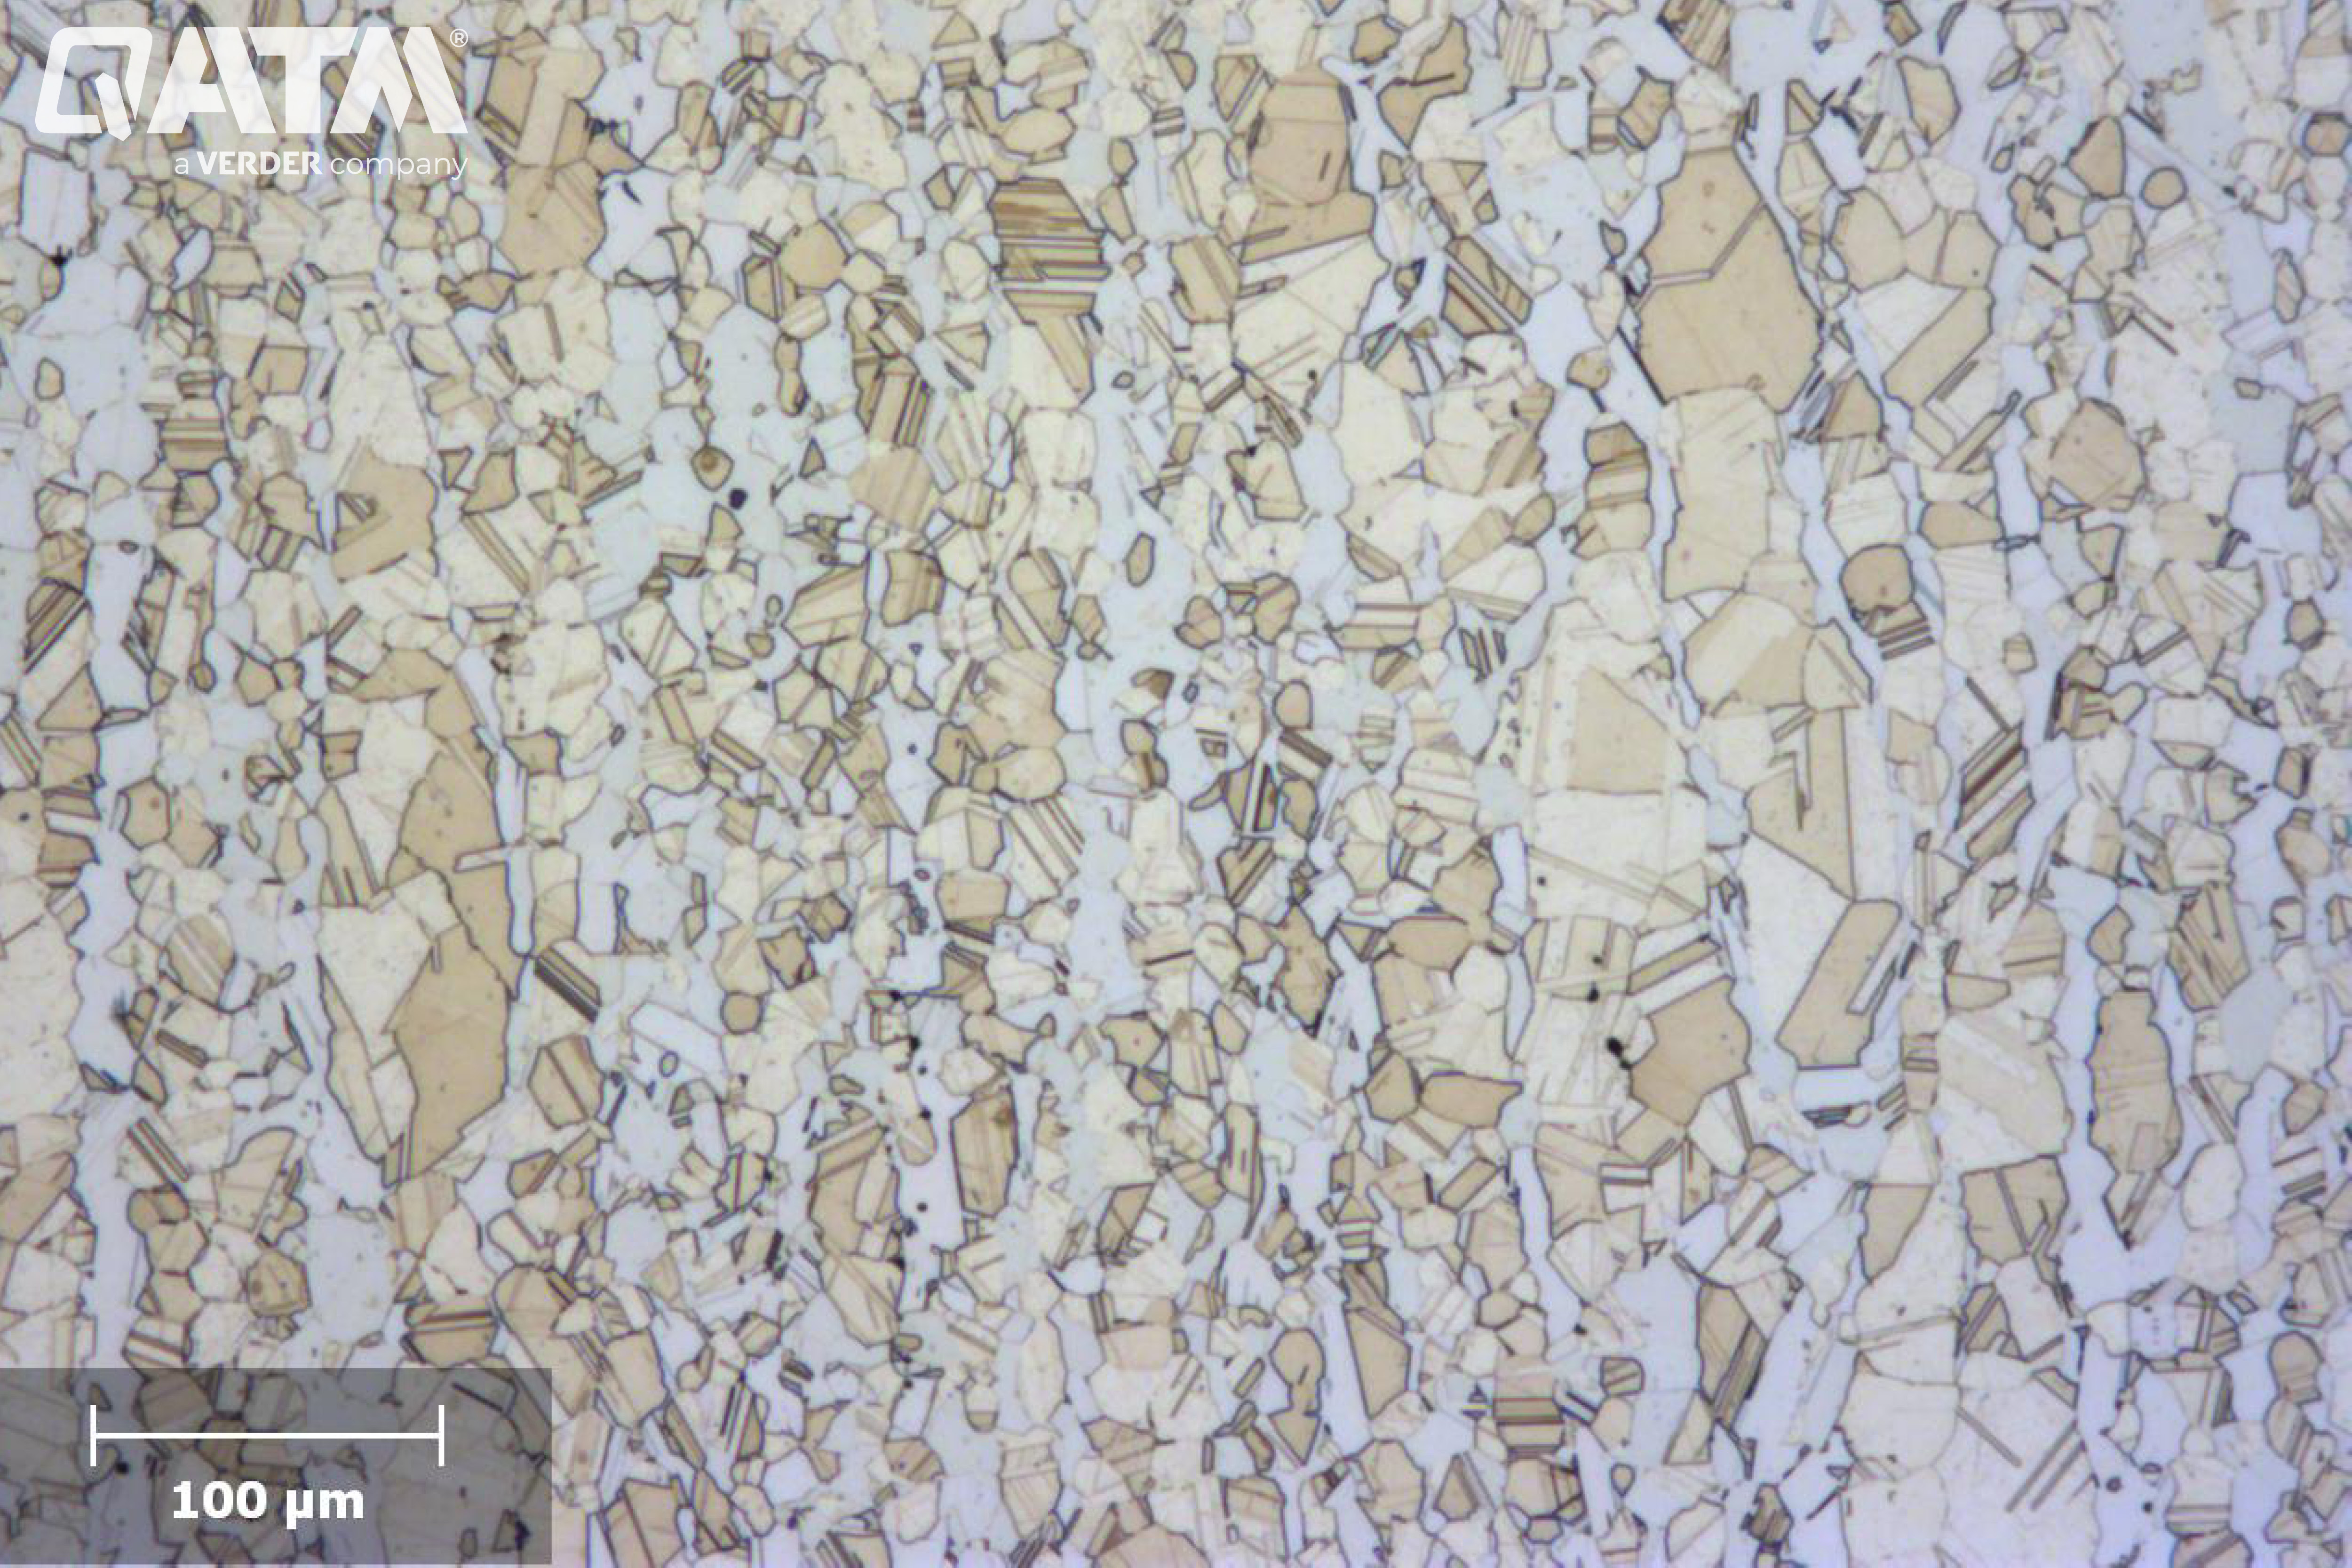
De α-β-messinglegering na etsen met koper A — 100:1
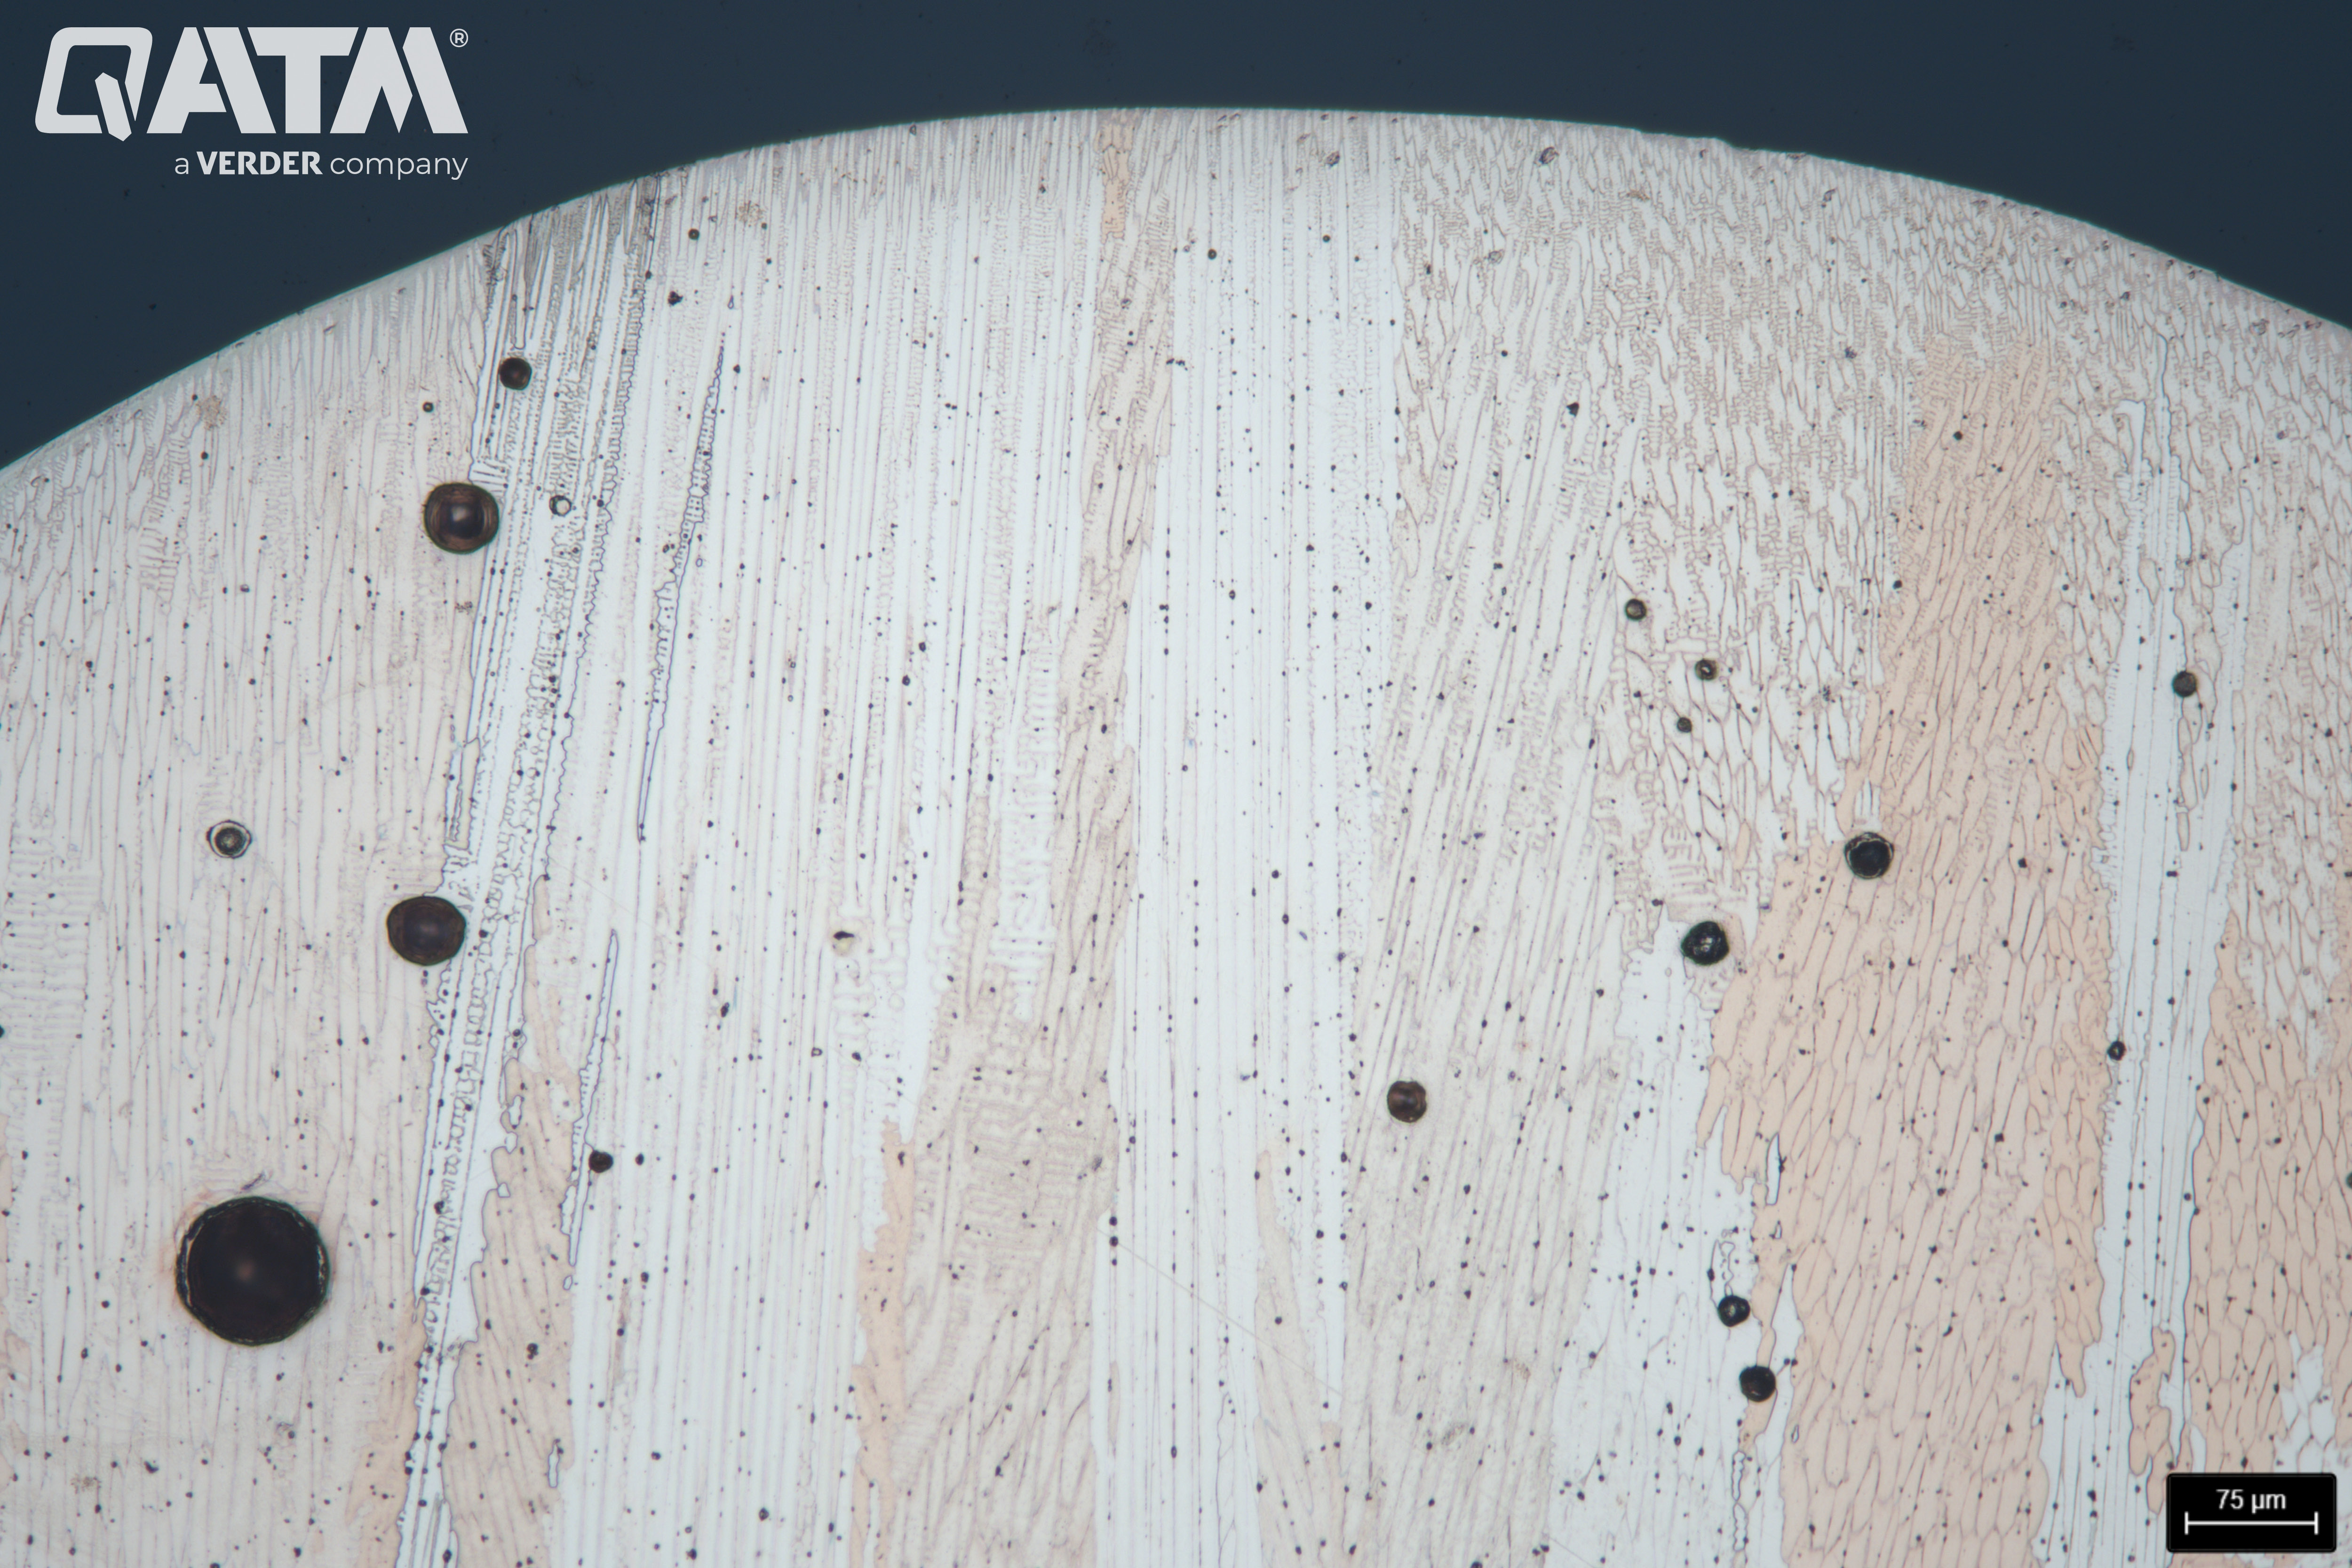
Lasnaad op een koperen haarspeld na het etsen met ferritisch nitraat CU2-etsmiddel — 25:1
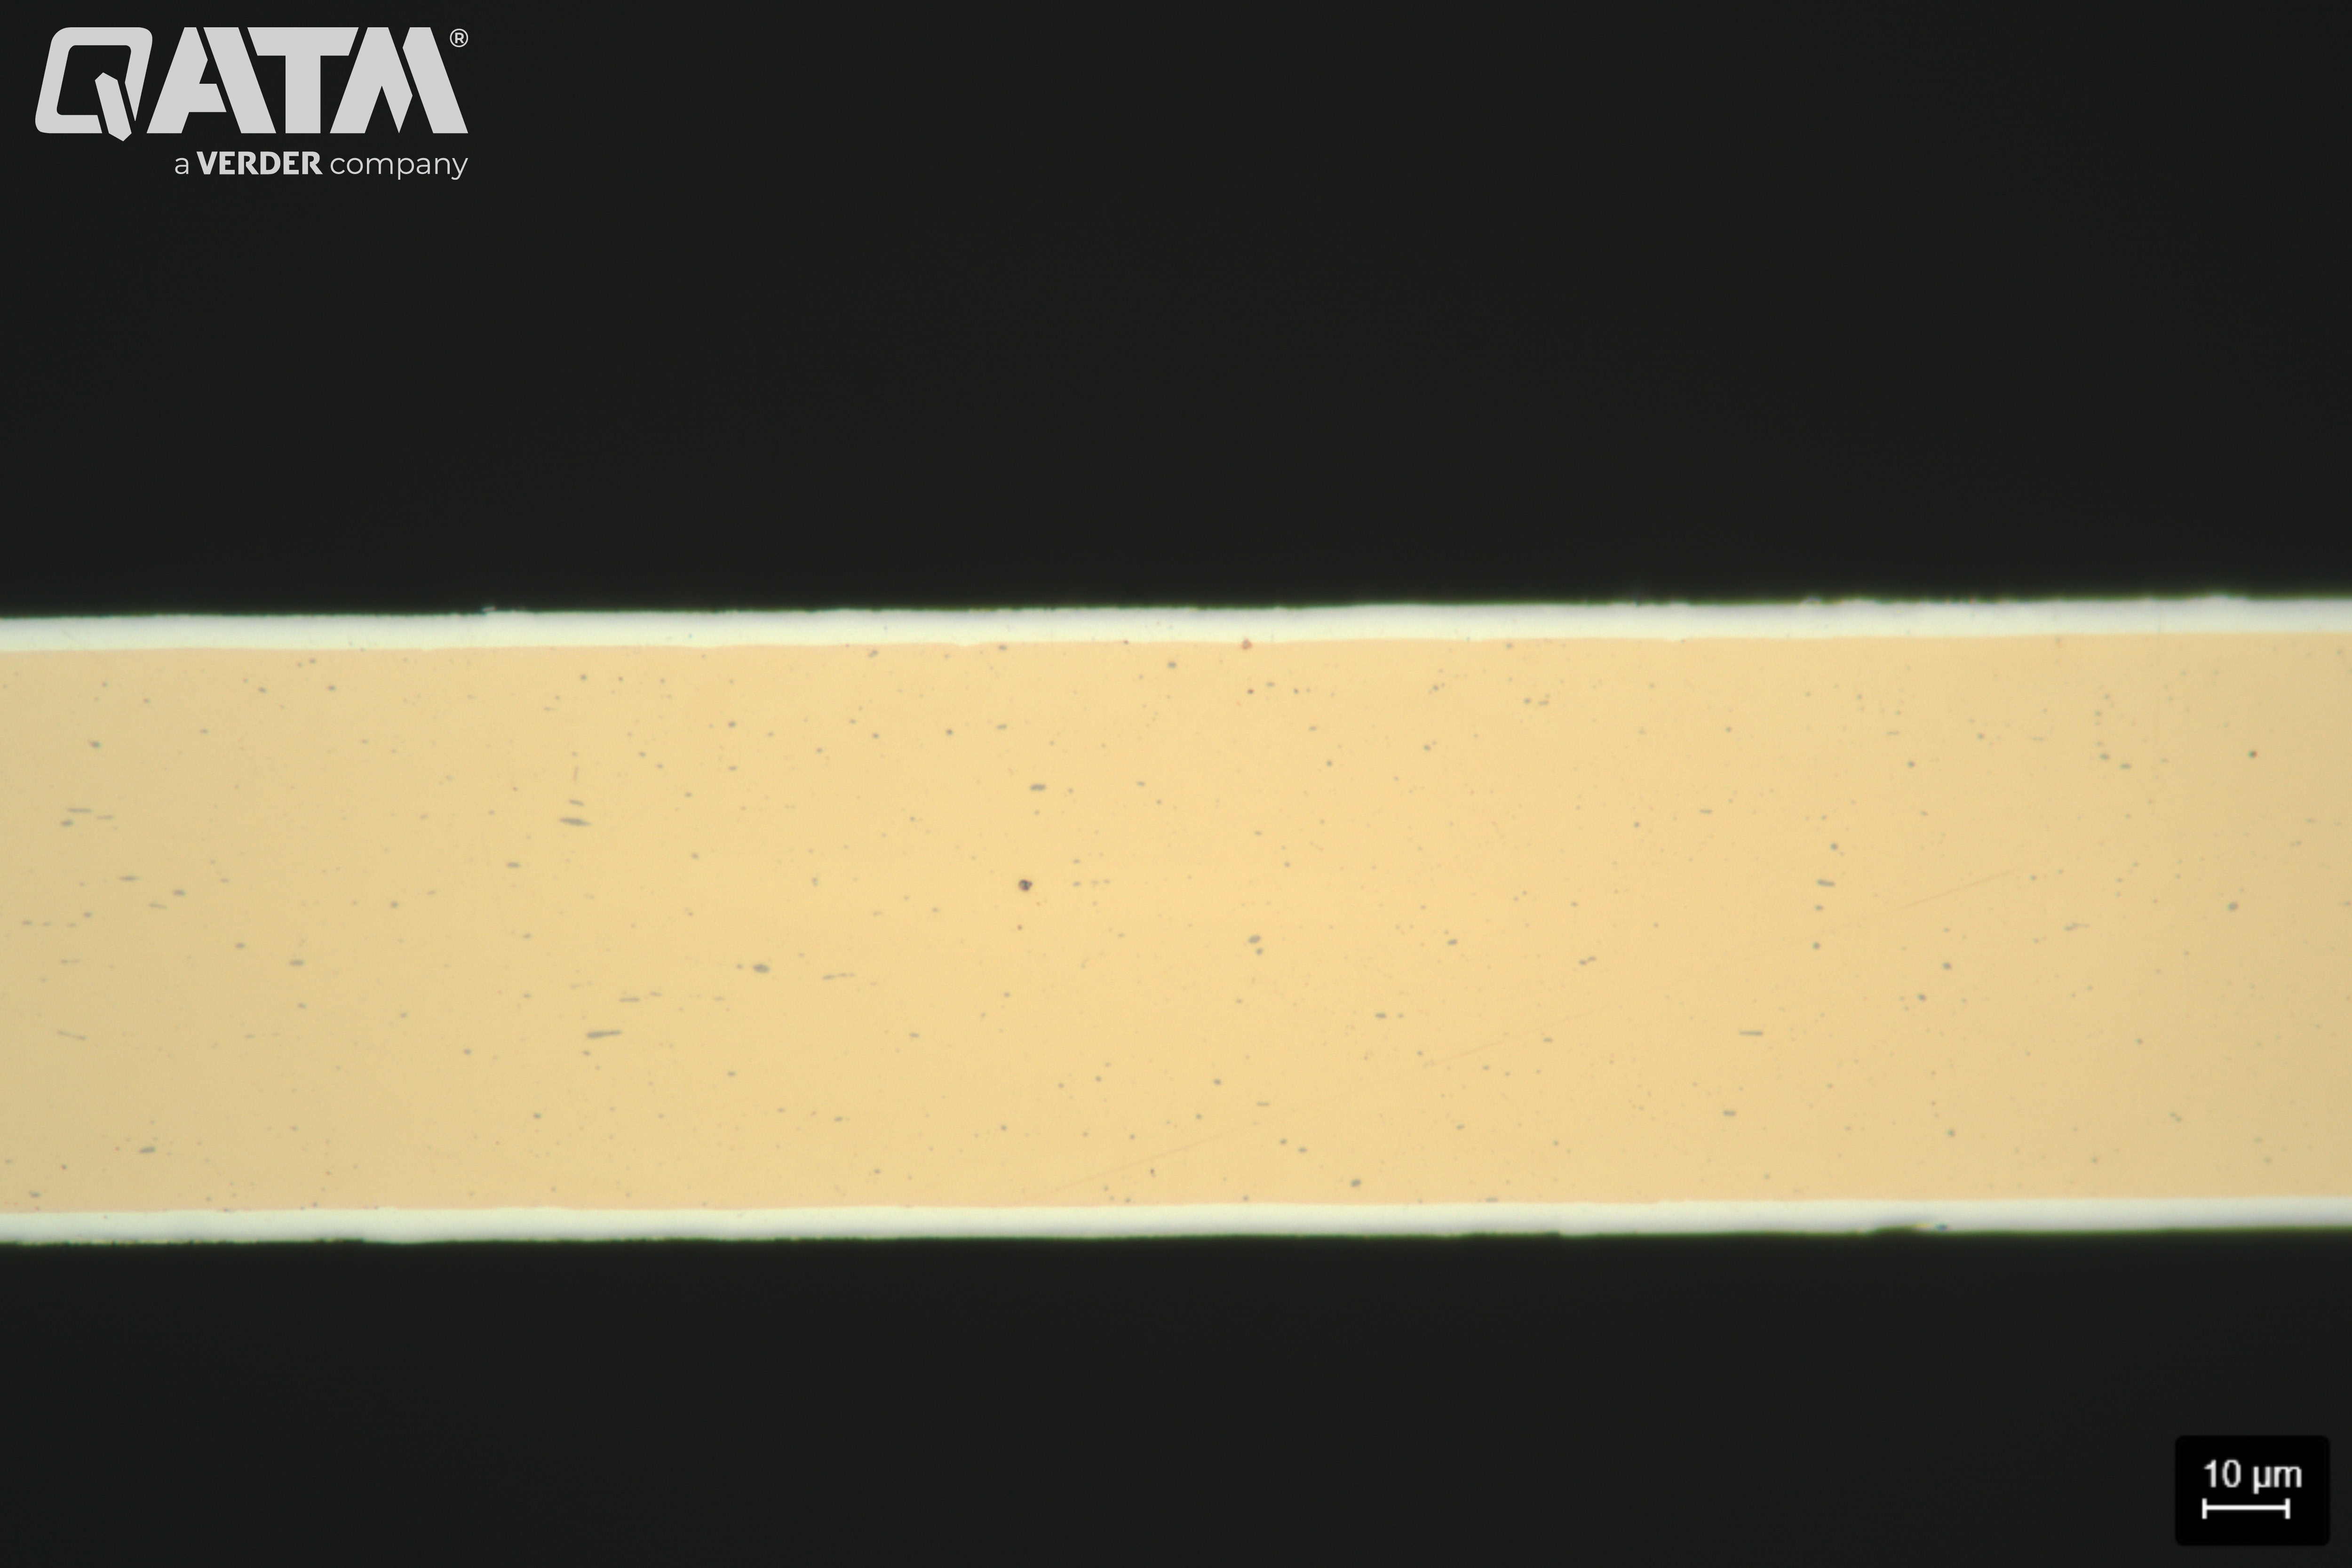
Koperberylliumlegering aan beide zijden bedekt met zilver na het laatste polijsten — 500:1
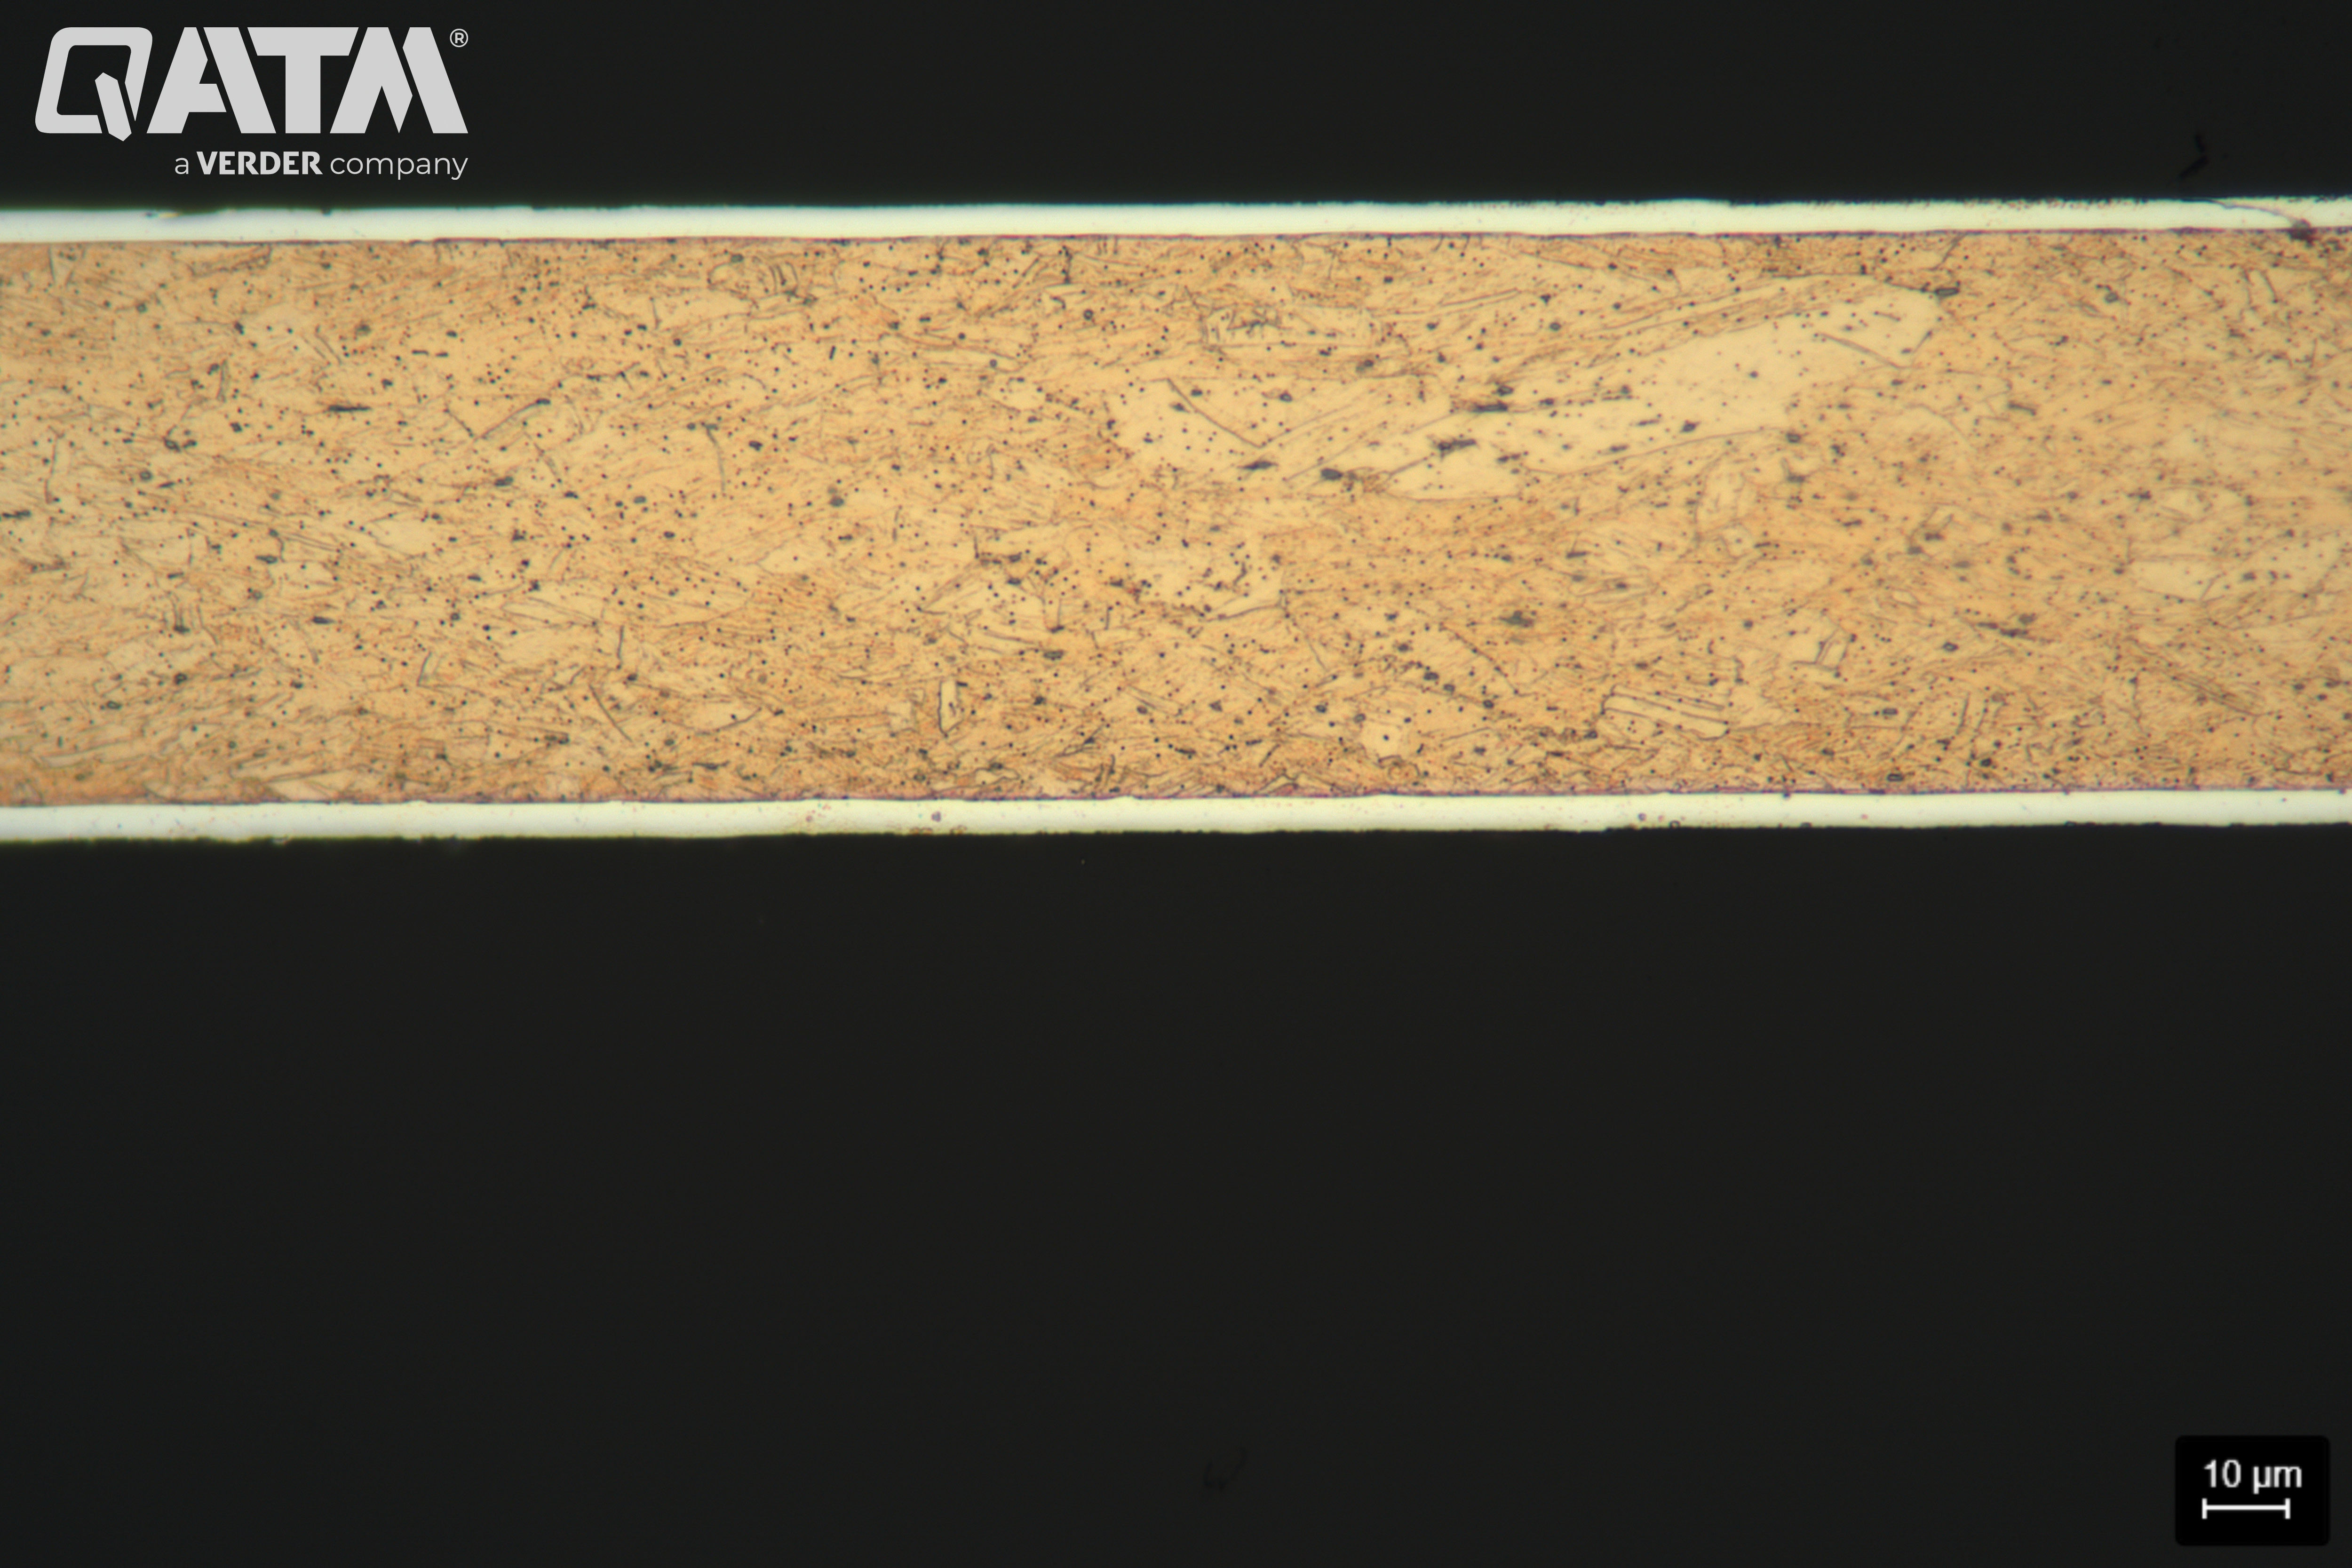
Koperberylliumlegering aan beide zijden gecoat na etsen met koper A-etsmiddel (Fe3Cl) — 500:1
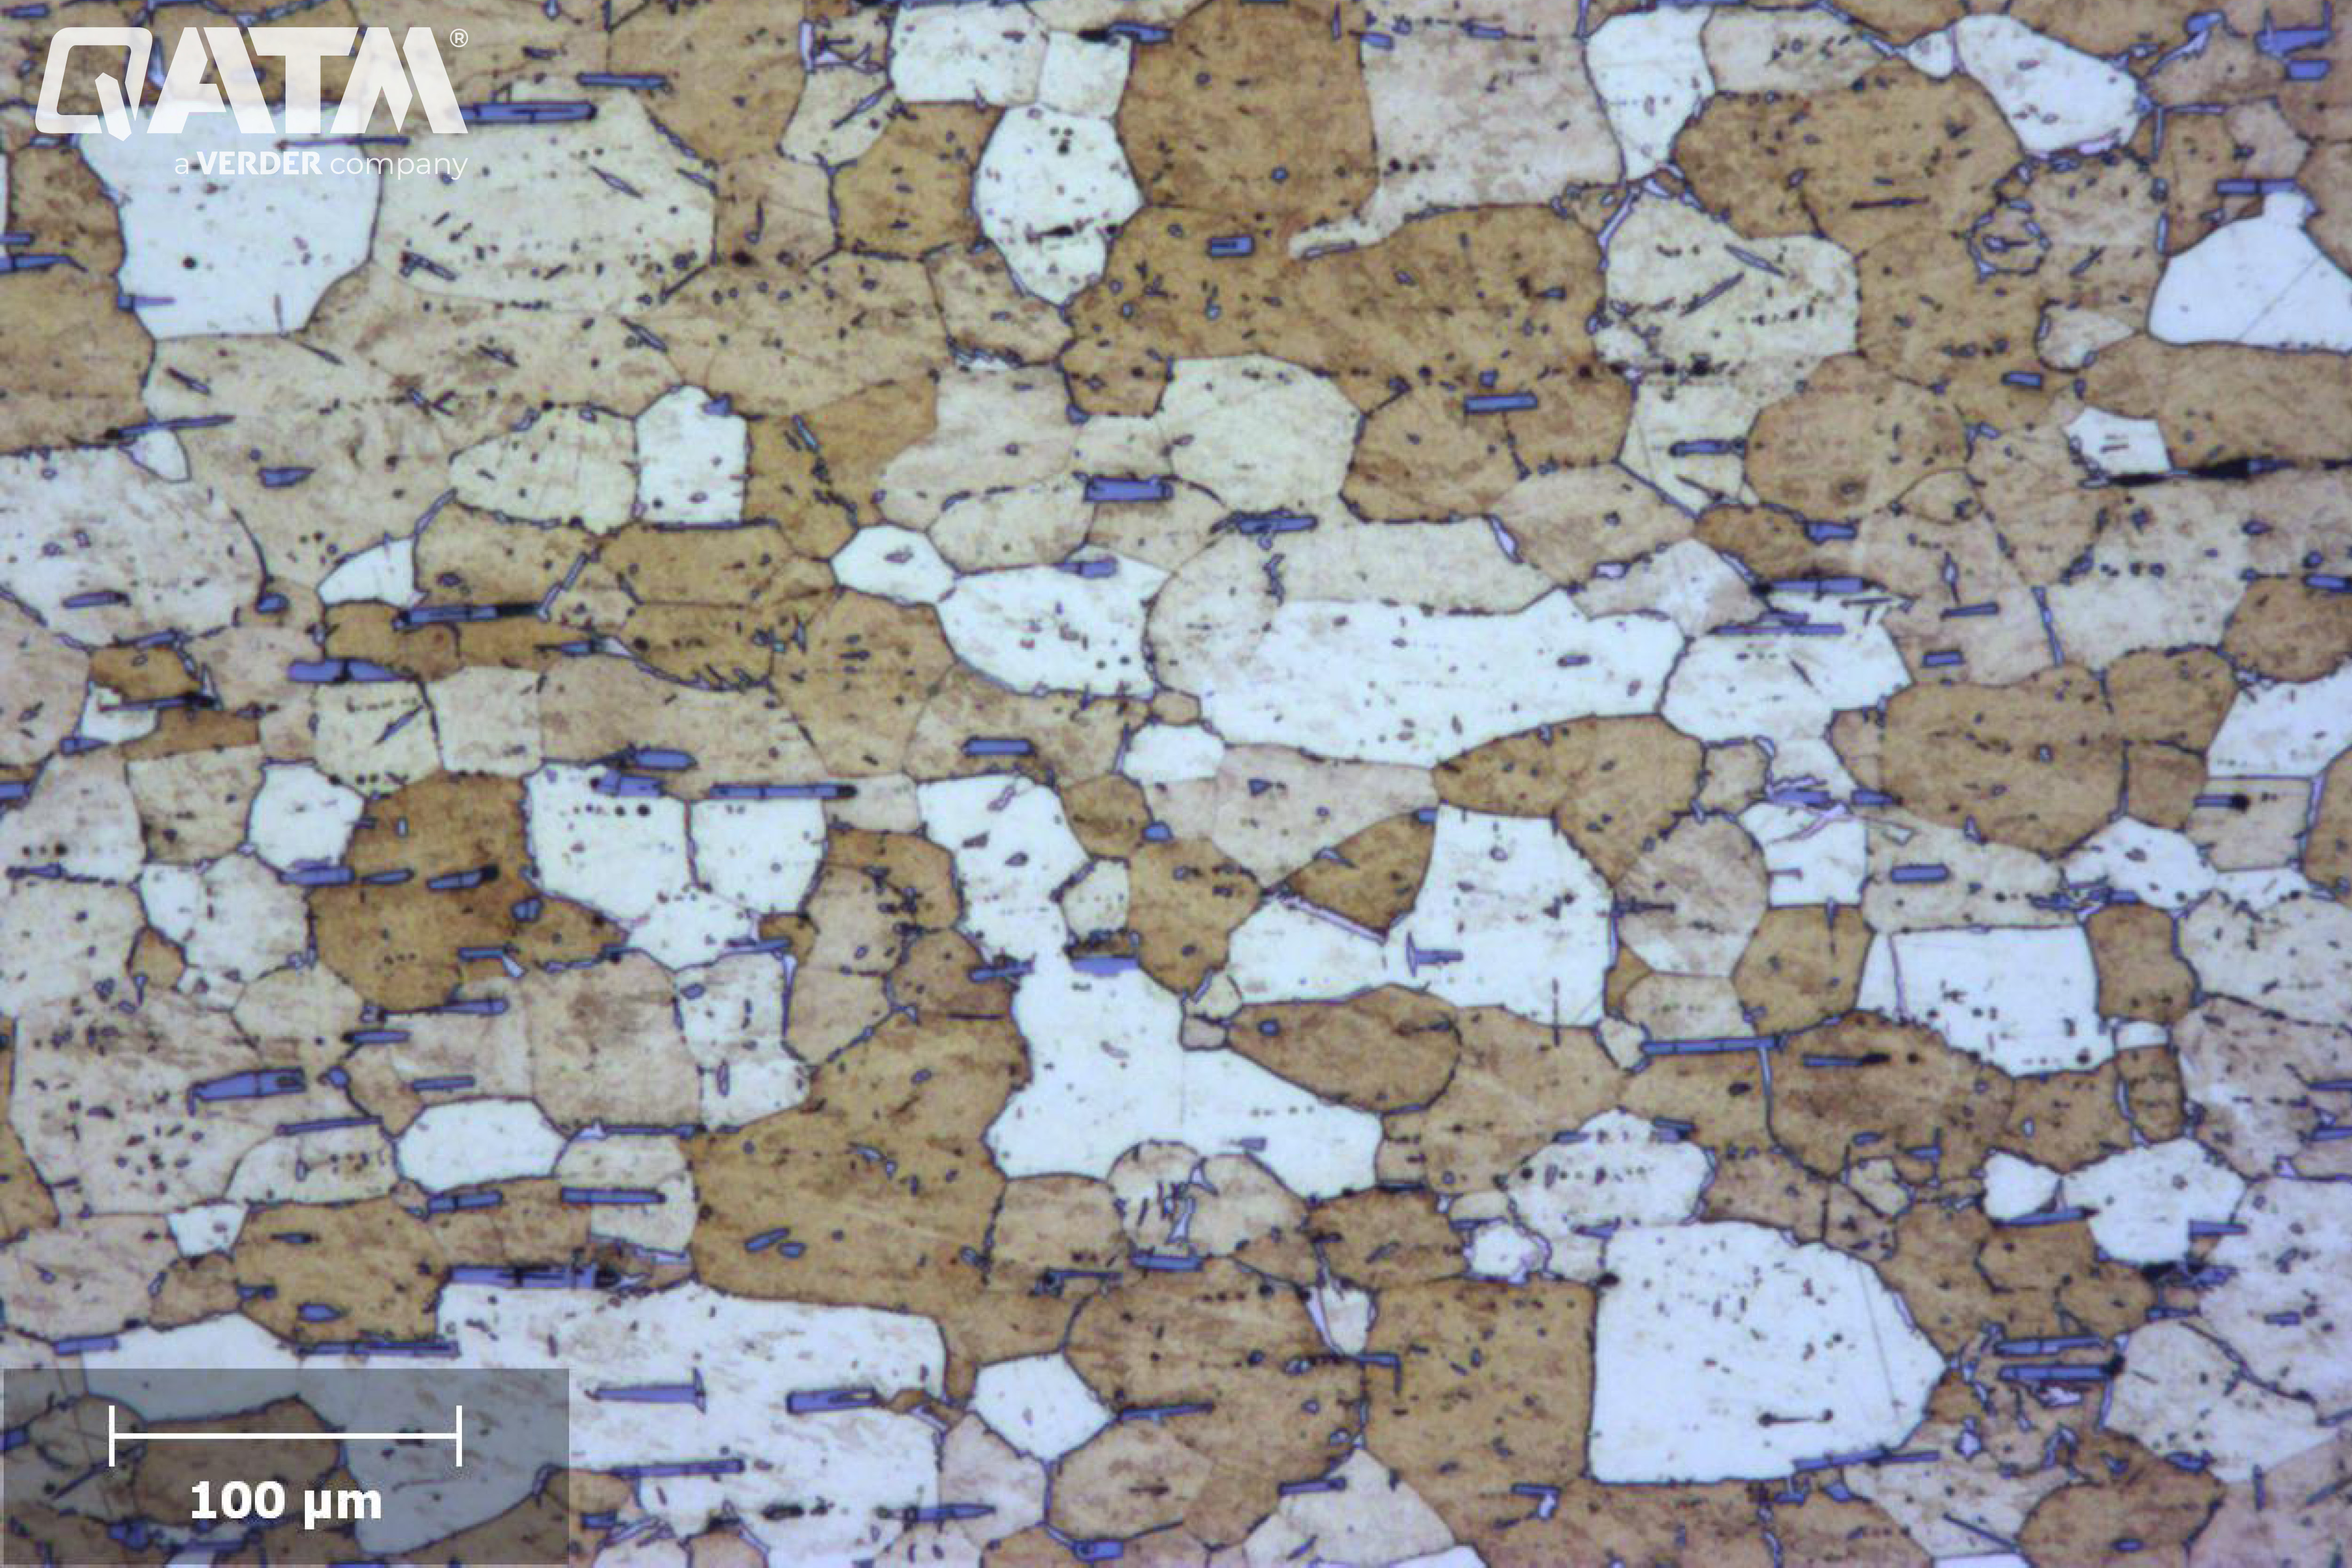
De messinglegering na het etsen met Copper A-etsmiddel. De blauwe loodinsluitsels zijn duidelijk zichtbaar — 100:1
Koper als onderdeel van elektronische componenten
Koper speelt een belangrijke rol in elektronische componenten vanwege zijn uitstekende elektrische geleidbaarheid, thermische geleidbaarheid en vervormbaarheid. Als primair materiaal voor bedrading, printplaten (PCB's), connectoren en kabels voor geïntegreerde schakelingen zorgt koper voor een efficiënte overdracht van elektrische signalen en warmteafvoer binnen elektronische apparaten. De lage weerstand vermindert energieverlies, waardoor elektronische componenten betrouwbaarder en energiezuiniger worden. Bovendien dragen de duurzaamheid en corrosiebestendigheid van koper bij aan de levensduur van elektronische apparaten. Naarmate de technologie vordert en de miniaturisatie voortduurt, blijft koper een hoeksteenmateriaal dat de prestaties en innovatie van moderne elektronica in verschillende industrieën ondersteunt.
Er zijn twee hoofddoelstellingen bij de metallografische voorbereiding van elektronische componenten. De eerste is het identificeren van mogelijke defecten in de printplaten (PCB's), en de tweede is het controleren van de soldeerverbindingen, de microstructuur van afzonderlijke componenten en de connectiviteit van de onderdelen om de verschillende stadia van het productieproces te controleren.
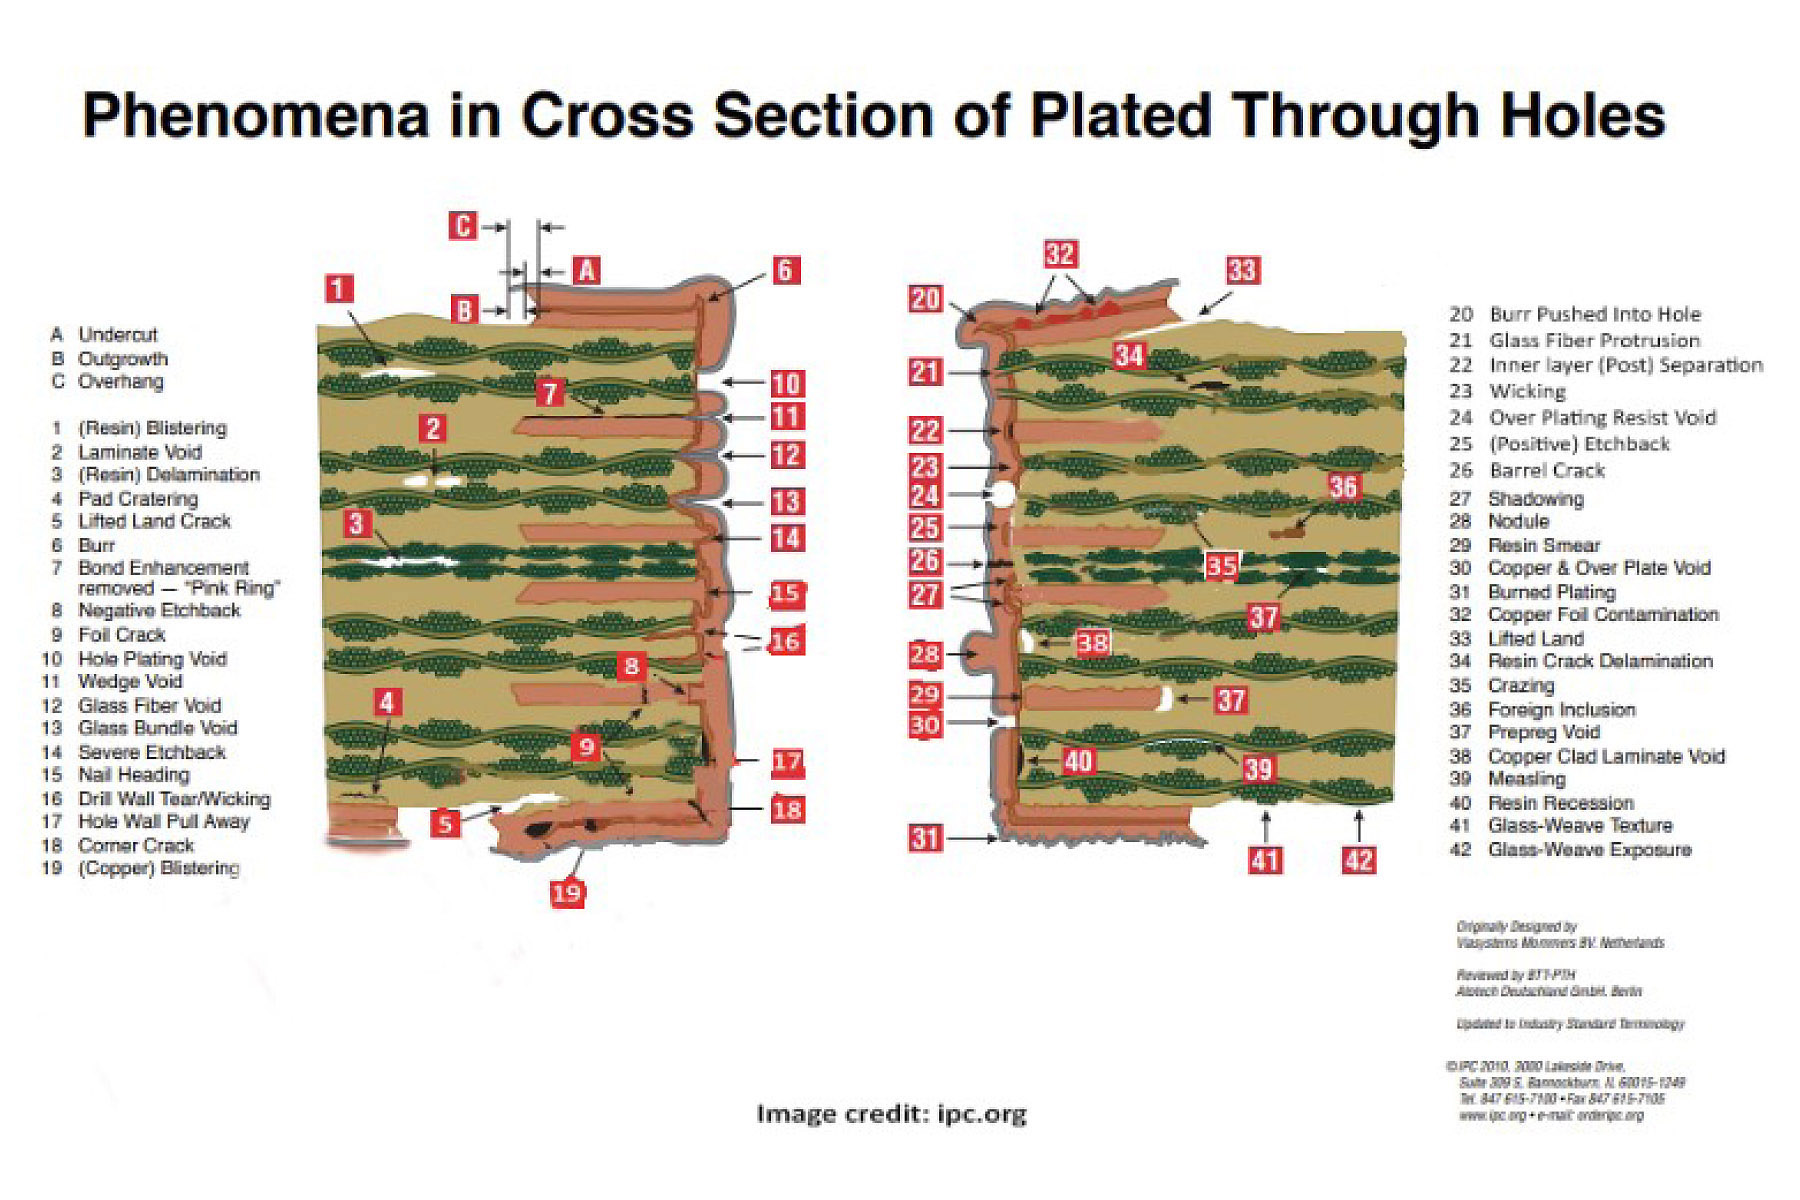
Wereldwijde vereniging voor auteursrechten voor elektronica
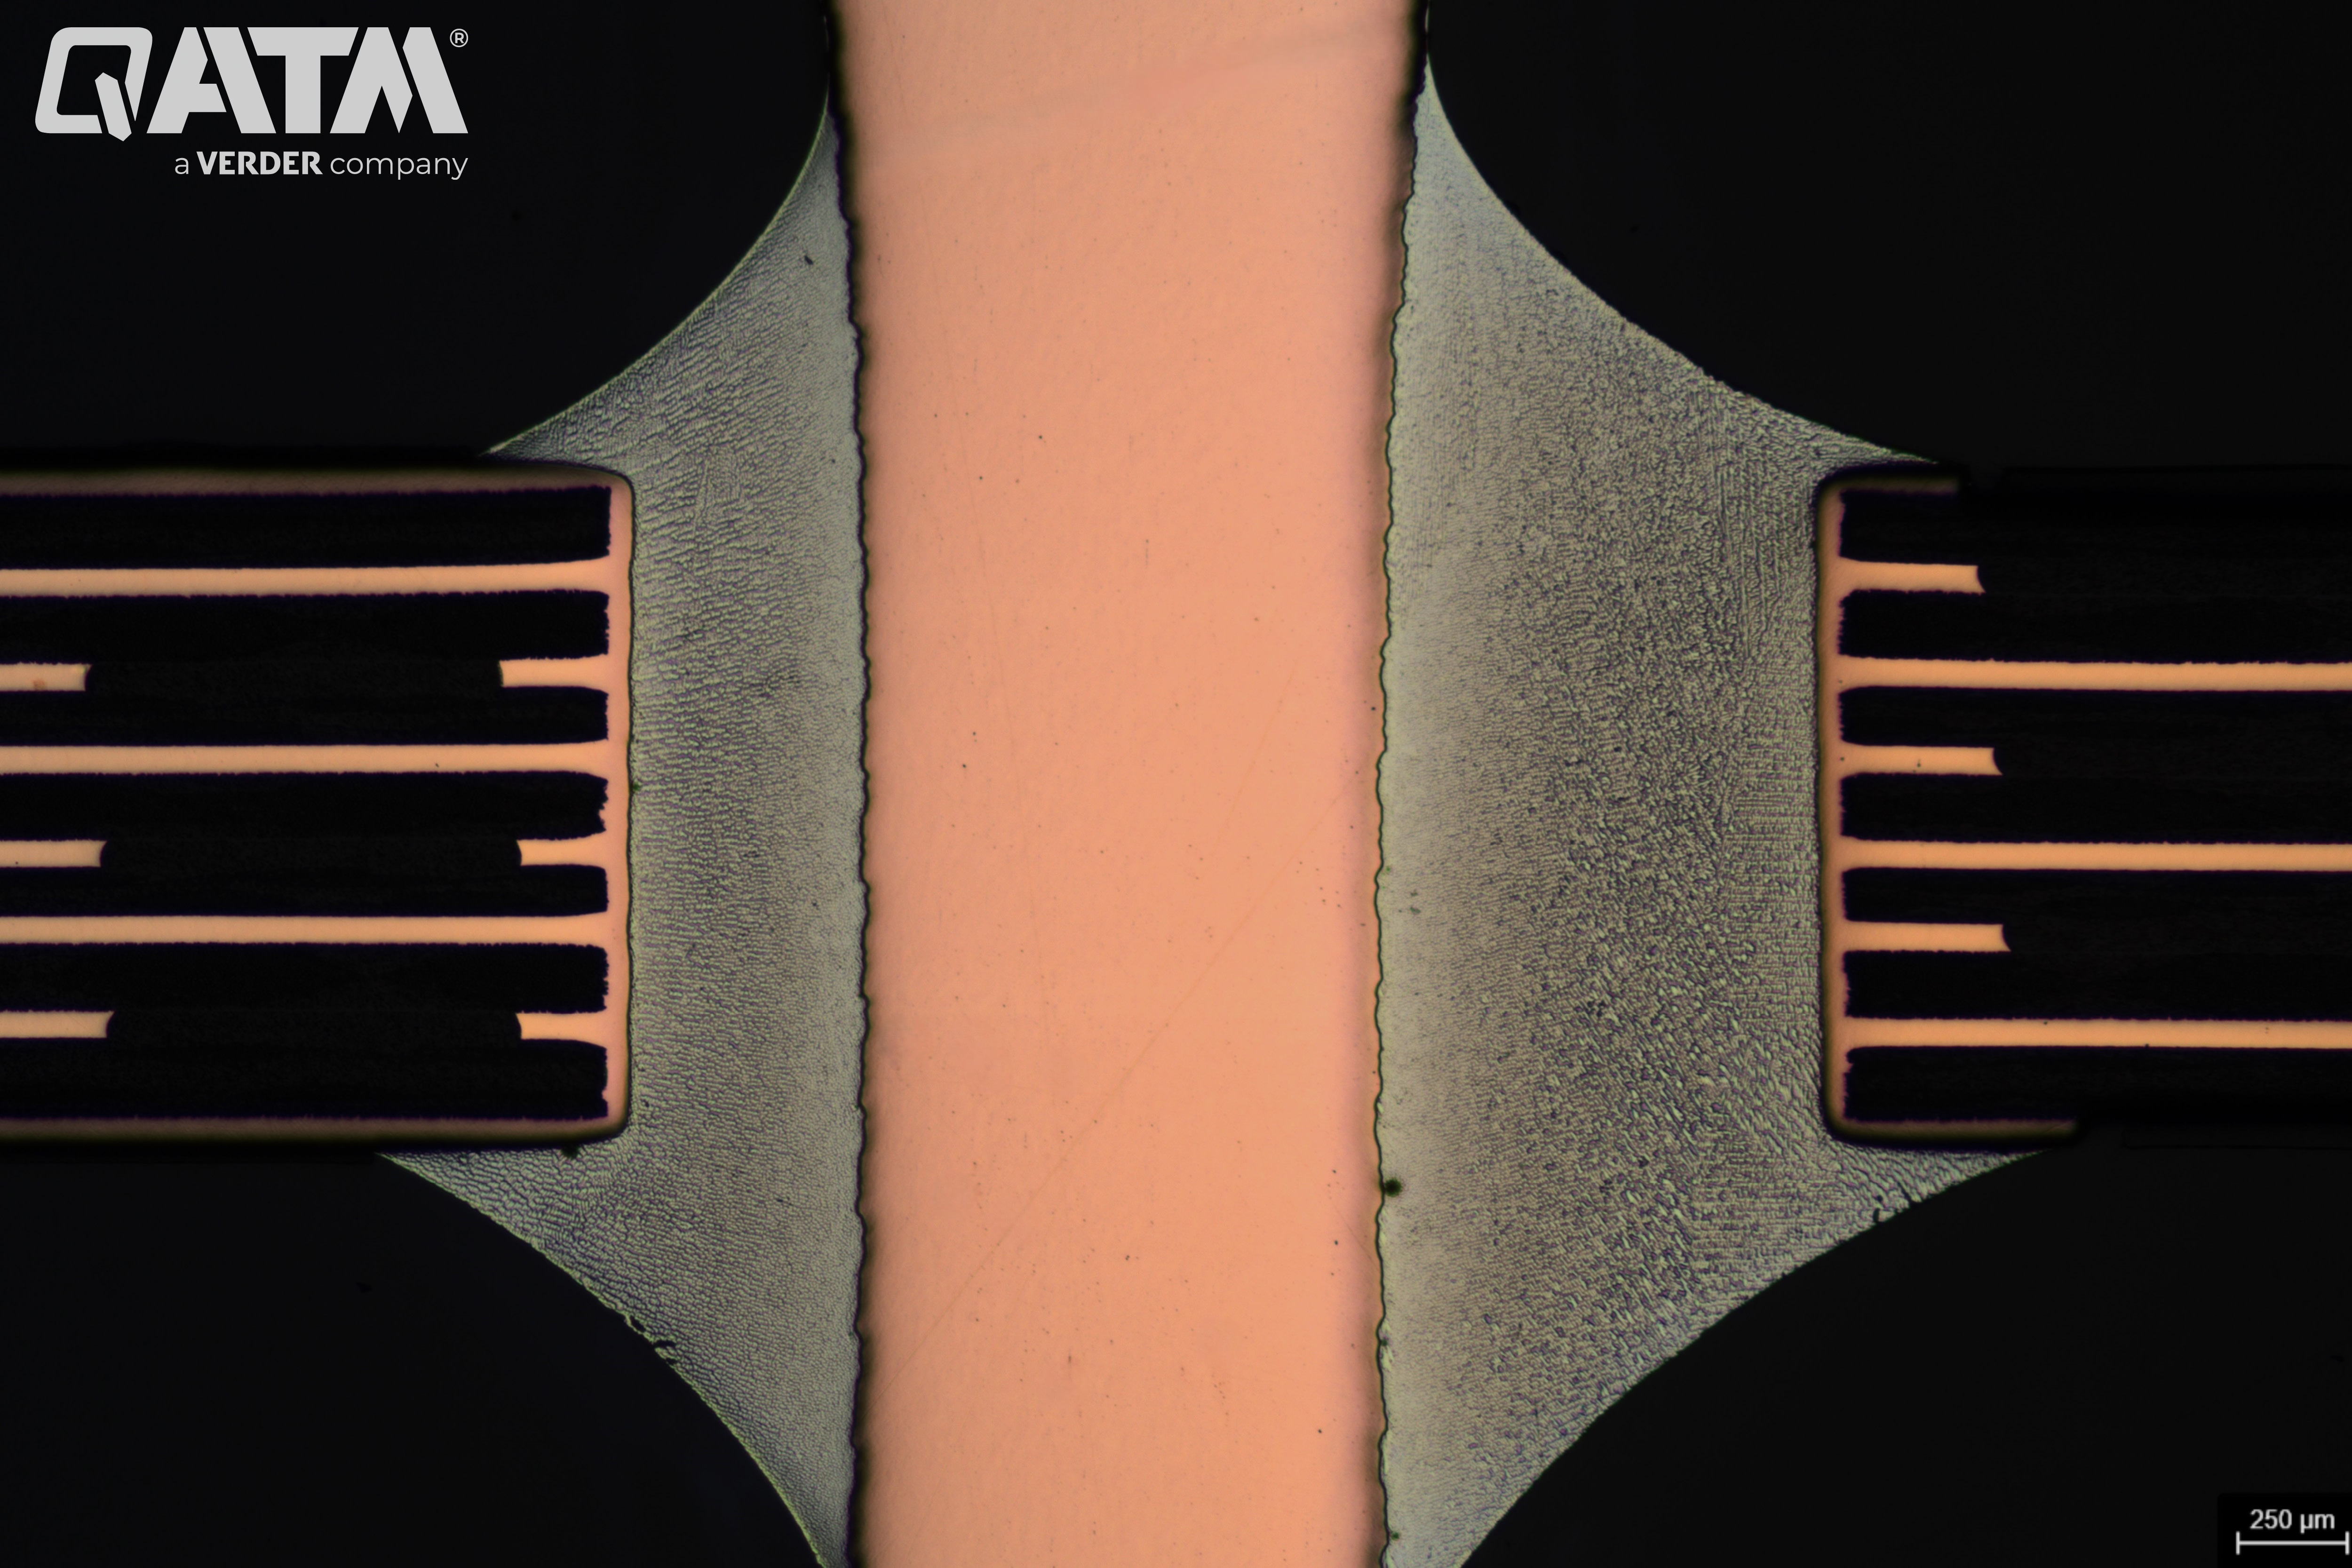
De structuur van de elektronische componenten na het laatste polijsten
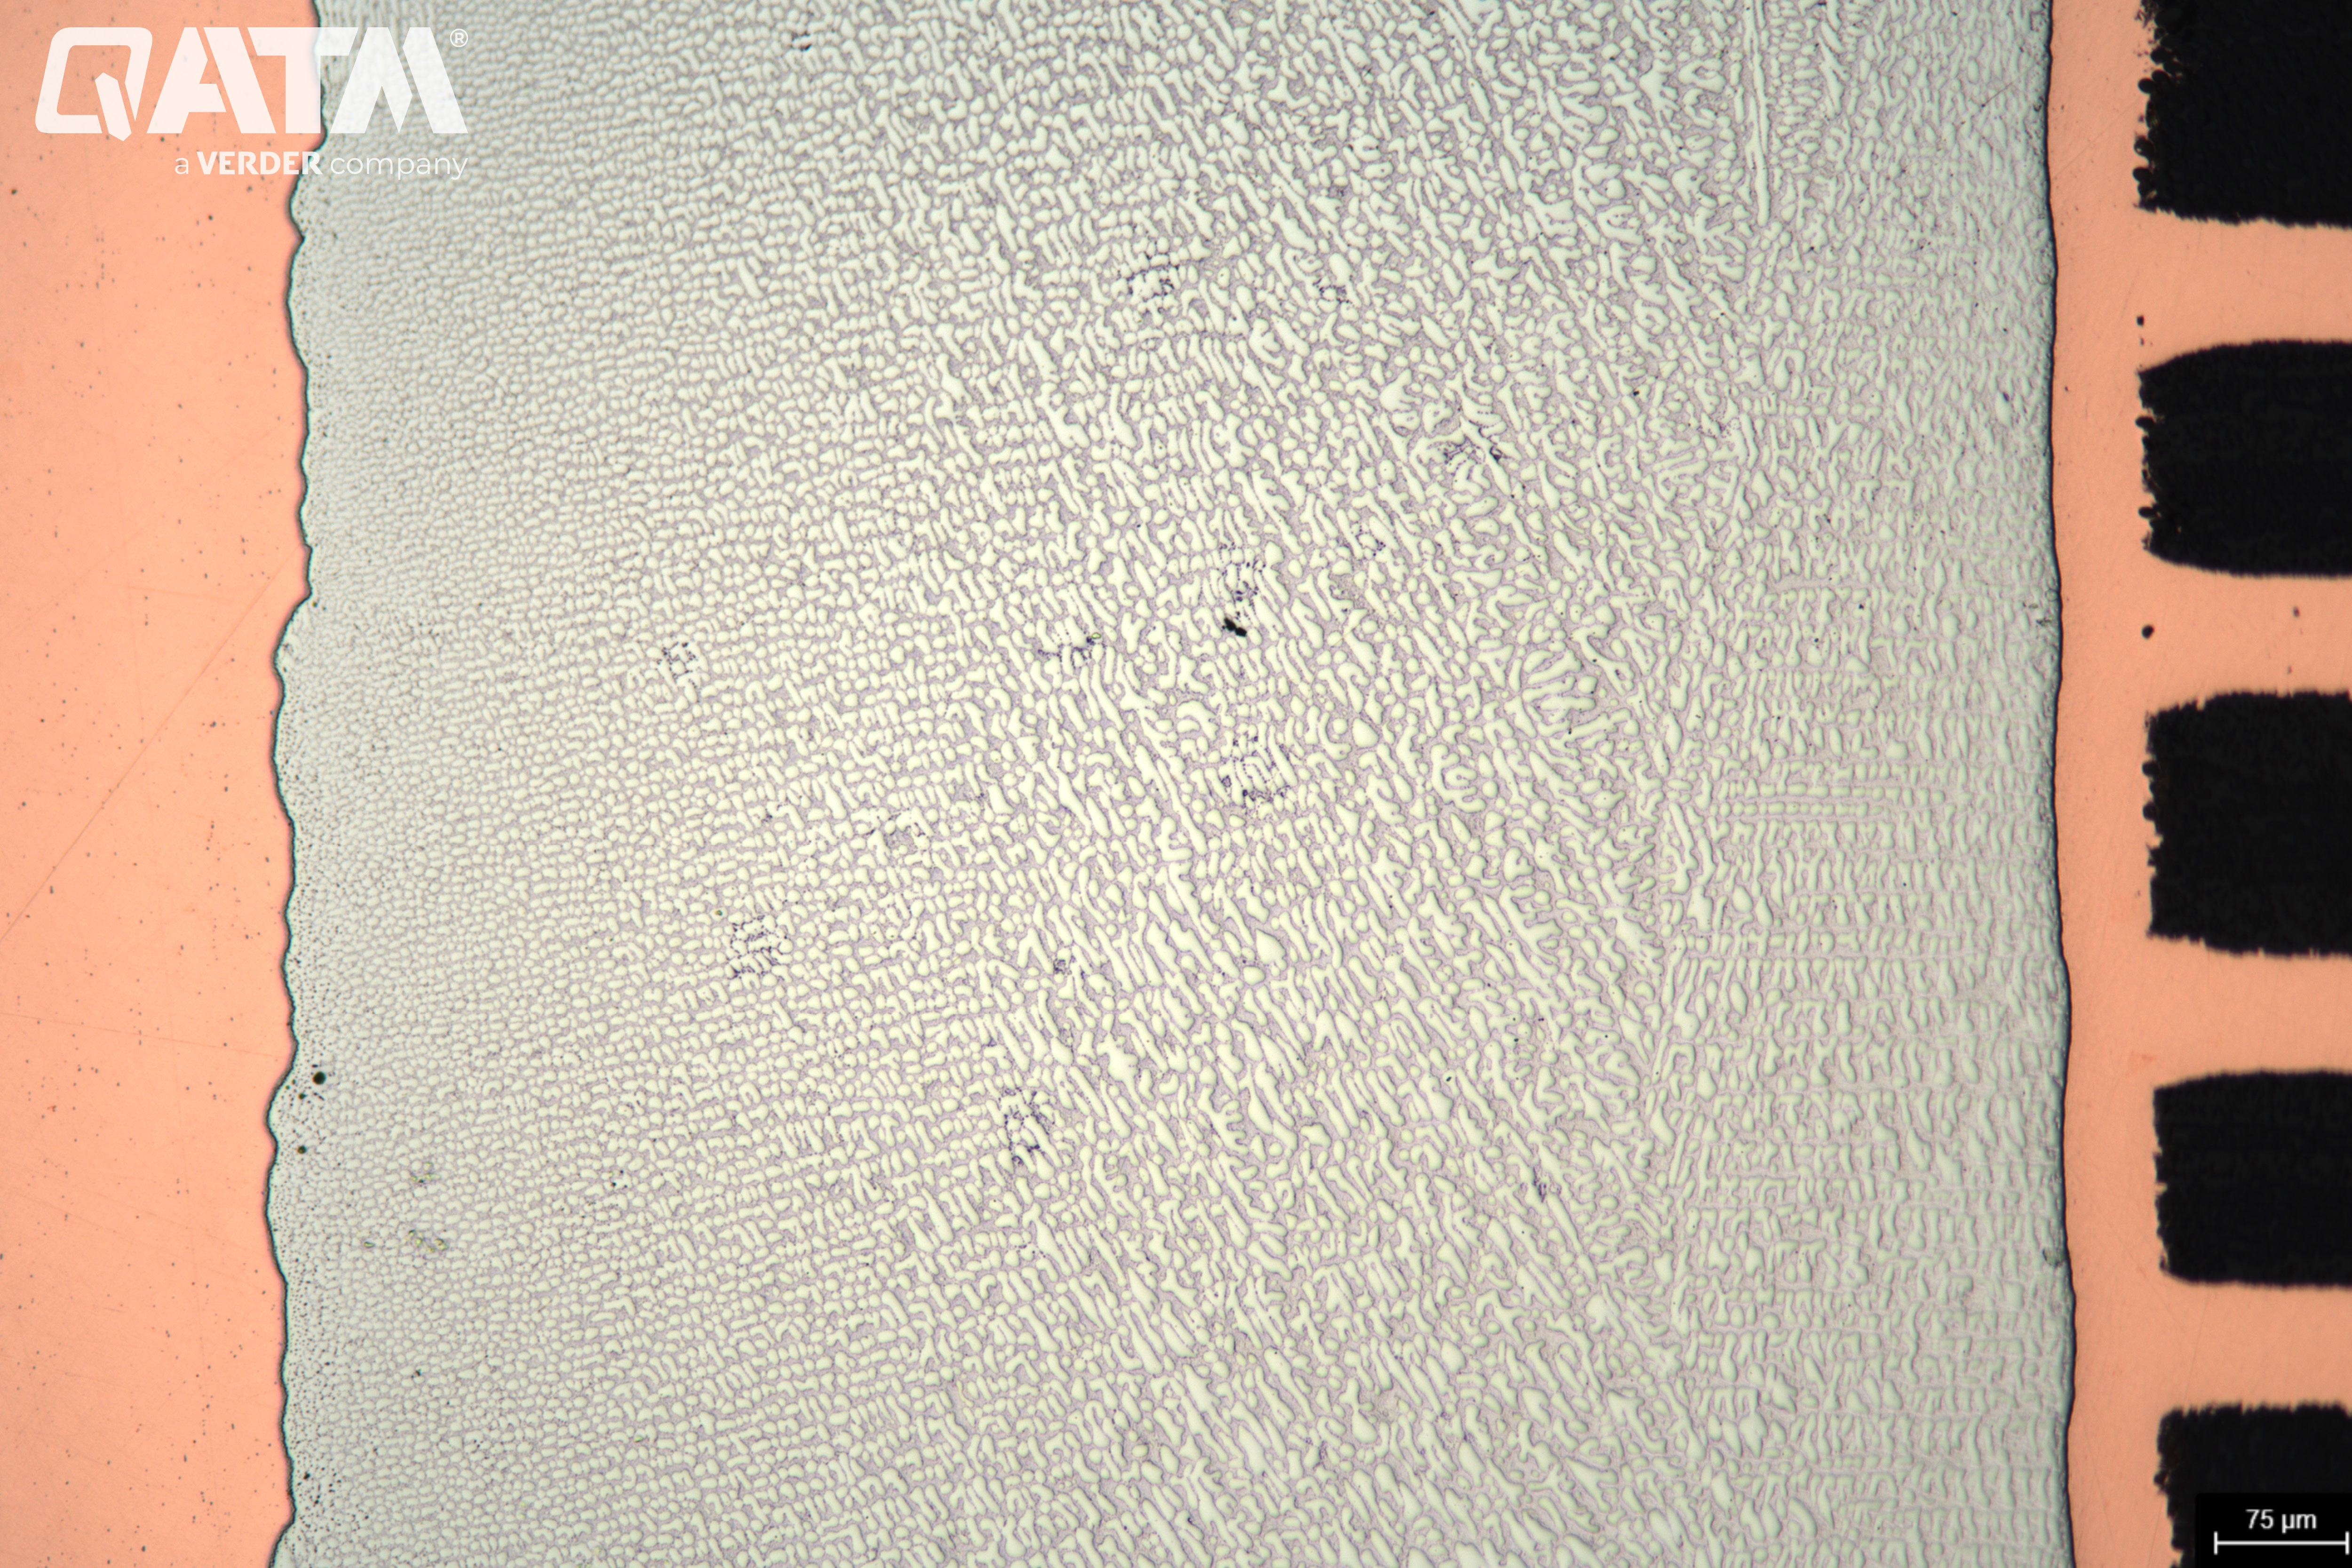
De structuur van de elektronische componenten na het laatste polijsten
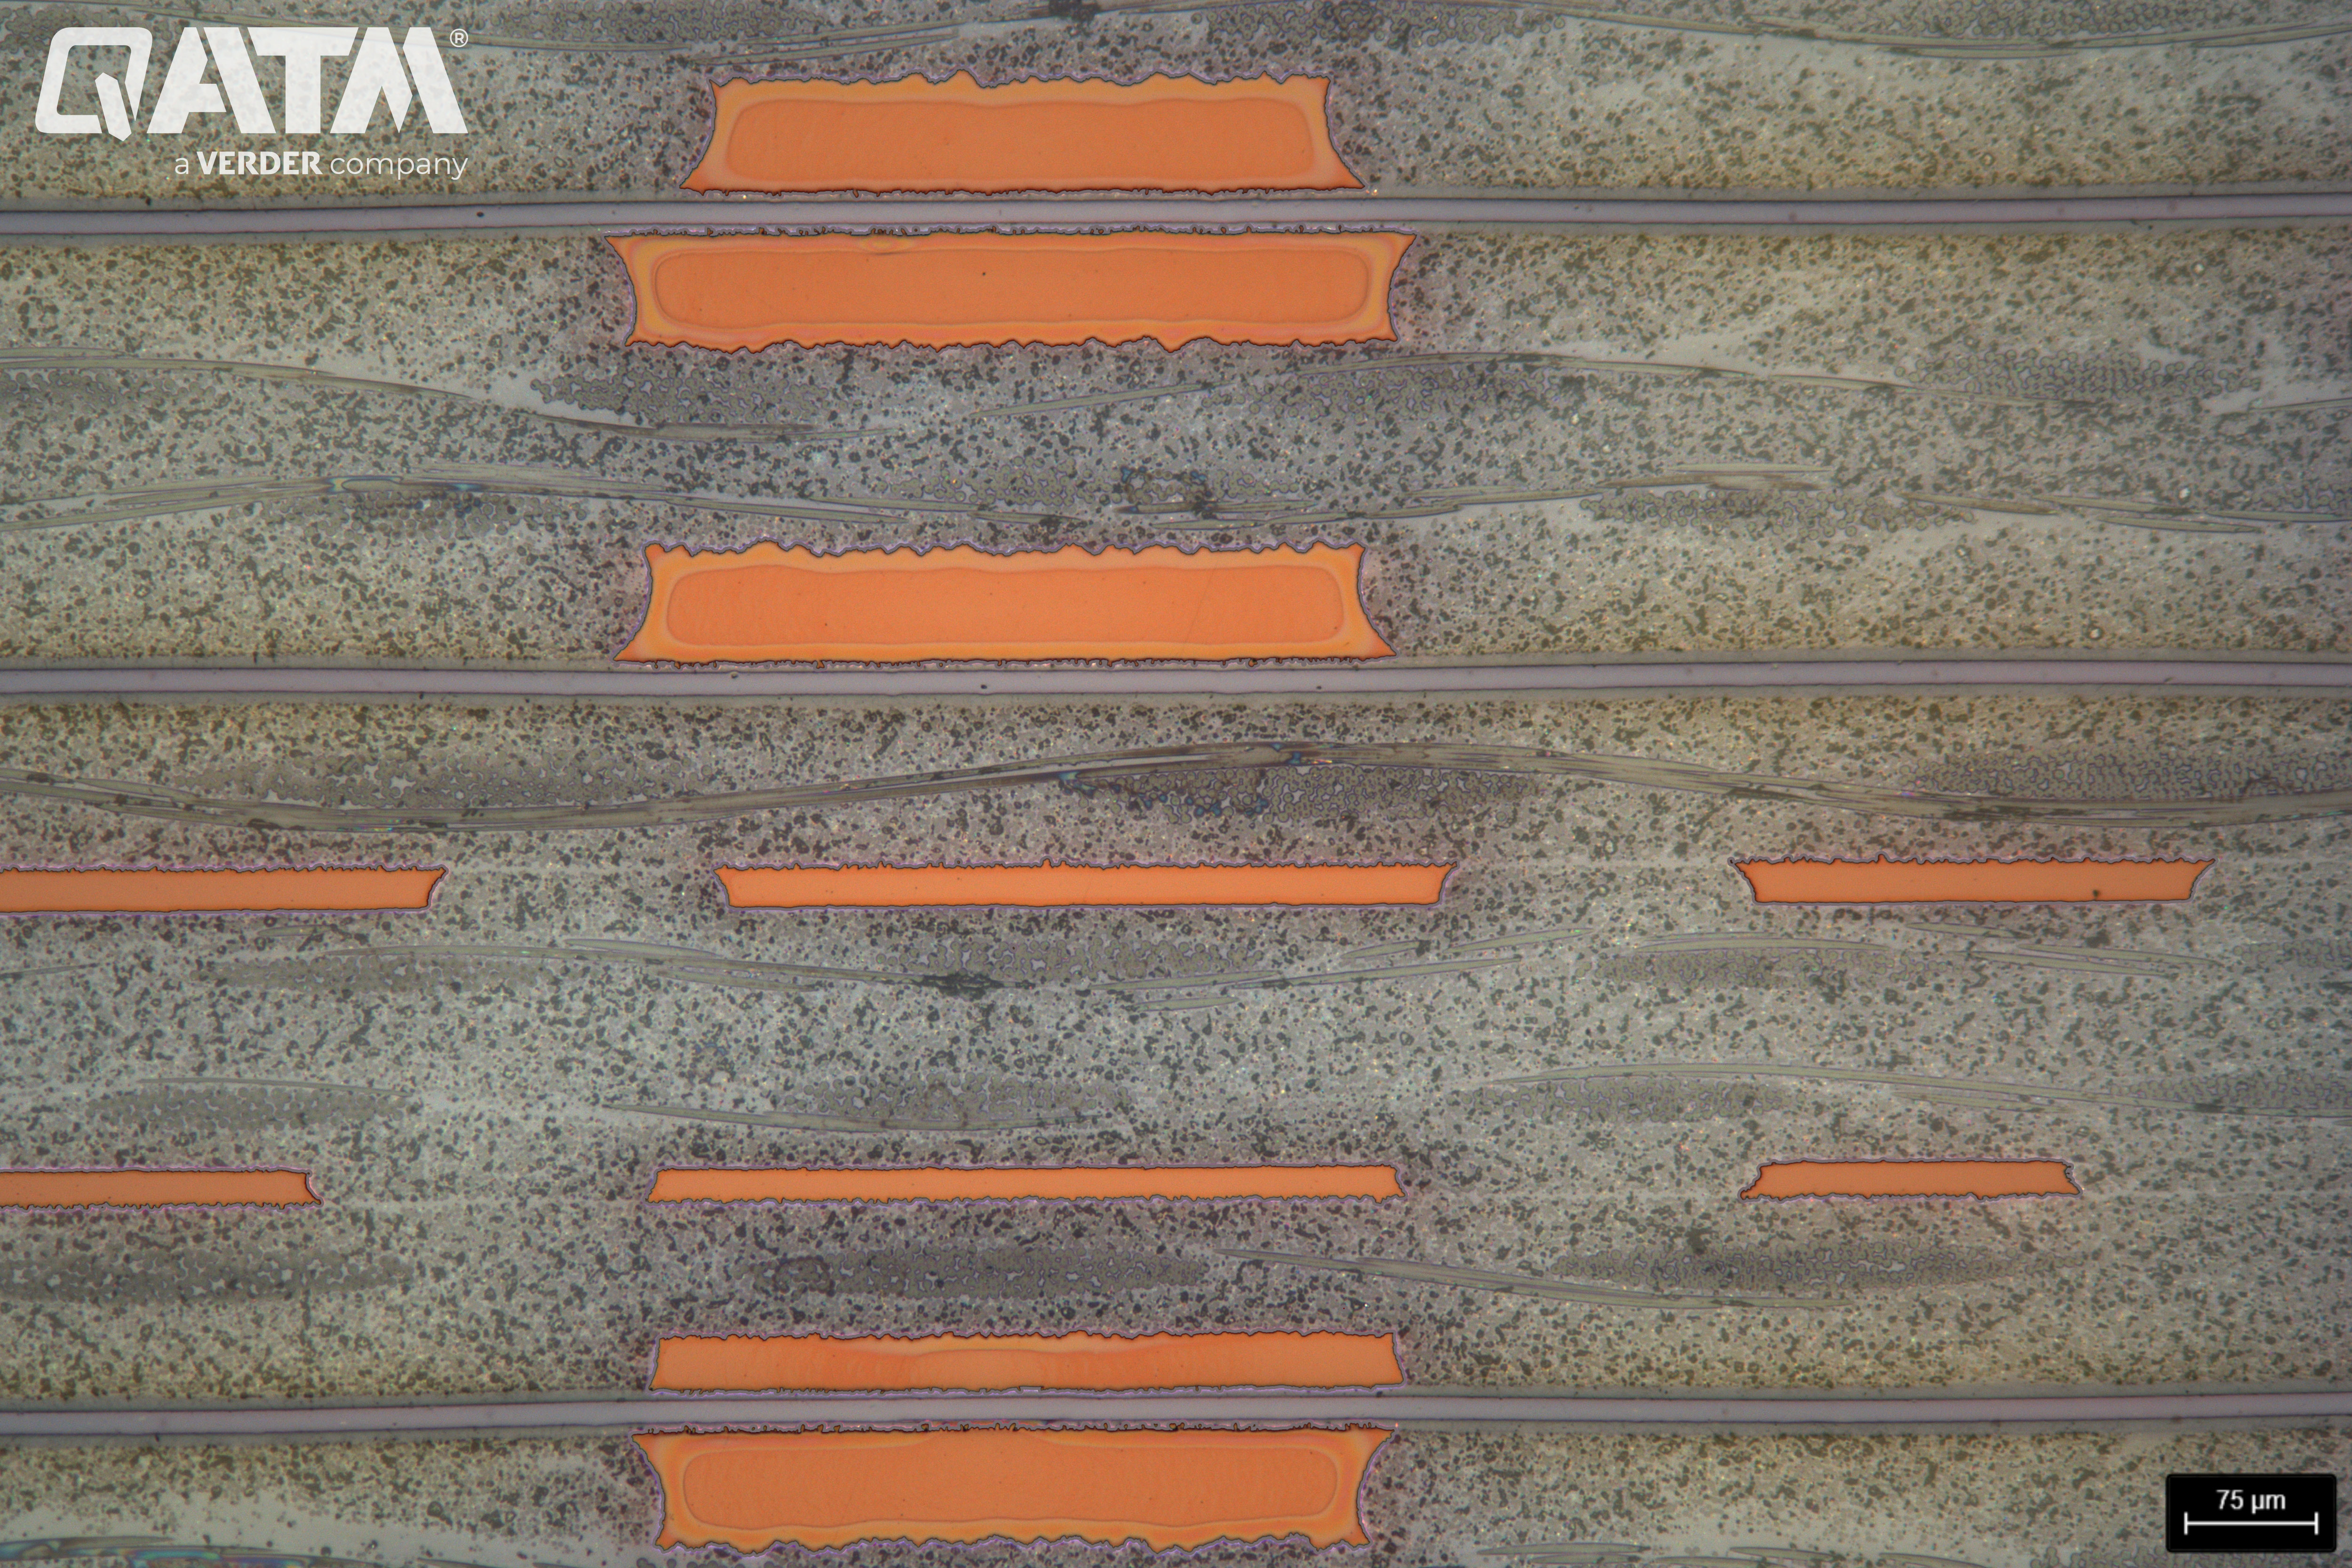
De koperen onderdelen in een PCB-component na het laatste polijsten — 100:1
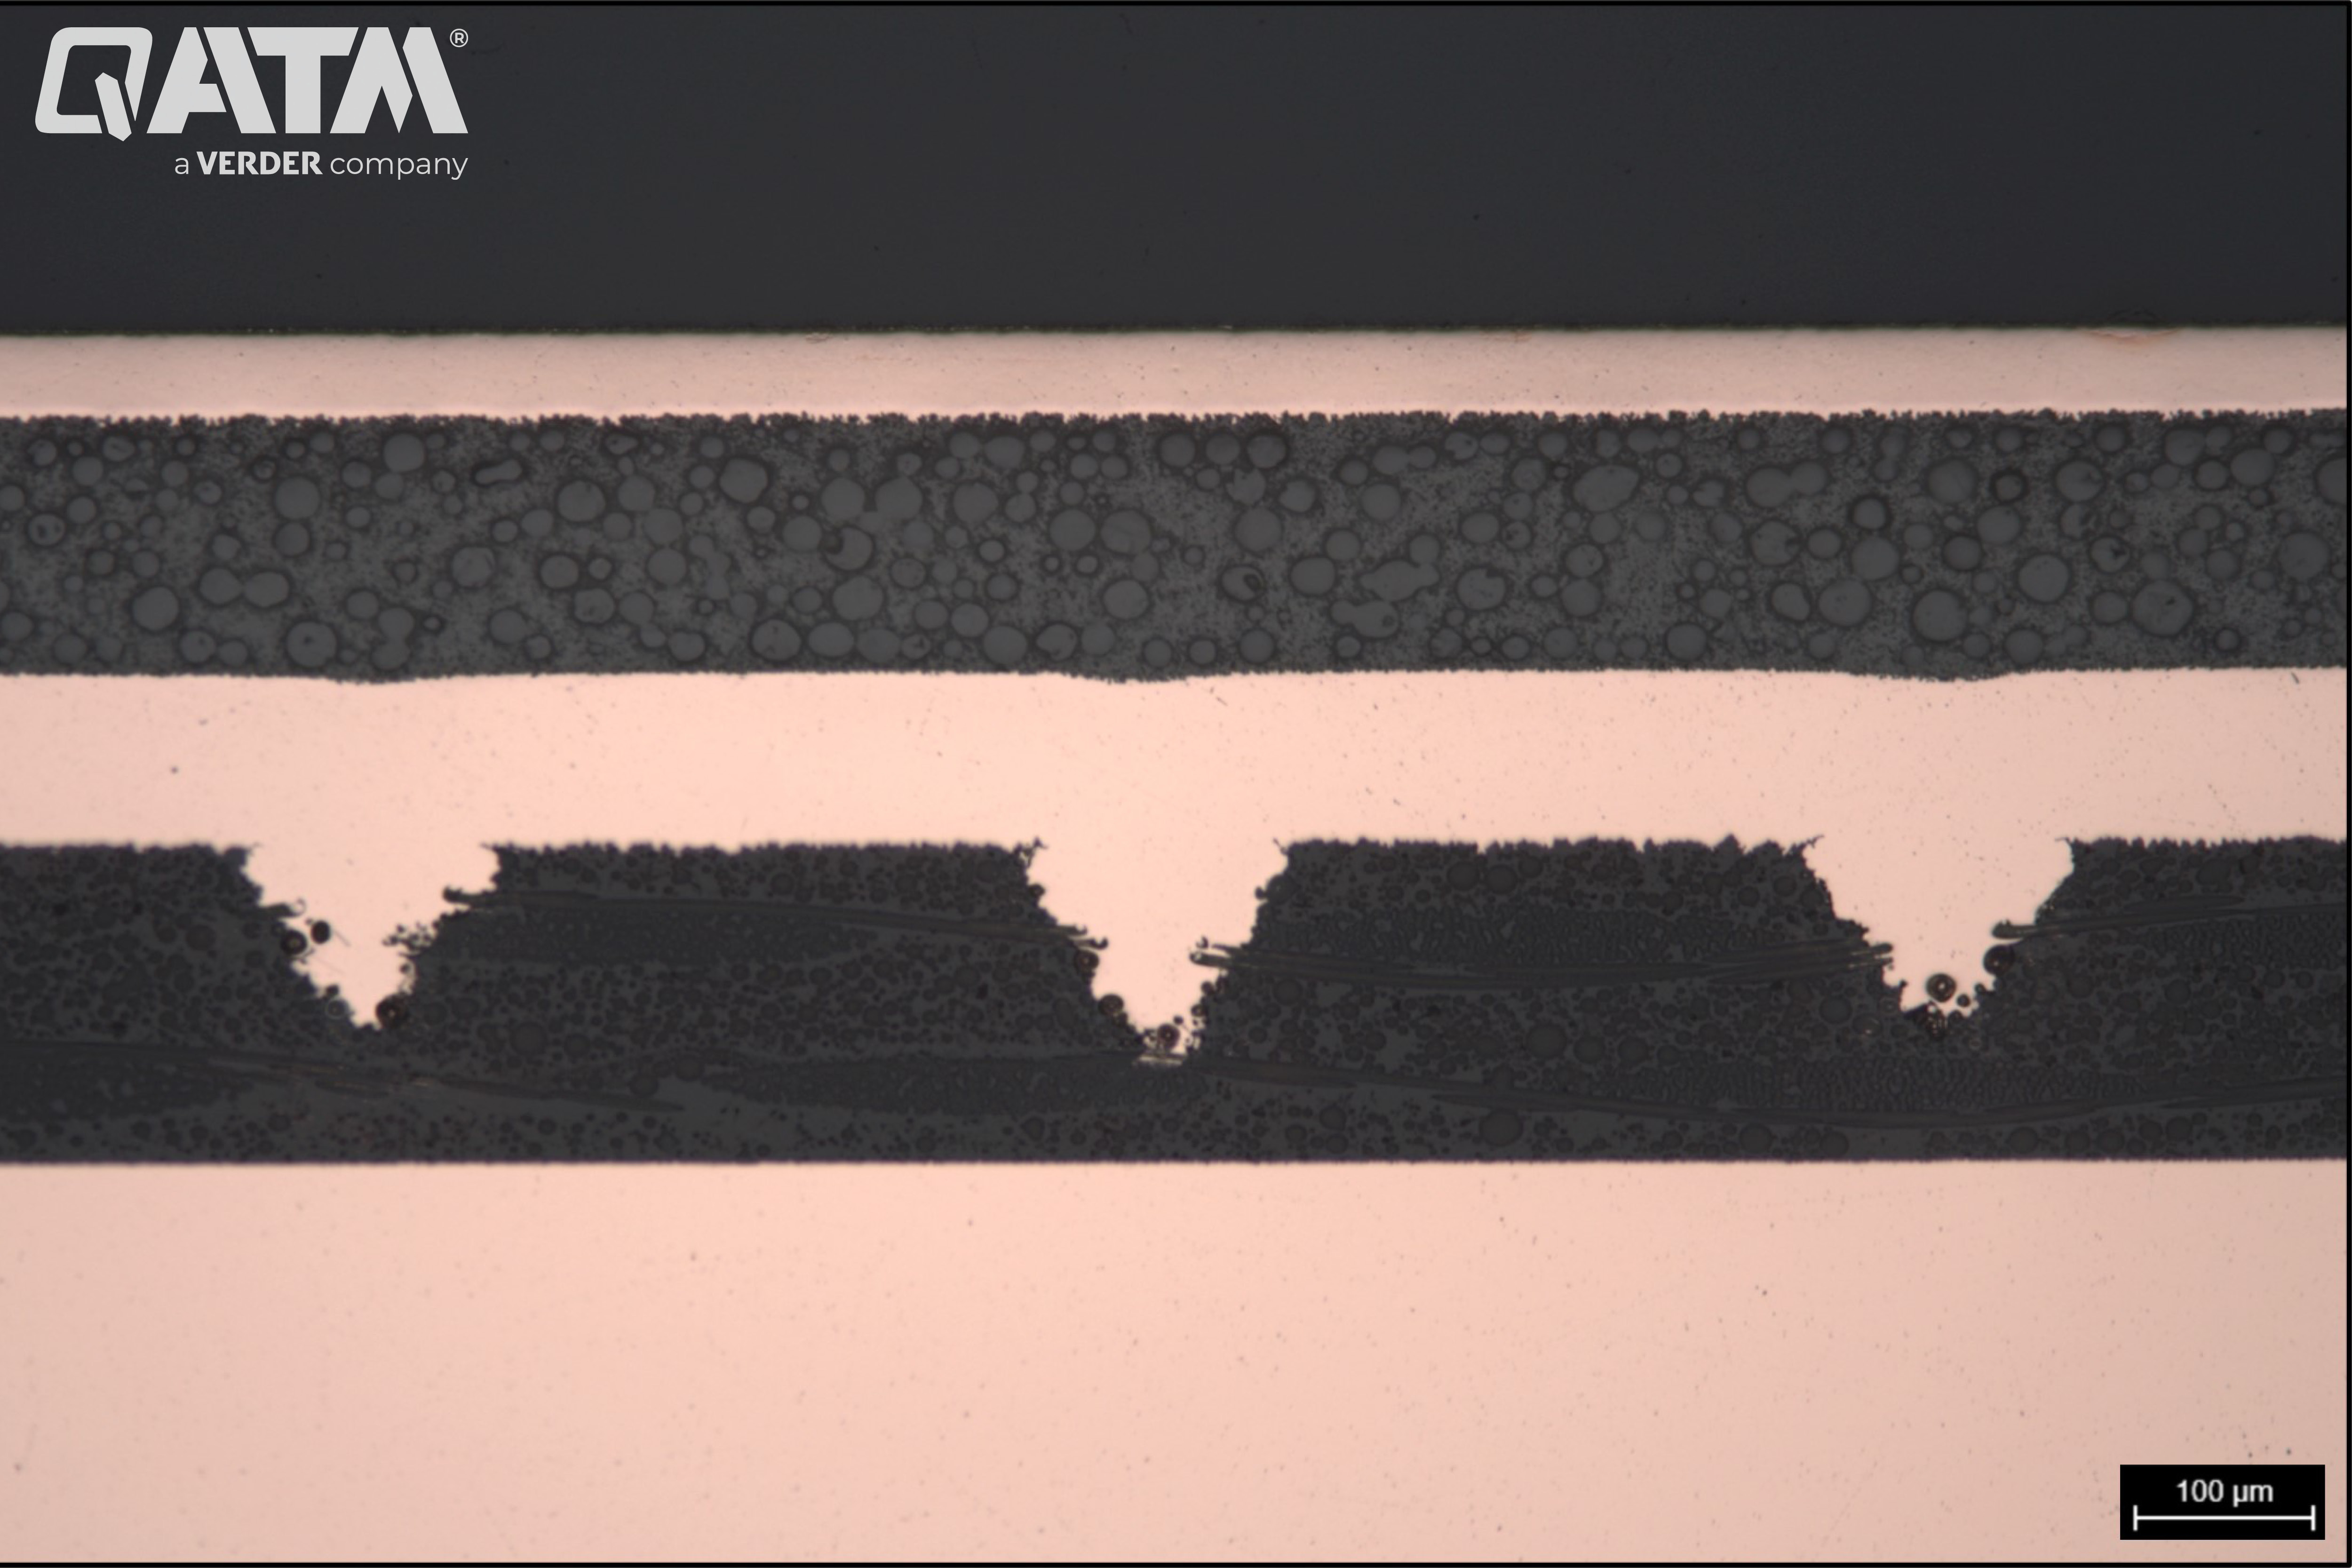
De structuur van koperen onderdelen in een printplaat na fijn polijsten. In het midden van de afbeelding is ook de microstructuur van het CFRP-onderdeel duidelijk — 100:1
Vibratiepolijsten van elektronische samples
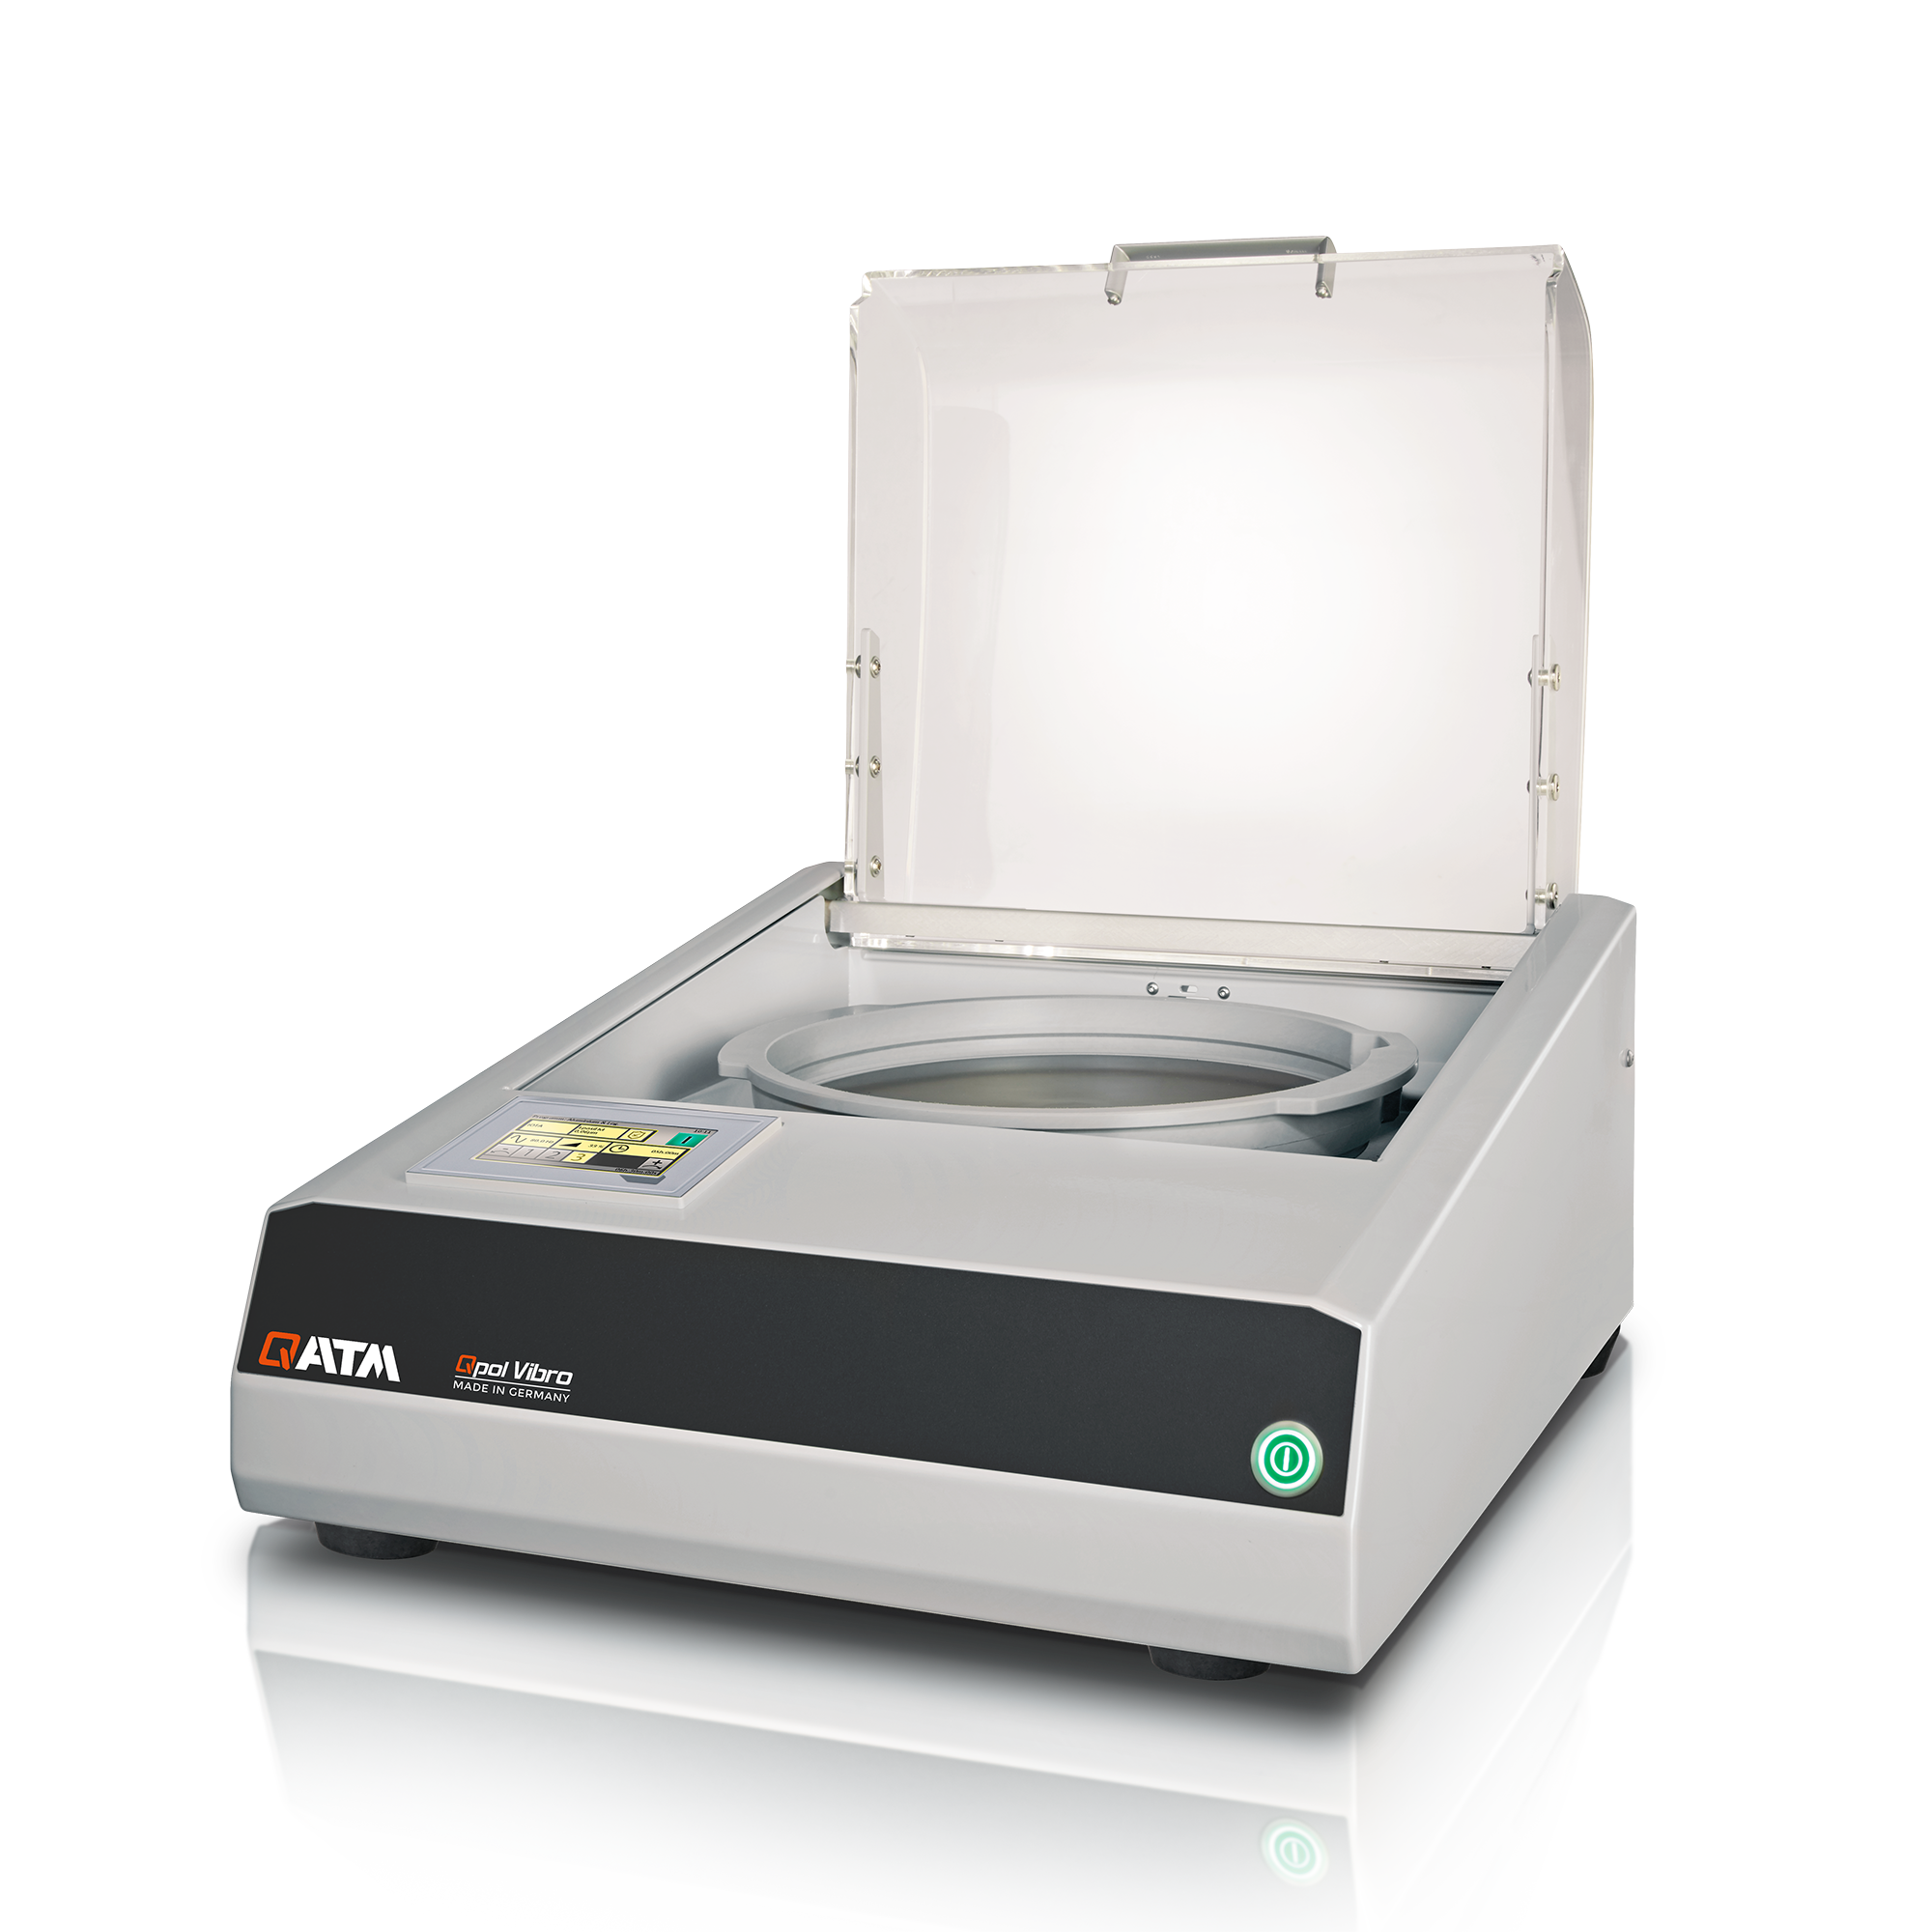
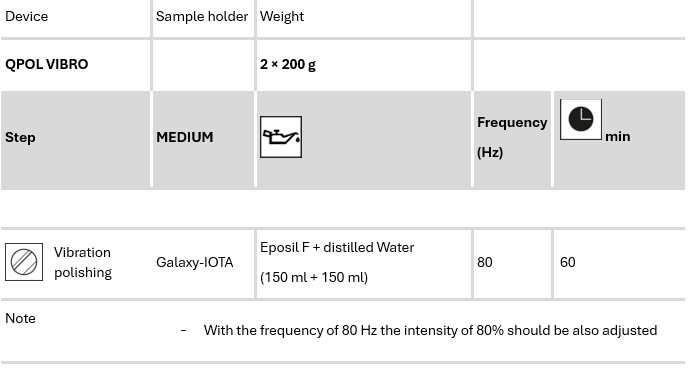
Om de elektronische componenten vrij te maken van vervorming en krassen, is het soms niet voldoende om de elektronische componenten kort te polijsten. In deze gevallen komt een speciale techniek genaamd vibratiepolijsten naar voren. Dit deel van het preparaat is zeer voorzichtig uitgevoerd om een gepolijst oppervlak te verkrijgen zonder vervorming. Een speciaal mechanisme voor het genereren van de trillingen zorgt voor een optimale overdracht van energie op het monster. Aangezien vervorming en de bijbehorende lagen onder het oppervlak de microstructuur vervormen, is een preparaat dat een gepolijst oppervlak zonder artefacten bedient van groot belang. Het vibrerende polijstapparaat Qpol Vibro is ontworpen voor de vrijwel vervormingsvrije voorbereiding van monsteroppervlakken. (Link naar QPOL Vibro)
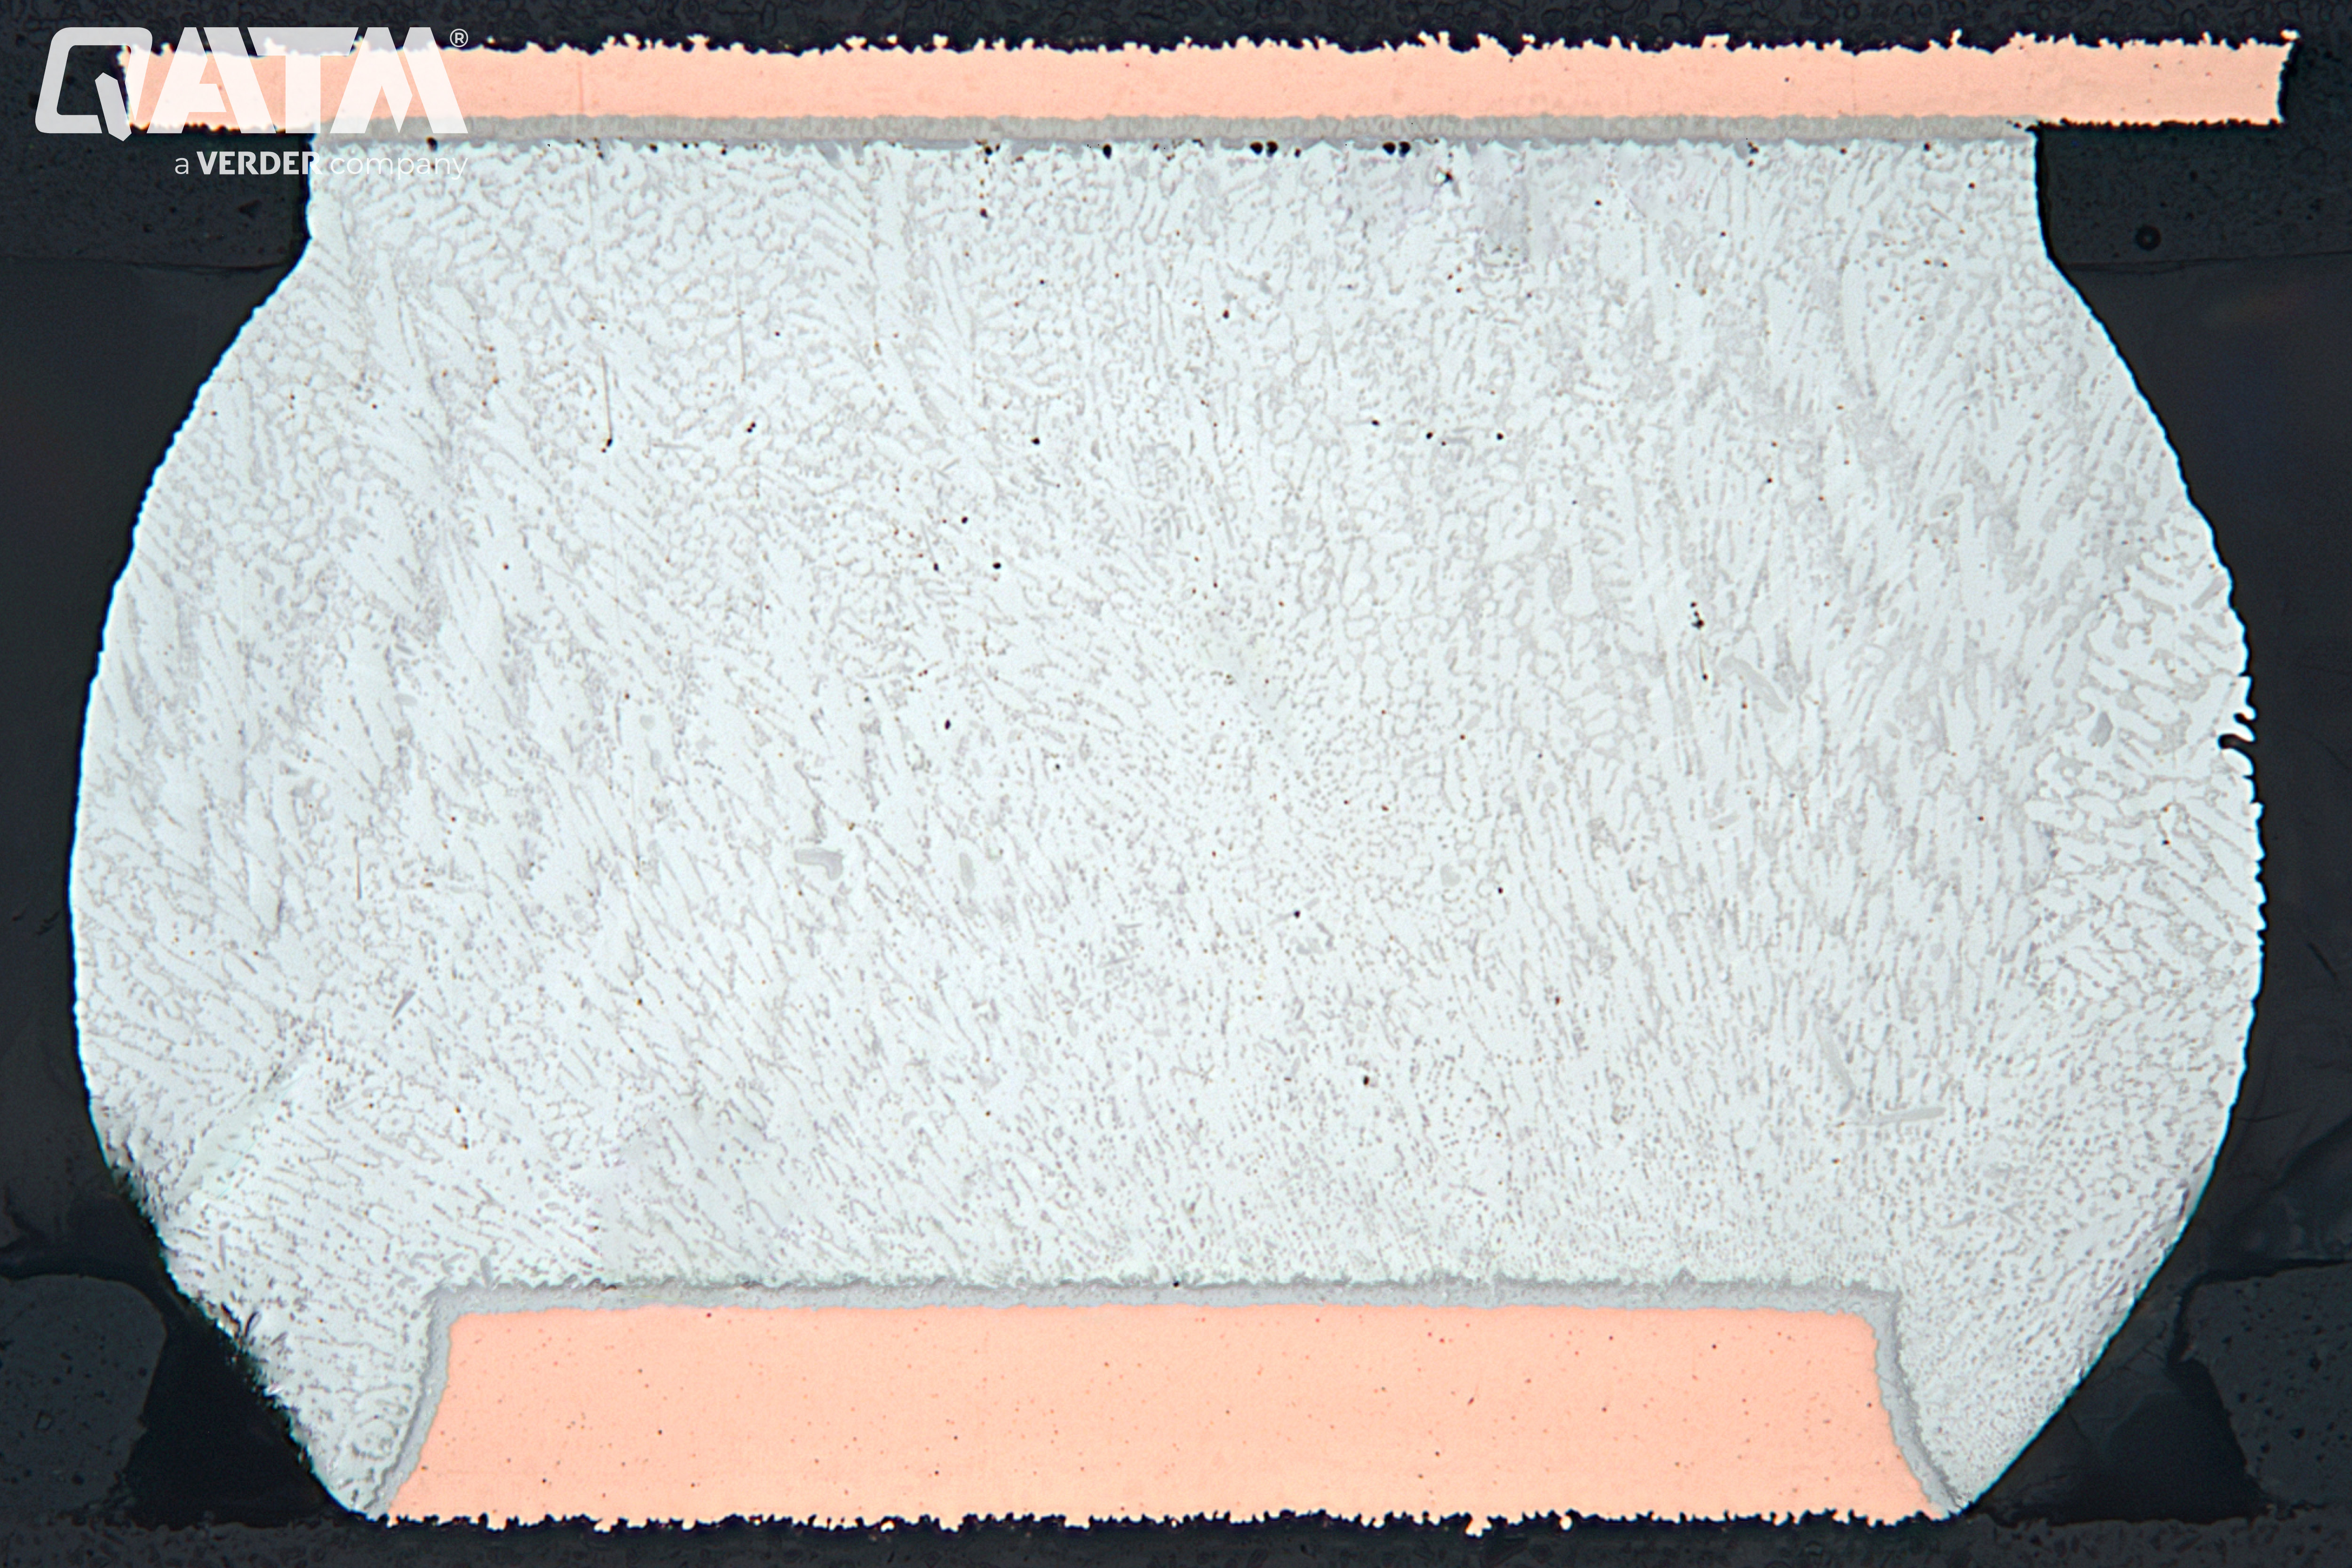
De structuur van soldeerballen in de ball grid array (BGA) na vibratiepolijsten
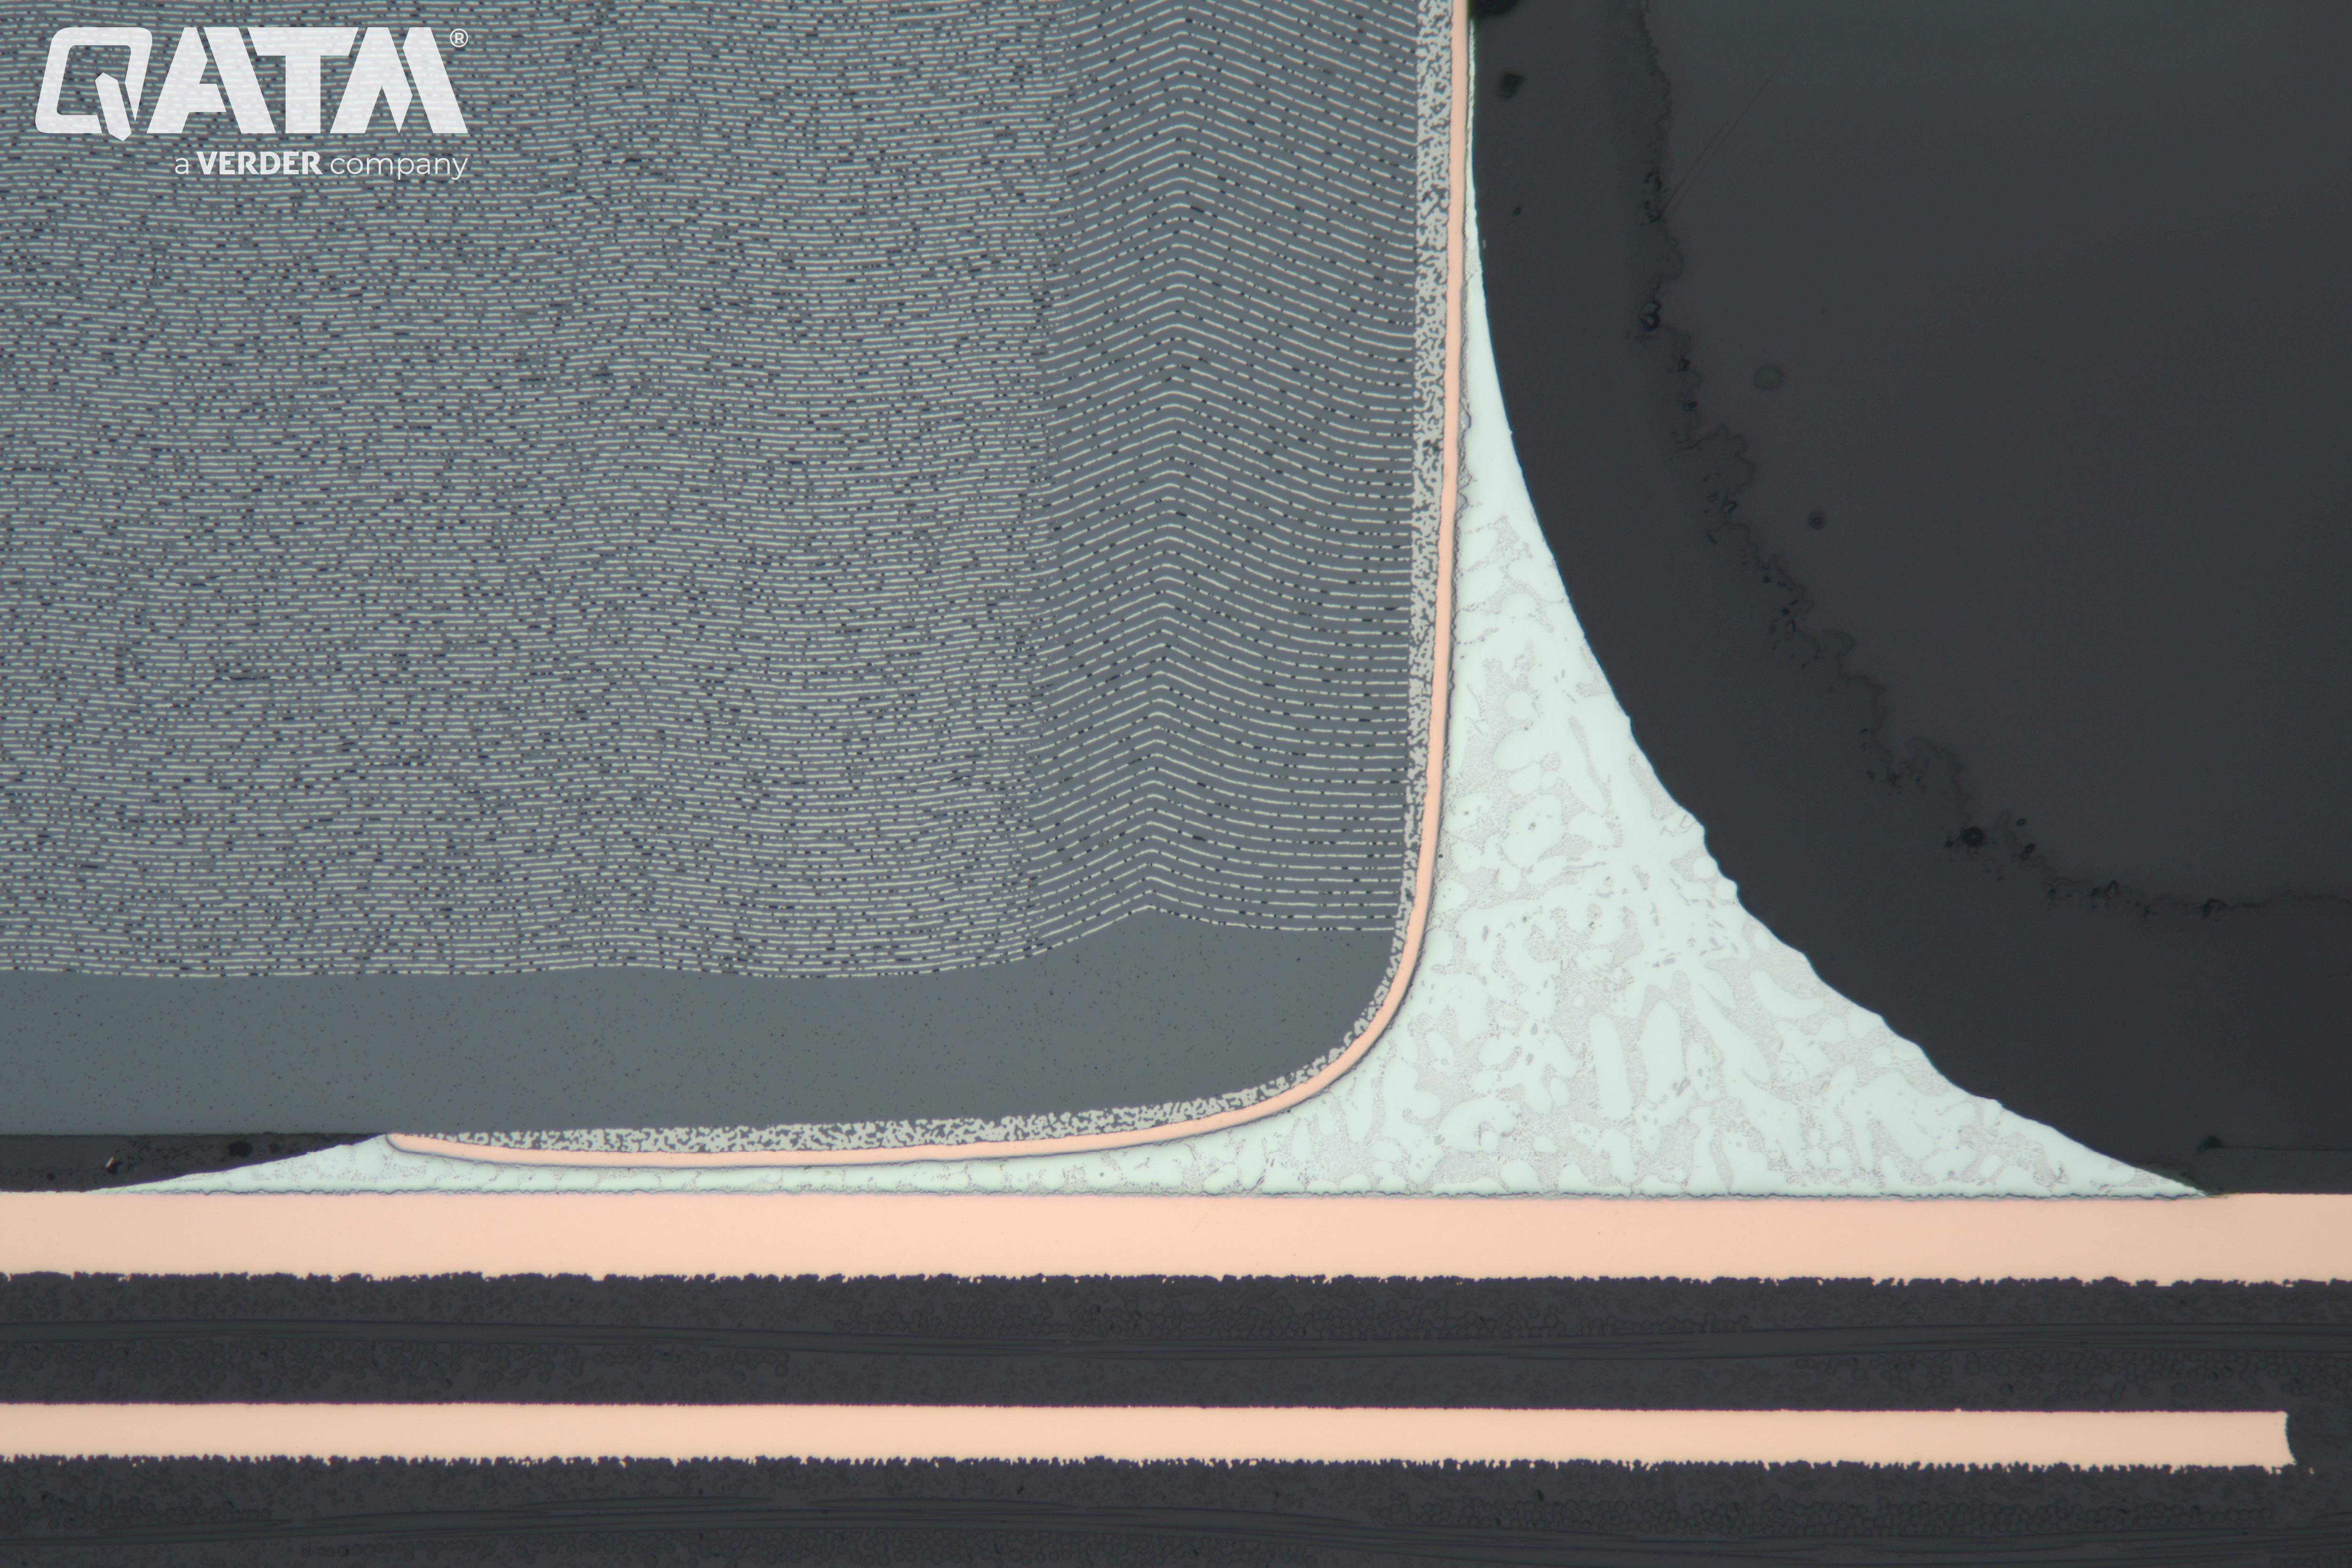
Meerlaagse keramische condensator op printplaat na vibratiepolijsten - 100:1
FAQ - Metallografische bereiding van koper en zijn legeringen
Waarom heeft koper speciale zorg nodig tijdens de metallografische voorbereiding?
Koper is zacht en ductiel, waardoor het gevoelig is voor vlekken en oppervlaktevervorming. De hoge thermische geleidbaarheid bemoeilijkt ook de warmteregeling tijdens het snijden. Deze factoren vereisen nauwkeurige bereidingsmethoden met een lage kracht om te voorkomen dat microstructurele details worden gemaskeerd.
Wat maakt koperlegeringen anders dan puur koper in de metallografie?
Koperlegeringen zijn over het algemeen harder en kunnen meerdere fasen of korrelstructuren bevatten. Voor messing en brons zijn bijvoorbeeld etsmiddelen nodig die faseverschillen benadrukken. Sommige legeringen etsen ook ongelijkmatig of vertonen selectieve corrosie.
Hoe kan smering tijdens het slijpen en polijsten tot een minimum worden beperkt?
Gebruik verse, scherpe schuurmiddelen met lage tot matige druk. Vermijd lange polijstcycli. Reinig tussen elke stap en zorg voor een consistente dosering van het smeermiddel om te voorkomen dat zacht metaal over het oppervlak wordt gesleept.
Wat is de beste manier om de korrelstructuur in koper te onthullen?
Polijsten tot een spiegelende afwerking, gevolgd door een kort etsen met ijzerchloride of ammoniumpersulfaatoplossing. Pas de etstijd zorgvuldig aan en observeer bij helderveldverlichting voor korrelcontrast
Welke doorslijpschijf is de juiste keuze voor het snijden van koper?
Voor optimale resultaten bij het snijden van koper raden we aan een harsgebonden siliciumcarbide (SiC) wiel te gebruiken, zoals de QATM NF-A doorslijpschijf. De NF-A is speciaal ontworpen voor zachte non-ferrometalen met hardheidswaarden tot 300 HV en minimaliseert vlekken en oppervlaktevervorming - veelvoorkomende problemen bij het werken met koper vanwege de zachtheid.
Kunnen kopermonsters tijdens de bereiding corroderen?
Koper is reactief en kan corroderen als het nat blijft of wordt blootgesteld aan lucht. Na het laatste polijsten altijd afspoelen met ethanol en drogen met warme lucht. Gebruik indien mogelijk watervrije smeermiddelen.
Na het laatste polijsten zijn er nog steeds krassen van de stap van 3 micrometer zichtbaar. Wat kan ik doen?
Zorg ervoor dat alle poetsdoeken grondig worden gereinigd met een schone borstel onder stromend water om eventuele resterende schurende deeltjes te verwijderen. Spoel ook de monsters en de monsterhouder schoon. Herhaal vervolgens de laatste polijststap. Dit helpt contaminatie te voorkomen en verbetert de uiteindelijke oppervlaktekwaliteit.
Welke slijp- en polijstmachines zijn geschikt voor de bereiding van koper en zijn legeringen?
Vanwege de zachtheid kunnen koper en zijn legeringen moeilijk handmatig te bereiden zijn. Handmatige voorbereiding leidt vaak tot problemen zoals het schuin aflopen van het monster of ongelijkmatige materiaalverwijdering, wat de kwaliteit van de resultaten in gevaar kan brengen. Om consistente, vlakke oppervlakken en reproduceerbare resultaten te garanderen, raden we aan om (semi-) automatische slijp- en polijstmachines te gebruiken, zoals de QATM Qpol- of Saphir-serie.
Need more information?
If you have any further inquiries, don’t hesitate to reach out via our contact form. We’re always happy to assist you in finding the best solution for your metallographic sample preparation needs.
Contact us today
If you would like to find out more about materialographic sample preparation for geology and mineralogy, or if you are interested in our products, please do not hesitate to contact us. We will be happy to advise you and provide you with a customized offer that meets your needs and budget. You can contact us by phone, e-mail or via our website. We look forward to your inquiry.