



En metalografía, el montaje o embutición suele ser el segundo paso del proceso después del corte. En el montaje se encapsula el material muestreado con una carcasa de plástico y se prepara la muestra para el siguiente paso de lijado y pulido metalográfico. En muchos casos, esto permite preparar la muestra simplificada y, por lo tanto, conseguir mejores resultados.
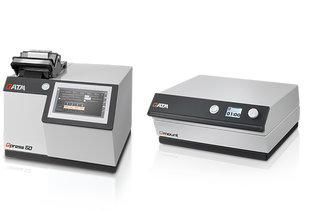
QATM es un fabricante y proveedor líder de consumibles de alta calidad, así como de una gama de máquinas innovadoras, desde prensas de montaje en caliente hasta dispositivos de embutición UV. Los expertos en aplicaciones de QATM acumulan décadas de experiencia con miles de muestras materialográficas procesadas y estarán encantados de ayudarle con la aplicación que necesite.
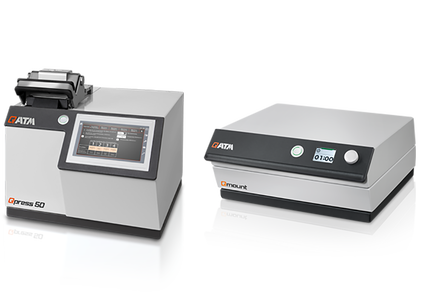
QATM dispone de máquinas de corte metalográfico para cualquier requisito
Ventajas del montaje metalográfico
- Las muestras difíciles de manejar por tener dimensiones pequeñas o complicadas se fijan a sólidos cilíndricos que se manipulan fácilmente. Esta práctica suele ser obligatoria en el pulido y lijado metalográfico semiautomático con portamuestras estandarizados.
- Las muestras sensibles, como sólidos blandos, quebradizos, frágiles y porosos, se protegen durante el proceso de pulido metalográfico. Una mejor sujeción de los cantos también protege los recubrimientos y las capas marginales.
- Se pueden combinar varias muestras en un solo sólido.
- Conservación de capas y recubrimientos marginales, como en el caso de los aceros nitrurados, los recubrimientos rociados con plasma o las capas de pintura.
- Mejora el procesamiento posterior con dispositivos de lijado y pulido metalográfico semiautomáticos o totalmente automáticos, sirve de guía en los portamuestras, se mantiene un tamaño constante; es decir, se ajusta el diámetro de la muestra.
Diferencia entre el montaje metalográfico en frío y en caliente
En metalografía se distingue entre el montaje o embutición en frío y en caliente, dependiendo de si se requiere calor para el proceso de polimerización. Cabe señalar que, durante la embutición en frío, pueden generarse temperaturas de polimerización de hasta 130 °C cuando se utilizan acrilatos de metilo, por ejemplo.
Hoy en día, el término embutición en frío designa generalmente a todos los métodos en los que no se aplica presión o se aplica muy poca (<5 bares).
Cuando se trata de seleccionar métodos de embutición metalográfica, hay argumentos a favor y en contra de un método determinado. En el siguiente resumen se indican las diferencias entre el proceso de embutición metalográfica en frío y en caliente.
| Prestaciones | Montaje metalográfico en caliente | Montaje metalográfico en frío |
|---|---|---|
| Dispositivos | Prensa de embutición | Quitar el dispositivo de presión si es necesario, kit de infiltración |
| Tipos de plástico | Resina fenólica, resina acrílica, resina epoxi | Metilmetacrilato, resina de poliéster, resina epoxi |
| Tiempo destinado por proceso | 10 - 15 min | 5 min-12 horas (según los tipos de plástico) |
| Manipulación | Fácil, el conjunto del molde se rellena con granulado/polvo | Respetar la dosis (volumen o % de peso), mezcla de 2-3 componentes |
| Flexibilidad en la selección de forma | Limitada, con costes adicionales importantes | Amplia, bajo coste |
| Resultado | Muestras paralelas al plano; según el tipo de granulado, se puede conseguir dureza, pocos huecos y transparencia | Muestras no paralelas al plano; según la selección del plástico, se puede conseguir dureza, pocos huecos y transparencia |
| Gastos para plástico/granulado | Los costes son considerablemente más bajos | Los costes son considerablemente más altos |
| Seguridad laboral | Respetar las fichas de datos de seguridad. Utilizar una unidad de extracción | Respetar las fichas de datos de seguridad. Utilizar una unidad de extracción |
Requisitos para los compuestos del montaje metalográfico
El montaje metalográfico en caliente y en frío no compiten directamente, pero sí existe una cierta superposición en los campos de aplicación. Los criterios más importantes de los compuestos son la dureza, la resistencia a la abrasión, la contracción y la resistencia química.
Es importante que haya poca contracción durante la solidificación y una buena adhesión a la muestra. Sin estos factores, se formará un hueco entre la muestra y el material de embutición. Esto provoca que los cantos se redondeen, la acumulación y el arrastre de los medios de lijado y pulido o la ruptura de los revestimientos de la superficie.
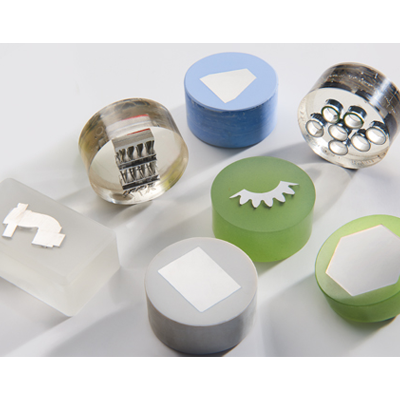
También es necesario tener en cuenta los siguientes puntos:
- Estado sin burbujas: las burbujas de aire removido actúan como poros y favorecen el arrastre de los medios de lijado y pulido.
- Viscosidad correcta durante el vaciado: se deben rellenar todas las irregularidades de la muestra como grietas, agujeros de contracción o poros.
- Comportamiento del lijado o pulido metalográfico idéntico al del material embutido. Los materiales blandos deben embutirse en medios de embutición blandos y los materiales duros en medios de embutición duros.
- Comportamiento inerte del material en la preparación y el análisis metalográfico de la muestra.
- No debe producirse ninguna reacción con la muestra.
- El material no debe modificarse debido a altas temperaturas o presiones durante el proceso; podrían producirse deformaciones y transformaciones no deseadas.
- Si es necesario, aplicar una buena conductividad eléctrica en el procesamiento posterior en el electropulido metalográfico o con microscopio electrónico.
| Compuestos para el montajemetalográfico en caliente | Compuestos para el montaje metalográfico en frío |
|---|---|
| El polvo, el granulado o las piezas premoldeadas se compactan bajo presión y calor en una prensa | El líquido o el polvo se mezclan con el endurecedor y se vierten en moldes de embutición |
| La materia prima se puede almacenar tanto tiempo como se necesite | La materia prima debe almacenarse en un lugar fresco y tiene una vida útil limitada |
| El tiempo de procesamiento de una muestra es de 10 a 18 minutos; es posible tener un máximo de dos muestras por cilindro. | El tiempo de endurecimiento de una muestra es de 15 minutos a 12 horas aproximadamente. Se pueden embutir varias muestras a la vez |
| Duroplast: resina fenólica (baquelita), resina epoxi | Duroplast: resina epoxi, resina de poliéster |
| Polimerizado hasta formar una masa que no se puede ablandar después | Polimerizado hasta formar una masa que no se puede ablandar después |
| Calentamiento hasta aproximadamente 150-200 °C bajo presión (200 bares) | Preste atención a la temperatura de polimerización durante este proceso. Esta depende de la proporción de la mezcla, las temperaturas externas, la cantidad de componentes utilizados y la disipación del calor en los moldes de embutición. |
| Termoplásticos: acrilatos | Termoplásticos: acrilatos |
| Se pueden volver a ablandar, calentamiento sin presión, enfriamiento bajo presión | Se pueden volver a ablandar, aumento de temperatura 50-120 °C, tiempo de endurecimiento corto |
Montaje metalográfico en caliente
El montaje metalográfico en caliente también se denomina prensado biaxial en caliente. Se trata de un proceso en el que un material polimérico granulado se ablanda, se comprime y se enfría de mansera secuencial. El proceso se lleva a cabo en una prensa metalográfica de embutición en caliente diseñada para esta aplicación.
Obviamente, este método solo se puede aplicar en muestras con geometrías simples y lo suficientemente resistentes a la presión y la temperatura. El proceso se lleva a cabo a temperaturas de 150 a 200 °C, mientras que la presión depende del diámetro del molde y varía de 100 a 300 bares. Después de colocar la muestra en el pistón inferior, se incorpora el material de embutición y se inicia el proceso.
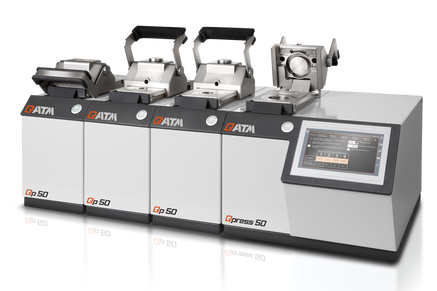
Se utilizan dos tipos de materiales:
- Termoestables, como resinas fenólicas con diferentes rellenos, resinas de melamina y epoxi con rellenos minerales o termoplásticos. Los termoestables se reticulan a altas temperaturas y no pueden fundirse después.
- Termoplásticos, como PMMA en polvo, que generan sólidos transparentes después de endurecerse. Se funden a altas temperaturas y solamente van adquiriendo su dureza durante el proceso de enfriamiento.
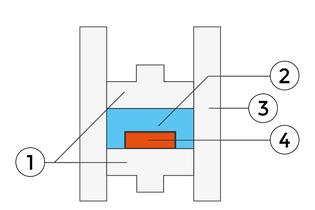
- matriz de prensado
- material de embutición en caliente
- cilindro de prensado
- muestra
Materiales metalográficos para el montaje en caliente y sus propiedades
| Propiedad | Duroplast | Duroplast | Duroplast | Termoplástico |
|---|---|---|---|---|
| Résina fenólica | Resina exposi | |||
| Material de relleno | Media | Cobre, grafito | Vidrio, material mineral | Ninguna |
| Dureza | Media | Media | Muy alta | Baja |
| Formación de huecos | Existente | Existente | Muy pocos huecos | Existente |
| Triturabilidad | Buena | Buena | Muy buena (no para piedras de lijado) | Satisfactoria |
| Resistencia química | Buena | Buena | Buena | Satisfactoria |
| Conductividad eléctrica | Ninguna | Buena a muy buena | Ninguna | Ninguna |
| Producto | Baquelita negra, roja, verde | Duroplast negro | EPO negro, EPO max | Termoplástico |
Los termoestables suelen endurecerse a entre 150 °C y 180 °C, mientras que el margen de procesamiento de los termoplásticos es ligeramente mayor. Dado que se endurecen durante el proceso de enfriamiento, sus tiempos de refrigeración, según el diámetro del molde, son más extensos que los de los termoestables. En este caso, debe tenerse en cuenta la velocidad de enfriamiento, que suele ser inferior.
Por lo tanto, las prensas metalográficas de embutición en caliente cuentan con modos de enfriamiento pulsado, lo que contribuye a la liberación de las tensiones internas de los plásticos durante el endurecimiento. Así se evita la formación de grietas y se garantiza una muestra limpia.
| Parámetros | Duroplast | Termoplástico |
|---|---|---|
| Rango de polimerización | 150-190°C | 130-195°C |
| Tiempo de mantenimiento | 5-8 min* | 5-8 min* |
| Tiempo de enfriado | 3-6 min* | 7-10 min* |
| Presión | 150-180 bar* | 160-190 bar* |
*Dependiendo del diámetro del conjunto del molde; cuanto mayor sea el diámetro del molde, mayor presión y tiempo se necesitarán.
Debido a los parámetros requeridos en el proceso, la embutición en caliente de las muestras metalográficas es una aplicación limitada. Estas limitaciones se aplican a los conjuntos electrónicos (soldaduras/composites) o a materiales sensibles a la presión como cables o láminas con secciones transversales pequeñas. En las prensas modernas, este hecho se tiene en cuenta cambiando el momento en que se inicia la presión al punto en que se alcanza la temperatura deseada. De este modo se amplía el rango de aplicación del proceso, aunque no es posible embutir en caliente estructuras de red complejas ni rocas porosas.
Las ventajas son el paralelismo en plano de las muestras y un proceso fácil, especialmente en los ensayos de dureza.
Es posible utilizar varios compuestos en capas, así se puede embutir la muestra en un medio duro. Después, se utiliza un relleno más económico, que se cubre con un material transparente para contener una identificación de la muestra.
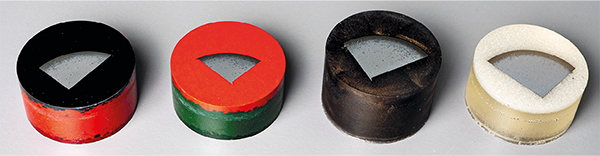
Cuatro muestras embutidas utilizando diferentes compuestos
Montaje metalográfico en frío
Los requisitos técnicos de la embutición en frío son mínimos, en comparación con el proceso de embutición metalográfica en caliente. Solo se necesita un molde y el compuesto frío del material. Aparte de la dureza y la resistencia a la abrasión, la contracción, el endurecimiento (vida útil) y el desarrollo de calor exotérmico son los principales criterios de selección. El proceso se lleva a cabo de la siguiente manera:
La muestra se coloca en un molde y se miden minuciosamente las proporciones exactas de peso o volumen de los componentes de embutición. Después, estos se mezclan bien (imagen de la izquierda) y se vierten en el molde (imagen de la derecha). Las muestras pequeñas deben fijarse en su sitio antes del vaciado.
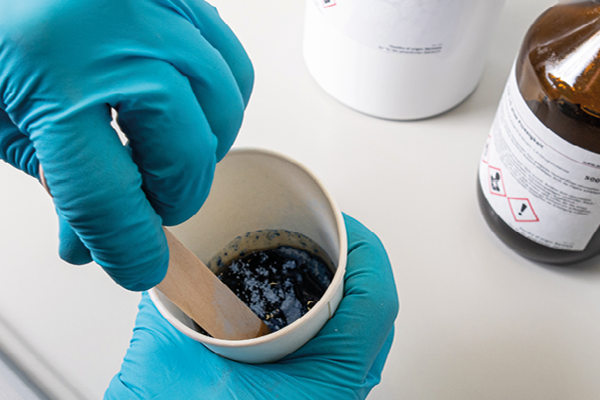
Mezcla de los compuestos
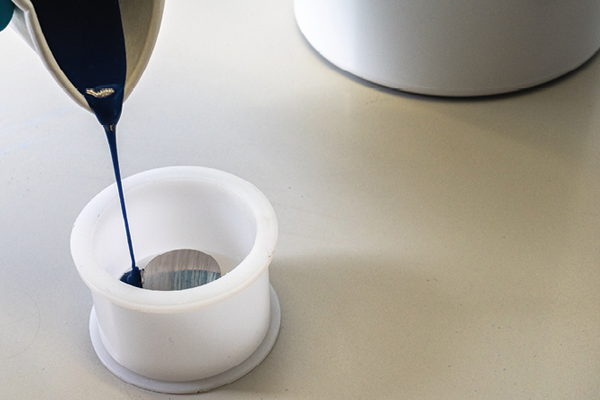
Vertido de los compuestos
Hay cuatro clases de materiales:
- Resina acrílica
- Resina de poliéster
- Resina epoxi
- Materiales de endurecimiento por luz
Selección del molde adecuado
Los moldes para la embutición metalográfica en frío son reutilizables. Aquí se describen solo los moldes más utilizados. En la práctica del laboratorio se pueden observar diversas estructuras, como las que se basan en piezas metálicas recubiertas de polímero o diferentes plásticos.
- Moldes a base de poliolefina (PE y PP)
En el caso de moldes más antiguos, la base extraíble ya no suele ser plana. Al embutir varias piezas pequeñas en una muestra, se pueden crear diferentes planos de lijado según la posición de la muestra individual. - Moldes a base de en teflón (PTFE)
Gracias a su alta precisión dimensional, estos moldes son ideales para el lijado y el pulido automáticos, aunque son caros. - Moldes a base de caucho de silicona
Después de varios usos, los moldes de silicona pierden su forma redonda, algo que puede ser una desventaja para la preparación automática a una sola presión. Cuando se utilizan resinas de poliéster, pueden aparecer puntos viscosos a modo de reacción entre el compuesto de embutición y el molde de silicona. Estos moldes también son adecuados para el endurecimiento de compuestos con rayos UV como impulsor.
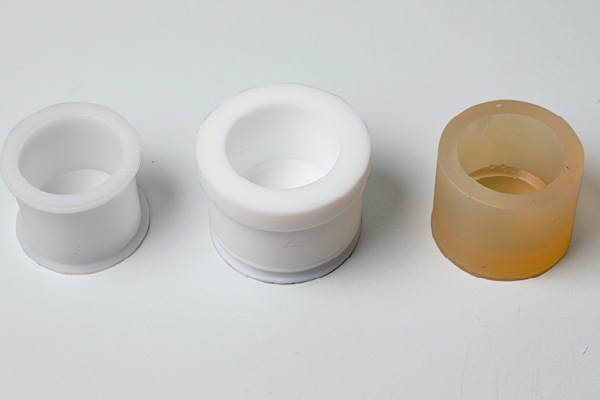
Diferentes moldes utilizados en metalografía
Métodos especiales de montaje metalográfico en frío
Impregnación al vacío
Los materiales porosos como la cerámica, los materiales sinterizados o los recubrimientos pulverizados deben embutirse al vacío. Solo así se rellenan con el material de embutición todos los poros abiertos en contacto con la superficie. Esto se puede hacer con resinas epoxi, ya que la presión de vapor y la viscosidad son suficientemente bajas. Sin embargo, el vacío debe limitarse a presiones inferiores a 0,8 bares, de lo contrario, los componentes con un punto de ebullición bajo del sistema epoxi liberarían gas o comenzarían a hervir.
Este proceso se puede aplicar para reforzar y proteger materiales sensibles. Los efectos de preparación no deseados, como roturas, grietas y porosidad excesiva, se reducen al mínimo. Aunque esto solo sirve en materiales con poros abiertos; otros materiales, como la cerámica sinterizada más densa, no se pueden infiltrar de manera adecuada. No es probable que se produzcan daños por el calor o la presión de la reacción; otro motivo por el que no existe una alternativa a este procedimiento para materiales porosos.
La impregnación en vacío sirve para infiltrar muestras porosas y para la embutición metalográfica óptima de muestras con orificios finos, poros finos o microgrietas.
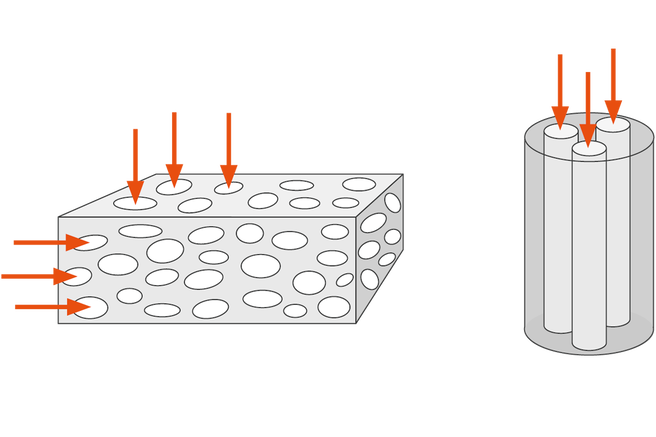
Infiltración de material poroso u orificios finos
Aplicación de sobrepresión
La embutición metalográfica en frío bajo presión solo tiene sentido si se utilizan acrilatos. Se necesita una prensa sencilla (conexión de aire comprimido de 5-6 bares) y se consigue una mejor transparencia con metacrilatos sin relleno. La sobrepresión aplicada de 2 a 2,5 bares aumenta el punto de ebullición del compuesto y suprime la formación de burbujas de gas durante la polimerización. Así se obtienen muestras transparentes embutidas. La presión no puede reemplazar al vacío, ya que el volumen del gas no se sale completamente del volumen de los poros. Por lo tanto, los poros abiertos permanecen parcialmente vacíos y forman los artefactos de preparación.
Cómo evitar huecos marginales
Incluso con productos de alta calidad, la formación de huecos marginales no siempre se puede evitar y es algo que sobre todo se produce durante la embutición en frío. A menudo, esto se debe a una preparación inadecuada de la muestra o a su geometría. Para evitar la formación de huecos marginales hay que tener en cuenta lo siguiente:
- Geometría de la muestra
Las secciones transversales rectangulares sencillas no presentan problemas. Las conexiones en cola de milano o los orificios perforados imponen altas exigencias al compuesto de embutición metalográfica.Especialmente en los radios internos, donde se requeriría una contracción inexistente o negativa para embutir con huecos mínimos.
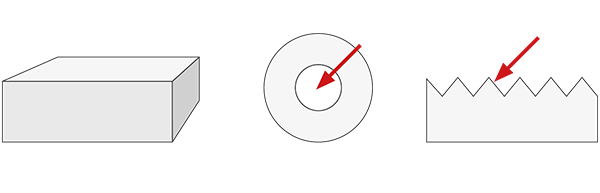
fácil
difícil
- Disposición de las muestras en el molde
Si hay muy poca distancia entre las muestras individuales o hasta el borde del molde se pueden formar huecos y favorecer la aparición de grietas (se debe dejar una distancia de aproximadamente 2-3 mm). Pueden producirse roturas, especialmente en el canto de la muestra, lo que complica la preparación y puede dar lugar a artefactos.
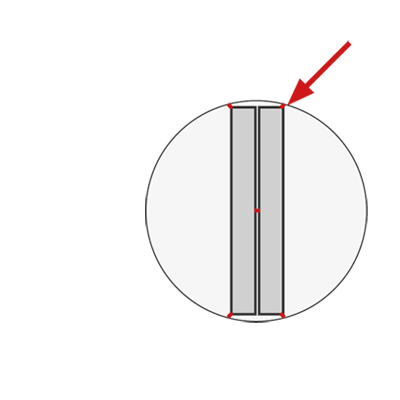
incorrecto
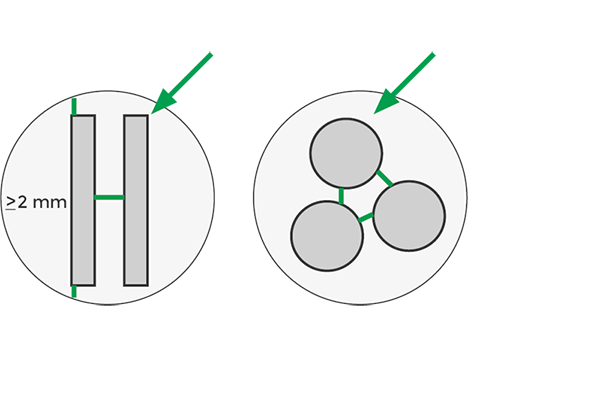
óptimo
- Conductividad térmica
Hay un mayor riesgo de formación de huecos cuanto más rápido se enfría el material de embutición (¡tener especial cuidado con los metacrilatos!).
Para una preparación con cantos afilados y zonas protegidas del límite es crucial identificar la dureza correcta del material de embutición metalográfica. En general, un material de embutición debe ser lo más duro y resistente posible a los impactos para lograr un comportamiento de remoción similar al del metal. Por este motivo, siempre se utilizan sistemas con un alto contenido de relleno si no se requiere transparencia. Así se reduce la contracción del material.
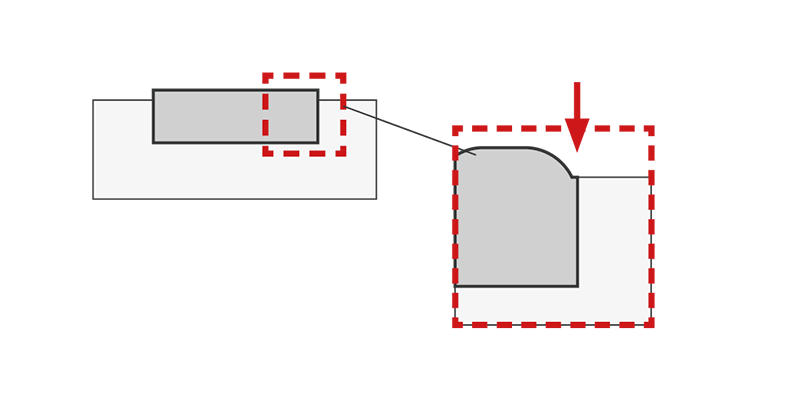
Dureza diferente en la muestra y en el material de embutición.
Transición deficiente del material de embutición a la muestra.
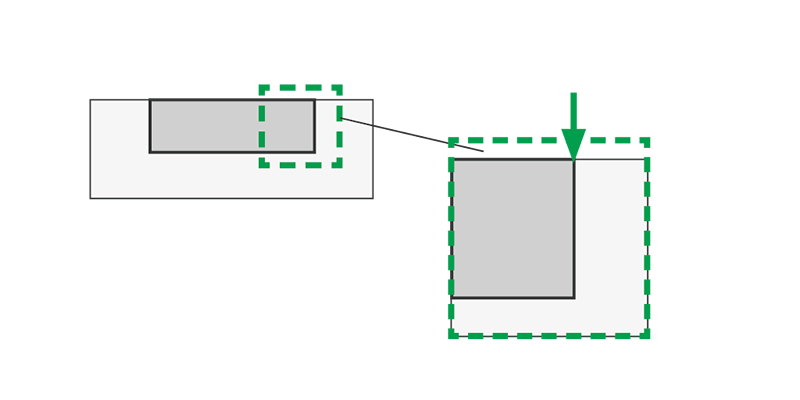
Misma dureza en la muestra y en el material de embutición.
Transición ideal del material de embutición a la muestra.
Los huecos entre la muestra y el material de embutición metalográfica deben ser lo más pequeños posible. Los huecos marginales y el redondeo de los cantos conllevan el riesgo de arrastrar la suciedad y las partículas del lijado o pulido. Esto empeora los resultados de la preparación metalográfica. Un derrame del reactivo para ataque químico o del alcohol de limpieza puede falsear las micrografías, debido al ataque químico posterior o la decoloración en las zonas cercanas a los huecos.
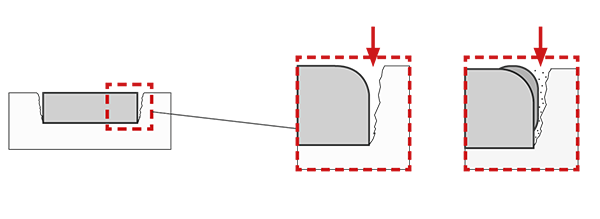
Hueco de contracción - transición deficiente del material de embutición a la muestra
Póngase en contacto con nosotros
QATM ofrece una amplia gama de máquinas innovadoras para el montaje metalográfico, desde robustas prensas de embutición en caliente hasta dispositivos para embutición en frío por irradiación UV. Los consumibles para embutición de QATM que acompañan al producto se prueban y seleccionan de manera exhaustiva para que funcionen a la perfección con nuestras máquinas. Póngase en contacto con nosotros para hacernos una consulta, solicitar un presupuesto o hablar con uno de nuestros especialistas en aplicaciones.