



Em metalografia, o embutimento é tipicamente o segundo passo do processo após o seccionamento. O embutimento encapsula o material amostrado com uma casca plástica e prepara a amostra para o seguinte passo de desbaste e polimento metalográfico. Em muitos casos, isso leva a uma preparação de amostra simplificada e, portanto, a melhores resultados.
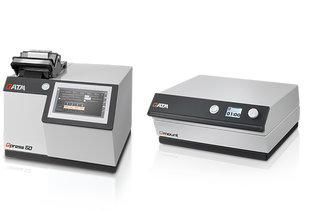
QATM é uma fabricante e forncedor líder de consumíveis de alta qualidade, bem como uma variedade de máquinas inovadoras, desde prensas de embutimento a quente até dispositivos de embutimento UV. Os especialistas em aplicação da QATM combinam décadas de experiência com milhares de amostras materialográficas processadas e ficarão felizes em ajudar com sua aplicação.
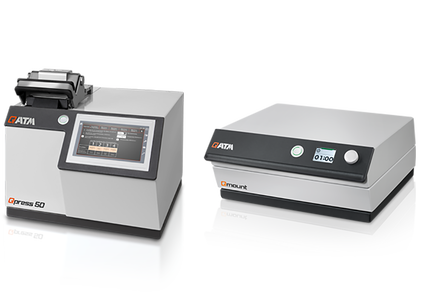
A QATM oferece máquinas de corte metalográfico para qualquer necessidade
Vantagens do embutimento metalográfico
- Amostras pesadas com dimensões pequenas ou complicadas são fixadas em sólidos cilíndricos que podem ser facilmente manuseados. Frequentemente obrigatório para retificação e polimento metalográfico semiautomático com porta-amostras padronizados
- Amostras sensíveis, por ex. g. sólidos macios, quebradiços, frágeis e porosos, são protegidos durante processo de lixamento metalográfico. A melhor retenção das bordas protege também os revestimentos e as camadas marginalizadas
- Várias amostras podem ser combinadas em um sólido
- Preservação de camadas e revestimentos marginalizados, como no caso de aços nitretados, revestimentos pulverizados por plasma ou camadas de tinta.
- Melhora o processamento adicional com dispositivos metalográficos de retificação e polimento semi ou totalmente automáticos, orientação em porta-amostras, tamanho consistente, ex.: o diâmetro da amostra é ajustado.
A diferença entre embutimento a frio e a quente em metalografia
Na metalografia, é feita uma distinção entre embutimento a quente e a frio, dependendo se o calor é necessário para o processo de polimerização. Deve-se notar que durante o embutimento a frio podem surgir temperaturas de polimerização de até 130°C ao usar, por exemplo: acrilatos de metila
Hoje, o termo embutimento a frio é geralmente usado para todos os métodos onde nenhuma ou pequena pressão é aplicada (<5 bar).
Quando se trata da seleção de métodos de embutimento metalográfico, argumentos a favor ou contra um determinado método podem ser encontrados. A visão geral abaixo apresenta as diferenças de processo entre a embutimento metalográfico a quente e a frio.
| Característica | Embutimento Metalográfico a Quente | Embutimento Metalográfico a Frio |
|---|---|---|
| Dispositivos | Prensa de embutimento | Remova o dispositivo de pressão se necessário, conjunto de infiltração |
| Tipos de plástico | Resina fenólica, Resina acrílica, Resina epóxi | Metil metacrilato, Resina de poliéster, Resina epóxi |
| Despesa de tempo por processo | 10 - 15 min | 5 minutos – 12 horas (dependendo dos tipos de plástico) |
| Manuseamento | Simples, granulado/pó é colocado no conjunto do molde | Observe a dosagem (volume ou peso %), misturando de 2 a 3 componentes. |
| Flexibilidade em relação à seleção de formato | Limitado, custos adicionais significativos | Grande, com baixo custo |
| Resultado | Espécimes planoparalelos, dependendo do tipo de grânulos, podem ser alcançados dureza, baixa lacuna e transparência | Não são necessários espécimes plano-paralelos, dependendo da seleção do plástico, podem ser alcançados dureza, baixa lacuna e transparência |
| Despesa de custo para plástico/granulado | Custos são consideravelmente mais baixos | Custos são consideravelmente mais altos |
| Segurança ocupacional | Observe as fichas de dados de segurança. Utilize a unidade de extração | Observe as fichas de dados de segurança. Utilize a unidade de desprendimento |
Requisitos para compostos de embutimento metalográfico
O embutimento metalográfico a quente e a frio não estão em competição direta, mas existe uma certa sobreposição nas faixas de aplicação. Os critérios mais importantes para os compostos são dureza, resistência ao desgaste, contração, and reistência química. Contração baixa durante a solidificação e boa adesão ao espécime são importantes. Sem esses, uma lacuna se formará entre a amostra e o material de embutimento. Isso causa arredondamento de bordas, acúmulo e transferência de meios de desbaste e polimento ou a ruptura de revestimentos superficiais.
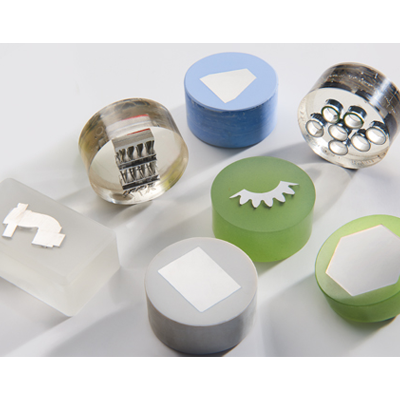
Os seguintes pontos também precisam ser observados:
- Condição livre de bolhas – bolhas de ar atuam como poros e promovem a transferência de mídias de desbaste e polimento
- Viscosidade correta durante a moldagem. Todas as irregularidades na amostra, como rachaduras, buracos de contração ou poros, devem ser preenchidas.
- Comportamento idêntico de desbaste ou polimento metalográfico ao do material embutido. Materiais macios devem ser embutidos em meios de embutimento macios e materiais duros em meios de embutimento duros.
- Comportamento inerte do material durante a preparação e análise da amostra metalográfica
- Nenhuma reação com a amostra
- O material não deve ser alterado por altas temperaturas ou pressão durante o processo; deformações e transformações indesejadas poderiam ser o resultado.
- Se necessário, boa condutividade elétrica para processamento adicional em eletropolimento metalográfico ou aplicações em microscopia eletrônica.
| Compostos metalográficos de embutimento a quente | Compostos metalográficos para embutimento a frio |
|---|---|
| Pó, grânulos ou pré-formas são compactados sob pressão e calor em uma prensa. | Líquido e/ou pó é misturado com endurecedor e despejado em moldes de embutimento |
O material bruto pode ser armazenado pelo tempo que for necessário |
O material bruto deve ser armazenado em um local fresco e tem uma vida útil limitada. |
O tempo de processamento para uma amostra é de 10 a 18 minutos, um máximo de duas amostras por cilindro é possível |
O tempo de cura para uma amostra é de aproximadamente 15 minutos a 12 horas. Várias amostras podem ser montadas simultaneamente. |
Duroplast: Resina fenólica (baquelite), resina epóxi |
Duroplast: Resina epóxi, resina poliéster |
Polimerizado em uma massa que não pode ser mais amolecida. |
Polimerizado em uma massa que não pode ser mais amolecida |
Aquecimento até aproximadamente 150-200ºC sob pressão (200 bar) |
Atente-se à temperatura de polimerização durante a polimerização. Isso depende da proporção de mistura, das temperaturas externas, da quantidade de componentes usados e da dissipação de calor dos moldes de embutimento. |
| Termoplásticos: Acrilatos | Termoplásticos: Acrilatos |
| Pode ser amolecido novamente, aquecimento sem pressão, resfriamento sob pressão | Pode ser amolecido novamente, aumento de temperatura de 50-120ºC, tempo de endurecimento curto |
Embutimento Metalográfico a Quente
O embutimento a quente também pode ser chamado de prensagem biaxial a quente. É um processo no qual um material polimérico granulado é amolecido, comprimido e resfriado sequencialmente. . O processo é realizado em uma prensa de embutimento metalográfico a quente, projetada para esta aplicação.
É claro que este método só pode ser aplicado em amostras suficientemente resistentes à pressão e à temperatura, com geometrias simples. O processo é realizado a temperaturas de 150 a 200°C, enquanto a pressão depende do diâmetro do molde e varia de 100 a 300 bar. Após colocar a amostra no êmbolo inferior, o material de embutimento é adicionado e o processo iniciado.
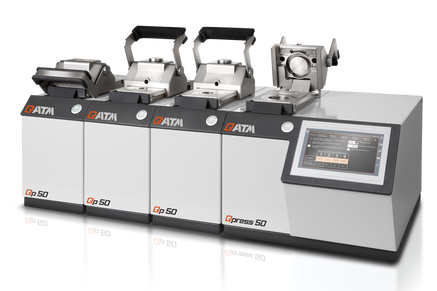
Dois tipos de materiais são usados:
- Termofixos, por ex. resinas fenólicas com diferentes cargas, resinas melamínicas e epóxi com cargas minerais ou termoplásticos. Os termofixos reticulam em altas temperaturas e não podem ser fundidos posteriormente.
- termoplásticos, por ex. Pós de PMMA, que formam sólidos transparentes após a cura. Eles derretem em altas temperaturas e só começam a ganhar dureza durante o processo de resfriamento.
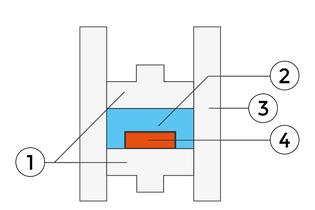
- pressão morta
- Massa para embutimento a quente
- cilindro de pressão
- amostra
Materiais metalográficos de embutimento a quente e suas propriedades
| Propriedade | Duroplast | Duroplast | Duroplast | Termoplastico |
|---|---|---|---|---|
| Resina fenólica | Resina Epóxi | |||
| Material de enchimento | Média | Cobre, grafite | Vidro, material mineral | Nenhum |
| Dureza | Média | Média | Muito alta | Baixa |
| Formação de lacuna | Existente | Existente | Muito baixa em lacunas | Existente |
| Moabilidade | Bom | Bom | Muito bom (não para moagem de pedras) | Satisfatório |
| Resistência química | Bom | Bom | Bom | Satisfatório |
| Condutividade elétrica | Nenhum | Bom para muito bom | Nenhum | Nenhum |
| Produto | Bakelit black, red, green | Duroplast black | EPO black, EPO max | Termoplastico |
Os termofixos geralmente são curados entre 150°C e 180°C, enquanto a janela de processamento dos termoplásticos é um pouco maior. Por serem endurecidos durante o processo de resfriamento, seus tempos de resfriamento, dependendo do diâmetro do molde, são maiores que os dos termofixos. Neste caso, deve-se considerar a taxa de resfriamento, que normalmente é menor.
Portanto, as prensas metalográficas de embutimento a quente possuem modos de resfriamento pulsado, que contribuem para a liberação das tensões internas dos plásticos durante a cura. Isto evita a formação de fissuras e garante uma amostra clara.
| Parâmetros | Duroplast | Termoplastico |
|---|---|---|
| Faixa de polimerização | 150-190°C | 130-195°C |
| Tempo de retenção | 5-8 min* | 5-8 min* |
| Tempo de resfriamento | 3-6 min* | 7-10 min* |
| Pressão | 150-180 bar* | 160-190 bar* |
* Dependendo do diâmetro do conjunto do molde; quanto maior o diâmetro do molde, mais pressão e tempo são necessários.
Devido aos parâmetros de processo necessários, o embutimento a quente de amostras metalográficas é uma aplicação limitada. Essas limitações aplicam-se a embutimentos eletrônicos (soldas/compostos) ou materiais sensíveis à pressão, como fios ou chapas com pequenas seções transversais. Em prensas modernas, esse fato é levado em conta ao ajustar o início da pressão para o ponto em que a temperatura alvo é atingida. Isso amplia a gama de aplicações do processo, mas estruturas complexas de rede ou rochas porosas não podem ser embutidos a quente. O paralelismo plano das amostras e a facilidade de manuseio do processo são vantajosos, especialmente em testes de dureza. É possível usar vários compostos em camadas. Isso permite que a amostra seja embutida em um meio duro. Posteriormente, um material de enchimento mais barato é usado, que é coberto por um material transparente para incluir uma identificação da amostra.
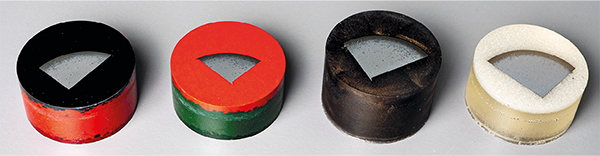
Quatro amostras montadas usando compostos diferentes
Embutimento Metalográfico a Frio
Os requisitos técnicos do embutimento a frio são mínimos em comparação com o processo metalográfico de embutimento a quente. São necessários apenas um molde e o composto de material frio. Além da dureza e da resistência à abrasão, o encolhimento, a cura (pot life) e o desenvolvimento de calor exotérmico são os principais critérios de seleção. O processo é realizado da seguinte forma:
A amostra é colocada em um molde e as proporções exatas de peso ou volume dos componentes de embutimento são cuidadosamente medidas. Estes são então bem misturados (imagem à esquerda) e colocados no molde (imagem à direita). Pequenas amostras devem ser fixadas antes do processo de fundição.
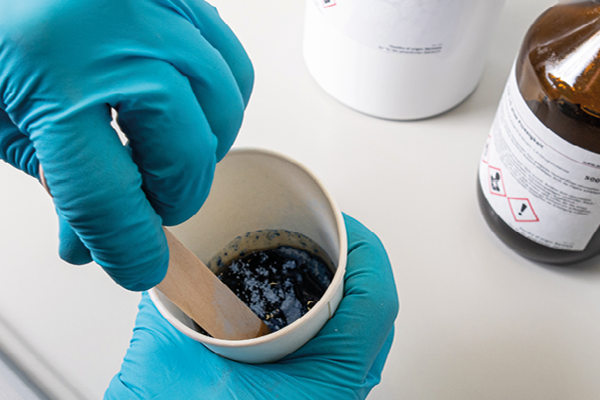
Misturo dos compostos
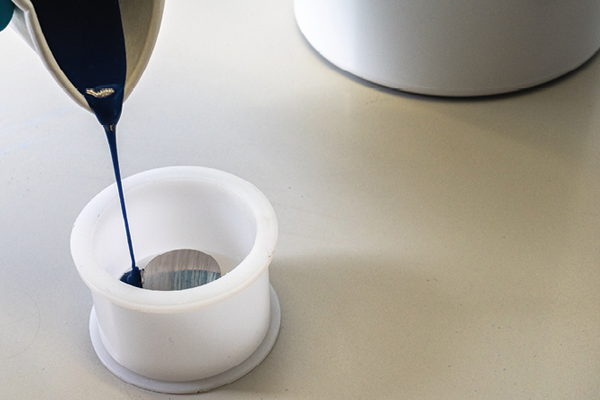
Derramamento dos compostos
Quatro classes de materiais estão disponíveis:
- Resina acrílica
- Resina de poliéster
- Resina epóxi
- Materiais fotopolimerizáveis
Seleção do molde apropriado
Os moldes utilizados para embutimento metalográfico a frio são reutilizáveis. Aqui são descritos apenas os moldes mais comumente usados. Várias construções, por exemplo baseadas em peças metálicas revestidas com polímero ou diferentes plásticos, podem ser observadas na prática laboratorial.
- Moldes à base de poliolefina (PE e PP)
No caso de moldes mais antigos, a base removível muitas vezes não é mais plana. Se várias peças pequenas forem incorporadas em uma amostra, diferentes planos de retificação poderão ser criados dependendo da posição da amostra individual. - Moldes à base de Teflon (PTFE)
Devido à sua alta precisão dimensional, são ideais para retificação e polimento automático e são caros. - Moldes à base de borracha de silicone
Após o uso repetido, os moldes de silicone perdem a redondeza, o que pode ser uma desvantagem para a preparação automática em pressão única. Quando são utilizadas resinas de poliéster, podem surgir pontos pegajosos como reação entre o composto de embutimento e o molde de silicone. Esses moldes também são adequados para o endurecimento de compostos iniciados por UV.
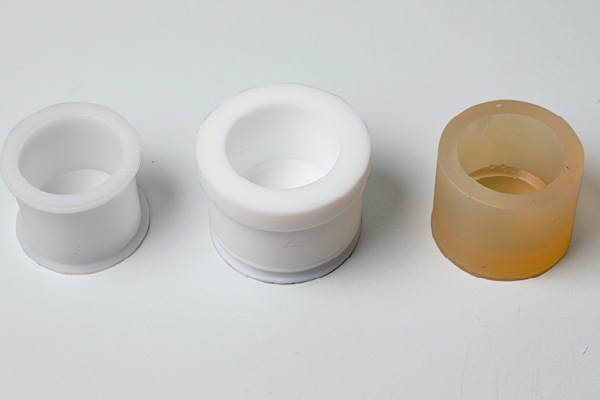
Diferentes moldes usados em metalografia
Métodos Especiais de Embutimento Metalográfico a Frio
Impregnação a vácuo
Porous materials such as ceramics, sintered materials or spray coatings must be mounted under vacuum. Only then can all open pores connected to the surface be filled with the mounting material. This is possible with epoxy resins since vapor pressure and viscosity are sufficiently low. Nevertheless, the vacuum must be limited to pressures below 0.8 bar, otherwise the low-boiling components of the epoxy system will release gas or start to boil.
This process can be used to reinforce and protect sensitive materials. Unwanted preparation effects such as breakouts, cracks and excessiveporosity are reduced to a minimum. However, this only applies to mainly open-pored materials; others, like rather densely sintered ceramics, cannot be properly infiltrated. Damage due to reaction heat or pressure is not to be expected – another reason why there is no alternative to this procedure for porous materials.
A impregnação a vácuo é usada para infiltração de amostras porosas e para embutimento metalográfico ideal de amostras com furos finos, poros finos ou microfissuras.
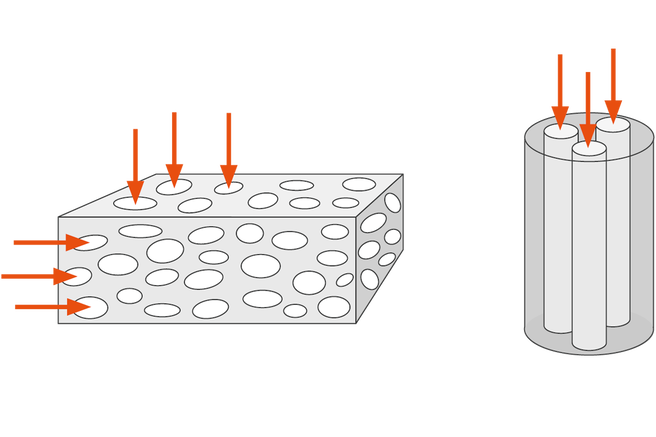
Infiltração de material poroso ou furos finos
Aplicação de sobrepressão
O embutimento metalográfico a frio sob pressão só faz sentido ao usar acrilatos. Um dispositivo de pressão simples é necessário (conexão de ar comprimido de 5-6 bar). Melhor transparência é alcançada com metacrilatos não preenchidos. A sob pressão aplicada de 2 a 2,5 bar aumenta o ponto de ebulição do composto e suprime a formação de bolhas de gás durante a polimerização. Isso possibilita amostras embutidas cristalinas. A pressão não pode substituir o vácuo, pois o volume de gás não pode escapar completamente do volume dos poros. Portanto, poros abertos permanecem parcialmente não preenchidos e causam a formação de artefatos de preparação.
Como evitar lacunas marginais
Mesmo quando produtos de alta qualidade são usados, a formação de lacunas marginais nem sempre pode ser evitada e ocorre especialmente durante o embutimento a frio. Isso é frequentemente devido à preparação inadequada da amostra ou à sua geometria. Para evitar a formação de lacunas marginais, deve-se prestar atenção ao seguinte:
- Geometria da amostra
Seções transversais retangulares simples não apresentam problemas. Conexões em cauda de andorinha ou furos exigem muito do composto de embutimento metalográfico. Especialmente com raios internos, seria necessária uma contração inexistente e/ou negativa para embutir com folgas mínimas.
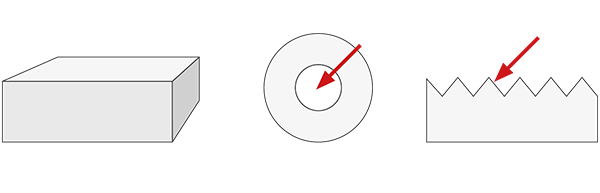
simples
difícil
- Disposição das amostras no molde
Muito pouca distância entre amostras individuais ou até a borda do molde pode causar a formação de lacunas e promover a formação de rachaduras (deve ser mantida uma distância de aproximadamente 2-3 mm). As rupturas podem ocorrer especialmente na borda da amostra, o que complica a preparação e pode levar a artefatos.
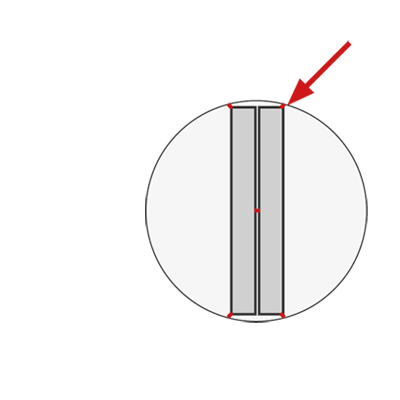
incorreto
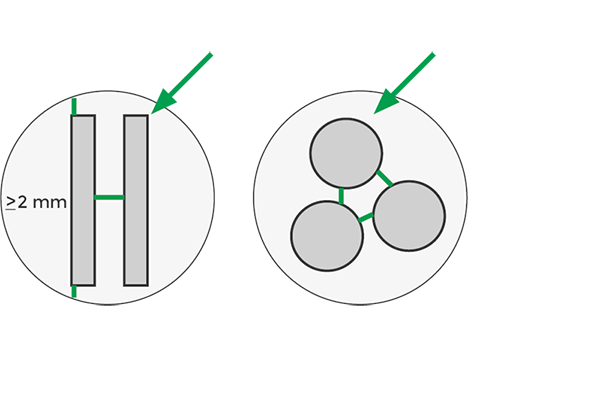
optimum
- Condutividade térmica
O risco de formação de lacunas aumenta quanto mais rápido o material de embutimento é resfriado (cuidado especial com metacrilatos!).
Para uma preparação com arestas vivas e áreas de contorno protegidas, é fundamental observar a dureza correta do material de embutimento metalográfico. Em geral, um material de embutimento deve ser o mais duro e resistente possível ao impacto para obter um comportamento de remoção semelhante ao do metal. Por esta razão, sistemas com alto preenchimento são sempre utilizados quando a transparência não é necessária. Isso reduz o encolhimento do material.
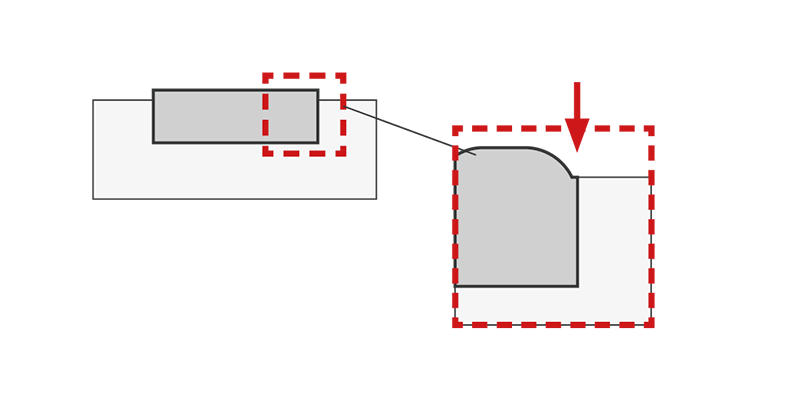
Dureza diferente para amostra e material de embutimento.
Má transição do material de embutimento para a amostra
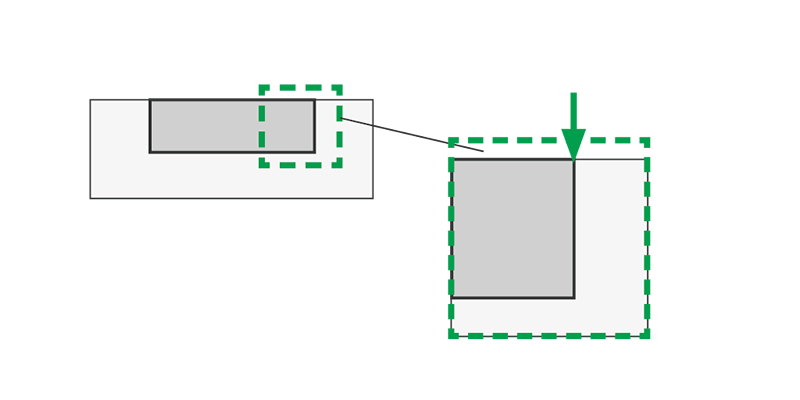
Dureza idêntica da amostra e do material de embutimento.
Transição ideal do material de embutimento para a amostra
As lacunas entre a amostra e o material de embutimento metalográfico devem ser as menores possíveis. Lacunas marginais e arredondamento de bordas têm o risco de carregar sujeira e partículas de desbaste ou polimento. Isso leva a uma deterioração do resultado da preparação metalográfica. Um atacante ou álcool de limpeza que vaza pode então falsificar os micrografias devido a ataque químico posterior ou descoloração em áreas próximas às lacunas.
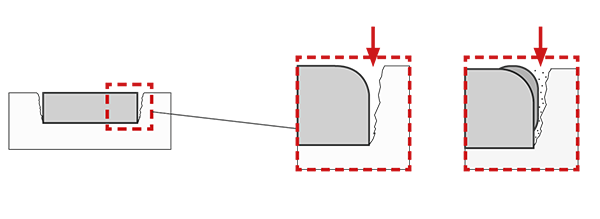
Lacuna de contração - trasição ruim do material de embutimento para a amostra
Contate-nos hoje
A QATM oferece uma ampla gama de máquinas inovadoras para embutimento metalográfico, desde robustas prensas de embutimento a quente até dispositivos para embutimento a frio sob irradiação UV. Os consumíveis de embutimento da QATM são minuciosamente testados e selecionados para uma interação perfeita com nossas máquinas. Entre em contato conosco para uma consulta, cotação ou para falar com um de nossos especialistas dedicados em aplicações!