



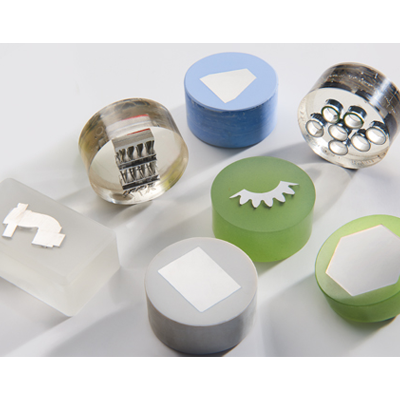
メタログラフィでは、マウントは通常、セクショニングの後の2番目のプロセスステップです。埋込作業では、サンプリングした材料をプラスチックのシェルで包み込み、次のメタログラフィの研削・研磨工程に向けてサンプルを準備します。多くの場合、マウントはサンプルの準備を簡素化し、より良い結果をもたらします。
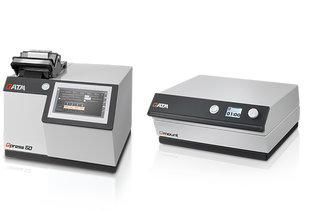
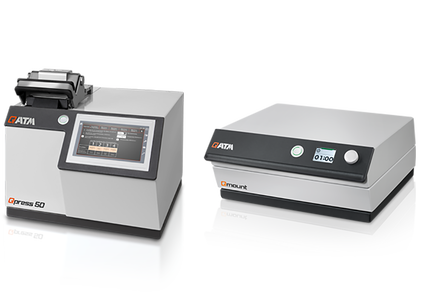
QATMは、高品質の消耗品や、熱間埋込プレスからUV埋込装置までの革新的な機械を製造・販売するリーディングカンパニーです。QATMのアプリケーションエキスパートは、何十年にもわたって何千ものサンプルを処理してきた経験を持っており、お客様のアプリケーションを喜んでお手伝いいたします。
QATMでは、各種の要件に対応する金属組織検査用の切断機を提供しています。
メタログラフィック・マウントの利点
- 小さくて複雑な寸法の扱いにくいサンプルは、簡単に扱える円筒形の固体に固定されます。標準化されたサンプルホルダーを使用して、半自動で金属組織の研磨と琢磨を行うことができます。
- 柔らかい、脆い、壊れやすい、多孔質の固体などのデリケートなサンプルは、金属組織の研磨プロセス中に保護されます。エッジの保持力が高いため、コーティングや周辺の層も保護されます。
- 複数のサンプルを1つの固体にまとめることが可能
- 窒化鋼、プラズマ溶射被膜、塗装被膜のような限界層や被膜の保護
- 半自動または全自動のメタログラフィー用研削・研磨装置での加工性が向上し、サンプルホルダーでのガイド、サイズの統一、つまりサンプル径の調整が可能。
金属組織学における常温埋込と加熱埋込の違い
メタログラフィでは、重合プロセスに熱が必要かどうかによって、加熱埋込と常温埋込が区別されます。メチルアクリレートなどを使用する場合、冷間埋込法では重合温度が130℃に達することがあるので注意が必要です。
今日では、冷間埋込という用語は、一般的に、圧力をかけない、または小さな圧力(5バール以下)をかけるすべての方法に使用されています。
メタログラフィ実装方法の選択に関しては、特定の方法に対する賛否両論が見られます。以下の概要では、金属組織の加熱埋込と常温埋込のプロセスの違いを紹介しています。
| 特徴 | メタログラフィーホットマウント | メタログラフィ・常温埋込 |
|---|---|---|
| 装置 | 埋込プレス | 必要に応じて圧力装置を外し、浸潤セット |
| プラスチックの種類 | フェノール樹脂、アクリル樹脂、エポキシ樹脂 | メチルメタクリレート、ポリエステル樹脂、エポキシ樹脂 |
| 1プロセスあたりの時間消費 | 10 - 15 min | 5分~12時間(プラスチックの種類による ) |
| 取り扱い | 顆粒・粉体を型枠組に充填するだけの簡単なものです。 | 投与量(体積または重量%)、2-3成分の混合を観察する |
| 形状選択の柔軟性 | 限定的で大きな追加コスト | 大型で低コスト |
| 結果 | 顆粒の種類、硬さ、低ギャップ、透明度に応じて、平面平行な試料が得られる | 平面に平行な試料がないため、プラスチックの選択次第では、硬さ、低ギャップ、透明性が得られる。 |
| プラスチック/粒状物のコスト支出 | コストが大幅に下がる | コストがかなり高い |
| 労働安全 | 安全データシートを守ること。抽出ユニットの使用 | 安全データシートを守ってください。テイクオフユニットの使用 |
メタログラフィーマウンティングコンパウンドの要求事項
冶金の加熱埋込と常温埋込は直接競合するものではありませんが、応用範囲がある程度重なっています。化合物の最も重要な基準は、硬度、耐摩耗性、収縮性、耐薬品性です。
凝固時の収縮率が小さいことと、試料との密着性が良いことが重要である。これらがないと、試料とマウント材の間に隙間ができてしまう。これにより、エッジの丸み、研削・研磨媒体の蓄積・持ち越し、表面コーティングの破れなどが発生します。
また、以下の点にも注意が必要です。
- 気泡のない状態 - 研削された気泡が気孔となり、研削・研磨媒体のキャリーオーバーを促進する。
- 鋳造時の粘度が適正であること。クラック、シュリンクホール、ポアなどのサンプルのすべての不規則性は埋めなければなりません。
- マウントされた材料と同一の金属組織の研削または研磨挙動。軟らかい材料は軟らかい埋込材に、硬い材料は硬い埋込材に埋込むこと。
- 金属組織の試料作成および分析時の材料の不活性挙動
- 試料との反応がないこと
- 望ましくない変形や変態が生じる可能性があるため、プロセス中に高温または高圧で材料を変化させてはならない。
- 必要に応じて、金属組織の電解研磨や電子顕微鏡用途でのさらなる処理のために良好な電気伝導性を有すること
| メタログラフィー用ホットマウントコンパウンド | メタログラフィー用 常温埋込コンパウンド |
|---|---|
| 粉体・顆粒・プリフォームをプレス機で加圧・加熱して成形する。 | 液体や粉末を硬化剤と混ぜ合わせ、埋め込み用の型に流し込む |
原料を必要な期間だけ保存できる |
原材料は涼しい場所に保管する必要があり、保存期間も限られている |
1つのサンプルの処理時間は10~18分、1つのシリンダーに最大2つのサンプルが可能です。 |
1サンプルの硬化時間は15分~12時間。複数のサンプルを同時にマウント可能 |
| デュロプラスト: フェノール樹脂(ベークライト)、エポキシ樹脂 | デュロプラスト:エポキシ樹脂、ポリエステル樹脂 |
重合してさらに軟化できない塊になる |
重合してさらに軟化できない塊になる |
圧力(200bar)をかけて約150~200℃まで加熱 |
重合時の温度上昇に注意してください。これは、混合比、外部温度、使用する成分の量、埋め込み型の放熱に依存します。 |
| 熱可塑性プラスチック:アクリレート |
熱可塑性プラスチック:アクリレート |
| 圧力をかけずに加熱し、圧力をかけて冷却することで、再び軟化させることができる。 | 再度の軟化が可能、温度上昇50~120℃、短い硬化時間 |
メタログラフィーホットマウント
ホットマウントは、ホットバイアクシャルプレスとも呼ばれる。これは、造粒された高分子材料を軟化、圧縮、冷却の順に行うプロセスです。このプロセスは、この用途のために設計された金属箔ホットマウントプレスで行われます。
もちろん、この方法は、単純な形状で十分な耐圧性と耐熱性を持つサンプルにしか適用できません。温度は150~200℃で、圧力は金型の直径に応じて100~300バールとなります。サンプルを下側のラムに置いた後、マウント材を入れて、プロセスを開始します。
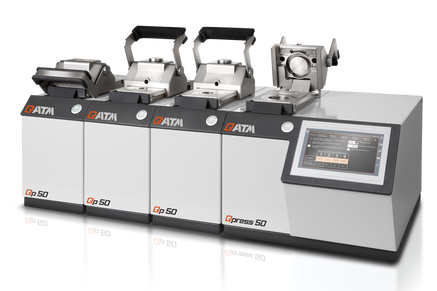
2種類の材料が使用されます。
- 熱硬化性樹脂、例えば、様々なフィラーを有するフェノール樹脂、メラミンまたはミネラルフィラーを有するエポキシ樹脂または熱可塑性樹脂。熱硬化性樹脂は高温で架橋し、その後溶かすことができない。。
原理的には、マウントされた試験片を高温のプレス機から取り出すことができます。しかし、この場合、円筒状の試料の材料収縮、平面平行性、真円度に悪影響を及ぼす。室温になるまで加圧して冷却すると最適な結果が得られます。
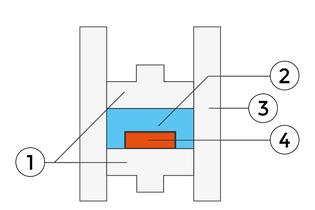
- プレス金型
- ホットマウントマス
- プレスシリンダー
- サンプル
金属箔ホットマウント材料とその特性
| プロパティ | デュロプラスト | デュロプラスト | デュロプラスト | 熱可塑性樹脂 |
|---|---|---|---|---|
| フェノール樹脂 | エポキシ樹脂 | |||
| 充填物 | 中 | 銅、グラファイト | ガラス、ミネラル素材 | なし |
| 硬さ | 中 | 中 | 非常に高い | 低 |
| ギャップ形成 | 存在 | 存在 | ギャップが非常に少ない | 存在 |
| 研削性 | 良い | 良い | 非常に良い(砥石用ではありません) | 満足 |
| 耐薬品性 | 良い | 良い | 良い | 満足 |
| 電気伝導率 | なし | 良い~非常に良い | なし | なし |
| 製品 | ベークライトブラック、レッド、グリーン | デュロプラストブラック | エポブラック、エポマックス | 熱可塑性樹脂 |
熱硬化性樹脂は通常150℃から180℃の間で硬化させますが、熱可塑性樹脂の加工ウィンドウはやや大きめです。熱可塑性樹脂は冷却過程で硬化するため、金型の直径にもよりますが、冷却時間が熱硬化性樹脂よりも長くなります。この場合、通常より低い冷却速度を考慮する必要があります。
そのため、金属箔ホットマウントプレスにはパルス状の冷却モードがあり、硬化中のプラスチックの内部応力の解放に貢献しています。これにより、クラックの発生が防止され、クリアなサンプルが保証されます。
| パラメータ | デュロプラスト | 熱可塑性樹脂 |
|---|---|---|
| 重合範囲 | 150-190°C | 130-195°C |
| 保持時間 | 5-8 min* | 5-8 min* |
| 冷却時間 | 3-6 min* | 7-10 min* |
| 圧力 | 150-180 bar* | 160-190 bar* |
* 金型の直径が大きければ大きいほど、より多くの圧力と時間が必要になります。
要求されるプロセス・パラメーターのために、メタログラフィ・サンプルのホットマウントは限定的なアプリケーションです。これらの制限は、電子アセンブリ(はんだ/複合材)や、小さな断面を持つワイヤやシートなどの感圧材に適用されます。最新のプレス機では、この事実を考慮して、圧力の開始を目標温度に到達する時点にシフトさせています。これにより、プロセスの適用範囲は広がりますが、複雑なネットワーク構造や多孔質の岩石はホットマウントできません。
サンプルの平面平行性とプロセスの扱いやすさは、特に硬さ試験において有利に働きます。
複数の化合物を重ねて使用することも可能です。これにより、試験片を硬い媒体にマウントすることができます。その後、安価な充填材を使用し、それを透明な材料で覆い、試料の識別情報を封入します。
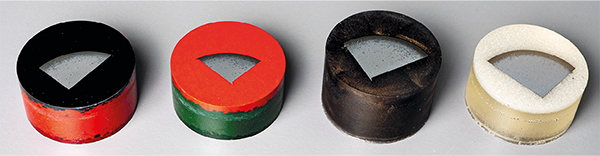
異なる化合物を使用した4つのサンプルを実装
メタログラフィ・常温埋込
常温埋込の技術的要件は、金属組織の加熱埋込プロセスに比べて最小限です。必要なのは金型と冷間材の配合だけです。硬度と耐摩耗性に加えて、収縮率、硬化(ポットライフ)、発熱性の熱発生が主な選択基準となる。工程は次のように進められる。
サンプルを金型に入れ、実装部品の重量または体積の割合を正確に測定します。その後、これらを十分に混合し(左図)、金型に流し込む(右図)。小さなサンプルは固定してから鋳込む。
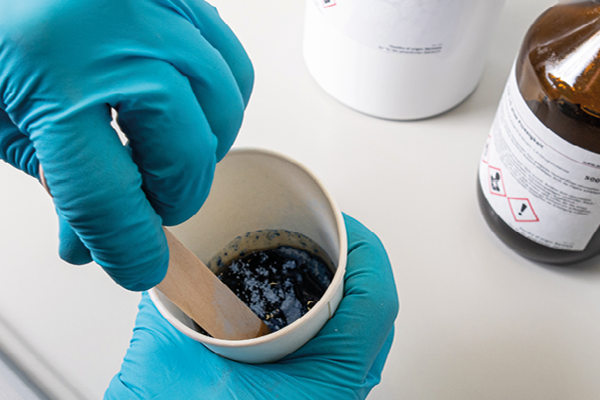
コンパウンドの混合
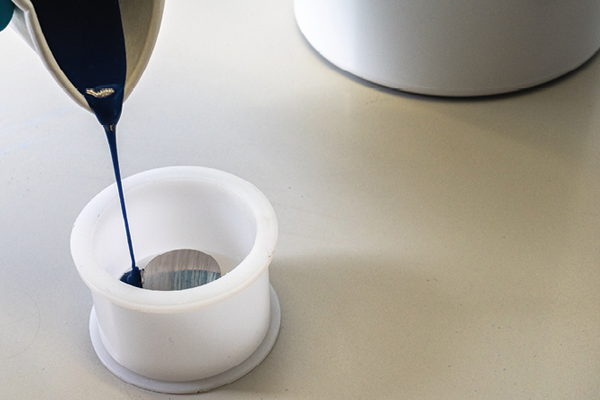
コンパウンドの注ぎ方
4つのクラスの素材があります。
- アクリル樹脂
アクリル樹脂は、硬化時間が短く使いやすい合成樹脂です。特にミネラルを充填したシステムでは、収縮は無視できるほど小さい。自己重合性の成分で構成されており、触媒を加えることで硬化します。硬化後の樹脂は、熱可塑性の特性を持ち、耐薬品性もある。また、粉砕性や硬度を高めるために無機フィラーを使用することも多い。特徴的なのは、「硬化剤」成分を塗布して粉末状の固体にすることだ。これらは通常、表面が機能化された微細なPMMAビーズである。
- ポリエステル樹脂
ポリエステル樹脂は、アクリル樹脂と同様、触媒重合系に属します。硬化時間は比較的短く、硬化物はジュロプラスチックとなります。ポリエステル樹脂は、アクリル樹脂とエポキシ樹脂の間で発熱する傾向があり、反応収縮率が小さい。また、耐薬品性はエポキシ樹脂に比べて劣ります。
- エポキシ樹脂
エポキシ樹脂は、樹脂の中で最も収縮率が小さい樹脂です。また、ほとんどの素材に対して接着性が高いため、硬化したサンプルを型から外す際に苦労することがあります。しかし、硬化時間がかなり長いことを考慮しなければなりません。また、アクリレート系に比べて発熱量が少ないのも特徴だ。成分を合わせればすぐに重合が始まる。硬化したエポキシ樹脂は、デュロプラスティックな特性を持ち、適度な熱暴露(90~100℃)やケミカル・アタックにも影響されません。これは、真空含浸が可能な唯一の常温埋込材料であり、ウラニンのような蛍光染料と混合することができます。このため、蛍光顕微鏡検査に適しており、材料のクラックやポアなどの凹凸を対比させることができます。充填されたエポキシ樹脂は市販されていないため、非常に硬い材料との組み合わせには適用が制限される。
- 光硬化型材料
光硬化性実装材料は、通常、同様にアクリレートをベースにしています。この目的のために使用できるエポキシベースのシステムは非常に少なく、市販されていません。これらの化合物はすべて、すぐに使用できる一液性の溶液である。青色光や紫外線が照射されると硬化する。これらの材料をメタログラフィーに応用するのは、ごく最近のことです。そのため、この材料を硬化させるための半自動硬化オーブンが開発されました。さらに、ある種のガラスをベースにした、UV透過性の型を使用する必要があります。一般的な硬化温度は90~120℃で、照射量と照射時間に影響されます。硬化時間は1~15分程度が一般的です。このような一液性材料の主な欠点は、収縮率が比較的に大きく、除去率が高いことである。これらは、硬くて不活性なフィラーがないことに関連している。樹脂は、ポリマー前駆体と開始剤のみで構成されている。さらに、陰影のある部分や孔の中での硬化は不規則で限られている。これらの欠点にもかかわらず適切な硬化に到達するために、熱硬化剤システムが追加される。もちろん、そのためにはさらなる焼き戻し(例えば60℃)が必要となる。
適切な金型の選択
金属組織の常温埋込に使用される金型は再利用可能です。ここでは、最も一般的に使用される金型についてのみ説明します。例えば、ポリマーコーティングされた金属部品や異なるプラスチックをベースにした様々な構造は、実験室での実践で観察されるかもしれません。
- ポリオレフィンベースの金型(PEおよびPP)
- テフロン(PTFE)ベースの金型
- シリコーンゴム系モールド
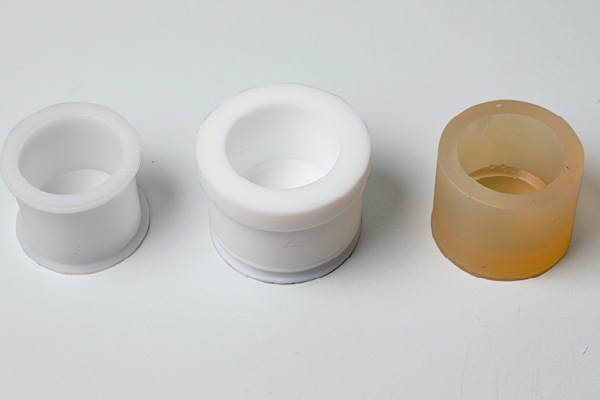
メタログラフィーで使われる様々な金型
金属組織の常温埋込の特殊な方法
真空含浸
セラミック、焼結材、スプレーコーティングなどの多孔質材料は、真空下でマウントする必要があります。そうすることで初めて、表面につながっているすべてのオープンポアがマウント材料で満たされます。エポキシ樹脂の場合、蒸気圧と粘度が十分に低いため、これが可能です。とはいえ、真空は0.8バール以下の圧力に限定しなければならない。そうしないと、エポキシシステムの低沸点成分がガスを放出したり、沸騰し始めたりするからだ。
このプロセスは、繊細な素材の補強や保護に使用できる。ブレイクアウト、クラック、過度のポロシティなどの不要な準備効果は最小限に抑えられます。ただし、これは主にオープンポアの素材にのみ適用され、その他の素材、例えば高密度の焼結セラミックなどには適切に浸透させることができません。また、反応熱や圧力によるダメージも期待できないため、多孔質素材にはこの方法以外の選択肢はありません。
真空含浸法は、多孔質のサンプルの浸透や、薄い穴や微細な孔、マイクロクラックのあるサンプルの金属組織の最適なマウントに使用されます。
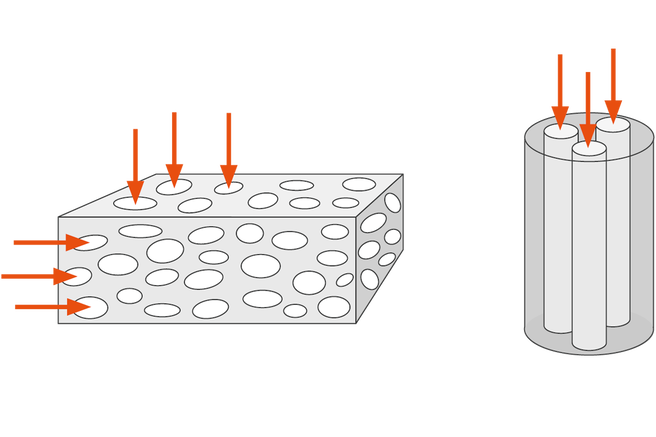
多孔質材や細い穴への浸入
オーバープレッシャーの適用
圧力下でのメタログラフィ冷間埋込は、アクリル酸塩を使用する場合にのみ意味があります。簡単な圧力装置が必要です(圧縮空気接続5~6バール)。充填されていないメタクリレートでは、より良い透明性が得られます。2~2.5バールの圧力をかけることで、化合物の沸点が上昇し、重合中のガスバブルの発生が抑制されます。これにより、透明度の高い埋め込みサンプルが可能になります。圧力は、気体の体積が孔の体積から完全に逃げることができないため、真空の代わりにはなりません。そのため、オープンポアは部分的に未充填のままとなり、試料作成時のアーティファクト発生の原因となります。
マージナルギャップを防ぐには
高品質の製品を使用していても、マージナルギャップの発生は常に避けられず、特に常温埋込時に発生します。これは、サンプルやその形状の準備が不十分であることが原因です。マージナル・ギャップの発生を防ぐためには、以下の点に注意する必要があります。
- サンプル形状
単純な長方形の断面は問題になりません。特に内周部では、最小のギャップで取り付けるためには、収縮がない、または負の収縮が必要となります。
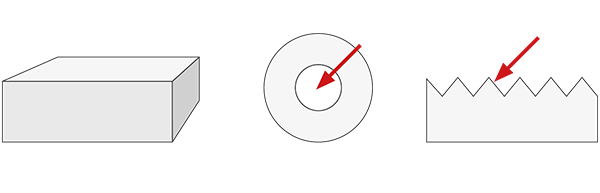
簡単
難しい
- 金型内でのサンプルの配置
個々の試料の間や金型の端までの距離がほとんどないと、隙間ができて亀裂の発生を促進することがあります(約2~3mmの距離を保つ必要があります)。特に試料の端部ではブレークアウトが発生することがあり、準備が複雑になり、アーティファクトが発生する可能性があります。
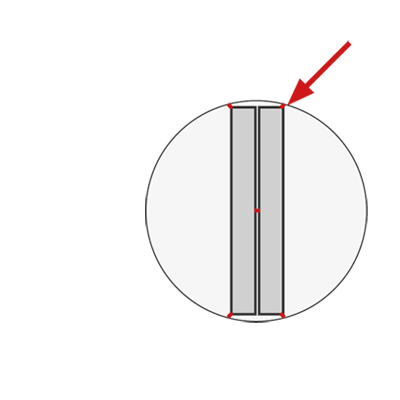
不正解
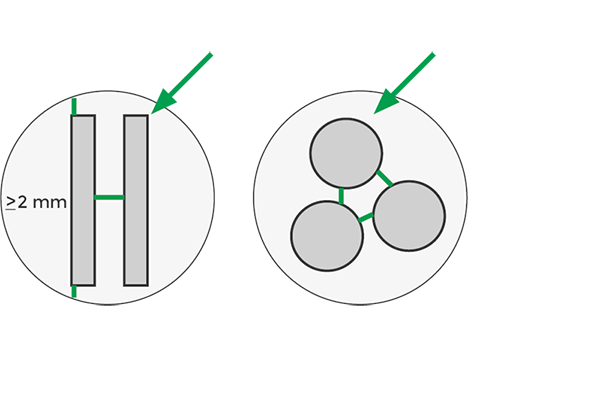
最適
- 熱伝導率
ギャップ形成のリスクは、実装材料が早く冷やされるほど大きくなります(メタクリル酸エステルには特に注意が必要です!)。
鋭角的な試料作成と保護された境界部分のためには、メタログラフィ用埋込材の正しい硬さを観察することが重要です。一般的に、金属のような除去動作を実現するためには、埋込材は可能な限り硬く、耐衝撃性がなければなりません。このような理由から、透明性が求められない場合は常に高充填システムが使用されます。これにより、材料の収縮を抑えることができます。
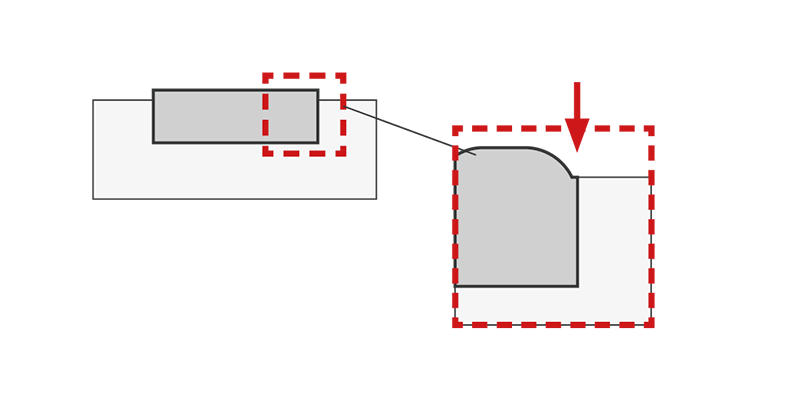
試料と実装材料の硬度が異なる。
マウント材とサンプルの相性が悪い
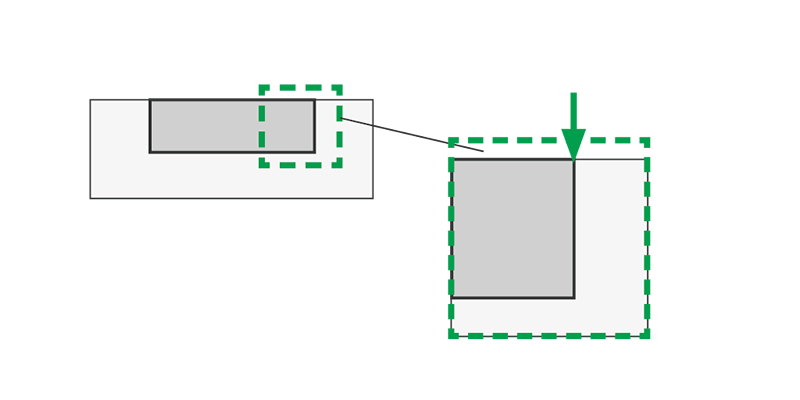
サンプルとマウント材の硬度が同じであること。
マウント材とサンプルの理想的な融合
試料と金属板の取り付け材料の間の隙間は、できるだけ小さくする必要があります。わずかな隙間やエッジの丸みは、汚れや研削・研磨粒子を持ち込む危険性があります。これは、金属組織検査の結果の劣化につながります。漏れたエッチング液や洗浄用アルコールは、ギャップに近い部分のアフターエッチングや変色により、顕微鏡写真を偽装する可能性があります。
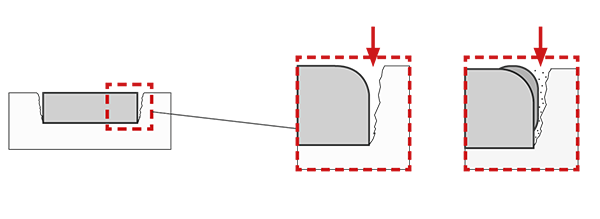
収縮ギャップ - マウント材のサンプルへの移行不良
お問い合わせ
QATMは、堅牢な熱間埋込プレス機からUV照射下での冷間埋込装置まで、メタログラフィー埋込用の革新的な機械を幅広く取り揃えています。付属のQATM実装用消耗品は、当社の機械と完璧に連動するように徹底的にテストされ、選択されています。ご相談、お見積もり、専任のアプリケーションスペシャリストへのご相談はこちらからどうぞ。