



In metallografia l'inglobamento è in genere la seconda fase del processo metallografico dopo il sezionamento. L'inglobamento incapsula il materiale campionato con un guscio di plastica e prepara il campione per la successiva fase di levigatura e lucidatura metallografica. In molti casi, l'inglobamento consente di semplificare la preparazione del campione e quindi di ottenere risultati migliori.
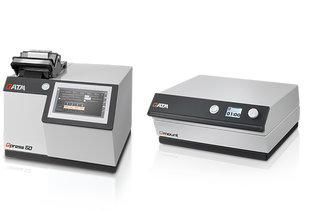
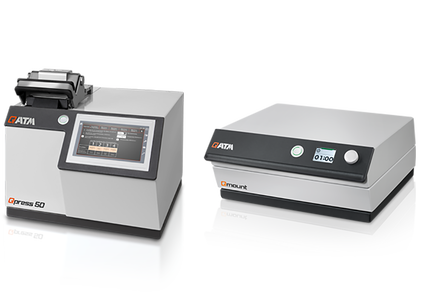
QATM è un produttore e fornitore leader di consumabili di alta qualità e di una gamma di macchine innovative, dalle presse inglobatrici a caldo ai dispositivi di inglobamento a UV. Gli esperti applicativi QATM combinano decenni di esperienza con migliaia di campioni lavorati e saranno lieti di assistervi nella vostra applicazione.
QATM offre troncatrici metallografiche per qualsiasi esigenza
Vantaggi dell'inglobamento metallografico
- Campioni ingombranti con dimensioni piccole o complicate vengono fissati in solidi cilindrici che possono essere facilmente maneggiati. Spesso obbligatorio per la levigatura e la lucidatura metallografica semiautomatica con porta-campioni standardizzati.
- I campioni sensibili, ad esempio i solidi morbidi, fragili e porosi, sono protetti durante il processo di levigatura metallografica. Una migliore ritenzione dei bordi protegge anche i rivestimenti e gli strati marginali.
- Diversi campioni possono essere combinati in un unico solido
- Conservazione di strati e rivestimenti marginali, come nel caso di acciai nitrurati, rivestimenti polverizzati al plasma o strati di vernice.
- Migliora l'ulteriore lavorazione con dispositivi di rettifica e lucidatura metallografica semi o completamente automatici, guida nei porta-campioni, dimensioni costanti, e regola il diametro del campione.
La differenza tra inglobamento a freddo e a caldo in metallografia
In metallografia si distingue tra inglobamento a caldo e a freddo a seconda che sia necessario il calore per il processo di polimerizzazione. Va notato che durante l'inglobamento a freddo possono verificarsi temperature di polimerizzazione fino a 130 °C quando si utilizzano, ad esempio, acrilati di metile.
Oggi, il termine inglobamento a freddo è generalmente utilizzato per tutti i metodi in cui non vengono applicate pressioni o vengono applicate pressioni ridotte (<5 bar).
Quando si tratta di scegliere i metodi di inglobamento metallografico, si possono trovare argomenti a favore o contro un determinato metodo. La panoramica che segue presenta le differenze di processo tra l'inglobamento metallografico a caldo e a freddo.
| Caratteristiche | Inglobamento a caldo metallografico | Inglobamento metallografico a freddo |
|---|---|---|
| Strumenti | Pressa Inglobatrice | Se necessario, togliere il dispositivo di pressione, impostare l'infiltrazione. |
| Tipi di plastici | Resina fenolica, resina acrilica, resina epossidica | Metacrilato di metile, resina poliestere, resina epossidica |
| Tempo speso per ogni processo | 10 - 15 min | 5 minuti - 12 ore (a seconda dei tipi di plastica) |
| Movimentazione | Semplice, il granulato/polvere viene introdotto nello stampo | Osservare il dosaggio (volume o peso %), la miscelazione di 2-3 componenti |
| Flessibilità nella scelta della forma | Costi aggiuntivi limitati e significativi | Grande, a basso costo |
| Risultato | Si possono ottenere campioni piano-paralleli, a seconda del tipo di granuli, della durezza, del basso gap e della trasparenza | Non è possibile ottenere campioni piano-paralleli, a seconda della scelta della plastica, della durezza, del basso gap e della trasparenza. |
| Spese per plastica/granulato | I costi sono notevolmente inferiori | I costi sono notevolmente più elevati |
| Sicurezza sul lavoro | Osservare le schede di sicurezza. Utilizzare l'unità di estrazione | Osservare le schede di sicurezza. Utilizzare l'unità d'inizio |
Requisiti per i composti d'inglobamento metallografici
L'inglobamento metallografico a caldo e a freddo non sono due processi concorrenti, ma vi è una certa sovrapposizione nei campi applicativi. I criteri più importanti per i composti sono la durezza, la resistenza all'abrasione, il ritiro e la resistenza chimica.
Per questi processi sono importanti il basso ritiro durante la solidificazione e la buona adesione al campione. In caso contrario, si formerà uno spazio tra il campione e il materiale d'inglobamento. Ciò provoca l'arrotondamento dei bordi, l'accumulo e il riporto dei mezzi di levigatura e lucidatura o la rottura dei rivestimenti superficiali.
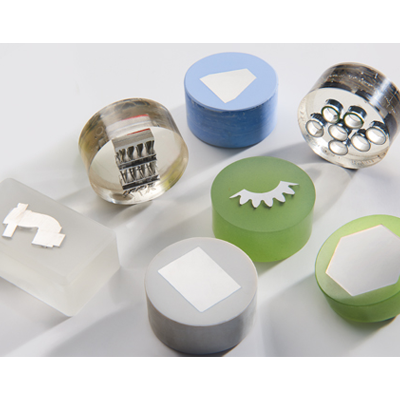
È necessario osservare anche i seguenti punti:
- Condizione di assenza di bolle - le bolle d'aria fungono da pori e favoriscono il trasporto dei mezzi di macinazione e lucidatura
- Correggere la viscosità durante la colata. Tutte le irregolarità del campione, come crepe, fori di ritiro o pori, devono essere riempite.
- Comportamento di levigatura o lucidatura metallografica identico a quello del materiale inglobato. I materiali morbidi devono essere inglobati in supporti morbidi e quelli duri in supporti duri.
- Comportamento inerte del materiale durante la preparazione e l'analisi del campione metallografico
- Nessuna reazione con il campione
- Il materiale non deve essere modificato da alte temperature o pressioni durante il processo; ne deve creare deformazioni e trasformazioni indesiderate.
- Se necessario, buona conducibilità elettrica per ulteriori lavorazioni in applicazioni di elettrolucidatura metallografica o microscopia elettronica.
| Composti metallografici per l'inglobamento a caldo | Composti metallografici per l'inglobamento a freddo |
|---|---|
| Polvere, granuli o preforme vengono compattati sotto pressione e calore in una pressa inglobatrice. | Il liquido e/o la polvere vengono mescolati con l'indurente e versati negli stampi per l'inglobamento. |
La materia prima può essere conservata per tutto il tempo necessario |
La materia prima deve essere conservata in un luogo fresco e ha una durata limitata. |
Il tempo di elaborazione di un campione è di 10-18 minuti; è possibile un massimo di due campioni per cilindro. |
Il tempo di polimerizzazione per un campione va da 15 minuti a 12 ore. È possibile inglobare più campioni contemporaneamente |
Duroplast: Resina fenolica (bachelite), resina epossidica |
Duroplast: Resina epossidica, resina poliestere |
Polimerizzato in una massa che non può essere ulteriormente ammorbidita |
Polimerizzato in una massa che non può essere ulteriormente ammorbidita |
Riscaldamento fino a circa 150-200 °C sotto pressione (200 bar) |
Prestare attenzione all'aumento della temperatura durante la polimerizzazione. Ciò dipende dal rapporto di miscelazione, dalle temperature esterne, dalla quantità di componenti utilizzati e dalla dissipazione di calore degli stampi d'inglobamento. |
| Termoplastici: Acrilati | Termoplastici: Acrilati |
| Può essere ammorbidito nuovamente, riscaldando senza pressione e raffreddando sotto pressione. | Può essere ammorbidito di nuovo, aumento della temperatura 50-120 °C, breve tempo di indurimento |
Inglobamento a caldo metallografico
L'inglobamento a caldo può essere chiamato anche pressatura biassiale a caldo. È un processo in cui un materiale polimerico granulato viene ammorbidito, compresso e raffreddato in sequenza. Il processo viene eseguito in una pressa inglobatrice metallografica, progettata per questa applicazione.
Naturalmente, questo metodo può essere applicato solo su campioni sufficientemente resistenti alla pressione e alla temperatura e con geometrie semplici. Il processo viene eseguito a temperature comprese tra 150 e 200°C, mentre la pressione dipende dal diametro dello stampo e varia da 100 a 300 bar. Dopo aver posizionato il campione sulla parte inferiore, si aggiunge il materiale di inglobamento e si avvia il processo.
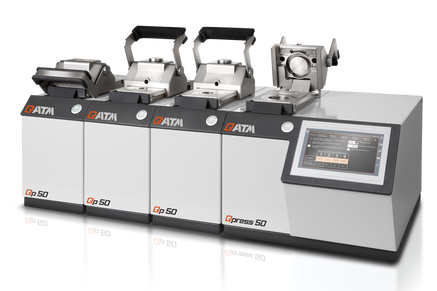
Vengono utilizzati due tipi di materiali:
- I termoindurenti, ad esempio le resine fenoliche con cariche diverse, le resine melamminiche ed epossidiche con cariche minerali, o i termoplastici. I termoindurenti si reticolano ad alte temperature e non possono essere fusi successivamente.
- I termoplastici, ad esempio le polveri di PMMA, che formano solidi trasparenti dopo l'indurimento, fondono ad alte temperature e iniziano ad acquisire durezza solo durante il processo di raffreddamento.
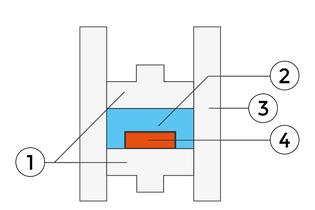
- stampo per l'inglobamento
- massa d'inglobamento a caldo
- cilindro della pressa
- campione
Materiali per l'inglobamento a caldo metallografico e loro proprietà
| Proprietà | Duroplast | Duroplast | Duroplast | Termoplastico |
|---|---|---|---|---|
| Resina Fenolica | Resina epossidica | |||
| Materiale di riempimento | Reagente | Rame, grafite | Vetro, materiale minerale | Nessuno |
| Durezza | Reagente | Reagente | Molto elevato | Basso |
| Formazione di spazi | Esistente | Esistente | Molto basso in termini di spazi | Esistente |
| Macinabilità | Buono | Buono | Molto buono (non per le mole in pietra) | Soddisfacente |
| Resistenza chimica | Buono | Buono | Buono | Soddisfacente |
| Conducibilità elettrica | Nessuno | Da buono a molto buono | Nessuno | Nessuno |
| Prodotto | Bakelit black, red, green | Duroplast black | EPO black, EPO max | Termoplastico |
I termoindurenti sono solitamente polimerizzati tra 150°C e 180°C, mentre la finestra di lavorazione dei termoplastici è leggermente più ampia. Poiché vengono induriti durante il processo di raffreddamento, i loro tempi di raffreddamento, a seconda del diametro dello stampo, sono più lunghi di quelli dei termoindurenti. In questo caso, è necessario considerare la velocità di raffreddamento, che di solito è inferiore.
Per questo motivo, le presse metallografiche per l'inglobamento a caldo sono dotate di modalità di raffreddamento a impulsi, che contribuiscono al rilascio delle tensioni interne della plastica durante la polimerizzazione. Ciò impedisce la formazione di crepe e garantisce un campione chiaro.
| Parametri | Duroplast | Termoplastico |
|---|---|---|
| Intervallo di polimerizzazione | 150-190°C | 130-195°C |
| Tempo di attesa | 5-8 min* | 5-8 min* |
| Tempo di raffreddamento | 3-6 min* | 7-10 min* |
| Pressione | 150-180 bar* | 160-190 bar* |
* In base al diametro dello stampo; maggiore è il diametro dello stampo, maggiore è la pressione e il tempo necessari.
A causa dei parametri di processo richiesti, l'inglobamento a caldo di campioni metallografici risulta limitata in alcune applicazioni: queste limitazioni si applicano agli assemblaggi elettronici (saldature/compositi) o ai materiali sensibili alla pressione, come fili o fogli con sezioni ridotte. Nelle presse inglobatrici moderne, questo fatto viene preso in considerazione spostando l'inizio della pressione al punto in cui viene raggiunta la temperatura target. In questo modo si estende il campo applicativo del processo, ma non è possibile inglobare a caldo strutture reticolari complesse o rocce porose.
Il parallelismo dei piani dei campioni e la facilità di manipolazione del processo sono vantaggiosi, soprattutto nelle prove di durezza.
È possibile utilizzare diversi composti a strati. Ciò consente d'inglobare il campione in un supporto duro. Successivamente, si utilizza un materiale di riempimento più economico, che viene coperto da un materiale trasparente per racchiudere l'identificazione del campione.
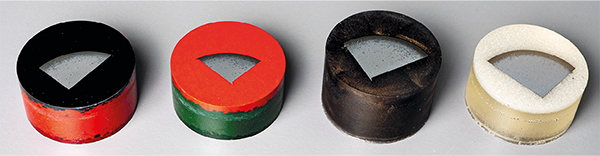
Quattro campioni inglobati con diversi composti
Inglobamento metallografico a freddo
I requisiti tecnici dell'inglobamento a freddo sono minimi rispetto al processo metallografico a caldo. In questo caso sono necessari solo uno stampo e il composto di materiale a freddo. Oltre alla durezza e alla resistenza all'abrasione, i principali criteri di selezione sono il ritiro, l'indurimento (pot life) e lo sviluppo di calore esotermico. Il processo si svolge come segue:
Il campione viene posto in uno stampo e vengono misurate con cura le esatte proporzioni in peso o in volume dei componenti di inglobamento. Questi vengono poi accuratamente mescolati (immagine a sinistra) e versati nello stampo (immagine a destra). I campioni di piccole dimensioni devono essere fissati in posizione corretta prima del processo di fusione.
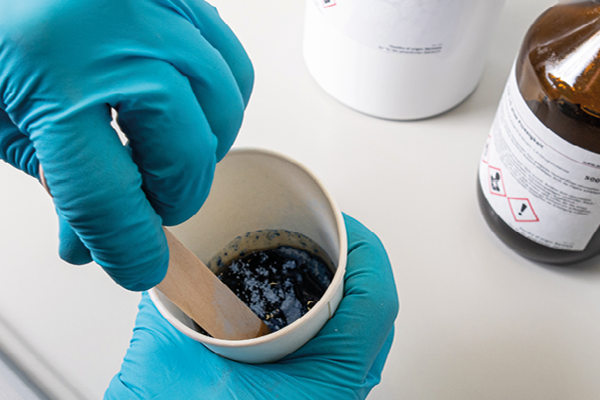
Miscela dei composti
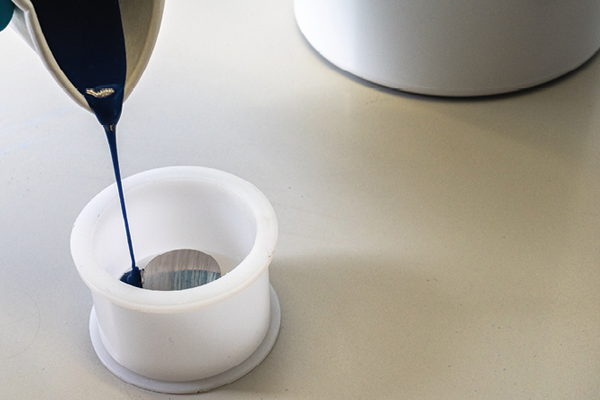
Versamento dei composti
Sono disponibili quattro classi di materiali:
- Resina Acrilica
- Resina poliestere
- Resina epossidica
- Materiali fotopolimerizzabili
Selezione dello stampo appropriato
Gli stampi utilizzati per l'inglobamento metallografico a freddo sono riutilizzabili. In questa sezione vengono descritti solo gli stampi più comunemente utilizzati. Nella pratica di laboratorio si possono osservare diverse costruzioni, ad esempio basate su parti metalliche rivestite di polimeri o su diverse materie plastiche.
- Stampi a base di poliolefine (PE e PP)
Nel caso di stampi più vecchi, la base rimovibile spesso non è più piatta. Se in un campione sono incorporati diversi piccoli pezzi, si possono creare diversi piani di levigatura a seconda della posizione del singolo campione. - Stampi a base di teflon (PTFE)
Grazie alla loro elevata precisione dimensionale, sono ideali per la levigatura e la lucidatura automatiche, costose. - Stampi a base di gomma siliconica
Dopo un uso ripetuto, gli stampi in silicone perdono la loro rotondità, il che può essere uno svantaggio per la preparazione automatica in singola pressione. Quando si utilizzano resine poliestere, si possono formare punti appiccicosi a causa della reazione tra il composto d'inglobamento e lo stampo in silicone. Questi stampi sono adatti anche per l'indurimento di composti a base di raggi UV.
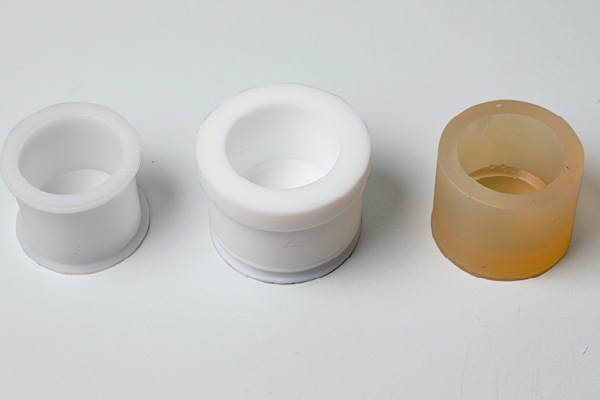
Diversi stampi utilizzati in metallografia
Metodi speciali d'inglobamento metallografico a freddo
Impregnazione sotto vuoto
I materiali porosi come i ceramici, i materiali sinterizzati o i rivestimenti a spruzzo devono essere inglobati sotto vuoto. Solo allora tutti i pori aperti collegati alla superficie potranno essere riempiti con il materiale d'inglobamento. Ciò è possibile con le resine epossidiche, poiché la pressione di vapore e la viscosità sono sufficientemente basse. Tuttavia, il vuoto deve essere limitato a pressioni inferiori a 0,8 bar, altrimenti i componenti poco bollenti del sistema epossidico rilasceranno gas o inizieranno a bollire.
Questo processo può essere utilizzato per rinforzare e proteggere materiali sensibili. Gli effetti indesiderati della preparazione, come rotture, crepe ed eccessiva porosità, sono ridotti al minimo. Tuttavia, questo vale solo per i materiali a poro aperto; altri, come i ceramici sinterizzati piuttosto densi, non possono essere infiltrati correttamente. I danni dovuti al calore di reazione o alla pressione non sono prevedibili: un altro motivo per cui non esistono alternative a questa procedura per i materiali porosi.
L'impregnazione sotto vuoto viene utilizzata per l'infiltrazione di campioni porosi e per l'inglobamento metallografico ottimale di campioni con fori sottili, pori fini o microfratture.
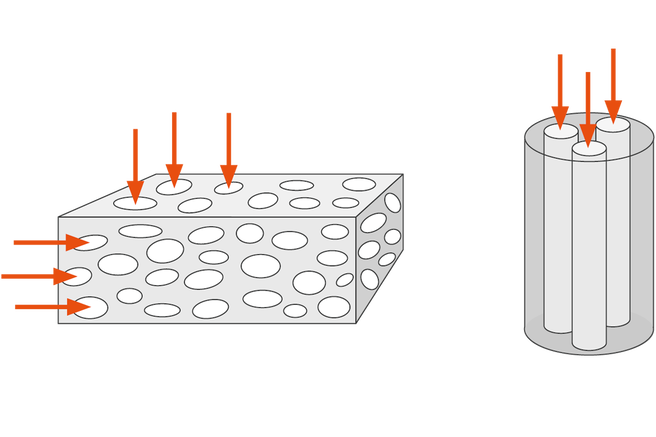
Infiltrazione di materiale poroso o fori sottili
Applicazione della sovrapressione
L'inglobamento metallografico a freddo sotto pressione ha senso solo quando si utilizzano acrilati. È necessario un semplice dispositivo di pressione (connessione ad aria compressa 5-6 bar). Una migliore trasparenza si ottiene con i metacrilati non riempiti. La sovrapressione applicata da 2 a 2,5 bar aumenta il punto di ebollizione del composto e sopprime la formazione di bolle di gas durante la polimerizzazione. Ciò consente di ottenere campioni inglobati cristallini. La pressione non può sostituire il vuoto, poiché il volume di gas non può fuoriuscire completamente dal volume dei pori. Pertanto, i pori aperti rimangono parzialmente non riempiti e causano la formazione di manufatti di preparazione.
Come evitare gli spazi marginali
Anche quando si utilizzano prodotti di alta qualità, la formazione di spazi vuoti marginali non può essere sempre evitata e si verifica soprattutto durante l'inglobamento a freddo. Ciò è spesso dovuto a una preparazione inadeguata del campione o alla sua geometria. Per evitare la formazione di spazi vuoti marginali, è necessario prestare attenzione a quanto segue:
- Geometria del campione
Le sezioni trasversali rettangolari semplici non presentano problemi. Le connessioni a coda di rondine o i fori di perforazione pongono requisiti elevati al composto di inglobamento metallografico. Soprattutto con i raggi interni, sarebbe necessario un ritiro inesistente e/o negativo per inglobare con spazi vuoti minimi.
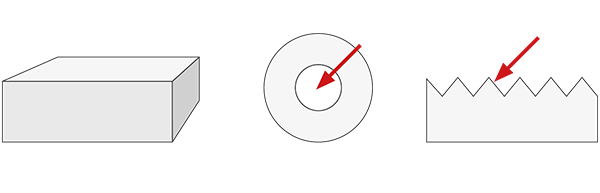
semplice
difficile
- Disposizione dei campioni nello stampo
Una distanza molto ridotta tra i singoli campioni o dal bordo dello stampo può provocare la formazione di vuoti e favorire la formazione di cricche (è necessario mantenere una distanza di circa 2-3 mm). Le rotture possono verificarsi soprattutto sul bordo del campione, il che complica la preparazione e può causare artefatti.
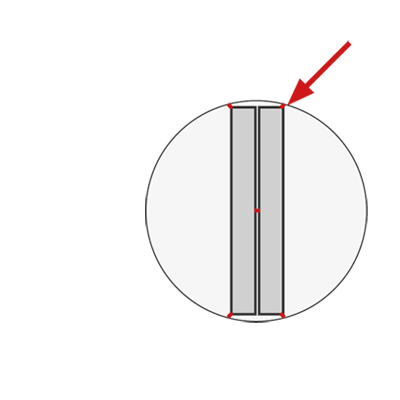
incorretto
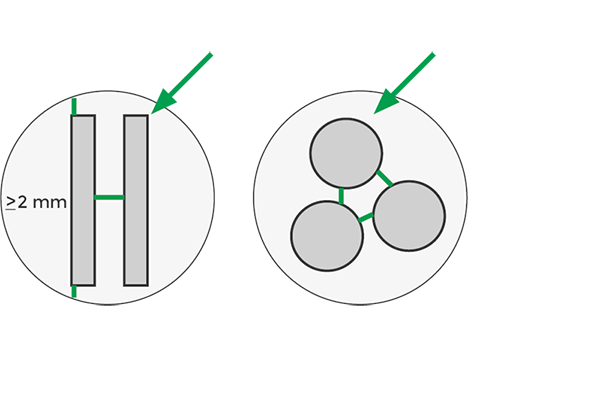
ottimale
- Conducibilità termica
Il rischio di formazione di fessure aumenta quanto più rapidamente si raffredda il materiale d'inglobamento (particolare attenzione con i metacrilati!).
Per una preparazione a spigoli vivi e aree di confine protette, è fondamentale osservare la corretta durezza del materiale di inglobamento metallografico. In generale, il materiale d'inglobamento dovrebbe essere il più duro e resistente agli urti possibile per ottenere un comportamento di rimozione simile a quello del metallo. Per questo motivo, quando non è richiesta la trasparenza, si utilizzano sempre sistemi ad alto riempimento. In questo modo si riduce il ritiro del materiale.
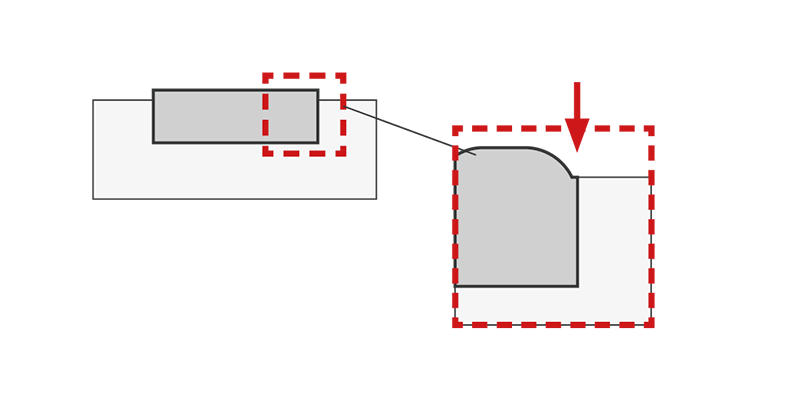
Durezza diversa per il campione e il materiale d'inglobamento. Scarsa transizione tra materiale d'inglobamento e campione
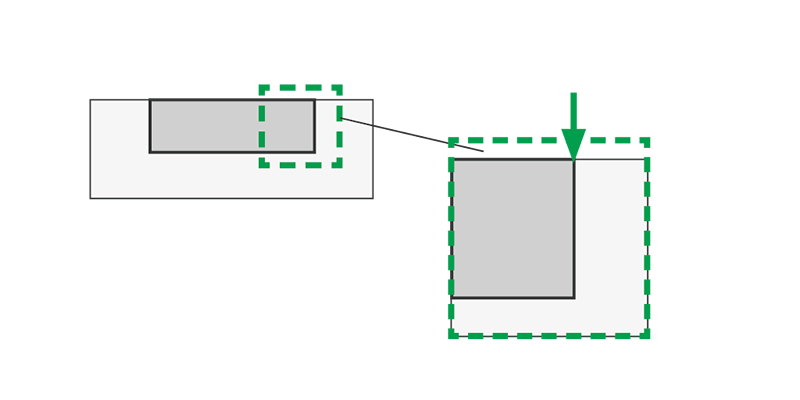
Identica durezza del campione e del materiale d'inglobamento. Transizione ideale tra materiale d'inglobamento e campione
Gli spazi tra il campione e il materiale d'inglobamento metallografico devono essere il più possibile ridotti. Gli spazi marginali e l'arrotondamento dei bordi comportano il rischio di trasportare sporco e particelle di levigatura o lucidatura. Ciò comporta un deterioramento del risultato della preparazione metallografica. La fuoriuscita di attacco o di alcol per la pulizia può falsare le micrografie a causa della post-incisione o della decolorazione nelle aree vicine agli spazi vuoti.
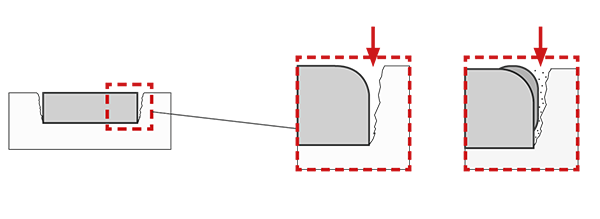
Spazio di restringimento - scarsa transizione del materiale d'inglobamento al campione
Contattateci oggi stesso
QATM offre un'ampia gamma di macchine innovative per l'inglobamento metallografico, dalle robuste presse per l'inglobamento a caldo ai dispositivi per l'inglobamento a freddo sotto irradiazione UV. I materiali di consumo QATM per l'inglobamento sono accuratamente testati e selezionati per una perfetta interazione con le nostre macchine. Contattateci per una consulenza, un preventivo o per parlare con uno dei nostri specialisti applicativi!