



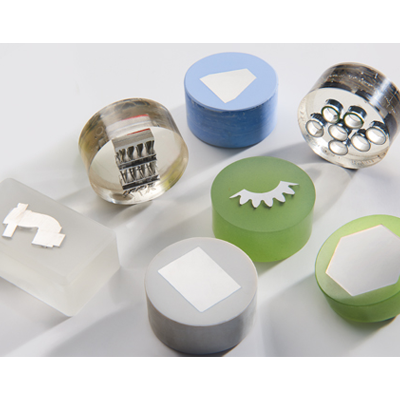
Nach der metallographischen Probennahme erfolgt häufig eine Fixierung der Probe durch die Formgebung eines Kunststoffs um die Probe herum. Dieser Prozessschritt ist das metallographische Einbetten. Das Resultat sind sogenannte Einbettkörper, welche anschließend geschliffen und poliert werden. Das metallographische Einbetten einer Probe erleichtert die sachgemäße Präparation in vielen Fällen deutlich.
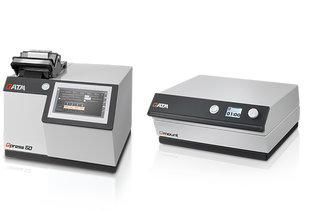
QATM ist ein führender Hersteller innovativer metallographischer Einbettmaschinen, von der Warmeinbettpresse bis zu UV Einbettgeräten, sowie Anbieter entsprechenden Verbrauchsmaterials zum Einbetten. Jahrzehnte Erfahrung in der Präparation materialographischer Proben in den QATM Anwendungslaboren haben uns zum Experten auf diesem Gebiet werden lassen. Gerne beraten wir auch Sie zu Ihrer Applikation.
QATM bietet metallographische Trennmaschinen für jede Anforderung
Vorteile des metallographischen Einbettens
- Unhandliche, kleine oder komplex geformte Teile werden in zylindrischen Festkörpern fixiert. Diese sind leicht zu handhaben und häufig eine Voraussetzung für das halbautomatische Schleifen und Polieren im Standardprobenhalter.
- Empfindliches Probenmaterial wie weiche, spröde, filigrane oder poröse Materialien werden während des Schleifprozesses geschützt. Eine höhere Kantenschärfe schützt ebenfalls Beschichtungen und Randschichten.
- Mehrere Probenkörper können in einem Einbettkörper zusammengefasst werden
- Erhalt von Randschichten und Beschichtungen wie z.B. bei nitrierten Stählen, Plasmasprühschichten oder Lackschichten.
- Voraussetzung zur weiteren Bearbeitung mit halb- oder vollautomatischen Schleif- und Poliermaschinen. Ermöglich Führung in Probenhaltern und bringt Proben auf konstante geometrische Abmessungen
Metallographisches Warm- und Kalteinbetten
Grundsätzlich wird zwischen metallographischem Warm- und Kalteinbetten unterschieden, je nachdem ob beim Einbettvorgang eine Wärmezufuhr für den Ablauf der Härtungsreaktion nötig ist oder nicht. Zu beachten ist, dass beim Kalteinbetten, z. B. beim Einsatz von Methylacrylaten Polymerisationstemperaturen von bis zu 130°C entstehen können. Im Sprachgebrauch wird der Begriff Kalteinbetten für alle metallographischen Einbettmethoden verwendet, die ohne Einbettpresse auskommen.
Bei der Auswahl von metallographischen Einbettverfahren werden häufig einzelne Argumente für oder gegen ein Verfahren hervorgehoben. In der nachfolgenden Übersicht werden die Verfahrensunterschiede zwischen metallographischem Warm- und Kalteinbetten dargestellt.
| Merkmal | Metallographisches Warmeinbetten | Metallographisches Kalteinbetten |
|---|---|---|
| Geräte | Warmeinbettpresse | Abzug ggf. Druckgerät, Infiltrationsset |
| Kunststoffsorten | Phenolharz, Acrylharz, Epoxidharz | Methylmethacrylat, Polyesterharz, Epoxidharz |
| Zeitaufwand pro Vorgang | 10 - 15 min | 5 min-12 h (je nach Kunststoffsorte) |
| Handhabung | Einfach, Granulat/Pulver wird in die Pressform eingefüllt | Dosierung beachten (Vol.- oder Gew-%), Anmischen von 2-3 Komponenten |
| Flexibilität bzgl. Formauswahl | Begrenzt, deutliche Mehrkosten | Groß, bei geringem Kostenaufwand |
| Ergebnis | Planparallele Probenkörper, je nach Granulattyp sind Härte, Spaltarmut und Transparenz erreichbar | Keine planparallelen Probenkörper, je nach Kunststoffauswahl sind Härte, Spaltarmut und Transparenz erreichbar |
| Kostenaufwand für Kunststoff/Granulat | Kosten deutlich niedriger | Kosten deutlich höher |
| Arbeitssicherheit | Sicherheitsdatenblätter beachten! Absaugung benutzen! | Sicherheitsdatenblätter beachten! Abzug benutzen! |
Anforderungen an das metallographische Einbettmittel
Generell kann zwischen Warm und Kalteinbettung unterschieden werden. Diese Verfahren stehen nicht in direkter Konkurrenz, auch wenn sich ihre Anwendungsgebiete überlappen.
Wichtige Eigenschaften der metallographischen Einbettmittel sind geringer Schwund beim Erstarren und eine gute Adhäsion zur Probenoberfläche. Andernfalls bildet sich ein Spalt zwischen Probe und Einbettmasse. Dieser verursacht Randunschärfen, Ansammlungen und Verschleppungen von Schleif- und Poliermitteln oder das Herausbrechen von Oberflächenbeschichtungen. Härte, Abriebfestigkeit und chemische Beständigkeit der Kunststoffe sind ebenfalls wichtige Punkte.
Des Weiteren ist auf folgendes zu achten:
- Blasenfreiheit – angeschliffene Luftblasen wirken als Poren und begünstigen Schleif- und Poliermittelverschleppung
- Die richtige Viskosität während des metallographischen Einbettprozesses. Alle Unregelmäßigkeiten der Probe, wie Risse, Lunker oder Poren müssen ausgefüllt werden
- Gleiches Schleif- oder Polierverhalten wie der eingebettete Werkstoff. Weiche Werkstoffe sollten in weichen Einbettmassen und harte Werkstoffe in harten Einbettmassen eingebettet werden
- Chemische Beständigkeit gegen Säuren, Laugen und während der Reinigung angewendete Lösungsmittel
- Keine Reaktion mit der Probe, oder anderen Medien die während der metallographischen Probenpräparation und Analyse verwendet werden
- Der Werkstoff darf durch den metallographischen Einbettvorgang nicht verändert werden. Hohe Temperaturen oder Druck können während der Einbettung zu Verformung oder Phasenumwandlungen im Werkstoff führen
- Gegebenenfalls gute elektrische Leitfähigkeit für die Weiterverarbeitung in elektrochemischen Prozessen
| Metallographische Warmeinbettmittel | Metallographische Kalteinbettmittel |
|---|---|
Pulver, Granulat oder Vorpresslinge werden unter Druck und Wärme in einer Einbettpresse verdichtet |
Flüssigkeit und/oder Pulver wird unter Zusatz von Härter angerührt und in Einbettformen gegossen |
Ausgangsmaterial beliebig lange haltbar |
Ausgangsmaterial muss kühl gelagert werden und ist nur begrenzt haltbar |
| Einbettzeit für eine Probe 10 bis 18 min, maximal zwei Proben pro Einbettzylinder | Aushärtezeit für eine Probe ca. 15 min bis 12 h. Es können mehrere Proben gleichzeitig eingebettet werden |
Duroplast: Phenolharz (Bakelit), Epoxidharz |
Duroplast: Epoxidharz, Polyesterharz |
Polymerisiert zu nicht mehr erweichbarer Masse |
Polymerisiert zu nicht mehr erweichbarer Masse |
| Aufheizen bis ca. 150-200 °C unter Druck (200 bar) | Auf Polymerisationstemperatur bei der Polymerisation achten! Diese ist abhängig vom Mischungsverhältnis, den äußeren Temperaturen, der angesetzten Menge der Komponenten und der Wärmeableitung der Einbettformen |
| Thermoplast: Acrylate | Thermoplast: Acrylate |
| Wiedererweichbar, Aufheizen ohne Druck, Abkühlen unter Druck | Wiedererweichbar, Temperaturerhöhung 50-120 °C, kurze Aushärtezeit |
Metallographisches Warmeinbetten
Die Warmeinbettung ist im Prinzip ein biaxialer Warmpressvorgang, in welchem ein Kunststoffgranulat aufgeschmolzen, verdichtet und wieder abgekühlt wird. Er wird in einer metallographischen Warmeinbettpresse durchgeführt.
Natürlich kann diese metallographische Technik nur bei entsprechend druck- und hitzebeständigen Probenmaterialien in einfachen Geometrien durchgeführt werden. Der Vorgang findet bei einer Temperatur von ca. 150 – 200°C statt. Der Druck hängt vom Pressformdurchmesser, sowie dem Probenmaterial ab. In den meisten Fällen schwankt er zwischen 100 und 300 bar. Nach dem Einlegen der Probe wird Einbettmittel zugegeben und anschließend unter Anwendung von Wärme und Druck eingebettet.
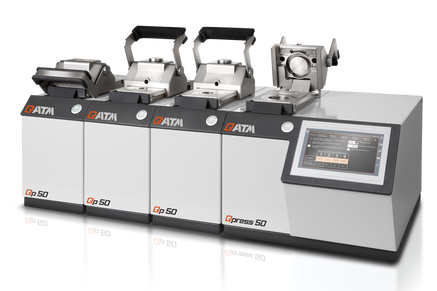
Bei den metallographischen Einbettmitteln werden zwei Typen unterschieden:
- Die Warmeinbettmittel können in Duroplaste, z.B. Phenolharze mit verschiedenen Füllstoffen, Melamin- und Epoxidharze mit mineralischen Füllstoffen, und Thermoplaste unterteilt werden. Duroplaste vernetzen bei hohen Temperaturen und können nach diesem Prozess nicht mehr aufgeschmolzen werden.
- Bei den Thermoplasten handelt es sich zumeist um PMMA Pulver, welche nach der metallographischen Einbettung transparent bleiben. Sie schmelzen bei erhöhten Temperaturen auf und härten erst in der Abkühlphase aus.
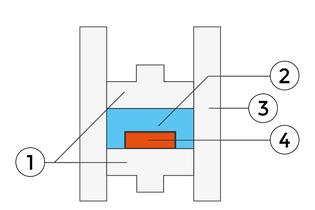
- Pressstempel
- Warmeinbettmasse
- Presszylinder
- Probe
Metallographische Warmbeinbettmittel und ihre Eigenschaften
| Eigenschaft | Duroplast | Duroplast | Duroplast | Thermoplast |
|---|---|---|---|---|
| Phenolharz | Epoxidharz | |||
| Füllstoff | Mittel | Kupfer, Graphit | Glas, Mineralstoff | Keine |
| Härte | Mittel | Mittel | Sehr hoch | Niedrig |
| Spaltbildung | Vorhanden | Vorhanden | Sehr spaltarm | Vorhanden |
| Schleifbarkeit | Gut | Gut | Sehr gut (nicht bei Schleifsteinen) | Befriedigend |
| Chemische Beständigkeit | Gut | Gut | Gut | Befriedigend |
| Elektrische Leitfähigkeit | Keine | Gut bis sehr gut | Keine | Keine |
| Produkt | Bakelit schwarz, rot, grün | Duroplast schwarz | EPO schwarz, EPO max | Thermoplast |
Duroplaste werden meist zwischen 150 und 180°C ausgehärtet, während das Prozessfenster von Thermoplasten etwas größer ist. Da sie während des Abkühlprozesses aushärten verlängert sich die Abkühlzeit, abhängig vom Pressformdurchmesser gegenüber Duroplasten deutlich. Hier ist ebenfalls die Abkühlrate zu beachten, sie sollte möglichst gering sein.
Aus diesem Grund besitzen metallographische Einbettpressen gepulste Kühlmodi, welche dazu beitragen, die inneren Spannungen im aushärtenden Kunststoff abzubauen und so die Bildung von Rissen und Materialtrübungen zu verhindern.
| Parameter | Duroplast | Thermoplast |
|---|---|---|
| Polymerisationsbereich | 150-190°C | 130-195°C |
| Haltezeit | 5-8 min* | 5-8 min* |
| Abkühlzeit | 3-6 min* | 7-10 min* |
| Druck | 150-180 bar* | 160-190 bar* |
*Abhängig vom Durchmesser der Pressform, je größer der Durchmesser der Form, desto mehr Druck und Zeit muss aufgewendet werden.
Durch die Verfahrensbedingungen ist das Warmeinbetten von metallographischen Proben eingeschränkt. Diese Einschränkungen gelten z.B. bei elektronischen Bauteilen (Lote/Verbunde) oder druckempfindlichem Material wie Drähten oder Blechen mit kleinen Querschnitten. Bei modernen Einbettpressen wird dieser Sachverhalt durch die Möglichkeit der Wahl des Zeitpunktes für die Druckaufbringung berücksichtigt. Dies erweitert den Anwendungsbereich des metallographischen Verfahrens, filigrane Netzwerkstrukturen oder poröses Gestein können dennoch nicht warm eingebettet werden.
Dafür ist, vor allem bei durchzuführenden Härteprüfungen, die Planparallelität der Schliffe und die einfache Handhabung des metallographischen Einbettvorgangs von Vorteil.
Es ist möglich mehrere metallographische Warmeinbettmittel in Schichten zu verwenden. Dies bringt eine Kostenersparnis und die Kombination der materialtypischen Eigenschaften mit sich. So kann die Probe in hartem Einbettmittel gefasst werden. Danach wir ein günstigeres Füllmaterial verwendet, welches durch ein transparentes Warmeinbettmittel zum Einschließen einer Probenkennzeichnung bedeckt wird.
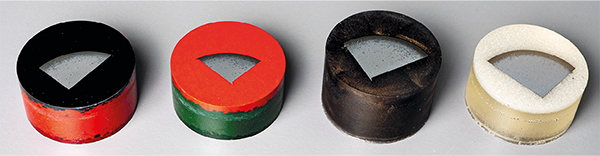
Vier mit unterschiedlichen Mitteln eingebettete Proben
Metallographisches Kalteinbetten
Die technischen Anforderungen des Kalteinbettens sind im Vergleich zum metallographischen Warmeinbettprozess vernachlässigbar. Lediglich eine Kalteinbettform und das Kalteinbettmittel werden benötigt. Die wichtigsten Auswahlkriterien für ein passendes Kalteinbettmittel sind neben Härte und Abriebfestigkeit vor allem der Schrumpf, die Aushärtungsgeschwindigkeit (Topfzeit) und exotherme Wärmeentwicklung.
Der metallographische Kalteinbettvorgang läuft wie folgt ab:
Die Probe wird in eine Form gelegt, die Gewichts- oder Volumenanteile der Einbettmittelkomponenten werden sorgfältig abgemessen und durchmischt (Abb. links). Schließlich wird das Einbettmittel über die Probe gegossen (Abb. rechts). Gerade bei kleinen Proben ist eine vorherige Fixierung des Probenstücks angeraten.
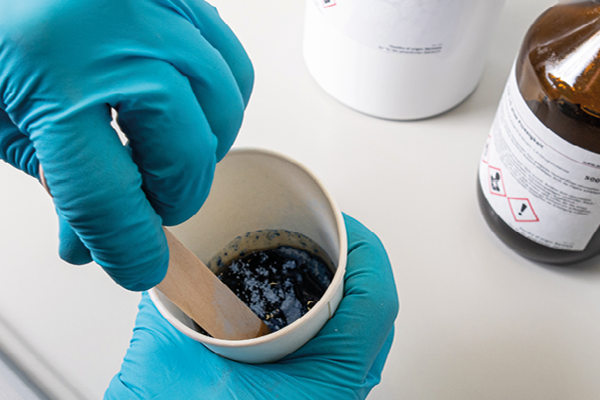
Anrühren von Kalteinbettmitteln
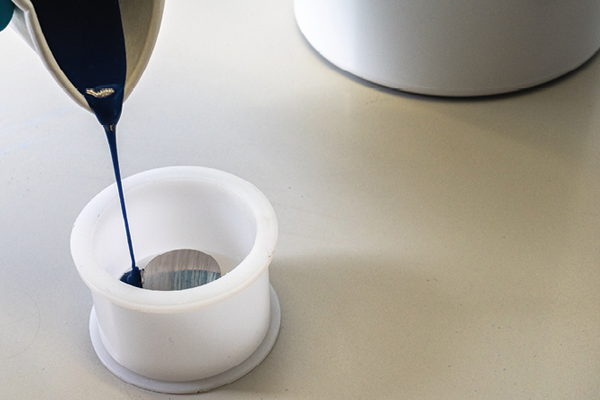
Eingießen des Kalteinbettmittels
Vier Arten von Kunstharzen werden für gewöhnlich zur metallographischen Kalteinbettung verwendet:
- Acrylharz
- Polyesterharz
- Epoxidharz
- Lichthärtende Einbettmittel
Auswahl von Kalteinbettformen
Alle Formen, die zum metallographischen Kalteinbetten zur Verfügung stehen, sind wiederverwendbar. Hier werden nur die gängigsten Formmaterialien betrachtet, während in der Praxis noch weitere Lösungen auf Basis verschiedenster Kunststoffe bzw. beschichteter Metallteile existieren.
- Formen aus Polyolefinen (PE) und (PP)
Bei älteren Formen ist der abnehmbare Boden oft nicht mehr eben. Dies führt zu Schwierigkeiten bei der Platzierung und Ausrichtung mehrerer, oder besonders kleiner, Proben. Die kann während der Präparation in der Ausbildung unterschiedlicher Schliffebenen resultieren. - Formen aus Teflon (PTFE)
Zeichnen sich durch hohe Maßhaltigkeit und Rundheit aus. Die erhaltenen Proben sind gut für das automatische Schleifen und Polieren geeignet. - Formen aus Silikongummi
Nach mehrmaligem Gebrauch verlieren Silikonformen ihre Rundheit, dadurch können sich Nachteile für die automatische Präparation im Einzelandruck ergeben. Beim Einsatz von Poylesterharzen kann es als Reaktion von Einbettmittel und Silikonform zu klebrigen Stellen kommen. Dieser formen sich auch zur Härtung von UV initiiertem Kalteinbettmittel geeignet.
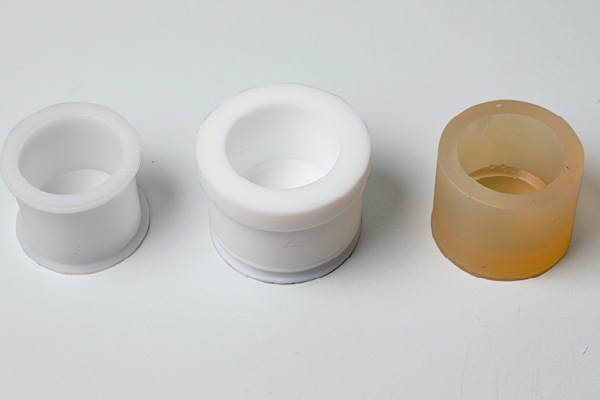
Kalteinbettformen
Sonderformen des metallographischen Kalteinbettens
Vakuumimprägnierung
Poröse Materialien wie z.B. Keramiken, Sinterwerkstoffe oder Spritzschichten müssen unter Vakuum eingebettet werden. Nur so gelingt es, die mit der Oberfläche des Festkörpers in Verbindung stehenden Poren mit Einbettmittel zu füllen. Dies ist bei Epoxidharzen möglich, da bei ihnen sowohl Dampfdruck als auch Viskosität hinreichend niedrig sind. Dennoch ist das Vakuum auf Unterdrücke von weniger als 0,8 bar zu beschränken, da ansonsten die niedrigsiedenden Komponenten des Epoxidsystems ausgasen bzw. zu sieden beginnen.
Durch dieses Verfahren lassen sich poröse Materialien verstärken und schützen. Unerwünschte Präparationseffekte wie Ausbrüche, Risse und Verfälschung der Porengröße lassen sich auf ein Minimum reduzieren. Dies gilt allerdings nur für überwiegend offenporige Materialien. Keramikteile mit signifikantem Anteil von geschlossenen Poren können nicht ordentlich infiltriert werden. Mit Beschädigungen aufgrund von Hitze oder Druck ist nicht zu rechnen – auch aus diesem Grund ist die Vorgehensweise für poröse Werkstoffe alternativlos.
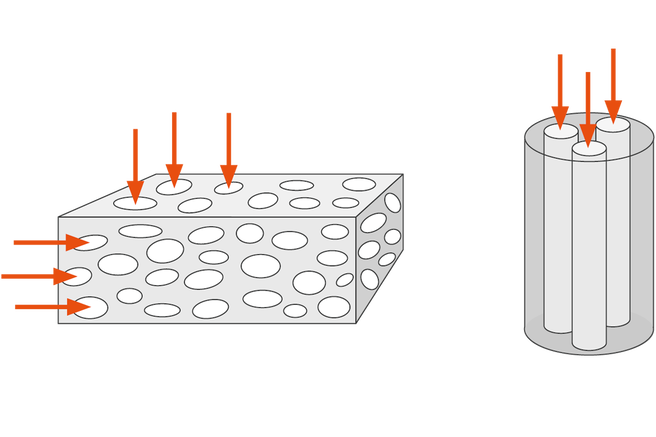
Infiltration von porösem Material oder dünnen Bohrungen
Kalteinbetten unter Überdruck
Das metallographische Kalteinbetten unter Druck ist ausschließlich mit Acrylaten sinnvoll. Dazu ist ein einfaches Druckgerät erforderlich (Druckluftanschluss 5-6 bar). Bei nicht mineralisch gefüllten Acrylaten wird eine bessere Transparenz erreicht. Durch den angelegten Überdruck von 2 bis 2,5 bar wird der Siedepunkt des Einbettmittels erhöht und die Gasblasenbildung bei der Polymerisation unterdrückt. Dadurch sind glasklare Einbettungen möglich. Eine Infiltration von Poren oder Rissen ist nicht möglich, da der Überdruck dafür sorgt, dass die in den Poren enthaltene Luft nicht vollständig entweichen kann. Offene Poren bleiben teilweise ungefüllt zurück und verursachen Präparationsartefakte.
Vermeidung von Randspalten
Trotz hoher Qualität der verwendeten Einbettmittel ist die Bildung von Randspalten, gerade beim metallographischen Kalteinbetten, nicht immer zu vermeiden. Dies liegt oft in einer unzureichenden metallographischen Vorbereitung der Probe oder ihrer Geometrie begründet. Zur Vermeidung der Bildung von Randspalten zwischen Probenmaterial und Einbettmittel sind verschiedene Parameter zu beachten.
- Probengeometrie
Einfache Rechteckquerschnitte sind unproblematisch. Verzahnungen oder Bohrungen stellen immer höhere Anforderungen an das metallographische Einbettmittel. Gerade bei Innenradien würde ein nicht vorhandener bzw. negative Schwindung benötigt, um spaltfrei einzubetten.
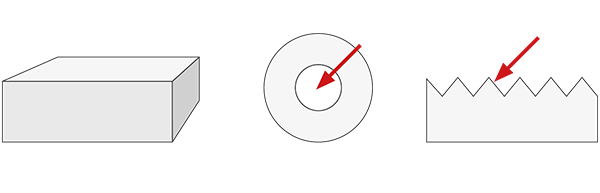
einfach
schwierig
- Anordnung der Proben in der Einbettform
Zu geringe Abstände der einzelnen Proben zueinander oder zum Formrand können Spaltbildung verursachen und Rissbildung begünstigen (ca. 2-3 mm Abstand sollte eingehalten werden). Gerade am Probenrand können störende Ausbrüche auftreten und die Präparation erschweren
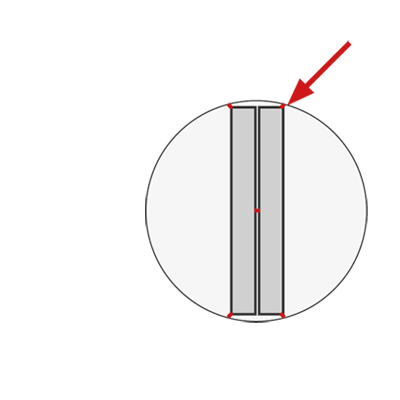
falsch
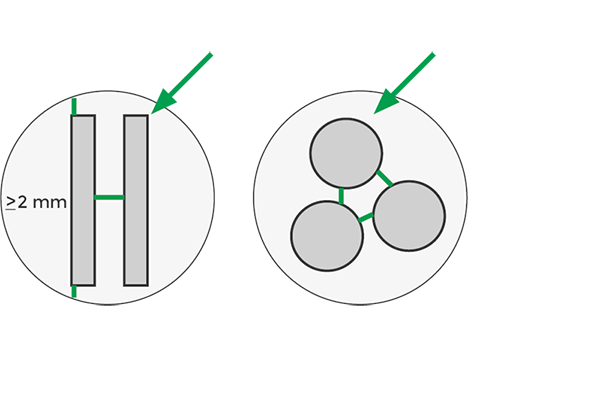
optimal
- Wärmeleitfähigkeit des Probenmaterial
Die Gefahr einer Spaltbildung wird größer, je schneller das Einbettmittel abgekühlt wird (besondere Vorsicht bei Methacrylaten!)
Für eine kantenscharfe Präparation und geschützte Randbereiche ist die Beachtung der richtigen Härte des metallographischen Einbettmaterials entscheidend. Generell sollte ein Einbettmittel so hart und schlagzäh wie möglich sein, um ein metallähnliches Abtragsverhalten zu erzielen. Aus diesem Grund werden, wenn keine Transparenz der Einbettung gefordert wird, stets hochgefüllte Systeme verwendet. Dies reduziert zusätzlich den Schrumpf des Materials.
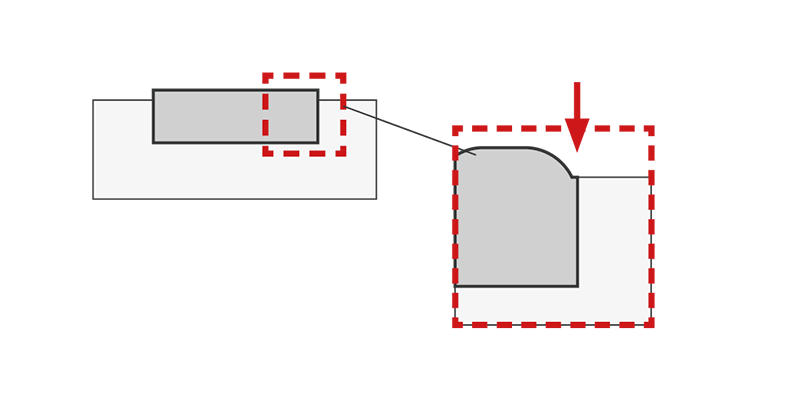
Unterschiedliche Härte bei Proben- und Einbettmaterial.
Übergang Einbettmittel – Probe schlecht
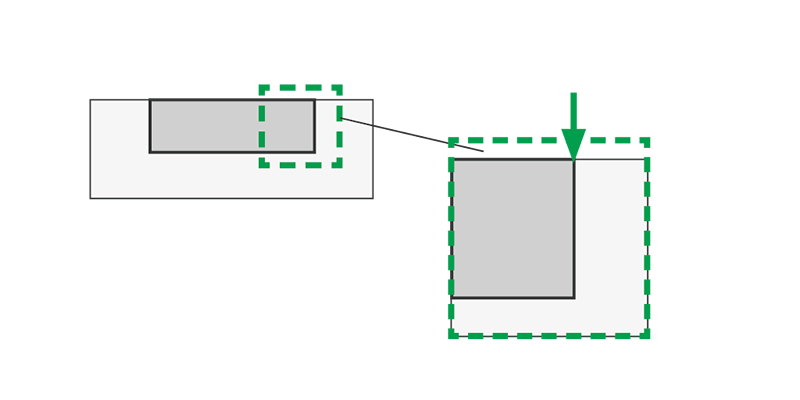
Gleiche Härte bei Proben- und Einbettmaterial.
Übergang Einbettmittel – Probe ideal
Die metallographische Einbettung sollte möglichst spaltarm sein. Randspalten und Kantenabrundungen bergen das Risiko der Verschleppung von Schmutz und Schleif-, bzw. Polierpartikeln. Dies führt zu einer Verschlechterung des metallographischen Präparationsergebnisses. Durch nachfließendes Ätzmittel oder Reinigungsalkohol können dann verfälschende Nachätzungen oder Trockenflecken entstehen.
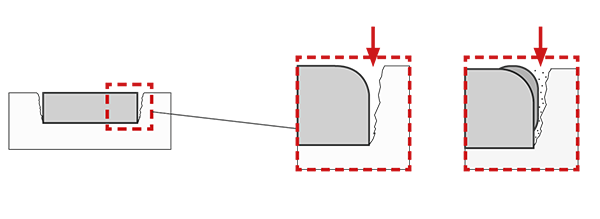
Schrumpfspalt - Schlechter Übergang von Einbettmittel zu Probe
Kontaktieren Sie uns noch heute
QATM bietet eine Vielzahl innovativer Produkte für das metallographische Einbetten, von der robusten Warmeinbettpresse bis hin zu Geräten für die Kalteinbettung unter UV-Bestrahlung. Das zugehörige Verbrauchsmaterial wird in unserem Zentrallabor ausführlich getestet und für den optimalen Betrieb von QATM-Geräten ausgewählt. Kontaktieren Sie uns gerne für eine unverbindliche Beratung durch unsere Experten oder ein passendes Angebot!